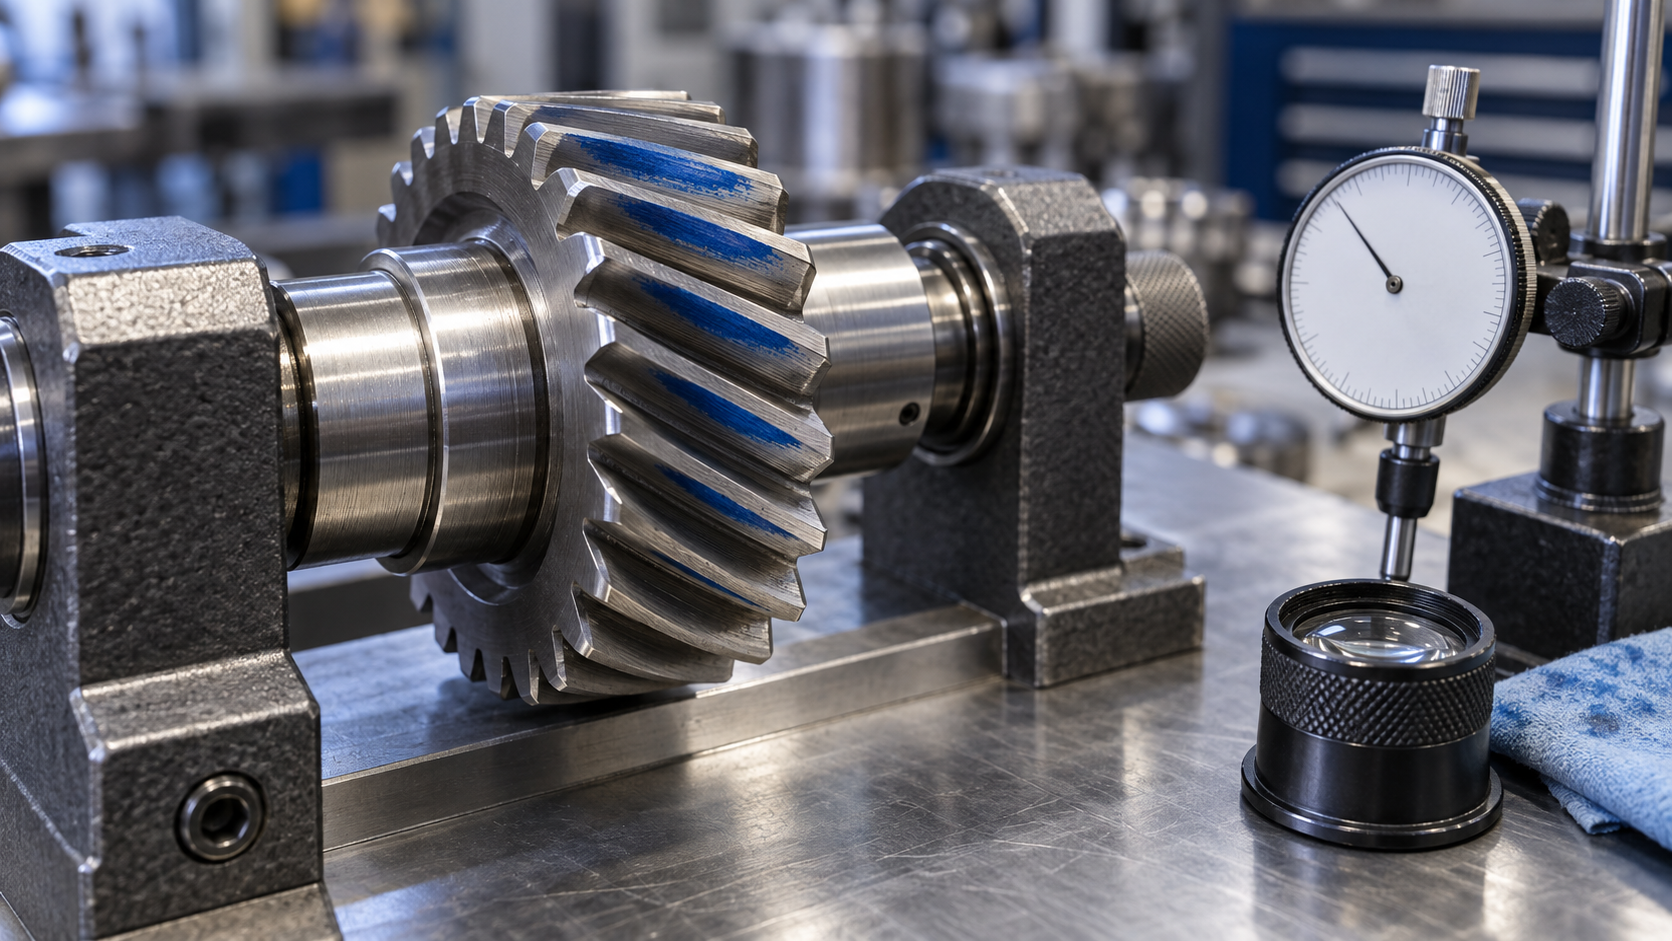
Auf dem Rücksendeschein steht nur „Genauigkeit nicht erreicht“: Zuerst das Symptom in prüfbare Punkte zerlegen
Eine Charge Zahnräder wird auf ein Getriebe montiert, das Geräusch ist übermäßig, die komplette Einheit wird zurückgeschickt. Auf dem Rücksendeschein stehen nur vier Wörter: Genauigkeit nicht erreicht. Der Bearbeiter steht vor der Frage: Nacharbeit oder Ausschuss, erneut wärmebehandeln oder erneut verzahnen, wie verschiebt sich der Liefertermin nach hinten. Geld und Termin lasten auf diesen drei Wörtern „nicht erreicht“, doch mit diesen drei Wörtern allein lässt sich nichts nachweisen.
Zuerst das unscharfe Symptom in fünf messbare Punkte zerlegen, jeder Punkt entspricht einem Abschnitt der Prozesskette: Zahnformfehler (Verzahnung und Werkzeug), Zahnflankenrichtungsfehler (Aufspannung und Ausrichtung beim Schleifen), Verschiebung der Kontaktspur (Zahnflankenkorrektur und Achsabstand des Gehäuses), Oberflächenrauheit (Feinbearbeitungsverfahren), Verformung durch Wärmebehandlung (Einsatzhärten und Zugabe bei der Weichbearbeitung). Welcher Punkt außer Toleranz liegt, zuerst diesem Abschnitt zuordnen, dann über eine Prozessänderung sprechen, nicht sofort die Maschinengenauigkeit anzweifeln.
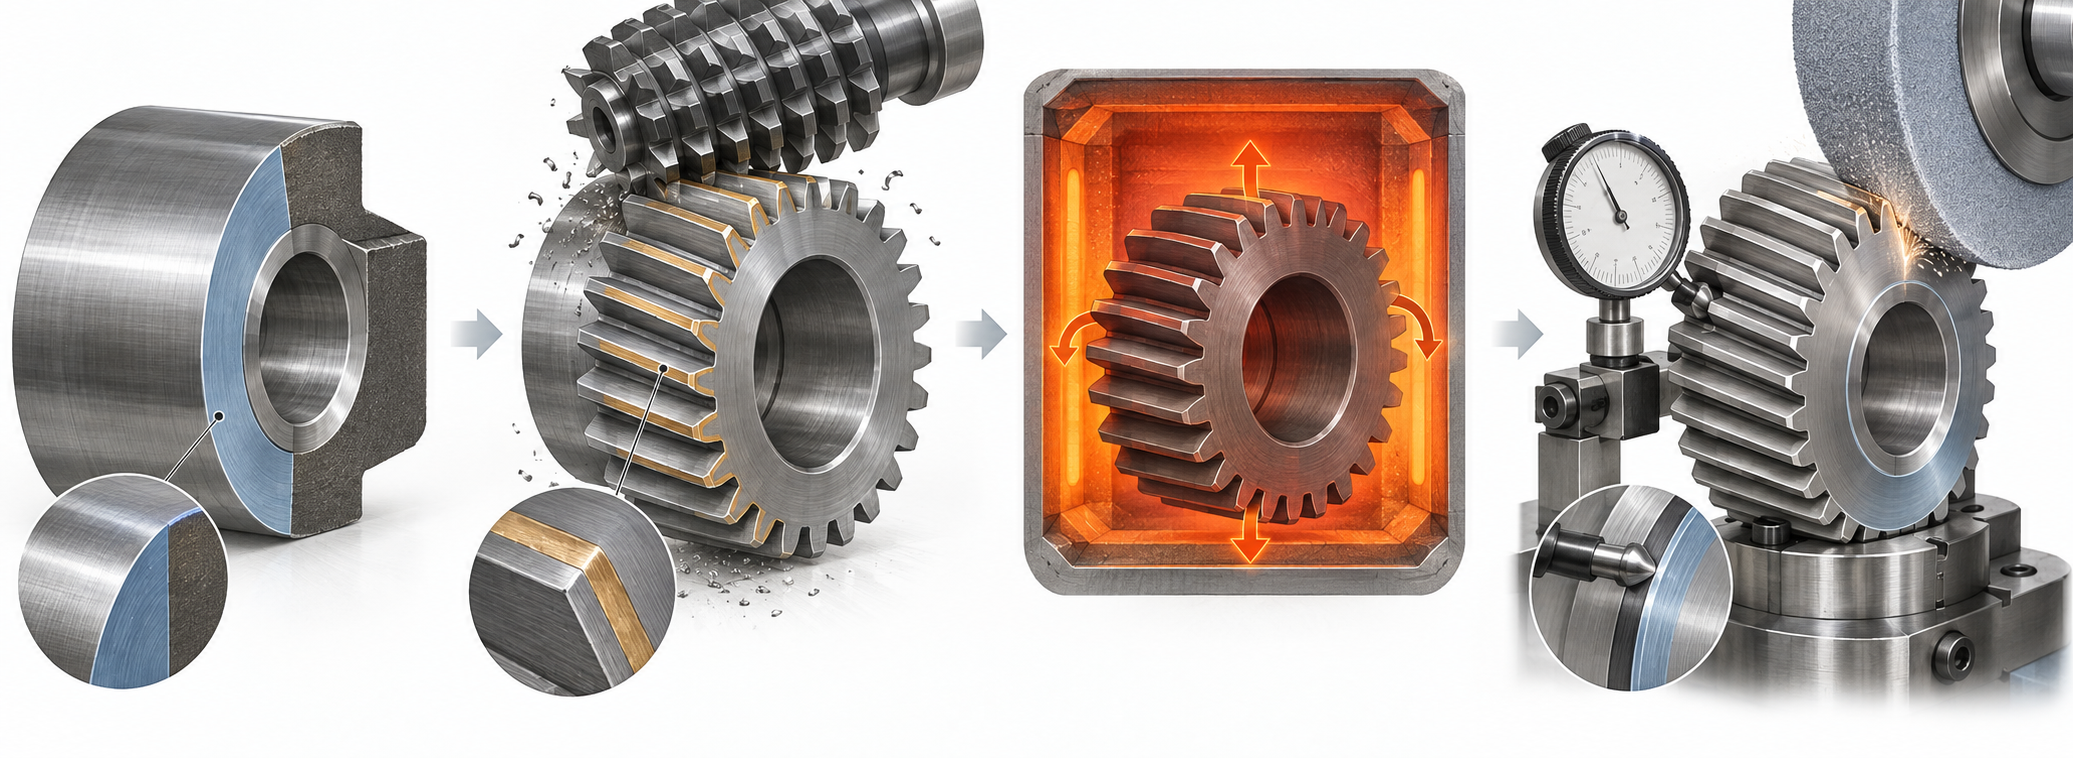
Vier Prozessschritte: Was jeder Schritt dem nächsten hinterlässt
Wenn der Zahnformfehler außer Toleranz liegt, zuerst nicht die Genauigkeit der Schleifmaschine anzweifeln. Bei den meisten Nacharbeiten vor Ort liegt die Ursache darin, dass in der Weichbearbeitungsphase keine Zugabe für die Wärmebehandlung gelassen wurde oder der Bezug beim Umspannen bereits gewechselt wurde. Die Reihenfolge der Prozesskette ist Rohteilformung → Verzahnung → Wärmebehandlung → Feinbearbeitung, aber die Designvorgabe muss rückwärts geschrieben werden. Zuerst festlegen, womit bei der Feinbearbeitung ausgerichtet wird, dann entscheiden, wie viel Schleifzugabe bei der Verzahnung bleibt und wo die Bezugsfläche liegt.
- Rohteilformung: Bezugsstirnfläche und Zentrierbohrung drehen oder fräsen. Diese beiden Flächen sind der Bezug der gesamten Kette; nach der Wärmebehandlung richten sich Schleifen und Stoßen danach aus, bereits in der Grobbearbeitung müssen Ebenheit und Rechtwinkligkeit beherrscht werden.
- Verzahnung: Wälzfräsen oder Stoßen. Wenn nach der Wärmebehandlung noch geschliffen wird, muss die Zahndicke eine Schleifzugabe erhalten – in der Branche üblich ist einseitig 0,1–0,3 mm, konkret nach Modul und erwarteter Verformung durch die Wärmebehandlung; wenn in der Zeichnung nichts steht, muss beim Engineering nachgefragt werden.
- Wärmebehandlung: Verfahren wie Einsatzhärten bringen Verformung mit sich; Richtung und Größenordnung der Verformung hängen von der Ofenbeschickung und der Gleichmäßigkeit der Abkühlung ab, lassen sich nicht mit festen Werten zusagen, es kann nur in der Weichbearbeitungsphase Korrekturraum vorgesehen werden.
- Feinbearbeitung: Schleifen oder Honen. Die nun korrigierbare Zugabe ist bereits durch den vorherigen Schritt festgelegt, auch der Ausrichtbezug ist durch den vorherigen Schritt bestimmt; sind diese beiden Punkte nicht gut vorgesehen, kann das Schleifen nur die Form korrigieren, nicht die Maße retten.
Das Kriterium ist einfach: Wenn nach der Wärmebehandlung noch geschliffen wird, muss in der Verzahnungsphase Schleifzugabe gelassen werden und müssen Ausrichtbezug beim Schleifen und Verzahnungsbezug einheitlich sein; wenn nach der Wärmebehandlung nicht geschliffen wird, ist die Verzahnungsgenauigkeit die Endgenauigkeit, und die Verformung durch die Wärmebehandlung muss über Werkstoff und Prozess beherrscht werden, nicht über spätere Korrektur. In der Zeichnung müssen Bezugssymbol, Schleifzugabe und Wärmebehandlungsanforderung aufeinander abgestimmt sein; fehlt eines, besteht Nacharbeitsrisiko.
Wälzverfahren, Formverfahren, Schaben: Kostenvergleich der drei Verzahnungsverfahren
Geräusche und verschobene Kontaktspur auf dem Rücksendeschein landen am Ende oft im Abschnitt Verzahnung. Verzahnungsverfahren lassen sich grob in drei Klassen einteilen: Wälzverfahren (Wälzfräsen, Stoßen, Kegelradverzahnung), Formverfahren (Fräsen, Räumen, Drehen, Schleifen, Bearbeitungszentrum), Schaben (gehört zum Wälzverfahren, Werkzeug- und Werkstückachse kreuzen sich und rotieren synchron). Welche Klasse gewählt wird, hängt zuerst von Stückzahl und Verzahnung ab, dann von den akzeptablen Kosten.
| Verfahren | Einsatzszenario | Hauptkosten | Genauigkeitsverhalten |
|---|---|---|---|
| Wälzverfahren (Wälzfräsen/Stoßen) | Große Stückzahl, einheitliche Verzahnung, überwiegend Außenverzahnung | Abhängigkeit von Spezialmaschinen und Spezialwerkzeugen, hohe Anfangsinvestition, langsamer Produktwechsel | Kontinuierliche Bearbeitung in einer Aufspannung, gleichmäßige Genauigkeit, hohe Effizienz |
| Formverfahren (Fräsen/Schleifen/Bearbeitungszentrum) | Kleine Stückzahl, Prototypen, große Zahnräder, Innenverzahnung | Zahnweises Bearbeiten zeitaufwendig, komplexe Verzahnungen hängen von Erfahrung ab, Werkzeugverschleiß relativ schnell | Universelle Maschinen nutzbar, Einzelteilgenauigkeit hängt von Werkzeug und Kompensation ab |
| Schaben (Skiving) | Viele Varianten in kleiner Stückzahl, Innen- und Außenverzahnung erforderlich, Kombibearbeitungsmaschine verfügbar | Der Achskreuzungswinkel macht den effektiven Spanwinkel negativ, hohe Werkzeugbelastung, kurze Standzeit, Werkzeugwechselzeitpunkt muss überwacht werden | Schruppen und Schlichten können zusammengelegt werden, kein Freistich nötig, günstig für Leichtbau |
Entscheidungsregel: Große Stückzahlen, feste Verzahnung → Wälzverfahren; kleine Stückzahlen, komplexe Geometrie oder Innenverzahnung → Formverfahren oder Schaben. Beim Schaben ist die Abwägung am deutlichsten – Außen- und Innenverzahnung, Grob- und Feinbearbeitung werden auf einer Kombimaschine zusammengefasst, was das Spannen und die Freistiche einspart, aber die Kosten verlagern sich auf die Standzeitverwaltung der Werkzeuge. Die kumulierte Schneidzeit der Werkzeuge muss erfasst werden, sonst sinkt die Genauigkeit langsam ab und wird erst auf dem Rücksendeschein entdeckt.
Sondermaschine oder Universalmaschine: nach Stückzahl und Umrüsthäufigkeit entscheiden
Die häufigste Beschwerde vor Ort lautet „Umrüsten dauert zu lange“. Ändert sich die Verzahnung, muss die Wälzfräsmaschine das Werkzeug wechseln, Wechselräder tauschen oder das Programm ändern und neu einrichten – eine Schicht ist dahin. Umgekehrt rüstet ein Universal-Bearbeitungszentrum schnell um, aber die Stückzeit pro Teil kann oft nicht mit einer Sondermaschine mithalten. Das ist keine Frage von gut oder schlecht, sondern eine Abwägung zwischen Stückzahl und Umrüsthäufigkeit.
- Große Stückzahlen, einheitliche Verzahnung: Sondermaschine einsetzen (Wälzfräsmaschine, Zahnradschleifmaschine). Gleichmäßige Genauigkeit, stabile Qualität, der Preis sind hohe Anfangsinvestitionen und geringe Flexibilität, Umrüsten kann zeitaufwendig sein.
- Viele Varianten, kleine Stückzahlen, häufiges Umrüsten: Universal-Bearbeitungszentrum einsetzen (inkl. 5-Achsen). Eine Maschine kann mehrere Arbeitsgänge erledigen, relativ geringe Anfangsinvestition, aber die Schwierigkeit verlagert sich auf Prozesswissen und Werkzeugverwaltung, komplexe Verzahnungen hängen von der Erfahrung der Bediener ab, und Werkzeuge verschleißen schneller.
- Prototypen und komplexe Verzahnungen: Zuerst mit Universalausrüstung die Bearbeitbarkeit bewerten, dann entscheiden, ob auf eine Sonderlinie umgestellt wird.
Die Entscheidungsschwelle nicht starr festlegen: Wenn innerhalb eines Jahres viele Verzahnungsarten mit jeweils kleinen Stückzahlen anfallen, mit Universalausrüstung planen; wenn dieselbe Verzahnung über Monate hinweg in Serie läuft, dann eine Sondermaschine in Betracht ziehen, um die Fixkosten zu amortisieren. Werkzeugstandzeit-Aufzeichnung und Erstmusterfreigabe sind die zwei Punkte, die bei Universalausrüstung am leichtesten aus dem Ruder laufen.
Ausfallmodi und Früherkennung: Was bei Geräuschen, Pitting und Abdrucksverlagerung jeweils zu prüfen ist
Geräuschpegel über der Norm nach der Montage, Grübchenbildung auf der Zahnflanke, Abdruck zum Zahnende hin verschoben – diese drei Symptome werden auf Rücksendescheinen oft pauschal als „Genauigkeit nicht erreicht“ zusammengefasst, doch die Ursachen gehören zu unterschiedlichen Arbeitsgängen, und eine falsche Suchrichtung führt zu unnötiger Nacharbeit. Im Folgenden werden sie nach Symptom aufgeschlüsselt und Maßnahmen zur Früherkennung angegeben.
| Symptom | Häufige Ursache | Maßnahme zur Früherkennung | Was zuerst prüfen |
|---|---|---|---|
| Erhöhtes Laufgeräusch | Zahnform-/Flankenrichtungsabweichung, Verzugsverformung durch Wärmebehandlung, ungeeignetes Flankenspiel | Zuordnung des Geräuschspektrums zur Drehzahl aufzeichnen; Zahnformberichte von Erst- und Letztteil vergleichen | Zahnformdrift vor und nach der Wärmebehandlung, statt direkt die Zahnradschleifmaschine zu verdächtigen |
| Pitting auf der Zahnflanke, frühe Ermüdung | Zu hohe Kontaktspannung, unzureichende Oberflächenrauheit, Versagen des Schmierfilms | Position und Fläche des Blauöl-Abdrucks; regelmäßig prüfen, wo Grübchen auf der Zahnflanke auftreten | Ob sich der Abdruck auf Zahnkopf oder Zahnfuß konzentriert, um die Lastverteilung zu beurteilen |
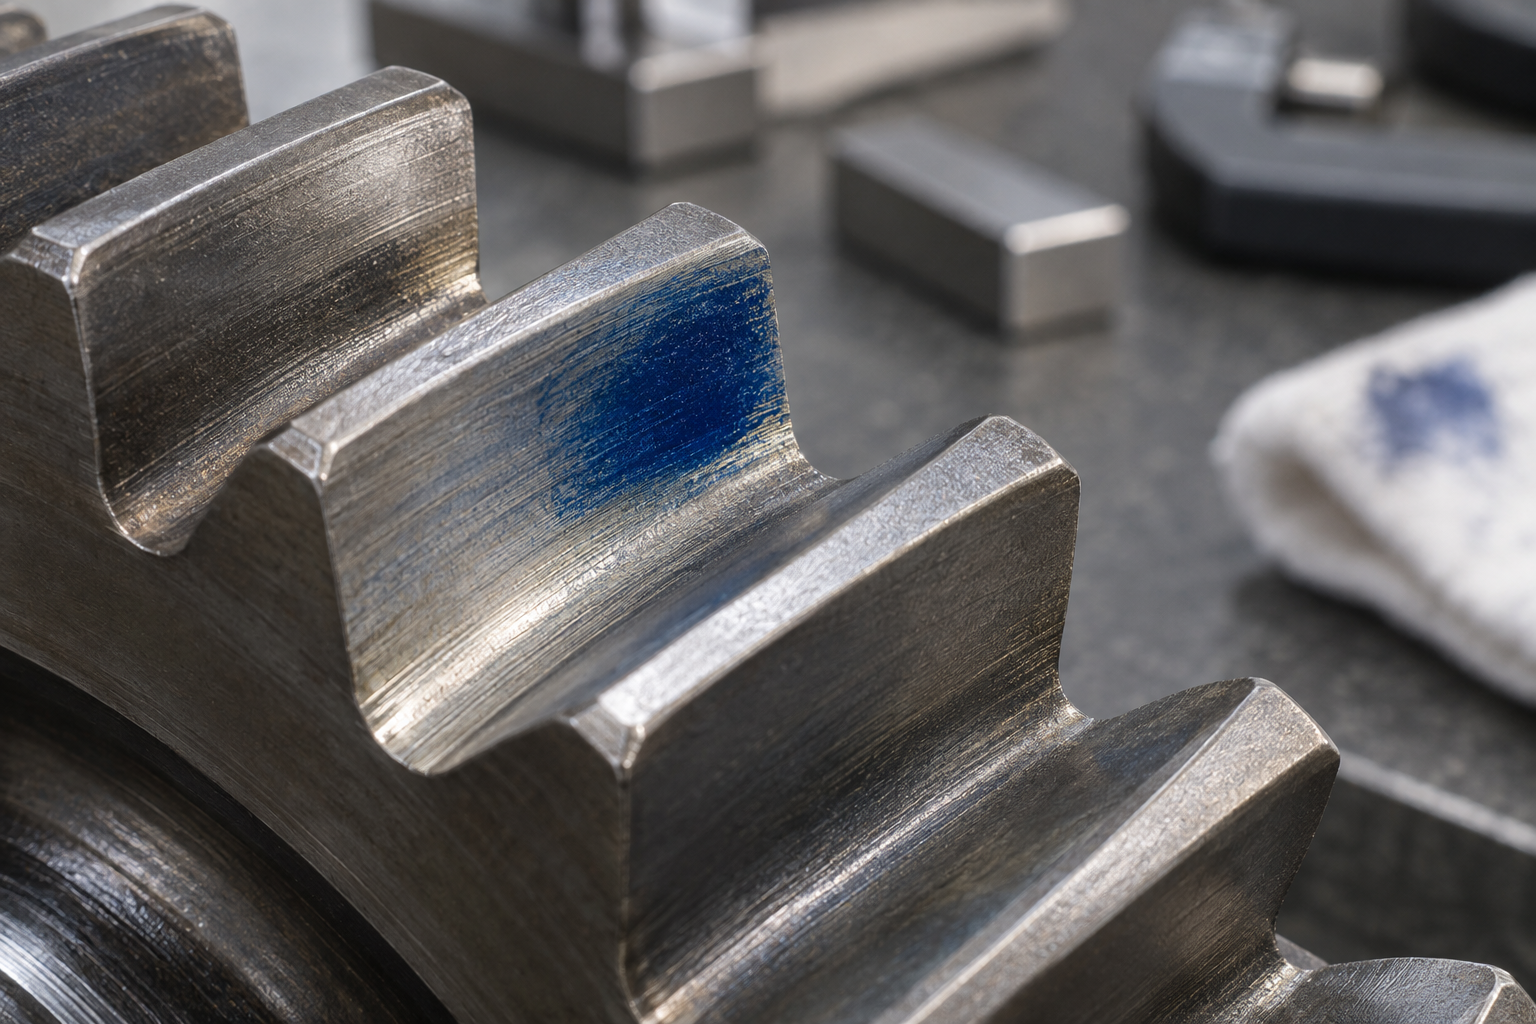
| Verlagerung des Kontaktabdrucks | Schrägspannung, unsachgemäße Flankenrichtungs-Korrektur, Nichtübereinstimmung von Rohteil-Bezugsfläche und Bearbeitungsbezug | Blauöl-Paßprüfung, Position des Abdrucks über die Zahnbreite beobachten | Spannen und Ausrichten sowie Betrag der Flankenrichtungs-Korrektur, nicht zuerst die Maschinengenauigkeit verstellen |
| Langsame Genauigkeitsabnahme | Werkzeugverschleiß, Abstumpfen der Schleifscheibe, Überschreiten der kumulierten Schneidzeit | Maße von Erst- und Letztteil vergleichen; kumulierte Schneidzeit der Werkzeuge erfassen | Ob der Werkzeugwechsel-/Abrichtzyklus zu den Genauigkeitsanforderungen passt |
Die Abdrucksverlagerung wird am leichtesten falsch beurteilt: Vor Ort wird meist zuerst die geometrische Genauigkeit der Maschine verdächtigt, doch häufiger sind Schrägspannung oder ein falsch vorgegebener Betrag der Flankenrichtungs-Korrektur die Ursache. Zuerst Spannung und Korrekturparameter überprüfen, dann entscheiden, ob die Maschine angefasst wird. Die durch Werkzeugverschleiß verursachte Genauigkeitsabnahme ist dagegen allmählich; durch Vergleich von Erst- und Letztteil sowie Aufzeichnung der kumulierten Schneidzeit lässt sie sich frühzeitig erkennen, ohne auf eine Überschreitung der Toleranz der gesamten Charge zu warten.
Häufige Fragen
Das „Nichterreichen der Genauigkeit“ auf dem Rücksendeschein ist oft nicht die Bearbeitungsgenauigkeit selbst, sondern eine unklare Zeichnung oder eine nicht abgestimmte Prozesskette. Die folgenden Fragen sind die Punkte, an denen Einkauf und Konstruktion bei Zahnradteilen am häufigsten hängen bleiben.
In der Zeichnung sind nur Modul und Zähnezahl angegeben, keine Genauigkeitsklasse – kann direkt ein Angebot abgegeben werden?
Nicht direkt nach derselben Stufe anbieten. Die Genauigkeitsklasse bestimmt das Verzahnungsverfahren, ob geschliffen werden muss und ob nach der Wärmebehandlung ein Schleifaufmaß verbleibt; die Kostenunterschiede können erheblich sein. In der Branche werden üblicherweise AGMA-Klassen oder die entsprechenden Zahnform-/Flankenrichtungstoleranzen als Maßstab für die Kommunikation zwischen Lieferanten verwendet, doch die konkrete Klasse hängt von Drehzahl, Last und Geräuschanforderungen ab. Es wird empfohlen, in der Zeichnung eine Zeile zu ergänzen: Genauigkeitsklasse, Obergrenze der Zahnflankenrauheit, Wärmebehandlungsverfahren und Härtebereich. Fehlen diese Angaben, kann das Angebot nur unter der lockersten Annahme abgegeben werden, was später leicht zu Streit führt.
Kleine Prototypenserie: Zahnfräsen im Bearbeitungszentrum oder Wälzfräsmaschine?
Bei kleinen Stückzahlen, komplexen Zahnprofilen oder Innenverzahnungen ist es üblich, das Formverfahren auf einem Universal-Bearbeitungszentrum zu verwenden, um die Hürde spezieller Ausrüstung zu umgehen. Allerdings ist die Zahn-für-Zahn-Bearbeitung zeitaufwendig, und die Genauigkeitsgleichmäßigkeit hängt von der Werkzeug- und Prozesserfahrung ab. Wenn die Stückzahl steigt und die Verzahnung einheitlich ist, ist der Wechsel zu Wälzverfahren wie Wälzfräsen/Stoßen wirtschaftlicher. Entscheidungspunkte: Wie hoch ist die Umrüsthäufigkeit, ist die Taktzeit pro Stück akzeptabel, und ist später noch Schleifen erforderlich.
Nach der Wärmebehandlung driftet die Verzahnungsgenauigkeit – wurde die Wärmebehandlung schlecht durchgeführt?
Nicht unbedingt. Verfahren wie Einsatzhärten bringen von sich aus Verformungen mit sich. Üblich ist, in der Weichbearbeitung Korrekturzugaben vorzusehen oder prädiktive Kompensation einzusetzen und anschließend über Zahnschleifen auszurichten. Wenn beim Verzahnen keine Schleifzugabe vorgesehen wurde und die Bezugsflächen nicht einheitlich sind, lässt sich die Genauigkeit nach der Wärmebehandlung durch Schleifen nicht zurückgewinnen. Prüfen Sie zuerst die Reihenfolge der Prozesskette und dann die Wärmebehandlungsparameter – verdächtigen Sie nicht sofort den Ofen.
Das Verzahnungsgeräusch ist laut, das Tragbild liegt einseitig – was zuerst prüfen?
Prüfen Sie zuerst die Aufspannung und die Flankenrichtungs-Korrektur, verdächtigen Sie nicht direkt die Maschinengenauigkeit. Ein zum Zahnende verschobenes Tragbild deutet meist auf unzureichende Aufspannsteifigkeit, falsche Flankenrichtungs-Korrektur oder Überschreitung der Achsparallelität hin. Betrachten Sie die Tragbildlage mit Blauöl und vergleichen Sie dann die Maße von Erst- und Letztstück – so lässt sich unterscheiden, ob es sich um eine systematische Abweichung oder eine durch Werkzeugverschleiß verursachte langsame Drift handelt. Die kumulierte Schneidzeit der Werkzeuge muss dokumentiert werden, sonst ist die Beurteilung schwierig.
Worin unterscheidet sich die Prozesswahl bei Kunststoffzahnrädern und Stahlzahnrädern?
Kunststoffzahnräder werden meist in Anwendungen mit geringer Last und geringem Geräusch eingesetzt, üblicherweise im Spritzgussverfahren, wobei die Kosten mit steigender Stückzahl deutlich sinken, aber Festigkeit und Temperaturbeständigkeit begrenzt sind. Stahlzahnräder werden für Anwendungen mit hoher Beanspruchung und hoher Genauigkeit verwendet und durchlaufen eine Kette aus Schmieden oder Stangenmaterial-Rohteil plus Verzahnen, Wärmebehandlung und Feinbearbeitung. Bei der Materialauswahl prüfen Sie zuerst die Lastart und die Betriebsumgebung, dann die Genauigkeitsanforderungen und erst zuletzt den Prozess. Für die konkrete Material- und Prozessabstimmung sollten Sie dies gemeinsam mit dem Bearbeiter anhand der Zeichnung klären.
Key takeaways
- Zuerst Genauigkeitsklasse und Anforderungen an die Kontaktspur festlegen, dann das Verzahnungsverfahren; eine vertauschte Reihenfolge lässt die Verformung durch die Wärmebehandlung die vorherige Genauigkeit auffressen.
- Wenn Innen- und Außenverzahnung bearbeitet werden müssen und die Stückzahl nicht groß ist, zuerst die kombinierte Schabbearbeitung prüfen; aber Werkzeugstandzeit und Werkzeugwechseltakt müssen in den Prozessplan aufgenommen werden, sonst driftet die Genauigkeit mit dem Werkzeugverschleiß langsam.
- Bei großer Stückzahl und einheitlicher Verzahnung Wälzverfahren (Wälzfräsen/Stoßen) + Spezialmaschinen; bei kleiner Stückzahl, Prototypen, großen oder unregelmäßigen Zahnrädern ist das Formverfahren mit universellen Bearbeitungszentren wirtschaftlicher.
- In der Zeichnung müssen die Reihenfolge von Wärmebehandlung und Feinbearbeitung, die Schleifzugabe und die Bezugsfläche klar angegeben werden, sonst ist in der Schleifphase keine Zugabe zum Korrigieren vorhanden und nur das Rohteil kann nachgearbeitet werden.
- Geräusche und Grübchenbildung sind oft nicht der Zahnformfehler, sondern eine verschobene Kontaktspur; zuerst Aufspannbezug und Zahnflankenkorrektur prüfen, erst dann die Maschinengenauigkeit anzweifeln.



