Südkoreanische Halbleiterteilefertigung: Warum sich die Lieferzeiten plötzlich verdoppeln
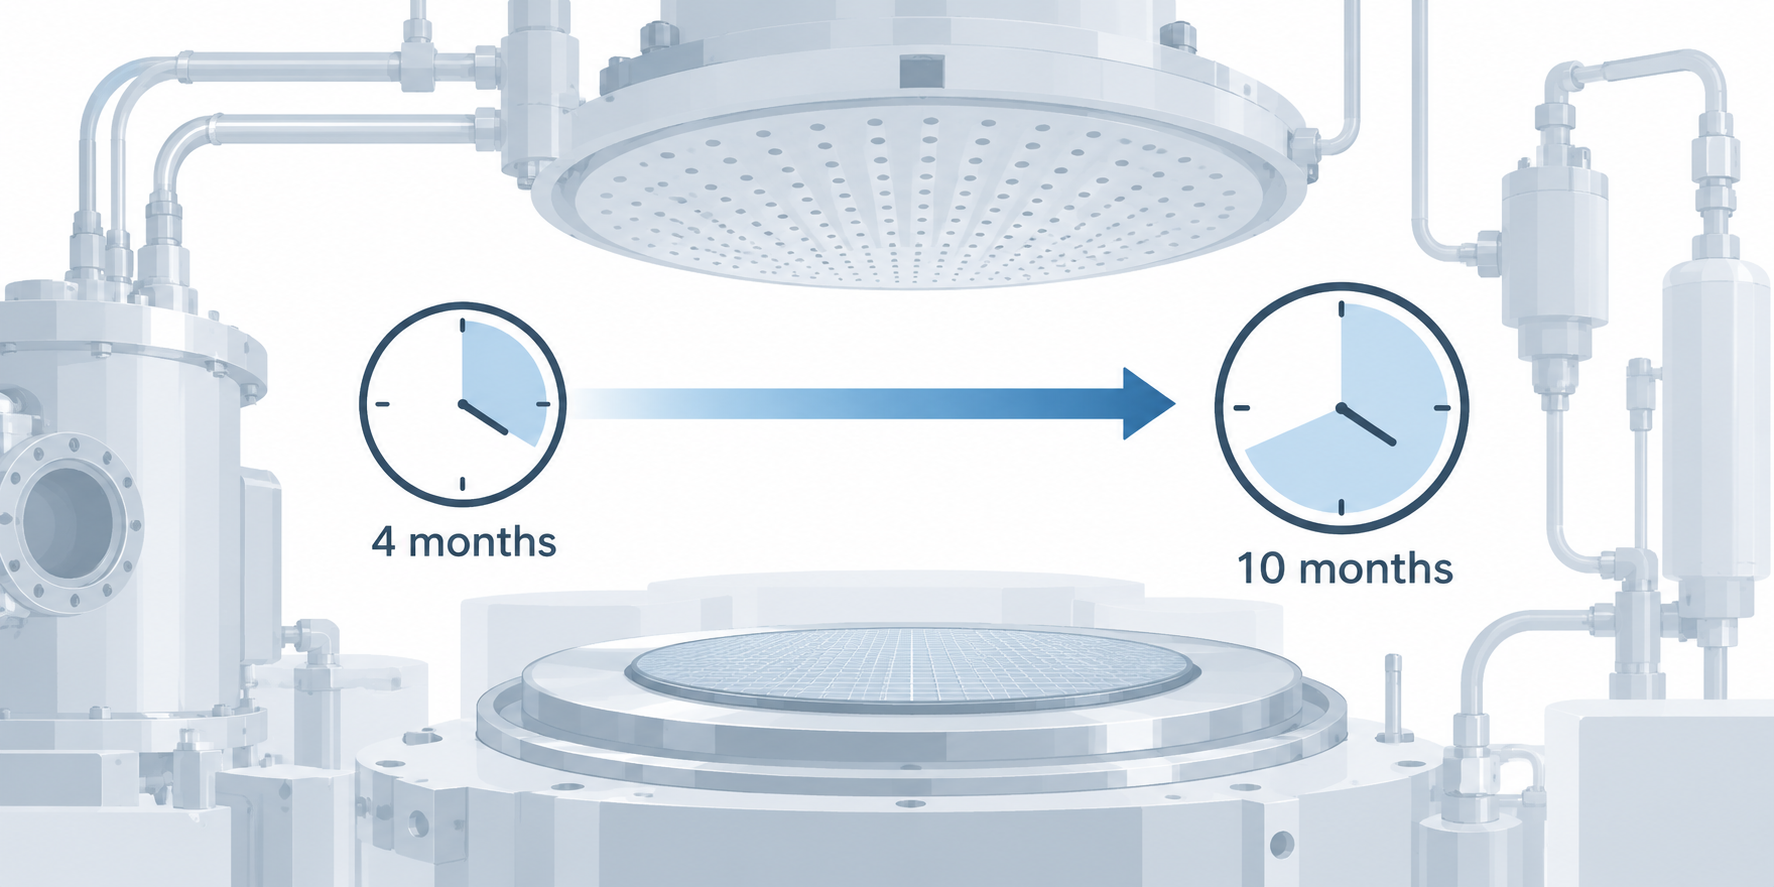
Ein leitender Angestellter eines südkoreanischen Ausrüstungsherstellers sagte gegenüber Fachmedien ganz direkt: Teile für Abscheideanlagen, die früher in 4 Monaten geliefert wurden, brauchen jetzt 10 Monate. Das ist nicht das Problem eines einzelnen Lieferanten, sondern ein Ausschnitt aus der insgesamt verlängerten Fertigungs- und Beschaffungskette für südkoreanische Halbleiterteile. Noch extremer ist die Laserbearbeitungsausrüstung: Die Lieferzeit für aus Japan bezogene Kernkomponenten soll bis zu 40 Monate betragen – über drei Jahre, länger als der Entwicklungs- und Iterationszyklus der meisten kompletten Anlagen.
Stellt man diese beiden Zahlen nebeneinander, wird der Konflikt deutlich: Der KI-Rechenbedarf treibt die Ausrüstungsbestellungen hoch, doch die Kapazität auf der Komponentenseite hält nicht Schritt. Der Bereich südkoreanische Halbleiterteilefertigung wurde lange als „Zulieferung“ betrachtet und ist nun zum Engpass geworden, der darüber entscheidet, ob komplette Anlagen termingerecht geliefert werden können. Dieser Artikel behandelt nur Teilefertigung und Lieferzeiten, keine Branchenübersicht und keine Aufstellung von Exportzahlen.
Verdoppelte Lieferzeiten sind kein punktueller Engpass
Wäre nur ein einzelnes Teil knapp, ließe sich das meist durch Lieferantenwechsel oder Aufpreis für Beschleunigung mildern. Doch diese Verzögerungswelle zieht sich durch mehrere Ausrüstungskategorien wie Abscheidung, Laserbearbeitung und Verpackung, was zeigt, dass das Problem in Kapazität und Investitionsrhythmus liegt, nicht in der Planung einer einzelnen Produktionslinie. Branchenüblich ist folgende Situation: Die Bestellungen kommen, aber die vorgelagerten Bearbeitungsmaschinen, Werkzeuge, Prüfplätze und erfahrenen Bediener sind ausgelastet, sodass die Lieferzeit nur nach hinten verschoben werden kann.
Hier sind zwei Begriffe zu unterscheiden. Erstens die Fertigungskapazität – Anzahl und Genauigkeitsklasse von Werkzeugmaschinen, Spannlösungen und Prüfmitteln; zweitens die Lieferkettenkapazität – verfügbare Zeitfenster für vorgelagerte Materialien, Wärmebehandlung und Oberflächenbehandlung. Bei Halbleiterteilen sind oft beide knapp: Die Präzisionsanforderungen engen den Kreis geeigneter Lieferanten stark ein, und ist die Kapazität in diesem engen Kreis voll ausgelastet, gibt es praktisch keine Alternativen.
Warum es jetzt geballt auftritt
Der KI-Superzyklus ist der direkte Treiber. Ausrüstungsbestellungen werden in kurzer Zeit geballt freigesetzt, während die Kapazitätsausbauentscheidungen auf der Komponentenseite meist nachhinken – Produktionslinien bauen, Maschinen kaufen, Präzision einstellen, Zertifizierungen durchlaufen: Der Zyklus bemisst sich in Jahren. Die Nachfragekurve ist steil, die Kapazitätskurve flach, und die Lücke schlägt sich in den Lieferzeiten nieder. Auch die lokale südkoreanische Komponentenlieferkette ist verzögert; ein Unternehmen berichtet, die Beschaffungszeit sei etwa 50 % länger als üblich, Teile für Verpackungsanlagen, die früher 4 Monate brauchten, nun 6 Monate oder länger.
Das ist kein Problem, das sich mit „höheren Preisen sofort kaufen“ lösen lässt. Die Kapazität der Halbleiterteilefertigung ist durch Präzisionsfähigkeit und Prüfmittelbedingungen begrenzt; Geld kann einiges beschleunigen, aber nicht die Präzisionsvalidierung und Prozessstabilität. Wer das versteht, versteht auch die in den folgenden Abschnitten analysierten Ursachen: konservative japanische Kapazitäten, dauerhaft niedrige Lokalisierungsquote, schwer zu findende Ersatzlieferketten, hohe Präzisionshürden. Erst das Zusammenspiel dieser vier Faktoren ergibt das Ergebnis „verdoppelte Lieferzeiten“.
Die nächste Frage lautet: Wie sehen diese Verzögerungen konkret aus, wo liegen die Ursachen, und was kann die Fertigungsseite tun. Beginnen wir mit einer Bestandsaufnahme der Lieferzeiten für Komponenten von Abscheideanlagen.
Von 4 auf 10 Monate: Lieferzeiten für Komponenten von Abscheideanlagen im Überblick
„Früher in 4 Monaten erhalten, jetzt braucht es 10 Monate.“ Dieses Zitat aus der Branche bezieht sich nicht auf komplette Anlagen, sondern auf Schlüsselkomponenten von Abscheideanlagen. In der Kette der südkoreanischen Halbleiterteilefertigung ist das zuerst Sichtbare nie die technische Obergrenze, sondern die Lieferzeit – wenn eine Anlage auf ein Teil wartet, muss die ganze Produktionslinie Schlange stehen.
Betrachten wir zwei Linien genauer. Die erste ist die Auslandsbeschaffung: Die Lieferzeit für Komponenten von Abscheideanlagen hat sich von 4 auf 10 Monate verlängert, was bereits eine vergleichsweise harte Zahl in öffentlichen Informationen ist. Die zweite ist die lokale Beschaffung in Südkorea: Ein südkoreanisches Unternehmen mit dem Kürzel C berichtet, die Beschaffungszeit sei etwa 50 % länger als üblich; Komponenten für Verpackungsanlagen, die früher 4 Monate brauchten, nun 6 Monate oder länger. Beide Linien verlangsamen sich gleichzeitig, was zeigt, dass die Verzögerung nicht einfach „ein Land hat Lieferengpässe“ bedeutet, sondern dass die Rhythmen von Nachfrage- und Fertigungsseite zugleich gestört sind.
Auslandslinie: Von 4 auf 10 Monate – die Verdopplung ist kein Einzelfall
Die Abscheidung gehört in der Halbleiter-Frontend-Produktion zu den Bereichen der „langsamen, sorgfältigen Arbeit“; Kammern, Duschköpfe, Gasleitungen und Trägerplatten müssen oft mehrere CNC-Bearbeitungs-, Oberflächenbehandlungs- und Reinigungsschritte durchlaufen, und jede Blockade drückt die Lieferzeit nach hinten. Eine Lieferzeit von 4 auf 10 Monate bedeutet, dass die Fertigungsseite nicht nur die Produktion, sondern auch Material, Wärmebehandlung und Prüfung einplanen muss. Die Realität der südkoreanischen Halbleiterteilefertigung ist: Die Ausrüstungshersteller mahnen Teile an, die Teilehersteller mahnen vorgelagerte Prozessschritte an.
Lokale Linie: Beschaffungszeit bei Unternehmen C etwa 50 % länger
Die Verzögerung bei der lokalen Beschaffung erscheint etwas geringer – etwa 50 % –, doch ihre Natur ist anders. Verzögerungen bei Auslandsteilen hängen oft an grenzüberschreitender Logistik, Exportkontrollen oder der Kapazität eines einzelnen Lieferanten; Verzögerungen bei lokalen Teilen hängen eher an Fertigungsplanung und Materialeingang. Dass Komponenten für Verpackungsanlagen von 4 auf 6 Monate steigen, zeigt für sich genommen: Selbst bei Teilen mit relativ einfacher Struktur und nicht höchsten Präzisionsanforderungen werden Fertigungsressourcen von dringenderen, teureren Aufträgen verdrängt.
- Komponenten für Abscheideanlagen: ca. 4 Monate → ca. 10 Monate (Auslandsbeschaffungslinie)
- Komponenten für Verpackungsanlagen: ca. 4 Monate → ca. 6 Monate oder länger (lokale südkoreanische Beschaffungslinie)
- Lokale Beschaffungszeit insgesamt etwa 50 % länger als üblich
Nach der Verdopplung der Lieferzeiten ändert sich auch das Verhalten der Einkäufer. Früher konnte man quartalsweise bestellen, heute muss man ein halbes Jahr im Voraus Kapazität sichern; früher stand der Preisvergleich im Vordergrund, heute fragt man zuerst: „Könnt ihr uns überhaupt einplanen?“ Diese Veränderung ist Druck und Signal zugleich für die Fertigungsseite: Wer Lieferzeiten klar benennen und Arbeitsschritte nachvollziehbar aufschlüsseln kann, bleibt eher auf der Lieferantenliste.
Hinter der 40-Monats-Lieferzeit: Warum japanische Komponentenkapazitäten konservativ sind
Die schockierendste Zahl in der südkoreanischen Halbleiterteilefertigung ist nicht 10 Monate, sondern 40 Monate. Öffentlichen Berichten zufolge kann sich die Lieferzeit für Kernkomponenten, die ein Laserbearbeitungsausrüstungsunternehmen aus Japan bezieht, auf etwa 40 Monate erstrecken – von der Bestellung bis zum Erhalt über drei Jahre hinweg. Das ist kein Planungsunfall eines einzelnen Werks, sondern das Ergebnis einer langfristig konservativen Kapazitätserweiterung japanischer Komponentenlieferanten. Während die KI-getriebene Nachfrage innerhalb von zwei Jahren sprunghaft steigt, hat die japanische Angebotsseite kaum synchron gehebelt.
Um zu verstehen, wie 40 Monate zustande kommen, muss man „Kapazität“ in drei Bereiche zerlegen, die sich nicht schnell lockern lassen: Ausrüstung, Personal, Zertifizierung.
Kapazität ist keine Frage des Geldes: Warum der japanische Lieferrhythmus einen halben Takt langsamer ist
Die Investitionslogik japanischer Hersteller von Präzisionskomponenten ist eher konservativ. Halbleiter sind eine stark zyklische Branche, und historisch ging jede Expansionswelle mit Überkapazitäten einher. Geräte- und Komponentenhersteller haben daraus gelernt und neigen daher dazu, „Kapazität anhand langfristiger Aufträge zu binden“, statt sofort eine Linie zu bauen, sobald die kurzfristige Nachfrage sich verdoppelt. Die Lieferung von Hochpräzisions-Schleifmaschinen und ultrapräzisen Drehmaschinen dauert ohnehin Monate bis über ein Jahr, und Reinräume sowie temperaturstabile Umgebungen sind nach der Installation nicht sofort nutzbar. Die physische Zeit für das Hochfahren der Kapazität kann mit der Geschwindigkeit des Auftragseingangs nicht mithalten.
Daraus entsteht ein kontraintuitives Phänomen: Höhere Preise bedeuten nicht zwangsläufig, dass man sofort kaufen kann. Selbst wenn der Käufer bereit ist, mehr zu zahlen, hat der Verkäufer keine freie Hochpräzisionslinie, die er einplanen könnte. Aufträge stehen in der Warteschlange vor der Kapazität, und die Lieferzeit lässt sich nur über die Reihenfolge der Produktionsplanung anpassen – die Gesamtmenge bewegt sich nicht.
Warum man auch mit höheren Preisen nicht kaufen kann: Wer frisst die Lieferzeit auf
Die Lieferzeit wird von drei Dingen aufgefressen. Erstens Wärmebehandlung und Stabilisierung: Hochpräzise Metallteile müssen nach der Bearbeitung entspannt und gealtert werden, da sich die Maße mit der Freisetzung innerer Spannungen ändern; überspringt man diesen Schritt, lässt sich die Präzision nicht halten. Zweitens Präzisionsmessung: Koordinatenmessgeräte, Rundheitsmessgeräte und Rauheitsmessgeräte haben begrenzte Takte, ultrapräzise Teile werden oft Stück für Stück gemessen, und auch die Prüfmittelplanung steht in der Warteschlange. Drittens Prozesszertifizierung: Komponenten für Halbleiteranlagen müssen häufig mehrere Runden der Bestätigung von Maßen, Material, Oberfläche und Reinheit durchlaufen; ein Wechsel des Lieferanten oder der Produktionslinie erfordert einen erneuten Durchlauf. Diese drei Abschnitte finden nicht auf der Werkzeugmaschine statt, machen aber den Großteil der Lieferzeit aus.
Branchenkenner erwähnen, dass die Wartezeit in manchen Bearbeitungsschritten „nicht daher rührt, dass es nicht hergestellt werden kann, sondern dass nach der Fertigstellung noch auf Mess- und Zertifizierungstermine gewartet werden muss“. Das erklärt auch, warum es schwierig ist, eine verlängerte Lieferzeit japanischer Kernkomponenten durch punktuellen Wareneinkauf zu mildern.
Für Einkäufer und Prozessingenieure hat diese strukturelle Tatsache eine praktische Bedeutung: Betrachten Sie „lange Lieferzeiten japanischer Kernkomponenten“ als bekannte Randbedingung, nicht als vorübergehenden Zustand. Wirklich verkürzen lassen sich meist jene Teile, die nicht an der Spitze der Präzision stehen – ihre Genauigkeitsanforderungen sind beherrschbar, die Materialien gängig, die Zertifizierungslast gering, und die Lieferzeit ist deutlich flexibler. Wenn Leser die Bearbeitungswege solcher Teile durchgehen, können sie zunächst die von CNC-Bearbeitungsfähigkeiten abgedeckten Materialien und Toleranzgrenzen prüfen und dann beurteilen, welche Teile sich für eine Auslagerung eignen. Der Engpass bei der Bearbeitung von Halbleiterkomponenten in Korea ist im Kern ein Engpass bei High-End-Kapazität sowie Mess- und Zertifizierungsressourcen, nicht bei allgemeiner Bearbeitungskapazität.
Die Wahrheit über die Lokalisierungsrate von 20 % in Korea: Wo hakt es im Bearbeitungsschritt
Die Verdopplung der Lieferzeit ist kein Einzelfall. Betrachten wir eine nüchternere Zahl: Die Lokalisierungsrate von Komponenten für Halbleiteranlagen in Korea lag 2004 bei etwa 18 % und 2021 immer noch bei etwa 20 %. In siebzehn Jahren bewegte sie sich nur um zwei Prozentpunkte. Die Regierung hat sich zum Ziel gesetzt, bis 2030 bei Schlüsselmaterialien, Komponenten und Anlagen eine Lokalisierung von 50 % zu erreichen – wie groß die Lücke ist, liegt auf der Hand.
Setzt man diese Kurve in den Kontext der Bearbeitung von Halbleiterkomponenten in Korea, ist die Schlussfolgerung eindeutig: Komplette Anlagen und Prozesse können zur Weltspitze gehören, doch die sie tragenden Komponenten und Bearbeitungsschritte sind seit Langem ein Schwachpunkt. Der Schwachpunkt ist nicht „man kann es nicht herstellen“, sondern „selbst wenn man es herstellt, kommt es nicht auf die Liste“.
Warum sich ausgerechnet im Reinigungsbereich zuerst eine Lücke zeigt
Der in den Quellen am klarsten benannte Schwachpunkt ist die Reinigung – bei Material, Komponenten und Anlagen sind die drei Technologien relativ rückständig. Reinigung scheint keine extreme Präzision wie die Lithografie zu erfordern, doch ihre Anforderungen an die Bearbeitungskonsistenz sind keineswegs gering: Becken, Sprühleitungen, Vorrichtungen, Dichtflächen – jede Abweichung bei Rauheit oder Ebenheit wird zu Partikelrückständen und Ausbeuteschwankungen.
Diese Teile zeichnen sich durch mittlere Präzision, hohe Stückzahlen und häufige Typwechsel aus. Genau diese Kombination fordert die Produktionsplanung und die Wiederverwendung von Vorrichtungen auf der Bearbeitungsseite am stärksten heraus, nicht die extreme Präzision einzelner Teile. Dass die Lokalisierungsrate in Korea nicht vorankommt, hakt oft genau hier: Einzelstücke lassen sich fertigen, aber die Serienkonsistenz ist nicht stabil, oder sie ist stabil, doch die Kosten lassen sich nicht drücken.
In 20 Jahren nur 2 Prozentpunkte verschoben – blockiert an drei Toren
- Verifikationstor: Damit Komponenten auf die Liste qualifizierter Lieferanten eines Anlagenherstellers kommen, müssen Materialrückverfolgbarkeit, Maßberichte, Reinheit und Lebensdauertests durchlaufen werden – der Zyklus dauert Jahre. Starke Bearbeitungsfähigkeit bedeutet nicht, dass man dieses Tor passieren kann.
- Skalentor: Halbleiterkomponenten haben pro Modell begrenzte Stückzahlen, und dedizierte Produktionslinien haben lange Amortisationszeiten. Die Bearbeitungsseite nimmt lieber viele Varianten in kleinen Serien an, statt Kapazität für ein einzelnes Modell zu binden.
- Koordinationstor: Zeichnungstoleranzen, Prüfmittelbezüge und Oberflächenbehandlungsvorgaben liegen oft beim Anlagenhersteller; lokale Bearbeitungsbetriebe erhalten unvollständige Informationen, und wiederholtes Ausprobieren verlängert die Lieferzeit erneut.
Diese drei Tore zusammen erklären, warum die Lokalisierungskurve nahezu flach ist: Es fehlt nicht an Investitionen, sondern die Investitionen werden von Verifikationszyklen und Koordinationskosten aufgefressen. Für die Bearbeitung von Halbleiterkomponenten in Korea liegt die eigentliche Hürde nicht bei den Werkzeugmaschinen, sondern darin, Bearbeitungsfähigkeit in eine Beweiskette zu übersetzen, die der Anlagenhersteller unterzeichnen kann – Erstmusterbericht, Prozessfähigkeitsdaten, Chargenrückverfolgbarkeit.
Was das 50-%-Ziel für die Bearbeitungsseite bedeutet
Von 20 % auf 50 % – die Lücke liegt vor allem bei Komponenten und Materialien, und beide müssen auf Bearbeitungsschritte heruntergebrochen werden. In der Branche ist ein schrittweiser Einstieg üblich: Zuerst werden nicht-kritische, stark genutzte Struktur- und Leitungsteile genutzt, um den Verifikationsprozess einzuüben; ist dieser eingespielt, werden anschließend Kammern und Vorrichtungsteile mit höheren Genauigkeitsanforderungen übernommen. Zuerst die Beweiskette aufbauen, dann über die Präzisionssteigerung sprechen – eine umgekehrte Reihenfolge bleibt dauerhaft in der Musterphase stecken.
Zu beachten ist, dass die genaue Definition der Lokalisierungsrate (nach Betrag, nach Modellanzahl oder nach Anlageneinheiten) die Lesart der Zahlen beeinflusst. Die genannten 18 % und 20 % stammen aus öffentlichen Berichten und sollten als Trendsignal verstanden werden, nicht als präzise jährliche Statistik.
Wie man nach dem Ausschluss chinesischer Bauteile eine Ersatzlieferkette findet
Der Handelskonflikt zwischen den USA und China hat ein Problem auf den Tisch gebracht: Wenn chinesische Bauteile als in die Kernlieferkette fortschrittlicher Halbleiter eingetreten gelten, könnten US-Anlagenhersteller Transaktionsbeschränkungen ausgesetzt sein. Daher beginnt die Einkaufsseite damit, chinesische Teile aus der Liste herauszufiltern und Ersatz zu suchen. Doch Ausschließen ist einfach, Ersetzen schwierig. Branchenkenner sagen, dass ein Lieferantenwechsel bei Kernkomponenten eine erneute Verifikation erfordert, deren Zyklus in Quartalen gemessen wird; die eigentliche Lücke entsteht ausgerechnet bei jenen Komponenten, die nicht kritisch, aber stark genutzt sind.
Bei der Suche nach einer Ersatzlieferkette darf die Reihenfolge daher nicht vertauscht werden. Zuerst ist die Rolle des Teils in der Anlage zu klären, dann Material und Präzision, und erst zuletzt die Lieferzeit. Bei falscher Reihenfolge wiederholt sich das im Verifikationsschritt immer wieder.
Schritt eins: Kernkomponenten von Nicht-Kernkomponenten unterscheiden
Teile, die direkt mit Plasma in Kontakt kommen, mit Prozessgasen in Berührung kommen oder Vakuumabdichtung übernehmen, gelten als Kernkomponenten. Deren Ersatz muss meist dem Zertifizierungsprozess des Anlagenherstellers folgen; die Bearbeitungsseite kann nur wie gefordert Muster und Daten liefern, die Entscheidung liegt nicht beim Bearbeitungsbetrieb. Umgekehrt sind Strukturhalterungen, Gasweg-Übergangsblöcke, Gehäuse, Montagesockel, Träger und Vorrichtungen keine direkt am Prozess beteiligten Teile, haben aber pro Anlage hohe Stückzahlen und häufige Typwechsel und sind stark bearbeitungsgeprägt. Nach dem Ausschluss chinesischer Bauteile lassen sich solche Teile am leichtesten lokal ersetzen, da die Verifikationsgrenzen klar sind und meist nur die drei Punkte Maß, Material und Oberflächenbehandlung abgeglichen werden müssen.
Schritt zwei: Material und Präzision zuerst abgleichen
Übliche Materialien für Halbleiteranlagen-Komponenten sind Aluminiumlegierungen (6061, 7075), Edelstahl (304, 316L), Titanlegierungen und teilweise technische Kunststoffe. Die häufigste Falle bei der Ersatzsuche ist „gleiche Form, anderer Werkstoff“. Rückverfolgbarkeit des Materials, Chargenkonsistenz und die Erfüllung von Reinraumumgebungsanforderungen müssen in der Zeichnung oder technischen Vereinbarung klar festgehalten werden. Bei der Präzision müssen nicht alle Nicht-Kernkomponenten sub-mikrometergenau sein, doch Kennwerte wie Ebenheit, Bohrungsposition und Rauheit der Dichtfläche dürfen nicht nachlassen. Die Methode: Das Toleranzband der Originalzeichnung Punkt für Punkt übernehmen, statt mit „ungefähr“ ein Angebot abzugeben.
Schritt drei: Bei der Lieferzeit nach Arbeitsgängen fragen, nicht nur nach Tagen
Die Lieferzeit lässt sich nicht mit einem „ein paar Wochen“ erklären. Zu prüfen ist, welcher Arbeitsgang in der Warteschlange steht: Rohteilanlieferung, Schruppen, Wärmebehandlung zum Entspannen, Schlichten, Oberflächenbehandlung, Messung. Bei Halbleiterteilen sind Wärmebehandlung und Entspannung oft ein versteckter Engpass – ohne sie verzieht sich das Teil nach dem Schlichten leicht; mit ihnen verlängert sich die Lieferzeit. In der Branche ist es üblich, vom Lieferanten einen nach Arbeitsgängen gegliederten Zeitplan zu verlangen statt nur einer Gesamtzahl. CNC-Bearbeitung ist bei solchen Nicht-Kernkomponenten meist schneller als das Warten auf Importteile, sofern die Zeichnung klar, das Material verfügbar und die Präzisionsanforderung innerhalb der üblichen Fähigkeiten liegt.
Insgesamt ist der Ersatzweg nach dem Ausschluss chinesischer Bauteile nicht geheimnisvoll: Kernkomponenten folgen der Zertifizierung des Anlagenherstellers, Nicht-Kernkomponenten mit hohen Stückzahlen gehen an Bearbeitungsbetriebe mit Präzisionskontrollfähigkeit. Der lokale Zulieferbedarf für die Bearbeitung von Halbleiterkomponenten in Korea wächst genau in dieser Lücke. Wer eine Charge von Nicht-Kernkomponenten nach den drei genannten Schritten durchgehen möchte, kann Zeichnung und Materialanforderungen zunächst an AI-Dialog-Angebot für eine schnelle Einschätzung senden.
Die Präzisionshürde bei der Bearbeitung von Halbleiterkomponenten: Mikrometer- und Submikrometerbereich
Nach der Lieferzeitfrage bleibt eine unumgängliche Frage: Worin liegt die Schwierigkeit bei der Bearbeitung von Halbleiterkomponenten eigentlich? Die Antwort liegt meist nicht in der Tonnage der Maschine, sondern in der einen Toleranzzeile auf der Zeichnung. Gasdüsen, Sprühköpfe, Sockel elektrostatischer Spannfutter, keramische Isolierteile sowie Stütz- und Dichtflächen im Vakuumgehäuse in Halbleiteranlagen erfordern meist Mikrometer-Maßkontrolle, teilweise gehen Passflächen in den Submikrometerbereich. Deshalb gibt es bei knapper Lieferzeit nicht plötzlich mehr Bearbeitungsbetriebe, die Aufträge annehmen können – die Hürde lässt sich nicht einfach senken.
Worin unterscheiden sich Mikrometer- und Submikrometerbereich
Die in der Branche übliche Einteilung ist ungefähr: Standard-Präzisionsbearbeitungstoleranzen liegen im Bereich von ±5 bis ±10 μm; Mikrometerbearbeitung wird oft mit ≤±2 μm gefordert, in manchen Fällen bis ±0,5 μm, wobei die Rauheit der Passflächen meist bei Ra 0,1–0,4 μm liegt; Ultrapräzisionsbearbeitung kann ≤±1 μm und Ra 0,01–0,05 μm erreichen. Dies sind Orientierungswerte typischer Branchenbereiche, keine zugesicherten Werte eines bestimmten Herstellers – ob eine konkrete Zeichnung machbar ist, hängt von Merkmalsform, Material, Spannweise und Prüfmittelfähigkeit ab und muss Punkt für Punkt bestätigt werden.
Der Weg von ±2 μm zu ±0,5 μm ändert nicht einen Parameter, sondern die gesamte Kette: geometrische Genauigkeit und thermische Stabilität der Maschine, Mikrogeometrie der Schneidkante, Kontrolle von Schnittwärme und Schnittkraft, Temperatur und Luftfeuchtigkeit in der Werkstatt sowie die Wiederholbarkeit der Messung selbst. Besonders der Messschritt wird leicht übersehen – wenn die Wiederholbarkeit des Prüfmittels bereits ±0,8 μm beträgt, ist es sinnlos, über ±0,5 μm zu sprechen. Was auf der Zeichnung steht, aber nicht messbar ist, gilt als nicht gefertigt.
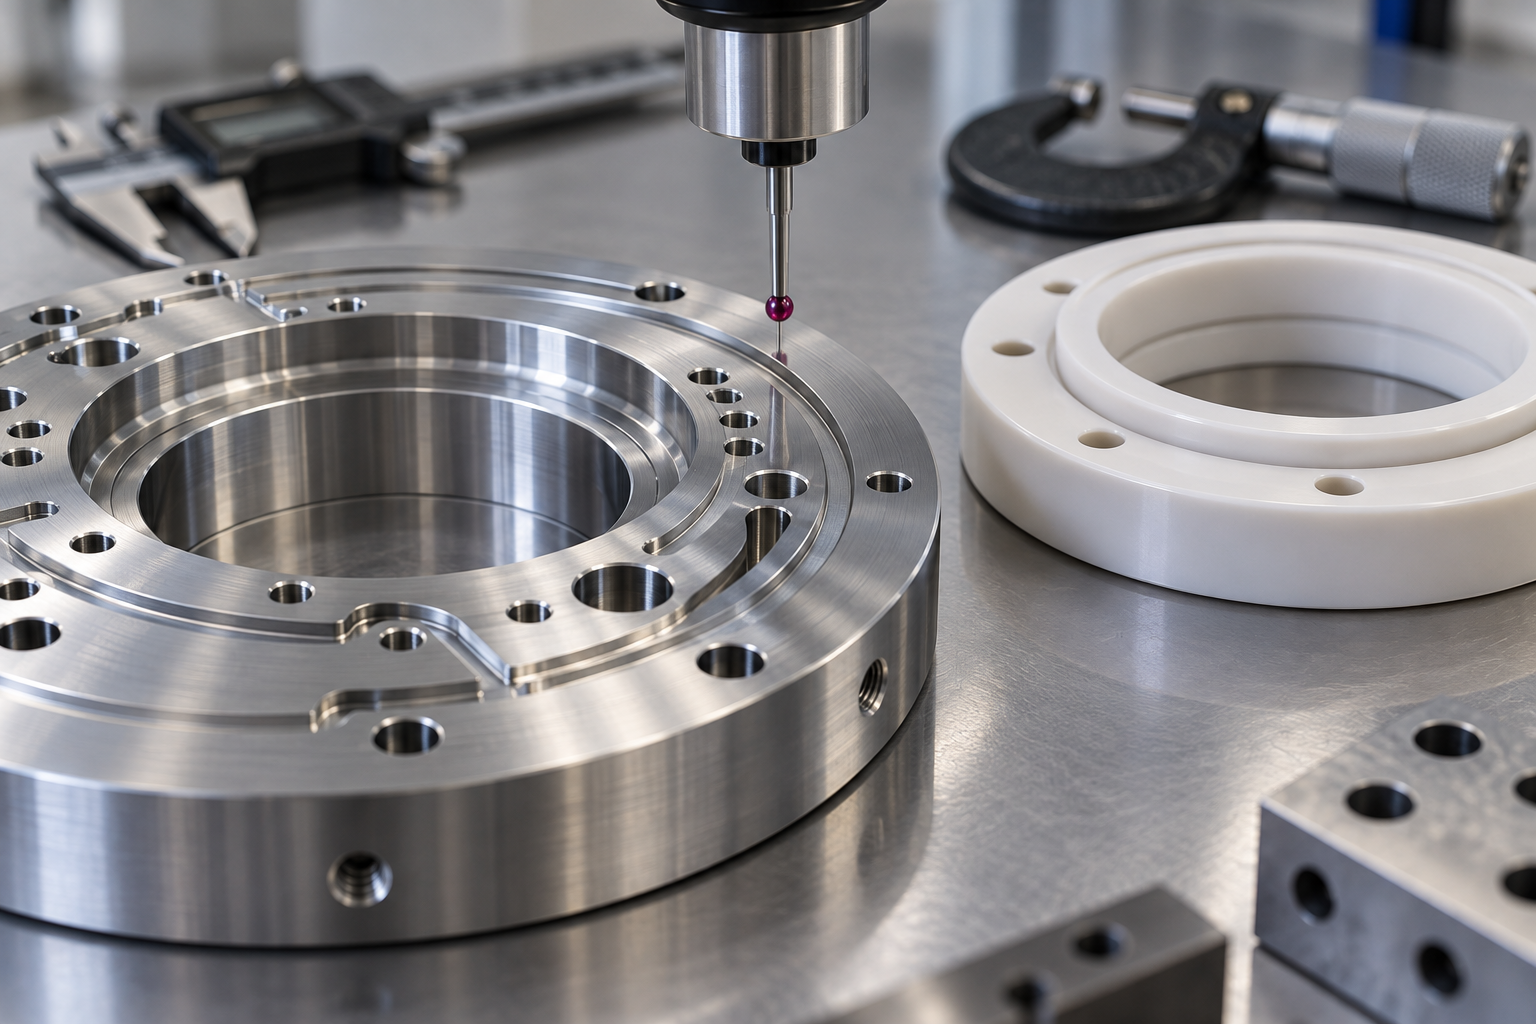
Die drei eigentlichen Knackpunkte auf der Bearbeitungsseite: Spannen, Wärmeverformung, Prüfmittel
Der erste Knackpunkt ist das Spannen. Halbleiterbauteile sind meist dünnwandig, unregelmäßig geformt und mit feinen Bohrungsgruppen versehen; schon etwas zu hohe Spannkraft verformt sie, beim Lösen federn sie zurück. Üblich sind Vakuumspannung, Wachsfixierung oder spezielle Weichbacken, um die Spannkraft auf nicht-funktionale Flächen zu verteilen, bei Bedarf zusätzliche Prozessbosse anzubringen und diese abschließend abzutragen. Lässt sich das Spannkonzept nicht festlegen, bleiben Toleranzen nur Zahlen auf dem Papier.
Der zweite Knackpunkt ist die Wärmeverformung. Bei der Mikrometer-Bearbeitung gehen Schnittwärme, thermische Dehnung der Spindel und Umgebungstemperaturschwankungen direkt in das Toleranzband ein. Branchenüblich ist, Schruppen und Schlichten zu trennen, das Werkstück vor der Schlichtbearbeitung ausreichend an die Maschine anzugleichen und die Schlichtbearbeitung in temperierstabile Zeitfenster zu legen; bei Paarungsflächen mit hohen Ra-Anforderungen wird oft zusätzlich ein Schleif- oder Polierschritt ergänzt, statt auf eine einzige Fräsbearbeitung zu setzen. Bei jedem zu tiefen Schnitt geraten Oberflächenrauheit und Maß gleichzeitig außer Kontrolle.
Der dritte Knackpunkt sind Prüfmittel und Beurteilungsbezug. Die kritischen Maße von Halbleiterbauteilen sind meist nicht ein einzelner Bohrungsdurchmesser, sondern eine Kombination aus Bohrungslage, Ebenheit, Parallelität, Koaxialität und Rauheit. In der Branche werden Prüfmittel üblicherweise nach dem in der Zeichnung angegebenen Bezugssystem aufgebaut, für das Erstmuster ein Vollmaßbericht erstellt und in der Serienphase mit speziellen Prüfmitteln oder Koordinatenmessgeräten stichprobenartig geprüft. Verfügt ein Lieferant nur über Universal-Messschieber und Lehren, lassen sich Anforderungen im Submikrometerbereich kaum schließen – auch das ist etwas, das bei der Bewertung eines Halbleiterbauteil-Bearbeitungslieferanten früher gefragt werden sollte als die Maschinenliste.
Betrachtet man diese drei Punkte zusammen, wird verständlich, warum bei verlängerten Lieferzeiten Ersatzlieferanten nicht leicht zu finden sind: Maschinen lassen sich kaufen, Spannkonzepte, Erfahrung mit Wärmeverformung und Prüfmittel müssen erarbeitet werden. Bei der Verfahrensauswahl löst CNC-Bearbeitung die Maß- und Formkontrolle von Metall und Kunststoff, während 3D-Druck besser für Strukturvalidierung und unkritische Strömungskanäle geeignet ist; beide haben unterschiedliche Positionierungen und können einander nicht ersetzen.
Was es für die Bearbeitungszulieferung bedeutet, wenn Gerätehersteller lokal in Korea produzieren
Verlängerte Lieferzeiten und eine Lokalisierungsquote, die bei zwei Zehnteln stagniert – betrachtet man diese beiden Signale nur von der Beschaffungsseite, driftet die Schlussfolgerung leicht zu „Lieferengpass“. Von der Bearbeitungsseite aus gibt es jedoch einen konkreteren Hinweis: Internationale Gerätehersteller haben längst lokale Fertigungs- und Technikstandorte in Korea errichtet. Lam Research gründete 2011 eine koreanische Fertigungsgesellschaft, treibt seit 2003 die Lokalisierung wichtiger Bauteillieferanten voran und betreibt Werke in Osan, Yongin und Hwaseong; Tokyo Electron errichtete 2020 ein Technikzentrum in Pyeongtaek und plant den Ausbau der Forschungsanlage in Hwaseong. Dass Gerätehersteller Werke und Technikzentren neben den Fabs ihrer Kunden platzieren, zeigt eines – der lokale Zulieferbedarf für die Bearbeitung von Halbleiterbauteilen in Korea ist real vorhanden und nicht nur durch politische Parolen getragen.
Lokale Fertigung bedeutet nicht lokale Beschaffung, aber die Bearbeitungszulieferung profitiert zuerst
Dass Gerätehersteller lokal fertigen, bedeutet in erster Linie, dass Montage, Inbetriebnahme, Aufarbeitung und Ersatzteillager nahe am Kunden liegen und grenzüberschreitende Logistik sowie Zollwartezeiten reduziert werden. Erst in zweiter Linie geht es um lokale Bauteilbeschaffung. Zwischen diesen beiden Ebenen liegt eine Zeitdifferenz: Zuerst entsteht das Fertigungsstandort, dann folgt allmählich die Lieferantenzertifizierung. Für Bearbeitungsbetriebe liegt das Fenster genau in dieser Zeitdifferenz – Gerätehersteller benötigen lokale Bearbeitungskapazität für Instandsetzungsteile, Ersatzteile und unkritische Strukturteile, statt von Anfang an die Lieferung von Kernkammern zu verlangen.
Dass Tokyo Electron ein Technikzentrum in Pyeongtaek errichtet und die Forschung in Hwaseong ausbaut, bedeutet im Kern eine Vorverlagerung der Engineering-Reaktion. Vorverlagerte Entwicklung und technische Unterstützung bedeuten steigende Frequenzen bei Prototyping, Änderungen und Kleinserienversuchen. Solche Anforderungen hängen oft direkter von schnellem Prototyping und kurzen CNC-Bearbeitungszyklen ab als von Serienkapazität.
Um auf der Bearbeitungsseite bestehen zu können, muss man zunächst drei Arten von Aufträgen klar unterscheiden
Zerlegt man die Chancen, die lokale Fertigung mit sich bringt, ergeben sich grob drei Kategorien. Die erste sind Struktur- und Rahmenteile: Aluminium-, Edelstahlrahmen, Montageplatten, Abdeckungen – mittlere Genauigkeitsanforderungen, aber stabile Stückzahlen; hier zählen Lieferzeit und Konsistenz. Die zweite sind Fluid- und Vakuumpfadteile: Gasblöcke, Flansche, Anschlüsse, Dichtflächen – Oberflächenrauheit und Ebenheit sind die Hürde, oft sind Prüfmittel erforderlich. Die dritte sind Vorrichtungen, Spannmittel und Ersatzteile: Wartung und Aufarbeitung von Anlagen verbrauchen schnell, viele Einzelteile, uneinheitliche Zeichnungen; gefordert ist Flexibilität bei der Auftragsannahme, nicht Produktionsgröße.
Die Gemeinsamkeit dieser drei Kategorien ist klar: Keine gehört zu den streng geheimen Kerntechnologien der Anlagen, aber alle sind empfindlich gegenüber Lieferzeit, Rückverfolgbarkeit und Oberflächenqualität. Vor dem Hintergrund, dass sich Lieferzeiten von 4 auf 10 Monate verlängert haben, ist eine stabil liefernde lokale Bearbeitungszulieferung selbst eine knappe Ressource.
Wer in diese Kette will, muss zunächst Folgendes vorbereiten
Die Prüfung von Lieferanten durch Gerätehersteller beginnt üblicherweise mit drei Dingen: Materialrückverfolgbarkeit, Prüfmittel und Prüfaufzeichnungen, Änderungskontrolle. Kann ein Bearbeitungsbetrieb nur „wir können das“ anbieten und keine Materialzeugnisse, Erstmusterberichte und Messdaten vorlegen, kommt er meist nicht einmal auf die Anfrageliste. Bei der Genauigkeit lassen sich branchenüblich Toleranzen von Mikrometerteilen auf ≤±2 μm und in manchen Fällen bis auf ±0,5 μm halten, die Oberflächenrauheit Ra liegt bei etwa 0,1–0,4 μm; dies sind typische Branchenbereiche, die für ein konkretes Teil Punkt für Punkt gemäß Zeichnung bestätigt werden müssen und nicht als Zusage für den Bereich gelten dürfen.
Außerdem muss man eine Realität akzeptieren: Die Lokalisierung der Halbleiterbauteil-Bearbeitung in Korea wird nicht von einem einzigen Betrieb gestemmt. Gerätehersteller wollen eine Kombinationsfähigkeit, die Entwicklungssiterationen begleitet, Kleinserien annimmt und kontinuierlich liefert. Hohe Punktgenauigkeit bei instabiler Lieferzeit oder schnelle Lieferung bei unvollständigen Prüfaufzeichnungen – beides lässt sich schwer langfristig auf der Lieferantenliste halten.
Chancen und Grenzen der koreanischen Halbleiterbauteil-Bearbeitung unter dem Umbau der Lieferkette
Betrachtet man die vorigen Abschnitte zusammen, ist das Bild nicht widersprüchlich: Auf der einen Seite verlängern sich Lieferzeiten von 4 auf 10 Monate, einzelne Kernteile können bis zu 40 Monate dauern; auf der anderen Seite hat sich die Lokalisierungsquote in 20 Jahren nur von etwa 18 % auf etwa 20 % verschoben. Die Lücke besteht langfristig, doch die Nachfrage wächst – genau das ist die Position, in die die koreanische Halbleiterbauteil-Bearbeitung hineinreichen kann. Hineinreichen heißt aber nicht, alles annehmen zu können.
Die Chancen konzentrieren sich auf unkritische, stark nachgefragte Teile mit kontrollierbarer Genauigkeit
Kernkammmerteile und kritische Teile mit direktem Kontakt zur Plasmaumgebung haben lange Zertifizierungsketten und hohe Ausfallkosten; kurzfristig sind Lieferantenwechsel schwer. Wirklich in Bewegung geraten sind die Randteile: Gasleitungs-Halterungen, Strukturstützen, Teile für Transportsysteme, Teile für Verpackungsanlagen, unkritische Verbindungselemente. Solche Teile haben hohe Stückzahlen, schnelle Iterationen und relativ stabile Zeichnungen; Mikrometertoleranzen lassen sich durch Prozess und Prüfmittel abdecken, was genau in die Reichweite von CNC-Bearbeitung, Blechbearbeitung und Spritzguss fällt. Die branchenübliche Einschätzung lautet: Zuerst Teile annehmen, bei deren Ausfall die Linie nicht stillsteht, dann über das Vordringen in den Kernbereich sprechen.
Grenzen: Zertifizierungszyklus, Prüfmittelkompetenz, Materialrückverfolgbarkeit
Drei Grenzen entscheiden darüber, ob man bleiben kann. Erstens der Zertifizierungszyklus – die Einführung neuer Lieferanten durch Gerätehersteller durchläuft üblicherweise Musterteile, Kleinserien und Installationsvalidierung; das Tempo gibt der Kunde vor, nicht der Bearbeitungsbetrieb. Zweitens die Prüfmittelkompetenz – bei Toleranzen von ±2 μm oder enger lässt sich ohne passende Messmittel und temperierte Bedingungen selbst ein gefertigtes Teil nicht nachweisen. Drittens die Materialrückverfolgbarkeit – Charge, Schmelznummer und Eingangsnachweise müssen lückenlos übereinstimmen; fehlt ein Glied, lässt sich die gesamte Charge nicht erklären. Sind diese drei Punkte nicht gelöst, kommt man selbst bei niedrigstem Preis nicht auf die Qualifikationsliste.
Wie man als Nächstes beurteilt, ob ein Teil angenommen werden sollte
- Zuerst in kritisch und unkritisch einteilen: Führt ein Ausfall zum Stillstand der Anlage oder zum Ausschuss von Wafern? Die Antwort bestimmt die Investitionstiefe.
- Dann Material und Genauigkeit prüfen: Ist das Material eingeschränkt, liegt die Toleranz in einem Bereich, den die eigenen Prüfmittel abdecken können?
- Schließlich die Lieferzeitzusage prüfen: Wartet der Kunde jetzt 10 Monate oder 6 Monate, und passt die eigene Kapazität in dieses Fenster?
- Gleichzeitig die Rückverfolgbarkeitsanforderungen bestätigen: Können Eingangsnachweise, Chargenverwaltung und Prüfaufzeichnungen im Kundenformat geliefert werden?
Verdoppelte Lieferzeiten zeigen, dass die Nachfrage real ist; eine bei 20 % stagnierende Lokalisierungsquote zeigt, dass der Wettbewerb nicht allzu überfüllt ist. Die Chance der koreanischen Halbleiterbauteil-Bearbeitung liegt nicht darin, kurzfristige Aufträge für Kernteile zu erobern, sondern unkritische Teile zu einer stabilen, rückverfolgbaren und lieferzeitlich kontrollierbaren Regelversorgung zu machen und dann entlang des Zertifizierungspfads nach oben zu gehen. Nur mit klaren Grenzen lässt sich die Chance behaupten.
Häufige Fragen
Die folgenden Fragen drehen sich alle um die zuvor behandelten Lieferzeiten, Genauigkeitshürden und alternativen Lieferketten, damit Sie sie mit Ihrer eigenen Teileliste abgleichen können.
Wie lange dauert die Bearbeitung von Halbleiterbauteilen in Korea derzeit in der Regel?
Eine einheitliche Antwort gibt es nicht; es hängt von Teiletyp und Quelle ab. Öffentlichen Berichten zufolge haben sich Lieferzeiten für Bauteile von Abscheideanlagen von etwa 4 auf etwa 10 Monate verlängert, bei aus Japan beschafften Kernteilen für Laserbearbeitungsanlagen können sie bis zu 40 Monate betragen; auch die lokale Beschaffung in Korea hat sich verbreitet um etwa 50 % verlängert, ursprünglich 4 Monate für Verpackungsanlagenteile dauern jetzt 6 Monate oder länger. Dies sind Einzelfälle, keine allgemeinen Lieferzeiten für alle Teile; konkret muss dies je nach Zeichnung, Material und Lieferantenkapazität einzeln bestätigt werden.
Warum hat sich die koreanische Lokalisierungsquote in 20 Jahren nur von 18 % auf 20 % verschoben?
Schlüsselkomponenten und Materialien hängen langfristig von Importen ab; in Bereichen wie Reinigung sind Material-, Teile- und Anlagentechnik relativ schwach, und eine kurzfristige Substitution erfordert erneute Validierung von Genauigkeit, Reinheit und Zuverlässigkeit, was lange dauert. Die Regierung hat das Ziel einer 50-prozentigen Inlandsfertigung von Schlüsselmaterialien, -komponenten und -anlagen bis 2030 formuliert, was zeigt, dass die Lücke anerkannt wird, doch Bearbeitung und Komponenten bleiben Schwachstellen.
Wie hoch ist die Genauigkeitshürde bei der Bearbeitung von Halbleiterbauteilen eigentlich?
Branchenüblich ist der Mikrometerbereich: Toleranzen lassen sich auf ≤±2 μm und in manchen Fällen bis auf ±0,5 μm halten, die Oberflächenrauheit Ra liegt bei etwa 0,1–0,4 μm; Ultrapräzisionsbearbeitung erreicht ≤±1 μm und Ra 0,01–0,05 μm. Dies sind typische Branchenbereiche, keine garantierten Werte eines einzelnen Betriebs; was tatsächlich erreichbar ist, muss in der Zeichnung Punkt für Punkt angegeben und mit Prüfmitteln verifiziert werden.
Wie findet man eine alternative Lieferkette, nachdem chinesische Komponenten ausgeschlossen wurden?
Zuerst in kritisch und unkritisch einteilen: Kernteile unterliegen starken Handelsbeschränkungen und Zertifizierungsauflagen, ein Ersatz ist schwierig; bei unkritischen, aber stark nachgefragten Komponenten ist der Einstieg über Bearbeitung realistischer. Dann prüfen, ob Material und Genauigkeit im bearbeitbaren Bereich liegen, und schließlich Lieferzeit und Rückverfolgbarkeit betrachten. Ist die Reihenfolge umgekehrt, bleibt man leicht in der Zertifizierungsphase stecken.
Was bedeutet es für die Bearbeitungszulieferung, wenn Gerätehersteller lokal in Korea fertigen?
Lam Research gründete 2011 eine koreanische Fertigungsgesellschaft, treibt seit 2003 die Lokalisierung wichtiger Bauteillieferanten voran und betreibt Werke in Osan, Yongin und Hwaseong; Tokyo Electron errichtete 2020 ein Technikzentrum in Pyeongtaek und plant den Ausbau der Forschungsanlage in Hwaseong. Das zeigt, dass der Bedarf an lokaler Bearbeitungszulieferung real vorhanden ist, doch vor der Auftragsannahme muss man prüfen, ob die eigene Prüfmittelkompetenz, Materialrückverfolgbarkeit und der Zertifizierungszyklus mithalten können.
Key takeaways
- Die Lieferzeiten für Komponenten südkoreanischer Halbleiterausrüstung haben sich mehr als verdoppelt: Teile für Abscheideanlagen von 4 auf 10 Monate, Kernkomponenten für Laserbearbeitungsanlagen bis zu 40 Monate – das ist das derzeit stärkste Nachfragesignal.
- Die Ursache der verlängerten Lieferzeiten ist die Diskrepanz zwischen der durch KI getriebenen Nachfrageexplosion und konservativen Investitionen in die Komponentenkapazität; die geringe Bereitschaft japanischer Lieferanten zum Kapazitätsausbau ist der strukturelle Grund.
- Die Lokalisierungsquote südkoreanischer Komponenten stieg in 20 Jahren nur von etwa 18 % auf etwa 20 %; die Fertigung ist ein langfristiger Schwachpunkt. Die Regierung strebt bis 2030 eine 50-prozentige Inlandsfertigung von Schlüsselmaterialien, Komponenten und Ausrüstung an.
- Nach dem Ausschluss chinesischer Bauteile ist ein Ersatz nicht einfach; bei nicht-kritischen, aber stark nachgefragten Komponenten besteht Raum für einen Fertigungseinstieg.
- Die Hürden der Halbleiterteilefertigung liegen im Mikrometer-/Submikrometerbereich: branchenüblich sind Toleranzen ≤ ±2 μm, Ra 0,1–0,4 μm, in der Ultrapräzision bis ≤ ±1 μm, Ra 0,01–0,05 μm, was in Zeichnungen und Prüfmitteln Punkt für Punkt bestätigt werden muss.



