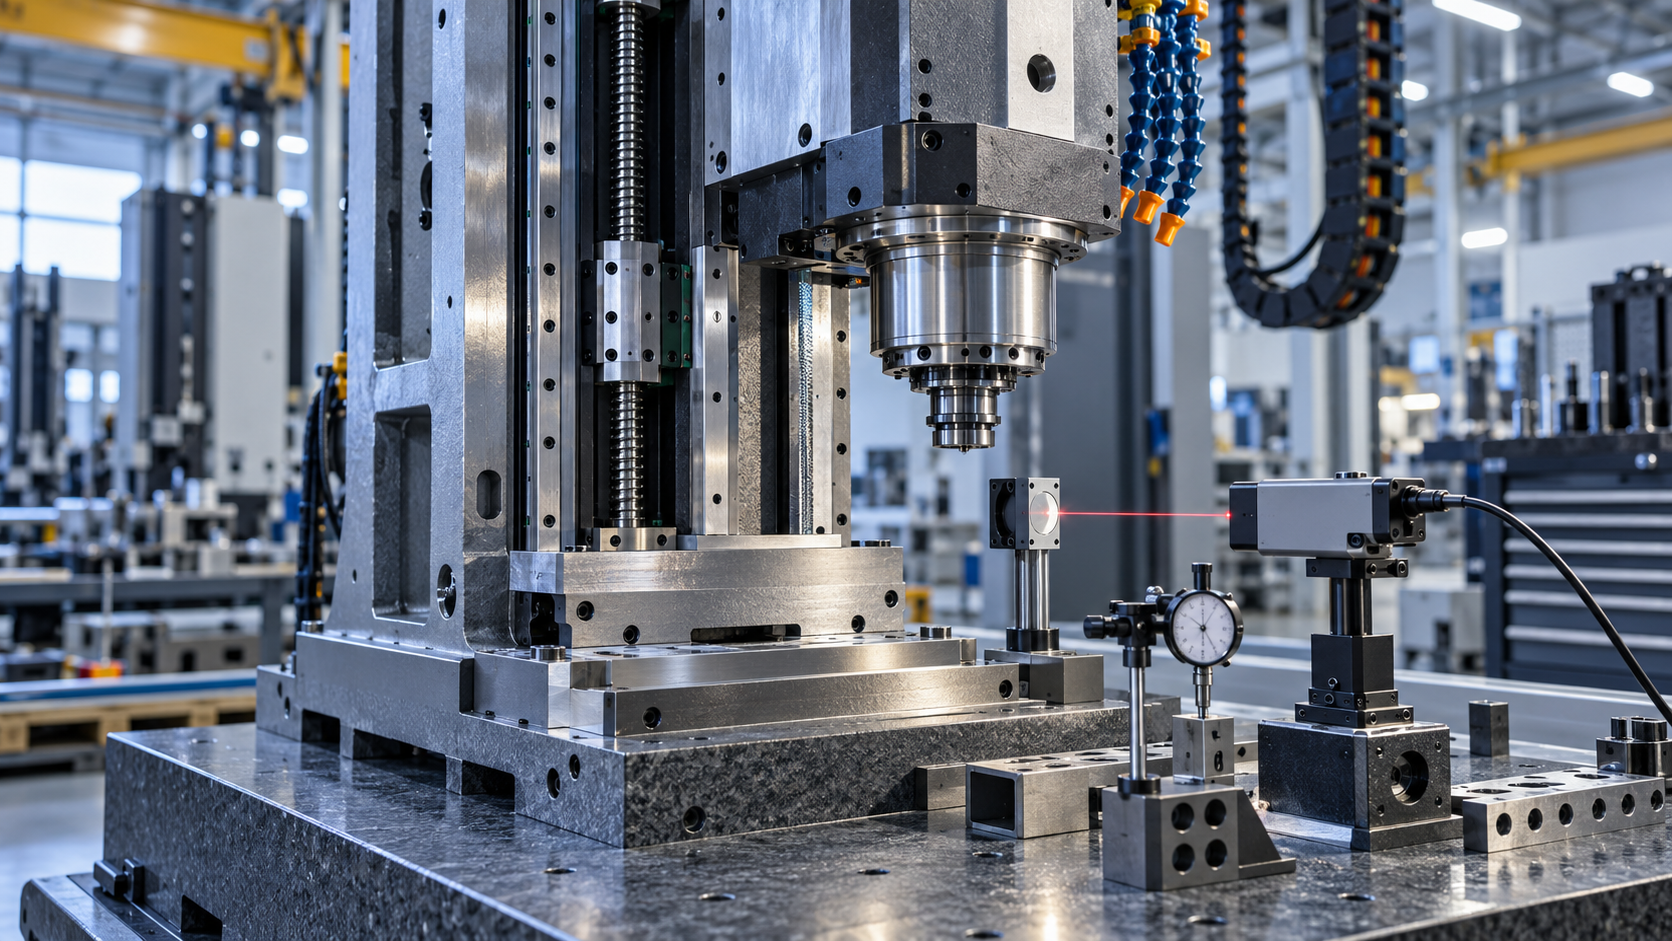
Der aktuelle Stand der CNC-Maschinen: Der Wettbewerb im Werkzeugmaschinenbau hat sich von „ob überhaupt“ zu „ob stabil“ verschoben
Zunächst eine leicht zu übersehende Tatsache: Wer heute eine beliebige größere Zerspanungswerkstatt betritt, sieht kaum noch einen Betrieb „ohne CNC-Maschine“. Der eigentliche Unterschied liegt nicht darin, ob das Modell auf der Geräteliste steht, sondern darin, ob dieselbe Maschine heute und drei Tage später dasselbe Teil fertigt.
Das ist die Verschiebung des Wettbewerbsfokus im Werkzeugmaschinenbau. In den vergangenen zwanzig Jahren ging es in der Branche darum, „ob es Automatisierung gibt“ – Handkurbeln wurden durch Programmsteuerung ersetzt, konventionelle Maschinen durch CNC-Maschinen. Die Produktions- und Absatzzahlen inländischer CNC-Maschinen liegen seit vielen Jahren weltweit an der Spitze, und die gesamte Branche der Werkzeugmaschinen behauptet seit Langem eine führende Position. Heute sind die Signale auf Messen sehr konzentriert: Dreh-Fräs-Kombination, Fünf-Achsen-Bearbeitung, Mehrspindel, Messen in der Maschine, adaptive Steuerung – nahezu jeder Stand spricht von derselben Sache: nicht ob sie sich bewegt, sondern ob sie stabil und genau läuft und über lange Zeit konsistent bleibt.
Um diesen Wettbewerb zu verstehen, kann man drei Beobachtungspunkte ins Auge fassen.
- Genauigkeit und thermische Stabilität der Maschine selbst. Die Positioniergenauigkeit steht im Katalog, die Wiederholgenauigkeit zeigt sich im Langzeiteinsatz. Die Spindel wird im Betrieb warm, die Kugelumlaufspindel erwärmt sich nach einer Weile, und das Bett verformt sich unter Umgebungstemperatureinfluss. Ob die Maschine konstruktiv thermisch symmetrisch ausgelegt ist, Öl- oder Wasserkühlung nutzt und kritische Bauteile in konstanter Temperatur hält, entscheidet direkt darüber, wie stark die am Morgen und am Nachmittag gefertigten Maße voneinander abweichen.
- CNC-Steuerung und Prozesssoftware. Die Steuerung führt nicht nur G-Code aus. Interpolationsalgorithmen, Servoverstärkungsabstimmung, Look-ahead-Steuerung und Werkzeugkorrektur bestimmen, ob an Ecken überschnitten wird und ob der Vorschub bei schwer zerspanbaren Materialien hochgezogen werden kann. Die Prozesssoftware wiederum verbindet CAM-Parameter, Werkzeugbibliothek und Postprozessor, sodass beim Wechsel von Maschine oder Steuerung möglichst wenig am Programm geändert werden muss.
- Serienkonsistenz. Das ist der praktischste Punkt. So genau die Maschine auch sein mag – wenn Werkzeugverschleiß nach Gefühl beurteilt wird, das Spannen von Hand erfolgt und nach einem guten Erstmuster einfach durchgefertigt wird, driften die Maße in der Serie langsam. Ob Inline-Messung, Werkzeugstandzeitverwaltung und SPC in den Ablauf integriert werden, ist die Wasserscheide zwischen „Einzelstück machbar“ und „Serienfertigung machbar“.
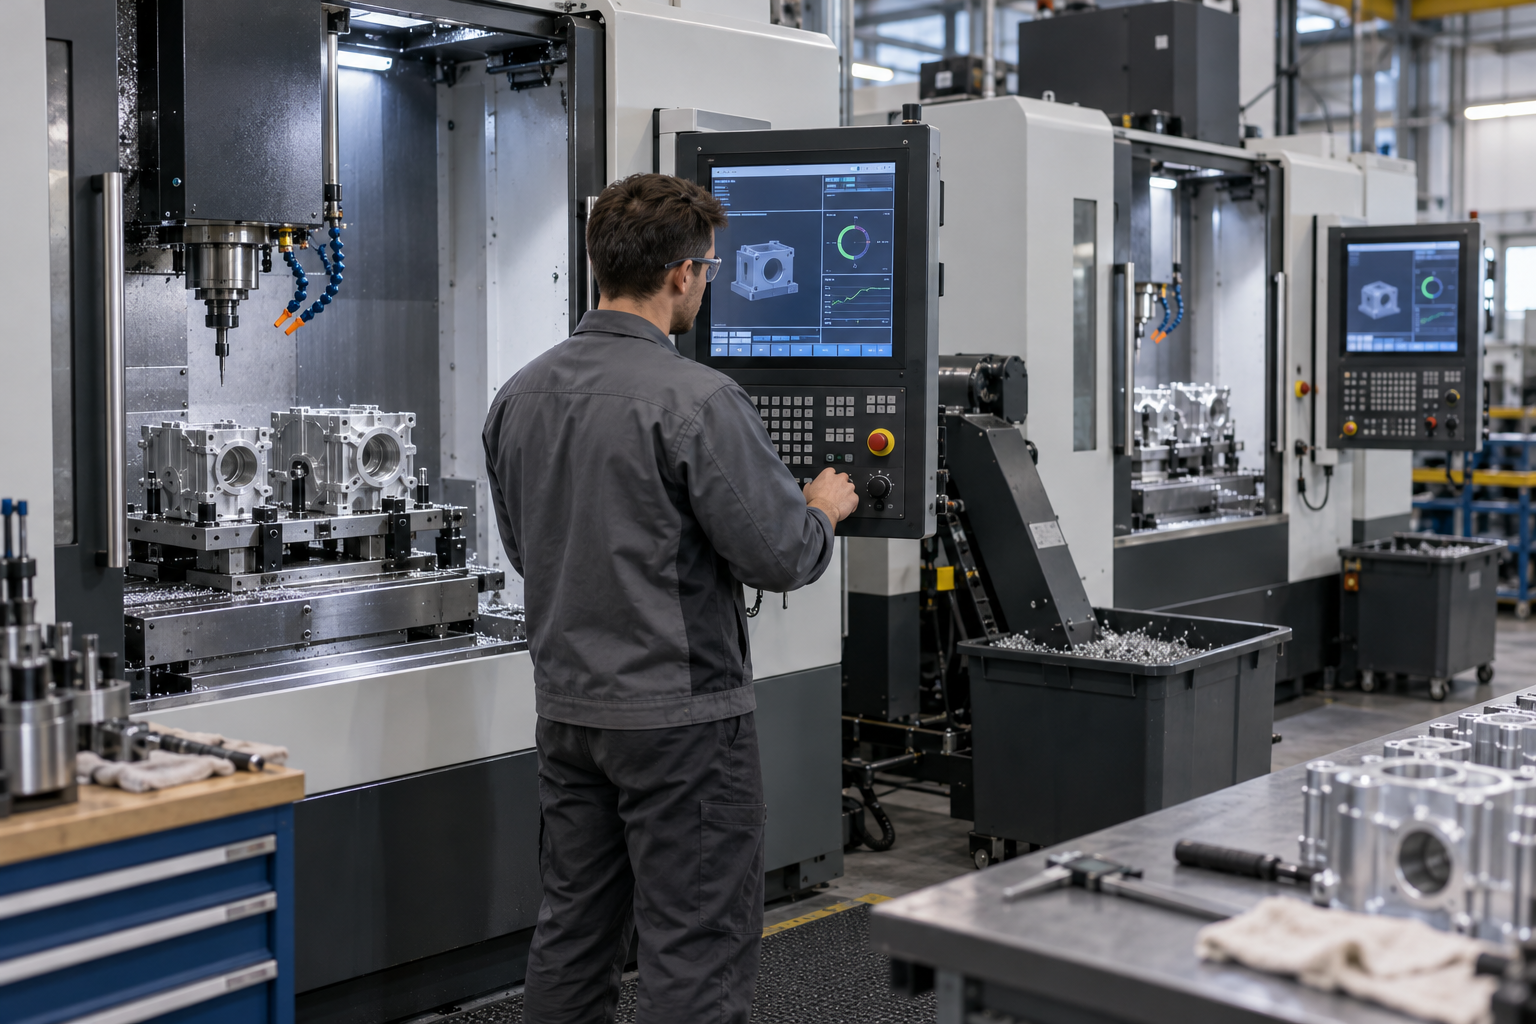
Ein in der Werkstatt häufiges Szenario: Zwei Bearbeitungszentren desselben Typs fertigen dieselbe Charge Aluminiumgehäuse. Die Erstmuster sind beide in Ordnung, Bohrungsdurchmesser und Positionstoleranz liegen mitten in der Toleranzzone. Am dritten Tag liegt die eine noch innerhalb der Toleranz, die andere bereits außerhalb. Bei der Fehlersuche zeigt sich: Das Problem liegt weder am Programm noch an der Werkzeugsorte, sondern an der Temperaturregelung des Kühlschmierstoffs, der Kompensation der Spindelwärmeverformung und der Werkzeugvermessungsroutine des Bedieners nach dem Werkzeugwechsel. Das ist die konkrete Bedeutung von „ob stabil“ – nicht die Grenzleistung einer einzelnen Bearbeitung, sondern die Fähigkeit, die Maße über einen Zeitraum hinweg in der Toleranzzone zu halten.
Betrachtet man also Werkzeugmaschinenbau und Fertigungszukunft, lautet die erste einzuprägende Beurteilung: Die Nenngenauigkeit einer Maschine ist die Eintrittskarte, die Langzeitstabilität ist die eigentliche Wettbewerbsfähigkeit. Für Teilefertiger ist die Frage an einen Lieferanten „Wie kontrollieren Sie die Maßdrift über drei Tage Dauerbetrieb?“ oft aufschlussreicher als die Frage „Welche Maschinen haben Sie?“.
Präzision ist kein Solo der Maschine: Toleranzband, Wärmeverformung und Aufspannung tragen jeweils ihren Teil bei
Viele Menschen schauen beim ersten Blick in einen Maschinenkatalog nur auf Zahlen wie „Positioniergenauigkeit ±0,002 mm“ und nehmen dann an, dass das Werkstück genau diesen Wert erreichen kann. In der realen Werkstatt ist die Maschine nur ein Glied in der gesamten Fehlerkette. Auf welches Maß ein Werkstück letztlich fällt, ist das Ergebnis des Zusammenspiels von geometrischer Genauigkeit der Maschine, Wärmeverformung, Aufspannverformung, Werkzeugverschleiß, Materialrückfederung und Prüfmethode. Wenn man über Maschinenbau, die Zukunft der Fertigung spricht, kommt man an der ersten Sache nicht vorbei: Die Genauigkeit der Maschine direkt mit der Genauigkeit des Werkstücks gleichzusetzen, ist der Fehler, den Laien am häufigsten machen.
Positioniergenauigkeit und Wiederholpositioniergenauigkeit sind zwei verschiedene Dinge
Die Positioniergenauigkeit beschreibt die Abweichung zwischen der befohlenen Position und der tatsächlich erreichten Position, die Wiederholpositioniergenauigkeit beschreibt die Streuung der Trefferpunkte, wenn derselbe Befehl wiederholt ausgeführt wird. Für die Serienbearbeitung ist Letztere oft entscheidender: Eine Maschine mit stabiler Wiederholpositioniergenauigkeit kann, selbst wenn die absolute Position leicht abweicht, durch Erststückkompensation die gesamte Charge innerhalb des Toleranzbands halten; umgekehrt gilt: Eine Maschine mit guter absoluter Genauigkeit, aber schlechter Wiederholbarkeit, ist für Einzelstücke problemlos, bei hundert Stücken streut sie. Deshalb sollte man bei Geräteparametern nicht nur auf die schönere Zahl schauen, sondern auf die zugehörigen Testbedingungen – Leerlauf, konstante Temperatur, niedrige Drehzahl –, die weit vom tatsächlichen Zerspanungszustand entfernt sind.
Wärmeverformung: Maße driften im Laufe eines Tages langsam weg
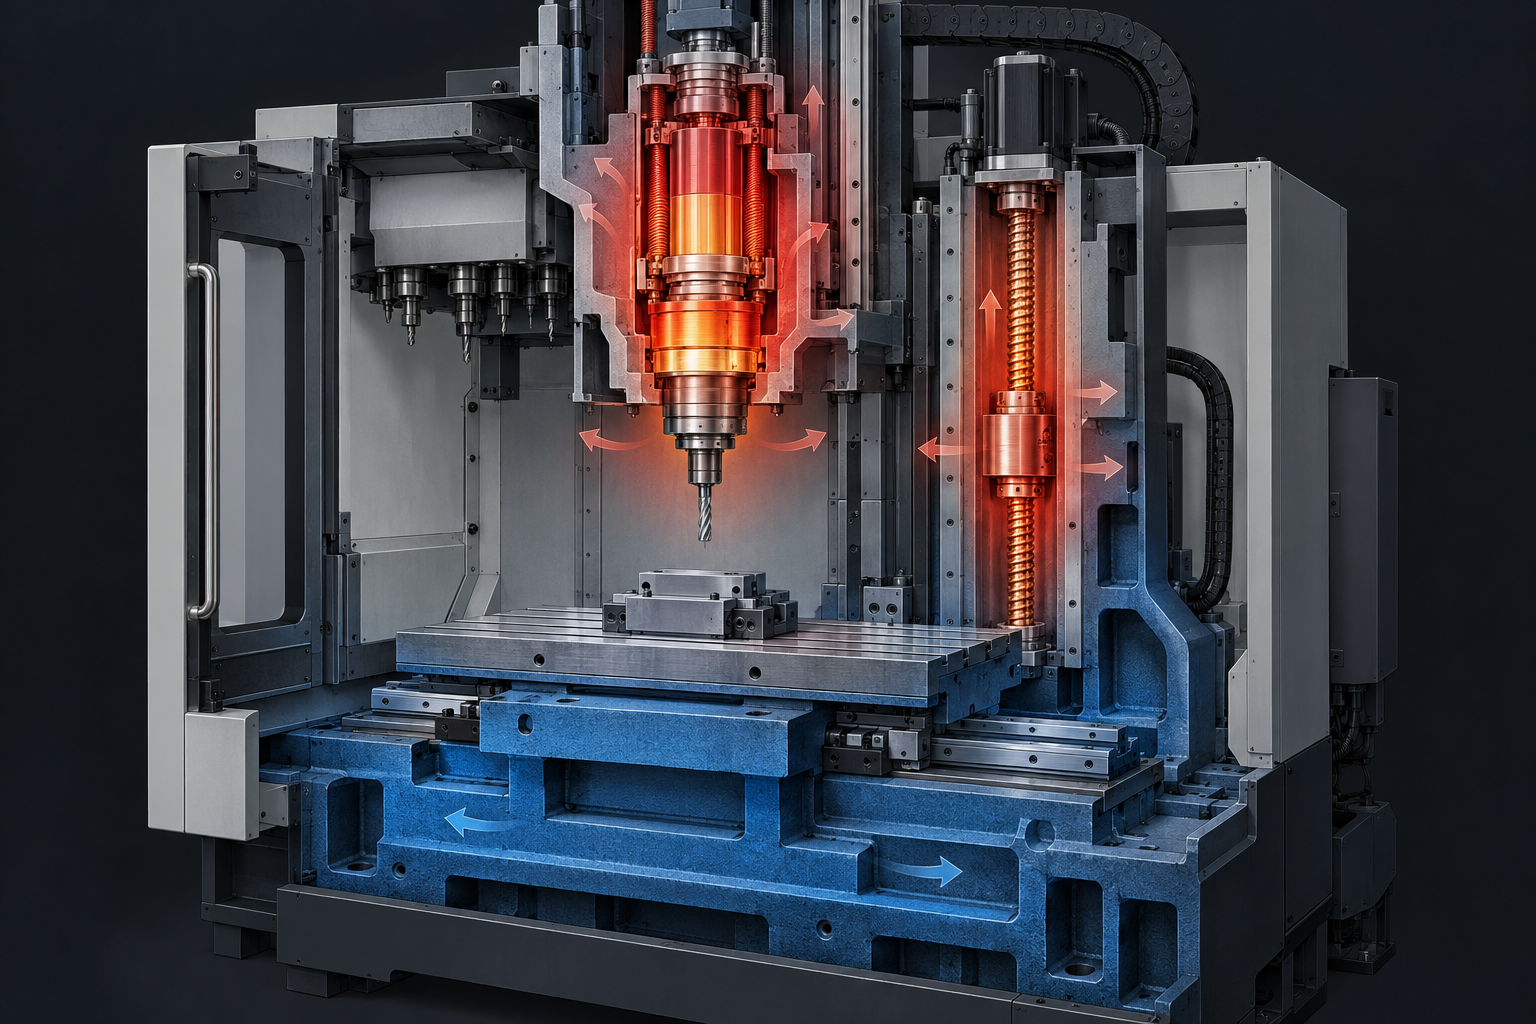
Die Erwärmung der Spindel im Betrieb, die Reibungswärme der Kugelgewindemutter, die von Spänen abgeführte Wärme und die Tag-Nacht-Temperaturschwankungen in der Werkstatt führen alle zu mikrometergenauen Wärmedehnungen der Maschinenstruktur. Typisches Symptom: Morgens ist das erste Stück gut, mittags ist das Maß um einige Mikrometer zu groß, nachmittags geht es wieder etwas zurück. Für Passungen von Bohrungen und Wellen der IT7-Klasse oder besser reicht diese Drift aus, um die Hälfte einer Charge außer Toleranz zu bringen. Übliche Gegenmaßnahmen sind Aufwärmen und Einlaufen der Maschine, Verlagerung kritischer Arbeitsgänge in einen klimatisierten Raum, Kontrolle des Spindeltemperaturanstiegs mit Kühlschmierstoff und Ölkühlung sowie thermische Kompensation im Programm. Diese Verfahren sind fertigungstechnische Entscheidungen und lassen sich nicht automatisch dadurch lösen, dass man eine teure Maschine kauft.
Durch die Aufspannung eingebrachte Verformungen sind oft größer als der Maschinenfehler
Besonders deutlich wird dies bei dünnwandigen Teilen, schlanken Wellen und Rahmenbauteilen. Ist die Spannkraft des Schraubstocks zu groß, federt das Werkstück nach dem Lösen zurück; sind die Weichbacken nicht sauber ausgedreht, geht die Rundheit direkt verloren; Vakuumspannplatten sind für dünne Bleche wirksam, saugen aber bei Teilen mit gekrümmten Flächen ungleichmäßig; spezielle Vorrichtungen können die Positionierung lösen, leiten aber möglicherweise die Schnittkraft in die Richtung mit der geringsten Steifigkeit. In der Technik übliche Vorgehensweisen sind die Kontrolle der Spannkraft, das Hinzufügen zusätzlicher Stützen, die Trennung von Schrupp- und Schlichtbearbeitung zum Abbau von Spannungen und bei Bedarf das Ausfüllen mit niedrig schmelzender Legierung oder Wachs. Um das fertigungstechnische Niveau eines Lieferanten zu beurteilen, ist es wirksamer zu sehen, wie er über die Aufspannung spricht, als zu sehen, wie viele Maschinen er auflistet.
Hier ein in der Branche üblicher Referenzbereich, nur als Beurteilungsmaßstab und keine Zusage irgendeines Anbieters: Die Maßtoleranzen bei allgemeiner CNC-Bearbeitung liegen häufig bei ±0,01–±0,05 mm, die Oberflächenrauheit beim Feindrehen und Feinfräsen üblicherweise bei Ra 0,8–3,2 μm. Was konkret erreicht werden kann, hängt vom Toleranzband der Zeichnung, dem Material, der Steifigkeit des Werkstücks, der Bezugswahl und der Prüfmethode ab und muss anhand der Zeichnung bestätigt werden. Nichtkritische Maße angemessen zu lockern, kontrolliert oft die Gesamtkosten besser, als auf einem einzelnen Maß zu beharren – auch das ist ein Kriterium, das in den folgenden Abschnitten ausgeführt wird.
Die erste Hauptlinie der Zukunft der Fertigung: Die Maschine selbst entwickelt sich in Richtung „Komplettbearbeitung + hohe Steifigkeit + thermische Stabilität“
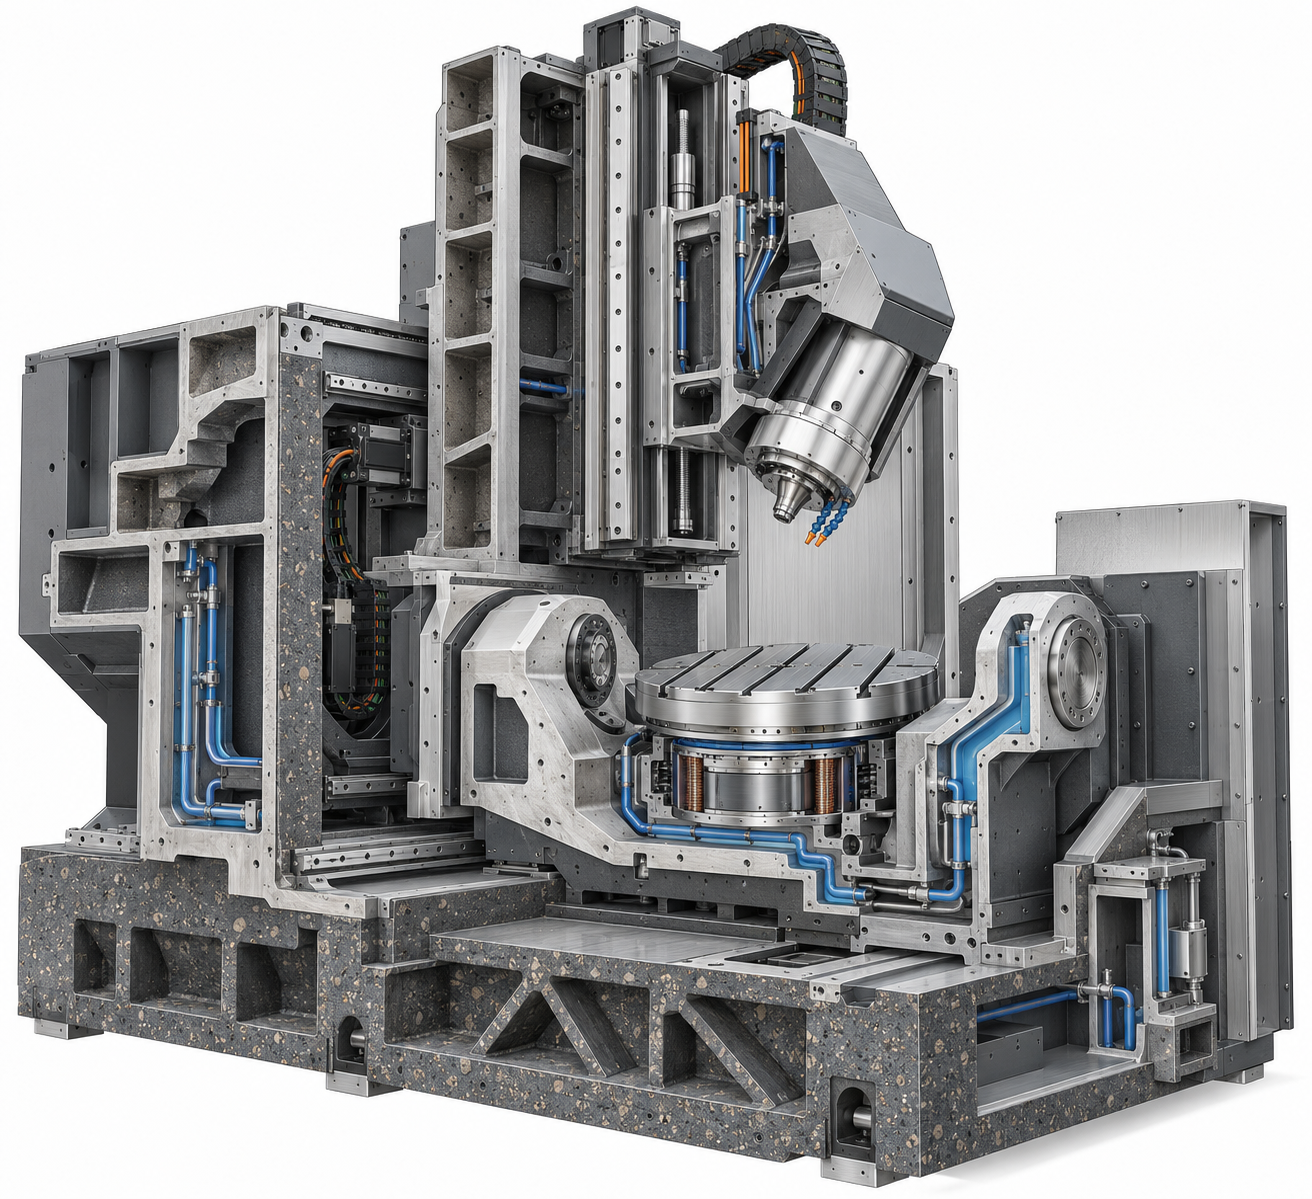
Wenn man über die Zukunft der Fertigung spricht, ist die am leichtesten abweichende Richtung, nur auf Steuerungssystem und Software zu schauen. Doch aus der Werkstatt betrachtet ist die erste Obergrenze der Werkstückgenauigkeit stets die Maschine selbst: ob sie steif genug ist, ob sie sich thermisch ausdehnt, ob sie mit weniger Aufspannungen auskommt. Auf den letzten Maschinenbaumessen traten Komplettbearbeitungsmodelle dicht gedrängt auf, und die Branchendiskussion verlagerte sich von „Gibt es fünf Achsen?“ zu „Kann diese Maschine am dritten Tag der Dauerbearbeitung noch die Toleranz halten?“. Dieser Abschnitt gliedert sich nach diesen drei Dingen – Komplettbearbeitung, hohe Steifigkeit, thermische Stabilität – und danach, was sie jeweils verändert haben und welchen Preis sie gekostet haben.
Komplettbearbeitung: Weniger Aufspannungen bedeuten im Kern weniger Fehler durch Bezugswechsel
Dreh-Fräs-Komplettbearbeitung, fünfachsige Interpolation, Mehrspindel-/Mehrstationenkonzepte werden zusammenfassend als „Komplettbearbeitung“ bezeichnet. Ihr unmittelbarer Nutzen ist nicht „schneller schneiden“, sondern Drehen, Fräsen, Bohren, Gewindeschneiden und sogar Schleifen in einer Aufspannung auf einer Maschine. Jedes zusätzliche Ab- und Aufspannen des Werkstücks bedeutet ein erneutes Ausrichten, eine weitere Schicht Fehler durch Bezugswechsel und ein weiteres Risiko von Druckstellen durch die Vorrichtung. Bei Teilen mit strengen Anforderungen an Koaxialität und Positionstoleranz ist es oft wirksamer, zwei Arbeitsgänge auf einer Komplettbearbeitungsmaschine zusammenzuführen, als einfach die Genauigkeit einer einzelnen Maschine zu erhöhen.
Der Preis ist ebenfalls sehr real. Die Programmierkomplexität von Komplettbearbeitungsmaschinen steigt deutlich – Werkzeugachsenvektoren, Kollisionsprüfung und Postprozessoren müssen neu erstellt werden; die Vorrichtungen wandeln sich von universellen Schraubstöcken zu speziellen Spannvorrichtungen oder Nullpunkt-Schnellwechselsystemen; der Stundensatz der Maschine ist in der Regel höher als bei einem gewöhnlichen Vertikalbearbeitungszentrum. Das Beurteilungskriterium ist daher nicht „Kann dieses Teil auf fünf Achsen bearbeitet werden?“, sondern ob der Genauigkeitsgewinn durch die verringerte Anzahl an Aufspannungen die zusätzlichen Programmier- und Vorrichtungskosten deckt. Bei Plattenbauteilen mit einfacher Struktur und großzügigen Toleranzen ist es Verschwendung, die fünf Achsen dafür einzusetzen.
Hohe Steifigkeit: Ob schwer zerspanbare Materialien geschnitten werden können, hängt zuerst davon ab, ob die Maschine standhält
Schwer zerspanbare Materialien wie Titanlegierungen, Hochtemperaturlegierungen und gehärteter Stahl erzeugen große Schnittkräfte, leiten Wärme schlecht ab und neigen stark zur Kaltverfestigung. Ist die Steifigkeit der Maschine unzureichend, treten Schwingungen vor dem Werkzeugverschleiß auf: Rattermarken auf der Oberfläche, Ausbröckeln der Schneide, schwankende Maße. Eine hochsteife Struktur bedeutet in der Regel schwerere Bettkörper aus Gusseisen oder Mineralguss, kürzeren Spindelüberhang, dickere Linearführungen oder Hartbahnen. Diese Upgrades bringen nicht „höhere Nennpräzision“, sondern die Fähigkeit, auch bei schwerer Zerspanung stabile Schnittparameter zu halten, wodurch die Bearbeitung schwer zerspanbarer Materialien von „Kann man es schneiden?“ zu „Mit welchen Parametern schneidet man es?“ wird.
Thermostabilität: der am meisten unterschätzte Aspekt der Zukunft der Bearbeitung
Temperaturschwankungen in der Werkstatt zwischen Tag und Nacht, die Wärmeentwicklung von Spindel und Kugelgewindetrieb im Betrieb sowie die von Spänen abgeführte Wärme lassen die Maschinenstruktur langsam verformen. Das äußert sich nicht als „plötzliche Maßabweichung“, sondern als erstes Teil in Ordnung, vormittags in Ordnung, nachmittags beginnt die Drift. Übliche Gegenmaßnahmen sind thermisch symmetrisches Konstruktionsdesign, Öl-/Wasserkühlung der Spindel, Hohlkühlung der Kugelgewindetriebe, vollständig geschlossene Rückmeldung über Glasmaßstäbe sowie ausreichend lange Laufzeiten der Maschine in einem klimatisierten Raum vor Bearbeitungsbeginn. Bei Teilen mit engen Toleranzbändern übersteigt der Nutzen der Thermostabilität oft die auf dem Papier stehenden Verbesserungen der Positioniergenauigkeit um einige Mikrometer.
Insgesamt betrachtet beantworten die Entwicklungen in diesen drei Richtungen des Maschinenkörpers im Kern dieselbe Frage: Wie lässt sich erreichen, dass Teile in der Serienproduktion stabil in der Mitte des Toleranzbands liegen und nicht am Rand. Kompositbauweise reduziert die Bezugskette, hohe Steifigkeit stützt schwer zerspanbare Werkstoffe, Thermostabilität sichert Langzeitkonsistenz. Die Überlagerung dieser drei Linien bildet die hardware-seitige Grundlage der Zukunft der Bearbeitung.
Die zweite Hauptlinie der Zukunft der Bearbeitung: KI und adaptive Regelung – zuerst die Abhängigkeit von Testschnitt und Erfahrung lösen
Was passiert, wenn ein noch nie bearbeitetes Teil aus einem schwer zerspanbaren Werkstoff auf die Maschine kommt? In den meisten Werkstätten läuft es so ab: Handbuch nachschlagen, alte Programme durchsuchen, den erfahrenen Meister fragen und dann ein Stück Material für einen Testschnitt nehmen. Beim ersten Schnitt stimmt der Klang nicht – Vorschub reduzieren; beim zweiten Schnitt verstopft die Spanabfuhr – Wendeschneidplatte wechseln; beim dritten Schnitt weicht das Maß ab – Korrekturzustellung. Nach langem Hin und Her läuft es endlich rund. Dieser Ablauf ist nicht beschämend, er ist das Ergebnis jahrzehntelanger Erfahrung; doch er hat zwei Schwächen – bei einem anderen Bediener, einer anderen Maschine oder einer anderen Materialcharge lässt sich die Erfahrung nicht zwangsläufig reproduzieren; der Testschnitt selbst kostet Arbeitszeit, Werkzeuge und Material.
Das sogenannte Eindringen von KI und adaptiver Regelung in die Werkzeugmaschine soll im Kern genau diese beiden Dinge lösen. Nicht die Maschine soll von selbst arbeiten, sondern der Prozess des „Erprobens“ soll von Dutzenden Durchläufen auf wenige reduziert und die Abhängigkeit vom individuellen Gefühl in wiederverwendbare Strategien überführt werden. Dieser Abschnitt behandelt nur, was sie prozesstechnisch tatsächlich leistet, welche Voraussetzungen gelten und was sie nicht ersetzen kann.
Adaptiver Vorschub: die Maschine hört auf die Schnittkraft und regelt die Geschwindigkeit selbst
Herkömmliche CNC fährt mit dem im Programm fest vorgegebenen Vorschub; bei ungleichmäßiger Aufmaßverteilung, Schwankungen der Materialhärte oder Werkzeugverschleiß schwankt die Last stark: im leichten Fall Rattern und glänzende Oberflächen, im schweren Fall Schneidkantenausbruch und Werkzeugbruch. Adaptive Control tut etwas sehr Direktes – sie erfasst in Echtzeit das Spindelleistungs- oder Schnittkraftsignal und passt die Vorschubübersteuerung dynamisch an, sodass die Schnittlast in einem festgelegten Band stabil bleibt. Beim Schruppen steigert sie die Effizienz, beim Schlichten sichert sie die Oberfläche.
Ihr Wert zeigt sich am deutlichsten bei schwer zerspanbaren Werkstoffen: Titanlegierungen, Hochtemperaturlegierungen, gehärteter Stahl – die Standzeit der Werkzeuge reagiert äußerst empfindlich auf die Last. Üblich ist in der Branche, die Lastobergrenze zunächst konservativ einzustellen, einige Teile zu fahren, den Werkzeugverschleißtrend zu beobachten und dann schrittweise zu öffnen. Einheitliche Parameter gibt es hier nicht – die Lastschwelle muss auf Werkzeug, Material und Steifigkeit abgestimmt kalibriert werden, fremde Programme lassen sich nicht einfach übernehmen.
Überwachung und Vorhersage: Werkzeugbruch, Rattern und Standzeit jeweils separat geregelt
Neben der Adaptivregelung sind es oft einige schlichte Überwachungsfunktionen, die in der Werkstatt wirklich Leben retten: Werkzeugbruchüberwachung stoppt sofort, wenn das Werkzeug bricht, und verhindert Serienausschuss; Ratterüberwachung erkennt anormale Schwingungen und empfiehlt geringere Schnitttiefe oder geänderte Spindeldrehzahl; Standzeitverwaltung erinnert anhand kumulierter Schnittzeit oder Lastintegration an den Werkzeugwechsel. Dafür braucht es kein großes Modell – Vibrations-, Schallemissions- und Spindelstromsensoren plus Regeln genügen.
Erst die weitergehende „Vorhersage“ beginnt mit Lernen zu arbeiten: historische Bearbeitungsdaten werden dem Werkzeugverschleiß gegenübergestellt, um vorherzusagen, wie viele Teile eine bestimmte Werkzeugposition noch bearbeiten kann. Voraussetzung sind ausreichend saubere und ausreichend viele Daten. Bei Kleinaufträgen mit nur einem Dutzend Teilen ist die Vorhersage oft weniger zuverlässig als ein erfahrener Schichtleiter.
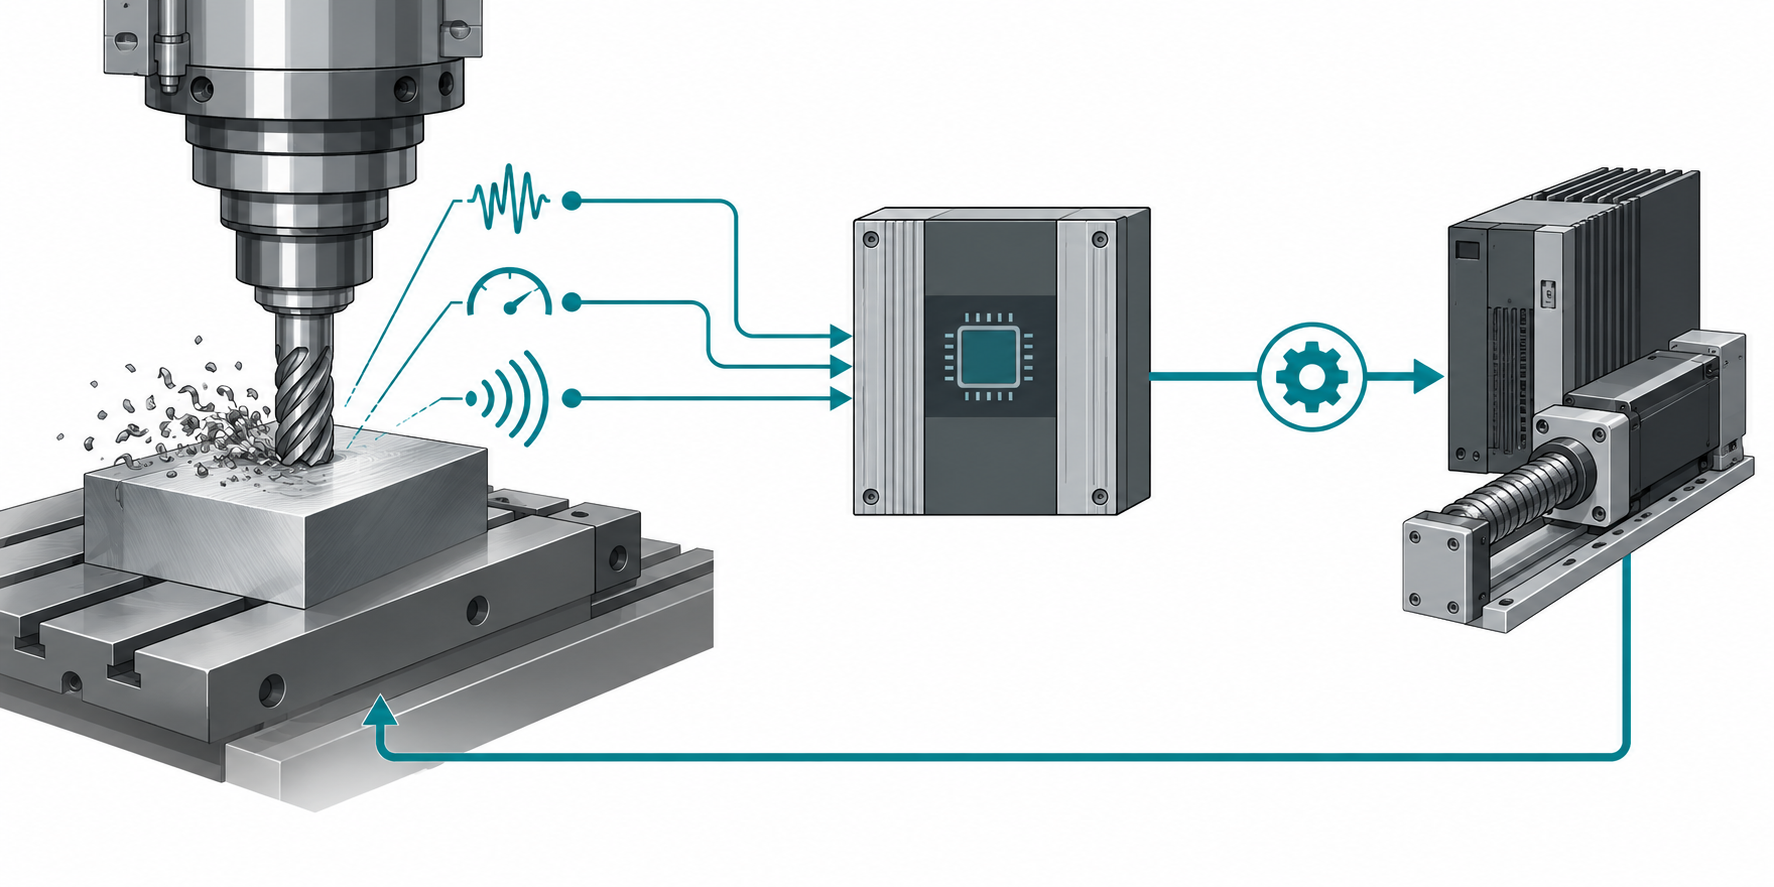
Messkreis mit In-Prozess-Messung und CAM-Parameterempfehlung: die „Korrekturzustellung“ des Meisters in Daten verwandeln
Maßdrift während der Bearbeitung ist normal – Wärmeverformung, Werkzeugverschleiß und Unterschiede zwischen Materialchargen lassen die Maße langsam abweichen. Ein On-Machine-Messtaster kann innerhalb eines Arbeitsgangs Schlüsselmaße messen und die Abweichung an das Programm zurückmelden, das automatisch korrigiert. Das ist viel schneller als Anhalten, Teil ausbauen, auf die Koordinatenmessmaschine, neu spannen und weiterbearbeiten, und vermeidet den Verlust der Bezüge durch zweites Spannen.
Auf der CAM-Seite ändert sich etwas leiser: Früher füllte der Programmierer Drehzahl und Vorschub nach Gefühl aus, heute beginnt die Software, auf Basis von Materialbibliothek, Werkzeugbibliothek und historischen Bearbeitungsaufzeichnungen Anfangsparameter zu empfehlen. Sie empfiehlt einen Startpunkt, nicht das Ziel – das erste Teil muss weiterhin gemessen, Lehren müssen weiterhin verwendet werden; nur wird aus „von Null an erproben“ ein „von sinnvollen Werten aus feinjustieren“.
Datenvoraussetzung: ohne erfassbare Signale bleibt es ein Konzept
Ob dieses ganze System umgesetzt werden kann, hängt nicht am Algorithmus, sondern daran, ob die Maschine physikalische Signale wie Vibration, Last und Temperatur erfassen kann und ob diese Signale Programmsätzen, Werkzeugen und Werkstücken zugeordnet werden können. Alte Maschinen haben keine Sensorschnittstellen und keine offenen Datenkanäle; selbst das beste Modell hat dann keinen Ansatzpunkt. Wer über KI-Bearbeitung spricht, sollte daher zuerst fragen: Wo ist der Datenausgang dieser Maschine? Mit welcher Frequenz wird erfasst? Lässt sich eine Zuordnung nach Programmsatz herstellen?
Die dritte Hauptlinie der Zukunft der Bearbeitung: von subtraktiv zu „subtraktiv + additiv + Verbundwerkstoff“ parallel
Additiv zuerst die Form, die Werkzeugmaschine dann die Präzision
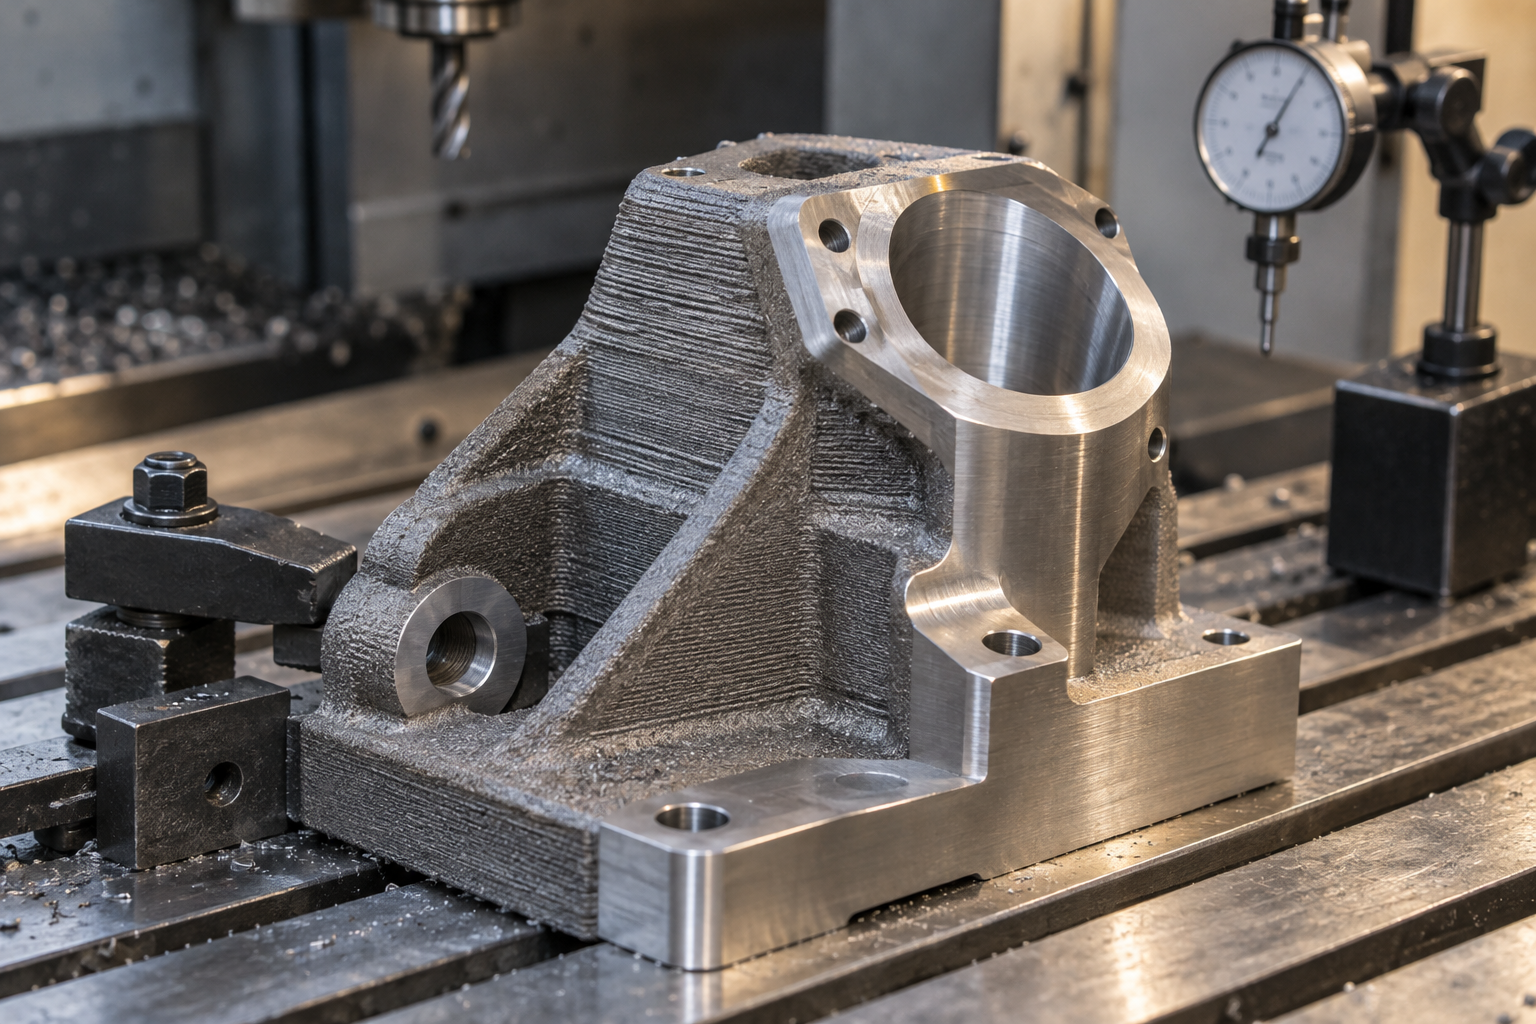
Verbundwerkstoffe und Vakuumguss: die Zwischenzone für kleine Serien
Verfahren nach Stückzahl wählen: eine praktische Entscheidungsreihenfolge
Der auf der Zeichnung nicht sichtbare Teil: Prüfung, In-Prozess-Messung und Rückverfolgbarkeit
Zuvor ging es um die Werkzeugmaschine selbst, KI-Steuerung und das parallele Zusammenspiel mehrerer Verfahren – all das behandelt die Frage, „wie man die Maße herstellt“. Doch was wirklich darüber entscheidet, ob eine Charge Teile ausgeliefert werden kann, ist oft die Hälfte, die auf der Zeichnung nicht sichtbar ist: wie man weiß, dass es richtig gemacht wurde, und ob die nächste Charge es noch richtig machen kann. Die Genauigkeit der Werkzeugmaschine garantiert nur, dass „die Chance besteht, es zu schaffen“; erst die Prüfung liefert das Ergebnis. Genau hier liegt das am leichtesten übersehene Glied in der Zukunft der Bearbeitung.
Ein häufiges Szenario: Das Erstmuster ist per Koordinatenmessung in allen Maßen konform und wird für die Serienfreigabe unterschrieben; am dritten Tag zeigt die Prüfung während der Fertigung, dass die Positionstoleranz einer Passbohrung sich der Obergrenze nähert. Die Ursache sind thermische Dehnung des Werkzeughalters, allmählich kumulierende Spuren der Spannvorrichtung oder der Temperaturunterschied in der Werkstatt zwischen Nachtschicht und Tagschicht. Solche Driften sind mit der Werkzeugmaschine selbst nicht erkennbar, sondern nur über Prüfdaten zu erfassen.
Erstmuster-, Zwischen- und Endprüfung: wofür die einzelnen Prüfmittel zuständig sind
Eine einfache Aufgabenteilung: Koordinatenmessgeräte (KMG) sind für Form- und Lagetoleranzen zuständig – Positionstoleranz, Koaxialität, Profilabweichung und ähnliche Merkmale, die sich mit dem Messschieber nicht messen lassen; Bildmessgeräte sind für kleine Teile, dünnwandige Teile und Serien-Konturmaße zuständig und schnell; Rauheitsmessgeräte sind für Ra/Rz zuständig und werden nur gemessen, wenn es die Zeichnung vorschreibt, aber bei Dichtflächen und Gleitflächen darf nicht darauf verzichtet werden; 3D-Scannen eignet sich eher für Reverse Engineering und den ganzheitlichen Vergleich von Erstmustern und kann schnell zeigen, „wo es sich aufwölbt und wo es einsinkt“, misst aber Flächenprofilabweichungen und ersetzt nicht die Maßbeurteilung durch ein KMG.
Auch Messmittel selbst haben eine Unsicherheit. In der Branche übliche Referenz: Die Anzeigeabweichung von KMG liegt bei kleinen und mittleren Teilen oft im Bereich von Submikrometern bis einigen Mikrometern, was jedoch von Temperatur, Taster und Kalibrierzustand abhängt – wenn die Toleranzzone des Teils selbst nur ±0,01 mm beträgt und der Messmittel fehler dreißig Prozent davon ausmacht, ist die Beurteilung sehr riskant. Daher wird bei eng tolerierten Teilen oft eine temperierte Messung verlangt oder eine schnelle Vor-Ort-Beurteilung mit Prüflehre/Gut-Schlecht-Lehrdorn verwendet.
In-Prozess-Messung: eine Aufspannung weniger, ein Verlust der Bezugsbasis weniger
Der größte Wert eines In-Prozess-Messtasters (Tastsystem auf der Werkzeugmaschinenspindel) ist nicht „eine CMM einsparen“, sondern die Bezugsbasis nicht zu verlieren. Das Werkstück durchläuft in einer einzigen Aufspannung Schruppen → Schlichten → In-Prozess-Messung des tatsächlichen Aufmaßes → Korrektur der Werkzeugkorrektur → Fertigbearbeitung und umgeht damit den „abspannen, messen, wieder aufspannen und Bezugsbasis suchen“-Fehlerverstärker. Bei dünnwandigen Teilen, unregelmäßig geformten Teilen und Gehäusen, die gewendet werden müssen, ist der Nutzen besonders deutlich.
Man muss sich aber der Grenzen bewusst sein: Die In-Prozess-Messung wird von der Positioniergenauigkeit und der Temperatur der Maschine beeinflusst und eignet sich für Prozessbeurteilung und Werkzeugkorrektur-Rückmeldung; die endgültige Beurteilung erfordert in der Regel weiterhin eine Offline-CMM oder ein spezielles Prüfmittel. Wer den In-Prozess-Messtaster als Endprüfmittel einsetzt, riskiert Streitfälle.
SPC und Chargenrückverfolgbarkeit: Damit „Maschinenbau, die Zukunft bearbeiten“ nicht nur eine Sache einer einzelnen Anlage bleibt
Ein einwandfreies Erstmuster bedeutet nicht, dass der Prozess beherrscht ist. Kritische Maße einer SPC unterziehen – nach Charge oder Zeitpunkt Stichproben ziehen, Mittelwert und Spannweite erfassen, prüfen, ob der Trend driftet – nur so kann man vor der Toleranzüberschreitung eingreifen, statt auf Kundenbeschwerden zu warten. Rückverfolgbarkeit verlangt: welches Materiallos, welche Maschine, welches Programm, welcher Bediener, welcher Werkzeugwechsel – alles muss sich einer konkreten Teileseriennummer zuordnen lassen. Diese beiden Dinge klingen nach Management, sind in Wirklichkeit aber das Datenfundament der Prozessstabilität und der Teil von „die Zukunft bearbeiten“, der am schwersten durch KI zu ersetzen ist – weil er davon abhängt, ob die Werkstatt bereit ist, gewissenhaft zu dokumentieren.
Prüfkosten werden durch die Zeichnung erzwungen
Ein direkter Zusammenhang: Je enger die Toleranz, desto höher der Anteil der Prüfkosten. Eine Zeichnung, in der alle Maße streng bemaßt sind, bedeutet oft CMM-Vollvermessung, konstante Temperatur, spezielle Prüfmittel, sogar Stückprüfung. Werden dagegen kritische Maße (Passung, Dichtung, Bewegungsführung) streng und unkritische Maße (freiliegende Konturen, nicht passende Bohrungspositionen) locker bemaßt, können die Prüfressourcen auf die Stellen konzentriert werden, die die Funktion wirklich beeinflussen. Das ist der lohnendste Schritt in der DFM-Phase – man muss keine Maschine ändern, nur die Bemaßungsgewohnheiten.
Man kann sich beim Betrachten einer Zeichnung also fragen: Welche Maße sind Funktionsmaße, welche sind nur „nebenbei mitbemaßt“? Wenn in einer Zeichnung alle Toleranzen gleich eng sind, deutet das meist darauf hin, dass auf der Konstruktionsseite noch keine Prioritäten gesetzt wurden. Bevor solche Zeichnungen zur CNC-Bearbeitung gehen, kann eine einmalige Machbarkeitsbewertung durch die Fertigungsseite im Voraus viel Hin und Her ersparen.
Was das für diejenigen bedeutet, die Teile fertigen: Kriterien für die Wahl des Verfahrens nach Stückzahl und Toleranz
Die drei vorangegangenen Hauptlinien – die Maschine selbst, KI und adaptive Steuerung, subtraktive und additive Fertigung parallel – klingen alle weit entfernt von einer konkreten Zeichnung. Wenn es aber tatsächlich ans Bestellen geht, gibt es nur eine Frage: Welchen Weg soll dieses Teil gehen. Die folgende Entscheidungsreihenfolge erhebt nicht den Anspruch, alle Fälle abzudecken, kann aber die meisten Auswahlstreitigkeiten auf einige überprüfbare Punkte zusammenführen.
Erst kritische Maße und Bezugsbasis festlegen, dann über den Maschinentyp sprechen
Die Reihenfolge darf nicht umgekehrt werden. Wählt man zuerst die Maschine und denkt dann über die Toleranz nach, kommt oft heraus: „Die Maschinenfähigkeit reicht, aber die Bezugsbasis ist falsch festgelegt.“ Richtig ist: In der Zeichnung die Maße einkreisen, die wirklich gewährleistet werden müssen (Passflächen, Bohrungspositionen, Rundlauf, Ebenheit), feststellen, welche gemeinsame Bezugsbasis sie verwenden; dann prüfen, ob diese Bezugsbasen in einer einzigen Aufspannung vollständig bearbeitet werden können. Bei Teilen mit uneinheitlicher Bezugsbasis und mehreren Umspannungen ist der Wechsel auf eine 5-Achs-Kombimaschine oft wirksamer als die Erhöhung der Genauigkeit einer Einzelmaschine, weil der Fehler einer Aufspannung reduziert wird, nicht der Positionierfehler der Maschine selbst.
Kostengesteuerte Toleranz: Das Lockern unkritischer Maße ist der schnellste Weg, Geld zu sparen
In derselben Zeichnung ändert das Lockern nicht passender Konturmaße von ±0,05 mm auf ±0,2 mm in der Regel nichts an der Funktion, kann aber in der Schruppphase eine Fertigstellung in einem Schnitt ermöglichen und die Schlichtzeit sowie den Prüfaufwand reduzieren. In der Branche ist häufig zu beobachten: Die wirklich streng zu kontrollierenden Maße machen nur ein bis zwei Zehntel der gesamten Zeichnung aus. Sind alle Maße streng bemaßt, kalkuliert der Lieferant entweder nach strengem Standard oder plant im Angebot reichlich Nacharbeitsreserve ein. Deshalb lohnt es sich, beim Prüfen einer Zeichnung Punkt für Punkt zu fragen: Dient diese Toleranz der Montage oder ist sie eine gewohnheitsmäßige Bemaßung.
Die Stückzahl bestimmt das Verfahren, nicht umgekehrt
Die Stückzahl ist die Wasserscheide. Bei einigen Stück bis einigen Dutzend Stück sind CNC-Bearbeitung oder 3D-Druck für Prototypen und Strukturvalidierung am direktesten; bei Hunderten von Stück, unkomplizierter Struktur und dem Wunsch nach seriennahen Materialien können Handmuster-Abgüsse (Vakuumguss) Muster liefern, die dem Spritzgussaussehen nahekommen; darüber hinaus, bei festgelegtem Material und empfindlichen Stückkosten, wird der Verteilungseffekt einer Spritzgussform erst tragfähig. Blech und Zerspanung teilen sich oft an demselben Gerätegehäuse die Arbeit: Das Außengehäuse wird gebogen und geschweißt, die innere Montageplatte CNC-gefräst. Legt man die drei Koordinaten Stückzahl, Material und Strukturkomplexität aus, ist die Verfahrenswahl im Grunde zu neunzig Prozent entschieden.
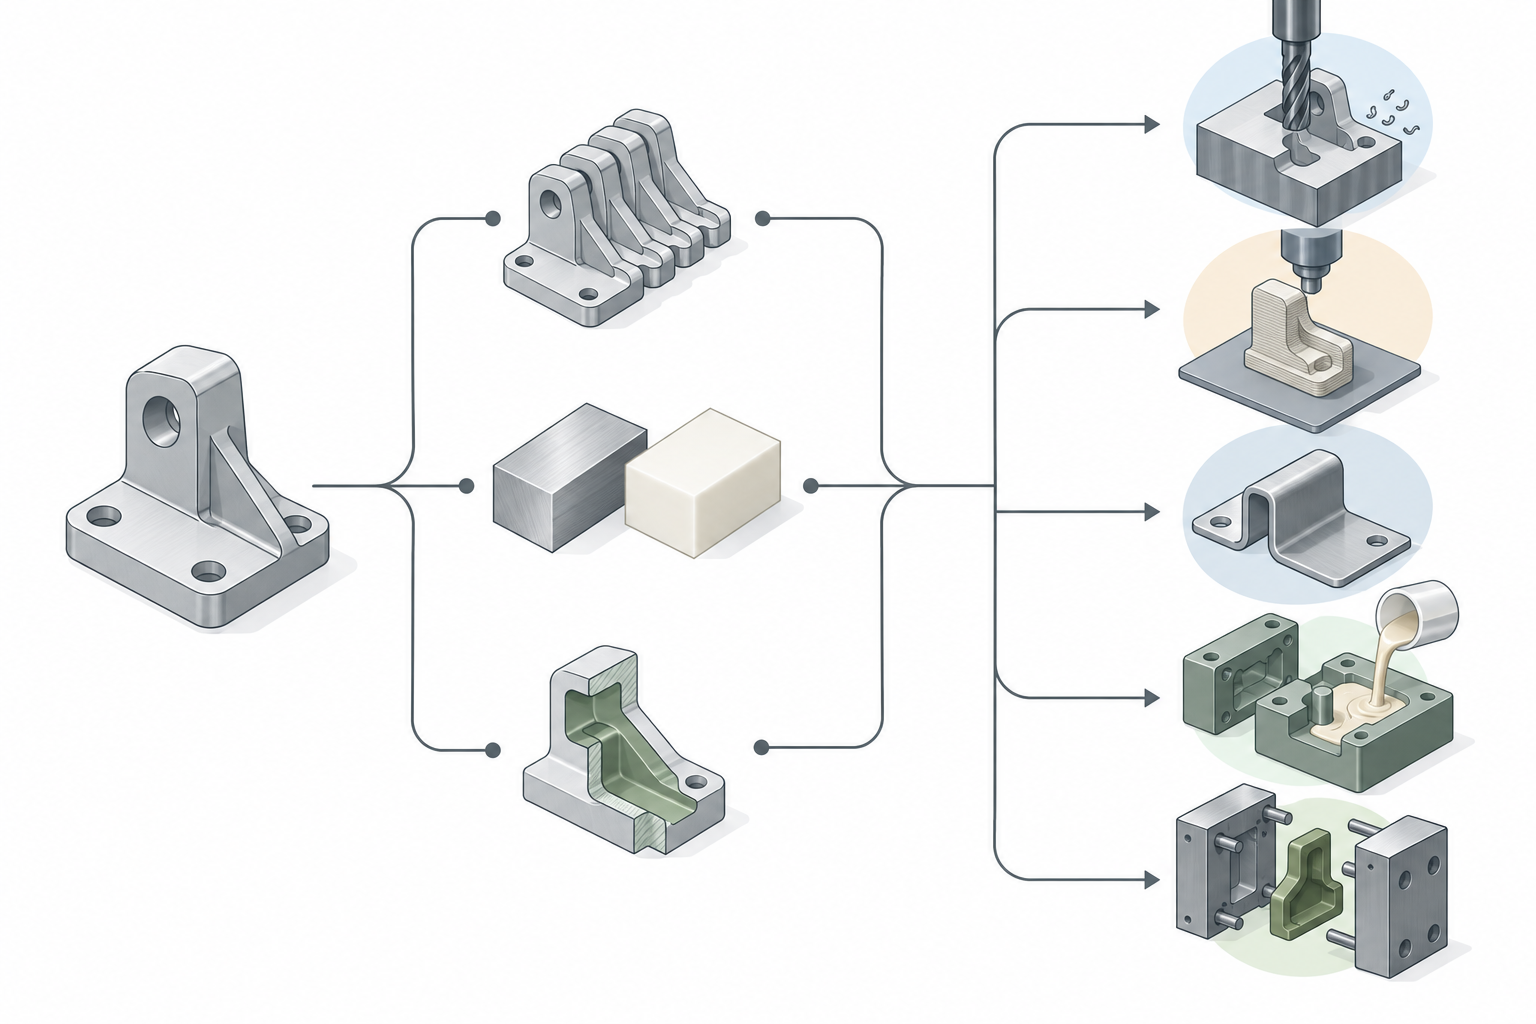
Spannen und Prüfen in die Entscheidungsreihenfolge einordnen
Die vollständige Entscheidungsreihenfolge lautet: kritische Maße und Bezüge festlegen → Spannkonzept wählen → Maschinentyp wählen → Prüfmethode festlegen. Das Spannkonzept wird oft übersprungen, doch es entscheidet direkt darüber, ob die Zeichnungsanforderungen erreicht werden können: Dünnwandige Teile können nach dem Spannen im Schraubstock und anschließendem Lösen zurückfedern, daher sind weiche Backen, Vakuumspannung oder spezielle Vorrichtungen zu berücksichtigen; bei unregelmäßig geformten Teilen ohne zuverlässige Auflagefläche ist das Hinzufügen von Hilfsaufspannböcken praktikabler als das Erhöhen der Schnittparameter. Auch die Prüfmethode muss vorab festgelegt werden: Koordinatenmessgerät für kritische Maße, Bildmessgerät für Konturen, Rauheitsmessgerät zur Kontrolle der Passflächen. Welche Maße auf dem Koordinatenmessgerät geprüft werden und welche nur stichprobenartig mit konventionellen Messmitteln, sollte vor der Angebotsabgabe mit dem Lieferanten abgestimmt werden. Alle oben genannten Werte sind branchenübliche Referenzwerte; die tatsächlich erreichbaren Fähigkeiten müssen je nach Zeichnung, Material und Steifigkeit einzeln bestätigt werden.
Wie erkennt man, ob ein Lieferant mit der Zukunft der Bearbeitung Schritt halten kann
In den vorangegangenen Abschnitten ging es darum, wohin die Werkzeugmaschinenfertigung steuert und von welchen Hauptlinien die Zukunft der Bearbeitung angetrieben wird. Bei konkreten Projekten wird die Frage dann sehr kurz: Wem man diese Zeichnung gibt, ob sie auf Anhieb richtig und in Serie stabil gefertigt werden kann. Eine Geräteliste beantwortet nur einen Teil; der Rest muss erfragt werden.
Fragen Sie zunächst nicht „Wie viele Fünfachser haben Sie?“. Andere Fragestellungen sind wirksamer: Lassen sich schwer zerspanbare Materialien schneiden, ist nach der Wärmebehandlung noch Schlichten möglich, womit werden kritische Maße gemessen, wie wird der Prozess außerhalb des Erstmusters gesteuert. Die Antworten auf diese Fragen sagen mehr darüber aus, wie nah ein Lieferant an der Zukunft der Bearbeitung ist, als Gerätemodelle.
Jenseits der Geräteliste zuerst nach den Prozessgrenzen fragen
Fragen Sie nach konkreten Einsatzbedingungen, nicht nach allgemeinen Fähigkeiten. Zum Beispiel wie viel Titanlegierung oder gehärteter Stahl zerspant werden soll, mit welchen Werkzeugen, in welcher Größenordnung Drehzahl und Vorschub etwa liegen, ob Hochdruckkühlung erforderlich ist; ob das Teil in einer Aufspannung auf einer Dreh-Fräs-Kombination komplett bearbeitet werden muss oder ob zwei Arbeitsgänge akzeptabel sind. Ein Lieferant, der klar erklären kann, „warum diese Operation so gereiht ist und wie die Bezüge übertragen werden“, ist in der Regel verlässlicher als einer, der nur Maschinenmarken nennt.
Man kann auch nach der Schlichtbearbeitung nach der Wärmebehandlung fragen. Viele Teile sind nach der Schruppbearbeitung maßhaltig, doch nach dem Härten oder Auslagern ändern sich Maße und Form- und Lageabweichungen; ob im harten Zustand nachgeschlichtet werden kann und wie viel Aufmaß verbleibt, entscheidet direkt darüber, ob der Auftrag angenommen werden kann. Branchenüblich ist, beim Schruppen 0,2–0,5 mm Aufmaß zu lassen und dann zu schlichten; dies ist je nach Material und Verformung zu bestätigen und nicht pauschal festzulegen.
Prüfvorrichtungen und Messmittel bestimmen die Lücke zwischen „hergestellt“ und „stabil gefertigt“
Fragen Sie, wie das Erstmuster geprüft wird, wie in der Serie Stichproben erfolgen, ob kritische Maße mit Messtaster in der Maschine oder mit Koordinatenmessgerät dokumentiert werden. Eine Fertigungslinie nur mit Messschieber und Maßband ist für allgemeine Strukturteile in Ordnung; sobald sich die Toleranz auf Größenordnungen wie ±0,02 mm verengt, ist man ohne Koordinatenmessgerät, Bildmessgerät oder Rauheitsmessgerät im Wesentlichen auf Glück angewiesen. 3D-Scannen wird ebenfalls häufig für Reverse Engineering und Erstmustervergleich eingesetzt, insbesondere bei Freiformflächen und der Untersuchung von Montageüberschneidungen.
Betrachten Sie als Nächstes die Prozesskontrolle. Werden Teile derselben Charge auf derselben Maschine und mit derselben Spannvorrichtung gefertigt, wie werden Bezüge beim Chargenwechsel reproduziert, gibt es einfache SPC-Aufzeichnungen. Die in der Zukunft der Bearbeitung beschriebene Adaptivität und der geschlossene Regelkreis in der Maschine laufen im Kern ebenfalls darauf hinaus, dies feiner umzusetzen; ohne grundlegende Messtechnik und Aufzeichnungen kann auch ein noch so intelligentes System dies nicht auffangen.
DFM-Feedback muss bis auf Toleranz und Spannung konkret sein
Gutes DFM-Feedback sagt nicht nur „diese Struktur ist schwer zu bearbeiten“. Es weist darauf hin, welche Toleranzstufe eine kostentreibende Toleranz ist und gelockert werden kann; welche Innen-Ecke einen Freiwinkel-Fräser erfordern oder in eine Rundung geändert werden sollten; welche dünne Wand beim Spannen verformt wird und ob Verrippung oder eine geänderte Spannweise empfohlen wird. Je konkreter dieses Feedback ist, desto eher zeigt es, dass die Gegenseite Aufträge nach fertigungstechnischer Beurteilung annimmt und nicht die Zeichnung weiterreicht, um ein Angebot einzuholen.
Fragen Sie abschließend die Schnittstelle zwischen Kleinserie und Serienfertigung klar ab. In der Prototypenphase kann 3D-Druck oder CNC-Prototyping genutzt werden, in der Kleinserie Vakuumgießen oder Blechbearbeitung, in der Serienfertigung Spritzguss oder eine Sondermaschine – ist dieser Weg nicht gangbar und muss jedes Mal neu geformt oder neu eingerichtet werden, kann die in der Zukunft der Bearbeitung beschriebene Flexibilität nicht greifen.
Häufige Fragen
Die folgenden Fragen sind im Wesentlichen die Stellen, an denen man nach der Lektüre der vorangegangenen Inhalte am ehesten hängen bleibt: Worin genau unterscheiden sich Maschinengenauigkeit und Teilegenauigkeit, lohnen sich Fünfachser und Kombimaschinen, was kann KI in der Bearbeitung heute leisten, und wie erkennt man, ob ein Lieferant mit dem Tempo der Zukunft der Bearbeitung Schritt halten kann.
Die angegebene Positioniergenauigkeit der Maschine ist hoch – warum ist mein Teil trotzdem außer Toleranz?
Weil Positioniergenauigkeit und Wiederholpositioniergenauigkeit die Fähigkeit der Maschine unter kontrollierten Bedingungen beschreiben, während die Toleranz des Teils das Ergebnis der Überlagerung von Maschinenfehlern, Wärmeverformung, Spannverformung, Werkzeugverschleiß und Spänewärme ist. Die Erwärmung von Spindel und Kugelgewindetrieb nach Dauerbetrieb, die Tag-Nacht-Temperaturschwankungen in der Werkstatt sowie die Spannkraft von Schraubstock oder weichen Backen können dazu führen, dass Maße innerhalb weniger Stunden langsam driften. Branchenüblich ist, bei kritischen Maßen Aufmaß vorzusehen, Schrupp- und Schlichtbearbeitung zu trennen und bei Bedarf nach einer Messung in der Maschine nachzusetzen. Für Ihr konkretes Teil muss dies je nach Zeichnung, Material und Spannsteifigkeit einzeln bestätigt werden; die Zahlen aus dem Maschinenhandbuch können nicht direkt als Fertigungsgarantie herangezogen werden.
Sollten alle Teile auf Fünfachsern oder Dreh-Fräs-Kombinationen gefertigt werden?
Nein. Der Wert von Fünf-Achs- und Komplexbearbeitungsmaschinen liegt hauptsächlich darin, die Anzahl der Aufspannungen zu reduzieren, Fehler durch Bezugsumspannungen zu verringern sowie komplexe Freiformflächen oder schwer zerspanbare Materialien zu bearbeiten. Der Preis dafür ist eine komplexere Programmierung und Vorrichtungstechnik, höhere Maschinenstundensätze und höhere Anforderungen an das Fachpersonal. Bei Bauteilen mit einfacher Struktur, üblichen Toleranzen und großer Stückzahl ist ein Drei-Achs-Bearbeitungszentrum mit spezieller Vorrichtung oft wirtschaftlicher. Die Reihenfolge der Beurteilung sollte sein: Zuerst prüfen, ob die Struktur es erfordert, mehrere Flächen in einer Aufspannung fertig zu bearbeiten, dann, ob das Material schwer zerspanbar ist, und erst zuletzt Stückzahl und Kosten betrachten. Alle Zahlenwerte sind nur branchenübliche Anhaltswerte und müssen anhand der Zeichnung bestätigt werden.
Was können KI und adaptive Regelung in der Zerspanung heute tatsächlich leisten?
Derzeit relativ praxisreif sind adaptive Vorschübe, Werkzeugbruch- und Ratterschwingungsüberwachung, Werkzeugstandzeitvorhersage, geschlossene Regelkreise mit In-Prozess-Messung und CAM-Parameterempfehlungen. Der Kernnutzen besteht darin, die Anzahl der Testzerspanungen zu verkürzen und das Erfahrungswissen erfahrener Fachkräfte in wiederverwendbare Strategien zu überführen. Sie ersetzen jedoch weder die Erstmusterprüfung noch die Verifikation mit Prüfmitteln. Außerdem hängen diese Funktionen davon ab, dass die Maschine Signale wie Schwingung, Last und Temperatur erfassen kann; fehlt diese Datenbasis, bleibt sogenannte intelligente Zerspanung leicht auf der Ebene eines Konzepts stecken.
Bedeutet die Zukunft der Zerspanung, dass additive Fertigung die subtraktive Fertigung verdrängen wird?
Zutreffender ist von Arbeitsteilung zu sprechen. Additive Fertigung eignet sich für komplexe Rohteile, konturnahe Kühlkanäle und leichtbauende Gitterstrukturen, die anschließend auf der Maschine an den kritischen Passflächen feinbearbeitet werden; subtraktive Fertigung bleibt bei Maßgenauigkeit und Oberflächenqualität die Hauptmethode; für kleine Stückzahlen können Vakuumgießen oder Handmuster-Abformung als Übergang dienen; in der Serienfertigung kommt man zu Spritzguss und Sondermaschinen zurück. Die Reihenfolge bei der Verfahrensauswahl ist üblicherweise Stückzahl, Strukturkomplexität, Material, kritische Toleranzen und Oberflächenanforderungen – und nicht, welches Verfahren neuer ist.
Wie erkennt man, ob ein Lieferant mit der Zukunft der Zerspanung Schritt halten kann?
Schauen Sie nicht nur auf die Geräteliste. Stellen Sie einige konkrete Fragen: Kann nach der Wärmebehandlung von schwer zerspanbaren Materialien noch feinbearbeitet werden? Gibt es Komplexbearbeitungs- oder Lösungen mit weniger Aufspannungen? Welche Maße werden mit Prüfmitteln und Messtechnik abgedeckt? Wie werden Erstmuster und Prozesskontrolle gehandhabt? Ist das DFM-Feedback so konkret, dass es Toleranzen, Aufspannung und Werkzeuge benennt? Wie wird der Übergang zwischen kleiner Stückzahl und Serienfertigung gestaltet? Die Maschine ist die hardwaremäßige Voraussetzung, aber was wirklich darüber entscheidet, ob ein Teil stabil gefertigt werden kann, sind die fertigungstechnische Beurteilung und der geschlossene Prüfkreislauf. Der konkrete Fähigkeitsumfang sollte anhand der Teilzeichnung Punkt für Punkt bestätigt werden.
Key takeaways
- Der Fortschritt im Werkzeugmaschinenbau muss sich letztlich in einer Toleranzzone niederschlagen, die auf der Teilezeichnung stabil eingehalten werden kann; Maschinengenauigkeit ist nicht gleich Teilegenauigkeit, Spannung, Werkzeug, Wärmeverformung und Prüfung tragen jeweils ihren Teil dazu bei.
- Die drei Hauptlinien der Fertigungszukunft: Genauigkeit und thermische Stabilität der Maschine selbst, KI und adaptive Steuerung auf der Prozessseite, Dreh-Fräs-Kombination und additives/subtraktives Parallelverfahren auf der Arbeitsschrittseite.
- Der realistische Platz von KI in der CNC-Bearbeitung ist „Probeschnitte und Erfahrungsabhängigkeit verkürzen“, nicht Erstmuster und Prüfmittel einsparen; Parameter müssen weiterhin nach Material, Werkzeug und Steifigkeit verifiziert werden.
- Bei der Prozessauswahl zuerst Machbarkeit und kostentreibende Toleranzen betrachten: Was sich mit Dreh-Fräs-Kombination oder weniger Aufspannungen fertigen lässt, ist oft wirtschaftlicher als das Streben nach der Grenzgenauigkeit einer Einzelmaschine.
- Um die „Fertigungszukunft“ eines Lieferanten zu beurteilen, sollte man prüfen, ob er Maschinenfähigkeit, Prüfmittel und Prozessbeurteilung gemeinsam klar darlegen kann, statt nur die Geräteliste zu betrachten.



