Maschinenbau-Wissen als Schnellreferenz: Eine Tabelle zeigt Genauigkeit und Kosten der wichtigsten Verfahren
Das Wesen der spanenden Bearbeitung ist kontrollierter Materialabtrag. Damit aus einem Rohteil das Teil auf der Zeichnung wird, genügt nicht die vage Vorstellung, „das Überflüssige einfach wegzunehmen“, sondern es muss eine definierte Relativbewegung zwischen Werkzeug und Werkstück stattfinden, bei der das Material Schicht für Schicht abgetragen wird. Dabei gibt es drei unumgängliche Rollen: Werkstück, Werkzeug und Span. Die Relativbewegung von Werkzeug und Werkstück ist die Voraussetzung dafür, dass Zerspanung überhaupt stattfindet; der Span ist nur ein Nebenprodukt dieses Prozesses – doch Form, Farbe und Spanbruch des Spans sind genau das erste Signal dafür, ob die Parameter vor Ort sinnvoll sind.
Problematisch ist, dass es mehr als eine Art des Materialabtrags gibt. Drehen, Fräsen, Bohren, Schleifen, Erodieren, Laser und Wasserstrahl nehmen in den Dimensionen „welche Formen lassen sich bearbeiten“, „wie genau kann man arbeiten“, „wie glatt kann die Oberfläche werden“ und „in welcher Kostenklasse liegt das Verfahren“ jeweils unterschiedliche Positionen ein. Kein Verfahren ist universell: So genau das Drehen auch sein mag, eine quadratische Tasche lässt sich damit nicht herstellen; der Laser schneidet schnell, aber echte dreidimensionale Freiformflächen sind damit kaum zu erzeugen; das Schleifen ist extrem genau, wird aber meist nur als Endbearbeitung eingesetzt.
Deshalb sollte man beim Thema Maschinenbau-Wissen am besten zuerst eine globale Landkarte aufbauen, statt sich sofort in die Details eines einzelnen Verfahrens zu stürzen. Die folgende Tabelle stellt gängige Verfahren in einem einheitlichen Koordinatensystem gegenüber. Vorab sei gesagt: Die Werte in der Tabelle sind typische Branchenreferenzbereiche, keine zugesicherten Werte eines Anbieters; das tatsächliche Ergebnis hängt von Werkstoff, Werkzeug, Maschinensteifigkeit, Aufspannung und konkreten Einsatzbedingungen ab und muss auf der Zeichnung Punkt für Punkt bestätigt werden.
| Verfahren | Bearbeitbare Werkstoffe | Typische Toleranz / Genauigkeit | Typische Oberflächenrauheit | Kostenniveau |
|---|---|---|---|---|
| Drehen (inkl. CNC-Drehen) | Stahl, Aluminium, Kupfer, Edelstahl, technische Kunststoffe | Standard IT7~IT8; CNC-Drehen bis IT6 | Ra0,8~1,6μm | Niedrig—Mittel |
| Fräsen (inkl. CNC-Fräsen) | Stahl, Aluminium, Kupfer, Titan, Kunststoff | Standard IT7~IT8; Schlichtfräsen bis IT6~IT8 | Standard Ra1,6~6,3μm; Schlichtfräsen bis Ra0,63~5μm | Mittel |
| Bohren | Nahezu alle zerspanbaren Materialien | In der Regel nur bis IT10 | Ra12,5~6,3μm | Niedrig |
| Schleifen | Gehärteter Stahl, Hartmetall, Glas, Granit | Ebenheit ca. 0,004~0,008mm; bei hochpräzisem Außenrundschleifen Rundheit bis ca. 0,1μm | Bis Ra0,8μm oder niedriger | Mittel—Hoch |
| Funkenerosion / Drahterodieren | Leitfähige Materialien, Härte nahezu unbegrenzt | Je nach Maschinentyp und Bearbeitungsbedingungen, häufig im Bereich von ±0,005~±0,02mm | Ra0,4~3,2μm, oft mit Neuschicht (wiedererstarrte Schicht) | Mittel—Hoch |
| Laserschneiden | Kohlenstoffstahl, Edelstahl, legierter Stahl, Kupfer, Aluminium, verzinktes Blech | Ca. ±0,02mm (je nach Material und Dicke) | Schnittfuge Ra<6,5μm | Mittel |
| Wasserstrahlschneiden | Metall, Stein, Glas, Verbundwerkstoffe | In der Regel ±0,1~±0,25mm | Schnittfuge relativ grob, oft Nachbearbeitung erforderlich | Mittel |
Wenn man diese Tabelle einmal durchliest, fallen zwei Dinge auf. Erstens sind Genauigkeit und Rauheit nicht dasselbe: Die Toleranz beim Bohren ist sehr breit (in der Regel IT10), aber der Ra-Wert (12,5~6,3μm) ist nicht der schlechteste; beim Schleifen ist die Genauigkeit extrem hoch und die Rauheit extrem niedrig, doch die Kosten steigen ebenfalls. Zweitens steigen die Kosten nicht linear mit der Genauigkeit, sondern springen an bestimmten Punkten plötzlich eine Stufe höher – zum Beispiel von „mit Fräsen erreichbar“ zu „Schleifen ist zwingend erforderlich“, von „mit normalen Werkzeugen erreichbar“ zu „Funkenerosion zum Entgraten der Ecken ist zwingend erforderlich“. Bei der Auswahl eines Verfahrens muss man wirklich beurteilen, in welchem Bereich der Bedarf liegt und ob die Schwelle dieses Sprungs überschritten wird.
Außerdem ist die Positioniergenauigkeit der Maschine selbst ein anderes Konzept. Die Positionsgenauigkeit moderner CNC-Maschinen liegt in der Regel zwischen ±0,005mm und ±0,025mm, aber diese Zahl beschreibt, wohin die Maschine fahren kann, und nicht, dass das Werkstück diese Toleranz sicher erreichen kann. Die endgültige Größe des Werkstücks wird zusätzlich durch Werkzeugverschleiß, Wärmeverformung, Spannspannungen und Messfehler beeinflusst. Die Maschinengenauigkeit als Werkstückgenauigkeit zuzusichern, ist eines der häufigsten Missverständnisse bei der Auswahl und Angebotserstellung.
Kernwissenssystem der Zerspanung: Materialien, Maschinen und Werkzeuge, Parameter und Bedienung
Eine Schnellreferenztabelle kann Ihnen sagen, „was ungefähr machbar ist“, aber um wirklich zu beurteilen, ob ein Teil bearbeitet werden kann und ob die Kosten außer Kontrolle geraten, müssen Sie auf drei Ebenen zurückgehen: Material und Mechanik, Maschinen und Werkzeuge, Parameter und Bedienung. Diese drei Ebenen sind keine parallele Checkliste, sondern ein Verhältnis gegenseitiger Einschränkung – das Material bestimmt, ob das Werkzeug standhält, das Werkzeug bestimmt, wie schnell auf der Maschine gefahren werden kann, und Maschine und Werkzeug rahmen gemeinsam die Wahl von Parametern und Spannmitteln ein. Wenn man die Prozessbegriffe flach nach „Drehen, Fräsen, Bohren, Schleifen“ auswendig lernt, versagt man beim Materialwechsel; wenn man nach diesen drei Ebenen ableitet, steht die Beurteilungsgrundlage erst fest.
Material und Mechanik: Woher die Unterschiede in der Zerspanbarkeit kommen
Derselbe Hartmetall-Fräser erlebt beim Fräsen von 6061-Aluminiumlegierung und beim Fräsen von 304-Edelstahl zwei völlig verschiedene Dinge. Aluminiumlegierung ist weich und leitet Wärme gut; beim Schneiden wird der größte Teil der Wärme vom Span abgeführt, sodass hohe Drehzahlen und große Vorschübe gefahren werden können. Aber ihre Plastizität ist ebenfalls hoch: Wenn der Spanwinkel nicht scharf genug ist und der Spanabfluss schlecht ist, kommt es leicht zu Klebstoff, der Span schweißt sich an der Schneidkante fest und bildet einen Spanaufbauschneiden, und die Oberfläche wird mit einer Schicht Grat angenagt. 304-Edelstahl leitet Wärme schlecht und neigt deutlich zur Kaltverfestigung; die Schnittwärme konzentriert sich in der Nähe der Schneidkante, das Werkzeug verschleißt schnell, und bei zu geringer Schnitttiefe kann auf der bereits bearbeiteten Oberfläche leicht eine härtere Verfestigungsschicht „gerieben“ werden, wodurch der nächste Schnitt noch schwieriger wird. 45-Stahl liegt in der Mitte; vor und nach dem Vergüten unterscheidet sich die Härte stark – im normalgeglühten Zustand lässt er sich gut schneiden, nach dem Vergüten auf 28–32 HRC sinkt die Standzeit des Werkzeugs deutlich. Was gehärteten Stahl, Hartmetall und andere hochharte Materialien betrifft, können konventionelle Werkzeuge im Grunde nicht schneiden; üblicherweise wird auf Verfahren wie Schleifen oder Funkenerosion umgestiegen.
Die Beurteilungsgrundlage auf der Materialebene ist also ganz einfach: zuerst die Härte ansehen, dann Wärmeleitfähigkeit und Kaltverfestigungsneigung. Die Härte legt die Obergrenze für Werkzeugmaterial und Schnittgeschwindigkeit fest, Wärmeleitfähigkeit und Verfestigungsneigung legen Kühlmethode und Vorschubstrategie fest. Wird bei derselben Zeichnung die Werkstoffsorte geändert, müssen die Parameter oft neu eingestellt werden; das ist nicht Willkür des Bedieners, sondern das Material spricht.
Maschinen und Werkzeuge: Wie viele Achsen, welches Werkzeug, welche Beschichtung
Die Maschinenebene wird oft auf „drei Achsen oder fünf Achsen“ vereinfacht, doch eigentlich muss gefragt werden: Wie viele Flächen und Merkmale können in einer Aufspannung erreicht werden? Drei Achsen eignen sich für Teile mit einer einzigen Grundfläche und Merkmalen, die sich auf ein oder zwei Richtungen konzentrieren; vier Achsen lösen das Bohren und Flachfräsen an der Mantelfläche von Rotationskörpern; der Wert von fünf Achsen und Dreh-Fräs-Komplettbearbeitung liegt in der Verringerung der Aufspannungen – jede zusätzliche Aufspannung bedeutet einen zusätzlichen Fehler aus der Bezugsumstellung, und bei dünnwandigen Teilen muss man zusätzlich Verformung durch Spannen befürchten. Die Anzahl der Aufspannungen entscheidet oft stärker als die Nenngenauigkeit der Maschine darüber, ob die endgültige Toleranz gehalten werden kann.
Die Abwägungslogik bei Werkzeugen lautet „Material zu Material“. Schnellarbeitsstahl ist zäh und günstig und eignet sich für niedrige Geschwindigkeiten, kleine Stückzahlen sowie Bohrer und Gewindebohrer; Hartmetall ist die Hauptkraft der Zerspanung, verschleißfest und für höhere Schnittgeschwindigkeiten geeignet; Keramik und CBN richten sich auf hochharte Materialien und die Hochgeschwindigkeits-Schlichtbearbeitung, sind aber spröde, schlagempfindlich und stellen hohe Anforderungen an die Steifigkeit der Maschine. Beschichtungen lösen Reibung und Wärme: TiN ist universell, TiAlN ist hochtemperaturbeständig und eignet sich für Trockenschnitt oder die Hochgeschwindigkeitsbearbeitung von Edelstahl. Bei den Geometriewinkeln bestimmt der Spanwinkel die Schärfe der Schneidkante und die Richtung der Schnittkraft; ein großer Spanwinkel ist leichtgängig, aber die Schneidkante ist schwach; der Freiwinkel bestimmt die Reibung zwischen Schneidkante und bereits bearbeiteter Oberfläche; ist der Freiwinkel zu klein, kommt es zu Schaben und Wärmeentwicklung. Diese Winkel werden nicht beliebig geschliffen, sondern nach Material und Arbeitsgang abgestimmt.
Parameter und Bedienung: Wie Drehzahl, Vorschub und Schnitttiefe einander bedingen
Die drei Schnittgrößen – Drehzahl, Vorschub, Schnitttiefe – können nicht einzeln eingestellt werden. Hohe Drehzahl und langsamer Vorschub lassen die Schneidkante an Ort und Stelle reiben, was leicht zu Werkzeugverbrennung und Kaltverfestigung führt; großer Vorschub und zugleich große Schnitttiefe lassen die Schnittkraft die Steifigkeit von Werkzeug oder Spannmittel überschreiten, es kommt zu Rattern, und die Oberfläche behält regelmäßige Wellen. Das Ziel der Schruppbearbeitung ist möglichst schneller Abtrag, mit großer Schnitttiefe und mäßigem Vorschub, wobei 0,3–0,5 mm Aufmaß für die Schlichtbearbeitung übrig bleiben; das Ziel der Schlichtbearbeitung ist Kontrolle von Oberfläche und Maß, mit kleiner Schnitttiefe und gleichmäßigem Vorschub, wobei der mittlere bis niedrige Geschwindigkeitsbereich gemieden wird, in dem leicht Spanaufbauschneiden entstehen. Diese Logik hängt mit dem Material der ersten Ebene und dem Werkzeug der zweiten Ebene zusammen: Bei Materialwechsel oder Werkzeugwechsel müssen die drei Schnittgrößen mitgehen.
Spannen und Bezugswahl sind der am meisten unterschätzte Teil dieser Ebene. Die Bezugsfläche muss eben und ausreichend groß sein, damit die Positionierung stabil ist; dünnwandige Teile federn bei zu festem Spannen zurück, bei zu lockerem Spannen rattert es. Vielen Problemen mit „außer Toleranz gefertigt“ liegt weder das Werkzeug noch der Parameter zugrunde, sondern die Spannmethode, die das Teil unter der Schnittkraft bewegt.
Merkmale und Einsatzszenarien gängiger Zerspanungsverfahren: Drehen, Fräsen, Bohren, Schleifen Punkt für Punkt zerlegt
Drehen: Die Domäne rotationssymmetrischer Teile
Fräsen: Ebenen, Nuten, Taschen und komplexe Konturen
Bohren: der Ausgangspunkt der Lochbearbeitung, nicht das Ziel
Schleifen: das Endbearbeitungsverfahren für hohe Präzision und harte Werkstoffe

Sonderbearbeitungs- und Schneidverfahren: die Grenzen von Erodieren, Laser, Wasserstrahl und Drahterodieren
Die im vorigen Abschnitt behandelten Verfahren Drehen, Fräsen, Bohren und Schleifen beruhen alle darauf, dass die Schneidkante des Werkzeugs das Material „abnagt“; das Werkzeug muss härter sein als das Werkstück. In der Praxis gibt es jedoch eine Art von Teilen, die so hart sind, dass das Werkzeug sie nicht abtragen kann, oder deren Form so widerspenstig ist, dass das Werkzeug nicht hineinreicht – gehärtete Stahlformen, enge Spalte zum Entgraten, tiefe Hohlräume mit spitzen Winkeln. Hier kommt nicht ein stärkeres Messer zum Einsatz, sondern ein Sonderbearbeitungsverfahren, das auf einem anderen Materialabtragsprinzip beruht. Der Schlüssel zum Verständnis liegt darin, zu begreifen, mit welcher Energie sie jeweils Material abtragen und welche „Nachwirkungen“ diese Energie hinterlässt.
Funkenerosion und Drahterodieren: nicht durch Härte begrenzt, aber mit einer wiederaufgeschmolzenen Schicht
Funkenerosive Bearbeitung (EDM) und Drahterodieren (WEDM) nutzen dasselbe Prinzip: Zwischen Elektrode und Werkstück findet eine kontrollierte Impulsentladung statt, durch die momentane hohe Temperatur wird das Material Stück für Stück abgetragen. Die Elektrode berührt das Werkstück nicht, daher ist man nahezu nicht durch die Werkstoffhärte begrenzt – gehärteter Stahl und Hartmetall lassen sich bearbeiten, was mit Werkzeugbearbeitung nicht möglich ist. Beim Drahterodieren dient ein dünner Metalldraht als Elektrode; es eignet sich besonders zum Schneiden von engen Spalten, zum Entgraten, für unregelmäßige Durchgangslöcher sowie für innenliegende rechte Winkel in Formen (dort, wo der Werkzeugradius nicht hineinkommt).
Der Preis dafür ist zweifach. Erstens ist der Erosionsabtrag ein thermischer Prozess, auf der bearbeiteten Fläche entsteht eine wiederaufgeschmolzene Schicht (Neuschmelzschicht), deren Eigenschaften sich vom Grundwerkstoff unterscheiden; bei Präzisionsteilen oder ermüdungsbeanspruchten Teilen muss sie oft entfernt werden. Zweitens wird das Material Stück für Stück „verbrannt“, die Effizienz ist deutlich niedriger als beim Fräsen; daher wird es in der Regel nur an Stellen eingesetzt, die das Werkzeug nicht erreicht oder deren Härte überschritten ist, und nicht für großflächiges Schruppen. Wenn anschließend noch geschliffen oder poliert werden soll, muss dieses Aufmaß eingeplant werden.
Laserschneiden: ein scharfes Werkzeug für dünne Bleche, bei dicken Blechen kommt es auf die Schnittfläche an
Beim Laserschneiden wird mit einem Strahl hoher Energiedichte Material geschmolzen oder verdampft; die Schnittfuge ist schmal und die Geschwindigkeit hoch. Die in der Branche üblichen Fähigkeiten liegen ungefähr bei: Schnittgenauigkeit etwa ±0,02mm, Schnittflächenrauheit Ra<6,5μm; schneidbar sind Kohlenstoffstahl, Edelstahl, legierter Stahl, Kupfer, Aluminium, verzinktes Blech und anderes. Dies sind typische Referenzwerte; die tatsächlichen Werte hängen von Werkstoff, Blechdicke, Anlage und Prozessparametern ab.
Die Grenzen sind ebenfalls klar: Je dicker das Blech, desto schwerer ist die Qualität der Schnittfläche zu gewährleisten. Bei dicken Blechen neigt die Schnittfläche zu Konizität (oben breit, unten schmal) und Gratbildung am Boden; oft ist eine zweite Entgratung erforderlich oder es muss auf ein anderes Verfahren umgestellt werden. Daher eignet sich Laserschneiden eher für das Zuschneiden dünner Bleche, das Einbringen von Löchern und Außenkonturen – also dafür, eine große Zahl kleiner Teile aus einer ganzen Tafel zu „schneiden“, als vorgelagerten Prozess für anschließendes Biegen, Schweißen oder Zerspanen.
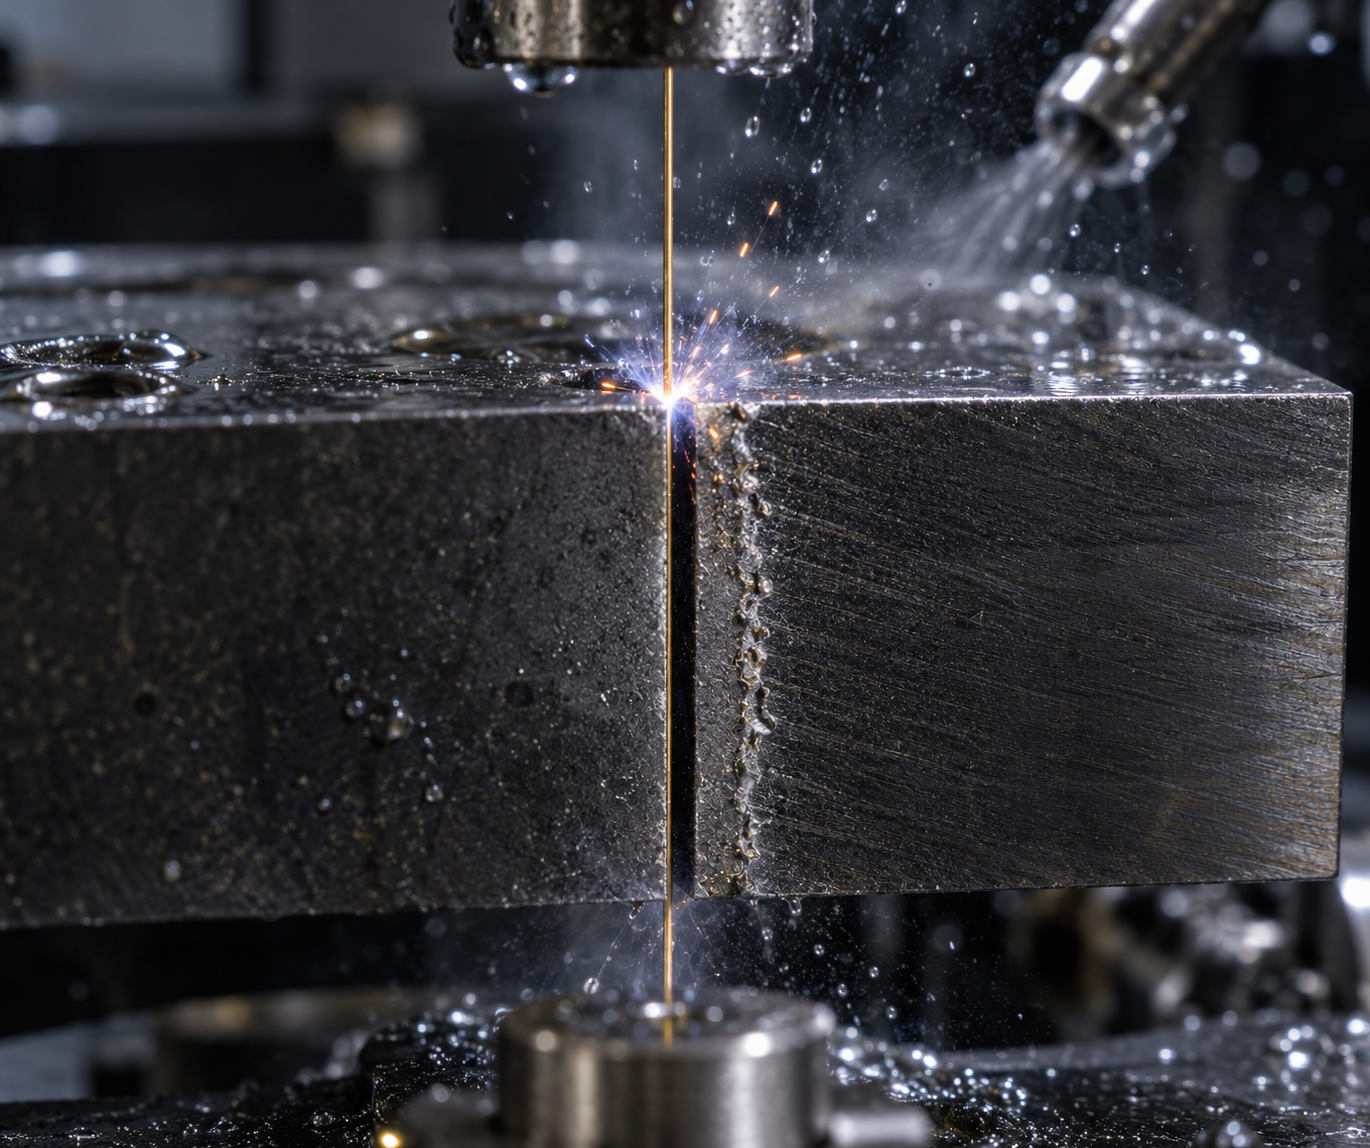
Wasserstrahl: Kaltes Schneiden und die Abwägung zur Wärmeeinflusszone
Der Wasserstrahl (Abrasivwasserstrahl) trägt Material mit Hochdruckwasser vermischt mit Abrasivmittel ab. Sein herausragendster Vorteil ist das kalte Schneiden – kein Wärmeeintrag, also keine Wärmeeinflusszone, das Material wird nicht geglüht und verformt sich nicht. Das macht ihn besonders geeignet für wärmeempfindliche Materialien (bestimmte Kunststoffe, Verbundwerkstoffe) sowie für dicke Platten, die keine Wärme vertragen. Er ist zudem nahezu unabhängig von der Materialhärte.
Abzuwägen sind zwei Punkte: Der Schnitt weist eine Konizität auf (der Strahl weitet sich von oben nach unten auf), was für eng tolerierte Bohrungen ungünstig ist; außerdem sind Abrasivmittelverbrauch und Betriebskosten relativ hoch, und die Geschwindigkeit ist langsamer als beim Laser. Deshalb kommt der Wasserstrahl oft in Szenarien zum Einsatz, in denen „Wärmeempfindlichkeit + dickes Schneiden“ gefragt ist, und nicht bei jeder Zuschnittaufgabe.
Betrachtet man diesen Abschnitt im Zusammenhang mit den vorherigen: Konventionelle Werkzeugverfahren decken die überwiegende Mehrheit der formregelmäßigen, zerspanbaren Teile ab; Sonderverfahren füllen gezielt die Lücken, wo Werkzeuge nicht heranreichen, Materialien nicht zerspanbar sind oder keine Wärme zulässig ist. Bei der Auswahl fragt man zuerst: „Kann dieses Merkmal mit einem Werkzeug gefertigt werden?“ Was mit Werkzeug geht, wird bevorzugt damit gemacht – weil es schneller, günstiger und die Oberfläche besser kontrollierbar ist; was nicht geht, wird anhand der drei oben genannten Grenzen einem Sonderverfahren zugeordnet. Der nächste Abschnitt fasst diese Entscheidungen zu einem vollständigen Rahmenwerk zur Verfahrensauswahl zusammen.
Wie man das am besten geeignete Fertigungsverfahren nach Produktanforderungen auswählt
Materialeigenschaften: Härte, Zähigkeit, Wärmeleitfähigkeit zuerst filtern
Maßgenauigkeit und Oberflächengüte: Die Toleranzlage entscheidet über den Verfahrenswechsel
Stückzahl und Kosten: Prototyping, Kleinserie und Serienfertigung sind drei verschiedene Wege
Geometrische Komplexität und Merkmalszugänglichkeit: Kommt das Werkzeug heran?
Vom Design zur Verifikation: Ein vollständiger Fertigungsablauf für einen Aluminium-Montagehalter
Die vorangegangenen Abschnitte haben das Wissen zur spanenden Bearbeitung in Prozess, Parameter und Auswahl aufgeteilt. Aber reale Teile entstehen nicht kapitelweise – sie beginnen mit einer Skizze, und jede Entscheidung dazwischen gräbt entweder eine Grube für die folgenden Arbeitsgänge oder ebnet ihnen den Weg. Dieser Abschnitt verbindet die gesamte Kette anhand eines konkreten Teils: eine Aluminium-Montagehalterung 120×80×10mm, 6061-T6, Toleranz der kritischen Bohrungen ±0,05mm, Passfläche Ra1,6μm. Sie wurde gewählt, weil solche Teile gewöhnlich genug sind – Flachplatte, vier Montagebohrungen, zwei Positionierbohrungen, eine Verstärkungsrippe, eine Innenkontur – so gewöhnlich, dass fast jeder in der spanenden Bearbeitung ihr begegnet, und die Fallstricke, in die sie tappt, sind ebenso typisch.
Konstruktionsphase: Bezugsfläche und Innenradius zuerst festlegen
In der Konstruktionsphase muss man keine Maschine anfassen, aber man entscheidet über den Schwierigkeitsgrad aller folgenden Arbeitsgänge. Das Erste ist die Festlegung der Bezugsfläche: Diese Halterung nutzt die 120×80 große Unterseite als Hauptbezug, die Positionierbohrungen werden als zwei Rundbohrungen φ6H7 ausgeführt, Bohrungsabstand 90±0,05mm. Warum zwei Rundbohrungen statt einer Rundbohrung und eines Langlochs? Weil eine Rundbohrung mit Zylinderstift gleichzeitig die Verschiebung in zwei Richtungen einschränkt, der Bezug klarer ist; auch bei der späteren Koordinatenmessung ist das Ausrichten leichter.
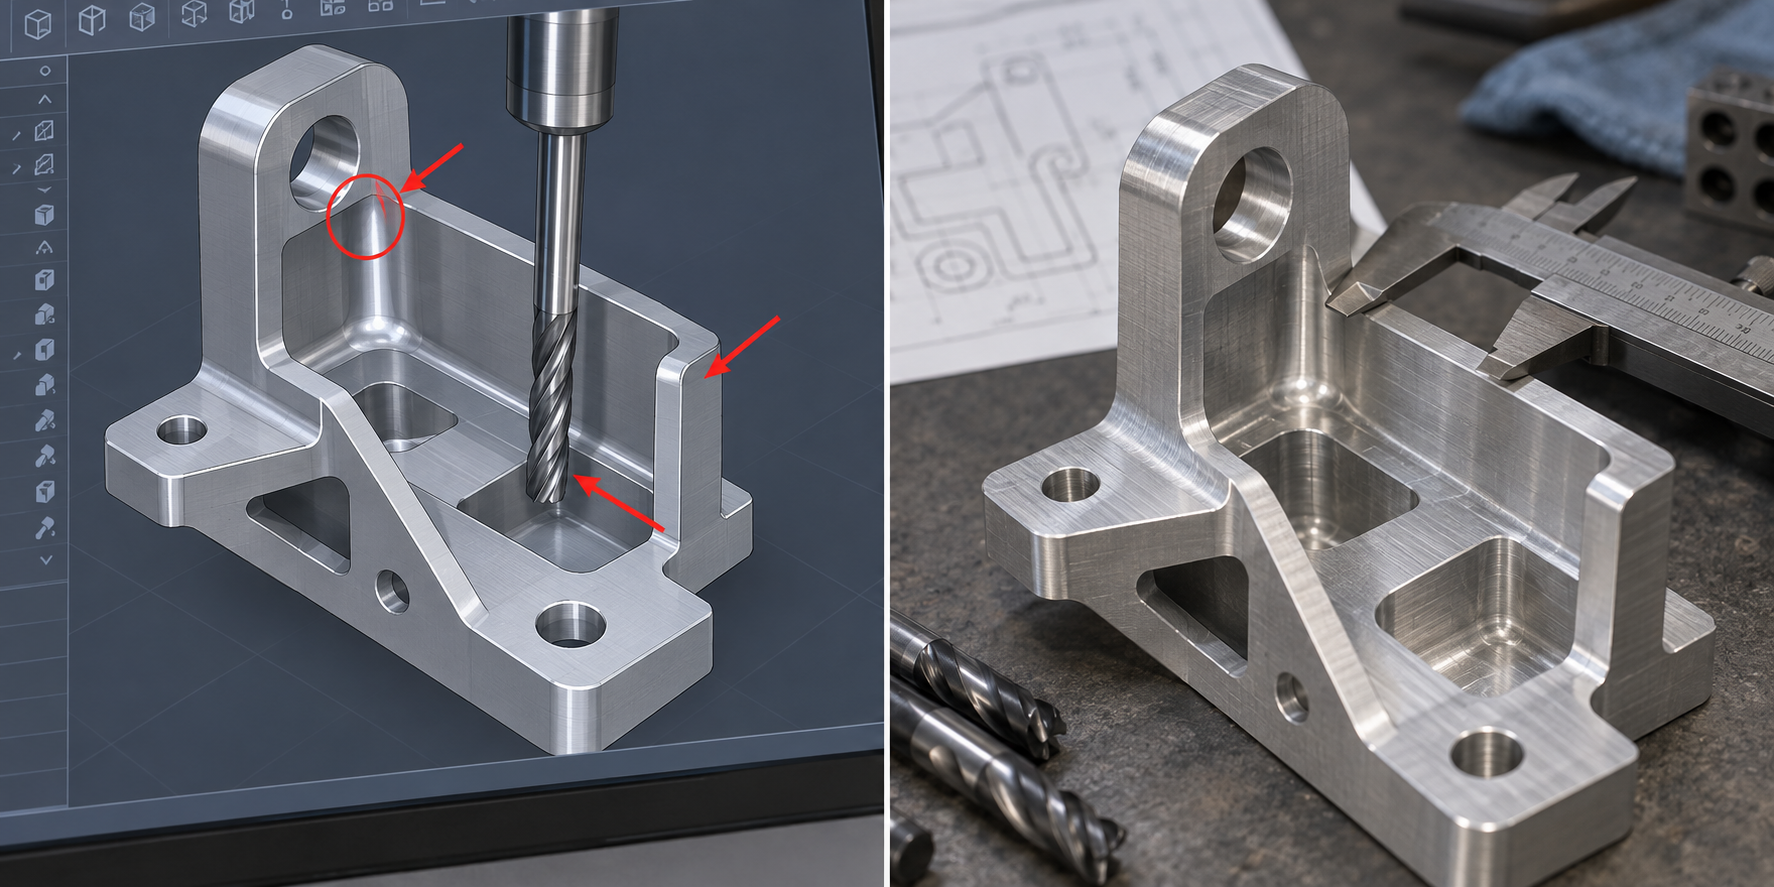
Das Zweite ist der Innenradius. Die vier Ecken der Innenkontur der Halterung wurden ursprünglich rechtwinklig gezeichnet – das sieht auf der Zeichnung sauber aus, bedeutet beim Fräsen aber, dass die Ecken mit Funkenerosion freigestellt werden müssen, was die Kosten direkt um eine Stufe springen lässt. Nach Änderung auf R3 kann ein φ6-Schaftfräser die Innenkontur in einem Zug fertig bearbeiten, ohne den Prozess zu wechseln. R3 ist nicht willkürlich eingetragen: Er muss größer als der Werkzeugradius sein (φ6-Werkzeug hat Radius 3mm) und gleichzeitig kleiner als die Wandstärke (10mm), um genügend Steifigkeit zu lassen. Diese Beurteilungsgrundlage wird im späteren DFM-Abschnitt noch ausgeführt.
Programmierphase: Werkzeugwahl, Werkzeugwege, Schruppen und Schlichten trennen
Die Programmierung ist der Schritt, der Geometrie und Parameter verbindet. Die Werkzeugwege dieses Teils teilen sich grob auf drei Werkzeuge auf: ein φ12-Schaftfräser für die Außenkontur und das Schruppen der Oberseite, ein φ6-Schaftfräser zum Freistellen der Innenkontur und der Flanken der Verstärkungsrippe, ein φ6- oder φ5,5-Bohrer mit Reibahle für die Positionierbohrungen. Das Ziel des Schruppens ist effizienter Materialabtrag, erst das Ziel des Schlichtens sind Maß und Oberfläche.
Für die Schruppparameter kann man sich an folgender Größenordnung orientieren: Spindeldrehzahl etwa 12000rpm, Vorschub etwa 2500mm/min, axiale Schnitttiefe etwa 3mm (unter der Voraussetzung von Aluminiumteil, Hartmetall-Schaftfräser und ausreichender Maschinensteifigkeit; die tatsächlichen Werte variieren mit Werkzeugmarke, Auskraglänge und Kühlmethode und müssen durch Probeschnitt oder Werkzeugwegsimulation überprüft werden). Beim Schlichten senkt man die Schnitttiefe auf 0,3~0,5mm, erhöht den Vorschub angemessen und hält die Drehzahl, um die Schnittkraft gleichmäßig zu halten und Werkzeugausweichen zu vermeiden. Die Kernlogik der Trennung von Schruppen und Schlichten ist: Schruppen erlaubt große Schnittkräfte, aber es ist nicht erlaubt, das Aufmaß zu willkürlich zu lassen; der Erfolg des Schlichtens hängt davon ab, wie viel Aufmaß das Schruppen gelassen hat und wie gleichmäßig es ist.
Bearbeitungsphase: Spannen, Aufmaß, Wärmeverformung und Werkzeugausweichen
Das Spannkonzept entscheidet, ob das Teil auf die Zeichnungstoleranz bearbeitet werden kann. Diese Halterung wird mit einem Maschinenschraubstock an den beiden 10mm dicken Seiten gespannt, sodass Oberseite und Innenkontur frei liegen; die Unterseite wird zuletzt durch Umspannen bearbeitet (Wenden). Beim Wenden werden die beiden bereits bearbeiteten Positionierbohrungen als Bezug verwendet, statt die Kante neu zu suchen – das ist der Schlüssel zur Gewährleistung des Bohrungsabstands von ±0,05mm. Wenn bei beiden Aufspannungen am Backen ausgerichtet wird, kann der kumulierte Fehler leicht die Hälfte der Toleranz auffressen.
Eine 10mm dicke Aluminiumplatte ist beim Schlichten nicht dünn, aber in der Nähe der Verstärkungsrippe gibt es nur etwa 6mm dünne Stege, die beim Fräsen leicht zum Rattern neigen. Die erfahrungsgemäße Vorgehensweise ist, beim Schlichten der Seiten die radiale Schnittbreite zu verringern und die Drehzahl zu erhöhen, damit die Schnittkraft in eine Richtung mit besserer Steifigkeit wirkt. Wärmeverformung spielt bei dieser Größe keine große Rolle, aber wenn mehrere Teile kontinuierlich bearbeitet werden, sich Aluminiumspäne ansammeln und die Kühlschmierstofftemperatur steigt, driften die Maße langsam – deshalb ist es sinnvoll, nach der Erstmusterprüfung in der Mitte der Serie noch ein Stück stichprobenartig zu prüfen.
Prüfphase: Vom Messschieber bis zur Koordinatenmessung – geprüft werden unterschiedliche Dinge
Die Prüfung ist kein abschließender Formalprozess, sondern gleicht die Annahmen jedes vorherigen Schritts ab. Grundmaße (Außenlänge und -breite, Dicke, Bohrungspositionen) lassen sich mit Messschieber und Mikrometer abdecken; Bohrungsdurchmesser und Rundheit der Positionierbohrungen erfordern Innenmessschraube oder Grenzlehrdorn; der Bohrungsabstand von ±0,05mm und die Ebenheit der Passfläche erfordern ein Koordinatenmessgerät oder einen vollständigen Maßvergleich per 3D-Scan – 3D-Scanning hat hier den Wert, dass man in einem Durchgang eine Abweichungs-Cloudmap der gesamten Fläche erhält und trendartige Abweichungen (z. B. einseitiges Verziehen, systematische Bohrungsverschiebung) schneller erkennt als bei punktweiser Messung.
Die Oberflächenrauheit Ra1,6μm kann stichprobenartig an der Passfläche mit einem tragbaren Rauheitsmessgerät geprüft werden. Eine Anmerkung: Ra und Maßtoleranz sind zwei verschiedene Kenngrößen; ein Teil, dessen Maße alle stimmen, aber Werkzeugspuren auf der Oberfläche hat, oder dessen Oberfläche glänzt, aber der Bohrungsabstand außerhalb der Toleranz liegt, sind häufige Abnahmestreitpunkte, die auf der Zeichnung getrennt angegeben werden müssen.
Am meisten unterschätzt wird im gesamten Ablauf die gegenseitige Abhängigkeit der Phasen: Das in der Konstruktionsphase festgelegte R3 bestimmt, dass in der Programmierung ein φ6-Werkzeug gewählt werden kann, die Steifigkeit des φ6-Werkzeugs bestimmt die Obergrenze der Schlicht-Schnitttiefe, die Schnitttiefe beeinflusst die Oberflächenrauheit, und die Rauheit entscheidet letztlich, ob in der Prüfung ein Rauheitsmessgerät eingesetzt wird. Umgekehrt: Wenn die Prüfung eine Überschreitung des Bohrungsabstands feststellt, kann die Ursache weiter oben liegen – ein nicht vereinheitlichter Bezug beim Wenden – und nicht in unzureichender Maschinengenauigkeit. Solche Beurteilungen sind genau der praktischste Teil des Wissens zur spanenden Bearbeitung.
Fertigungsgerechte Konstruktion: Kosten kontrollieren, bevor der erste Schnitt erfolgt
Bei der vorigen Aluminium-Montagehalterung: Wenn man die Frage anders stellt – wann wurden ihre Kosten festgelegt? Nicht in dem Moment, in dem die Spindel anläuft, sondern als der Konstrukteur im CAD die erste innere rechtwinklige Ecke zeichnete. Fertigungsgerechte Konstruktion (DFM) handelt genau davon – Produktionswissen vorab in die Konstruktionsphase einzubringen und die Kostenursache zu finden, bevor der erste Schnitt erfolgt. Wenn die Zeichnung eingefroren, das Programm geschrieben und der Rohling zugeschnitten ist, lassen sich viele konstruktive Probleme kaum noch ändern – entweder mehr bezahlen, Funktion reduzieren oder Nacharbeit akzeptieren. Deshalb ist der kostensparendste Teil des Wissens zur spanenden Bearbeitung genau jene paar zehn Minuten vor dem Aufspannen auf die Maschine.
Innenradius und Werkzeugradius müssen zusammenpassen
Ein Schaftfräser ist rund, er kann keine echte innere rechtwinklige Ecke fräsen. Wenn die vier Innenecken einer Tasche mit R0 angegeben werden, muss auf Funkenerosion oder ein spezielles Eckenfreistellverfahren gewechselt werden, Arbeitsgang und Zeit springen gemeinsam. Üblich ist, den Innenradius etwas größer als den verwendeten Werkzeugradius anzugeben, z. B. bei einem geplanten φ6-Werkzeug den Innenradius mit R3,2 oder größer, damit das Werkzeug die Kontur flüssig durchfahren kann. Was passiert, wenn man es nicht ändert: Entweder kommt ein zusätzlicher Arbeitsgang hinzu, oder der Konstrukteur muss akzeptieren, dass das Werkzeug einen kleinen Radius in der Ecke hinterlässt, und erst bei der Montage stellt man fest, dass das Gegenstück nicht hineinpasst.
Wandstärke, tiefe Taschen und Werkzeugzugänglichkeit
- Wandstärke möglichst gleichmäßig. Dünne Wände neigen unter Schnittkraft zum Rattern und verformen sich leicht durch Freisetzung von Eigenspannungen, sodass die Maße nach dem Schlichten weglaufen. Was passiert, wenn man es nicht ändert: Die Maße sind auf der Maschine in Ordnung, nach dem Abkühlen außerhalb der Maschine wieder außerhalb der Toleranz.
- Bei tiefen Taschen das Länge-Durchmesser-Verhältnis beachten. Je länger das Werkzeug auskragt, desto schlechter die Steifigkeit; Boden und Seitenwand tiefer Taschen neigen zum Werkzeugausweichen und zu schlechterer Oberflächenrauheit. Üblich ist, das Verhältnis von Tiefe zu Werkzeugdurchmesser in einem sinnvollen Bereich zu halten; wird er überschritten, muss man in Schichten fräsen oder ein gröberes Werkzeug wählen. Was passiert, wenn man es nicht ändert: Entweder häufiger Werkzeugwechsel oder die Oberflächenrauheit erreicht die Zeichnungsanforderung nicht.
- Gewindebohrungen müssen genügend Vorbohrtiefe haben. Ist das Kernloch zu flach, stößt der Gewindebohrer am Grund an und bricht sogar ab. Was passiert, wenn man es nicht ändert: Das Gewindeschneiden wird Ausschuss, möglicherweise wird das Teil mit entsorgt.
Anzahl der Aufspannungen reduzieren, Bezug vereinheitlichen
Jedes erneute Aufspannen führt zu einem Positionierfehler. Wenn mehrere Flächen und mehrere Bohrungen in einer einzigen Aufspannung gefertigt werden, oder wenn sie bereits bei der Konstruktion dieselbe Bezugsfläche gemeinsam nutzen, lässt sich die Genauigkeit leichter halten und es wird auch Arbeitszeit gespart. Umgekehrt gilt: Wenn ein Teil auf drei Maschinen jeweils einmal aufgespannt werden muss, steigen Summenfehler und Transportzeit gemeinsam an. Was passiert, wenn man nichts ändert: Die relative Lage der Bohrungen liegt außerhalb der Toleranz, und bei der Montage wird mit Nacharbeit hart zusammengepasst.
Toleranzangaben nicht übertreiben
Auf der Zeichnung schnell ±0,02 mm einzutragen sieht streng aus, kann aber in der Praxis aus einem gewöhnlichen Frästeil ein Schleifteil machen. In der Zerspanungskunde gibt es eine schlichte Erfahrung: Jede Verschärfung des Toleranzbands um eine Stufe bedeutet meist einen Wechsel des Arbeitsgangs, der Prüfmittel und höhere Kosten. Wirklich strenge Stellen – Passflächen, Positionierbohrungen, Dichtflächen – eng tolerieren; alles andere funktionsgerecht auslegen. Was passiert, wenn man nichts ändert: Das Angebot ist überhöht, oder der Lieferant sagt direkt, dass er es nicht fertigen kann.
Die gemeinsame Logik dieser Prüfpunkte ist: Ein Strich in der Konstruktionsphase bestimmt die Richtung der folgenden Dutzenden Arbeitsgänge. DFM schränkt Konstrukteure nicht ein, sondern lässt sie Entscheidungen treffen, solange die Kosten noch niedrig sind. Wenn Sie diese Punkte für ein konkretes Teil einzeln durchgehen möchten, können Sie auf der Seite CNC-Bearbeitungsmöglichkeiten typische Verfahrensbereiche kennenlernen und dann anhand der Zeichnung Rücksprache halten.
Häufige Fragen zur Zerspanungskunde
Die folgenden Fragen werden nach der Lektüre des vorstehenden Inhalts am häufigsten nachgefragt. Die Antworten enthalten jeweils einschränkende Bedingungen – bei konkreten Teilen kommt es weiterhin auf Zeichnung, Werkstoff und Maschinenzustand an.
Zerspanung oder 3D-Druck – was sollte man für dasselbe Teil wählen?
Zunächst zwei Dinge prüfen: Lässt sich das Material drucken, und reicht die Genauigkeit. 3D-Druck (FDM/SLA/SLS/MJF/DMLS) eignet sich für komplexe Innenräume, Leichtbaustrukturen, schnelle Prototypen und Kleinserienversuche, aber Anisotropie, Schichtlinien und Oberflächenrauheit sind inhärente Merkmale; Zerspanung ist subtraktiv, Materialdichte und Maßstabilität sind meist besser, und Toleranzbänder lassen sich leichter verengen. Entscheidungskriterium: Wenn das Teil ein tragendes Teil ist, Passflächen, Gewinde oder eine Oberfläche unter Ra1,6 μm benötigt, hat Zerspanung in der Regel Vorrang; wenn die Struktur so komplex ist, dass das Werkzeug nicht hineinreicht, oder nur einige Dutzend Stück zur Formverifikation benötigt werden, ist 3D-Druck wirtschaftlicher. Beides lässt sich auch kombinieren – einen Rohling drucken und dann die kritischen Flächen feinbearbeiten.
Auf der Zeichnung ist ±0,05 mm angegeben – gilt: je enger die Toleranz, desto besser?
Nein. Eine Verengung des Toleranzbands bedeutet Wechsel des Arbeitsgangs, mehr Aufspannungen oder Schleifen, und die Anforderungen an Kosten und Prüfmittel springen sprunghaft. ±0,05 mm ist für übliche Passflächen beim CNC-Fräsen erreichbar, aber es kommt darauf an, ob die Bezüge einheitlich sind, ob das Teil steif genug ist und ob dünne Wände vorhanden sind. Richtig ist, Toleranzen funktionsgerecht zu verteilen: Passflächen enger, Nicht-Passflächen weiter. Wenn die gesamte Zeichnung einheitlich ±0,05 mm angibt, kann die Werkstatt die Fertigung oft nur nach der strengsten Stufe planen, und die zusätzlichen Kosten bringen keine Funktionsverbesserung. Es wird empfohlen, auf der Zeichnung zu kennzeichnen, welche Maße kritische Maße sind, und den Rest als allgemeine Toleranzen zu behandeln.
Warum kann Bohren nicht direkt als Schlichtbearbeitung verwendet werden?
Die Genauigkeit beim Bohren erreicht in der Regel nur etwa IT10, die Oberflächenrauheit liegt bei etwa Ra12,5~6,3 μm, und der Bohrer ist nur begrenzt steif und verläuft leicht, sodass Geradheit und Position der Bohrung instabil sind. Deshalb dient Bohren üblicherweise als Grob- oder Vor bearbeitung der Bohrung; anschließend folgen Aufbohren, Reiben oder Ausdrehen für Halbschlicht- und Schlichtbearbeitung, um eine Bohrung mit IT7~IT8 oder sogar enger zu erhalten. Wenn die Passanforderung der Bohrung auf der Zeichnung hoch ist, reicht es nicht, einfach „Bohren“ auf die Zeichnung zu schreiben; die nachfolgenden Arbeitsgänge und das Endmaß müssen angegeben werden.
Sind Oberflächenrauheit Ra und Maßtoleranz dasselbe?
Nein. Die Toleranz regelt, in welchen Bereich das Maß fällt, Ra regelt die arithmetische mittlere Abweichung der mikroskopischen Unebenheit der Oberfläche; beide werden von unterschiedlichen Faktoren bestimmt. Ein Teil mit sehr weiter Maßtoleranz kann eine sehr raue Oberfläche haben; umgekehrt kann eine geschliffene Fläche Ra bis 0,8 μm oder noch niedriger erreichen, während die Maßtoleranz dennoch separat kontrolliert werden muss. In der Praxis beeinflussen sie sich gegenseitig – Feinfräsen kann Maß und Oberfläche gleichzeitig verbessern, aber Schleifen ist das übliche Mittel, um Ra unter 0,4 μm zu drücken. Auf der Zeichnung müssen beide angegeben werden, nicht nur eines.
Wie legt man den Fertigungsablauf für eine Kleinserie von einigen Dutzend Stück fest?
Der Kernkonflikt bei Kleinserien ist, ob sich Formkosten verteilen lassen. Spritzgießen erfordert ein Werkzeug; bei einigen Dutzend Stück sind die Stückkosten nach Verteilung sehr hoch, es sei denn, später ist eine Serienproduktion absehbar; Handmuster-Abformung (Vakuumgießen) eignet sich für einige Dutzend Stück sowie für Optik- und Montageverifikation; CNC-Bearbeitung benötigt kein Werkzeug, und eine Konstruktionsänderung erfordert nur eine Programmänderung, was für Struktur- und Funktionsteile geeignet ist; Blechbearbeitung eignet sich für plattenartige Gehäuse und Halterungen. Die Prüfreihenfolge ist in der Regel: zuerst sehen, ob Material und Struktur subtraktiv gefertigt werden können, dann sehen, ob die Stückzahl groß genug ist, um ein Werkzeug zu rechtfertigen. Welchen Weg man konkret wählt, sollte man am besten zusammen mit Zeichnung und Stückzahl dem Bearbeiter zur Fertigungsbewertung geben und nicht nur den Stückpreis betrachten.
Key takeaways
- Das Wesen der spanenden Bearbeitung ist kontrollierter Materialabtrag; die drei Elemente sind stets Werkstück, Werkzeug und Span; die Relativbewegung zwischen Werkzeug und Werkstück ist die Voraussetzung für die Zerspanung.
- Drehen, Fräsen, Bohren, Schleifen, Erodieren, Laser und Wasserstrahl haben jeweils eigene Genauigkeits- und Kostengrenzen – es gibt kein „Allzweckverfahren“: Bohren erreicht in der Regel nur IT10, Schleifen wird erst für hohe Genauigkeit und harte Werkstoffe eingesetzt.
- Bei der Auswahl sind technische Machbarkeit und Wirtschaftlichkeit zugleich zu betrachten: Werkstoffeigenschaften, Maßgenauigkeit und Oberflächengüte, Stückzahl und Kosten, geometrische Komplexität und Werkzeugzugänglichkeit.
- Genauigkeit ist nicht je höher, desto besser. Eine Toleranzklasse enger bedeutet oft einen anderen Arbeitsgang, eine andere Aufspannung oder zusätzliche Prüfmittel – und die Kosten springen entsprechend.
- Die Konstruktionsphase (DFM) bestimmt einen Großteil der Fertigbarkeit und der Kosten; Innenradius, gleichmäßige Wandstärke, Vorbohrtiefe für Gewindebohrungen und Werkzeugzugänglichkeit sind häufige Prüfpunkte.



