Welche gängigen Verfahren gibt es bei der mechanischen Teilebearbeitung: Gießen, Schmieden, mechanische Bearbeitung, Schweißen, Wärmebehandlung
Mechanische Teilebearbeitung ist die Menge kontrollierter Prozesse, die Rohmaterial in konforme Teile verwandelt. Gießen, Schmieden, mechanische Bearbeitung, Schweißen und Wärmebehandlung gehören alle zu dieser Menge; die mechanische Bearbeitung ist nur eine Teilmenge davon – sie erreicht Maß- und Formanforderungen durch kontrolliertes Abtragen von Material, während Gießen und Schmieden auf Materialumformung beruhen, Schweißen auf Verbindung und Wärmebehandlung auf der Veränderung des inneren Gefüges. Diese Kategorien zu vermischen führt bei der Auswahl leicht in die Irre: Ein Teil, das eigentlich als Gussteil mit komplexem Innenraum gefertigt werden sollte, wird dann mühsam aus einem massiven Block gefräst – Kosten und Durchlaufzeit sind beide unwirtschaftlich.
Gießen: erste Wahl für komplexe Innenräume und große Stückzahlen
Beim Gießen wird geschmolzenes Metall in eine Form gegossen und nach dem Abkühlen als Rohling oder Fertigteil entnommen. Sandguss ist am breitesten einsetzbar, vom Einzelstück bis zur Kleinserie, geeignet für Gehäuse, Halterungen und große Sockel – Teile mit unkomplizierter Außenform, aber großem Volumen; Druckguss eignet sich für dünnwandige Teile aus Aluminium- und Zinklegierungen, je größer die Stückzahl, desto vorteilhafter die Stückkosten, allerdings müssen die Formkosten zuerst amortisiert werden; Feinguss bietet höhere Genauigkeit und eignet sich für Teile wie Turbinenschaufeln oder präzise Ventilkörper, bei denen Details mit Sandguss schwer zu gewährleisten sind. Der gemeinsame Vorteil des Gießens ist die einmalige Formgebung von Innenräumen und unregelmäßigen Außenkonturen; der Nachteil ist, dass Maßgenauigkeit und Oberflächenqualität meist schlechter sind als bei der spanenden Bearbeitung, sodass kritische Passflächen oft mit Aufmaß versehen und später feinbearbeitet werden müssen.
Schmieden: Abwägung zwischen lasttragenden Teilen und Faserflusslinien
Beim Schmieden wird Metall durch Druck umgeformt, man unterscheidet Freiformschmieden und Gesenkschmieden. Freiformschmieden eignet sich für große, kleinserielle Wellen- und Flanschteile, die Ausstattung ist flexibel, aber die Aufmaße sind groß; Gesenkschmieden bietet gute Maßbeständigkeit und eignet sich für serielle lasttragende Teile wie Pleuelstangen, Zahnradrohlinge und Achsschenkel. Der Wert des Schmiedens liegt darin, dass die Metallfaserflusslinien kontinuierlich entlang der Bauteilkontur verlaufen, wodurch Festigkeit und Ermüdungsbeständigkeit meist besser sind als bei Teilen, die direkt aus Stangenmaterial geschnitten werden. Der Preis dafür sind Formkosten und anschließender Zerspanungsaufwand – Schmiedeteile benötigen in der Regel Bearbeitungszugabe, kritische Flächen werden durch Fräsen oder Schleifen sichergestellt.
Mechanische Bearbeitung: kontrolliertes Materialabtragen, klare Vorteile bei Genauigkeit und Kleinserien
Bei der mechanischen Bearbeitung wird Material durch Drehen, Fräsen, Bohren, Schleifen usw. abgetragen, um den Rohling auf Zeichnungsmaß zu bringen. Ihre Stärken sind Genauigkeit und Flexibilität: kein Formenbau nötig, durch Programmänderung lässt sich die Form ändern – ideal für Kleinserien und schnelle Prototypen. Beispiele geeigneter Teile: Aluminium-Montageplatten, Edelstahl-Buchsen, Zahnradrohlinge aus technischem Kunststoff. In der Branche werden bei der Präzisionsbearbeitung häufig Toleranzen in der Größenordnung von 0,01 mm erreicht, doch was konkret möglich ist, hängt von Material, Bauteilgröße, Spannweise und Werkzeugzustand ab und muss anhand der Zeichnung mit dem Bearbeiter Punkt für Punkt geklärt werden – pauschal lässt sich das nicht sagen.
Schweißen und Wärmebehandlung: Arbeitsteilung zwischen Verbinden und Eigenschaftsänderung
Beim Schweißen werden getrennte Teile zu einem Ganzen verbunden, geeignet für Strukturteile wie Gestelle, Gehäuse und Rohrleitungen; der Vorteil ist Materialersparnis und die Nutzung von Standardprofilen. Zu beachten ist, dass der Wärmeeintrag beim Schweißen Verzug und Eigenspannungen verursacht, besonders bei dünnen Blechen, sodass nach dem Schweißen oft Richten oder Spannungsarmglühen nötig ist. Die Wärmebehandlung ändert nicht die Form des Teils, sondern nur die Werkstoffeigenschaften: Glühen senkt die Härte für die spätere Bearbeitung, Härten mit Anlassen erhöht die Festigkeit, Vergüten liefert umfassende mechanische Eigenschaften. Die konkreten Prozessparameter richten sich nach Werkstoffsorte und Eigenschaftsanforderungen; bei gleichem Werkstoff können Haltezeit und Abkühlart je nach Querschnittsabmessung unterschiedlich sein.
Diese fünf Verfahrensarten treten an einem realen Teil selten allein auf. Ein Getriebegehäuse kann ein Gussteil sein, das wärmebehandelt wird, um Spannungen abzubauen, anschließend werden Lagerbohrungen und Fügeflächen mechanisch bearbeitet und örtlich ein Schweißflansch angebracht. Zu verstehen, worin jede Verfahrensart stark und worin sie schwach ist, ist die Grundlage für die spätere Auswahlentscheidung. Wenn Sie eine Zeichnung haben und zunächst die Fertigbarkeit prüfen möchten, können Sie über AI-Dialog-Angebot die entscheidenden Maße und das Material hineingeben – das ist bequemer, als erst nach Rückkehr des Angebots festzustellen, dass der Prozess nicht gangbar ist.
Wie die mechanische Bearbeitung nach Bewegungsart eingeteilt wird: Drehen, Fräsen, Bohren, Schleifen, Hobeln
Werkstück dreht sich: Drehen für Rotationskörper
Werkzeug dreht sich: Fräsen und Bohren für Flächen, Nuten und Bohrungsbilder
Beide drehen sich: Schleifen für hochpräzise Zylinderflächen und gehärtete Teile
Keines dreht sich: Hobeln und Stoßen für lange ebene Flächen und Passfedernuten

Typischer Prozessablauf der Teilebearbeitung: Konstruktion, Bearbeitungsvorbereitung, Bearbeitungsoperation, Qualitätskontrolle
Die mechanische Teilebearbeitung sieht aus wie „Material auf die Maschine und herausschneiden“, doch in der Praxis ringen vier Phasen miteinander: Konstruktion, Bearbeitungsvorbereitung, Bearbeitungsoperation und Qualitätskontrolle. Diese vier Phasen laufen nicht wie am Fließband nur vorwärts, sondern können jederzeit zurückspringen – stellt die Qualitätsprüfung eine Maßabweichung fest, geht es oft zurück zur Spannweise oder Prozessroute, statt am letzten Schnitt hart zu tricksen. Im Folgenden wird phaseweise geklärt, was in jedem Schritt festgelegt werden muss und wo leicht Probleme auftreten.
Designphase: Zuerst Bezüge, kritische Maße und Toleranzketten klar festlegen
Die Designphase bedeutet nicht nur, Zeichnungen zu erstellen. Festzulegen sind drei Dinge: Bezüge (Designbezug, Fertigungsbezug und Prüfbezug sollten möglichst zusammenfallen, sonst wird dasselbe Maß in drei Systemen ineinander umgerechnet und die Fehler summieren sich), kritische Maße (welche Maße wirklich Montage und Funktion beeinflussen, welche freie Maße sind) und Toleranzketten (wie Toleranzen beim Zusammenspiel mehrerer Teile verteilt werden, damit nicht jedes Teil am Limit liegt und trotzdem nicht montierbar ist). Viele Nacharbeiten entstehen nicht, weil die Maschinengenauigkeit nicht ausreicht, sondern weil in der Zeichnung nicht zwischen kritischen und allgemeinen Maßen unterschieden wurde; die Fertigung kann dann nur alles mit höchster Genauigkeit bearbeiten, was Kosten und Durchlaufzeit in die Höhe treibt.
Fertigungsvorbereitung: Rohteil, Prozessroute, Werkzeuge, Vorrichtungen und Programm
Die Fertigungsvorbereitung entscheidet, ob dieses Teil stabil hergestellt werden kann. Zu planen sind: Rohteilauswahl (Stangenmaterial, Plattenmaterial, Gussstück, Schmiedestück; wie viel Aufmaß bleibt, beeinflusst direkt die spätere Aufspannung und die Anzahl der Schnitte), Prozessroute (Reihenfolge von Schruppen, Schlichten und Feinschlichten, an welcher Stelle die Wärmebehandlung eingefügt wird, welche Fläche zuerst bearbeitet wird, um als späterer Bezug zu dienen), Werkzeuge und Vorrichtungen (sind Standardwerkzeuge vorrätig, wie lange dauert es bei Sonderwerkzeugen; kann die Vorrichtung wiederholgenau positionieren, brauchen dünnwandige Teile spezielle Abstützungen), Programmierung und Simulation (kollidieren die Werkzeugwege, kann die Eckenfreistellung erreicht werden, besteht Überfräsrisiko). Wird hier gespart, brechen die Probleme alle an der Maschine aus.
Bearbeitung: Aufspannen und Ausrichten, Erstmuster-Schnittversuch und Prozessmessung
Nach dem Aufspannen auf der Maschine ist der erste Schritt das Aufspannen und Ausrichten. Die Aufspannart beeinflusst die Endgenauigkeit oft stärker als das Werkzeug: zu großer Überhang führt zu Rattern, zu große Spannkraft verformt dünnwandige Teile, eine nicht satt anliegende Bezugsfläche schlägt sich direkt auf die Maße nieder. Danach folgt der Erstmuster-Schnittversuch – nicht gleich die ganze Charge schruppen, sondern zuerst ein Teil fertigen, kritische Maße und Form- und Lageabweichungen messen und bestätigen, dass Werkzeugkorrektur, Wärmeverformung und Aufspannverformung im erwarteten Bereich liegen. Während des Prozesses ist eine Prozessmessung einzuplanen, nicht erst nach der Fertigstellung zu prüfen; bei maßempfindlichen Teilen kann nach dem Schruppen die Spannung gelöst und erneut gespannt werden, um einen Teil der Eigenspannungen abzubauen. Bei Arbeitsgängen, die Spannungsarmglühen oder Wärmebehandlung erfordern, ist die Einfügeposition nach Werkstoff und Anforderung festzulegen, üblicherweise nach dem Schruppen und vor dem Schlichten, damit die Wärmebehandlungsverformung nicht die vorherige Genauigkeit zunichtemacht.
Qualitätskontrolle: Prüfmittel, Dokumentation und Rücksprung zwischen Phasen
Qualitätskontrolle bedeutet nicht nur „am Ende einmal messen“. Ein Prüfkonzept ist festzulegen: kritische Maße mit Koordinatenmessgerät oder speziellen Lehren vollständig prüfen, allgemeine Maße stichprobenartig; Oberflächenrauheit durch Vergleich mit Rauheitsnormalen oder mit einem Rauheitsmessgerät; Sichtprüfung auf Grat, Kratzer, Oxidationsfarben. Die Prüfdaten sind zu dokumentieren, insbesondere Erstmuster und Aufzeichnungen kritischer Maße, damit bei Problemen zurückverfolgt werden kann, ob Werkzeugverschleiß, Aufspannverschiebung oder Unterschiede in der Materialcharge die Ursache waren.
Der entscheidende Punkt dabei: Zwischen den Phasen gibt es Rücksprünge. Stellt die Qualitätsprüfung fest, dass eine Bohrungsposition außerhalb der Toleranz liegt, kann die Ursache eine leichte Verschiebung des Werkstücks beim Aufspannen sein, eine nicht nachgeführte Werkzeugkorrektur gegenüber der Wärmeverformung oder ungleichmäßiges Rohteilaufmaß, das zu Schwankungen der Schnittkraft führt. Nur den letzten Schnitt zu ändern, reproduziert das Problem oft nicht; man muss zur Aufspannung oder Prozessroute zurückgehen. Betrachtet man die vier Phasen als geschlossenen Regelkreis statt als Gerade, lässt sich der Prozess der mechanischen Teilebearbeitung beherrschen.
Was ist der Unterschied und der Zusammenhang zwischen mechanischer Bearbeitung und Fertigung
Diese beiden Begriffe zu vermischen, führt am leichtesten zu Missverständnissen in der Kommunikation: Der Kollege sagt „für dieses Teil machen wir Fertigung“, der Lieferant sagt „wir machen mechanische Bearbeitung“, beide glauben, über dasselbe zu sprechen, tatsächlich geht es möglicherweise um völlig unterschiedliche Arbeitsumfänge. Bei der mechanischen Teilebearbeitung sollten zuerst die Grenzen klar gezogen werden, damit spätere Auswahl und Angebot eine gemeinsame Sprache haben.
Fertigung ist die größere Menge. Sie umfasst den gesamten Prozess eines Produkts von der Idee bis zum Fertigprodukt: Design und Zeichnung, Materialauswahl und Beschaffung, Umformen und Abtragen, Fügen und Montage, Oberflächenbehandlung, Prüfung und Verpackung. Gießen, Schmieden, Schweißen, Spritzgießen, Blechbearbeitung, Wärmebehandlung und Oberflächenbehandlung sind alles Fertigungsverfahrenskategorien. Die mechanische Bearbeitung ist nur eine davon – durch die Relativbewegung von Werkzeug und Werkstück wird Material kontrolliert abgetragen, um die in der Zeichnung vorgegebene Form und Maßhaltigkeit zu erhalten.
Anders gesagt: Mechanische Bearbeitung löst die Frage „wie wird überschüssiges Material präzise entfernt“, Fertigung löst die Frage „wie wird dieses Teil von der Idee zu einem montierbaren realen Objekt“. Ersteres ist die Prozessebene, Letzteres die Systemebene. Ein Teil kann allein durch mechanische Bearbeitung das Werk verlassen oder zuerst gegossen, dann mechanisch bearbeitet und schließlich wärmebehandelt und oberflächenbehandelt werden – Letzteres zeigt, dass in den Fertigungsablauf eine mechanische Bearbeitung eingebettet ist, aber die mechanische Bearbeitung nicht die gesamte Fertigung ausmacht.
Einige praktische Vorteile mechanisch bearbeiteter Teile
Warum werden viele kritische Passungsteile weiterhin bevorzugt mechanisch bearbeitet? Dafür gibt es einige kurze und handfeste Gründe.
- Die innere Festigkeit des Materials bleibt erhalten. Materialabtrag verändert die Faserstruktur und die Matrixeigenschaften des Metalls nicht, anders als Schweißen, das eine Wärmeeinflusszone einbringt, oder Gießen, das Lunker und Poren mit sich bringt.
- Hohe Maß- und Formgenauigkeit. Drehen, Fräsen und Schleifen können bei geeigneter Aufspannung Bohrungsdurchmesser, Parallelität, Rechtwinkligkeit und Koaxialität stabil beherrschen, was mit Blechbiegen oder manueller Montage schwer zu erreichen ist.
- Geeignet für kleine Serien und schnelle Prototypen. Kein Formenbau erforderlich, eine geänderte Zeichnungsversion kann sofort neu geschnitten werden, geringe Iterationskosten.
- Enge Toleranzen realisierbar. In der Branche wird bei der Präzisionsbearbeitung häufig die Größenordnung von 0,01 mm erreicht; das hängt konkret von Werkstoff, Größe und Aufspannart ab und ist je nach Zeichnung mit dem Lieferanten zu bestätigen.
Diese Vorteile sind nicht absolut. Bei großen Stückzahlen einfacher Teile sind die Stückkosten bei Gießen oder Spritzgießen niedriger; bei großen dünnwandigen Teilen kann Blechbearbeitung wirtschaftlicher sein. Die Wahl der mechanischen Bearbeitung erfolgt oft, weil mindestens einer der drei Punkte Genauigkeit, Materialeigenschaften oder zu kleine Stückzahl zutrifft.
Bei vielen Teilen entsteht die Endgenauigkeit aus einer Kombination
In der Praxis sind mechanische Bearbeitung und andere Fertigungskategorien selten eine Entweder-oder-Entscheidung. Eine typische Kombination ist: Ein near-net-shape-Rohteil wird gegossen oder geschmiedet, mit Bearbeitungsaufmaß versehen und anschließend durch mechanische Bearbeitung an Passflächen, Bohrungssystemen und Bezügen feinbearbeitet. Das spart Material, liefert hohe Genauigkeit und vermeidet den Zeitaufwand für umfangreichen Materialabtrag.
Um zu beurteilen, welchen Weg ein Teil gehen sollte, kann man drei Fragen stellen: Auf welchen Flächen liegt die Endgenauigkeitsanforderung? Diese Flächen müssen durch mechanische Bearbeitung sichergestellt werden; Kann das Rohteil in einem Schritt geformt werden? Wenn ja, zuerst Gießen/Schmieden/Spritzgießen, wenn nein, direkt aus Stangen- oder Plattenmaterial schneiden; Wie groß ist die Stückzahl? Erst wenn sie groß genug ist, dass sich die Amortisation der Form lohnt, ist das Rohteilverfahren wirtschaftlich. Die Antworten auf diese drei Fragen bestimmen, welches Gewicht die mechanische Bearbeitung in der gesamten Fertigungskette hat.
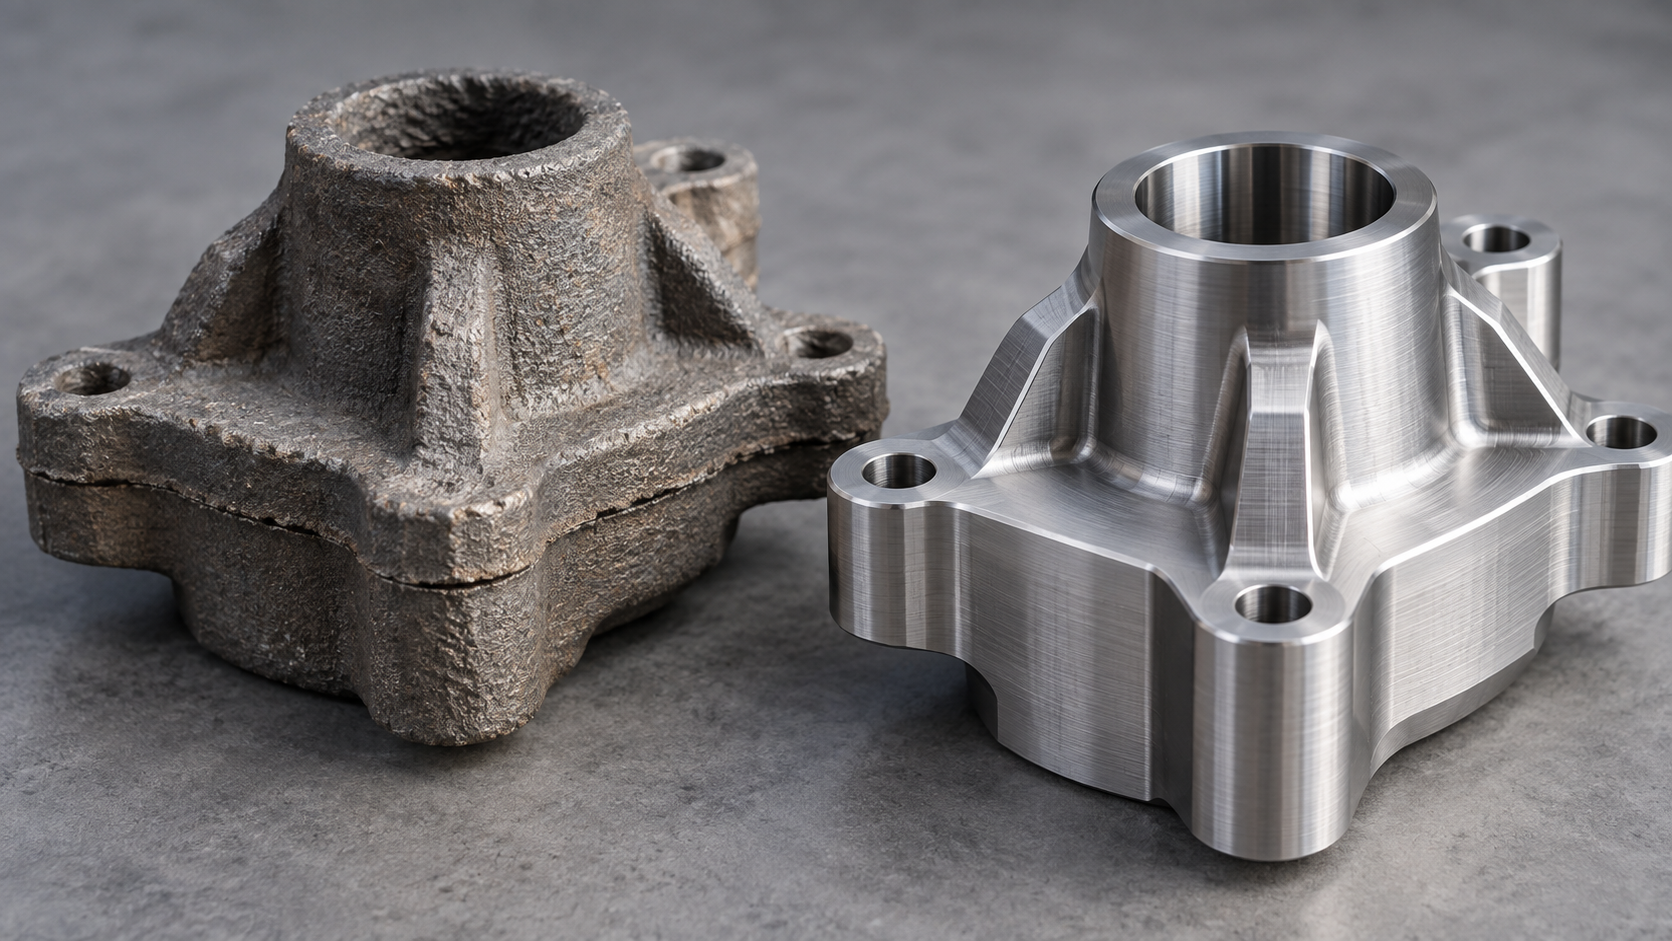
Zurück zur Kommunikationssituation: Wenn die Gegenseite sagt „für dieses Teil machen wir Fertigung“, zuerst klären, ob sie nur mechanische Bearbeitung macht oder auch Rohteil, Wärmebehandlung, Oberflächenbehandlung und Montage umfasst. Je nach Umfang sind Zeichnungsanforderungen, Prüfnormen und Übergabeschnittstellen unterschiedlich. Die Grenzen klar in Zeichnung und Anfrage zu schreiben, ist viel wirksamer, als hinterher darüber zu streiten, wer für diesen Arbeitsgang verantwortlich ist.
Wie man das geeignete Bearbeitungsverfahren auswählt: von Werkstoff, Form und Stückzahl bis zu Kosten und Durchlaufzeit
Die Auswahl bei der mechanischen Teilebearbeitung bedeutet nicht, das „beste Verfahren“ zu wählen, sondern unter einer Gruppe von Randbedingungen die kostengünstigste machbare Lösung zu finden. Für denselben Halter können bei Aluminium als Einzelstück und Gusseisen in Serie die Antworten genau entgegengesetzt sein. Im Folgenden wird nach den fünf Dimensionen Werkstoff, Geometrie, Genauigkeit, Stückzahl und Durchlaufzeit aufgeschlüsselt, wobei jeweils eine Auslösebedingung dafür angegeben wird, „wann das Verfahren gewechselt werden sollte“, damit man es mit dem eigenen Teil abgleichen kann.
1. Zuerst die Werkstoffeigenschaften durchfiltern
Gusseisen, Kohlenstoffstahl, Edelstahl, Aluminiumlegierung, Messing und technische Kunststoffe unterscheiden sich stark in ihrer Offenheit für Verfahren. Aluminiumlegierungen lassen sich gut zerspanen und leiten Wärme schnell ab, CNC und Druckguss sind beide geeignet; Edelstahl ist zäh und neigt deutlich zur Kaltverfestigung, tiefe Kavitäten und kleine Werkzeugdurchmesser führen leicht zu Werkzeugausweichen, glänzender Oberfläche oder Werkzeugbrand, weshalb prozesstechnisch der Vorschub verlangsamt und mehr Spanraum vorgesehen werden muss; technische Kunststoffe wie POM und PA lassen sich gut zerspanen, aber dünnwandige Teile verformen sich bei etwas zu großer Spannkraft. Gusseisen eignet sich für Guss komplexer Rohteile und anschließende mechanische Feinbearbeitung der Passflächen. Auslösebedingung: Wenn Werkstoffhärte oder Zähigkeit Werkzeugstandzeit und Oberflächenqualität deutlich verschlechtern, zuerst einen Wechsel des Werkstoffzustands (Glühen, Normalisieren) oder des Verfahrens (Gussrohteil + Feinbearbeitung) erwägen, statt die Parameter hart durchzudrücken.
2. Form und Merkmalszugänglichkeit bestimmen, ob das Werkzeug hineinreicht
Tiefe Kavitäten, sich kreuzende Bohrungen, innere Eckenfreistellungen, dünne Wände und Innengewinde haben gemeinsam das Problem der Kollision von Werkzeug und Werkzeugaufnahme. Bei Schaftfräsern mit einem Längen-Durchmesser-Verhältnis von mehr als dem 4- bis 5-Fachen sinkt die Steifigkeit schnell; in der Branche wird üblicherweise der Überhang verkürzt, in Stufen zugestellt oder auf Funkenerosion umgestellt. Grate im Inneren sich kreuzender Bohrungen müssen oft nachträglich entgratet werden, sonst fallen beim Montieren Späne an. Auslösebedingung: Wenn das Tiefen-Breiten-Verhältnis eines Merkmals dazu führt, dass Standardwerkzeuge nicht heranreichen, oder der Eckenfreistellungsradius kleiner als der verfügbare Werkzeugradius ist, muss zwischen 5-Achsen-Bearbeitung, Funkenerosion und Gussrohteil gewählt werden, statt weiter mit 3-Achsen hart zu fräsen.
3. Maßgenauigkeit und Oberflächengüte sind Kostenstufen
Die Kosten zwischen normaler Toleranz (z. B. ±0,1 mm) und Präzisionstoleranz steigen nicht linear, sondern stufenweise: Letztere erfordert oft stabilere Maschinen, strengere Aufspannung, häufigere Messungen und sogar temperierte Umgebung. In der Branche werden bei Präzisionsbearbeitung häufig Toleranzen in der Größenordnung von 0,01 mm erreicht, was jedoch konkret von Werkstoff, Größe, Aufspannart und Prüfmitteln abhängt und je nach Zeichnung Punkt für Punkt mit dem Lieferanten zu bestätigen ist; es darf nicht als allgemeine Zusage gelten. Bei der Oberflächenrauheit gilt dasselbe: Wird Ra von 3,2 auf 0,8 verschärft, kann ein zusätzlicher Feinfräs- oder Schleifarbeitsgang erforderlich sein. Auslösebedingung: Wenn Nicht-Passflächen irrtümlich mit Präzisionstoleranz gekennzeichnet wurden, zuerst fragen, welche Funktion sie tatsächlich beeinflussen, und wenn möglich lockern.
4. Stückzahl und Kosten: unterschiedliche Kurvenformen der Stückkosten
CNC-Bearbeitung hat keine Formkosten, ist bei Einzelstücken und kleinen Serien flexibel, aber die Stückkosten sinken mit steigender Stückzahl nur begrenzt, weil jedes Teil Maschinenzeit belegt. Verfahren wie Spritzgießen, Druckguss und Vakuumgießen haben einmalige Investitionen in Formen oder Silikonformen; bei zu kleiner Stückzahl sind die Stückkosten hoch, erst ab dem wirtschaftlichen Mengenpunkt lohnt es sich. In der Branche gilt häufig die Einschätzung: Bis zu einigen Dutzend Stück und bei noch laufenden Konstruktionsänderungen tendiert man zu CNC oder 3D-Druck; ab einigen Hundert Stück, bei stabiler Form und erforderlicher Gleichmäßigkeit beginnen formgebundene Verfahren zu überwiegen. Auslösebedingung: Wenn die Stückzeitkosten bereits die anteiligen Formkosten übersteigen, sollte die Gesamtrechnung neu aufgestellt werden.
5. Durchlaufzeit und Ausstattung: Rüstzeit wird oft übersehen
Die Lieferzeit umfasst nicht nur die Bearbeitungszeit, sondern auch Programmierung, Werkzeugbereitstellung, Vorrichtungsbau und Erstmusterbestätigung. Mit vorrätigen Standardwerkzeugen, Standardvorrichtungen und vorhandenen Programmschablonen lässt sich die Rüstzeit senken; Sonderwerkzeuge und spezielle Vorrichtungen erfordern zusätzliche Einplanung. Auslösebedingung: Wenn die Teilekonstruktion eine spezielle Vorrichtung erfordert und die Stückzahl zugleich sehr klein ist, ist es meist besser, die Konstruktion zu ändern, damit sie mit Standardaufspannung auskommt, als für wenige Stücke eine Vorrichtung zu bauen. Bei der Auswahl diese fünf Punkte in eine Vergleichstabelle aufnehmen und Punkt für Punkt bewerten; das ist stabiler, als das Verfahren nach Gefühl zu wählen.
Wie Design for Manufacturing (DFM) die Kosten der mechanischen Teilebearbeitung senkt
Die Verfahrensauswahl erfolgt oft, nachdem die Zeichnung bereits fertig ist oder sogar schon Angebote eingeholt werden. DFM (Design for Manufacturing, fertigungsgerechte Konstruktion) macht genau das Gegenteil: Es bringt Fertigungswissen zurück, bevor die Zeichnung finalisiert wird. Für die mechanische Teilebearbeitung ist es kein zusätzlicher Prüfprozess, sondern ein Hebel, mit dem man durch Ändern einiger Maße und einiger Beschriftungen ganze Arbeitsgänge einsparen kann.
Vereinfachte Geometrie: Was gedreht werden kann, sollte nicht als gefräste Tasche ausgeführt werden
Rotationskörper werden mit Drehen in einer Umdrehung und einem Schnitt geformt – viel schneller, als mit Fräsen entlang einer eckigen Kontur schichtweise Material abzutragen, und die Maße lassen sich besser gewährleisten. Konstruktiv wird „eckige Außenkontur + Rundloch“ zu „runde Außenkontur + koaxiale Bohrung“ – das Spannen wird von mehrfachem Ausrichten zu einer einzigen Aufspannung, und Form- und Lagetoleranzen (Koaxialität, Rundlauf) sind dadurch leichter einzuhalten.
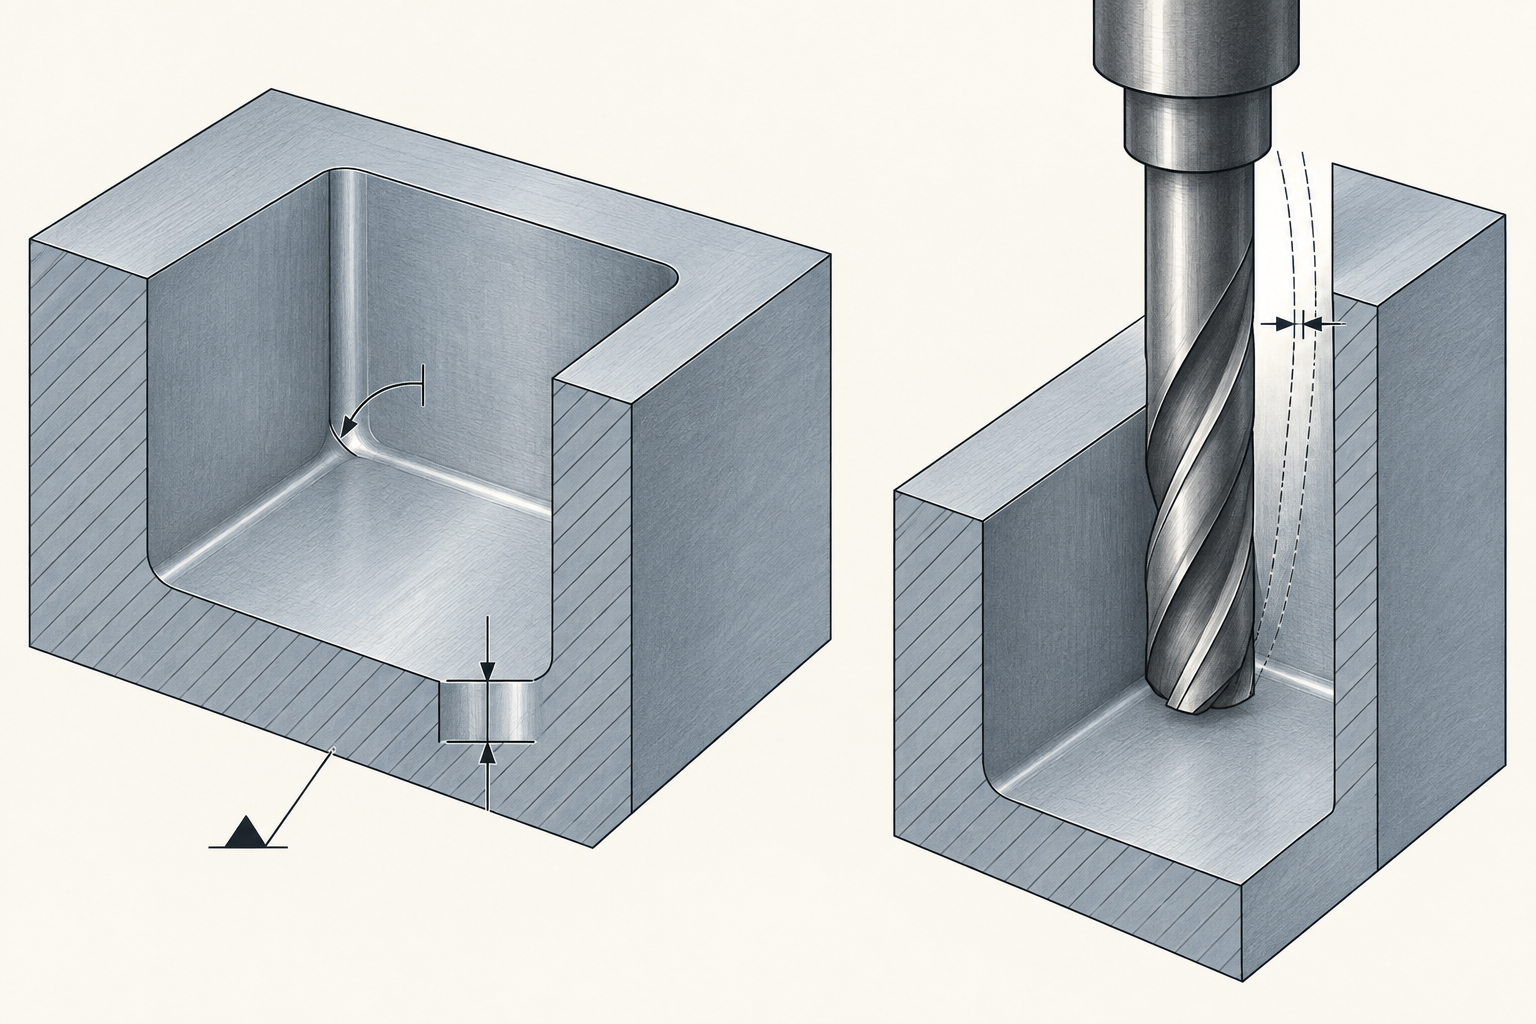
Auch das Gegenteil kommt häufig vor: Eine Innenkontur, die keine Freistellung benötigt, ist in der Zeichnung mit 90°-Ecken dargestellt. Das Werkzeug ist rund; bis in die Ecke kommt man nur mit Erodieren oder einem speziellen kleinen Durchmesser in langsamem Vorschub – die Kosten springen direkt eine Stufe. Vergrößert man den Innenradius auf den Radius eines gängigen Werkzeugs, kann in einer einzigen Fräsbahn fertiggestellt werden.
Sonderwerkzeuge reduzieren: Radien und Bohrungsdurchmesser vereinheitlichen
Fünf oder sechs verschiedene Innenradien auf einer Zeichnung bedeuten fünf oder sechs Werkzeugwechsel – oder gleich die Bestellung von Sonderwerkzeugen. Vereinheitlicht man auf wenige Standardwerte (z. B. R3, R5), sinken Werkzeugwechselanzahl und Kosten für Sonderwerkzeuge. Gleiches gilt für Gewinde und Bohrungsdurchmesser: Gewindebohrer und Bohrer für gängige Spezifikationen wie M6, M8 sind überall erhältlich; Sondergewinde erfordern separate Werkzeugbevorratung und separate Terminplanung.
Ein leicht übersehenes Detail: Der Bohrungsdurchmesser sollte nicht genau dem Durchmesser eines Standardbohrers entsprechen – etwas Aufmaß für das Reiben lassen, sonst sind Maßtoleranz und Oberflächenrauheit kaum zu gewährleisten.
Unkritische Toleranzen lockern: Nur Passflächen eng tolerieren
Eine Zeichnung vollständig mit ±0,01 zu bemaßen ist der häufigste Kostentreiber. Wirklich eng zu überwachen sind meist nur Passflächen, Positionierbezüge und Dichtflächen; alle übrigen Maße erhalten Allgemeintoleranzen, sodass beim Bearbeiten nicht ständig nachgemessen und nachjustiert werden muss. In der Branche werden bei der Präzisionsbearbeitung oft Toleranzen in der Größenordnung von 0,01 mm erreicht, doch das erfordert Aufwand bei Prüfung und Spannung; ob es im konkreten Fall erreichbar ist, hängt von Werkstoff, Größe und Struktur ab und muss zwischen Zeichnung und Lieferant geklärt werden – pauschal lässt sich das nicht sagen.
Freiraum für Werkzeuge schaffen und Bezüge sowie Spannflächen eindeutig festlegen
Bei Merkmalen wie tiefen Taschen, sich kreuzenden Bohrungen und Innenwandabsätzen kommt das Werkzeug nicht hinein – dann bleibt nur Verfahrenswechsel oder Konstruktionsänderung. Die Werkzeugzugänglichkeit muss bereits im Zeichnungsstadium beurteilt werden: Ist das Verhältnis von Taschentiefe zu Werkzeugdurchmesser zu groß, fehlt es dem Werkzeug an Steifigkeit, es weicht aus und die Oberfläche bekommt Rattermarken.
Auch die Spannfläche wird oft vergessen. Gibt es in der Zeichnung keine ebene, spannbare Fertigungsnase oder Bezugsfläche, muss sich der Bearbeiter selbst behelfen – das Ergebnis sind zusätzliche Arbeitsgänge oder wiederholtes Ausrichten. Bringt man Konstruktionsbezug und Fertigungsbezug möglichst zur Deckung, sind vom Rohteil bis zum Fertigteil weniger Umspannungen nötig.
Der Nutzen von DFM ist nicht das abstrakte „Kosten senken“, sondern ein sehr konkreter Zeitunterschied: Eine Zeichnungsänderung ist vielleicht eine Stunde Arbeit, eine Verfahrensänderung oft ein ganzer Tag – Arbeitsfolge neu ordnen, neu programmieren, neue Vorrichtung bauen. Aber ehrlich gesagt: DFM rettet kein Bauteil mit unklarer Funktionsdefinition. Wenn nicht einmal feststeht, wo Passflächen sind und wo Kräfte aufgenommen werden, erst die Funktion klären, dann über Fertigbarkeit sprechen.
Einige Ingenieursgewohnheiten, mit denen die Bearbeitung von Maschinenteilen stabil läuft
Einheitliche Bezüge: Konstruktions-, Fertigungs- und Prüfbezug möglichst zur Deckung bringen
Dünnwandige und schlanke Teile: symmetrischer Materialabtrag, getrennte Arbeitsfolgen, bei Bedarf zuerst Formstabilisierung
Reihenfolge von Wärmebehandlung und Schlichten: erst die Eigenschaften ändern, dann die Genauigkeit sichern
Oberflächenbehandlung verändert Maße: Schichten und Anodisieren müssen eingeplant werden
Prüfmittel und Koordinatenmessung: Die Stichprobenstrategie muss an Losgröße und Toleranz gekoppelt sein
Häufige Fragen zur Bearbeitung von Maschinenteilen (FAQ)
Die folgenden Fragen werden von Lesern nach den vorangegangenen Abschnitten am häufigsten nachgefragt. Die Antworten geben möglichst Entscheidungsgrundlagen statt fertiger Schlussfolgerungen; beim konkreten Bauteil sind weiterhin Zeichnung, Werkstoff und Prozessfähigkeit des Lieferanten maßgeblich.
Bei kleiner Stückzahl von Maschinenteilen: CNC oder 3D-Druck wählen?
Zuerst zwei Dinge prüfen: Passt der Werkstoff, und wie eng ist die Toleranz? 3D-Druck (FDM/SLA/SLS/MJF/DMLS) eignet sich für komplexe Formen, sehr kleine Stückzahlen und Teile, bei denen Struktur und Montage im Vordergrund stehen; Kunststoffe und teils Metalle sind möglich, doch Anisotropie und Oberflächenrauheit muss man vorab akzeptieren. CNC-Bearbeitung eignet sich für Teile, die echte Werkstoffeigenschaften und engere Maß- und Formtoleranzen erfordern; vom Einzelstück bis zur Kleinserie ist sie wirtschaftlich, der Preis dafür ist, dass Merkmale wie tiefe Taschen und Eckenfreistellung in getrennte Arbeitsgänge aufgeteilt werden müssen. Ein Kompromiss: Zuerst mit 3D-Druck Form und Montage prüfen, dann mit CNC das Funktionsteil fertigen. Sind beide Wege gangbar, ist es sicherer, die Zeichnung an beide zu senden und Preise zu vergleichen, als nach Gefühl zu wählen.
Wenn die Zeichnung nur Nennmaße ohne Toleranzen angibt, wonach wird bei der Bearbeitung von Maschinenteilen gefertigt?
Maße ohne Toleranzangabe werden üblicherweise nach Allgemeintoleranzen behandelt; die konkreten Werte hängen von der in der Zeichnung referenzierten Norm ab (z. B. einer Klasse nach GB/T 1804 oder ISO 2768) sowie von der Standardvereinbarung des Lieferanten – verschiedene Werkstätten können unterschiedliche Standardstufen haben, daher vor der Bestellung einmal klären. Wichtiger noch: Funktionale Maße wie Passflächen, Positionierflächen und Lagerstellen sollten aktiv mit Toleranz und Bezug angegeben werden; verlassen Sie sich nicht darauf, dass die Werkstatt rät. Ist eine Zeichnungsergänzung wirklich nicht mehr möglich, sollte man zumindest in den technischen Anforderungen klarstellen, welche Maße kritisch sind und welche gelockert werden können, damit es bei der Abnahme nicht zu unterschiedlichen Auslegungen kommt.
Kann ein gegossenes oder geschmiedetes Rohteil direkt als Fertigteil verwendet werden?
In den meisten Fällen nicht. Gießen und Schmieden lösen das Formgebungs- und Gefügeproblem; Maßgenauigkeit und Oberflächenqualität erreichen üblicherweise nicht die Montageanforderungen, sodass in der Regel Bearbeitungsaufmaß vorgesehen wird und Passflächen, Bohrungssysteme und Bezugsflächen durch spanende Bearbeitung feinbearbeitet werden. Wenige Ausnahmen: Nicht-Passflächen von Sandguss und einige Außenflächen von Druckgussteilen können unbearbeitet bleiben, wenn die Zeichnung den Gusszustand ausdrücklich akzeptiert. Maßgeblich ist, welche Flächen in der Zeichnung Toleranz- und Rauheitsanforderungen haben – mit Anforderung muss spanend bearbeitet werden, ohne Anforderung kann die Rohteilfläche bleiben. Wie viel Aufmaß am Rohteil bleibt, richtet sich nach Verzug und Spannweise; zu wenig lässt sich nicht fertigen, zu viel verschwendet Material und Arbeitszeit.
Welche Toleranzen sind bei der Präzisionsbearbeitung von Maschinenteilen üblicherweise erreichbar?
Die in der Branche übliche Präzisionsstufe liegt bei etwa 0,01 mm, die normale Stufe meist bei 0,05–0,1 mm; auch die Rauheit ändert sich mit der Prozessstufe. Das sind jedoch nur Größenordnungen als Anhaltspunkt, kein Versprechen einer bestimmten Werkstatt: Was tatsächlich erreichbar ist, hängt vom Werkstoff (Aluminiumlegierung und Edelstahl unterscheiden sich stark), von Größe und Steifigkeit des Teils, der Spannweise, dem Zustand von Werkzeug und Maschine sowie davon ab, ob das Messmittel genau genug messen kann. Bei dünnwandigen und schlanken Teilen kann selbst eine sehr eng angegebene Toleranz wegen Verformung nicht gefertigt werden. Richtig ist daher, kritische Maße, Bezüge und Prüfverfahren klar zu benennen, den Lieferanten bewerten zu lassen und dann zu bestätigen – statt vorab anzunehmen, ein bestimmter Wert sei sicher erreichbar.
Wenn ich die Zeichnung gemäß den DFM-Empfehlungen ändere, beeinträchtigt das dann die Funktion des Teils?
DFM ändert die Fertigungsgerechtheit, nicht die Funktionsdefinition – aber nur unter der Voraussetzung, dass die funktionalen Grenzen vor der Änderung klar benannt werden. Übliche Änderungen – zu kleine Innenradien vergrößern, Gewindespezifikationen vereinheitlichen, Toleranzen an nicht passenden Flächen lockern, dem Werkzeug Ein- und Auslaufraum geben – beeinträchtigen in der Regel weder Montage noch Krafteinleitung. Wirklich wachsam sein muss man bei Änderungen an Wandstärke, lasttragenden Querschnitten, Dichtflächen und Passspielen; diese müssen auf der Konstruktionsseite bestätigt werden. Ein solides Vorgehen ist: Der Lieferant bringt DFM-Hinweise ein, die Konstruktionsseite kennzeichnet jeden Punkt mit „änderbar / nicht änderbar / zu bewerten“, dann wird die Version festgelegt. Wenn eine Empfehlung die Funktion schmälert, sollte man lieber das Verfahren wechseln oder Kosten hinnehmen, als die Leistung zugunsten guter Bearbeitbarkeit zu opfern.
Unterschied und Zusammenhang zwischen mechanischer Bearbeitung und Fertigung: Abgrenzung, Enthaltensein und Prüfreihenfolge
| Vergleichsdimension | Mechanische Bearbeitung | Fertigung (Gesamtheit) |
|---|---|---|
| Umfang | Spanende Prozesse mit kontrolliertem Materialabtrag | Alle Aktivitäten vom Rohteil bis zum Fertigprodukt |
| Typische Prozesse | Drehen, Fräsen, Bohren, Schleifen, Hobeln, Stoßen, Funkenerosion, Drahterodieren | Obige Prozesse + Gießen, Schmieden, Schweißen, Montage, Wärmebehandlung, Oberflächenbehandlung, Prüfung |
| Wesentliche Eingänge | Stangenmaterial, Plattenmaterial, Guss- oder Schmiederohlinge | Rohmaterial, Fremdteile, Normteile, Energie und Vorrichtungen |
| Wesentliche Ausgänge | Teile, die Maß- und Form-/Lagetoleranzen erfüllen | Lieferbare, montierbare, abnehmbare Produkte |
| Kostentreiber | Anzahl der Aufspannungen, Werkzeuge, Toleranzklasse, Stückzahl | Rohteilart, Länge der Prozesskette, Wärmebehandlung und Oberflächenbehandlung, Prüfkonzept |
| Häufige Missverständnisse | Zu glauben, „Bearbeitung“ bedeute „fertig“ | Zu glauben, im „Fertigungs“-Angebot seien alle spanenden Prozesse enthalten |
Häufige Fragen zur mechanischen Teilebearbeitung (FAQ)
Sind mechanische Bearbeitung und Fertigung dasselbe?
Nein. Fertigung ist die größere Menge und umfasst Rohteilformung, mechanische Bearbeitung, Schweißmontage, Wärmebehandlung, Oberflächenbehandlung, Prüfung und Logistik; die mechanische Bearbeitung ist nur der Teil der Prozesse mit „kontrolliertem Materialabtrag“. Ein Teil kann nur mechanisch bearbeitet werden oder die vollständige Fertigungskette durchlaufen.
Wann sollte man Guss- oder Schmiederohlinge wählen statt direkt Stangenmaterial zu zerspanen?
Das hängt von Formkomplexität und Stückzahl ab. Komplexe Innenräume, große Volumina und dünnwandige Teile lassen sich mit Gießen materialsparender herstellen; lasttragende Teile und Teile, die eine durchgehende Faserströmung verlangen, werden geschmiedet; bei einfacher Form, kleiner Stückzahl und knappem Termin ist das direkte Zerspanen von Stangen- oder Plattenmaterial oft wirtschaftlicher, weil Formkosten und Rohteilzyklus entfallen.
Warum muss nach dem Härten noch Schleifzugabe vorgesehen werden, obwohl auf der Zeichnung die Maße nach dem Härten angegeben sind?
Nach dem Härten ist das Material sehr hart, übliche Werkzeuge schneiden nicht mehr, und die Endgenauigkeit muss durch Schleifen erreicht werden. Wenn die Zeichnung direkt die Maße nach dem Härten angibt, ohne Zugabe vorzusehen, muss die Prozesskette neu geordnet werden. Richtig ist, zunächst durch Schruppdrehen oder Schruppfräsen Schleifzugabe zu lassen und nach der Wärmebehandlung auf Endmaß zu schleifen.
Welche Toleranzen sind bei der mechanischen Bearbeitung üblicherweise erreichbar?
In der Branche werden bei der Präzisionsbearbeitung üblicherweise Toleranzen in der Größenordnung von 0,01 mm erreicht; Schleifen ist eine der Hauptmethoden, mit denen diese Klasse erreichbar ist. Wie genau es konkret wird, hängt jedoch von Material, Erreichbarkeit der Merkmale, Aufspannung und Prüfmitteln ab und nicht nur von der Maschine. Je enger die Zeichentoleranz, desto schneller steigen Kosten und Prüfanforderungen.
Wie vermeidet man bei der Angebotserstellung die Vermischung der Begriffe mechanische Bearbeitung und Fertigung?
Im Anfrageformular sollte festgehalten werden, wer das Rohteil liefert, welche Prozesse durchlaufen werden, wer Wärmebehandlung und Oberflächenbehandlung übernimmt und welche Maße vollständig geprüft werden. Diese Punkte klar aufzuschreiben ist deutlich günstiger, als später darüber zu streiten.
Key takeaways
- Verfahren der mechanischen Teilebearbeitung lassen sich grob nach der „Formgebungsart“ einteilen: Gießen, Schmieden, mechanische Bearbeitung, Schweißen, Wärmebehandlung – jedes löst andere Probleme und sie ersetzen einander nicht.
- Innerhalb der mechanischen Bearbeitung wird weiter nach der Bewegungsart unterschieden: Werkstück dreht sich (Drehen), Werkzeug dreht sich (Fräsen, Bohren), beide drehen sich (Schleifen), keines dreht sich (Hobeln, Stoßen) – jeweils für unterschiedliche geometrische Merkmale.
- Bei der Auswahl sind mindestens fünf Hürden zu nehmen: Material, Form und Erreichbarkeit der Merkmale, Maßgenauigkeit und Oberflächenanforderungen, Stückzahl und Kosten, Durchlaufzeit und Ausstattung – fehlt eines, kommt es leicht zu Nacharbeit.
- Fertigung ist die große Menge, die die mechanische Bearbeitung einschließt: Rohformgebung, Schweißmontage, Wärmebehandlung, Oberflächenbehandlung und Prüfung zählen alle zur Fertigung; vor der Angebotsabgabe den Umfang zu klären, erspart viel Nacharbeit.
- DFM wirkt bereits in der Zeichnungsphase: Geometrie vereinfachen, Sonderwerkzeuge reduzieren, Radien und Toleranzklassen vereinheitlichen – oft wirksamer als spätere Preisverhandlungen.



