
Warum sind Metall-3D-Druckteile nach dem „Entnehmen“ noch nicht direkt einsatzfähig?
Die vier „ursprünglichen Probleme“ eines entnommenen Bauteils
- Eigenspannungen: Der Druckprozess ist ein lokal schnelles Aufschmelzen und Wiedererstarren mit anschließender Abkühlung; das Bauteil wirkt innerlich wie wiederholt gedehnt und gestaucht, und die Spannungen bleiben darin eingeschlossen.
- Ungeschmolzenes Pulver: Pulver im Pulverbett und im Vorratsbehälter sowie Pulver, das sich in Innenräumen und Kanälen ansammelt, muss vollständig entfernt werden, sonst ist an eine Nutzung nicht zu denken.
- Raue Oberflächen: Zwischen den Schichten bleiben „Schichtlinien“ zurück; Ra ist in der Regel deutlich höher als bei spanend bearbeiteten Flächen, was Passflächen und Aussehen beeinträchtigt.
- Potenzielle Porosität: Lunker, mangelnde Verschmelzung und Mikrorisse können im Inneren verborgen sein, von außen unsichtbar, stehen aber in direktem Zusammenhang mit Ermüdung und Kraftaufnahme.
Vom „fertig gedruckt“ bis „einsatzfähig“: Die Nachbearbeitung ist eine Kette

Schritt eins: Pulverentfernung und -rückgewinnung – ein unterschätzter, aber enorm einflussreicher vorgelagerter Schritt
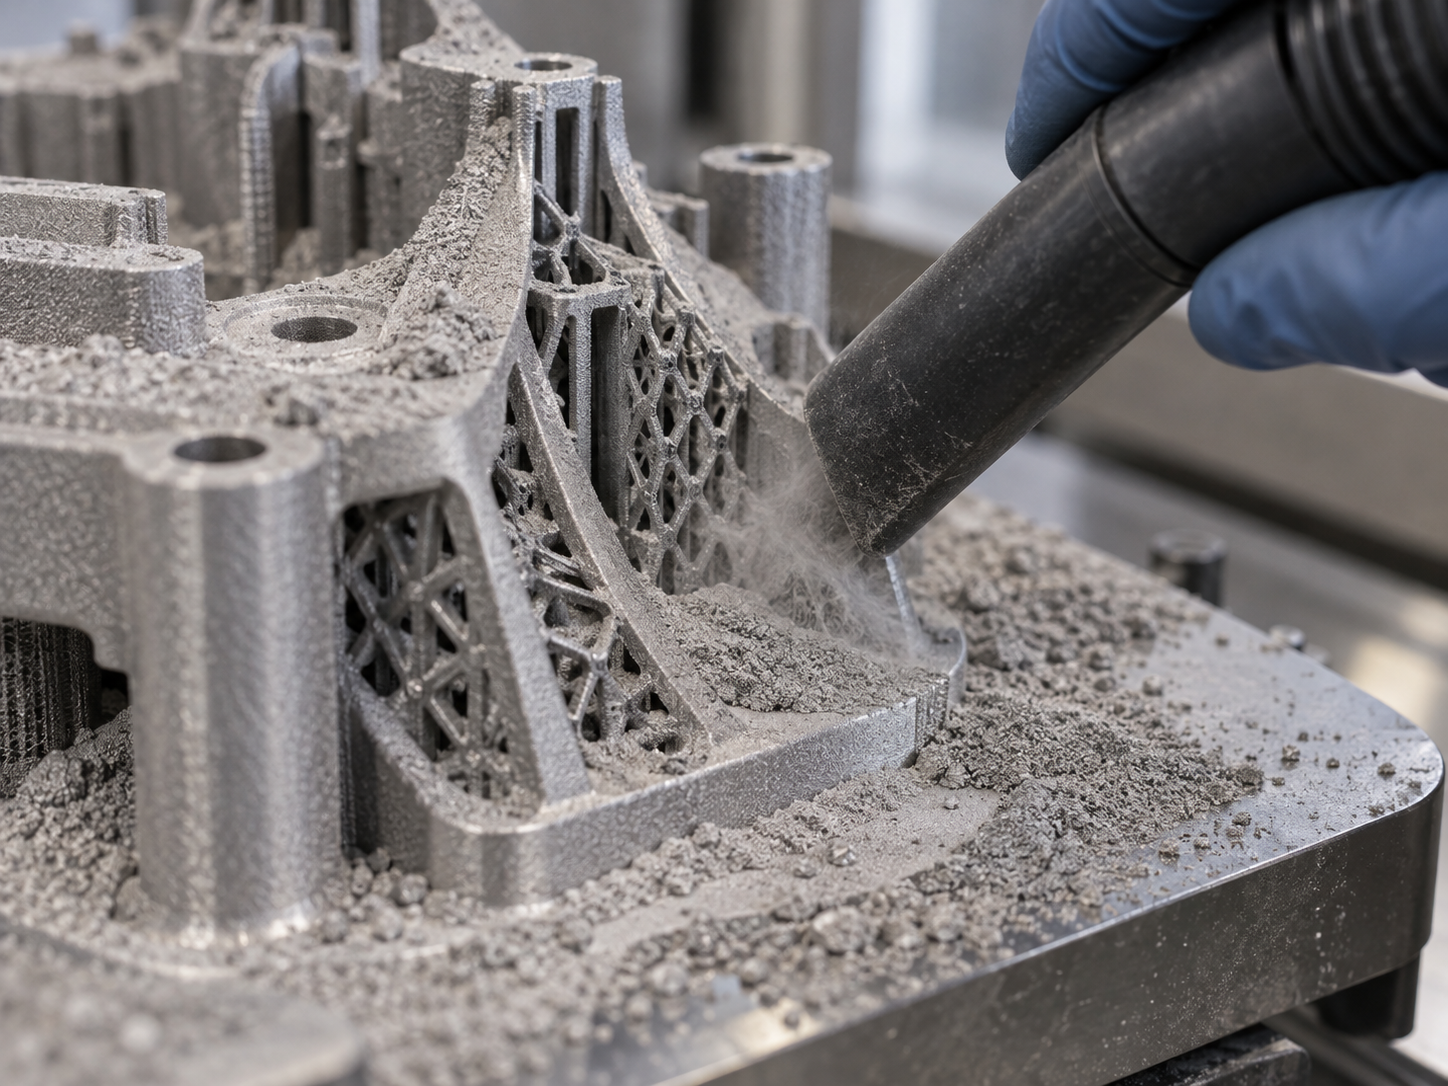
Viele stellen sich Metall-3D-Druck nur bis zu dem Moment vor, in dem „die Maschine stoppt und das Teil entnommen wird“. Tatsächlich ist das Teil bei pulverbettbasierten Verfahren beim Entnehmen noch in einem ganzen Pulverbett eingebettet. In diesem Schritt geht es nicht nur darum, das Teil „auszugraben“, sondern das gesamte Pulversystem zu behandeln – es betrifft zugleich die Bauteilqualität, die Arbeitssicherheit und die Konsistenz der nächsten Druckcharge. In der gesamten Kette der Metall-3D-Druck-Nachbearbeitung ist die Pulverentfernung das vorderste und am leichtesten unterschätzte Glied.
Gegenstand der Reinigung sind nicht nur die Bauteiloberfläche, sondern auch das Pulverbett und die Vorratsbehälter
Nach dem Druck verbleibt der größte Teil des ungeschmolzenen Pulvers im Pulverbett, ein weiterer Teil in den Förder- und Rückgewinnungsbehältern. Dieses Pulver lässt sich in der Regel zurückgewinnen und wiederverwenden, aber nur, wenn der Rückgewinnungsprozess selbst sauber ist. Typische Reinigungsobjekte sind:
- Ungeschmolzenes Pulver am Bauteil selbst: Es haftet an der Oberfläche, an Stufen und unter Überhängen und umschließt direkt die Stützfüße.
- Pulveransammlungen in Hohlräumen und Kanälen: Bei Strukturen wie konturnahen Kühlkanälen, Leichtbau-Gittern und tiefen Bohrungen setzt sich das Pulver oft darin fest und ist mit bloßem Auge nicht zu erkennen.
- Pulverbett und Vorratsbehälter: Sie müssen geleert und gesiebt werden, bevor über die Wiederverwendungsquote entschieden wird.
Wird das Bauteil nicht ausreichend gereinigt, sintert im günstigen Fall Restpulver bei der späteren Wärmebehandlung an der Oberfläche fest; im schlimmsten Fall verstopfen Hohlräume, sodass die Durchströmungseigenschaften die Anforderungen nicht erfüllen. Wird der Vorratsbehälter nicht ordentlich verwaltet, wirkt sich das direkt auf die Pulververteilung und die Stabilität des Schmelzbads der nächsten Charge aus.
Gängige Reinigungsmethoden und ihre jeweiligen Grenzen
Bei den Reinigungsmethoden gibt es keine „eierlegende Wollmilchsau“; sie werden meist je nach Bauteilstruktur kombiniert eingesetzt:
- Absaugen und Unterdruckreinigung: die grundlegendste Methode, geeignet für offene Oberflächen und flache Hohlräume; bei tiefen Hohlräumen und feinen Kanälen nur begrenzt wirksam.
- Vibrations- / Klopfunterstützung: hilft, lockeres Pulver abzulösen, ist aber bei bereits leicht verbackenem Pulver wenig effektiv.
- Ultraschallreinigung: geeignet für Teile, die Flüssigkeitsbad aushalten, mit Vorteilen bei komplexen Hohlräumen; für das Pulver selbst ist es jedoch eine „Nassbehandlung“, danach ist eine Trocknung erforderlich.
- Medium-Sandstrahlen / Kugelstrahlen: entfernt Pulver und verbessert nebenbei die Oberfläche, häufig für Außenflächen; die Erreichbarkeit von Hohlräumen hängt davon ab, ob die Düse hineingelangt.
Eine pragmatische Beurteilung lautet: Prüfe zuerst, ob das am verborgensten liegende Merkmal des Bauteils überhaupt gereinigt werden kann, und entscheide dann, welche Methode verwendet wird. Wenn ein Hohlraum gar nicht erreichbar ist, muss das Problem oft bis in die Konstruktionsphase zurückgeführt werden – Entlüftungsöffnungen für das Pulver vorsehen oder eine spätere spanende Öffnung einplanen.
Warum Sieben und Beimischungsverhältnis von rückgewonnenem Pulver die nächste Charge beeinflussen
Rückgewonnenes Pulver einfach „zurückzuschütten und weiterzuverwenden“ ist nicht so einfach. Nach mehreren Zyklen verändern sich Partikelgrößenverteilung, Sauerstoffgehalt, Fließfähigkeit und Sphärizität des Pulvers. Branchenüblich ist es, das rückgewonnene Pulver zu sieben, zu feine Partikel und Agglomerate zu entfernen und es dann in einem bestimmten Verhältnis mit Neupulver zu mischen. Beimischungsverhältnis, Siebmaschenweite und Zyklenzahl werden meist gemeinsam durch Materialvorgaben und Empfehlungen des Anlagenherstellers bestimmt und sind keine festen Werte.
Deshalb wird die Pulververwaltung oft gesondert behandelt: Sie entscheidet darüber, ob das 10. Teil dasselbe Bauteil ist wie das 1.. Bei kleinen Prototypenserien mag der Einfluss gering sein; sobald es jedoch in die Serienfertigung geht oder Szenarien mit hoher Anforderung an die Konsistenz der Eigenschaften betroffen sind, ist der Pulverzustand eine Variable, die dokumentiert und kontrolliert werden muss. Genau hier liegt auch der Wert mancher automatisierten Pulverhandhabungssysteme – weniger manuelle Eingriffe, weniger Verunreinigung, Erhalt der Pulverintegrität.
Wenn dieses Glied nicht gut gemacht wird, bauen alle späteren Wärmebehandlungen und Oberflächenbehandlungen auf einem „unbekannten Ausgangszustand des Materials“ auf, und Probleme lassen sich nur schwer eingrenzen. Erst nach Abschluss der Reinigung tritt das Bauteil wirklich in den nächsten Arbeitsschritt ein: das Entfernen der Stützen und den Abbau der Spannungen. Wenn Sie ein konkretes Bauteil haben und die Reinigungs- und Nachbearbeitungsroute besprechen möchten, können Sie die Struktur über den Angebotseingang zur Bewertung mitschicken.
Stützen entfernen und Spannungen abbauen: das Bauteil vor der Wärmebehandlung erst „loslassen“
Im vorigen Abschnitt wurde das Pulver entfernt und die Bauteiloberfläche ist sauber, doch im Inneren herrscht noch eine angespannte Kraft – die während des Druckprozesses entstandenen Eigenspannungen. Beim Metall-3D-Druck fährt die Wärmequelle wiederholt über dieselbe Schicht und denselben Bereich, das Schmelzbad kühlt schnell ab und schrumpft, während die danebenliegende ältere Spur es festhält; jede Schicht „zieht die nächste auf“. Besonders deutlich ist das bei Laser-Pulverbett-Schmelzverfahren (LPBF): Je dicker und je näher an der Substratplatte, desto stärker konzentrieren sich die Spannungen. Wird diese Kraft nicht abgebaut, kann sich das Bauteil später beim Trennen der Stützen, beim Aufspannen auf die Drehmaschine oder sogar nach ein paar Tagen von selbst verformen.
Deshalb muss man zwei Dinge unterscheiden, die oft verwechselt werden: Stützen entfernen (mechanisches Abtragen, Drahterodieren, spanendes Abtrennen der Verbindungspunkte) und Spannungsarmglühen (das Bauteil auf unterhalb der Rekristallisationstemperatur des Materials erhitzen und halten, damit sich die Spannungen langsam abbauen). Ersteres ist das physische Trennen von Verbindungen, Letzteres die Grundlektion der Wärmebehandlung. Die Reihenfolge darf in der Regel nicht vertauscht werden.
Warum es schiefgeht, wenn man zuerst die Stützen schneidet
Die Stützen selbst sind eine Einschränkung. Wenn das Bauteil zusammen mit den Stützen bleibt, ist es sozusagen abgestützt und gehalten, und die Spannungen sind im Gefüge „eingeschlossen“. Sobald man die Stützen mit einem Seitenschneider oder Drahterodieren löst, verschwindet die Einschränkung, die Spannungen verteilen sich neu, und das Bauteil kann zur Seite verziehen. Dünnwandige Teile, lange freitragende Arme, große ebene Flächen zeigen beim Trennen am ehesten einen „Sprung“ – die Maße weichen um einige Zehntelmillimeter ab, mit bloßem Auge oft nicht erkennbar, aber die Montagefläche ist bereits verschoben.
Bei der direkten CNC-Feinbearbeitung ist es genauso. Die Spannkraft überlagert sich mit den Restspannungen, mit jeder geschnittenen Schicht wird das Spannungsgleichgewicht gestört, das Bauteil bewegt sich ein Stück, und die Maßkette driftet immer weiter ab. Bei steifen, massiven Teilen ist der Einfluss relativ gering, bei schlanken, dünnwandigen, hohlen Strukturen ist er nahezu unvermeidlich.
Wie man die Reihenfolge festlegt: nach Steifigkeit und nachfolgenden Prozessen
- Steife, massive Teile: Stützen entfernen → Spannungsarmglühen → Feinbearbeitung; die Reihenfolge ist relativ frei, das Glühen dient vor allem der Maßstabilität.
- Dünnwandige / schlanke / große ebene Teile: zuerst Spannungsarmglühen (mit Stützen oder teilweisen Stützen), dann Stützen schneiden, zuletzt Feinbearbeitung. Die Spannungen sollen sich abbauen, solange das Bauteil noch abgestützt ist.
- Teile, die per Drahterodieren getrennt werden: Das Trennen selbst ist bereits eine Spannungsfreisetzung; nach dem Trennen sollte man am besten noch einmal spannungsarm glühen, besonders für Bezugsflächen, die später feingeschliffen werden.
- Teile, die anschließend HIP oder Lösungsglühen mit Auslagerung erhalten: Das Spannungsarmglühen kann in den Wärmebehandlungsablauf integriert werden, aber der Prozess muss mit dem Fertigungspartner abgestimmt werden, damit nicht durch wiederholtes Glühen die Körner vergröbert werden.
Hier ein Anhaltspunkt: Wenn die kritischen Maßtoleranzen in der Zeichnung innerhalb von ±0,05 mm liegen oder das Bauteil ausdrückliche Ebenheits- und Parallelitätsanforderungen hat, dann nimmt man das Spannungsarmglühen in den Ablauf auf und wettet nicht darauf, dass es sich nicht verzieht. Temperatur, Haltezeit und Aufheizrate hängen von der Werkstoffsorte (Titanlegierungen, Edelstahl, Aluminiumlegierungen, Nickelbasislegierungen unterscheiden sich stark) und der Querschnittsdicke ab; das sind Parameter, die unbedingt nach Werkstoffnorm und Zeichnung festgelegt werden müssen und nicht einfach übertragen werden dürfen.
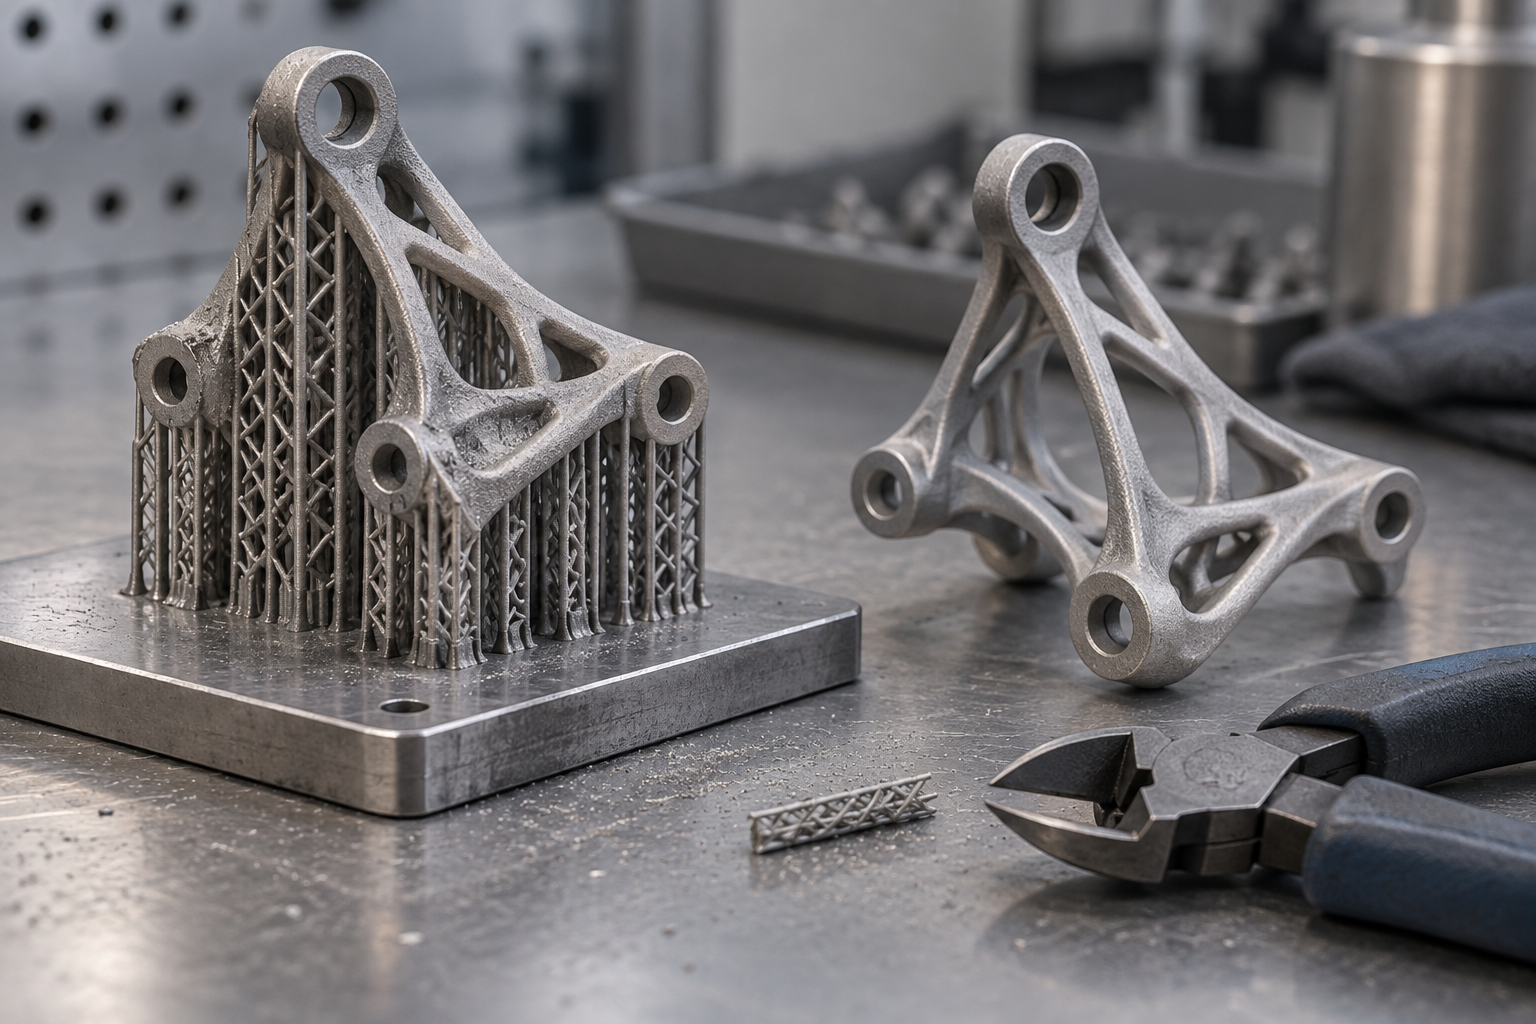
In einem Satz zusammengefasst: Stützen entfernen heißt „physische Einschränkungen lösen“, Spannungsarmglühen heißt „innere Einschränkungen lösen“. In der Nachbearbeitung von Metall-3D-Druckteilen beeinflusst die Reihenfolge dieser beiden Schritte oft stärker die endgültigen Maße als die spätere Wahl der Wärmebehandlung. Stimmt die Reihenfolge, gibt es für die anschließende Wärmebehandlung und Feinbearbeitung eine stabile Basis.
Wärmebehandlung: die „Grundvorlesung“ zum Abbau innerer Spannungen und zur Einstellung der Eigenschaften
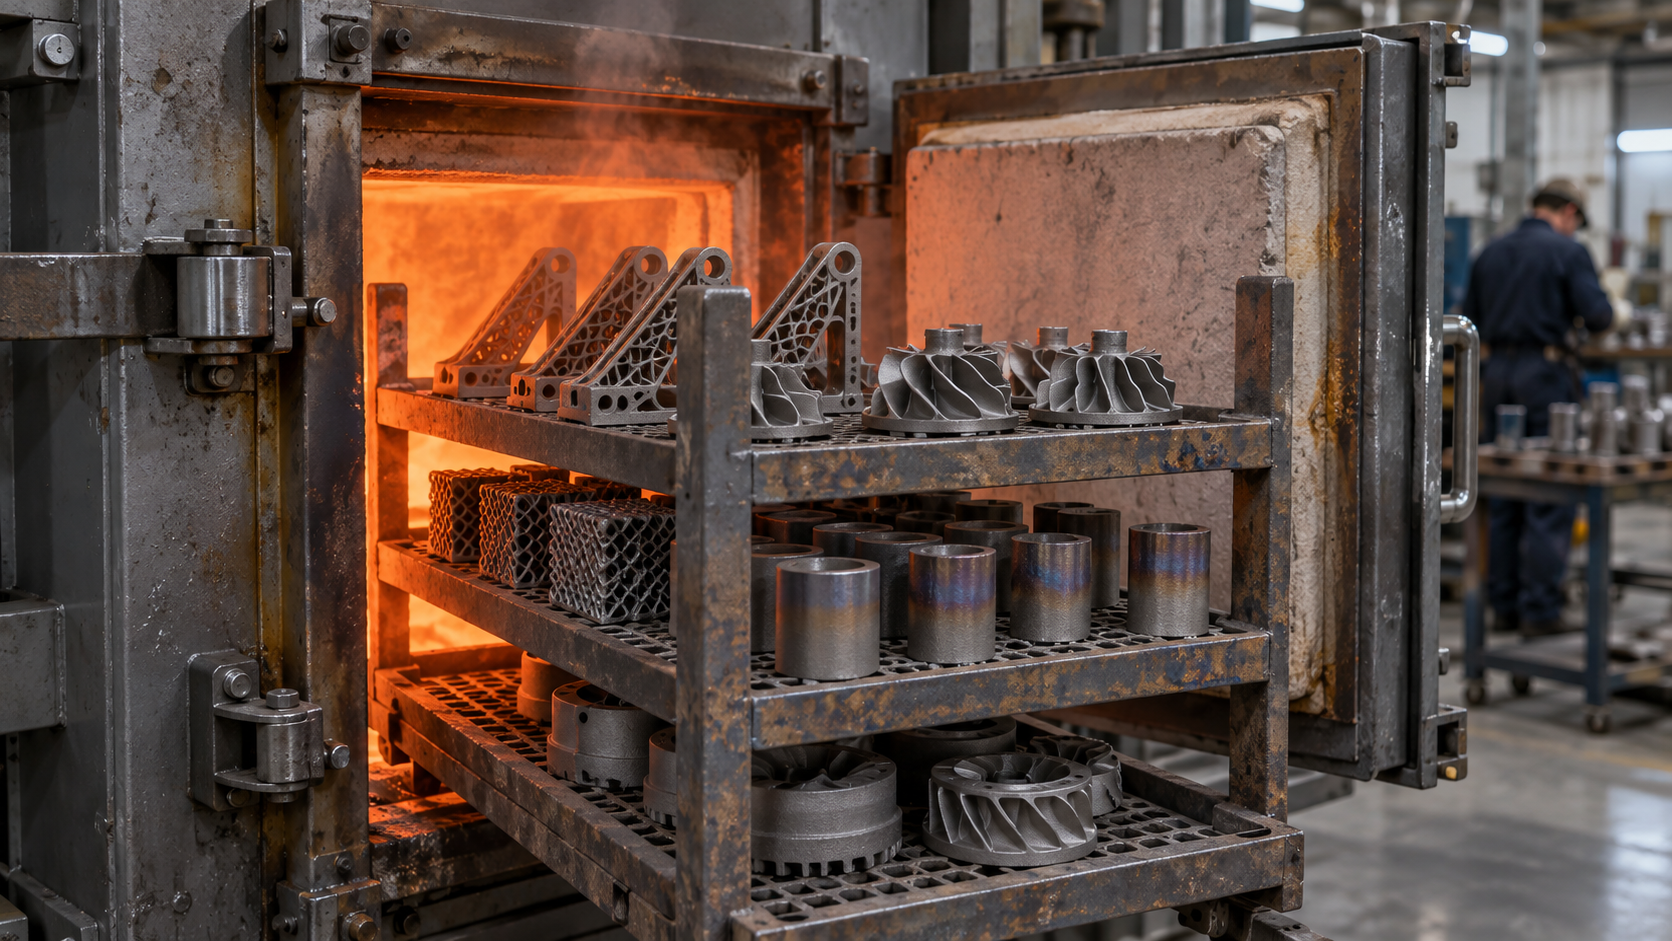
Das Spannungsarmglühen kümmert sich darum, „das Bauteil zu entspannen“, während die eigentliche Wärmebehandlung darum kümmert, „das Bauteil brauchbar zu machen“. Beim Metall-3D-Druck laufen Schmelzen und Erstarren sehr schnell ab, die Körner wachsen ungleichmäßig, das Gefüge weicht vom Gleichgewichtszustand ab; eine korrekte Wärmebehandlung einer ganzen Charge im Ofen entscheidet oft stärker über die Obergrenze der Eigenschaften als wiederholtes Feintuning an den Druckparametern. Deshalb kommt man bei der Nachbearbeitung von Metall-3D-Druckteilen an der Wärmebehandlung nicht vorbei.
Was Glühen, Lösungsglühen + Auslagern sowie Härten + Anlassen jeweils bewirken
Glühen ist die mildeste Stufe: auf eine bestimmte Temperatur erwärmen, halten und dann langsam abkühlen; Hauptzweck ist der Abbau von Restspannungen, die Erweichung des Gefüges und die Stabilisierung der Maße. Es zielt nicht auf hohe Festigkeit, sondern darauf, dass sich das Bauteil bei der späteren Bearbeitung oder im Einsatz nicht verzieht.
Lösungsglühen + Auslagern ist die „Spezialität“ von Aluminiumlegierungen, Nickelbasislegierungen und einigen Titanlegierungen. Zuerst werden die Ausscheidungshärtenden Phasen wieder in die Matrix gelöst (Lösungsglühen), dann lässt man sie bei niedrigerer Temperatur als feine Partikel auscheiden (Auslagern), und Festigkeit und Härte steigen. Metallgedruckte Teile haben wegen der schnellen Erstarrung ohnehin oft ein Nichtgleichgewichtsgefüge; das Lösungsglühen bringt das Gefüge nebenbei wieder in einen gleichmäßigen Zustand.
Härten + Anlassen wird vor allem bei Stahl und einigen Titanlegierungen eingesetzt. Das Härten „schockfriert“ das Hochtemperaturgefüge zu Martensit, der hart, aber spröde ist; das Anlassen bringt es dann wieder auf einen Kompromiss aus Zähigkeit und Festigkeit. Luft- und Raumfahrtstrukturteile durchlaufen häufig eine solche Vergütungsroute aus Härten + Anlassen, während bei Formen und Warmarbeitswerkzeugen eher die Härte und Warmhärte nach dem Anlassen zählen – also ob die Härte auch bei hoher Temperatur erhalten bleibt.
Was die Wärmebehandlung ändern kann und was nicht
Ändern lassen sich innere Spannungen, Korngröße, Phasenzusammensetzung und die daraus resultierenden Eigenschaften wie Festigkeit, Härte, Duktilität und Ermüdungsverhalten. Besonders wertvoll ist die Kornfeinung: Bei gleichem Werkstoff sind Festigkeit und Zähigkeit meist besser, wenn die Körner feiner sind. Auch die Maßstabilität ist ein handfester Gewinn – das Bauteil „läuft“ bei der späteren Bearbeitung und im Einsatz nicht so leicht weg.
Nicht beheben lassen sich bereits vorhandene innere Poren und Lunker. Eine Wärmebehandlung kann die Poren nicht „zuschweißen“ – das muss dem heißisostatischen Pressen überlassen werden. Außerdem bringt eine Wärmebehandlung Verzug und Oxidation mit sich: Je höher die Ofentemperatur und je schneller die Abkühlgeschwindigkeit, desto wahrscheinlicher verzieht sich das Bauteil oder weicht in den Maßen ab. Deshalb muss die Reihenfolge von Wärmebehandlung und Feinbearbeitung vorab klar durchdacht werden: Üblicherweise erst wärmebehandeln, dann die kritischen Flächen spanend bearbeiten, damit die mühsam eingestellten Maße nicht wieder weggeschnitten werden.
Auswahlkriterien: Werkstoffgüte, Querschnittsabmessung, Einsatzort
Die Wahl des Wärmebehandlungsverfahrens beginnt bei der Werkstoffgüte, nicht bei der Bauteilform. Im selben Ofen liegen die Prozessfenster von Titanlegierungen und Aluminiumlegierungen weit auseinander; bei derselben Güte lassen sich dünnwandige und massige Teile nicht nach derselben Kurve behandeln. Die Querschnittsabmessung bestimmt Haltezeit und Abkühlgeschwindigkeit – wird ein dickes Teil nicht durchgekühlt, sind die Eigenschaften im Kern nicht dasselbe wie an der Oberfläche.
Dann kommt der Verwendungszweck. Für Sichtteile und nicht tragende Teile reicht oft Spannungsarmglühen; tragende Teile und Bauteile mit hoher Ermüdungsempfindlichkeit benötigen erst eine vollständige Wärmebehandlung wie Lösungsglühen + Auslagern oder Vergüten; bei Formen und Warmarbeitswerkzeugen stehen Härte und Warmhärte im Vordergrund. In der Branche ist es üblich, dass das Wärmebehandlungsverfahren gemeinsam von Werkstoffnorm, Zeichnungsanforderungen und Wärmebehandlungsbetrieb bestätigt wird; konkrete Temperatur, Haltezeit, Abkühlgeschwindigkeit sowie Ofenabkühlung/Luftabkühlung müssen im Prozessdokument festgeschrieben werden, statt aus Erfahrung einen Wert zu schätzen. Nach Erhalt der Zeichnung sind zwei Dinge zu klären: das in der Werkstoffnorm empfohlene Wärmebehandlungsverfahren und welche Flächen am Bauteil später feinbearbeitet werden – das bestimmt, wie viel Aufmaß vor der Wärmebehandlung zu belassen ist.
Heißisostatisches Pressen: Wann wird es wirklich benötigt?
Was es tatsächlich verändert
Keine Allheilmittel-Reparatur und keine Pflichtoption

Oberflächenbehandlung: Von der Beseitigung von Schichtlinien bis zur Verbesserung von Korrosions- und Verschleißbeständigkeit
Wenn ein Metall-3D-Druckteil aus der Anlage entnommen wird, ist sein Oberflächenzustand oft weit vom Wort „Fertigteil“ entfernt. Vom Laserstrahlschmelzen hinterlassene Schichtlinien, nicht vollständig aufgeschmolzene Pulverpartikel, nach dem Entfernen der Stützen zurückgebliebene Gratbildung sowie durch Wärmespannungen verursachte feine Verformungen – all das sitzt auf der Oberfläche des Bauteils. Die Oberflächenbehandlung im Rahmen der Nachbearbeitung von Metall-3D-Druckteilen soll genau den Übergang von dieser rauen Oberfläche zu einer nutzbaren Oberfläche lösen.
Aber die Oberflächenbehandlung hat eine leicht übersehene Voraussetzung: Welches Problem sie löst, hängt davon ab, wofür das Bauteil verwendet wird. Zwei auf derselben Anlage gedruckte Teile – eines für die optische Präsentation, eines als Hydraulikventilgehäuse in korrosiver Umgebung – können völlig unterschiedliche Oberflächenbehandlungspläne erfordern.

Schichtlinien entfernen und Ästhetik: Schleifen, Polieren, Sandstrahlen, Elektropolieren
Das Entfernen von Schichtlinien ist die unmittelbarste Art der Oberflächenbehandlung. Die Tiefe der Schichtlinien bei Metalldruckteilen hängt von der Schichtdicke und den Druckparametern ab; in der Regel muss vom Groben zum Feinen schrittweise geschliffen werden. Branchenüblich ist es, mit Schleifpapier von einigen hundert Körnungen zu beginnen und schrittweise bis zu mehreren tausend Körnungen überzugehen; nach dem Schleifen mit hoher Körnung wird die Oberfläche glänzender und nähert sich einem Spiegeleffekt an. Das Schlüsselwort hier ist „schrittweise“ – wenn man die Zwischenkörnung überspringt und direkt zu hoher Körnung übergeht, werden die Kratzer des vorherigen Gangs geradezu in die Oberfläche eingedrückt und lassen sich später kaum noch beseitigen.
Nach dem Schleifen wird üblicherweise poliert. Manuelles Polieren eignet sich für einfache, zugängliche Außenflächen; bei komplexen Innenräumen und tiefen Spalten ist es schwierig, mit Schleifpapier hineinzugelangen – hier sind Medium-Sandstrahlen, Schleifmittel-Fließschleifen oder Elektropolieren praktischer. Medium-Sandstrahlen kann gleichzeitig Restpulver an den Stützansätzen und anhaftende Partikel auf der Oberfläche entfernen – zwei Fliegen mit einer Klappe.
Auch das Sandstrahlen selbst ist abgestuft: Grobes Strahlmittel entfernt Schichtlinien schnell, die Oberfläche bleibt aber eher dunkel; feines Strahlmittel ergibt eine gleichmäßigere Oberfläche, ist jedoch weniger effizient. Die Wahl richtet sich nach den optischen Anforderungen des Bauteils und danach, ob später eine Beschichtung erforderlich ist – vor einer Beschichtung muss in der Regel nicht bis zum Spiegel poliert werden, vielmehr ist eine gewisse Rauheit erforderlich, um die Haftung zu gewährleisten.
Funktionale Oberflächenbehandlung: Anodisieren, Galvanisieren, Passivieren, Nitrieren
Wenn ein Bauteil Korrosion, Verschleiß oder wiederholter Reibung ausgesetzt ist, verschiebt sich das Ziel der Oberflächenbehandlung von „schön“ zu „haltbar“. Aluminiumbauteile werden häufig anodisiert, wodurch auf der Oberfläche eine dichte Oxidschicht entsteht, die Korrosionsbeständigkeit und Härte erhöht; Galvanisieren kann Nickel-, Chrom- und andere Schichten auf Metallbauteilen abscheiden und vereint Korrosionsbeständigkeit mit dekorativer Wirkung; Edelstahlbauteile werden häufig passiviert, wobei auf chemischem Weg freies Eisen von der Oberfläche entfernt und die Integrität der Passivschicht wiederhergestellt wird.
Nitrieren gehört zu einer anderen Kategorie – es ist nicht nur eine Oberflächenbedeckung, sondern diffundiert Stickstoff in die Randschicht und bildet eine gehärtete Schicht. Es eignet sich für Anwendungen, die hohe Oberflächenhärte bei gleichzeitig zähem Kern erfordern, etwa Formeinsätze oder verschleißfeste Führungsschienen. Solche Verfahren sind materialselektiv; nicht alle Metall-3D-Druckmaterialien sind geeignet.
Die Oberflächenbehandlung ist kein isolierter Schritt; sie steht in einer Reihenfolgebeziehung zu den vorangehenden Schritten Stützentfernung, Wärmebehandlung und heißisostatisches Pressen. Nach dem heißisostatischen Pressen kann sich die Oberfläche beispielsweise verändern, sodass das Oberflächenbehandlungskonzept neu bewertet werden muss; und wenn vor dem Anodisieren nicht ausreichend geschliffen wurde, werden Kratzer nach dem Anodisieren sogar verstärkt. Jeder Schritt der Nachbearbeitung von Metall-3D-Druckteilen schafft die Voraussetzungen für den nächsten; die Oberflächenbehandlung ist meist einer der späteren Schritte in der Kette.
Feinbearbeitung und Prüfung: Bauteile auf Endmaß und Abnahmekriterien bringen
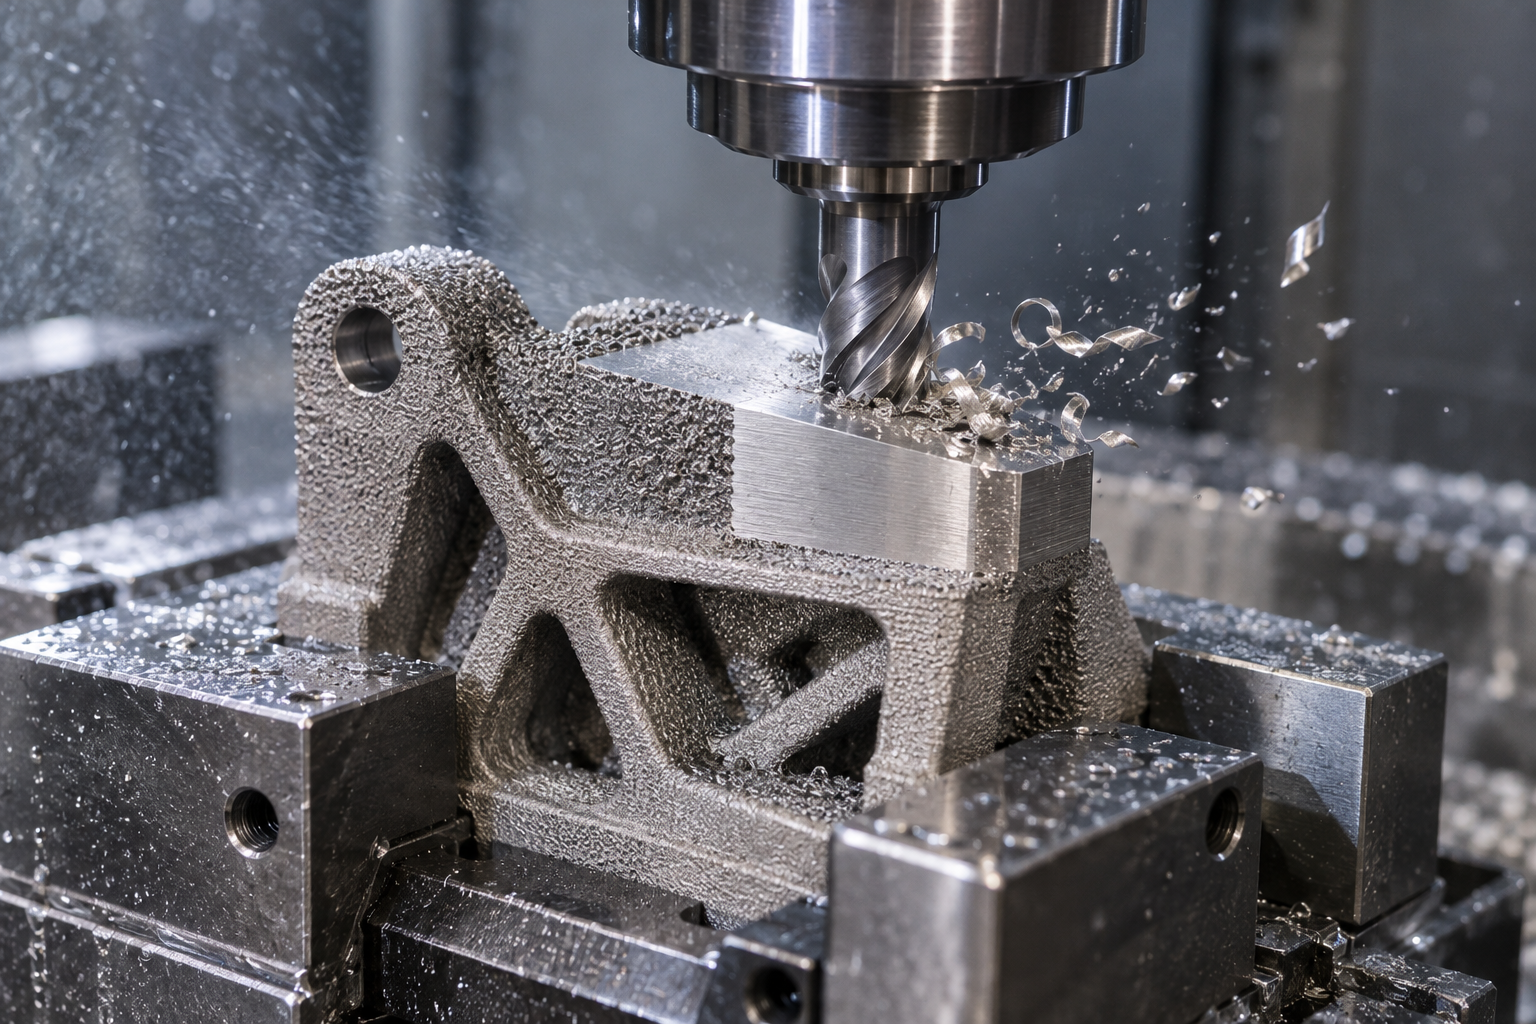
Nach Wärmebehandlung und Oberflächenbehandlung sehen viele Metall-3D-Druckteile schon „ganz ordentlich“ aus, doch bis zum Abnahmekriterium fehlt oft noch das letzte Stück. Der Grund ist einfach: Additive Fertigung ist gut darin, komplexe Formen in einem Zug aufzubauen, aber nicht darin, Passmaße sicher im Toleranzband zu halten. Alle Funktionsflächen, die auf Reibung, Dichtheit, Verschraubung oder Rotation angewiesen sind, müssen grundsätzlich durch nachfolgende Zerspanung abgesichert werden. Dieser Schritt ist keine Nachhilfe, sondern der entscheidende Prozess, der darüber entscheidet, ob das Bauteil montiert und betrieben werden kann.
Warum nach der Nachbearbeitung noch zerspant werden muss
Die typische Genauigkeit von Bauteilen im Druckzustand liegt branchenüblich im Bereich von ±0,1 mm oder weiter (abhängig von Verfahren, Material und Struktur; gemäß Zeichnung und Lieferant zu bestätigen). Für ein Gehäuse oder einen Halter reicht diese Größenordnung, doch bei Lagerstellen, Gewindebohrungen, Dichtungsnuten, Passstiftbohrungen und Zahnradeingriffsflächen werden üblicherweise engere Maß- und Formtoleranzen gefordert – Koaxialität, Rechtwinkligkeit, Ebenheit lassen sich nicht allein über Druckparameter einstellen, sondern müssen durch CNC-Drehen und -Fräsen gewährleistet werden. Daher ist es üblich, beim Drucken an kritischen Flächen bewusst ein Zerspanungsaufmaß in der Größenordnung von 0,3–0,5 mm vorzusehen und anschließend auf der Maschine fein zu bearbeiten. Zu wenig Aufmaß lässt sich nicht schneiden, zu viel verschwendet Zeit und Material; dieser Aufmaßwert sollte in der Zeichnung ausdrücklich angegeben oder gemeinsam mit dem Bearbeiter festgelegt werden.
Um zu beurteilen, welche Merkmale Aufmaß benötigen, kann man drei Hinweisen folgen: Erstens die Passbeziehung – jede Fläche, die mit anderen Bauteilen gefügt, gesteckt oder im Presssitz verbunden wird; zweitens die Bewegungsfunktion – die Arbeitsflächen von Lagern, Führungen und Zahnrädern; drittens Dichtheit und Befestigung – O-Ring-Nuten, Gewinde, Flanschdichtflächen. Umgekehrt benötigen reine Sichtflächen, nicht passende Verstärkungsrippen und innere Strömungskanäle in der Regel kein Aufmaß; ein Aufmaß würde hier nur zusätzlichen Aufwand zum Entfernen verursachen. Dieser Schritt der Nachbearbeitung von Metall-3D-Druckteilen besteht im Kern darin, „formrichtig“ zu „maßrichtig“ aufzuwerten.
Die Besonderheit der Prüfung additiv gefertigter Teile: außen sichtbar, innen unsichtbar
Im Prüfbereich unterscheiden sich additiv gefertigte Teile von traditionellen Schmiede- und Gussteilen. Bei traditionellen Rohlingen werden innere Fehler durch das Schmiede- oder Gießverfahren selbst kontrolliert, während beim Metalldruck Schicht für Schicht aufgeschmolzen wird und im Inneren Fehler wie Bindefehler, Poren und Lunker auftreten können, deren Lage zudem oft im Bauteilinneren verborgen ist. Daher sind neben der üblichen Dimensionsprüfung – Messschieber, Mikrometer, Koordinatenmessgerät (KMG) – bei lasttragenden und ermüdungsempfindlichen Teilen oft zusätzlich zerstörungsfreie Prüfungen erforderlich: Industrielle CT kann die innere Porenverteilung sichtbar machen; Ultraschall, Eindringprüfung und Röntgen haben jeweils ihre Einsatzbereiche. Ob und in welcher Stufe geprüft wird, hängt von den Einsatzbedingungen und Abnahmekriterien des Bauteils ab; nicht alle Teile müssen ins CT.
Das 3D-Scannen hat hier seinen besonderen Nutzen. Druckteile neigen dazu, an dünnen Wänden zu verziehen und an langen Überhängen durchzuhängen; diese Verformungen lassen sich mit dem Messschieber nicht messen, doch der 3D-Scan kann die tatsächliche Punktwolke mit dem CAD-Modell überlagern und mithilfe einer Farbabweichungskarte anschaulich zeigen, wo und um wie viel abgewichen wird. Bei der Erstmusterprüfung, Stichprobenkontrolle in der Serie und beim Reverse-Vergleich ist diese „Visualisierung der Gesamtabweichung“ effizienter als punktweises Messen. Sie ersetzt nicht die Präzisionsmessung mit dem KMG, sagt aber schnell, ob das Bauteil insgesamt richtig oder falsch liegt.
Ein Satz, der diesen Schritt zusammenfasst: Erst wenn die Nachbearbeitung des Metall-3D-Drucks bei der Feinbearbeitung und Prüfung angekommen ist, wird aus der „gedruckten Form“ wirklich ein „abnahmefähiges Bauteil“. Die vorherigen Schritte betreffen Leistung, Aussehen und innere Qualität; dieser Schritt betrifft den letzten Millimeter Unterschied zwischen Bauteil und Zeichnung. Dieser eine Millimeter entscheidet oft darüber, ob das Bauteil nach dem Einbau einfach funktioniert oder ob es nach dem Einbau Probleme verursacht.
Auswahl: die Nachbearbeitungskombination von der Bauteilverwendung rückwärts ableiten
Wenn die Nachbearbeitung des Metall-3D-Drucks an den Punkt der Auswahl kommt, ist der häufigste Fehler, „nach Prozess-Hype zu sortieren“ – man hört, heißisostatisches Pressen sei gut, und will es überall einsetzen; man hört, Elektropolieren sei schön, und plant es überall ein. Der wirklich brauchbare Ansatz ist umgekehrt: Zuerst beantworten, wo das Bauteil eingesetzt wird, und daraus rückwärts ableiten, welche Arbeitsschritte nötig sind. Sind vier Fragen klar beantwortet, steht die Kombination im Wesentlichen fest: Einsatzumgebung, Belastungsart, Oberfläche und Montagegenauigkeit, Kosten und Termin.
Vier Dimensionen, eine nach der anderen klären
- Einsatzumgebung: Kommt es mit korrosiven Medien, langfristig hoher Temperatur oder wechselnder Abnutzung in Kontakt? Bei Korrosion priorisiert man Passivierung, Anodisierung oder Beschichtung; bei hoher Temperatur muss zuerst das Wärmebehandlungsschema standhalten; bei Verschleißflächen kommen Nitrieren oder lokale Härtung infrage.
- Belastungsart: Statische Last, Ermüdung und Stoß stellen völlig unterschiedliche Anforderungen an die innere Qualität. Nur bei ermüdungsempfindlichen lasttragenden Teilen lohnt es sich, heißisostatisches Pressen auf die Agenda zu setzen; bei gewöhnlichen statisch belasteten Strukturteilen ist es oft praktischer, Spannungsarmglühen und Maßstabilität solide umzusetzen.
- Oberfläche und Montagegenauigkeit: Sichtbare Dekorflächen erfordern Schleifen, Polieren oder sogar Spiegelglanz; Passflächen, Gewinde, Lagerstellen und Dichtflächen müssen dagegen Bearbeitungszugabe erhalten und werden durch nachfolgendes CNC sichergestellt.
- Kosten und Termin: Jeder zusätzliche Arbeitsschritt kostet Zeit und Geld. In der Branche ist es üblich, dass die Nachbearbeitung einen erheblichen Anteil der Gesamtkosten ausmacht – wie viel genau, hängt von Bauteilkomplexität und Genauigkeitsanforderungen ab; vor der Angebotsabgabe fragt man besser einmal: „Löst dieser Arbeitsschritt ein echtes Problem?“
Drei typische Routen für drei Bauteilklassen
Überträgt man die obigen Dimensionen auf konkrete Bauteile, verdichten sie sich grob zu drei Routen. Sie sind keine Standardantworten, sondern Ausgangspunkte für die Beurteilung.
- Anschauungs- / nicht lasttragende Teile: Stützen entfernen → Spannungsarmglühen (bei dünnwandigen oder großen flächigen Teilen empfohlen) → Schleifen und Polieren oder Sandstrahlen → optional Anodisieren, Galvanisieren und Einfärben. Der Schwerpunkt liegt auf Oberflächengleichmäßigkeit und Schichtlinienfreiheit; die innere Qualität wird konventionell kontrolliert.
- Lasttragende Strukturteile / ermüdungsempfindliche Teile: Spannungsarmglühen → heißisostatisches Pressen (bei hohen Anforderungen an die innere Qualität) → Lösungsglühen und Auslagern oder Härten und Anlassen → CNC-Feinbearbeitung der kritischen Flächen → zerstörungsfreie Prüfung. Diese Route hat viele Arbeitsschritte und lange Durchlaufzeiten, liefert dafür aber Zuverlässigkeit bei innerer Dichte und mechanischen Eigenschaften.
- Kanalteile / Bauteile mit komplexen Innenräumen: Pulverentfernung und Behandlung von Restpulver in Innenräumen müssen gründlich erfolgen → Spannungsarmglühen → Oberflächenbehandlung der Innenräume (Mediumsandstrahlen, Elektropolieren, chemisches Polieren je nach Material und Kanalgröße) → Feinbearbeitung der Schnittstellenflächen und Durchflussprüfung. Das Schleifen von Innenräumen ist manuell kaum machbar; alternative Verfahren müssen vorab mit dem Bearbeiter auf Machbarkeit abgestimmt werden.
Beachten Sie: Bei diesen drei Routen gibt es kaum eine, die mit „nur einem Arbeitsschritt“ abgeschlossen ist. Die Nachbearbeitung des Metall-3D-Drucks ist im Kern eine Kombination: Wärmebehandlung steuert die inneren Eigenschaften, Oberflächenbehandlung steuert Aussehen sowie Korrosions- und Verschleißbeständigkeit, Feinbearbeitung steuert die endgültigen Maße – jeder Teil deckt einen Bereich ab, und fehlt einer, kann man in der Abnahmephase hängen bleiben.

Wenn Sie konkrete Bauteile, Materialien und Abnahmeanforderungen haben, beschreiben Sie Verwendung und kritische Maße klar und bestätigen Sie dann im Angebotsportal oder auf der Seite CNC-Bearbeitungskapazitäten, wie die anschließende Feinbearbeitung und Prüfung verzahnt werden – das ist eher einmal richtig gemacht als reines Preisvergleichen. Die Grenzen der Nachbearbeitungsauswahl richten sich letztlich immer nach den Toleranzen, Rauheiten und Einsatzbedingungen auf der Zeichnung.
Häufige Fragen
Die folgenden Fragen sind im Wesentlichen die, die Leser nach den vorstehenden Prozessketten am häufigsten nachfragen. Die Antworten geben möglichst Entscheidungsgrundlagen, keine absoluten Zusagen.
Können Metall-3D-Druckteile nach dem Entnehmen einfach nur geschliffen und poliert und dann direkt verwendet werden?
In den meisten Fällen reicht das nicht aus. Schleifen und Polieren verändern nur die Oberfläche und lösen weder Eigenspannungen noch innere Porosität noch die Maßprobleme an kritischen Passflächen. Wenn ein Teil nur zur optischen Präsentation dient, keine Kräfte aufnimmt und nicht montiert wird, mögen Stützentfernen plus Oberflächenbehandlung ausreichen; sobald es jedoch um Passung, Dichtheit, Ermüdung oder Kraftaufnahme geht, müssen in der Regel auch Spannungsarmglühen, Wärmebehandlung und sogar heißisostatisches Pressen sowie Feinbearbeitung eingeplant werden. Der Ausgangspunkt der Beurteilung ist, wo das Teil eingesetzt wird, und nicht, welches Verfahren man zuerst auswählt.
Stützentfernen und Spannungsarmglühen – was zuerst?
Üblicherweise zuerst das Spannungsarmglühen und danach das Abschneiden der Stützen, besonders bei Teilen mit geringer Steifigkeit, dünnen Wänden und großen Spannweiten. Der thermische Zyklus während des Druckens hinterlässt Eigenspannungen im Teil; werden die Stützen zuerst entfernt, verliert das Teil seine Fixierung, und bei der Spannungsfreisetzung kann es sich leicht verziehen oder sogar reißen. Bei sehr steifen, massiven Teilen kann die Reihenfolge flexibler gehandhabt werden, aber die konkrete Planung sollte mit dem Bearbeiter anhand der Bauteilstruktur abgestimmt werden – nicht einfach pauschal annehmen.
Sollte jedes Metall-3D-Druckteil einmal heißisostatisch gepresst werden?
Nein. Heißisostatisches Pressen zielt vor allem auf Anwendungen mit extrem hohen Anforderungen an die Innenqualität, etwa kraftaufnehmende Teile, ermüdungsempfindliche Teile und kritische Medizinteile. Es kann innere Poren, Lunker und Mikrorisse schließen; in der Branche wird häufig formuliert, dass die Dichte nahezu 100 % erreichen kann, doch der konkrete Effekt hängt von Material und Verfahren ab. Es beeinflusst zudem Maße und Oberfläche, sodass üblicherweise Aufmaß vorgesehen und eine nachfolgende Feinbearbeitung eingeplant werden muss. Bei Teilen mit durchschnittlichen Anforderungen an die Innenqualität kann dies eine Kostenverschwendung sein.
Bis zu welchem Grad sollte die Oberflächenbehandlung erfolgen, und wie beurteilt man, ob es ausreicht?
Das hängt vom Verwendungszweck ab. Wenn nur das Aussehen gefordert ist, ist Schleifen bis zu einigen hundert Körnungen und anschließendes Polieren meist akzeptabel; bei Anforderungen an Korrosions- und Verschleißbeständigkeit sind funktionale Behandlungen wie Anodisieren, Galvanisieren, Passivieren oder Nitrieren zu erwägen; bei Dichtheits- oder Passungsanforderungen muss die Oberflächenrauheit oft in der Zeichnung festgelegt und dann abgenommen werden. Beim Schleifen wird die Körnung des Schleifpapiers schrittweise von einigen hundert auf mehrere tausend Körnungen erhöht; höhere Körnungen ergeben glänzendere Oberflächen, doch komplexe Innenräume und tiefe Spalten sind manuell schwer zu schleifen – hier sind Strahlverfahren mit Medien oder Polieren realistischer. Maßgeblich sind letztlich die Zeichnungsangaben und die Prüfergebnisse.
Warum ist nach der Nachbearbeitung noch CNC-Feinbearbeitung erforderlich?
Weil die Maß- und Formgenauigkeit der additiven Fertigung üblicherweise nicht den Anforderungen an Passflächen, Gewinde, Lagerstellen und Dichtflächen entspricht. Für diese Positionen ist in der Regel ein Bearbeitungsaufmaß vorzusehen, und nach Abschluss der Nachbearbeitung werden die Toleranzen durch CNC-Drehen und -Fräsen sichergestellt. Außerdem müssen innere Defekte additiv gefertigter Teile zerstörungsfrei geprüft werden, und Formabweichungen können mithilfe von 3D-Scannen verglichen werden. Welche Merkmale zwingend Aufmaß benötigen, sollte am besten bereits in der Zeichnungsphase mit dem Bearbeiter abgestimmt werden, damit nicht erst nach der Nachbearbeitung festgestellt wird, dass kein Material mehr zum Zerspanen vorhanden ist.
Key takeaways
- Nach dem Entnehmen aus der Anlage sind Metall-3D-Druckteile in der Regel nicht direkt einsatzfähig: Eigenspannungen, Porosität, raue Oberflächen, anhaftendes Pulver und Maßabweichungen können vorhanden sein.
- Die Nachbearbeitung ist eine Kette, kein einzelner Prozess: Pulverentfernung und -rückgewinnung → Stützen entfernen/Spannungen abbauen → Wärmebehandlung oder heißisostatisches Pressen → Oberflächenbehandlung → Feinbearbeitung und Prüfung.
- Drei Prozessarten lösen drei Problemarten: Wärmebehandlung stellt die Eigenschaften ein und baut Eigenspannungen ab, heißisostatisches Pressen verdichtet innere Defekte und erhöht die Dichte, Oberflächenbehandlung verändert Aussehen, Korrosionsbeständigkeit und Verschleißfestigkeit.
- Die Auswahl sollte vom endgültigen Einsatzzweck des Bauteils rückwärts erfolgen: Einsatzumgebung, Belastungsart, Anforderungen an das Aussehen, Montagegenauigkeit sowie Kosten und Termin bestimmen gemeinsam die Kombination.
- Die Pulverbehandlung wird am leichtesten übersehen, beeinflusst aber gleichzeitig die Druckqualität, die Arbeitssicherheit und die Stabilität der Serienfertigung.



