Was ein Metallverarbeitungsbetrieb eigentlich macht: Zuerst die Grenzen von Gießen, Schmieden und CNC-Bearbeitung unterscheiden
Bei der Suche nach „Metallverarbeitungsbetrieb“ erhalten Sie einen Bildschirm voller Fabrikverzeichnisse, eine Seite mit Gerätefotos und eine Reihe von Servicelisten mit „CNC-Bearbeitung, Gießen, Schmieden, Blechbearbeitung, Oberflächenbehandlung“. Was Sie wirklich blockiert, ist nicht, dass Sie keine Fabrik finden, sondern dass Sie nicht beurteilen können, wessen Fähigkeiten auf Ihr Bauteil passen. Bei demselben Aluminiumgehäuse sind Kostenstruktur, Formeninvestition und erreichbare Maßgenauigkeit völlig unterschiedlich, je nachdem ob gegossen, geschmiedet oder CNC-bearbeitet wird – bei falsch gewähltem Verfahren verliert jeder spätere Preisvergleich seine Bedeutung.
Die erste Frage lautet also nicht „Ist diese Fabrik geeignet?“, sondern „Zu welcher Art von Formgebungslogik gehört mein Bauteil?“. Die Hauptfähigkeiten von Metallverarbeitungsbetrieben lassen sich grob in drei Linien einteilen, deren physikalische Grenzen jeweils klar sind.
Gießen: Flüssiges Füllen der Form, für komplexe Innen- und Außenkonturen
Beim Gießen wird geschmolzenes Metall in eine Form gegossen und nach dem Abkühlen als Rohling entnommen. Seine Stärke ist die Formfreiheit: interne Ölkanäle, unregelmäßige Kühlrippen, dünnwandige Verstärkungsstrukturen – Merkmale, die durch subtraktive Verfahren lange oder gar nicht herausgearbeitet werden können, entstehen beim Gießen in einem Schritt. Häufige Werkstoffe sind Aluminiumlegierungen, Messing, Gusseisen und Stahlguss. Nachteile sind, dass Oberflächenrauheit und Maßkonsistenz meist schlechter als bei der spanenden Bearbeitung sind und kritische Passflächen oft mit Aufmaß versehen und anschließend auf der Maschine bearbeitet werden müssen. Je größer die Stückzahl, desto geringer die Formkosten pro Stück; bei Einzelstücken oder wenigen Teilen sind die Formkosten unwirtschaftlich.
Schmieden: Druckumformung für dichtes Gefüge und mechanische Eigenschaften
Beim Schmieden wird ein Metallrohling unter Druck in eine Form gepresst; die üblichen Anlagenpresskräfte reichen von einigen hundert Tonnen bis zu Zehntausenden Tonnen. Nach dem Erwärmen und Erweichen entsteht die Form, die Metallflusslinien verlaufen kontinuierlich entlang der Bauteilkontur, das Gefüge ist dichter, und die Ermüdungs- und Schlagfestigkeit ist meist besser als bei Gussstücken aus demselben Werkstoff. Der Preis dafür ist eine geringe Formfreiheit – Hinterschneidungen, tiefe Kavitäten und feine innere Kanäle lassen sich schwer schmieden und erfordern oft anschließende spanende Bearbeitung. Geeignet für lasttragende Teile: Pleuel, Flansche, Radnaben, Werkzeugköpfe. Das Erkennungssignal ist einfach: Muss ein Teil Kräfte aufnehmen und ermüdungsfest sein, hat Schmieden Priorität; geht es nur um Form und Maß, ist es anders zu bewerten.
CNC-Bearbeitung: Subtraktives Abtragen für präzise Maße und gleichbleibende Toleranzen
Bei der CNC-Bearbeitung wird aus einem ganzen Block gefräst, gedreht, gebohrt, Gewinde geschnitten, funkenerodiert und drahtgeschnitten, wobei das Material Schicht für Schicht abgetragen wird. Ihr Kernwert sind Maßgenauigkeit und Oberflächenqualität: Übliche Bearbeitungstoleranzen liegen in der Branche häufig im Bereich von ±0,05 mm, bei hoher Präzision ist dies gesondert zu klären, abhängig von Struktursteifigkeit, Bezügen und Prüfmitteln. Es fallen keine Formkosten an, und eine Designänderung erfordert nur eine Programmänderung, weshalb in der Prototypen- und Kleinserienphase fast standardmäßig CNC verwendet wird. Der Nachteil ist, dass die Stückkosten nur begrenzt sinken – jedes Teil belegt Maschinenzeit, komplexe Kavitäten erfordern lange Bearbeitungszeiten und hohen Werkzeugverbrauch.
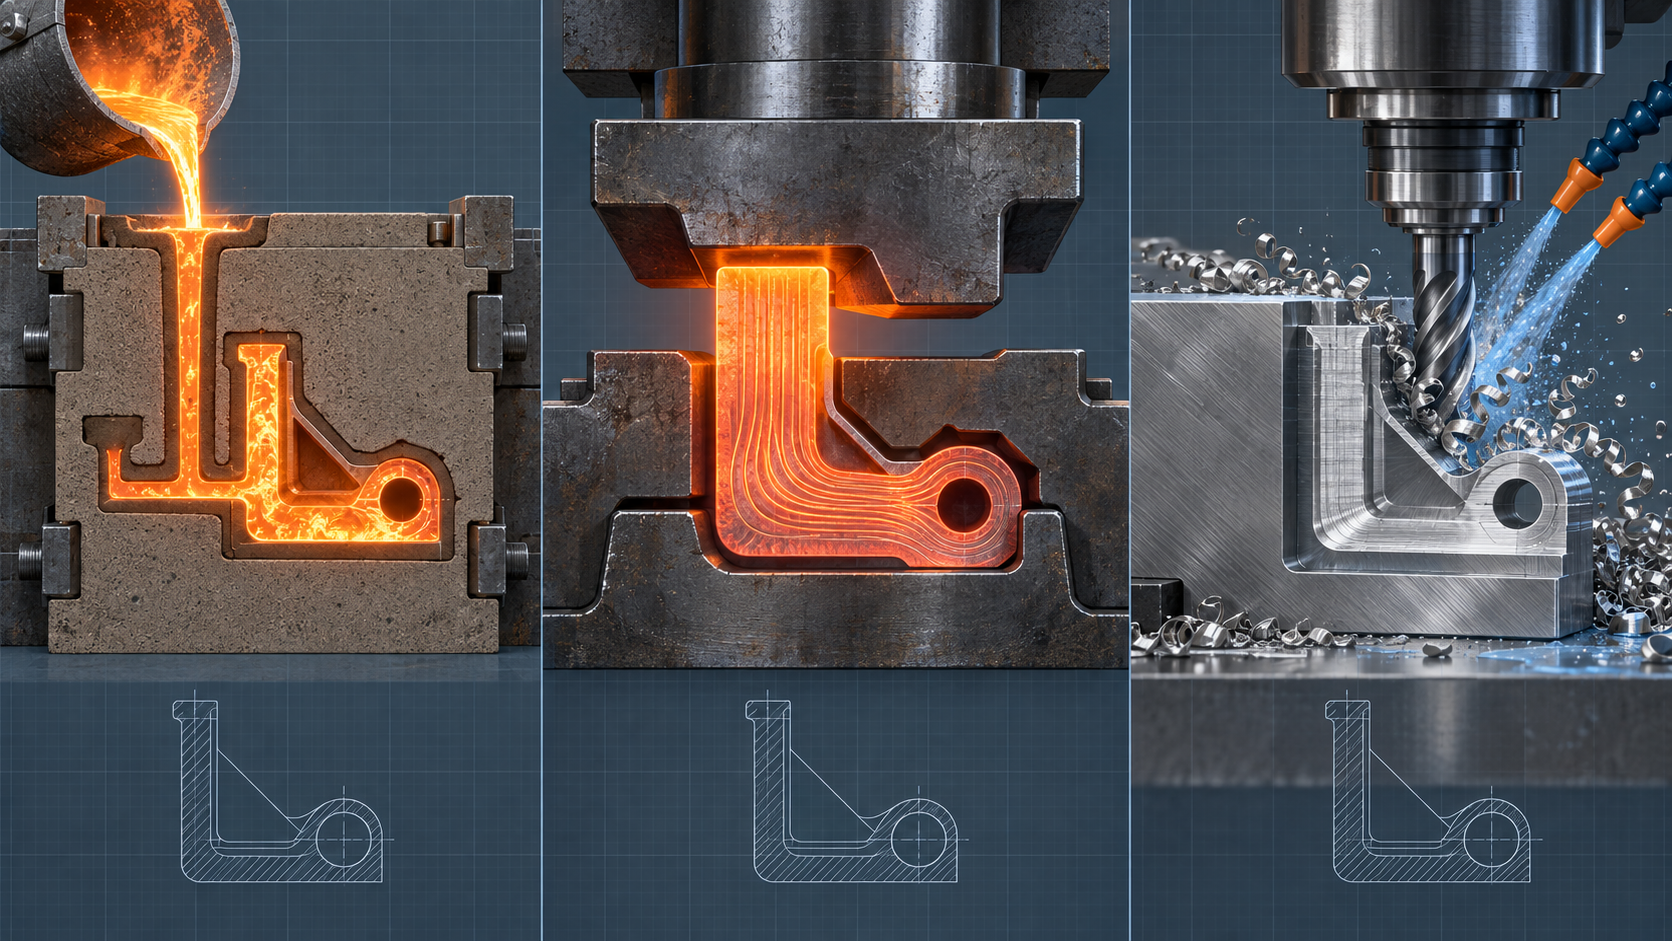
Betrachtet man diese drei Linien zusammen, ergibt sich eine Schlussfolgerung: Ein Metallverarbeitungsbetrieb muss nicht alles beherrschen, aber Sie müssen wissen, in welche Kategorie Ihr Bauteil fällt. Wenn Sie ein lasttragendes Strukturteil herstellen wollen, aber eine Fabrik finden, die nur Gießen anbietet, oder ein komplexes Gehäuse mit internen Kanälen bei einer reinen CNC-Werkstatt anfragen, verbrennen Sie den Großteil der Kommunikationskosten schon vor dem Angebot. Zuerst das Verfahren bestimmen, dann über den Lieferanten sprechen – das ist das erste Feld der Bewertungscheckliste.
Sechs Dimensionen zur Bewertung eines Metallverarbeitungsbetriebs: von der Fähigkeitsliste bis zum digitalen Service
Bei der Suche nach einem Metallverarbeitungsbetrieb fürchtet man zwei Dinge: Ein Angebot enthält nur eine Zahl, und auf jede Frage kommt die Antwort „Das können wir“. Ob ein Metallverarbeitungsbetrieb wirklich passt, lässt sich nicht daran erkennen, wie viele Maschinen er auflistet, sondern daran, ob sechs Dinge klar erklärt werden können. Zu jedem Punkt folgt unten eine „Was sollte man fragen“-Formulierung, die Sie direkt in die Anfrage-E-Mail übernehmen können.
1. Breite der Verfahrens- und Materialabdeckung: Hat er Ihr Material schon bearbeitet?
Gießen, Schmieden und CNC-Bearbeitung sind drei unterschiedliche technische Wege; ein Metallverarbeitungsbetrieb muss nicht alles beherrschen, aber Sie müssen wissen, in welche Kategorie Ihr Bauteil fällt. Noch entscheidender ist die Materialerfahrung: 6061-Aluminium und 7075-Aluminium erfordern unterschiedliche Schnittparameter, 304-Edelstahl neigt zur Kaltverfestigung, dünnwandige Teile aus H62-Messing verformen sich leicht. Ob etwas schon einmal gemacht wurde, sieht man dem Angebot nicht an, aber der Ausschussquote.
Was sollte man fragen: „Welche Sorten Aluminium, Edelstahl und Kupfer haben Sie in den letzten sechs Monaten bearbeitet? Können Sie einen Arbeitsplan oder ein Erstmusterprüfberichtsmuster für ein vergleichbares Teil bereitstellen?“
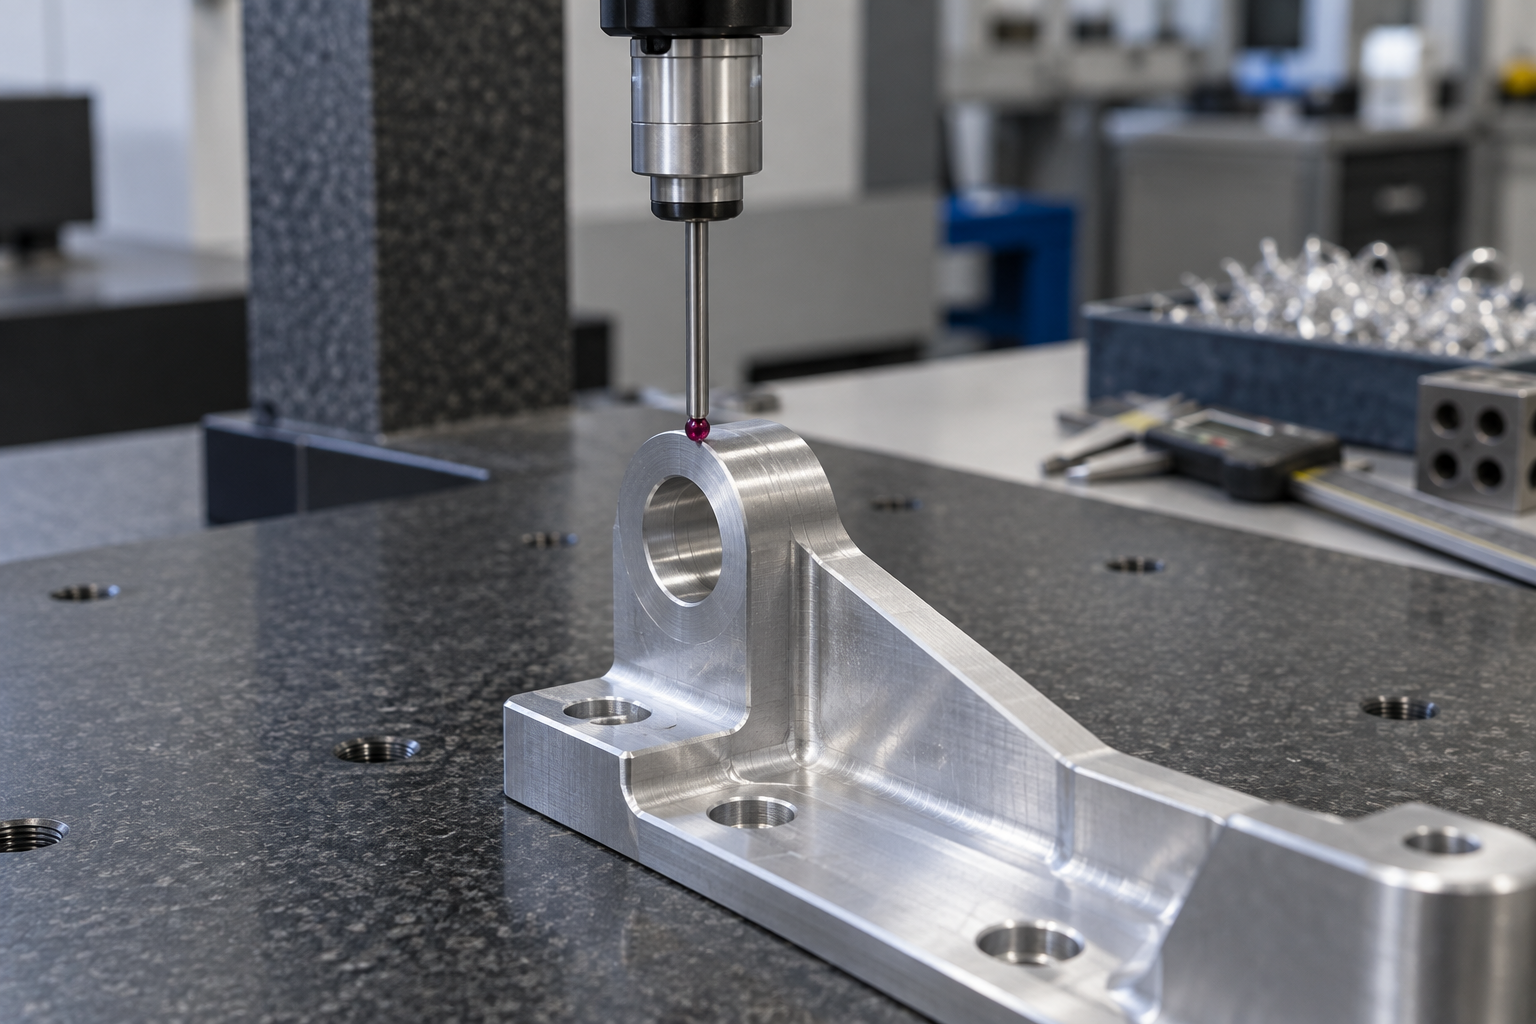
2. Toleranz- und Prüffähigkeit: Fragen Sie nicht nur „Können Sie das?“, sondern „Wie weisen Sie es nach?“
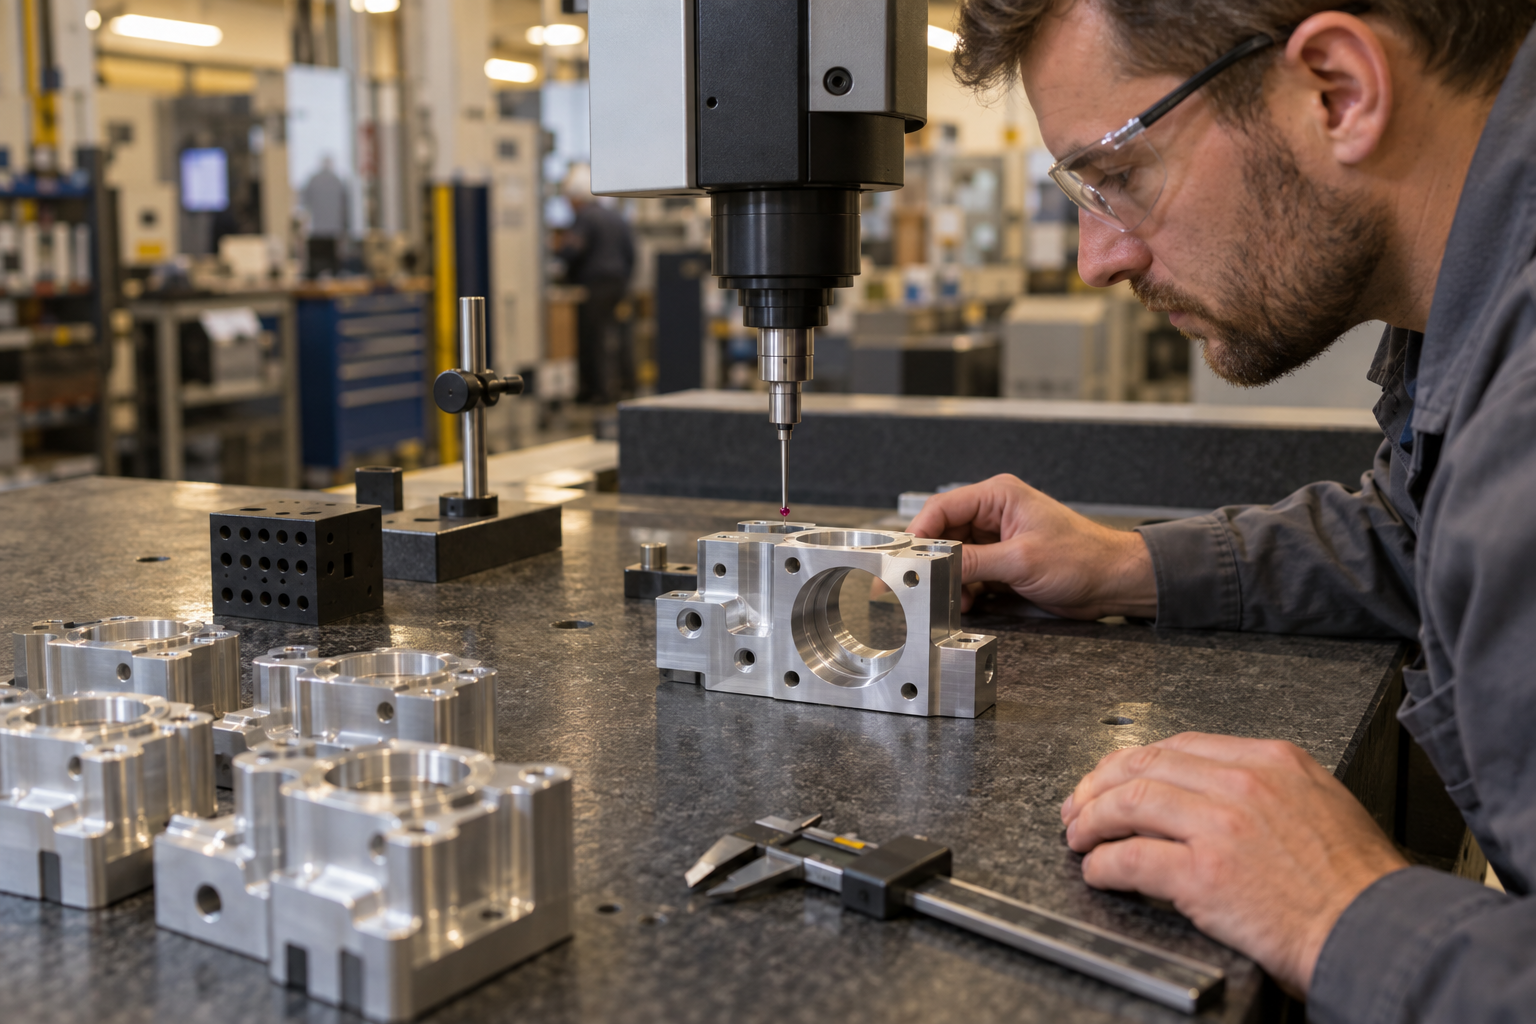
Übliche CNC-Bearbeitungstoleranzen liegen in der Branche häufig im Bereich von ±0,05 mm; höhere Genauigkeitsanforderungen hängen vom konkreten Merkmal ab und müssen Punkt für Punkt bestätigt werden – eine Zahl lässt sich nicht auf die gesamte Zeichnung übertragen. Aussagekräftiger als der Toleranzwert sind die Prüfmittel: Koordinatenmessgerät oder Messschieber? Werden kritische Maße vollständig oder stichprobenartig geprüft? Wie hoch ist der Stichprobenanteil? Werden Prüfmittel mitgeliefert?
Was sollte man fragen: „Mit welchen Prüfmitteln werden kritische Maße geprüft? Wie werden Erstmuster und Serie jeweils geprüft? Können Prüfberichte mit der Lieferung beigelegt werden?“
3. Qualitätssystem und Rückverfolgbarkeit: Über das Zertifikat hinaus zählt der Prozess
Der Wert eines Qualitätssystems liegt nicht im Zertifikat selbst, sondern darin, ob es im Alltag gelebt wird: Gibt es Chargenaufzeichnungen für eingehendes Material, Versionsverwaltung für Werkzeuge und Programme, wie werden fehlerhafte Teile isoliert und nachgeprüft? Wenn der Anbieter nur mündlich versichert „Wir sind sehr streng“, aber nicht erklären kann, wie nachgearbeitete Teile gekennzeichnet werden, ist das System nur Fassade.
Was sollte man fragen: „Wie werden fehlerhafte Teile isoliert? Wie werden nachgearbeitete Teile und Gutteile auf dem Laufzettel unterschieden?“
4. Digitale Services: Geschwindigkeit von Online-Angebot und DFM-Feedback
Der Digitalisierungsgrad wirkt sich direkt auf den Zeitaufwand für frühe Iterationen aus. Metallverarbeitungsbetriebe, die 3D-Modelle hochladen und automatisch ein vorläufiges Angebot erhalten können, verfügen meist über eine strukturierte Prozessbibliothek und konsistentere Angebotsgrundlagen. Wertvoller als das Online-Angebot ist die Geschwindigkeit des DFM-Feedbacks: Wie lange dauert es nach dem Senden der Zeichnung, bis Fertigbarkeitshinweise eintreffen, und sind diese konkret auf eine Verrundung oder ein Toleranzband bezogen?
Was sollte man fragen: „Wie lange dauert das DFM-Feedback nach dem Senden der Zeichnung in der Regel? Ist das Feedback eine Vorlage oder auf meine Zeichnungsversion zugeschnitten?“
5. Preistransparenz: Enthält das Angebot Arbeitszeit und Material?
Ein Angebot, das nur einen Gesamtpreis nennt, muss bei einer späteren Maßänderung möglicherweise neu verhandelt werden. Ein Angebot, das Arbeitszeit, Material, Oberflächenbehandlung und Vorrichtungskosten aufschlüsselt, bietet eine Grundlage für Änderungen und erleichtert die Beurteilung, welcher Posten die Kosten treibt. Die Höhe des Preises selbst hängt oft direkt von Stückzahl, Toleranz und Materialausnutzung ab; einen Stückpreis ohne diesen Kontext zu betrachten, ist sinnlos.
Was sollte man fragen: „Kann das Angebot in Material, Bearbeitungszeit, Vorrichtung und Oberflächenbehandlung aufgeschlüsselt werden? Welchen Posten beeinflusst eine Maßänderung ungefähr?“
6. Lieferzuverlässigkeit: Auf die Produktionsplanungslogik achten, nicht nur auf das zugesagte Datum
Die Lieferzeit hängt von der Teilekomplexität, der Materialbevorratung und der aktuellen Produktionsplanung der Fabrik ab. In der Branche gibt es durchaus Eilfälle von nur wenigen Dutzend Stunden, doch das sind meist kleine Teile, einfache Arbeitsgänge und Einschübe, die nicht als Standarderwartung gelten dürfen. Verlässlicher ist es, die Planungslogik zu klären: Wie werden Eilaufträge eingeschoben, wie wird bei Materialmangel informiert, wer meldet sich bei Abweichungen proaktiv?
Was sollte man fragen: „Erfolgt die Planung nach Auftragseingang oder nach Engpassarbeitsgang? Wie viele Tage im Voraus werde ich über verspätete Materiallieferungen informiert?“
Von diesen sechs Dimensionen entscheiden die ersten drei darüber, ob das Teil richtig gefertigt werden kann, die letzten drei darüber, ob die Zusammenarbeit reibungslos verläuft. Bei der Bewertung eines Metallverarbeitungsbetriebs ist es deutlich verlässlicher, die Fragen in eine Tabelle aufzunehmen und Punkt für Punkt zu bewerten, als die Geräteliste im Prospekt zu studieren. Wenn Sie zunächst eine erste Preisspanne zur Budgetankerung benötigen, können Sie das Modell über den klassischen Angebotseingang einreichen und dann mit konkreten Zahlen in die Detailverhandlung gehen.
Praktische Schwierigkeiten bei der Materialbearbeitung: Wo Edelstahl, Aluminium und Messing jeweils hängen bleiben
Bei derselben Maschine und demselben Werkzeug kann sich die Ausschussquote bei einem anderen Material vervielfachen. Bei der Suche nach einem Metallverarbeitungsbetrieb steht in der Fähigkeitsliste „Aluminium, Kupfer, Edelstahl, Titan – alles machbar“, was ausreichend klingt; doch was Angebotshöhe und Termintreue wirklich bestimmt, ist, ob dieser Betrieb bei den Bearbeitungseigenschaften jedes Materials schon Erfahrung mit Fallstricken gesammelt hat. Im Folgenden wird anhand der drei häufigsten Materialien erläutert, wo sie jeweils hängen bleiben, welche Anforderungen sie an Werkzeuge und Spannmittel stellen und wie sich diese Schwierigkeiten im Angebot niederschlagen.
304 Edelstahl: Kaltverfestigung ist die erste Hürde, die man nicht umgehen kann
Das Problem mit 304 Edelstahl liegt nicht in der hohen Härte, sondern in der Kaltverfestigung. Sobald in der Schnittzone eine plastische Verformung entsteht, steigt die Oberflächenhärte schnell an, und der nächste Schnitt erfolgt in noch härterem Material. Die Folge: schneller Werkzeugverschleiß, höhere Schnittkräfte, deutliches Zurückweichen des Werkzeugs – die Maße werden immer ungenauer, und die Oberflächengüte sinkt ebenfalls.
Die Lösung ist nicht, dagegen anzukämpfen. In der Branche üblich ist niedrige Drehzahl, großer Vorschub, Werkzeug stets im Material eingreifend, um zu vermeiden, dass die Schneidenspitze wiederholt über die Oberfläche streift; Kühlmittel in ausreichender Menge, gezielt auf die Schnittzone gerichtet, damit die Späne nicht die bereits bearbeitete Fläche erneut reiben. Bei den Werkzeugen werden meist beschichtete Hartmetalle oder Cermets verwendet, die Schneidkante bleibt scharf.
Auch das Spannen ist heikel. Dünnwandige Edelstahlteile haben geringe Steifigkeit, bei etwas zu großer Spannkraft werden sie oval, bei etwas zu geringer schwingt das Werkzeug. Erfahrene Werkstätten verwenden Weichbacken, Dehnspannhülsen oder spezielle Vorrichtungen, um die Spannkraft zu verteilen, statt mit einem Standard-Schraubstock hart zu spannen. Diese Rüstzeiten fließen alle in das Angebot ein.
6061 Aluminium: Aufbauschneiden und Klebneigung bestimmen die Oberflächenrauheit
6061 Aluminium ist weich und leitet Wärme gut, lässt sich leicht zerspanen, aber Klebneigung ist der Hauptfeind. Späne verschweißen unter hoher Temperatur und hohem Druck mit der Schneidkante und bilden eine Aufbauschneide, die mal größer, mal kleiner wird – das entspricht einer unregelmäßigen Schneide an der Werkzeugspitze, die erzeugte Oberfläche wird fleckig, und die Maße schwanken.
Der Ansatz ist, die Späne schnell abzuführen und nicht an der Schneidkante verweilen zu lassen: hohe Drehzahl, großer Spanwinkel, scharfe polierte Schneidkante, kombiniert mit Hochdruckkühlung oder Nebelkühlung, um die Aluminiumspäne wegzublasen. Zu niedrige Drehzahlen begünstigen sogar die Klebneigung – das ist entgegen der Intuition bei Stahl.
Bei dünnwandigen Aluminiumteilen ist die Verformung durch das Spannen schwieriger als das Zerspanen selbst. Aluminiumlegierungen haben einen niedrigen Elastizitätsmodul, sie federn nach dem Spannen zurück, und nach dem Lösen ist das Maß außerhalb der Toleranz. Übliche Gegenmaßnahmen sind das Belassen von Prozessansätzen, die Verwendung von Vakuumspannplatten oder Wachsfixierung, die nach der Bearbeitung entfernt werden. Solche Lösungen erhöhen direkt die Stückzeit, das Angebot ist natürlich teurer als bei einer dicken Platte.
H62 Messing: gute Plastizität führt gerade bei dünnwandigen Teilen und beim Spannen zu Verformung
Messing lässt sich gut zerspanen und hat eine helle Oberfläche, wird oft als „leicht zu bearbeitendes“ Material angesehen. Das Problem liegt in der Plastizität und Wärmeausdehnung. H62 Messing ist gut verformbar, dünnwandige Teile und schlanke Wellen neigen unter Schnitt- und Spannkräften zum Verbiegen und Zurückweichen; die beim Bearbeiten entstehende Wärme lässt das Werkstück sich ausdehnen, bei der Messung ist es noch maßhaltig, nach dem Abkühlen ist das Maß zu klein.
Deshalb liegt die Schwierigkeit bei Messingteilen oft nicht am Werkzeug, sondern an der Ablaufplanung und dem Messzeitpunkt. Sinnvoll ist es, Schruppen und Schlichten zu trennen, eine Alterung oder Abkühlung vor dem Schlichten abzuwarten und kritische Maße unter konstanten Temperaturbedingungen zu messen. Beim Spannen wird häufig axiales Anpressen statt radialem Spannen verwendet, um die radiale Verformung zu verringern.
Diese Inhalte sind für den Einkäufer praktisch relevant: Wenn eine Metallverarbeitungsfirma von sich aus nach Wandstärke, Toleranz und Messmethode Ihrer Messingteile fragt, zeigt das, dass sie solche Arbeiten wirklich schon gemacht hat und nicht einfach mit allgemeinen Parametern einen Schnitt fährt.
Betrachtet man die drei Materialien zusammen, zeigt sich, dass materialbedingte Bearbeitungsschwierigkeiten selten auf einen einzelnen Faktor zurückzuführen sind, sondern meist ein Zusammenspiel von Schnittparametern, Werkzeugen, Spannen und Messzeitpunkt. Deshalb kann dasselbe Zeichnungsteil bei verschiedenen Werkstätten preislich deutlich auseinanderliegen – der Unterschied liegt nicht an der Maschine, sondern an der Voraussicht und Erfahrung bezüglich des Materialverhaltens.
DFM-Zusammenarbeit: Warum gute Werkstätten schon vor dem Angebot Ihre Zeichnung ändern
Was DFM konkret ändert: fünf häufige Ansatzpunkte
- Abstimmung von Radius und Werkzeugradius – innere rechte Winkel können nur mit zusammengesetzten Werkzeugen oder Erodieren entgratet werden, Kosten und Lieferzeit steigen. Wenn der Innenradius größer als der verwendete Fräserradius gemacht wird, kann er in einem Zug bearbeitet werden.
- Mindestwandstärke und Entformungsrichtung – Guss- und Schmiedeteile haben Entformungsanforderungen, dünnwandige Stellen sind beim Füllen und Abkühlen problematisch; die Trennfläche bereits in der Designphase festzulegen spart viel gegenüber einer Änderung nach dem Werkzeugbau.
- Bezug und Spannen – ob das Teil eine spannbare Fläche oder einen Prozessansatz hat, bestimmt direkt, wie viele Vorrichtungen nötig sind und ob Weichbacken erforderlich sind. Teile ohne Spannbezug schlagen sich zwangsläufig im Angebot nieder.
- Ist das Toleranzband zu eng – auch Nicht-Passmaße auf ±0.02mm zu setzen, ist ein häufiger Kostentreiber. In der Branche liegt das übliche Toleranzband beim CNC-Bearbeiten in der Größenordnung von ±0.05mm, höhere Genauigkeit erfordert eine Bewertung von Prozess und Messmitteln sowie die Bestätigung der Notwendigkeit der Angabe in der Zeichnung.
- Verhältnis von Loch tiefe zu Lochdurchmesser – Löcher mit großem Tiefen-Durchmesser-Verhältnis erfordern Stufenbohren, Kanonenbohren oder Erodieren, die Risiken bei Spanabfuhr und Verlauf sind hoch, eine unsichtbare Quelle für Angebotsunterschiede.
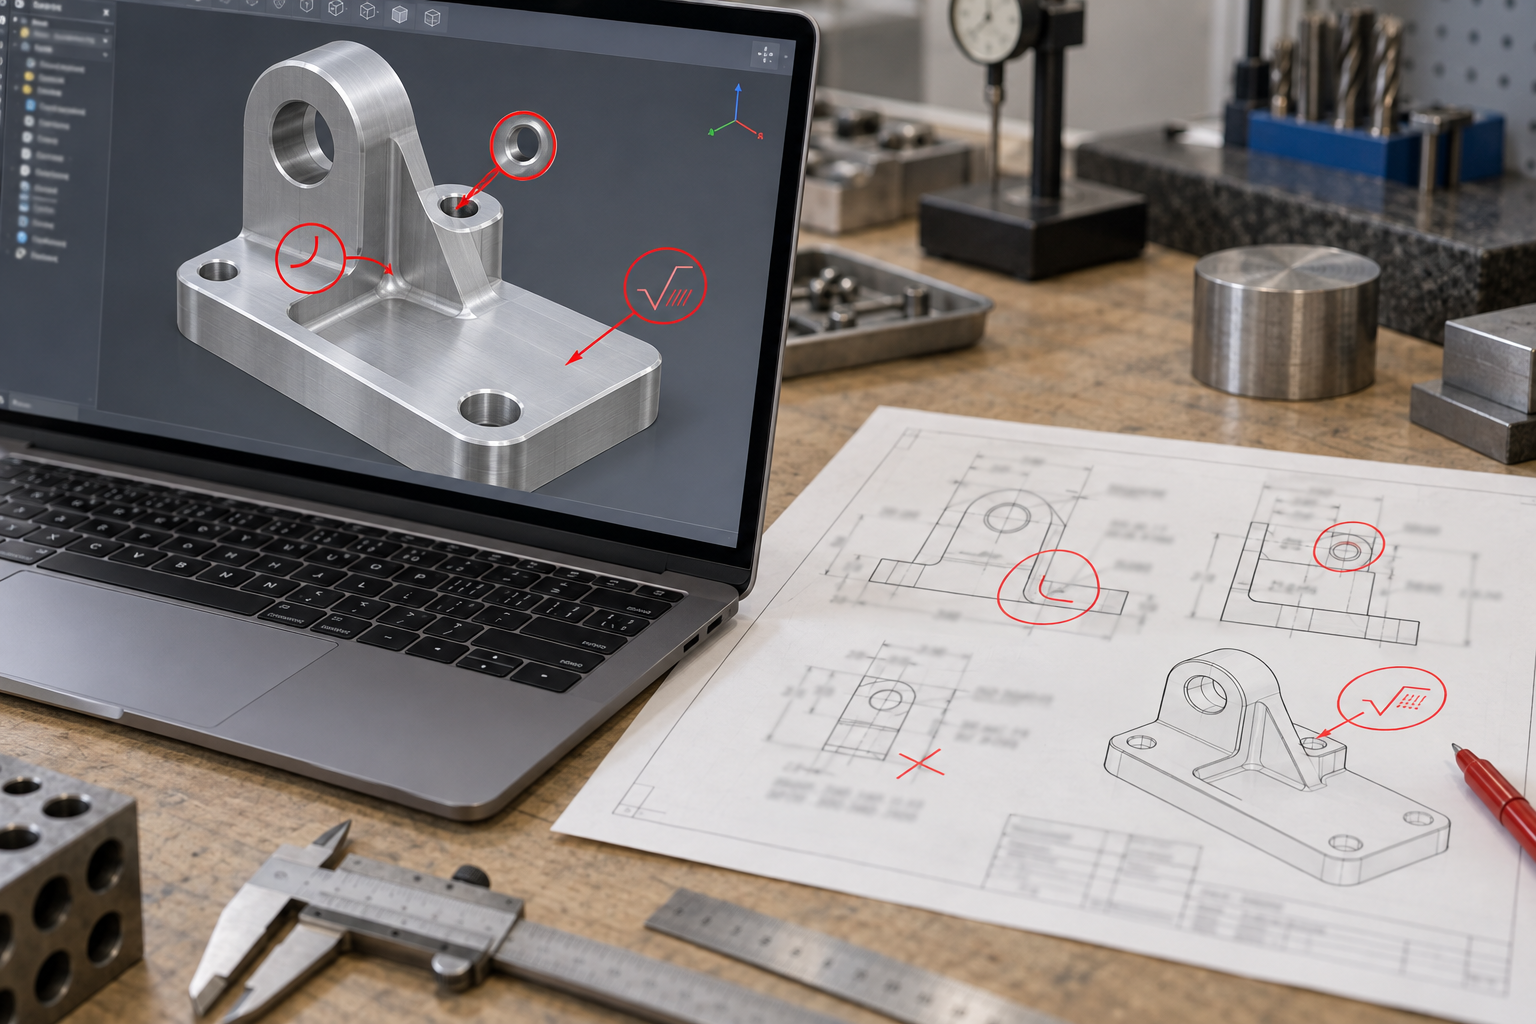
Warum DFM im Angebotsstadium auftaucht und nicht erst nach Vertragsabschluss
DFM-Empfehlungen sind nicht immer richtig – wie beurteilt man, ob man sie übernehmen sollte
Vom Prototyp zur Serienfertigung: Wie man die Lieferfähigkeit einer Metallverarbeitungsfirma überprüft
Bei der Bewertung einer Metallverarbeitungsfirma ist das wirklich Kopfzerbrechen bereitende nicht das Prototyping, sondern der Weg vom Musterteil zur Serie. Schöne Musterteile, schwache Serienfertigung – das ist die häufigste Unfallform im Einkauf. Lieferfähigkeit ist nicht der Satz „wir liefern schnell“, sondern ein überprüfbarer Prozess: Werden die Prozessdokumente mit der Serie aktualisiert, wie wird die Erstmusterprüfung durchgeführt, wer verwaltet Formen und Vorrichtungen. Anhand dieser Punkte lässt sich grundsätzlich beurteilen, ob die Gegenseite einen reibungslosen Übergang schaffen kann.
Prototyp, Kleinserie, Serienfertigung: die Logik der Prozesskonfiguration in verschiedenen Phasen
In der Prototypenphase zählt Geschwindigkeit, CNC-Bearbeitung und 3D-Druck sind die Hauptkräfte: CNC liefert direkt Funktionsteile, das Material ist real, die Toleranzen brauchbar; 3D-Druck eignet sich für Formteile mit komplexer Geometrie, aber geringer Belastung, die Iteration ist schneller. Bei Kleinserien von einigen Dutzend bis einigen Hundert Stück sind Vakuumguss oder Kleinserien-CNC üblich – Ersteres ist kostengünstig, aber die Materialeigenschaften ähneln Spritzguss, geeignet für Optik- und Montageprüfung; Letzteres hat höhere Stückkosten, aber stabilere Maße.
In der Serienfertigung bestimmt das Material den Weg: Kunststoffteile gehen über Spritzgussformen, Metallteile meist über eine Kombination aus Schmieden oder Gießen plus Zerspanung oder direkt über CNC-Serienfräsen. Sie müssen bestätigen: Kann diese Metallverarbeitungsfirma Ihre aktuelle Phase abdecken und weiß sie, welches Verfahren als Nächstes ansteht? Wenn das Prototyping bei einer Firma erfolgt und die Serienfertigung gezwungenermaßen zu einer anderen wechselt, ist die Übergabe von Zeichnung und Toleranzbezug oft der erste Riss.
Übergangsfähigkeit überprüfen: Erstmusterprüfung, Prozessdokumente und Vorrichtungsverwaltung
Drei konkrete Fragen zu stellen ist nützlicher als Prospekte zu lesen.
Wie wird die Erstmusterprüfung (FAI) durchgeführt? Nicht „wir haben geprüft“, sondern welche Maße geprüft wurden, mit welchen Messmitteln, ob ein Bericht geliefert wird. Vor der Serie einen vollständigen Maßbericht des Erstmusters zu erstellen, ist eine Grundlage einer Metallverarbeitungsfirma; wenn die Gegenseite nur mündlich bestätigen kann, haben Sie bei späterer Maßdrift keine Basis zum Abgleich.
Werden die Prozessdokumente mit der Serie aktualisiert? In der Musterphase wird möglicherweise manuell geschliffen und nachgeformt, in der Serie muss auf Vorrichtungspositionierung umgestellt werden. Wenn die Arbeitsanweisung noch auf dem Stand des Musters ist, zeigt das, dass der Prozess nicht gefestigt ist. Man kann verlangen, den Prozessplan oder das Spannkonzept für Serienteile zu sehen.
Wer verwaltet Formen und Vorrichtungen? Metallteile betreffen Gussformen, Schmiedeformen, CNC-Spezialvorrichtungen. Bestätigen Sie Eigentumsverhältnisse, Aufbewahrung und Wartungsaufzeichnungen. Bei Werkstätten mit chaotischer Vorrichtungsverwaltung zeigen sich Maßschwankungen beim Chargenwechsel meist zuerst.
Lieferzeitbeurteilung: Eilfälle existieren, dürfen aber nicht als Standarderwartung gelten
Die Lieferzeit wird durch drei Faktoren beeinflusst: Teilekomplexität, Materialbeschaffung und Werksplanung. In der Branche gibt es tatsächlich Eil-Prototyping-Fälle von nur einigen Dutzend Stunden, meist kleine Teile, gängige Materialien und zufällig freie Kapazität in der Planung; dies als Standarderwartung zu betrachten, wird fast sicher enttäuscht. Verlässlicher ist es, klar zu fragen: Wie wird die Standard-Planungszeit berechnet? Über welchen Kanal läuft die Eilfertigung, verdrängt sie andere Arbeitsschritte? Wer informiert Sie bei Anomalien (Werkzeugbruch, unqualifiziertes Material) und wie schnell? Eine Metallverarbeitungsfirma, die bereit ist, Risiken frühzeitig zu nennen, ist es wert, weiterverfolgt zu werden, als eine, die immer „kein Problem“ antwortet.
Checkliste der vor der Anfrage vorzubereitenden Unterlagen: Angebote von Metallverarbeitungsbetrieben genauer und schneller erhalten
Wofür 3D-Modell und 2D-Zeichnung jeweils zuständig sind
Kritische Maße und Toleranzen: sparsam bemaßen, Bezüge vereinheitlichen
- Nur Funktionsmaße bemaßen: Maße wie Passbohrungsabstände, Planheit von Montageflächen und Breite von Dichtungsnuten, die beeinflussen, ob etwas montierbar ist; Sichtflächen und Nicht-Passflächen erhalten allgemeine Toleranzen.
- Einheitliche Bezüge: Konstruktionsbezug, Fertigungsbezug und Prüfbezug möglichst auf dieselbe Fläche oder dieselbe Bohrungsgruppe ausrichten, sonst zehrt die Bezugsumstellung die Toleranzzone auf.
- Toleranzzone nicht zu eng wählen: In der Branche liegt die bei CNC-Bearbeitung übliche Toleranzzone in der Größenordnung von ±0,05 mm. Engere Anforderungen müssen gesondert angegeben und die Prüfmittel bestätigt werden; nicht davon ausgehen, dass die Gegenseite sie standardmäßig erreicht.
- Gewinde- und Bohrungsbemaßung normgerecht: M-Spezifikation, Tiefe, ob Durchgangsloch und ob Gewinde schneiden klar angeben, um zeitaufwendige Rückfragen zu vermeiden.
Werkstoff, Oberflächenbehandlung und Mengen-/Terminplanung
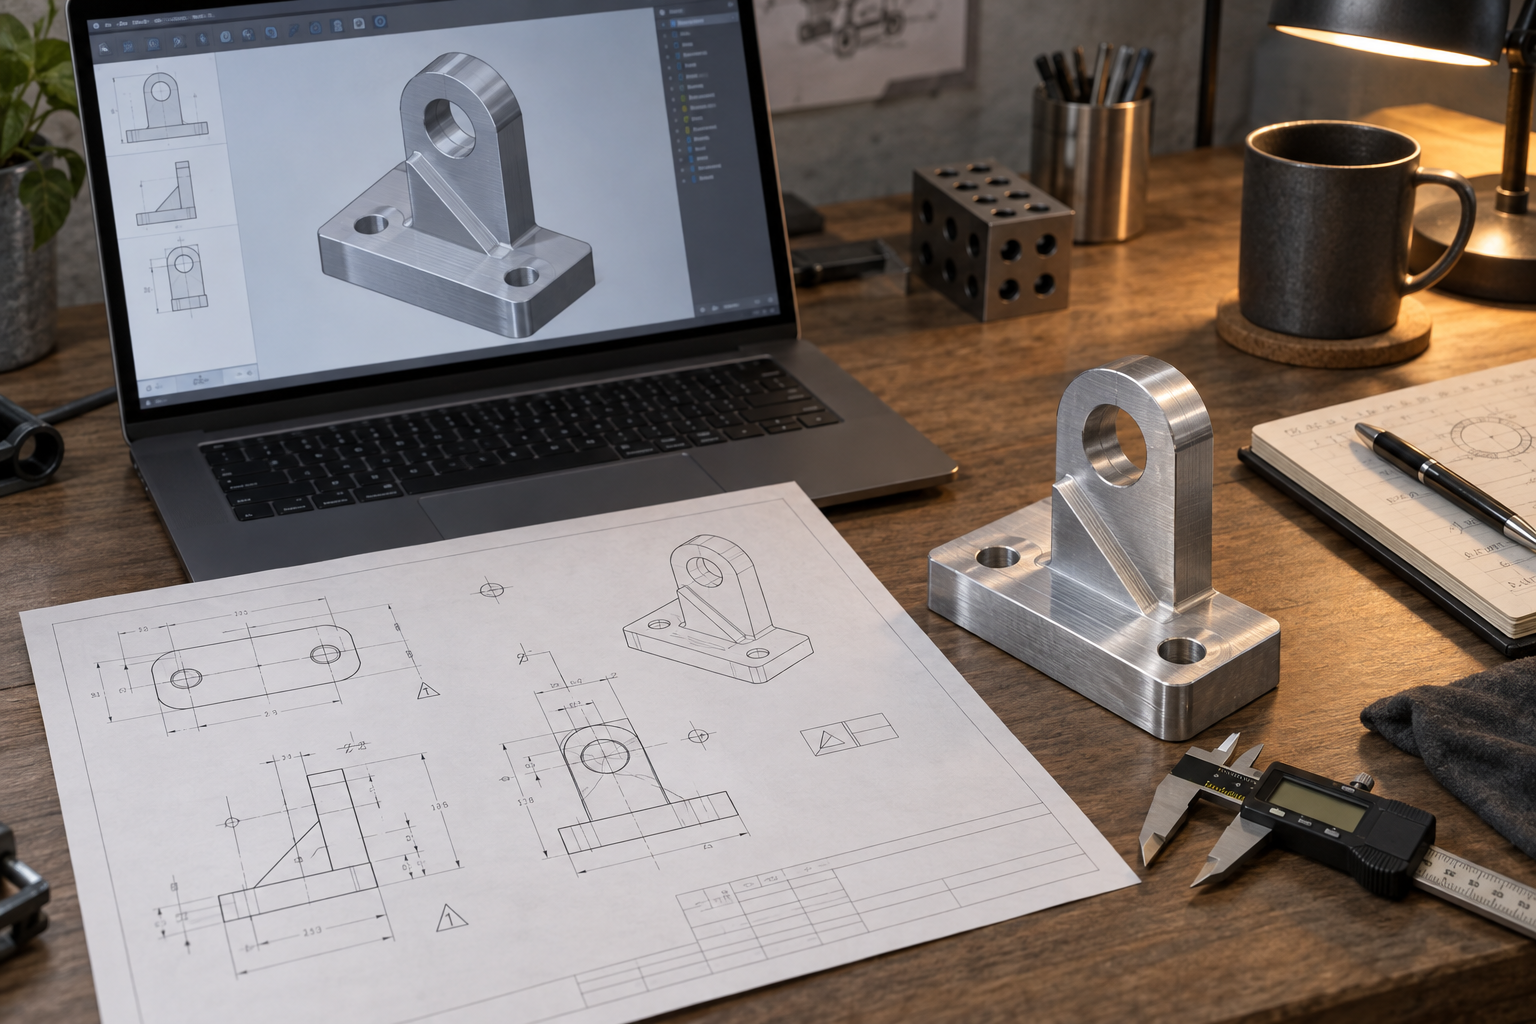
Einbauverhältnisse und Schnittstellenteile ebenfalls mitliefern
Häufige Irrtümer: Fallstricke, wenn nur Ausstattungsliste und Stückpreis betrachtet werden
Wer schon einmal die Websites mehrerer Metallverarbeitungsbetriebe durchgesehen hat, kennt das übliche Bild: Werkstattfotos in einem Neuner-Raster und daneben die Zeile „verfügt über XX CNC-Bearbeitungszentren“. Solche Informationen helfen bei der Lieferantenauswahl kaum – die Anzahl der Maschinen ist nicht gleich der effektiven Kapazität und erst recht nicht gleichbedeutend damit, dass Ihr Teil gefertigt werden kann und gut gefertigt wird. Bei der Suche nach einem Metallverarbeitungsbetrieb sind es vor allem einige Fehleinschätzungen beim „Worauf schauen“, die es zu vermeiden gilt.
Die Anzahl der Maschinen mit der Bearbeitungsfähigkeit gleichsetzen
Dass eine Fünf-Achsen-Maschine vorhanden ist, und dass sie Ihr Teil entsprechend der Zeichnung stabil bearbeiten kann, sind zwei verschiedene Dinge. Hinter der Ausstattung stehen Vorrichtungen, Werkzeugverwaltung, Programmierung und Bedienererfahrung. Auch bei CNC-Bearbeitung: Manche Metallverarbeitungsbetriebe fertigen das ganze Jahr Aluminiumgehäuse; stoßen sie auf ein tiefes Bauteil aus Edelstahl 304, verändern Werkzeugausweichen und Werkzeugverschleiß sofort den Rhythmus. Alternative Beurteilungsmethode: Nicht fragen „Wie viele Maschinen haben Sie?“, sondern „Welche Werkstoffe und welche Toleranzen haben Sie in den letzten drei Monaten bearbeitet, und können Sie einen Erstmusterbericht oder Prüfaufzeichnungen zeigen?“. Die in der Branche bei CNC-Bearbeitung übliche Toleranz liegt in der Größenordnung von ±0,05 mm, genauere Anforderungen werden gesondert verhandelt. Ob die Gegenseite bereit ist, über Prüfmittel und Stichprobenumfang zu sprechen, liefert mehr Informationen als das Typenschild der Maschine.
Nur den Stückpreis vergleichen und Ausschussquote sowie Nacharbeitskosten ignorieren
Die niedrigste Zahl im Angebot entspricht oft den konservativsten Prozessannahmen: Ist Drahterodieren zu teuer, wird auf schnelleres Erodieren gewechselt; Wärmebehandlung wird eingespart, wo möglich; die Aufspannlösung wird so einfach wie möglich gewählt. Wenn die erste Lieferung eintrifft und Maße außerhalb der Toleranz liegen, die Oberflächenrauheit nicht erreicht wird oder die Montagebohrungen nicht passen, übersteigen Nacharbeit und Neuanfertigung längst die ursprünglich eingesparte Preisdifferenz. Beim Preisvergleich sollte das Angebot in Material, Arbeitszeit, Oberflächenbehandlung und Prüfung aufgeschlüsselt betrachtet werden; gibt die Gegenseite nur eine Gesamtsumme an, sollte zumindest geklärt werden, „welche Prüfungen in diesem Preis enthalten sind“. Der Stückpreis ist das Ergebnis, Ausschussquote und Nacharbeitsquote sind die eigentlichen Kosten.
Die Reaktionsgeschwindigkeit der Kommunikation wird als weicher Faktor abgetan
Drei Tage keine Antwort auf die Anfrage, zwei Runden Nachfragen zu Zeichnungsproblemen, niemand verfolgt Änderungswünsche – das wirkt wie „Servicehaltung“, ist tatsächlich aber ein Abbild der Produktionsplanungs- und Engineering-Anbindungsfähigkeit. Wenn ein Metallverarbeitungsbetrieb nicht einmal bereit ist, DFM-Feedback zu geben, ist es kaum realistisch, bei Problemen in der Serienproduktion eine proaktive Warnung zu erwarten. Die Beurteilung ist ganz direkt: In der Anfragephase eine etwas unklare Anforderung einbringen und beobachten, ob die Gegenseite einfach einen Preis einträgt oder zurückfragt nach Bezug, Toleranz und Stückzahl. Wer bereit ist, eine Frage mehr zu stellen, hat in der Regel eine solidere Engineering-Fähigkeit.
Zertifizierungen als Allheilmittel betrachten
Zertifizierungen zeigen, dass Prozesse nachvollziehbar geregelt sind, sagen aber nichts darüber aus, wie Ihr konkretes Teil geprüft wird. Ein Systemzertifikat wie ISO 9001 und die Frage „Mit welchem Prüfmittel werden die kritischen Maße dieser Charge geprüft, Vollprüfung oder Stichprobe, werden mir die Prüfdaten ausgehändigt?“ sind zwei verschiedene Dinge. Statt auf die Zertifikatswand zu starren, sollte man nach dem Prüfprozess fragen: Koordinatenmessgerät oder Messschieber? Welche Maße enthält der Erstmusterbericht? Wie wird mit Überschreitungen umgegangen? Wer diese Fragen klar beantwortet, zeigt damit mehr über das tatsächliche Niveau der Qualitätskontrolle als ein Zertifikat.
Betrachtet man diese Punkte zusammen, ist die Logik zur Beurteilung eines Metallverarbeitungsbetriebs gar nicht kompliziert: Die Ausstattungsliste zeigt die Breite, das Angebot die Transparenz, die Kommunikation die Reaktionsfähigkeit und die Prüfung die tatsächliche Qualität. Genau so sehen die zuvor mehrfach genannten Dimensionen in der Praxis aus – zuerst schauen, wie die Gegenseite auf Ihre Fragen antwortet, dann entscheiden, ob die Zeichnung herausgegeben wird.
Häufige Fragen (FAQ)
Die folgenden Fragen werden von Lesern nach den vorangegangenen Abschnitten am häufigsten nachgefragt. Die Antworten beziehen sich nur auf die in diesem Artikel dargestellte Beurteilungslogik und enthalten keine konkreten Zertifizierungen, festen Lieferzeiten oder Preiszusagen.
Gießen, Schmieden und CNC-Bearbeitung – wonach sollte man überhaupt auswählen?
Zuerst die Formlogik des Teils betrachten, nicht die vorhandene Ausstattung des Betriebs. Bei komplexen inneren Hohlräumen und großer Stückzahl ist das flüssige Formfüllen beim Gießen besser geeignet; bei lasttragenden Teilen mit Anforderung an dichte Faserströmungsstruktur passt die plastische Umformung beim Schmieden besser; bei hoher Maßgenauigkeit, relativ regelmäßiger Form und geringer Stückzahl ist die subtraktive Bearbeitung durch CNC direkt sinnvoll. Häufig werden die drei Verfahren kombiniert, etwa Rohteile aus Guss oder Schmiede, anschließend CNC-Bearbeitung der kritischen Passflächen. Die Prüfreihenfolge ist: Formfreiheit → Werkstoff → Stückzahl → Toleranz; blockiert einer dieser vier Punkte, ist das Verfahren im Wesentlichen festgelegt.
Warum unterscheiden sich die Angebote verschiedener Metallverarbeitungsbetriebe für dieselbe Zeichnung so stark?
Preisunterschiede entstehen meist an vier Stellen: Erstens unterschiedliche Arbeitszeitkalkulation – Anzahl der Aufspannungen, Werkzeugverbrauch, Notwendigkeit spezieller Vorrichtungen werden unterschiedlich beurteilt; zweitens unterschiedliche Materialbeschaffungskanäle und Aufmaßansätze; drittens unterschiedlicher Prüfaufwand – Stichprobenprüfung mit Universal-Messschieber und Vollprüfung mit Koordinatenmessgerät unterscheiden sich kostenmäßig erheblich; viertens unterschiedliche Produktionsplanungslogik – Eilaufträge und normale Terminplanung liegen ohnehin in unterschiedlichen Preisbereichen. Deshalb ist bei einem Angebot zuerst die Frage „Welche Arbeitsgänge und Prüfungen sind in diesem Preis enthalten?“ nützlicher als der reine Zahlenvergleich. Die in diesem Artikel genannte branchenübliche Toleranzzone dient nur als Beurteilungsgrundlage; maßgeblich sind die Zeichnung und die Bestätigung durch den Betrieb.
Müssen die DFM-Empfehlungen der Fabrik unbedingt genau so umgesetzt werden?
Nicht unbedingt, aber es lohnt sich, die Begründung für jede einzelne Empfehlung genau nachzufragen. DFM-Empfehlungen drehen sich in der Regel um Entformungsrichtung, minimale Wandstärke, Übereinstimmung von Radien und Werkzeugradius, Bezüge und Spannvorrichtungen sowie darum, ob Toleranzbänder zu eng sind. Manche Empfehlungen sind harte Vorgaben – ohne Änderung lässt sich das Teil nicht fertigen oder die Ausbeute ist sehr niedrig; andere sind nur Kostensenkungsoptionen, bei denen sowohl mit als auch ohne Änderung gefertigt werden kann, nur zu unterschiedlichen Preisen. Sinnvoll ist es, die Fabrik bei jeder Empfehlung kennzeichnen zu lassen, welche Auswirkung sie hat: auf die Fertigbarkeit, auf die Kosten oder nur auf die Optik. Eine Fabrik, die nur eine Preiszahl zurückschickt und keinerlei Rückmeldung zur Fertigbarkeit gibt, birgt für eine langfristige Zusammenarbeit ein höheres Risiko.
Können Kleinserien-Prototypen und Serienfertigung bei derselben Metallverarbeitungsfabrik erfolgen?
Ja, und in der Regel ist das sogar unkomplizierter, aber es muss bestätigt werden, dass die Fähigkeiten des Betriebs in beiden Phasen durchgängig vorhanden sind. In der Prototypenphase wird häufig mit CNC und 3D-Druck schnell iteriert, Kleinserien können über Handmuster-Abformung oder Kleinserien-CNC laufen, und die Serienfertigung kann auf Spritzguss mit Formen, Schmieden oder Gießen plus spanende Bearbeitung umgestellt werden. Entscheidend sind drei Punkte: ob der Erstmusterprüfprozess standardisiert ist, ob die Prozessdokumente mit der Stückzahl aktualisiert werden und wer Formen und Vorrichtungen verwaltet. Wenn für Prototypen und Serie die Fabrik gewechselt wird, müssen Prozessparameter, Prüfdaten und Änderungsaufzeichnungen aus der Prototypenphase unbedingt sauber übergeben werden, sonst beginnt die Serienfabrik praktisch bei null. Die Lieferzeit hängt von Komplexität und Auftragsplanung ab; in der Branche gibt es durchaus Eilfälle, aber das sollte nicht als Standarderwartung gelten.
Key takeaways
- Bei der Bewertung eines Metallverarbeitungsbetriebs zählt zuerst die Verfahrensgrenze: Gießen, Schmieden und CNC-Bearbeitung eignen sich jeweils für unterschiedliche Stückzahlen, Formen und Toleranzbereiche. Bestätigen Sie zuerst, ob das Hauptverfahren des Anbieters Ihren Teiletyp abdeckt.
- Praktische Materialerfahrung unterscheidet stärker als eine Geräteliste – die Kaltverfestigung von 304-Edelstahl, das Aufschmieren von 6061-Aluminium und die Verformung von Messing wirken sich direkt auf Angebot und Ausbeute aus.
- DFM-Zusammenarbeit findet vor dem Angebot statt: Entformungsschrägen, Wandstärken, Toleranzbänder und Spannreferenzen früh abzustimmen spart oft mehr Kosten als nachträglich zusätzliche Arbeitsgänge.
- Lieferzeit und Zertifizierungen müssen durch konkrete Nachweise belegt werden: Lassen Sie den Anbieter Prüfmethoden, Erstmusterfreigabeprozess und Produktionsplanungslogik erläutern, statt nur auf mündliche Zusagen zu achten.



