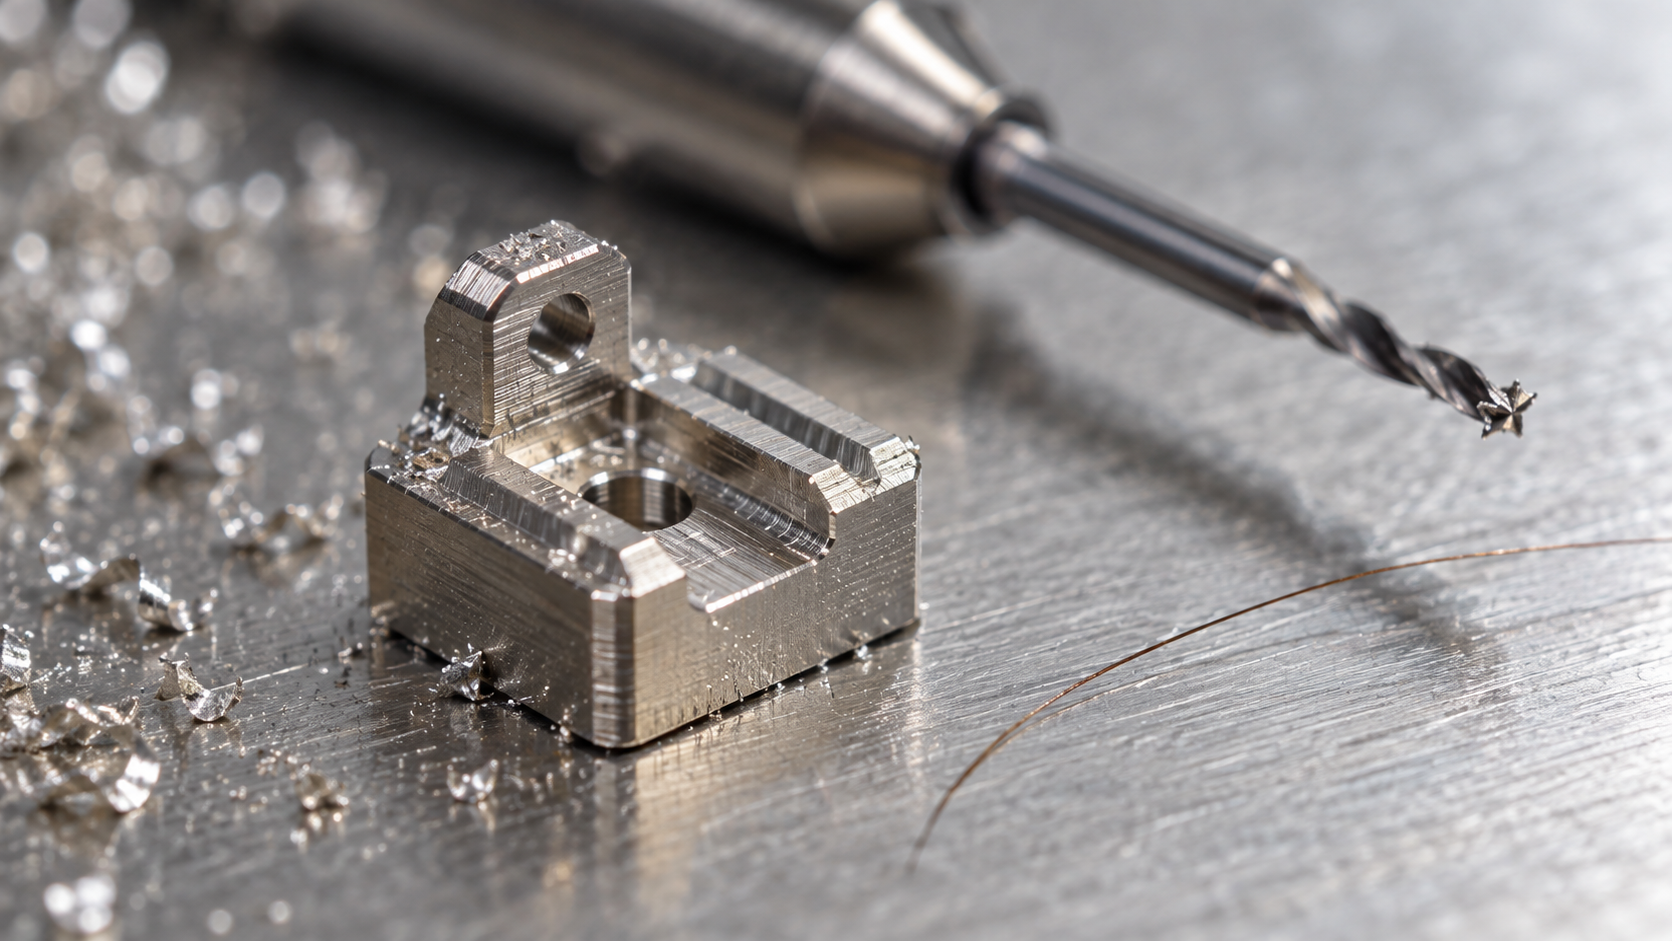
Wo genau ist die Mikroteilbearbeitung „klein“: Warum die Großteilbearbeitung nicht maßstabsgetreu verkleinert werden kann
Aufteilungstabelle der Prozesse für die präzise Mikroteilbearbeitung: Welche Merkmale Mikrofräsen, Mikrodrehen/Schweizer Drehen, Mikro-EDM, Drahterodieren und Laser jeweils abdecken
Das Kontraintuitive daran ist: Was die Bearbeitungsroute für Mikroteile bestimmt, ist weder die Maschinenmarke noch die „Anzahl der Achsen“, sondern vier Dinge – Merkmalstyp, Material, Toleranzband, Stückzahl. Auf derselben Zeichnung wird das Gehäuse mikrofriert, der Achsstift mikrodreht, die scharfe Innennut in hartem Material erodiert und die dünne Folie gelasert. Wenn die Prozesse nach Merkmalen aufgeteilt werden statt nach Gerätenamen, bleiben Angebot und Ausbeute stabil.
Eine Tabelle macht es klar: Das Merkmal bestimmt den Prozess, nicht die Maschine
| Merkmal / Bereich | Üblicher Prozess | Typische Teile | Hinweise zur Serienfertigung |
|---|---|---|---|
| Außenkontur, flache Taschen, Halterungen | Mikrofräsen (kleiner Schaftfräser) | Gehäuse, Steckverbinder-Sockel, Mikrohalterungen | Kleiner Werkzeugdurchmesser, Vorschub und Schnitttiefe müssen reduziert werden; dünne Wände neigen zum Ausweichen |
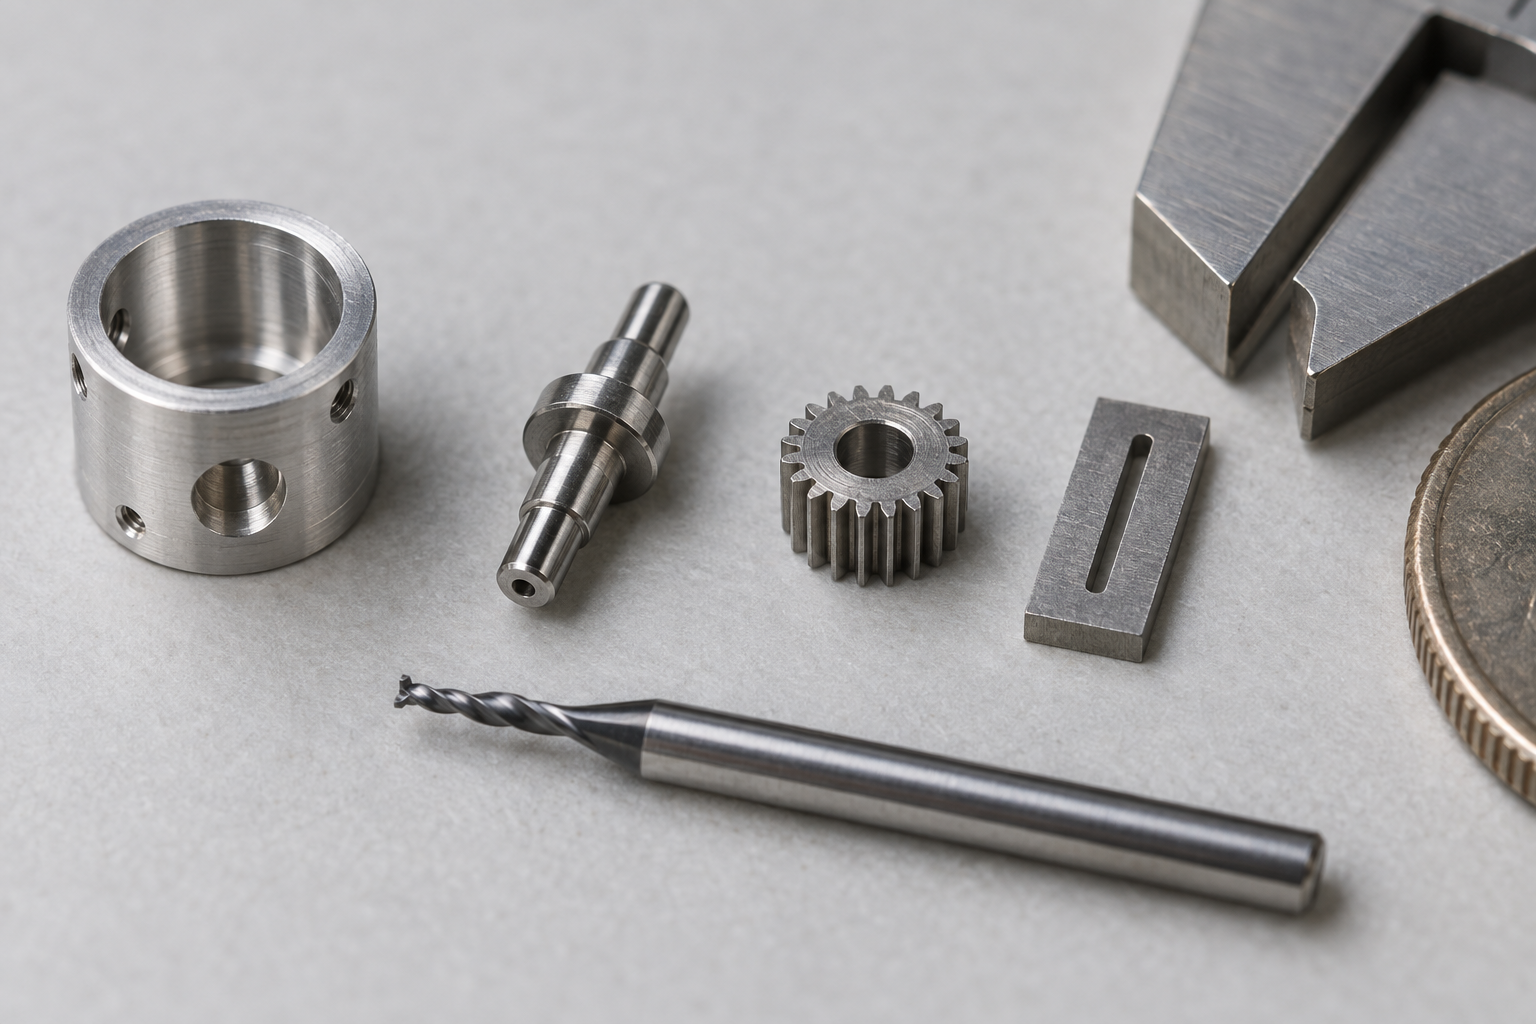
| Wellen, Buchsen, Stifte, zylindrische Flächen | Mikrodrehen / Schweizer Drehen | Mikrowellen, Stifte, Hülsen | Schweizer Drehen eignet sich für lange dünne Teile; Serienfertigung beruht auf reproduzierbarer Positionierung beim Zuführen |
| Bohrungen, Gewinde, Positionierstiftbohrungen | Bohren, Ausdrehen, Gewinden, Reiben | Positionierbohrungen, Mikrogewindeteile | Kritische und unkritische Bohrungen getrennt kennzeichnen, Prüfaufwand unterschiedlich |
| Harte Materialien, scharfe Innenwinkel, tiefe enge Nuten | Mikro-EDM / Senkerodieren | Mikrozahnräder, Hartform-Einsätze | Elektrodenverschleiß muss kompensiert werden; Serienfertigung hängt von der Elektrodenkonsistenz ab |
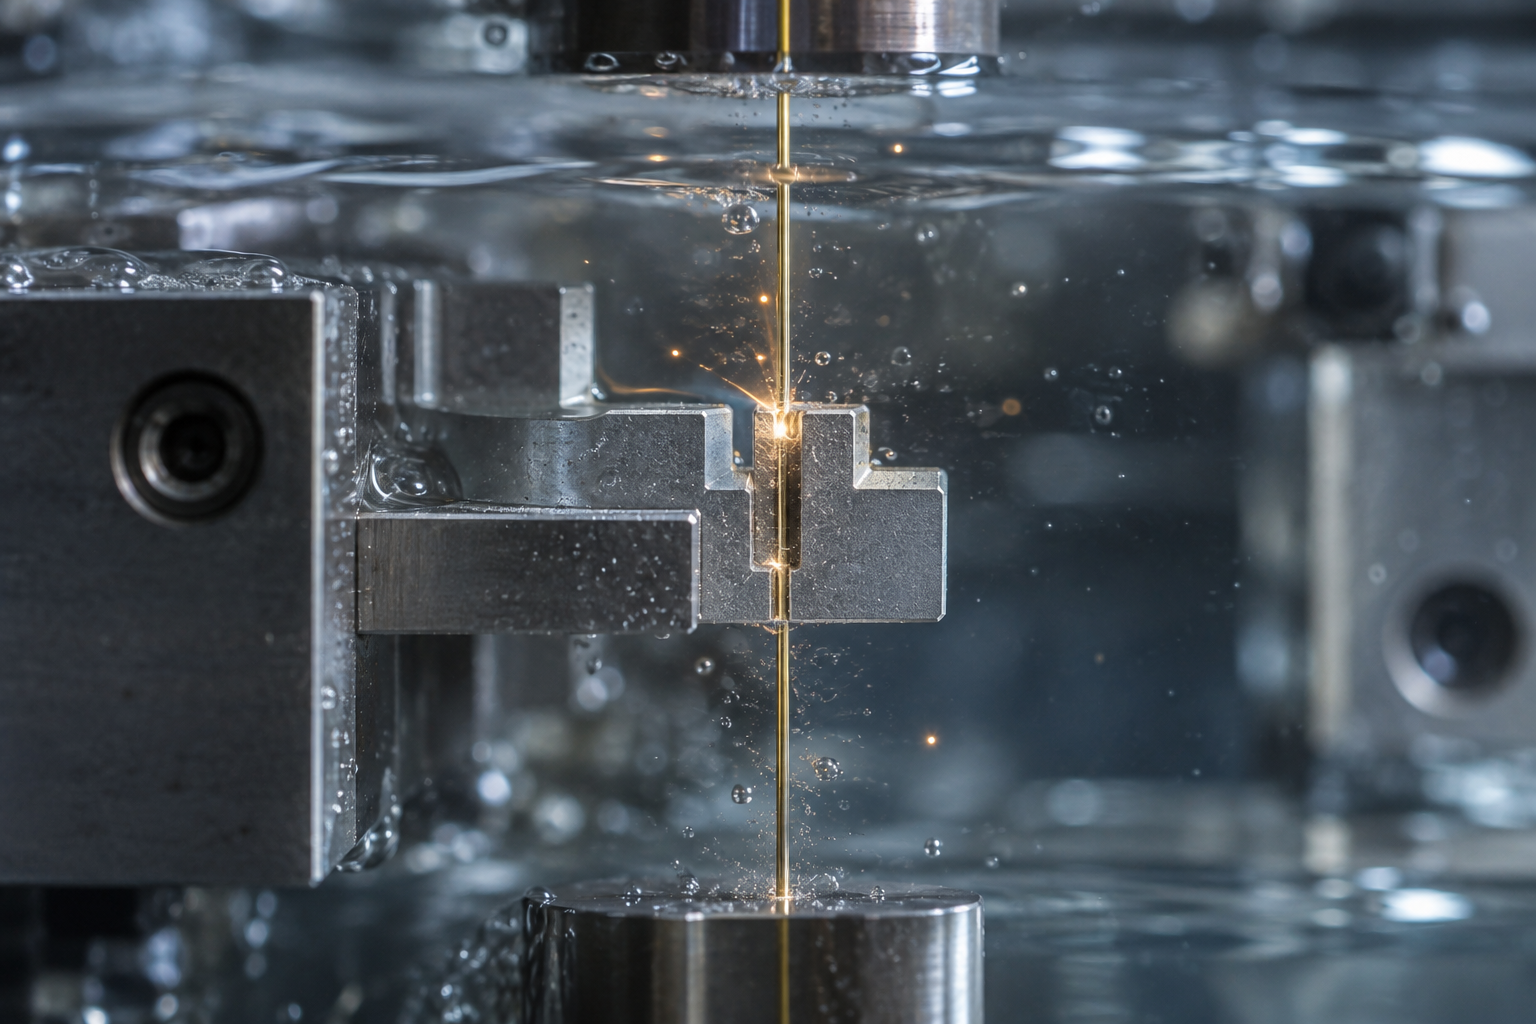
| Durchgehende enge Schlitze, Konturen in harten Materialien | Mikro-Drahtschneiden | Stanzmesser-Schneidkanten, Teile mit engen Schlitzen | Der Schneiddraht ist dünn; Drahtlauf und Positioniergenauigkeit bestimmen die Maßstabilität |
| Dünne Folien, Glas, einige Kunststoffe | Laser-Mikrobearbeitung | Dünne Plättchen, Mikroloch-Arrays, spröde Teile | Wärmeeinflusszone und Kantenqualität sind je nach Anwendung zu bewerten |
Mit Zahlen lässt sich die Größenordnung von „klein“ verankern: In der Branche übliche Mikrobearbeitungswerkzeuge können einen Durchmesser von weniger als etwa 0,015 Zoll haben, bis hinunter zu etwa 0,001 Zoll (etwa ein Drittel einer Haaresbreite); präzise Toleranzbänder liegen häufig bei ±0,001–0,01 mm, mittlere Toleranzen bei etwa ±0,01–0,05 mm. Dies sind gängige Bereiche zur Beurteilung, keine zugesicherten Werte – ob es machbar ist, hängt von Merkmal, Material und Stückzahl ab und richtet sich letztlich nach Zeichnung und Bestätigung durch die Fabrik. Das gilt besonders für die Bearbeitung kleiner Teile in Serien: Ein Einzelstück fertigen zu können heißt nicht, dass tausend Stück alle gleich sind. Sobald der Prozessweg festgelegt ist, verschiebt sich die verbleibende Schwierigkeit von „ob es herstellbar ist“ zu „ob jedes Stück gleich ist“.
Wann muss man auf Mikro-Erodieren oder Drahtschneiden setzen statt auf Hartfräsen
Im Anschluss an die obige Tabelle eine Art von Merkmal, die am leichtesten falsch eingeschätzt wird. Das Kontraintuitive daran ist: Je mehr etwas wie eine „gefräste Innnenecke“ aussieht, desto eher lässt es sich nicht fräsen. Das Versagen beim Hartfräsen liegt nicht an unzureichender Genauigkeit, sondern daran, dass das Werkzeug gar nicht hineinkommt – tiefe enge Nuten, scharfe Innenradien, rechtwinklige Freistellungen am Boden tiefer Kavitäten. Sobald der Durchmesser eines Mikrofräsers unter 0,5 mm sinkt, fällt die Steifigkeit stark ab, Rundlaufabweichung und Schneidenausbruch lassen Maß und Oberfläche zugleich außer Kontrolle geraten.
Vier Fälle, in denen Hartfräsen zuerst versagt
- Harte Materialien: gehärteter Stahl, Hartmetall, Keramik – der Verschleiß von Mikrofräswerkzeugen übersteigt die Wirtschaftlichkeit bei Weitem; ein Werkzeugwechsel auf halbem Weg verliert die Bezugsposition.
- Tiefe enge Nuten und dünne Wände: großes Längen-Durchmesser-Verhältnis, das Werkzeug weicht aus, dünne Wände werden durch Schnittkräfte verformt, je stärker gespannt wird, desto mehr verzieht es sich.
- Scharfe Innenwinkel: Ein Fräser ist immer ein Rotationskörper, der Innenradius ist durch den Werkzeugradius begrenzt; eine Zeichnungsangabe R0,05 bedeutet praktisch, dass es nicht fräsbar ist.
- Schlechte Werkzeugzugänglichkeit: Merkmale liegen im Inneren einer Kavität verborgen oder im Winkel zur Spindel; auch fünf Achsen reichen nicht unbedingt heran.
Von diesen vier Kategorien übernimmt das Mikro-Erodieren (Senk-/Einstich-Erodieren) mikrometergenaue, formspezifische Teile wie kleinzahnige Zahnräder, Sonderform-Mikrobohrungen, Hartmetalleinsätze; das Mikro-Drahtschneiden übernimmt durchgehende Konturen und enge Schlitze. In der Branche übliche Schneiddrahtdurchmesser können etwa 0,001 Zoll erreichen; in Verbindung mit hochauflösenden Positionsmaßstäben zur Konturkompensation liegt das Toleranzband üblicherweise im Mikrometerbereich – wie genau konkret, hängt von Material, Dicke und Maschinenzustand ab; auf der Zeichnung sollten zuerst die kritischen Maße klar angegeben werden, bevor man darüber spricht.
Die einschränkenden Bedingungen müssen klar gesagt werden: Der Einsatz von EDM oder Drahtschneiden bedeutet nicht automatisch besser und senkt nicht automatisch die Kosten. Sie sind langsam, erfordern Elektroden- oder Einfädelvorbereitung und sind nur dann sinnvoll, wenn Geometrie, Toleranz und Werkzeugzugänglichkeit allesamt belegen, dass Hartfräsen nicht gangbar ist. In der Serienbearbeitung kleiner Teile bleibt Hartfräsen, wenn das Merkmal mit Mikrofräsen stabil herstellbar ist, wirtschaftlicher als Erodieren.
Serienbearbeitung kleiner Teile: Warum scheitert die Serienfertigung, obwohl ein Einzelstück im Versuch besteht
Viele glauben, das Risiko bei der Serienbearbeitung kleiner Teile liege darin, „ob es herstellbar ist“. Tatsächlich besteht ein Einzelstück im Versuch oft problemlos – der Facharbeiter kann manuell ausrichten, mit Gefühl den Vorschub reduzieren, Stück für Stück aussortieren. Was wirklich zusammenbricht, ist die Reproduzierbarkeit: Das hundertste Teil ist nicht mehr dasselbe wie das erste.
Die Verkleinerung der Maße verstärkt physikalische Effekte. Spannkräfte können bei millimetergroßen Teilen direkt elastische Verformung oder sogar plastische Eindrückungen erzeugen; Schnittwärme kann nicht rechtzeitig abgeführt werden, thermische Dehnung der Spindel und Wärmeausdehnung des Werkstücks summieren sich auf mikrometergenaue Toleranzen; ein Werkzeugverschleiß von wenigen Mikrometern ist auf einer mehrere zehn Millimeter langen Welle eine Kleinigkeit, auf einem 2 mm langen Stift jedoch eine Maßdrift. Tiefe enge Nuten und dünne Wände verstärken zudem den Werkzeugrundlauf, die Bearbeitungszeit verlängert sich entsprechend – sobald die Serie im Einzelstück-Takt geplant wird, geraten Kosten und Konsistenz zugleich außer Kontrolle.
An welchen drei Stellen die Serienfertigung üblicherweise kippt
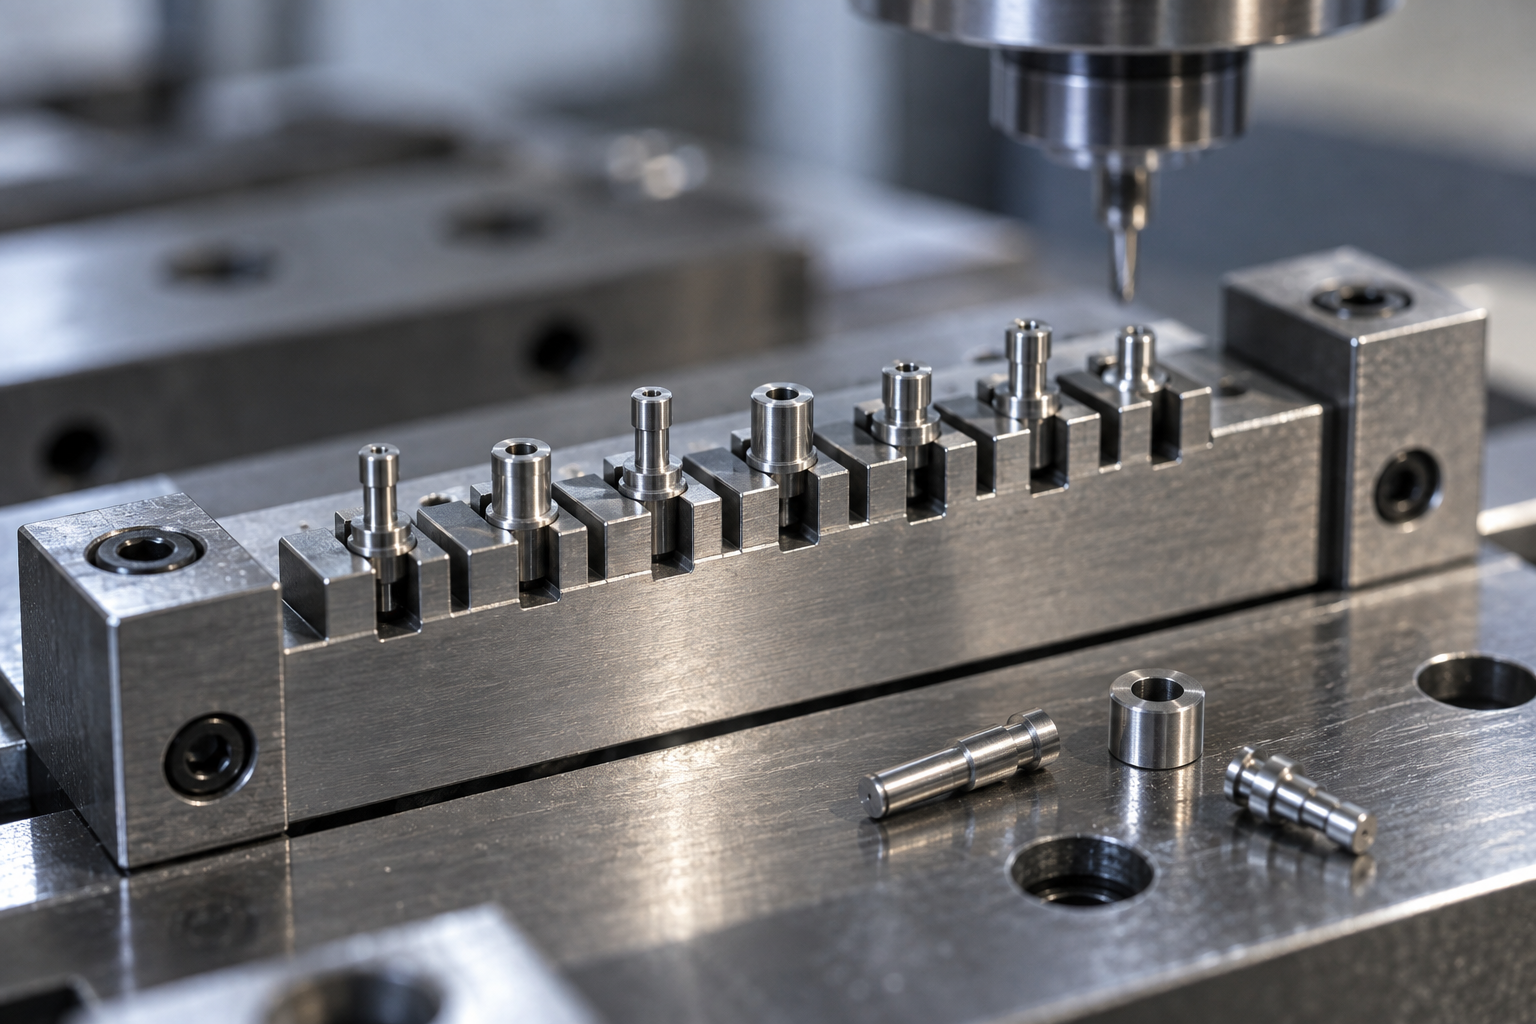
- Wiederholte Positionierung der Spannung: Wenn Weichbacken, spezielle Vorrichtungen oder Vakuumspannung keine stabile Bezugsfläche bieten, streut die Positionstoleranz nach dem Werkstückwechsel. Bei der Serienbearbeitung kleiner Teile muss zuerst die Vorrichtung selbst validiert werden.
- Kumulation thermischer Verformung: Ohne kontinuierliche Bearbeitung, die Maschine und Werkstück ins thermische Gleichgewicht zurückbringt, driftet das Maß mit der Zeit einseitig statt zufällig zu schwanken.
- Maßdrift nach Werkzeugverschleiß: Mikrowerkzeuge haben kurze Standzeiten und steile Verschleißkurven; Wechsel- oder Kompensationszyklen müssen festgelegt werden, statt bis zum Bruch zu fahren.
Material und Reihenfolge der Wärmebehandlung zehren gemeinsam an Toleranz und Kosten
Eine falsche Reihenfolge ist teurer als ein falsch gewähltes Verfahren. Bei Stahlteilen, die gehärtet werden müssen, kann man zuerst durch Drehen/Fräsen auf nahezu Maß bearbeiten, dann wärmebehandeln und schließlich mit Mikro-EDM oder Schleifen fertigstellen – die Verformung wird nach der Wärmebehandlung behandelt. Ein anderer Ansatz ist die direkte Wahl von vorvergütetem Stahl, wodurch der spätere Wärmebehandlungsschritt und das damit verbundene Verformungsrisiko sowie die zweite Aufspannung entfallen. Technische Kunststoffe wie POM und PEEK werden häufig für Isolier-, Verschleiß- oder reibungsarme Teile verwendet; sie sind leicht zu zerspanen mit geringen Schnittkräften, haben aber einen großen Wärmeausdehnungskoeffizienten, sodass in der Serie die Steuerung von Kühlung und Messtakt stärker ins Gewicht fällt.
Prüfkreis und Angebotsvorbereitung: Wie man Mikromerkmale prüft und wie die Zeichnung aussehen sollte
Ein kontraintuitiver Punkt: Bei der Bearbeitung kleiner Teile entscheidet die Prüfung oft früher über den Prozess als die Bearbeitung. Die Bearbeitung reicht nur so weit, wie das Werkzeug gelangt; die Prüfung erkennt nur an, wohin die Sonde gelangt – Sondendurchmesser, Erreichbarkeit des Messkopfs und Größe der Bezugsfläche können einen eigentlich gangbaren Weg direkt ausschließen.
Deshalb erfolgt die Abnahme in der Präzisionsbearbeitung kleiner Teile üblicherweise nicht mit einer Schieblehre: CMM misst Form und Lage, optische Projektoren und Mikroskope prüfen Mikrokonturen, Grate und Kantenausbrüche, Oberflächenrauheitsmessgeräte messen Funktionsflächen. Kritische und unkritische Bohrungen sollten auf der Zeichnung getrennt gekennzeichnet werden – erstere voll geprüft oder mit verschärften Anforderungen, letztere stichprobenartig; in der Branche ist es üblich, nach Funktion zu klassifizieren statt pauschal alles voll zu prüfen, konkret nach Zeichnung und Verwendungszweck zu bestätigen.
Beim Angebot die „kritischen Maße“ herauszustellen ist nützlicher als die Angabe der Stückzahl
Häufig gestellte Fragen
Im Folgenden finden Sie die Fragen, die nach der Lektüre dieses Artikels am häufigsten nachgefragt werden, rund um die praktische Beurteilung von Mikroteilefertigung, präziser Mikroteilefertigung und Mikroteilefertigung in Serien.
Besteht Mikroteilefertigung wirklich nur darin, große Teile maßstabsgetreu zu verkleinern?
Nein. Nach der Verkleinerung werden Spannkräfte, Schnittwärme, Werkzeugauslenkung und Vibration verstärkt, und die physikalischen Regeln der Materialabtragung ändern sich entsprechend. Die Prozessauswahl ist daher keine proportionale Skalierung, sondern eine neue Aufteilung nach Merkmalstyp, Material, Toleranz und Stückzahl.
Wie wählt man bei der präzisen Mikroteilefertigung zwischen Mikrofräsen und Mikroerodieren?
Zuerst auf die Merkmale achten. Offene Merkmale wie Gehäuse, Halterungen und flache Nuten werden vorrangig mikrofrast; bei harten Materialien, tiefen engen Nuten, scharfen Innenkanten oder schwer zugänglichen Positionen kommen erst Mikroerodieren oder Drahterodieren in Betracht. Mehrachsen- oder Sonderverfahren senken die Kosten nicht automatisch; sie lohnen sich nur, wenn Geometrie, Toleranz und Werkzeugzugänglichkeit dies begründen.
Warum besteht ein Einzelstück-Prototyp, während die Mikroteilefertigung in Serie leicht zusammenbricht?
Ein Einzelstück-Prototyp beruht auf Elastizität, die Serie auf Wiederholbarkeit. Die Bruchstellen in der Serie liegen meist nicht darin, dass etwas „nicht herstellbar“ ist, sondern in wiederholter Positionierung der Spannung, kumulativer Wärmeverformung und Maßdrift nach Werkzeugverschleiß. Tiefe enge Nuten und dünne Wände erhöhen zusätzlich Auslenkung und Bearbeitungszeit und verstärken diese Fehler.
Beeinflussen Material und Reihenfolge der Wärmebehandlung die Mikroteilefertigung?
Ja. Vorvergüteter Stahl kann Verformungen durch spätere Wärmebehandlung vermeiden, technische Kunststoffe wie POM und PEEK eignen sich für isolierende und verschleißfeste Teile. Ist die Reihenfolge falsch festgelegt, geraten Toleranz und Kosten gemeinsam außer Kontrolle. Die konkrete Materialauswahl ist anhand von Zeichnung und Verwendungszweck zu bestätigen.
Wie werden Mikromerkmale geprüft, und müssen kritische und unkritische Bohrungen getrennt werden?
Eine Trennung wird empfohlen. CMM, optische Projektoren, Mikroskope und Oberflächenrauheitsmessgeräte dienen der Genauigkeit von Mikrostrukturen und Kanten; kritische und unkritische Bohrungen erfordern unterschiedlich intensive Prüfungen. Nur wenn sie in der Zeichnung getrennt gekennzeichnet werden, kann der Prüfkreislauf tatsächlich den Fertigungsanforderungen entsprechen.
Key takeaways
- Bei der Auswahl des Prozesses für die Mikroteilbearbeitung zählen vier Dinge: Merkmalstyp, Material, Toleranzband und Stückzahl – nicht das Maschinenmodell oder die Anzahl der Achsen.
- Mikrofräsen/Mikrodrehen sind für die Formgebung zuständig, Mikro-EDM und Drahterodieren übernehmen harte Materialien und scharfe Innenmerkmale, Laser übernimmt dünne Folien, spröde Materialien und Kunststoffe – sie teilen sich nach Merkmalen auf, statt einander zu ersetzen.
- Die Verkleinerung der Abmessungen verstärkt Spannkräfte, Schnittwärme, Werkzeugauslenkung und Vibration. Die häufige Ausschussursache bei Mikroteilen ist Verformung, nicht Werkzeugbruch.
- Das Kernrisiko der Serienfertigung von Mikroteilen verschiebt sich von „Kann man es herstellen?“ zu „Ist jedes Stück gleich?“. Es beruht auf Automatisierung, reproduzierbarer Spannung und einem geschlossenen Prüfkreis, nicht auf dem Gefühl bei der Einzelteil-Erprobung.
- Materialien wie vorvergüteter Stahl, POM/PEEK und die Reihenfolge der Wärmebehandlung beeinflussen Verformung und Kosten von Mikroteilen direkt. Je früher sie festgelegt werden, desto einfacher wird es.



