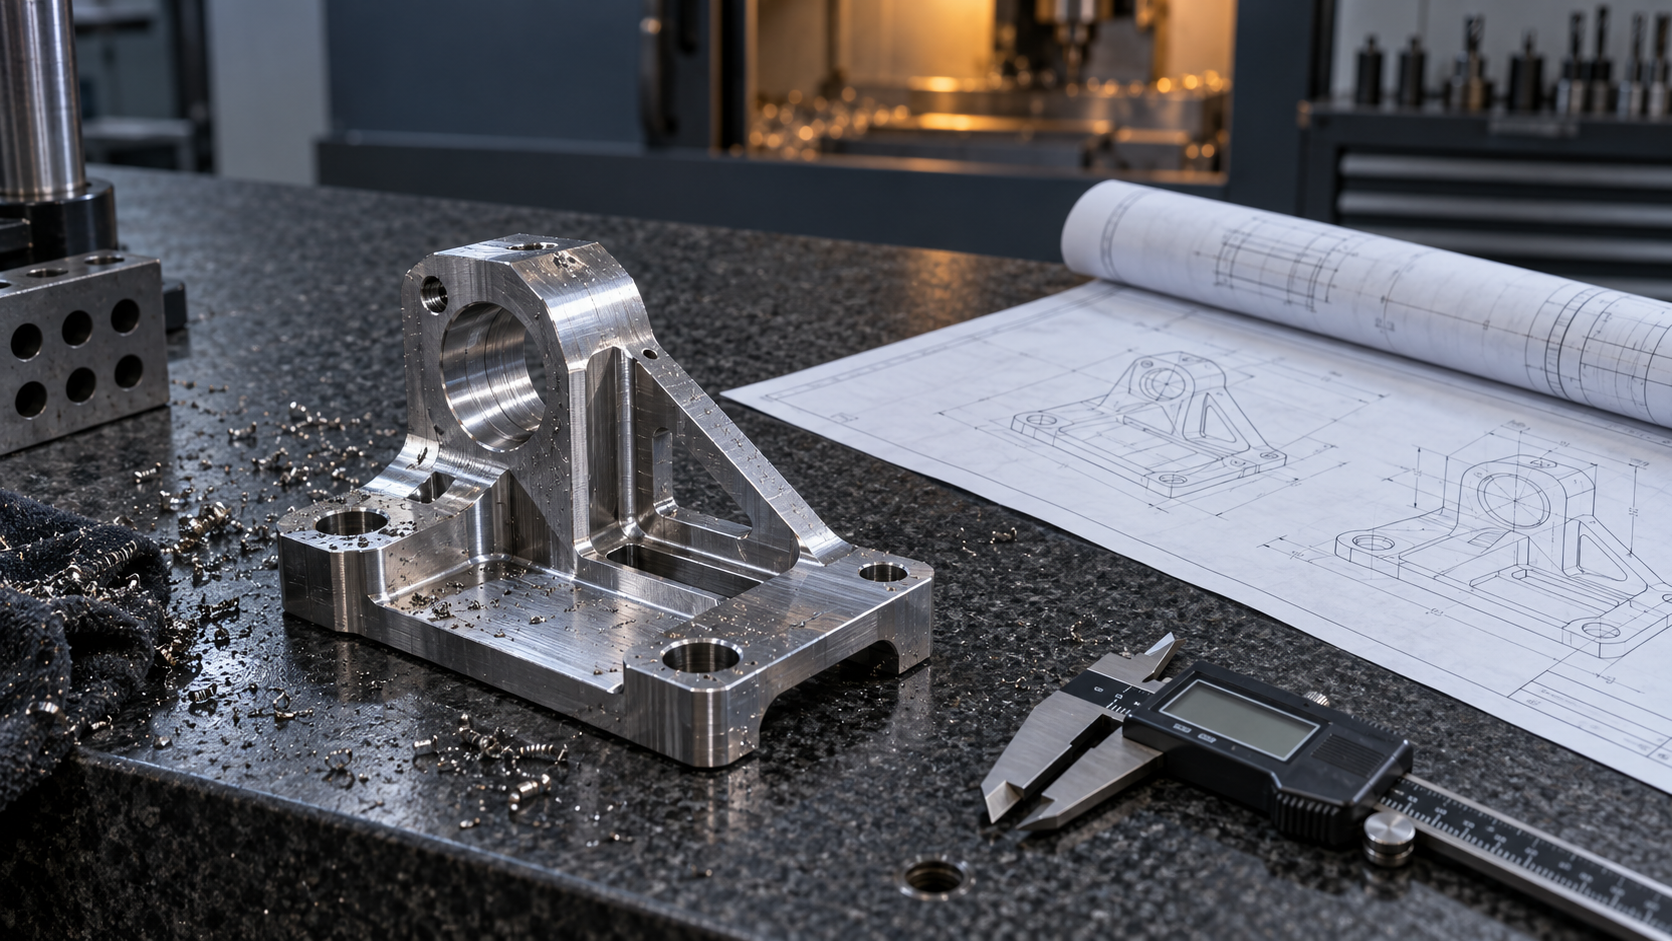
Worin unterscheiden sich Standardteile und Nicht-Standard-Teile: eine Definition in einem Satz und drei häufige Fehleinschätzungen
Schrauben, Lager, Profile, Flansche – bei diesen können die meisten sofort die Spezifikation nennen und die nationale Normnummer im Handbuch nachschlagen. Doch sobald es um die Fertigung von Nicht-Standard-Teilen geht, werden viele Einkäufer und Ingenieure unscharf: Was genau gilt als Nicht-Standard? Ist ein Einzelstück automatisch Nicht-Standard? Ist die Genauigkeit zwangsläufig höher?
Zunächst die Definition sauber fassen. Nicht-Standard-Teile sind ein Begriff im Gegensatz zu Standardteilen und bezeichnen Teile, für die der Staat keine strengen Standard-Spezifikationen und Parameterfestlegungen erlassen hat, die vom Unternehmen selbst kontrolliert und nach Kundenzeichnung oder Anforderung individuell gefertigt werden. Standardteile haben einheitliche Maßreihen, Toleranzklassen und Werkstoffbezeichnungen; egal wer sie herstellt, sie sind gleich. Nicht-Standard-Teile haben diese gemeinsame Bindung nicht: Form, Toleranzfeld, Oberflächenrauheit und Wärmebehandlungszustand stehen in der Zeichnung oder technischen Vereinbarung und werden zwischen Lieferant und Abnehmer vereinbart.
Fehleinschätzung eins: Nicht-Standard bedeutet Einzelstück
Nicht-Standard heißt „es gibt keinen gemeinsamen Standard, der passt“, nicht „es kann nur ein Stück gefertigt werden“. Eine Verbindungsplatte für eine bestimmte Automatisierungsanlage wird nach einer unternehmenseigenen Zeichnung gefertigt, ist in der nationalen Norm nicht zu finden, aber es können pro Jahr mehrere Tausend Stück sein. Umgekehrt ist eine nach nationaler Norm gedrehte Stufenwelle auch dann ein Standardteil, wenn nur ein Stück gefertigt wird. Stückzahl und Standardisierung sind zwei verschiedene Dinge; man sollte sie nicht vermischen, wenn man entscheidet, an wen man sich wendet.
Fehleinschätzung zwei: Nicht-Standard bedeutet hohe Präzision
Unter den Nicht-Standard-Teilen gibt es solche mit strengen Anforderungen an die Passflächen, aber auch solche, die nur als Stütze dienen und bei denen eine Toleranz von ±0,5 mm ausreicht. Die Genauigkeit gibt die Zeichnung vor, sie ist nicht allein durch das Wort „Nicht-Standard“ gegeben. Wenn man Nicht-Standard pauschal als hochpräzise annimmt, werden bei der Angebotsabgabe leicht zu hohe Erwartungen geweckt, und die Konstruktion traut sich nicht, die Toleranzen an nicht funktionalen Flächen zu lockern.
Fehleinschätzung drei: Nicht-Standard bedeutet, es gibt keinen Standard, an den man sich halten kann
Dass die nationale Norm keine Maßreihen festlegt, heißt nicht, dass der Fertigungsprozess keinen Standard hat. Die Maßtoleranzen, Form- und Lagetoleranzen, Oberflächenrauheiten, Werkstoffbezeichnungen und Wärmebehandlungsanforderungen auf der Zeichnung sind der „Standard“ für dieses Nicht-Standard-Teil. Auch die Prüfung richtet sich danach: Messschieber, Mikrometer, Koordinatenmessgerät, Rauheitsmessgerät – was gemessen werden muss, wird gemessen. Wirklich problematisch ist nicht „kein Standard“, sondern eine unvollständige Zeichnung, bei der beide Seiten unterschiedliche Vorstellungen davon haben, welche Fläche die Bezugsfläche und welches Maß entscheidend ist. Die Risiken bei der Fertigung von Nicht-Standard-Teilen liegen meist hier und nicht im „Nicht-Standard“ selbst.
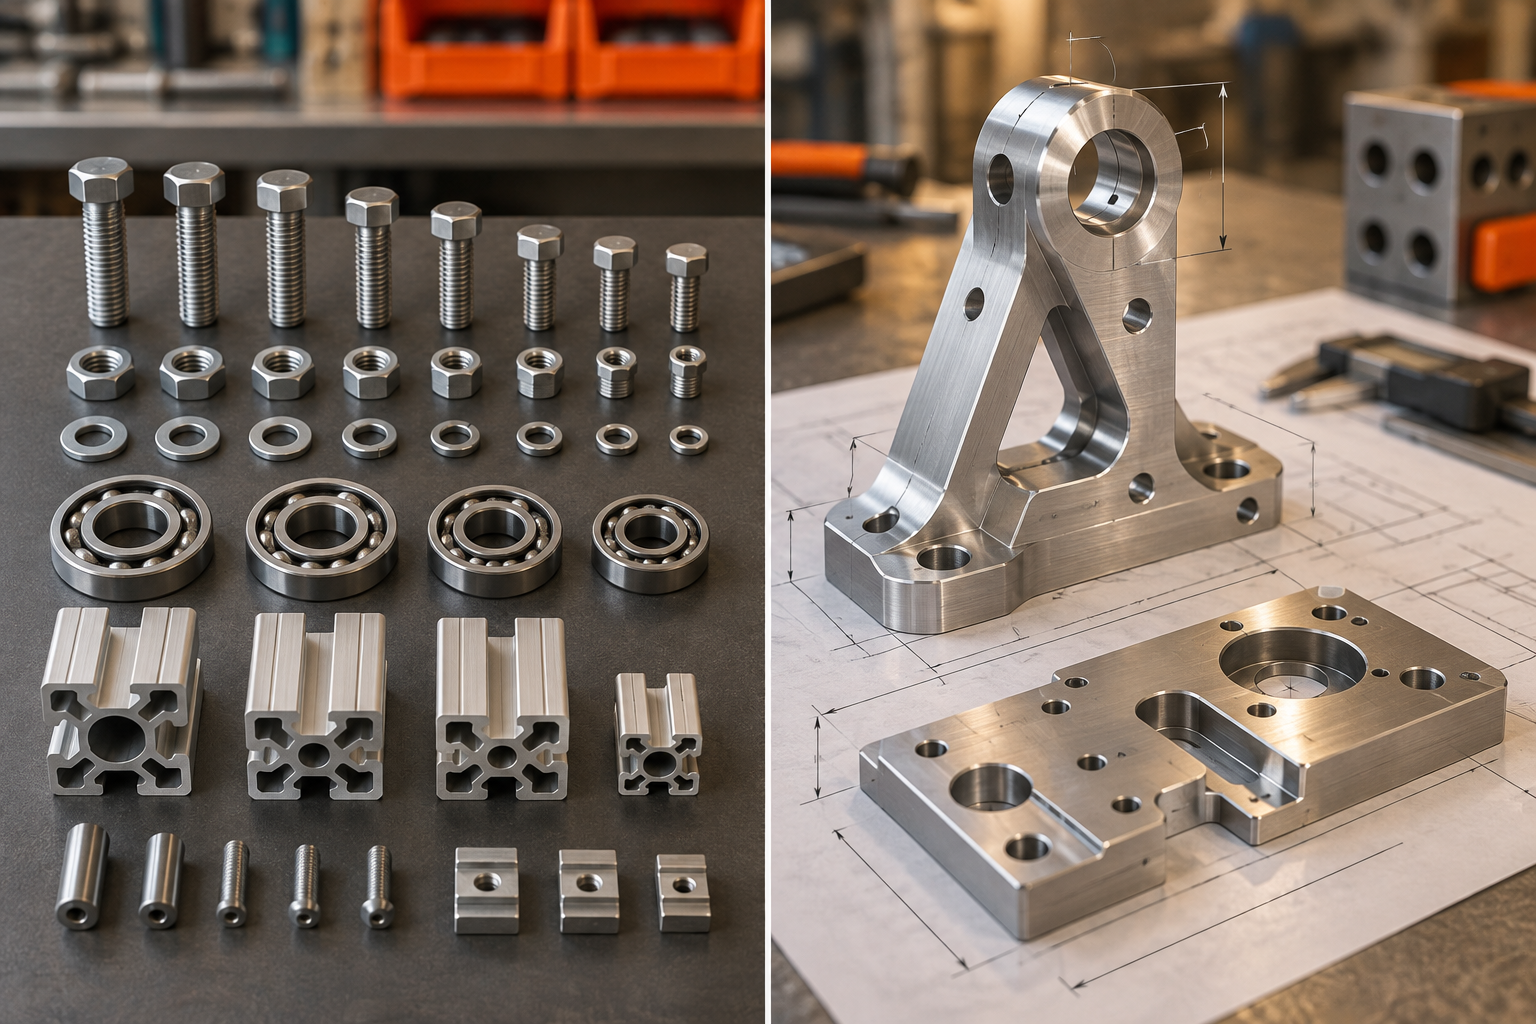
Wie Nicht-Standard-Teile klassifiziert werden: Unterschiede in der Bearbeitung von metallischen und nichtmetallischen Nicht-Standard-Teilen
Die praktischste Unterscheidung bei der Klassifizierung von Nicht-Standard-Teilen ist die nach Material: Metall und Nichtmetall. Diese Einteilung ist keine akademische Pedanterie, sondern bestimmt direkt die Länge der Prozesskette, die Spannweise, die Werkzeugauswahl und die Endkosten. Dieselbe Zeichnung kann bei anderem Material einen deutlich anderen Preis ergeben – der Grund liegt genau auf dieser Trennlinie.
Metallische Nicht-Standard-Teile: Wo liegen die Variablen vom Rohteil bis zur Feinbearbeitung
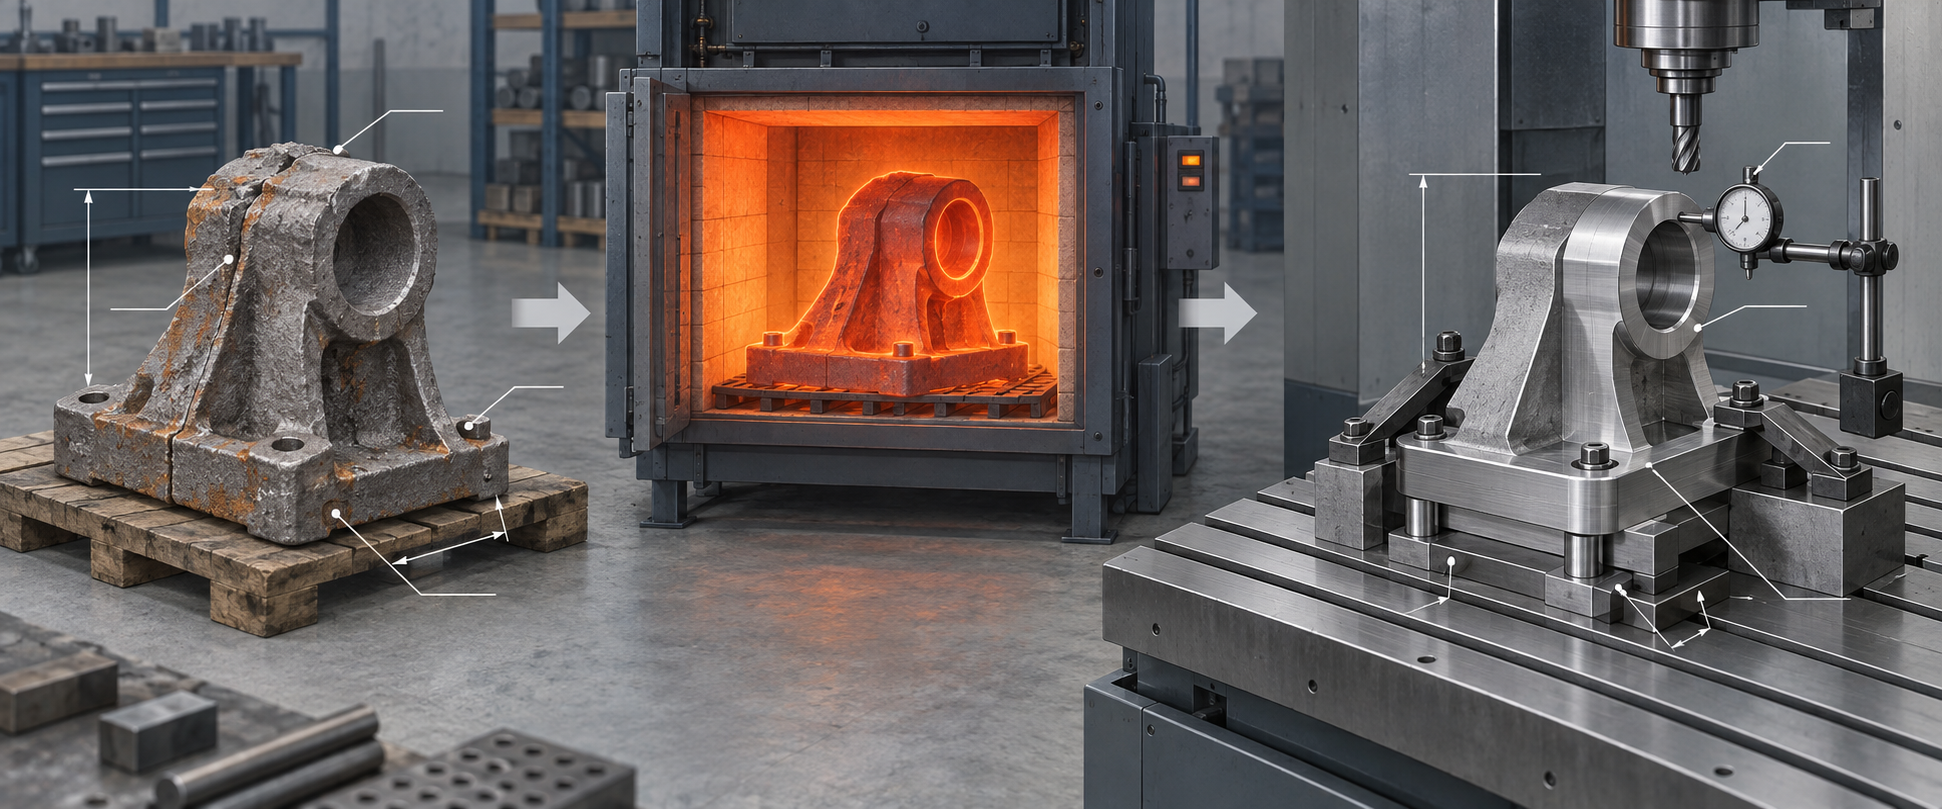
Metallische Nicht-Standard-Teile beginnen üblicherweise mit Guss-, Schmiede- oder Stangematerial und durchlaufen dann die Feinbearbeitung. Auf dieser Kette gibt es viel mehr Kontrollpunkte als bei Nichtmetall. Wärmebehandlung führt zu Verzug, Zerspanung bringt Eigenspannungen ein, Schweißen verändert das lokale Gefüge, und vor der Oberflächenbehandlung muss die Haftung auf dem Grundwerkstoff geprüft werden. Jeder Schritt kann die Maße verändern, was bedeutet, dass jeder Schritt Aufmaß und ein Fenster für die Nachprüfung benötigt.
Typische metallische Nicht-Standard-Teile wie Kolbenringe, Hydraulikspannvorrichtungen und Führungsschienenaufnahmen haben Schnittstellengrößen, die von der Gesamtmaschine bestimmt werden und nicht durch vorhandene Standards abgedeckt werden können. Solche Teile erfordern oft mehrere Arbeitsgänge wie Schruppen – Spannungsarmglühen – Schlichten – Feinbearbeitung, zwischendurch können Drahterodieren oder Funkenerosion zum Einsatz kommen, um harte Werkstoffe oder scharfe Ecken zu bearbeiten. Je mehr Arbeitsgänge, desto häufiger das Spannen, und das Risiko kumulierter Fehler steigt.
Das ist auch der Kern, warum metallische Nicht-Standard-Teile in der Regel teurer sind als Standardteile: nicht weil das Material teuer ist, sondern weil der Prozess komplex, die Variablen zahlreich und die Kosten der Qualitätskontrolle hoch sind. Standardteile können auf Spezialmaschinen in Fließfertigung hergestellt werden, bei Nicht-Standard-Teilen muss möglicherweise jede Charge neu eingestellt, neu programmiert und die Vorrichtung neu validiert werden.
Nichtmetallische Nicht-Standard-Teile: Feuchtigkeitsaufnahme, Verzug und Sprödbruch sind die Hauptprobleme
Nichtmetallische Nicht-Standard-Teile umfassen technische Kunststoffe, Acrylglas, Verbundwerkstoffe und mehr. Sie müssen keine Zerspanungsspannungen abbauen, haben aber ihre eigenen Schwierigkeiten: Quellung durch Feuchtigkeitsaufnahme, Verzug nach der Bearbeitung, Sprödbruch an dünnen Wänden und Maßrückfederung durch Wärmeverformung. So sind beispielsweise POM und Nylon feuchtigkeitsempfindlich und müssen vor der Bearbeitung getrocknet werden; Acrylglas neigt beim Bohren zu Ausbrüchen, Vorschub und Drehzahl müssen begrenzt werden.
Solche Teile finden sich häufig bei Isolierplatten, Strömungsabdeckungen, Sensorhalterungen und Frontplattenteilen. Ihre Toleranzfelder sind meist weiter als bei Metallteilen, aber die Anforderungen an Oberflächenerscheinung und Montageebenheit sind nicht unbedingt geringer. Bei der Materialauswahl müssen Einsatztemperatur, Kontakt mit Chemikalien und Brandschutzklasse berücksichtigt werden – auf der Zeichnung steht oft nur eine Werkstoffbezeichnung, tatsächlich beeinflusst sie aber die Bearbeitungsweise und Nachbehandlung.
Es sei darauf hingewiesen, dass bei nichtmetallischen Nicht-Standard-Teilen die Prozesskette zwar relativ kurz ist, die Unterschiede zwischen Materialchargen jedoch manchmal deutlicher ausfallen als bei Metall. Platten desselben Werkstoffs aus verschiedenen Chargen können unterschiedliche Eigenspannungszustände aufweisen, und damit auch unterschiedlich stark verziehen. Bei etwas größeren Stückzahlen empfiehlt es sich, zunächst ein oder zwei Teile probeweise zu bearbeiten, um das Verformungsverhalten zu bestätigen, bevor man die Serie auflegt.
Auswahllogik der beiden Materialgruppen bei der Fertigung von Nicht-Standard-Teilen
Ob Metall oder Nichtmetall, hängt zuerst von der Funktion ab: Lastaufnahme, Verschleißfestigkeit, Temperaturbeständigkeit, Leitfähigkeit – grundsätzlich Metall; Isolierung, Leichtbau, Korrosionsbeständigkeit, Kostenempfindlichkeit – eher Nichtmetall. Dann die Stückzahl: Metallische Nicht-Standard-Teile lassen sich in kleinen Serien flexibler mit CNC-Fräsen und -Drehen fertigen, nichtmetallische kleine Serien können mit CNC oder 3D-Druck hergestellt werden; bei komplexen Formen ohne Formenbau ist Letzteres klar im Vorteil. Schließlich die Montage: Bei nichtmetallischen Teilen, die mit Metallteilen zusammenwirken, muss der Unterschied der Wärmeausdehnungskoeffizienten berücksichtigt werden, sonst passt es bei Raumtemperatur, klemmt aber beim Erwärmen.
Unabhängig von der Gruppe gilt: Wenn auf der Zeichnung Materialzustand, Wärmebehandlungsanforderungen, Oberflächenbehandlung und kritische Toleranzen klar angegeben sind, sind Angebot und Lieferzeit für die Fertigung von Nicht-Standard-Teilen planbar. Schreibt man in die Materialspalte nur „Stahl“ oder „Kunststoff“, kann der Lieferant nur raten, und die Kosten für Nacharbeit fallen am Ende doch beim Auftraggeber an.
Was ist kundenspezifische Fertigung von Nicht-Standard-Teilen: Bearbeitungsmethoden und ihre jeweiligen Prozessfähigkeiten
Die kundenspezifische Fertigung von Nicht-Standard-Teilen ist der Prozess, bei dem nach Zeichnung oder Anforderung mit manuellen, halbautomatischen oder automatischen Maschinen Arbeitsgänge wie Zerspanen, Umformen und Fügen ausgeführt werden. Sie ist kein einzelnes Verfahren, sondern eine Gruppe von Verfahren – dieselbe Zeichnung kann je nach Stückzahl, Genauigkeitsstufe und Material durch CNC-Fräsen oder Vakuumgießen mit Abformung realisiert werden. Im Folgenden werden die Methoden einzeln erläutert, wobei jeweils angegeben wird, wofür sie geeignet sind.
Subtraktiv: CNC-Fräsen und -Drehen, Funkenerosion, Drahterodieren
Subtraktive Verfahren sind die Hauptstütze der kundenspezifischen Fertigung von Nicht-Standard-Teilen. CNC-Fräsen und -Drehen eignen sich für die präzise Formgebung von Metallen und technischen Kunststoffen, vom Einzelstück bis zur Kleinserie, die Umrüstung erfolgt über Programme statt über Formen. Die Funkenerosion (EDM) löst harte Werkstoffe und das Ausräumen spitzer Ecken; Elektrodenverschleiß und Erosionsspalt müssen im Prozess ausgeglichen werden. Das Drahterodieren wird für gehärteten Stahl, Einsätze und enge Schlitze eingesetzt; Genauigkeit und Oberflächenintegrität sind meist besser als beim Schnittdraht-Erodieren, aber die Schnittgeschwindigkeit ist gering, weshalb es sich für den letzten Schlichtgang oder die direkte Endform eignet.
Was in der Branche oft als „Genauigkeit von CNC-Maschinen in der Größenordnung von 0,0025 mm“ bezeichnet wird, meint Fähigkeiten wie Positionier- und Wiederholgenauigkeit der Maschine und nicht die am Teil gemessene Toleranz. Wie genau ein Teil letztlich gefertigt werden kann, hängt von der Steifigkeit der Spannung, dem Rundlauf des Werkzeugs, der Schnittwärme und der Messmethode ab; maßgeblich sind die Zeichnung und die tatsächliche Messung.
Gleichteile und additive Fertigung: 3D-Druck, Vakuumguss-Replikation
3D-Druck (FDM, SLA, SLS, MJF, DMLS usw.) übernimmt bei Nichtstandardteilen hauptsächlich zwei Arten von Aufgaben: Strukturvalidierung und Formen, die sich schwer subtraktiv bearbeiten lassen. Er spart Aufspannung und Werkzeugwege, aber Anisotropie, Stützspuren und Maßdrift müssen im Voraus in die Toleranz eingerechnet werden. Handmuster-Replikation (Vakuumguss) eignet sich für die Kleinserienfertigung, wobei mit Silikonformen Stückzahlen im Bereich von 20–50 Teilen abgeformt werden; Oberfläche und Materialhaptik kommen dem Spritzguss nahe und es ist deutlich günstiger als der Bau einer Stahlform, doch die Formlebensdauer ist begrenzt und die Maßstabilität geringer als beim Spritzguss.
Umformen und Serienreplikation: Blechstanzen, Biegen, Schweißen, Spritzguss
Blech umfasst Stanzen, Biegen und Schweißen zu Gehäusen, Halterungen und Verbindungsplatten und eignet sich für plattenartige Nichtstandard-Konstruktionsteile. Rückfederung beim Biegen, Wärmeverzug der Schweißnaht und kumulierte Fehler der Bohrungspositionen sind häufige Kontrollpunkte; das Erstmuster muss mit einer Lehre oder einem 3D-Scan verglichen werden. Spritzguss geht einen anderen Weg: Er erfordert ein Formwerkzeug, die Stückkosten sinken mit der Stückzahl, daher ist er nur wirtschaftlich, wenn die Stückzahl ausreichend groß ist und die Teileform Entformungsschrägen und gleichmäßige Wandstärken zulässt. Wird bei zu geringer Stückzahl trotzdem ein Werkzeug gebaut, liegen Stückpreis und Durchlaufzeit meist über denen von Standardteilen.
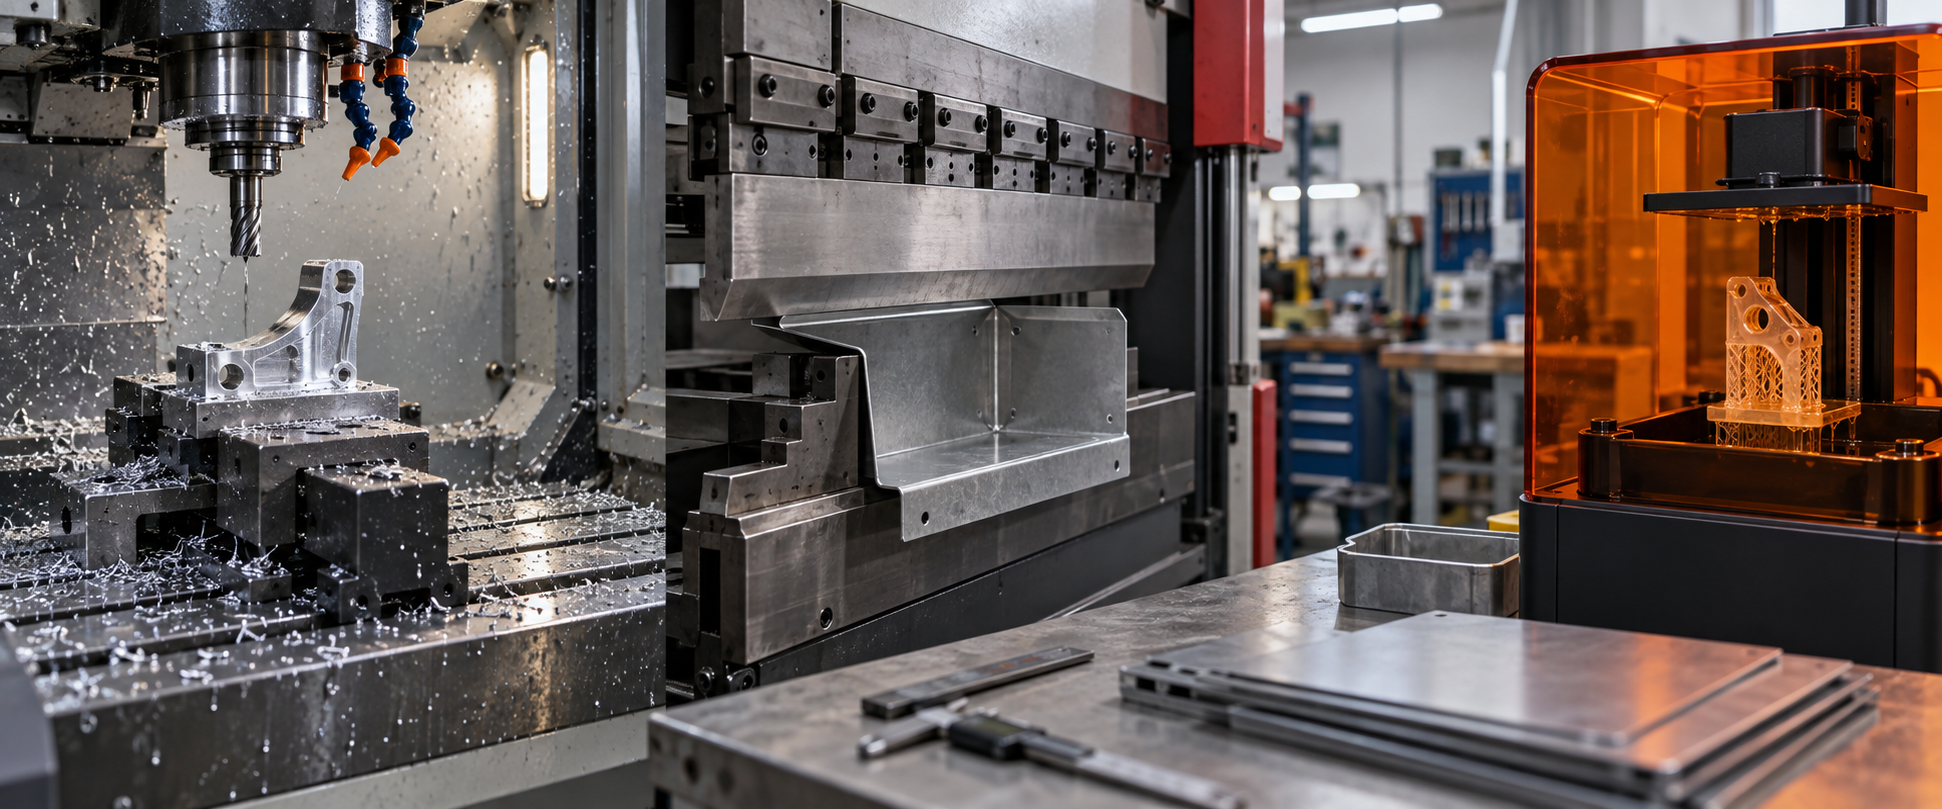
Welche Methode gewählt wird, richtet sich in der Reihenfolge nach Stückzahl, Genauigkeit, Material und erst zuletzt nach der Ausrüstung. Wird die Methode falsch gewählt, folgen Aufspannung, Prüfung und Nacharbeit demselben Fehler. Wenn die konkreten Grenzen der Verfahrensfähigkeit betrachtet werden sollen, können die Erläuterungen zu CNC-Bearbeitungsfähigkeit, 3D-Druckfähigkeit, Blechfähigkeit und Spritzgussfähigkeit herangezogen werden.
Fünf große Kategorien von Ausrüstung für die kundenspezifische Fertigung von Nichtstandardteilen: Wie Einkauf und Ingenieure auswählen
Vor der Auswahl der Ausrüstung sind zwei Fragen zu beantworten: Welche Genauigkeit wird für diese Charge Nichtstandardteile gefordert und wie groß ist die Stückzahl. Ist die Reihenfolge vertauscht, kommt es dazu, dass mit einer Fünfachsbearbeitungsmaschine ein Halter gefräst wird, der nur gebohrt werden müsste, oder dass mit einer gewöhnlichen Fräsmaschine mühsam eine Passfläche der IT6-Klasse bearbeitet wird. Die fünf großen Kategorien von Ausrüstung – Schweißen, Schneiden, Bearbeitungsmaschinen, Prüfung, unterstützende Nachbearbeitung – bilden das Gerüst der Auswahl, doch wie innerhalb jeder Kategorie gewählt wird, richtet sich nach dem Teil selbst.
Schweiß- und Schneidausrüstung: Werkstoff, Dicke und Wärmeeinflusszone beachten
Bei der Auswahl von Schweißausrüstung ist zuerst der Grundwerkstoff zu betrachten. Baustahlteile werden üblicherweise mit MIG/MAG oder Lichtbogenhandschweißen geschweißt; Edelstahl und Aluminiumlegierungen reagieren empfindlich auf Wärmeeintrag, TIG- oder Laserschweißen kann den Verzug besser kontrollieren. Es gibt drei Beurteilungspunkte: ob die Schweißnaht geprüft werden muss, ob nach dem Schweißen geglüht oder spannungsarmgeglüht werden muss, ob die Schweißposition Wannenlage oder Allposition ist. Allpositionsschweißen stellt höhere Anforderungen an die Flexibilität der Ausrüstung und die Erfahrung des Bedieners; bei kleiner Stückzahl ist Handschweißen realistischer, erst bei steigender Stückzahl kommt eine Roboterstation in Betracht.
Schneidausrüstung wird nach Energiequelle unterschieden: Plasma, Laser, Wasserstrahl, Flamme. Bei dünnem Blech (üblich 0,5–3 mm) ist Faserlaser effizient und die Wärmeeinflusszone klein; bei mittlerer bis dicker Platte (6–25 mm) ist Plasma wirtschaftlicher; Wasserstrahl hat keinen Wärmeeinfluss und eignet sich für bereits wärmebehandelte Teile oder solche mit Anforderungen an die Schnittkanten-Metallografie, ist aber langsam und hat hohe Betriebskosten. Am häufigsten wird bei der Schneidauswahl die Wärmeeinflusszone (HAZ) übersehen – innerhalb weniger Millimeter um den Schnitt ändern sich Härte und Gefüge, sodass nachfolgend feinzubearbeitende Flächen ausreichend Aufmaß behalten müssen, um diese Schicht abzutragen.
Bearbeitungsmaschinen: Verfahrweg, Drehzahl, Werkzeugmagazin und Aufspannart
Hier liegt das Hauptfeld der kundenspezifischen Fertigung von Nichtstandardteilen. Dreiachsige Vertikalfräsmaschinen eignen sich für Platten- und flache Taschenteile; bei Teilen mit Seitenbohrungen oder Schrägflächen kommt zur Dreiachse ein Rundtisch hinzu oder es wird direkt auf Vierachse gegangen; erst bei Laufrädern, komplexen Freiformflächen und Mehrseitenbearbeitung in einer Aufspannung kommt die Fünfachse zum Zug. Bei der Auswahl sind vier Parameter zu betrachten: X/Y/Z-Verfahrwege müssen die Teilekontur plus Vorrichtung abdecken, Spindeldrehzahl bestimmt, ob kleine Werkzeuge (z. B. unter φ0,5 mm) auf eine sinnvolle Schnittgeschwindigkeit kommen, Werkzeugmagazinkapazität bestimmt, ob bei Mehrprozess-Teilen häufig für den Werkzeugwechsel angehalten werden muss, Aufspannart bestimmt, ob dünnwandige Teile durch die Spannkraft verformt werden.
Beim Drehen gilt dasselbe: kurze, dicke Wellen auf gewöhnlichen CNC-Drehmaschinen, bei langen, dünnen Wellen sind Setzstock oder Langdrehautomaten zu berücksichtigen, bei Teilen mit Fräsmerkmalen ist zu prüfen, ob Dreh-Fräs-Komplettbearbeitung die zweite Aufspannung reduzieren kann. Die in der Branche oft genannte Positioniergenauigkeit von CNC-Ausrüstung liegt in der Größenordnung von 0,0025 mm; dies ist ein statischer Kennwert der Ausrüstung selbst, die tatsächliche Teilegenauigkeit summiert sich noch aus Werkzeugverschleiß, Aufspannspannungen, Wärmeverzug und Messfehlern. Maßgeblich sind die Zeichnungstoleranzen und der Messbericht, nicht die Katalogparameter der Ausrüstung als Teilegarantiewerte.
Prüf- und Hilfsausrüstung: Wie Koordinatenmessgerät, 3D-Scan und Entgraten festgelegt werden
Die Prüfausrüstung richtet sich danach, was in der Zeichnung angegeben ist. Für reine Längenmaße und Bohrungsdurchmesser genügen Messschieber, Mikrometer und Grenzlehrdorn; bei Form- und Lagetoleranzen wie Position, Koaxialität und Profilform ist ein Koordinatenmessgerät (KMG) erforderlich. Für den vollständigen Maßvergleich des Erstmusters mit dem Zeichnungsmodell oder für das Scannen bereits verwendeter Altteile zum Reverse Engineering wird ein 3D-Scan verwendet. Beurteilungspunkte: ob die Prüfmerkmale regelmäßige Geometrien sind, ob die Toleranz kleiner als ein Drittel der Unsicherheit des Messgeräts ist, ob ein Datenbericht ausgestellt werden muss.
Hilfsausrüstung wird leicht als Nebensache betrachtet, beeinflusst aber tatsächlich Liefertermin und Gutrate. Zum Entgraten gibt es manuelle Verfahren, Vibrationsgleitschleifen, elektrolytisches und thermisches Entgraten; an Kreuzbohrungen und Innenraumgraten kommt man manuell nicht heran, was vorab angegeben werden muss. Bei Oberflächenbehandlungen wie Reinigen, Eloxieren, Brünieren und Sandstrahlen muss entweder eine eigene Anlagenlinie vorhanden sein oder es wird fremdvergeben; bereits in der Auswahlphase ist zu klären, ob die Behandlung die Maße verändert – Eloxieren lässt das Maß in der Regel um einige Mikrometer wachsen, Passflächen müssen Aufmaß behalten oder geschützt werden.
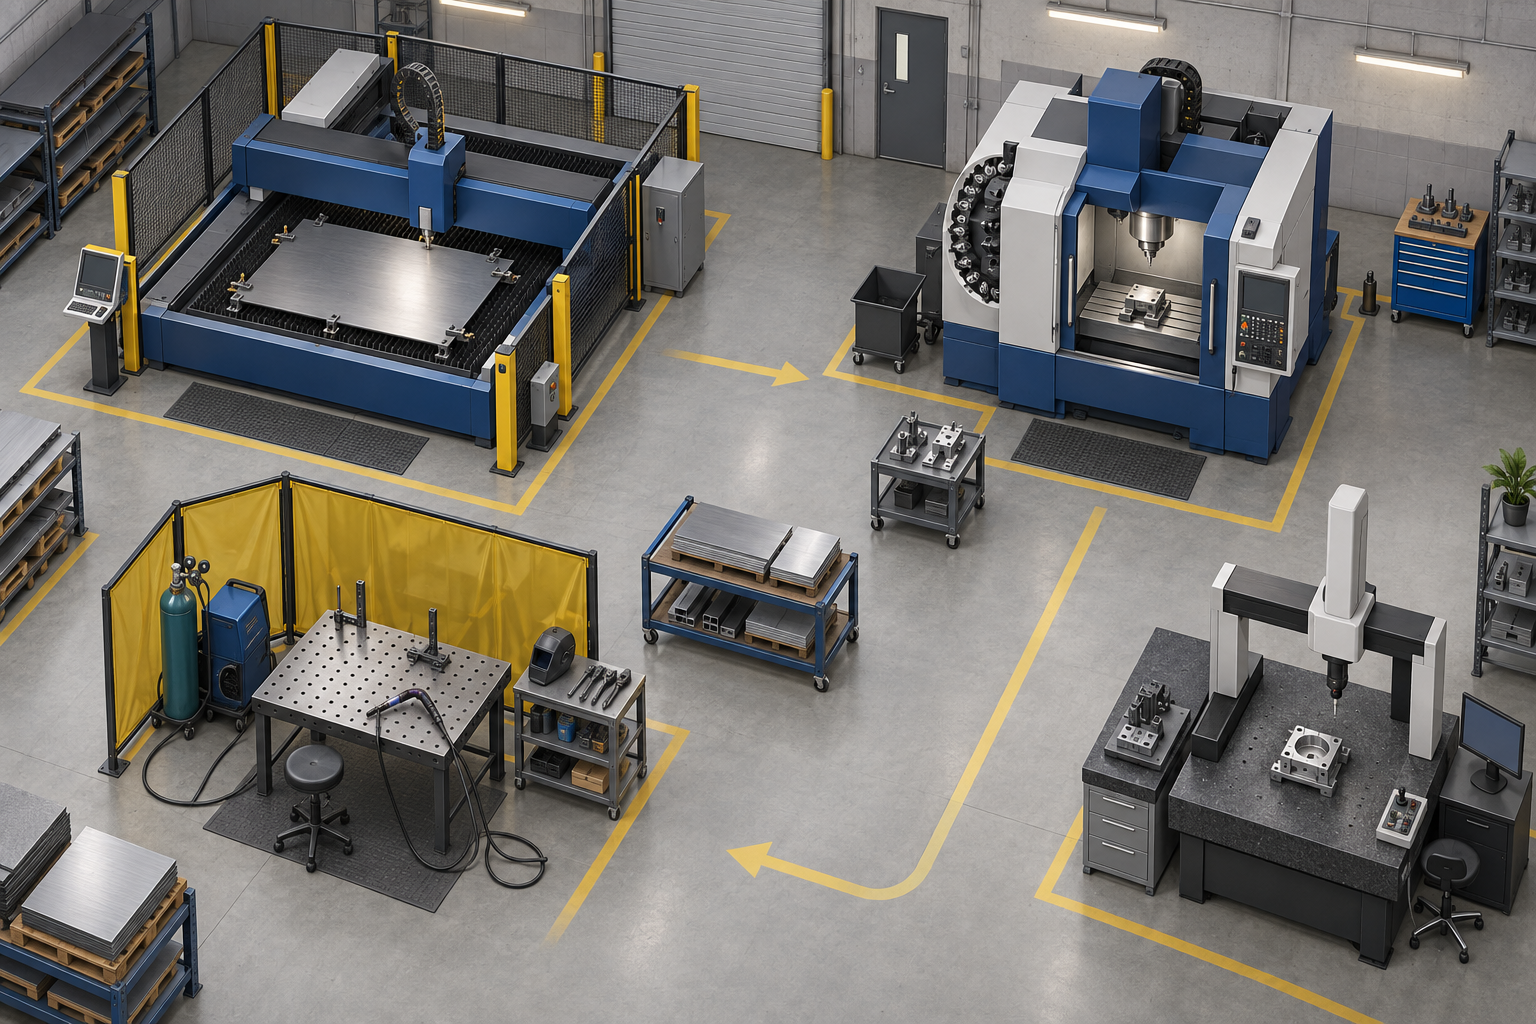
Die Reihenfolge, in der die fünf Ausrüstungskategorien verknüpft werden, ist: zuerst Genauigkeit und Stückzahl festlegen → dann den Prozessweg festlegen → zuletzt die Ausrüstung festlegen. Bei derselben Charge Nichtstandardteile kann sich die Bearbeitungsmaschine, wenn die Stückzahl von 5 auf 500 steigt, von Dreiachse plus Säulenbohrmaschine zu spezieller Vorrichtung plus Mehrachse wandeln; die Prüfung kann von Stichprobe zu Vollprüfung plus SPC übergehen. Die Ausrüstung ist das Ergebnis, nicht der Ausgangspunkt.
Arbeitsgänge und Schritte bei kundenspezifischen Nichtstandard-Präzisionsteilen: von der Bedarfsanalyse bis zum Versand
Für die Bearbeitung von Nichtstandardteilen gibt es kein festes Schema, doch die Prozesskette ist stabil. Der Unterschied liegt nur darin, ob und wie tief einzelne Zwischenschritte ausgeführt werden. Im Folgenden wird der tatsächliche Ablauf einmal durchlaufen, wobei bei jedem Schritt die entscheidenden Kontrollpunkte und die häufigsten Nacharbeitsursachen genannt werden.
Bedarfsanalyse und Designbestätigung
Zuerst ist zu klären, wo das Teil eingebaut wird, mit wem es zusammenwirkt und welche Lasten es aufnimmt. Ist dieser Schritt nicht gründlich gemacht, ist alles Weitere vergeblich. Häufige Nacharbeit: 2D-Zeichnung und 3D-Modell stimmen nicht überein, Versionsnummern passen nicht zusammen, der Kunde hat Maße mündlich geändert, aber die Zeichnung wurde nicht aktualisiert. Nach der Bestätigung wird eine Zeichnungsversion eingefroren, die für alle folgenden Arbeitsgänge die einzige Grundlage ist.
Materialauswahl und Vorbehandlung
Der Werkstoff wird nach den Einsatzbedingungen gewählt, nicht je teurer desto besser. Bei Aluminiumteilen sind Legierung und Zustand entscheidend, bei Stahlteilen, ob vergütet oder vorvergütet werden muss. Die Vorbehandlung wird oft übersprungen: Spannungsarmglühen von Stangenmaterial, Richten von Blechen, Trocknen und Entfeuchten von Nichtmetallteilen. Wird dieser Schritt übersprungen, verzieht sich das Teil nach der Feinbearbeitung und die Maße weichen ab. Häufige Nacharbeit: falscher Materialzustand, nach der Bearbeitung ist die Härte nicht in Ordnung, nur Ausschuss und Neufertigung bleiben.
Zeichnungs- und Toleranzprüfung
Jedes Maß wird durchgegangen: welche Funktionsmaße streng sein müssen und welche als Freimaße locker sein dürfen. Die Bezüge müssen einheitlich sein, Form- und Lagetoleranzen dürfen sich nicht mit Maßtoleranzen widersprechen. Rauheitsanforderungen sind klar anzugeben, Ra-Werte entsprechen unterschiedlichen Bearbeitungsverfahren. Häufige Nacharbeit: Toleranzen zu eng angegeben, Fertigung nicht machbar, Rückänderung der Zeichnung kostet Zeit; oder uneinheitliche Bezüge, bei der Prüfung passt es nicht zusammen.
Aufspannkonzept und Prozessweg
Zuerst die Anzahl der Aufspannungen festlegen, dann die Arbeitsfolge planen. Je mehr Aufspannungen, desto größer der kumulierte Fehler. Flächen, die in einer Aufspannung fertig bearbeitet werden können, möglichst in einer Aufspannung fertigstellen. Im Prozessweg sind die Aufmaßverteilungen für Schruppen, Schlichten und Feinschlichten klar anzugeben. Häufige Nacharbeit: zu große Spannkraft bei dünnwandigen Teilen, nach dem Lösen Rückfederung und Maßabweichung; oder vertauschte Arbeitsfolge, feinbearbeitete Flächen werden durch nachfolgende Arbeitsgänge zerkratzt.
Schleifen, Schruppen und Funkenerosion
Wenn hochgenaue Bezugsflächen benötigt werden, wird zuerst geschliffen, um die Grundlage für die spätere Positionierung zu schaffen. Beim Schruppen wird Aufmaß abgetragen und ein gleichmäßiges Aufmaß für die Feinbearbeitung belassen. Bei harten Werkstoffen oder komplexen Formnestern kommt die Funkenerosion (EDM) zum Einsatz, für tiefe enge Nuten und Eckenausarbeitung. Drahterodieren wird für hochgenaue Konturen und das Schneiden nach dem Härten verwendet. Häufige Nacharbeit: ungleichmäßiges Schruppaufmaß, bei der Feinbearbeitung plötzliche Belastungsschwankungen des Werkzeugs, instabile Maße; Erosionsparameter nicht richtig eingestellt, zu dicke randschichtgeschädigte Zone, nachfolgendes Schleifaufmaß reicht nicht.
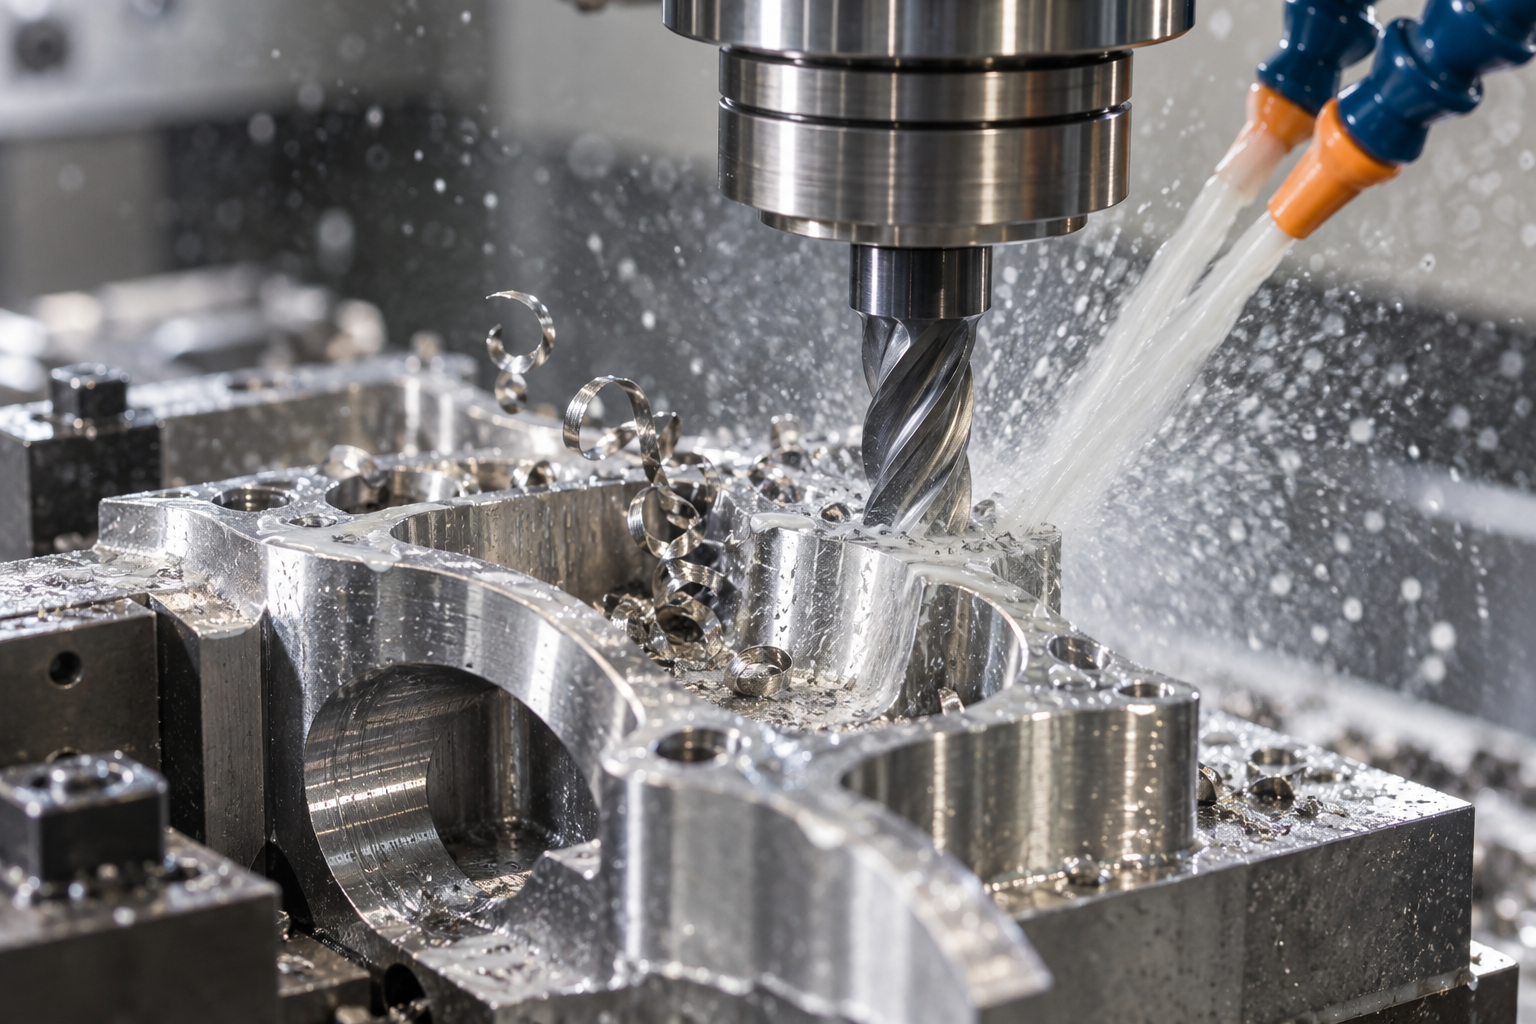
CNC-Feinbearbeitung und Entgraten
Die Feinbearbeitung wird nach dem Toleranzband der Zeichnung gesteuert, der Werkzeugverschleiß ist zu überwachen, das Erstmuster muss geprüft werden. Entgraten nicht bis zum Schluss aufschieben: Kreuzbohrungen, Gewindemündungen und Nutenkanten müssen alle durchgegangen werden. Häufige Nacharbeit: Grate nicht vollständig entfernt, beim Zusammenbau werden Passflächen zerkratzt; oder beim Entgraten zu große Fase, wodurch Funktionskanten verloren gehen.
Qualitätsprüfung sowie Verpackung und Versand
Die Qualitätsprüfung misst Punkt für Punkt nach Zeichnung: Maße, Form und Lage, Rauheit. Kritische Maße werden mit Koordinatenmessgerät oder 3D-Scan verglichen, gewöhnliche Maße mit Messmitteln. Der Prüfbericht geht mit der Lieferung. Die Verpackung wird nach den Eigenschaften des Teils gewählt: Präzisionsflächen mit Schutzfolie, rostgefährdete Teile mit Korrosionsschutzöl, dünnwandige Teile mit Stützung. Häufige Nacharbeit: Prüfpositionen ausgelassen, Abweichung erst beim Kunden entdeckt; oder unsachgemäße Verpackung, Präzisionsflächen werden beim Transport beschädigt.
Die Rückverfolgbarkeit nach dem Verkauf stützt sich auf Prozessaufzeichnungen: Materialcharge, Prozessparameter, Prüfdaten, Bediener. Bei Problemen kann bis zu dem Schritt zurückverfolgt werden, an dem sie entstanden sind. Der Wert der Bearbeitung von Nichtstandardteilen liegt nicht darin, wie schnell ein einzelnes Teil gefertigt wird, sondern darin, dass jeder Schritt dieser Kette kontrollierbar, nachprüfbar und reproduzierbar ist.
Wie man mit DFM die Kosten der Bearbeitung von Sonderteilen steuert: die Ursachen bereits in der Designphase finden
Der Großteil der Kosten von Sonderteilen steht bereits in dem Moment fest, in dem die Zeichnung finalisiert wird. Materialausnutzung, Anzahl der Aufspannungen, benötigte Werkzeuge und Arbeitsgänge, Prüfmethoden – all das ist an die Form des Teils und die Toleranzbänder gebunden. Wenn der Arbeitsvorbereiter die Zeichnung erhält und dann nach Sparmöglichkeiten sucht, ist der Spielraum bereits sehr klein. DFM (Design for Manufacturing) soll genau das tun: bevor irgendein Metall geschnitten wird, die eigentlichen Kostenursachen herausfinden. Es verspricht nicht, wie viel Prozent eingespart werden, sondern beantwortet nur eine Frage: Lohnt sich dieses Merkmal überhaupt?
Zuerst fragen: „Warum existiert dieses Merkmal?“
Nimmt man die Zeichnung eines Sonderteils zur Hand, geht man Merkmal für Merkmal durch: Ist diese Stufe ein Freiraum für die Montage oder nur eine Designgewohnheit? Ist diese Innenrundung R0,5 notwendig oder nur schnell hingemalt? Ob eine nicht funktionale Fläche mit ±0,02 oder ±0,1 bemaßt wird, hat keinerlei Einfluss auf die Montage, aber die Bearbeitungs- und Prüfkosten unterscheiden sich um eine Stufe. Der erste Schritt von DFM ist nicht, das Design zu ändern, sondern „Designabsicht“ und „Bearbeitungsaufwand“ auf denselben Tisch zu legen und zu vergleichen. Die Kosten der meisten Sonderteil-Bearbeitungen hängen an genau jenen Merkmalen, bei denen niemand erklären kann, warum sie existieren.
Sechs umsetzbare Richtungen zur Kostensenkung
- Teileform vereinfachen, Anzahl der Aufspannungen reduzieren. Wenn ein Teil von drei Seiten auf zwei Seiten bearbeitet werden kann, spart man nicht nur die Wendezeit, sondern auch Positionierfehler und Ausschussrisiken durch erneutes Ausrichten. Konturen, die sich direkt aus Profilmaterial schneiden lassen, sollte man nicht als Konstruktion gestalten, die einen großen Block mit Ausfräsungen erfordert.
- Material passend zum Einsatzfall wählen, nicht das teuerste. Für Strukturteile ohne Kontakt mit korrosiven Medien reicht 6061; 7075 oder 316L sind nicht nötig. Bei Sonderteilen sind die zusätzliche Zerspanungszeit und der Werkzeugverschleiß durch zu hoch gewähltes Material oft teurer als der Materialpreisunterschied.
- Normteile und Werkzeuge standardisieren. Gewindespezifikationen und Bohrungsreihen möglichst auf wenige gängige Größen reduzieren, um Werkzeugwechsel und Programmiervorbereitung zu verringern; Teile, die auf derselben Maschine mit derselben Werkzeugcharge gefertigt werden können, lassen sich in Fertigungsplanung und Kosten besser beherrschen.
- Toleranzen nicht funktionaler Flächen lockern. Nur Passflächen, Positionierflächen und Dichtflächen müssen eng toleriert werden, alle übrigen Bereiche können nach Freimaßtoleranz laufen. Wenn die ganze Zeichnung mit ±0,02 bemaßt ist, steigt die Prüfzeit um ein Vielfaches, während der Nutzen möglicherweise null ist.
- Schwer bearbeitbare Merkmale vermeiden. Tiefe Kavitäten, enge Nuten, dünne Wände, nicht ausräumbare Innen-Ecken erzwingen Sonderwerkzeuge, mehrfaches Aufspannen oder sogar Funkenerosion. Wo man auf offene Strukturen umstellen, Radien vergrößern oder Werkzeugfreiräume schaffen kann, sollte man das bevorzugt tun.
- Gewinde- und Bohrungsspezifikationen vereinheitlichen. Wenn in einer Zeichnung M3, M4, M5 und M6 alle vorkommen, summieren sich Gewindeschneiden und Werkzeugwechsel; reduziert man auf zwei bis drei, laufen Programmierung und Bearbeitungsrhythmus flüssiger.
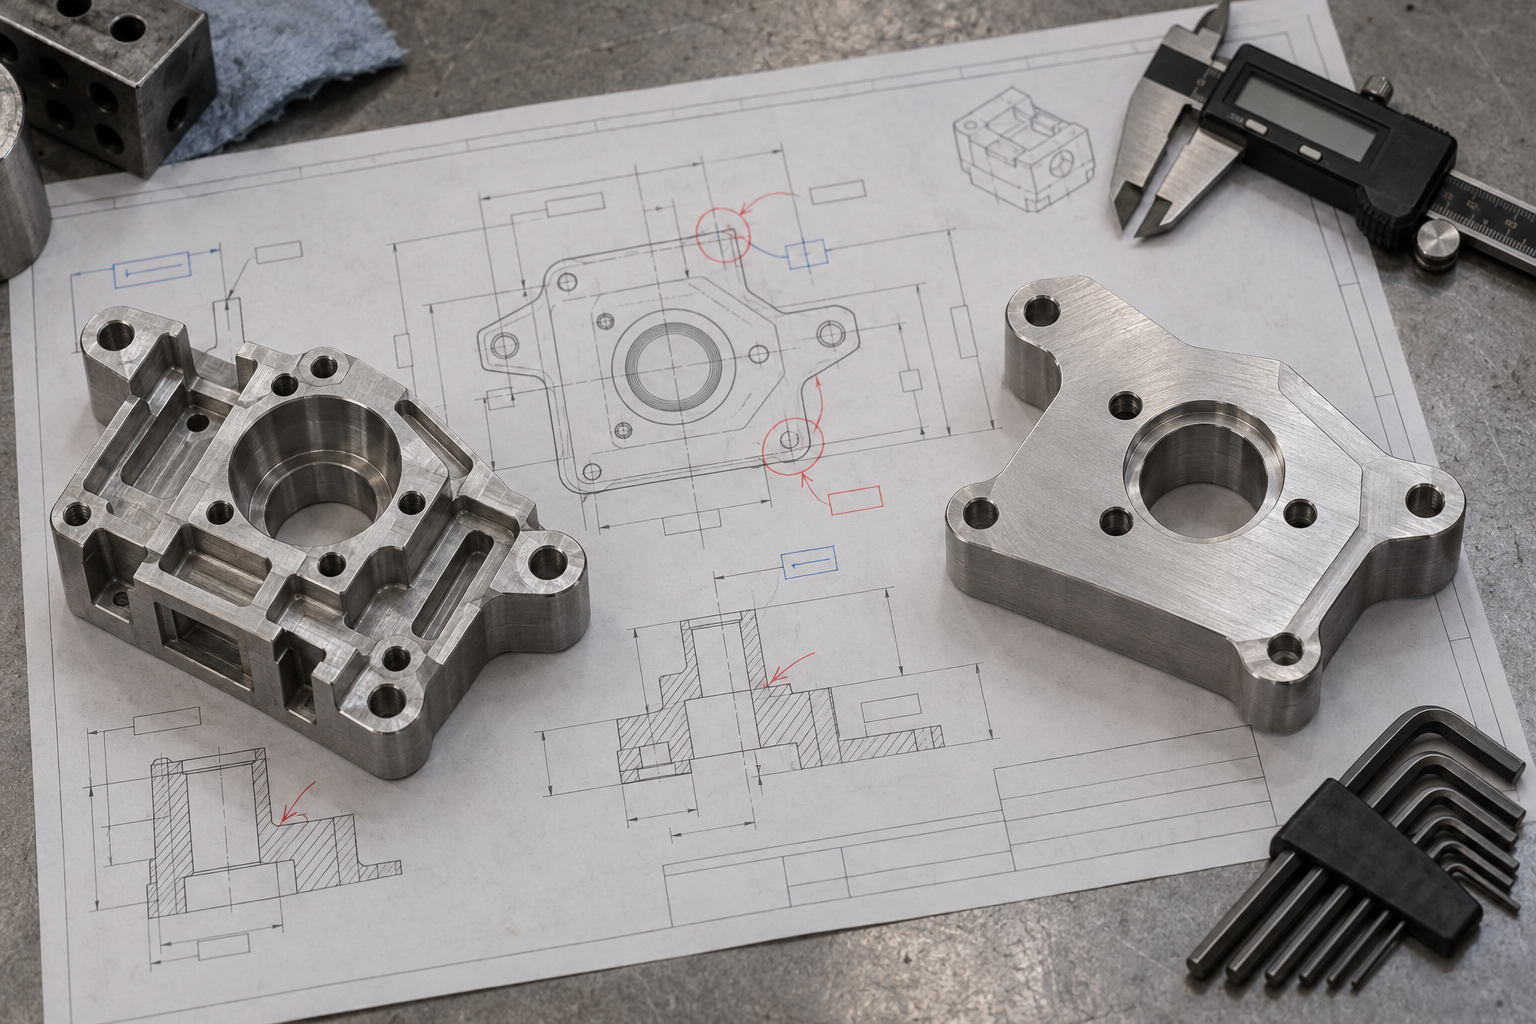
Ein Vergleich vor und nach der Designänderung
Bei einem Sensorhalter für ein Automatisierungsgerät war das ursprüngliche Design ein einteiliges, aus Aluminium gefrästes, profiliertes Bauteil mit tiefer Kavität; Boden und beide Seiten mussten bearbeitet werden, das Innenraum-Tiefen-Breiten-Verhältnis lag bei nahezu 4:1, es waren Sonderwerkzeuge mit großem Längen-Durchmesser-Verhältnis und Funkenerosion zum Ausräumen der Ecken erforderlich. Funktionell diente es nur dazu, einen Sensor zu fixieren und eine Montagebohrungsposition zu gewährleisten. Nach der Umstellung auf ein Standard-Aluminiumblech, das zu einer L-Form gebogen und dann an Montagefläche und äußeren Positionierbohrungen gefräst wird, reduzierte sich die Zahl der Bearbeitungsflächen von drei auf eine, die tiefe Kavität entfiel, und der Prozess schrumpfte von „Fräsen – Funkenerosion – Nacharbeiten“ auf „Fräsen – Biegen“. Die Steifigkeit des Teils ist etwas geringer, aber für diesen Einsatzfall ausreichend. Das ist der typische Nutzen von DFM: nicht einen einzelnen Arbeitsgang schneller machen, sondern die Arbeitsgänge selbst reduzieren.
Vorgehen in derselben Richtung sind in der Sonderteil-Bearbeitung sehr verbreitet: Strukturen, die zwei geschweißte und dann bearbeitete Teile erfordern, auf einmaliges Fräsen umstellen; vergütete Teile, die eine Wärmebehandlung benötigen, durch vorgehärtetes Material ersetzen, das direkt bearbeitet wird; hochpräzise Passbohrungen von „Bohren – Reiben – Schleifen“ auf „Bohren – Reiben“ umstellen, sofern das Toleranzband es zulässt. Welche Änderung man vornimmt, hängt von den tatsächlichen Funktionsgrenzen des Teils ab. Wenn die Designseite bereit ist, klar zu kennzeichnen, „welche Maße Funktionsmaße und welche Referenzmaße sind“, lassen sich Kosten und Lieferzeit von Sonderteil-Bearbeitungen genauer beurteilen. Wenn Sie die Richtung anhand einer konkreten Zeichnung prüfen möchten, können Sie mit KI-Dialog-Angebot oder CNC-Bearbeitungskapazitäten beginnen und Zeichnung sowie tatsächlichen Einsatzfall gemeinsam klären.
Häufige Anwendungsbereiche und typische Teile der Sonderteil-Bearbeitung
Die Nachfrage nach Sonderteil-Bearbeitung ist sehr konzentriert verteilt: Je mehr die Schnittstellenmaße aus der Gesamtmaschine rückwärts abgeleitet werden und je weniger die Stückzahl ein Sonderwerkzeug rechtfertigt, desto eher handelt es sich um typische Sonderteile. Umgekehrt gilt: Wo Normteile die Anforderungen abdecken, liegt das meist daran, dass ihre Passmaße und Belastungsklassen bereits branchenweit vereinheitlicht sind und man direkt auswählen kann. Diese Trennlinie zu verstehen ist nützlicher, als eine Liste von Teilen auswendig zu lernen.
Automobil und Vorrichtungsbau: kundenspezifische Teile wie Kolbenstützringe und Hydraulikspanner
Unter den Automobilkomponenten sind Kolbenstützringe, Hydraulikspanner und spezielle Prüfvorrichtungen typische Sonderteile. Der Grund ist nicht kompliziert: Sie müssen mit vorhandenen Kolbengruppen, Hydraulikkreisläufen und Produktionslinienplätzen zusammenpassen; Lochabstände, Stufenhöhen und Passtoleranzen werden von der Gesamtmaschine oder dem Vorrichtungskörper bestimmt, keine nationale Norm kann sie im Voraus festlegen. Solche Teile haben oft geringe Stückzahlen und keine komplexe Struktur, stellen aber hohe Anforderungen an Maßhaltigkeit und Austauschbarkeit bei der Montage.
Vorrichtungen und Spannmittel verdeutlichen das noch besser: Wechselt dieselbe Maschine auf ein anderes Produkt, muss die Vorrichtung möglicherweise neu gefertigt werden; ein Sonderwerkzeug wäre schlicht unwirtschaftlich. Daher laufen solche Sonderteil-Bearbeitungen üblicherweise über CNC-Fräsen und -Drehen, bei Bedarf ergänzt durch Drahterodieren oder Funkenerosion, mit Materialien von Stahl 45, Aluminiumlegierungen bis zu Edelstahl.
Automatisierungsgeräte und Elektronik: Führungsschienenhalter, Verbindungsplatten, Sensorhalter, Isolierteile
Führungsschienenhalter, Verbindungsplatten und Sensorhalter in Automatisierungsgeräten sind eine weitere große Quelle der Sonderteil-Bearbeitung. Ihre Funktion ist klar: standardisierte Führungsschienen, Zylinder und Sensoren am Gerätegestell befestigen, wobei Bohrungspositionen, Hübe und Montagewinkel bei jedem Gerät anders sind, sodass diese Übergangsteile individuell gefertigt werden müssen. Bei der Genauigkeit sind Ebenheit der Montagefläche und Toleranz der Bohrungsposition oft entscheidend, während die Außenform großzügiger sein darf.
Im Elektronikbereich sind Sonderteile eher nichtmetallisch: Isolierplatten, Strömungsabdeckungen, Wärmesenken-Strukturteile, Testvorrichtungen. Sie legen mehr Wert auf elektrische Isolierfähigkeit, Wärmeleitfähigkeit, Brandschutzklasse und Verzug nach der Bearbeitung als auf Festigkeit wie bei Metallen. CNC-Fräsen aus technischem Kunststoff oder Vakuumgießen/Abformen in kleinen Serien sind gängige Optionen.
Medizin, Laborgeräte und neue Energien: kleine Stückzahlen, viele Schnittstellen, schnelle Modellwechsel
Edelstahlvorrichtungen, Gerätegehäuse und Probenhalter in Medizin- und Laborgeräten sind fast alle Sonderteile: Die Geräte selbst haben geringe Stückzahlen, Zubehörteile erst recht keine Standardmodelle; zugleich müssen sie Bedingungen wie Reinigbarkeit, Korrosionsbeständigkeit und Totraumfreiheit erfüllen, weshalb häufig 304/316-Edelstahl oder technische Kunststoffe wie PEEK und POM gewählt werden.
Im Bereich neue Energien handelt es sich vor allem um Strukturteile von Batteriemodulen wie Endplatten, Halterungen und Positionierteile für Verbindungsbleche. Ihre Schnittstellen werden von den Zellabmessungen und der Modulanordnung bestimmt, während sich die Zellspezifikationen noch schnell weiterentwickeln; ein Spritzguss-Werkzeug ist riskant, daher wird in der Anfangsphase üblicherweise mit CNC oder Blechbearbeitung gearbeitet.
Fasst man zusammen, warum diese Szenarien zu Sonderteilen neigen: Die Schnittstellenmaße werden von der Gesamtmaschine bestimmt, Normteile passen nicht; die Stückzahl reicht nicht aus, um die Kosten eines Sonderwerkzeugs zu amortisieren; außerdem muss das Teil mit vorhandener Montage und vorhandenen Geräten zusammenpassen. Ob ein Teil als Sonderteil gefertigt werden sollte, lässt sich daran erkennen, ob alle drei Punkte gleichzeitig zutreffen. Wenn Sie beurteilen möchten, welches Verfahren für ein konkretes Teil geeignet ist, werfen Sie zunächst einen Blick auf die Übersicht der Fertigungskapazitäten und prüfen Sie dann anhand der Zeichnung.
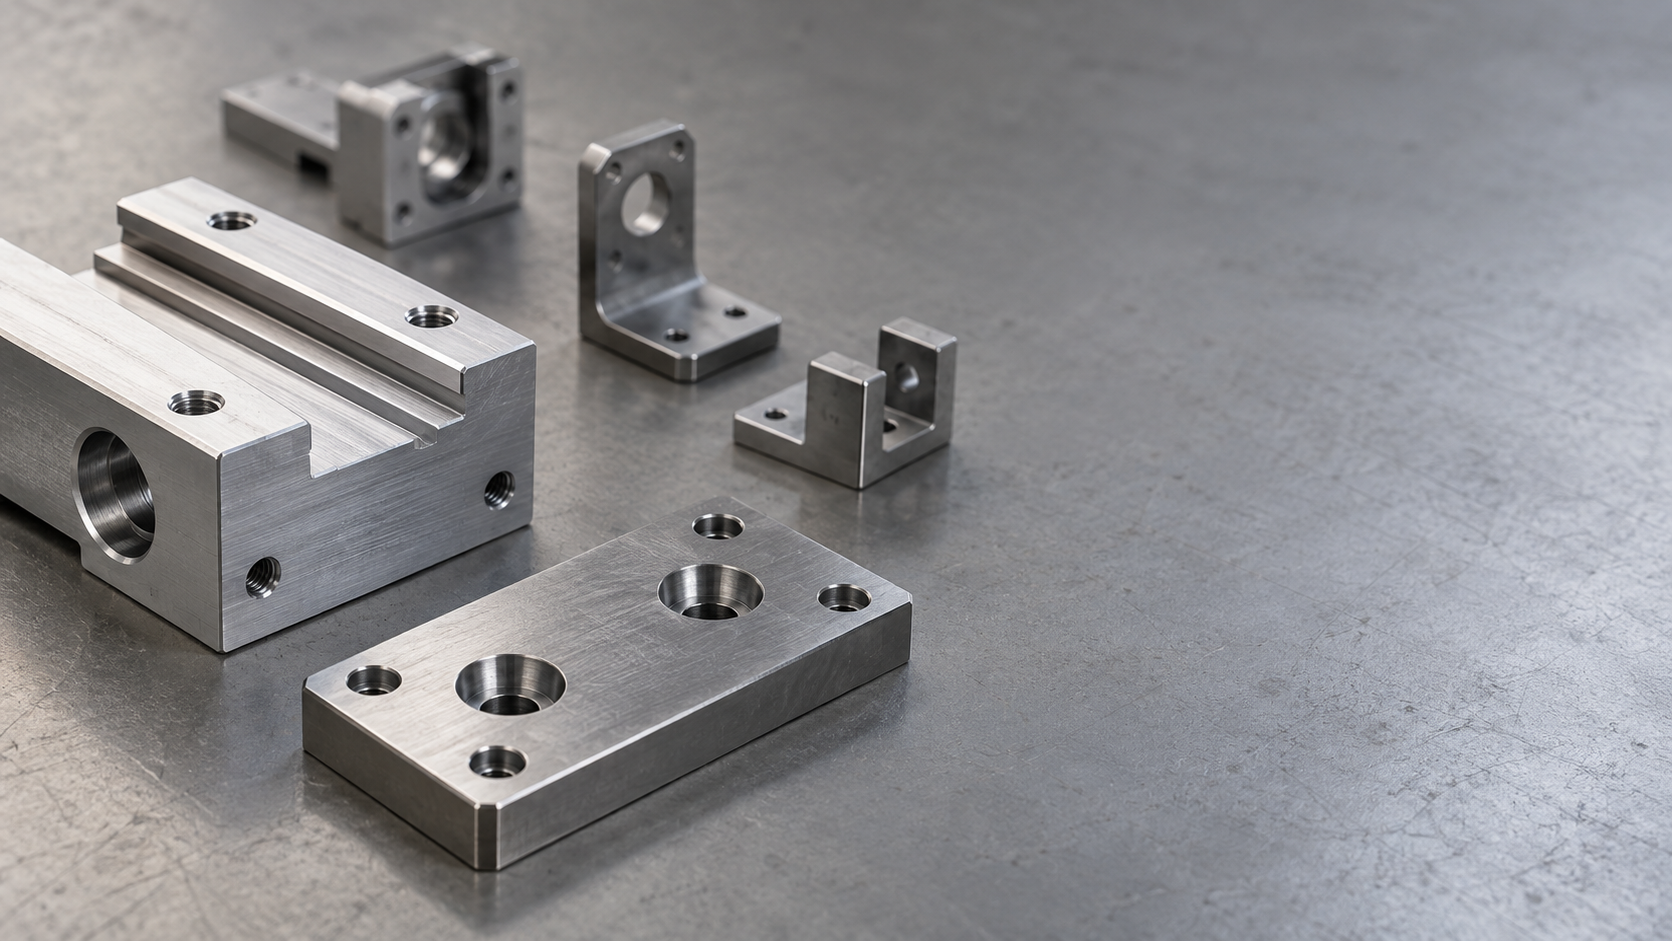
Häufige Fragen zur Sonderteil-Bearbeitung (FAQ)
Die folgenden Fragen sind im Wesentlichen die Punkte, an denen Einkauf und Ingenieure im Ablauf der Sonderteil-Bearbeitung am häufigsten hängen bleiben. Die Antworten beziehen sich nur auf die in diesem Artikel behandelten Definitionen, Klassifizierungen, Geräte, Arbeitsgänge und DFM, nicht auf konkrete Preise und Lieferzeiten.
Wie entscheidet man, ob ein Teil als Sonderteil gefertigt oder direkt als Normteil gewählt werden sollte?
Zunächst prüfen, ob es für Schnittstelle und Funktion bereits ein passendes Normteil gibt. Wenn Montagemaße, Hub, Last, Werkstoff oder Verbindungsart nicht zu den Normteilspezifikationen passen oder das Normteil nach der Montage noch nachgearbeitet werden müsste, dann geht man den Weg der Sonderteil-Bearbeitung. Umgekehrt gilt: Wenn ein Normteil mit passender Spezifikation, ausreichender Lebensdauer und Genauigkeit verfügbar ist, bevorzugt man das Normteil – seine Austauschbarkeit, Beschaffungszeit und sein Stückpreis sind in der Regel besser beherrschbar. Die Grenze der Entscheidung ist: Sonderteile decken den Bedarf ab, den Normteile nicht abdecken – nicht „individuell, weil man es möchte“.
Welche Genauigkeit ist bei der Sonderteil-Bearbeitung erreichbar? Ist 0,005 mm in der Zeichnung garantiert machbar?
Das lässt sich nicht pauschal sagen. Die Positioniergenauigkeit gängiger CNC-Anlagen in der Branche liegt in der Größenordnung von 0,0025 mm, bei manchen Präzisionsteilen sind praktisch etwa 0,002 mm erreichbar, aber das sind branchenübliche Werte, keine Garantie für jedes Teil, jedes Material und jede Stückzahl. Ob es machbar ist, hängt von Material, Struktursteifigkeit, Aufspannung, Werkzeug, Messmitteln und Stückzahl ab. Wenn die Zeichnung hohe Genauigkeitsanforderungen vorgibt, sollte der Lieferant zunächst eine DFM-Prüfung durchführen, um Bezüge, Toleranzbänder und Prüfkonzept zu bestätigen, bevor über die Machbarkeit gesprochen wird. Toleranzen anzugeben, die nicht machbar sind, endet nur in Streit.
Warum sind die Kosten für Sonderteil-Bearbeitung in der Regel höher als bei Normteilen?
Drei Gründe summieren sich. Erstens: Es gibt keine vorhandenen Formen und Vorrichtungen; Programmierung, Aufspannkonzept und Erstmuster-Probebearbeitung müssen separat investiert werden. Zweitens: Bei metallischen Sonderteilen ist die Prozesskette vom Rohling bis zur Fertigbearbeitung lang; Verzug durch Wärmebehandlung, Zerspanungsspannungen und Oberflächenbehandlung müssen separat beherrscht werden, die Unsicherheiten sind groß. Drittens: Die Stückzahlen sind klein, der auf das Einzelteil entfallende Rüstzeitanteil ist hoch. Normteile drücken die Stückkosten über Stückzahl und Standardisierung; Sonderteile haben diese Voraussetzung nicht, daher ist der höhere Preis strukturell bedingt und nicht willkürliche Preisgestaltung des Lieferanten.
Was muss in der Zeichnung klar angegeben sein, damit ein Angebot für Sonderteil-Bearbeitung reibungslos läuft?
Mindestens diese Punkte vollständig angeben: Werkstoffsorte und Zustand, kritische Maße und Toleranzbänder, Bezüge, Form- und Lagetoleranzen, Oberflächenrauheit, Anforderungen an Wärmebehandlung und Oberflächenbehandlung, Stückzahl. Bei Teilen mit Passbeziehungen Passmaße und Spiele angeben. Je mehr Angaben fehlen, desto eher kann der Lieferant nur mit dem konservativsten Verfahren kalkulieren, was den Preis eher erhöht. Außerdem können Toleranzen nicht funktionaler Flächen angemessen gelockert werden, um das Genauigkeitsbudget auf die Maße zu konzentrieren, die Montage und Funktion tatsächlich beeinflussen; das Angebot wird dann realistischer.
Kleinserien von Nicht-Standard-Teilen: CNC-Bearbeitung oder 3D-Druck wählen?
Es kommt auf den Verwendungszweck und das Material an. Wenn es tragfähig sein muss, Gewinde benötigt wird, Passgenauigkeit gefordert ist und Metall verwendet werden soll, ist die CNC-Bearbeitung zu bevorzugen; bei komplexen Strukturen, vielen internen Kanälen, einer Stückzahl von nur wenigen Teilen und ohne Bedarf an hoher Festigkeit ist der 3D-Druck wirtschaftlicher. Bei Kunststoffteilen in kleinen Serien kann auch das Vakuumgießen mit Abformung in Betracht gezogen werden, da Oberfläche und Haptik näher an Spritzgussteilen liegen als bei Druckteilen. Wenn in derselben Charge sowohl metallische Tragteile als auch Kunststoffgehäuseteile enthalten sind, ist es oft kostengünstiger, sie zu trennen und unterschiedliche Verfahren zu nutzen, als sie gewaltsam zu vereinheitlichen.
Key takeaways
- Der Kernunterschied zwischen Standardteilen und Nicht-Standard-Teilen ist, ob es einheitliche nationale Spezifikationen und Parameterfestlegungen gibt; Nicht-Standard-Teile werden nach Zeichnung oder Anforderung individuell gefertigt, Toleranzen und Oberflächengüte werden vom Kunden vorgegeben.
- Nicht-Standard-Teile werden nach Material in die zwei großen Gruppen Metall und Nichtmetall unterteilt; bei Metall ist die Prozesskette länger und es gibt mehr Qualitätskontrollpunkte, die Kosten sind in der Regel höher als bei Standardteilen.
- Die Maschinen für die kundenspezifische Fertigung von Nicht-Standard-Teilen lassen sich in mehrere große Kategorien einteilen, etwa Schweißen, Schneiden und Bearbeitungsmaschinen; die Bearbeitungsarten unterscheiden sich in manuell, halbautomatisch und automatisch, und die Auswahl muss zu Stückzahl und Genauigkeit passen.
- Die Prozesskette für kundenspezifische Präzisionsteile beginnt mit Anforderungsanalyse und Designbestätigung und führt über Materialvorbehandlung, Schleifen, Erodieren und CNC-Bearbeitung bis zu Qualitätskontrolle und Verpackung; jeder Schritt muss nachvollziehbar dokumentiert werden.
- Der Wert von DFM liegt darin, die eigentlichen Kostenursachen zu finden, bevor der erste Schnitt gemacht wird, und durch vereinfachte Formen, sinnvolle Materialauswahl und standardisierte Komponenten teure spätere Änderungen zu reduzieren.



