
Was ist die Wärmebehandlung von Bauteilen? Warum es nicht nur darum geht, das Bauteil härter zu machen
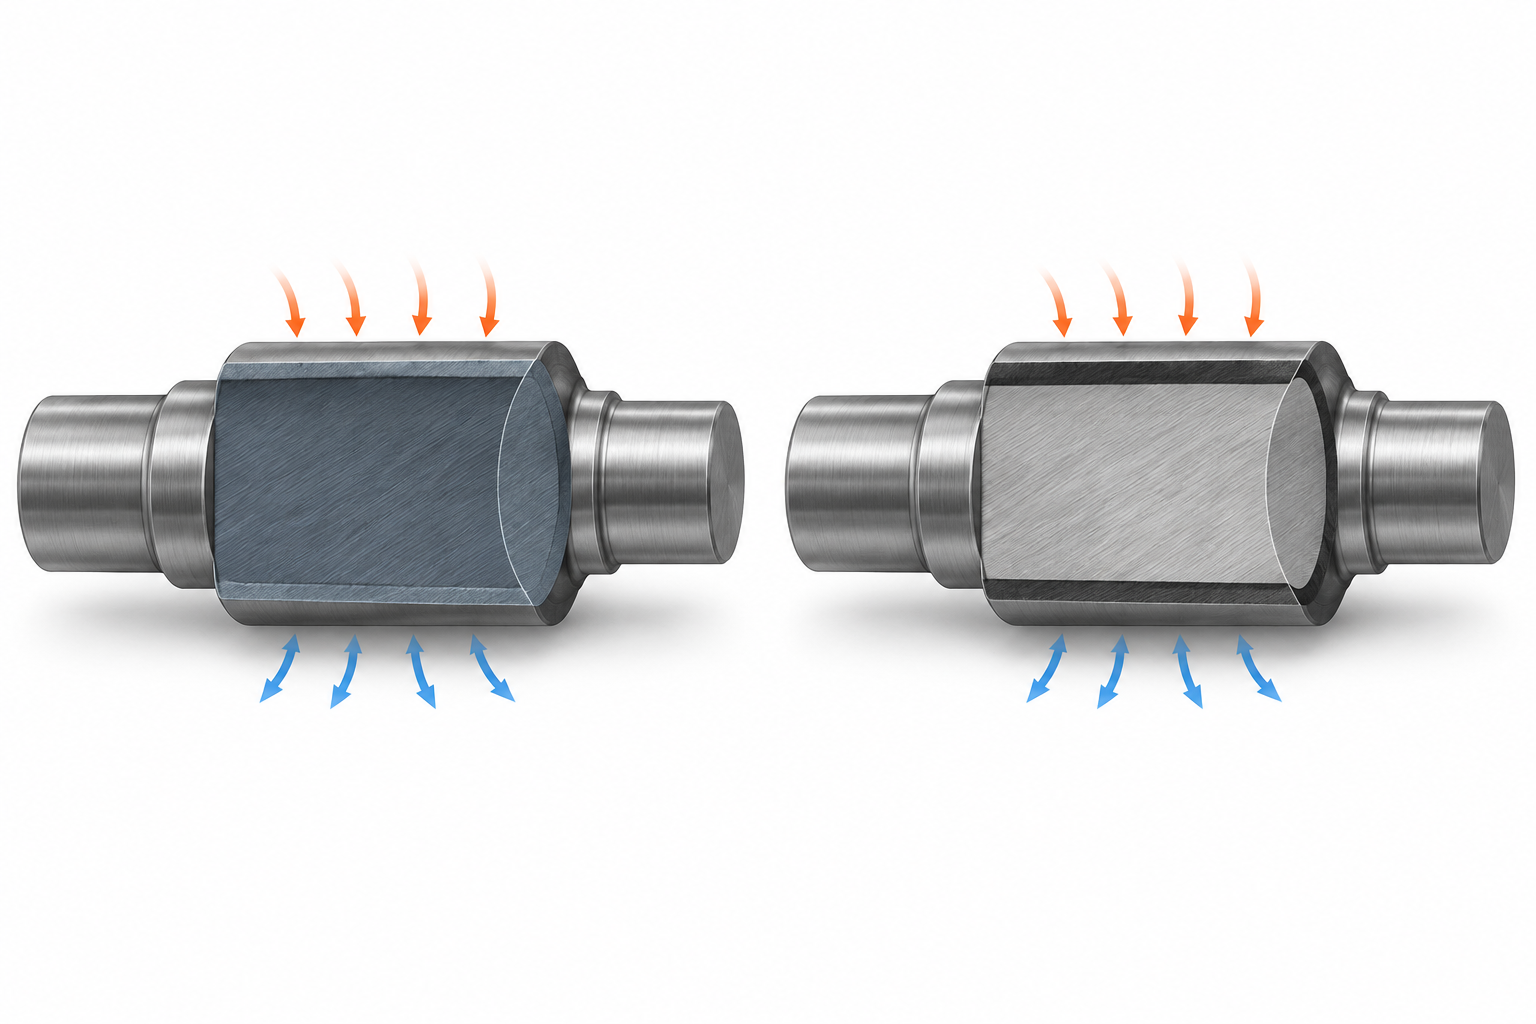
Die Wärmebehandlung von Bauteilen ist das kontrollierte Erwärmen, Halten und Abkühlen von Metallen, um deren inneres Gefüge und Eigenschaften zu verändern. Sie zielt in der Regel nicht darauf ab, die makroskopische Form des Bauteils zu verändern, sondern Härte, Festigkeit, Zähigkeit, Verschleißfestigkeit, Zerspanbarkeit und Maßstabilität anzupassen. Äußerlich sieht es weiterhin wie dasselbe Bauteil aus, doch der Gefügezustand im Inneren kann sich bereits verändert haben.
Diese Veränderungen entstehen durch den Abkühlverlauf und den Temperaturzyklus, nicht einfach durch eine Erhöhung der Temperatur. Eine schnelle Abkühlung kann unter bestimmten Werkstoff- und Prozessbedingungen Martensit bilden und dadurch Härte und Festigkeit erhöhen; eine langsamere Abkühlung kann ein Gefüge erzeugen, das sich besser zum Zerspanen oder zur Aufnahme von Stößen eignet, beispielsweise Perlit, oder innerhalb eines bestimmten Prozessfensters Bainit bilden. Die Gefügeveränderung bringt Leistungsvorteile, aber auch neue Risiken mit sich: Eine höhere Härte geht häufig mit einer geringeren Zähigkeit einher, und eine zu schnelle Abkühlung kann die Neigung zu Eigenspannungen, Verformungen und Rissbildung erhöhen.
Daher darf das Ziel der Wärmebehandlung von Bauteilen nicht lediglich als „Erhöhung der Härte“ formuliert werden. Zahnräder benötigen möglicherweise eine verschleißfeste Oberfläche und eine stabile Zahngeometrie, Wellenbauteile Festigkeit, Ermüdungsfestigkeit und Maßstabilität; außerdem ist zu berücksichtigen, ob sich das anschließende Schleifen oder die Feinbearbeitung problemlos durchführen lässt. Bei stoßbeanspruchten Bauteilen ist eine sehr hohe Härte nicht unbedingt ein Vorteil. Bei dünnwandigen Bauteilen oder Bauteilen mit ungleichmäßigen Wanddicken müssen die Leistungsziele zudem gemeinsam mit dem zulässigen Verformungsbereich festgelegt werden.
Auch für dieselbe Werkstoffgüte kann nicht ohne Weiteres ein identischer Parametersatz für die Wärmebehandlung aller Bauteile übernommen werden. Wirksame Dicke, Querschnittsänderungen, scharfe Ecken, Bohrungen und Nuten, die Beladungsweise sowie die belasteten und verschleißbeanspruchten Bereiche verändern den Temperaturgradienten und das Abkühlverhalten im Inneren des Bauteils. Bei der Verfahrensauswahl sollten zunächst das angestrebte Gefüge und die gewünschten Eigenschaften festgelegt werden. Anschließend sind Werkstoff, Geometrie, nachfolgende Bearbeitung und Maßanforderungen in eine gemeinsame verfahrenstechnische Bewertung einzubeziehen. Ziel der Wärmebehandlung ist nicht die Maximierung eines einzelnen Kennwerts, sondern ein nachweisbares Gleichgewicht zwischen Eigenschaftsgewinn sowie Verformungs- und Rissrisiko.
Die drei Kontrollpunkte des Wärmebehandlungszyklus von Bauteilen: Erwärmen, Halten und Abkühlen
Die Wärmebehandlung von Bauteilen besteht nicht darin, das Bauteil in einen Ofen zu geben und anschließend schnell abzukühlen, sondern in einer aus Erwärmen, Halten und Abkühlen bestehenden Regelkette. Die drei Phasen bestimmen jeweils, ob der Temperaturgradient beherrschbar ist, die Gefügeumwandlung vollständig abläuft und die endgültigen Eigenschaften sowie das Verformungsrisiko den Anforderungen entsprechen. Die Erwärmungstemperatur ist dabei nur ein Parameter; auch die Aufheizgeschwindigkeit, der Temperaturunterschied im Ofen und die Beladungsweise sind gleichermaßen wichtig.
Erwärmung: Zunächst Temperaturunterschiede und Wärmespannungen kontrollieren
Wenn sich die Oberfläche des Bauteils zuerst erwärmt und der Kern erst später, können bei unterschiedlichen Wanddicken, an scharfen Ecken sowie in der Nähe von Bohrungen und Nuten leicht Temperaturgradienten entstehen. Ein zu schnelles Aufheizen kann zu einer Konzentration von Wärmespannungen führen und dadurch Verzug, lokale Rissbildung oder eine spätere Maßdrift verursachen. Für Wellen, dünnwandige Bauteile und Bauteile mit ungleichmäßigen Wanddicken kann in der Regel nicht dieselbe Aufheizstrategie verwendet werden. Auch die Ofenbeladung, der Abstand zwischen den Bauteilen und die Ofenatmosphäre beeinflussen den tatsächlichen Erwärmungszustand.
Halten: Bestimmt durch wirksame Dicke und Beladungsbedingungen
Die Aufgabe des Haltens besteht nicht einfach im Abwarten, sondern darin, eine möglichst gleichmäßige Temperatur über den gesamten Querschnitt des Bauteils zu erreichen und der erwarteten Gefügeumwandlung ausreichend Zeit für ihren Abschluss zu geben. Die Haltezeit wird in der Regel durch die Werkstoffzusammensetzung, die wirksame Wanddicke, die Art der Beschickung, den Ofentyp und das Heizmedium beeinflusst und kann daher nicht für alle Bauteile einheitlich festgelegt werden. Eine unzureichende Haltezeit kann zu unterschiedlichen Gefügen im Inneren und an der Oberfläche führen; eine zu lange Haltezeit kann dagegen das Risiko von Kornwachstum, Oxidation, Entkohlung oder Maßänderungen erhöhen.
Abkühlen: Die Geschwindigkeit bestimmt das Gefüge – und auch das Risiko
Die Abkühlgeschwindigkeit verändert den Verlauf der Phasenumwandlung: Unter den jeweiligen Werkstoff- und Temperaturbedingungen kann eine schnelle Abkühlung zur Bildung von Martensit führen, während sich bei langsamerer Abkühlung Perlit oder Bainit bilden kann. Ersteres ist in der Regel vorteilhaft für die Erhöhung von Härte und Festigkeit, erhöht jedoch auch das Risiko von Eigenspannungen, Verformungen und Rissbildung; Letzteres kann die Zähigkeit oder Maßstabilität verbessern, erfüllt jedoch nicht unbedingt die Anforderungen an die Verschleißfestigkeit. Wasser, Öl, Polymere und Salzschmelzen weisen unterschiedliche Abkühlintensitäten auf. Die Wahl des Mediums sollte auf den Werkstoff, den Querschnitt und die Geometrie abgestimmt werden.
Beispielsweise sieht ein Prozessbeispiel für bestimmte 42CrMo-Wellenteile eine Erwärmung zum Härten auf etwa 850 °C vor. Durch eine stufenweise Erwärmung oder eine geringere Aufheizgeschwindigkeit werden dabei thermische Spannungen reduziert; die darin genannten Temperaturen, Haltezeiten und Berechnungskoeffizienten beziehen sich ausschließlich auf bestimmte Werkstoffe, Konstruktionen und Anlagen und können nicht als allgemeingültiger Standard für alle Wellenteile übernommen werden.
Weichglühen, Normalisieren, Härten und Anlassen: Wie lassen sich Wärmebehandlungsverfahren für Bauteile unterscheiden
Für die Wärmebehandlung von Bauteilen gibt es kein absolut „bestes“ Verfahren. Entscheidend ist, Werkstoff, Querschnittsabmessungen, Belastungsart und gewünschte Eigenschaften aufeinander abzustimmen. Bei der Beurteilung können zunächst drei Fragen gestellt werden: Wie wird das Verfahren durchgeführt, welches Gefüge oder welche Eigenschaften werden hauptsächlich verändert und welches Fertigungsproblem wird dadurch gelöst?
| Verfahren | Durchführung | Hauptwirkung | Typische Anwendungen und Grenzen |
|---|---|---|---|
| Weichglühen | Nach dem Erwärmen langsames Abkühlen, üblicherweise im Ofen | Senkung der Härte, Abbau von Eigenspannungen sowie Verbesserung der Duktilität und Zerspanbarkeit | Geeignet zur Verbesserung des Bearbeitungszustands oder zur Vorbereitung auf eine nachfolgende Wärmebehandlung; die Abkühlung erfolgt langsam und zielt in der Regel nicht auf eine hohe Härte ab |
| Normalisieren | Nach dem Erwärmen Abkühlen an der Luft außerhalb des Ofens | Verfeinerung und Homogenisierung des Gefüges sowie Erreichen einer höheren Festigkeit und Härte als beim Weichglühen | Die Abkühlgeschwindigkeit liegt üblicherweise zwischen der Ofenabkühlung beim Glühen und dem schnellen Abschrecken; das Ergebnis hängt vom Werkstoff und den Bauteilabmessungen ab |
| Härten | Nach dem Erwärmen auf eine geeignete Temperatur schnelles Abkühlen | Förderung der Bildung eines Gefüges mit hoher Härte und Festigkeit, häufig durch eine Martensitumwandlung | Geeignet für Anforderungen an Verschleißfestigkeit und Tragfähigkeit; eine zu schnelle Abkühlung erhöht das Risiko von Eigenspannungen, Verformungen und Rissbildung |
| Anlassen | In der Regel wird das Werkstück nach dem Abschrecken erneut erwärmt und kontrolliert abgekühlt | Verringert die Abschrecksprödigkeit, stellt einen Teil der Zähigkeit wieder her und passt das Verhältnis von Härte und Festigkeit an | Kann nicht einfach ausgelassen werden; ein in der Industrie üblicher Bereich liegt etwa bei 150–650℃, wobei die konkrete Temperatur dem Werkstoff, dem Gefügeziel und dem Prozessdatenblatt entsprechen muss |
Glühen und Normalisieren: Zuerst Bearbeitbarkeit und Gefügegleichmäßigkeit sicherstellen
Beim Glühen erfolgt eine langsamere Abkühlung, sodass sich das Gefüge stärker dem Gleichgewichtszustand annähert. Es wird häufig eingesetzt, um die Härte zu verringern, einen Teil der Bearbeitungs- oder Gießspannungen abzubauen und die nachfolgende Zerspanbarkeit zu verbessern. Beim Normalisieren erfolgt die Abkühlung an der Luft und damit schneller; dies trägt in der Regel zur Kornfeinung, zur Verbesserung eines ungleichmäßigen Gefüges und zu einem ausgewogeneren Verhältnis von Festigkeit und Zähigkeit bei. Beide Verfahren dürfen nicht losgelöst von Werkstoffgüte und wirksamer Wanddicke beurteilt werden. Bei Bauteilen mit großen Dickenunterschieden können die tatsächliche Abkühlgeschwindigkeit und das Gefüge uneinheitlich sein.
Abschrecken und Anlassen: der Zielkonflikt bei den Eigenschaften wärmebehandelter Bauteile
Durch Abschrecken werden Härte und Festigkeit erhöht, doch geht der Härtezuwachs häufig mit einer Abnahme der Zähigkeit, höheren Wärmespannungen und Maßänderungen einher. Das Abschrecken in Wasser ist in der Regel wesentlich schroffer als in Öl; auch das Risiko von Verformungen und Rissbildung ist meist höher. Die Wahl des Mediums darf daher nicht ausschließlich nach dem Grundsatz „je höher die Härte, desto besser“ erfolgen. Das Anlassen wird normalerweise unmittelbar nach dem Abschrecken durchgeführt, um die Sprödigkeit zu verringern, einen Teil der Eigenspannungen abzubauen und die Zähigkeit wiederherzustellen. Bei der Endabnahme sollte nicht nur ein einzelner Härtewert betrachtet werden; entsprechend dem Verwendungszweck des Bauteils sind auch die Härteverteilung, kritische Maße und gegebenenfalls der Gefügezustand zu prüfen.
Wie Abschreckmedien die Härte und Verformung wärmebehandelter Bauteile verändern
Abschreckmedien dienen nicht einfach nur dazu, eine möglichst schnelle Abkühlung zu erreichen. Sie bestimmen die Abkühlintensität, den Temperaturunterschied und die Geschwindigkeit der Gefügeumwandlung, wenn das Bauteil von hoher auf niedrige Temperatur abgekühlt wird, und beeinflussen dadurch Härte, Zähigkeit, Eigenspannungen, Verformung sowie das Risiko von Rissbildung. Bei der Wärmebehandlung von Bauteilen sollten zunächst die Zielhärte und die Belastungsbedingungen festgelegt werden; anschließend ist das Medium unter Berücksichtigung von Werkstoff, Querschnittsabmessungen und Geometrie auszuwählen.
Unterschiede zwischen Wasser-, Öl- und Polymerabschrecken
Das Abschrecken in Wasser ist in der Regel wesentlich schroffer als in Öl und ermöglicht leichter das Erreichen einer höheren Härte; allerdings sind auch die Wärme- und Gefügespannungen meist größer. Bei Wellen mit deutlich wechselnden Querschnitten können Biegung, Ovalität oder lokale Rissbildung auftreten. Bauteile mit scharfen Ecken, Keilnuten und Bohrungsrändern entwickeln dagegen häufig zuerst an Spannungskonzentrationen Defekte. Das Abschrecken in Öl ist vergleichsweise schonender und wird häufig eingesetzt, wenn das Verformungsrisiko verringert werden soll. Das tatsächliche Ergebnis hängt jedoch weiterhin von der Härtbarkeit des Werkstoffs, der Öltemperatur, der Umwälzung und dem Beladungszustand des Ofens ab.
Die Kühlleistung beim Polymerabschrecken kann über Konzentration, Temperatur und Strömungszustand angepasst werden. Daher lässt sich die Wirkung nicht allein anhand der Bezeichnung „Polymer“ beurteilen. Änderungen der Konzentration, eine Alterung der Flüssigkeit oder eine unzureichende Umwälzung können die Kühlbedingungen an der Bauteiloberfläche verändern. Bei der Prozessvalidierung sollten die Härte und Maßänderungen in verschiedenen Bereichen betrachtet werden, anstatt lediglich die Art der Abschreckflüssigkeit zu dokumentieren.
Wie Salzbadverfahren Temperaturunterschiede und Umwandlungsrisiken kontrollieren
Salzbäder können eingesetzt werden, um den Temperaturunterschied zwischen Oberfläche und Kern eines Bauteils zu verringern und bei bestimmten Verfahren den Abkühl- und Gefügeumwandlungsprozess zu kontrollieren. Das bedeutet jedoch nicht, dass bei allen Bauteilen eine geringere Verformung erzielt wird. Werkstoffzusammensetzung, wirksame Wanddicke, Salzbadtemperatur, Transferzeit und Beladungsweise müssen weiterhin überprüft werden. Dünnwandige Teile können sich aufgrund des schnellen Wärmeverlusts verformen, während Bauteile mit ungleichmäßigen Wanddicken infolge der unterschiedlichen Abkühlreaktion einzelner Bereiche Eigenspannungen entwickeln können.
Die Wahl des Abschreckmediums sollte daher anhand von drei Ergebnissen beurteilt werden: „Wird die Zielhärte erreicht, liegt die Verformung innerhalb des zulässigen Bereichs und ist das Gefüge gleichmäßig?“ Wasser, Öl, Polymer und Salzbad haben keine absolut überlegene Rangfolge. Bei kritischen Wellen, dünnwandigen Teilen und Bauteilen mit scharfen Ecken sollte der Wärmebehandlungsplan auch die Art der Spannung oder Ofenbeladung, die Kühlbedingungen, die Nachmessung kritischer Maße und gegebenenfalls die Rissprüfung festlegen, damit die höchste Härte nicht fälschlicherweise als das am besten geeignete Verfahren angesehen wird.
Oberflächenhärtung und Gesamtwärmebehandlung: Die Bauteilgeometrie bestimmt die Prozessauswahl
Bei der Wärmebehandlung eines Bauteils muss nicht unbedingt der gesamte Querschnitt eine hohe Härte erreichen. Wenn ein Bauteil gleichzeitig eine verschleißfeste Oberfläche und einen zähen, stoßfesten Kern benötigt, ist eine Oberflächenhärtung häufig geeigneter als ein vollständiges Durchhärten. Wenn an allen Stellen eine einheitliche Festigkeit und ein gleichmäßiges Gefüge erzielt werden sollen, ist eine ganzheitliche Wärmebehandlungsroute zu wählen. Maßgeblich ist nicht die Bezeichnung des Verfahrens, sondern die Belastungsbereiche, Verschleißstellen, wirksame Wanddicke, Geometrie und der zulässige Verformungsbereich.
Induktive Wärmebehandlung: Das Gleichgewicht zwischen lokaler Härtung und gesamter Wärmeeinflusszone
Bei der induktiven Wärmebehandlung wird die Oberfläche oder ein bestimmter Bereich mithilfe eines Induktors schnell erwärmt und anschließend durch Abschrecken eine lokale Härteschicht erzeugt. Sie eignet sich für verschleißbeanspruchte Bereiche wie Zahnflanken, Wellenzapfen und Arbeitsflächen von Nocken und ist auch für Bauteile geeignet, bei denen der gesamte Wärmezyklus reduziert werden soll. Das tatsächliche Ergebnis hängt vom Induktorprofil, der Frequenz, der Erwärmungszeit, der Scangeschwindigkeit, der Bauteilkrümmung sowie der Zuführung des Abschreckmediums ab. Bohrungen, scharfe Ecken, Absätze und starke Dickenänderungen beeinflussen die elektromagnetische Kopplung und die Wärmeabfuhr. Härtetiefe oder Verformungsumfang dürfen daher nicht allein anhand der Werkstoffgüte abgeleitet werden.
Aufkohlen und Nitrieren: Zuerst die Randschicht definieren, dann Grundwerkstoff und Maßstabilität betrachten
Das Aufkohlen wird üblicherweise eingesetzt, um eine tiefere kohlenstoffreiche Randschicht zu erzeugen, die anschließend durch Härten und Anlassen eine harte Oberfläche und einen zähen Kern bildet; beim Nitrieren entsteht bei niedrigeren Temperaturen eine Nitrierschicht, die häufig bei Anforderungen an Verschleißfestigkeit, Ermüdungsbeständigkeit oder besonders geringe Maßänderungen eingesetzt wird. In Branchenunterlagen liegen die üblichen Prozesstemperaturen für das Aufkohlen bei etwa 850–950℃ und für das Nitrieren bei etwa 480–580℃. Diese Werte dienen jedoch nur als grobe Orientierung und können Werkstoffnormen und Prozessvalidierungen nicht ersetzen. Bei der tatsächlichen Auslegung müssen außerdem die Randschichttiefe, die Festigkeit des Grundwerkstoffs, scharfkantige und dünnwandige Bereiche sowie die Anforderungen an die Maßprüfung nach der Wärmebehandlung überprüft werden. Eine Oberflächenhärtung bedeutet nicht, dass „eine höhere Härte immer besser ist“: Eine zu tiefe Randschicht, ein ungeeigneter Härtegradient oder eine lokal ungleichmäßige Abkühlung können zu Abplatzungen, Rissen oder Veränderungen der Passungsmaße führen.
Prüfung von Bauteilen nach der Wärmebehandlung: Was ist außer der Härte noch zu beachten?
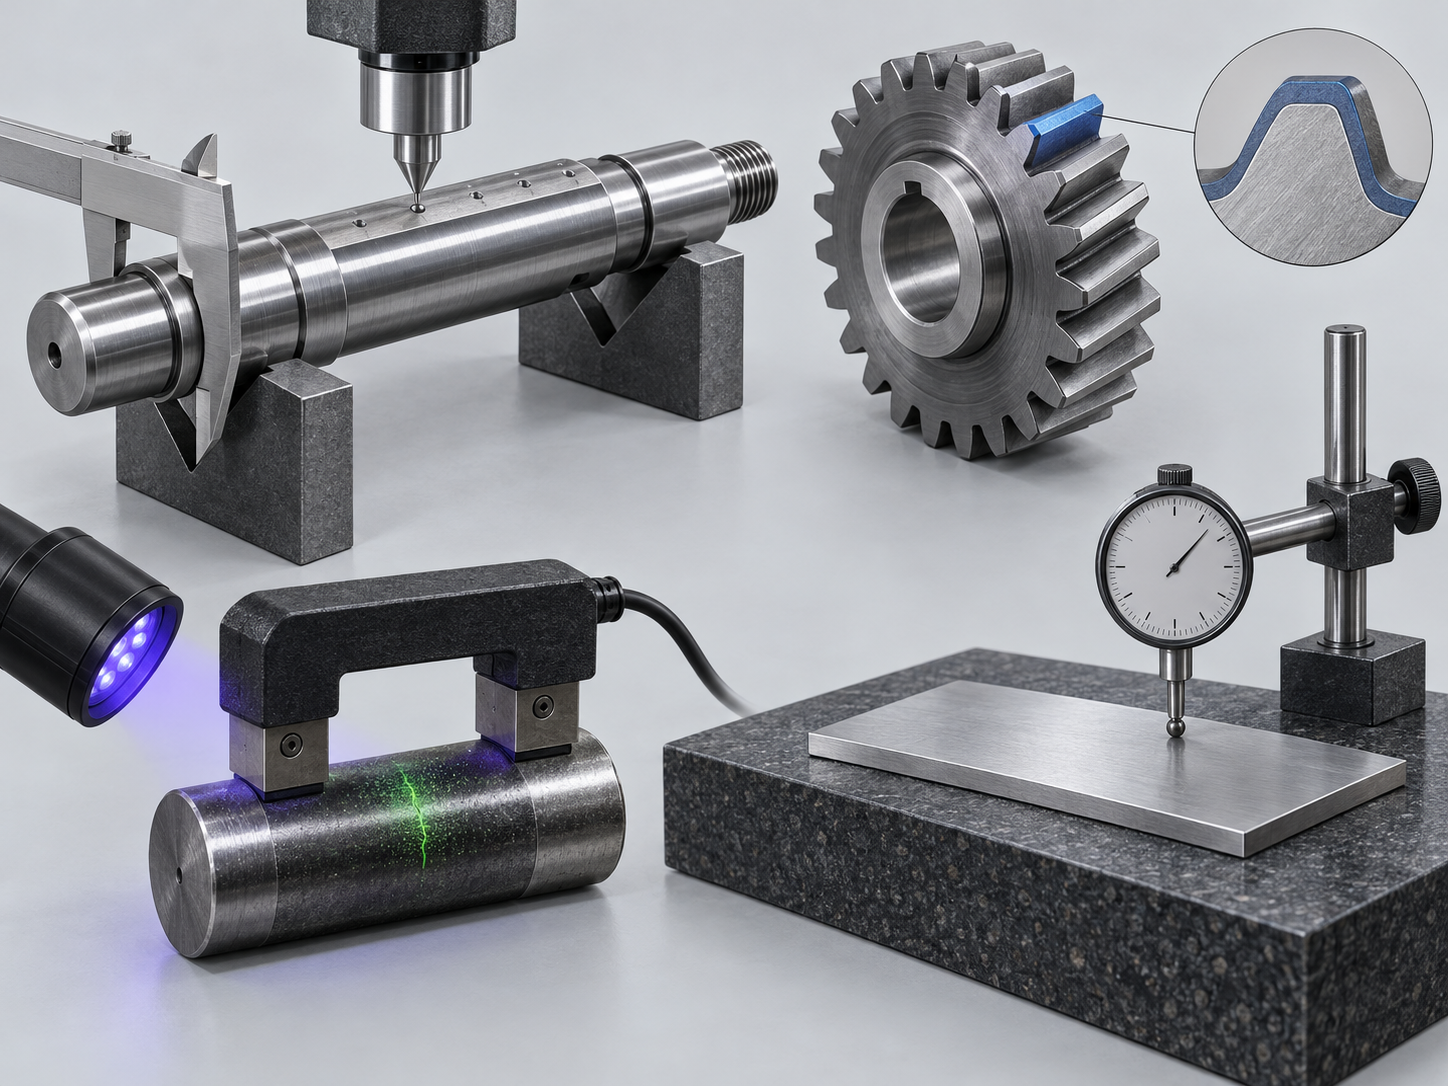
Die Abnahme von Bauteilen nach der Wärmebehandlung darf sich nicht auf einen einzelnen Härtewert beschränken. Die Messpunkte für die Härte sollten anhand der Zeichnung, der Werkstoffbezeichnung und des Einsatzbereichs festgelegt werden; dabei sind Messposition, Oberflächenzustand und Härteverteilung zu dokumentieren. Bei gleichen Bauteilen kann das Abkühlverhalten an Kanten, im Zentrum, an Zahnflanken oder an Wellenzapfen unterschiedlich sein. Zu wenige Messpunkte können lokale Weichstellen, Überhitzung oder ungewöhnliche Härtegradienten verdecken.
Falls erforderlich, sollte die Härteprüfung mit der Untersuchung des metallografischen Gefüges, der Rissprüfung und der Nachmessung wichtiger Maße kombiniert werden. Die Metallografie dient der Bestätigung, dass das Gefüge den Zielvorgaben entspricht. Die Prüfung auf Oberflächen- oder Innenrisse hilft, Risiken durch Abschreckspannungen, Kanteneffekte und Werkstofffehler zu erkennen. Bei der Maßprüfung nach der Wärmebehandlung sind Merkmale wie Durchmesser, Länge, Ebenheit, Rundlauf und Koaxialität zu berücksichtigen; es darf nicht nur ein einziges Außenmaß nachgemessen werden.
- Wellenförmige Bauteile: Besondere Aufmerksamkeit gilt den Maßen der Wellenzapfen, dem Rundlauf, der Koaxialität, der Durchbiegung sowie der Härteverteilung über die Länge.
- Zahnräder: Neben der Zahnflankenhärte sind Zahnform, Zahnrichtung, die wirksame Härtetiefe bzw. Randschichttiefe sowie die Verformung nach der Wärmebehandlung zu überprüfen.
- Dünnwandige und scharfkantige Bauteile: Vorrangig sind Verzug, lokale Überhärtung, Risse und Bereiche mit Kontakt zur Spannvorrichtung zu prüfen; scharfe Kanten, Bohrungsränder und Übergänge zwischen dicken und dünnen Bereichen reagieren in der Regel besonders empfindlich.
- Bauteile mit ungleichmäßiger Wanddicke: Das Gefüge, die Härte und die Maßänderungen verschiedener Querschnitte und kritischer Bereiche sollten verglichen werden. Falls erforderlich, sind zusätzliche repräsentative Messpunkte vorzusehen.
Die Abnahmekriterien sollten im Voraus in der Zeichnung oder im Prozessdokument festgelegt werden: Zielhärte oder Härtebereich, Position der Messpunkte, Gefügeanforderungen, zulässige Verformung sowie die Frage, ob eine Rissprüfung, eine metallografische Untersuchung oder eine Prüfung der Härtetiefe erforderlich ist. Wenn nach der Wärmebehandlung noch eine spanende Bearbeitung erfolgt, müssen das Bearbeitungsaufmaß vor der Wärmebehandlung und das Endmaß unterschieden werden, damit ein unzureichendes Bearbeitungsaufmaß nicht fälschlich als Wärmebehandlungsverzug bewertet wird.
Bei der Erörterung eines Wärmebehandlungskonzepts für ein Bauteil sollten möglichst gleichzeitig die Werkstoffbezeichnung, die Bauteilzeichnung, die wirksame Wanddicke, die Montage- und Belastungsbereiche, die Verschleißzonen, die Zielhärte oder das Zielgefüge sowie der zulässige Verformungsbereich angegeben werden. Je vollständiger die Unterlagen sind, desto leichter lässt sich zwischen Leistungszielen, Prüfungen und Verformungsrisiken ein verifizierbarer Prozesskreislauf herstellen.
Häufige Fragen (FAQ) zur Wärmebehandlung von Bauteilen
Die Wärmebehandlung von Bauteilen kann nicht unabhängig von Werkstoffbezeichnung, Querschnittsabmessungen, Beladungsweise und Zielanforderungen beurteilt werden. Die folgenden Fragen behandeln häufige Prozessgrenzen bei Abschreckung, Kühlmedien und Abnahmeprüfungen.
Warum müssen Bauteile nach dem Härten normalerweise noch angelassen werden?
Durch das Härten können Härte und Festigkeit erhöht werden, doch die schnelle Abkühlung kann auch ein spröderes Gefüge erzeugen und zu Eigenspannungen, Verformungen oder sogar Rissen führen. Das Anlassen wird üblicherweise nach dem Härten durchgeführt und dient dazu, Härte, Zähigkeit und Maßstabilität durch erneutes kontrolliertes Erwärmen anzupassen. Die Anlasstemperatur muss anhand des Werkstoffs, des Zielgefüges und der Einsatzbelastung festgelegt werden; ein einheitlicher Wert kann nicht direkt übernommen werden.
Können für Bauteile aus demselben Werkstoff einfach dieselben Wärmebehandlungsparameter verwendet werden?
Nein, eine einfache Übernahme ist nicht möglich. Wellen, Zahnräder, dünnwandige Bauteile und Bauteile mit ungleichmäßiger Wanddicke aus derselben Werkstoffgüte unterscheiden sich hinsichtlich wirksamer Wanddicke, scharfer Kanten, Einspannung und Wärmeabfuhr. Daher unterscheiden sich auch ihr Aufheiz-, Halte- und Abkühlverhalten. Die Wärmebehandlungsparameter müssen außerdem unter Berücksichtigung des Ofentyps, der Beladungsmenge, der Zielhärte oder des Zielgefüges sowie des zulässigen Verformungsbereichs festgelegt werden.
Ist Wasserabschrecken unbedingt besser als Ölabschrecken?
Nicht unbedingt. Wasserabschrecken ist in der Regel stärker als Ölabschrecken und kann eine höhere Abkühlintensität erzielen, jedoch sind auch die Risiken von Verformungen, Eigenspannungen und Rissbildung häufig größer. Öl, Polymerlösungen oder andere Medien sollten entsprechend der Härtbarkeit des Werkstoffs sowie dem Querschnitt und der Geometrie des Bauteils ausgewählt werden; „je höher die Härte, desto besser“ ist kein vollständiges Kriterium für die Prozessbewertung.
Muss bei der Abnahme der Wärmebehandlung von Bauteilen nur die Härte gemessen werden?
In der Regel sollte nicht nur ein einzelner Härtemesspunkt betrachtet werden. Entsprechend der Zeichnung und dem Verwendungszweck sind die Positionen der Messpunkte und die Härteverteilung zu bestätigen. Falls erforderlich, sind außerdem das metallografische Gefüge, Risse, kritische Abmessungen, Rundlauf, Ebenheit, Koaxialität sowie die Verformung nach der Wärmebehandlung zu prüfen. Bei oberflächengehärteten Bauteilen müssen zudem die Anforderungen an die gehärtete Schicht beziehungsweise die Einsatzhärtungsschicht eindeutig festgelegt werden; die konkrete Kombination der Prüfungen hängt von der Funktion des Bauteils und den Qualitätsstandards ab.
Key takeaways
- Die Wärmebehandlung von Bauteilen verändert hauptsächlich das Gefüge und die Eigenschaften im Inneren – sie macht das Bauteil nicht einfach nur durch „Erwärmen härter“.
- Erwärmungsgeschwindigkeit, wirksame Dicke, ausreichende Haltezeit, Beladungsweise und Abkühlkurve bestimmen gemeinsam das Ergebnis der Wärmebehandlung.
- Weichglühen dient vor allem der Verbesserung der Bearbeitbarkeit und dem Abbau von Spannungen, Normalisieren der Gefügevereinheitlichung, Härten dem Aufbau von Härte und Anlassen der Verringerung der Sprödigkeit nach dem Härten.
- Wasser-, Öl-, Polymer- und Salzbadhärtung weisen unterschiedliche Abkühlintensitäten auf. Das angestrebte Härteniveau muss gemeinsam mit Verformung, Eigenspannungen und Rissrisiko bewertet werden.
- Bei der Abnahme der Wärmebehandlung darf nicht nur ein einzelner Härtewert betrachtet werden. Zusätzlich sollten Härteverteilung, Gefüge, Risse, Verformungen und eine erneute Prüfung der kritischen Maße berücksichtigt werden.



