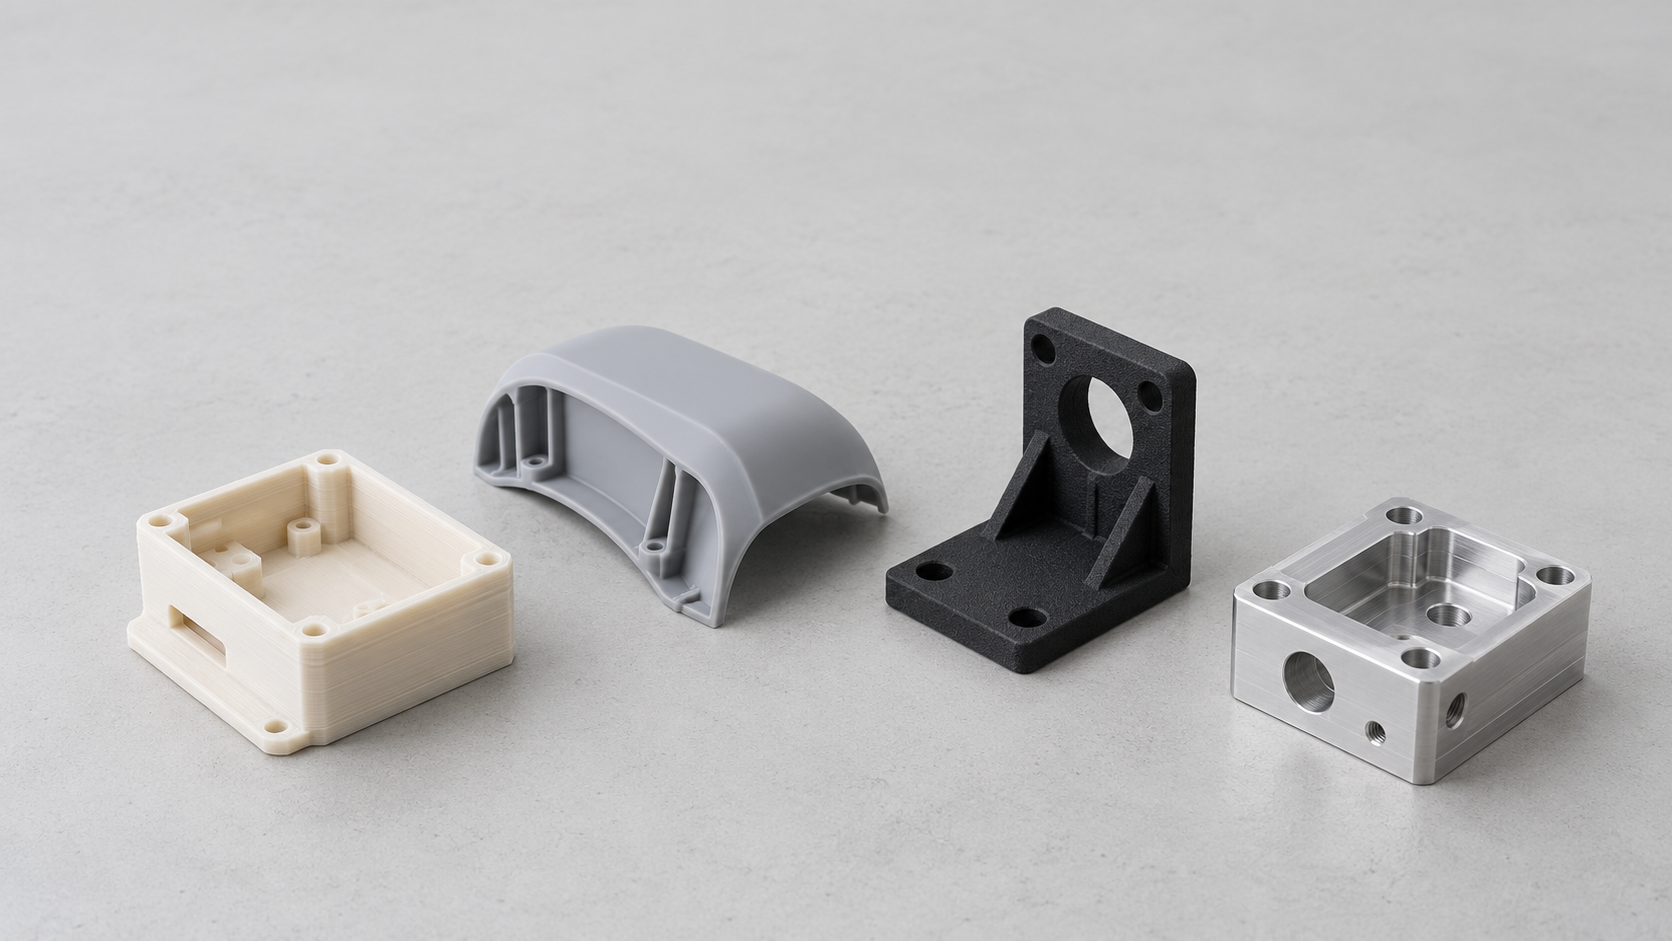
Rapid-Prototyping-Technologie ist kein einzelnes Verfahren: Zuerst festlegen, was der Prototyp validieren soll
Für dieselbe CAD-Datei muss nicht zwangsläufig dasselbe Prototypenverfahren verwendet werden, wenn eine Beurteilung der äußeren Gestaltung, eine Prüfung der Clipmontage und ein Belastungstest durchgeführt werden. Der Wert der Rapid-Prototyping-Technologie besteht nicht nur darin, ein Modell schnell herzustellen, sondern vor allem darin, mit einem geeigneten Prototypen eine klar definierte technische Frage zu beantworten: Sind die Abmessungen korrekt, lassen sich die Teile montieren, entsprechen äußere Gestaltung und Details den Erwartungen, oder hält die Struktur den vorgegebenen Belastungen und Umgebungsbedingungen stand?
Rapid Prototyping zunächst auf das Validierungsziel abstimmen
Wenn lediglich Proportionen des Gehäuses, Bohrungspositionen und Haptik geprüft werden sollen, reicht ein früher Schnellprototyp in der Regel für eine Designprüfung aus. Sollen feine Texturen, Transparenzeffekte oder eine Oberflächenlackierung beurteilt werden, sind Oberflächendetails und Nachbearbeitung die entscheidenden Voraussetzungen. Bei Clips, Scharnieren, Gewinden und inneren Kanälen müssen Material, Druckrichtung, Wandstärke sowie das Entfernen von Pulver oder Stützstrukturen berücksichtigt werden. Bei Belastungen, Hitzebeständigkeit, Ermüdung oder langfristiger UV-Belastung muss der Unterschied zwischen dem Prototypenmaterial und dem endgültigen Serienmaterial gesondert bewertet werden.
- Validierung von Abmessungen und Montage: Der Schwerpunkt liegt auf Bezugssystem, Bohrungspositionen, Toleranzkette und Montageinterferenzen.
- Validierung von äußerer Gestaltung und Details: Der Schwerpunkt liegt auf Oberfläche, Textur, Transparenz, Spuren von Stützstrukturen und dem Zustand der Nachbearbeitung.
- Validierung von Funktion und Lebensdauer: Material, Ausrichtung, Belastung, Temperatur, Zyklenzahl und Kriterien für die Fehlerbewertung dokumentieren.
- Validierung der Ähnlichkeit zur Serienproduktion: Prüfen, ob der Prototyp die Material- und Prozessmerkmale späterer CNC-Bearbeitung, von Vakuumgießen oder von Spritzgussteilen repräsentieren kann.
Bei der Auswahl eines Rapid-Prototyping-Verfahrens ist das Validierungsziel daher der erste Ausgangspunkt, gefolgt von Material, Umgebung und Belastung; erst an dritter Stelle stehen Kosten und Lieferzeit. Ein Prototyp kann nur Schlussfolgerungen unterstützen, die zu seinen Prozessbedingungen passen. Die Ergebnisse eines Prototyps für die äußere Gestaltung dürfen nicht direkt auf die Eigenschaften eines Serienteils übertragen werden. Bei der anschließenden Prüfung sollten außerdem CAD-Version, Prozessmaterial, Nachbearbeitung und Prüfverfahren dokumentiert werden, damit sich Prototypenprobleme in Konstruktionsvorgaben für die Serienproduktion überführen lassen.
Wie wählt man ein Rapid-Prototyping-Verfahren aus? Vergleich von FDM, SLA, SLS/MJF und Bearbeitungsverfahren anhand der Validierungsziele
Die Auswahl des Rapid-Prototyping-Verfahrens hängt zunächst davon ab, welche Frage das Muster beantworten soll: Geht es um die Prüfung von Abmessungen und Montage, um die Bewertung von Oberflächendetails und Tragfähigkeit oder um den haptischen Eindruck des Serienmaterials? Für dieselbe CAD-Datei können mehrere Prozessmuster erforderlich sein. Die in der folgenden Tabelle angegebenen Schichtdicken dienen nur als typische Richtwerte; das tatsächliche Ergebnis wird außerdem von der Anlage, dem Material, der Ausrichtung, den Parametern und der Nachbearbeitung beeinflusst.
| Abmessungen, Montage, größere Konzeptmodelle | FDM; gängige thermoplastische Materialien; Schichtdicke ca. 100–300 μm | Niedrige Kosten und geringe Einstiegshürden bei den Materialien, geeignet für schnelle Iterationen | Schichtlinien, Stützspuren, Verzug und die Richtungsabhängigkeit zwischen den Schichten können die Positionen von Bohrungen, Rastnasen und Bezugsflächen beeinflussen | Kann Form und erste Montagezustände abbilden, repräsentiert in der Regel jedoch weder die Oberfläche noch die Festigkeit von Spritzgussteilen unmittelbar |
| Oberfläche, feine Details, transparente oder hochpräzise Modelle | SLA; lichthärtendes Harz; Schichtdicke ca. 25–100 μm | Details und Oberflächen sind in der Regel besser als bei FDM, daher geeignet für die Beurteilung des Erscheinungsbilds | Reinigung, Entfernen der Stützen, Schleifen oder Nachhärten erforderlich; Harz kann spröde sein | Ermöglicht die Beurteilung von Maßstab, Textur und haptischem Eindruck, sollte jedoch nicht unmittelbar auf die Dauerfestigkeit thermoplastischer Teile übertragen werden |
| Komplexe Strukturen, funktionale Nylonbauteile, Kleinserienfertigung | SLS/MJF; Nylonpulver; Schichtdicke ca. 80–150 μm | Nicht verfestigtes Pulver dient als Stütze und eignet sich für Innenräume, Gitterstrukturen und komplexe Rastnasen | Pulver muss entfernt werden; Partikeloberfläche sowie Porosität bzw. Dichte, Maßhaltigkeit und Pulvercharge müssen geprüft werden | Gut geeignet zur Validierung funktionaler Tendenzen, entspricht jedoch nicht einem spritzgegossenen Nylonbauteil |
| Kritische Abmessungen, echte technische Werkstoffe oder höhere Oberflächenqualität | CNC; Metall oder technische Kunststoffe | Material und lokale Abmessungen kommen bearbeiteten Bauteilen näher | Die Gestaltung wird durch Einspannung, Werkzeugzugänglichkeit, dünne Wände und komplexe Innenräume eingeschränkt | Für bearbeitete Serienteile ist der Referenzwert relativ hoch; Bezugssysteme und Prüfmethoden müssen berücksichtigt werden |
| Eine geringe Anzahl von Anschauungs-, Montage- oder aus einem produktionsnahen Material gefertigten Musterteilen | Vakuumreplikation; elastomere oder polyurethanbasierte Gießmaterialien | Geeignet für die Herstellung kleiner Stückzahlen; Aussehen und Haptik können dem Zielteil weiter angenähert werden | Urmodell, Trennebene, Entformungsschrägen und Materialunterschiede beeinflussen das Ergebnis | Kann zur phasenweisen Prüfung von Aussehen und Montage verwendet werden, ersetzt jedoch kein stabiles Spritzgussverfahren |
Der Wert von Rapid-Prototyping-Mustern liegt daher nicht darin, „welches Verfahren am besten ist“, sondern darin, ob sie die vorgesehenen Schlussfolgerungen unterstützen können. Wenn reale Daten zu Belastung, Temperatur oder Langzeitbeständigkeit erforderlich sind, sollten Materialsystem, Orientierung, Nachbearbeitung und Prüfbedingungen dokumentiert und Verfahren wie CNC-Bearbeitung, Vakuumreplikation oder Spritzguss in Betracht gezogen werden, die dem Zielverfahren näherkommen.
FDM-Rapid-Prototyping eignet sich für die frühzeitige Prüfung von Abmessungen und Montage, doch die Druckorientierung darf nicht außer Acht gelassen werden
Beim FDM-Rapid-Prototyping wird thermoplastisches Filament erhitzt und aufgeschmolzen, anschließend entlang der Pfade des Schichtmodells schichtweise aufgetragen. Die Anforderungen an Geräte und Materialien sind in der Regel gering, weshalb sich das Verfahren für die schnelle Iteration größerer Konzeptgehäuse, Halterungen und Montagemuster eignet. Wenn zunächst nur das Verhältnis der Außenkontur, die Lage von Bohrungen, Montagespalte oder die Abmessungen für die Handhabung überprüft werden sollen, ist FDM häufig ausreichend; ein komplexeres Verfahren muss nicht von Anfang an eingesetzt werden.
Das Ergebnis von FDM-Mustern hängt jedoch stark von der Druckorientierung und den Formgebungsparametern ab. Durch die Verbindung zwischen den Schichten weisen die Bauteile eine deutliche Anisotropie auf. Die Festigkeit in Z-Richtung, die Lebensdauer von Schnappverbindungen und die Biegefestigkeit dünner Wände können sich von den Eigenschaften in XY-Richtung unterscheiden. Das Entfernen von Stützstrukturen kann Grate oder lokale Ausbrüche hinterlassen; Bohrungen, Gewinde und Bezugsflächen müssen häufig gereinigt, nachgebohrt oder leicht geschliffen werden, bevor eine Montage möglich ist. Verzug an der Unterseite kann zudem die Passung von Gehäusen, Dichtflächen und Messbezugssystemen beeinträchtigen.
Druckorientierung und Montagebezug beim Rapid-Prototyping
FDM-Rapid-Prototyping eignet sich daher besser zur Beantwortung der Frage „Sind Abmessungen und Montage grundsätzlich plausibel?“. Nicht näher erläuterte Ergebnisse zu Aussehen oder Belastbarkeit sollten nicht direkt auf die Eigenschaften von Spritzgussteilen übertragen werden. Im Prüfprotokoll sollten mindestens Material, Druckorientierung, Schichthöhe, Füllmethode, Strategie für Stützstrukturen und Zustand der Nachbearbeitung angegeben werden. Bei Schnappverbindungen, Gewinden oder lasttragenden Verbindungen müssen außerdem Belastungsrichtung und Zyklenzahl dokumentiert werden; in der Zeichnung sind nach dem Drucken nachbearbeitete Maße von den ursprünglichen Formmaßen zu unterscheiden.
- Konzeptgehäuse und größere Bauteile: Zuerst Verhältnis, Bohrungslage, Montagespalte und Interferenzen prüfen.
- Funktionale Verbindungselemente: Zunächst die Druckorientierung bestätigen und anschließend entscheiden, ob Wandstärke, Radien oder Prüfkonzept angepasst werden müssen.
- Prüfung des Aussehens: Schichtlinien, Spuren der Stützstrukturen und Schleifzustand sollten angegeben werden, damit die FDM-Oberfläche nicht unmittelbar als Serienoberfläche betrachtet wird.
SLA-Rapid-Prototyping eignet sich für die Prüfung von Aussehen und feinen Details: Was können Harzmuster nachweisen?
Beim SLA-Rapid-Prototyping wird flüssiges Fotopolymerharz als Material verwendet, das durch schichtweise Belichtung ausgehärtet wird. Im Vergleich zu FDM mit deutlich sichtbaren Schichtlinien eignet sich SLA in der Regel besser zur Prüfung kleiner Beschriftungen, Fasen, Texturen, dünner Wände und Übergänge an gekrümmten Flächen. Produktmanager können damit die Proportionen des Gehäuses, visuelle Details und die haptische Wahrnehmung beurteilen, während Konstrukteure zunächst feine Schnappverbindungen, die Lage von Tastenbohrungen und Montagespalte prüfen können.
Für welche Fragen eignen sich SLA-Rapid-Prototyping-Muster?
Wenn die Fragen lauten „Ist das Aussehen stimmig?“, „Sind die Details klar erkennbar?“ oder „Lässt sich das Bauteil in das Gehäuse einsetzen?“, liefern SLA-Muster in der Regel eine wertvolle Entscheidungsgrundlage. Transparentes oder transluzentes Harz kann zusätzlich bei der Beurteilung des äußeren Erscheinungsbilds und der inneren Anordnung helfen; Transparenzgrad, Farbton und Endmaterial sind jedoch nicht zwangsläufig identisch. Der Lieferzustand des Musters muss eindeutig dokumentiert werden, da das Entfernen der Stützstrukturen, Reinigen, Schleifen, Einfärben und Nachhärten die Oberflächenrauheit, den Zustand der Kanten und die lokalen Abmessungen verändert.
Ein Harzmusterteil kann nicht direkt mit einem Spritzgussteil gleichgesetzt werden.
Standard-Photopolymerharze können spröde sein, und auch der Grad der Nachhärtung beeinflusst Härte und Maßstabilität. Daher können SLA-Designmuster Aussagen zu Proportionen, Details und einer ersten Montage unterstützen, aber nicht automatisch das Stoß-, Ermüdungs-, Wärmebeständigkeits-, Langzeit-UV- oder Zyklenlebensdauerverhalten eines spritzgegossenen Thermoplastteils nachweisen. Für Belastungstests sollten Harztyp, Druckausrichtung, Nachhärtungsbedingungen, Belastungsrichtung und Versagenskriterien dokumentiert werden. Wenn die Testergebnisse für Entscheidungen zur Serienproduktion verwendet werden sollen, sollten zusätzlich CNC-, Vakuumguss- oder Spritzgussmuster aus einem Material verwendet werden, das dem Zielmaterial näherkommt.
Für welche Funktionsteile und Kleinserienteile eignet sich die schnelle Fertigung mit SLS und MJF?
Die schnelle Fertigung mit SLS und MJF wird typischerweise für komplexe Funktionsteile aus Nylon eingesetzt, die bestimmte mechanische Eigenschaften benötigen. Nicht verfestigtes Pulver kann während des Fertigungsprozesses als Stütze dienen. Deshalb müssen komplexe Innenräume, Gitterstrukturen, gekrümmte Kanäle, bewegliche Scharniere und funktionale Schnappverbindungen nicht wie bei FDM oder SLA für jeden Überhang mit Stützstrukturen versehen werden. Diese Gestaltungsfreiheit eignet sich zur Überprüfung von Montage, Bewegungsinterferenzen und dem anfänglichen Belastungsverhalten und wird häufig auch für die Fertigung kleiner bis mittlerer Serien eingesetzt.
Wie beeinflussen SLS und MJF die Ergebnisse von Musterteilen?
Der typische Ablauf umfasst die Erstellung des Modells, die Anordnung der Teile, das Auftragen des Pulvers oder die schichtweise Materialaufbringung, die vollständige Abkühlung, das Entfernen des Pulvers und die Nachbearbeitung. Eine unzureichende Abkühlung kann das Verformungsrisiko erhöhen; unvollständiges Entfernen des Pulvers beeinflusst Innenkanäle, Schnappverbindungsspalte und die Montage. Die körnige Oberflächenstruktur des Pulvers kann zudem die tatsächliche Reibung an Dicht- und Gleitflächen verändern. Sowohl SLS als auch MJF eignen sich für funktionale Teile aus Nylon. Dichte, Festigkeit, Maßhaltigkeit und Oberflächenzustand hängen jedoch von Anlage, Material, Teileanordnung, Pulvermanagement und Nachbearbeitung ab und können nicht allein anhand der Verfahrensbezeichnung beurteilt werden.
Entfernen von Pulver, Wandstärke und Prüfgrenzen bei Funktionsteilen aus der schnellen Fertigung
Bei der Konstruktion sollten der Weg für das Entfernen des Pulvers, Ausgänge aus Blindhohlräumen, die Mindestwandstärke, der Lochdurchmesser und lokale Verstärkungsstrukturen geprüft werden. Ein Innenraum, aus dem sich das Pulver nicht entfernen lässt, kann selbst dann, wenn er gefertigt werden kann, als lieferfähige Funktionsstruktur ungeeignet sein. Bei der Montageprüfung sollten außerdem Lochpositionen, Toleranzzonen und Bezugselemente eindeutig festgelegt werden, damit raue Oberflächen oder Pulverrückstände nicht fälschlich als Konstruktionsproblem bewertet werden. Der Prüfbericht sollte Materialcharge, Ausrichtung des Teils, Nachbearbeitung, kritische Maße und Belastungsrichtung enthalten. SLS- oder MJF-Musterteile können die Validierung komplexer Strukturen und der Montage unterstützen, sind jedoch nicht direkt mit spritzgegossenen Nylonteilen gleichzusetzen. Wenn sich die Schlussfolgerungen auf Langzeitermüdung, Wärmebeständigkeit oder die Konsistenz der Serienfertigung beziehen, müssen sie weiterhin mit dem vorgesehenen Serienmaterial und -verfahren erneut bestätigt werden.

Vom schnellen Prototypen zur Serienfertigung: Was ist bei der DFM-/DFA-Prüfung zu kontrollieren?
Dass ein Musterteil aus der schnellen Fertigung den Montagetest bestanden hat, bedeutet nicht, dass es direkt in die Serienfertigung überführt werden kann. Materialien, Belastungsarten und Fertigungsgrenzen von 3D-Druck, CNC-Bearbeitung, Vakuumguss und Spritzguss unterscheiden sich. Die Überführung in die Serienfertigung sollte daher mit einer DFM-/DFA-Prüfung beginnen, statt die Druckdatei direkt an den Produktionsbetrieb zu übergeben.
Bei der Überführung der schnellen Fertigung in die Serienproduktion zunächst strukturelle Änderungen prüfen
Prüfen Sie zunächst Wandstärken, Radien, dünnwandige Bereiche und lokale Verstärkungsrippen. CNC eignet sich zur Validierung realer technischer Werkstoffe, kritischer Maße und der Oberflächenqualität. Werkzeugdurchmesser, Zugänglichkeit für die Spannung, tiefe Hohlräume und dünne Wände begrenzen jedoch die Konstruktion; komplexe Innenräume müssen möglicherweise durch eine Aufteilung in mehrere Teile oder ein anderes Verfahren ersetzt werden. Beim Wechsel zum Spritzguss müssen außerdem Entformungsschrägen, Trennebene, Auswerferpositionen, Schwindung und Verzug bewertet werden. Vakuumguss eignet sich für Kleinserien sowie zur Validierung eines seriennahen Erscheinungsbilds oder einer ähnlichen Materialhaptik, erfordert jedoch ebenfalls die Berücksichtigung von Trennebene und Entformung.
Schnell gefertigte Musterteile können die Prüfung von Serientoleranzen und Montage nicht ersetzen
- Prüfen Sie, ob Schnappverbindungen, Scharniere, Gewinde, Einlegeteile und Befestigungsarten für das vorgesehene Verfahren geeignet sind, und vermeiden Sie es, die Konstruktion lediglich anhand der lokalen Elastizität des Druckteils zu beurteilen.
- Legen Sie Bezugselemente, Toleranzketten und Passungsspiele neu fest und bestätigen Sie, dass Schwindung, Verformung und die Dicke der Oberflächenbehandlung keine Montageinterferenzen verursachen.
- Legen Sie die Messmethoden, Prüfmittel oder Koordinatenmessgeräte-Bezugssysteme für kritische Maße eindeutig fest; die Musterteildatei kann keine Zeichnung für die Serienfertigung mit Angaben zu Material, Verfahren und Prüfanforderungen ersetzen.
Nach Abschluss der Prüfung sollte eine Liste der Konstruktionsänderungen erstellt und anschließend ein Erstteil oder ein Musterteil aus einer Kleinserie zur Validierung gefertigt werden. Nur durch die Dokumentation von CAD-Version, Zielmaterial, Verfahren, kritischen Toleranzen, Montagezustand und Prüfergebnissen lässt sich beurteilen, welche Schlussfolgerungen aus dem schnell gefertigten Musterteil übernommen werden können und welche unter den Bedingungen des Serienverfahrens erneut bestätigt werden müssen.
Wie werden die Ergebnisse der Musterteilvalidierung als Entscheidungsprotokoll für die Serienproduktion dokumentiert?
Der Wert von Prototypen aus Rapid-Prototyping-Verfahren besteht nicht nur darin, zu bestätigen, ob sich ein Bauteil „herstellen lässt“, sondern auch darin, Ergebnisse aus Maßprüfung, Montage und Funktionstests in Vorgaben für die Serienproduktion zu überführen. Zu Beginn des Projekts sollten zunächst die CAD-Version, die 2D-Zeichnung, Toleranzen, das Material und die Validierungsziele festgelegt werden, bevor das geeignete Rapid-Prototyping-Verfahren ausgewählt wird. Für die Beurteilung des Erscheinungsbilds, die Montage von Schnappverbindungen und Belastungstests können unterschiedliche Prototypen erforderlich sein; eine einzige Druckdatei kann nicht alle Ergebnisse ersetzen.
Bei der Kommunikation mit Lieferanten empfiehlt es sich, gleichzeitig die CAD- und Zeichnungsversion, die Zielmenge, Material- und Umgebungsbedingungen, Prüflast oder Prüftemperatur, Messmethode und Abnahmekriterien zu übermitteln. Jede Konstruktionsänderung sollte mit dem entsprechenden Fehlermodus und den Testergebnissen verknüpft werden. Nur eine solche Dokumentation kann nachvollziehbar darlegen, welche Schlussfolgerungen durch einen bestimmten Rapid-Prototyping-Prototypen gestützt wurden, welche Risiken weiterhin bestehen und welche Grundlage für Zeichnungen, Toleranzen und Prüfpläne der Serienproduktion geschaffen wurde. Erst das Problem definieren, dann das Verfahren auswählen und schließlich die Überführung in die Serienproduktion abschließen – das ist ein nachvollziehbarer Projektablauf.
Häufige Fragen zur Auswahl von Rapid-Prototyping-Verfahren
Welche Schlussfolgerungen ein Rapid-Prototyping-Prototyp stützen kann, hängt vom Validierungsziel, vom Material, von der Fertigungsrichtung und vom Zustand nach der Nachbearbeitung ab. Die folgenden Fragen erläutern typische Grenzen bei der Beurteilung des Erscheinungsbilds, bei Belastungen, bei der Verwendung realer Materialien und bei der Kommunikation mit Lieferanten.
Kann ein Prototyp zur Beurteilung des Erscheinungsbilds für Belastungstests verwendet werden?
In der Regel kann daraus nicht unmittelbar auf die Belastbarkeit des Serienteils geschlossen werden. Ein SLA-Prototyp für die Beurteilung des Erscheinungsbilds kann durch die Sprödigkeit des Harzes, die Nachhärtung und Spuren der Stützstrukturen beeinflusst werden; bei FDM-Teilen wirken sich außerdem die Druckrichtung, die Schichthaftung und die Füllstruktur aus. Falls eine Prüfung erforderlich ist, sollten Material, Ausrichtung, Nachbearbeitung und Belastungsbedingungen zunächst bestätigt werden. Das Ergebnis ist auf die Validierung unter den Bedingungen dieses Prototypen zu beschränken.
Wann sollte vom 3D-Druck auf CNC-Bearbeitung umgestellt werden?
Wenn kritische Maße, Toleranzen, Oberflächenqualität oder ein echtes Konstruktionsmaterial das Ergebnis unmittelbar beeinflussen, kann eine CNC-Bearbeitung in Betracht gezogen werden. Sie eignet sich zur Validierung von Metall oder massivem Kunststoff, Bezugsflächen, Bohrungspositionen und Montagepassungen. Komplexe Innenräume, dünne Wände, die Erreichbarkeit mit Werkzeugen und die Aufspannung können die Lösung jedoch einschränken. Die Auswahl des Verfahrens muss weiterhin unter Berücksichtigung der Bauteilgeometrie und der Prüfanforderungen erfolgen.
Können SLS- oder MJF-Teile Spritzgussteile direkt ersetzen?
Eine Gleichwertigkeit darf nicht vorausgesetzt werden. SLS und MJF eignen sich in der Regel für komplexe Strukturen, funktionale Nylonprototypen und Klein- bis Mittelserienteile. Die Oberflächenstruktur, Dichte, der Zustand nach der Pulverentfernung und die Maßhaltigkeit der Pulverbettfertigung unterscheiden sich jedoch vom Materialzustand, der Schwindung und den Bedingungen der Trennebene beim Spritzguss. Sie können die Montage und einen Teil der Funktionsvalidierung unterstützen; Dauerhaltbarkeit, thermische Umgebungen und die Konsistenz in der Serienfertigung müssen weiterhin durch das vorgesehenen Spritzgussverfahren bestätigt werden.
Welche Unterlagen müssen vorbereitet werden, bevor bei Lieferanten ein Angebot angefragt und Feedback zur fertigungsgerechten Konstruktion (DFM) eingeholt wird?
Empfohlen werden CAD-Dateien, 2D-Zeichnungen einschließlich wichtiger Toleranzen, das Zielmaterial, die Stückzahl, die Einsatzumgebung, die Validierungsaufgaben und die Prüfbedingungen. Außerdem sollten die Anforderungen an die Sichtflächen, die Montagepartner, Gewinde oder Einlegeteile angegeben werden. Falls bereits Prototypen vorhanden sind, sollten zusätzlich Verfahren, Ausrichtung, Nachbearbeitung, kritische Maße und Ausfallerscheinungen dokumentiert werden. Je vollständiger die Unterlagen sind, desto leichter kann der Lieferant wirksame Empfehlungen zu Wandstärken, Entformung, Trennebene, Toleranzketten und Prüfbezugspunkten geben.
Key takeaways
- Der erste Ausgangspunkt für Rapid-Prototyping-Technologie ist das Validierungsziel und nicht einfach der Vergleich von Anlagen oder Druckgeschwindigkeiten.
- FDM eignet sich für die frühe Validierung von Abmessungen, Montage und großformatigen Konzepten; Druckrichtung und Festigkeit zwischen den Schichten müssen dokumentiert werden.
- SLA eignet sich für äußere Gestaltung und feine Details, während SLS/MJF für komplexe Strukturen und funktionale Nylonprototypen geeignet ist. Beide Verfahren können jedoch nicht automatisch die Eigenschaften von Spritzgussteilen abbilden.
- CNC-gefertigte, vakuumgegossene und spritzgegossene Prototypen können hinsichtlich Material, Oberfläche oder Montagegefühl näher am späteren Produkt liegen; die Konstruktion muss jedoch gleichzeitig einer DFM/DFA-Prüfung unterzogen werden.
- Bei der Überführung in die Serienproduktion müssen Wandstärke, Entformungsschrägen, Trennebenen, Schwindung, Einsätze, Toleranzkette, Bezugssystem und Prüfverfahren erneut überprüft werden.



