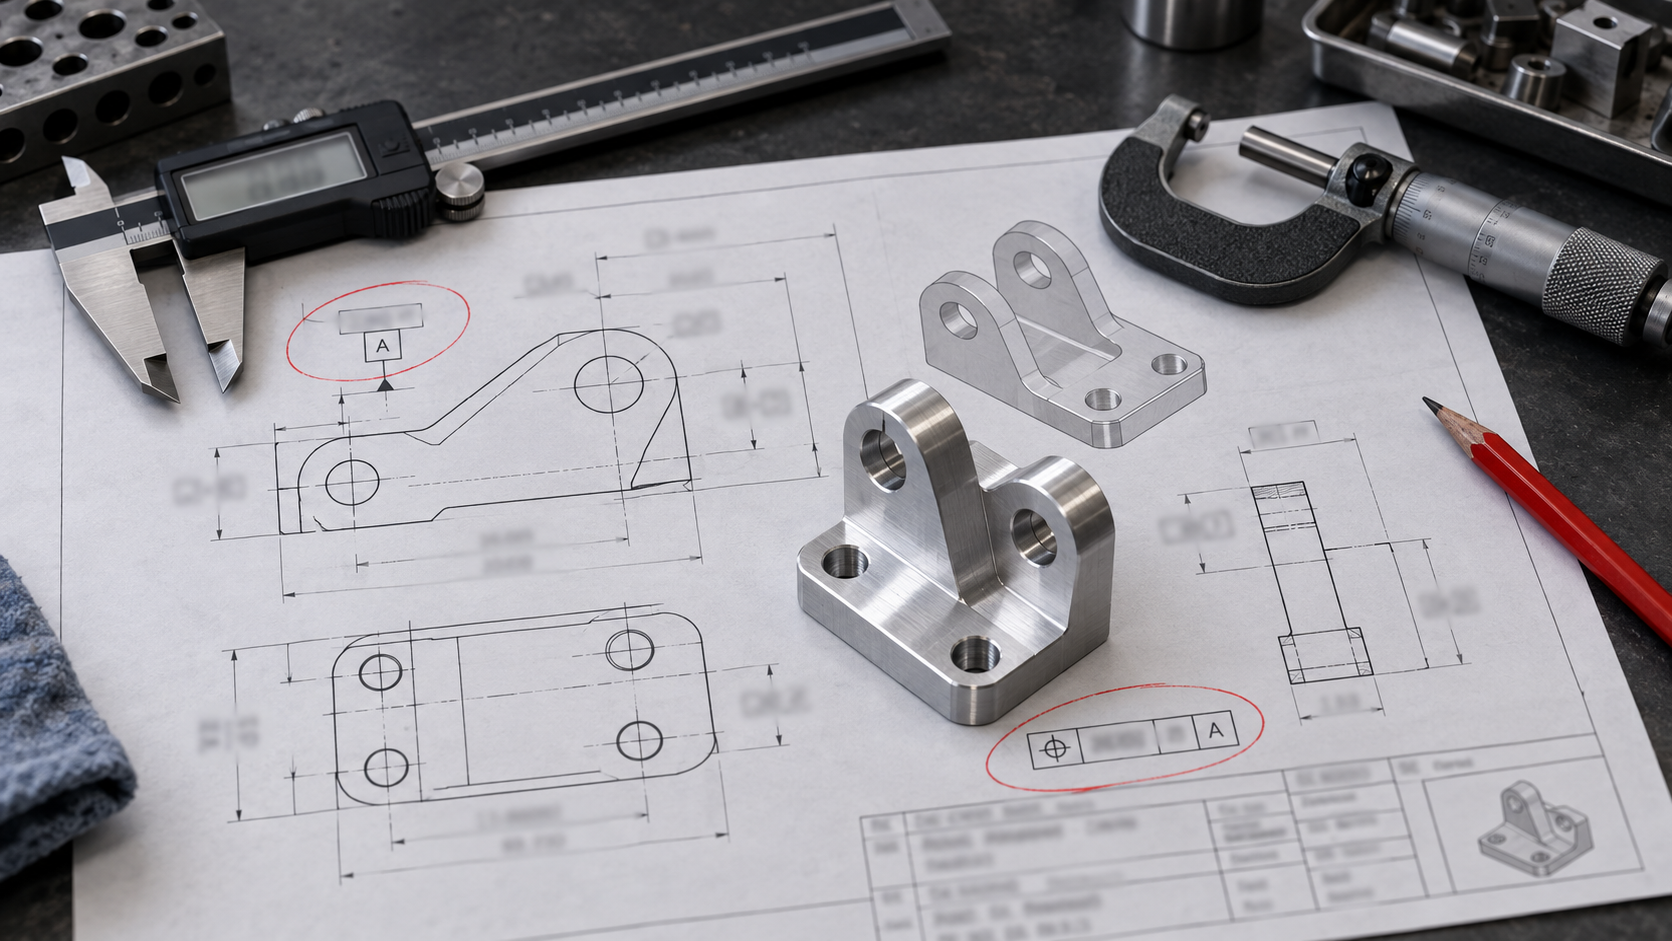
Zuerst das Fazit: Bei Zeichnungen von Roboterstrukturteilen liegen die Probleme meist bei den Bezügen und den nicht bemaßten Anforderungen
Bei der Prüfung von Zeichnungen für Roboterstrukturteile nicht zuerst auf die Maßtoleranzbänder schauen. Zuerst zwei Stellen prüfen: ob ein Bezug angegeben ist und auf welcher Fläche er liegt; ob nicht bemaßte Anforderungen abgedeckt sind. Erst wenn diese beiden Punkte feststehen, haben Maßtoleranzen Bedeutung; sind sie falsch festgelegt, sind alle späteren ±0,05 leeres Gerede. Der Grund ist nicht kompliziert – Gelenkteile durchlaufen mehrere Arbeitsgänge wie Drehen, Fräsen, Schleifen und Drahterodieren, und mit jedem Aufspannwechsel ändert sich der Bezug. Liegt der Bezug auf der Zeichnung auf einer Rohteilfläche, dünnen Wand oder nicht bearbeiteten Fläche, stimmen Bearbeitungsbezug und Messbezug nicht überein; beim Angebot kann dann nur die konservativste Route kalkuliert werden, und bei der Prüfung lässt sich nicht entscheiden, ob das Teil gut oder schlecht ist.
Diese Regel gilt bei Gelenkteilen mit vielen Passflächen und vielen Arbeitsgängen: Getriebeflansch, Lagergehäuse, Schnittstellen an beiden Enden des Armkörpers – sobald ein Bezug unklar ist, lassen sich Koaxialität und Positionstoleranz nicht umrechnen. Die Fälle, in denen sie gelockert werden kann, sind ebenfalls klar: Einzelstück-Prototyp, nicht tragende Dekorteile, reine Formvalidierungsteile – bei solchen Teilen beeinflusst ein grob angegebener Bezug und das Weglassen nicht bemaßter Anforderungen die Montage meist nicht, aber es muss auf der Zeichnung vermerkt werden „Prototypenteil, Form- und Lagetoleranzen werden nicht geprüft“, sonst kalkuliert der Anbieter weiterhin als Serienteil.
Bezüge und Form- und Lagetoleranzen: Ein falsch angegebener Punkt verändert Aufspannanzahl und Ausschussbewertung
Auf welcher Fläche das Bezugssymbol liegt, entscheidet direkt über drei Dinge: wie oft das Teil aufgespannt werden muss, wie das Prüfmittel konstruiert wird und nach welchem Bezug bei Überschreitung entschieden wird. Roboterstrukturteile sind meist Mehrflächen-Passungsteile; ein falscher Bezug führt in der Regel nicht zum Ausschuss eines Einzelteils, sondern zu uneinheitlichen Prüfkriterien für die gesamte Charge.
Der Bezug muss auf einer Bearbeitungsfläche liegen, nicht auf einer Rohteilfläche oder dünnen Wand
Üblich ist, den Bezug auf der endgültigen Montagefläche anzugeben; ist er auf der Zeichnung jedoch auf einer Gussrohteilfläche oder einer nicht bearbeiteten Schweißfläche angegeben, kann der Bearbeiter nur zunächst einen eigenen Bezug aufbauen und dann umsetzen – ein zusätzliches Ausrichten, und die Positionstoleranz muss diesen Umsetzfehler zusätzlich aufnehmen. Bei dünnwandigen Teilen ist es noch problematischer – die Bezugsfläche selbst federt unter der Spannkraft zurück, das Messergebnis driftet mit dem Aufspannzustand, und Fälle, in denen das Erstmuster gut ist und die Nachprüfung die Toleranz überschreitet, sind nicht selten.
| Zeichnungsbemaßung | Folge in der Fertigung | Änderung |
|---|---|---|
| Bezug A liegt auf der gegossenen Rohteilfläche | Zuerst Ausrichten, dann Umsetzen erforderlich, Positionstoleranzfehler addieren sich, Aufspannanzahl steigt | Auf die im ersten Arbeitsgang bearbeitete Positionierfläche umbemaßen oder vermerken „Bezugsfläche muss bearbeitet werden“ |
| Koaxialität am Außenkreis einer dünnwandigen Hülse bemaßt | Spannverformung führt zu instabilen Messwerten, Bewertungsstreit | Innenbohrung als Bezug umbemaßen, Außenkreis mit Rundlauf angeben und Messzustand vermerken |
| Positionstoleranz ohne Bezug bemaßt, nur Toleranzwert angegeben | Verschiedene Prüfer nehmen verschiedene Bezüge, Bewertungsergebnisse weichen voneinander ab | A/B/C-Bezugssystem vervollständigen, Bezugsreihenfolge angeben |
| Rechtwinkligkeitsbezug auf Freiformfläche gewählt | Kein stabiles Anliegen möglich, Prüfmittel nicht herstellbar | Ebene oder Zylinderfläche als Bezug wählen, Fläche nur als Referenz |
Messbezug muss mit Bearbeitungsbezug übereinstimmen
Bei der Prüfung Punkt für Punkt fragen: Kann diese Bezugsfläche bei der Bearbeitung gespannt und bei der Messung abgestützt werden? Ist die Antwort nein, muss die Zeichnung um Hinweise ergänzt werden, zum Beispiel „Bezug ist die bearbeitete Fläche A“, „Messung im freien Zustand“ oder „Nachprüfung nach Spannungsarmglühen“. Diese Hinweise beeinflussen die Maße selbst nicht, entscheiden aber darüber, ob im Angebot Spannungsarmglühen, zweites Aufspannen und Sonderprüfmittel enthalten sind. Ohne Angabe kalkuliert der Bearbeiter meist die konservativste Route, was Preis und Lieferzeit nach oben treibt.
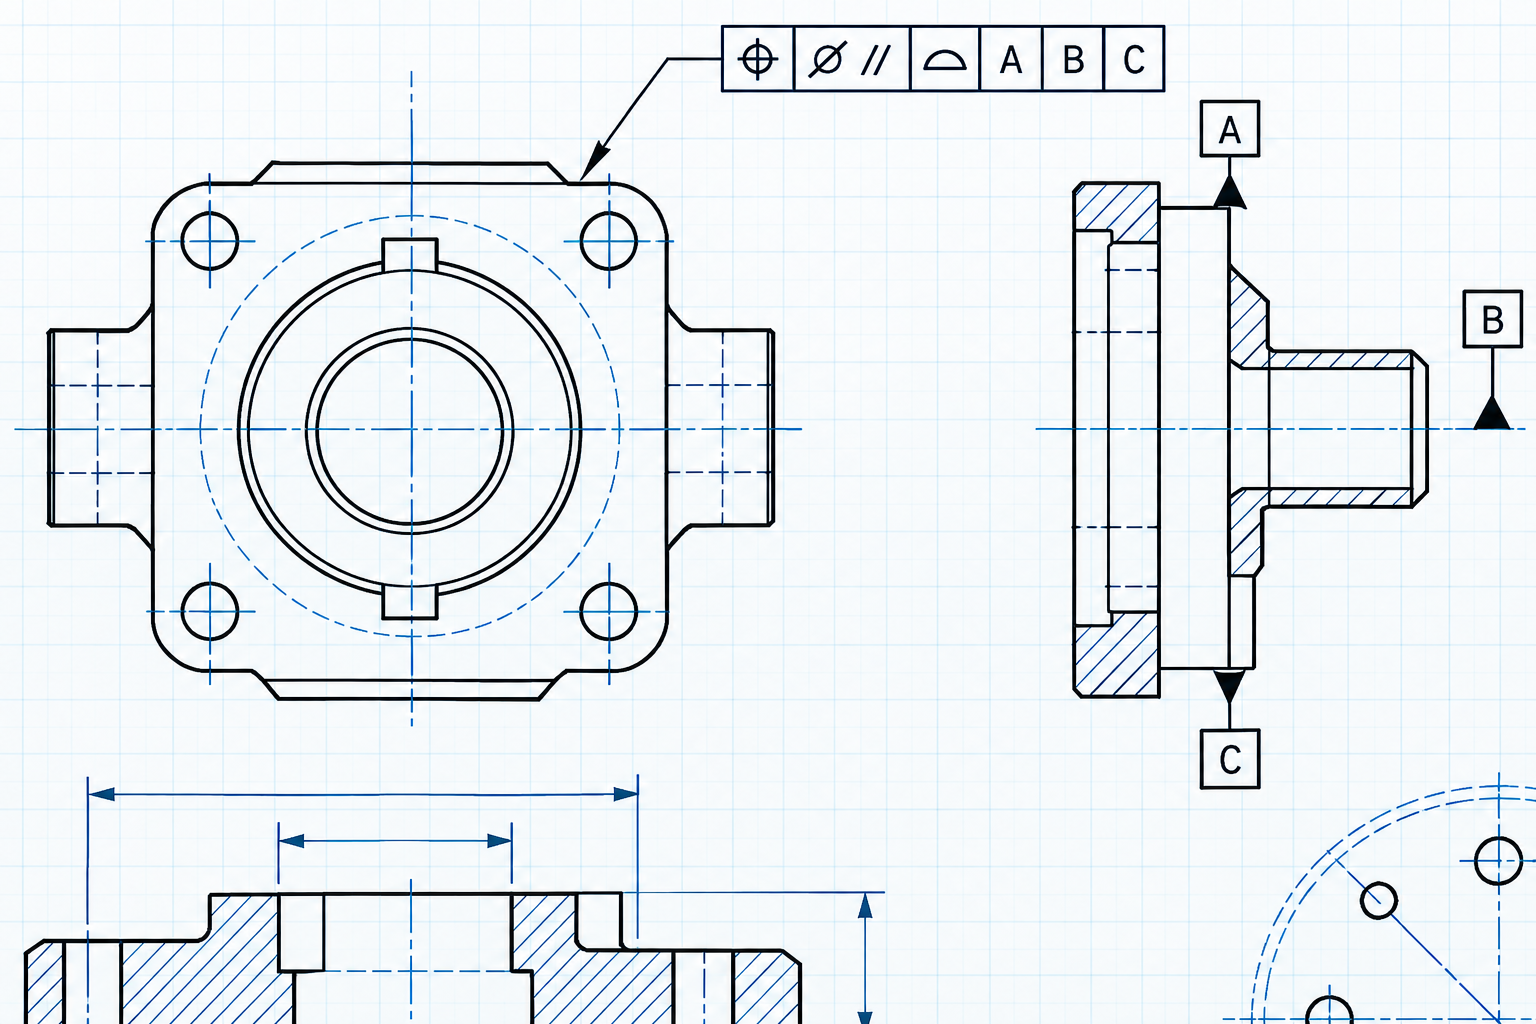
Passflächen und Nicht-Passflächen: Welche Toleranzen enger gefasst werden sollten und welche nur Geld kosten
An Roboterstrukturteilen müssen in der Regel nur drei Arten von Flächen enger toleriert werden: Lagerbohrungen, Getriebe-Montageflansche, Führungs-/Gleitstein-Montageflächen. Bei allen übrigen Freiformflächen, Außenkonturen und nicht tragenden Rippen kann eine um eine Stufe engere Toleranz die Bearbeitungskosten erhöhen, ohne dass sich ein Effekt bei der Montage zeigt. Die Beurteilung ist einfach – ist diese Fläche an der Positionierung oder Kraftübertragung beteiligt. Wenn ja, wird die Passungsart festgelegt; wenn nein, gilt die Allgemeintoleranz.
| Merkmal | Typische Passung | In der Zeichnung klar anzugeben | Kosten der engeren Toleranz |
|---|---|---|---|
| Lagerbohrung (Innenring eingepresst) | Übermaß/Übergang | Bohrungstoleranzfeld, Zylindrizität, Rauheit Ra | Erfordert Feinbohren oder Reiben, möglicherweise eine zusätzliche Aufspannung |
| Ausgangsflanschfläche des Getriebes | Positionierung + Schraubverbindung | Ebenheit, Positionstoleranz, Lochkreis der Schraubenbohrungen | Ebenheit muss kontrolliert werden, Verzug vermeiden |
| Montagefläche der Linearschiene | Positionierbezug | Parallelität/Koplanarität, Positionstoleranz der Montagebohrungen | Beide Schienen müssen in derselben Operation bearbeitet oder paarweise geschliffen werden |
| Außenkontur/Dekorfläche | Keine Passung | Allgemeintoleranz ausreichend | Engere Toleranz bringt praktisch keinen Nutzen |
Übermaß, Spiel, Positionierung: unterschiedliche Empfindlichkeit
Übermaßpassungen sind am empfindlichsten gegenüber Toleranzfeld und Zylindrizität. Ist die Bohrung etwas zu groß, reicht die Einpresskraft nicht; ist die Ovalität zu groß, wird der Lagerinnenring nach dem Einpressen verformt, und im Betrieb treten Geräusche oder Temperaturanstieg auf. Spielpassungen sind empfindlich gegenüber dem Toleranzfeld, tolerieren Rauheit aber etwas besser. Bei Positionierungspassungen (z. B. Flanschanschlag) sind Positionstoleranz und Rechtwinkligkeit am kritischsten, nicht eine einzelne Bohrungstoleranz. Diese drei Arten in der Zeichnung mit derselben Toleranzklasse zu belegen, ist die häufigste Verschwendung.
Ein Praxisbeispiel an einem Bearbeitungsteil: An einem Gelenkgehäuse ist die Lagerbohrung mit φ40H7 angegeben, aber ohne Zylindrizität. Nach dem Drehen wird eine Ovalität von etwa 0,02 gemessen, das Einpressen fühlt sich normal an, und nach einer Woche Laufzeit im montierten Zustand tritt ein niederfrequentes Geräusch auf. Bei der Demontage zeigt sich, dass der Lageraußenring ungleichmäßig verformt wurde. Die Lösung ist nicht, H7 noch enger zu tolerieren, sondern in der Zeichnung die Zylindrizität zu ergänzen (z. B. 0,008) und eine Stichprobenprüfung der Rundheit vor dem Einpressen zu vermerken. Solche Probleme lassen sich nicht durch engere Maßtoleranzen lösen, sondern müssen als Form- und Lagetoleranzen angegeben werden.
Dünnwandige, schlanke Armkörper und Radien: Woher kommt die Verformung, wie ist sie in der Zeichnung anzugeben
Die häufigste Verformung bei schlanken Armkörpern entsteht nicht dadurch, dass das Bearbeitungszentrum „ungenau arbeitet“, sondern durch Eigenspannungen, die sich während der Materialabtragung neu verteilen. Wenn in der Zeichnung nur „Spannungsarmglühen“ steht, kann der Lieferant nicht beurteilen, ob es vor der Schruppbearbeitung, danach oder nach der Schlichtbearbeitung erfolgen soll, und kalkuliert nur nach der aufwändigsten Reihenfolge. Eine besser umsetzbare Angabe besteht darin, die Phasen aufzuteilen: Schruppen mit 0,5–1 mm Aufmaß → Spannungsarmglühen (üblich ist natürliche Alterung oder Vibrations-/Wärmebehandlung, je nach Werkstoff) → Schlichten → Fertigbearbeitung. Ob dies zwingend angegeben werden muss, hängt von zwei Kriterien ab: ob das Längen-Durchmesser-Verhältnis etwa 5:1 überschreitet und ob die kritischen Passungsflächen in der Nähe des Bereichs mit dem stärksten Materialabtrag liegen. Wenn beides zutrifft und es nicht angegeben wird, sind die Kosten für spätere Richt- und Nacharbeiten in der Regel höher als für ein einmaliges Spannungsarmglühen.
Wandstärke und Verstärkungsrippen: „Mindestwandstärke“ anzugeben ist nützlicher als „so dünn wie möglich“
„Gewicht so weit wie möglich reduzieren, ohne die Festigkeit zu beeinträchtigen“ ist eine nicht umsetzbare Anmerkung. Bei der Prüfung sollte man sie in drei quantifizierbare Punkte umwandeln: Mindestwandstärke (bei Aluminiumteilen in der Branche üblich 1,5–3 mm, abhängig von Höhe und Fläche, laut Zeichnung zu bestätigen), Verhältnis von Rippenhöhe zu Rippendicke (die Rippenhöhe überschreitet in der Regel nicht das 3- bis 4-Fache der Rippendicke, sonst kommt es beim Fräsen zum Werkzeugausweichen und am Rippenfuß zu Schwingungen), Öffnungsbreite zwischen den Rippen (das Werkzeug muss hineinkommen; enge Schlitze lassen sich nur durch Erodieren bearbeiten, was die Kosten sprunghaft erhöht). Werden diese drei Punkte nicht angegeben, kann die Fertigung nur konservativ dicker auslegen, und das Gewichtsziel wird automatisch verfehlt.
Nicht bemaßte Radien und scharfe Ecken: Die Folge sind Werkzeugausbrüche und Spannungskonzentration
Die Annahme, dass nicht bemaßte Innenradien standardmäßig „so klein wie möglich“ sein sollten, ist falsch. Der Werkzeugradius bestimmt, wie klein die Ecke ausgearbeitet werden kann: Für eine Innen-Ecke R3 genügt ein φ6-Werkzeug; unter R1 muss oft auf ein kleineres Werkzeug gewechselt und der Vorschub reduziert werden, und am Fuß bleibt leicht eine Stufe stehen. Noch problematischer ist eine scharfe Ecke am Fuß eines belasteten Arms – die Spannungskonzentration liegt dann direkt in der Nähe der Passungsfläche, was die Ermüdungslebensdauer beeinträchtigt. Lösung: In den Zeichnungsanmerkungen eine allgemeine Regel angeben, z. B. „nicht bemaßte Innenradien R2, Übergänge R3“, und die Stellen, die tatsächlich scharfkantig sein müssen, separat kennzeichnen und den Zweck angeben. Ob man die Anforderung lockern kann, hängt davon ab, ob die Stelle zyklisch belastet wird; Dekorflächen oder nicht tragende Bereiche können gelockert werden, belastete Gelenkbereiche eher nicht.
Werkstoffzustand und Rohteil: Die häufigste Quelle von Angebotsabweichungen
Bei derselben Zeichnung, in der nur „45 Stahl“ steht, kann das Angebot deutlich abweichen. Der Grund liegt nicht in der Bearbeitungszeit, sondern im Rohteil: Wird direkt aus Stangenmaterial gedreht, oder wird ein Schmiedeteil mit Aufmaß verwendet, oder ein Gussteil mit Gusshaut. Die drei Wege unterscheiden sich in Materialkosten, Anzahl der Aufspannungen, Schruppaufmaß und Prüfanforderungen. Wird der Werkstoffzustand in der Zeichnung nicht klar angegeben, kann der Anbieter nur mit der konservativsten Annahme kalkulieren – üblicherweise auf Basis eines Schmiedeteils oder Stangenmaterials mit Aufmaß, lieber mehr Reserve.
Die Rohteilform bestimmt den Bearbeitungsweg, nicht umgekehrt
Bei Roboterstrukturteilen gibt es drei übliche Rohteilarten: Stangenmaterial eignet sich für Rotationskörper und regelmäßig geformte Armsegmente; Schmiedeteile eignen sich für stark belastete Gelenkaufnahmen mit wechselnden Querschnitten; Gussteile eignen sich für komplex geformte, in etwas größerer Stückzahl gefertigte Grundkörper. Stangenmaterial hat wenig Aufmaß und ist schnell gespannt, ist aber in der Form eingeschränkt; Schmiedeteile sparen Material und verbessern den Faserverlauf, haben aber lange Beschaffungszeiten, und die Gleichmäßigkeit der Anlieferung muss bestätigt werden; Gussteile formen komplexe Konturen in einem Schritt, aber Gusshaut und Lunker können dazu führen, dass die Bezugsfläche auf dem Rohteil gewählt wird, wodurch die Aufspannung bei der Bearbeitung instabil wird.
In die Zeichnung gehört nicht so etwas wie „Schmiedeteil empfohlen“, sondern Werkstoffnormnummer, Lieferzustand (geglüht/normalgeglüht/vergütet), ob Schweißverbindungen zulässig sind, ob die Gusshaut erhalten bleiben darf. Fehlt einer dieser vier Punkte, muss der Anbieter selbst Annahmen treffen, und diese Annahmen sind in der Regel konservativ.
Nicht bemaßte Wärmebehandlung und Prüfung: Der Anbieter kann nur nach der strengsten Variante kalkulieren
Zeichnungen schreiben „Vergüten“, geben aber keinen Härtebereich an – dann wird bei der Kalkulation von einer vollständigen Vergütung ausgegangen; steht dort „bei Bedarf zerstörungsfreie Prüfung“, aber ohne Norm, wird bei der Kalkulation die strengste Stufe angesetzt. Das ist kein absichtlicher Aufschlag des Anbieters, sondern nicht spezifizierte Anforderungen lassen sich nicht bepreisen, also wird die Obergrenze angesetzt. Umgekehrt: Wenn das Teil tatsächlich keine Vergütung benötigt, dann schreiben Sie in der Zeichnung ausdrücklich „keine Wärmebehandlung erforderlich“ oder vermerken Sie nur Spannungsarmglühen – schon kann der Preis sofort sinken.
- Werkstoffnormnummer: GB/T 699, GB/T 3077 oder andere, ob die Werkstoffbezeichnung einen Zustandscode trägt
- Halbzeugform: Stangenmaterial, Schmiedeteil, Gussteil, Platte, ob Schweißverbund zulässig ist
- Wärmebehandlung: ob Vergüten, Härtebereich, Anforderungen an Spannungsarmglühen, Anforderungen an Auslagern
- Zerstörungsfreie Prüfung: ob gefordert, Norm, Stufe, Abnahmekriterien
- Zuordnung der Bearbeitungszugaben: ob Schwarzflächen, nicht bearbeitete Flächen erhalten bleiben dürfen, wer die Reinigung übernimmt
Branchenüblich ist: In der Prototypenphase direkt aus Stangenmaterial oder Platte zu fertigen, um Formen- und Schmiedeteil-Durchlaufzeiten zu sparen; ab einer bestimmten Stückzahl wird dann die Umstellung auf Schmiede- oder Gussteile bewertet. Aber dieser Umschaltpunkt ist von Teil zu Teil verschieden, es gibt keine einheitliche Zahl – er muss je nach Belastung, Stückzahl und Materialausnutzung separat berechnet und beim Zeichnungsreview gemeinsam mit der Fertigungsplanung festgelegt werden.
Das Prüfkonzept muss in der Zeichnungsphase festgelegt werden: Koordinatenmessgerät, Prüflehren und Erstmuster
Die Prüfmethode entscheidet unmittelbar darüber, ob in der Kalkulation ein Posten „Messkosten“ enthalten ist. Steht in der Zeichnung nur „Prüfung nach Zeichnung“, kalkuliert der Anbieter entweder mit der konservativsten Annahme oder stellt erst nach der Bearbeitung fest, dass nicht gemessen werden kann – beides macht die Lieferzeit unschön.
Welche Merkmale mit dem Koordinatenmessgerät, welche mit Prüflehren
| Merkmalstyp | Empfohlene Prüfmethode | Was in der Zeichnung stehen sollte |
|---|---|---|
| Verknüpfte Maße mehrerer Bohrungspositionen (Positionstoleranz, Abstände von Bohrungsgruppen) | Koordinatenmessgerät | Bezugssystem, Positionstoleranz, Nummerierung der zu messenden Elemente |
| Passungsdurchmesser und Tiefe von Welle und Bohrung | Innenmessschraube / Grenzlehrdorn | Maßtoleranzband, Zylindrizität, Rauheit |
| Ebenheit, Parallelität großflächiger Auflageflächen | Messplatte + Fühlerlehre / Koordinatenmessgerät | Ebenheitstoleranz, Bereich der Messfläche |
| Freiformflächen, Sichtflächen | Erstmuster + Musterlehre / 3D-Scan-Vergleich | Zulässiger Abweichungsbereich, Vergleichsbezug |
| Gewinde, Senkungen | Gewindelehrdorn, Sichtprüfung + Messschieber | Gewindeklasse, Toleranz der Senkungstiefe |
Das Koordinatenmessgerät eignet sich für Merkmale mit vielen räumlichen Verknüpfungsmaßen; für einen einzelnen Bohrungsdurchmesser ist ein Grenzlehrdorn schneller und günstiger. Schreiben Sie in die Zeichnung, „für welche Merkmale ein Koordinatenmessbericht erforderlich ist“, dann kann der Anbieter die Messzeit einkalkulieren; steht das nicht dort, wird standardmäßig nur eine übliche Stichprobenprüfung durchgeführt.
Umgekehrtes Kriterium: Welche Teile kein Koordinatenmessgerät benötigen
Einzelstück-Prototypen, nicht gepaarte Dekorteile, nur zur Montagevalidierung dienende Prototypenteile – hier genügen Messschieber + Erstmusterbestätigung. Wird hier zwangsweise ein „vollständiger Koordinatenmessbericht aller Maße“ gefordert, treibt das nur den Stückpreis hoch, ohne das Montageergebnis zu verbessern. Das Kriterium lautet: Kann die Abweichung dieses Merkmals zu Montagefehlern oder Funktionsstörungen führen? Wenn nein, ist kein Koordinatenmessgerät erforderlich.
Erstmusterbestätigung: Umfang und Beurteilungsmaßstab klar angeben
Erstmusterbestätigung heißt nicht „ein Stück machen und anschauen“. In der Zeichnung sollte vermerkt sein, welche Merkmale das Erstmuster abdecken muss, mit welchem Messmittel geprüft wird und welche Toleranz als Beurteilungsgrundlage dient. Bei Serienteilen sind zudem der Stichprobenumfang und die Cpk-Anforderungen für kritische Maße (falls zutreffend) anzugeben. Fehlen diese Informationen, kalkuliert der Anbieter üblicherweise mit „Erstmuster-Vollprüfung + Serien-Stichprobenprüfung“, was die Kosten erhöht.
Wird das Prüfkonzept früh festgelegt, können bei der Bearbeitung Messbezüge und Spannräume berücksichtigt werden. Wird es spät festgelegt, stellt man nach der Fertigstellung des Teils fest, dass der Bezug weggeschnitten wurde, und kann nur per 3D-Scan rückrechnen – ein zusätzlicher Arbeitsgang, zusätzliche Kosten.
Prüfliste: Von der Zeichnung bis vor der Kalkulation Punkt für Punkt durchgehen
Die Kriterien der vorigen Abschnitte sind hier zu einer druckbaren Liste verdichtet. Jeder Punkt erhält einen Beurteilungsmaßstab: bestanden (direkt kalkulierbar), zu klären (einmal bei Konstruktion oder Technik nachfragen), zu ändern (ohne Änderung drohen Nacharbeit oder Ausschuss). Die Prüfreihenfolge richtet sich nach der Tragweite, von groß nach klein – fangen Sie nicht mit den Maßtoleranzen an.
Der Wert einer Checkliste liegt in der Reihenfolge, nicht in der Anzahl der Einträge. Grundlagen und nicht bemaßte Anforderungen kommen zuerst, sie fangen die meisten Angebotsabweichungen ab; Maßtoleranzen werden zuletzt Punkt für Punkt geprüft. Wenn die ganze Checkliste durchlaufen ist, erhält der Anbieter eine Zeichnung, die fertigbar, prüfbar und reproduzierbar ist, statt einer Absichtserklärung, die hin und her geklärt werden muss.
Häufige Fragen (FAQ)
Die folgenden Fragen treten bei der Zeichnungsprüfung und Anfrage von Roboterstrukturteilen am häufigsten auf. Die Antworten geben Beurteilungskriterien, keine zugesicherten Werte; maßgeblich sind die Zeichnungsangaben und die beidseitig bestätigte technische Vereinbarung.
Die Zeichnung enthält keine nicht bemaßten Toleranzen – nach welcher Vorgabe fertigt der Hersteller?
Nach der allgemeinen Norm für nicht bemaßte Toleranzen; üblich ist, lineare Maße nach GB/T 1804 oder ISO 2768 Klasse m und Form- und Lagetoleranzen nach der entsprechenden nicht bemaßten Klasse auszuführen. Bei Roboter-Gelenkteilen, Führungsflächen und ähnlichen Passungsmerkmalen darf man sich jedoch nicht auf die nicht bemaßten Toleranzen verlassen – nicht bemaßte Toleranzen gewährleisten nur, dass es „hineinpasst“, nicht Koaxialität und nicht gleichmäßiges Spiel. Was nicht in der Zeichnung steht und die Montage tatsächlich beeinflusst, sollte bei der Zeichnungsprüfung ergänzt werden, statt den Hersteller raten zu lassen.
Sind mehr Form- und Lagetoleranzen immer sicherer?
Nein. Jede zusätzliche Form- und Lagetoleranz bedeutet eine weitere Einschränkung der Aufspannbezugsbasis und einen zusätzlichen Prüfgang; Angebot und Lieferzeit ändern sich entsprechend. Grundsatz: nur an Stellen angeben, die Montage, Bewegungsgenauigkeit oder Dichtheit beeinflussen, und die Bezugsbasis muss auf einer Fläche liegen, die tatsächlich aufgespannt und gemessen werden kann. Liegt die Bezugsbasis auf einer Rohteilfläche oder dünnwandigen Stelle, ist sie auch angegeben nicht messbar und erzeugt nur Streit.
In welchem Verhältnis stehen Oberflächenrauheit und Passungstoleranz?
Beide müssen zueinander passen. Bei einem Lagerloch mit Übermaßpassung muss mit der Verengung des Maßbands üblicherweise auch die Rauheit verbessert werden, sonst werden beim Einpressen die mikroskopischen Rauheitsspitzen abgeschert und das tatsächliche Übermaß weicht vom Auslegungswert ab; bei einer Positionierfläche mit Spielpassung zählen eher Maßband und Form- und Lagetoleranz, die Rauheitsanforderung kann gelockert werden. Nur Rauheit ohne Passungsart oder nur Passung ohne Rauheit anzugeben, führt in der Montagephase leicht zu Problemen.
Können Prototypenzeichnung und Serienzeichnung dieselbe sein?
Sie können gemeinsam genutzt werden, müssen aber in der Zeichnung unterschieden werden. In der Prototypenphase wird einzeln per CNC oder 3D-Druck gefertigt, in der Serie möglicherweise auf Spritzguss, Druckguss oder Blech umgestellt; Entformungsschräge, Wandstärke, Radien und Trennebene unterscheiden sich. Wird dieselbe Zeichnung ohne Angabe von Verfahren und Charge verwendet, kann der Anbieter nur nach konservativster Annahme kalkulieren oder nach Prototypenverfahren anbieten und in der Serie die Zeichnung ändern, was leicht zu Nacharbeit führt. Empfehlung: Prototypen- und Serienzeichnung getrennt versionieren.
Welchen Umfang muss ein Prüfbericht abdecken?
Das hängt vom Verwendungszweck des Teils ab. Für kritische Passungsmerkmale (Lagerbohrungen, Flansch-Positionierflächen, Führungsschienen-Auflageflächen) sind in der Regel Erstmusterprüfberichte mit allen Maßen und Form- und Lagetoleranzen per Koordinatenmessgerät oder speziellem Prüfmittel erforderlich; bei nicht passenden Freiformflächen und Sichtflächen genügt meist Erstmusterbestätigung plus Stichprobenprüfung. Der Prüfumfang sollte in der Zeichnung oder technischen Vereinbarung festgehalten werden, sonst wird standardmäßig nur eine übliche Maßstichprobe durchgeführt. Ob ein Koordinatenmessgerät eingesetzt wird und welches Prüfmittel verwendet wird, sollte vor der Angebotsabgabe mit dem Hersteller geklärt werden, da es die Angebotsstruktur direkt beeinflusst.
Key takeaways
- Bei Form- und Lagetoleranzen zuerst die Bezüge prüfen: Ist ein Bezug auf einer nicht bearbeiteten Fläche oder dünnen Wand angegeben, wird der Aufspannfehler direkt in das Teil eingerechnet – zuerst auf einen aufspannbaren Bearbeitungsbezug ändern, dann über Genauigkeit sprechen.
- Passflächen (Lagerbohrungen, Getriebeflansche, Führungsschienen-Auflageflächen) sollten enger gefasst werden; nicht passende Freiformflächen nach Allgemeintoleranz ausführen – eine engere Fassung erhöht nur den Messaufwand und den Streit bei der Ausschussbewertung.
- Bei langgestreckten oder dünnwandigen Teilen wie Armkörpern und Gelenksitzen muss die Zeichnung die Anforderungen an Spannungsarmglühen/künstliche Alterung klar angeben, sonst zeigt sich die Verformung nach der Schruppbearbeitung erst bei der Schlichtbearbeitung und Montage.
- Vor der Bemaßung „Passfläche Ra0,8“ zuerst die Passungsart klären: Übermaß-Presssitz, Spielpassung oder nur Positionierung – verschiedene Passungen reagieren völlig unterschiedlich empfindlich auf Rauheit und Maßband.
- Vor dem Angebot Materialzustand (Schmiedeteil/Stangenmaterial/Gussteil), Rohteilzugabe sowie Anforderungen an Zerstörungsprüfung und Koordinatenmessung klären – fehlende Angaben sind die Hauptursache für Angebotsabweichungen.



