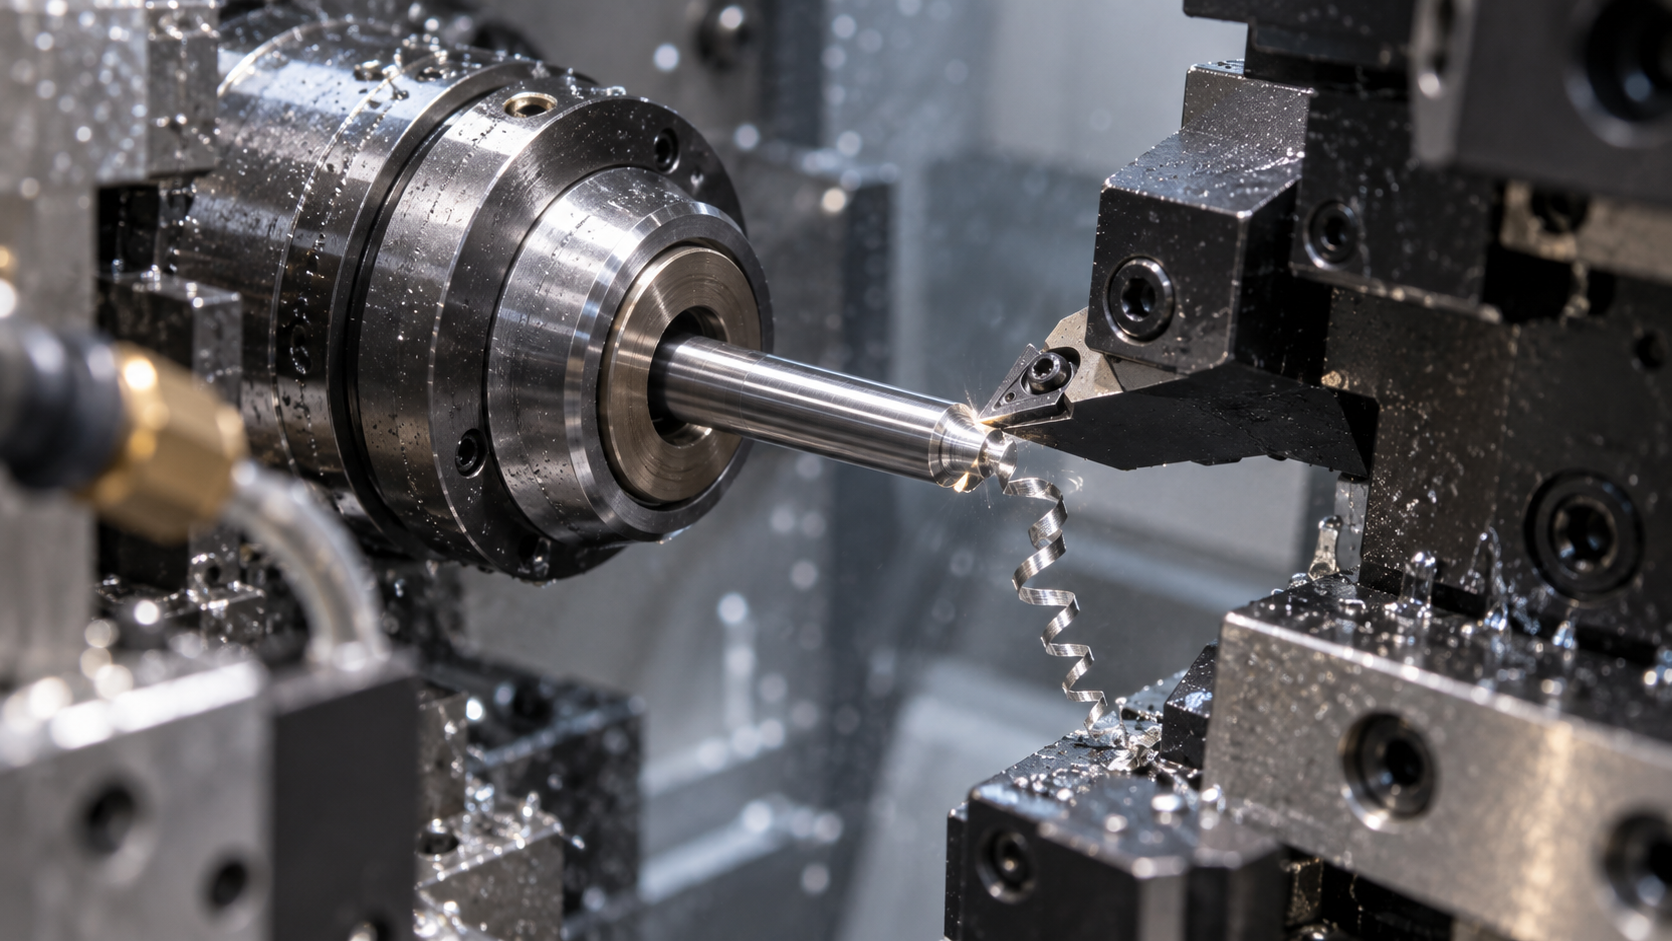
Was ist Langdrehen: In einem Satz den Unterschied zwischen „Langdrehen“ und „Werkzeugdrehen“ erklären
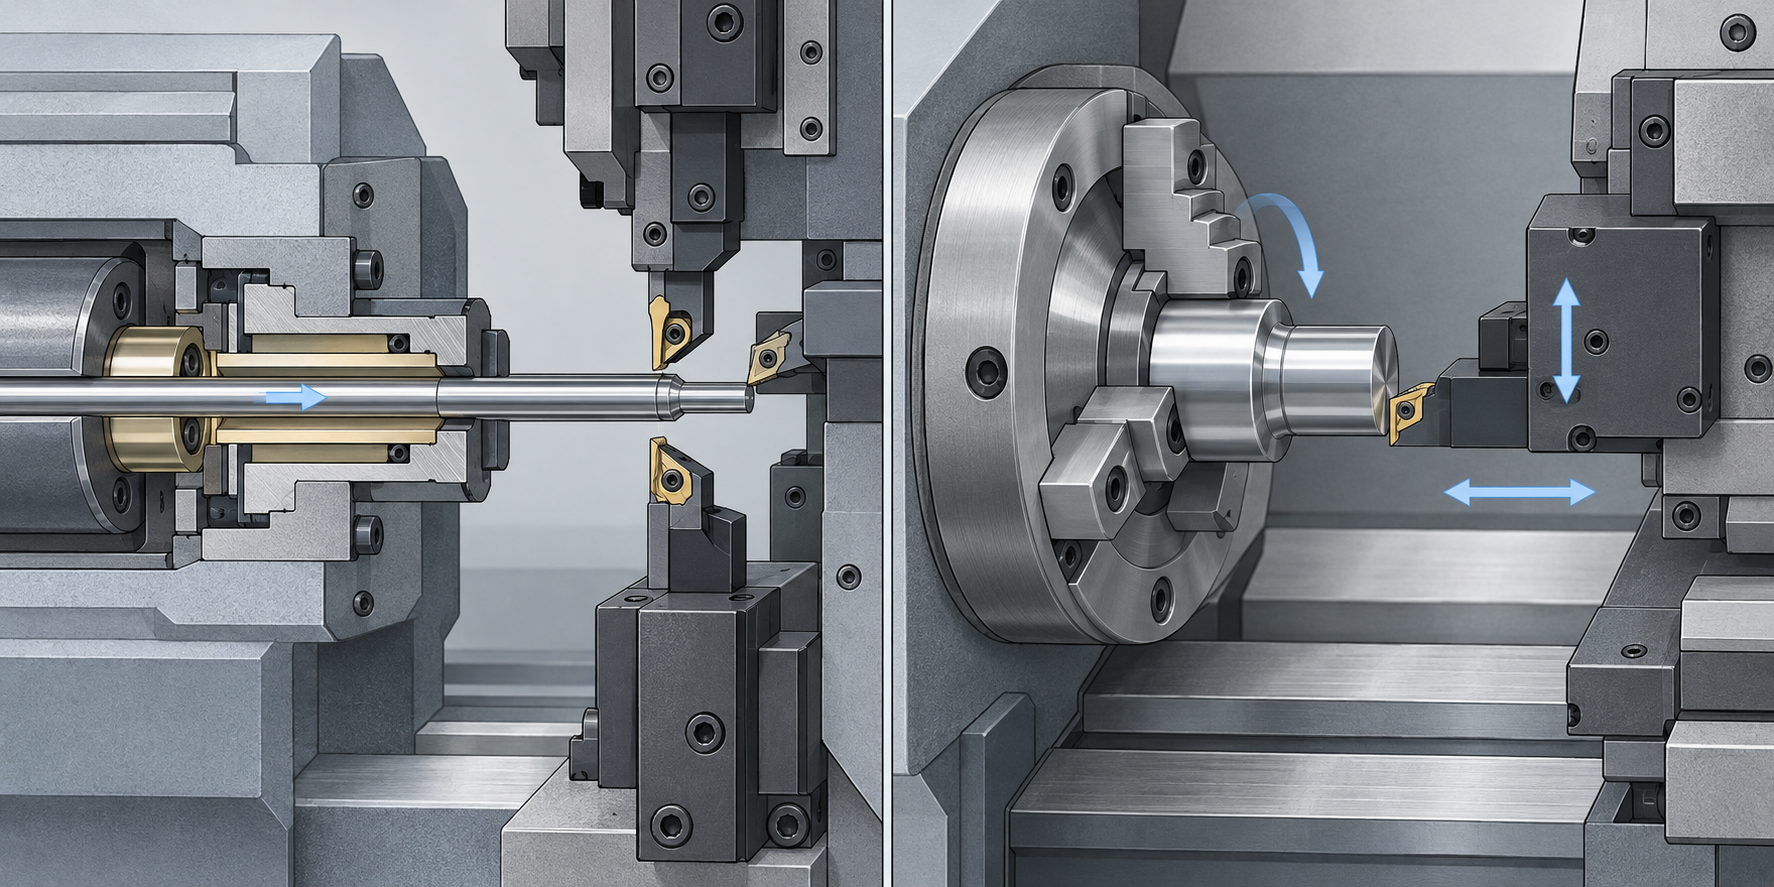
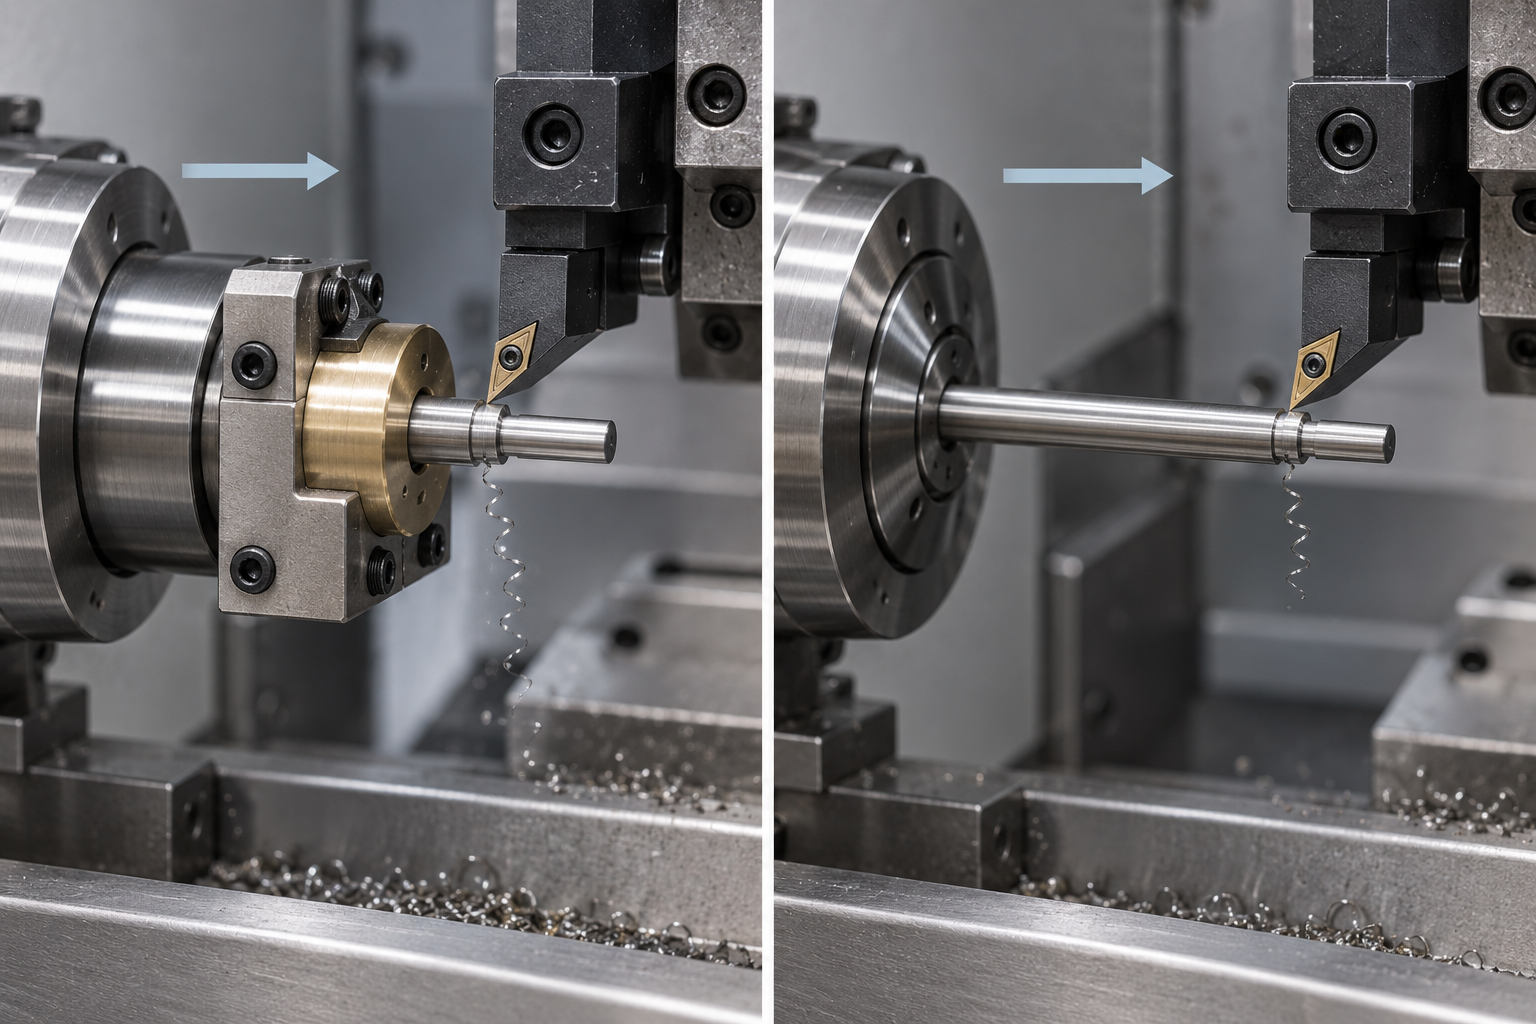
Um zu verstehen, was Langdrehen ist, muss man nicht zuerst die Geschichte auswendig lernen. Ein Satz genügt: Bei der Langdrehmaschine bewegt sich das Material, die Werkzeuge stehen im Wesentlichen still; bei der gewöhnlichen Drehmaschine (Werkzeugdrehmaschine) dreht sich das Material an Ort und Stelle, und die Werkzeuge bewegen sich. Dieser Unterschied bestimmt alle späteren Vorteile, Schwächen und Anwendungsbereiche.
Der vollständige Name der Langdrehmaschine ist langdrehende CNC-Drehmaschine, im Englischen oft Swiss-type automatic lathe oder CNC Swiss machine genannt. Ihre Spindel spannt einen langen Stangenrohling und führt ihn in Z-Richtung axial zu – das ist die Herkunft der beiden Wörter „Langdrehen“: Der Stangenrohling wird wie vorwärts geschoben und läuft bis in den Schneidbereich. Die Werkzeuge sind auf Werkzeughaltern in X- und Y-Richtung sowie auf angetriebenen Werkzeugträgern montiert und übernehmen das Schneiden. Bei der Werkzeugdrehmaschine (der gewöhnlichen CNC-Drehmaschine, die wir üblicherweise meinen) ist es genau umgekehrt: Das Werkstück wird vom Spannfutter gehalten und dreht sich an Ort und Stelle, während sich die Werkzeuge in X und Z bewegen, um es zu schneiden.
| Vergleichspunkt | Langdrehmaschine (Swiss-Typ) | Werkzeugdrehmaschine (gewöhnliche CNC-Drehmaschine) |
|---|---|---|
| Materialzustand | Stangenrohling wird gehalten und axial in Z-Richtung zugeführt | Spannfutter hält und dreht an Ort und Stelle |
| Werkzeugzustand | Schneiden in X/Y-Richtung, im Wesentlichen kein Vorschub in axialer Richtung | Bewegung und Schneiden entlang X/Z |
| Stützart | Führungsbuchse stützt den Stab eng am Schneidpunkt | Überstehender Teil ohne eng anliegende Stützung |
| Stärken der Bauteile | Mikro- und Kleinteile, lange dünne Wellen, kleine Serienteile | Scheiben, kurze dicke Teile, große Durchmesser |
| Typischer Durchmesser | Branchenüblicher oberer Grenzwert etwa im Bereich von 20–38 mm | Größere Durchmesser erreichbar, je nach Maschinentyp |
Warum hat sich diese „Material bewegt sich“-Struktur entwickelt? Weil sie von Natur aus für mikrokleine und langgestreckte Wellenteile konstruiert ist. Die obere Bearbeitungsgrenze von Langdrehautomaten liegt branchenüblich in der Größenordnung von 20–38 mm, wobei die Unterschiede zwischen den Maschinentypen groß sind; bei der Mikrobearbeitung kann der Durchmesser bis in die Größenordnung von 1 mm reichen. Mit anderen Worten: Das Hauptfeld des Langdrehautomaten sind nicht „große Teile“, sondern jene kleinen Dinge, die auf einer gewöhnlichen Drehmaschine leicht durch Schnittkräfte verbogen, zum Rattern gebracht oder unrund gedreht werden – Steckverbinderstifte, Kamera-Zierringe, Uhrwerksspindeln, medizinische Sondenstäbe sind seine ständigen Gäste.
Wenn also jemand fragt „Was ist Langdrehen?“, ist die praktischste Antwort nicht, eine Definition aufzusagen, sondern sich dieses Bild einzuprägen: Ein langer dünner Metallstab wird von der Spindel durch eine eng anliegende kleine Hülse geschoben, und das Werkzeug setzt genau am Austritt der Hülse an – das Material bewegt sich, das Werkzeug steht praktisch still. Hat man dieses Bild verstanden, haben Begriffe wie Führungsbuchse, Reststück und Doppelspindel einen Anknüpfungspunkt. In den folgenden Abschnitten zerlegen wir dieses Bild Schritt für Schritt.
Das Funktionsprinzip des Langdrehens: Warum die Führungsbuchse die Seele ist
Wo sitzt die Führungsbuchse, und was stützt sie eigentlich ab
Die Hauptspindel verfährt axial, das Werkzeug schneidet nur – diese Arbeitsteilung ist entscheidend
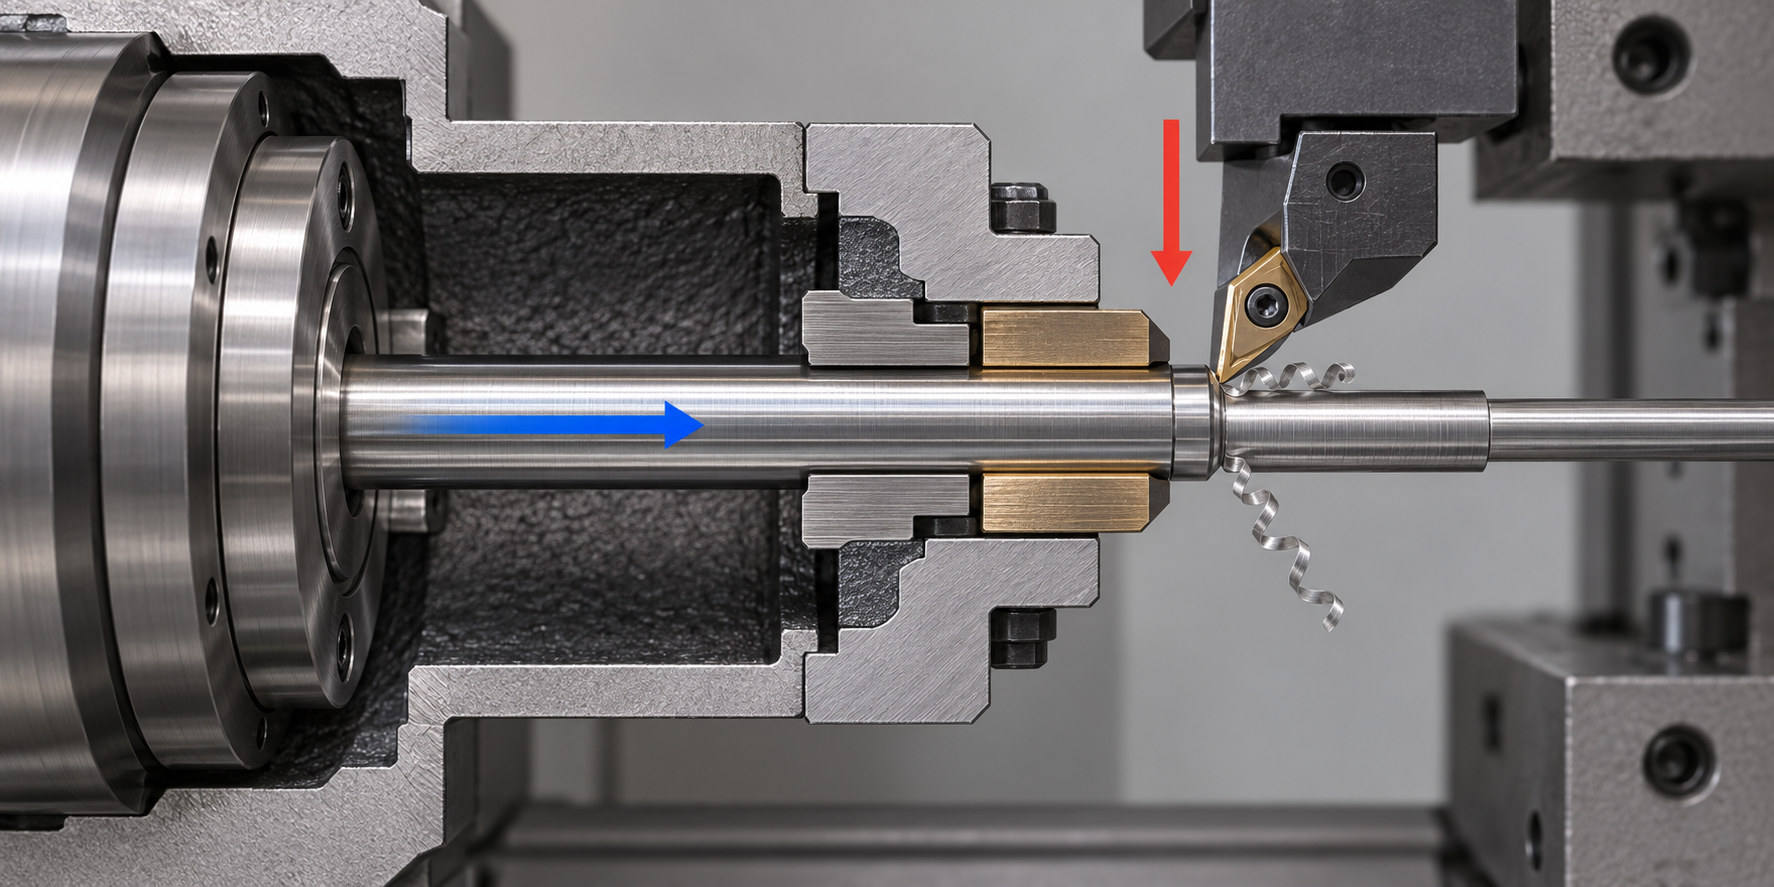
Wenn das Material selbst nicht gerade ist, kann auch die Führungsbuchse nichts retten
Wie die Bearbeitung auf der Langdrehmaschine abläuft: vom Materialvorschub über die Führungsbuchse bis zur Fertigstellung beider Enden in einer Aufspannung
Zuvor wurden "das Material bewegt sich, das Werkzeug bewegt sich im Wesentlichen nicht" und die Führungsbuchsenabstützung erläutert; auf die praktische Bearbeitung übertragen ergibt dies einen sehr flüssigen Ablauf: Der Materialzuführer schiebt den langen Stangenrohling in die Hauptspindel, das Material läuft durch die Führungsbuchse, die Hauptspindel spannt das Material und führt den axialen Vorschub aus, das Werkzeug schneidet nahe der Führungsbuchse; wenn Fräsen, Bohren, Gewindeschneiden oder Nuten erforderlich sind, greifen angetriebene Werkzeuge ein; ist ein Ende des Teils fertig, übernimmt die Gegenspindel das andere Ende, ohne dass während des gesamten Prozesses die Spannung gelöst wird. Die Antwort auf die Frage "Wie läuft die Bearbeitung auf der Langdrehmaschine ab?" ist also genau dieser Ablauf plus das Ergebnis "Fertigstellung beider Enden in einer Aufspannung".
Erster Schritt: Materialzufuhr und Durchlaufen der Führungsbuchse – den langen Stangenrohling in ein bearbeitbares Materialende verwandeln
Der Stangenrohling wird zunächst vom Materialzuführer entlang der Hauptspindelachse eingeschoben, die Frontseite läuft durch die Führungsbuchse und ragt ein kurzes Stück heraus – dieses Stück wird als Nächstes abgeschnitten. Der Innendurchmesser der Führungsbuchse und der Außendurchmesser des Stangenrohlings stehen in einer Passungsbeziehung mit sehr geringem Spiel; in der Branche ist es üblich, Führungsbuchsen nach Stangendurchmesser abzustufen, weshalb bei derselben Langdrehmaschine ein Wechsel des Stangendurchmessers oft auch einen Wechsel der Führungsbuchse erfordert. Dieser Schritt erklärt auch, warum die Langdrehmaschine hohe Anforderungen an den Stangenrohling selbst stellt: Wenn die Geradheit und die Elliptizität des Materials nicht den Anforderungen entsprechen, verspannt es sich beim Durchlaufen der Führungsbuchse, und auch beim Schneiden kann die Führungsbuchse es nicht abstützen – wenn das Material selbst nicht gerade ist, kann die Führungsbuchse nichts retten. Das Ende des Stangenrohlings muss in der Regel noch angefast oder eingezogen werden, damit es leichter durch die Führungsbuchse läuft; auch dies ist Teil der Vorbereitungsarbeiten.
Zweiter Schritt: Vorschub der Hauptspindel, Außenrunddrehen, Einstechen, Gewindeschneiden
Die Hauptspindel spannt den Stangenrohling und führt den axialen Vorschub entlang der Z-Achse nach vorn aus, das Werkzeug schneidet in X/Y-Richtung ein. Da der Schneidpunkt stets eng an der Führungsbuchse anliegt, kann dieser Abschnitt sehr dünn und sehr lang gedreht werden, ohne dass das Werkzeug ausweicht oder Vibrationen auftreten. Konventionelle Drehoperationen wie Außenrunddrehen, Einstechen, Gewindeschneiden und Anfasen werden hier ausgeführt. In der Branche ist es üblich, mehrere Werkzeuge auf einem Werkzeughalter oder Revolver zu montieren und sie programmgesteuert nacheinander zuzuführen; bei einfachen kleinen Teilen kann die Taktzeit in der Größenordnung von etwa 10 Sekunden liegen – das hängt natürlich von der Komplexität des Teils und vom Material ab, nicht alle Teile sind so schnell. Hier zeigt sich auch am deutlichsten die Präzision der Bearbeitung auf der Langdrehmaschine: Die Maßhaltigkeit beruht auf der Führungsbuchsenabstützung und einem stabilen Vorschub, nicht auf dem Gefühl des Bedieners.
Dritter Schritt: Mit angetriebenen Werkzeugen Flächen fräsen, bohren, Gewinde schneiden, Nuten einbringen
Wenn an der Seite des Teils eine Fläche gefräst, an der Stirnseite gebohrt, im Loch ein Gewinde geschnitten oder am Außenumfang eine Nut eingebracht werden soll, kann die Hauptspindel angehalten oder in eine Teilungsposition gebracht werden, und angetriebene Werkzeuge (mit eigener Rotationsantriebskraft) greifen von der Seite oder von der Stirnseite ein. Dieser Schritt ist der Schlüssel dafür, dass die Langdrehmaschine von einer "Drehmaschine" zu einer "Dreh-Fräs-Kombination" wird. In der Branche üblich ist eine Ausstattung mit mehreren angetriebenen Werkzeugpositionen, mit denen sich Drehen, Fräsen, Bohren, Gewindeschneiden und Ausbohren auf einer Maschine verketten lassen; hier liegt der Effekt der Prozessverdichtung – Merkmale, die ursprünglich auf einer Fräsmaschine in einer zweiten Aufspannung gefertigt werden müssten, werden nun auf derselben Maschine in derselben Aufspannung fertiggestellt.
Vierter Schritt: Die Gegenspindel übernimmt das Teil, beide Enden werden in einer Aufspannung fertiggestellt
Die Hauptspindel bearbeitet ein Ende des Teils, dann kommt die Gegenspindel (in der Branche auch als Gegenspindel bezeichnet) und spannt das Teil, die Hauptspindel löst die Spannung und zieht sich zurück, die Gegenspindel übernimmt das Teil und bearbeitet das ursprünglich gespannte Ende. Der Wert dieses Schritts liegt darin: Die zusammenhängenden Merkmale beider Enden werden unter derselben Aufspannreferenz gefertigt. Die Koaxialität beider Enden sowie die Rechtwinkligkeit von Stirnfläche und Achse werden nicht durch ein „Wenden und zweites Aufspannen“ mit neuen Positionierfehlern behaftet – beim zweiten Aufspannen wird das Teil neu ausgerichtet, die Referenz ändert sich, und die Koaxialität weicht leicht ab. Die Bearbeitung auf der Langdrehmaschine umgeht dieses Problem im Prinzip, und das ist ihr handfestester Vorteil bei der Fertigung von langen, schlanken Wellen und kleinen Teilen mit Merkmalen an beiden Enden.
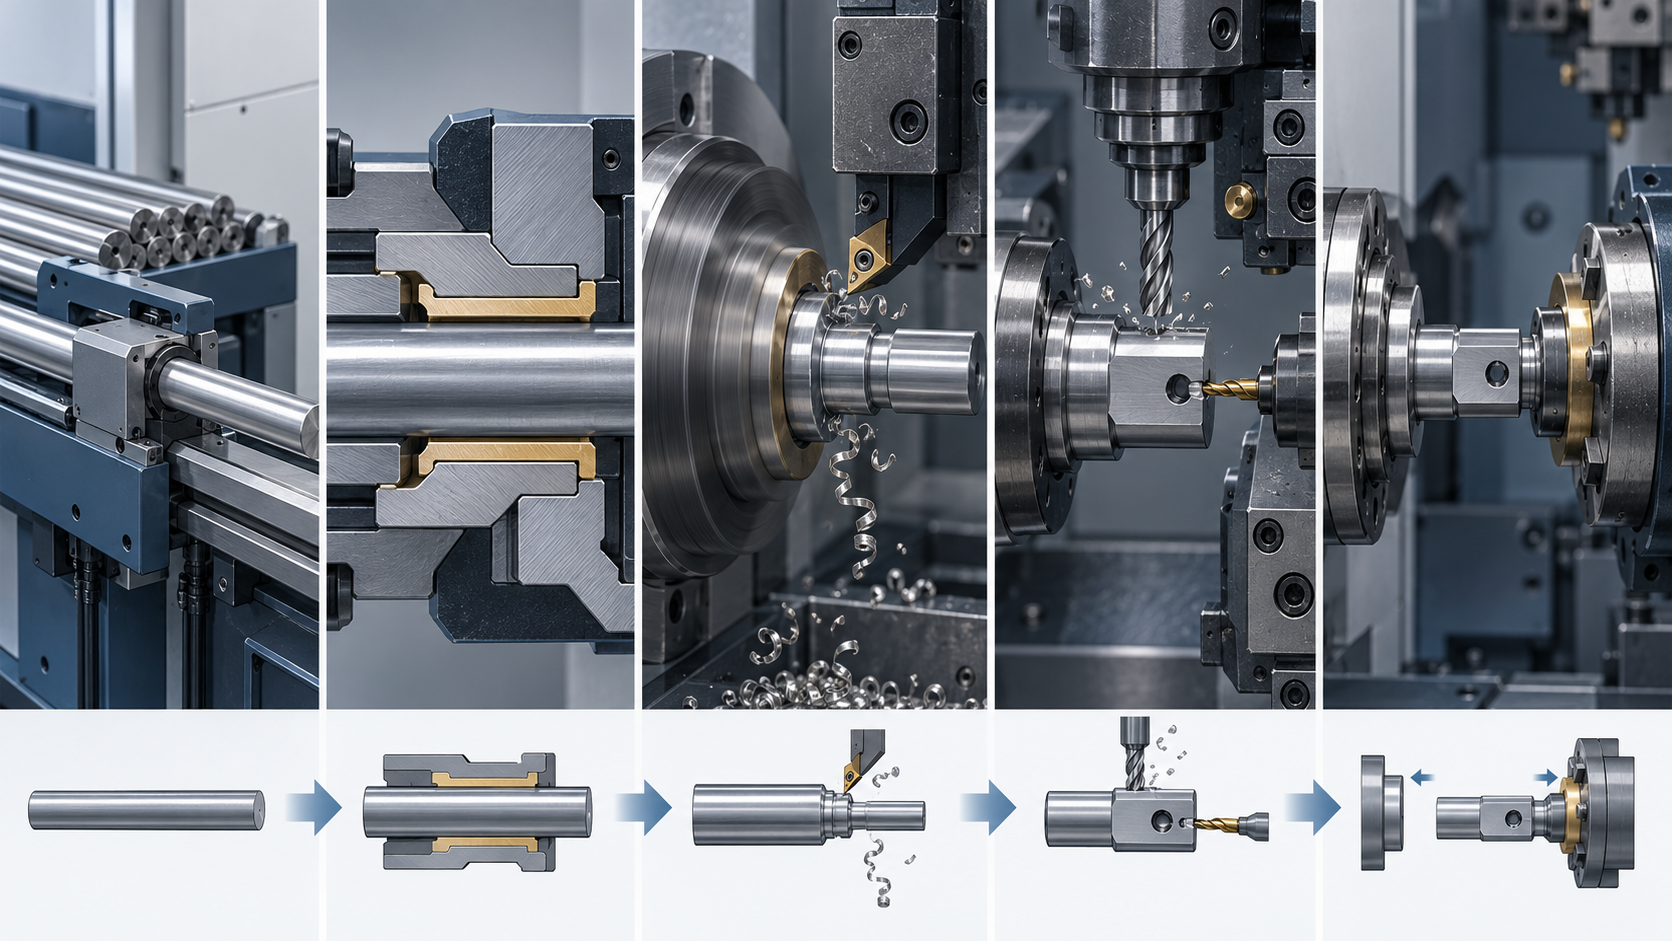
Betrachtet man die vier Schritte zusammen, ist die Antwort auf das „Wie“ der Bearbeitung auf der Langdrehmaschine nicht die Kunstfertigkeit eines einzelnen Arbeitsgangs, sondern das Prozessdesign selbst: Materialzuführung – durch die Führungsbuchse – Drehen mit der Hauptspindel – Kombination mit angetriebenen Werkzeugen – Übernahme durch die Gegenspindel zur Bearbeitung des anderen Endes, durchgängig ohne Lösen der Spannung. Die Zusammenfassung der Arbeitsgänge, wenige Umspannvorgänge und geringe kumulierte Fehler sind das natürliche Ergebnis dieses Ablaufs und nicht etwas, das durch zusätzliche Prüfungen ausgeglichen wird. Ob ein konkretes Teil so geplant werden kann, muss dennoch anhand von Zeichnung, Stückzahl, Material und Maschine gemeinsam bewertet werden – eine Langdrehmaschine ist nicht für alle Teile wirtschaftlich.
Mit Führungsbuchse oder ohne Führungsbuchse: eine echte Abwägung in der Bearbeitung auf der Langdrehmaschine
Beim Thema Bearbeitung auf der Langdrehmaschine kommt man an einer Frage nicht vorbei: Hat diese Maschine eine Führungsbuchse oder nicht? Viele halten das für den Unterschied zwischen „hochwertiger und einfacher Ausstattung“, aber das stimmt nicht. Es ist eher wie bei Schuhen – zum Marathon trägt man Laufschuhe, am Strand Flip-Flops; keiner ist hochwertiger, nur passender. Ob eine Führungsbuchse (Führungsbuchse) vorhanden ist oder nicht, bestimmt, worin diese Langdrehmaschine stark und worin sie schwach ist, und entscheidet direkt darüber, ob dein Materialeinsatz und dein Teil gefertigt werden können.
Zuerst die Schlussfolgerung: Mit Führungsbuchse ist die Steifigkeit gut und die Genauigkeit stabil, aber der Reststangenlänge ist lang; ohne Führungsbuchse spart man Material und der Rest ist kurz, dafür ist man wählerisch bei Stangenmaterial und Teileform. Im Folgenden wird das im Einzelnen erläutert.
Mit Führungsbuchse: gute Steifigkeit, der Preis ist der Reststangenlänge
Bei einer Langdrehmaschine mit Führungsbuchse läuft das Stangenmaterial durch die Führungsbuchse und wird dann von der Hauptspindel gespannt; die Führungsbuchse stützt das Material direkt am Schneidpunkt. Sobald die Schnittkraft auf das Material wirkt, „stützt“ die Führungsbuchse es ab, sodass schlankes Material sich nicht leicht verbiegt oder schwingt. Daher laufen lange, schlanke Wellen, harte Materialien und Teile mit hohen Genauigkeitsanforderungen grundsätzlich über den Weg mit Führungsbuchse.
Aber die Führungsbuchse selbst nimmt einen Abschnitt ein. Wenn der Spindelhub zu Ende ist, bleibt immer ein Stück Material in der Führungsbuchse, das nicht weitergeschoben werden kann – das ist der Reststangenlänge. In der Branche liegt der Reststangenlänge bei Langdrehmaschinen mit Führungsbuchse üblicherweise in der Größenordnung von 120–180 mm, wobei die Unterschiede zwischen den Modellen erheblich sind. Bei einer 3 m langen Stange und 150 mm Rest wirkt das wenig; doch wenn das Material teuer ist – etwa Titanlegierungen oder bestimmte medizinische Edelstähle –, wird bei jeder Stange ein Stück weggeworfen, und bei großen Stückzahlen ist das bares Geld. Außerdem lässt sich der Rest nicht vollständig vermeiden, sondern nur möglichst verkürzen oder recyceln; das muss man vorab in die Kosten einrechnen.
Ohne Führungsbuchse: materialsparend, aber wählerisch bei Material und Arbeit
Bei einer Langdrehmaschine ohne Führungsbuchse entfällt die Führungsbuchse, und das Stangenmaterial wird direkt von der Hauptspindel gespannt und vorgeschoben. Der unmittelbarste Vorteil ist der kurze Rest – bei manchen Modellen lässt er sich auf einige zehn Millimeter oder noch weniger drücken, und die Materialausnutzung steigt deutlich. Bei Kupfer, Aluminium und ähnlich gut zerspanbaren, günstigen Materialien oder wenn die Stückzahl so groß ist, dass die Materialkosten den größten Anteil ausmachen, ist dieser Vorteil sehr handfest.
Der Preis ist eine geringere Steifigkeit als mit Führungsbuchse. Ohne Führungsbuchse, die am Schneidpunkt direkt abstützt, muss der auskragende Teil des Stangenmaterials allein von der Hauptspindel und der eigenen Steifigkeit getragen werden. Daher stellt die Variante ohne Führungsbuchse höhere Anforderungen an Geradheit und Ovalität des Stangenmaterials – ist das Material selbst nicht gerade, wird es beim Schneiden schief; auch das Längen-Durchmesser-Verhältnis des Teils ist begrenzt, zu dünn und zu lang neigt zu Rattern; harte Materialien und hochpräzise Teile sind ebenfalls im Nachteil. Zudem wirken die Schnittkräfte bei Modellen ohne Führungsbuchse direkter auf Spindel und Lager, was bei langfristiger Schwerbearbeitung die Lebensdauer beeinflusst – auch das ist ein Punkt, der bei der Auswahl geklärt werden muss.
Wie wählen: Nach vier Fragen steht die Antwort fest
Man muss keine Parameter auswendig lernen; mit vier Fragen an sich selbst lässt sich die Richtung bestimmen:
- Ist das Material teuer? Bei Titanlegierungen, Hochtemperaturlegierungen und Edelmetallen tut jeder Reststangenlänge weh – hier bevorzugt man die Variante ohne Führungsbuchse oder versucht, den Rest zu verkürzen; bei gewöhnlichem Kohlenstoffstahl und Messing ist der Einfluss des Rests gering, und mit Führungsbuchse ist es stabiler.
- Ist die Stückzahl groß? Bei kleiner Stückzahl haben Rest und Rüstzeit einen hohen Anteil pro Teil und müssen genau berechnet werden; bei großer Stückzahl verteilt sich der Rest, aber der Steifigkeitsvorteil mit Führungsbuchse kommt ebenfalls stärker zur Geltung.
- Wie groß ist das Längen-Durchmesser-Verhältnis des Teils? Bei Wellen mit großem Längen-Durchmesser-Verhältnis, die dünn und lang sind, ist eine Führungsbuchse nahezu unverzichtbar; bei kurzen, dicken Teilen und Scheiben- oder Buchsenteilen mit kleinem Längen-Durchmesser-Verhältnis reicht die Variante ohne Führungsbuchse völlig aus.
- Wie hoch sind die Genauigkeitsanforderungen? Wenn eine Stabilität im Mikrometerbereich und strenge Anforderungen an die Oberflächenrauheit gefordert sind, lässt sich dies mit der starren Abstützung durch eine Führungsbuchse leichter einhalten; bei allgemeiner Genauigkeit und einfacher Form ist die Ausführung ohne Führungsbuchse wirtschaftlicher.
Hierfür gibt es keine Standardantwort. Bei derselben Zeichnung kann sich die Wahl ändern, wenn man die Fabrik, das Material oder die Losgröße wechselt. Fragen Sie also nicht direkt „Habt ihr mit oder ohne Führungsbuchse?“, sondern effektiver: „Für mein Teil, dieses Material und diese Losgröße – welche Variante ist besser geeignet, und wie beurteilen Sie Reststück und Genauigkeit?“ – die Abwägung auf den Tisch zu legen ist deutlich verlässlicher, als ein „Wir können beides“ zu hören.
Zum Schluss ein Hinweis: Mit Führungsbuchse und ohne Führungsbuchse ist keine Frage von Upgrades, sondern es sind zwei unterschiedliche Kompetenzwege. Der Kernwert der Langdreh-Bearbeitung liegt darin, mikrokleine und dünn-lange Achsteile präzise und stabil zu fertigen. Welche Führungsbuchsen-Konfiguration gewählt wird, ist eine ingenieurmäßige Entscheidung rund um dieses Ziel und kein Vergleich, wer „höherwertig“ ist. Konkret für Ihr Teil muss letztlich gemeinsam mit Zeichnung, Losgröße, Material und Maschine bewertet werden.
Für welche Teile eignet sich die Langdreh-Bearbeitung, für welche nicht
Wenn es um Langdreh-Bearbeitung geht, denken viele instinktiv: „Präzisionsteile sollten auf die Langdrehmaschine.“ Diese Einschätzung ist nur zur Hälfte richtig. Die Langdrehmaschine ist keine höherwertige Drehmaschine, sie ist ein Werkzeug, das speziell für eine bestimmte Teileart entwickelt wurde. Versteht man ihre Stärken und Schwächen, geht die Auswahl nicht daneben.
Für die Langdreh-Bearbeitung geeignete Teile: klein, dünn, lang, beide Enden müssen bearbeitet werden
Die Komfortzone der Langdreh-Bearbeitung lässt sich mit vier Merkmalen umreißen: kleiner Durchmesser, großes Längen-Durchmesser-Verhältnis, Merkmale an beiden Enden, Losgröße in Serienumfang. Die Abstützung durch die Führungsbuchse erhöht die Steifigkeit dünn-langer Achsteile erheblich, und die Gegenspindel sorgt dafür, dass Bohrungen, Nuten und Gewinde am anderen Ende ohne zweite Aufspannung gefertigt werden können. Beide Fähigkeiten zusammen bestimmen, dass die folgenden Teilearten besonders passen.
- Steckverbinder-Stifte und -Kontakte: Der Durchmesser liegt oft im Millimeterbereich, das Längen-Durchmesser-Verhältnis ist groß, an beiden Enden können Fasen, Absätze und Crimpbereiche vorhanden sein, und die Losgröße liegt oft bei über zehntausend Stück. Zuführen, Drehen und Abstechen laufen in einem Zug, die Taktzeit lässt sich sehr kurz halten.
- Kamera-Zierringe, Mikro-Drehachsen, kleine Scharnierteile: kleine Außenform, aber Anforderungen an Koaxialität und Stirnflächengenauigkeit; metallische Sichtteile benötigen zudem gute Oberflächenrauheit. Angetriebene Werkzeuge können direkt Flächen fräsen und Bohrungen fertigen, was Umspannvorgänge reduziert.
- Uhrwerk-Wellen, medizinische Sondenstangen-Teile: dünn, lang, hohe Genauigkeitsanforderungen, das Material kann Edelstahl oder Titanlegierung sein. Langdrehmaschinen mit Führungsbuchse haben bei solchen Teilen deutliche Vorteile.
- Kleine Serienteile, die in einem Durchgang gedreht, gefräst, gebohrt und gewindet werden müssen: Bei Teilen mit Merkmalen an beiden Enden, bei denen mehrfaches Aufspannen Fehler akkumulieren würde, ist der Wert der Gegenspindel am größten.
Für die Langdreh-Bearbeitung ungeeignete Teile: kurz und dick, großer Durchmesser, zu kleine Losgröße
Umgekehrt gilt: Die folgenden Teilearten auf der Langdrehmaschine zu fertigen, führt oft zu schlechten Ergebnissen oder ist sogar unwirtschaftlich.
- Kurz-dickes Material als Einzelteil: Das Teil ist sehr kurz, das Längen-Durchmesser-Verhältnis sehr klein, der Vorteil der Führungsbuchse kommt nicht zum Tragen, stattdessen fallen Reststückverlust und Rüstzeit an. In diesem Fall ist eine gewöhnliche CNC-Drehmaschine direkter.
- Teile mit großem Durchmesser: Der in der Langdreh-Branche übliche maximale Bearbeitungsdurchmesser liegt in der Größenordnung von etwa 20–38 mm, mit großen Unterschieden je nach Maschinentyp. Teile über der Obergrenze des Maschinentyps passen gar nicht hinein; dies muss anhand der konkreten Maschine geklärt werden.
- Scheiben-, Buchsen- und Flanschteile mit sehr kleinem Längen-Durchmesser-Verhältnis: Bei solchen Teilen sind die Steifigkeit und die Späneabfuhrbedingungen auf der Drehmaschine mit Werkzeugbewegung (Material rotiert, Werkzeug bewegt sich) oft besser; auf der Langdrehmaschine ist es dagegen ungünstig.
- Teile mit zu kleiner Losgröße: Der Effizienzvorteil der Langdrehmaschine beruht auf der Losgröße. Ist die Losgröße zu klein, lassen sich Rüstzeit und das bei Maschinen mit Führungsbuchse längere Reststück (in der Branche üblich etwa 120–180 mm) nicht amortisieren, die Stückkosten können höher liegen als auf einer gewöhnlichen Drehmaschine.
Hier muss betont werden: Ungeeignet heißt nicht „kann nicht gefertigt werden“, sondern „ist unwirtschaftlich“. Die Langdrehmaschine kann ein sehr breites Teilespektrum drehen, aber ihr ursprünglicher Zweck ist die hocheffiziente Serienfertigung mikrok kleiner, dünn-langer Teile; weicht man von diesem Szenario ab, werden die Vorteile aufgehoben.
Eine praktikable Entscheidungshilfe: Bei der Zeichnung zuerst vier Zahlen prüfen
Wenn Sie eine Zeichnung vor sich haben und unsicher sind, ob Langdreh-Bearbeitung infrage kommt, gehen Sie in dieser Reihenfolge vor:
Nach diesen vier Schritten gibt es meist schon eine klare Richtung, ob sich die Bearbeitung auf einer Langdrehmaschine eignet. Die endgültige Beurteilung muss natürlich zusammen mit der Zerspanbarkeit des Materials, den Toleranzanforderungen und der Oberflächenqualität betrachtet werden – diese Themen werden im nächsten Abschnitt behandelt.
Häufige Materialien und typische Anwendungsszenarien der Langdrehbearbeitung
Die Teileliste für die Langdrehbearbeitung ist im Grunde eine Liste, die nach Größe gefiltert wurde. Geringer Durchmesser, schlank, in Serie, an beiden Enden mit Merkmalen – Teile, die diese Bedingungen erfüllen, können meist auf einer Langdrehmaschine in einem Durchgang fertig bearbeitet werden. Das Material entscheidet über eine andere Sache: ob dieser Stab zuverlässig durch die Führungsbuchse laufen und festgehalten geschnitten werden kann.
Welche Materialien kommen häufig auf die Langdrehmaschine: zuerst die Zerspanbarkeit, dann ob sie durch die Führungsbuchse passen
Der Stab wird auf der Langdrehmaschine gehalten und axial durch die Führungsbuchse vorgeschoben, daher bestimmen die „Regelmäßigkeit“ und die „Zerspanbarkeit“ des Materials direkt, wie reibungslos die Bearbeitung verläuft. Die in der Branche üblichen Optionen lassen sich grob in einige Kategorien einteilen:
- Automatenstahl (z. B. Typ 12L14): das häufigste Einstiegsmaterial, gute Spanbruchbildung, Oberflächenqualität leicht zu erzielen, geeignet für Massenfertigung von Stiften und Wellenteilen.
- Edelstahl (Typen 303, 304, 316): 303 ist ein häufiger Gast auf der Langdrehmaschine, die Zerspanbarkeit ist relativ freundlich; 304/316 neigen zu Klebrigkeit und Kaltverfestigung, stellen höhere Anforderungen an Werkzeuge, Drehzahl und Kühlung, bei schlanken Teilen ist besonders auf Werkzeugausweichen und Vibration zu achten.
- Messing, Kupferlegierungen: gute Zerspanbarkeit, häufig für Steckverbinder, Kontakte, kleine Wellen verwendet, die Taktzeit kann sehr kurz gehalten werden.
- Aluminiumlegierungen: leicht, leicht zerspanbar, geeignet für Kameraringe, kleine Strukturteile, aber das Material ist weich und kann bei schlanken Teilen leicht eingedrückt oder verformt werden.
- Kleine Titanlegierungsteile: schlechte Zerspanbarkeit, geringe Wärmeleitfähigkeit, schneller Werkzeugverschleiß; die Steifigkeit und die Einspannfähigkeit in einer Aufspannung sind hier gerade ein Vorteil der Langdrehmaschine, aber Materialkosten und Werkzeugkosten müssen im Voraus einkalkuliert werden.
Ein oft übersehener Punkt: Die Zerspanbarkeit des Materials beeinflusst, ob eine Führungsbuchse verwendet werden kann. Materialien mit hohen Schnittkräften und Neigung zur Kaltverfestigung laufen auf Maschinen mit Führungsbuchse sogar stabiler; zu weiche, zu klebrige Werkstoffe neigen dagegen zu Kratzern oder Spanverstopfungen in der Führungsbuchse. Die Materialauswahl ist also nicht isoliert zu betrachten, sondern zusammen mit Führungsbuchse, Werkzeug und Kühlung.
Typische Anwendungsszenarien der Langdrehbearbeitung: von medizinischen Sondenstäben bis zu Kameraringen
Das Hauptfeld der Langdrehbearbeitung sind jene Teile, die „klein, schlank, in Serie und an beiden Enden bearbeitet“ sind. Die üblichen Anwendungsszenarien konzentrieren sich auf einige Branchen:
- Medizintechnik: Sondenstäbe, kleine Wellen für Endoskope, schlanke Teile an chirurgischen Instrumenten; hohe Anforderungen an Oberflächenqualität und Koaxialität, die Fertigbearbeitung beider Enden in einer Aufspannung ist zwingend erforderlich.
- Elektronische Steckverbinder und Stifte: Durchmesser oft im Bereich von 1–5 mm, große Stückzahlen, kurze Taktzeiten, Messing und Automatenstahl sind häufige Materialien.
- Unterhaltungselektronik: Zierringe für Handykameras, kleine Scharnier- und Gelenkteile, dünne Wellen an Wearables; kleine Abmessungen, aber Stirnflächen, Absätze und Fasen dürfen keine Unklarheiten aufweisen.
- Uhren und Präzisionsinstrumente: Spindeln, Zahnradwellenteile, großes Längen-Durchmesser-Verhältnis, genau die Stärke der Langdrehmaschine.
- Kleine Luft- und Raumfahrtteile: einige kleine Befestigungselemente, Sensorbauteile, das Material ist eher schwer zerspanbar, aber die Stückzahlen sind nicht unbedingt groß; ob eine Langdrehmaschine eingesetzt wird, hängt davon ab, ob die Stückzahl die Rüstkosten amortisieren kann.
Diese Szenarien haben eines gemeinsam: Wenn die Teile auf einer gewöhnlichen Drehmaschine gefertigt würden, könnten sie entweder nicht gespannt werden, oder sie würden sich beim Spannen verbiegen, oder beide Enden müssten in zwei Aufspannungen bearbeitet werden und die Koaxialität könnte nicht gehalten werden. Genau solche Probleme löst die Langdrehbearbeitung.
Toleranzen und Taktzeiten: in der Branche übliche Größenordnungen, aber nach tatsächlichen Gegebenheiten zu bewerten
Wenn es um die Fähigkeiten der Langdreh-Bearbeitung geht, werden oft zwei Zahlen genannt: Toleranzen bis in den Mikrometerbereich (μm) und bei einfachen kleinen Teilen sind Taktzeiten in der Größenordnung von etwa 10 Sekunden zu beobachten. Diese beiden Zahlen sind in der Branche tatsächlich üblich, aber sie sind eine Einschätzung der Größenordnung, kein Versprechen.
Ob Toleranzen im Mikrometerbereich erreicht werden können, hängt von der Geometrie des Teils, dem Material, dem Werkzeugzustand, der Genauigkeit und thermischen Stabilität der Maschine selbst ab; bei derselben Maschine wird das Ergebnis beim Schneiden eines Messingstifts und beim Schneiden einer dünnen Titanlegierungswelle sehr unterschiedlich ausfallen. Bei der Taktzeit ist es genauso: Ein Stift mit nur Außendurchmesser und Fase kann in wenigen Sekunden gefertigt sein; sobald Flachfräsen, Bohren, Gewindeschneiden und Bearbeitung der Rückseite mit der Gegenspindel hinzukommen, vervielfacht sich die Taktzeit. Wenn auf der Zeichnung „Präzision“ steht und man deshalb annimmt, dass eine Langdrehmaschine die Anforderungen sicher erfüllt, ist das ein häufiger Fehlschluss. Ob ein konkretes Teil die Toleranzen und Taktzeiten erfüllen kann, muss gemeinsam anhand von Zeichnung, Material, Stückzahl und Ausstattung bewertet werden.
Neben Material und Anwendungsszenario sollten Oberfläche und Nachbearbeitung nicht vergessen werden
Bei Teilen aus der Langdrehmaschine ist die Oberflächenrauheit in der Regel gut kontrollierbar, weil das Schneiden unter der Abstützung durch die Führungsbuchse stabil und vibrationsarm ist. Das Material selbst setzt jedoch Grenzen: Bei Edelstahl 304 ist für eine spiegelglatte Oberfläche oft noch anschließendes Polieren oder Schleifen erforderlich; bei Aluminiumlegierungen entstehen leicht Werkzeugriefen und Grate, und der Entgratungsprozess muss vorab eingeplant werden.
Außerdem wird die Langdreh-Bearbeitung häufig mit anderen Verfahren kombiniert: In der Phase der Kleinserien-Erprobung kann man mit CNC-Bearbeitung oder 3D-Druck zunächst die Konstruktion validieren und erst nach der Bestätigung auf die Langdrehmaschine für die Serienfertigung gehen; wenn Kunststoffteile in Serie benötigt werden, kommt dann Spritzguss in Betracht. Die konkreten Werkstoffbezeichnungen, die Zerspanbarkeit und die verfügbaren Stangenmaterial-Spezifikationen kann man in der Werkstoffbibliothek vergleichend nachsehen – das ist deutlich verlässlicher, als das Material nach Gefühl auszuwählen.
Wie man beurteilt, ob ein Teil langgedreht werden sollte: ein praktischer Weg für Einkauf und Ingenieure
Häufige Fragen zur Langdreh-Bearbeitung
Die folgenden Fragen sind die, die sich nach der Lektüre des Vorstehenden am ehesten anschließen: Wo genau liegt die hohe Genauigkeit, wie wählt man zwischen Führungsbuchse und ohne Führungsbuchse, lässt sich Restmaterial einsparen, wo liegt die Obergrenze des Durchmessers, und lohnt sich die Langdrehmaschine bei kleinen Stückzahlen? Die Antworten werden nach der fertigungstechnischen Praxis gegeben, ohne Zusicherungen.
Ist die Langdreh-Bearbeitung immer genauer als die Bearbeitung auf einer Drehmaschine mit Werkzeugvorschub (gewöhnliche CNC-Drehmaschine)?
Das lässt sich nicht pauschal sagen, aber tendenziell hält die Langdrehmaschine bei dünnen und langen Wellenteilen die Genauigkeit leichter stabil. Der Grund ist, dass die Führungsbuchse das Stangenmaterial eng am Schneidpunkt abstützt, der Angriffspunkt der Schnittkraft sehr nahe an der Abstützung liegt und dünnes, langes Material daher weniger zum Ausweichen und zu Schwingungen neigt. Umgekehrt gilt: Wenn das Teil ein kurzes, dickes Scheiben- oder Buchsenteil mit sehr kleinem Längen-Durchmesser-Verhältnis ist, ist die Spannsteifigkeit einer Drehmaschine mit Werkzeugvorschub ohnehin ausreichend, und die Langdrehmaschine ist nicht unbedingt im Vorteil, sondern verursacht zusätzlich Kosten für Restmaterial und Einrichtung. Das Beurteilungskriterium ist also die Form des Teils und das Längen-Durchmesser-Verhältnis, nicht das Wort „Langdrehen“ selbst. In der Branche kann die Langdrehmaschine üblicherweise Maßtoleranzen in der Größenordnung von Mikrometern (μm) stabil erreichen, aber für ein konkretes Teil und ein bestimmtes Material muss dies dennoch anhand von Zeichnung und Maschine messtechnisch bestätigt werden.
Wie wählt man zwischen mit und ohne Führungsbuchse?
Betrachten Sie es als eine Abwägungsfrage: Mit Führungsbuchse ist die Steifigkeit gut, geeignet für dünne lange Wellen, harte Materialien und Teile mit höheren Genauigkeitsanforderungen; der Preis dafür ist längeres Restmaterial, in der Branche üblich in der Größenordnung von etwa 120–180 mm. Ohne Führungsbuchse ist das Restmaterial kurz und spart Material, geeignet für Stangenmaterial mit nicht zu großem Längen-Durchmesser-Verhältnis, nicht zu hoher Härte und kürzerer Länge, belastet aber Spindel und Lager stärker. Bei der konkreten Auswahl schaut man zuerst, ob das Material teuer ist, ob die Stückzahl groß ist und wie groß das Längen-Durchmesser-Verhältnis des Teils ist, und dann auf die Genauigkeitsanforderungen. Keine Variante ist höherwertig, nur die eine oder andere passender. Maßgeblich sind letztlich die Maschinenparameter des Herstellers und der tatsächliche Probeschnitt.
Lässt sich Restmaterial bei der Langdreh-Bearbeitung vollständig vermeiden?
Vollständig vermeiden lässt es sich kaum. Bei Modellen mit Führungsbuchse ist das Restmaterial von Natur aus länger, weil die Führungsbuchse selbst einen Abschnitt einnimmt; bei Modellen ohne Führungsbuchse ist das Restmaterial kürzer, aber nicht null. Restmaterial ist im Wesentlichen die Sicherheitsreserve, die von Spann- und Vorschubmechanismus hinterlassen wird; sie lässt sich verringern, aber nicht auf null bringen. Bei Edelmetallen oder großen Serien beeinflusst der Restmaterialanteil die Kosten direkt, daher muss das Restmaterial bei Angebot und Prozessbewertung in der Regel eingerechnet werden. Wie weit es konkret reduziert werden kann, hängt von Maschinentyp, Stangendurchmesser und Vorschubart ab und muss anhand der tatsächlichen Maschine und des Teils bestätigt werden.
Welchen Durchmesser können Teile bei der Langdreh-Bearbeitung haben?
Das Hauptbetätigungsfeld von Langdrehautomaten sind mikrokleine Teile. Der in der Branche übliche maximale Bearbeitungsdurchmesser liegt in der Größenordnung von etwa 20–38 mm, wobei die Unterschiede zwischen den Maschinentypen sehr groß sind; im Bereich der Mikrobearbeitung sind Größenordnungen von 1 mm möglich. Teile, die die Obergrenze des Maschinentyps überschreiten, erfordern in der Regel einen Wechsel zu einer Drehmaschine mit Werkzeugvorschub oder einem Dreh-Fräs-Zentrum. Daher besteht der erste Schritt beim Erhalt einer Zeichnung darin, zu prüfen, ob der maximale Außendurchmesser im Bereich des Zielmaschinentyps liegt, und erst danach über Längen-Durchmesser-Verhältnis und Stückzahl zu sprechen. Die konkrete Obergrenze richtet sich nach dem Gerätespezifikationsblatt; gehen Sie nicht allein aufgrund der Annahme „Langdrehautomaten sind sehr präzise“ davon aus, dass sie jede Größe bearbeiten können.
Ist die Stückzahl sehr klein – lohnt sich die Bearbeitung mit einem Langdrehautomaten?
Das hängt davon ab, wie klein sie ist. Die Stärke von Langdrehautomaten liegt in der Serien- und kontinuierlichen Fertigung: Materialzuführung, Fertigstellung beider Enden in einer Aufspannung, schnelle Taktzeiten – bei einfachen kleinen Teilen sind in der Branche Taktzeiten in der Größenordnung von etwa 10 Sekunden üblich. Doch die festen Kosten für Rüsten, Programmieren und Reststücke verteilen sich bei sehr geringer Stückzahl auf wenige Teile, wodurch die Stückkosten deutlich höher ausfallen. Handelt es sich nur um einzelne Stücke oder ein paar Dutzend kurze Einzelteile, sind gewöhnliche CNC-Drehmaschinen oder Dreh-Fräs-Zentren oft wirtschaftlicher. Die Beurteilung ist einfach: Schätzen Sie Stückzahl, Materialpreis pro Einheit, Reststücklänge und Rüstzeit gemeinsam ab und entscheiden Sie dann, ob ein Langdrehautomat infrage kommt. Letztlich ist stets eine tatsächliche Bewertung anhand von Zeichnung und Stückzahl erforderlich.
Key takeaways
- Beim Langdrehen bedeutet „Lang“ (wörtlich „durch das Herz gehen“), dass die Spindel den Stangenrohling hält und ihn axial zuführt, während die Werkzeuge im Wesentlichen stillstehen; bei der Langdrehmaschine mit Werkzeugbewegung (Drehmaschine) hingegen rotiert das Material und die Werkzeuge bewegen sich zum Schneiden.
- Die Führungsbuchse (Führungshülse) stützt den Stangenrohling direkt am Schneidpunkt ab und ist der unmittelbare Grund dafür, dass sich lange, dünne Wellen nicht leicht verformen oder schwingen und eine höhere Präzision gehalten werden kann.
- Zwei Spindeln plus angetriebene Werkzeuge ermöglichen es, ein Teil auf einer Maschine durch Drehen, Fräsen, Bohren, Gewindeschneiden und Nuten zu fertigen; die Gegenspindel übernimmt danach und reduziert Fehler durch zweites Aufspannen.
- Mit Führungsbuchse ist die Steifigkeit gut, aber der Reststangenabfall ist länger; ohne Führungsbuchse spart man Material, ist aber durch das Längen-Durchmesser-Verhältnis und die Materialhärte eingeschränkt – das ist eine Abwägung, kein Upgrade-Verhältnis.
- Langdrehmaschinen eignen sich für mikrokleine, lange, dünne und in Serien gefertigte kleine Wellenteile; kurze Einzelteile, große Durchmesser und Teile mit niedrigem Längen-Durchmesser-Verhältnis sind normalerweise nicht ihr Hauptgebiet.



