5-Achsen bedeutet nicht gleich genauer: Was sie wirklich verkauft, ist „weniger Aufspannungen“
Viele glauben, der Wert von 5-Achsen sei „höhere Präzision“. Die Positioniergenauigkeit der Maschine selbst ist tatsächlich ein Aspekt, aber bei den meisten Teilen ist nicht die Maschine der eigentliche Unterschied, sondern die Anzahl der Aufspannungen. Bei einem Schrägbohrungsträger mit 3-Achsen wird die Vorderseite, die Seite und die Schrägbohrung jeweils einmal aufgespannt – dreimal Ausrichten, dreimal Spannen, und der Bezug wird zwischen den Vorrichtungen hin- und hergereicht; der kumulierte Fehler ist oft eine Größenordnung größer als die Maschinengenauigkeit. 5-Achsen fasst diese drei Seiten in ein bis zwei Aufspannungen zusammen, und die Fehlerquellen werden halbiert.
Mit anderen Worten: 5-Achsen kauft Bezugsvereinheitlichung und Arbeitsgangzusammenfassung, nicht „eine genauere Maschine“. Bei einem mehrseitigen Gehäuse, dessen kritische Bohrungen auf drei zueinander winklig stehenden Flächen verteilt sind, muss 3-Achsen entweder eine spezielle Vorrichtung bauen oder Aufmaß lassen und später anpassen; 5-Achsen fixiert die Lagebeziehung der drei Flächen in einer Aufspannung im selben Koordinatensystem, erst dann lassen sich Form- und Lagetoleranzen gut gewährleisten.
Rangfolge der Kostenhebel: Welche Designentscheidungen heimlich Geld kosten
Auf dem Angebot für 5-Achsen-Teile ist der Maschinenstundensatz nur die Spitze des Eisbergs. Was den Preis wirklich auseinandertreibt, sind einige Designentscheidungen – sie stehen nicht in der Materialspalte und zeigen sich nicht an einer einzelnen Maßangabe, vervielfachen aber Programmier-, Aufspann-, Werkzeug- und Prüfaufwand. Im Folgenden nach Wirkung von groß nach klein sortiert, wobei jeder Punkt klarstellt: „Wo fließt das Geld hin, warum, wie spart man, wann sollte man nicht sparen.“
- Aufspannungen und Bezugswechsel. Jede zusätzliche Aufspannung bedeutet eine weitere Runde Ausrichten, Spannen und Nachprüfen, und der Bezugsfehler kumuliert. Hier liegt hauptsächlich der Wert von 5-Achsen: mehrere Flächen in einer Aufspannung fertigstellen und wiederholtes Positionieren einsparen. Arbeitsgänge, die zusammengefasst werden können, möglichst zusammenfassen; ist das Teil jedoch wenig steif und die Auskragung groß, führt ein erzwungenes Aufspannen in einer Aufspannung eher zu Rattern – dann lieber in getrennten Schritten fertigen und Zwischenprüfungen einfügen.
- Flächenübergreifende Form- und Lagetoleranzen. Wenn Koaxialität, Positionstoleranz und Rechtwinkligkeit an Elementen angegeben sind, die mehrere Flächen überspannen, kann 5-Achsen in einer Aufspannung die Bezugsvereinheitlichung wahren; wenn die Bezüge der Zeichnung selbst hin- und herwechseln, muss die Programmierung zusätzliche Koordinatensysteme aufbauen und die Prüfung mehrfach ausrichten, was die Kosten erhöht und Streitigkeiten vermehrt. Zeichnungen möglichst mit einem einheitlichen Bezugssystem bemaßen.
- Werkzeugzugänglichkeit und tiefe Kavitäten. Tiefe Kavitäten, enge Nuten und zu kleine Innenradien erzwingen lange auskragende Werkzeuge mit kleinem Durchmesser, der Vorschub muss gesenkt werden, die Anzahl der Schnitte steigt, und der Werkzeugverschleiß ist schnell. Den Innenradius konstruktiv auf den Standardwerkzeugradius vergrößern und das Verhältnis von Kavitätentiefe zu Werkzeugdurchmesser begrenzen ist die direkteste Kostensenkungsmaßnahme; wenn Funktionsflächen jedoch kleine Radien benötigen, opfern Sie nicht die Dichtheit oder Passung, um Werkzeugkosten zu sparen.
- Material und Werkzeugverschleiß. Edelstahl, Titanlegierungen und hochharte vergütete Stähle haben große Schnittkräfte und schlechte Wärmeleitfähigkeit, die Werkzeugstandzeit ist kurz, die Schnittparameter sind konservativ, und die Arbeitszeit steigt naturgemäß. Wärmebehandelbare Materialien möglichst nach der Schruppbearbeitung und vor der Schlichtbearbeitung vergüten, um die Hartbearbeitungsmenge zu reduzieren; wenn jedoch hohe Maßstabilität gefordert ist, darf die Hart-Schlichtbearbeitung nicht entfallen.
- Oberflächenrauheit. Wenn Ra von den üblichen 3,2 auf 0,8 oder sogar 0,4 verschärft wird, sind oft Schlichtfräsen, zusätzliche Schlosserarbeit oder Schleifprozesse nötig. Unterscheiden Sie die Rauheit nach Funktionsflächen: Passflächen und Dichtflächen verschärfen, Nicht-Passflächen lockern. Nicht die ganze Zeichnung einheitlich mit einer hohen Anforderung bemaßen.
- Prüfmethode. Koordinatenmessung Stück für Stück versus Stichprobenprüfung, 3D-Scan-Vollmaßvergleich – der Aufwand unterscheidet sich stark. 5-Achsen-Teile haben viele zusammengesetzte Winkel und räumliche Freiformflächen, und die Prüfprogrammierung sowie das Aufspannen selbst sind zeitaufwendig. Bei Serienteilen sollten Stichprobenquote und Umfang des Erstmusterberichts vereinbart werden, um eine standardmäßige Vollprüfung zu vermeiden.
3-Achsen, 3+2, 5-Achsen-Simultan: Klären Sie zuerst, welche Art Sie kaufen
Auf dem Angebot steht „5-Achsen“, aber es kann sich um zwei völlig verschiedene Dinge handeln. 3+2-Positionierbearbeitung (auch 5-seitig, geteilte 5-Achsen genannt) verriegelt die beiden Rotationsachsen in einem Winkel, und das Werkzeug folgt relativ zum Werkstück weiterhin einer 3-Achsen-Bahn; 5-Achsen-Simultanbearbeitung hingegen interpoliert A/C- oder B/C-Achsen während des Schneidens kontinuierlich, und der Werkzeugachsenvektor ändert sich in Echtzeit. Preisunterschied, Programmieraufwand und erreichbare Flächen unterscheiden sich genau hier.
3+2 als Simultan zu kalkulieren oder umgekehrt Positionierarbeit zum Simultanpreis zu fertigen ist die häufigste Verschwendung im Einkauf. Die folgende Tabelle ist nach den vier Spalten „Anzahl Bearbeitungsflächen – Flächenkontinuität – Programmieraufwand – typische Teile“ aufgeschlüsselt; vor dem Angebot zuerst zuordnen.
| Typ | In einer Aufspannung bearbeitbare Flächen | Flächenkontinuität | Programmier- und Simulationsaufwand | Typische geeignete Teile |
|---|---|---|---|---|
| 3-Achsen | überwiegend eine Fläche | Ebenen, einfache Absätze | niedrig | Platten, einseitige Kavitäten, Bohrungsgruppen auf einer Fläche |
| 3+2-Positionierung | Mehrseitig (nach jedem Winkeldrehen wird weiterhin nach drei Achsen gefahren) | Die Flächen werden über Teilung aneinander angeschlossen, Übergangszonen erfordern oft Aufmaß oder manuelles Polieren | Mittel, es muss für jede Fläche ein Koordinatensystem erstellt werden | Schrägbohrungshalter, mehrseitige Gehäuse, Teile, die in einer Aufspannung 3–5 Richtungen abdecken müssen |
| Fünf-Achsen-Simultanbetrieb | Mehrseitig + kontinuierliche zusammengesetzte Winkel | Kontinuierlicher Übergang möglich, die Werkzeugachse kann sich der Flächennormalen anpassen | Hoch, erfordert RTCP-Postprozessor und Kollisionssimulation | Laufräder, integrierte Blisks, komplexe Strömungskanäle, dünnwandige Teile mit großer Krümmung |
Wie sich die Kosten aufteilen: Positionieren spart Aufspannungen, Simultanbetrieb spart Zweitoperationen
Die Kostensparlogik von 3+2 ist die Reduzierung der Aufspannungen: Ursprünglich musste man mit drei Achsen dreimal umspannen und dreimal eine Bezugsbasis erstellen, jetzt erledigt man es mit einer Aufspannung durch Winkeldrehen. Die Komplexität der Werkzeugwege ändert sich nicht, daher ist der Programmieraufwand nur begrenzt höher; im Angebot schlägt hauptsächlich der Maschinenstundensatz zu Buche.
Die Kostensparlogik des Simultanbetriebs ist anders: Er spart nachfolgende Arbeitsgänge – die Freiformfläche wird in einem Zug gefertigt, es muss kein Aufmaß für manuelles Polieren bleiben, und für die Übergangszone muss keine separate Elektrode oder Zweitpositionierung erstellt werden. Der Preis dafür ist ein deutlich höherer Programmier- und Simulationsaufwand, und es ist empfindlicher gegenüber Werkzeugüberhang und dynamischer Genauigkeit der Maschine. Wenn die Bauteilfläche einfach und das Polieren ohnehin günstig ist, lässt sich der Programmieraufpreis des Simultanbetriebs oft nicht wieder hereinholen.
- Zuerst die Flächen zählen: Die Schlüsselelemente verteilen sich auf 1 Fläche → drei Achsen; 3–5 Richtungen, aber jeweils Ebenen/Schrägbohrungen → 3+2; kontinuierlicher Übergang erforderlich → Simultanbetrieb.
- Dann die Anforderungen an die Übergangszone prüfen: Wenn die Zeichnung Anforderungen an die Rauheit oder Profilabweichung an der Grenze zweier Flächen stellt und manuelle Nacharbeit nicht zulässig ist → nach Simultanbetrieb bewerten.
- Zuletzt die Prüfung klären: Wenn flächenübergreifende Form- und Lagetoleranzen bei drei Achsen mehrfach eine Bezugsbasis erfordern, kann 3+2 in einer Aufspannung die Bezugsbasis vereinheitlichen – dieser Nutzen wird oft übersehen.
Wann fünf Achsen tatsächlich teurer sind: drei Szenarien, in denen man sie nicht einsetzen sollte
Im Angebot für fünf Achsen ist der Maschinenstundensatz nur ein Teil. Was den Preis wirklich hochtreibt, sind die drei versteckten Kostenfaktoren Programmierung, Werkzeuge und Aufspannsteifigkeit. Bei den folgenden drei Bauteilarten ist der erzwungene Einsatz von fünf Achsen in der Regel unwirtschaftlich.
- Überwiegend einseitiges Planfräsen: Alle Schlüsselmerkmale des Bauteils liegen in derselben Richtung, mit drei Achsen ist alles in einer Aufspannung erledigt. Der Wert von fünf Achsen liegt im „selteneren Umspannen“ – hier gibt es gar kein Umspannen, übrig bleiben nur zusätzliche Programmierzeit und die Positionierfehlerkette der Drehachsen.
- Lockere Toleranzen, zwei Aufspannungen genügen: Wenn die flächenübergreifenden Form- und Lagetoleranzen ohnehin locker angegeben sind (z. B. Positionstoleranz nach Allgemeintoleranz), ist einmaliges Umspannen mit drei Achsen und erneutes Ausrichten der Bezugsbasis kostengünstiger. Erzwingt man fünf Achsen, muss man für eine unempfindliche Toleranz teure Simultanbahnen bezahlen.
- Große Stückzahlen, vorhandene Sondervorrichtung: Bei steigender Stückzahl kann eine Sondervorrichtung die Taktzeit der Drei-Achsen-Linie sehr niedrig halten. Der Vorteil der Einsparung von Aufspannungen pro Stück beim Fünf-Achsen-Betrieb wird in der Serie durch die Fixkosten der Vorrichtung relativiert. Dann sollte man eher fragen: „Kann die Vorrichtung noch verbessert werden?“ statt „Sollen wir auf fünf Achsen umsteigen?“
Der erzwungene Einsatz von fünf Achsen kostet oft an unsichtbarer Stelle: Die Programmierung wird von zweieinhalbachsigen Werkzeugwegen auf Simultanbahnen umgestellt, die Anzahl der Probeschnitte steigt; die Steifigkeit von Kugelfräsern und lang auskragenden Werkzeughaltern sinkt, dünnwandige und tiefe Kavitäten neigen eher zum Rattern; das Werkstück schwenkt mit der Drehachse, die Vorrichtung muss neu konstruiert werden, und weniger Spannpunkte senken wiederum die Schnittparameter. All dies erscheint im Angebot in Form von „prozessbedingter Schwierigkeit“.
Die Entscheidungsregel ist einfach: Wenn die eingesparten Aufspannungen den Zuwachs an Programmierung und Werkzeugen nicht aufwiegen, sollte man keine fünf Achsen einsetzen. Erst wenn ein Bauteil mehrseitig bearbeitet werden muss und zwischen diesen Flächen strenge gegenseitige Lageanforderungen bestehen, beginnt sich der Fünf-Achsen-Einsatz wirklich zu amortisieren.
Vier Dinge, die in der Zeichnung klar angegeben werden müssen: Bezugsbasis, Toleranzzone, Rauheit, Prüfung
Fünf Achsen sparen Aufspannungen, aber nicht das „Wie wird bemaßt“. Ist die Zeichnung unklar bemaßt, fertigt die Fertigungsseite nach eigenem Verständnis, und die Prüfseite prüft nach einem anderen Verständnis – am Ende landen alle Streitigkeiten in der Nacharbeit. Bei Fünf-Achsen-Teilen sind vier Punkte entscheidend.
Bezugssystem: eine Hauptbezugsbasis, die Prüfseite nicht raten lassen
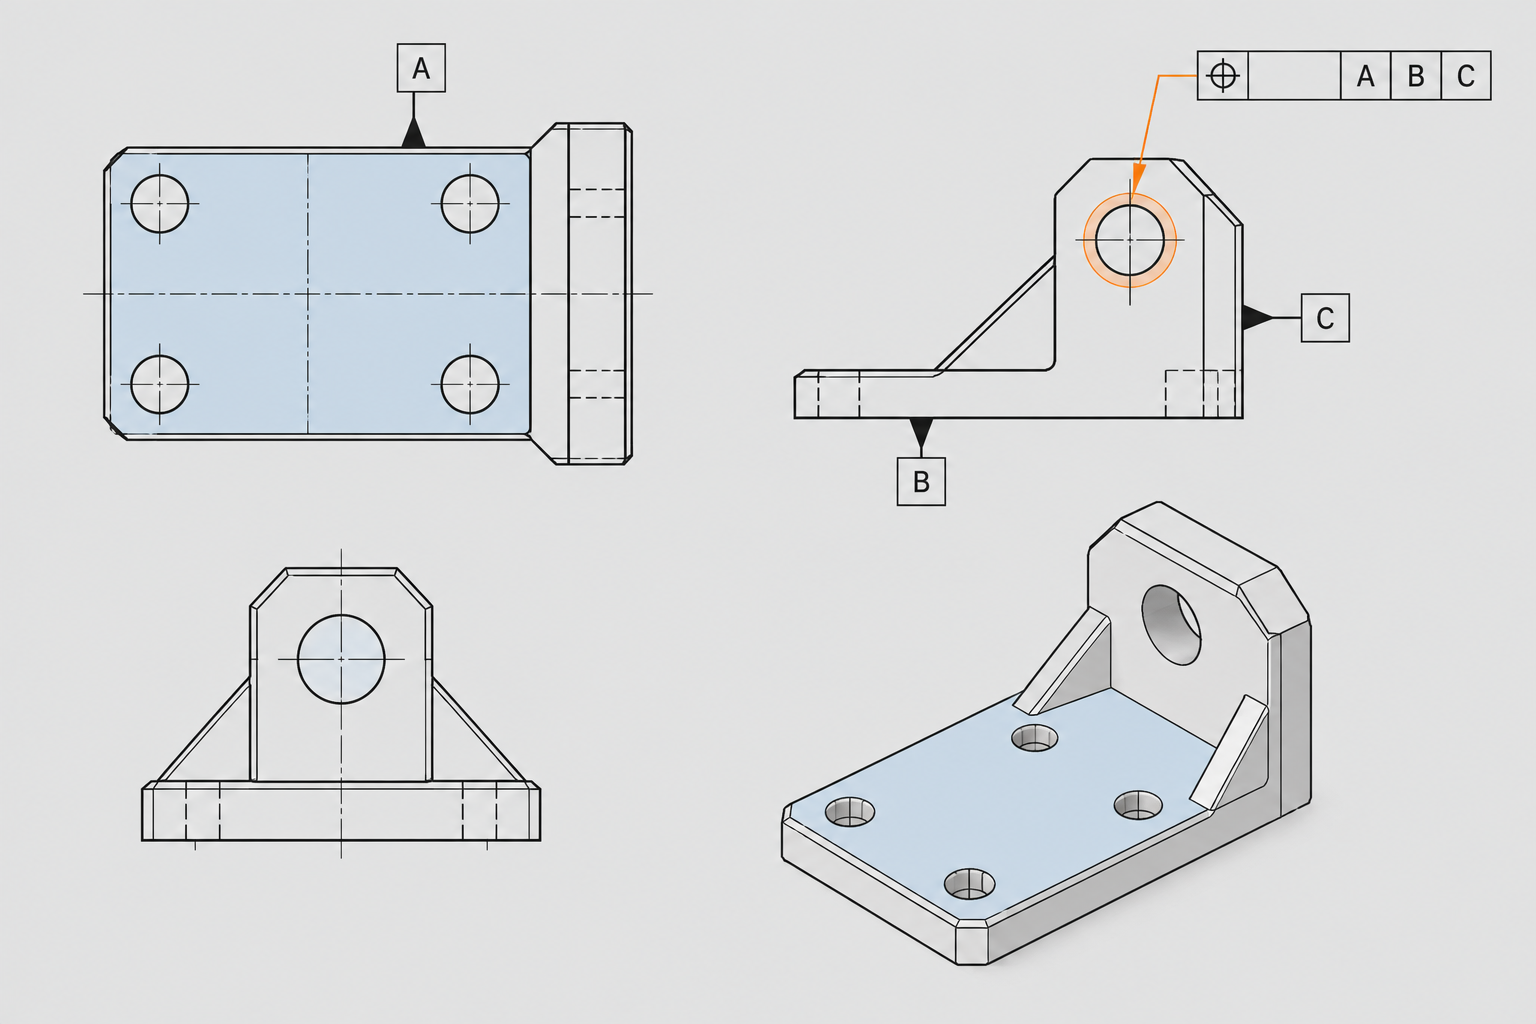
Fünf-Achsen-Teile erzeugen oft mehrere Flächen in einer Aufspannung; das größte Problem ist nicht die Bearbeitung, sondern die Bezugsumstellung. Wenn die Zeichnung Fläche A als Bezug festlegt, die kritischen Bohrungspositionen aber auf Fläche B bemaßt sind, muss bei der Prüfung ein Bezug zwischen A und B übertragen werden, wodurch Fehler verstärkt werden. Üblich ist: eine Fläche, die für die Montagefunktion am relevantesten ist, als Hauptbezug wählen und möglichst alle anderen Elemente auf diesen Bezug bemaßen; wenn flächenübergreifend bemaßt werden muss, das Bezugssystem klar angeben (z. B. A|B|C) und nicht nur ein Symbol hinsetzen.
Form- und Lagetoleranzen: auf flächenübergreifende Elemente bemaßen, nicht nur Maße angeben
Der Wert von fünf Achsen liegt in der flächenübergreifenden Bearbeitung, also muss die Zeichnung die flächenübergreifenden Beziehungen angeben. Form- und Lagetoleranzen wie Positionstoleranz, Rechtwinkligkeit und Koaxialität schränken die Montage stärker ein als einzelne Maße. Gibt man nur Bohrungsdurchmesser und Koordinaten an, nicht aber die Positionstoleranz, fertigt die Fertigungsseite nach Maschinengenauigkeit, während die Prüfseite nach Montagefunktion prüft – wie viel die Differenz dazwischen beträgt, kann niemand sagen. Üblich ist: Passbohrungen mit Positionstoleranz und Maximum-Material-Bedingung, Konturflächen mit Profiltoleranz, statt einer Vielzahl von Längenmaßen.
Rauheit und Prüfung: nach Funktion unterscheiden, vorab vereinbaren
Rauheit ist nicht je niedriger, desto besser. Dichtflächen und Gleitpassflächen benötigen ein niedrigeres Ra, bei Nicht-Passflächen genügt Ra 3,2 oder sogar 6,3; ein flächendeckendes Ra 0,8 in der Zeichnung führt nur dazu, dass die Fertigungsseite mehr Schlichtfräsbahnen fährt und mehr Zeit aufwendet. Auch die Prüfmethode muss vorab festgeschrieben werden: Koordinatenmessgerät für Form- und Lagetoleranzen, 3D-Scan zum Konturvergleich – beides unterscheidet sich in Kosten und Dauer; ohne Vereinbarung in der Zeichnung gibt es bei Angebot und Abnahme Streit. Unsichere Rauheitswerte nach Funktionsflächen getrennt angeben, nicht pauschal „insgesamt Ra 1,6“.
Wenn/dann-Entscheidungsregeln
- Wenn Schlüsselelemente über zwei oder mehr Flächen verteilt sind → ein einheitliches Bezugssystem festlegen, Positionstoleranz oder Profiltoleranz angeben, nicht nur Koordinatenmaße.
- Wenn eine Fläche nur stützt und nicht an der Passung beteiligt ist → Rauheit auf Ra 3,2–6,3 lockern, Schlichtbahnen reduzieren.
- Wenn die Montage empfindlich auf Koaxialität reagiert → Koaxialität statt nur Durchmessertoleranz angeben und die Prüfmethode (Koordinatenmessgerät) vermerken.
- Wenn die Kontur eine Freiformfläche ist → 3D-Scan zum Vergleich verwenden, in der Zeichnung CAD-Modell und Profiltoleranzzone angeben, nicht mit Längenmaßen beschreiben.
Ein Nacharbeitsfall bei einem Halter: Die eingesparten Aufspannungen wurden durch Maßabweichungen aufgezehrt
Ein Aluminiumlegierungs-Halter, bei dem vier von sechs Flächen Bearbeitungsmerkmale aufweisen und auf der Schrägfläche zwei Positionierbohrungen φ8 vorhanden sind. Der ursprüngliche Prozess wurde auf einer 3-Achs-Maschine gefertigt und erforderte drei Aufspannungen; nach der Umstellung auf 5-Achs-Bearbeitung mit einer einzigen Aufspannung sank die Bearbeitungszeit tatsächlich. Doch der Koordinatenmessbericht des Erstmusters zeigte, dass die Positionstoleranz der Schrägbohrungen zur Fläche A außerhalb der Toleranz lag, und die Lehre beurteilte das Teil als nicht konform. Der Streitpunkt liegt nicht an der Maschine, sondern an der Zeichnung: Die Bezugsfläche A ist auf der Unterseite angegeben, die Toleranz der kritischen Bohrungsposition jedoch auf der Schrägfläche B. Bei der Prüfung wird das Koordinatensystem nach Fläche B aufgebaut, bei der Bearbeitung wird nach Fläche A positioniert – die beiden Bezugssysteme sind nicht aufeinander abgestimmt.
Genau das ist die am häufigsten übersehene Rechnung bei 5-Achs-Teilen: Die Anzahl der Aufspannungen wird eingespart, aber die Bezugseinheitlichkeit wird nicht mitgeführt, und die eingesparte Zeit wird durch Prüfstreitigkeiten und Nacharbeit aufgefressen.Die Aufspannkosten sind sichtbar, die Bezugsumrechnungskosten sind versteckt – letztere sind oft teurer.
if/then: Wann sollte man Aufspannungen einsparen, wann zuerst die Zeichnung ändern
- if Die kritischen Form- und Lagetoleranzen betreffen nur eine einzige Bezugsfläche, und die Prüfung kann nach demselben Bezug aufgebaut werden → 5-Achs-Bearbeitung mit einer Aufspannung ist ein Nettogewinn, direkt umsetzen.
- if Die Toleranzen erstrecken sich über mehrere Flächen (Bezug Fläche A, Element Fläche B), aber die Entwicklung ist bereit, das Bezugssystem zu vereinheitlichen → zuerst die Zeichnung ändern, dann den Prozess planen; lassen Sie Bearbeitung und Prüfung nicht nach jeweils eigenen Bezügen arbeiten.
- if Die Toleranzen erstrecken sich über mehrere Flächen und der Bezug kann nicht geändert werden (Montagezwang blockiert) → Bearbeitung nach Fläche A, Prüfung ebenfalls nach Fläche A aufbauen, die Toleranz der Fläche B auf Fläche A umrechnen und dort angeben oder den Prüfbezug in der Zeichnung vermerken.
- if Der Kunde liefert nur die Fertigteilzeichnung, ohne Bezugsangaben → vor der Angebotsabgabe den Prüfbezug schriftlich bestätigen lassen, sonst ist die Wahrscheinlichkeit für Erstmusterstreitigkeiten nicht gering.
Die Lehre aus diesem Fall ist nicht „keine 5-Achs-Maschine verwenden“, sondern die 5-Achs-Bearbeitung spart Aufspannungen, nicht das Bezugsmanagement. Eine einzige Aufspannung, die Merkmale auf mehreren Flächen fertigt, bringt das Problem der uneinheitlichen Bezüge sogar früher zum Vorschein. Wenn die Zeichnung den Prüfbezug nicht klar angibt, gilt: Je mehr Aufspannungen eingespart werden, desto größer die Streitigkeiten bei der Nacharbeit.
Wie Einkauf und Prüfung zusammenarbeiten: Informationen, die vor der Angebotsabgabe ausgetauscht werden müssen
Die Angebotsschwankungen bei 5-Achs-Teilen liegen oft nicht an der Arbeitszeit selbst, sondern daran, dass die Prüflogik vor der Angebotsabgabe nicht geklärt wurde. Bei derselben Zeichnung ist der Preisunterschied zwischen „Stichprobenprüfung kritischer Bohrungen mit Koordinatenmessgerät“ und „vollständiger Erstmusterbericht + 3D-Scan-Vergleich“ meist größer als ein Materialwechsel. Der Grund ist einfach: 5-Achs-Teile werden üblicherweise mit einer Aufspannung auf mehreren Flächen fertiggestellt, und bei der Prüfung müssen mehrere Koordinatensysteme auf einen Bezug vereinheitlicht werden, was Programmier- und Messzeit erhöht.
Fünf Eingaben, die vor der Angebotsabgabe ausgetauscht werden müssen
- Material und Zustand: Werkstoffgüte, Wärmebehandlungszustand, Rohteilform (Platte/Schmiedeteil/Stangenmaterial). Große Schmiedezugaben ändern direkt die Aufspann- und Werkzeugwegstrategie.
- Menge und Losgröße: Einzelstück, Kleinserie oder Wiederholungslos. Die Menge entscheidet, ob sich spezielle Weichbacken oder Positioniervorrichtungen lohnen.
- Liste kritischer Toleranzen: Welche Maße/Form- und Lagetoleranzen funktional sind und welche nur Referenz. Das 5-Achs-Angebot wird nach kritischen Elementen kalkuliert, nicht nach dem Durchschnitt der gesamten Zeichnung.
- Prüfanforderungen: Ob ein Erstmusterbericht erforderlich ist, ob ein Koordinatenmessgerät oder 3D-Scan vorgeschrieben ist, Stichprobenumfang. Dies bestimmt die Prüfzeit und ist der am häufigsten übersehene Posten im Angebot.
- Bezug und Zeichnungsversion: Bezugssystem, ob flächenübergreifende Form- und Lagetoleranzen vorliegen, Versionsnummer. Unklare Bezüge sind die Hauptursache für spätere Nacharbeit und Streitigkeiten.
Erstmuster- und Serienprüfung sind nicht dasselbe
Beim Erstmuster ist in der Regel eine vollständige Maßprüfung erforderlich, einschließlich Bezugsaufbau, flächenübergreifender Positionstoleranz und Profiltoleranz; die Prüfzeit kann nahe an die Bearbeitungszeit heranreichen oder sie sogar übertreffen. In der Serienphase geht man üblicherweise zur Stichprobenprüfung kritischer Maße über, die Kosten sinken. Wenn der Einkauf die Erstmusteranforderung in die Serienbestellung schreibt, zahlt er praktisch für eine Vollprüfung. Übliche Vorgehensweise: Erstmuster wird mit vollständigem Maßbericht freigegeben, Serie wird nach vereinbarten Stichprobenmerkmalen geprüft; aber wenn die Zeichnung keine Stichprobenregel angibt, muss dies mit der Technik geklärt werden – gehen Sie nicht davon aus, dass der Lieferant vollprüft.
Die Prüfkosten für 5-Achs-Teile sind höher als für 3-Achs-Teile, weil die Bezugseinheitlichkeit mehrerer Flächenelemente und die Messung von Freiformflächen hinzukommen. Bei 3-Achs-Teilen sind die Flächen meist orthogonal, Lehren und Messschieber decken das meiste ab; 5-Achs-Teile haben oft Schrägbohrungen, zusammengesetzte Winkel und kontinuierliche Freiformflächen, sodass ein Koordinatenmessgerät oder Scan-Vergleich erforderlich ist und der Messpfad selbst programmiert werden muss. Um diese Kosten zu drücken, ist der direkteste Weg, flächenübergreifende Toleranzen zu reduzieren – Elemente, die auf einem einzigen Bezug liegen können, sollten nicht auf eine andere Fläche bezogen werden.
Ein weiteres Kriterium auf der Einkaufsseite: Wenn das Teil Passflächen oder Montagebezüge hat, muss sich der Prüfumfang an der Montage orientieren, nicht an der Bearbeitungsfläche. Eine gut messbare Bearbeitungsfläche bedeutet nicht, dass die Montage passt. Wenn man beides aufeinander abstimmt, sinkt die Nacharbeitsquote in der Regel deutlich. Zu CNC-Bearbeitungsmöglichkeiten und prüfbarem Bereich siehe CNC-Bearbeitungskapazitäten; das konkrete Prüfkonzept wird anhand der Zeichnung festgelegt.
Häufige Fragen zur 5-Achs-Bearbeitung
Die folgenden Punkte werden vor der Angebotsabgabe am häufigsten gefragt. Die Antworten geben Beurteilungskriterien, keine Zusagewerte – ob etwas konkret machbar ist, hängt von Zeichnungstoleranzen, Material und Prüfmethode ab.
Welche Genauigkeit ist mit 5-Achs-Bearbeitung erreichbar?
Die Positioniergenauigkeit der Maschine selbst ist meist nicht der Engpass; Aufspannsteifigkeit und Wärmeverformung sind es. In der Branche üblich ist: Bei allgemeinen Strukturteilen wird die Positionstoleranz im Bereich ±0,02 bis ±0,05 mm gehalten, Passflächen werden nach Zeichnung enger gefasst; die Profiltoleranz von Freiformflächen liegt meist im Bereich 0,03 bis 0,08 mm. Dies sind nur Referenzbänder, keine Garantiewerte. Was wirklich über Erfolg oder Misserfolg entscheidet, ist, ob die Bezüge einheitlich sind, wie lang der Werkzeugüberhang ist und ob Schrupp- und Schlichtbearbeitung getrennt werden. Wenn in der Zeichnung eine flächenübergreifende Positionstoleranz von ±0,01 mm angegeben ist, klären Sie zuerst, ob das Prüfmittel dies messen kann, bevor Sie über die Bearbeitung sprechen.
Ist 5-Achs immer teurer als 3-Achs?
Nicht unbedingt, aber in den meisten Fällen ist der Stückpreis höher. 5-Achs ist teuer wegen längerer Programmierzeit, eingeschränktem Werkzeugüberhang und speziell zu konstruierendem Aufspannkonzept. Wenn ein Teil ohnehin drei Aufspannungen erfordert und kumulierte Bezugsfehler zu Nacharbeit führen, spart 5-Achs mit einer Aufspannung sogar Nacharbeits- und Prüfkosten. Umgekehrt ist es bei einem Teil mit einseitigem Planfräsen nicht wirtschaftlich, es auf 5-Achs zu bearbeiten – das macht eine einfache Arbeit kompliziert, das Geld fließt in Programmierung und Rüsten. Beurteilungskriterium: Wenn Aufspannungen ≥3 und Form- und Lagetoleranzen flächenübergreifend sind, lohnt es sich, 5-Achs durchzurechnen.
Wie wählt man zwischen 3+2-Positionierung und 5-Achs-Simultanbearbeitung?
Es kommt darauf an, ob die Fläche kontinuierlich ist. Bei 3+2 werden die beiden Rotationsachsen festgesetzt und unter festem Winkel bearbeitet; das eignet sich für Teile mit mehrseitigen Bohrungen, Schrägflächenfräsen und überwiegend ebenen Flächen, Programmierung und Steifigkeit sind besser. 5-Achs-Simultanbearbeitung bedeutet, dass beide Achsen während der Bearbeitung gleichzeitig interpolieren; das eignet sich für kontinuierliche Freiformflächen, zusammengesetzte Winkel und Laufradkanäle. Ein häufiges Missverständnis ist, ein 3+2-Angebot mit einer Simultanbearbeitung zu vergleichen: Wenn die Zeichnung eine kontinuierliche Freiformflächen-Profiltoleranz verlangt, entstehen bei 3+2 Anschliffspuren und Flächenversätze, und die Nacharbeit wird teurer. Schreiben Sie die Flächenanforderungen vor der Angebotsabgabe klar auf.
Lohnt sich 5-Achs bei kleinen Stückzahlen?
Kleine Stückzahlen sind gerade der Vorteilbereich von 5-Achs, weil spezielle Vorrichtungen und mehrfache Aufspann-Positionierungen entfallen. Voraussetzung ist jedoch, dass das Teil flächenübergreifende Toleranzen oder komplexe Winkel aufweist. Wenn es nur einige Dutzend einfache Platten sind, ist 3-Achs mit einfacher Vorrichtung sparsamer. Beurteilungsregel: kleine Stückzahl + viele Aufspannungen + flächenübergreifende Form- und Lagetoleranzen → 5-Achs; kleine Stückzahl + einseitige Bearbeitung + lockere Toleranzen → 3-Achs. Verwenden Sie 5-Achs nicht um der 5-Achs willen.
Wie werden 5-Achs-Teile geprüft?
Vorzugsweise mit einem Koordinatenmessgerät, Koordinatensystem nach Zeichnungsbezug aufbauen, Schwerpunkt auf flächenübergreifender Positionstoleranz und Profiltoleranz. Bei komplexen Freiformflächen kann ein 3D-Scan für den Flächenversatzvergleich verwendet werden, aber die Scanergebnisse müssen mit dem Bezug des Koordinatenmessgeräts ausgerichtet werden, sonst passen die Daten nicht zusammen. Die Prüfkosten sind meist höher als bei 3-Achs-Teilen, weil mehr Bezugsumrechnungen und dichtere Messpunkte anfallen. Es wird empfohlen, die Prüfmethode bereits bei der Angebotsabgabe zu vereinbaren: Erstmuster mit vollständigem Maßbericht, Serie mit Stichprobenprüfung kritischer Maße. Uneinheitliche Prüfkriterien sind der häufigste Streitpunkt bei 5-Achs-Teilen.
Key takeaways
- Zählen Sie zuerst die Aufspannungen: Wenn ein Teil mehr als 3 Aufspannungen benötigt, um die kritischen Flächen fertigzustellen, kann 5-Achsen erst rentabel sein; bei zwei oder weniger zuerst 3-Achsen bevorzugen.
- Form- und Lagetoleranzen sind das erste Kriterium für 5-Achsen: Wenn Positionstoleranz, Koaxialität und Profiltoleranz mehrere Flächen überspannen, ist der Nutzen einer einzigen Aufspannung weit größer als das Verschärfen der Toleranz auf einer einzelnen Fläche.
- Tiefe Kavitäten, negative Winkel und Flächen mit Werkzeughalterkollision sind Bereiche, die 3-Achsen-Werkzeuge nicht erreichen – und genau die Szenarien, in denen 5-Achsen wirklich Arbeitszeit spart.
- Versuchen Sie nicht, mit 5-Achsen eine Zeichnung zu retten, deren Toleranzen selbst unvernünftig sind: Das durch die Aufspannung gesparte Geld wird durch Ausschuss wegen Toleranzüberschreitung aufgefressen.
- Schreiben Sie vor dem Angebot Bezüge, Toleranzfelder, Oberflächenrauheit und Prüfmethode klar auf, sonst lässt sich nicht beurteilen, ob der Preisunterschied zwischen 5-Achsen und 3-Achsen es wert ist.



