Was Drehbearbeitung ist: Werkstück dreht sich, Werkzeug bewegt sich
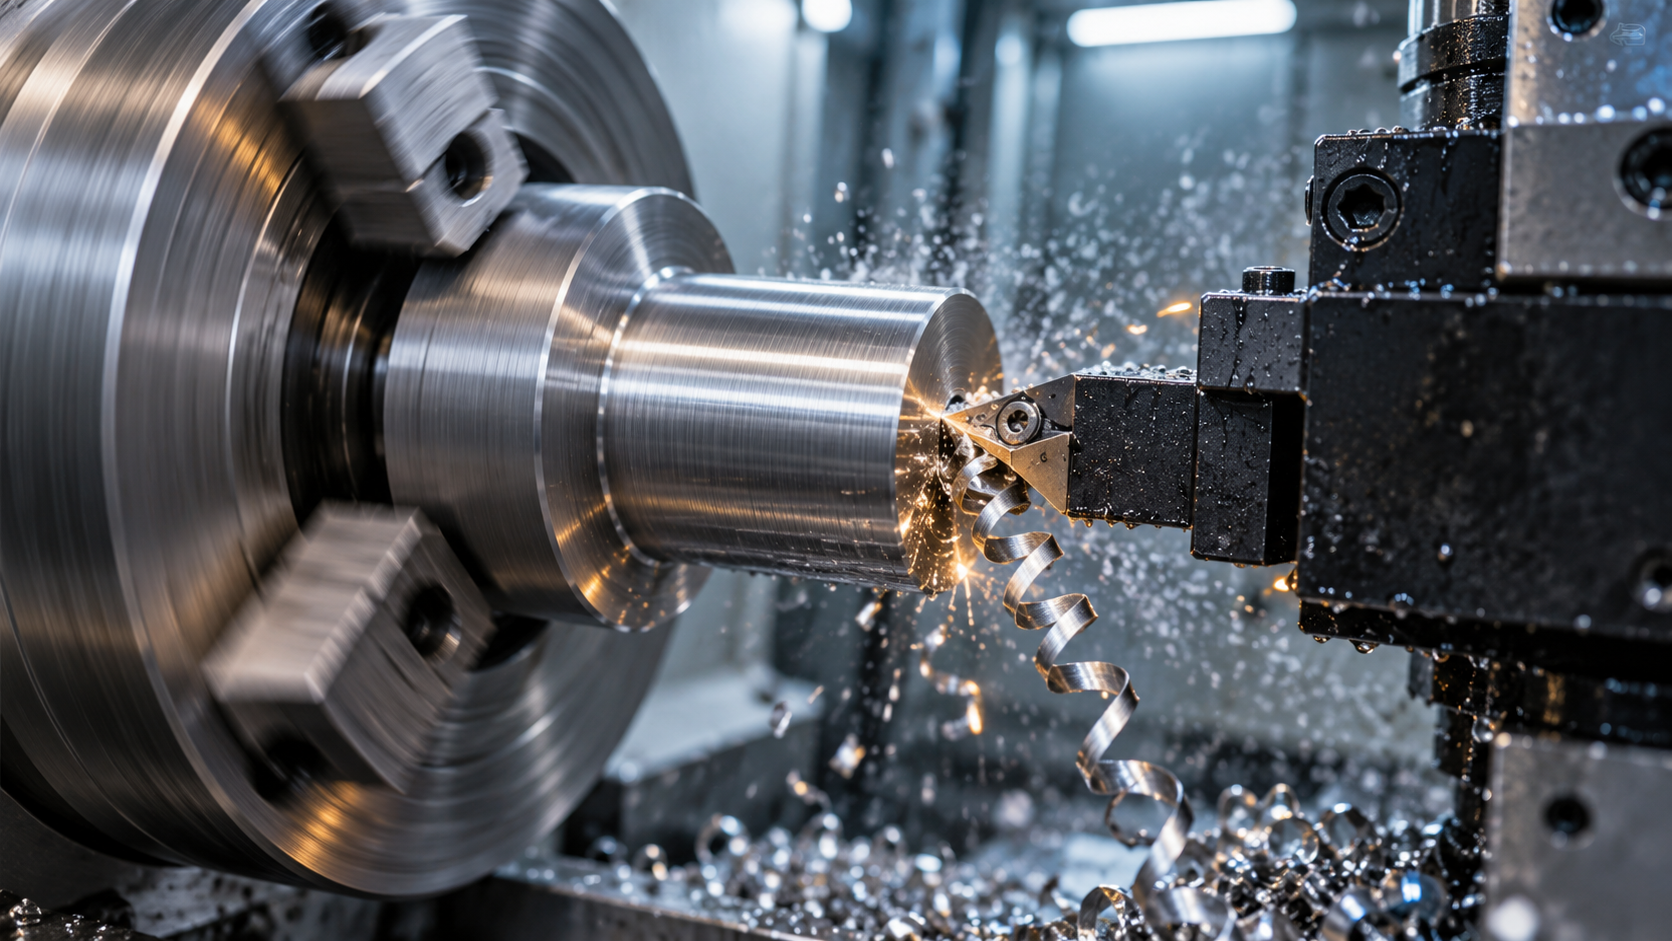
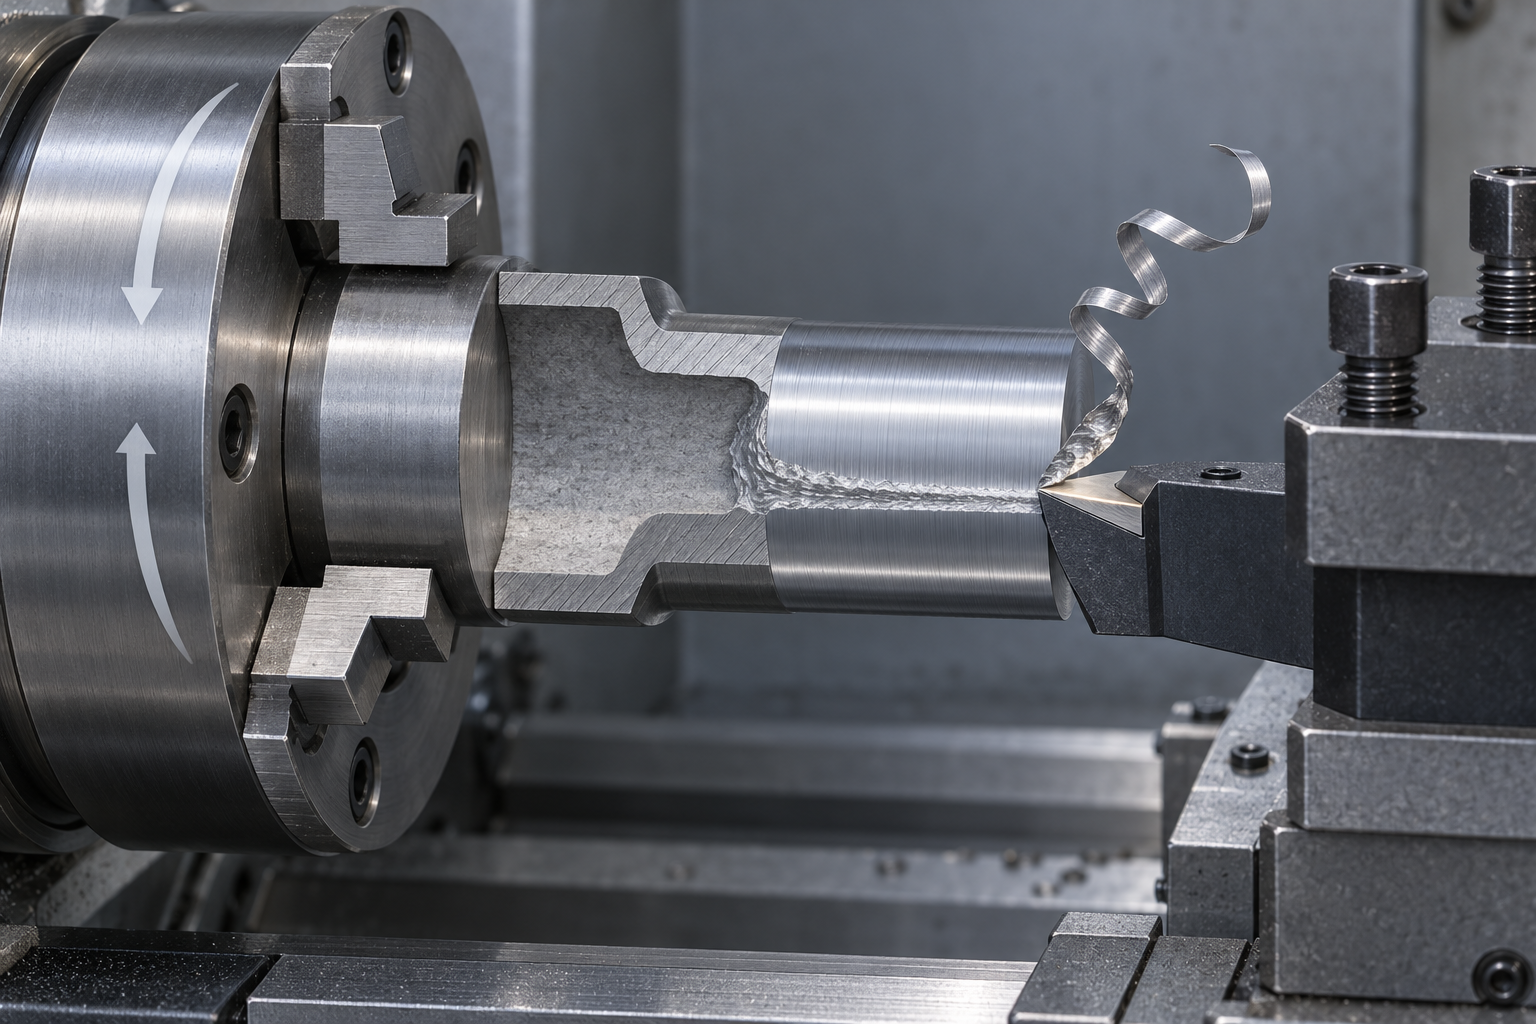
Die Drehbearbeitung ist ein Fertigungsverfahren, bei dem sich das Werkstück dreht und das Werkzeug bewegt. Konkret: Ein Stab oder Rohteil wird in eine Spannvorrichtung eingespannt, und die Spindel dreht es mit hoher Geschwindigkeit; der Drehmeißel selbst bleibt im Wesentlichen stehen und schneidet nur in axialer oder radialer Richtung vor, wobei er überschüssiges Material Schicht für Schicht abträgt. Es handelt sich um „subtraktive Fertigung“, genau das Gegenteil der „additiven Fertigung“ des 3D-Drucks, bei dem Material Schicht für Schicht aufgebaut wird.
Um diese Bewegung schnell zu verstehen, kann man an eine Töpferscheibe denken. Der Tonkörper liegt auf der sich drehenden Scheibe, die Hände bleiben still, und durch Position und Druck der Hände wird der Ton zu einem runden Krug oder einer runden Schale geformt. Die Drehbearbeitung ist die Metallversion dieser Logik: Was sich dreht, ist das Werkstück; was die Form bestimmt, sind Position und Vorschub des Werkzeugs. Genau deshalb eignet sich die Drehmaschine von Natur aus für rotationssymmetrische Teile wie zylindrische und kegelige Formen – Wellen, Buchsen, Scheiben, Schrauben und Rohrverbindungen sind ohne sie kaum denkbar.
Die Geschichte der Drehbearbeitung ist länger, als die meisten denken. Schon im alten Ägypten gab es Vorläufer der Bogen-Drehmaschine, bei der ein Seil hin und her gezogen wurde, um das Holz zu drehen, während der Mensch mit einem Werkzeug schnitt. Von „Seil mit der Hand ziehen“ über „Motor treibt die Spindel an“ bis hin zu den heutigen CNC-Systemen hat sich die Kernbewegung eigentlich nicht verändert – verändert haben sich Drehzahl, Genauigkeit, Konsistenz und die Frage, wer das Messer steuert.
Hier sei vorab ein Kriterium genannt, das später immer wieder verwendet wird: Ob ein Teil auf die Drehmaschine gehört, erkennt man zuerst daran, ob es um eine bestimmte Achse symmetrisch ist. Lässt sich die Hauptform des Teils durch „eine Achse + eine Rotationskontur“ beschreiben, ist die Drehbearbeitung meist die erste Wahl; wenn nicht, muss man auf die Fräsmaschine oder andere Verfahren zurückgreifen. Dieses Kriterium zieht sich durch den gesamten Artikel, und im nächsten Abschnitt wird damit die Drehmaschine endgültig von der Fräsmaschine abgegrenzt.
Worin unterscheiden sich Drehbearbeitung und Fräsbearbeitung?
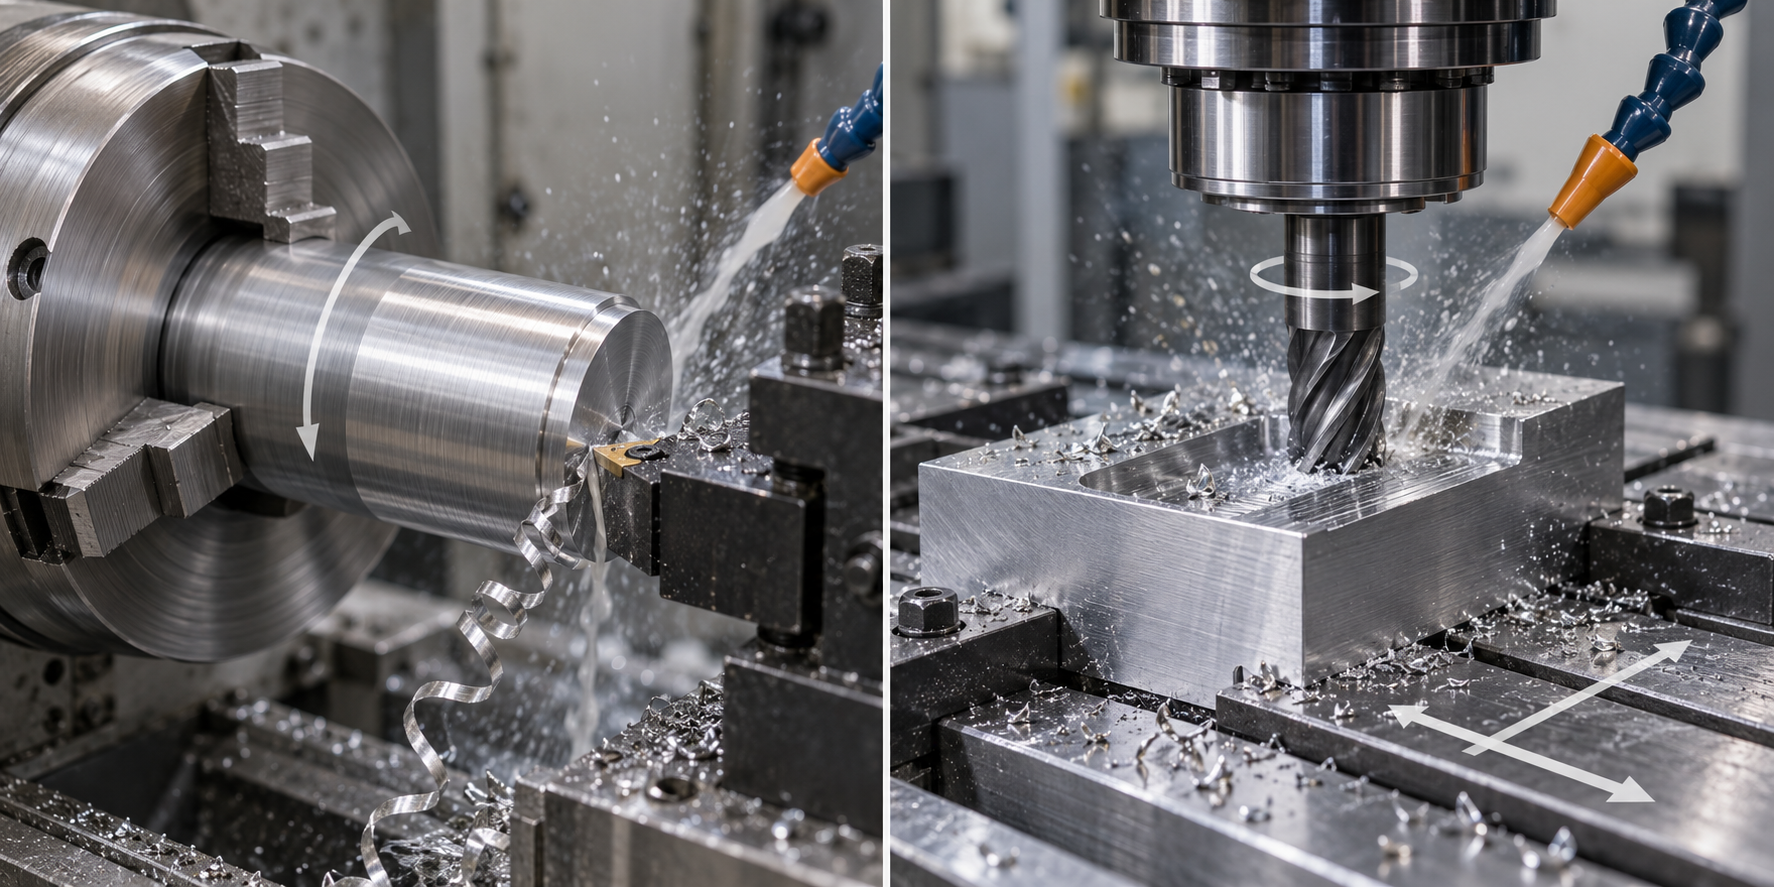
Stellt man Drehmaschine und Fräsmaschine nebeneinander, gibt es nur einen augenfälligen Unterschied: Wer dreht sich. Bei der Drehbearbeitung dreht sich das Werkstück, das Werkzeug bleibt im Wesentlichen still – das Futter spannt den Stab ein, die Spindel dreht ihn mit hoher Geschwindigkeit, und der Drehmeißel schneidet langsam in axialer oder radialer Richtung vor, wobei er die Außenkontur Schnitt für Schnitt herausarbeitet. Bei der Fräsmaschine ist es genau umgekehrt: Das Werkzeug rotiert mit hoher Geschwindigkeit, das Werkstück ist auf dem Arbeitstisch montiert und bewegt sich, und die Schneiden des Fräsers greifen das stillstehende Werkstück an.
Dieser Richtungsunterschied bestimmt unmittelbar, welche Formen die beiden Maschinenarten beherrschen, und erklärt auch, warum zwei Merkmale auf derselben Zeichnung oft auf zwei verschiedenen Maschinen gefertigt werden müssen.
Ein anschaulicher Vergleich hilft beim Merken: Die Drehmaschine gleicht einer Töpferscheibe – der Tonkörper dreht sich auf der Scheibe, die Hände bleiben still, und durch Position und Druck der Hände entsteht die Form, sodass das Ergebnis von Natur aus rund und symmetrisch ist. Die Fräsmaschine gleicht dem Schnitzen – der Werkstoffblock bleibt still, das Messer wird in der Hand geführt und kann gerade Linien, Nuten und beliebige Konturen herausarbeiten. Hat man diese beiden Bewegungen verstanden, lassen sich die Möglichkeiten von Drehmaschine und Fräsmaschine im Grunde selbst ableiten.
Die Drehmaschine ist gut für Rotationskörper, die Fräsmaschine für nicht-rotationssymmetrische Flächen
Weil sich das Werkstück dreht, weisen auf der Drehmaschine gefertigte Teile von Natur aus eine Rotationsachse auf: Wellen, Buchsen, Scheiben, Flansche und Gewindeverbindungen – diese überwiegend runden Teile lassen sich auf der Drehmaschine schnell und präzise fertigen. Anforderungen wie Koaxialität und Rundheit lassen sich auf der Drehmaschine mit ein oder zwei Aufspannungen gewährleisten, da alle Oberflächen um dieselbe Achse gedreht werden.
Die Fräsmaschine hingegen ist gut für Ebenen, Passfedernuten, Mehrflächner, unregelmäßige Konturen und Bohrungsmuster. Diese Merkmale haben kein gemeinsames Rotationszentrum; das Werkzeug muss an verschiedenen Positionen und Winkeln eintauchen, und die Bearbeitung erfolgt durch Bahnbewegungen des Arbeitstisches oder der Spindel. Deshalb ist für Teile wie Gehäuse, Platten und Halterungen in der Regel die Fräsmaschine und nicht die Drehmaschine die erste Wahl.
| Vergleichsdimension | Drehbearbeitung | Fräsbearbeitung |
|---|---|---|
| Hauptbewegung | Werkstück rotiert | Werkzeug rotiert |
| Vorschub | Werkzeug bewegt sich axial/radial | Werkstück oder Werkzeug bewegt sich über mehrere Achsen |
| Geeignete Formen | Rotationskörper wie Wellen, Buchsen, Scheiben, Gewinde | Ebenen, Nuten, Mehrflächner, unregelmäßige Konturen |
| Typische Genauigkeitsmerkmale | Koaxialität und Rundheit gut beherrschbar | Ebenheit, Bohrungsposition und Konturgenauigkeit gut beherrschbar |
| Analogie | Töpferscheibe | Gravieren |
Reale Bauteile erfordern oft ein Zusammenspiel von Drehen und Fräsen
In der Praxis werden Bauteile selten nur mit einem einzigen Verfahren gefertigt. Bei einer Antriebswelle beispielsweise werden der Außendurchmesser des Grundkörpers, die Stirnflächen und die Zentrierbohrung auf der Drehmaschine gedreht, während die Passfeder-Nut auf der Welle, die Gewindebohrungen in der Stirnfläche oder die Abflachung auf die Fräsmaschine verlagert werden. Die Arbeitsfolge ist üblicherweise erst Drehen, dann Fräsen: Zuerst wird die Rotationsbezugsfläche hergestellt, dann dient diese Achse als Bezug für das Fräsen der übrigen Merkmale, wodurch die Positionsgenauigkeit stabiler wird.
Wenn ein Bauteil viele Merkmale aufweist und die Stückzahl gering ist, kann auch eine Dreh-Fräs-Kombimaschine in Betracht gezogen werden, die Außendurchmesser, Stirnflächen, seitliche Nuten und Bohrungen in einer einzigen Aufspannung fertigstellt und so Bezugsfehler durch wiederholtes Aufspannen reduziert. Ob eine Dreh-Fräs-Kombimaschine eingesetzt wird, hängt jedoch von der Strukturkomplexität und der Stückzahl ab – bei einfachen Merkmalen und großen Stückzahlen ist der Einsatz von zwei separaten Maschinen wirtschaftlicher. Konkrete Lösungen sollten vor der Angebotserstellung mit dem Fertigungsingenieur abgestimmt werden; auf der Seite CNC-Bearbeitungskapazitäten erfahren Sie mehr über unseren Leistungsumfang beim Drehen und Fräsen.
Welche Arten von Drehmaschinen gibt es: von manuell bis Langdrehautomat
Nachdem die Kernbewegung der Drehbearbeitung – „Werkstück dreht sich, Werkzeug bewegt sich“ – bekannt ist, stellt sich die nächste Frage: Wer steuert diese Bewegung und mit welcher Konstruktion wird sie umgesetzt? Die Drehmaschine ist kein einzelner Maschinentyp, sondern eine Familie, die nach Steuerungsart und Konstruktionsdesign in mehrere Kategorien unterteilt wird. Nur wer diese Klassifizierungen versteht, kann bei einer Zeichnung beurteilen, auf welcher Maschinenkategorie sie gefertigt werden sollte.
Unterscheidung nach Steuerungsart: konventionelle Drehmaschine und CNC-Drehmaschine
Die gröbste Unterscheidung ist die Frage, wer „das Handrad dreht“. Bei einer konventionellen Drehmaschine steuert der Bediener durch Drehen des Handrads den Längs- und Quervorschub des Werkzeugs; die Maße hängen vollständig von Augenmaß, Gefühl und wiederholtem Messen mit Messmitteln ab. Ihre Vorteile sind der einfache Aufbau und die intuitive Bedienung, geeignet für Einzelanfertigungen, Reparaturen, Ausbildung und Notfallbearbeitung vor Ort; der Nachteil ist, dass bei der Fertigung eines zweiten Teils mit gleichen Maßen die Konsistenz von der Stabilität des Bedieners abhängt.
Bei einer CNC-Drehmaschine werden die Bewegungen einem Programm übergeben: Der Bediener schreibt Werkzeugwege, Drehzahl und Vorschub im Voraus als G-Code, und die Maschine fährt die Werkzeuge automatisch nach Anweisung. Läuft dasselbe Programm für hundert Teile, ist der Werkzeugweg bei jedem Teil identisch, wodurch die Maßkonsistenz deutlich besser ist als bei manueller Bedienung; komplexe Konturen und Kreisbögen müssen nicht durch Gefühl angenähert werden. Wenn heute von „Drehbearbeitung“ die Rede ist, sind damit in der Regel bereits CNC-Drehmaschinen gemeint – manuelle Drehmaschinen existieren zwar noch, doch sobald Serienfertigung und Genauigkeitsanforderungen ins Spiel kommen, wird praktisch immer auf CNC-Maschinen umgestellt.
Unterscheidung nach Spindel- und Führungsbuchsendesign: Langdrehen und Kurzdrehen
Innerhalb der CNC-Drehmaschinen gibt es eine weitere, stärker ingenieurtechnische Unterscheidungslinie, die danach fragt, „wie das Material zugeführt und wie das Werkzeug bewegt wird“.
- Kurzdrehmaschine (Turret Type): Das Stangenmaterial oder das im Futter gespannte Werkstück rotiert an der Spindel, und der Revolverwerkzeugträger bewegt die Werkzeuge zum Schneiden. Dies ist die häufigste und intuitivste Bauform einer Drehmaschine; sie ist steif und eignet sich für Werkstücke mit größerem Durchmesser und relativ kurzer Länge.
- Langdrehautomat (Swiss Type): Das Material wird durch eine Führungsbuchse nach vorn vorgeschoben, und die Werkzeuge schneiden radial um die Führungsbuchse – das Werkstück rotiert und wird gleichzeitig „geschoben“, wobei der Schneidpunkt stets eng an der Führungsbuchse anliegt. Diese Konstruktion stützt lange, dünne Teile während der Bearbeitung durch die Führungsbuchse, sodass Werkzeugausweichen und Verbiegen unwahrscheinlich sind; sie eignet sich daher besonders für Präzisionsteile mit kleinem Durchmesser und großem Längen-Durchmesser-Verhältnis.
| Vergleichsdimension | Langdrehautomat (Swiss Type) | Kurzdrehmaschine (Turret Type) |
|---|---|---|
| Bearbeitungsprinzip | Material wird durch die Führungsbuchse zugeführt, Werkzeuge schneiden radial in der Nähe der Führungsbuchse, der Schneidpunkt wird gestützt | Werkstück rotiert in der Spindel, der Revolverwerkzeugträger bewegt die Werkzeuge zum Schneiden |
| Geeignete Produkte | Lange, dünne Präzisionsteile mit kleinem Durchmesser und großem Längen-Durchmesser-Verhältnis, z. B. Achsstifte, Verbindungsteile, kleine Medizin- und Elektronikteile | Werkstücke mit größerem Durchmesser und kürzerer Länge, z. B. Scheiben-, Buchsen-, Flansch- und allgemeine Wellenteile |
| Bearbeitbarer Außendurchmesser | Branchenüblich für etwa unter 42 mm, überwiegend kleindurchmessrige Präzisionsteile | Branchenüblich für etwa über 42 mm, es gibt auch Maschinen für kleine Durchmesser |
| Genauigkeit und Oberflächengüte | Durch die Führungsbuchsenstützung weichen lange, dünne Teile kaum aus; Maßkonsistenz und Oberflächenqualität sind in der Regel gut | Hohe Steifigkeit, geeignet für größere Zerspanungsvolumina; die Genauigkeit kann je nach Maschine und Prozess ebenfalls im Mikrometerbereich liegen |
Die Zahl „42 mm“ wird oft als grobe Trennlinie herangezogen: Für Teile darunter, die dünn und lang sind, ist der Langdrehautomat oft besser geeignet; für Teile darüber mit geringer Länge ist die Kurzdrehmaschine üblicher. Diese Linie ist jedoch keine feste Regel – Maschinentyp, Material, Toleranzanforderungen und Stückzahl beeinflussen die Wahl. Die Zeichnung mit dem Fertigungsplaner durchzugehen ist verlässlicher, als Zahlen auswendig zu lernen.

Welche Formen und Merkmale lassen sich auf einer Drehmaschine bearbeiten
Außendurchmesserbearbeitung: die Außenkontur des Rotationskörpers drehen
Innendurchmesser und Ausbohren: Bohrungen größer, genauer und glatter machen
Stirnflächen, Bohren und Abstechen: Vom Stangenmaterial zum Einzelteil
Gewinde, Nuten und Konus-/Radiuskonturen: Die Fähigkeit zur Merkmalsüberlagerung
Wie die Drehbearbeitung durchgeführt wird: Von der Zeichnung zum Fertigteil
Bisher ging es darum, „was eine Drehmaschine leisten kann“. In diesem Abschnitt wechseln wir die Perspektive: Was passiert eigentlich, wenn eine Zeichnung in der Werkstatt ankommt und schließlich zu einem messbaren Bauteil wird? Der Ablauf selbst ist nicht geheimnisvoll; schwierig ist, dass jeder Schritt Kompromisse erfordert und jeder Kompromiss Spuren an den endgültigen Maßen hinterlässt.
Erster Schritt: Zeichnung und Modellierung legen den Bezug fest
Wie die Drehbearbeitung durchgeführt wird, beginnt nicht an der Maschine, sondern an der Zeichnung. Die Konstruktion erstellt zunächst ein 3D-Modell und wandelt es dann in eine technische Zeichnung um, in der Durchmesser, Längen, Toleranzfelder, Werkstoffbezeichnungen, Oberflächenrauheitsanforderungen sowie Form- und Lagetoleranzen angegeben werden – Koaxialität, Rundlauf, Stirnflächenrechtwinkligkeit usw. sind für Rotationskörper besonders wichtig. Der am leichtesten übersehene Punkt in der Drehbearbeitung ist der Bezug: Welche Fläche oder welcher Außendurchmesser auf der Zeichnung als Bezug A angegeben ist, bestimmt direkt, wo zuerst gespannt und welche Seite zuerst gedreht wird. Wenn der Bezug nicht übereinstimmt, weichen anschließend alle Maße ab.
Bei einfachen Rotationskörpern genügt eine 2D-Zeichnung mit einigen wenigen Schlüsselmaßen; bei mehrstufigen Wellen oder Buchsenteilen mit Innenbohrungen und Gewinden ist in der Regel eine vollständige technische Zeichnung erforderlich, in der die Toleranzen jedes Merkmals separat angegeben werden. Auch die Rauheit darf nicht einfach als „Ra 1,6“ angegeben werden; es muss klar sein, für welche Flächen sie gilt – die durch Drehen erreichbare Rauheit unterscheidet sich von der durch Schleifen, und die Angabe muss zum Prozess passen.
Zweiter Schritt: Programmierung – die Zeichnung in Werkzeugwege übersetzen
CNC-Drehmaschinen arbeiten mit Programmen. Für die Programmierung gibt es zwei Wege: CAM-Software, die aus dem Modell direkt Werkzeugwege erzeugt und G-Code exportiert, oder manuelle Programmierung durch den Arbeitsvorbereiter anhand der Zeichnung. CAM ist effizient und übersieht keine Merkmale, erfordert jedoch bei komplexen Innenkonturen und unregelmäßigen Profilen manuelle Eingriffe; die manuelle Programmierung ist bei einfachen Wellenteilen sogar schneller und flexibler bei Änderungen.
Im Programm müssen mehrere Dinge festgelegt werden: die Werkzeugwege, der Werkzeugwechselpunkt für jedes Werkzeug, Drehzahl und Vorschub sowie die Schnitttiefenaufteilung für Schruppen und Schlichten. Beim Schruppen geht es um die Zerspanungsleistung, beim Schlichten um Maß- und Oberflächenqualität; die Parameter beider dürfen nicht vermischt werden. Ein fehlerhaftes Programm führt im besten Fall zu Rattermarken auf der Oberfläche, im schlimmsten Fall zu einem Werkzeugbruch – daher wird beim ersten Lauf üblicherweise im Einzelsatz oder im Trockenlauf die Bahn überprüft.
Dritter Schritt: Rohteilauswahl, Aufspannung und Werkzeugvermessung
Das Rohteil kann Stangenmaterial, ein Schmiede- oder Gussteil sein. Stangenmaterial ist am gebräuchlichsten; bei der Durchmesserwahl ist Bearbeitungszugabe zu berücksichtigen. Schmiede- und Gussteile haben größere Zugaben, liegen aber näher an der Fertigform, was Material und Zeit spart. Die Aufspannart bestimmt Steifigkeit und Bezug: Dreibackenfutter eignen sich für regelmäßige zylindrische Teile, Spannzangen für kleine Durchmesser mit hoher Koaxialitätsanforderung, weiche Backen können passend zum Werkstück ausgedreht werden, um Quetschungen und Verformungen zu reduzieren. Bei schlanken Wellen ist zusätzlich ein Setzstock oder eine Mitlaufbüchse erforderlich, da sie sonst unter der Schnittkraft durchbiegen.
Die Werkzeugvermessung teilt dem System die Position der Werkzeugschneide mit. Eine ungenaue Vermessung führt zu einer globalen Maßabweichung; eine schlechte Wiederholgenauigkeit führt bei Serienteilen zu unterschiedlichen Maßen von Teil zu Teil. Dieser Schritt sieht nach bloßem „Antasten“ aus, bestimmt aber zusammen mit der Aufspannung die Maßhaltigkeit der gesamten Charge.
Vierter Schritt: Probeschnitt, Zerspanung und Prüfung
Das erste Teil wird üblicherweise zunächst probeweise geschnitten. Der Zweck des Probeschnitts ist nicht „zu sehen, ob es sich drehen lässt“, sondern die Überprüfung von Maßen, Oberflächenrauheit und Spanabfuhr. Wenn die Maße abweichen, muss beurteilt werden, ob es sich um Werkzeugverschleiß, Wärmeverformung oder Vermessungsfehler handelt, bevor entschieden wird, ob nachgestellt oder das Programm geändert wird. Nach der Einstellung der Parameter beginnt die automatische Zerspanung; der Bediener muss auf Spanfarbe, Geräusche und Lastanzeige achten – Anomalien zeigen sich meist zuerst hier.
In der Prüfung werden Außen- und Innendurchmesser mit Messschieber und Bügelmessschraube gemessen, Bohrungsdurchmesser mit Innenmessuhr, Konturen und Positionen mit Projektor oder Koordinatenmessgerät. In der Serienfertigung sind Erstmusterprüfung und Zwischenprüfung erforderlich, um sicherzustellen, dass die Maßdrift innerhalb des Toleranzbands bleibt. Die Drehgenauigkeit kann üblicherweise Mikrometerbereich erreichen, doch wie genau im Einzelfall, hängt von Werkstücksteifigkeit, Werkstoff, Werkzeug und Maschinenzustand ab und lässt sich nicht pauschal sagen – in der Branche ist häufig von Mikrometerbereich die Rede, maßgeblich sind jedoch die Zeichnungsanforderungen und die Prozessbewertung.
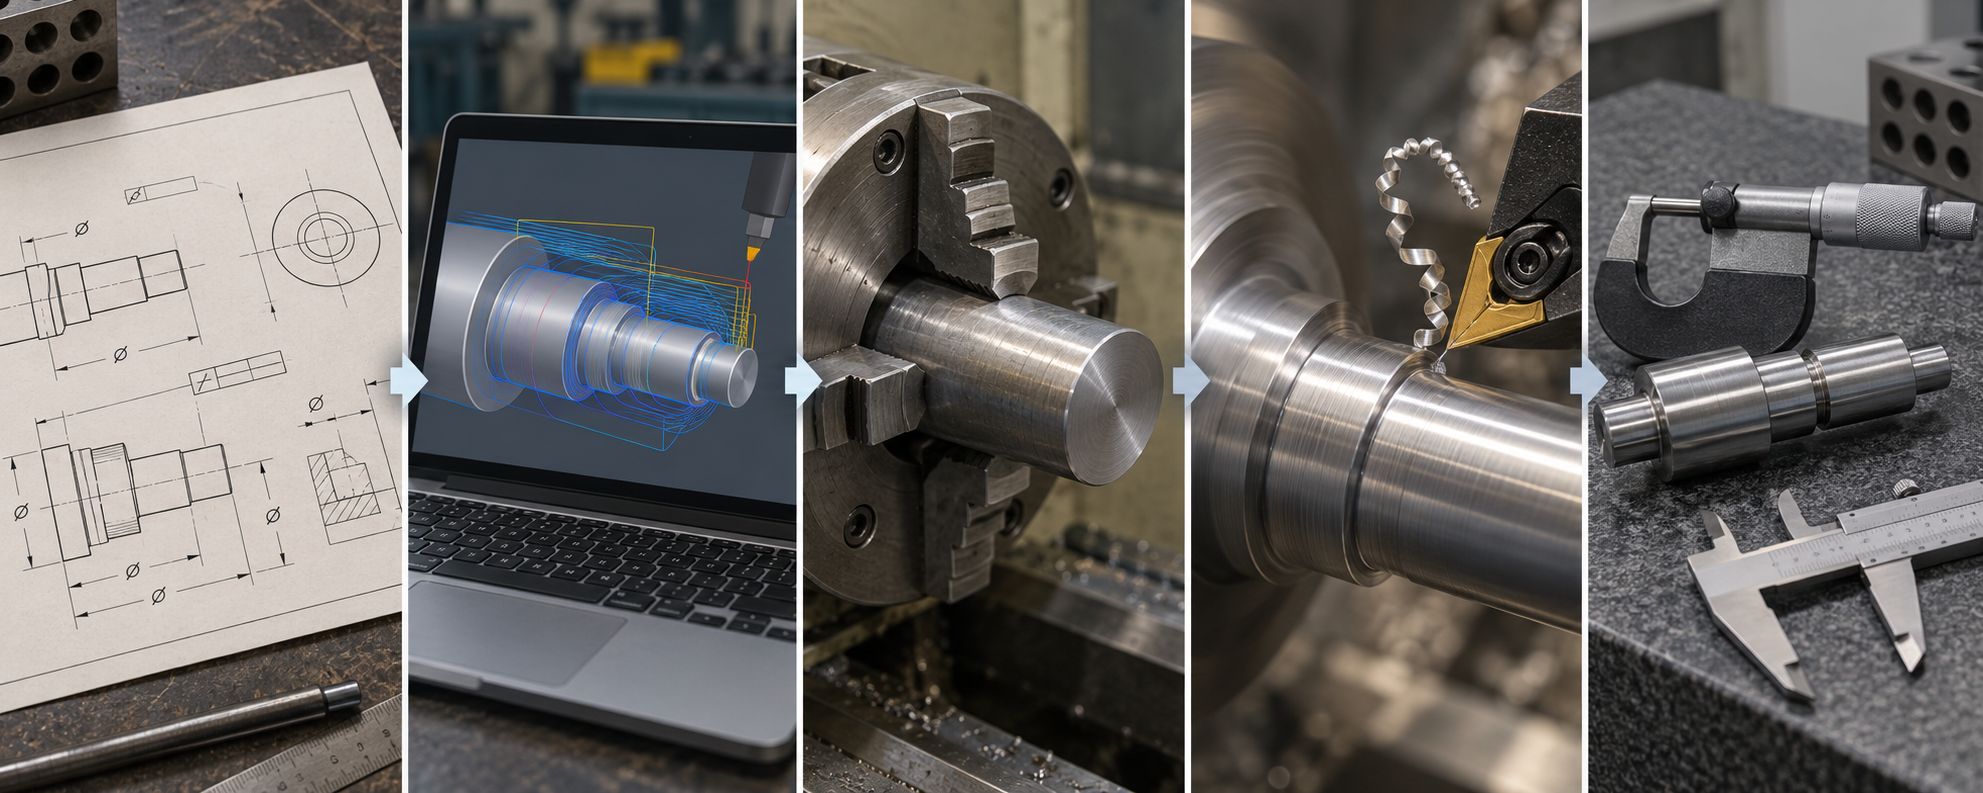
Diese fünf Schritte bilden einen geschlossenen Kreislauf: Die Zeichnung legt den Bezug fest, die Programmierung den Weg, Aufspannung und Werkzeugvermessung die Konsistenz, die Zerspanung die Oberfläche und die Prüfung die Konformität. Wird ein Schritt vernachlässigt, sprechen die endgültigen Maße für sich. Wenn Sie diesen Ablauf mit Ihrer eigenen Zeichnung durchlaufen möchten, können Sie mit dem Hochladen der Zeichnung über AI-Dialog-Angebot oder klassisches Angebot beginnen, zunächst das Prozessfeedback ansehen und dann entscheiden, wie das Design als Nächstes geändert werden soll.
Warum die Drehbearbeitung als schwierig gilt
Zuvor wurde der Ablauf in sechs Schritte unterteilt, was wie eine reibungslose Fließfertigung aussieht. Wer jedoch tatsächlich in der Werkstatt gearbeitet hat, weiß, dass Drehbearbeitung keineswegs ein Prozess ist, bei dem „auf Knopfdruck ein Teil herauskommt“. Bei gleicher Zeichnung und gleicher Maschine können zwei Facharbeiter Ergebnisse erzielen, von denen eines direkt die Prüfung besteht und das andere wiederholt nachgearbeitet werden muss. Die Schwierigkeit liegt nicht in der Maschine selbst, sondern in der Reihe von Variablen dahinter, die menschliche Beurteilung erfordern.
Die Zeichnung ist bereits ein Sieb
Die Zeichnung, mit der die Drehbearbeitung konfrontiert wird, enthält oft nicht nur ein Außendurchmessermaß. Eine Welle kann gleichzeitig Koaxialität, Rundheit, Stirnflächenrechtwinkligkeit, mehrere Nuten und ein Gewinde aufweisen, und die Oberflächenrauheit ist in mehrere Klassen unterteilt. Nach der Überlagerung von Form- und Lagetoleranzen beeinflusst die Bearbeitungsreihenfolge jedes Merkmals den Bezug. Welches Ende zuerst gedreht wird, welche Fläche als Bezug dient, ob ein Umspannen mit Wendung erforderlich ist – diese Entscheidungen müssen vor der Programmierung getroffen werden.
Auch die Rauheitsanforderungen sind eine unsichtbare Hürde. Ob auf der Zeichnung Ra 1,6 oder Ra 0,4 steht, entspricht völlig unterschiedlichen Schneidkanten, Drehzahlen und Vorschüben. Ersteres kann mit konventionellem Drehen möglicherweise in einem Durchgang erreicht werden, letzteres erfordert häufig Schlichtzugabe, einen Schlichtdrehmeißel und einen reduzierten Vorschub. Wer diese Angaben nicht lesen kann, erhält vielleicht die richtigen Maße, aber die Oberfläche besteht die Prüfung nicht.
Falsche Werkzeugwahl macht alles Weitere zunichte
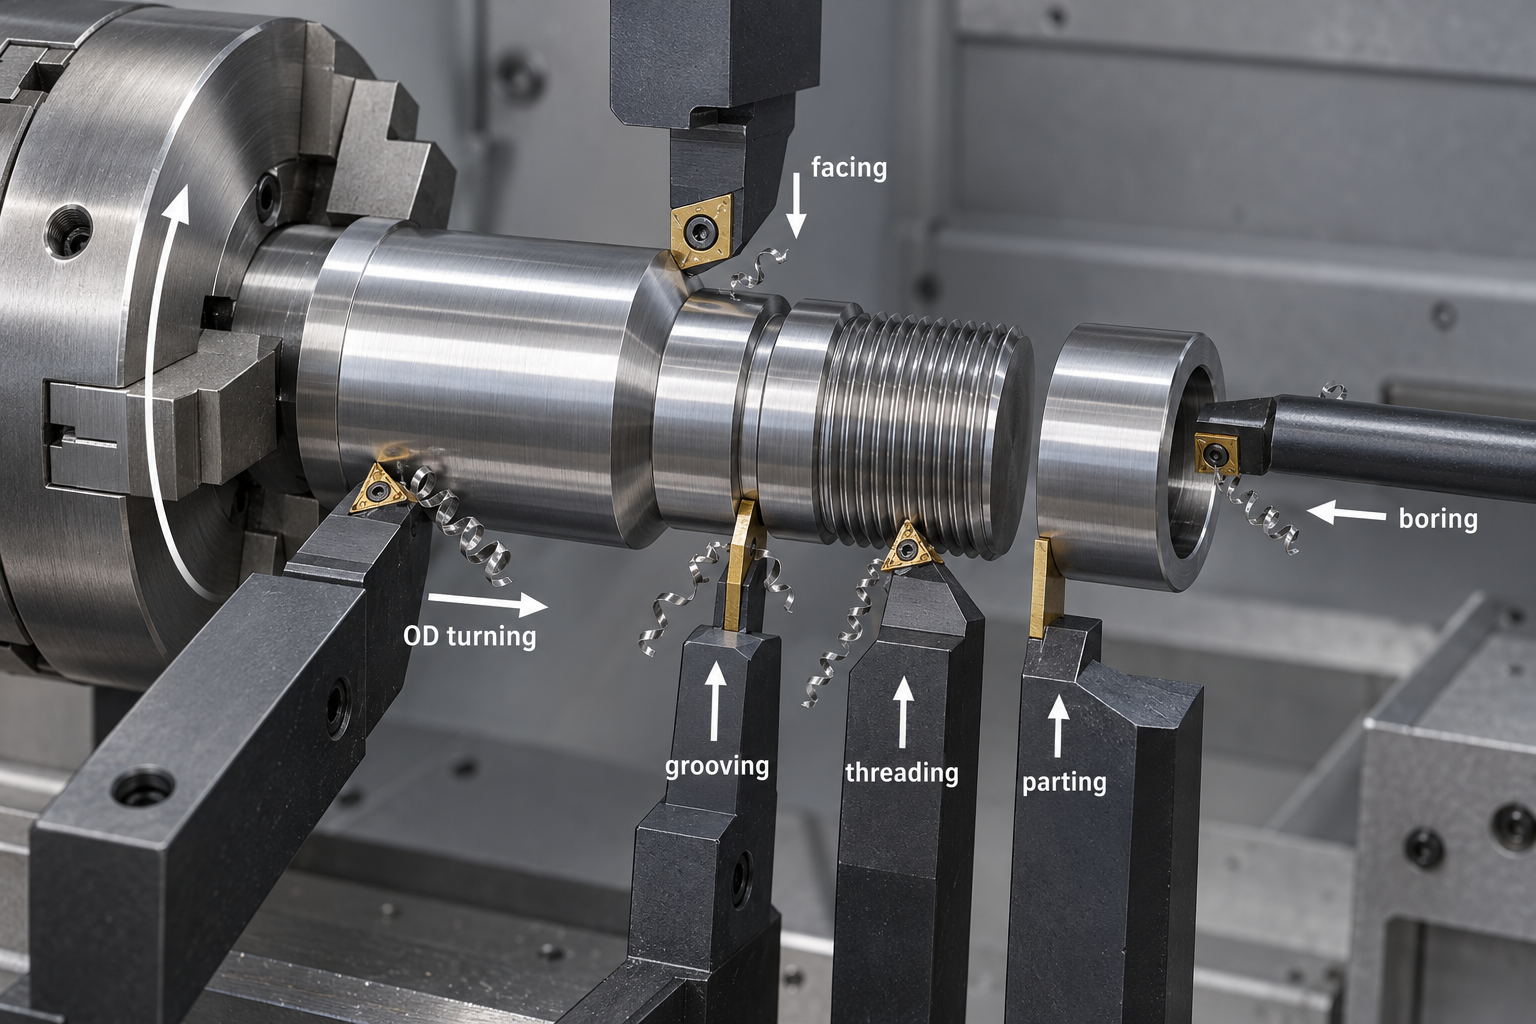
Die Vielfalt der Drehwerkzeuge übersteigt die Vorstellung von Laien: Außendrehmeißel, Plandrehmeißel, Innenausdrehwerkzeuge, Einstechwerkzeuge, Gewindewerkzeuge, Stechwerkzeuge – jede Art gibt es zudem mit unterschiedlichen Eckenradien, Spanwinkeln und Werkstoffen. Für Stahl und Aluminium werden unterschiedliche Sorten und Beschichtungen verwendet, und nichtrostender Stahl neigt zur Kaltverfestigung. Ein falsches Werkzeug oder ein falscher Winkel führt im besten Fall zu Rattermarken und Maßdrift, im schlimmsten Fall zu Schneidenausbrüchen und Ausschuss.
Noch problematischer ist die Innenbearbeitung. Je weiter der Ausdrehschaft auskragt, desto geringer seine Steifigkeit; bei tiefen Bohrungen treten leicht Ausweichbewegungen und Konizität auf. Erfahrene Facharbeiter drehen zunächst grob mit Zugabe aus und wechseln dann zu einem steiferen Schaft für das Schlichten, gegebenenfalls in mehreren Zustellungen. Diese Strategie steht nicht im Programm, sondern beruht auf Erfahrung mit Werkstoff und Schaftsteifigkeit.
Falsche Schnittbedingungen – die Maschine „protestiert“ sofort
Drehzahl, Vorschub und Schnitttiefe – weicht einer dieser drei Parameter ab, hinterlässt er Spuren im Zerspanungsprozess. Bei zu hoher Drehzahl und zu großem Vorschub steigt die Schneidentemperatur sprunghaft an, und Hartmetall kann aufgrund unzureichender Warmhärte schnell verschleißen; bei zu großer Schnitttiefe steigt die Spindellast, schlanke Werkstücke weichen aus, und der gedrehte Durchmesser wird in der Mitte dick und an den Enden dünn. Umgekehrt führen zu konservative Parameter zu geringer Effizienz und können Quetschspuren auf der Werkstückoberfläche hinterlassen.
Rattermarken sind ein weiteres typisches Signal. Werkstück, Werkzeug, Werkzeughalter und Futter bilden ein elastisches System; sobald die Frequenz der Schnittkraft mit der Eigenfrequenz des Systems übereinstimmt, entstehen regelmäßige Wellen auf der Oberfläche. Die Anpassung von Drehzahl, Eckenradius, Auskragung und der Einsatz eines Setzstocks sind gängige Gegenmaßnahmen, doch wie genau eingestellt wird, hängt vom Gehör vor Ort sowie von Farbe und Form der Späne ab.
Dünnwandige Teile und schlanke Wellen sind zwei klassische Herausforderungen
Bei dünnwandigen Buchsenteilen wird die Bohrung bei etwas zu großer Spannkraft oval, und nach dem Lösen des Futters federt ein Teil zurück; die Maße schwanken zwischen „gespanntem Zustand“ und „freiem Zustand“. Schlanke Wellen verformen sich anders: Bei großem Längen-Durchmesser-Verhältnis drückt die Schnittkraft das Werkstück durch, in der Mitte weicht es aus, und die Enden werden zu groß. Solche Arbeiten erfordern in der Regel eine Reduzierung der Schnitttiefe, eine Erhöhung der Drehzahl, die Unterstützung durch eine Mitlaufbüchse oder einen Setzstock und manchmal die Aufteilung in Schrupp- und Schlichtoperationen, um Spannungen abzubauen.
Für diese Gegenmaßnahmen gibt es keine allgemeingültige Formel. Bei derselben Welle ändert sich die Neigung zur Kaltverfestigung, wenn der Werkstoff von 45-Stahl auf Edelstahl 304 umgestellt wird, und die Parameter müssen neu eingestellt werden; wird Vollmaterial durch nahtloses Rohr ersetzt, muss auch die Spannmethode angepasst werden. Deshalb ist die Erfahrung in der Drehbearbeitung wertvoll – wertvoll ist die Fähigkeit, bei Anomalien die Ursache zu beurteilen und anzupassen, nicht nur das Bedienen des Bedienfelds.
Deshalb werden auf Fähigkeitsseiten wie CNC-Bearbeitung Werkstoffe, Toleranzen und Oberflächenanforderungen gemeinsam dargestellt – ob ein Teil stabil gefertigt werden kann, hängt davon ab, ob Zeichnungsanforderungen, Werkstoffeigenschaften und Prozessstrategie zueinander passen, und nicht allein vom Maschinentyp. Der nächste Beitrag erläutert, wann vorrangig die Drehbearbeitung gewählt werden sollte und wann ein anderes Verfahren besser geeignet ist.
Wann sollte man die Drehbearbeitung wählen
In den vorherigen Abschnitten wurde das Thema „Werkstück dreht sich, Werkzeug bewegt sich“ ausreichend detailliert behandelt. Bei der Auswahlentscheidung muss man eigentlich nur eine Frage stellen: Ist der Hauptkörper dieses Teils ein Rotationskörper um eine Achse? Wenn die Antwort „Ja“ lautet, ist die Drehbearbeitung normalerweise die erste Wahl, ohne dass man Preise vergleichen muss.
Drei Arten von Teilen, bei denen die Drehbearbeitung bevorzugt wird
Wellen: Motorwellen, Antriebswellen, Bolzen, Stufenwellen. Bei diesen Teilen sind die Außendurchmesser der einzelnen Abschnitte und die Koaxialität zwischen den Stufen die entscheidenden Maße. Wenn sie in einer Aufspannung kontinuierlich gedreht werden, ist die Koaxialität von Natur aus besser als bei „fräsen und dann nochmals fräsen“. Wenn in der Zeichnung eine Form- und Lagetoleranz für den Rundlauf angegeben ist, ist die Drehmaschine fast die einzige unkomplizierte Methode.
Buchsen und Scheiben: Lagerbuchsen, Hülsen, Flansche, Enddeckel. Innen- und Außenkreis müssen bearbeitet werden, möglicherweise auch mit Stirnflächendichtungsnuten und Gewinden. Bei diesen Teilen kann die Drehmaschine die meisten Operationen ausführen, und die Aufspannung ist am ausgereiftesten – mit einem Dreibackenfutter oder Spannzangenfutter wird die Koaxialität von Innen- und Außenkreis stabil gehalten.
Verbindungsstücke und Gewindeteile: Rohrverbindungen, Gewindebolzen, Adapter mit Innen- und Außengewinde. Die Gewindebearbeitung selbst ist die Paradedisziplin der Drehmaschine, insbesondere bei nicht standardisierten Steigungen und Kegelgewinden, die mit Fräsmaschine oder Schneideisen kaum zu ersetzen sind. Bei hohen Anforderungen an die Serienkonsistenz steuert die CNC-Drehmaschine über das Programm den Vorschub jedes Schnitts und ist damit deutlich stabiler als eine manuelle Drehmaschine.
In diesen Fällen sollte man nicht auf die Drehmaschine bestehen
Platten, Gehäuse und mehrflächige Sonderformen, deren Hauptkörper kein Rotationskörper ist, lassen sich wirtschaftlicher auf der Fräsmaschine oder mit Blechbearbeitung fertigen. Wenn eine 200×200 quadratische Platte eine Sonderformtasche erhalten soll, findet die Drehmaschine beim Drehen keine Spannreferenz. Ein weiterer oft übersehener Fall: lange, dünne Wellen mit großem Längen-Durchmesser-Verhältnis und geringer Wandstärke neigen beim Drehen zu Werkzeugausweichungen und Rattermarken und erfordern mitlaufende Lünetten oder Setzstöcke. Dann muss die Fertigbarkeit bewertet werden – es geht nicht darum, ob es gedreht werden kann, sondern darum, ob es stabil gedreht werden kann.
Übrigens schließen sich Drehbearbeitung und Fräsbearbeitung nicht gegenseitig aus. Viele Teile werden „zuerst außen gedreht, dann auf der Fräsmaschine mit Passfeder oder Fläche versehen“, wobei jede der beiden Operationen das tut, was sie am besten kann. Dreh-Fräs-Kombinationsmaschinen können diese beiden Schritte in einer Aufspannung erledigen und wiederholte Positionierfehler reduzieren, aber der Investitionsaufwand und die Programmierkomplexität sind höher. Das konkrete Verfahren hängt von der Teilstruktur und der Stückzahl ab. Ob sich ein kombiniertes Verfahren lohnt, wird in der Branche üblicherweise danach entschieden, ob die Anzahl der Aufspannungen und die kritischen Toleranzen akzeptabel sind.
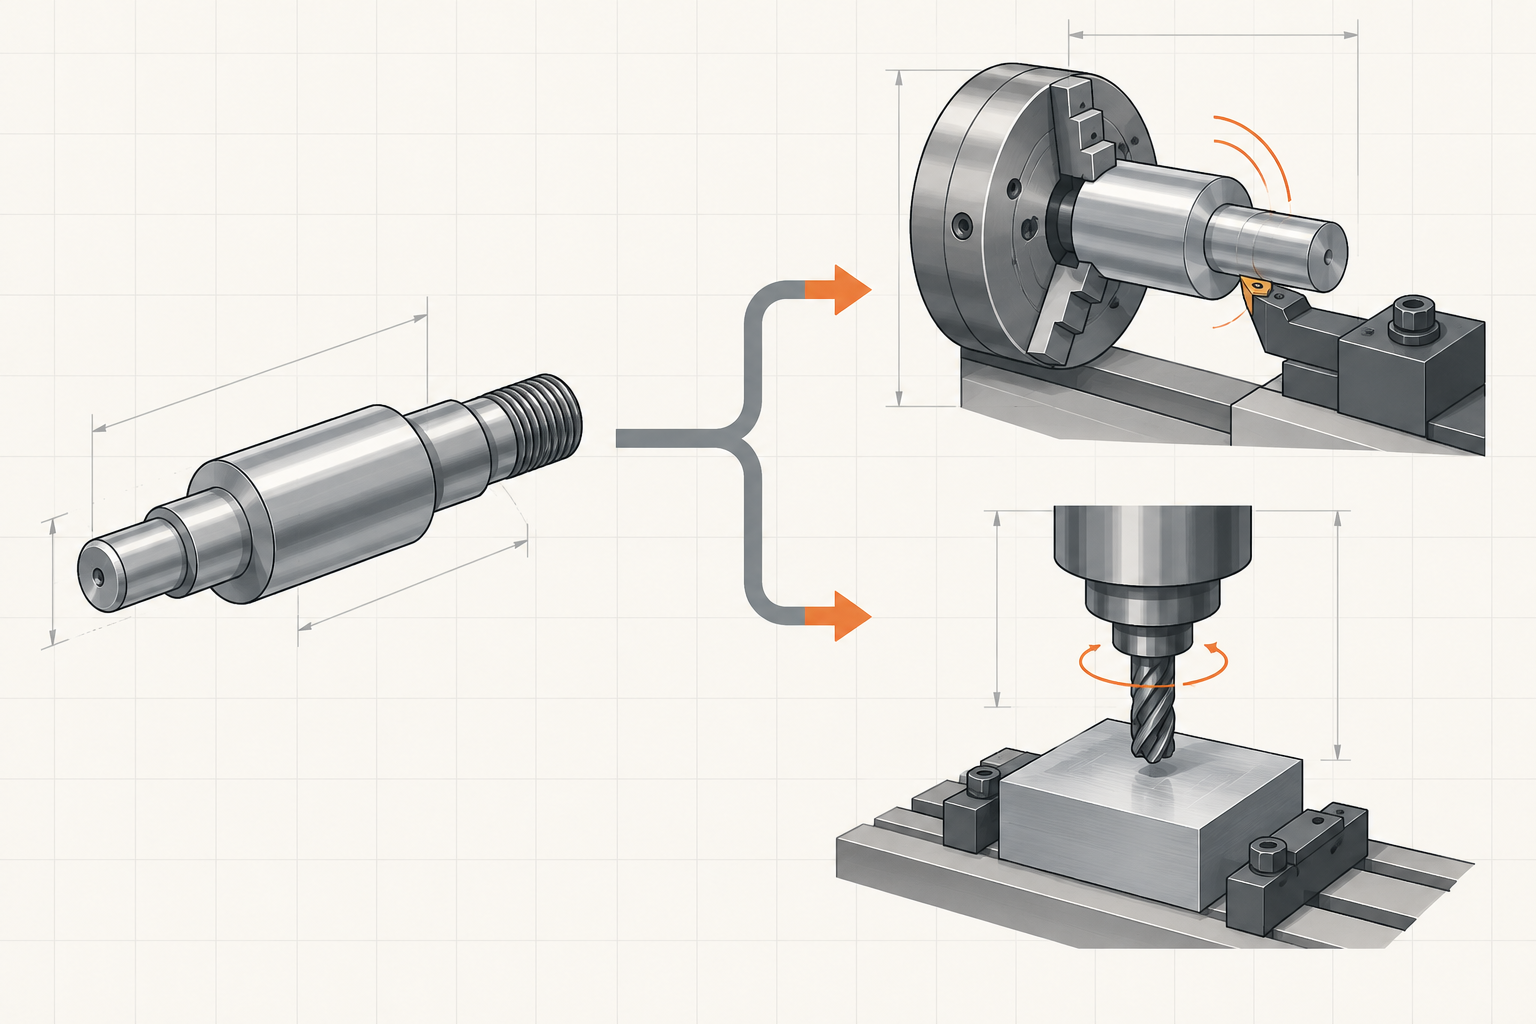
Zusammenfassung in einem Satz: Der Hauptkörper ist ein Rotationskörper, die kritischen Toleranzen sind Koaxialität oder Rundheit, und es wird Serienkonsistenz benötigt – wenn zwei dieser drei Punkte zutreffen, ist die Drehbearbeitung eine bevorzugte Option. Umgekehrt gilt: Wenn der Hauptkörper eine ebene Fläche oder ein Polyeder ist, sollte man zuerst an Fräsen oder Blechbearbeitung denken und die Drehmaschine nicht als Allzweckmaschine einsetzen, nur um „einen Arbeitsgang zu sparen“. Für ein konkretes Teil ist der sicherste Weg, die Zeichnung an die Fertigung zur Bewertung der Herstellbarkeit zu geben und zu prüfen, wie das Spannkonzept und die Toleranzkette aufgebaut werden.
Häufig gestellte Fragen
Die folgenden Fragen werden nach der Lektüre der vorherigen Abschnitte am häufigsten nachgefragt. Die Antworten geben nach Möglichkeit Entscheidungsgrundlagen und keine leeren Floskeln.
Welche Genauigkeit kann die Drehbearbeitung im Allgemeinen erreichen?
Die Bearbeitungsgenauigkeit moderner CNC-Drehmaschinen liegt üblicherweise im Mikrometerbereich. In der Branche spricht man eher von „Mikrometerbereich“ als von einem festen Zahlenwert. Was tatsächlich stabil erreicht werden kann, hängt vom Zustand der Maschine, der Spannsteifigkeit, dem Werkzeug, dem Material, den Schnittparametern und der Messmethode ab sowie davon, welche Toleranzklasse in der Zeichnung angegeben ist. Daher ist es sicherer, die kritischen Maße und Toleranzen klar zu kennzeichnen und nach der Fertigungsbewertung bestätigen zu lassen, ob sie stabil eingehalten werden können, anstatt vorab eine Zahl anzunehmen.
Wie wählt man zwischen Langdreh- und Kurzdrehmaschine?
In der Branche wird üblicherweise so unterschieden: Bei kleinerem Durchmesser (etwa unter 42 mm), großem Längen-Durchmesser-Verhältnis und hohen Anforderungen an Koaxialität und Oberflächenqualität werden eher Langdrehmaschinen eingesetzt; bei größerem Durchmesser und kürzeren Werkstücken eher Kurzdrehmaschinen. Das ist jedoch nur ein Erfahrungsbereich, keine harte Grenze. Entscheidend sind tatsächlich die Teileform, das Material, die Stückzahl, die Toleranzanforderungen und ob eine Gegenspindelbearbeitung erforderlich ist. Letztlich gelten die Fertigungsbewertung und die Ergebnisse von Testdrehungen.
Kann eine Drehmaschine Kunststoff bearbeiten?
Ja. Die Drehbearbeitung ist nicht auf Metall beschränkt; auch Kunststoffe wie POM, PEEK, Nylon, Acryl und PTFE können gedreht werden. Die Zerspanungslogik von Kunststoff unterscheidet sich von der von Metall: Die Drehzahl ist meist höher, der Vorschub leichter, das Werkzeug schärfer, und gleichzeitig müssen Spanabfuhr und Spannkraft beachtet werden – zu festes Spannen drückt ein oder verformt, zu lockeres Spannen rutscht. Besonders dünnwandige Kunststoffteile neigen zu Werkzeugausweichungen und Verformungen und erfordern oft weiche Backen oder spezielle Vorrichtungen.
Wie wählt man zwischen Drehbearbeitung und 3D-Druck?
Das hängt von der Teileform und dem Verwendungszweck ab. Bei rotationssymmetrischen Teilen (Wellen, Buchsen, Scheiben, Gewindeteile) mit Anforderungen an Maßgenauigkeit, Oberflächenrauheit und Materialfestigkeit ist die Drehbearbeitung normalerweise die erste Wahl; bei komplexen Strukturen, internen Kanälen oder Leichtbaugittern und Prototypen ohne hohe Festigkeitsanforderungen ist 3D-Druck besser geeignet. Beide schließen sich nicht aus: Eine übliche Vorgehensweise ist, zuerst mit 3D-Druck Form und Montage zu validieren und dann auf der Drehmaschine das endgültige Funktionsteil zu fertigen.
Wie hoch ist die Mindeststückzahl für die Drehbearbeitung?
Von Einzelstücken bis zu großen Serien ist alles möglich. CNC-Drehmaschinen werden programmgesteuert und benötigen für Einzelstücke und kleine Serien keine zusätzlichen Formen; die Umrüstung entfällt hauptsächlich auf Programmierung, Aufspannung und Erstmusterprüfung. Je größer die Serie, desto geringer der auf ein Einzelstück entfallende Rüstaufwand. Die konkrete Mindestbestellmenge und Kostenstruktur hängen von der Teilekomplexität, dem Material, den Toleranzen und den Oberflächenanforderungen ab und müssen anhand der Zeichnung bewertet werden; dieser Artikel nennt keine pauschale Zahl.
Key takeaways
- Der Kern der Drehbearbeitung ist „Werkstück dreht sich, Werkzeug bewegt sich“ – genau umgekehrt zur Fräsmaschine, bei der „das Werkzeug rotiert und das Werkstück sich bewegt“. Das bestimmt, dass sie von Natur aus für rotationssymmetrische Teile wie Rund- und Kegelformen geeignet ist.
- Eine Drehmaschine kann weit mehr als nur Außenrunddrehen: Innenbohren, Planen, Gewindeschneiden, Einstechen und Abstechen gehören ebenfalls dazu, und jede Operation erfordert unterschiedliche Werkzeuge und Vorschubarten.
- Moderne Drehbearbeitung erfolgt heute meist auf CNC-Drehmaschinen. Langdrehmaschinen eignen sich für lange, dünne Teile mit kleinem Durchmesser, Kurzdrehmaschinen für kürzere Teile mit größerem Durchmesser – die falsche Maschinenart zu wählen kostet mehr als das falsche Werkzeug.
- Der vollständige Ablauf ist: Konstruktion → Programmierung → Spannen und Einrichten → Zerspanung → Prüfung. Die Genauigkeit hängt nicht allein von der Maschine ab, sondern summiert sich aus jedem einzelnen Schritt.



