Was ist Metall-3D-Druck? Zuerst „additiv“ und „subtraktiv“ klar unterscheiden
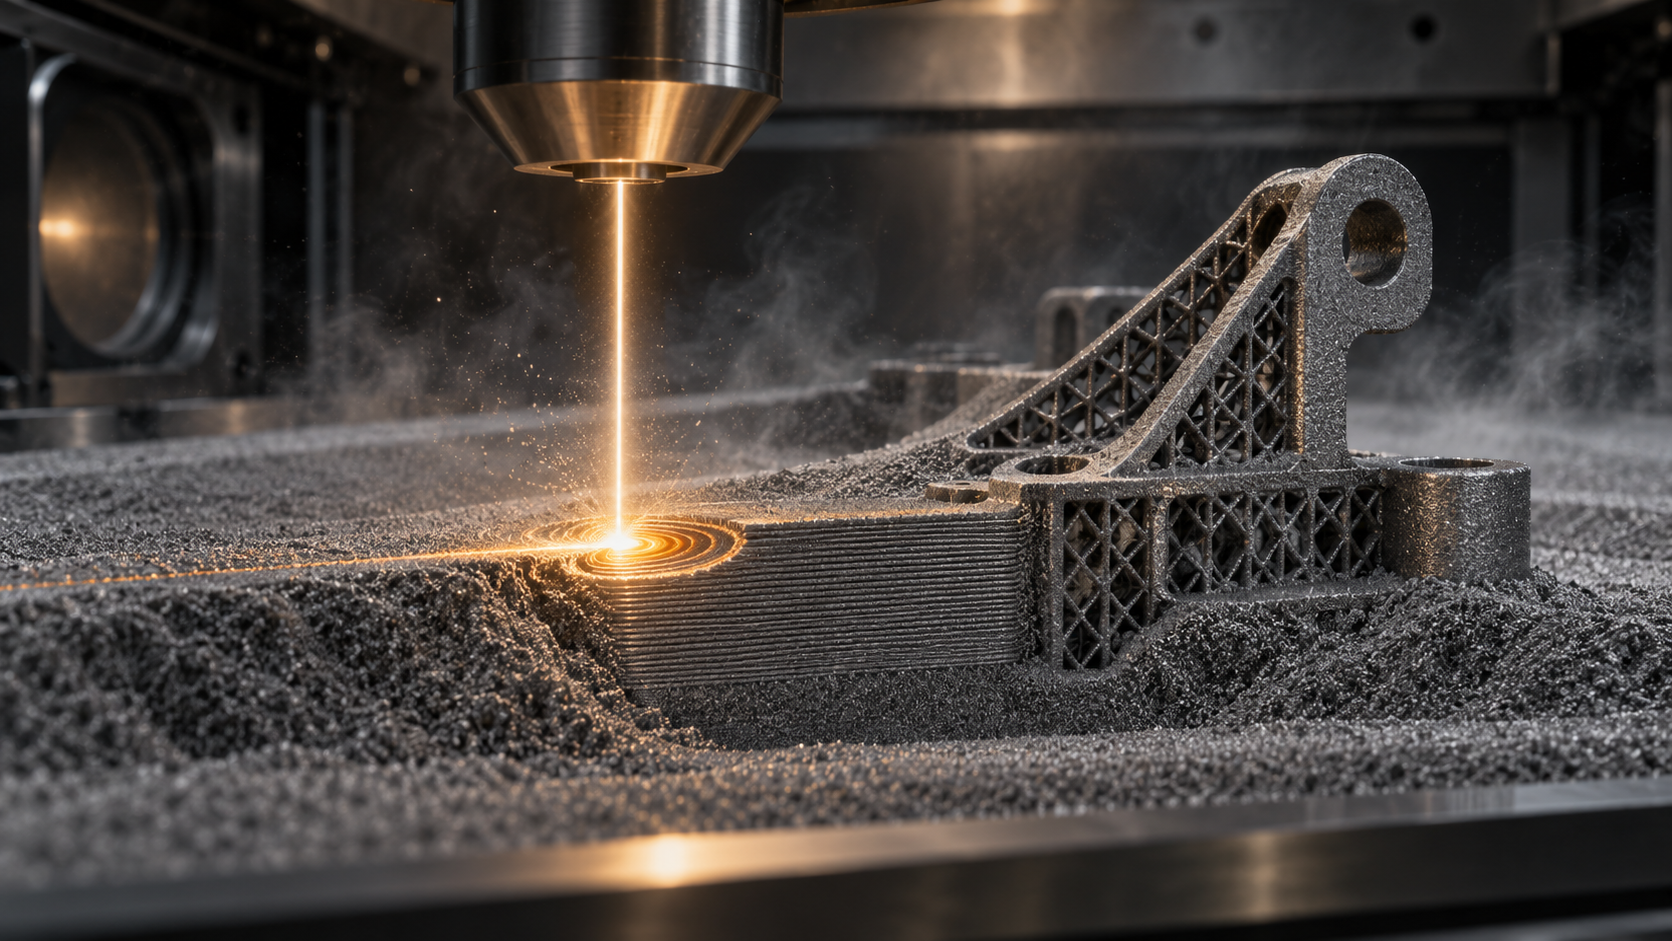
Metall-3D-Druck heißt fachlich „metallische additive Fertigung“: Ein dreidimensionales digitales Modell wird in dünne Schichten geschnitten, dann wird mit Metallpulver oder Metalldraht Schicht für Schicht aufgebaut, geschmolzen und erstarren gelassen, bis schließlich ein massives Metallbauteil entsteht. Das physikalische Wesen lässt sich in sechs Worten zusammenfassen – schmelzen, erstarren, wieder eine Schicht auftragen. Keine Form, kein massiver Block wird abgetragen; das Bauteil wird „gezüchtet“.
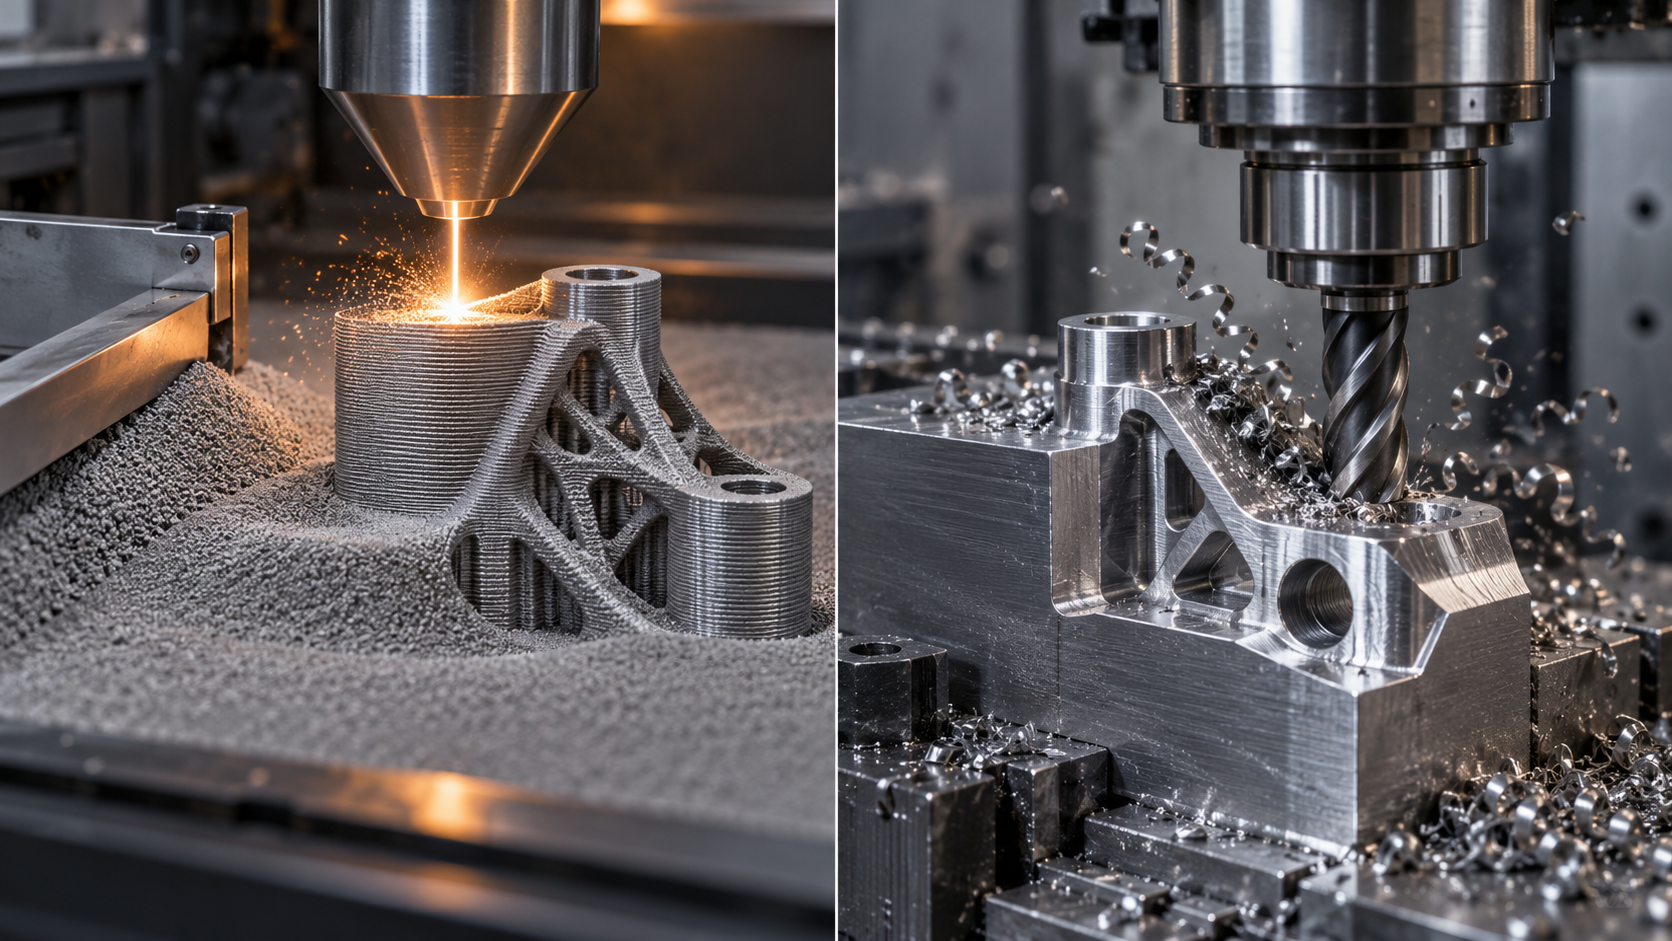
Am einfachsten versteht man es im Vergleich zur CNC-Bearbeitung. CNC ist subtraktiv: Man nimmt einen Metallblock, der größer als das Bauteil ist, und schneidet mit Werkzeugen das überschüssige Material Stück für Stück ab. Das Bauteil steckt im Material und wird durch „Abtragen“ freigelegt. Beim Metall-3D-Druck ist es umgekehrt: Der Ausgangspunkt ist leer, das Material wird durch „Hinzufügen“ aufgebaut. Dieser Unterschied bestimmt drei Dinge: welche Formen möglich sind, die Materialausnutzung und wovon die Kosten abhängen.
Wofür additive Fertigung geeignet ist: interne Kanäle, Gitterstrukturen, topologieoptimierte Sonderformen
Da schichtweise aufgebaut wird, ist Metall-3D-Druck gegenüber „Stellen, an die kein Werkzeug reicht“ nahezu immun. Typische Strukturen, die davon profitieren, gibt es in drei Kategorien: erstens konturnahe interne Kühlkanäle, zum Beispiel gekrümmte Kanäle in Spritzgussformen, die der Formnesterkontur folgen; CNC kann nur gerade Bohrungen fertigen, additive Fertigung beliebige Kurven. Zweitens Punkt- und Gitterstrukturen, die bei gleicher Steifigkeit Gewicht reduzieren, häufig in Luftfahrt und medizinischen Implantaten. Drittens topologieoptimierte Sonderformen, deren Gestalt an Äste oder Knochen erinnert und die mit subtraktiven Verfahren schwer zu bearbeiten sind. Mit traditionellen Verfahren lassen sich diese Strukturen entweder gar nicht herstellen oder nur, indem man sie in mehrere Teile zerlegt und anschließend verschweißt.
Wofür additive Fertigung nicht geeignet ist: große flache Platten, extrem hohe Oberflächengüte, Großserien-Billigteile
Umgekehrt ist Metall-3D-Druck kein Allheilmittel. Eine 200×200 Millimeter große Platte ist mit CNC-Fräsen in wenigen Minuten erledigt; additiv müsste man Tausende Schichten auftragen, Zeit und Kosten wären unwirtschaftlich. Für Spiegelflächen mit Rauheit unter Ra 0,4 reicht der Druckzustand meist nicht aus; es muss nachbearbeitet oder poliert werden. Und für einfache Teile in Großserie zu wenigen Euro pro Stück sind Formgießen oder Stanzen die richtige Wahl. Ob ein Bauteil mit Metall-3D-Druck gefertigt werden sollte, entscheidet man daher am besten mit der Frage: Liegt sein Wert in der Formfreiheit oder in der Stückzahl? Nur bei Ersterem kommt additive Fertigung infrage.
Wie druckt man mit Metall-3D-Druck? Der vollständige Ablauf vom digitalen Modell zum festen Bauteil
Um Metall in ein Bauteil zu verwandeln, ist der traditionelle Ansatz „abtragen“ – man nimmt einen massiven Block und entfernt mit Dreh- und Fräswerkzeugen das überschüssige Material Stück für Stück. Beim Metall-3D-Druck ist es umgekehrt: Ausgehend vom digitalen Modell wird Metall Schicht für Schicht aufgebaut. Um zu verstehen, wie Metall-3D-Druck funktioniert, folgt man am anschaulichsten einem Bauteil durch den gesamten Prozess. Er gliedert sich grob in sieben Schritte; wird in einem Schritt ein Fehler gemacht, lässt sich das später kaum korrigieren.
Schritt 1: 3D-Modellierung und Export der slicbaren Daten
Alles beginnt mit einem dreidimensionalen Modell. Im CAD wird der Körper gezeichnet und als STL- oder STEP-Datei exportiert. STL nähert gekrümmte Flächen mit Dreiecksfacetten an, die Datei ist klein und universell einsetzbar, aber die Genauigkeit hängt von der Anzahl der Facetten ab; STEP behält die exakte Geometrie und eignet sich für Bauteile, deren Passflächen später noch spanend bearbeitet werden. Ein häufiger Fehler in diesem Schritt ist ein Modell mit dünnen Wänden oder sich selbst schneidenden Flächen; die Slicing-Software liest dann nur fehlerhafte Flächen ein, und alles Weitere gerät durcheinander.
Schritt 2: Ausrichtung im Slicer, Stützen hinzufügen, Schichtdicke festlegen
Sobald das Modell im Slicer ist, kommt zuerst die Ausrichtung. Dasselbe Bauteil kann stehend oder liegend völlig unterschiedliche Stützmengen, Eigenspannungsverteilungen und Oberflächenqualitäten ergeben. Überhänge benötigen in der Regel ab etwa 45° Stützen, sonst sackt das geschmolzene Metall ohne Auflage ab. Danach wird die Schichtdicke festgelegt; beim Laserstrahlschmelzen im Pulverbett liegt sie üblicherweise im Bereich von 20–100 Mikrometern – dünne Schichten ergeben gute Details in Z-Richtung und eine gute Oberfläche, vervielfachen aber die Druckzeit; dicke Schichten sind effizienter, zeigen aber deutlichere Treppenstufen. Auch die Scanstrategie (die Art der Laserbahn) wird hier festgelegt; sie beeinflusst die Höhe der Eigenspannungen direkt. Wird dieser Schritt falsch gemacht, kann sich das Bauteil während des Drucks verziehen.
Schritt 3: Slicing erzeugt schichtweise Scanbahnen
Nach Bestätigung der Einstellungen schneidet die Software den dreidimensionalen Körper in zweidimensionale Konturen pro Schicht und plant für jede Schicht die Scanbahn des Lasers oder Elektronenstrahls. Diese Bahndaten werden schließlich zu Anweisungen, die die Maschine lesen kann. Die Bahnplanung ist kein einfaches Nachfahren der Kontur; sie muss Überlappungsgrad des Schmelzbads, Sprungreihenfolge und sogar den Rotationswinkel jeder Schicht berücksichtigen – alles mit dem Ziel, die Wärme gleichmäßiger zu verteilen und lokale Spannungskonzentrationen zu verringern.
Schritt 4: Pulver auftragen, schmelzen, Schicht absenken – immer wieder
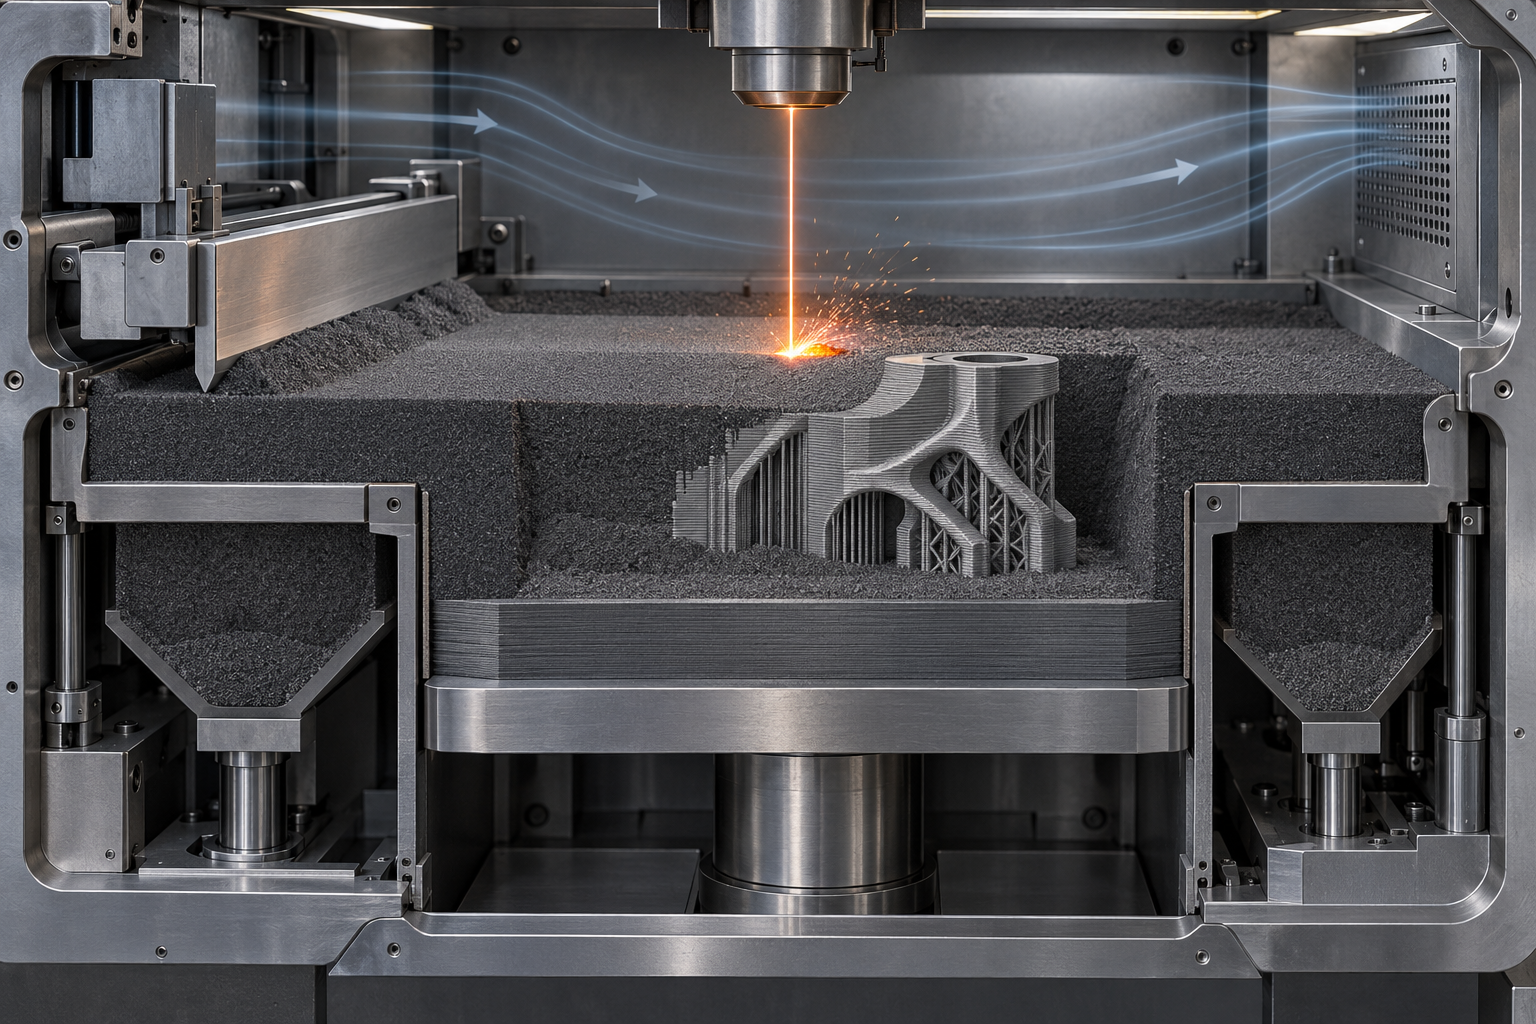
Hier findet das eigentliche „Drucken“ statt, und hier konzentriert sich der zentrale physikalische Prozess des Metall-3D-Drucks am stärksten. Die Maschine trägt zunächst eine dünne Schicht Metallpulver auf der Arbeitsplattform auf; eine Rakel oder Walze streicht es glatt. Dann fährt der Laser (oder Elektronenstrahl) entlang der Bahn, die Pulverpartikel schmelzen schnell und erstarren und verbinden sich fest mit der vorherigen Schicht. Anschließend senkt sich die Arbeitsplattform um eine Schichtdicke, es wird erneut Pulver aufgetragen und wieder geschmolzen. Nach Hunderten bis Tausenden Zyklen ist das Bauteil aus dem Pulverbett „gewachsen“. Der gesamte Prozess läuft in einer Inertgasatmosphäre (z. B. Argon) oder im Vakuum ab, um Oxidation des heißen Metalls zu verhindern. Dass Pulverbettverfahren interne Kanäle und Gitterstrukturen fertigen können, die mit traditionellen Verfahren schwer realisierbar sind, liegt genau daran – jede Schicht ist eigenständig, und freie Bereiche werden vorübergehend vom nicht geschmolzenen Pulver gestützt.
Schritt 5: Abkühlen, Entnehmen, Pulver entfernen, Stützen entfernen
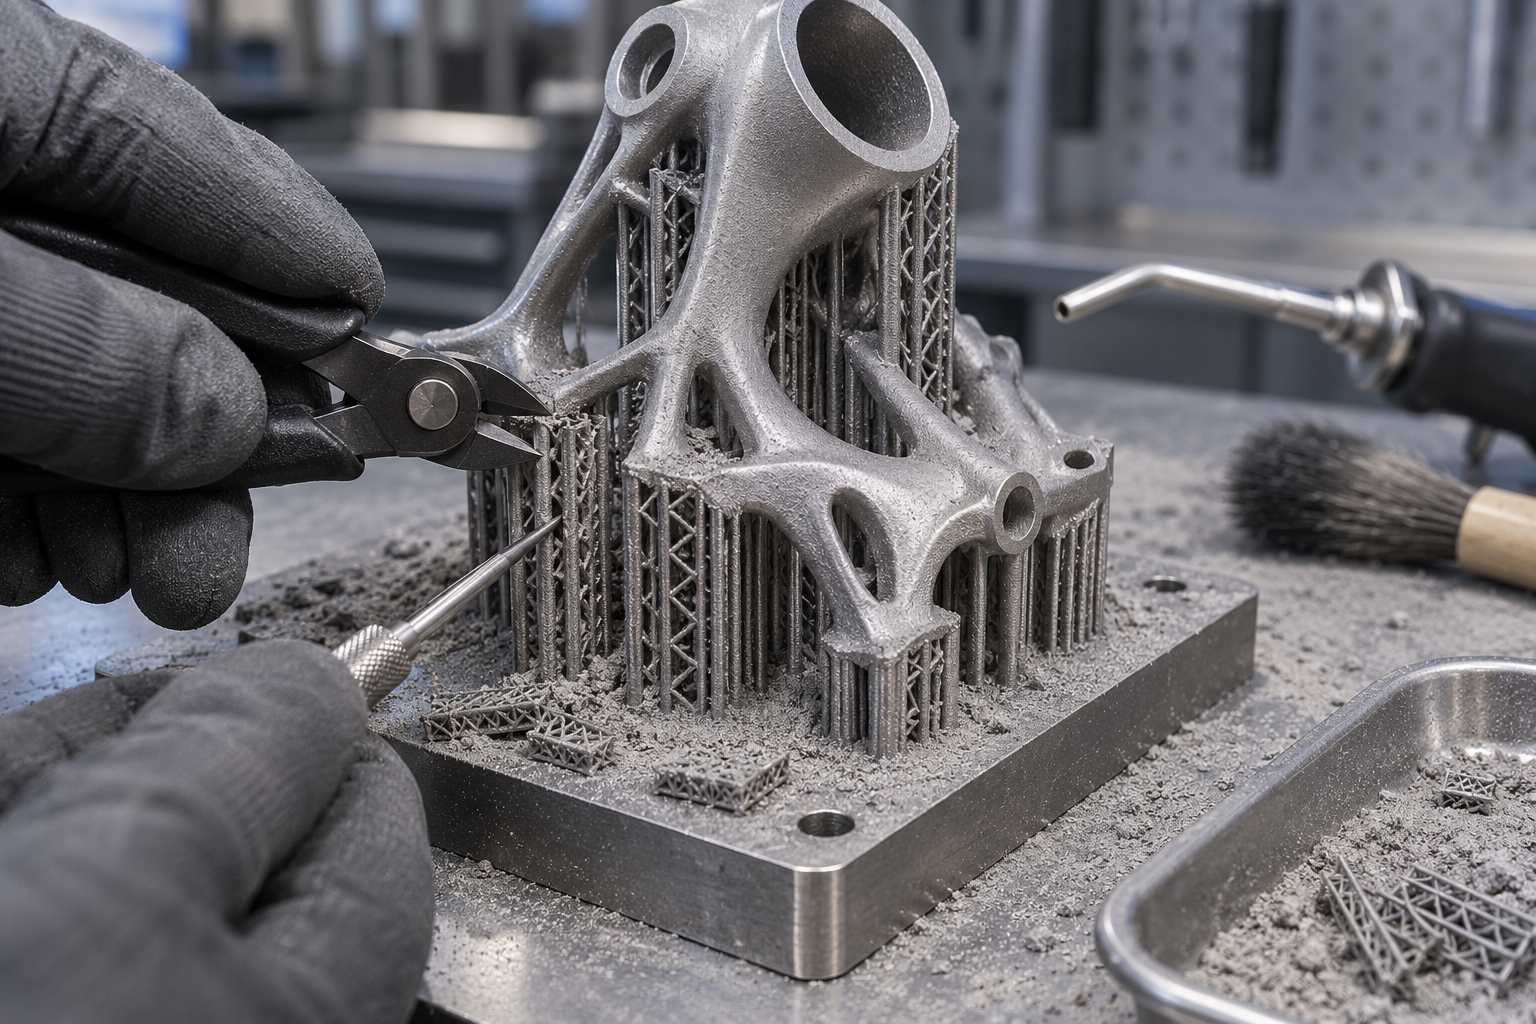
Der Druck ist beendet, aber das Bauteil ist noch nicht einsatzfähig. Zuerst müssen Pulverbett und Bauteil abkühlen – frisch gedruckte Teile sind sehr heiß, direktes Anfassen führt zu Verbrennungen, und die Eigenspannungen sind noch nicht vollständig abgebaut. Nach dem Abkühlen wird das Bauteil aus dem Pulverbett entnommen und mit Bürsten, Druckluft oder einer speziellen Pulverentfernungsstation werden Restpulver von der Oberfläche und aus inneren Kanälen entfernt. Nicht vollständig gereinigte innere Kanäle sind ein häufiges Risiko; zurückbleibendes Pulver kann sich später lösen. Danach werden die Stützstrukturen entfernt, was oft manuelle Nacharbeit erfordert; an den Verbindungsstellen bleiben Erhebungen zurück. Unvollständige Pulverentfernung oder zu großer Kraftaufwand beim Entfernen der Stützen können dünnwandige Bauteile verformen.
Schritt 6: Wärmebehandlung zum Abbau von Eigenspannungen
Beim schichtweisen Schmelzen und Erstarren durchläuft jede Schicht schnelles Aufheizen und Abkühlen, wodurch sich erhebliche Eigenspannungen aufbauen. Wird ohne Wärmebehandlung direkt verwendet, kann das Bauteil beim Lagern oder bei der spanenden Bearbeitung von selbst reißen oder sich verziehen. Daher werden die meisten Metall-3D-Druckteile spannungsarmgeglüht; bei höheren Anforderungen kommt zusätzlich heißisostatisches Pressen zur weiteren Verbesserung der Dichte zum Einsatz. Temperatur und Dauer der Wärmebehandlung hängen vom Werkstoff ab; dieser Schritt ist ein „unsichtbarer, aber entscheidender“ Prozess.
Schritt 7: Oberflächenbehandlung und Prüfung
Die gedruckte Oberfläche weist meist eine leichte Körnung und Treppenstufen auf und ist als Montagefläche oft nicht ausreichend. Es sind Sandstrahlen, Polieren, elektrochemische Behandlung oder das Belassen von Aufmaß an Passflächen mit anschließender spanender Bearbeitung erforderlich. Zum Schluss folgt die Prüfung: Maße werden mit Koordinatenmessgeräten oder 3D-Scans verglichen, Innenfehler mit zerstörungsfreien Prüfverfahren festgestellt. Wird dieser Schritt falsch gemacht – indem die Druckoberfläche direkt als feinbearbeitete Fläche verwendet wird –, zeigt sich bei der Montage, dass sie nicht passt. Wie solche Druckteile später maßlich verglichen werden können, ist unter 3D-Scan-Fähigkeiten nachzulesen.
Erst nach diesen sieben Schritten ist ein Metallbauteil wirklich einsatzfähig. Rückblickend steckt die Antwort auf die Frage, wie Metall-3D-Druck funktioniert, eigentlich in der ständig wiederholten Abfolge „Pulver auftragen – schmelzen – Schicht absenken“; die Schritte Modellierung, Slicing, Nachbearbeitung und Prüfung entscheiden dagegen darüber, ob und wie gut das Bauteil verwendet werden kann.
Vergleich der wichtigsten Metall-3D-Druck-Technologien: SLM, EBM, Binder Jetting, Metallextrusion
Obwohl alles Metall-3D-Druck ist, sehen die Maschinen sehr unterschiedlich aus. Warum? Weil sie unterschiedliche Energiequellen nutzen und das Pulver auf unterschiedliche Weise zu einem Stück „verbinden“. Mit diesen beiden Achsen lassen sich die am Markt befindlichen Maschinen im Wesentlichen in vier Kategorien einteilen.
Pulverbettfusion: Womit schmelzen SLM/DMLS und EBM Metall
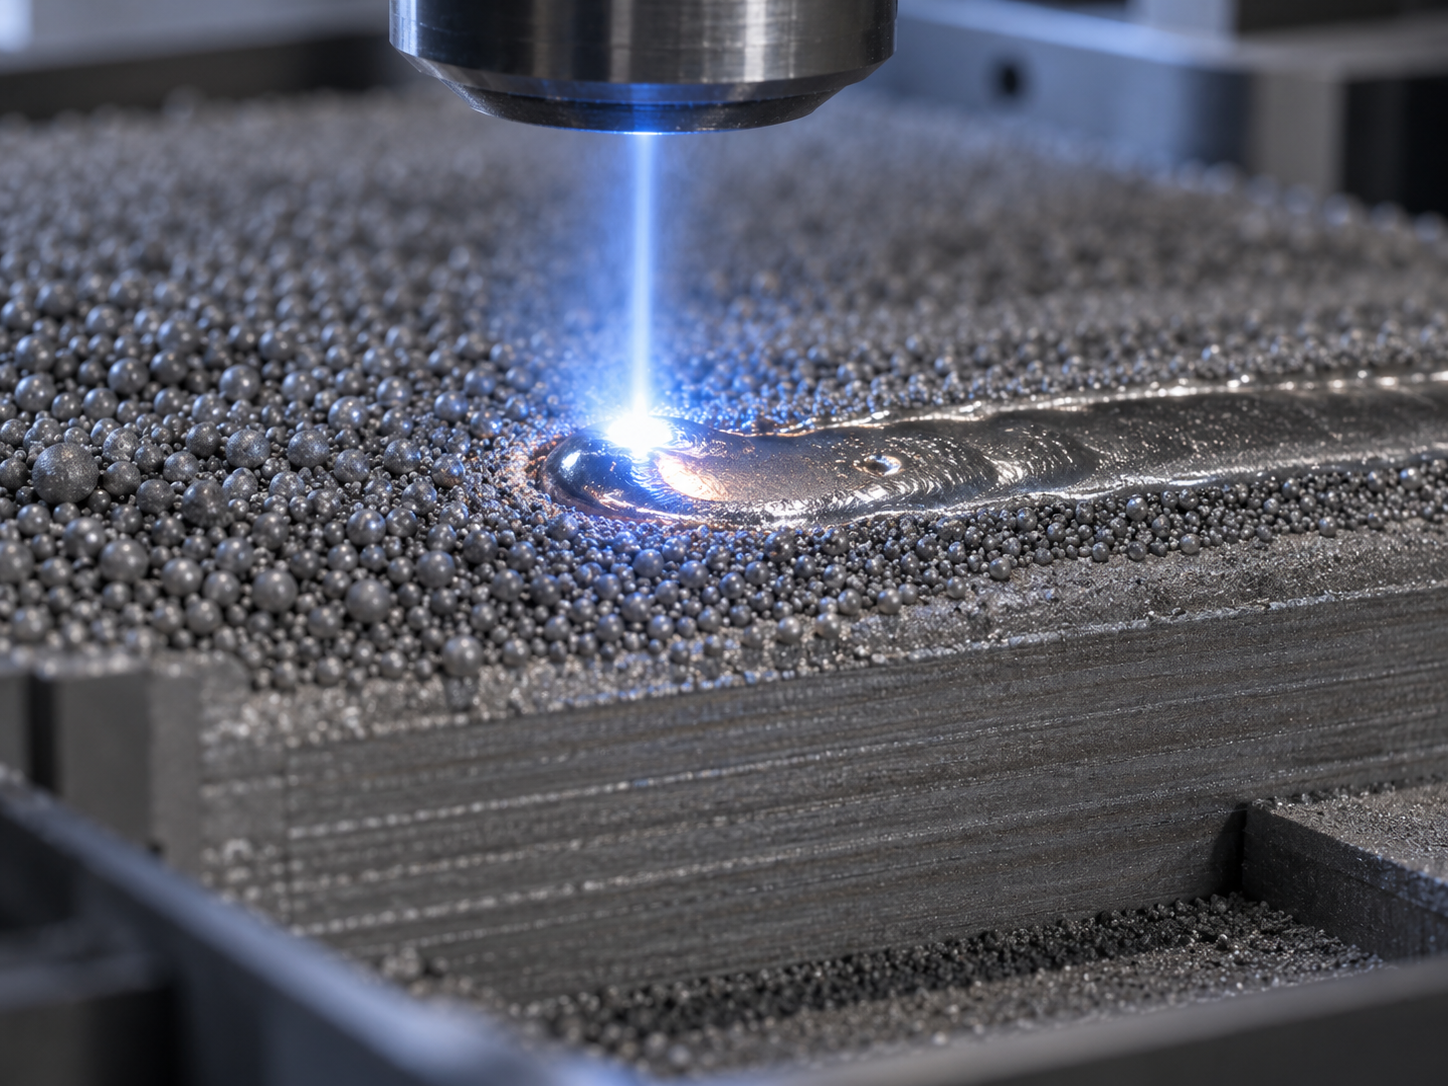
SLM (Selektives Laserschmelzen, oft auch DMLS – Direct Metal Laser Sintering genannt) ist derzeit der Hauptakteur bei präzisen Metallteilen. Die Funktionsweise ist direkt: Ein Laser wird präzise auf einen Punkt im Pulverbett fokussiert, das Metallpulver an diesem Punkt schmilzt schnell und vollständig und bildet ein winziges Schmelzbad; nach dem Abkühlen und Erstarren verbindet sich das neue Material fest mit der darunterliegenden Schicht. Der gesamte Prozess läuft unter einer inerten Atmosphäre aus Argon oder Stickstoff ab und benötigt weder Klebstoff noch flüssiges Bindemittel. Da das Pulver vollständig geschmolzen und nicht nur „verklebt“ wird, sind die Teile dicht und die Oberfläche relativ gut – ideal für dünne Wände, interne Kanäle und Gitterstrukturen, also Geometrien, die mit konventionellen Verfahren schwer herzustellen sind.
Aber es gibt Grenzen: Der Scan läuft Punkt für Punkt, daher dauert ein massiver Block von Handflächengröße sehr lange; die Wärmespannung konzentriert sich in der Nähe des Schmelzbads, Verzug und Risse sind häufige Begleiter; das Pulver ist recycelbar, muss aber gesiebt werden, und das Verbrauchsmanagement ist nicht trivial.
EBM (Electron Beam Melting) nutzt eine andere Energiequelle – den Elektronenstrahl – und muss im Vakuum arbeiten. Das Vakuum vermeidet Störungen des Schmelzbads durch Gase, der Elektronenstrahl hat hohe Leistung und schnelle Scan-Geschwindigkeit, und beim Drucken kann das gesamte Pulverbett auf eine höhere Temperatur vorgewärmt werden. Dadurch ist der Temperaturgradient um das Schmelzbad flacher, die Eigenspannungen sind meist geringer als beim Laserweg und die Verformungsneigung etwas kleiner. Der Preis dafür ist eine rauere Oberfläche, Pulverpartikel haften leicht teilweise an der Oberfläche und müssen oft durch Nachbearbeitung oder Sandstrahlen entfernt werden.
Binder Jetting: Erst „kleben“ zum Grünkörper, dann Sintern im Ofen
Binder Jetting funktioniert ganz anders. Es schmilzt das Metall nicht, sondern sprüht mit einem Druckkopf flüssiges Bindemittel entsprechend dem Querschnittsmuster auf das Pulverbett und verklebt das Metallpulver zu einem Grünkörper. Schicht für Schicht entsteht ein „Grünteil“, das anschließend entfettet und gesintert wird, wobei das Bindemittel verdampft und sich zwischen den Metallpartikeln eine metallurgische Bindung bildet.
Der Vorteil dieses Weges ist die Geschwindigkeit – der Druckkopf kann eine große Fläche auf einmal abdecken und ist nicht durch die punktweise Scan-Geschwindigkeit eines Lasers begrenzt, was für kleine und mittlere Stückzahlen mit relativ regelmäßiger Struktur geeignet ist. Allerdings ist er sehr empfindlich gegenüber dem Sinterprozess: Das Teil schrumpft im Sinterofen insgesamt, und die Schrumpfrate muss vorab im CAD-Modell kompensiert werden; bei schlechter Ofenprofilsteuerung leiden Dichte und Maßhaltigkeit. Ob Binder-Jetting-Teile letztlich Schmiedequalität erreichen, hängt daher stark vom Sinterprozess ab, nicht nur vom Druckprozess.
Metallextrusion: Wie FDM einen „Grünteil“ drucken, 15–20 % Schrumpfung sind normal
Bei der Metallextrusion werden Metallpulver und Polymer- oder Wachsbindemittel gemischt und zu Filament gezogen, das ähnlich wie beim FDM extrudiert wird. Das gedruckte Teil heißt „Grünteil“ – es hat eine Form, ist aber noch kein Metallteil, da die Metallpartikel nur durch das Bindemittel zusammengehalten werden. Danach folgen Entfetten (das meiste Bindemittel wird entfernt) und Sintern (die Metallpartikel wachsen zusammen).
Das kontraintuitivste an diesem Weg: Beim Sintern schrumpft das Teil in alle drei Richtungen, typischerweise um etwa 15–20 %. Das heißt, wenn Sie ein 100-mm-Teil wollen, muss das CAD-Modell vorab auf etwa 118–125 mm vergrößert werden. Der Skalierungsfaktor wird nicht geschätzt, sondern anhand der Sinterkurven des Materiallieferanten und von Testdrucken verifiziert. Die Gerätehürde der Metallextrusion ist relativ niedrig und der Materialwechsel flexibel, aber Dichte und mechanische Eigenschaften sind meist schlechter als bei der Pulverbettfusion – geeignet für Prototypen, Vorrichtungen und unkritische Strukturteile, weniger als direkter Ersatz für lasttragende Schmiedeteile.
Keiner der vier Wege ist absolut „der beste“, es gibt nur „passt oder passt nicht“. Bei der Auswahl stellen Sie zuerst drei Fragen: Braucht das Teil Dichte und Präzision oder Geschwindigkeit und Kosten? Wie komplex ist die Geometrie? Muss es letztlich Last tragen oder hohe Temperaturen aushalten? Nach diesen drei Fragen ist der Weg meist klar.
Welche Materialien für den Metall-3D-Druck? Titanlegierung, Edelstahl, Aluminiumlegierung – wie wählen
Beim Metall-3D-Druck kommt man am Thema Material nicht vorbei. Die Auswahllogik ist aber nicht „Werkstoffnummern auswendig lernen“, sondern umgekehrt: Zuerst sagen, welche Eigenschaft fehlt, dann die Materialfamilie ableiten. Die nutzbaren Metalle für den Metall-3D-Druck sind im Wesentlichen nur wenige Familien – Titan, Edelstahl, Aluminium, Kobalt-Chrom, Nickelbasis – der Unterschied liegt darin, dass jede ihre „Macken“ hat: Manche lassen sich gut drucken, andere sind schwierig, und manche entfalten ihre Eigenschaften erst nach einer Wärmebehandlung.
Titanlegierung: leicht, stark, teuer – eingesetzt, wo „jedes Gramm zählt“
Das Kernverkaufsargument von Titanlegierungen ist die hohe spezifische Festigkeit – bei gleicher Festigkeit deutlich leichter als Stahl, dazu korrosionsbeständig und biokompatibel, daher häufig in Luftfahrtstrukturen, medizinischen Implantaten und hochwertigen Fahrradteilen. Der Metall-3D-Druck kann genau die gitterartigen Leichtbaustrukturen erzeugen, die konventionelles Schmieden nicht schafft – eine natürliche Kombination.
Zu beachten: Titanpulver ist reaktiv und teuer, der Druck muss in inerter Atmosphäre erfolgen, und die Wärmespannung ist groß, was leicht zu Verzug führt. Anfängern wird meist nicht empfohlen, mit Titanlegierungen zu beginnen – Kosten und Lernkurve sind steil.
Edelstahl: korrosionsbeständig, ausgereifter Prozess – der sicherste Einstieg für Anfänger
Wenn Sie den Metall-3D-Druck zum ersten Mal ausprobieren, ist Edelstahl meist die risikoärmste Wahl. Die Gründe sind praktisch: ausgereiftes Pulversystem, breites Prozessfenster, vollständige Nachbearbeitungskette (Stützen entfernen, Wärmebehandlung, Zerspanung) und ausreichende Korrosionsbeständigkeit für den Alltag. Werkstoffe wie 316L bieten sowohl Festigkeit als auch Zähigkeit und eignen sich für Funktionsprototypen, Vorrichtungen und Kleinserien-Strukturteile.
Die Grenzen sind ebenso klar – hohe Dichte und hohes spezifisches Gewicht, daher kein Vorteil beim Leichtbau; mittlere Härte, für hochbelastete Verschleißteile muss man andere Materialien in Betracht ziehen. Für die überwiegende Mehrheit der Einstiegsprojekte ermöglicht Edelstahl jedoch, zuerst die Kette „Drucken – Nachbearbeitung – Prüfung“ zum Laufen zu bringen, bevor man über ein Upgrade nachdenkt.
Aluminiumlegierung: der Reiz des Leichtbaus und seine Druckschwierigkeiten
Der Reiz von Aluminiumlegierungen liegt in Leichtigkeit, guter Wärmeleitfähigkeit und relativ kontrollierbaren Kosten, häufig verwendet in Automobilbau, Drohnen und Kühlstrukturen. Im Metall-3D-Druck zählt es jedoch zu den „schwierigen“ Werkstoffen: Aluminiumpulver ist reaktiv und oxidationsanfällig, der Laserreflexionsgrad ist hoch, die Energieabsorption effizient gering, und das Risiko von Porosität und unverschmolzenen Fehlstellen ist größer als bei Edelstahl.
Außerdem ist die Staubexplosionsgefahr von Aluminiumpulver sicherheitstechnisch gesondert zu behandeln (wird im Sicherheitsabschnitt später ausführlich erläutert). Wer Aluminiumteile drucken will, sollte mit einem erfahrenen Dienstleister zusammenarbeiten und es nicht als erstes Versuchsobjekt verwenden.
Kobalt-Chrom-Legierungen und Nickelbasis-Superlegierungen: geboren für Härte und hohe Temperaturen
Diese beiden Kategorien sind „bedarfsgetriebene“ Materialien. Kobalt-Chrom-Legierungen sind hart, verschleißfest und korrosionsbeständig und häufig in der Zahnmedizin (Kronen, Gerüste) und bei Verschleißteilen zu finden; Nickelbasis-Superlegierungen behalten ihre Festigkeit bei hohen Temperaturen und werden für Heißendkomponenten und turbinenbezogene Teile verwendet. Gemeinsam ist ihnen: teuer, enges Prozessfenster, hohe Anforderungen an die Nachbearbeitung – meist keine Option für Anfänger.

Bei der Materialauswahl lohnt es sich, sich zuerst drei Fragen zu stellen: ① Wovor hat dieses Teil am meisten Angst (vor Gewicht? vor Rost? vor Hitze? vor Verschleiß?); ② Kann die Druckoberfläche direkt als Funktionsfläche genutzt werden (in den meisten Fällen nicht, es muss Zerspanungszugabe vorgesehen werden); ③ Bekomme ich für dieses Material die passende Nachbearbeitung (z. B. benötigen Titanlegierungen oft eine Vakuum-Wärmebehandlung, die nicht jede Werkstatt hat). Nach diesen drei Fragen ist die Materialauswahl meist auf ein oder zwei Optionen eingegrenzt. Die verbleibende Verifizierung überlässt man einem kleinen Testdruck und tatsächlichen Messungen – das ist verlässlicher als jede Parameterliste.
Wie fein kann der Metall-3D-Druck drucken? Typische Genauigkeit, kleinste Merkmale und Größenlimits
„Wie fein kann man drucken?“ ist oft die erste Frage, wenn man zum ersten Mal mit dem Metall-3D-Druck in Berührung kommt. Aber Genauigkeit lässt sich nie mit einer einzigen Zahl zusammenfassen – sie zerfällt in mindestens vier Dimensionen: Die Schichtdicke bestimmt das Detail in Z-Richtung und die Oberflächenrauheit, die kleinste Merkmalsgröße bestimmt, wie dünn und klein man konstruieren kann, die Toleranz bestimmt, ob es passt oder nicht, und die druckbare Größe bestimmt, ob das Gerät das Teil überhaupt aufnehmen kann. Erst wenn man das aufschlüsselt, kann man beurteilen, ob ein Design für den Metall-3D-Druck geeignet ist.
Schichtdicke: die erste Wasserscheide der Oberflächenqualität
Bei Pulverbettverfahren (SLM/DMLS) liegt die Schichtdicke branchenüblich im Bereich von 20–100 Mikrometern. Je kleiner die Zahl, desto feiner die Z-Stufen und desto näher kommt die Oberfläche einem „Schleifpapier-Gefühl“ statt einem „Körner-Gefühl“; aber halbiert man die Schichtdicke, verdoppelt sich die Druckzeit in etwa, und die Kosten steigen mit. Noch entscheidender: Die Schichtdicke wirkt sich direkt auf Teile mit gewölbten oder schrägen Flächen aus – dasselbe CAD-Modell fühlt sich bei 50 Mikrometern und 20 Mikrometern völlig unterschiedlich an. Die Wahl der Schichtdicke ist also nicht „je dünner, desto besser“, sondern ein Kompromiss zwischen optischen Anforderungen, Rauheit der Montageflächen und Druckzeit. Wenn Sie nur die Glattheit einer bestimmten Passfläche wichtig finden, ist es besser, diesen Flächen Zugabe zu geben und sie nach dem Druck per CNC feinzubearbeiten, statt global die Schichtdicke zu reduzieren.
Kleinste Merkmalsgröße und Toleranz: die unsichtbare rote Linie auf der Designseite
Beim SLM/DMLS-Weg wird eine kleinste Merkmalsgröße von nicht unter 1 Millimeter empfohlen. Feinere Säulen, dünnere Wände, schmalere Nuten lassen sich nicht unbedingt gar nicht drucken, aber Ausbeute und Konsistenz verschlechtern sich deutlich – Pulver kann nicht haften, das Schmelzbad kann kollabieren, Stützen lassen sich möglicherweise nicht sauber entfernen. Wenn Sie also „0,3 mm dünne Wand“ sehen, nicht vorschnell urteilen, sondern fragen: Welche Funktion hat dieses Merkmal im Teil? Ist es nur dekorative Textur, kann man es großzügiger auslegen; ist es eine kritische Dimension einer elastischen Struktur, muss man es gemeinsam mit der Prozessseite bewerten.
Bei Toleranzen wird beim Metall-3D-Druck oft in Prozent angegeben, typischerweise in der Größenordnung von ±0,1 %, aber beim konkreten Teil hängt es von Ausrichtung, Stützposition, Wärmebehandlungsverzug, Materialschrumpfung und weiteren Faktoren ab. Für einen neuen Entwurf beim ersten Testdruck werden in der Regel keine Maßtoleranzen zugesichert – das ist keine Frage des Könnens, sondern des physikalischen Prozesses vom Modell zum Festkörper, der Variablen enthält. Der sichere Weg: Funktionsflächen mit Bearbeitungszugabe versehen, nach dem Druck kritische Passflächen per CNC feinbearbeiten und die Toleranzverantwortung auf kontrollierbare Prozessschritte verlagern.

Größenlimits: Wie groß ist der Unterschied zwischen Desktop- und Industrieklasse
Für die druckbare Größe gibt es keine einheitliche Antwort, da die Gerätespanne zu groß ist. Desktop- oder kleine bis mittlere Metallmaschinen haben typische Bauraumgrößen im Bereich von 100–300 Millimetern; Industrieanlagen können größer sein, aber nicht unbegrenzt – je größer das Teil, desto deutlicher die Wärmespannungsakkumulation und desto höher das Risiko von Verzug und Rissen, was oft konservativere Stützstrategien und längere Druckzeiten erfordert. Bei großen Teilen ist es daher üblich, nicht einen ganzen Block zu drucken, sondern Teile separat zu drucken und sie anschließend durch Schweißen oder Zerspanungspassung zu montieren. Wenn Ihr Teil nahe an die Gerätegrenze kommt, klären Sie vorab mit der Prozessseite die Ausrichtung und das Teilungskonzept, statt erst nach dem Hochladen des Modells festzustellen, dass es nicht passt.
Designseitige Einschränkungen: entscheiden oft früher über Erfolg oder Misserfolg als Geräteparameter
Wichtiger als die Parameter auf dem Typenschild sind die folgenden designseitigen Einschränkungen:
- Oberflächenrauheit: Die Druckoberfläche kann in der Regel nicht direkt als Dichtfläche oder Gleitpassfläche dienen, es muss Zugabe für die Nachbearbeitung vorgesehen werden;
- Überhangwinkel: Überhänge über etwa 45 Grad benötigen in der Regel Stützen, sonst drohen Einsturz oder Gratbildung; je mehr Stützen, desto größer der Aufwand für Entfernen und Oberflächenbehandlung;
- Minimaler Innendurchmesser von Kanälen: Je feiner der Kanal, desto schwieriger die Pulverentfernung; zurückbleibendes Pulver ist ein Risiko für die spätere Nutzung, daher müssen beim Design Pulverentfernungskanäle und Auslässe berücksichtigt werden;
- Ausrichtung: Dasselbe Modell hat in einer anderen Orientierung eine andere Stützmenge, Oberflächenqualität und Verformungsrisiko – das muss bereits beim Slicen festgelegt werden.
Erst wenn man diese Einschränkungen zusammen mit Schichtdicke, kleinstem Merkmal und Toleranz betrachtet, kann man beantworten, ob „dieses Teil für den Metall-3D-Druck geeignet ist“. Die oben genannten Zahlen sind Orientierungspunkte, keine Zusagen – maßgeblich sind die Zeichnungsanforderungen, das Materialsystem und die tatsächliche Testdruckbestätigung. Wenn Sie die Machbarkeit eines konkreten Teils zuerst prüfen möchten, können Sie mit dem Hochladen der Zeichnung und der Bestätigung kritischer Maße und Funktionsflächen beginnen.
Ist nach dem Drucken wirklich Schluss? Warum Nachbearbeitung und Prüfung nicht übersprungen werden dürfen
Viele verbinden mit dem Metall-3D-Druck die Vorstellung: „Der Laser fährt darüber, dann ist das Teil fertig.“ Tatsächlich ist das Stück, das man aus der Maschine nimmt, nur ein Halbfertigprodukt: Es hängt noch an einer Menge Stützstrukturen, in inneren Kanälen kann nicht vollständig entfernter Metallpulverrest stecken, die Oberfläche ist so rau, dass man sich daran schneiden kann, und die inneren Eigenspannungen sind noch nicht abgebaut. Damit daraus ein einbau- und einsatzfähiges Bauteil wird, lässt sich die anschließende Nachbearbeitungskette keinen einzigen Schritt einsparen.
Stützen entfernen und Pulver austragen: Restpulver in inneren Kanälen ist ein häufiges Risiko
Stützen sind Strukturen, die beim Drucken Überhangflächen und die Wärmeabfuhr abstützen. Nach der Entnahme müssen sie mit Zange, Säge oder sogar spanender Bearbeitung entfernt werden, wobei an den Kontaktflächen oft ein Grat zurückbleibt. Noch aufwendiger als das Entfernen der Stützen ist das Pulveraustragen: Beim Drucken mit pulverbettbasierten Verfahren füllt nicht aufgeschmolzenes Pulver die Innenräume und Kanäle des Bauteils. Außen lässt es sich durch Abblasen und Vibration entfernen, doch in langen, gekrümmten inneren Kanälen bleibt häufig Restpulver zurück. Dieses Restpulver kann bei der späteren Wärmebehandlung zu harten Klumpen versintern und im eingebauten Zustand wie Schleifkörner wirken. Schon in der Designphase sollte man sich fragen: Kommt das Reinigungswerkzeug in diesen inneren Kanal überhaupt hinein?
Wärmebehandlung und Bearbeitung der Passflächen: Druckflächen sind meist keine direkte Montagebasis
Das schichtweise Laseraufschmelzen ist ein Prozess mit schnellem Erhitzen und schnellem Abkühlen, wodurch sich im Bauteil Eigenspannungen aufbauen. Werden sie nicht abgebaut, kann es beim Trennen der Stützen oder bei der späteren spanenden Bearbeitung zu Verformungen oder sogar Rissen kommen. Üblich ist Spannungsarmglühen; bei Anforderungen an höhere Dichte und Ermüdungsfestigkeit kommt auch heißisostatisches Pressen (HIP) infrage. Ob und wie das gemacht wird, hängt vom Werkstoff und den Einsatzbedingungen ab.
Hier liegt eine der häufigsten Anfängerfallen: die Druckfläche direkt als feinbearbeitete Fläche zu verwenden. Die gedruckte Oberfläche ist in der Regel deutlich rauer als eine spanend bearbeitete Fläche, und auch die Maße weisen Stufen durch die Schichtdicke sowie Abweichungen durch Wärmeschrumpfung auf. Alle Passflächen, Positionierflächen, Dichtflächen und Gewindebohrungen sollten in der Regel mit Aufmaß versehen und anschließend per CNC feinbearbeitet werden. Das heißt: Metall-3D-Druck und CNC-Bearbeitung sind oft zwei aufeinanderfolgende Schritte in derselben Prozesskette und keine Entweder-oder-Entscheidung.
Oberflächenbehandlung und Prüfung: Maße per Koordinatenmessgerät oder 3D-Scan abgleichen, Inneres zerstörungsfrei prüfen
Die Oberflächenbehandlung wird nach Bedarf gewählt: Sandstrahlen zum Entgraten und Angleichen des Erscheinungsbilds, Polieren zur Verringerung der Rauheit, elektrochemisches oder elektrolytisches Polieren für komplexe Innenräume. Ob sie nötig ist, richtet sich nach der Oberflächenrauheit in der Zeichnung und der tatsächlichen Funktion, nicht danach, „etwas schöner“ zu wirken.
Die Prüfung erfolgt auf zwei Ebenen: Äußere Maße werden mit einem Koordinatenmessgerät oder per 3D-Scan als Punktwolke mit dem CAD verglichen, sodass Abweichungen direkt sichtbar werden; innere Defekte wie Poren oder mangelnde Verschmelzung sind mit bloßem Auge nicht erkennbar und erfordern zerstörungsfreie Verfahren wie industrielle CT oder Ultraschall. Bemerkenswert ist: Toleranzen von Metall-3D-Druckteilen werden häufig in Prozent angegeben, und beim ersten Muster eines neuen Designs ist die Einhaltung der Maße meist nicht garantiert – das Erstmuster sollte eher als Prüfteil betrachtet werden, über Serie lässt sich erst nach dem Vermessen sprechen. Themen wie heißisostatisches Pressen, Bearbeitungsaufmaß und Prüfverfahren sollten am besten schon vor der Bestellung mit dem Fertigungspartner abgestimmt werden, statt erst beim Erhalt des Bauteils festzustellen, dass es nicht passt.
Sicherheitsleitfaden für Anfänger: Risiken und Schutzmaßnahmen bei Metallpulver, Laser und Inertgas
Metall-3D-Druck wirkt sauber – keine Kühlschmierstoffe, keine Späne, und wenn die Maschinentür zu ist, läuft alles von selbst. Doch im Inneren der Anlage gibt es gleich mehrere eher unauffällige Gefahrenquellen: brennbares Feinputver, unsichtbaren starken Laser, Inertgas, das den Sauerstoff verdrängt, sowie unmittelbar nach dem Druck noch heiße Bauteile. Anfänger konzentrieren sich leicht ganz auf Parameter und Modell und übersehen diese Punkte. Im Folgenden wird nach dem Schema „Risiko → Warum → Vorgehen“ aufgeschlüsselt.
Metallpulver: Inhalationsrisiko und Staubexplosionsrisiko
Die im Metall-3D-Druck verwendeten Pulver haben üblicherweise Partikelgrößen im Bereich von einigen zehn Mikrometern und sind feiner als Mehl. Feines Pulver bringt zwei Probleme mit sich. Erstens die Inhalationsgefahr: Titan-, Aluminium- und Nickelbasislegierungspulver sind bei langfristiger Inhalation für Atemwege und Lunge ungünstig; beim Pulveraustragen, Sieben und Recyceln wird am meisten aufgewirbelt. Zweitens die Staubexplosion: Reaktive Metalle wie Aluminium- und Titanpulver können in Luft ab einer bestimmten Konzentration und bei Kontakt mit elektrostatischen Funken oder offener Flamme verpuffen – die Energie einer Staubexplosion ist oft viel größer als die eines massiven Metallstücks gleicher Masse.
Die Gegenmaßnahmen sind ein ganzes Bündel und nicht allein mit einer Atemmaske zu bewältigen: Pulveraustragen und Sieben im Abzug oder in der Handschuhbox mit HEPA-Filterung durchführen; Pulverbehälter erden und Bediener gegen elektrostatische Aufladung schützen, um statische Aufladung zu vermeiden; Aluminium- und Titanpulver möglichst unter Inertgas oder explosionsgeschützten Bedingungen lagern; im Arbeitsbereich offene Flammen und funkenbildende Tätigkeiten verbieten; Restpulver nicht einfach in den Mülleimer werfen, sondern gemäß dem Recyclingprozess des Lieferanten entsorgen.
Laser: Class-4-Strahlung lässt sich nicht mit „nicht direkt hineinschauen“ lösen
Die in SLM/DMLS verwendeten Laser fallen unter Class 4; direkte Strahlung und Streustrahlung können Augen und Haut schädigen, und der Infrarotbereich ist unsichtbar. Ein verbreiteter Irrtum ist die Annahme, „wenn man nicht direkt hineinschaut, passiert nichts“ – auch reflektiertes Licht ist gefährlich. Konforme Pulverbettanlagen verfügen über eine Verriegelungsschutzhaube, die den Strahl beim Öffnen abschaltet; wirklich zu verhindern sind das unerlaubte Überbrücken der Verriegelung, manuelle Einstellarbeiten bei geöffneter Haube sowie der Ersatz passender Laser-Schutzbrillen durch gewöhnliche Sonnenbrillen. Bei Wartungsarbeiten am Strahlengang ist das im Handbuch vorgeschriebene Abschalt- und Spannungsfreischaltverfahren einzuhalten, nicht der eigene Erfahrungswert.
Inertgas: Das eigentliche Erstickungsrisiko liegt im „Geruchlosen“
In der Druckkammer befindet sich Argon oder Stickstoff, um den Sauerstoffgehalt so weit zu senken, dass eine Oxidation des Metalls verhindert wird. Das Problem: Ein Gasleck ist für Menschen nicht wahrnehmbar – geruchlos, farblos, man fühlt sich nur etwas müde. In kleinen geschlossenen Räumen kann ausströmendes Argon den Sauerstoffgehalt unbemerkt auf gefährliche Werte senken. Gegenmaßnahmen: Gasflaschen sichern und Leitungen prüfen, im Raum Sauerstoffmessung und Alarmierung installieren, für ausreichende Lüftung sorgen und Metall-3D-Druckanlagen nicht in Abstellräume ohne Luftwechselmöglichkeit stellen.
Entnahme und Pulveraustragen: hohe Temperaturen und Restpulver
Bauplattform und Bauteile sind direkt nach dem Druck noch heiß; mit normalen Handschuhen zuzugreifen kann zu Verbrennungen führen – abkühlen lassen oder das Bauteil vorschriftsmäßig mit Werkzeugen entnehmen. Beim Austragen von Restpulver aus inneren Kanälen kann nicht aufgeschmolzenes Pulver noch stauben; nicht direkt ins Gesicht blasen. Dieser Schritt betrifft zugleich die Bauteilqualität – Pulver, das in Kanälen nicht sauber entfernt wurde, kann später im eingebauten Zustand herausfallen.
Wenn Sie nur auf der Designseite Metall-3D-Druckteile benötigen, werden diese Risiken hauptsächlich vom schutzfähigen Fertigungspartner getragen; sie zu kennen hilft jedoch einzuschätzen, ob dieser professionell ist – mit einer Frage wie „Wie wird Aluminiumpulver gelagert, gibt es beim Pulveraustragen HEPA?“ lässt sich das Niveau meist gut heraushören. Wenn Sie mit gut bearbeitbarem Edelstahl und kleinen Bauteilen starten möchten, können Sie auf der Seite 3D-Druck-Fähigkeiten den verfügbaren Bereich einsehen und dann über KI-Dialog-Angebot Ihre Anforderung einreichen.
Häufige Probleme beim Metall-3D-Druck: Wie lassen sich Risse, Rauheit und Maßabweichungen lösen?
Zuvor wurde die Kette aus Ablauf, Verfahren, Werkstoffen, Genauigkeit, Nachbearbeitung und Sicherheit durchlaufen; doch in der Praxis stößt der Anfänger meist nicht zuerst auf die Frage „Welche Anlage wähle ich?“, sondern auf einige immer wiederkehrende Probleme: Das Bauteil reißt beim Drucken, die Oberfläche fühlt sich wie Schleifpapier an, und beim Zusammenbau passen die Bohrungen nicht. Diese Probleme wirken verstreut, doch die meisten werden bereits in der Slicing-Phase angelegt. Im Folgenden werden vier häufige Problemklassen nach dem Schema „Phänomen → mögliche Ursache → Lösungsrichtung“ aufgeschlüsselt.
Risse und Verzug: Eigenspannungen „buchen“ sich im Bauteil
Jede Schicht beim Metall-3D-Druck ist ein „Aufschmelzen – schnelles Erstarren“; die Wärmeausdehnung und -kontraktion wird vom umgebenden kalten Metall eingeschränkt, wodurch Spannungen im Bauteil zurückbleiben. Dünnwandige lange Streifen, große flache Platten und scharfe Übergänge neigen am stärksten zu Rissen oder Aufbiegungen. Es gibt drei Lösungsrichtungen: Erstens die Ausrichtung anpassen, sodass lange Kanten möglichst entlang der Scanrichtung verlaufen und große Querschnittssprünge reduziert werden; zweitens die Scanstrategie optimieren (Bereichsscannen, Schachbrettscannen, Wiederaufschmelzen), um die Wärme zu verteilen; drittens ausreichend Stützen vorsehen, besonders an Überhängen und dünnwandigen Wurzeln – Stützen „halten“ nicht nur, sie helfen auch bei der Wärmeabfuhr. Nach dem Druck rechtzeitig eine Spannungsarmglühung durchzuführen ist wirksamer als spätere Korrekturen.
Oberflächenrauheit: Schichtdicke, Pulverpartikelgröße und Überhangwinkel
Die Oberflächenrauheit beim Metall-3D-Druck entsteht hauptsächlich durch den „Treppeneffekt“ – Stufen zwischen den Schichten und anhaftende, nicht vollständig aufgeschmolzene Pulverpartikel. Je größer die Schichtdicke, desto deutlicher die Stufen; je gröber die Pulverpartikel, desto stärker die Pulveranhaftung; je näher der Überhangwinkel an der Horizontalen liegt, desto rauer die Unterseite. Zur Verbesserung kann man beim Slicing die Schichtdicke verringern (auf Kosten längerer Zeit), die Ausrichtung so anpassen, dass kritische Flächen nach oben oder vertikal zeigen, Überhänge stützen oder die Passflächen gleich mit Aufmaß versehen und nach dem Druck spanend bearbeiten. Branchenüblich ist: Druckflächen direkt als Sichtflächen sind akzeptabel, aber Montagebezugsflächen müssen in der Regel nachbearbeitet werden.
Maßabweichungen und Poren: Schrumpfungskompensation und Energiedichte
Maßabweichungen entstehen meist an drei Stellen: Schrumpfung beim Abkühlen des Materials, Anisotropie durch unterschiedliche Ausrichtungen und Verformung während der Wärmebehandlung. Slicing-Software erlaubt in der Regel die Eingabe eines Schrumpfungskompensationsfaktors, doch die Schrumpfung ist je nach Werkstoff und Geometrie unterschiedlich; beim ersten Muster eines neuen Designs ist ein einmaliges Passen kaum möglich, daher sollte Aufmaß für die spanende Bearbeitung vorgesehen werden. Poren und mangelnde Verschmelzung hängen meist mit zu geringer Energiedichte, zu hoher Scangeschwindigkeit oder zu hohem Sauerstoffgehalt in der Atmosphäre zusammen – sichtbar als innere Hohlräume und unzureichende Dichte. Solche Probleme lassen sich oft erst durch Aufschneiden oder zerstörungsfreie Prüfung feststellen; bei kritischen lasttragenden Teilen darf man sich daher nicht auf das Aussehen verlassen.
Warum neigen Metall-3D-Druckteile zu Rissen?
Hauptursache sind Eigenspannungen aus dem schichtweisen Aufschmelzen und schnellen Erstarren, die sich an dünnen Wänden, großen flachen Platten und scharfen Ecken konzentriert abbauen. Übliche Gegenmaßnahmen sind das Anpassen der Ausrichtung, die Optimierung der Scanstrategie, ausreichende Stützen und eine rechtzeitige Spannungsarmglühung nach dem Druck. Ob sich Risse konkret vermeiden lassen, hängt von der Bauteilgeometrie und dem Werkstoff ab; vor dem Musterbau sollte dies mit dem Fertigungspartner abgestimmt werden.
Kann die Oberflächenrauheit beim Metall-3D-Druck direkt als Montagefläche verwendet werden?
In der Regel nicht empfehlenswert. Auf der Druckfläche treten Treppeneffekte und anhaftendes Pulver auf, sodass die Rauheit häufig nicht den Passungsanforderungen entspricht. In der Branche ist es üblich, an Passflächen Bearbeitungszugaben vorzusehen und nach dem Druck per CNC auf die Zeichnungstoleranz feinzubearbeiten. Handelt es sich nur um Sichtflächen oder nicht passende Flächen, sind Sandstrahlen und Polieren nach dem Druck meist akzeptabel.
Warum stimmen die Maße beim Metall-3D-Druck nicht mit dem Modell überein?
Häufige Ursachen sind Schrumpfung durch Materialabkühlung, Anisotropie durch die Ausrichtung im Bauraum sowie Verformung durch Wärmebehandlung. In der Slicing-Software kann eine Schrumpfungskompensation eingegeben werden, doch die Schrumpfungsbeträge unterscheiden sich je nach Material und Geometrie; bei einem neuen Design kann beim ersten Musterdruck in der Regel keine Toleranz garantiert werden. Sicher ist es, bei kritischen Maßen Zugaben vorzusehen, nach dem Druck zu messen und dann zu entscheiden, ob eine spanende Bearbeitung erforderlich ist.
Was tun bei inneren Poren im Metall-3D-Druck?
Poren und unverschmolzene Bereiche hängen meist mit unzureichender Energiedichte, zu hoher Scan-Geschwindigkeit oder einem zu hohen Sauerstoffgehalt in der Atmosphäre zusammen. Solche Fehler sind von außen nicht sichtbar; kritische Teile erfordern in der Regel zerstörungsfreie Prüfungen. Verbesserungsansätze sind die Abstimmung von Laserleistung und Scan-Geschwindigkeit, eine bessere Kontrolle der Atmosphäre und bei Bedarf heißisostatisches Pressen zur Erhöhung der Dichte. Die konkreten Parameter müssen je nach Material und Anlage festgelegt werden.
Lassen sich diese Probleme beim Metall-3D-Druck bereits in der Slicing-Phase vermeiden?
Ein erheblicher Teil davon ja. Ausrichtung im Bauraum, Stützstruktur-Design, Scan-Strategie und Schrumpfungskompensation werden in der Slicing-Phase festgelegt und beeinflussen direkt die Spannungsverteilung, die Oberflächenqualität und die Maßgenauigkeit. Ein Bauteil von vornherein als „Design + Prozess“ zu betrachten, spart Kosten gegenüber Nacharbeit nach dem Druck. Bei komplexen Teilen empfiehlt es sich, zunächst einen kleinen Testdruck zur Prozessvalidierung durchzuführen.
Key takeaways
- Metall-3D-Druck gehört zur additiven Fertigung. Der Kern ist das schichtweise Aufbauen (Pulver auftragen – Schmelzen – erneut Pulver auftragen) und nicht das Abtragen überschüssigen Materials aus einem massiven Metallblock.
- Es gibt vier Hauptrichtungen: Laserstrahlschmelzen im Pulverbett (SLM/DMLS), Elektronenstrahlschmelzen (EBM), Binder Jetting und Metallextrusion (Drucken mit anschließendem Entfetten und Sintern). Die ersten beiden sind „Schmelzen“, die letzten beiden sind „Formen + Sintern“.
- „Wie man druckt“ ist eine vollständige Kette: 3D-Modellierung → Stützen und Ausrichtung → Slicing → schichtweiser Druck → Stützen entfernen und Wärmebehandlung → Oberflächenbehandlung → Maß- und Innenfehlerprüfung. Wird ein Schritt übersprungen, zeigt sich das am fertigen Teil.
- Typische Genauigkeiten sind als „Orientierungspunkte“ zu verstehen, nicht als Zusage: Die Schichtdicke liegt häufig im Bereich von 20–100 Mikrometern, für SLM wird als kleinste Merkmalsgröße in der Branche oft nicht weniger als 1 Millimeter empfohlen, bei der Metallextrusion liegt die Sinterschrumpfung typischerweise bei 15–20 %, und bei einem neuen Design wird beim ersten Musterdruck üblicherweise keine Toleranz garantiert.
- Sicherheit ist Pflicht für den Einstieg: Das Einatmen von Metallpulver und Staubexplosionen, Laserstrahlung der Klasse 4, Erstickungsgefahr durch Inertgase und Verbrennungen durch hohe Temperaturen – für diese vier Risikokategorien gibt es jeweils passende Schutzmaßnahmen.



