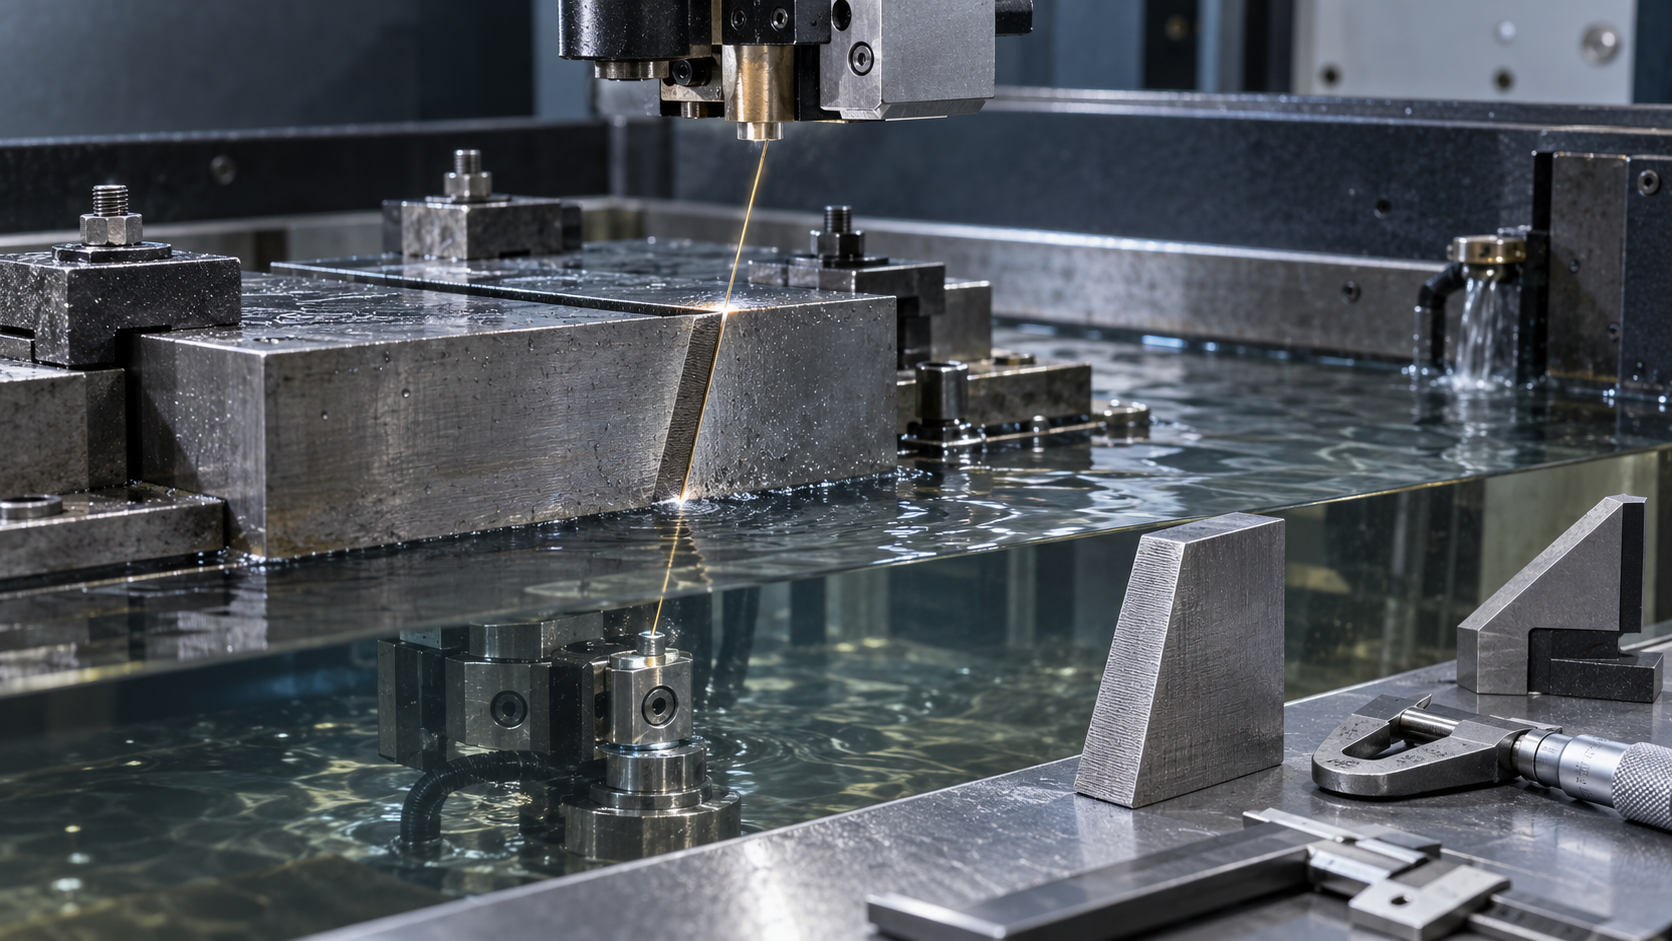
Geometrische Grundlagen der Konusbearbeitung beim Drahterodieren: Aufgaben der oberen und unteren Drahtführungsdüse sowie der Programmbahnebene
Der einseitige Konuswinkel ist auf 4° eingestellt, nach dem Probeschnitt werden jedoch 3,95° gemessen. Eine solche Abweichung bedeutet nicht zwangsläufig, dass der programmierte Winkel falsch eingegeben wurde. Zunächst müssen drei Positionen unterschieden werden: die Programmbahnebene sowie die Ebenen der unteren und der oberen Drahtführungsdüse. Beim Geradschnitt wird der Höhenunterschied zwischen diesen Ebenen leicht übersehen; bei der Konusbearbeitung beim Drahterodieren bestimmen sie jedoch gemeinsam den tatsächlichen Weg des Elektrodendrahts.
Man kann sich den Elektrodendraht als schräge Linie vorstellen, die die beiden Drahtführungsdüsen miteinander verbindet. Die untere Drahtführungsdüse dient üblicherweise als Referenz für die X- und Y-Richtung. Die obere Drahtführungsdüse erzeugt über die U- und V-Achse eine seitliche Verschiebung, wodurch der Elektrodendraht gegenüber dem Werkstück geneigt wird. Im Allgemeinen gilt: Je größer die U-/V-Verfahrbewegung, desto größer der entstehende Konus. Auf welcher Koordinatenebene die Verschiebung bezogen wird und wie die positive bzw. negative Richtung definiert ist, muss jedoch anhand des jeweiligen Maschinensteuerungssystems festgelegt werden.
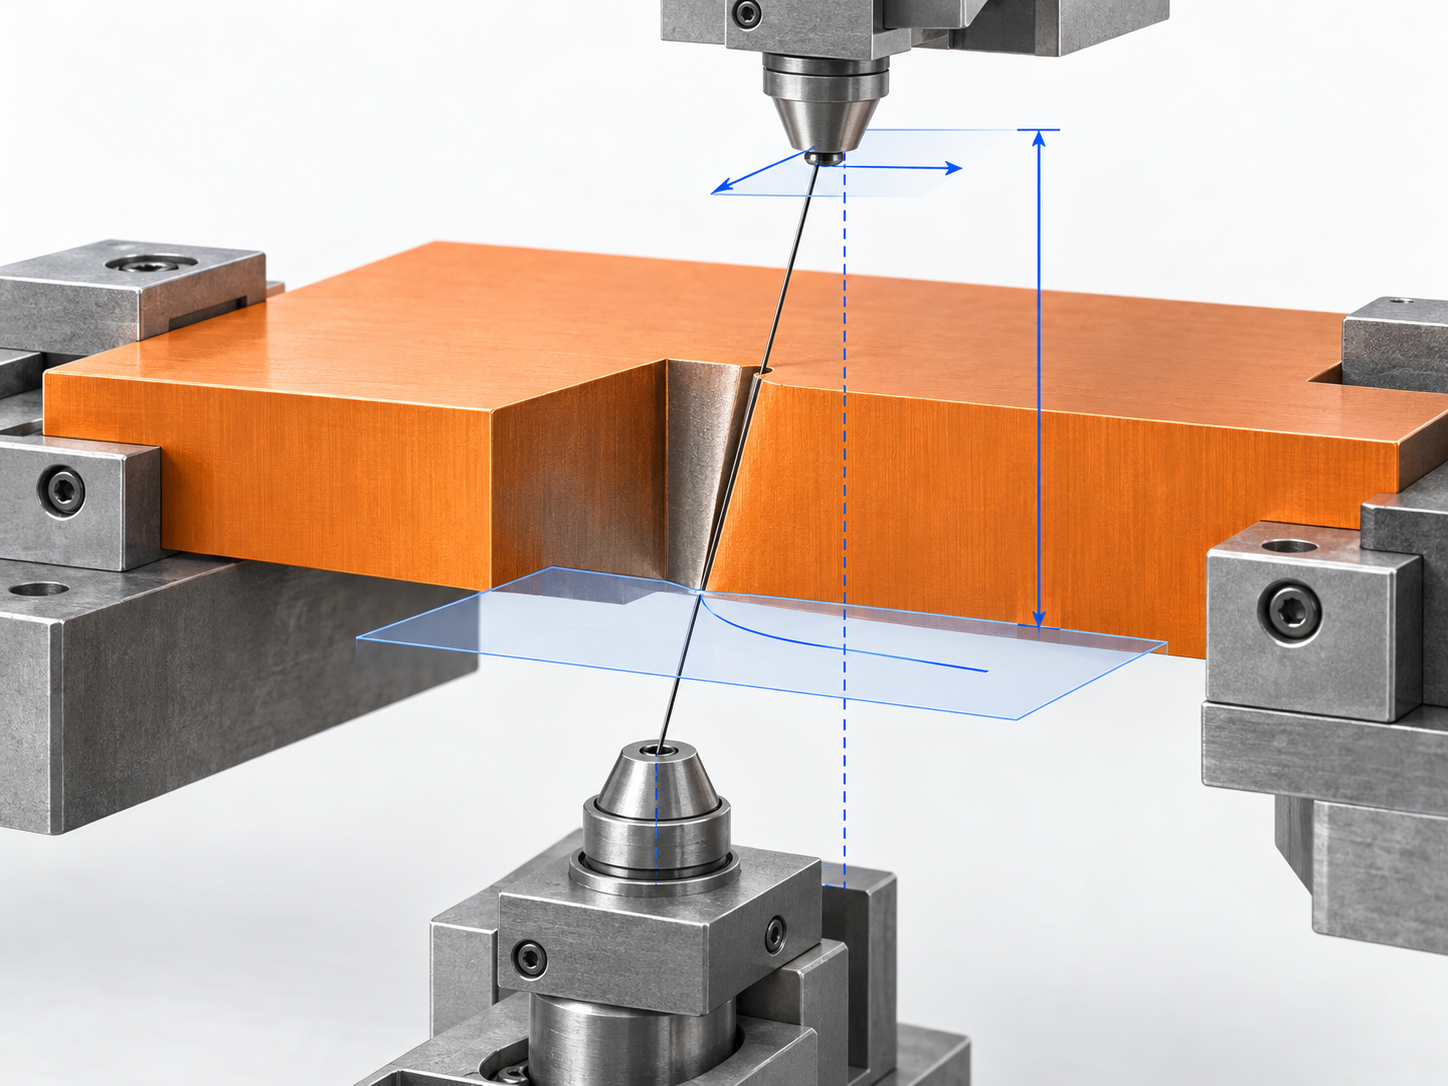
Die Herausforderung der Konusbearbeitung besteht daher nicht darin, einfach einen Winkel einzugeben, sondern darin, die Koordinatenkompensation zwischen Ebenen auf unterschiedlichen Höhen korrekt zuzuordnen. Beim anschließenden Probeschnitt sollte zunächst der tatsächliche Konus gemessen und danach die Abmessung auf der Programmbahnebene korrigiert werden: In der Regel wird zuerst der Winkel mit ZSD und anschließend die Abmessung mit ZID korrigiert. Parameternamen und Algorithmen sind nicht bei allen Drahterodiermaschinen einheitlich. Zahlenwerte dürfen daher nicht ohne Bezug zum Maschinenhandbuch übernommen werden.
Warum treten bei der Konusbearbeitung beim Drahterodieren Winkel- und Maßabweichungen auf?
Der einseitige Konuswinkel ist auf 4° eingestellt, nach dem Probeschnitt werden jedoch 3,95° gemessen. Gleichzeitig beträgt das auf der Programmbahnebene geforderte Maß 6,000 mm, während tatsächlich nur 5,978 mm gemessen werden. Solche Abweichungen sind nicht zwangsläufig auf einen Berechnungsfehler im Programm zurückzuführen. Häufige Ursachen sind, dass Winkeldefinition, Messbezug, Koordinatenhöhe und Maschinenzustand nicht getrennt überprüft wurden. Bei der Konusbearbeitung beim Drahterodieren müssen mindestens drei Bezugselemente unterschieden werden: die Programmbahnebene sowie die Ebenen der unteren und der oberen Drahtführungsdüse. Der Höhenunterschied zwischen den verschiedenen Ebenen beeinflusst unmittelbar die seitliche Verschiebung des Elektrodendrahts und die Werkstückkontur.
Zunächst den einseitigen Konuswinkel und die Messebene bestätigen
Bei den 4° in der Zeichnung muss zunächst geklärt werden, ob es sich um den einseitigen Konuswinkel oder um den eingeschlossenen Winkel zwischen den beiden Seiten handelt. Bei der Messung muss außerdem angegeben werden, ob es sich um einen Stempel oder eine Matrize handelt, welche Seite des Werkstücks gemessen wird und ob sich das Maß auf die Oberseite, die Unterseite oder die Programmbahnebene bezieht. Wird der gesamte Konus mit dem einseitigen Winkel gleichgesetzt oder unterscheidet sich die Messhöhe von der programmierten Höhe, kann sich die Korrekturrichtung trotz korrekter trigonometrischer Berechnung umkehren.
ZSD, ZID und der Maschinenzustand beeinflussen gemeinsam das Ergebnis
Bei einigen CNC-Steuerungen für das Drahterodieren kann ZSD zur Beschreibung oder Korrektur der höhen- und versatzbezogenen Zusammenhänge der Konizität verwendet werden. ZID kann an der Berechnung der Abmessungen oder Höhendifferenzen auf der Programmebene beteiligt sein, während Z0 häufig mit dem Koordinatenbezug zusammenhängt. Diese Bezeichnungen, die positiven und negativen Richtungen sowie die Berechnungsalgorithmen dürfen jedoch nicht unabhängig von der jeweiligen Steuerung übernommen werden. Die tatsächliche Werkstückdicke, die Höhe zwischen der Drahtführung und der Tischoberfläche, die Rechtwinkligkeit des Drahtes, die Spannung, die Spülung und die Stabilität der Entladung können dazu führen, dass der eingestellte Winkel vom gemessenen Winkel abweicht.
Beginnen Sie bei der Fehlersuche daher nicht sofort mit einer Änderung von ZSD, sobald Sie 3.95° sehen. Prüfen Sie zunächst, ob die Abweichung stabil ist, ob die Konturen auf den oberen und unteren Höhen übereinstimmen, und kontrollieren Sie das Drahtführungssystem sowie den Zustand des Elektrodendrahtes. Nachdem die grundlegende Stabilität der Maschine bestätigt wurde, sollte das Problem in zwei Aufgaben aufgeteilt werden: Zuerst wird die tatsächliche Konizität korrigiert, anschließend die Abmessung auf der Programmebene. Nur so lässt sich feststellen, ob der Fehler von den Geometrieparametern oder von den mechanischen Bedingungen und den Entladebedingungen verursacht wird.
Vorbereitung für das konische Drahterodieren: Bezug ermitteln, Rechtwinkligkeit korrigieren und Drahtführungssystem prüfen
Die Daten eines Probeschnitts beim konischen Drahterodieren sind nur bei stabilem Maschinenzustand für Korrekturen aussagekräftig. Stellen Sie vor Beginn sicher, dass das Werkstück zuverlässig gespannt ist und die Bezugsfläche vollständig auf dem Arbeitstisch aufliegt. Prüfen Sie, ob das Werkstück verzogen oder geneigt ist oder durch die Spannkraft verformt wurde. Ermitteln Sie anschließend den Bezug und gleichen Sie den Programmnullpunkt, die Drahteinführposition und die tatsächlich bearbeitete Fläche ab, um Fehler des Nullpunkts oder der Messfläche nicht fälschlicherweise als Fehler der Konizitätsparameter zu interpretieren.
Beim konischen Drahterodieren zuerst die Rechtwinkligkeit des Elektrodendrahtes korrigieren
Prüfen Sie die Rechtwinkligkeit des Elektrodendrahtes gemäß dem an der Maschine vorgesehenen Korrekturverfahren. Wenn der gerade Draht selbst bereits abweicht, können die oberen und unteren Konturen auch bei korrekt eingestelltem U/V-Versatz Maßfehler in unterschiedlichen Richtungen aufweisen. Prüfen Sie außerdem, ob die oberen und unteren Drahtführungen oder Drahtführungsdüsen zentriert sind, und kontrollieren Sie Verschleiß, Verschmutzung, Lockerungen und den Einbauzustand. Reinigen oder ersetzen Sie auffällige Komponenten bei Bedarf, ändern Sie ZSD oder ZID jedoch nicht voreilig, solange der Zustand des Drahtführungssystems unklar ist.
Auch die Auswahl des Elektrodendrahtes muss zur Geometrie passen. Ein dünnerer Elektrodendraht ist meist für kleine Innenradien oder schmale Nuten vorteilhaft, jedoch müssen Schnittstabilität, Geschwindigkeit und die Eignung für die Werkstückdicke ausgewogen berücksichtigt werden. Der Draht darf nicht ausschließlich anhand der kleinsten Nutbreite ausgewählt werden. Erst nach dem Spannen, der Bezugsermittlung, der Prüfung der Rechtwinkligkeit und der Kontrolle des Drahtführungssystems sollte ein leicht messbarer Standardstempel geschnitten werden. Erst dann eignen sich der ermittelte Winkel und die Abmessung auf der Programmebene für die anschließende Parameterkorrektur.
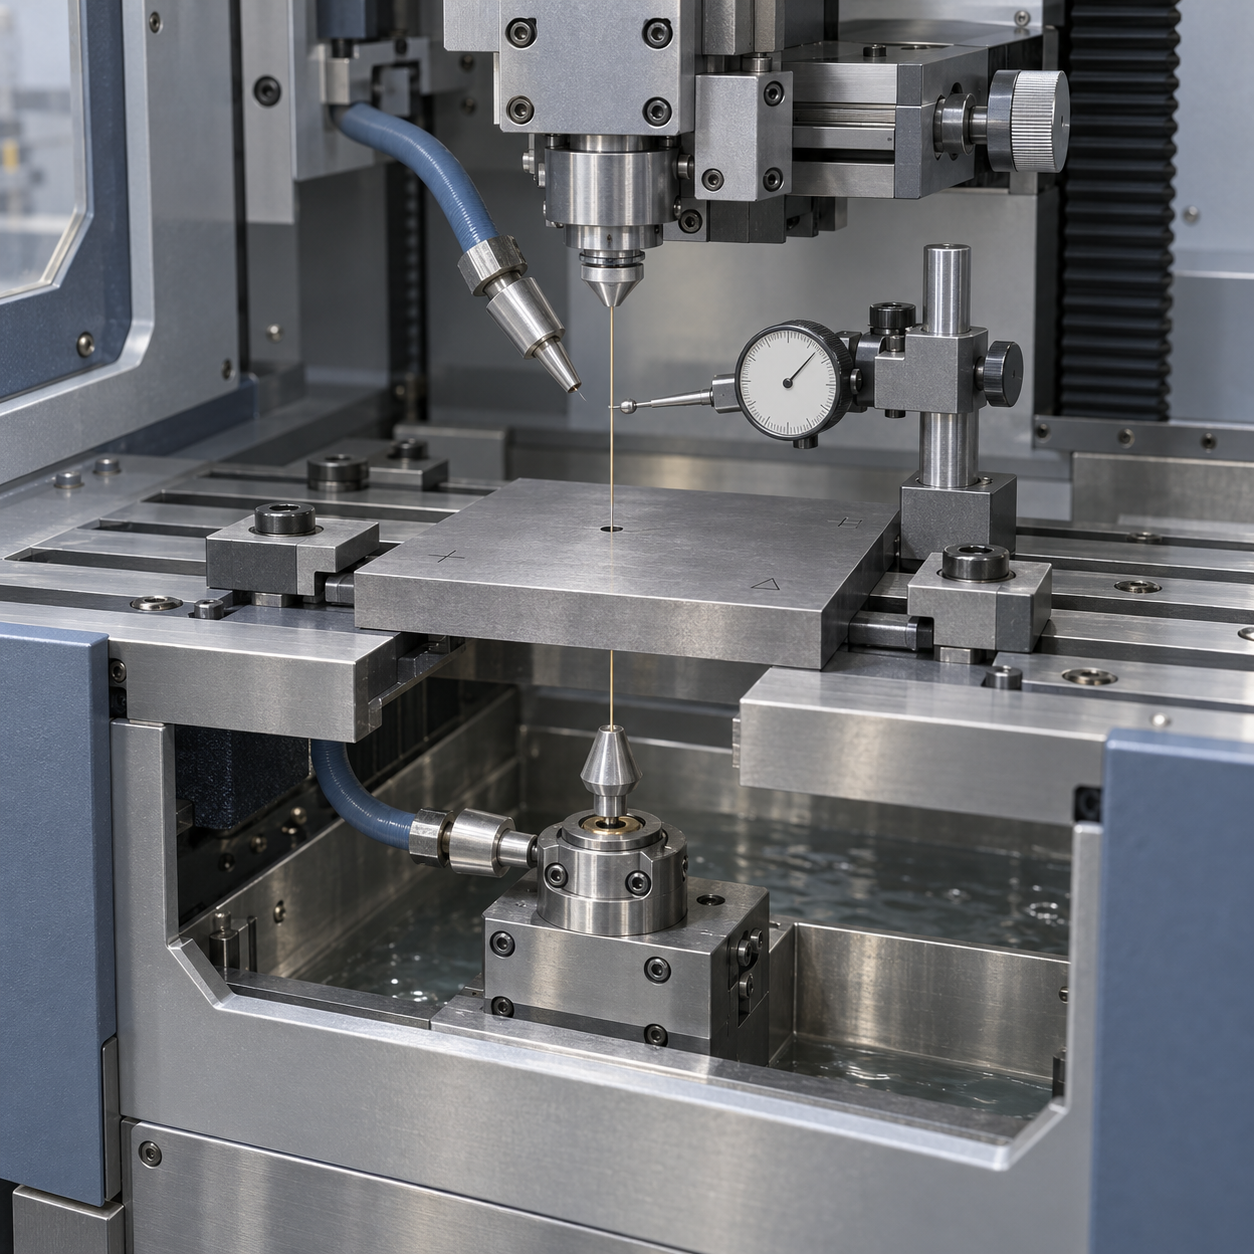
Die zentrale Reihenfolge bei der Korrektur der Drahterodierkonizität: zuerst den Winkel mit ZSD, anschließend die Abmessung auf der Programmebene mit ZID korrigieren
Bei der Korrektur der Drahterodierkonizität sollten nicht von Anfang an mehrere Parameter gleichzeitig geändert werden. Vorgehensweise: Zuerst einen Standardstempel mit einfacher Geometrie und eindeutigem Messbezug schneiden und anschließend die theoretische einseitige Konizität, die gemessene Konizität, die theoretische Abmessung auf der Programmebene und die gemessene Abmessung jeweils getrennt dokumentieren. Nur so lässt sich feststellen, ob die Abweichung vom Winkel oder von der Abmessung auf der Programmebene verursacht wird.
Zuerst die tatsächliche Konizität mit ZSD korrigieren
Wenn die gemessene Konizität nicht dem Sollwert entspricht, sollte zunächst ZSD angepasst werden, damit die Neigung des Elektrodendrahtes wieder in den Zielbereich gelangt. Die Differenz zwischen eingestelltem und gemessenem Winkel ist unter Berücksichtigung der aktuellen Konizitätsrichtung, der Messfläche und der Definition der positiven und negativen Werte in der Steuerung zu beurteilen. Die Richtung darf nicht allein anhand der Bezeichnungen „erhöhen“ oder „verringern“ des Parameters vermutet werden. Nehmen Sie jeweils nur eine kleine Anpassung vor und messen Sie den Winkel nach einem erneuten Schnitt.
Anschließend die Abmessung auf der Programmebene mit ZID korrigieren
Wenn der gemessene Winkel bereits nahe am Sollwert liegt, prüfen Sie anschließend die Abmessung auf der Trajektorienebene des Programms. Wenn der Winkel korrekt ist, die Abmessung jedoch weiterhin abweicht, korrigieren Sie die Abmessung auf der Programmebene mit ZID. Beachten Sie, dass ZID in verschiedenen Systemen an der Berechnung der Höhenbeziehungen beteiligt sein kann. Nach der Anpassung können sich dadurch die Bedingungen für die oberen und unteren Koordinaten verändern. Wenn die Steuerung eine unveränderte Gesamthöhe verlangt, muss ZSD in der Regel zusätzlich gegenläufig kompensiert werden. Die konkrete Beziehung ist unbedingt anhand des Maschinenhandbuchs zu bestätigen.
Formeln und Berechnungsbeispiel für die Korrektur der Drahterodierkonizität: Anpassungswert aus den Messwerten zurückrechnen
Vor der Berechnung der Drahterodierkonizität muss zunächst die Winkeldefinition bestätigt werden. β bezeichnet im Folgenden den einseitigen Konizitätswinkel und nicht den Winkel zwischen der oberen und unteren Kontur. Bei der Messung müssen außerdem die Richtung des Stempels oder der Matrize, die Messhöhe sowie die Zuordnung der Abmessung zur jeweiligen Programmtrajektorie bestätigt werden. Wenn eine Höhendifferenz durch c = ZID × tanβ beschrieben wird, muss β in der Winkeleinheit eingegeben werden; c und ZID müssen dieselbe Längeneinheit verwenden. ZID kann jedoch bei verschiedenen Steuerungen einer unterschiedlichen wirksamen Höhe oder Koordinatenbeziehung entsprechen. Die Bezeichnungen und die positiven beziehungsweise negativen Richtungen von ZSD, ZID und Z0 dürfen daher nicht unabhängig vom Maschinenhandbuch direkt übernommen werden.
Bei der Korrektur der Drahterodierkonizität zuerst den Winkel, anschließend die Abmessung auf der Programmebene prüfen
Beispiel: Die Werkstückdicke beträgt etwa 30.08 mm, die theoretische einseitige Konizität 4° und die Abmessung auf der Programmebene 6.000 mm. Nach dem Probeschnitt werden eine Konizität von etwa 3.95° und eine Abmessung auf der Programmebene von etwa 5.978 mm gemessen. Ändern Sie zu diesem Zeitpunkt nicht beide Parameter stark gleichzeitig: Vergleichen Sie zunächst den theoretischen und den gemessenen Winkel und korrigieren Sie die Konizität mit ZSD. Ein zu kleiner gemessener Winkel weist normalerweise auf einen unzureichenden wirksamen Quer-Versatz hin. Die konkrete Richtung der Erhöhung oder Verringerung muss jedoch anhand der aktuellen Konizitätsrichtung und der Definition der Steuerung bestätigt werden. Die Bedeutung der Formel an der Maschine besteht darin, die Höhendifferenz mit dem seitlichen Versatz des Drahtführungssystems zu verknüpfen; sie liefert nicht unmittelbar für alle Maschinen gültige Eingabewerte.
Überprüfung durch einen erneuten Schnitt nach der Korrektur der Drahterodierkonizität
Nach der Anpassung muss unter denselben Bedingungen für Aufspannung, Drahteinfädelrichtung und Messbezug erneut gemessen werden. Wenn sich der Winkel verbessert, aber das Maß auf der Programmierebene erneut abweicht, ist zunächst die Kopplung zwischen ZID und ZSD zu prüfen. Wenn die Ergebnisse des Nachschnitts deutlich schwanken, sind zuerst die Rechtwinkligkeit des Elektrodendrahts, die Zentrierung der Drahtführungen, die Drahtspannung und der Spülzustand zu überprüfen. Die oben genannten Daten dienen lediglich zur Veranschaulichung der Methode „Messen – Berechnen – Korrigieren – Nachschneiden“ und stellen keine allgemein gültigen Einstellwerte dar.
Kegelbearbeitung beim Drahterodieren bei unterschiedlichen Konturen oben und unten sowie bei oben runden und unten eckigen Formen: Zuerst Kontur und Kollisionen prüfen
Ein gewöhnlicher Einzelkegel lässt sich in der Regel mit einem durchgehenden Winkel beschreiben. Bei unterschiedlichen Konturen oben und unten, oben runden und unten eckigen Formen oder bei auf der Oberseite programmierten Werkstücken ist dies jedoch nicht der Fall. Dabei besteht das Ziel der Kegelbearbeitung beim Drahterodieren nicht lediglich darin, „einen Elektrodendraht zu neigen“, sondern gleichzeitig die obere Kontur, die untere Kontur und die Bahnen in unterschiedlichen Höhen zu steuern. Die Formel für einen gewöhnlichen Einzelkegel darf nicht direkt auf alle Werkstücke mit Sonderkonturen angewendet werden.
Bei der Kegelbearbeitung beim Drahterodieren zunächst obere und untere Kontur sowie die Programmierebene prüfen
Vor der Programmierung ist zunächst die Zeichnung zu prüfen: obere Kontur, untere Kontur, Werkstückdicke und die Programmierebene, auf die sich die Maßangaben beziehen, müssen bestätigt werden. Außerdem ist zu klären, ob der Winkel als einseitiger Kegelwinkel oder als Gesamtkegelwinkel angegeben ist und ob es sich beim Werkstück um einen Stempel oder eine Matrize handelt; andernfalls können Messrichtung und Korrekturrichtung entgegengesetzt sein. Unterstützt das Steuerungssystem die Programmierung unterschiedlicher Konturen oben und unten, sind Konturen, Bezugshöhen und Drahteinfädelweg entsprechend der Systemdefinition getrennt einzugeben. Es darf nicht lediglich ein einziger Kegelwinkel geändert werden.
Simulationsfahrt ohne Funkenerosion durchführen und den Bahneingriff bei der Kegelbearbeitung beim Drahterodieren prüfen
Vor dem eigentlichen Erodieren ist eine Simulationsfahrt ohne Funkenerosion durchzuführen. Dabei sind die Projektionsbeziehungen der oberen und unteren Kontur zu prüfen und die Kontinuität des Elektrodendrahts an Ecken, schmalen Nuten und Innenradien zu beobachten. Besonders zu prüfen sind mögliche Kollisionen zwischen Elektrodendraht und Werkstück, Spannvorrichtung sowie oberen und unteren Drahtführungskomponenten. Außerdem sind Einfädelposition und Rückzugsweg zu bestätigen. Wenn die Bahn auf der oberen und unteren Oberfläche scheinbar korrekt ist, der Draht jedoch in einer mittleren Höhe kollidiert, weist dies meist darauf hin, dass Höhenbezug, Zuordnung der Konturen oder die Interpolationsdefinition des Steuerungssystems erneut geprüft werden müssen. Erst nach vollständiger Bestätigung sollte ein Probeschnitt durchgeführt werden. Bei der Messung ist außerdem die tatsächlich gemessene Fläche zu dokumentieren, damit geometrische Fehler nicht fälschlich als ZSD-/ZID-Parameterfehler interpretiert werden.
Welche Prozessfaktoren sind bei ungenauer Kegelbearbeitung, Drahtbrüchen oder instabiler Oberfläche beim Drahterodieren zuerst zu prüfen?
Wenn bei der Kegelbearbeitung beim Drahterodieren eine Winkelabweichung auftritt, sollten ZSD oder ZID nicht sofort geändert werden. Wenn der bei demselben Programm gemessene Winkel von Durchgang zu Durchgang abweicht oder sich der Kegel über die Werkstückhöhe verändert, kann die Ursache im Drahtführungssystem, in der Rechtwinkligkeit oder im Erodierzustand liegen und nicht in den Geometrieparametern selbst. Die richtige Reihenfolge besteht darin, zunächst den Maschinenzustand zu prüfen und anschließend die Parameter anhand stabiler Probeschnittdaten zu korrigieren.
Bei der Kegelbearbeitung beim Drahterodieren zuerst Drahtführungssystem und Rechtwinkligkeit des Elektrodendrahts prüfen
Bei der Kegelbearbeitung beim Drahterodieren Erodierfaktoren und Parameterfehler getrennt betrachten
Eine höhere Erodierenergie verbessert in der Regel die Abtragsleistung, kann jedoch zu einer raueren Oberfläche und instabiler Erosion führen. Eine niedrigere Energie begünstigt meist die Oberflächenqualität, kann aber die Schnittgeschwindigkeit verringern. Die konkrete Einstellung muss unter Berücksichtigung von Material, Dicke und Maschinentyp überprüft werden; Parameter anderer Anlagen dürfen nicht direkt übernommen werden. Nach dem Ausschluss offensichtlicher Fehler ist ein weiterer Standardschnitt durchzuführen. Dabei sind theoretischer Winkel, gemessener Winkel, theoretisches Maß auf der Programmierebene, gemessenes Maß, ursprüngliches ZSD, ursprüngliches ZID, Korrekturrichtung und Ergebnis des Nachschnitts zu dokumentieren. Erst wenn die Abweichung nach dem Nachschnitt konvergiert, zeigt dies, dass die Korrekturrichtung wirksam ist. Wenn Winkel und Maß gleichzeitig driften, müssen mechanischer Zustand und Erodierzustand weiter geprüft werden, anstatt mehrere Parameter auf einmal stark zu verändern.
Häufige Probleme bei der Kegelbearbeitung beim Drahterodieren
Die Korrektur bei der Kegelbearbeitung beim Drahterodieren darf nicht losgelöst von der konkreten Maschine, dem Steuerungssystem und dem Messbezug erfolgen. Im Folgenden werden häufige Fragen zu ZSD, ZID, Korrekturen anhand von Probeschnitten und zur Bearbeitung unterschiedlicher Konturen oben und unten beantwortet.
Gelten ZSD und ZID für alle Drahterodieranlagen?
Nicht unbedingt. ZSD und ZID sind in diesem Beitrag verwendete Parameterbezeichnungen zur Erläuterung des Zusammenhangs zwischen Kegel und Höhe. Ihre konkrete Bedeutung, Vorzeichenrichtung und Berechnung können je nach Maschine und Steuerungssystem unterschiedlich sein. Vor der praktischen Programmierung ist das Maschinenhandbuch zu prüfen; Werte anderer Maschinentypen dürfen nicht direkt übernommen werden.
Können Winkelkorrektur und Korrektur des Maßes auf der Programmierebene gleichzeitig durchgeführt werden?
Es wird nicht empfohlen, beide Parameter gleichzeitig stark zu verändern. In der Regel wird zunächst durch einen Probeschnitt und mit ZSD der gemessene Kegel an den Sollwert angenähert. Anschließend wird mit ZID das Maß auf der Programmierebene korrigiert. Wenn die Anpassung von ZID das Höhenverhältnis verändert, muss ZSD entsprechend der Definition des Steuerungssystems gegenkompensiert werden. Abschließend ist durch einen Nachschnitt zu bestätigen.
Ein einseitiger Kegelwinkel von 4° ist eingestellt, gemessen werden jedoch nur 3,95°. Was sollte zuerst geprüft werden?
Zunächst ist zu bestätigen, ob ein einseitiger Winkel oder der Gesamtkegelwinkel gemessen wurde. Außerdem sind Messhöhe, Programmierebene sowie die Ausrichtung als Stempel oder Matrize zu überprüfen. Danach sind die Rechtwinkligkeit des Elektrodendrahts, die Zentrierung der oberen und unteren Drahtführungen, die Drahtspannung, die Spülung und die Stabilität der Erosion zu prüfen. Erst wenn der Maschinenzustand ordnungsgemäß ist, sollte ZSD nach dem Prinzip der Einzelvariablenkorrektur angepasst werden.
Kann man bei oben und unten unterschiedlichen Konturen oder bei einer oben runden und unten rechteckigen Form direkt die herkömmliche Konusformel anwenden?
In der Regel kann sie nicht direkt angewendet werden. Zunächst sollten die oberen und unteren Konturen, die Programmierebene, die Werkstückdicke, der Drahteinfädelweg sowie die vom Steuerungssystem unterstützten Programmiermethoden bestätigt werden. Anschließend sollte ein simuliertes Leerfahren durchgeführt und auf Interferenzen mit dem Werkstück, der Vorrichtung und den Drahtführungen geprüft werden. Die herkömmliche Formel für einen einfachen Konus kann nur bei bestimmten geometrischen Beziehungen als Referenz dienen.
Key takeaways
- Die Konusbearbeitung beim Drahterodieren beruht im Wesentlichen auf einer seitlichen Verschiebung des Elektrodendrahts zwischen der oberen und unteren Drahtführungsdüse. Die U-/V-Bewegung und die effektive Höhe bestimmen gemeinsam den Neigungsgrad.
- Die Programmbahnebene sowie die Ebenen der unteren und oberen Drahtführungsdüse müssen getrennt betrachtet werden. Die Koordinatenbeziehungen des Geradschnitts dürfen nicht unmittelbar auf die Konusbearbeitung übertragen werden.
- Bei der Korrektur vor Ort sollte die Reihenfolge „zuerst den tatsächlichen Konus, anschließend die Abmessungen auf der Programmbahnebene korrigieren“ eingehalten werden. Dabei ist die Kopplung zwischen ZSD und ZID zu beachten.
- Vor der Anpassung von Parametern sollten zunächst die Rechtwinkligkeit des Elektrodendrahts, die Zentrierung der Drahtführung, die Drahtspannung, die Spülung und die Stabilität der Entladung überprüft werden. So wird vermieden, dass Probleme des Maschinenzustands fälschlicherweise als Fehler der geometrischen Parameter interpretiert werden.



