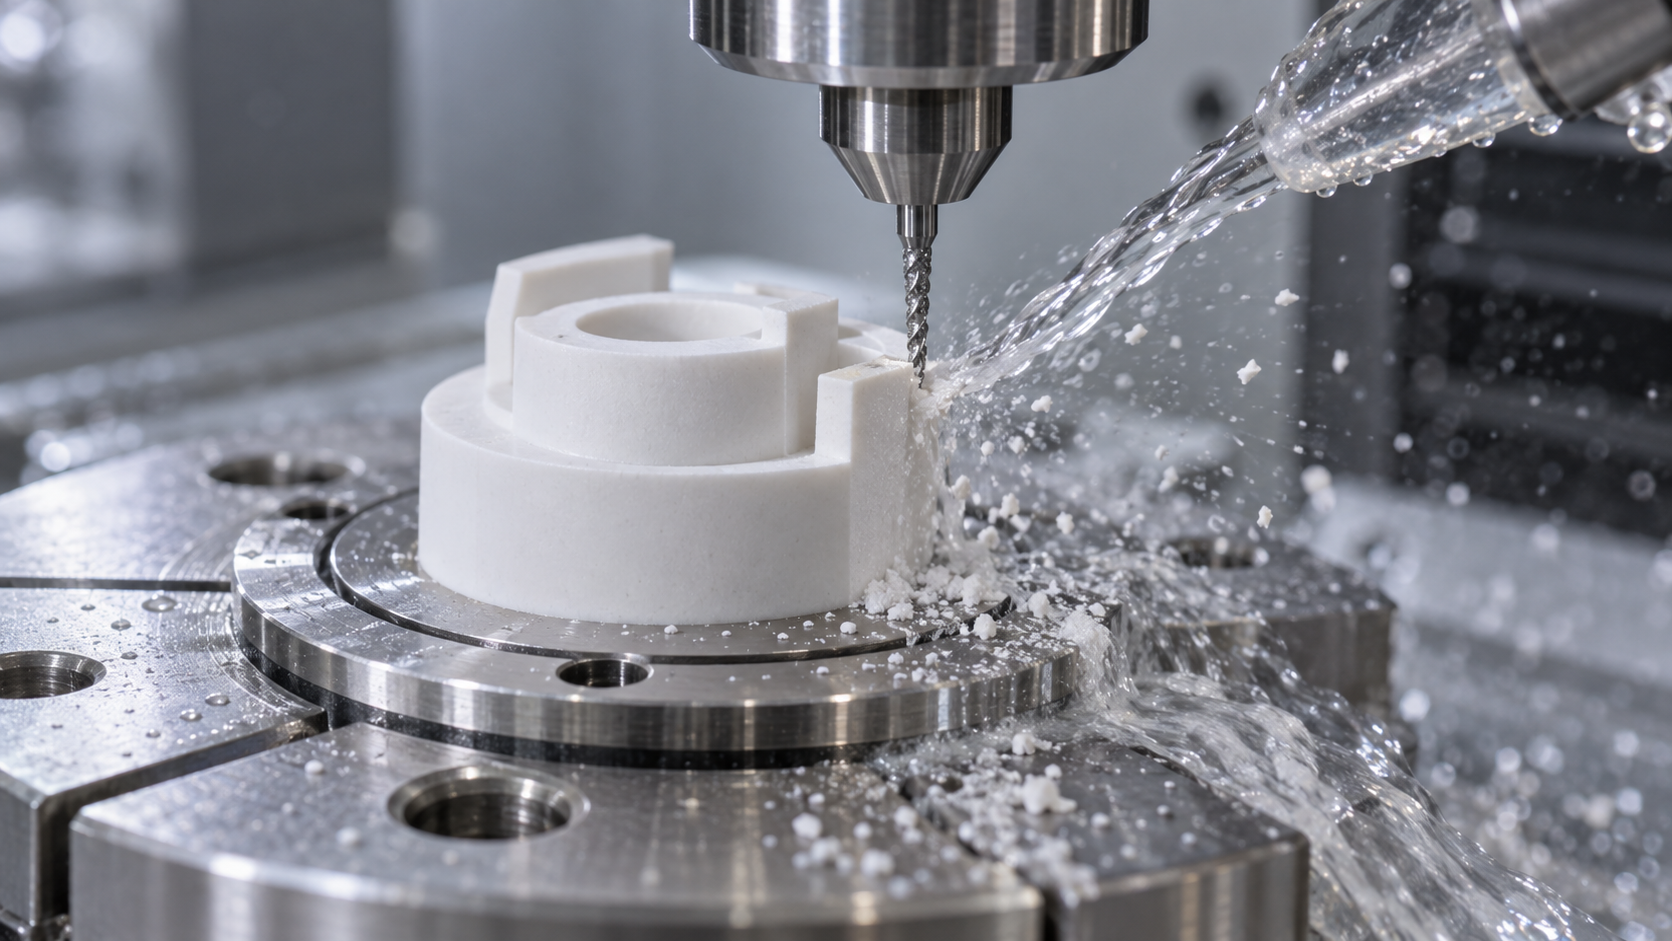
Präzisionsbearbeitung von Zirkonoxid-Keramik: Je höher die Härte, desto problematischer die Sprödigkeit
Zunächst das „Anforderungsprofil“ von Zirkonoxid klar dargestellt: Es ist verschleißfest, korrosionsbeständig und biokompatibel, seine Mohshärte liegt üblicherweise über 8, und in vielen Fällen kann es Metall als Verschleißteil, Strukturbauteil oder Zahnersatz ersetzen. All diese Vorteile beruhen auf ein und derselben Eigenschaft – es ist hart. Und genau damit sieht sich auch die Fertigung konfrontiert.
Hohe Härte bedeutet, dass Werkzeuge extrem schnell verschleißen. Beim Schneiden von Zirkonoxid mit Diamantwerkzeugen unterliegt die Schneide im Kontaktbereich kontinuierlichem abrasivem Verschleiß; die mit einem Werkzeug erreichbare Standwegstrecke ist weit geringer als beim Schneiden von Aluminium oder Stahl. Große Sprödigkeit bedeutet, dass praktisch keine plastische Verformungsfähigkeit vorhanden ist: Sobald Spannungen lokal konzentriert werden, gibt das Material nicht erst nach und fließt, sondern reißt direkt. Deshalb ist die Fehlertoleranz bei der Präzisionsbearbeitung von Zirkonoxid-Keramik extrem gering; eine einzige Vibration oder ein plötzlicher Vorschubwechsel kann vom Zustand „in Bearbeitung“ direkt zu „bereits Ausschuss“ führen.
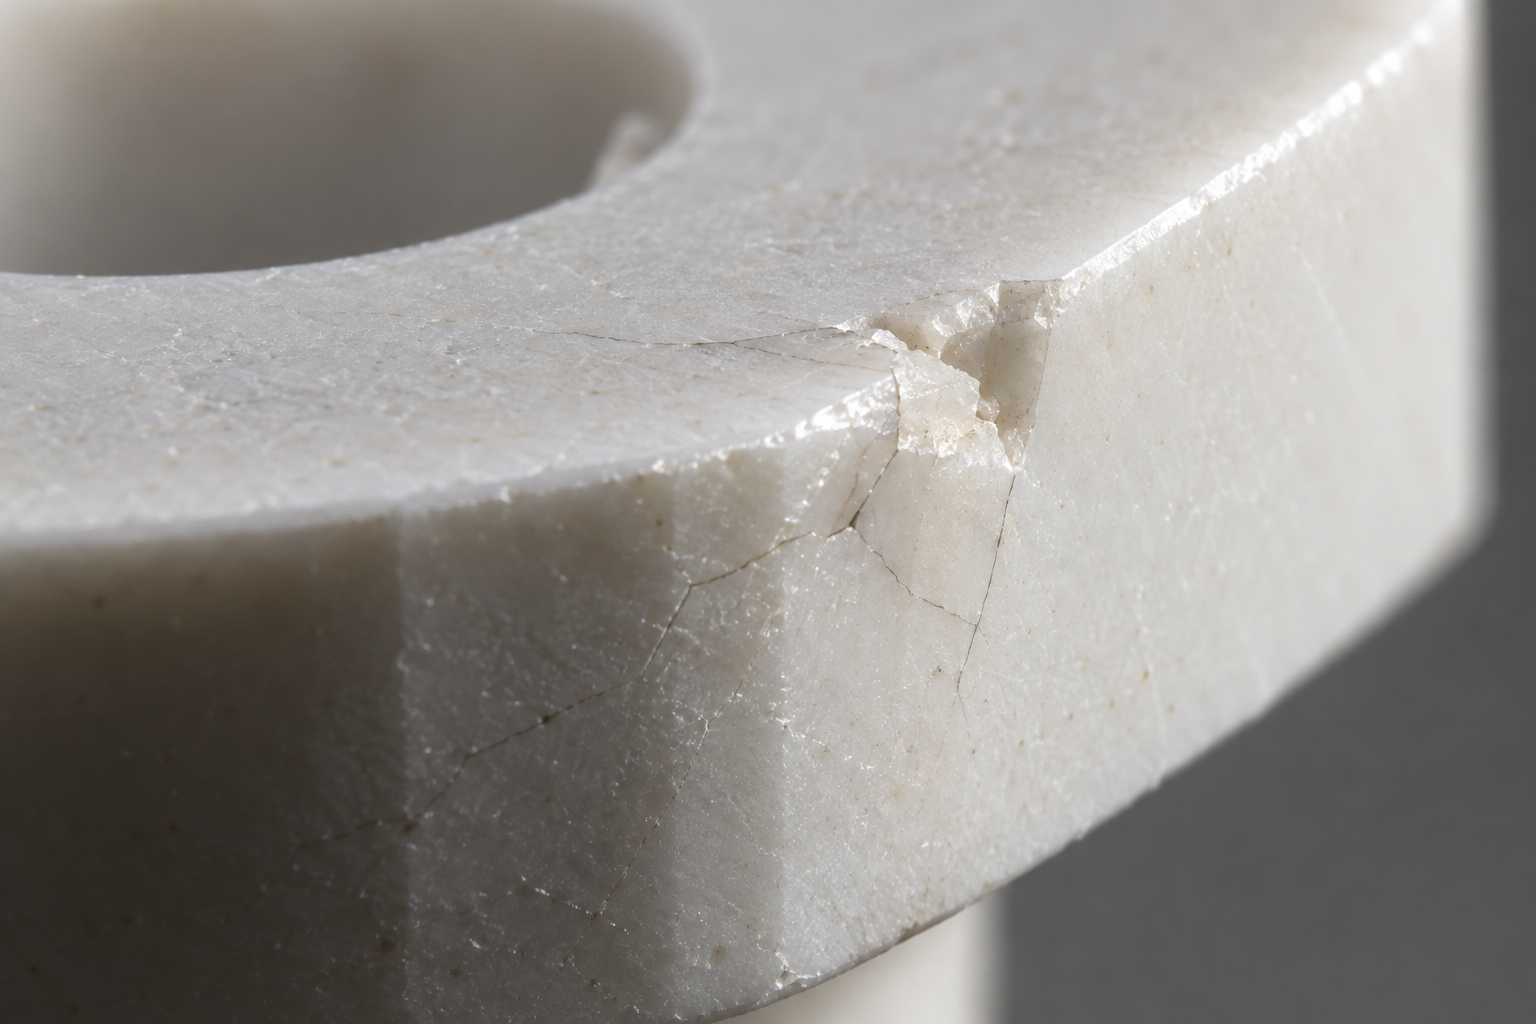
Sichtbare Fehler haben die meisten Leser wohl schon gesehen: Kantenausbrüche mit abgeplatzten Rändern, Risse, die das Teil durchziehen, und Kratzer, die helle Spuren auf der Oberfläche hinterlassen. Diese sind zumindest erkennbar und können aussortiert werden. Wirklich problematisch ist die dritte Art – verdeckte Mikrorisse. Sie liegen unter der Oberfläche und sind mit bloßem Auge oder gewöhnlichen Messmitteln kaum zu beurteilen; das Teil sieht einwandfrei aus, die Maße stimmen, es scheint versandfertig. Doch sie wachsen bei späterer Belastung durch Montage, Temperaturwechsel oder hohen Druck weiter und führen dann zum Bruchversagen. Mit anderen Worten: Kantenausbrüche sind sofortiger Ausschuss, Mikrorisse sind verzögerter Ausschuss – Letztere schaden der Zuverlässigkeit des Endprodukts sogar stärker.
Daraus folgt, dass die Präzisionsbearbeitung von Zirkonoxid-Keramik nicht nach dem Ansatz „bei der Metallbearbeitung einfach die Parameter anpassen“ durchgeführt werden kann. Sie ist ein spezieller Prozess rund um den Konflikt „hohe Härte + hohe Sprödigkeit“. In den folgenden Abschnitten zerlegen wir diesen Prozess in die Dimensionen Werkzeuge, Parameter, Spannen, Werkzeugweg, Kühlung und Strategiewahl.
Kantenausbrüche, Risse und verdeckte Mikrorisse: Woran die konventionelle Bearbeitung tatsächlich scheitert
Legt man einen Zirkonoxid-Rohling auf ein Metallbearbeitungszentrum zum Präzisionsfräsen, sind die häufigsten Ergebnisse drei: Ein kleines Stück der Kante bricht ab, es entsteht ein durchgehender Riss auf der Werkstückoberfläche, oder das Teil sieht nach dem Abnehmen völlig in Ordnung aus. Die ersten beiden Fälle sind sofortiger Ausschuss, der dritte ist am problematischsten – er zeigt sich erst bei Montage, hoher Temperatur oder hohem Druck.
Die Ursache ist nicht kompliziert. Konventionelle Metallzerspanungsanlagen sind auf der Prämisse ausgelegt, dass „das Werkstück Stöße durch geringfügige plastische Verformung aufnehmen kann“. Beim Metallschneiden dringt die Schneide ein, das Material fließt lokal, bildet Späne und verbraucht die Stoßenergie. Zirkonoxid besitzt diesen Puffermechanismus nicht: Es ist so hart, dass praktisch kein Bereich plastischer Verformung existiert; sobald die Spannung die Zugfestigkeit überschreitet, wird sie direkt in Form von Rissen freigesetzt. Somit werden Vibrationen durch unzureichende Steifigkeit, momentane Stöße durch unpassende Parameter und steigende Schnittkräfte durch Werkzeugverschleiß bei Metall zu „schlechterer Oberflächenrauheit“, bei Zirkonoxid jedoch zu „Ausbruch“ und „Riss“.
Konventionelle Bearbeitung versagt bei vier Punkten
Erstens unzureichende Steifigkeit. Metallbearbeitungszentren erlauben ein gewisses Nachgeben von Werkzeughalter und Spindelvibration und fangen dies über Schnittparameter und anschließendes Polieren ab; Zirkonoxid toleriert solche hochfrequenten Schwingungen überhaupt nicht, da die Vibration im Kontaktbereich der Schneide wiederholt Lasten aufbringt und Mikrorisse vom Rand nach innen erzeugt.
Zweitens die Nicht übereinstimmende Schnittsteuerung. Die Metallbearbeitung strebt eine hohe Materialabtragsrate pro Zeiteinheit an; Drehzahl, Vorschub und Schnitttiefe werden auf die Fließeigenschaften des Metalls abgestimmt. Überträgt man diese Parameter direkt auf Zirkonoxid, ist die Spanungsdicke pro Zahn zu groß – jeder Schnitt gleicht einem Schlag auf die spröde Oberfläche.
Drittens das Nicht verschleißfeste Werkzeugsystem. Universal-Hartmetallwerkzeuge verschleißen gegenüber Zirkonoxid extrem schnell; die stumpfe Schneide „schneidet“ nicht mehr, sondern „drückt“ und „reibt“, die Schnittkraft steigt um ein Vielfaches, und die Wahrscheinlichkeit von Kantenausbrüchen steigt parallel dazu.
Viertens die Schutzkonstruktion, die den Staub nicht abhält. Zirkonoxid-Späne sind harte Schleifmittel; sie dringen in Führungsschienen, Gewindespindeln und den Elektrikbereich ein, verschleißen die Innenteile der Maschine, die Genauigkeit sinkt Monat für Monat, und am Ende zeigt sich das am Werkstück als Maßdrift und Oberflächenkratzer.
Verdeckte Mikrorisse sind schwerer zu beherrschen als Kantenausbrüche
Kantenausbrüche und Risse sind offensichtliche Defekte, die mit bloßem Auge oder üblichen Messmitteln aussortiert werden können. Verdeckte Mikrorisse sind anders: Sie verbergen sich unterhalb des Kontaktbereichs der Schneide, können nur einige zehn Mikrometer lang sein und sind mit bloßem Auge und Messschieber nicht zu erkennen. Sie bleiben im Bauteil und wachsen erst dann zum Bruch, wenn sich Montagespannungen, Temperaturwechsel oder Hochdrucklasten überlagern. Für Struktur- oder Druckbauteile ist diese Versagensart weit gefährlicher als ein „sofortiges Zerbrechen“ – denn sie kann die Werksabnahme passieren.
Deshalb darf sich die Qualitätskontrolle bei der Zirkonoxid-Feinbearbeitung nicht nur auf „gibt es Kantenausbrüche“ konzentrieren. Üblich ist in der Branche, oberflächennahe Defekte durch Eindringprüfung, mikroskopische Beobachtung oder industrielle CT-Stichproben zu screenen; das konkrete Prüfverfahren hängt vom Verwendungszweck des Bauteils und den Abnahmekriterien ab und muss bereits in der Zeichnungs- oder technischen Vereinbarungsphase festgelegt werden, nicht erst nach der Bearbeitung.
Zusammenfassung dieses Abschnitts in einem Satz: Bei traditionellen Metallbearbeitungsanlagen ist nicht die „Genauigkeit unzureichend“, sondern ihre gesamte Konstruktionslogik – Steifigkeit, Parameter, Werkzeuge, Schutz – baut auf der Voraussetzung auf, dass das Material plastisch verformbar ist. Zirkonoxid erfüllt diese Voraussetzung nicht, deshalb ist das Versagen systemisch und nicht durch einen Werkzeugwechsel oder eine Parameteranpassung wiedergutzumachen.
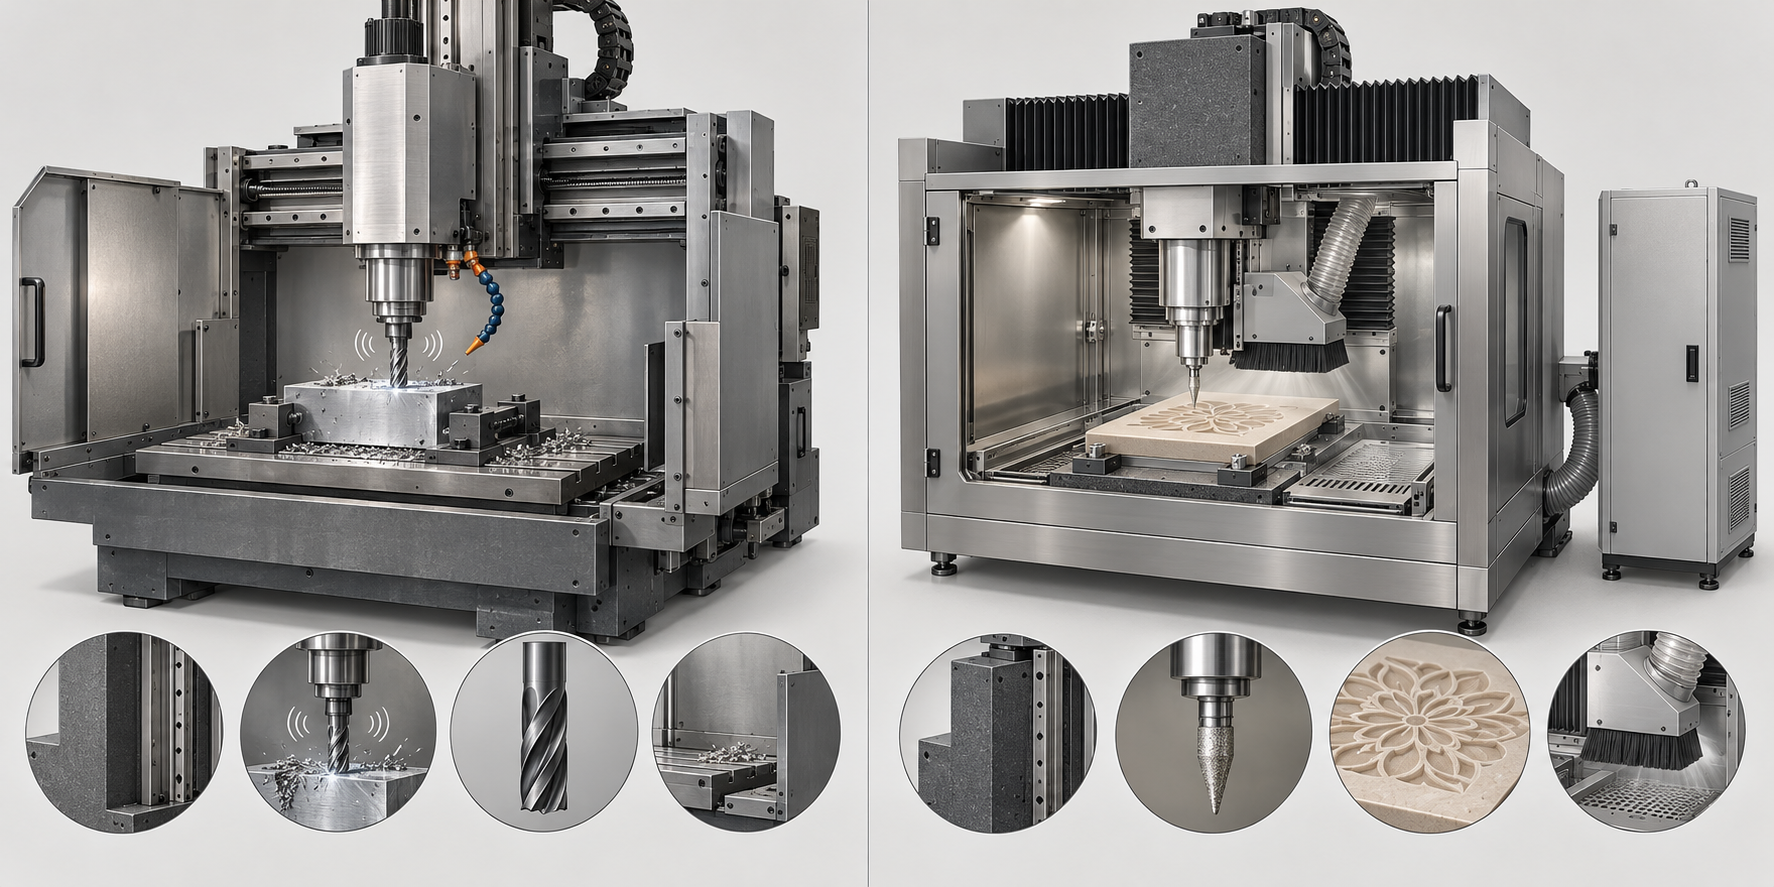
Traditionelle Anlagen versus spezielle Keramik-Feinbearbeitungsmaschinen: Vier Unterschiede entscheiden über Kantenausbrüche
Unterschied eins: Steifigkeit und Schwingungsdämpfung – Vibrationen, die bei traditionellen Anlagen beim Metallschneiden angemessen sind, sind beim Keramikschneiden eine Spannungsquelle
Unterschied zwei: Schnittsteuerungssystem – traditionelle Anlagen werden nach Erfahrung eingestellt, spezielle Maschinen halten die Parameter stabil
Unterschied drei: Werkzeugsystem – bei gewöhnlichen Werkzeugen für Keramik verschleißt nicht die Schneide, sondern die Genauigkeit
Unterschied vier: Schutzkonstruktion – Keramikstaub gelangt nicht in den Elektrikbereich, nur so bleibt die Genauigkeit erhalten
Wie man Werkzeuge auswählt: Diamantwerkzeuge und die Trennung von Schruppen und Schlichten
Die Werkzeugauswahl bei der Zirkonoxid-Keramik-Feinbearbeitung folgt einer völlig anderen Logik als die Metallbearbeitung. In der Metallbearbeitung sind Werkzeuge Verbrauchsmaterial – sie können nach dem Abstumpfen nachgeschliffen und wiederverwendet werden; in der Keramikbearbeitung sind Werkzeuge die Variable, die über die Ausbeute entscheidet – wählt man das falsche Werkzeug, kommt es trotz stabiler Maschine und korrekter Parameter dennoch zu Kantenausbrüchen. Der Grund: Zirkonoxid hat eine hohe Härte, gewöhnliche Hartmetallwerkzeuge stumpfen schon nach wenigen Dutzend Sekunden ab, und eine abgestumpfte Schneide schneidet nicht mehr, sondern drückt und reibt – und gerade diese ungleichmäßige Krafteinwirkung ist das, was spröde Materialien am meisten fürchten.
Diamantwerkzeuge: die gängige Wahl für die Zirkonoxid-Feinbearbeitung
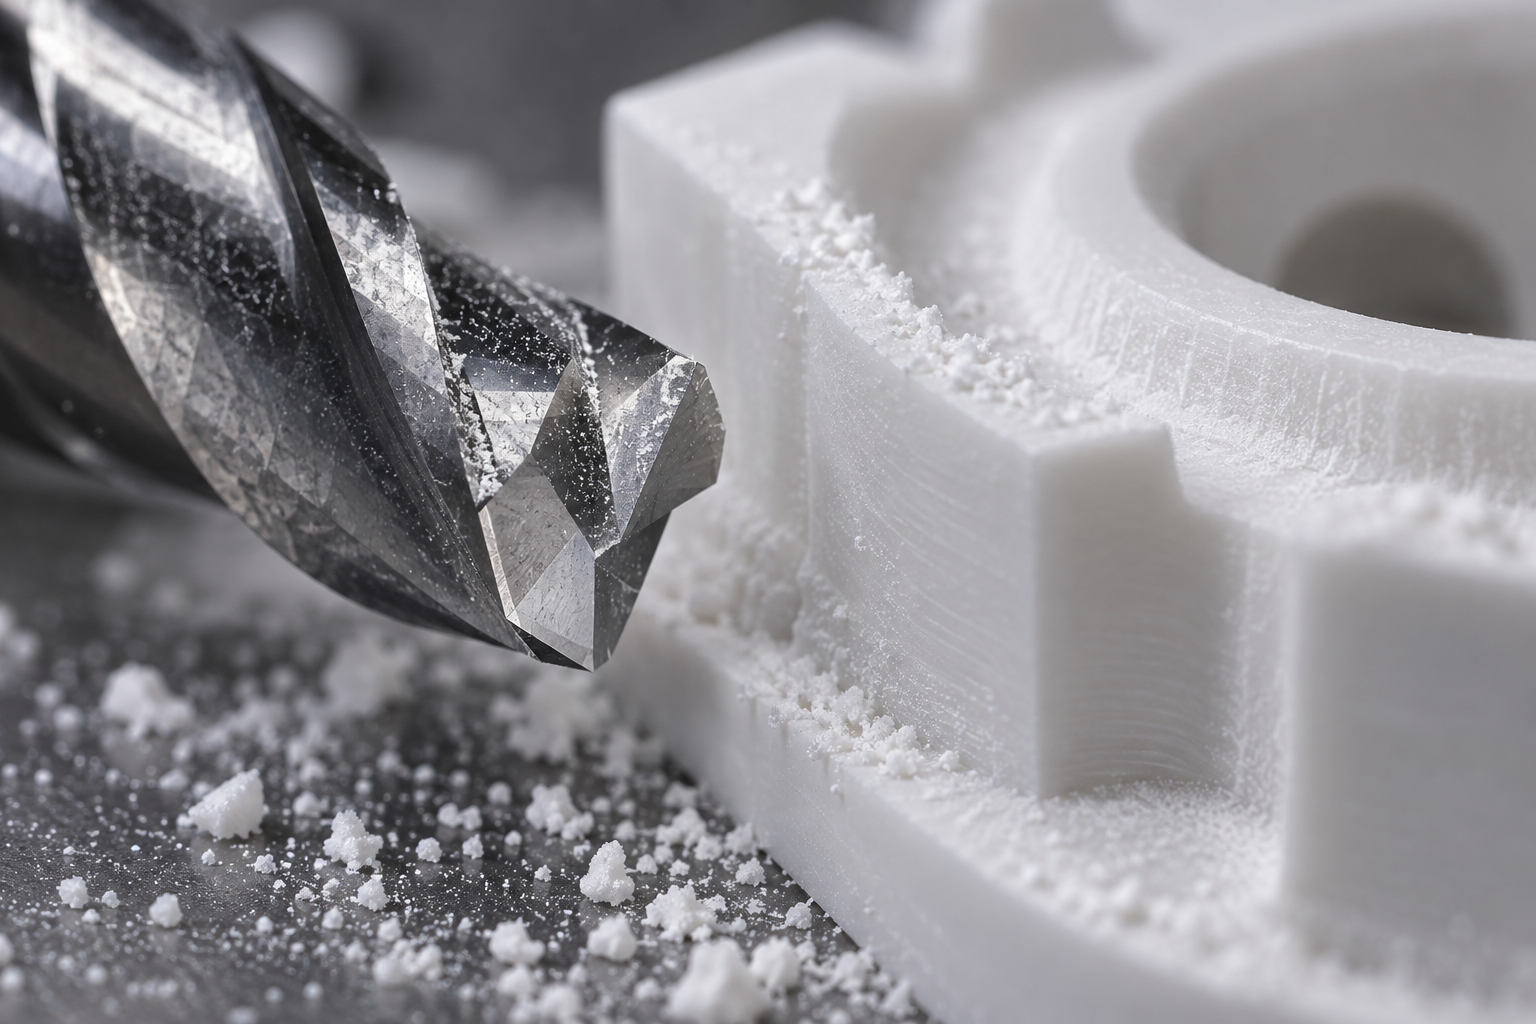
In der Branche fällt die Werkzeugwahl bei der Zirkonoxid-Feinbearbeitung praktisch immer in die Diamantfamilie. Diamant ist deutlich härter als Zirkonoxid, die Schneide bleibt lange scharf, und beim Schneiden dominiert das „Schneiden“ statt des „Drückens“. Dabei ist polykristalliner Diamant (PCD) eine häufige bevorzugte Wahl: Er ist schlagfester als natürlicher Monokristalldiamant, die Schneide lässt sich mit stabiler Mikrometer-Geometrie ausführen, und er eignet sich für gleichbleibende Qualität in der Serienfertigung. Diamantwerkzeuge sind teuer, doch im Vergleich dazu wiegen die durch gewöhnliche Werkzeuge eingesparten Werkzeugkosten oft die Kosten einer Charge Ausschuss mit Kantenausbrüchen nicht auf.
Trennung von Schruppen und Schlichten: große Werkzeuge für den Abtrag, Mikrowerkzeuge für die Oberfläche
Schruppen und Schlichten stellen gegensätzliche Anforderungen an das Werkzeug und können nicht mit einem einzigen Werkzeug durchgezogen werden. Beim Schruppen muss der Großteil des Aufmaßes abgetragen werden; hier verwendet man große, hochsteife Diamantwerkzeuge – ausreichende Steifigkeit hält den Schnittkräften stand und verringert Werkzeugausweichen und Schwingungen. Beim Schlichten sowie an Mikrobohrungen, Nuten und Freiformflächen wechselt man zu Mikro-Diamantwerkzeugen mit ultrafeiner Schneide: Je schärfer die Schneide, desto geringer die spezifische Schnittkraft, und desto unwahrscheinlicher entstehen bei spröden Materialien Risse unterhalb der Schneide.
Hier gibt es ein leicht übersehenes Detail: Mikrowerkzeuge sind von Natur aus weniger steif, und je länger der Überhang, desto leichter kommt es zu Rattern. Deshalb muss das Schlichtaufmaß dünn gehalten werden, damit das Werkzeug die letzte Schicht eher im Zustand des „Schabens“ als des harten Abtragens fertigstellt.
Werkzeugabstumpfung und Kantenausbruch: Signale, bei denen sofort gestoppt werden muss
Auch Diamantwerkzeuge stumpfen ab, nur langsamer. Das Beurteilungskriterium ist nicht, wie viele Teile bearbeitet wurden, sondern der Schnittzustand: Plötzlich steigende Schnittkräfte, dumpfer werdendes Geräusch, glänzende Druckstellen oder feine weiße Punkte auf der Werkstückoberfläche – das bedeutet im Grunde, dass die Schneide abgestumpft ist. Wird jetzt weiter gefahren, schleift man mit stumpfer Schneide über sprödes Material, und die Wahrscheinlichkeit für Kantenausbrüche und verdeckte Mikrorisse steigt deutlich. Sobald das Werkzeug abgestumpft ist oder eine Schneide ausgebrochen ist, muss es sofort gewechselt werden – nicht „noch zwei Teile probieren“.
Bei einem neuen Werkzeug auf der Maschine sind außerdem zwei Schritte zwingend: die Werkzeugvermessung und ein Testschnitt mit geringem Aufmaß. Stimmt die Vermessung nicht, kann schon der erste Schnitt zu tief gehen – Keramik hat im Gegensatz zu Metall keine plastische Verformung als Puffer und bricht direkt aus. Der Testschnitt wiederum dient dazu, mit einem Ausschussstück oder Reststück zu prüfen, ob Drehzahl, Vorschub und Schnitttiefe zum aktuellen Werkzeug und zur Materialcharge passen; erst wenn keine Auffälligkeiten auftreten, wird das eigentliche Werkstück bearbeitet. Der Zeitaufwand für diese beiden Schritte ist meist deutlich geringer als die Nacharbeit einer ganzen Charge.
Wie man Parameter einstellt: hohe Drehzahl, geringe Schnitttiefe, niedriger Vorschub, leichter Schnitt
Setzt man Zirkonoxid-Keramik auf eine Graviermaschine, ist der erste Schritt nicht das Einschalten, sondern das Zuklappen der Parametertabelle für die Metallzerspanung. In der Metallbearbeitung bringen „große Schnitttiefe und schneller Vorschub“ Effizienz; in der Keramikbearbeitung bringen sie oft Kantenausbrüche. Das in der Branche gängige Prinzip für die Parameter der Zirkonoxid-Keramik-Feinbearbeitung lässt sich in vier Worten zusammenfassen: hohe Drehzahl, geringe Schnitttiefe, niedriger Vorschub, leichter Schnitt. Diese vier Punkte sind keine Erfahrungsfloskeln – jeder einzelne entspricht einer konkreten mechanischen Wirkung.
Wogegen die vier Prinzipien jeweils wirken
Hohe Drehzahl verkürzt die Schnittzeit pro Zahn. Dreht die Spindel schnell, ist der Moment des Kontakts zwischen jedem Diamantschleifkorn und dem Werkstück kürzer, Wärme und Spannung können sich lokal nicht aufbauen; zugleich steigt die Zahl der Schnitte pro Zeiteinheit, die Späne werden feiner, der Stoß wird kleinteiliger. Eine instabile Drehzahl ist sogar gefährlicher als eine niedrige – ein ständiges Schwanken lässt die Schnittkraft wiederholt pulsieren, und spröde Materialien haben gegen solche Schwankungen kaum Puffer.
Geringe Schnitttiefe entspricht direkt der Spannungskonzentration. Je größer die Schnitttiefe, desto größer die lokale Belastung der Schneide, und da Zirkonoxid keine plastische Verformung hat, um diese Energie aufzunehmen, kommt es bei Überschreiten der Materialfestigkeit direkt zu Spaltbruch. Die Schnitttiefe pro Durchgang zu reduzieren bedeutet, die jeweils aufgebrachte Spannung im Bereich dessen zu halten, was das Material aushält.
Geringer Vorschub schwächt den Stoß ab. Bei schnellem Vorschub nimmt jede Schneide pro Zahn mehr Material ab, und die Schnittkraft zeigt deutliche Impulsspitzen; die Ausbrüche an Keramik entstehen meist an diesen Spitzen.Leichtes Schneiden ist dann die Summenwirkung der ersten drei Punkte: kurze Kontaktzeit, geringe Schnitttiefe, langsamer Vorschub – die gesamte Schnittkraft wird auf ein niedriges Niveau gedrückt.
Die Schruppbearbeitung kann die Effizienz steigern, die Schlichtbearbeitung muss auf eine andere Logik umstellen
Diese vier Prinzipien bedeuten nicht, dass durchgängig langsam und sorgfältig gearbeitet wird. In der Schruppphase geht es vor allem um den Materialabtrag; hier können Vorschub und Schnitttiefe unter der Voraussetzung, dass kein Ausbruch entsteht, angemessen erhöht werden, um große Materialmengen abzutragen. In der Schlichtbearbeitung muss die Parameterlogik dann vollständig umgestellt werden – Vorschub senken, Schnitttiefe pro Durchgang verringern, Spindeldrehzahl stabilisieren. An derselben Maschine mit demselben Werkzeug Schrupp- und Schlichtparameter zu vermischen, ist eine häufige Ursache für Ausschuss bei fein gravierten Teilen.
Dünnwandige, mikrogebohrte und unregelmäßig geformte Strukturen erfordern noch einen weiteren Schritt. Solche Merkmale haben eine geringe Steifigkeit und verformen sich oder reißen unter Schwingung schon bei geringer Seitenkraft; üblich ist daher mehrfaches Schichten-Schneiden: Die eigentlich in einem Durchgang ausgeführte Tiefe wird in mehrere Schichten aufgeteilt, Spannungen werden Schicht für Schicht abgebaut, und jede Schicht trägt nur eine sehr kleine Last. Das Schichten verlängert die Bearbeitungszeit, aber bei diesen Strukturen wird Zeit gegen Ausbruchfreiheit eingetauscht.

Parameter haben noch eine leicht übersehene Dimension: Sie sind keine feste Zahlentabelle, sondern ein dynamischer Bereich, der sich mit Werkzeugverschleiß, Werkstückcharge und Spannzustand ändert. Dieselben Parameter liefern mit einem neuen Werkzeug gute Teile, doch sobald die Schneide stumpf wird, beginnen Ausbrüche. Deshalb enthält die Parametereinstellung von vornherein die Entscheidung, „wann man stoppt“ – wenn ein schrilles Pfeifen zu hören ist, sich die Spanfarbe ändert oder die Maße zu driften beginnen, sollte neu angetastet oder das Werkzeug gewechselt werden, statt das Programm einfach zu Ende laufen zu lassen. Dieser Punkt hängt mit der Werkzeugaufteilung im nächsten Abschnitt zusammen.
Spannen und Werkzeugweg: Vakuumansaugung, Bogenübergänge, spiralförmiges Eintauchen
Sind Werkzeug und Parameter richtig gewählt, kann es dennoch zu Ausbrüchen kommen – das Problem liegt dann oft beim Spannen und beim Werkzeugweg. Beiden gemeinsam ist: Sie erzeugen „Kraft“. Bei falscher Spannmethode drückt die Kraft vom Einspannpunkt hinein; bei falschem Werkzeugweg schlägt die Kraft im Moment des Eintauchens hinein. Die Feingravur von Zirkonoxid-Keramik hat eine extrem geringe Fehlertoleranz; diese beiden Schritte müssen zusammen mit den zuvor besprochenen Werkzeugen und Parametern als ein System abgestimmt werden.
Spannen: Zuerst „Quetschen“ und „Drücken“ aus dem Prozess entfernen
Mechanische Spannzangen, Schraubstöcke und Spannpratzen beruhen auf lokaler Einspannkraft. Metallteile werden dabei leicht elastisch verformt und federn nach dem Lösen zurück; Keramik federt nicht zurück, sondern reißt direkt an der dünnsten oder am wenigsten steifen Schwachstelle – manchmal hört man erst in dem Moment, in dem das Werkstück gelöst wird, ein leises Knacken. Daher lautet das Spannprinzip bei der Zirkonoxid-Feingravur: das Werkstück gleichmäßig belasten, eine große Auflagefläche schaffen und lokale Quetschspannungen vermeiden.
Vakuumansaugvorrichtungen sind derzeit die gängigere Wahl. Die Unterseite des Werkstücks liegt vollflächig auf der Ansaugplattform auf, der Unterdruck verteilt die Kraft gleichmäßig über die Kontaktfläche, ohne konzentrierte Last. Der Preis dafür ist, dass das Werkstück eine ebene Ansaugfläche benötigt und die Saugkraft von der Werkstückfläche abhängt: Bei dünnwandigen, langgestreckten oder durchbrochenen Teilen ist die Fläche klein, und allein durch Vakuum hält es möglicherweise nicht. Dann kann man prozesstechnisch eine Verbindungsrippe stehen lassen (die nach der Bearbeitung durchtrennt wird) oder eine flexible Vorrichtung maßschneidern – eine Stützstruktur, die sich an die Werkstückoberfläche anschmiegt und die Kräfte verteilt, statt zusätzliche Einspannpunkte zu setzen.
Beim Spannen gibt es noch zwei leicht übersehene „weiche“ Probleme: Bezug und Kalibrierung. Wenn bei derselben Teilecharge jedes Mal beim Wenden ein anderer Bezug verwendet wird, summieren sich Maßabweichungen auf eine mit bloßem Auge nicht erkennbare Weise; wenn die Vorrichtung selbst durch Keramikstaub verschleißt, ist die Auflagefläche nicht mehr eben, und die Verteilung der Saugkraft ändert sich entsprechend. Daher muss der Spannbezug einheitlich sein, die Vorrichtung regelmäßig kalibriert werden, und Prüfpunkte beim Einschalten wie Spindelgenauigkeit, Führungsbahnniveau und Systemkoordinaten sind die Voraussetzung dafür, dass „heute genauso geschnitten wird wie gestern“. Sie entscheiden nicht direkt darüber, ob es zu Ausbrüchen kommt, aber darüber, ob Ausbrüche zufällig oder normal sind.
Werkzeugweg: Jedes Eintauchen als einen Stoß behandeln
Der Werkzeugweg ist in der Keramikbearbeitung kein Effizienzproblem, sondern ein Spannungsproblem. In der Metallbearbeitung kann man rechtwinklig um die Ecke gehen und direkt senkrecht eintauchen, weil das Material sich zuerst verformt und dann geschnitten wird; Keramik erlebt bei einem scharfen rechtwinkligen Richtungswechsel eine augenblickliche Umkehr der radialen Kraftrichtung am Werkzeug – das entspricht einem Schlag an der scharfen Ecke. Der Riss beginnt an der scharfen Ecke.
Dafür gibt es zwei Vorgehensweisen. Erstens Bogenübergänge: An Ecken wird die rechtwinklige Richtungsänderung durch einen bogenförmigen Werkzeugweg ersetzt, sodass sich die Schnittrichtung kontinuierlich ändert und keine sprunghaften Spitzen der Schnittkraft auftreten; wenn das Bauteil selbst eine Innenrundung vorsieht, verläuft der Werkzeugweg genau entlang dieser Rundung, das heißt, die Konstruktion hat die Spannungskonzentration bereits abgeschwächt. Zweitens spiralförmiges Eintauchen: Senkrechtes Eintauchen erzeugt am Boden einen momentanen Aufschlagpunkt; verwendet man stattdessen ein spiralförmiges oder schräges, allmähliches Eintauchen, verteilt sich die Axialkraft über einen Wegabschnitt, und der Boden bricht weniger leicht aus. Bei Strukturen wie tiefen Kavitäten und Mikrobohrungen wirkt sich die Eintauchmethode direkter aus als die Drehzahl.

Die gemeinsame Logik dieser beiden Werkzeugweg-Gewohnheiten stimmt mit dem „geringe Schnitttiefe, geringer Vorschub“ in den Parametern überein: Die Schnittkraft wird nicht beseitigt, sondern daran gehindert, an irgendeinem Punkt plötzlich größer zu werden. Der Unterschied ist, dass die Parameter steuern, „wie tief geschnitten und wie schnell gefahren wird“, während der Werkzeugweg steuert, „aus welcher Richtung eingetaucht und wo abgebogen wird“. Bei der Feinstbearbeitung von Zirkonoxid-Keramik lassen sich diese beiden Dinge kaum getrennt bewerten – selbst bei noch so konservativen Parametern bricht bei rechtwinkligem Eintauchen trotzdem die Kante aus.
Kühlung und Späneabfuhr: die übersehenen Quellen von Rissen und Kratzern
Bei der Feinstbearbeitung von Zirkonoxid-Keramik wird Kühlung oft nur als „Temperaturabsenkung“ betrachtet, tatsächlich steuert sie drei Dinge gleichzeitig: Temperaturkontrolle, Späneabfuhr und Werkzeugschutz. Beim Trockenschneiden oder bei unzureichender Kühlung steigt die Temperatur in der Schnittzone, und in dem harten, spröden Material beginnen sich Wärmespannungen aufzubauen; gleichzeitig verschleißt die Schneidkante des Diamantwerkzeugs bei hoher Temperatur schneller, und ein stumpfes Werkzeug treibt die Schnittkraft wiederum nach oben – wird die Kraft groß, steigt auch das Risiko von Kantenausbrüchen bei sprödem Material. Das ist ein sich selbst verstärkender Kreislauf: Je weiter geschnitten wird, desto schwieriger wird das Schneiden.
Großvolumige Berieselung statt ein paar Tropfen Kühlmittel
Übliche Praxis in der Branche ist die Verwendung wasserlöslicher Spezialkühlmittel mit großem Durchfluss und Berieselung aus mehreren Richtungen, sodass die Schnittzone stets vom Flüssigkeitsstrom bedeckt ist. Der Grund ist ganz direkt: Beim Schleifen/Fräsen von Zirkonoxid entstehen harte Späne, die sich nicht wie Aluminiumspäne als Spänewickel abführen lassen, sondern wie Sand im Werkzeugweg liegen bleiben. Wenn das Kühlmittel nur einseitig tropft, werden die Späne nicht weggespült, und das Werkzeug drückt die Späne in der nächsten Runde auf die Werkstückoberfläche und schabt sie wiederholt – es bleiben mit bloßem Auge sichtbare Kratzer oder, noch problematischer, mikrometergroße Druckstellen zurück.
Der Berieselungswinkel muss auch der Werkzeugwegrichtung folgen. Beim Feinstfräsen von gekrümmten Flächen, Mikrobohrungen und engen Nuten reißt die Kühlung leicht ab, sobald sich das Werkzeug abwendet, wenn die Düse feststeht, und an Ecken entstehen leicht Probleme. Das Beurteilungskriterium ist nicht „ob Kühlmittel vorhanden ist“, sondern ob am Schnittpunkt kontinuierlich ein Flüssigkeitsstrom zu sehen ist und ob die Späne die Schnittzone sofort verlassen können. Sind diese beiden Punkte nicht erfüllt, ist selbst eine noch so konservative Parametereinstellung ein Glücksspiel.

Keramikstaub: sowohl ein Präzisionskiller als auch ein Gesundheitsrisiko
Wird die Späneabfuhr nicht gut gemacht, verschwinden die Späne nicht von selbst, sondern dringen an zwei Stellen in die Maschine ein: in die Bewegungsgelenke wie Führungsschienen und Kugelgewindetriebe sowie in die Spalten von Schaltschränken und Schutzabdeckungen. Keramikstaub ist hart und feinkörnig; gelangt er in die Führungsschienen, ist das, als würde man Schleifmittel auf präzise Passflächen streuen – auf Dauer sinkt die Positioniergenauigkeit und die Wiederholgenauigkeit verschlechtert sich, und genau das ist die Abweichung, die bei der Feinstbearbeitung von Zirkonoxid-Keramik am wenigsten toleriert werden kann.
Für Menschen gilt dasselbe. Einatembarer Keramikstaub ist ein arbeitsmedizinisches Risiko; Nassschnitt, geschlossene Schutzvorrichtungen und rechtzeitiges Entfernen abgesetzter Späne sind gängige Maßnahmen. Deshalb werden spezielle Keramik-Feinstbearbeitungsmaschinen oft mit einer Trennung von Bearbeitungsbereich und Elektrobereich und mit doppelschichtigen Schutzstrukturen ausgeführt – die Logik ist nicht, Ausstattung anzuhäufen, sondern den Staub von Präzisionsbauteilen und Personen fernzuhalten. Ob die Späneabfuhr gut gemacht wird, zeigt sich letztlich am Zustand der Maschine nach einem halben Jahr.
Zeitpunkt der Entnahme: das Werkstück nicht im heißen Zustand bewegen
Direkt nach Ende der Bearbeitung befinden sich Werkstück und Spannvorrichtung auf einem Temperaturhochpunkt. Wenn man jetzt sofort die Spannung löst, das Teil ausbaut und mit kaltem Wasser abspült, zieht der plötzliche Temperaturunterschied neue Spannungen im Inneren auf – sehr wahrscheinlich genau der unsichtbare latente Mikroriss. Die sichere Reihenfolge ist: nach dem Stoppen das Werkstück an der Position natürlich abkühlen lassen, dann entnehmen, reinigen und prüfen. Auch die Reinigungsflüssigkeit sollte möglichst nahe an der Raumtemperatur liegen, um Kälteschock zu vermeiden.
- Kühlung ausreichend: wasserlösliches Spezialkühlmittel, großvolumige allseitige Abdeckung des Schnittpunkts, keine trockengeschnittenen Ecken während des Werkzeugwegs.
- Späneabfuhr rechtzeitig: harte Späne den Werkzeugweg sofort verlassen lassen, um Kratzer und Druckstellen durch erneutes Schaben zu vermeiden.
- Schutz und Reinigung: Staub darf nicht in Führungsschienen und Elektrobereich gelangen, abgesetzte Späne regelmäßig entfernen, auch den Schutz des Bedienpersonals berücksichtigen.
- Entnahme nach Abkühlung: natürlich abkühlen lassen, dann ausbauen und reinigen, um latente Mikrorisse durch plötzliche Temperaturunterschiede zu vermeiden.
Kühlung und Späneabfuhr werden hier separat behandelt, weil sie sich kaum in Zeichnungen und Programmen niederschlagen, aber direkt die Kantenausbruchsrate und die Anzahl latenter Mikrorisse bestimmen. Werkzeug, Parameter, Spannung, Werkzeugweg und Kühlung müssen als Set aufeinander abgestimmt sein; fällt eine Kette aus, werden die Anstrengungen der ersten vier Glieder entwertet.
Grünbearbeitung oder Bearbeitung nach dem Sintern: zwei Wege und vier Prozessstufen
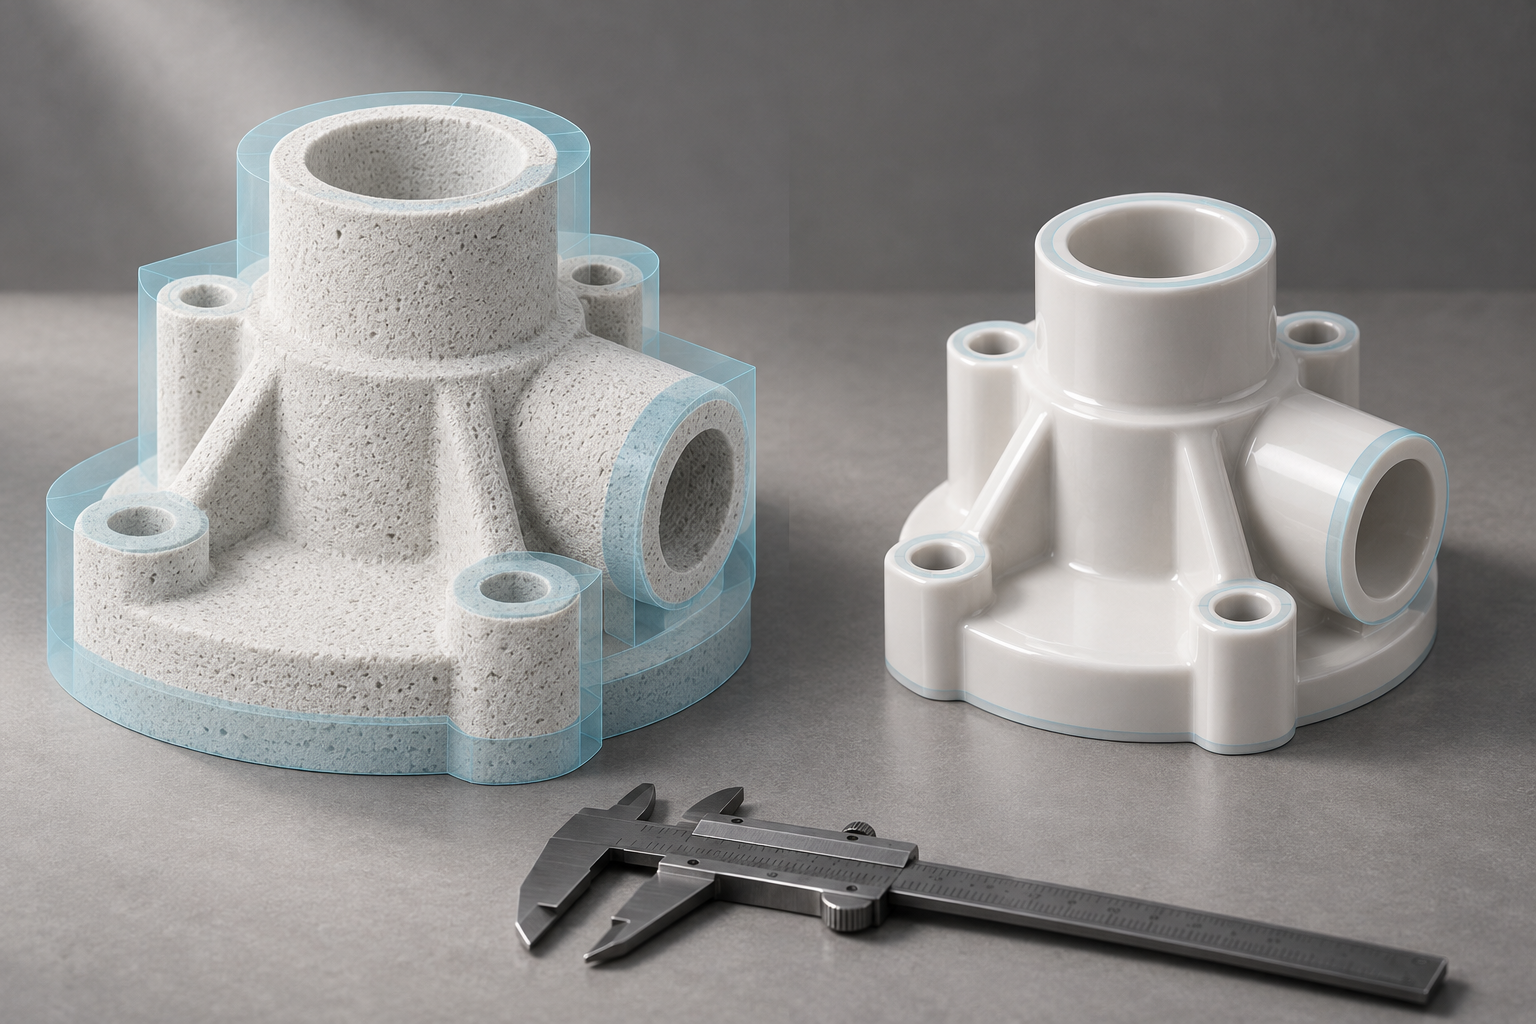
Route eins: Bearbeitung im Grünlingsstadium, Aufmaß nach Schwindung vorhalten
Route zwei: Bearbeitung nach dem Sintern, vierstufiger Prozess für Hartteile
Häufige Fragen
Im Folgenden finden Sie einige häufig gestellte Fragen zur Feinstbearbeitung von Zirkonoxid-Keramik. Die Antworten beziehen sich auf die zuvor behandelten Aspekte Werkzeuge, Parameter, Spannen, Kühlung und DFM-Beurteilung und betreffen keine konkreten Preise oder Lieferzeiten.
Warum können bei der Feinstbearbeitung von Zirkonoxid-Keramik nicht einfach die Schnittparameter für Metall übernommen werden?
Bei der Metallzerspanung gilt das Prinzip „das Werkzeug ist härter als das Werkstück, und der Span führt die Wärme ab“, während Zirkonoxid hart und spröde ist und bei ungleichmäßiger Krafteinwirkung oder leichter Vibration sofort ausbricht. Metallparameter zielen oft auf große Schnitttiefe und hohen Vorschub zur Effizienzsteigerung ab; auf Keramik übertragen bedeutet das, Stöße und Spannungskonzentration direkt in das Werkstück einzuleiten. Branchenüblich ist „hohe Drehzahl, geringe Schnitttiefe, niedriger Vorschub, leichte Zerspanung“; bei der Grobbearbeitung kann die Effizienz angemessen gesteigert werden, bei der Fertigbearbeitung müssen Vorschub und Einzelschnitttiefe reduziert und die Spindeldrehzahl stabil gehalten werden; bei dünnwandigen, mikrogebohrten und unregelmäßig geformten Strukturen ist zusätzlich eine schichtweise Zerspanung zur Spannungsverteilung erforderlich. Die konkreten Werte hängen von der Steifigkeit der Maschine, dem Zustand der Werkzeugschneide und der Werkstückstruktur ab und müssen im Probeschnitt bestätigt werden.
Kantenausbrüche sind sichtbar, aber wie lassen sich verdeckte Mikrorisse feststellen?
Verdeckte Mikrorisse sind die verstecktere Ausfallursache bei der Feinstbearbeitung von Zirkonoxid: Nach der Bearbeitung ist das Aussehen einwandfrei, doch beim Einbau oder unter Hochtemperatur und Hochdruck kommt es zum Bruch. Sie entstehen meist durch Schwankungen der Schnittkraft, Quetschung beim Spannen oder plötzliche Temperaturunterschiede. Mit bloßem Auge sind sie kaum zu beurteilen; es sind vergrößernde Beobachtung, Eindringprüfung oder industrielle CT-Verfahren zur Stichprobenprüfung kritischer Teile erforderlich; bei lasttragenden, dichtenden und medizinischen Bauteilen wird empfohlen, die Prüfmethode und den Stichprobenumfang bereits in der Zeichnungsphase zu vereinbaren. Die Prüfmöglichkeiten variieren je nach Bauteil; der konkrete Plan sollte mit dem Bearbeiter abgestimmt werden.
Sind Diamantwerkzeuge zwingend erforderlich, oder gehen auch normale Hartmetallwerkzeuge?
Die Härte von Zirkonoxid lässt normale Hartmetallwerkzeuge schnell abstumpfen; ein stumpfes Werkzeug „reibt“ am Werkstück, die Schnittkraft steigt und die Wahrscheinlichkeit von Kantenausbrüchen nimmt zu. In der Branche werden überwiegend Diamantwerkzeuge eingesetzt, wobei polykristalliner Diamant (PCD) eine gängige bevorzugte Wahl ist; für die Grobbearbeitung werden große, hochsteife Werkzeuge verwendet, für Fertigbearbeitung, Mikrobohrungen, Nuten und gekrümmte Flächen mikrofeine Diamantwerkzeuge mit ultrafeiner Schneide. Ein stumpfes oder ausgebrochenes Werkzeug ist sofort zu wechseln; ein neues Werkzeug muss beim Aufspannen kalibriert und probegeschnitten werden. Das Sparen an Werkzeugkosten führt oft zu Ausschussteilen – diese Rechnung muss mit einbezogen werden.
Grünlingsbearbeitung oder Bearbeitung nach dem Sintern – welche Route sollte gewählt werden?
Die Entscheidung zwischen den beiden Routen hängt von den Genauigkeitsanforderungen und der Strukturkomplexität ab. Im Grünlingsstadium ist das Material weicher und der Schnittwiderstand geringer; das Aufmaß kann entsprechend der Sinterschwindung vorgehalten werden, was sich für komplex geformte Teile mit größerer Stückzahl eignet; die Feinstbearbeitung nach dem Sintern gewährleistet die endgültigen Maße und die Oberflächenqualität, doch Hartteile durchlaufen üblicherweise die vier Stufen Grob-, Halbfertig-, Fertigbearbeitung und Polieren, wobei das Aufmaß mehrere Millimeter bis über zehn Millimeter betragen muss (bei Metall oft nur Bruchteile eines Millimeters), und die Werkzeugkosten um das Zehn- bis Hundertfache höher liegen. Für die tatsächliche Wahl wird eine umfassende Bewertung unter Berücksichtigung von Toleranzanforderungen, Stückzahl und Kosten empfohlen; bei Bedarf sollte zunächst eine Prozessvalidierung durchgeführt werden.
Welche Konstruktionsdetails auf der Zeichnung bestimmen direkt das Risiko von Kantenausbrüchen bei der Feinstbearbeitung von Zirkonoxid?
Wandstärke, Radien, Fasen und enge Nuten sind einige entscheidende Punkte. Gängige Erfahrungswerte der Branche sind: minimale Wandstärke etwa ≥1,0–1,5 mm; Innenradius etwa ≥R0,3–R0,5 mm, was die Rissbeständigkeit um etwa 20–40 % erhöhen kann; Außenkanten mit Fase oder ≥R0,2 mm; enge Nuten etwa ≥0,5 mm und ein Tiefen-Breiten-Verhältnis von etwa ≤1:4. Dies sind keine verbindlichen Standards, aber scharfe Ecken, dünne Wände und tiefe enge Nuten bereits in der Zeichnungsphase zu ändern, ist wirksamer, als sich später auf der Bearbeitungsseite anzustrengen. Wenn die Designseite zuerst eine DFM-Bewertung durchführt, kann das das Risiko von Ausschuss in der Serienfertigung deutlich senken.
Key takeaways
- Der Kernkonflikt beim Präzisionsfräsen von Zirkonoxid besteht darin, dass hohe Härte und große Sprödigkeit gleichzeitig vorliegen: Hohe Härte lässt Werkzeuge schnell verschleißen, große Sprödigkeit führt bei Spannungskonzentration sofort zum Bruch. Deshalb lassen sich Parameter der Metallzerspanung nicht einfach übertragen.
- Kantenausbrüche, Risse und Kratzer sind sichtbare Fehler; schwer mit bloßem Auge erkennbare verdeckte Mikrorisse sind noch gefährlicher, da sie oft erst bei Montage, hohen Temperaturen oder hohem Druck zum Versagen führen.
- Werkzeuge, Parameter, Spannvorrichtung, Werkzeugweg sowie Kühlung und Spanabfuhr müssen als Gesamtsystem aufeinander abgestimmt sein; eine Optimierung einzelner Punkte rettet das Gesamtergebnis nicht.
- Diamantwerkzeuge (häufig bevorzugt PCD) in Kombination mit hoher Drehzahl, geringer Schnitttiefe, niedrigem Vorschub und leichter Zerspanung sind ein branchenübliches Prinzip; bei dünnwandigen Mikrobohrungen sind mehrstufige, geschichtete Schnitte erforderlich, um Spannungen zu verteilen.
- Wandstärke, Innenradius, Fase und das Tiefen-Breiten-Verhältnis enger Nuten bestimmen bereits in der Zeichnungsphase das Risiko von Kantenausbrüchen; Anstrengungen in der Fertigung können Konstruktionsfehler kaum noch ausgleichen.



