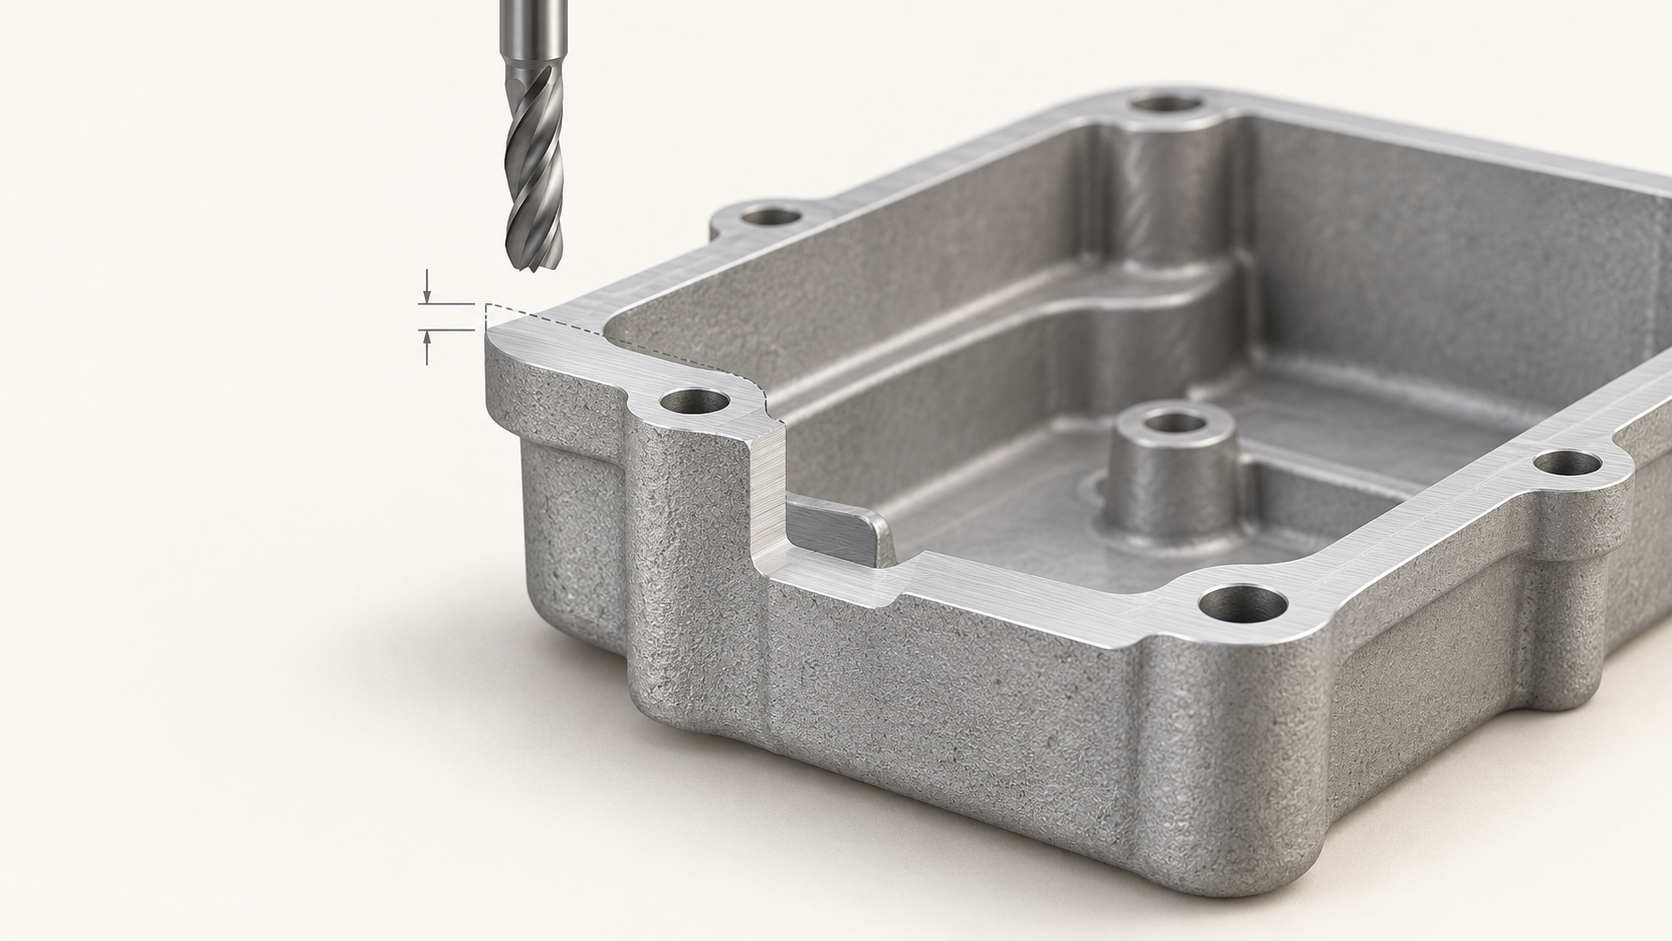
ダイカストアルミ合金の加工代がシール面や穴位置の不具合を引き起こすのはなぜか?
現場では、シール面の寸法を確保するためにダイカストアルミ合金の加工代を大きく設定した結果、CNC加工後に気孔や局部的な肉厚不足が発生し、さらにはシール面が変形するという、一見矛盾した結果がよく見られます。別の問題として、取付穴自体の加工は合格していても、ハウジング基準に対して穴位置がずれており、組立時に位置を合わせられない場合があります。このとき、問題は切削条件ではなく、ダイカスト素材、位置決め基準、加工代の範囲が一体として定義されていないことにあるケースが多いです。
加工代は大きければ大きいほど安全というわけではありません。下限は鋳肌表層、寸法ばらつき、反り、バリおよびクランプ位置決め誤差をカバーし、機能面を連続的に切削しきれるようにする必要があります。一方、上限は加工後の最小有効肉厚、穴底の肉厚、シール構造および内部欠陥リスクによって制限されます。ダイカスト部品では表層と内部で緻密性が異なる可能性があり、材料を過剰に除去すると、気孔、引け巣または低密度領域に達するおそれがあります。
したがって、ダイカスト、クランプおよびCNCは、それぞれ異なる誤差を分担して管理する必要があります。ダイカストは安定した鋳造素材を形成し、金型と構造は再現性のある粗基準を提供し、CNCは精基準によってシール面、穴系、平面間の関係を制御します。1回のクランプで繰り返し位置決め誤差を低減することはできますが、鋳造素材の反りや基準の不安定さを修正することはできません。
- 金型製作前に、必ず加工が必要な面、およびシール面、取付面、穴系の機能上の関係を確認します。
- 粗基準、CNC精基準および基準変換の順序を明確にし、必要に応じて金型に位置決め用のボスや信頼性の高い基準面を設けます。
- 加工後の最小肉厚、穴底の肉厚、平面度、穴位置および気密性を初品検収項目に含め、「加工代を残す」とだけ記載することは避けます。
ダイカストアルミ合金の加工代の算定範囲:片側加工代、総加工代と最小肉厚
ダイカストアルミ合金の加工代を決めるには、まず用語を統一する必要があります。片側加工代とは、ダイカスト素材の面からCNC完成面までに確保する材料厚さのことです。対向する2面を同時に加工する場合、両面分を合計したものが総加工代になります。工具の1回の切込み深さは加工条件であり、図面上の総加工代とは異なります。また、加工後の最小肉厚は部品に残る有効材料の厚さであり、加工代と混同してはなりません。
ダイカストアルミ合金の加工代に関する初期算定の枠組み
工程上は、まず変数式でウィンドウを設定できます:初期片側余裕 ≈ 素材寸法のばらつきに対するカバー量+変形または反りの補正量+クランプ・位置決め誤差に対するカバー量+除去が必要な鋳肌表層の厚さ。ここで、寸法のばらつきはダイカストの公称寸法をそのまま引用するのではなく、初回ロットの素材測定結果に基づく必要があります。また、変形量については、パーティング面、スライド、ゲート、肉厚分布も考慮して判断します。基準変換によって位置誤差が生じる場合、余裕を単純に大きくするだけでは、穴位置や同軸度の問題は解消できません。
加工後の最小肉厚から余裕の上限を逆算する
余裕を決定した後は、加工後の最小肉厚、穴底厚さ、シール構造の残存肉厚を必ず逆算して確認する必要があります。薄肉部、リブ根元、止まり穴の底部、または肉厚の遷移部では、片側余裕が大きすぎると、CNC加工が低密度領域まで切り込んで、気孔、引け巣、その他の鋳造欠陥を露出させるおそれがあります。また、局所的に肉厚不足を招く可能性もあります。最終的には、「鋳肌表層を安定して完全に除去できるか」と「十分な有効肉厚を確保できているか」を同時に検証し、素材状態の基準、加工後寸法、最小肉厚を図面または RFQ に明記してください。
ダイカストアルミニウム合金の加工余量を決定する第一歩:粗基準と CNC 精基準を設定する
まず基準を決め、その後にダイカストアルミニウム合金の加工余量を決めます。シール面、穴系、取付面に共通の位置決めロジックがなければ、余量を単純に増やしても、穴位置のずれ、同軸度の悪化、基準変換による寸法関係の誤差は解消できません。
粗基準はパーティング面と不安定な鋳造形状を避ける
最初の工程では、パーティング面の段差、スライド痕、ゲート残り、バリ、局所的な反りを確認し、どの鋳肌面が治具を安定して支持できるかを判断します。大きな平面に変形がある場合、最高点だけを唯一の基準として直接使用するのは適切ではありません。そうしないと、加工後に局所的な切削や未加工部が生じる可能性があります。金型段階で位置決めボス、信頼性の高い基準面、または下穴を設けておけば、後工程の CNC に再現性のある粗位置決め条件を提供できます。
CNC 精基準によって余量が実際にどのように除去されるかが決まる
粗加工完了後は、機能基準に基づいて CNC 精基準を設定し、基準変換の順序を明確にする必要があります。シール面と関連する穴系を同一のクランプで加工できれば、通常は繰り返し位置決め誤差の低減に有効です。ただし、1回のクランプであっても、素材の反り、位置決め面の不安定さ、工具の偏差、測定誤差を解消することはできません。下穴についても加工余量だけを見るのではなく、その位置精度によって後続の穴位置やねじ部に誤差が持ち込まれないかを確認する必要があります。
- サプライヤーは、粗基準面、精基準面、位置決めピンまたはクランプ点の位置、および専用検具が必要かどうかを確認する必要があります。
- 初品検査報告書には、素材の基準状態、基準変換後の重要寸法、穴位置とシール面の相互関係を記録する必要があります。
- 基準面自体に明らかな鋳造変形がある場合は、工具経路の切込み深さを直接大きくするのではなく、素材測定結果に基づいて位置決めと余量のウィンドウを修正する必要があります。
機能面に基づいてダイカストアルミニウム合金の加工余量を決定する:シール面、穴、軸受ハウジング、外観面
ダイカストアルミニウム合金の加工余量に、部品全体で同じ数値を一律に適用することはできません。まず機能面ごとにグループ分けし、どの素材誤差を CNC で除去する必要があるか、またどの領域では鋳肌材料をできるだけ残すべきかを判断します。余量が小さすぎると、バリ、コールドシャット、または除去しきれない表層が残る可能性があります。一方、余量が大きすぎると、気孔や引け巣が露出したり、切削やクランプ後に薄肉部が変形したりするおそれがあります。
| 表面または形状 | 余量評価の重点 | 余量が小さすぎる場合のリスク | 余量が大きすぎる場合のリスク | 初品検査 |
|---|---|---|---|---|
| シール面、取付面 | 反り、鋳肌粗さ、位置決め誤差をカバーし、連続して切削し切れることを保証 | 局部的な未加工により、平面度または気密性が不安定になる | 気孔領域に切り込み、肉厚不足を引き起こす | 平面度、加工カバー率、最小肉厚、気密性 |
| 軸受穴、嵌合穴 | 穴位置、同軸度、クランプ基準、および穴径の加工代 | 鋳肌または変形が組み付けに影響する | 穴壁が薄くなり、気孔が露出する可能性がある | 穴径、穴位置、同軸度、穴壁厚さ |
| ねじ穴、取付穴 | 下穴位置、穴底厚さ、およびねじ有効深さ | ねじ山が不完全になる、または穴位置がずれる | 穴底の貫通、または局部的な肉厚不足 | 下穴、ねじ用通り止まりゲージ、穴底厚さ |
| 外観面、薄肉部、およびリブ周辺 | 加工が必須かどうか、テクスチャの一貫性、および局部剛性 | 鋳肌欠陥の残留、または外観の不一致 | 局部的な切り込み、変形、または欠陥への切り込み | 外観、輪郭、変形、および残存肉厚 |
シール面および軸受穴の加工代は、組み付け関係に適合させる必要がある
シール面では、特定の測定点の寸法だけを見るのではなく、加工後に連続して切削し切れているかを重点的に確認する必要があります。軸受穴については、穴位置、同軸度、嵌合基準を一体として評価します。1回の段取りで加工すれば再位置決め誤差を低減できますが、ダイカスト素材の反りや基準の不安定さをなくすことはできません。一部のサプライヤー資料では、軸受穴の狭い公差やシール面の平面度をCNC後工程の管理項目として挙げていますが、この種のデータは条件付きの参考情報にすぎず、最終的には工具、段取り、測定方法、初品の結果を組み合わせて確認する必要があります。
ダイカストアルミ合金の加工代下限は、素材の偏差、変形、鋳肌表層をどのようにカバーするか?
判断原則:ダイカストアルミ合金の加工代下限は、鋳肌の粗さだけで決まるものではなく、機能面の加工基準に対する実際の偏差をカバーする必要があります。寸法収縮のばらつき、反り、パーティング面のずれ、バリ、局部的な未充填、段取り位置決め誤差などにより、同一平面でも位置によって切削深さが異なる場合があります。加工代は対象領域を連続して切削し切れることを保証する必要がありますが、特定の最高点または最低点だけを基準に見積もってはなりません。
ダイカストアルミ合金の加工代は素材の偏差分布を確認する
例えば、ハウジングの大きなシール面に軽微な反りが素材にある場合、工具が局部的には切り込み、別の箇所では表面をかすめるだけとなり、最終的に未加工の鋳肌が残る可能性があります。初回ロットの素材は、1つの角部だけを測定するのではなく、想定した粗基準または精基準を用いて測定座標を設定し、機能面の複数の測定点、平面の両端、薄肉接続部を確認する必要があります。必要に応じて、三次元測定機またはスキャンによって偏差分布を記録し、その後、初期加工代と粗加工ツールパスを判断します。
ダイカストアルミ合金の加工代に関する測定・記録要件
- 素材の状態を明確にする:湯口やバリを除去済みか、測定前に清掃または矯正を行ったかを確認する。
- 測定基準を固定する:基準面、位置決め穴、または位置決めボスを記録し、異なる基準によるデータを混在させない。
- 重要な測定点を網羅する:シール面の端部、穴系周辺、肉厚変化部、反りやすい大きな平面を含める。
- 判定ルールを定める:寸法偏差、局部的な未加工、表面欠陥、段取りによる変形を区別し、実測結果を加工代の管理範囲と工程方案に反映する。
したがって、ダイカストアルミ合金の初期加工代は理論的な見積もりによって提示できるにすぎず、素材データの代わりにはなりません。素材の偏差が主に不安定な基準や顕著な反りに起因する場合、加工代をさらに増やしても問題が解決するとは限らず、薄肉部や欠陥の影響を受けやすい領域にまで切り込むおそれがあります。より確実な方法は、まず素材の測定基準、測定点、合格判定を確認し、そのうえで初品加工の結果により、切削し切れているか、設計肉厚が維持されているかを検証することです。
加工代が大きすぎると、なぜ気孔や引け巣が露出し、薄肉部の変形を引き起こす可能性があるのか?
ダイカストアルミ合金の表層が、内部の材料状態まで完全に均一であるとは限りません。表面に近い領域は通常、比較的緻密ですが、材料を過剰に除去すると、気孔、引け巣、その他の欠陥が集中しやすい領域に達する可能性があります。一方、加工代が小さすぎると、酸化皮膜、コールドシャット、バリ、局部的な未加工部が残るおそれがあります。したがって、加工代は大きければ安全というものではなく、鋳肌表層を切削し切ることと、有効な材料を残すことの間で適切な範囲を設定する必要があります。
ダイカストアルミ合金の加工代と薄肉部の変形リスク
ハウジングのシール面では、加工代を増やすことで工具が低密度領域に切り込み、ピンホール、漏れ、局部的な肉厚不足が発生する可能性があります。薄肉部、リブ根元、肉厚変化部は、切削力、段取り力、残留応力の解放の影響も受けやすく、平面度の悪化や加工後のスプリングバックとして現れます。1回の段取りで加工すれば再位置決め誤差は低減できますが、素材の反り、基準の不安定さ、加工変形をなくすことはできません。
| 確認対象 | 確認すべきリスク | 初品検査の内容 |
|---|---|---|
| シール面 | 気孔、局部的な未加工、肉厚不足 | 連続切削の切り残し、平面度、最小肉厚および気密性を検査する |
| 取付穴および穴群 | 穴位置のずれ、穴底の肉厚不足、基準変換誤差 | 穴位置、穴径、穴底の肉厚および組付け関係を検査する |
| 薄肉部およびリブ周辺 | 切削またはクランプによる反り・変形 | 自由状態での輪郭、平面度および局部肉厚を検査する |
アルミニウム合金ダイカストハウジングを例にすると、まず機能基準とシール面を明確にし、次に初回ロットの鋳造素材について主要面の分布を測定し、加工代が反りや位置決め誤差をカバーできるか確認します。その後、関連する平面および穴群に対して適切なクランプ方法を設定し、初品加工後に最小肉厚、平面度、穴位置および気密性を再確認します。欠陥が特定の領域に集中している場合は、単純に加工代を増やすのではなく、金型のガス抜き、ゲート、肉厚の遷移および基準構造を再検証します。
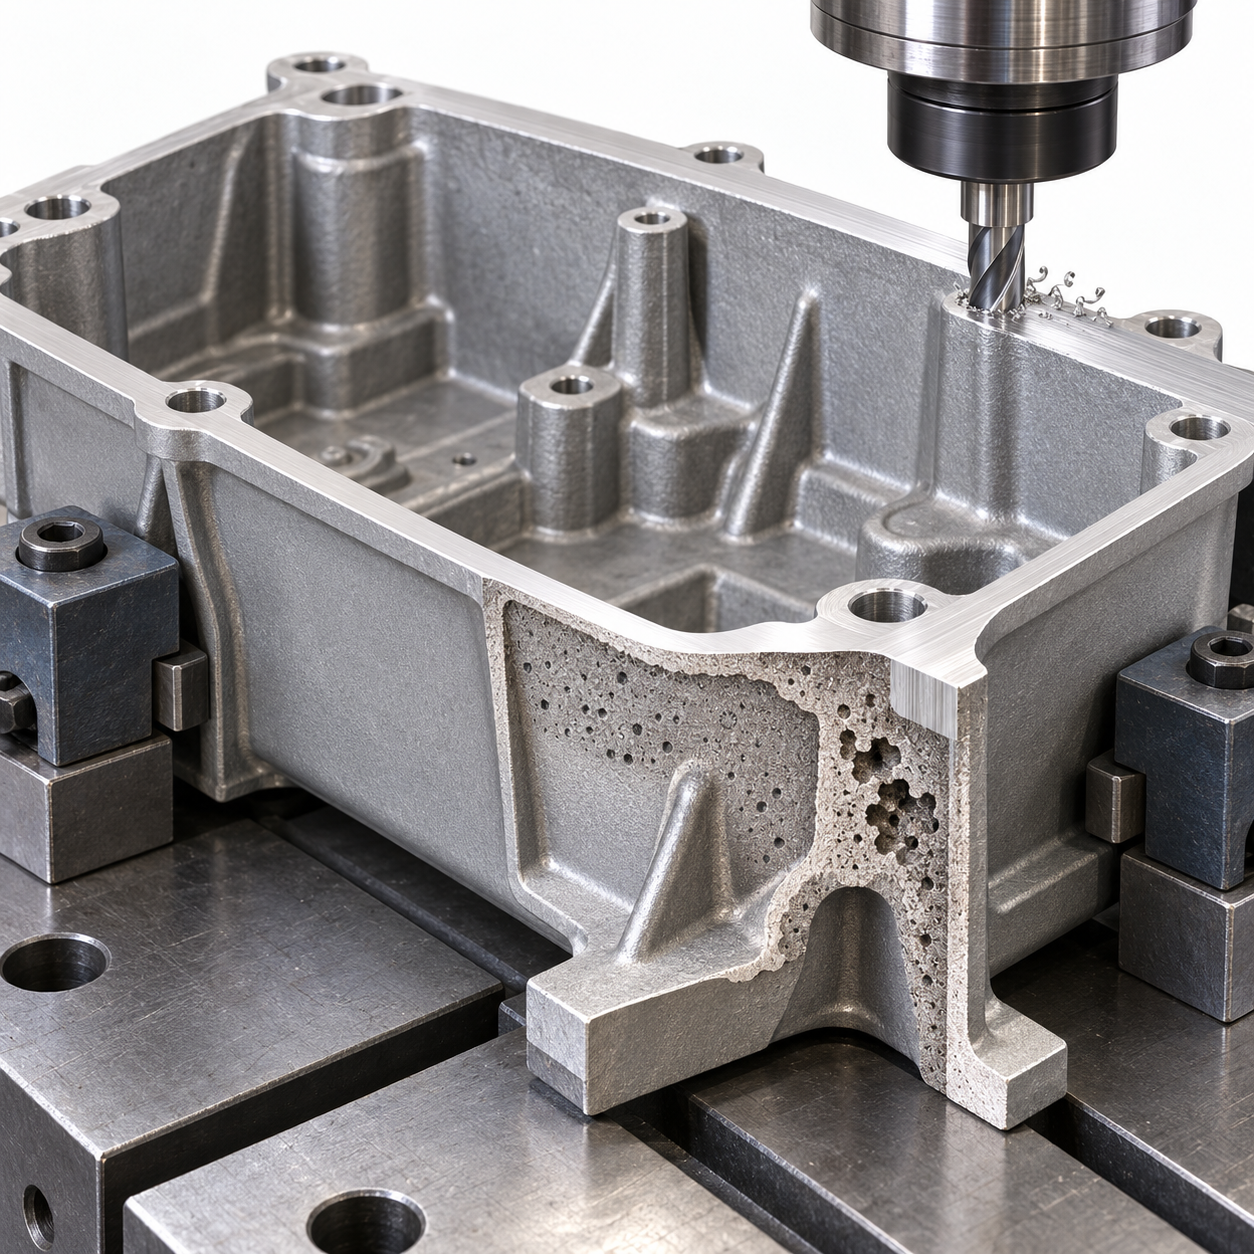
ダイカストアルミニウム合金の加工代が適正かどうかを、鋳造素材の測定と初品加工によるクローズドループでどのように確認するか?
ダイカストアルミニウム合金の加工代は、CNCプログラミング段階だけで決定してはなりません。金型製作または量産開始前に、図面上で加工面、粗基準、精基準、加工後の最小肉厚、穴底の肉厚、およびシールまたは気密性の要求事項を明確にします。位置決めボス、基準面または底穴の位置が安定しない場合、加工代を単純に増やすだけでは、穴位置、同軸度およびシール面の間に生じる位置関係の誤差を修正できません。
鋳造素材の測定によってダイカストアルミニウム合金の加工代の適正範囲を確認する
初回ロットの鋳造素材は、実際のクランプ基準に基づいて、主要面、穴位置に関係する基準、パーティングラインのずれ、反りおよび局部肉厚を測定します。大きな平面は中心点だけでなく、エッジと四隅に局部的な高低差がないかも確認する必要があります。測定結果は、次の3種類の問題を区別するために使用します。加工代不足による切り残し、加工代過大による残存肉厚不足、そして基準変換による全体的な位置ずれです。必要に応じて、三次元測定機、ゲージまたはスキャンデータを組み合わせて偏差分布を確認できますが、測定方法は図面の基準と一致していなければなりません。
初品のCNC加工後に加工代が本当に適正かを検査する
初品加工後は、まず機能面が連続して完全に切削されているか、気孔、引け巣、コールドシャットまたは局部欠陥が露出していないかを確認します。次に、加工後の最小肉厚、穴位置、穴底、平面度、ねじおよび組付け関係を検査します。シール構造については、製品要求に従って気密性も検証し、外観面についてはテクスチャ、工具痕および局部変形を確認します。1回のクランプで加工すれば再位置決め誤差は低減できますが、鋳造素材の反り、クランプ変形、工具摩耗または測定誤差をなくすことはできません。
- 図面:加工面、加工後の寸法と公差、基準体系および最小肉厚を明確にする。
- RFQ:サプライヤーに対し、鋳造素材状態での基準、位置決め方法、加工代の適正範囲および初品の測定項目を明示するよう求める。
- 初品報告書:鋳造素材の偏差、加工後の寸法、欠陥の露出状況、平面度、穴位置および気密性の結果を記録する。
- 量産時の修正:実測分布に基づいて加工代、クランプ方法および工具経路を調整し、単一の経験値をすべての部品に適用するルールとして固定しない。
ダイカストアルミニウム合金の加工余量に関するよくある問題
ダイカストアルミニウム合金の加工余量は、合金、肉厚、金型構造、基準チェーンおよび初品測定結果から切り離して単独で決定することはできません。以下の回答は、図面レビューおよびサプライヤーとの打ち合わせに用いるものであり、個別部品の工程検証に代わるものではありません。
約 0.2 mm の加工余量は、すべてのダイカストアルミニウム合金部品に適用できますか?
適用できません。約 0.2 mm は、一部の設計資料における経験的な参考値にすぎません。実際には、ダイカスト寸法のばらつき、反り、位置決め誤差、除去が必要な鋳肌表層を考慮し、加工後の最小肉厚、穴底厚さおよび欠陥露出リスクも検証する必要があります。異なる形状部に同じ数値を一律に適用すべきではありません。
シール面にはダイカストアルミニウム合金の加工余量を一律に追加すべきですか?
単純に一律追加すべきではありません。シール面では、連続して完全に切削できること、平面度および気密性を確保する必要がありますが、余量が大きすぎるとブローホールや引け巣の領域まで切り込む可能性があり、局部的に肉厚不足を招くこともあります。素材の偏差分布、シール構造、クランプ基準および加工後の最小肉厚を踏まえて、適正な範囲を決定する必要があります。
ダイカストアルミニウム合金の加工余量が大きすぎると、なぜかえってブローホールや肉厚不足が発生するのですか?
ダイカスト品では、表層と内部で緻密さが異なる場合があります。材料を過剰に除去すると、工具がブローホール、引け巣またはその他の欠陥が集中する領域に達する可能性があります。また、薄肉部や肉厚が変化する構造では、過剰な切削によって有効肉厚が減少し、切削力やクランプによる変形リスクも増加します。
初品段階では、加工余量が妥当であることを確認するために、どの項目を測定すべきですか?
少なくとも、素材の主要面の寸法および反りの分布を記録し、加工後に完全に切削できているか、最小肉厚、穴底厚さ、穴位置、平面度、ねじおよびシール要件を検査する必要があります。部品に気密性または外観上の要求がある場合は、それらも初品検査に含めるべきです。測定基準は、加工基準および図面基準と対応していなければなりません。
Key takeaways
- ダイカストアルミ合金の加工代の下限は、鋳造素材の寸法ばらつき、変形、位置決め誤差および除去が必要な鋳肌表層をカバーする必要があります。上限は、最小肉厚、穴底の肉厚および欠陥露出リスクによって制限されます。
- シール面、軸受穴、取付穴、外観面および薄肉部位に同じ加工代を一律に適用すべきではなく、機能と基準チェーンに応じて個別に評価する必要があります。
- まずダイカストの粗基準とCNC精基準を決定し、そこから加工代を逆算します。単に加工代を増やすだけでは、基準の不安定さに起因する穴位置、同軸度、平面度の問題を解消できません。
- 一部の設計資料では約0.2 mmの最小加工代が示されていますが、これは特定条件下における経験的な初期値にすぎず、鋳造素材の測定や初品検証に代わるものではありません。
- 図面とRFQには、加工面、加工後寸法、公差、基準、最小有効肉厚、欠陥の合否判定および初品検査項目を同時に明記する必要があります。



