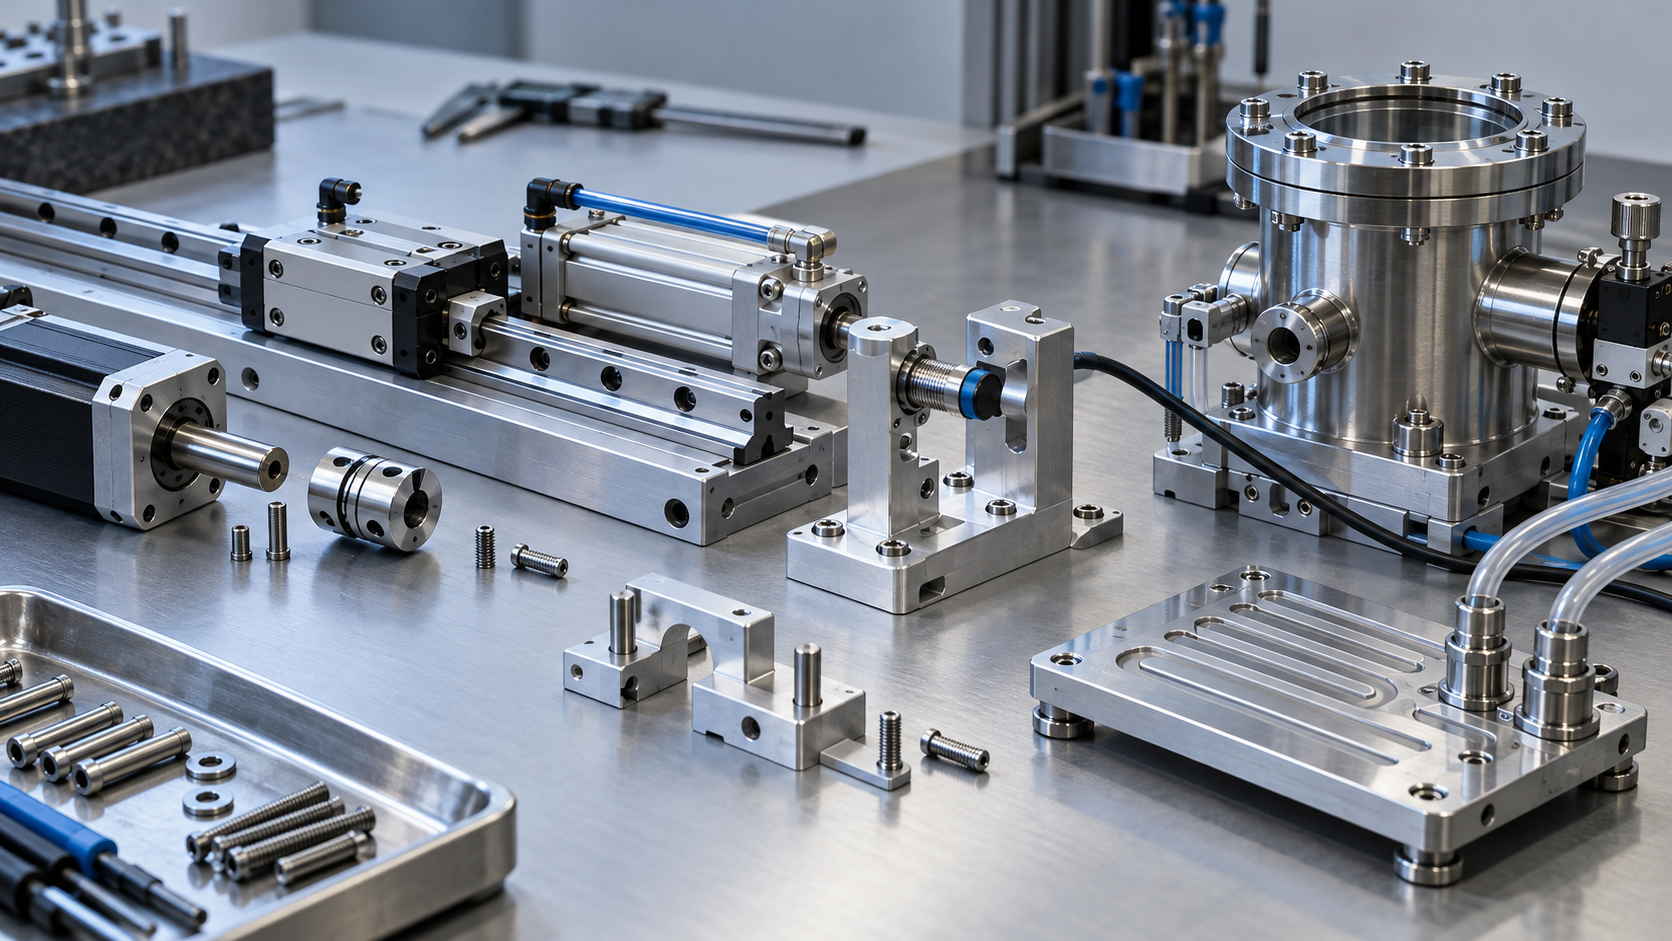
設備部品とは:部品、アセンブリ、コンポーネントの違い
設備が停止したとき、問題の原因は必ずしも装置全体にあるとは限りません。ガイドレールの取付基準のずれ、シール部品と媒体の不適合、あるいはセンサーやバルブのインターフェース不一致だけが原因である場合もあります。設備部品を理解するには、外形や材料だけでリスト化するのではなく、設備の機能チェーンにおいてどのような役割を担っているかを見ることが重要です。
エンジニアリングの文脈では、「部品」は通常、単体で、これ以上分解できない、または分解すべきでない構成要素を指します。たとえば、位置決めピン、シャフト、フランジ、支持プレートなどです。「アセンブリ」は、複数の部品を組み合わせた後、特定の動作や機能を独立して実行できる組立体を指します。たとえば、ガイドレール、スライダー、取付プレートで構成される直線運動アセンブリや、シリンダー、継手、取付座で構成されるアクチュエーターアセンブリなどです。「コンポーネント」は、より広い総称であり、単一の部品を指す場合も、組立関係を持つアセンブリを指す場合もあります。これらは基本的なエンジニアリング用語上の区別であり、具体的な企業ではBOMや図面の命名方法が異なる場合があります。
さらに、階層上の概念と製造方法も区別する必要があります。鋳造品、鍛造品、機械加工品、板金部品は、成形または加工の工程を表すものであり、別の部品階層を表すものではありません。同じ設備ベースでも、まず鋳造によって素材を得て、その後CNC加工で基準面や取付穴を形成することがあります。また、1つの支持アセンブリに、機械加工プレート、締結部品、標準形材が同時に含まれる場合もあります。したがって、以降の分類では設備の機能に立ち返る必要があります。それは動作、位置決め、検出、流体制御、あるいは荷重支持・支持のいずれを担うのか。そうすることで、インターフェース、公差、材料、環境、検査要件をさらに判断できるようになります。
設備部品には何があるか:設備機能による6種類の部品
- 動作・伝達:直線ガイド、ボールねじ、カップリング、タイミングプーリーは、それぞれ直線移動、回転伝達、速度変換を担います。ガイドとボールねじは、定格寸法だけで判断せず、負荷、ストローク、剛性、取付基準、潤滑条件を組み合わせて評価する必要があります。
- 位置決め・クランプ:位置決めピン、位置決めブロック、トグルクランプ、専用治具は、位置を繰り返し確立し、ワークの移動を制限したり、組立姿勢を保持したりするために使用します。重要なのは、位置決め基準、荷重方向、着脱スペース、およびクランプ力によって薄肉部品が変形しないかどうかです。
- 検出・制御:光電センサー、近接センサー、圧力センサー、温度センサーは、位置、存在状態、工程パラメータを制御システムにフィードバックします。検出距離、取付スペース、信号インターフェース、応答条件、現場環境によって、適用可否が決まります。
- 空圧・油圧・真空:シリンダーは直線動作を担い、電磁弁は媒体の切り替えを担います。一方、真空バルブとシール部品は、排気、隔離、吸着機能を維持します。媒体、圧力、温度、漏れ要件、保守方法を一括して確認する必要があります。
- 搬送・支持:搬送ローラー、ローラー、アルミ形材ブラケット、取付プレートは、材料の移送、設備の荷重支持、モジュールの固定に対応します。ブラケットでは剛性、接続方法、スペースを確認し、搬送部品では負荷、摩擦、タクト、清掃要件も考慮する必要があります。
- 温度と配管:ヒーター、冷却プレート、管継手および流路部品は、加熱、放熱、媒体の搬送に使用されます。温度安定性だけでなく、流路、シール溝、肉厚、インターフェースの方向、後工程での洗浄が実現可能かどうかも確認する必要があります。
自動化設備で使用される一般的な設備部品:ガイドレール、カップリング、センサー、シリンダー
自動化設備の部品は、外観や仕様だけで交換品を選定することはできません。まず設備がどのような動作を実行するのかを確認し、そのうえで負荷、基準、取付インターフェース、作業環境、メンテナンススペースを照合する必要があります。ガイドレールは安定した動作を担い、カップリングはトルクを伝達し、センサーは位置や状態を確認し、シリンダーは直線的な押し引きを実行します。これらのインターフェースが適合しない場合、それぞれ動作の引っ掛かり、振動、誤検出、動作不良として現れる可能性があります。
- 直線ガイドレール:荷重支持と案内。荷重方向、剛性、運動精度、ガイドレール間の平行度、取付基準、潤滑条件を重点的に確認します。取付面が同一平面上にない場合、スライダーに異常な抵抗が生じる可能性があります。図面段階では、ガイドレールの型式だけを記載するのではなく、基準面と取付穴位置を明確にする必要があります。
- カップリング:モーターとアクチュエーターを接続。軸径、キー溝またはクランプ式インターフェース、同軸度、許容偏差、伝達トルクによって適用可否が決まります。カップリングは組付け誤差の一部を補正できますが、軸系の調整に代わるものではありません。補正能力が不足すると、モーターの振動や軸受荷重が増加します。
- センサー:位置、距離、状態を検出。検出距離、対象物の材質、取付スペース、信号インターフェース、応答要件、および油煙、粉じん、クーラントなどの環境条件を確認する必要があります。同じ外形寸法のセンサーでも、出力方式や検出条件が異なる場合があるため、取付ねじだけを根拠に調達してはなりません。
- シリンダー:押し出し、引き込み、クランプ、位置決め動作を実行。ストローク、推力、取付方式、速度調整、クッション構造、作動媒体を機構に適合させる必要があります。シリンダーのストロークが十分であっても、動作の信頼性が保証されるわけではありません。負荷に偏心がある場合、案内が不十分な場合、またはメンテナンススペースが狭すぎる場合、ピストンロッドが摩耗したり、動作が引っ掛かったりする可能性があります。
したがって、設備部品の選定では、「動作—インターフェース—制御不能時の影響」を関連付けて確認する必要があります。ガイドレールでは運動基準、カップリングでは軸系の関係、センサーでは検出条件、シリンダーでは負荷と取付条件を確認します。調達または外注の際は、型式と数量だけでなく、取付穴位置、嵌合寸法、荷重方向、ストローク、信号またはエア配管のインターフェース、さらに分解・組立および潤滑に必要なスペースも提示する必要があります。
精密設備部品が加工しにくい理由:真空チャンバー、冷却プレート、シャワープレート
半導体などの特殊設備に使用される設備部品は、多品種少量生産、特殊寸法、真空、清浄性、耐食性、熱安定性に関する複合的な要求を持つことが一般的です。難しさは三次元モデルを加工できるかどうかだけではなく、材料、構造、基準、シール、検査方法を同時に成立させることにあります。
真空チャンバー:シール面、漏れ、加工変形
真空チャンバーでは、まずフランジ、シール溝、接続穴の相対位置を確保する必要があります。シール面に切削痕、局部的な変形、バリがあると、シール性に影響する可能性があります。チャンバーの肉厚の不均一、深いキャビティの切削、複数回の段取りは、残留応力の解放後に変形を引き起こす可能性があります。図面には、重要な基準、シール領域の表面要求、洗浄または禁油要求を明確にし、漏れ、寸法、外観の検査方法を規定する必要があります。「高精度」とだけ記載してはなりません。
冷却プレートとシャワープレート:内部構造と微細孔によるボトルネック
冷却プレートの主な制約は、通常、流路レイアウト、封止構造、肉厚、温度均一性です。加工時には、深穴、薄肉、封止板を接合した後の平面度に注意する必要があります。検査では外形寸法だけを測定するのではなく、流路が貫通しているか、インターフェースが適合しているかも確認する必要があります。
シャワープレートには、脆性材料が使用され、数百から数千個の微細孔が配置される場合があります。孔径、位置誤差、孔口の欠陥はガス分布に影響し、破損、欠け、洗浄管理の難しさも増大させます。ある業界記事では、特定の設備構成における微細孔およびマイクロメートルレベルの加工データが紹介されていましたが、これらは単一の構成に関する事例であり、すべての設備部品に共通する指標とみなすことはできません。実際の製造では、材料、孔径、アスペクト比、機能分布に基づいて、工程および検査計画を策定する必要があります。
このような設備部品では、加工基準を統一し、不要な段取り替えを減らし、図面段階で測定面、位置決め穴、専用治具用インターフェースを確保することが重要です。シール面、流路、微細孔、清浄領域については、工程検査、最終検査、洗浄要求をそれぞれ定義する必要があります。
CNC加工設備部品のDFMチェック:CAD形状から加工可能・検査可能な設計へ
設備部品をCAD上で作図できるからといって、工具、治具、測定器で安定して実現できるとは限りません。CNC加工前には、図面を一つひとつ次の3つの問いに置き換える必要があります。工具は到達できるか、ワークを確実に固定できるか、重要な形状を測定できるか、という問いです。
設備部品の工具到達性:まず深いキャビティ、内角、逃げスペースを確認
深いキャビティ、小さな開口部、深すぎる内角は、工具径や工具の突出し長さを制限します。また、鋭角部も通常は実際の工具先端のコーナーRの影響を受けます。図面レビューでは、工具が合理的な方向から進入できるかを確認し、工具の逃げ、切りくず排出、測定のためのスペースを確保する必要があります。機能上不要な尖りは明確なR形状に変更し、深いキャビティには逃げを追加するか、分割構造を調整できます。
設備部品のクランプと基準:繰り返し位置決めによる誤差を削減
同一の設備部品を複数回段取りする必要がある場合、再度芯出しを行うたびに基準変換のリスクが高まります。設計時には、加工基準をできるだけ統一し、連続加工する機能面をまとめて配置するとともに、治具に十分な支持位置とクランプ位置があるかを確認する必要があります。薄肉部品では、切削力や熱による変形も考慮し、必要に応じて加工代、支持領域、または段階的な材料除去を追加します。
設備部品の公差と検査:精度は機能面にのみ付与する
すべての寸法を厳しい公差に設定すると、加工や検査の難易度が高まる一方で、設備性能が必ずしも向上するとは限りません。まず、はめ合い、密封、位置合わせ、運動に影響する形状・寸法を重点的に管理し、それ以外の寸法には機能を満たせる公差域を適用します。重要な穴位置、平面度、同軸度、または位置度については、図面段階で三次元測定機、ゲージ、深さ測定器、専用検具などの測定方法を指定し、検査面を確保しておく必要があります。材料の強度や硬度が高い場合は、名目上の材料強度だけを見るのではなく、工具摩耗、発熱、変形のリスクも再確認します。
設備部品の技術要求をどのように決定するか:機能、公差、材料、環境を対応させる
設備部品の技術要求は、「精度は高いほどよい」という考え方から始めるのではなく、故障した場合の影響から逆算して決定する必要があります。はめ合い、密封、位置合わせ、運動に影響する機能面には、優先的に公差を割り当てます。機能に関係しない外形寸法をすべて厳しい公差に設定することは避けるべきです。材料、表面処理、検査方法も、使用環境および保守方法に適合させなければなりません。
ガイド、シール溝、真空チャンバーでは要求事項が異なる
| 設備部品 | 優先して確認する技術要求 | 図面および製造時の確認重点 |
|---|---|---|
| 直線ガイドおよび取付面 | 荷重、剛性、運動精度、平行度、潤滑 | 取付基準を統一し、取付面の平面度と相互位置を確認するとともに、保守スペースを確保する |
| Oリングおよびシール溝 | 媒体、温度、圧縮量、溝寸法、表面状態 | シール材と媒体の適合性を確認し、溝幅、溝深さ、面取り、およびシール面の粗さを検査する |
| 真空チャンバー | 耐食性、シール面、漏れ、清浄度、表面粗さ | 肉厚と加工変形を評価し、溶接または機械加工後の洗浄、漏れ検査、受入検査の方法を明確にする |
ガイドの重要な点は、荷重下でも運動対偶が相対位置を維持できるかどうかです。Oリングの重要な点は、圧縮状態と媒体環境によって安定した密封が形成されるかどうかです。一方、真空チャンバーでは、内壁の清浄性、微小な漏れ、多面加工による変形にも対処する必要があります。いずれも設備部品ですが、同じ公差、材料、表面要求を一律に適用することはできません。
設備部品の材料選定は、加工方法と使用環境を合わせて判断する必要がある
材料の強度、硬度、耐食性、熱安定性は、工具の摩耗、発熱、変形、および後工程の表面処理に直接影響します。材料を選定する際は、使用媒体、温度、荷重、清浄度要件、メンテナンス方法を同時に確認し、そのうえでCNC加工、板金加工、その他の製造方法が適しているかを判断します。最終的な技術要件には、「高精度」や「高強度」と記載するだけでなく、機能基準、重要公差、材料状態、表面処理、清浄度要件、検査項目を明確に記載する必要があります。
設備部品の外注前に準備すべき資料:図面から検査チェックリストまで
設備部品を外注する前に、まず「何を作るのか、どのような環境で使用するのか、どのように受け入れ検査を行うのか」を明確にします。基本資料には、2D図面、3Dモデル、材料記号および材料状態、数量のほか、主要基準、ねじ、はめ合い、組立インターフェースを含めます。
- 機能要件:動作、位置決め、シール、荷重支持、またはアライメントに影響する形状・部位を示し、すべての寸法に厳しい公差を設定することは避けます。
- 製造要件:表面処理、粗さ、面取り、バリ取り、洗浄、または油分禁止の要件を明記し、使用媒体と温度も記載します。
- 検査要件:測定が必要な寸法、幾何公差、ねじ、シール面、外観項目を列挙し、必要に応じて検査記録または専用ゲージを指定します。
- 組立情報:隣接部品とのインターフェース、取付方向、メンテナンススペース、互換性要件を提示し、サプライヤーが単一部品だけから機能を推測する状況を減らします。
汎用標準部品では、仕様、荷重、インターフェース、互換性を重点的に確認します。カスタム設備部品では、加工方法、治具・クランプ方法、基準の移し替え、測定方法も確認する必要があります。製造方法を比較する際は、呼び精度だけを見るのではなく、重要な機能面を安定して加工できるか、また図面要件に対応した測定結果を提供できるかを確認してください。
設備部品に関するよくある質問 FAQ
設備部品の判断は、外観や呼び精度だけでなく、設備の機能、取付インターフェース、使用環境、検査方法まで考慮する必要があります。以下では、分類、精度、CNC加工の製造可否、および真空部品の検査におけるいくつかの重要な違いについて説明します。
設備部品はどのような考え方で分類すべきですか?
設備の機能を基準に、まず分類するのが基本です。例えば、動作・伝達、位置決め・クランプ、検出・制御、空圧・油圧・真空、搬送・支持、温度・配管などに分類します。これにより、部品を荷重、ストローク、シール、検出、支持などの役割に対応付けることができ、材料や外観だけでカタログ化することを避けられます。
すべての設備部品に高精度が必要ですか?
必要ではありません。公差は、はめ合い、シール、アライメント、動作に影響する機能面に優先的に割り当てるべきです。支持部品では剛性、インターフェース、組立基準が重視される場合があり、ガイドレールでは平行度と動作精度、シール溝では媒体、温度、圧縮量を考慮して判断します。
CNC加工で設備部品を製作する前に、なぜ深いポケット、薄肉部、クランプ方法を確認する必要があるのですか?
これらの形状は、工具の到達性、切削剛性、変形制御、基準の再現性に直接影響します。図面を審査する際は、工具が深いポケットに進入できるか、薄肉部に十分な支持があるか、鋭角が実際の工具形状に適合しているかを確認し、クランプ方法と測定方法を事前に決定する必要があります。
真空チャンバーと一般的な支持部品では、検査要件にどのような違いがありますか?
一般的な支持部品では、通常、外形、穴位置、取付インターフェース、荷重支持に関わる寸法を重点的に検査します。真空チャンバーでは、さらにシール面、漏れの管理、表面状態、清浄度要件、材料の耐食性、加工または溶接による変形にも注意が必要です。具体的な検査項目は使用環境と受け入れ要件によって決定すべきであり、同じ寸法チェックリストをそのまま適用することはできません。
Key takeaways
- 設備部品は、材料や外形だけで列挙するのではなく、設備の機能チェーンに基づいて分類すべきです。
- 汎用部品では仕様、負荷、インターフェース、互換性を重視し、特殊な精密部品では、シール性、清浄度、変形、環境適合性も管理する必要があります。
- CADで形状を表現できるからといって、工具、治具、測定器で安定して実現できるとは限りません。深いポケット、薄肉、鋭角、不必要に厳しい公差は、すべて図面の段階で確認すべきです。
- 公差は、はめ合い、シール、位置決め、動作に影響する機能特性に優先的に割り当て、同時に基準と検査方法も定義する必要があります。
- 外注前には、図面、3Dモデル、材料状態、重要基準、表面処理、清掃要件、検査項目を完全に準備しておく必要があります。



