切削振動にはどのような現象があるか:表面の波紋、異音から寸法ドリフトまで
現場で切削振動が発生した場合、通常は1つの兆候だけが現れるわけではありません。表面に周期的な波紋が残り、工具から鋭いびびり音が発生し、工具痕が次第に深くなり、連続加工後の寸法にもドリフトが生じる可能性があります。ここでいう「問題の絞り込み」とは、振動の根本原因の特定と対処に注意を集中することであり、レーザー加工における光学焦点のずれを指すものではありません。両者は異なる工程であるため、混同して記述してはなりません。
まず、「回転数を下げる」ことを切削振動に対する万能な解決策と考えてはいけません。同じプログラムでも、波紋の原因は工具の突き出しが長すぎることにある場合もあれば、ワークのクランプが不安定であること、工具摩耗、刃先高さの誤り、工作機械の状態変化にある場合もあります。まず現象を記録し、「不具合の現象—優先確認項目—初動対応—検証方法」の順に判断手順を構築すべきです。
| 現象 | 優先確認項目 | 初動対応 | 検証方法 |
|---|---|---|---|
| 周期的な波紋または繰り返しの工具痕 | 工具の突き出し量、ワークの突出し長さ、治具の接触面 | まず突き出しを短くするか支持を追加し、クランプに偏荷重がかかっていないことを確認する | 短距離の試し切削を行い、波紋の間隔と表面テクスチャを比較する |
| 鋭い異常音が発生し、切り込みに伴って音が変化する | 工具形状、ツールホルダーのクランプ、切削負荷 | 工具の緩みや摩耗を確認し、その後、負荷を下げて試す | その他の変数を一定に保ち、音と工具先端の状態を比較する |
| 連続加工中に寸法が徐々にずれる | 工具摩耗、ワーク温度、工作機械および測定状態 | 工具刃先と測定基準を確認し、温度が安定してから再測定する | 初品、連続加工品、冷却後の寸法データを比較する |
初期判断の重点は、まずシステムが安定しているかを確認し、次に工具の状態に対処し、最後に切削条件を調整することです。構造の柔軟性が排除されていない場合、回転数、送り、切込みを単純に変更しても、一時的に音が変わるだけで、根本原因を解消できないことが多くあります。変更するたびに、短距離の試し切削、表面観察、寸法測定を組み合わせる必要があります。
まず切削振動のシステム剛性を改善する:工具の突き出し、ツールホルダー、ワークのクランプを確認する
切削振動のトラブルシューティングは、最初に回転数を下げるのではなく、まずシステム剛性から始めるべきです。工具、ツールホルダー、ワーク、治具、工作機械が一体となって荷重系を構成しており、そのいずれかが過度に柔軟だと、切削力によってたわみ、周期的な振動が表面や寸法にまで増幅されます。
まず工具の突き出しを短くし、その後に切削条件を調整する
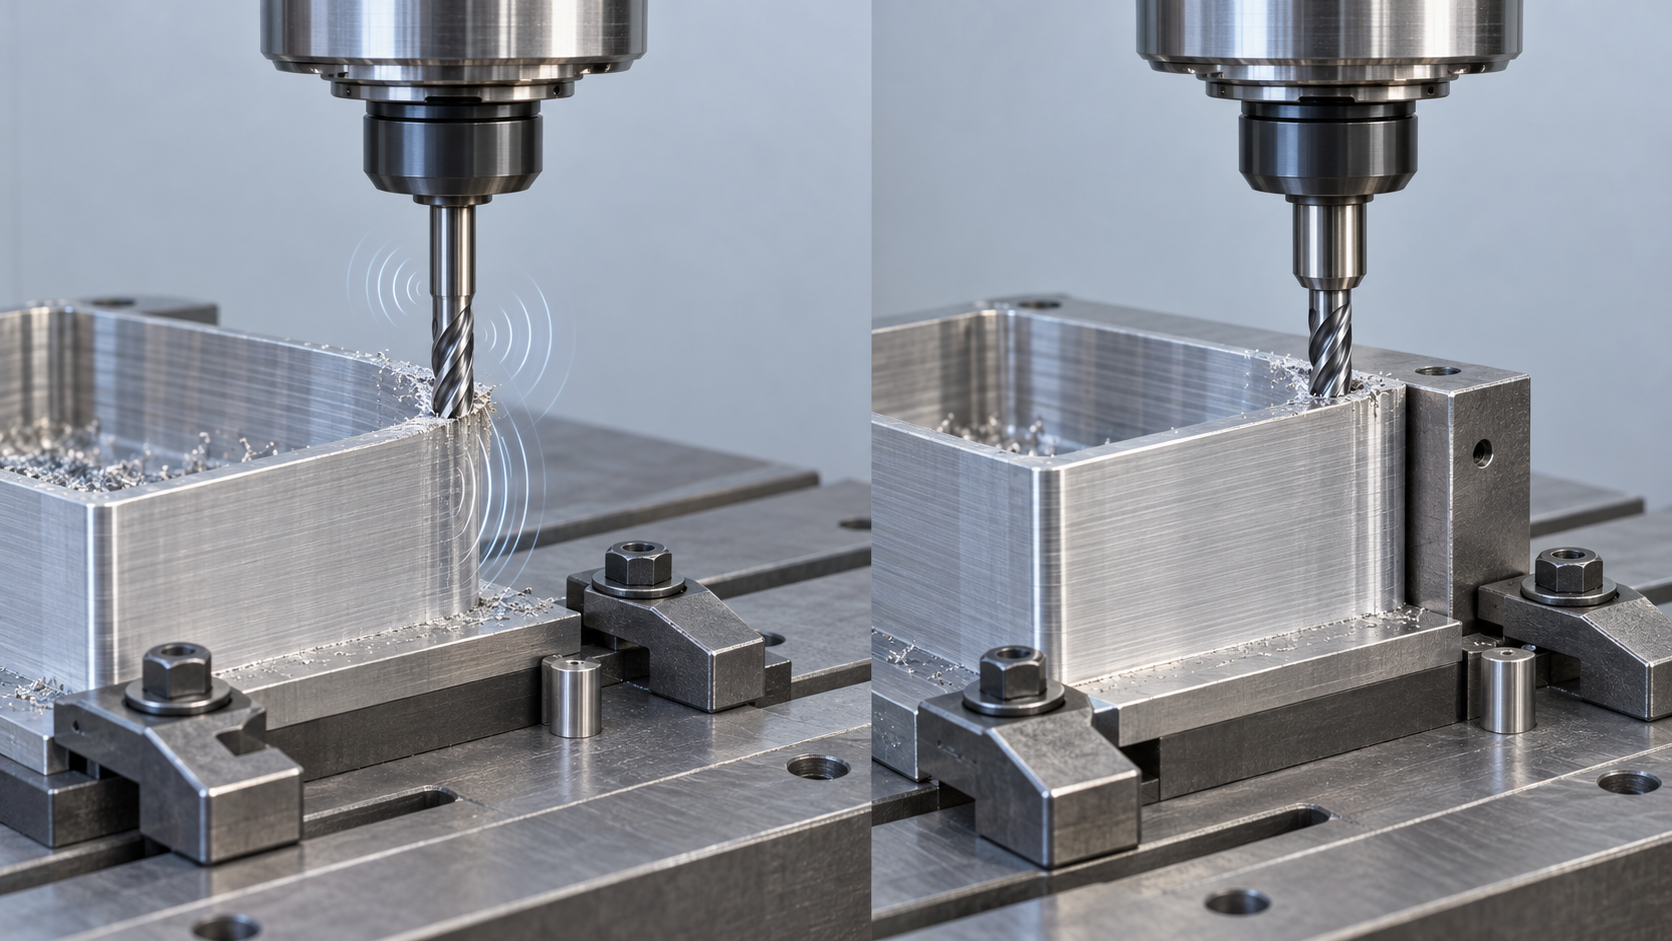
まず工具の有効突き出し長さ、工具径、ツールホルダーのクランプ状態を確認します。深いポケットを加工する場合、条件が許せば突き出しを短くし、工具径を大きくするか、剛性の高いテーパー工具やモジュール式工具に変更して、工具のたわみを低減します。ツールホルダーのテーパー面、コレット、または焼きばめの装着部が清潔であることを確認し、工具に滑り、振れ、クランプ不足がないことを確認します。変更後すぐに回転数と送りを同時に変えず、短い距離で試し切削を行い、異常音、波紋の間隔、工具の振れを比較します。表面テクスチャが明らかに安定すれば、構造剛性が有力な根本原因であることを示します。
ワークの突き出し長さを短くし、治具に偏荷重がないことを確認する
次に、ワークの突き出し長さ、支持位置、クランプ接触面を確認します。旋削では、できるだけワークの突き出しを短くし、条件が許せば心押し台または補助支持を使用します。フライス加工では、ワークの底面と側面が十分に密着しているか、クランプ力によって薄肉部品が変形していないかを確認します。治具の偏荷重、支持点の不足、弱い部分への押さえ板の配置は、いずれも切削中に部品を弾性振動させる原因になります。薄肉部品では、適切な支持と段階的な余肉除去を組み合わせる必要があり、クランプ力を大きくするだけでは不十分です。
再位置決めを繰り返すことでも、荷重の伝達経路や基準の安定性が変化します。同じプログラムであっても、異なるクランプ状態で波紋が変化する場合は、主軸回転数を直接変更するのではなく、まず基準面、クランプ順序、治具の繰り返し位置決め状態を再確認します。クランプ調整が完了したら、同じ工具と同じ条件で比較試し切削を行い、加工領域の寸法を測定するとともに、テクスチャが連続した波紋から均一な工具痕へ変化しているかを観察します。システムが安定していることを確認して初めて、工具形状と切削条件の調整に進みます。
工具形状で切削振動を低減する方法:正角、工具先端半径、中心高さ
工具形状は切削力の方向と大きさを直接変化させます。段取りと工具の突き出しが安定しているにもかかわらず、びびり音、周期的な波紋、または工具のたわみが発生する場合は、インサートのブレーカ形状、ノーズ半径、刃先高さを次の確認項目に加えることができます。ここでの調整は、特定の形状がすべての材料や工程に適していると決めつけるのではなく、比較用の試し切削によって行うべきです。
正角と鋭い刃先で切削負荷を低減する
材料強度、刃先強度、切りくず排出条件が許容する範囲で、現在使用しているインサートと、より鋭い正角ブレーカ形状を比較できます。正角形状は通常、切り込み抵抗と受動切削力の低減に役立ち、その結果、工具のたわみに起因する切削振動を抑えられます。試し切削ではインサートだけを交換し、回転数、送り、切込み、段取り方法は変えずに、音、表面模様、刃先の状態を比較してください。
ただし、刃先が鋭いほど耐衝撃性が高いとは限りません。断続切削、硬質介在物、または治具剛性の不足がある場合、鋭すぎる刃先は欠損する可能性があります。欠け、バリの増加、または切りくず処理の不安定化が見られた場合は、鋭さをさらに高めるのではなく、材料、インサート強度、切削方向に立ち返って再評価してください。
ノーズ半径と刃先高さが切削振動に及ぼす影響を確認する
旋削では、より小さいノーズ半径を試すことで、受動切削力と工具のたわみを低減できる場合があります。ノーズ半径は通常、有効切込みより大きくしないことが望ましく、そうしないとノーズの円弧が材料に大きな押し付け作用を生じさせ、かえって切削負荷を増大させる可能性があります。この関係は材料、切込み、表面仕上げの要求と併せて検証する必要があり、特定の固定半径を汎用的な答えとみなすことはできません。
同時に、刃先が正しい中心高さにあることを確認してください。中心高さのずれは、実際の切削角度、力の方向、切りくず処理状態を変化させ、表面品質を不安定にします。インサート上面の角度も試験変数にできます。上面角が小さい方が、軽快な切削と刃先強度のバランスを取れる場合がありますが、切削方向、ワークの支持状態、材料に応じて段階的に比較してください。毎回、主要な変数を一つだけ変更し、短い距離で試し切削を行った後、表面の波紋、寸法、工具摩耗を総合的に確認して、切削振動が実際に低減したかを判断してください。
旋削、フライス加工、穴あけ加工における切削振動:工程別に初回調整を選択
旋削、フライス加工、穴あけ加工で発生する切削振動は、表面上の現象が似ていても、根本原因は異なります。初回調整では、回転数や送りの設定をそのまま流用するのではなく、工具の有効長さ、ワークの支持、切削時の接触状態を中心に検討します。
旋削における切削振動:まずワークの突き出し量、ノーズ半径、心高を確認
旋削では、ワークの突き出し量が大きすぎたり、心押し台や補助支持が不足したりすると、径方向の振動が増幅されることがあります。まず突き出し量を短くし、クランプの接触面に偏荷重がないことを確認します。条件が許せば支持を追加し、その後、刃先が適切な心高にあるかを確認します。ノーズ半径が大きすぎると、受動的な切削力が増加する可能性があります。材料、刃先強度、有効切込みが許す場合は、より小さい半径または小さめの頂角を持つインサートを試します。検証時は短い区間だけ加工し、びびり模様、音、外径寸法を比較します。
フライス加工における切削振動:工具の突き出し、治具の支持、切込み方法を管理
フライス加工では、まず工具の突き出し量、ツールホルダのクランプ状態、ワークの支持を確認します。有効長を短くすると、通常はシステム剛性の向上に役立ちます。薄肉部品や深いポケットを持つ部品では、切削力が支持されていない領域に直接作用しないようにします。ツールパスによって断続的な衝撃が生じる場合は、切り込み・切り抜け方向や局所的な余肉が急激に変化していないかを確認し、ツールパスシミュレーションで不安定な区間を事前に発見します。初回の試し切削では、工具と治具を変更せず、切り込み動作または支持方法のいずれか一項目だけを調整し、表面模様と工具刃先を比較します。
ドリル加工の切削振動:ドリルの長さを短くし、切りくず排出を確保する
ドリル加工の振動は、通常、ドリルが長すぎることや、穴の深さと切りくず排出条件が合っていないことに関係します。短いドリルで穴深さに対応できる場合は、有効長を短くします。深穴では、切りくずの排出、冷却、引き抜き戦略を重点的に確認し、切りくずが詰まった後に穴壁を繰り返し擦ることを避けます。穴の入口にバリが発生する、穴径が安定しない、またはドリルから断続的な異音がする場合は、回転数を下げるだけでなく、クランプ剛性とドリルの摩耗も確認します。浅い穴または最初の穴で試し切削を行い、穴径、円筒度、穴壁の表面模様を測定して、調整の効果を確認します。
切削条件の調整方法:一度に一つの変数だけを変更し、試し切削で検証する
切削振動のトラブルシューティングを切削条件の調整段階に進める前に、工具の突き出し量、治具の支持、ツールホルダのクランプ状態、工具の摩耗に明らかな問題がないことを確認します。次に、現在の回転数、送り、切込み量、工具の使用状態、材料ロット、振動が発生した位置を記録します。基準となる記録がなければ、その後に表面が改善しても、どの変更が効果をもたらしたのかを判断するのは困難です。
まず切削負荷を下げ、その後に回転数と送りを比較する
回転数を下げることを、切削振動を解決する万能策と考えてはいけません。回転数、送り、切込み量は相互に影響し合うため、回転数だけを下げても切削状態が変わるだけで、薄肉部品、長い突き出し、または治具の偏荷重による構造的不安定を解消できない場合があります。初回の試験では、その他の主要な変数を変更せずに、切込み量または切削負荷を適度に小さくし、工具にかかる力と表面のうねりが弱まるかを観察します。それでも振動が残る場合は、回転数または送りをそれぞれ小幅に変化させて比較します。
短い距離の試し切削で切削振動の変化を検証する
一度に変更する主要な変数は一つだけにし、短距離で再現可能な試し切削を行います。試し切削のたびに、次の4種類の結果を記録します。主軸と工具の音が鋭いびびり音から安定した音に変化したか、表面のうねりの間隔と深さが変化したか、重要寸法が安定しているか、刃先に欠け、構成刃先、異常摩耗が発生していないかです。音だけを頼りに判断してはいけません。材料の局所的な硬点、切りくず排出不良、熱の蓄積によって、音が一時的に変化することがあるためです。
- 記録:各試し切削の条件、工具の状態、材料ロットを保存します。
- 比較:同じ測定位置で表面テクスチャーと寸法を確認し、異なる領域を直接比較しないようにします。
- 確認:パラメータが安定してから、より長い経路を加工し、工具刃先と連続加工品の寸法を再確認します。
切削負荷を下げた後に振動が明らかに弱まる場合は、パラメータの範囲またはシステム剛性をなお最適化する必要があります。音は改善したものの寸法のドリフトが続く場合は、熱安定性、工具摩耗、測定方法の確認に切り替えます。パラメータ調整の目的は、汎用的な数値を見つけることではなく、追跡可能な試し加工を通じて、現在の材料、工具、段取り、工作機械の組み合わせにおける安定した切削状態を確認することです。
切削振動が弱まった後も寸法誤差が残る:熱、摩耗、プログラム、校正を切り分ける
表面のうねりや鋭い異音が改善しても、連続加工中に寸法がドリフトする場合は、すべての問題を切削振動のせいにし続けないでください。振動は現象の一つにすぎず、工具摩耗、部品温度、工具補正値の変化、プログラム経路、工作機械の状態などによっても同様の結果が生じる可能性があります。この段階では、「振動のトラブルシューティング」を記録可能な検証サイクルへ切り替える必要があります。すなわち、変更、試し加工、測定、記録、再確認です。
まず部品温度を確認してから、寸法ドリフトを判断する
金属部品は切削後、温度上昇によって膨張し、冷却後に収縮します。加工直後に測定した場合、得られた寸法が安定状態を示しているとは限りません。表面は改善したものの寸法がなおドリフトする部品については、温度が安定してから同じ測定基準で再測定し、初品、連続加工品、冷却後のデータを比較します。熱的に安定した後に寸法が公差範囲内へ戻る場合、主な要因は残留振動ではなく、測定のタイミングまたは熱管理にある可能性があります。
工具摩耗、工具補正値、プログラム経路を確認する
加工数量に沿って寸法が徐々にずれる場合は、切れ刃が摩耗していないか、工具補正値が変更されていないか、また工具がクランプ中に位置ずれしていないかを確認します。工具摩耗は実際の切削寸法を変化させるだけでなく、局所的な表面テクスチャーを再び悪化させることもあります。寸法全体は安定しており、特定の区間だけ表面テクスチャーに異常がある場合は、プログラム経路、切込み・抜けの方法、局所的な余肉を見直し、同じ経路の繰り返し加工、経路エラー、局所的な切削負荷の急変がないか確認します。
初品データを用いて工作機械と測定基準を再確認する
工具とプログラムに明らかな異常がない場合でも、工作機械の校正状態、座標オフセット、治具基準、測定方法を再確認する必要があります。切削振動が解消したかどうかを、音の印象だけで判断しないでください。変更前後の回転数、送り、切込み量、工具状態、部品温度、測定結果、表面写真を保存し、主要な変数は一度に一つだけ変更して、短距離の試し加工で確認することを推奨します。音、テクスチャー、寸法、連続加工品のデータが同時に安定する傾向を示して初めて、今回の振動対策が有効だったと判断できます。
よくある問題:切削振動を現場でトラブルシューティングする際の判断方法
切削振動のトラブルシューティングは、音や表面テクスチャーだけで結論を出すことはできません。工具の突き出し長さ、ワークのクランプ、工具形状、切削条件、材料温度、測定結果を組み合わせて、一項目ずつ検証する必要があります。毎回、主要な変数は一つだけ変更し、短距離の試し加工で確認してください。
切削振動を解決する際、なぜ最初に回転数を直接下げてはいけないのですか?
回転数を下げることで不安定な切削状態が変化する場合はありますが、万能な方法ではありません。振動は、工具の突き出しが長すぎること、ツールホルダーの締付け不足、ワークの突き出しが長すぎること、治具の偏荷重、工具摩耗などによっても発生します。まずシステム剛性と工具状態を確認し、そのうえで材料、工具径、切込み量、工作機械の剛性を考慮して、小幅な条件変更による試し加工を行う必要があります。
切削振動が主に工具と治具のどちらから発生しているか、どのように判断できますか?
他の条件を変えずに、まず工具の突き出しを短くするか、より剛性の高いクランプ方法に変更し、音、表面のうねり、寸法の変化を比較します。続いて、ワークの突き出し長さ、治具の接触面、支持状態を確認します。工具の突き出しを変更して振動が明らかに弱まる場合は、工具システムがより疑わしいと考えられます。再段取りや支持の追加によって改善する場合は、治具とワークの剛性を重点的に再確認してください。
ノーズ半径が小さいほど、切削振動は必ず解決しやすくなりますか?
必ずしもそうではありません。条件が許せば、小さいノーズ半径によって受動的な切削力を低減できる可能性がありますが、刃先強度、材料、切込み量、切りくず排出、段取りの安定性も結果に影響します。ノーズ半径は通常、有効切込み量と組み合わせて試験すべきであり、工程条件を切り離して、より小さい半径を固定的な解答とみなすことはできません。
切削振動が弱まった後も、なぜ部品の寸法はドリフトするのですか?
寸法のドリフトは、必ずしも振動が原因とは限りません。材料は加工後、熱膨張・収縮によって測定値が変化する可能性があるため、工具の摩耗、工具補正、プログラム経路、工作機械の校正状態、測定基準も確認する必要があります。部品の温度が安定してから再測定し、初品と連続加工品のデータを比較することで、熱安定性の問題、摩耗の問題、実際の振動の影響を区別することを推奨します。
Key takeaways
- 切削振動の切り分けでは、まず工具の突き出し量、ツールホルダーのクランプ、ワークの突出し長さ、治具の支持を確認し、その後に条件を調整します。
- 正のすくい角、鋭い刃先、小さなノーズ半径は、切削負荷を低減するための試行方向となりますが、材料とクランプ剛性を踏まえて検証する必要があります。
- 旋削、フライス加工、穴あけでは振動低減の重点が異なるため、すべての工程を同じ条件やチェックリストで処理することはできません。
- 条件を試し切りする際は、一度に変更する主要変数を1つだけにし、音、表面模様、寸法、工具刃先の変化を同時に記録します。
- 振動が弱まった後も、熱膨張・熱収縮、工具摩耗、プログラムの経路ミス、工作機械の校正不良を排除する必要があります。



