CNCフライス盤の選定で最初に確認すべきこと:部品形状、寸法、公差、段取りから始める
CNCフライス盤の選定は、「何軸か」や最高回転数から始めるべきではありません。まず答えるべきなのは、合意した材料、段取り、工具、測定条件のもとで、設備が目標部品を安定して完成させられるかという納入上の問題です。仕様表に記載された位置決め精度、主軸回転数、有効ストロークは、特定条件下における設備能力を示すにすぎず、あらゆる材料や工程における最終部品公差を保証するものではありません。
第一歩は、部品要件を分解することです。最大外形寸法、素材寸法、重量を確認したうえで、重要な基準、穴位置、ポケット、溝、傾斜面、曲面、最小コーナーR、公差域、表面粗さの要件を明確にします。平面、段差、穴、単一方向のポケットは、通常まず3軸工程として評価できます。部品に多面基準、深いポケット、斜め穴、複雑な曲面がある場合は、工具の到達性、段取り回数、回転軸の必要性も引き続き確認する必要があります。
「部品要件—設備能力—検証方法」で選定プロセスを構築する
- 部品要件:形状特性、材料、寸法、公差、表面要件、生産数量、納入目標を記録します。
- 設備能力:有効 X/Y/Z ストローク、テーブル寸法、耐荷重、主軸とツールホルダー、工具マガジン、クーラント・切りくず排出、検査構成を確認します。
- 検証方法:設備の宣伝仕様を受け入れるだけでなく、段取り図、工具姿勢、干渉チェック、試し加工品、寸法レポートをあらかじめ定義します。
特に注意すべきなのは、ワークの外形がテーブルに収まるからといって、必ず加工できるとは限らないことです。治具、位置決めブロック、工具の突き出し量、主軸端面周辺の空間、切りくずの排出方向が、実際の加工範囲を狭めることがあります。正しいCNCフライス盤の選定は、最終的に設備のラベルだけを見るのではなく、目標部品を安定して加工・測定し、再現できるかという点に立ち返る必要があります。
3軸・4軸・5軸CNCフライス盤の選び方:加工形状から判断する
3軸、4軸、5軸CNCフライス盤の選択は、軸数や最高回転数を先に見るのではなく、部品をどの方向から加工する必要があるか、基準を安定して変換できるか、重要な面で工具姿勢を連続的に調整する必要があるかを先に確認すべきです。軸数が増えたからといって、自動的に精度が高くなるわけではありません。回転軸の校正、プログラミング品質、治具剛性、工具の突き出し量、熱安定性、操作能力のすべてが、最終的な部品結果に影響します。
| 設備タイプ | より適した加工形状 | 購入時に重点的に確認する項目 |
|---|---|---|
| 3軸CNCフライス盤 | 平面、段差、穴、溝、基本的な輪郭形状および一方向のポケット | 工具の到達性、ワークのクランプ基準、深いポケットの内隅、および重要な穴の測定方法 |
| 4軸CNCフライス盤 | 割り出し加工または周囲加工が必要な側面、円周上の穴群、および多面形状 | 回転軸の許容荷重、位置決め精度、治具との干渉、および割り出し後の基準関係 |
| 5軸CNCフライス盤 | 斜め穴、複雑な曲面、深いポケット、多面連続加工、および基準変換の削減が必要な部品 | 回転軸の旋回角度、工具姿勢、主軸と治具の干渉、ポストプロセッサ、および試し削りによる検証 |
3軸CNCフライス盤:形状が単純だからといって要求が低いとは限らない
部品の大部分の形状を一方向から加工できる場合、3軸CNCフライス盤では、安定したクランプ基準と検査基準を構築しやすいのが一般的です。複数回の段取りによって側面や裏面の形状を加工することも可能ですが、再位置決めのたびに基準変換のリスクが生じます。平面、穴位置、ポケットの公差が厳しい部品では、設備の軸数だけで判断せず、まず検具、位置決めピン、芯出し方法、および試し削り部品の結果を評価する必要があります。
5軸CNCフライス盤:段取りの削減が自動的な精度向上を意味するわけではない
5軸CNCフライス盤の主な価値は、多面加工における到達性を向上させ、工具姿勢を連続的に調整し、一部の再段取りを削減できることにあります。そのため、複雑な曲面、斜め穴、深いポケットでは、5軸加工の採用をより積極的に検討する価値があります。ただし、回転軸の誤差、工具先端点制御、治具剛性、プログラミング戦略については、引き続き検証が必要です。最終的な選定は納入目標に立ち返り、指定された材料、クランプ方法、工具、測定条件のもとで、どの設備が重要寸法と幾何公差を安定して再現できるかで判断すべきです。
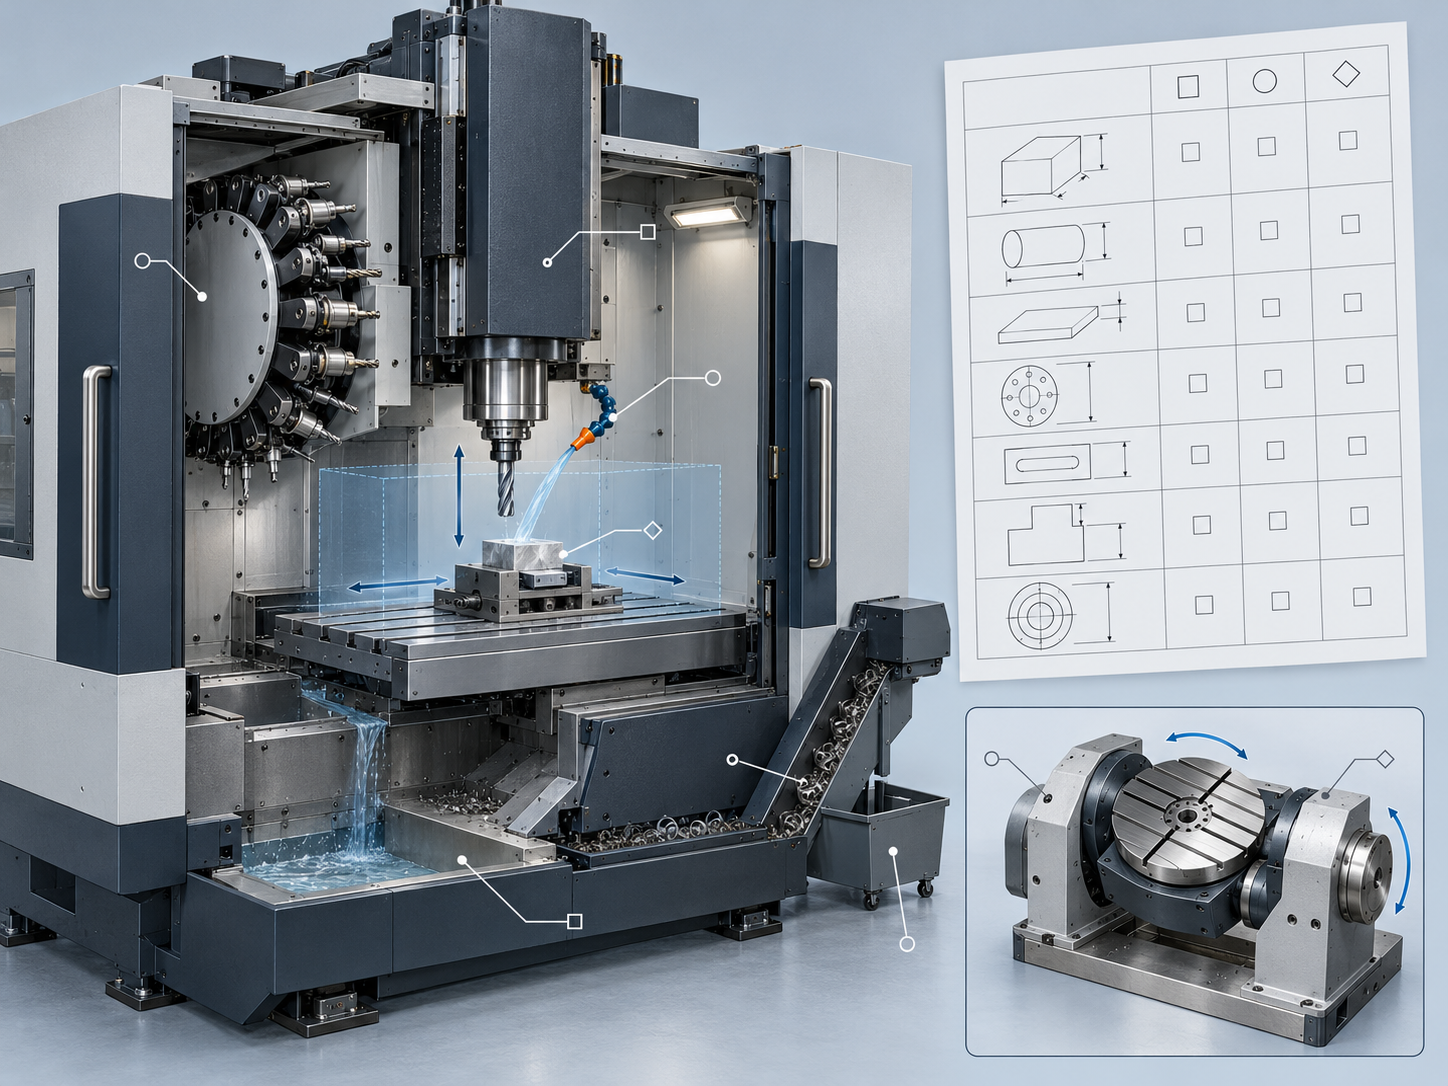
CNCフライス盤の加工能力評価表:ストローク、許容荷重、主軸、ツールホルダー、工具マガジン、検査
CNCフライス盤の設備仕様表は、最高回転数や位置決め精度だけを見て判断してはなりません。購入時には、部品要件、設備能力、検証方法を同じ表で照合する必要があります。有効ストロークからは、治具、位置決めブロック、安全距離を差し引かなければなりません。テーブルの許容荷重は素材重量だけでなく、治具、回転ユニット、切削荷重も考慮する必要があります。主軸出力、回転数、ツールホルダーインターフェースは、工具サイズ、突出し長さ、材料の切削範囲を左右します。
| 部品要件 | 重点的に照合するCNCフライス盤の能力 | 推奨検証方法 |
|---|---|---|
| 最大外形寸法とクランプスペース | X/Y/Z有効ストローク、テーブル寸法、主軸端面のスペース | 素材、治具、工具のモデルに基づいてスペースを確認 |
| 素材と治具の重量 | テーブル最大積載重量、支持位置、回転軸の負荷 | 設備マニュアルを確認し、クランプ後の総質量を確認 |
| 深いキャビティ、狭い溝、小さな隅R | 主軸回転数/出力、ツールホルダーインターフェース、工具マガジン容量、工具突出し制限 | 対象工具を使用して、到達性と干渉を確認 |
| 多面基準と斜め穴 | 回転軸の可動範囲、回転精度、治具との干渉スペース | 各姿勢における工具軸方向と測定基準を確認 |
| 重要な穴位置と寸法 | 位置決め精度、繰返し位置決め精度、主軸振れ、機上測定構成 | 試し加工品、穴位置測定、検査記録によって確認 |
| 連続切削と量産時の安定性 | 冷却方式、切りくず排出能力、工具マガジン容量、工具交換ロジック | 試し加工中の切削状況、切りくず処理、構成刃先の発生、工具交換時の異常を確認 |
公開されている設備ページでは、このようにパラメータをまとめて列挙する方式がよく用いられます。例えば、ある3軸設備では、X/Y/Zストローク600/500/300 mm、650×650 mmのテーブル、最大積載重量300 kg、20,000 rpmの主軸、HSK-A50ツールホルダーを掲載しています。また、ある5軸設備では、直線軸ストローク450/680/400 mm、400 mmのテーブル、積載重量150 kg、A/C軸の回転範囲を掲載しています。これらは単一設備の例示データにすぎず、業界共通の標準でも、Agile-X自社設備の仕様でもありません。実際の機種選定では、部品の3Dモデル、素材、クランプ方案、受入検査要件に基づき、サプライヤーに項目ごとの確認を依頼する必要があります。
なぜワークの移動範囲が十分でも加工できない場合があるのか:工具の到達性と治具の干渉
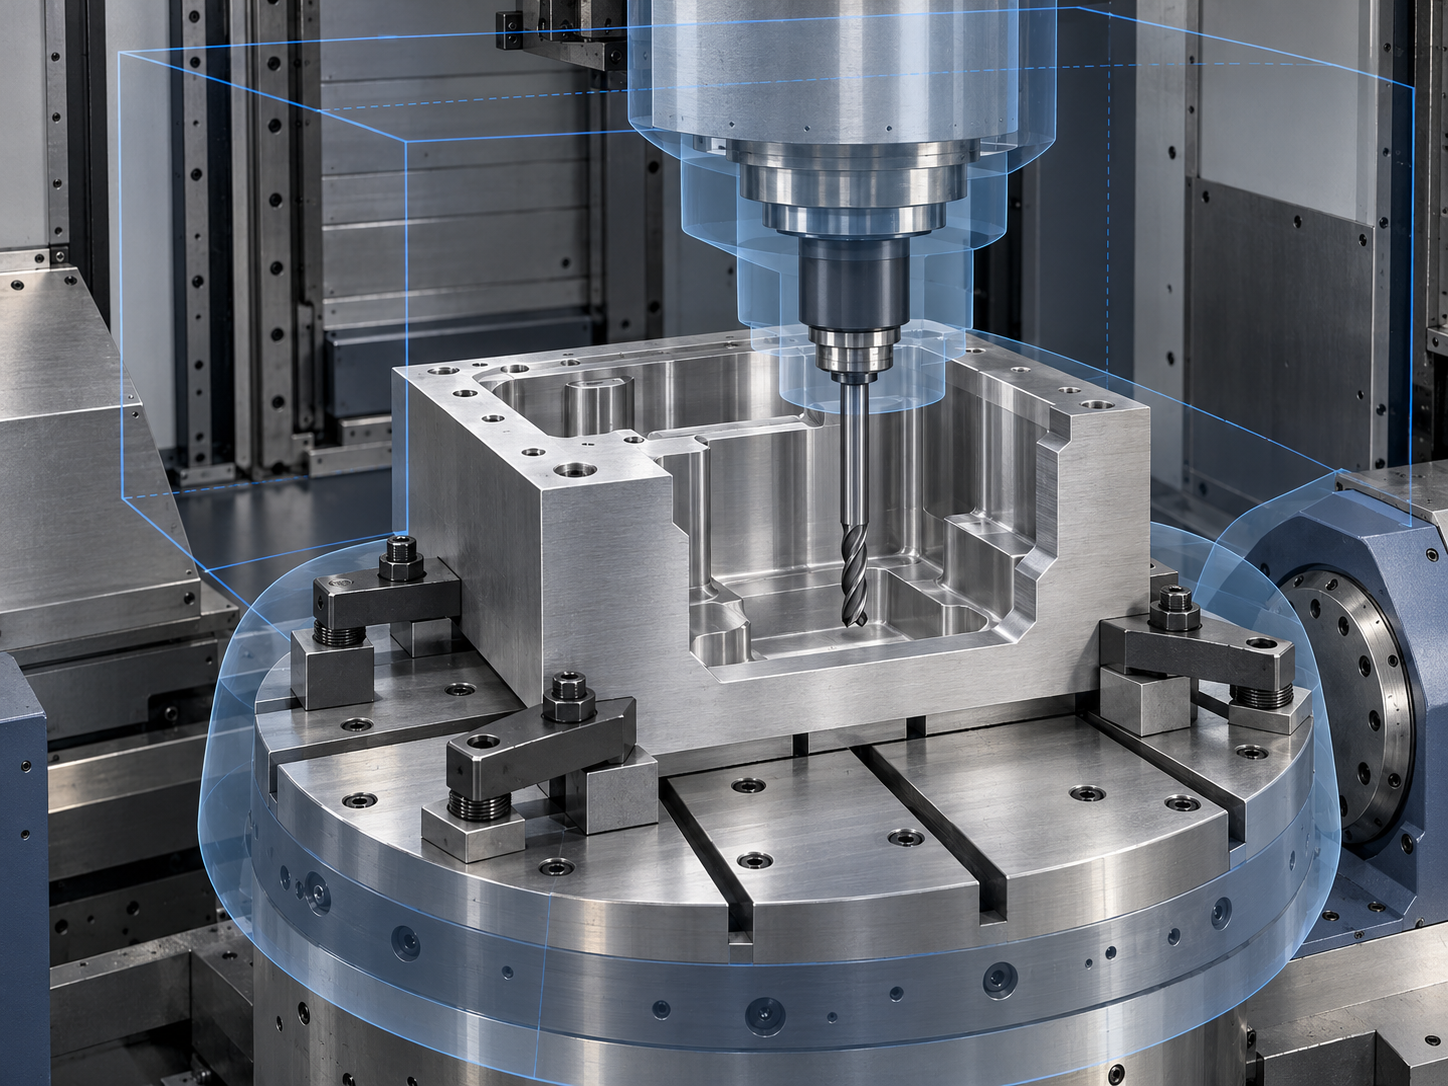
CNCフライス盤の有効移動範囲は、最初の境界にすぎません。部品の外形を加工エリア内に収められても、工具がすべての形状に到達できるとは限りません。治具ベースプレート、位置決めブロック、クランプ、スペーサーは空間を占有します。さらに、素材を固定した後の最高点は、主軸ノーズ、ツールマガジン、工作機械の防護エリアを避けなければなりません。購入時には、図面上の外形とX/Y/Z移動範囲だけを比較するのではなく、固定状態での実際の包絡に基づいて確認する必要があります。
CNCフライス盤の工具到達性は深いポケットと内角によって制限される
深いポケット、狭い溝、小さな内角は、部品の最大寸法よりも制約要因になりやすいものです。工具径は最小溝幅と内角半径を決定し、工具の突出し長さは剛性と振動に影響します。また、主軸ノーズからワーク表面までの距離によって、実際に加工可能な深さが決まります。設備の移動範囲が十分であっても、長すぎる工具ではたわみ、びびり、切りくず排出不良が発生し、最終的に寸法精度と表面粗さに影響する可能性があります。
CNCフライス盤では回転軸、治具、切りくず排出の干渉も確認する必要がある
4軸または5軸CNCフライス盤を使用する場合は、回転軸の旋回角度、テーブル径、ワーク重量、治具外形も確認する必要があります。特定の姿勢まで回転させると、治具がコラム、主軸、または防護カバーに衝突する可能性があります。また、ワークを偏心して固定すると、回転軸の許容負荷を超えることがあります。深いポケット加工で発生した切りくずを円滑に排出できない場合は、二次切削や工具摩耗の原因にもなります。
- 3D部品モデル、素材寸法と重量、および完全な固定スケッチを提示する。
- 重要形状について、工具径、突出し長さ、工具姿勢をサプライヤーに明示させる。
- 多面加工について、主軸、治具、回転軸、ワーク間の干渉を確認する。
- 深いポケット、重要な穴位置、基準面の測定方法を事前に確認し、加工完了後に有効な検査ができなくなる事態を避ける。
CNCフライス盤の精度検収で確認すべき項目:幾何精度、位置決め精度、繰返し位置決め精度
CNCフライス盤の検収では、単一の位置決め精度データだけを確認してはなりません。総合的な判断は、少なくとも4つの層に分ける必要があります。すなわち、工作機械の幾何精度、直線軸の位置決めおよび繰返し位置決め能力、主軸と回転軸の状態、そして試し加工品の寸法および幾何公差の結果です。前半の2つは設備の運動性能と構造状態を示し、後半の2つが実際の部品納入能力により近い指標となります。
CNCフライス盤の幾何精度と運動精度は分けて確認する
幾何検査には、テーブルの平面度、直線軸間の直角度、主軸穴のラジアル振れ、主軸軸線とテーブル面の関係、ならびに回転軸の関連する振れなどを含めることができます。位置決め精度の検査では、測定する移動範囲、目標位置、測定点の配置方法、接近方向を明確にする必要があります。通常は、通常使用する移動範囲または契約で定めた移動範囲に沿って均等に測定点を配置し、目標位置へ正方向および逆方向からそれぞれ接近します。測定前には予熱も完了させ、設備状態を比較可能にしておく必要があります。
| 検収レベル | 重点確認項目 | 直接導き出すことのできない結論 |
|---|---|---|
| 幾何精度 | 平面度、直角度、主軸振れ、軸線の関係 | 完成品の寸法公差と直接同一視することはできない |
| 直線軸の運動 | 位置決め精度、繰返し位置決め精度、正逆方向誤差 | すべての材料および切削条件を網羅することはできない |
| 主軸および回転軸 | 振れ、回転位置決め、および回転軸の状態 | 工具姿勢および干渉の検証に代えることはできない |
| 試切りワーク | 寸法、幾何公差、表面品質および報告記録 | すべての部品および量産時の安定性を代表するものではない |
CNCフライス盤の位置決め精度は、部品公差と同一ではない
工作機械の公称位置決め精度は、特定の測定条件下で得られる運動性能の指標であり、特定の材料、工具、クランプ方法および熱状態における最終的な寸法精度を意味するものではありません。GB/T 17421.2-2023またはISO 230-2に関係する場合は、正式な規格、契約条項および検査方案を基準とし、環境条件、予熱状態、座標基準、測定機器、繰返し回数および許容偏差を明確に記載する必要があります。受入れの最終段階では、合意した試切りワークも加工し、重要寸法、幾何公差および測定報告書を照合すべきであり、1回の読み取り値や単一のレーザーデータで完全な判定に代えるべきではありません。
現場受入れの進め方:予熱、測定経路、正逆方向からのアプローチ、および試切りワークによる検証
CNCフライス盤の受入れは、「現場で精度値を1つ測定する」ことから始めるべきではありません。まず、受入れ対象、設備状態および判定方法を契約書に明記する必要があります。少なくとも、予熱または熱安定条件、環境温度、座標系、測定機器、測定点、正逆方向からのアプローチ方法、繰返し回数、許容偏差および不合格時の処理を明確にしなければなりません。そうしなければ、報告書上の位置決め精度が一見合格していても、それが目標部品の加工能力に結び付くかどうかを判断することは困難です。
- 予熱して状態を確認する。契約の取り決めに従って設備を運転し、主軸、直線軸および制御システムを規定または合意した安定状態に到達させます。予熱時間、環境条件、設備アラーム、工具および治具の状態を記録し、冷間状態での1回の読み取り値を最終結論として直接扱ってはなりません。
- まず幾何精度を確認する。テーブルの平面度、直線軸間の直角度、主軸穴の半径方向振れ、ならびに主軸軸線とテーブル面および直線軸との関係を確認します。回転軸を備えたCNCフライス盤では、関連する軸の振れ、回転状態および位置決め性能も照合する必要があります。
- 直線軸の位置決め精度と繰返し位置決め精度を再測定する。測定点は、通常使用する加工ストローク、または契約で規定されたストロークをカバーし、できる限りストローク全体に均等に配置する。各目標位置には、反転バックラッシ、サーボ誤差、機械伝達系の差異を識別できるよう、合意した方法に従って正方向と逆方向の両方からアプローチする。測定軸線も、アッベ誤差とレバーアーム誤差を低減するため、検査対象軸の機能点にできるだけ近づける。
- 最後に試切り品の検証を行う。合意した材料、素材寸法、工具、クランプ方法で試切り品を加工し、重要寸法、幾何公差、穴位置の関係、表面粗さおよび加工結果の再現性を確認する。検収報告書には、測定データ、計測機器情報および判定根拠を添付し、レーザー測定の概要だけを残してはならない。
GB/T 17421.2-2023 または ISO 230-2 は、関連検査の参考フレームワークとして使用できる。ただし、具体的な適用範囲、測定方法および許容偏差については、正式な規格、調達契約および検査計画に従うものとする。工作機械の幾何精度、軸の運動精度、試切り品の寸法精度は異なるレベルに属するため、それぞれ個別に記録し、個別に判定する必要がある。
CNCフライス盤の仕様を調達仕様書に盛り込む:設備能力から部品納入まで
CNCフライス盤選定の最終的な判定基準は、最高回転数、軸数、または単項目の位置決め精度ではなく、合意した材料、クランプ、工具および測定条件の下で、目標部品を安定して完成できるかどうかである。調達仕様書では、「設備パラメータ」を実行可能な部品納入要件に置き換え、後続の検収に向けて追跡可能な記録を残す必要がある。
CNCフライス盤の調達仕様書に添付すべき部品情報
- 部品図面、材料の材質記号、素材寸法と重量、および重要基準とクランプ方向。
- 重要寸法、公差等級、幾何公差要件、表面粗さおよび外観の判定方法。
- 想定するクランプ方法、基準変換要件、深いポケットや狭い溝などの重要形状に対する工具の到達性。
- 試切り品の材料、加工形状、抜取検査寸法、検査設備および報告書の形式。
設備側については、有効なX/Y/Zストローク、テーブル寸法と許容荷重、主軸回転数と出力、ツールホルダインターフェース、工具マガジン容量、冷却・切りくず排出条件、回転軸の範囲、および位置決め精度と繰返し位置決め精度の測定条件を項目ごとに明記する必要がある。設備に機上計測機能がある場合は、測定対象、補正ロジックおよびデータ出力方法も明確にする。公称位置決め精度をそのまま「完成品の寸法保証値」に置き換えることはできない。部品精度は、熱的安定性、工具摩耗、治具剛性、プログラミングおよび材料変形の影響も受ける。
設備パラメータを検収可能な条項に書き換える
契約では、予熱または安定状態、環境条件、座標基準、測定機器、測定点と方向、繰返し回数、許容偏差および不合格時の処理を明確にする必要がある。直線軸の位置決め精度を比較する際は、全ストロークをカバーするのか、契約で定めたストロークをカバーするのか、また正方向と逆方向のアプローチを採用するのかを明記する。設備の検収では、幾何精度、主軸または回転軸の状態、試切り品の結果も併せて確認し、単一項目の検査報告書一枚だけを受け入れてはならない。
CNCフライス盤の選定と検収でよくある問題
CNCフライス盤の選定では、軸数、最高回転数、または単項目の位置決め精度だけを見てはならない。部品形状、クランプ方法、工具の到達性、材料、公差および検収条件を同じ意思決定の流れに組み込み、総合的に判断する必要がある。
3軸CNCフライス盤で精密部品を加工するのに十分か?
通常は可能である。平面、穴、溝、段差、基本的な輪郭および一方向のポケットであれば、3軸CNCフライス盤で対応できる場合が多い。部品に斜め穴、複数面を取り囲む形状、深いポケット、または複雑な曲面が含まれる場合は、4軸、5軸、または専用のクランプ方法をさらに評価する必要がある。最終結果は、材料、工具、治具、熱的安定性および検査方法にも左右される。
5軸CNCフライス盤は必ず3軸より精度が高いのか?
必ずしもそうとは限りません。5軸加工の主な価値は、多面加工における到達性の向上、工具姿勢の調整、再段取りの削減にあり、自動的に部品精度が高くなるわけではありません。回転軸の校正、同時5軸動作時の誤差、プログラミング、治具剛性、工具の状態、測定方法などが結果に影響します。試し加工品と、あらかじめ合意した検収データに基づいて判断すべきです。
設備の加工範囲が十分に大きいのに、なぜ干渉チェックが必要なのですか?
加工範囲は、設備の直線軸の移動範囲を示すものにすぎません。治具、位置決めブロック、素材の高さ、工具径、工具の突き出し量、主軸ノーズ端面までの距離、回転軸の傾斜角度、切りくず排出スペースなどが加工を制限する可能性があります。購入前に、3Dモデル、素材寸法、段取りスケッチを組み合わせて、重要な工具姿勢および治具との干渉を確認すべきです。
契約書に測定条件が明記されていない場合、CNCフライス盤の検収要件をどのように補足すればよいですか?
設備の予熱または安定状態、環境条件、座標基準、測定機器、測定ストローク、目標点、正方向・逆方向からのアプローチ方法、繰り返し回数、許容偏差、試し加工材料、検査項目、不合格時の処置を補足すべきです。位置決め精度のデータは、これらの条件から切り離して比較することはできず、すべての部品の最終寸法公差と直接同一視することもできません。
Key takeaways
- CNCフライス盤の選定では、まず部品の形状特性と検収目標を判断し、その後に軸数と設備仕様を比較します。
- 3軸は通常、平面、穴、溝、段差、基本的なポケット加工に適しています。5軸の価値は主に、多面へのアクセス性、工具姿勢の制御、再段取りの削減にあります。
- 有効ストロークだけでなく、治具の占有範囲、工具の突き出し量、主軸インターフェース、回転軸の可動範囲、耐荷重、切りくず排出条件も確認する必要があります。
- 位置決め精度、加工精度、部品の最終寸法公差は同じ概念ではありません。測定条件と試し加工品を組み合わせて判断する必要があります。
- 調達契約には、予熱状態、測定経路、座標基準、測定器、繰り返し回数、許容偏差、不合格時の処理方法を明確に記載する必要があります。



