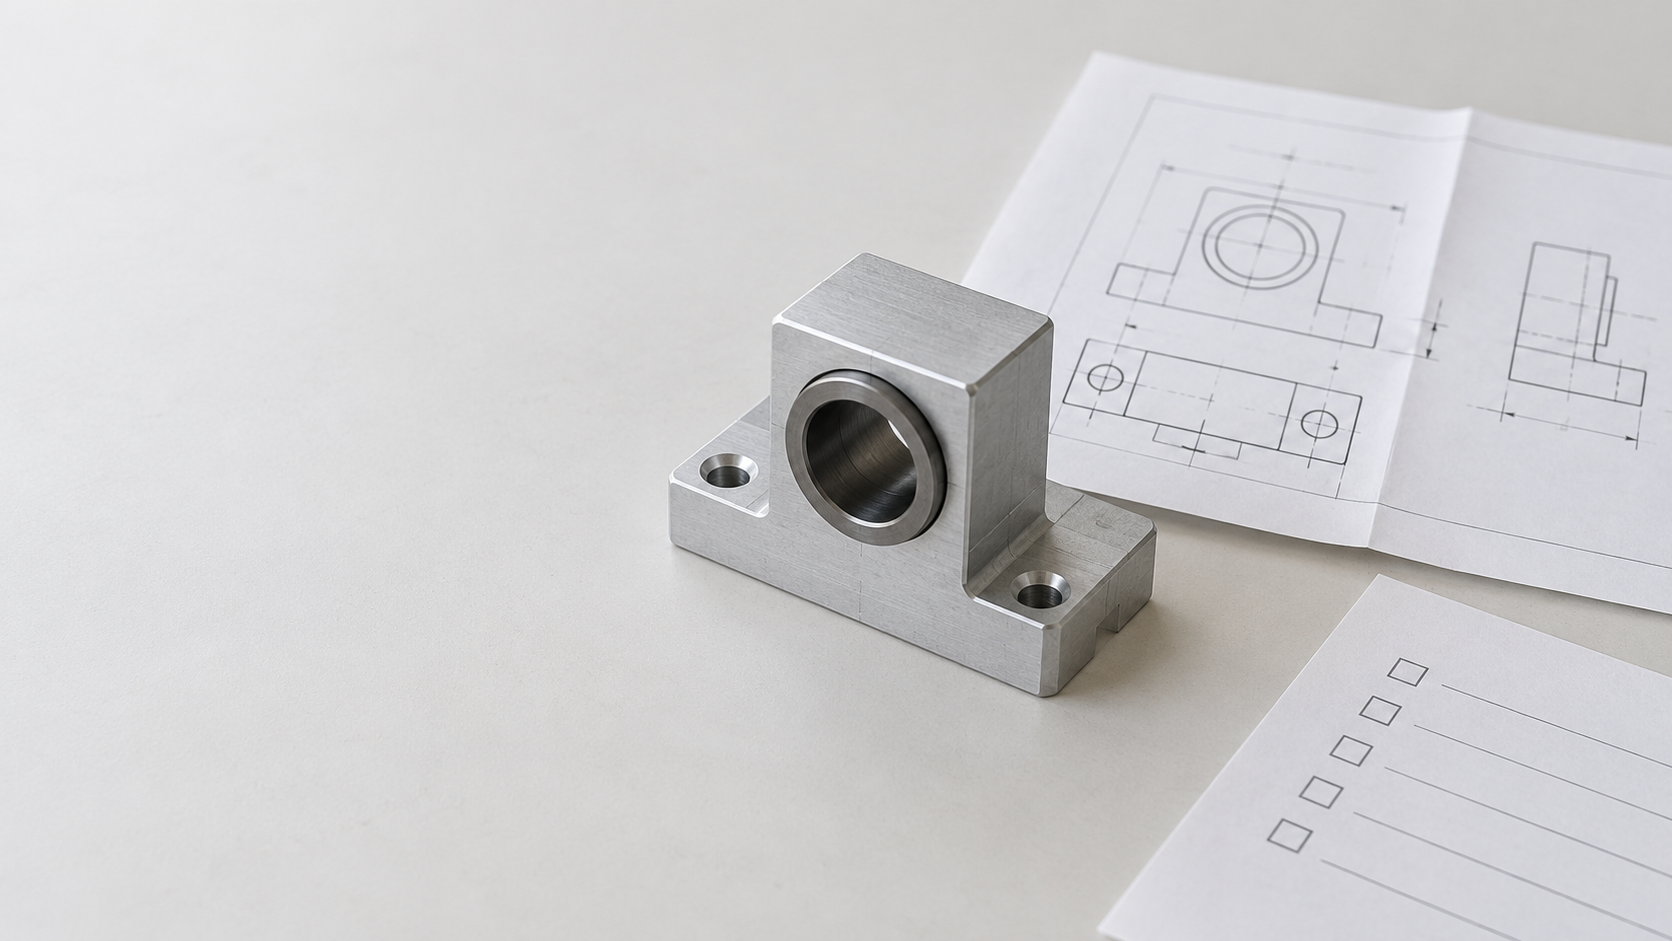
小ロットの機械部品加工・特注では、なぜ最初に図面とDFMレビューを行う必要があるのか?
小ロットの非標準機械部品で最も問題が起こりやすいのは、見積もり可能なサプライヤーが見つからないことではなく、同じ図面に対する製造および検収の理解が双方で異なることです。部品がCAD上では完全に見えても、加工工程に入ると、過度に厳しい公差、非標準穴、深いポケットや薄肉、鋭角、材料状態が不明確といった矛盾が露呈する可能性があります。その結果、見積もりの修正が繰り返され、ワークの固定方法や工具方案を急きょ調整し、納入後には検査基準の違いによって手戻りや紛争が発生することになります。
まず、2種類のレビューを区別します。機能設計レビューでは、部品が強度、組立、動作、使用環境の要件を満たすかを確認します。一方、DFM製造レビューでは、工具が到達できるか、フィーチャーの方向が合理的か、治具の基準が明確か、公差に対して安定した加工方法と測定方法があるかを確認します。機能的に正しいことは、機械部品が特注加工に適していることを意味しません。たとえば、深いポケットには長い工具が必要になる場合があり、薄肉は加工後に変形する可能性があります。鋭角は通常のエンドミルで直接形成できないことが多く、非標準の穴径には専用工具が必要になる場合もあります。
したがって、図面レビューの目的は単に「誤りを探す」ことではなく、機能要件を加工可能で、再現性があり、検査可能な製造要件に変換することです。顧客とサプライヤーは、どの寸法が本当に機能上重要なのか、どの要件に双方が合意した一般公差を適用できるのかを項目ごとに確認する必要があります。また、穴、ねじ、深いポケットの加工方法、基準の設定方法、表面品質の検収指標についても確認します。これらの内容が見積もりと発注の前に書面で合意されて初めて、小ロット加工・特注におけるコスト、品質、承認の境界が明確になります。
機械部品の加工・特注をRFQで問い合わせる前に、どのような資料一式を準備すべきか?
機械部品の加工・特注におけるRFQ資料一式で重要なのは、ファイル数の多さではなく、サプライヤーが同じバージョンに基づいて見積もり、レビュー、検収を行えるようにすることです。CADモデルが完全に見えても、材料状態、数量、検査要件が不足していれば、見積もりは繰り返し修正される可能性があります。以下の資料を管理対象のファイル一式として送付することを推奨します。
- 識別情報:部品番号、名称、バージョン番号、数量、対象ロット、納入要件。
- 形状ファイル:2D図面および3Dモデル。ファイル名に番号とバージョンを明記します。2Dと3Dが一致しない場合は、どちらを優先するかを必ず書面で合意します。
- 技術要件:材料の材質記号および状態または硬度、熱処理、表面処理、重要寸法、GD&T、一般公差、ねじおよび穴の仕様。
- 品質書類:材料証明書、表面処理証明書、寸法検査報告書、抜取検査規則、および初品の承認要否。
- 納入要求:包装、防護、表示、同梱書類および変更通知方法。
まず機能上重要な要求事項を明確にし、その後で一般寸法を処理する
図面全体のすべての寸法を同じ等級に設定してはいけません。図面または見積依頼書には、組立、シール、摺動、位置決めおよび強度に影響する機能上重要な寸法を明記し、基準間の関係と検収方法を説明する必要があります。一般的な構造寸法には、双方が合意した未記入公差を適用します。サプライヤーが公差、材料または工程の代替案を提示する場合は、発注前に書面による承認を取得する必要があり、チャット記録だけで変更を黙認してはなりません。
| 書類項目 | 顧客が明記すべき事項 | サプライヤーが確認すべき事項 |
|---|---|---|
| 図面とモデル | バージョン、優先順位、変更履歴 | 形状または寸法指示の矛盾の有無 |
| 材料 | 材質記号、状態/硬度、証明書類 | 調達の可否および代替承認 |
| 重要な特徴 | 機能上の理由、公差、基準 | 加工方法および検査方法 |
RFQを発行する前に、サプライヤーには不足情報と仮定条件について項目ごとに回答を求めるのが望ましく、「加工可能です」とだけ回答させるべきではありません。この手順により、機械部品の特注加工を単なる価格問い合わせから、実行可能な製造合意へと変えることができます。
サプライヤーが機械部品のDFMレビューを行う際、どのような加工リスクを重点的に確認しますか?
機械部品の特注加工におけるDFMレビューは、単純に「製作できるか」を回答するものではなく、部品を安定して加工し、繰り返し生産し、合意した方法で検査できるかを確認するものです。サプライヤーは通常、工具が対象形状まで到達できるか、穴やポケットの加工方向、さらにワークの固定基準が明確かどうかを最初に確認します。加工方向が適切でない場合、二次段取りが増える可能性があります。また、深いポケットに長い工具を使用する必要がある場合は、工具剛性が低下し、振動、加工時間および寸法安定性に影響します。
機械部品の特注加工では、まず形状と固定方法を確認する
- 薄肉、鋭角、小さなRおよび狭い溝:変形、バリまたは工具干渉が発生する可能性を確認し、必要に応じて肉厚、Rまたは加工順序を調整します。
- 穴とねじ:穴径、深さ、ねじ規格、下穴の形状、検査方法を確認する。非標準の穴径には専用工具が必要になる場合があり、通常の穴あけ加工として見積もってはならない。
- 段取りと基準:重要寸法をどの基準で加工・検査するのかを明確にし、反転加工、専用治具、追加の位置決めが必要かどうかを確認する。
- 外注工程:熱処理、表面処理、特殊検査については、責任者、書類要件、返却後の再検査項目を明記する。
例えば、顧客が図面に「穴径は精密、表面は良好」と記載した場合、サプライヤーはそれだけで見積もりを出すのではなく、次の点を確認すべきです。穴は位置決め、回転軸、締結のいずれに使用するのか。公差と深さはいくつか。ねじはあるか。表面粗さの要求はRa 3.2、1.6、それともさらに小さい値か。納品時にはどの基準と方法で検査するのか。これらの回答は、工具、段取り、加工経路、検査コスト、見積もりの前提条件に同時に影響します。顧客は、サプライヤーにDFM上のリスク、推奨変更、代替案を図面レビュー記録へ項目ごとに記載させるべきです。公差、穴形状、工程に変更がある場合は、いずれも発注前に書面で確認してください。
機械部品加工のオーダーメイドで、材料、表面処理、公差をどのように確定するか?
機械部品加工のオーダーメイドでは、材料、表面処理、公差を分けて見積もり、分けて検収してはなりません。これらは工具の選定、加工条件、変形リスク、後処理による寸法変化、最終検査結果に共同で影響します。技術確認の際は、少なくとも材料の材質記号と状態、表面処理の要求、重要寸法および検査方法を同一の管理文書に記載してください。
材料の材質記号、状態、代替承認を明確に記載する
図面に「アルミニウム」「ステンレス鋼」「エンジニアリングプラスチック」とだけ記載するのでは、通常は不十分です。具体的な材質記号、硬さ、または供給状態を明確にし、材料証明書、ロット情報、熱処理記録が必要かどうかも記載してください。合金や状態が異なると、切削性、工具摩耗、寸法安定性、部品強度が変わります。サプライヤーが「同等材料」への代替を提案する場合も、発注前に書面で確認する必要があり、チャットで口頭同意するだけでは不十分です。
表面処理と機械部品の公差は3項目で確認する
| 確認項目 | 明記すべき内容 | 加工および検収への影響 |
|---|---|---|
| 表面処理 | 処理の種類、皮膜またはめっきの要求、外観区域、マスキング区域 | 寸法、色、耐食性、組立時のはめあいが変わる可能性がある |
| 公差 | 機能上の理由、加工方法、検査方法 | 段取り、工程計画、測定基準、検査コストを決定する |
公差の確認は、単純に「小さいほどよい」と考えてはなりません。各重要寸法について、なぜその公差が必要なのか、サプライヤーはどの工程で保証するのか、納品時にどの基準と測定器で検査するのか、という3点に答えられるようにしてください。一般的な構造寸法には、双方が合意した未注記公差を適用できます。機能上重要な寸法は個別に明記し、サプライヤーが代替公差を提案する場合は、生産前に書面による承認を得なければなりません。
表面粗さは機能に応じて指定できます。業界で一般的な表示値にはRa 3.2、1.6、0.8、0.4 μmなどがありますが、実現可能性とコストは、材料、面積、形状、加工方法、後処理によって異なります。シール面、摺動面、外観面に同一の基準を適用してはなりません。それぞれについて、機能、許容区域、検査基準を明確にしてください。
少量の非標準機械部品加工の見積書は、どのように確認すべきですか?
機械部品の加工・特注製作の見積もりは、総額だけで比較すべきではありません。少量生産では通常、プログラミング、段取り、材料調達、初品検査の準備費用を按分する必要があるため、1個当たりのコストが量産より高くなる場合があります。より重要なのは、見積もりがどのような前提に基づいているかを確認することです。材料は指定された材質記号と状態で調達されるのか、重要公差は個別に評価されているのか、表面処理と熱処理は含まれているのか、外注工程は誰が担当するのか、検査報告書はどの寸法に対応するのかを確認します。
機械部品加工の見積もりには、どの項目を分けて記載すべきですか?
| 見積項目 | 確認が必要な内容 | 想定される影響 |
|---|---|---|
| 材料費 | 材質記号、状態または硬度、調達仕様、余剰材料の処理 | 材料の加工性、調達コスト、納期 |
| 加工および段取り | プログラミング、加工時間、段取り回数、特殊工具または治具 | 形状の複雑さ、深いポケット、非標準穴、再位置決めのリスク |
| 後処理および外注 | 熱処理、陽極酸化、めっき、パッシベーション、および外注責任 | 寸法変化、外観の一貫性、納入調整 |
| 検査および納品 | 重要寸法の報告書、抜取検査の範囲、梱包および輸送方法 | 受入基準、保護要件、最終費用 |
見積書に「図面どおりに加工」としか記載されておらず、材料、表面処理、検査、外注に関する前提が明示されていない場合、後から追加項目や検収上の争いが生じやすくなります。顧客はサプライヤーに対し、図面上のどの要求が価格に含まれているのか、どの項目を別途確認する必要があるのかを明確にするよう求めるべきです。サプライヤー側も、発見したDFM上のリスクを口頭で伝えるだけでなく、見積書の備考に記載すべきです。重要公差、特殊な表面粗さ、または複雑な段取りがある場合は、まず加工方法と検査方法を確認してから注文を確定します。こうすることで比較すべきなのは、一見安価な数字ではなく、実行可能な機械部品の加工・特注製作方案となります。
機械部品の加工・特注製作が完了した後、初品検収をどのように出荷可否判定の節目とすべきですか?
機械部品の加工・特注製作が完了した後、初品の受け入れ検査は、単に「いくつかの寸法を測る」だけではありません。後続の小ロット生産を継続するかどうかを判断する、出荷・生産許可の判断ポイントとすべきです。検査前に、部品番号、図面バージョン、サンプル数量、サプライヤーが提出した検査記録を確認し、異なるバージョンを使用したり、別の書類に基づいて合否を判定したりすることを防ぎます。
- [object Object]
- [object Object]
- [object Object]
受け入れ検査記録には、少なくともサンプル番号、図面バージョン、測定項目、使用基準、実測結果、判定結果、偏差処理の責任者を記載する必要があります。寸法偏差や組立上の問題が見つかった場合は、是正措置と再検査結果を記録し、「手直しを許可」「偏差を受け入れ」「量産を一時停止」のいずれの判断を下したのかを明確にします。初品が合格した後も、双方で後続ロットの抜取検査率、ロット識別方法、変更承認について取り決める必要があります。材料、工程、外注先、検査方法に変更が生じた場合は、再確認を行うべきであり、チャット記録上の口頭合意だけに頼ってはなりません。
FAQ:機械部品の加工・特注製作と小ロット量産への移行について、よくある疑問は?
機械部品の加工・特注製作における受け入れ検査の重点は、単に寸法を一つ測定することではなく、図面要求、製造方法、材料書類、測定基準が相互に一致していることを確認することです。以下の項目は、発注時および初品の生産許可前に、再度確認しておくとよいでしょう。
機械部品の加工・特注製作では、精度は高ければ高いほどよいのでしょうか?
必ずしもそうではありません。公差は、組立、シール、位置決め、運動などの機能によって決定し、実際の加工方法および測定能力と適合させる必要があります。機能上の根拠なく図面全体の公差を厳しくすると、通常は段取り、加工、検査のコストが増加し、納入準備に時間がかかる場合もあります。
小ロット加工では、初品を省略して、直接全数生産を手配できますか?
通常は推奨されません。数量が少ない場合でも、少なくとも初品または先行サンプルの重要寸法、材料、表面処理、組立時の嵌合を確認すべきです。初品の結果は記録として残し、偏差の処置が完了した後に後続ロットの生産を継続してよいかどうかを明確にする必要があります。
指定材料は、同系統の材質記号で代替できますか?
名称が似ているという理由だけで代替することはできません。材質記号、材質の状態、硬度は、強度、耐食性、切削性、表面処理の結果に影響します。代替材料を使用する場合は、必ず発注前に書面で確認し、関連する図面、注文書、技術仕様書を更新する必要があります。
機械部品の初品検査報告書には、少なくとも何を記載すべきですか?
報告書は、現行の図面バージョン、サンプル番号、測定基準、重要特性に対応できるものでなければなりません。少なくとも、重要寸法の測定結果、材料および表面処理に関する書類、穴およびねじの検査結果、偏差処理、再検査の結論を記録する必要があります。使用する測定機器、抜取検査率、報告書の形式は、特性の要求に応じて取り決めるべきであり、ノギスですべての測定方法を代用することはできません。
Key takeaways
- CADモデルが完全であることは、部品が安定して加工できることを意味しません。深いポケット、薄肉、非標準穴、過度に厳しい公差は、見積もり前にレビューすべきです。
- RFQには2D図面、3Dモデル、バージョン、材料の材質記号および状態、数量、表面処理、重要寸法、検査要件を統一して記載します。
- 各重要公差について、機能上の理由、加工方法、測定方法を同時に確認する必要があり、結果の数値だけを記載してはなりません。
- 材料の代替、工程の外注、検査方法、設計変更は、発注前に書面で承認する必要があり、チャットの記録だけに依存してはなりません。
- 初品検収は、その後の小ロット承認の節目となるため、図面バージョン、測定結果、材料書類、偏差処理、ロットトレーサビリティの記録を保管する必要があります。



