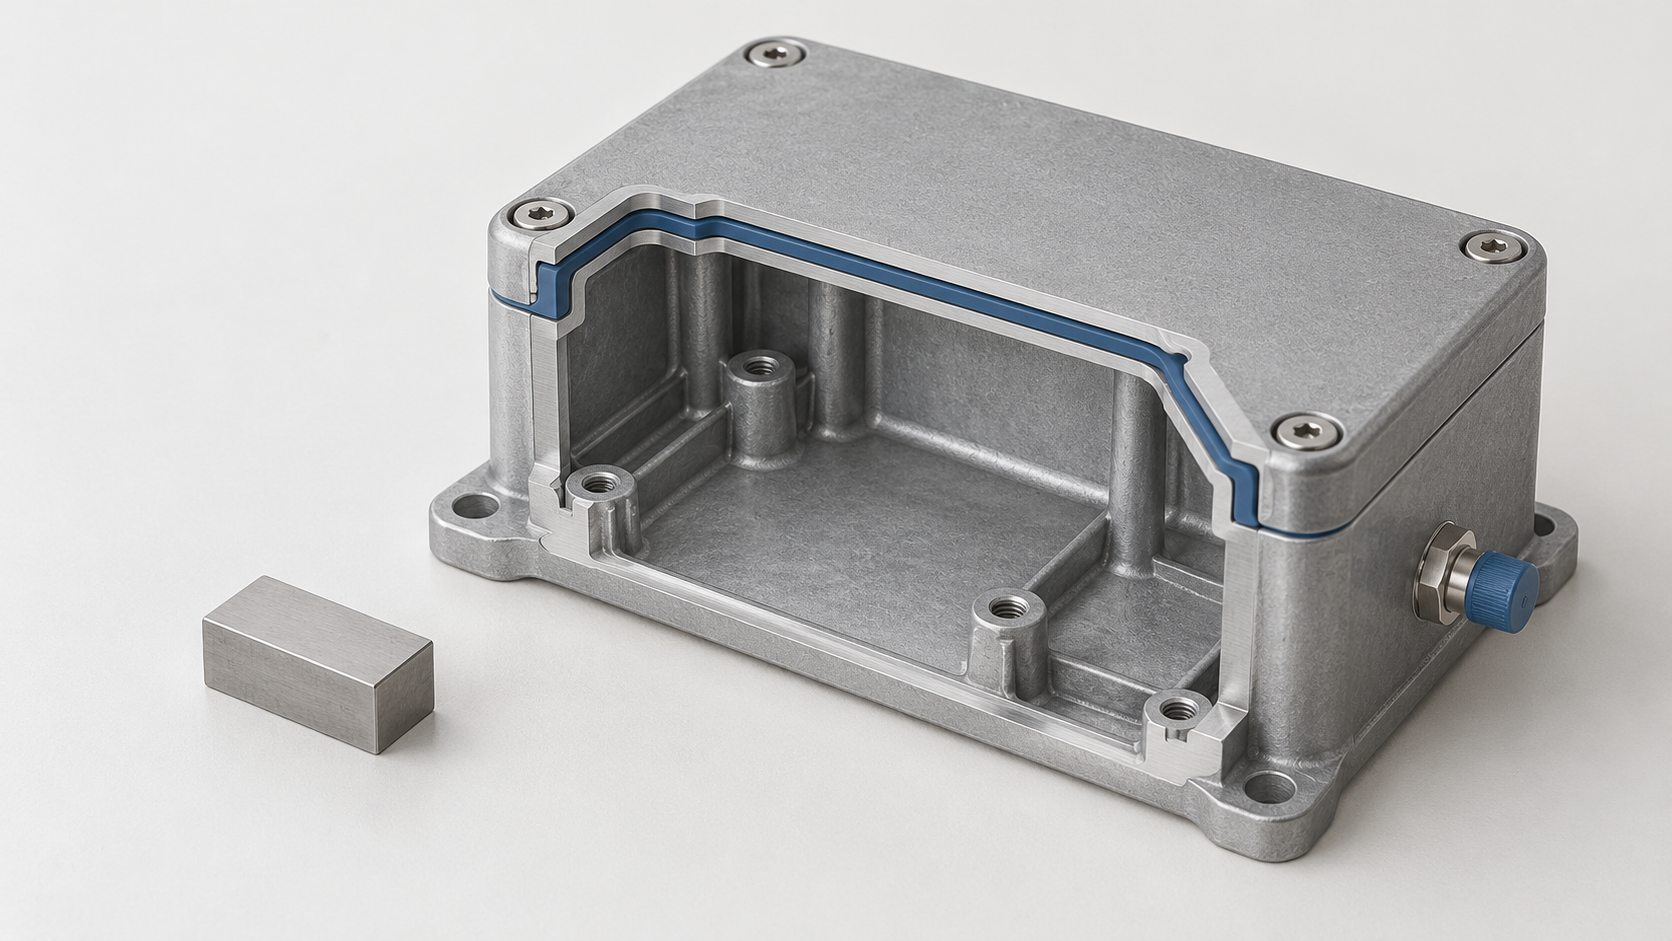
アルミニウム合金ダイカスト工場の「量産能力」では、いったい何を評価すべきか?
アルミニウム合金製の密封ハウジングを調達する際、複数のアルミニウム合金ダイカスト工場が、同程度のダイカスト設備やサンプルを提示することがあります。しかし、実際のリスクは、密封面から漏れが発生しないか、軸受座の内部に欠陥がないか、機械加工穴の加工後に空洞が露出しないか、また厚肉部を安定して成形できるかに集中しています。設備台数やダイカストマシンの型締力は、工場が一定のリソースを有していることを示すにすぎず、それだけで量産能力を証明することはできません。
量産能力は、検証可能な一連のプロセスとして定義すべきです。すなわち、サプライヤーがまずダイカスト部品のDFMによって高リスク構造を特定し、次に部品の投影面積、金型方案、充填方向、ガス抜き、冷却設計を、適切な設備および工程ウィンドウに適合させられるかどうかです。試作金型の後には、欠陥位置と検査結果に基づいて、ゲート、オーバーフロー、ベント、または冷却レイアウトを調整できるかが問われます。量産開始後は、寸法、内部品質、気密性のデータによって、工程が継続的に安定していることを証明できなければなりません。
部品リスクから検査証拠まで追跡する
監査では、「部品リスク—工程方案—検査証拠」の順に確認できます。密封面には、明確な漏れ試験条件を対応付ける必要があります。厚肉部、軸受座、または重要な荷重支持部には、X線、CT、切断検査などの内部品質証拠が必要かどうかを明示すべきです。重要な基準および機械加工穴には、寸法レポートと測定方法を対応付けます。外観面には、欠陥限度見本、または双方が承認した外観基準を設ける必要があります。各要求事項は、図面、機能仕様、または受入合意書に遡れるようにし、「工場には経験がある」という口頭の約束だけにとどめてはいけません。
したがって、アルミニウム合金ダイカスト工場の評価は、「機械を何台保有しているか」から始めるべきではなく、部品の中で最も問題を起こしてはならない領域から始めるべきです。サプライヤーにDFM見解、金型および充填・ガス抜き方案、試作金型の調整記録、ならびに初品段階と量産段階で相互に対応する検査結果を提出させて初めて、機能、寸法、内部品質の要求を繰り返し満たす能力があるかを判断できます。
まずダイカスト部品のDFMから、アルミニウム合金ダイカスト工場が部品を真に理解しているかを確認する
薄肉の密封ハウジングの場合、アルミニウム合金ダイカスト工場のDFMは、「金型を製作できるか」を確認するだけのものではありません。量産時にどの形状が制御不能になる可能性があるかを、まず特定する必要があります。密封面、軸受座、機械加工穴、厚肉部は、レビュー図面上で個別に表示し、それぞれが漏れ、組立、位置決め、または後工程の切削加工にどのような影響を及ぼすかを説明すべきです。
アルミニウム合金ダイカスト部品のDFMでは、まず肉厚、長さ、肉厚変化を確認する
一部の資料では、約2 mmをアルミニウム合金ダイカストの肉厚に関する一般的な参考値としていますが、これは一律の最小肉厚ではありません。部品の長さ、合金の流動性、充填経路、金型のガス抜き、設備パラメータによって、実現可能な範囲は変わります。長く薄いハウジング壁では、充填不足やコールドシャットが発生する可能性があります。肉厚が急激に変化すると凝固時のホットスポットが形成されやすくなり、引け巣、引けす、変形のリスクが高まります。サプライヤーはDFMレポートで、薄肉の長い流動経路、孤立したボス、リブ根元、厚肉部を明示し、肉厚の変更、Rの追加、リブ位置の調整、または充填方向の変更に関する提案を提示すべきです。
抜き勾配、パーティング面、型芯および加工代は機能領域に対応させる
深いキャビティ、逆向き構造、側面の穴位置は、スライドまたは型芯方案の複雑度を高めるだけでなく、パーティング面のずれ、バリ、エジェクタピン跡、寸法ドリフトを招く可能性があります。アルミニウム合金ダイカストメーカーは、パーティングラインをどこに設定するか、ゲートとオーバーフローが外観面またはシール面に配置されるかどうか、さらにどの穴および基準に機械加工代を確保する必要があるかを説明すべきです。シール溝は鋳放し形状だけで判断すべきではありません。シール面の平面度、加工基準、工具の到達性も同時に確認する必要があります。信頼性の高いDFMの出力には、少なくとも高リスクの特徴、推奨変更、変更しない場合に起こり得る影響、ならびに試作金型で重点的に確認すべき寸法または欠陥位置を含めるべきです。
| 部品の特徴 | 主なリスク | サプライヤーが提示すべきDFMの根拠 |
|---|---|---|
| 薄肉・長い流動経路 | 充填不足、コールドシャット、局部変形 | 肉厚と流動経路の判断、充填方向および変更提案 |
| 肉厚断面または孤立したボス | 引け巣、凝固不均一 | ホットスポットの特定、冷却および補給方案 |
| シール面、重要な穴位置 | 漏れ、組付け偏差、加工後に露出する空洞 | 加工代、基準体系および重点検査領域 |
| 深いキャビティ、スライドおよびパーティング面 | 抜き勾配の確保困難、ずれ、バリ | 抜き方向、パーティング方案および寸法管理方法 |
DFMが「構造上問題ない」と一言示すだけで、これらのリスクおよびその検証方法を指摘していない場合、設備の型締め力や金型写真だけでは、そのアルミニウム合金ダイカストメーカーが安定した量産能力を備えていることを証明できません。
アルミニウム合金ダイカストメーカーの湯口方案、オーバーフローおよび排気方案を評価する方法
薄肉のシールハウジングでは、アルミニウム合金ダイカストメーカーが提出した金型写真や1枚の鋳造解析図だけを見て判断することはできません。サプライヤーには、部品の特徴から方案を逆算して説明するよう求めるべきです。すなわち、溶湯がどこから流入し、最終充填位置がどこになるのか、複数の流れがどの領域で合流するのか、またシール面、機械加工穴、肉厚断面の周辺でどのように空気の巻き込みを防ぐのかを確認します。湯口方案は流動方向、速度、充填時間を決定し、オーバーフローおよび排気システムは空気、低温金属、残留離型剤を排出する役割を担います。
アルミ合金ダイカスト工場は、各オーバーフロー槽の役割を説明すべきである
監査時には、問題を具体化して確認できます。最終充填位置はシール面または軸受ハウジング付近にあるか。大きな孔、孤立したボス、肉厚が急変する箇所では、コールドシャットや空気滞留が発生しやすくないか。複数の溶湯が合流する位置に、オーバーフロー槽と排気道が設けられているか。冷却流路は肉厚の大きな断面を対象に配置されているか、それとも金型外形に沿って均等に配分されているだけではないか。サプライヤーの回答は、単に「最適化済み」という結論にとどまらず、鋳造シミュレーションの結果、ゲート位置、オーバーフローおよび排気の配置、潜在的な欠陥領域に対応していなければなりません。
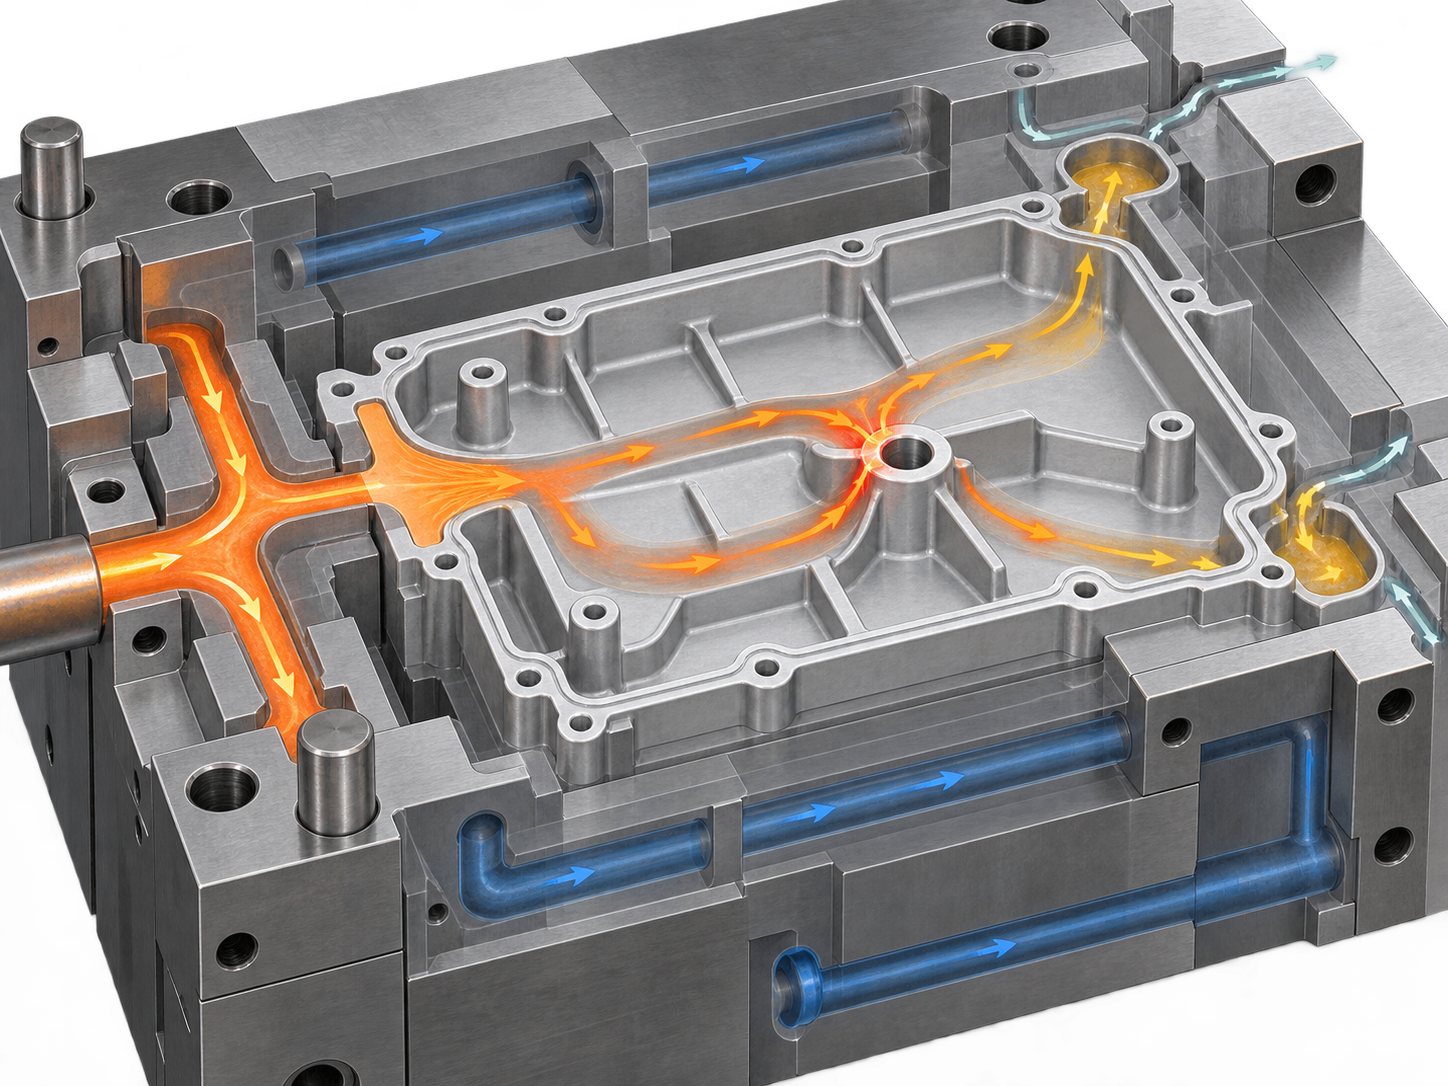
鋳造シミュレーションは結論ではなく、試作成形の調整こそがクローズドループの証拠である
信頼できるアルミ合金ダイカスト工場は、「シミュレーション—試作成形—検査—調整—再検証」のプロセスを説明できるはずです。試作成形後には、サンプルを照合してオーバーフローの充填状態、排気痕、コールドシャット、ブローホールの疑い、および変形位置を確認し、実際にどの排気道、どのオーバーフロー槽、またはどの冷却配置を変更したのかを記録する必要があります。理論上の充填図だけを提示し、試作成形での欠陥位置、金型改修の根拠、改修後の結果を提示できないのであれば、量産能力はまだ証明されていません。最終的には、鋳造シミュレーション、試作成形記録、およびその後の社内品質検査を、同一ロットかつ同一リスク領域に対応付ける必要があります。
アルミダイカストのブローホールと引け巣をどう見分けるか、工場は管理の有効性をどう証明するか?
アルミ合金ダイカスト工場にとって、「ブローホールがない」という表現だけでは、十分に明確な品質結論とはいえません。シールハウジングの機械加工穴、シール面、または圧力境界部で空洞が露出すると、直接的に漏れとして現れる可能性があります。一方、軸受ハウジングや接続ボスなどの荷重支持領域では、内部欠陥が強度や疲労特性に及ぼす影響がより重視されます。監査時には、まず欠陥がどこにあり、その形成メカニズムは何かを確認し、そのうえで必要な検査証拠を決定すべきです。
アルミダイカストにおけるブローホールと引け巣のリスクは同じではない
ブローホールは、空気の巻き込み、排気不良、充填時の乱流、または溶湯中のガスに関係している可能性があります。ゲート、オーバーフロー槽、排気道の位置が不適切であったり、複数の溶湯が合流する箇所で巻き込みが発生したりすると、シール漏れや加工後の空洞露出のリスクが高まります。引け巣や引け不良は、主に凝固収縮と補給不足に関係し、高リスクの特徴として、肉厚の大きな断面、孤立したボス、肉厚の急変、リブ、ホットスポット、冷却の不均一などが挙げられます。両者は外観だけで判断することはできず、同じ改善策で代替することもできません。
| リスク | 追加で確認すべき工程上の原因 | 要求可能な証拠 |
|---|---|---|
| シール領域のブローホールまたは引け巣 | 充填時の合流、排気、肉厚の大きな断面および冷却配置 | 漏れ試験、必要に応じてX線、CTまたは切断検査を併用 |
| 機械加工後に露出した空洞 | 加工代の位置、内部欠陥の分布および鋳造方案 | 加工後サンプルの観察、内部画像または切断検査の記録 |
| 荷重支持領域の内部欠陥 | ヒートスポット、補縮、ゲート位置および凝固順序 | リスクに応じてX線、CT、切断検査または機能試験を選択する |
サプライヤーは、溶湯の状態、金型温度、ゲート、オーバーフロー、ベントおよび冷却の間の制御ロジックを説明し、欠陥位置を部品の機能領域と対応付ける必要があります。湯流れ解析は空気の巻き込みやヒートスポットの特定に役立ちますが、あくまで設計上の根拠にすぎません。より価値のある証拠は、試作鋳造後に実際に何が見つかり、どの排気・オーバーフローまたは冷却構造を調整し、調整後にどのように再検証したかです。アルミ合金ダイカスト工場がシミュレーション画像を1枚示せるだけで、試作鋳造時の欠陥と修正記録を提示できない場合、量産リスクは依然として解消されていません。
検査では、すべての領域に一律にCTを適用する必要はありません。密封境界については、規定条件下での漏れ試験または圧力試験を優先して実施し、内部の高リスク領域については、図面および双方が承認した検査方案に基づき、X線、CTまたは切断検査を選択します。公開されているADC12製フロントカバーの事例では、100 kPaの圧力および最大漏れ量10 mL/minという要求が採用されていますが、これは特定顧客の事例であり、一般的なアルミダイカストの受入基準として直接適用することはできません。
寸法安定性と気密性の受入条件を初品および量産要求にどのように盛り込むか
アルミ合金ダイカスト工場が合格した初品報告書を提出したからといって、量産能力が証明されたことにはなりません。密封ハウジングでは、寸法リスクは通常、スライドおよび中子の位置、パーティング面のずれ、エジェクタピン跡、変形しやすい領域、ならびに後工程の機械加工基準に集中します。レビュー時には、まず図面基準、重要寸法、密封面、軸受座および機械加工穴位置を明確にし、そのうえでサプライヤーの測定方法がこれらの機能領域に対応しているかを確認する必要があります。
アルミ合金ダイカスト工場は重要特性の再現性を証明する必要がある
初品検査では、使用する基準体系、検具または測定機器、取付け状態、ならびに鋳造状態の寸法と機械加工後の寸法をそれぞれどのように判定するかを明記する必要があります。パーティング面のずれは密封端部や外観に影響する可能性があり、スライドのずれは穴位置を変化させ、エジェクタピン跡や局部的な変形は平面度および組付け隙間を管理不能にする可能性があります。全寸法報告書を1枚提出させるだけでなく、後続ロットにおける重要特性の傾向、異常および是正措置をどのように記録するかも取り決める必要があります。公差、サンプル数、抜取頻度および工程能力指標は、図面、顧客規格および双方が承認した検査方案に基づいて決定し、曖昧な「鋳造公差」で代替してはなりません。
アルミ合金ダイカスト工場の気密性受入は実行可能な条件でなければならない
「漏気してはならない」だけでは、完全な受入条件とはいえません。RFQまたは図面には、試験媒体、加圧圧力、保持時間、試験方向、治具による封止状態、許容漏れ量、装置分解能および報告内容を明確にし、試験対象が鋳造状態の部品なのか、機械加工および表面処理を完了した部品なのかも記載する必要があります。密封面、ねじ穴、加工後に空洞が露出する可能性のある領域については、漏れ試験方法との対応関係を確立する必要があります。
公開されているADC12製フロントカバーの事例では、100 kPaの圧力および最大漏れ量10 mL/minという要求が採用されていましたが、これは当該プロジェクトの顧客条件にすぎず、アルミ合金ダイカスト部品の一般規格ではありません。アルミ合金ダイカスト工場は、実際の試験記録を提出し、不合格品をどのように隔離、再試験および追跡するかを説明する必要があります。最終的な受入条件は、顧客図面、機能仕様または双方が承認した試験仕様に従うものとします。
アルミ合金ダイカスト工場のRFQおよび量産監査チェックリスト:サプライヤーにどのような証拠を要求するか
アルミ合金ダイカスト工場を評価する際、RFQは単なる見積依頼書ではなく、部品リスク、工程方案および受入方法を整合させる出発点です。2D図面および3Dモデルに加え、合金牌号、年間需要量、プロジェクト段階、肉厚、重要寸法および基準、密封領域、圧力境界、機械加工代、外観面、表面処理、熱処理要求および検査方法を明確にする必要があります。図面に「気密性を満たすこと」としか記載されていない場合、サプライヤーはそれに基づいて実行可能な試験条件を設定できません。
プロジェクト段階ごとにアルミ合金ダイカスト工場の提出物を確認する
- 金型レビュー:DFM意見書を入手し、薄肉部、厚肉大断面部、密封面、重要穴、パーティング面および加工基準が明示されているかを確認します。ゲート、オーバーフロー、ベントおよび冷却方案の設計根拠を説明するよう要求します。
- 試作鋳造段階:湯流れまたは充填解析、試作鋳造時の欠陥位置、現場検査結果、変更内容および再検証記録の提出を要求します。湯流れ解析図が1枚あるだけでは、方案がクローズドループで完了したことを証明できません。
- 初品段階:寸法報告書、内部品質の証拠、漏れまたは圧力試験報告書を確認し、測定基準、検査領域および図面要求が一致していることを確認します。X線、CT、切断検査などの方法は、部品リスクに応じて選択する必要があります。
- 量産段階:重要寸法の傾向、異常処置、手直しまたは廃棄記録、ならびに金型、材料、工程および検査変更の承認記録を保管するよう要求します。初品が一度合格したからといって、長期的な安定性が保証されるわけではありません。
量産リスクがまだ解消されていないことを示す兆候がいくつかあります。サプライヤーがダイカストマシンの写真とサンプル外観だけを示し、排気位置を説明できない場合、密封領域または内部の高リスク領域の検証を外観検査で代替している場合、1回限りの寸法報告書しか提出しない場合、または試験媒体、圧力、保持条件、許容漏れ量、治具状態および報告書様式の代わりに「気密性を保証する」とだけ記載している場合です。公開事例では100 kPaの圧力および最大漏れ量10 mL/minが採用されていましたが、これは特定のADC12製フロントカバーに対する顧客要求であり、一般規格ではありません。RFQには、上記条件を図面、機能仕様または双方が承認した検査方案に盛り込む必要があります。
アルミ合金ダイカスト工場の量産能力評価に関するよくある質問
アルミ合金ダイカスト工場を評価する際は、設備の型締力や初回の初品結果だけを見てはなりません。部品の機能リスク、ダイカスト部品のDFM、内部欠陥管理、寸法安定性、気密性の受入要件を、検証可能なエンジニアリング上の証拠に対応付ける必要があります。
ダイカストマシンの型締力が十分であれば、アルミ合金ダイカスト工場が量産能力を備えていることを示せますか?
いいえ。設備の適合性は、部品の投影面積、金型構造、溶湯の充填および排気方案、材料、工程ウィンドウを総合して判断する必要があります。より有効な証拠は、サプライヤーが重要なリスクを説明し、DFM提案、試作金型の調整記録、寸法報告書、および機能要件に対応した検査結果を提示できるかどうかです。
すべてのアルミダイカスト部品にX線またはCT検査が必要ですか?
一律に採用する必要はありません。密封筐体、圧力境界、機械加工後に空洞が露出する可能性のある領域については、通常、リスクに応じてX線、CT、切断検査、漏れ試験または圧力試験を選択します。一方、一般的な外観領域には、機能リスクに見合った検査方法を採用できます。具体的な方法と判定基準は、図面または双方が承認した検査仕様書に明記してください。
アルミダイカスト部品の気密性要件は、購買文書および受入文書にどのように記載すべきですか?
「漏気してはならない」とだけ記載してはいけません。試験媒体、試験圧力、保持条件、試験方向、治具および封止状態、設備記録の要件、許容漏れ量を明確にする必要があります。公開事例における100 kPaおよび10 mL/minは、特定のADC12製フロントカバーに対する顧客要件にすぎず、アルミダイカストの一般規格として直接適用することはできません。
初回の初品が合格すれば、アルミ合金ダイカスト工場の量産安定性を証明できますか?
単独では証明できません。初品は、特定の条件下で特定のサンプルが検査に合格したことを示すにすぎません。量産期間中の重要寸法の推移、パーティング面および中子に関連する形状、内部品質、気密性、異常処理記録が継続的に要求を満たしているかも確認する必要があります。量産監査では、試作金型、初品、後続ロットを対象とし、初品報告書を1部保管するだけにしてはなりません。
Key takeaways
- アルミニウム合金ダイカスト工場の「量産能力」の本質は、機能、寸法、内部品質、納期の要求を継続的に満たす証拠であり、設備の型締力だけを見ることではありません。
- ダイカスト部品のDFMでは、金型製作前に薄肉部、厚肉部、密封面、機械加工穴、パーティング面、多数の溶湯流れが合流する位置を明示する必要があります。
- 気孔、引け巣、引けすは、漏れ、加工後に露出する空洞、耐荷重リスクと関連付けて管理し、適合するX線、CT、切断検査、または漏れ試験によって証拠を提示する必要があります。
- 寸法検査では、重要形状の長期的な安定性、基準体系、測定方法に注目する必要があり、初品レポートを一度提出するだけでは不十分です。
- 気密性要求では、試験媒体、圧力、加圧保持条件、許容漏れ量、治具の状態、レポート内容を明確にする必要があります。



