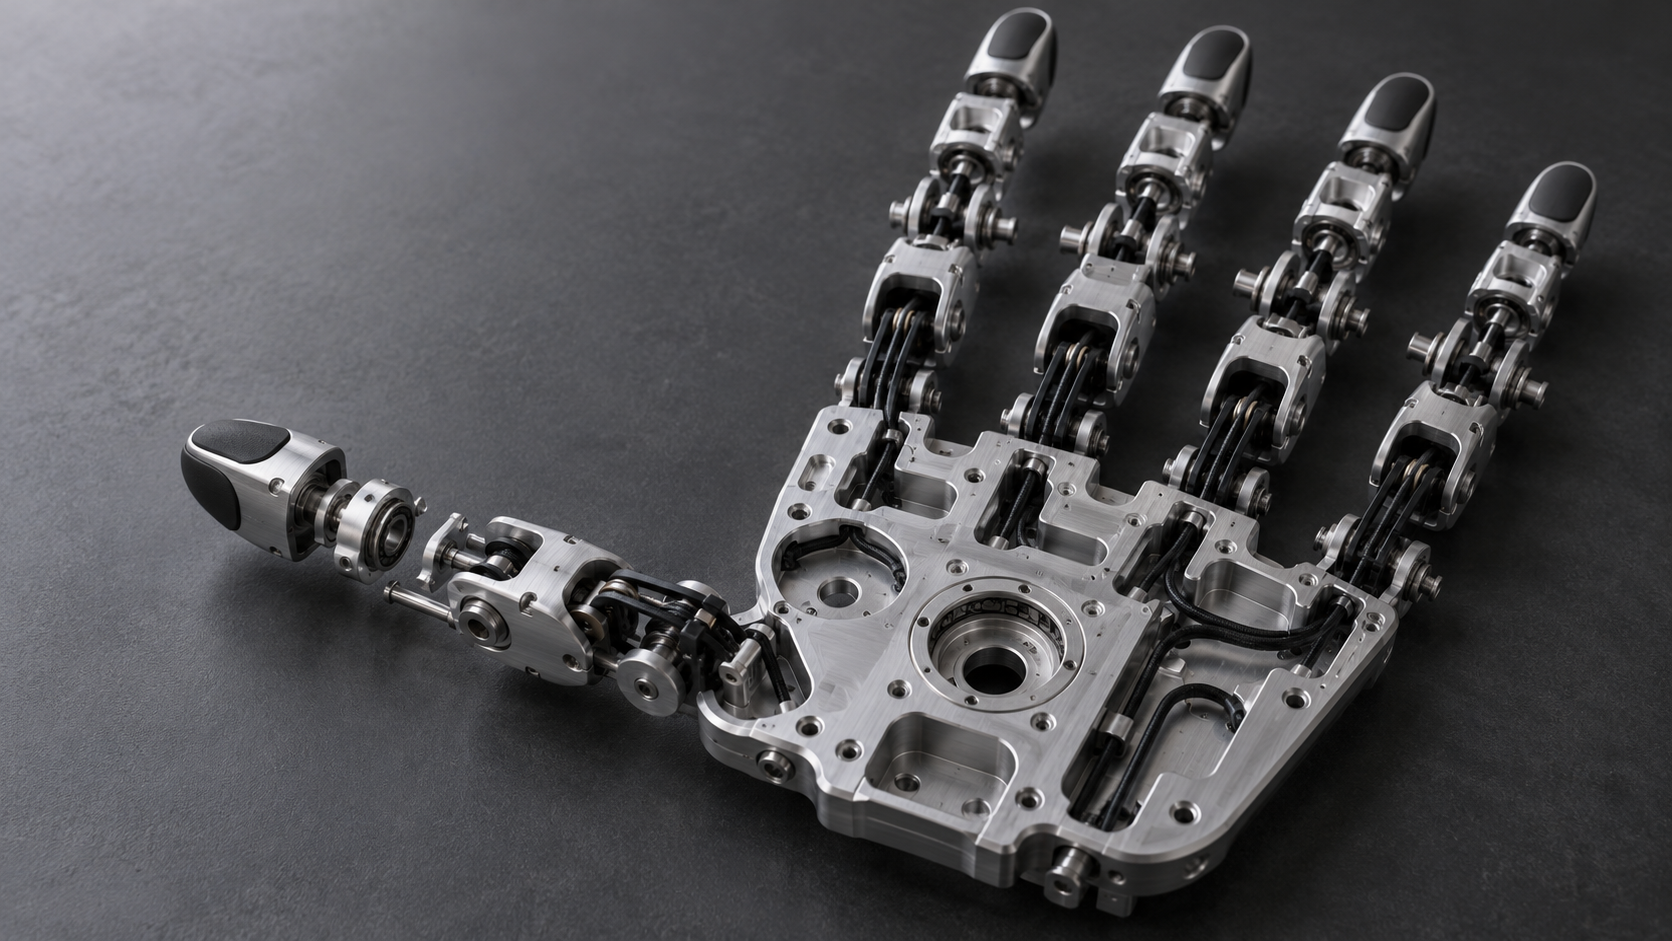
器用ハンド部品加工はなぜ通常の精密部品より難しいのか
まず部品を分けてから工法を選ぶ:指関節、中手骨ベース、センサハウジング
器用ハンド部品加工で最も犯しやすい誤りは、ハンド全体を一つの部品として工法を定めることである。実際には同じハンド内でも各部品の働き方は大きく異なる。荷重を受けるもの、案内だけをするもの、被覆だけをするものがある。まず分類し、次にCNC、3Dプリント、板金、複製成形のどれを使うかを個別に判断すれば、判断はずっと明確になる。業界で一般的な方法は、荷重と嵌合面はCNC、非荷重と外形部品は積層造形または複製成形であり、同一設計内で工法を混用することは珍しくない。
指関節:荷重を受け、嵌合面があり、同軸度を見る
指関節はハンド全体で構造密度が最も高い場所である。回転対偶、配線通路、腱鞘孔、センサ取付位置を同時に担う。ここでの重要寸法は軸受孔またはピン軸孔の同軸度、回転対偶の嵌合隙間、関節肉厚が剛性に足るかである。この種の部品は通常CNCフライスまたは旋削を選ぶ。寸法一致性と再現可能な嵌合面が必要だからである。材料では、アルミ合金は軽いが剛性は一般的、ステンレスは剛性は十分だが重く、POMやPEEKなどのエンジニアリングプラスチックも軽荷重関節でよく使われる。どれを選ぶかは荷重と重量予算に依存し、図面上の嵌合公差が加工難度を直接決める。
中手骨ベースとセンサハウジング:基準面と薄肉のトレードオフ
中手骨ベースは手のひら全体の取り付け基準であり、通常は複数の穴位置と大きな取り付け平面を持ち、鍵となるのは平面度と穴位置度です。これはCNC加工に適しています。基準面を一度のクランプで加工すれば、穴位置の関係を出せるからです。センサハウジングは別問題です。薄肉で、シールドや密封の要求があることが多く、加工時に変形しやすく、密封面には表面粗さも求められます。こうした部品は必ずしもCNCである必要はなく、薄肉ハウジングは3Dプリントで試作し、その後の工程を検討するのが一般的な過渡的アプローチです。外装の指腹と腱鞘は非支持部品に属し、弾性と摩擦が主要指標で、基本的にCNCのルートは取りません。
部品を分類した後、実用的な判断順序は次のとおりです。まずこの部品が荷重を支えるかを見て、次に嵌合面や基準要求があるかを見て、最後に肉厚とロットを見ます。この三つが異なれば、工法の結論も異なる可能性があります。手全体を無理に一つの工法で統一しようとすると、多くの場合経済的でなく、本来の精度も出せません。以下の節ではこの順序に従い、各種部品の工法とDFM判断をそれぞれ展開します。
CNC加工の器用な手のアクセサリーにおける位置づけ:支持部品と嵌合面
どの器用な手のアクセサリーをCNCで加工すべきか:関節、ベース、センサ取り付け面
材料選択:アルミニウム合金、ステンレス鋼、POMとPEEKの取捨
薄肉旋削とフライス加工の変形リスクをどう抑えるか
3Dプリントと複製モールド:外装部品、腱鞘、初期検証
器用な手のアクセサリー加工では、支持部品と嵌合面をCNCに任せることはすでに比較的明確です。本当に回り道をしやすいのは、むしろ外装指腹、腱鞘导管、配線ブラケットのような非支持部品です。構造的にはしばしばより複雑で、指腹は模様と摩擦特性を備え、腱鞘は湾曲チャネルを通し、ブラケットは手全体の内腔に贴合する必要がありますが、受力が小さく寸法チェーンが短いため、CNCで無理に削り出すのはコストが高く、変更も遅くなります。こうした部品は付加製造や真空注型に適していますが、前提として「どの面を後加工する必要があるか」を明確にしておくことです。
付加製造の適用境界:SLA、MJF、SLSがそれぞれ何を解決するか
SLAは外装指腹のような表面質感と細部が求められる部品に適しています。光硬化樹脂は比較的細かい模様を作れ、後工程の研磨やサンドブラスト後は触感が目標に近づき、試装部品を数セット作るのは迅速です。限界は脆く耐衝撃性が悪いことで、長期間の繰り返し把持では薄肉根部に亀裂が入りやすいため、組立や手触り検証にはより適していますが、最終量産材料ではありません。
MJFとSLSはナイロン系で、靭性が良く、スナップフィットや弾性構造を作れ、腱鞘导管、配線ブラケット、掌内骨格にはこうした工法が比較的扱いやすいです。明らかな層紋方向の強度断崖はありませんが、ナイロンの異方性は依然として存在します。積層方向に沿った層間結合は層内より弱く、薄肉部品は層方向に垂直な受力時に最初に問題が生じます。ヒンジやスナップフィットのような繰り返し曲げられる細構造は、プリント配置時に受力方向をよく考える必要があります。
どの付加製造でも、嵌合面には加工余量を残す必要があります。プリント品の寸法一貫性は熱収縮、粉末除去、後硬化の影響を受け、CNCとは桁が違います。軸受位置、ピン穴、密封面のような嵌合要求がある箇所では、業界で一般的な方法はプリントで余量を残してから精加工する、あるいはその部位を独立したCNC部品に分割し、位置決め構造で組み付けることです。
真空注型の過渡:小ロット外装部品のコストパフォーマンス領域
外覆指腹の検証が通り、数十セットの実装が必要になった場合、SLA印刷を続けると単品コストが高く、材料性能も必ずしも適切とは限りません。この段階では、手板複模(真空注型)が一般的な移行手段です。印刷またはCNCで原型マスターモデルを作り、シリコーン型を反転し、ポリウレタンを注型します。ポリウレタンは軟硬度の選択範囲が広く、目標とする指腹に近いショア硬度と摩擦特性に調整でき、光硬化樹脂よりも繰り返しの把持に耐えます。
複模の限界も明確です。シリコーン型の寿命は限られ、一般に数十個のオーダーで摩耗が始まり、寸法と表面が徐々にドリフトします。これを超えると単価優位性が失われ、射出成形を検討すべきです。複模品にも収縮があり、注型後に材料グレードに応じて金型寸法を修正する必要があります。薄肉と厚肉の境界はひけが生じやすく、これらはシリコーン型を開く前にDFMで指摘しておく必要があります。
印刷、複模、射出成形の選び方:トレードオフの枠組み
- 検証段階で、構造がまだ変わる場合:直接3D印刷。図面変更の当日に再出力でき、代償は材料と表面が近似に留まることです。
- 小ロットで、材料性能が最終部品に近い必要がある場合:真空注型。マスターモデルを一度作り、シリコーン型を数セット反転し、数十個以内の実装検証に適します。
- 構造が凍結し、量産が安定した場合:射出成形へ移行。ただし抜き勾配、肉厚の均一性、ゲート位置はこのラウンドのDFMで一度に補う必要があり、そうでなければ金型修正コストは前二つの工法をはるかに超えます。
判断の順序は「どの工法が良いか」ではなく、「この部品が今どの段階にあり、次のステップで変更されるか」です。器用な手のアクセサリ加工の特徴は反復が頻繁なことで、外覆部品と腱鞘はまず印刷で検証し、構造が安定してから複模や射出成形を検討します。3D プリント能力とラピッドプロトタイピングがカバーするのはまさにこの急速な反復の段階であり、射出成形能力が対応するのは構造凍結後の量産段階です。
最後に一点注意:印刷品がそのまま実装できるかは、それが担う機能によります。外覆と配線ガイドのみであれば、印刷品で十分です。荷重、密封、または繰り返し疲労が関わる場合、材料性能と工法欠陥を計算に入れるか、重要部位をCNC品に変更する必要があります。この判断は図面レビュー段階で行うべきで、組み立て後に指腹の割れを見つけてから修正するのでは遅すぎます。
公差と検査:器用な手のアクセサリ加工における公差予算の配分方法
器用な手のアクセサリ加工で最も問題が起きやすいのは、単一の寸法が作れないことではなく、公差が階層化されていないことです。片手に数十の寸法があり、組立担当者が「図面に公差があれば最も厳しく作る」と収めると、コストが制御不能になり、納期が削られ、最終的にうまく組み付かないこともあります。公差予算の考え方は、まずどの寸法が嵌合寸法で、どれが取付基準で、どれが自由面かを見分け、その上でコストと検査工数をどこに投じるかを決めることです。
嵌合寸法、取付基準、自由面:三種類の寸法の配分ロジック
嵌合寸法は運動または位置決め機能を担い、例えば軸受部、ピン穴、歯車噛み合い中心距離などです。これらの寸法の公差は関節隙間とバックラッシュを直接決定し、業界の一般的な手法は軸穴嵌合を H7/h6 などのすきま嵌合帯で選び、手感の要求に応じて微調整します。具体的にどの等級を選ぶかは、組立後の隙間要求から逆算すべきで、そのまま模倣してはいけません。取付基準は中手骨ベースと指節の間の密着面、位置決めピン穴の位置度であり、これらが手全体の組立累積誤差を決定します。自由面には外覆部品の輪郭、配線溝の内壁が含まれ、通常は一般公差で収めて問題ありません。
実用的な配分順序は、まず組立基準の位置度を確定し、次に嵌合寸法を配分し、最後に自由面を締めることです。逆の順序では、前二種類の公差が自由面に圧迫され、組立時にかえって合いません。
同軸度、回転隙間、取付面の平面度:いくつかの典型的な寸法の決め方
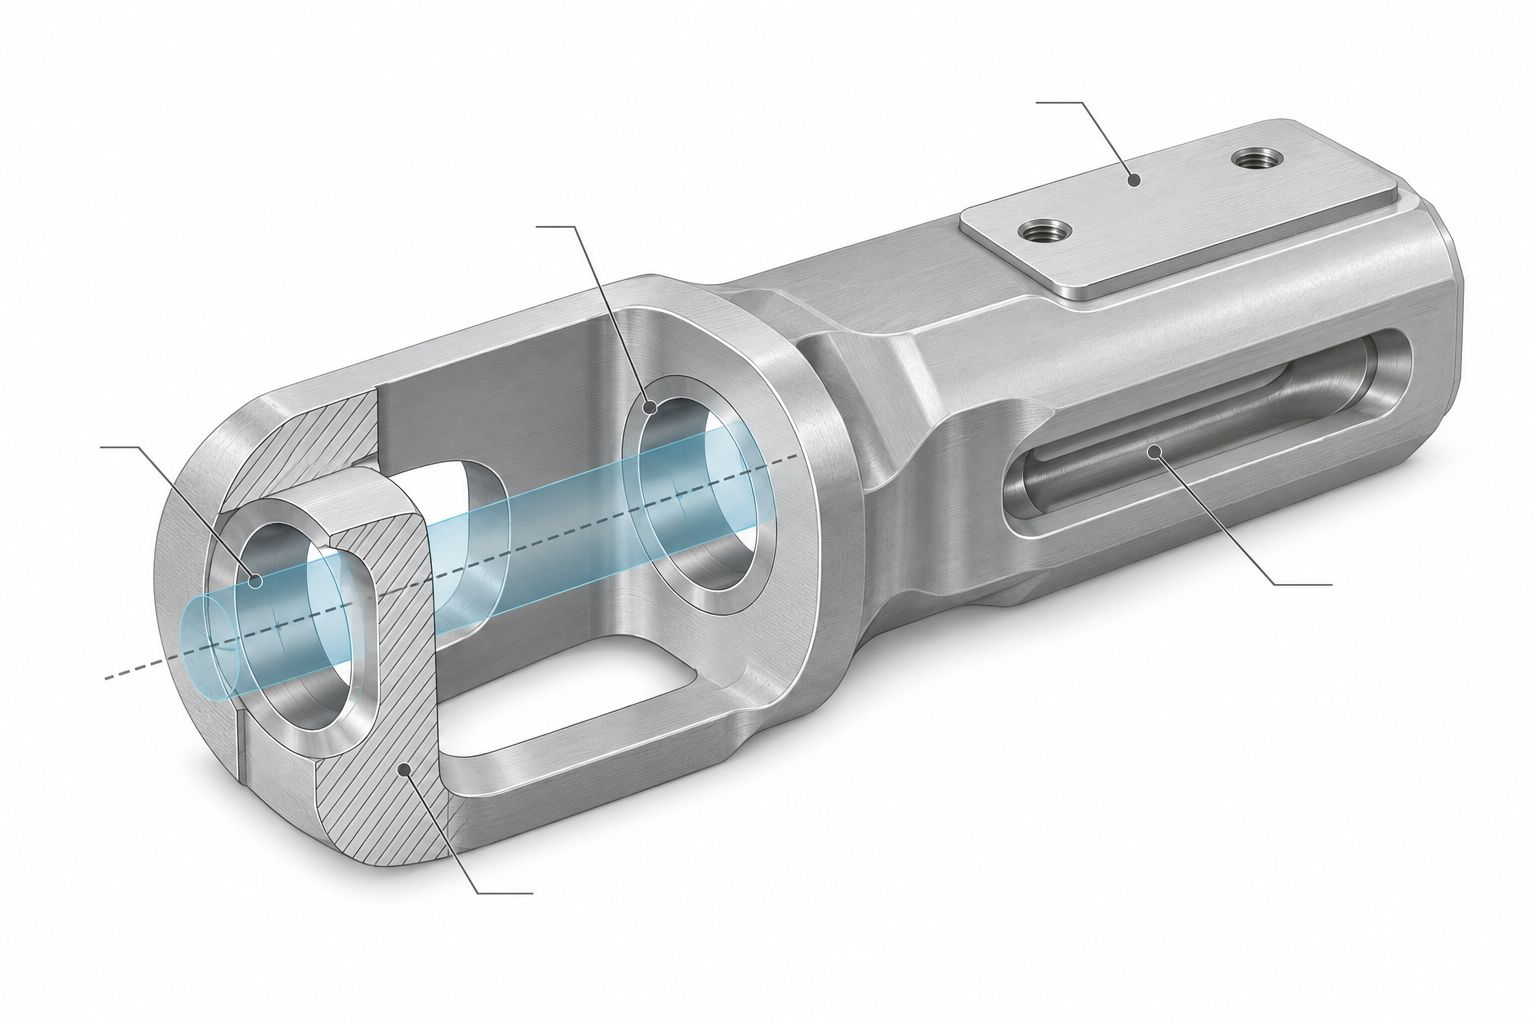
軸受部の同軸度は、器用な手のアクセサリ加工で最も精度を要する項目です。二つの軸受穴が同軸でないと、回転に周期的な引っ掛かりが生じ、腱索の張力も変動します。一般的な手法は同軸度を 0.01–0.02 mm 程度に抑えることを参考としますが、これは軸受等級と関節直径に依存し、直径が大きいほど許容値は通常広くなります。最終的には図面と組立実測で確認します。関節の回転隙間は小さいほど良いわけではありません。きつすぎるとモータが堵転し発熱し、緩すぎるとバックラッシュが生じます。通常は 0.02–0.05 mm の嵌合余量を確保し、具体的には試作機の手感で校正します。
センサ取付面の平面度は見落とされがちです。力センサが反った面に取り付けられていると、ゼロ点がドリフトし、校正も無駄になります。このような面は通常、平面度を 0.02–0.05 mm の範囲に収め、かつ組立基準と関連付けて指示する必要があり、単独で平面度枠を付けるだけでは済みません。
コストを左右する公差:すべての寸法を締める価値があるわけではない
公差を一段階締めるごとに、CNC加工の費用と不良率は跳ね上がります。非嵌合面の公差を ±0.1 mm から ±0.02 mm に締めても、機能にはほとんど寄与せず、検査工数が増え、公差外れで廃棄と判定される可能性もあります。判断基準は簡単です。この寸法が公差外れになると組立や運動に影響するか?影響するなら締め、しないなら一般公差で流す。
配線通路の穴位置は中間地带です。穴位置が少しずれても、組立時に線が入れば問題ありませんが、ずれすぎると線が関節の屈曲部で圧迫され、長期的に絶縁層が摩耗する可能性があります。このような寸法は中程度の公差帯(例:±0.05 mm)で通常十分で、三次元測定で全数検査する必要はありません。
検査と公差の連携:基準の一致は設備精度よりも重要
初品検査で三次元測定機を使い嵌合寸法と位置度を測るのは一般的な手法です。3Dスキャンは全体輪郭と自由面の偏差分布を見るのに適し、特に外覆部品や複雑な曲面に適します。両者は代替関係にありません。鍵は検査基準が組立基準と一致していることです。図面が A-B 複合基準を示しているのに、検査時に A 面だけに架けた場合、測定された位置度は実際の組立と合わず、初品が合格でも組み付かないことがあります。
ロット抜き取り検査の重点は嵌合寸法と基準位置度に置くべきで、自由面はスキャンで迅速に比較できます。検査報告書には基準方案を明確に記載し、組立側と整合させると良いです。スキャンとリバース検査の具体的な能力については、3D スキャン能力を参照してください。
- まず基準を固定:取付基準の位置度を優先的に配分し、その後で嵌合寸法を検討する。
- 嵌合寸法は機能で決める:同軸度、回転隙間、平面度はそれぞれ運動またはセンシングの要求に対応し、一律に扱わない。
- 自由面の緩和:非嵌合面は一般公差で収め、浮いたコストを重要寸法に回す。
- 検査基準の整合:三次元測定やスキャンの基準方案は組立基準と一致させなければならず、そうでなければデータに意味はない。
クランプと配線経路:見落とされがちな二つの加工ディテール
器用なハンド部品の加工における寸法問題のほとんどは、工作機械の精度に原因があるのではなく、二つの事柄に起因する。クランプによって部品が変形すること、あるいは配線経路の位置度が不足し、孔口がきれいに処理されていないことだ。前者は治具を外して初めて露呈し、後者は最後の腱索を組み付ける段階で初めて露呈する。この二つの工程は通常見積書には現れないが、組立ラインが円滑に回るかどうかを左右する。
薄肉および細長い関節のクランプ変形
指関節の肉厚はしばしば1~2 mm程度で、外装部品はさらに薄い。三爪チャックやバイスで直接クランプすると、締付力だけで丸穴が楕円になる。解放後、寸法は戻るが、表面にはすでに圧痕が残り、嵌合面の精度も元には戻らない。業界でよく見られる対策は三つある:
- 加工用凸台——非機能面に一時的に切除しない材料を残し、専らクランプ用に使い、嵌合面の精密加工後にフライスで削り取る。
- 真空吸着または専用軟爪——締付力をより広い面積に分散し、局部的な圧壊を避ける。
- 工程分割加工——粗加工で余肉を残してクランプを緩め、応力を解放させてから、重要な嵌合面を精密加工する。
あるクランプ方案が妥当かどうかを判断する、ごく素朴な方法がある。重要寸法を精密加工した後に治具を外し、もう一度測定し直すのだ。寸法変化が公差帯の数分の一を超えるなら、締付力が成形に関与していることになり、このロットのロット内一貫性にはリスクがある。薄肉部品では特にこの再測定を行うべきで、加工中のオンライン測定値だけを見てはいけない。
配線経路と腱鞘孔の位置度
腱鞘孔、配線溝、センサー配線孔は、個々の寸法だけを見れば普通公差の範囲内だが、それらの相対位置が腱索の配線が滑らかに通るかどうかを決める。隣接する孔位置の偏差が大きいと、腱索が孔口で折れ角を形成し、摩擦が集中して寿命が明らかに低下する。組立ラインでは「組み付けられるが、手触りが渋い」という形で現れ、どの寸法に起因するかを追跡するのは難しい。
孔口処理は同じ事柄のもう一つの側面だ。バリ取りが不徹底であったり、面取り半径が不均一であったりすると、腱索が繰り返し往復する際に切断刃となってしまう。工学的には通常、孔口に少なくとも面取りまたは角取りを施すことが要求され、具体的な半径は腱索の直径と材料によって決まる。図面に「孔口にバリがあってはならず、鋭利なエッジは鈍らせること」と明記する方が、直径だけを記すよりもはるかに効果的だ。加工側ではこのような要求に対し、専用のバリ取り工具や手作業工程が必要になることが多く、見積時に事前に明示する価値がある。
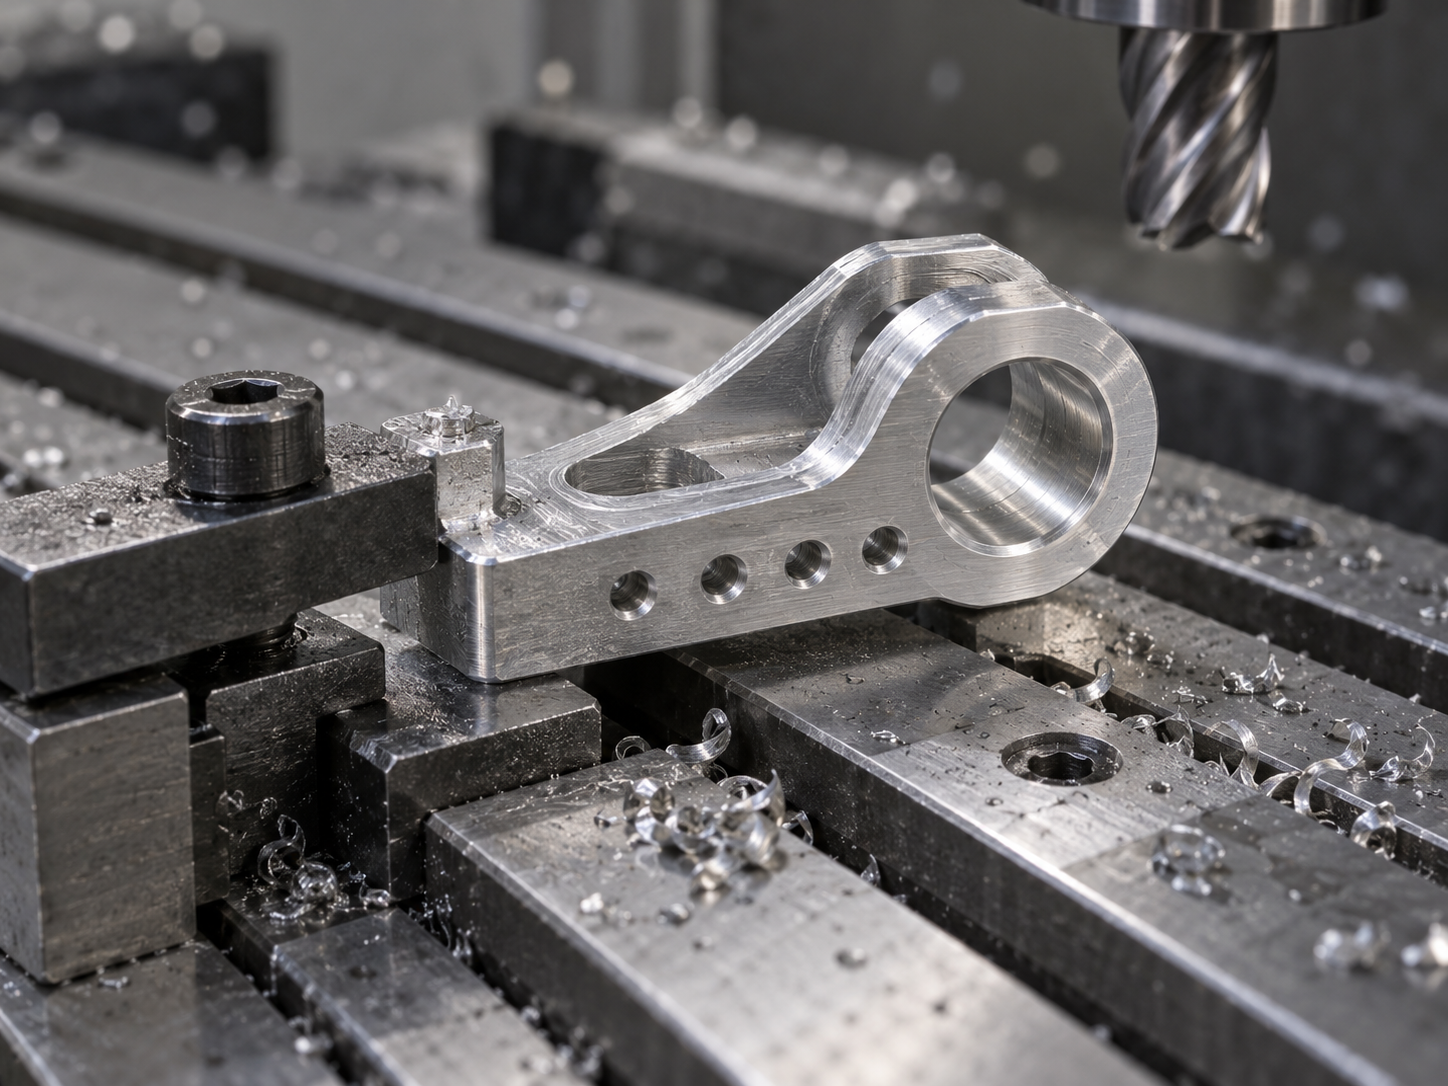
これら二種類のディテールは通常、DFMレビューの段階で確定すべきだ。配線経路の位置度要求が実際に組立に影響するなら、図面上で関連する孔群に位置度を直接指定し、個々の線形寸法を指定しないようにできる。クランプ方案については、加工側と加工用凸台が必要かどうか、また凸台を切除した後に外観面に影響しないかを確認できる。これらを事前に明確にコミュニケーションしておく方が、後から研磨や修正で対応するよりもはるかに割に合う。
試作から小ロットへ:器用なハンド部品加工の量産移行
器用なハンドがエンジニアリング試作機から数十~百セットの小ロットへと進む際、最もよく聞かれる一言は、いつCNCから射出成形に切り替えるべきか?だ。統一的な答えはないが、一つの判断チェーンがある。まず年間使用量を見て、次に個々の部品の構造複雑度を見て、最後に材料が変更を許容するかを見る。器用なハンド部品加工の量産移行は、本質的に「組み立てられる」を「毎ロット組み立てられる」に変えることだ。
指関節や中手骨ベースのような荷重を受ける部品は、業界では長期的にCNCフライス加工や旋削を維持するのが一般的だ。理由は単品コストではなく、反復速度にある。ベアリング座の孔径を一つ変えたり、配線溝を一つ追加したりする場合、CNCはプログラムを変えて再クランプすれば済むが、射出成形は金型を変更しなければならない。通常、あるプラスチック部品の年間使用量が数百から数千個で安定し、構造が大きく変わらなくなった時に初めて、射出成形を真剣に評価する価値がある。この閾値は部品の体積、金型のキャビティ数、表面要求と強く相関し、具体的には図面と金型方案を見るべきで、一つの数字に当てはめて無理に適用してはいけない。
どの器用なハンド部品がCNCを維持するのに適し、どれが射出成形への移行に適するか
大まかな区分けとして、荷重を受け、嵌合面があり、後加工で孔位置を保証する必要がある部品はCNCを残す傾向があり、非荷重で薄肉、外形が曲面主体の外装部品は射出成形への移行傾向がある。センサー筐体は中間に位置する——シール面と取付孔位置の要求が厳しければ、筐体自体は依然としてCNCを使い、装飾的な外カバーだけを射出成形に移すこともある。中手骨ベースが一つの多孔位置板材であれば、CNCの平面度と孔間距離の一貫性は通常より制御しやすい。それがスナップフィット付きの薄殻になれば、射出成形の優位性が初めて現れる。
器用なハンド部品加工におけるよくある誤判断に注意:「形状が複雑」を「射出成形必須」と見なすことだ。複雑は射出成形に適することを意味しない。射出成形が本当に割に合うのはロットが十分に大きく、構造が離型を許容し、材料が射出可能な場合だ。三つのうち一つでも欠ければ、CNCや複製成形の方がむしろ手間が省ける。
DFMの前倒し:抜き勾配、肉厚、収縮補正を図面に書き込む
射出成形に切り替える部品は、DFMを金型を開ける直前に補うのではなく、できれば部品設計が凍結する前に図面へ入れるのが望ましい。最も重要なパラメータは3つ:
これら3項目はいずれも「図面に書かれず、金型を開けた後に大きなコストがかかる」カテゴリに属する。射出成形を評価する前に、まずサプライヤーにDFMフィードバックを1回行ってもらい、抜き勾配、肉厚、ゲート位置を一度に明確にすることを勧める。金型を開けた後に修正するのではなく。材料の収縮や構造の実現性に確信が持てない場合は、まず3Dプリントや複製型で数個作り実組み立てしてみる方が、いきなり鋼製金型を開けるより安定している。
ゲート位置が薄肉の器用なハンド用部品の充填に与える影響
器用なハンドの外装部品や指腹カバーは薄くて長いことが多く、ゲート位置がそのまま充填できるかどうかを決める。ゲートを厚い領域に開き、溶融体を薄い端へ向かって進めると、逆の場合より充填しやすい。多点ゲートは流動距離を短縮できるが、ウェルドラインが残り、それが受力面やシール面に落ちると厄介である。薄肉部品でよくある不具合は、末端のショートショット、ウェルドラインの強度不足、反りであり、これら3つは多くが金型を開ける前にモールドフロー解析で予測できるので、時間をかける価値がある。
よくある質問:器用なハンド用部品加工の工法とDFMに関する追加質問
以下のいくつかの質問は、基本的に図面レビューや試作のやり取りで最もよく突っ込まれるものである。答えは判断の方向性を示すもので、具体的な数値は依然として図面の指示と実際の組み立て要件に従う。
器用なハンドの指関節のような受力部品では、材料は一般的にどう選ぶのか?
まず銘柄を決めるのではなく、受力経路と嵌合方式を見る。アルミニウム合金(例:6061、7075)は軽量かつ剛性が必要な関節本体によく使われ、軽量化の効果が明らかだが、耐摩耗面には通常ブッシュを追加するか硬質処理を施す必要がある。ステンレス鋼は強度と耐摩耗性がより良いが、代償として重量と切削難度が上がる。POM、PEEKのようなエンジニアリングプラスチックは低荷重の回転部品や絶縁隔離部品に適し、PEEKは耐熱性と寸法安定性がより良いが、材料コストが高く、工具摩耗が速い。業界でよくあるやり方は、受力主体を金属、摩擦対をプラスチックまたはブッシュで組み合わせることだ。最終的な材料選定は、荷重、潤滑方式、組み立て公差を合わせて確認する必要があり、材料銘柄だけを見ると誤判断しやすい。
関節軸受部やセンサー取付面の公差はどれくらい与えるべきか?
まず寸法の種類を区別してから公差を与える。軸受部やピン穴のような嵌合寸法は、業界では一般的にIT7程度かそれより厳しく設定され、同軸度や位置度は組み立て基準に従って指示される。センサー取付面は平面度と密着隙間の方が重要で、必ずしも極限寸法公差は必要ない。自由面や外観面は緩めにできる。重要なのは、図面全体を厳しい公差で指示しないことだ。コストは公差を厳しくするにつれて急速に上がり、しかも多くの寸法は機能に影響しない。図面上で基準体系と重要な嵌合寸法を指示し、残りは一般公差で処理することを勧める。そうすれば加工側は本当に組み立てに影響する箇所に注力できる。
3Dプリントの器用なハンド用部品はそのまま機体に取り付けられるか?
部位ごとに見る。外装の指腹、腱鞘ガイド、配線ブラケットのような非受力部品は、SLAやMJFで印刷後にサポートを除去し、研磨すれば通常そのまま使える。しかし嵌合面、軸受部、シール面に関わる部位では、印刷品の積層痕と異方性が寸法安定性と耐摩耗性に影響するため、一般的には余肉を残して後加工するか、いっそCNCに切り替える必要がある。また印刷品の穴口や薄肉エッジはバリや段差ができやすいので、組み立て前に面取りとバリ取りが適切か確認する必要がある。そのまま機体に取り付けられるかどうかは、その面が精密嵌合に関与するかどうかで決まり、印刷工法そのもので決まるのではない。
治具方案が部品の変形を引き起こすかどうかをどう判断するか?
最も直接的な判断は、治具から外した後に一度測定することだ。チャックを緩めた後に重要寸法が戻って公差を超えるなら、クランプ力または支持方式に問題がある。薄肉部品や細長い関節では特に顕著で、業界でよくあるやり方は、工程用ボスを追加する、真空吸着や軟爪に変更する、工程を分けて対称に除去するなどして、切削力とクランプ力を分散させることだ。もう一つの兆候は、初品と抜き取り検査データのばらつきが大きいことだ。同じプログラム、同じ材料のロットで寸法変動が大きい場合、多くの場合工具の問題ではなく、治具の繰り返し位置決めが不安定なことである。レビュー時には加工側に直接尋ねるとよい。基準面をどう決めるか、把持点はどこか、クランプを外した後にどう再検査するか。
器用なハンド用部品はいつCNCから射出成形へ切り替えるべきか?
主にロット数、反復状態、構造の複雑さを見る。まだ構造を変更しており、ロットが数十個しかない場合は、CNCや複製型の方が割安で、図面変更に金型を動かす必要がない。構造が凍結し、年間使用量が数千個以上になると、射出成形の単品コスト優位性が明らかになる。射出成形へ切り替える前に、抜き勾配、肉厚の均一性、収縮補正、ゲート位置を事前にDFMへ入れる必要があり、薄肉部品では特に充填と反りのリスクを確認する必要がある。すべての部品が切り替えに適しているわけでもない。受力関節や精密嵌合面は多くの場合CNCのままか、インサートにする。切り替え時期に統一的な数字はなく、現在のロット数と予想される反復回数で一度コスト計算してから決めることを勧める。
Key takeaways
- 器用ハンド部品加工の核心的な矛盾は、薄肉剛性部品と高密度配線通路の重なりであり、工法選択はまず部品機能を見て、次に公差予算を見る。
- 指関節や中手骨ベースのような荷重を受ける部品では、業界で一般的な方法はCNCで嵌合面を保証することであり、外装の指腹と腱鞘は3Dプリントや複製成形で小ロットへ移行できる。
- 公差は厳しければ厳しいほど良いわけではない。平面度、同軸度、位置度は組立チェーンに応じて配分し、その他の面には一般公差を与えればよく、無関係な寸法にコストを食われないようにする。
- 段取り方案は工作機械の選定よりも結果に影響することが多い。薄肉部品には工程ボスや真空吸着が必要で、検査基準は組立基準と一致させる。
- 小ロットから量産へ移行する際、射出成形の抜き勾配、肉厚、収縮補償は事前にDFMへ組み込まなければならない。さもなければ金型を一度修正するコストは、初期に設計へ費やす時間をはるかに超える。



