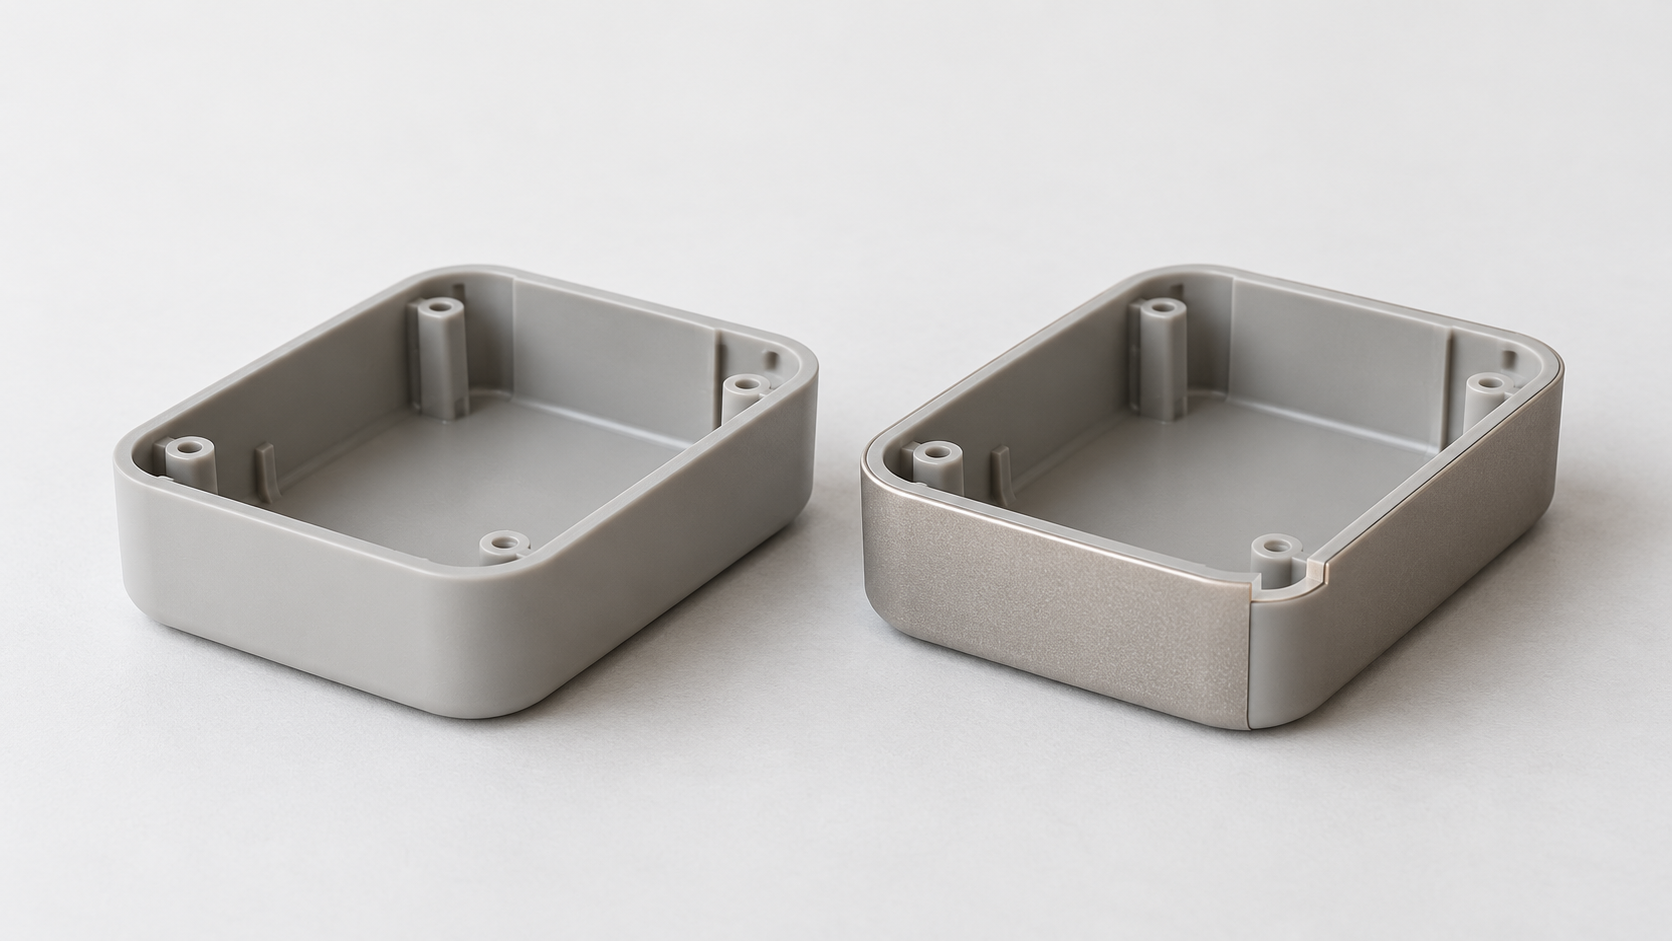
まず金型内加飾射出成形、通常射出成形、IML、IMR、INSを区別する
プラスチック筐体に高光沢、金属調テクスチャ、耐擦傷性、曲面の巻き込み、表示窓が同時に求められる場合、サプライヤーの見積書にある「IMD」が必ずしも同じ工法を意味するとは限りません。通常射出成形は主にプラスチック溶融樹脂の充填、冷却、離型を担い、金型内加飾射出成形では成形中に図柄または加飾層を成形品表面へ組み込みます。本稿では工法上の特徴に基づいて用語を説明し、異なるサプライヤーによる呼称を統一規格とはみなしません。
| 工法名称 | 主な特徴 | 初期の適用範囲 |
|---|---|---|
| 通常射出成形 | 金型内に加飾フィルムを配置せず、後工程で塗装、スクリーン印刷、ラベル貼付などを行える | 単色、一般的なテクスチャ、比較的単純な構造で、後処理が許容される場合 |
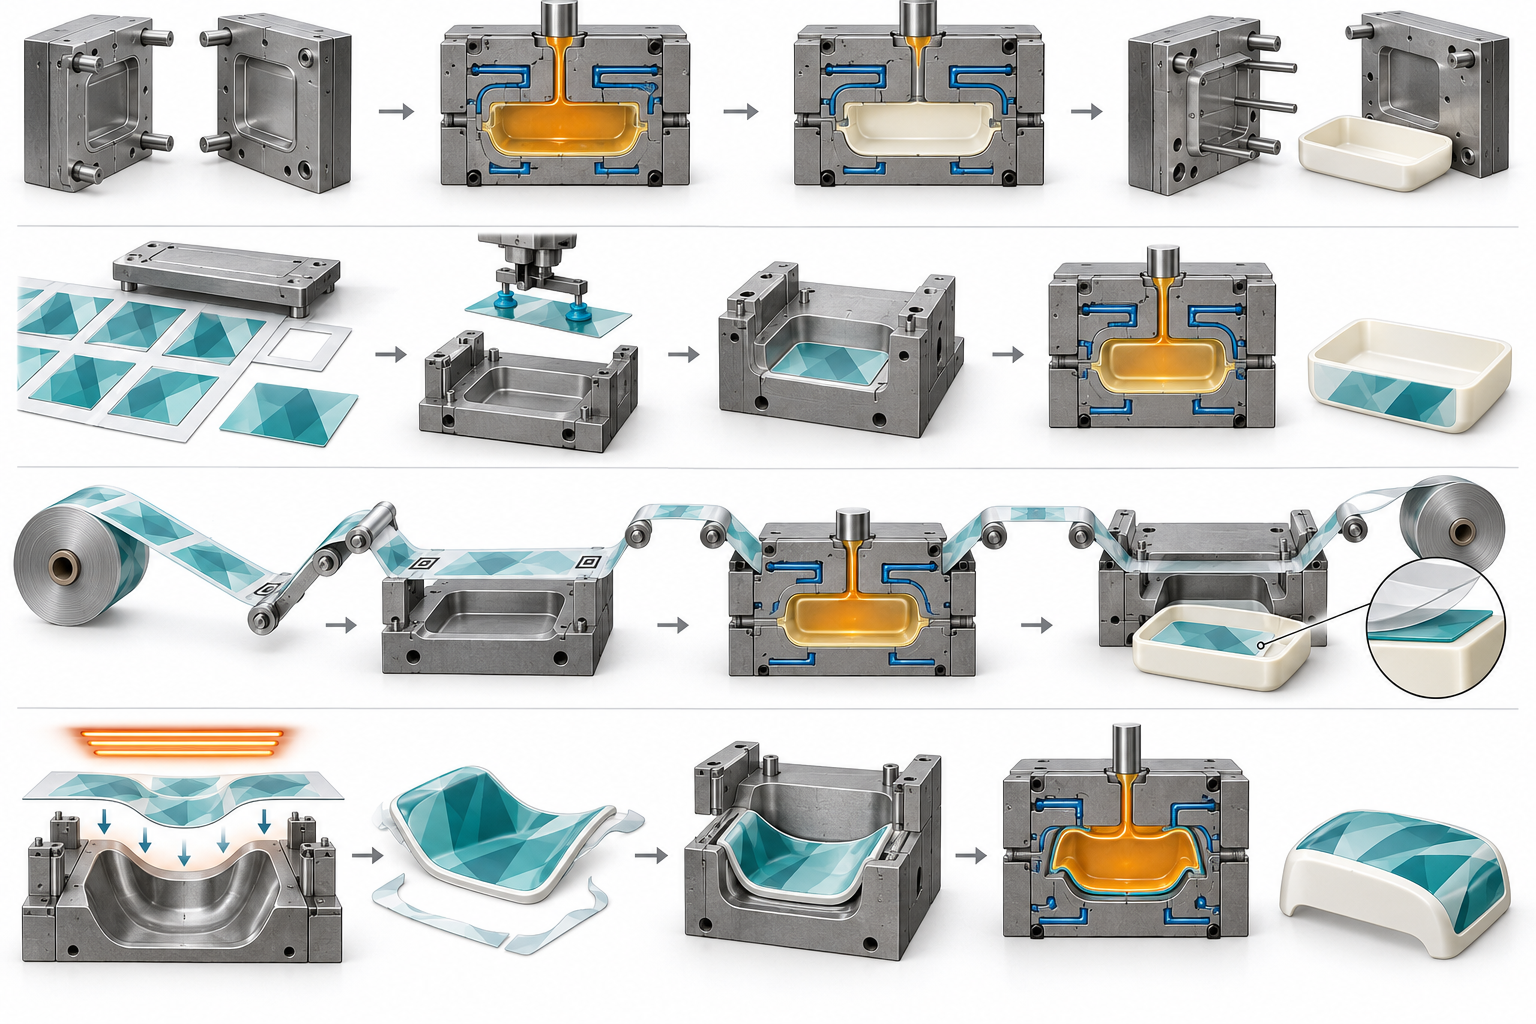
| IML | 印刷済みフィルムを裁断・位置決めした後に金型へセットし、成形後もフィルム全体を成形品表面に残す | 平面または緩やかな曲面で、伸びが小さい外観面 |
| IMR | ロール材を搬送・位置合わせし、図柄を成形品表面へ転写する。基材フィルムは通常、成形品から分離される | フィルムの連続供給と自動加飾が必要な外観面 |
| INSまたは高伸縮インサート射出成形 | フィルムを先に予備成形し、その後、打ち抜き・位置決めを行って射出成形する | 深い曲面、巻き込み部、または図柄に明確な三次元伸展が必要な外装部品 |
したがって、インモールド射出成形と通常の射出成形は、単純な「高級」対「低級」の代替関係ではありません。まず外装の形状と図柄の伸びを確認します。平面または緩やかな曲面であれば、IMLを優先的に評価できます。ロール材による転写と連続自動化については、IMRを検討できます。深い三次元曲面の場合は、INSなどの高伸縮方式を評価する必要があります。単色または一般的なテクスチャだけが必要な場合は、通常の射出成形に後処理を組み合わせた方が安定する可能性があります。見積もりを依頼する際は、フィルムが残るかどうか、図柄がどの層に配置されるか、さらに曲面の伸びと巻き込み部をどのように検証するかをサプライヤーに明確に示してもらうべきです。
通常の射出成形とインモールド加飾射出成形の工程比較
通常の射出成形の基本工程は比較的単純です。樹脂ペレットを溶融して金型キャビティに流し込み、充填、保圧、冷却、離型を経て成形品を形成します。外観のテクスチャや色は通常、樹脂そのもの、金型表面、または後工程の塗装やシルク印刷によって付与されます。主なリスクは、ヒケ、反り、ウェルドライン、気泡、離型変形に集中しており、設計上の重点はゲート、ガス抜き、肉厚、抜き方向です。
IMLとIMRではフィルムの装填と位置合わせが追加される
IMLでは通常、先にフィルムの印刷と裁断を行い、その後、ロボットまたは手作業でフィルムを金型キャビティに入れて位置決めします。続いてフィルムの裏面から樹脂を射出し、フィルムと成形品を一体化します。フィルム全体が完成品の表面に残るため、フィルムの境界、位置決め誤差、しわ、気泡、汚染などが外観不良になる可能性があります。また、フィルム上の図柄については、充填圧力や温度によるずれ、局部的な変形も確認する必要があります。
IMRでは、ロール材の搬送、連続的な位置合わせ、金型内転写がより重視されます。射出成形時に図柄がフィルム材から成形品表面へ転写され、基材フィルムは通常、完成品の外層として残りません。これにより、一部の手作業によるフィルム装填を削減できますが、ロール材の張力、ステップ送り位置、転写の完全性、表面保護構造については個別に検証する必要があります。「IMR」という名称だけで、耐擦傷性や耐薬品性を判断することはできません。
高伸縮インサート射出成形では、まず三次元成形を完了する必要がある
深い曲面、巻き込み部、または図柄が外装に沿って大きく伸展する構造では、INSなどの高伸縮インサート射出成形において、通常、フィルムの予備成形、打ち抜きまたはレーザー裁断、三次元位置決め、金型へのセット工程が追加され、その後に裏面射出を行います。追加工程により、フィルムを複雑な外装形状により密着させられる一方、伸長後の図柄変形、端部の浮き、予備成形後のスプリングバック、位置決めずれ、固定時の損傷といったリスクも生じます。試作成形時は、フィルム工程と樹脂部品の射出成形工程を一体として評価し、樹脂部品の寸法だけを検証しないようにする必要があります。
| 工程 | 追加工程 | 主なリスク |
|---|---|---|
| 通常の射出成形 | 溶融、充填、冷却、脱型 | 収縮、反り、ウェルドライン、脱型変形 |
| IML | 印刷、裁断、位置決め、金型内への挿入、裏面射出 | 位置ずれ、しわ、気泡、汚染、フィルム端部の外観欠陥 |
| IMR | ロール材搬送、ステップ位置合わせ、金型内転写 | 転写不完全、図柄ずれ、保護層性能の不適合 |
| 高延伸インサート射出成形 | 予備成形、打ち抜き、三次元位置決め、射出 | 延伸変形、スプリングバック、浮き、複雑曲面における位置決め誤差 |
どのような構造が通常の射出成形、IMLまたは高延伸インサート射出成形に適しているか
プラスチック製ハウジングの形状は、射出成形工法を選定する際の最初の判断条件です。まずIMLや高延伸インサート射出成形をより高級な方案とみなすのではなく、外観面が平坦か、フィルムをどの程度延伸する必要があるか、図柄で巻き込み部まで覆う必要があるか、また組立構造がフィルム領域を占有するかを確認してください。
| 構造および外観条件 | 優先的に評価する方案 | 主な判断ポイント |
|---|---|---|
| 単色、一般的なテクスチャ、シンプルな構造で、後工程での処理が可能 | 一般射出成形 | 塗装、シルク印刷、または後貼りラベルと比較した総コスト、変更の柔軟性、外観リスク |
| 平面または小さな曲面で、図柄の伸びが小さく、フィルム全体を保持できる | IML | フィルムの境界、位置決め方法、打ち抜き精度、表面保護層を確認する |
| 連続ロール材による加飾が必要で、図柄が主に外表面に位置する場合 | IMR | 転写位置、基材フィルム分離後の表面構造、および耐久性の検証方法を確認する |
| 深い曲面、明確な巻き込み、表示窓周辺、または図柄を大きく展開する必要がある場合 | INSなどの高伸長インサート射出成形 | 予備成形、打ち抜き、三次元位置決め、および図柄変形のリスクを評価する |
一般射出成形は、低級な工法とは限りません。筐体が樹脂本来の色、テクスチャ、または後加工を許容でき、製品仕様が頻繁に変更され、年間使用量もまだ安定していない場合は、フィルムの印刷、予備成形、金型内での位置決めを減らすことで、プロジェクトリスクをより効果的に管理できる可能性があります。一方、IMLは低伸長の平面または小さな曲面に適しています。図柄を深い曲面に沿って連続的に展開する必要がある場合、低伸長フィルムでは図柄の変形、しわ、または端部の浮きが発生しやすくなります。この場合は、通常のIMLのフィルム寸法を単純に大きくするのではなく、高伸長インサート射出成形を検討すべきです。
図柄の伸びと継ぎ合わせ領域はDFM段階で確認する
設計レビューでは、図柄データを三次元筐体に重ね合わせ、許容される変形、継ぎ合わせ、打ち抜き、および無加飾の領域を示す必要があります。フィルムの端部は、組立時の干渉や端部剥離を避けるため、ねじボス、スナップフィット、シール面、および高頻度で摩擦する位置からも離してください。最終方案は試作金型品で確認すべきであり、二次元の完成予想図や、サプライヤーが使用する「インモールド射出成形」という工法名だけで判断してはなりません。
インモールド加飾射出成形の外観、耐擦傷性、機能統合をどのように検証するか
インモールド加飾射出成形だからといって、必ずしも自然に耐擦傷性が高くなるわけではありません。通常、IMLでは成形後もフィルム全体が残るため、表面性能はフィルム材、インクの位置、透明保護層、樹脂基材の組み合わせによって決まります。一方、IMRは加飾図柄を成形品表面に転写し、基材フィルムを製品から分離するため、検証の重点は転写層の密着性、耐摩耗性、端部安定性へと移ります。PET、PC、PMMA、または複合フィルム材の選定は、外観、曲面での伸び、使用温度、洗浄媒体を組み合わせて確認すべきであり、「IML」または「IMR」という工法名だけでグレードを判断してはなりません。
射出成形の外観面では、図柄と構造を一体で検証する
試作金型および試産では、まず図柄の位置、色差、局部的な伸びによる変形、ならびに表示窓やボタン表示との相対寸法を確認し、その後、気泡、銀条、しわ、フィルムの反り、傷、端部の浮きを検査します。深い曲面や巻き込み領域では、図柄が薄く引き伸ばされていないか、位置ずれしていないか、または遮蔽されていないかを特に確認してください。フィルムが加飾だけでなく、透光、遮光、ボタン識別などの機能も担う場合は、外観の目視検査だけでなく、バックライトの均一性、透光領域、組立クリアランスも検査項目に含める必要があります。
耐擦傷性および耐薬品性は、実際の使用環境に対応させる必要がある
耐擦傷性、密着性、耐薬品性の検証方法は、実際に接触する物質、清掃方法、温湿度、使用頻度に基づいて設定する必要があります。一般的な項目には、傷付け後の外観、インクまたは転写層の密着性、洗浄剤への接触、端部剥離、組立後の摩擦干渉などがあります。具体的な荷重、媒体、判定基準は、製品仕様によって定める必要があります。受入検査では、外観不良限度見本、検査照明、観察距離、抜取検査ルールを文書に明記し、フィルム受入時、射出成形後、組立後の不良をそれぞれ記録することを推奨します。これにより、材料の問題、射出成形不良、組立時の損傷を同一の種類として扱うことを避けられます。
インモールド装飾射出成形の量産DFM:フィルムの位置決め、ゲート、離型および組立
インモールド装飾射出成形のDFMでは、樹脂部品本体だけを確認するのでは不十分です。フィルムを、位置決め、保持、成形および検査が必要な部品として扱う必要があります。通常の射出成形図面におけるパーティングライン、ゲート、エジェクタ位置が、図柄、表示窓、高光沢の外観面に直接影響する場合があります。
インモールド成形では、まずフィルムの基準と境界を確認する
試作成形前に、フィルムの位置決め穴、基準辺、クランプ領域および裁断公差を明確にし、3Dデータ上で不可視エッジ、ラップ幅および許容される継ぎ合わせ領域を示す必要があります。画像認識による位置決め、自動フィルム供給、または手動装填を採用する場合は、位置決め基準と操作方向を一致させる必要があります。深いキャビティ、尖った角部、または大きな曲率の領域では、フィルムのしわ、反り、図柄ずれのリスクが高まります。図柄が曲面をまたぐ場合は、伸長変形と印刷見当の評価に必要な余裕も確保する必要があります。
射出成形のゲート、離型および組立干渉は連動して確認する
ゲート位置と溶融樹脂の流動方向は、主要な外観面を避けるか、試作成形でウェルドライン、充填痕、圧力変化が許容範囲内に収まるかを検証する必要があります。ベントが不十分だと、気泡、銀条、局部的な密着不良が発生する可能性があります。樹脂部品についても、尖った角部、深いキャビティ、急激な肉厚変化を管理し、離型方向に沿って、フィルムが引き伸ばされたり、擦れたり、引き上げられたりしないかを確認する必要があります。
また、フィルムの端部は、ねじボス、スナップフィット、シール面、ガイドポストおよび組立基準との間に十分な間隔を確保し、フィルムの挟み込み、白化、干渉、端部の浮き上がりを防止する必要があります。試作成形計画では、樹脂部品の寸法だけを検査するのではなく、図柄位置、色差、しわ、気泡、傷、密着性および組立機能の判定方法も同時に規定する必要があります。
通常の射出成形とインモールド装飾射出成形におけるコスト、歩留まりおよび後加工の比較
通常の射出成形とインモールド装飾射出成形は、単純に「低コスト」と「高コスト」の二者択一ではありません。通常の射出成形は前工程が比較的シンプルで、通常は樹脂ペレットの乾燥、溶融・充填、冷却、離型を行えば完了します。筐体に単色、テクスチャ、または後工程でのラベル貼付を採用する場合は、フィルムの印刷、予備成形、金型内での位置決めなどの工程を省略できます。しかし、製品に高光沢、金属調テクスチャ、多色図柄、または局部的な機能表示が必要な場合、通常の射出成形では、塗装、スクリーン印刷、パッド印刷、ラベル貼付などの後加工を追加しなければならないことがあります。工程が1つ増えるたびに、搬送、治具、外観検査、ロット間の一貫性管理が増加します。
インモールド装飾射出成形のコストは量産システム全体から発生する
IML、IMR、または高延伸インサート成形では、塗装やラベル貼付の一部を削減できる可能性がありますが、総コストが必ずしも低くなるわけではありません。コスト計算では、フィルム材料、印刷ロス、図柄の歩留まり、裁断、予備成形、クリーンな作業環境、手動または自動の金型内投入、画像認識による位置決め、金型への装填方法、外観検査をまとめて含める必要があります。図柄が安定し、年間使用量が多く、自動化条件が成熟している場合に、後加工削減の可能性を評価する価値が高まります。一方、製品の改版が頻繁で図柄の利用率が低い場合、フィルム廃棄によって削減効果の一部が相殺される可能性があります。
射出成形の歩留まりは欠陥モードと統計基準に基づいて比較する
歩留まりも、最終合格率だけを見てはいけません。通常の射出成形では、ひけ、ウェルドライン、色差、バリ、変形を重点的に確認します。インモールド装飾射出成形では、フィルムの位置ずれ、しわ、気泡、銀条、傷、端部の浮き上がり、図柄の伸長、組立干渉も統計に含める必要があります。購買時には、サプライヤーに射出成形品、フィルム前処理、最終組立それぞれの廃棄判定基準を明示させ、試作量産後に同一の検査基準で比較する必要があります。最終的な判断は、年間使用量、外観グレード、変更頻度、欠陥によるコスト、後加工の必要性を総合的に考慮すべきであり、特定工法の固定価格や歩留まりの結論をそのまま適用すべきではありません。
サプライヤー向けインモールド装飾射出成形・通常射出成形の見積依頼資料リスト
インモールド装飾射出成形と通常の射出成形の見積依頼では、筐体の3Dファイルと年間使用量だけを提供してはいけません。サプライヤーは、樹脂部品の構造、外観区分、フィルム工程、後工程の組立を同時に評価する必要があります。そうしなければ、見積書の「IMD」が曖昧な工法名称にとどまり、コスト、リスク、納入範囲を直接比較できません。
見積依頼資料は外観、構造および使用環境を網羅する必要がある
- 筐体の3Dモデル、2D図面、パーティングまたは離型方向、ならびに組立基準、係合部、ねじボス、シール面の位置。
- 外観面の区分図。高光沢、テクスチャ、金属調効果、表示窓、ボタン領域、許容される継ぎ目、外観面ではないクランプ領域を明示する。
- 図柄の元データ、色の要求仕様、材料および色の想定。フィルム構成が未確定の場合は、サプライヤーにIML、IMR、または高延伸インサート方案を個別に評価させることを明記する。
- 耐擦傷性、耐薬品性、洗浄剤、汗、温湿度、紫外線などの使用要件を提示し、既存の検査規格または標準サンプルも添付する。
- 年間予定使用量、ロット数量の変動、バージョン変更頻度、および許容可能な端部領域、図柄の位置ずれ、外観欠陥の限度を提示する。
サプライヤーには、照合可能な工程フローと検証計画の提出を求める。
サプライヤーは回答時に、通常の射出成形で塗装、シルクスクリーン印刷、または後貼りラベルが必要かどうかを明確にする必要があります。インモールドデコレーション射出成形を採用する場合は、フィルム材料の構成、印刷面と保護層の位置、予備成形の要否、裁断方法、金型への装填方法、および位置決め基準を説明する必要があります。ロール材転写方式については、フィルムの送り方法と位置合わせ方法も確認する必要があります。深曲面の筐体については、図柄の伸び、巻き込み、フィルム端部の処理方法を説明する必要があります。
試作金型の計画には、「外観を確認する」とだけ記載すべきではありません。図柄の位置と変形、色差、気泡、しわ、銀条、フィルムの反り、端部の浮き、ヒケ、ウェルドライン、傷、組立干渉などの判定項目を列挙し、抜取検査方法、サンプル数、欠陥の等級分け、量産歩留まりの統計基準を取り決める必要があります。これらの資料が揃って初めて、通常の射出成形とインモールドデコレーション射出成形の総コストおよび量産リスクを比較できるようになります。
インモールド射出成形と通常の射出成形の選定に関するよくある質問
インモールド射出成形と通常の射出成形は、単純な高級品と廉価品の代替関係ではありません。通常の射出成形は主に樹脂部品の成形を担います。一方、IML、IMR、および高伸縮インサート射出成形では、装飾層、図柄、機能フィルムを成形工程に組み込みます。最終的な方案は、筐体形状、フィルムの伸び、外観耐久性の要件、年間使用量、試作データを総合して判断する必要があります。
IMDはIMLと同じですか?
完全に同じではありません。本稿では、IMDをインモールドデコレーション関連工程の総称として扱います。IMLは通常、印刷済みフィルムを金型に入れ、樹脂と一体成形することで、フィルム全体を成形品表面に残す方式を指します。サプライヤーによって用語の定義が異なる場合があるため、見積もり依頼時には具体的な工程を明記するよう求める必要があります。
通常の射出成形でインモールドデコレーション射出成形を代替できますか?
筐体構造が単純で、単色、テクスチャ、塗装、シルクスクリーン印刷、または後貼りラベルで外観要件を満たせる場合は、通常の射出成形の方が合理的な可能性があります。ただし、複雑な図柄、巻き込み、表示窓の一体化、またはより安定した表面装飾が必要な場合は、後処理工程、耐久性検証、欠陥リスクも併せて比較する必要があります。
深曲面の筐体では、どのようなフィルムリスクに重点を置くべきですか?
予備成形後の図柄の伸び、フィルムのスプリングバック、端部の浮き、しわ、裁断ずれ、三次元位置決めの安定性を重点的に確認する必要があります。深曲面または大きな巻き込みを持つ構造には、通常、低伸縮のIML方案をそのまま適用することはできません。INSなどの高伸縮インサート射出成形工程を評価し、試作金型で確認する必要があります。
IMRとIMLでは、どちらの耐久性が優れていますか?
工程名称だけでは判断できません。IMLはフィルムを残すのに対し、IMRは通常、図柄を成形品表面に転写します。実際の耐擦傷性、耐薬品性、密着性は、フィルム材料、インクの位置、透明保護層、樹脂基材、使用環境にも左右されるため、製品規格に基づいて検証する必要があります。
インモールド射出成形の試作生産の受入検査では、どの項目を確認すべきですか?
図柄の位置と変形、色差、気泡、銀条、しわ、傷、フィルムの反り、端部の浮き、ヒケ、ウェルドライン、密着性、および組立干渉を確認することを推奨します。具体的な抜取検査方法と判定限度は、試作生産前に製品部門、品質部門、サプライヤーが共同で確認する必要があります。
Key takeaways
- 通常射出成形は主にプラスチック部品の成形を担い、金型内加飾射出成形ではフィルムによる加飾や図柄転写を成形工程に組み込みます。
- 平面または緩やかな曲面で、伸縮の少ない外観面には通常IMLが適しています。深い曲面、巻き込み、図柄の明らかな伸縮については、INSなどの高伸縮インサート工法を評価する必要があります。
- IMLは通常フィルムを残しますが、IMRは通常、ロール材から図柄を成形品表面へ転写します。具体的な性能は、フィルム材、インク、透明保護層、使用環境によって異なります。
- 金型内加飾射出成形のDFMは、プラスチック部品だけでなく、フィルムの基準、予備成形、裁断、位置決め、ゲート、離型、外観検査にも関係します。
- コストと歩留まりは、プロジェクトの試作量産データに基づいて比較する必要があり、「後工程の削減」や工法名だけでどの方案が安価かを判断することはできません。



