六角ナットの調達仕様の書き方:まず、ねじ、規格、性能項目を完全に記載する
産業設備の調達では、六角ナットを「M12」とだけ記載してはなりません。実行可能な記載例は、次のようになります:GB/T 6170、M12×1.5、六角ナット、性能等級10、指定材料および表面処理、適用規格に従って受入検査。これはあくまで例であり、正式な内容は図面、調達契約、および採用する規格の現行版に従う必要があります。
このうち、M12はねじの呼び径を示すだけで、ピッチの代わりにはなりません。M12の並目ねじとM12×1.5などの細目ねじ仕様は、直接混用できません。調達書類には、六角ナットの規格および版、製品形式、ねじ公差、機械的性質の等級、材料または材料規格、表面処理、ならびに製品等級または寸法公差の要求事項も明確に記載する必要があります。トレーサビリティが必要な接合については、ロット番号、数量、検査書類の要求事項も明記します。
- 規格項目:採用する国家規格、国際規格、または企業図面の要求事項を明記し、「国家規格のナット」などの曖昧な呼称は使用しません。
- ねじ項目:少なくとも呼び径、ピッチ、または並目ねじ/細目ねじの区分を含め、組み合わせるボルトとの適合関係を確認します。
- 性能・材料項目:性能等級と材料記号または材料規格をそれぞれ記載し、「高強度」や「304ナット」で完全な要求事項の代用はしません。
- 表面処理項目:生地、パッシベーション、電気めっき、溶融亜鉛めっきなどの処理種類を明確にし、ねじのはめ合いおよび組付け検査に影響するかどうかを説明します。
これらの項目は、図面、BOM、発注書、受入検査記録の間で一貫させる必要があります。受入検査では、包装表示を確認するだけでなく、表示をロット、寸法、ねじのはめ合い、および必要な材料・性能の根拠と対応付けます。これにより、サプライヤーが類似仕様で代替した後になって、接続不適合が判明する事態を防止できます。
DIN 934、ISO 4032、GB/T 6170:規格に関連性があっても直接代替できるとは限らない
六角ナットを調達する際、DIN 934、ISO 4032、GB/T 6170は、同じグループの規格として比較されることがよくあります。これらは、六角ナットの名称、寸法項目、製品分類において対応関係または類似性がありますが、「関連性がある」ことは、任意の仕様を直接代替できることを意味しません。サプライヤーの製品資料ページは選定の手掛かりとして利用できますが、最終的な判定は、調達書類、図面、および採用する現行規格に基づいて行う必要があります。
| 確認項目 | 購入または代替前に確認すべき事項 |
|---|---|
| 規格および版 | DIN、ISOまたはGB/T規格を採用することを明記し、発行年、改訂状況および適用範囲を確認する。 |
| ナットの形式および寸法系列 | 規定された六角ナットの形式であるか、またナット高さm、対辺s、対角eなどの寸法が一致しているかを確認する。 |
| 製品等級 | A級、B級またはその他の等級区分を確認し、公称直径と対辺寸法だけで判断してはならない。 |
| 性能およびねじ | 鋼製またはステンレス鋼製の性能等級、ねじ公差、ならびに粗目ねじまたは細目ねじの要件を確認する。 |
| 表面処理 | 生地、パッシベーション、電気めっきまたは溶融亜鉛めっきなどの状態、および処理がねじの嵌合と組立摩擦に及ぼす影響を確認する。 |
例えば、BOMに「DIN 934 M12ナット」としか記載されていない場合、性能等級、材料、表面処理およびねじ公差が抜けている可能性があります。また、GB/T 6170に変更する場合も、名称が似ているというだけで使用可と判断してはなりません。受入時には、代替品の規格版、寸法系列、表示および検査根拠を項目ごとに照合し、必要に応じてサプライヤーに該当ロットの材質、性能または検査書類の提出を求めるべきです。規格名称が似ていることは照合範囲を絞るだけであり、技術的な確認に代わるものではありません。
粗目ねじ、細目ねじおよび6Hねじ:六角ナットでボルトの誤組合せを防ぐ方法
六角ナットの公称直径dだけでは、ねじ仕様を示すことはできません。M12を例にすると、購入書類にはピッチP、粗目ねじまたは細目ねじ、ねじ公差、ならびに採用する規格と版も明記する必要があります。M12粗目ねじとM12×1.5細目ねじではねじピッチが異なるため、混用できません。無理にねじ込むと、ねじ山を損傷したり、組立初期にかじりが発生したりするおそれがあります。
購入時の表示には直径、ピッチおよび公差を同時に明記する
六角ナットの表示は、「規格および版+ねじ仕様+性能等級+材料/表面処理」の完全な組合せで記載することを推奨します。例えば、「適用規格に従い、M12×1.5、めねじ6H、性能等級は図面要求による」とします。ここでいう6Hは、正式な規格から切り離して判断してはならず、対応するねじ体系、製品タイプおよび寸法範囲を確認する必要があります。粗目ねじを使用する場合も、標準粗目ねじであることを明確にし、「M12」とだけ記載してはなりません。
受入検査ではまず通り・止まりと嵌合を確認する
受入時には、契約または適用規格に基づき、ねじリングゲージ、通り・止まりゲージ、または仕様を確認済みの適合ボルトを使用して嵌合を検査できます。検査前に油汚れ、鉄粉および保護材を除去し、めねじにばり、打痕、さびまたは塗膜の堆積がないかを確認します。通りゲージは滑らかに通過できなければなりません。止まりゲージの判定は、採用する規格および検査手順に従って実施する必要があり、手の感触だけで結論を出してはなりません。
- ボルトと六角ナットの公称直径、ピッチおよびねじの回転方向を照合する。
- めっきまたは不動態化によって、局部的な引っ掛かり、異常摩擦、または見かけ上の合格が生じていないことを確認する。
- 検査ロット、測定器またはゲージ番号、判定結果、および異常箇所を記録する。
六角ナットの機械的性質区分の選び方:鋼製区分とA2/A4ステンレス鋼は分けて考える
六角ナットの材料牌号、機械的性質区分、表面処理はそれぞれ異なる項目であり、「304ナット」や「高強度ナット」と一括りにしてはならない。エンジニアリング調達でよく使用される鋼製の機械的性質区分には6、8、10があり、ステンレス製品ではA2-70、A4-70などの表記が一般的である。ただし、これらはあくまで一般的な選択肢であり、実際の適用範囲は、採用する正式規格、ナットの仕様、メーカー、および組み合わせるボルトによって決まる。
選定時は、単純に「区分が高いほどよい」と考えるのではなく、まず締結設計を確認する。機械的性質区分は、ボルトの区分、設計荷重、被締結部材の支圧能力、および締結形式に適合させる必要がある。一般的な屋内の鋼製設備には通常の鋼製区分を採用できる場合があるが、高荷重の締結ではボルト・ナット組合せの強度要件を確認する必要がある。ステンレス鋼の締結では、A2またはA4体系および該当規格に基づいて判断し、A2-70を鋼製10級と直接解釈してはならない。頻繁に分解・組立を行う場合は、ねじ摩耗、焼付きリスク、および取付け工程にも注意する。
調達書類に明記すべき機械的性質情報
- 材料:材料牌号または適用材料規格を明記し、「炭素鋼」や「304」とだけ記載しない。
- 機械的性質区分:鋼製の数字区分またはステンレス鋼の等級体系を明確にし、適用規格を記載する。
- 組合せ条件:組み合わせるボルトの仕様、機械的性質区分、および締結荷重要件を記載する。
- トレーサビリティの根拠:重要ロットについては、材料証明書、機械的性質区分の根拠、ロット番号、および抜取検査記録を要求できる。具体的な書類は、契約およびリスクレベルに基づいて決定する。
受入検査では、サプライヤー表示、材料・機械的性質区分に関する書類、およびロット番号を相互に対応付けて記録する。必要に応じて、適用規格に基づき硬さ、引張、または化学成分の検証を実施する。受入合格した六角ナットであっても、組付けトルクを一般的な数値にそのまま適用できるとは限らない。最終的には、組み合わせるボルト、摩擦条件、潤滑、および締結設計を考慮して決定する必要がある。
炭素鋼、ステンレス鋼、非鉄金属製の六角ナット:材料と環境をどのように適合させるか
六角ナットの材料選定では、名称だけでなく、組み合わせるボルト、設計荷重、環境媒体、および分解・組立方法も同時に確認する必要がある。一般的な屋内の鋼製設備では、通常、炭素鋼または合金鋼製ナットを優先的に検討し、機械的性質区分および表面処理を明確にする。締結部が長期間湿潤状態に置かれる場合、腐食性媒体に接触する場合、または洗浄が必要な場合は、ステンレス鋼、めっき鋼部品、その他の材料の適用性を評価する必要がある。
ステンレス製六角ナットは「304」とだけ記載すればよいわけではない
調達書類に「304ナット」とだけ記載するのは通常不十分である。適用材料規格、機械的性質区分、ねじ仕様、ナット形式、および表面状態も補足する必要がある。エンジニアリング調達ではA2-70、A4-70などのステンレス鋼等級が一般的だが、これらを鋼製の数字区分として直接解釈することはできず、組み合わせるボルトの強度確認の代わりにすることもできない。A4系材料は、より高い耐食性が求められる用途に使用されることが多いが、最終的には環境、締結設計、および現行規格に基づいて判断する必要がある。
六角ナットの材料、ボルト、分解・組立条件を一体で判断する
ステンレス製ナットとステンレス製ボルトを組み合わせる場合、頻繁な組立てによってねじの焼付きが発生する可能性がある。そのため、調達および組立て規定において、組合せ状態、清浄度要求、および必要な焼付き防止対策を明確にする必要がある。異種金属の組合せでは、ガルバニック腐食のリスクも評価し、材料価格や外観だけを比較してはならない。繰り返し保守を行う必要がある締結部では、ねじの耐摩耗性、分解の可否、および潤滑条件も併せて確認する。受入検査では、材料牌号、機械的性質区分、ロットトレーサビリティ、および表面状態を個別に記録する。「材質合格」であっても、締結組合せの検証が完了したことを意味するわけではない。
電気めっき、溶融亜鉛めっき、不動態化、黒染め:表面処理は防錆外観だけの問題ではない
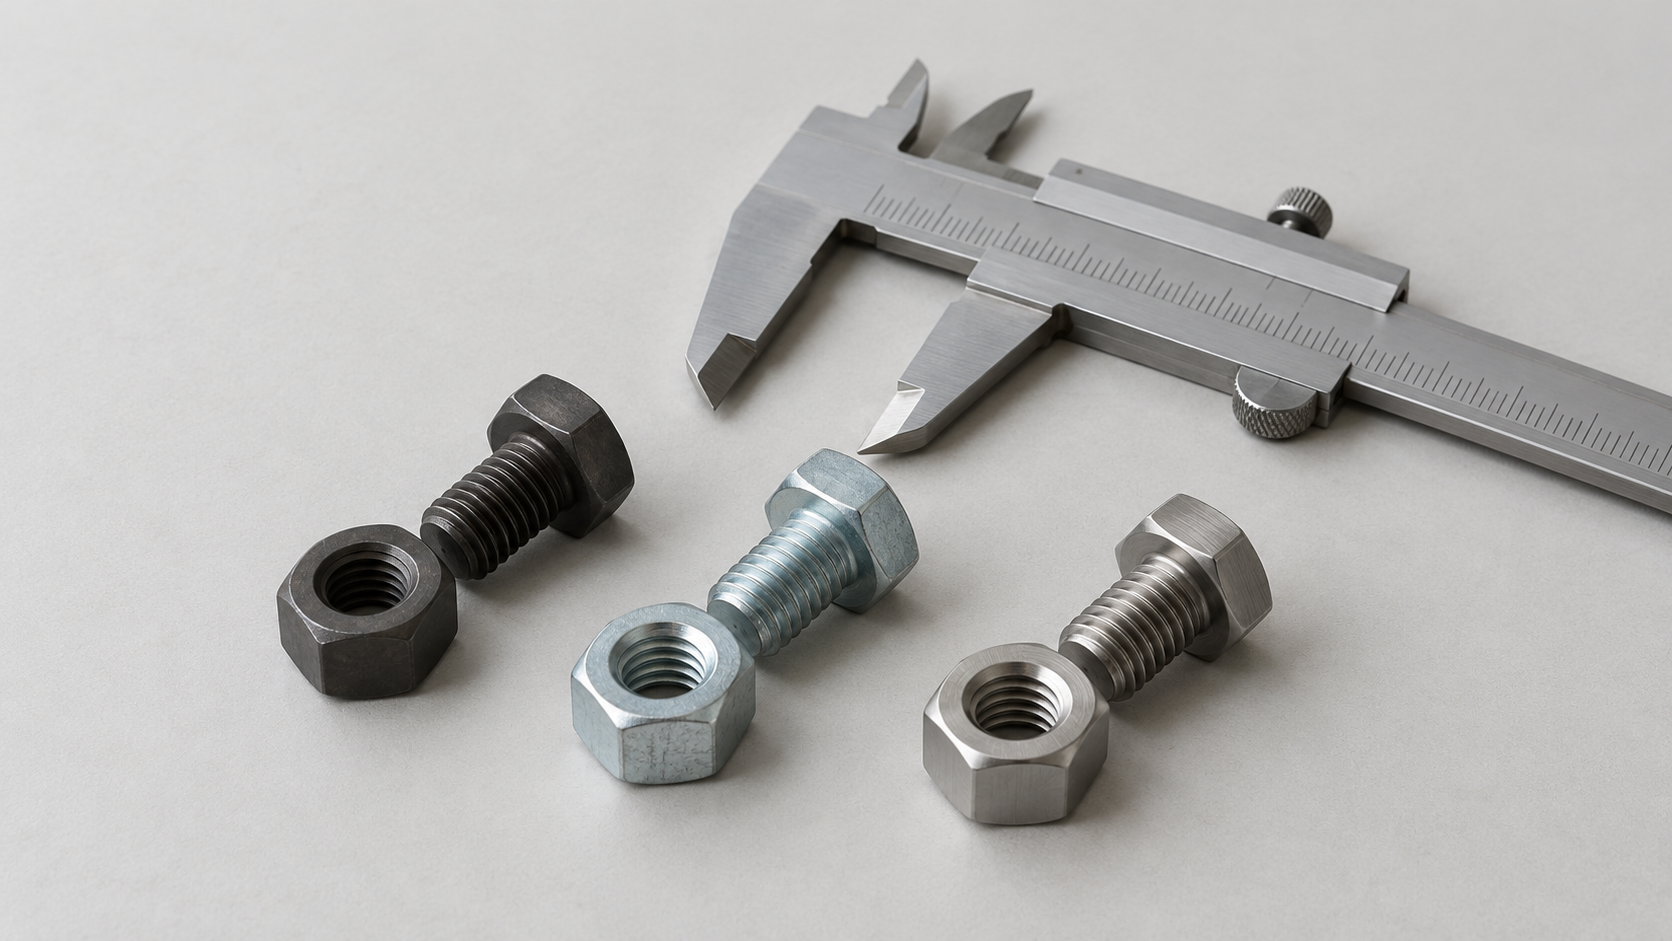
六角ナットの表面状態は、受入検査が可能な調達項目として記載し、「亜鉛めっき」や「生地」とだけ記載してはならない。生地、不動態化、電気めっき、溶融亜鉛めっき、黒染めは、それぞれ処理方法、被覆要件、および組立条件が異なる。色が似ていても、処理の種類が同じとは限らない。調達書類には、表面処理名称、適用規格または技術条件、ならびに外観、被覆、めっき皮膜に関する指標の有無を明確に記載する必要がある。
表面処理は、六角ナットの内ねじ状態にも影響を及ぼす。めっき皮膜の堆積によってねじの基本偏差が変化し、ボルトのねじ込みが渋くなったり、引っ掛かったり、さらにはねじ山の剥離リスクが増加したりする可能性がある。処理状態の変化は摩擦条件にも影響する。そのため、受入検査では色や錆の有無だけでなく、ねじの通り止まり、組み合わせるボルトとのねじのかみ合い状態、ならびにナットとボルトの処理組合せが一致しているかも確認する必要がある。具体的なめっき厚さ、公差、および判定方法は、契約および適用規格の最新版に従う。
- 外観:めっき不良、剥離、明らかな堆積、バリ、打痕および異常な腐食がないか確認する。
- ねじ:コーティングによる詰まりやかじりがないことを確認し、必要に応じて通止ゲージまたは適合ボルトで再確認する。
- 組立:組立前に摩擦、潤滑および表面処理の条件を確認し、条件の記載がない一般的なトルク値をそのまま適用してはならない。
六角ナットの寸法検査と受入検査:m、s、eから組立前の再確認まで
六角ナットの受入検査は、外観やレンチを装着できるかどうかだけで判断してはならない。購買書類に記載された規格、図面または技術条件を、記録可能な検査項目に落とし込み、適用規格の最新版および契約要求事項を最終的な判定根拠とする必要がある。
六角ナットの受入検査における6つの手順
- 書類と表示:規格および版、呼びサイズ、性能等級、材料または材料規格、表面処理、ロット番号および包装表示を照合する。重要な締結部については、契約の要求に従い、材質、性能または検査根拠の提出を求めることができる。
- 外観と表面:亀裂、バリ、打痕、腐食、変形およびコーティングの堆積がないか確認する。色が同じでも、表面処理の種類が同じとは限らない。
- 主要寸法:図面または規格値に基づき、呼び径d、ピッチP、ナット高さm、対辺s、対角eおよび面取りを検査する。一般的な測定器にはノギス、マイクロメータ、ピッチゲージおよび専用検査治具があるが、レンチとの適合を寸法判定の代わりにしてはならない。
- ねじのかみ合わせ:該当する通止ゲージを使用するか、適合が確認された組み合わせボルトでかみ合わせを検査し、かじり、がた、バリおよび汚染に注意する。めっきによってめねじのかみ合わせが変化する可能性があるため、必要に応じて表面処理後に再確認する。
- 必要な性能検証:硬さ、引張強さ、化学成分またはめっきの検査が必要かどうかは、採用する規格、契約および締結部のリスクによって決めるべきであり、固定的な項目を一律に適用することは適切ではない。
- ロット記録:ロット番号、抜取検査範囲、測定器または検査治具、実測結果および判定状態を記録し、異常品を追跡できるようにすることで、合格品が同一ロットの問題を覆い隠すことを防ぐ。
受入合格であっても、組立パラメータをそのまま適用できるとは限らない。締付トルクと軸力は、ボルトおよびナットの材料、摩擦係数、潤滑、表面処理、被締結部材の面圧耐性および取付方法の影響も受ける。組立前にねじの適合性と、コーティングによるかじりの有無を再確認し、締結設計または組立規定に基づいてトルクを決定する必要がある。一般的なトルク値を六角ナットの受入判定とみなしてはならない。
六角ナットの選定と受入検査に関するよくある質問
六角ナットの仕様表記、規格の代替、性能等級および受入検査は、購買書類、適用規格の最新版ならびに具体的な締結設計を踏まえて判断する必要がある。以下では、本文に関連する代表的な誤解について説明する。
M12だけで六角ナットの仕様を十分に表せますか?
不十分です。M12は通常、ねじの呼び径を示すだけであり、ピッチまたは並目・細目、ナットの形式、適用規格および版、性能等級、材料、表面処理、さらに必要な寸法または製品等級も明確にする必要があります。M12並目とM12細目を直接組み合わせて使用することはできません。
DIN 934でGB/T 6170を直接代替できますか?
規格名だけで直接代替することはできません。両者には関連性または類似性がありますが、規格の版、寸法系列、ナットの形式、製品等級、性能等級、ねじ公差および表面処理を項目ごとに照合する必要があります。最終的には、図面、購買契約および適用規格の最新版に従う必要があります。
A2-70は鋼製10級六角ナットとして理解できますか?
いいえ。A2-70はステンレス鋼の性能等級体系に属しており、鋼製品の数字等級とステンレス鋼のA2/A4等級を直接横並びで換算することはできません。選定時には、組み合わせるボルト、設計荷重、腐食環境、温度条件、分解・組立の要件も考慮し、材料および性能の根拠を確認する必要があります。
六角ナットの受入検査は、二面幅とねじ山だけを確認すればよいのでしょうか?
通常は不十分です。受入検査では、少なくとも書類と表示、外観および表面処理、主要寸法、ねじのはめ合い、ロット記録を確認する必要があります。重要な締結部については、材料、硬さ、機械的性質、めっきなどの根拠も必要になる場合があります。二面幅s、対角距離e、ナット高さm、ピッチ、面取りなどは、図面または規格値に基づいて判定し、レンチを差し込めるかどうかだけで判断してはなりません。
Key takeaways
- M12はねじの呼び径を示すだけであり、調達時には並目ねじか細目ねじか、ピッチ、規格、性能等級、材料、表面処理も明確にする必要があります。
- DIN 934、ISO 4032、GB/T 6170には関連性がありますが、規格の版、寸法系列、製品等級、公差は項目ごとに照合する必要があり、完全互換とみなすことはできません。
- 鋼製品の数字による性能等級と、ステンレス鋼のA2/A4等級は異なる表示体系に属します。選定時には、組み合わせるボルト、設計荷重、使用環境を考慮する必要があります。
- 六角ナットの受入検査では、書類と表示、外観、m/s/eなどの主要寸法、ねじのはめ合い、および必要な材料・機械的性質の根拠を同時に確認します。
- ナットの受入合格は、組付けトルクをそのまま適用できることを意味しません。締付け軸力は、摩擦、潤滑、表面処理、接合構造の影響も受けます。