数値制御アクチュエータに台形ねじリードスクリューを選ぶ理由:セルフロック、効率、位置決めバックラッシのトレードオフ
同じリードスクリューで負荷を駆動し、位置を保持しながら、数値制御アクチュエータの位置決め性能と寿命要件も満たそうとすると、設計上、セルフロック、効率、速度、精度をすべて最大化することは困難です。台形ねじリードスクリューの選定は、本質的に使用条件とコスト制約の下でのエンジニアリング上のトレードオフです。通常は、低速・間欠運転や、停電時の位置保持が求められる駆動に適しています。ただし、「台形ねじ」であること自体が必ずしも安全なセルフロックを意味するわけではなく、制動機構や保持機構の代替にもなりません。
低速昇降・クランプ用アクチュエータ:まず負荷方向と停電時の状態を確認する
低速昇降、クランプ、押し出し機構では、通常、軸方向負荷、負荷方向、デューティサイクル、停電後の保持状態が設計上の重点となります。リードが小さいほど逆駆動の傾向を抑えやすくなりますが、実際の結果はリード角、潤滑、材料の組み合わせ、摩耗、振動、衝撃の影響も受けます。垂直負荷や人体の安全に関わる機構では、機械式ブレーキ、ロックピン、その他の冗長な保持手段をさらに評価する必要があります。調達時や図面作成時には、「セルフロックを要求する」とだけ記載せず、負荷方向、静的保持条件、検証方法を明記してください。
高速繰り返し位置決めステージ:効率、発熱、軸方向バックラッシを優先する
一方、高速繰り返し位置決めステージでは、線速度、回転速度、駆動トルク、発熱、反転時のバックラッシ、繰り返し位置決め性能がより重視されます。台形ねじリードスクリューの滑り摩擦は効率と寿命に影響します。予圧ナットは軸方向バックラッシを低減できますが、摩擦とモーター負荷を増加させる可能性があります。高い動特性、低バックラッシ、高い運転効率が必要な場合は、ボールねじを比較案とし、リードスクリュー、モーター、ガイド部品、カップリング、フィードバックシステムを一体として評価する必要があります。ゲージまたは部品の寸法が合格していても、組立後のアクチュエータが目標の位置決め性能を達成できるとは限りません。
台形ねじリードスクリューの選定で確認すべきパラメータ:負荷、速度、寿命、ナットの組み合わせ
台形ねじリードスクリューの選定は、まず使用条件から始めるべきであり、最初から公称径に基づいてカタログ型式を当てはめるべきではありません。少なくとも、軸方向負荷とその方向、有効ストローク、目標線速度、デューティサイクル、周囲温度と汚染物質、許容軸方向バックラッシ、位置決めまたは繰り返し位置決めの要件、停電後に位置保持が必要かどうかを明確にする必要があります。負荷容量は、リード、回転速度、寿命条件から切り離して単独で引用することはできません。同じリードスクリューでも、低速間欠運転と連続高速運転では、発熱、摩耗、駆動トルクがまったく異なる可能性があります。
台形ねじリードスクリューの選定では、まず使用条件を仕様に落とし込む
| パラメータ | 単位または項目 | 選定時に確認すべき事項 |
|---|---|---|
| 軸方向荷重 | N、荷重方向 | 使用荷重、ピーク荷重、および垂直荷重の有無 |
| 速度とストローク | mm/s、mm | 有効ストローク、往復頻度、加減速、およびデューティ比 |
| 精度要件 | mm、角度または等級 | 位置決め、繰り返し位置決め、許容ガタ、およびリード誤差 |
| 寿命条件 | サイクル数または走行距離 | 潤滑周期、環境汚染、温度、およびメンテナンス方法 |
| ナットの組み合わせ | 材料、すきま、予圧 | 摩擦、摩耗、トルク、発熱、および交換条件 |
ナットの材料と潤滑方法は、ねじ軸の材料、荷重、および環境と併せて評価する必要があります。エンジニアリングプラスチック製ナットは、低速・低騒音の一部の用途に適している可能性がありますが、金属製ナットでは摩耗、潤滑、および嵌合すきまを重点的に確認する必要があります。予圧ナットは軸方向のガタの低減に役立ちますが、摩擦、駆動負荷、および発熱を増加させるため、「予圧」を精度保証として記載するだけでは不十分です。購買仕様書または図面には、荷重、速度、寿命の前提、ナット材料、潤滑条件、および受入時のすきまをそれぞれ記載し、「高精度台形ねじ」とだけ記載することは避けるべきです。
リード、ピッチ、およびねじれ方向が台形ねじの速度と逆駆動リスクに与える影響
まずピッチとリードを区別し、そのうえで速度と逆駆動リスクを判断します。ピッチは、隣り合うねじ山形状の対応点間の軸方向距離です。リードは、ねじ軸が1回転したときのナットの理論上の軸方向移動量です。1条の台形ねじでは、リードはピッチに等しくなります。多条ねじでは、リードはピッチに条数を乗じた値になります。図面や見積依頼書に「ピッチ」とだけ記載してリードを記載しないと、線速度、分解能、およびモーター選定を誤るおそれがあります。
リードが線速度、分解能、駆動要件に与える影響
滑りと弾性変形を無視した理想条件では、線速度は線速度=回転速度×リードで見積もることができます。リードが大きいほど、同じ回転速度での移動速度は高くなりますが、1回転当たりの移動量も大きくなるため、制御分解能は通常低下し、負荷変動が位置決め誤差に与える影響も大きくなる可能性があります。リードが小さい場合、同じ速度に到達するにはねじ軸をより高速で回転させる必要があり、摩擦、発熱、効率についても、ナット材料、潤滑、稼働サイクルと併せて評価する必要があります。そのため、低速の昇降機構やクランプ機構では、保持能力と駆動トルクを優先して確認することが一般的です。一方、高速で繰り返し位置決めを行うスライドテーブルでは、回転速度、効率、温度上昇、軸方向すきまを重点的に確認し、ボールねじ方式とも比較すべきです。
右ねじ・左ねじとリード角が逆駆動リスクに与える影響
右ねじか左ねじかは、主に運動方向と組立時の適合を決めるものであり、それだけでセルフロック性を示すものではありません。リード角はリードが大きくなるにつれて変化し、リード角と摩擦条件が、負荷によってねじ軸が逆駆動される可能性に影響します。工学上は、「リード角と摩擦条件の比較」によって初期判断を行うことが一般的ですが、潤滑状態、材料の組み合わせ、摩耗、振動、衝撃、負荷方向によって実際の結果は変化します。台形ねじだからといって自動的に安全なセルフロック機構になるわけではありません。垂直荷重、停電時の保持、または人身安全に関わる機構では、機械ブレーキ、保持機構、その他の冗長対策を別途評価する必要があります。仕様には、ピッチ、リード、条数、ねじ方向、回転速度、負荷方向を同時に明記し、サプライヤーに逆駆動の検証条件を確認させるべきです。
台形ねじの加工方法:旋削、フライス加工、研削、ラッピングの選び方
加工方法は、生産量、材料の状態、図面公差を総合的に考慮して決定する必要があります。「台形ねじ」は、特定の加工工程を意味するものではありません。単品または小ロットでは、通常、まずNC旋削を評価します。寸法、材料、またはクランプ条件に制約がある場合は、ねじフライス加工を検討できます。より高い精度が求められる場合や、焼入れ後のねじ軸では、ねじ研削を評価する必要があります。ラッピングは主に嵌合状態の調整や接触状態の改善に用いられるものであり、加工方法の名称でリード、ねじ山形状、中径公差を代替することはできません。
台形ねじの旋削:小ロットでは工具と送りの一貫性を優先して確認
NC旋削は、単品および小ロットの試作に適しています。総形バイトを使用すればねじ山形状を直接形成できますが、工具剛性、刃先強度、切りくず排出条件がねじ底の品質に影響します。台形ねじの切削量が大きい場合は、1回の切込みによる振動、過熱、工具の欠けを避けるため、段階的な切削を採用することが望ましいです。仕上げ加工前には、外径、逃げ溝、ねじ有効長さを確認し、ねじ底の削り過ぎを防止する必要があります。複数回の切削では、同じ送り基準と工具補正を維持しなければならず、そうしないとねじ山形状が非対称になったり、嵌合のきつさが一定しなくなったりします。調達時には、サプライヤーに工具形式、加工基準、重要寸法の検査方法を明示させるべきです。
台形ねじのフライス加工・研削・ラッピング:精度と材料状態に応じて評価
ねじフライス加工は、特定の直径、材料、または設備条件に適しており、工具経路の自由度が高い一方、クランプ剛性とねじ軸の振れの管理が、リードおよびねじ山形状の一貫性に直接影響します。量産では、サイクルタイムと再現性を改善するため、専用のねじ加工方法をさらに評価できます。ねじ研削は通常、より高い精度が求められる場合や、焼入れされたワークに用いられます。砥石のドレッシング、研削焼け、熱変形、加工コストに注意が必要です。ラッピングは局所的な接触状態を調整できますが、嵌合すきまを変化させる可能性があります。明確な除去量と最終検査方法がない場合、ラッピングを「精度向上」のための包括的な対策として扱うべきではありません。小ロットでは旋削の安定性を重点的に評価し、量産品では専用加工の一貫性を評価します。精密品では、見積依頼前に研削能力、熱処理状態、リードの検査方案を確認すべきです。
ねじ軸とナットの材料、潤滑、予圧が軸方向すきまに与える影響
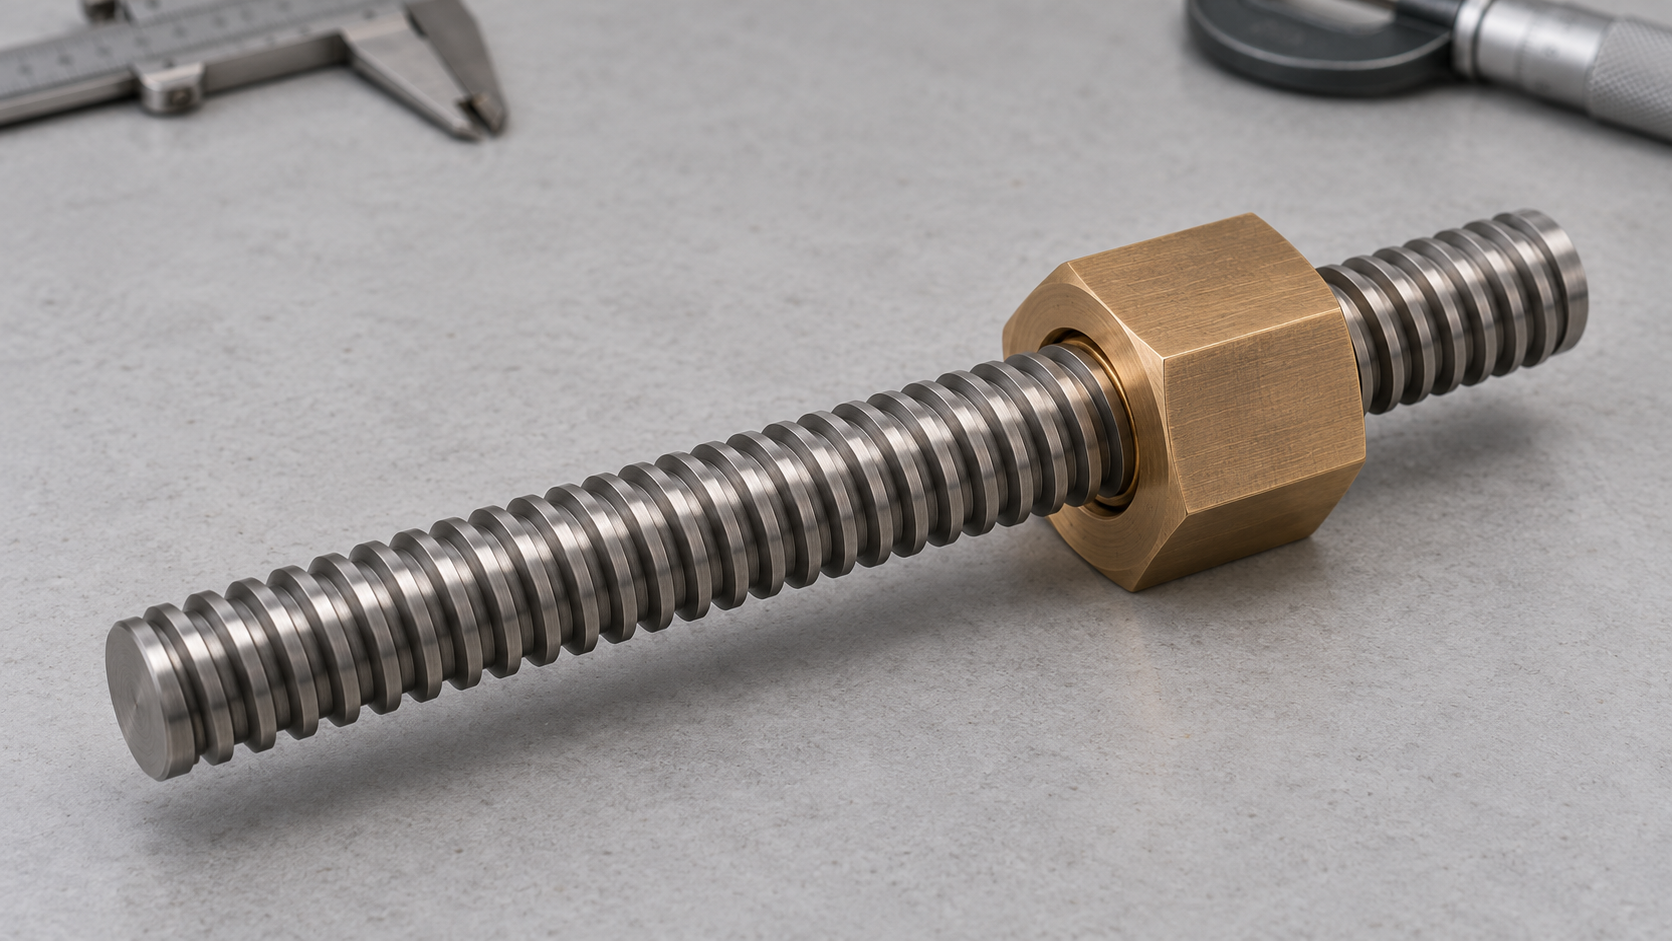
台形ねじは、ねじ軸だけを見てはなりません。ナット材料、潤滑方法、予圧状態を一組の組み合わせ条件として確認する必要があります。金属製ねじ軸とエンジニアリングプラスチック製ナットを組み合わせる場合、通常は摩擦、摩耗、温度、異物に重点を置きます。金属製ナットでは、材料硬度、表面状態、潤滑保持能力、焼付きリスクもさらに確認する必要があります。材料の組み合わせによって、駆動トルク、効率、無負荷時の発熱、軸方向すきまの変化速度が変わります。
| 項目 | 確認が必要な条件 | アクチュエータへの影響 |
|---|---|---|
| ねじ軸の材料と表面 | 材料、熱処理または表面処理、耐食性、硬度 | 摩耗、摩擦、寸法安定性に影響 |
| ナット材料 | エンジニアリングプラスチック、アセタールまたは金属材料、内部潤滑の有無 | 負荷容量、温度上昇、騒音および寿命に影響 |
| 潤滑条件 | 潤滑剤の種類、補充周期、温度および粉じん環境 | 摩擦係数、効率および逆駆動挙動に影響 |
| 予圧方式 | 単一ナットのすき間、ダブルナット予圧または調整可能な構造 | 軸方向のすき間を低減するが、摩擦と駆動負荷が増加する |
予圧ナットはねじのかみ合わせすき間を圧縮し、方向反転時の空走量を小さくできるため、位置決め再現性が求められるアクチュエータに適しています。ただし、予圧力は大きければよいというものではありません。予圧が高すぎると、起動トルクおよび運転トルクが増加し、発熱が増えるほか、ねじ作動面の摩耗を早める可能性があります。エンジニアリングプラスチック製ナットでは、温度変化、材料のクリープおよび長期負荷後のすき間変動も考慮する必要があります。設計時には、許容軸方向すき間、駆動トルクおよび運転サイクルを併せて仕様に明記すべきです。
サプライヤー資料に記載されたパラメータは、具体的な製品例としてのみ扱うべきです。例えば、一部のカタログでは、303ステンレス鋼製ねじ軸、内部潤滑されたアセタール製またはその他のエンジニアリング熱可塑性樹脂製ナットを採用し、約35%–85%の効率範囲を示している場合があります。しかし、これらの数値は、リード、負荷、回転速度、潤滑および寿命条件によって異なり、すべての台形ねじの共通指標に一般化することはできません。調達時には、「低すき間」や「高効率」とだけ記入するのではなく、サプライヤーに材料の組み合わせ、潤滑状態、予圧の定義および試験条件を明示するよう求めるべきです。
台形ねじの検査方法:リード精度、ピッチ径、三針測定およびゲージ
台形ねじの検査は、外径や通止まりゲージだけで判断してはなりません。「寸法—ねじ機能—組立運動」の階層に分けて実施することを推奨します。本節では前二つの階層、すなわち部品の寸法および幾何精度を確認したうえで、ねじ山形状ならびにねじ軸とナットの実際のかみ合わせを確認することに重点を置きます。
台形ねじの寸法およびリード精度
通常の寸法検査では、外径、ねじ有効長、軸端寸法、段部、キー溝および支持部を確認します。幾何特性項目には、ねじ軸の真直度、基準軸線に対する軸端の同軸度、ならびにねじの開始位置および終了位置も含めるべきです。ピッチは隣接するねじ山形状上の対応点間の軸方向距離であり、リードはねじが1回転したときの軸方向移動量です。多条ねじでは、この二つを混同してはなりません。リード精度については、測定長さ、測定方向、基準位置および許容誤差を明確にし、「高精度」とだけ記載してはなりません。
台形ねじのピッチ径:三針測定およびかみ合わせ検査
おねじのピッチ径は、三針法による間接測定が可能です。等径の3本の測定用針をねじ山の溝の両側にそれぞれ配置し、外側マイクロメータで針越し寸法 M を測定した後、適用するねじ山角度、ピッチ、測定用針の直径および補正式に基づいてピッチ径を換算します。一部の資料では、ねじ山角度30°の場合、測定用針の選定原理を約0.518pの関係で説明していますが、この簡略値をすべての台形ねじに適用できる合否判定式とみなすことはできません。測定用針の直径、測定力、マイクロメータの校正状態、測定位置および計算式は、適用規格または計量手順に従って再確認すべきです。
ねじ用通止まりゲージまたは合格品のナットで、ねじ山形状および機能的なかみ合わせを確認できます。ただし、かみ合わせに合格したからといって、リード精度、真直度および軸端同軸度もすべて合格とは限りません。GB/T 8124-2004は主として台形ねじ用ゲージの技術条件を対象としており、ねじ軸本体のすべての寸法および運動性能を自動的に包含するものではありません。検査報告書には、測定方法、測定器番号、測定位置および判定根拠をそれぞれ記録すべきです。
部品検査からアクチュエータ受入検査へ:同軸度、無負荷トルクおよび反転すき間
台形ねじ送りねじの部品が合格していても、アクチュエータ一式が合格するとは限りません。組立検査では、送りねじ、支持軸受、カップリング、ナット座およびガイド部品を一つの運動連鎖として確認する必要があります。軸端の同軸度不足、軸受座の傾き、またはカップリングの不正な取り付けは、いずれも送りねじの偏心振れを周期的な摩擦、無負荷トルクの上昇、全ストロークでの引っ掛かりに変える可能性があります。取り付け前に、軸端寸法、基準、振れまたは同軸度の要求を確認し、組立後には低速手動運転またはインチング運転による確認を行ってください。
台形ねじ送りねじの組立後の運動性能検査
ねじゲージだけで判定するのではなく、無負荷、低速、規定負荷の順に段階的に試験することを推奨します。全ストローク運転中に引っ掛かり、異音、局部的なトルクの急変がないかを記録し、無負荷トルク、軸方向すきま、反転すきまおよび繰返し位置決め性能を測定してください。試験記録には、測定基準、ストローク位置、速度、負荷方向、周囲温度および温度上昇条件を明記します。判定値は、図面、プロジェクトの受入文書、または確認済みのサプライヤ仕様に基づくものとします。ナットとのかみ合いが滑らかであることは、局部的なねじ機能が概ね正常であることを示すにすぎず、組立後の位置決め性能検証の代替にはなりません。
- 軸端と軸受・カップリングの同軸度および取付け振れ;
- 手動または低速運転時の引っ掛かり、偏心振れおよび異常音;
- 無負荷トルク、全ストローク運転状態および反転すきま;
- 規定負荷下での位置決めまたは繰返し位置決め試験、必要に応じて温度上昇を再測定。
台形ねじ送りねじの調達・図面連絡チェックリスト:要求事項を受入可能な仕様にする
調達または見積依頼の際は、「台形ねじ送りねじ」「高精度」「セルフロック」とだけ記載しないでください。台形ねじ送りねじは、製造可能、測定可能、受入検査可能な項目に分解して記載する必要があります。そうしなければ、サプライヤが寸法の同じ部品を納入したとしても、リード、すきま、ナットの組合せおよび組立性能に差異が生じる可能性があります。
図面および見積依頼書で明確にすべき台形ねじ送りねじのパラメータ
- ねじの定義:適用規格または呼び、呼び径、ピッチ、リード、条数およびねじ方向を記載します。多条ねじでは、特にピッチとリードをそれぞれ明確に記載してください。
- 運動範囲:有効ストローク、ねじ有効長、端部形状、段肩、キー溝、取付け基準および軸端の同軸度要求を明記します。
- 材料と組合せ:送りねじの材料、熱処理または表面処理、ナット材料、潤滑方法、組合せナット番号、および予圧構造を採用するかどうかを明記します。
- 精度とすきま:リード精度または全長リード誤差、測定長さ、真直度、ねじ有効径の要求および許容軸方向すきまを示します。「低すきま」で数値または検査方法を代用しないでください。
- 受入方法:外径および軸端寸法の検査、ねじ通り止まりゲージまたは組合せ検査、リード測定、三針測定の適用性、ならびに組立後の無負荷トルク、反転すきまおよび全ストローク運転記録を指定します。
サプライヤカタログに記載されたリード精度、真直度、効率および負荷データについては、単位、測定長さ、リード仕様、回転数、負荷および寿命の前提条件を項目ごとに照合する必要があります。異なる製品資料の条件をそのまま混用してはなりません。台形ねじ送りねじの見積依頼または図面を提出する際は、軸方向負荷、負荷方向、速度、デューティサイクル、環境条件、停電時の保持要求、ならびに組み合わせるモータ、ガイドおよびフィードバック方式も添付してください。これにより、部品寸法の受入検査とアクチュエータ性能の受入検査を区別でき、後工程での手戻りを減らせます。
よくある質問
台形ねじ送りねじの最終判断は、ねじの呼びだけで行うことはできません。負荷、リード、すきま、材料、潤滑、加工方法および組立受入条件を、図面または見積依頼書にまとめて記載する必要があります。
台形ねじリードスクリューは必ず自動ロック能力を備えていますか?
必ずしもそうではありません。自動ロック性は、リード角、摩擦条件、潤滑、材料の組み合わせ、摩耗、振動、衝撃に関係します。垂直荷重がかかる機構や人員の安全に関わる機構では、台形ねじの自動ロック性だけに依存せず、機械式ブレーキなどの制動手段やその他の保持対策を評価する必要があります。
台形ねじリードスクリューの選定において、ピッチとリードにはどのような違いがありますか?
ピッチは隣接するねじ山間の軸方向距離です。単条ねじではリードはピッチに等しく、多条ねじではリードはピッチに条数を乗じた値になります。リードは、送り速度、分解能、駆動トルク、逆駆動リスクに影響します。
三針法を台形ねじリードスクリューの合否判定の根拠として直接使用できますか?
三針法は、外ねじの有効径を間接的に測定するために使用できますが、測定用ねじの直径、ねじ山角度、測定力、測定器の校正、計算補正はすべて、適用する具体的な規格に適合していなければなりません。三針法で、リード、ねじ山形状、真直度、はめあい、組立後の動作性能の検査を代替することはできません。
台形ねじリードスクリューを調達する際、図面には少なくともどのような要求事項を記載すべきですか?
少なくとも、ねじの呼び、呼び寸法、ピッチ、リード、条数、ねじの回転方向、有効長さ、軸端形状、材料および熱処理、ナット材料、潤滑、予圧方法、リード精度または誤差、真直度、はめあいすきま、および検収方法を明確に記載する必要があります。
Key takeaways
- 台形ねじリードスクリューの選定は本質的に、セルフロック、効率、速度、精度、コストの間のトレードオフであり、モーター、ガイド、フィードバックシステムから切り離して単独で判断することはできません。
- ピッチはリードとは異なります。多条ねじのリードは、ピッチに条数を乗じた値であり、リードは線速度、駆動トルク、逆駆動リスクに直接影響します。
- 図面には、ねじの呼び、リード、条数、ねじの方向、有効長さ、材質、ナットの組み合わせ、リード誤差、検査方法を明確に記載する必要があり、「台形ねじリードスクリュー」とだけ記載してはなりません。
- 検査では、寸法、ねじの機能、組立後の動作性能を対象とする必要があります。三針法はおねじの有効径測定に使用できますが、公式および測定用針は、適用規格と計量手順に従って確認する必要があります。
- 低速昇降またはクランプ機構では、台形ねじリードスクリューが潜在的にセルフロックすることを唯一の安全制動手段としてはなりません。垂直負荷、衝撃、人体への危険を伴う用途では、追加の保持または制動措置が必要です。