活性炭回転炉の工程区分が部品の運転条件を決定する
活性炭製造は、単一の高温処理ではありません。原料は通常、まず乾燥され、その後、揮発分の除去と炭化を経て、蒸気または二酸化炭素雰囲気下で活性化されます。一部の工程には、冷却や再活性化が含まれる場合もあります。各段階で温度、滞留時間、雰囲気、材料状態が異なるため、筒体、内張り、リフタープレート、シールおよび駆動部品が受けるリスクも変化します。
資料に示された代表的な範囲を例にすると、炭化は約343–538°C、活性化は約954–1,010°Cです。ただし、これらの数値は工程判断の参考に適するだけであり、すべての活性炭回転炉の設計値ではありません。実際の温度曲線は、石炭、ヤシ殻、バイオマスなどの原料に加え、粒度、含水率、灰分および目標とする細孔構造にも左右されます。活性化ゾーンでは、高温に加えて、蒸気または二酸化炭素、熱サイクル、雰囲気制御にも対応する必要があります。
したがって、回転炉の部品について、先に汎用耐熱鋼の鋼種一覧を作成し、後から用途を割り当てることはできません。より確実な手順は、まず各加熱ゾーンの温度曲線と雰囲気を確定し、次に高温面、材料接触面、支持面を区別し、最後に故障モードに基づいて材料、ライニング、接合方式および加工公差を決定することです。その後の設計レビューでは、熱変形、粒子による浸食、腐食性媒体、シール漏れ、熱間時の芯出しをそれぞれ確認し、「工程条件—故障モード—製造方案」を選定の主軸とします。
間接加熱と直接加熱:活性炭回転炉の雰囲気境界の設計
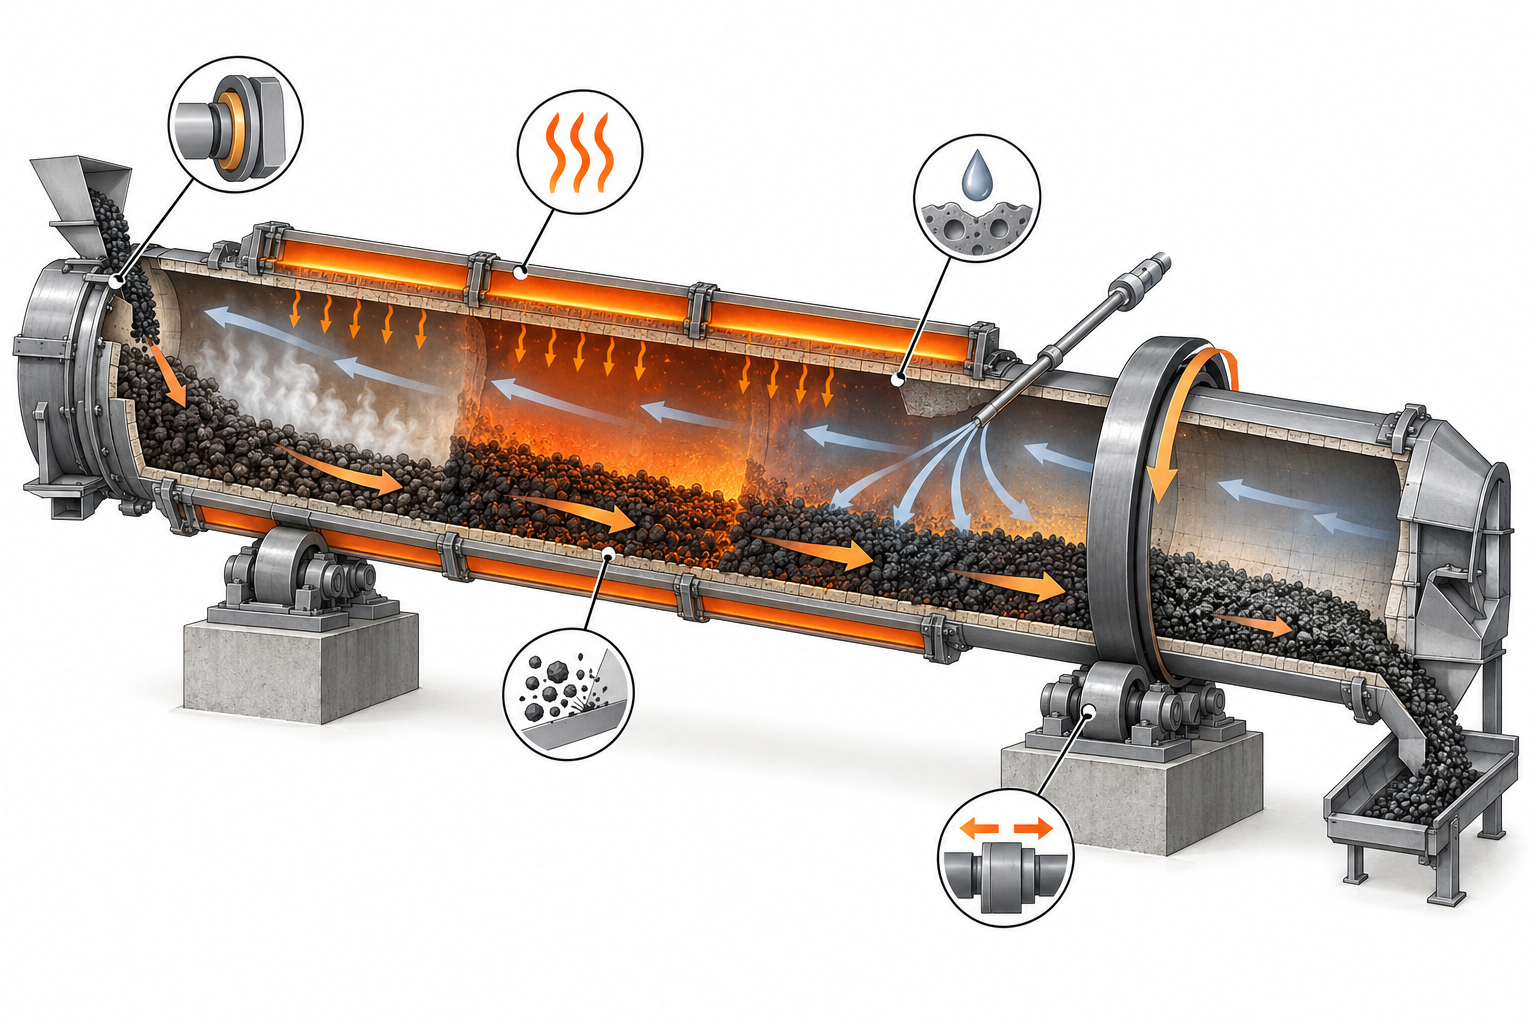
活性炭回転炉で間接加熱を採用する場合、燃焼は筒体外部の炉室または加熱ケーシング内で行われ、熱は筒壁を介して材料に伝わります。燃焼火炎や排ガスが材料空間に直接流入しないため、無酸素または制御された雰囲気を維持しやすく、炭素質材料が直接酸化されるリスクを低減できます。この場合、筒体内壁は伝熱と雰囲気境界の機能を担い、外側は高温の熱流と熱サイクルを受けます。
活性炭回転炉筒体の熱境界
直接加熱では、燃焼排ガス、酸素濃度、材料の揮発分が筒内雰囲気を共同で変化させ、筒体、内張り、シールが受ける腐食や熱衝撃も異なります。したがって、回転炉筒体の材料を炉内最高温度だけで選定することはできません。まず熱源方式、温度曲線、雰囲気組成、滞留時間を明確にし、次に高温面、材料接触面、支持面を区別したうえで、熱膨張、溶接変形、真円度を確認する必要があります。
活性化用蒸気、ガス接続部、窯頭・窯尾シール
活性化工程で蒸気または二酸化炭素を導入する際、ガス分配の不均一、接続部の漏れ、あるいは筒体の熱変形によって、局所的な雰囲気変動が生じる可能性があります。窯頭・窯尾のシールは、シール材の耐熱等級だけを確認するのではなく、回転振れ、組立隙間、シェルの高温時変位と併せて設計する必要があります。エンジニアリングレビューでは、少なくともガス接続部の位置、シール隙間、回転干渉、高温時の膨張余裕、および組立後の漏れ検査方法を確認する必要があります。
回転窯筒体と内張り:耐熱性、熱変形、溶接製造をいかに両立するか
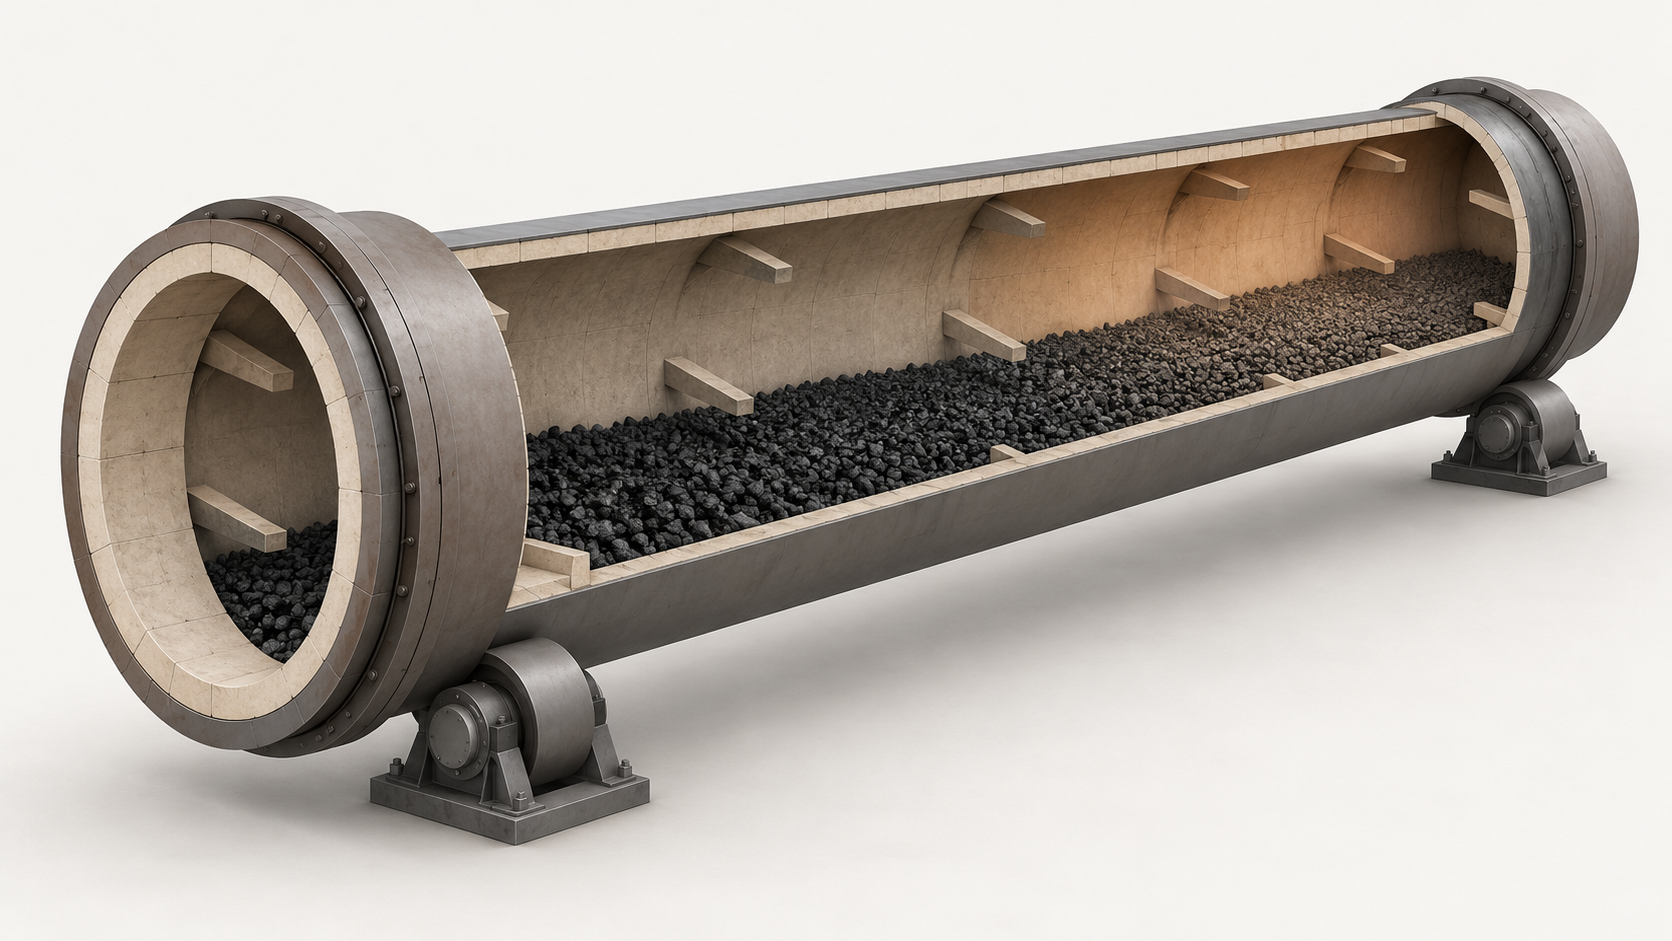
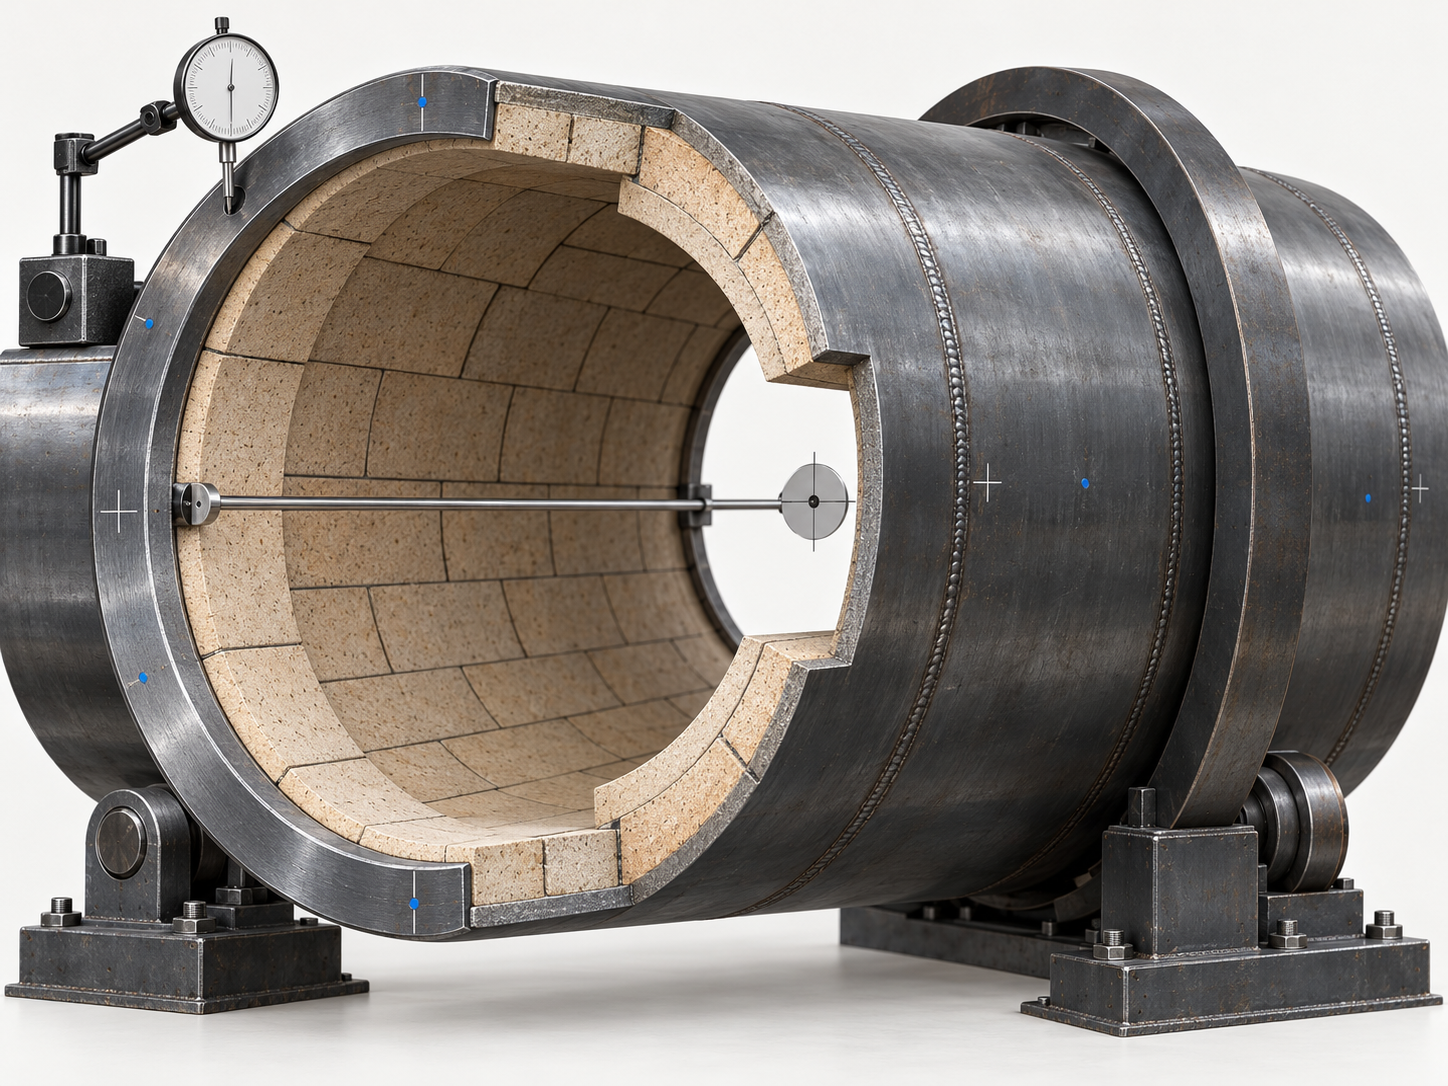
活性炭回転窯では、筒体が伝熱、荷重支持、雰囲気境界の維持という3つの役割を同時に担います。炭化ゾーンと活性化ゾーンでは、温度曲線、蒸気または二酸化炭素雰囲気、揮発分、粒子による摩耗がそれぞれ異なるため、窯内の最高温度だけを基準に汎用鋼種を1つ指定することはできません。材料と構造は、まず高温時の計算、媒体分析、原料灰分の確認に基づいて決定し、その後、加熱面、材料接触面、荷重支持面を区別する必要があります。
活性炭回転窯筒体の熱変形と溶接管理
筒体が不均一に加熱されたり、頻繁な起動・停止が行われたりすると、楕円化、軸方向の伸縮、溶接部の熱疲労が発生しやすくなります。製造段階では、分割溶接の順序、クランプ基準、溶接後の矯正方法を明確にし、溶接収縮がフランジ、タイヤ、シール取付面に累積しないようにすることが望まれます。受入検査では、冷間時の外径だけでなく、真円度、同軸度、端面振れ、および重要な接続部の位置度も確認する必要があります。溶接部については、リスクに応じて外観、寸法、必要な非破壊検査の計画を策定します。
活性炭回転窯内張りの固定と膨張隙間
内張りは主に断熱、筒壁の保護、局所的な摩耗への耐性を目的としますが、その厚さ、分割方法、アンカー構造、熱膨張隙間は、高温時の温度場から切り離して決定することはできません。厚さを過度に追求すると重量と駆動負荷が増加する可能性があり、隙間が不足すると、昇温後に押し合い、ひび割れ、脱落が発生します。調達仕様書には、ライニング材の選定根拠、固定具の形式、交換可能なユニット、点検用開口部、組立基準を併記する必要があります。最終的には、冷間時寸法と予測される高温時隙間を再確認し、筒体、内張り、シールシステムがそれぞれ合格していても相互に機能しない事態を避ける必要があります。
揚料板、投入・排出スクリュー、ライナープレート:活性炭回転窯の摩耗部品をどう選定するか
揚料板は筒体とともに回転し、材料を持ち上げて気流または加熱壁の近くに投げ出すことで、伝熱、混合、滞留時間分布を改善します。揚料板は単なる耐摩耗部品ではありません。揚料板の高さ、間隔、取付角度、縁部形状は、材料処理量、局所的な堆積、熱ゾーンの負荷に同時に影響します。活性炭原料の粒度、含水率、灰分、硬度が変化すると、摩耗、衝撃、付着、詰まりのリスクも変化します。
活性炭回転窯の揚料板は、摩耗設計時に交換経路を確保する
設計時には、まず材料接触面、荷重を受ける接続面、熱影響領域を区別し、そのうえで候補となる耐摩耗材料と、その溶接または鋳造工程を決定する必要があります。「硬度が高いほどよい」ことだけを判断基準にしてはいけません。硬すぎる材料は、脆性破壊、溶接残留応力、現場での補修難度を高める可能性があります。揚料板、スクリュー羽根、ライナープレートは交換可能なモジュールとし、明確な摩耗代、丸みを持たせた移行部、緩み止め機構を設けるとともに、保守工具が進入できることを確保する必要があります。
- 投入スクリューでは、羽根とケーシングの隙間、軸のたわみ、材料のブリッジ形成、投入口での材料堆積を重点的に確認します。
- 排出端では、高温粒子による摩耗、落下材料の衝撃、ライナープレートの重ね方向、および交換基準を重点的に確認します。
- 受入検査では、重要部品の厚さ、取付位置、締結状態を測定します。溶接部品については、溶接部の外観、変形、到達性を確認し、鋳造品については、材質、熱処理状態、欠陥検査資料を照合します。
見積依頼書には、原料の粒度、含水率、灰分、処理量、回転速度、保守方法を明記する必要があります。これらの運転条件を、摩耗位置、モジュール寸法、交換周期の判定方法と併せてサプライヤーに提示して初めて、耐摩耗ライナープレートと揚料板の見積価格を比較できるようになります。
タイヤ、支持ローラー、軸受、歯車:荷重支持・伝動部品は窯内温度だけで判断できない
活性炭回転窯のタイヤ、支持ローラー、軸受、歯車は通常、筒体の外部に配置されます。これらは活性化ゾーンの最高温度を直接受けるわけではありませんが、筒体自重、材料荷重、回転荷重、および高温時の膨張による芯出しの変化を継続的に受けます。したがって、荷重支持・伝動部品に窯内用の耐熱材料をそのまま適用することも、窯内温度だけを根拠に鋼種を選定することもできません。材料、熱処理、構造寸法は、荷重、回転速度、接触幅、周囲温度、潤滑条件、保守方法を組み合わせて確認する必要があります。
熱膨張はまず芯出しに影響し、次いで接触応力に影響する
胴体は加熱されると軸方向および径方向に膨張します。タイヤと胴体のはめ合い、支持ローラーの位置、またはスラストローラーの調整が不適切な場合、ローラー面の偏荷重、局部接触、異常摩耗、ベアリング温度の上昇が発生する可能性があります。設計レビューでは、冷間時の組立基準と熱間時の運転位置を分けて照合し、タイヤと支持ローラーの接触幅、支持ローラーの傾斜角、軸方向の蛇行量の制御、および熱間時のクリアランスを確認する必要があります。ギヤリングについても、胴体の変形や据付誤差によってかみ合いが不均一にならないようにする必要があります。そうでなければ、振動や歯面のピッチングが加速します。
活性炭ロータリーキルンの駆動部品における製造・受入検査の要点
- タイヤ、支持ローラー、ギヤリング:ローラー面および歯面の欠陥、硬度または熱処理状態、ならびにラジアル振れと端面振れを確認する。
- 胴体と駆動部品:同軸度、据付基準、接触斑点および熱間時のクリアランスを確認し、単品寸法だけを検査してはならない。
- ベアリングと潤滑:ベアリングハウジングの据付精度、潤滑方式、シール状態および運転時の温度上昇について、検査方法を明確にする。
- 現地引き渡し:芯出し調整記録、歯車かみ合い検査記録、ならびに必要な動バランスまたは回転試運転データの提出を求める。
具体的な公差および検査しきい値は、設備寸法、負荷計算、回転速度およびサプライヤー図面に基づいて決定する必要があります。調達書類に「耐熱タイヤ」や「耐摩耗ギヤリング」とだけ記載しても、通常は比較可能な見積条件を形成するには不十分です。熱間時の芯出し、接触状態および据付・受入検査方法も併せて明記する必要があります。
キルン入口・出口シールと活性化ガス接続部:漏気リスクを検査可能な指標に変える
活性炭ロータリーキルンのシールは、単なる防じん部品ではありません。キルン入口、キルン出口、供給口、排出口、ならびに蒸気または二酸化炭素の接続部は、それぞれ空気の遮断、高温排ガスの外部漏出抑制、活性化雰囲気の維持を担っています。シールが機能しなくなると、漏気、酸素濃度の変動、熱損失の増加、製品の細孔構造の不安定化が同時に発生する可能性があります。したがって、シール設計は胴体の熱変形、回転振れおよびガス配管の配置と併せてレビューする必要があります。
活性炭ロータリーキルンのシール構造は、運動条件と温度境界に適合させる
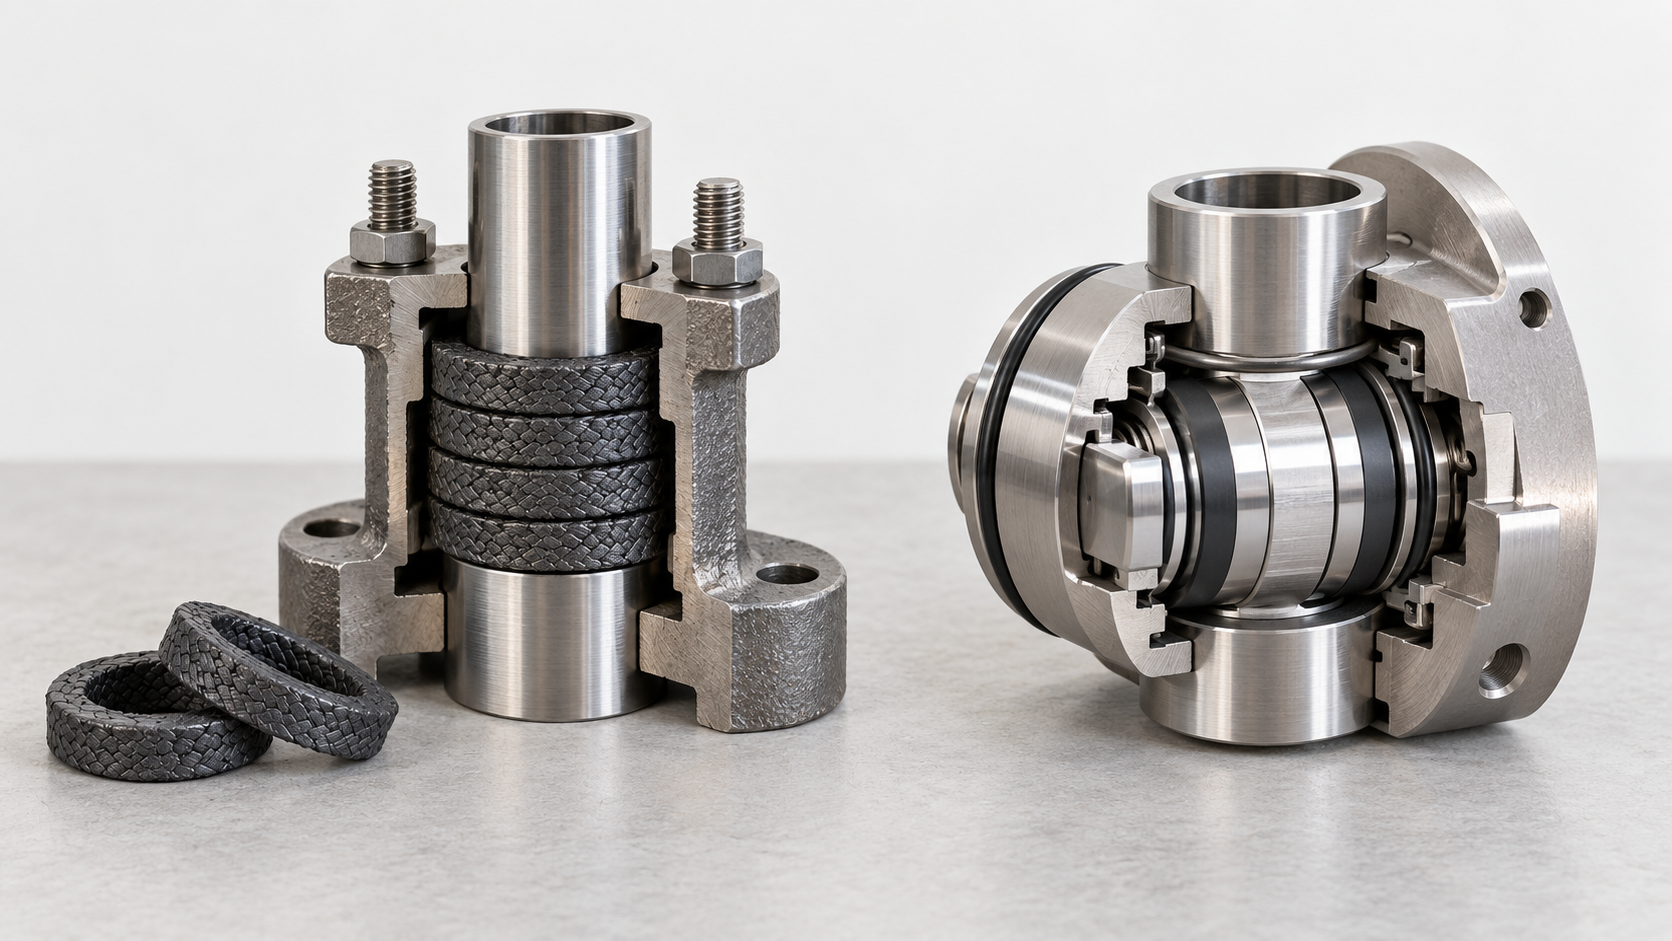
ラビリンス構造は、直接接触と摩擦の低減に適していますが、据付クリアランス、同心度および粉じんの堆積に敏感です。接触式シールは、より直接的な遮断を形成できますが、シール部品の耐熱性、摩耗および締付力を確認する必要があります。高温、粉じんが多い、または熱間時の振れが大きい箇所では、複合構造が必要になる場合があります。具体的な形式は材料名称だけで決定せず、胴体の熱間時の位置変化、保守スペースおよびシール部品の交換方法も考慮する必要があります。
活性化ガス接続部とシールの受入検査では、システム状態を確認する
蒸気または二酸化炭素の接続部は、剛性接続によって胴体の変位を直接受けないようにし、フランジ、伸縮継手、支持部およびガス分配の据付基準を確認する必要があります。調達および受入検査では、シール材の証明書だけを確認するのではなく、以下の項目も同一の計画に盛り込む必要があります:
- 冷間時および熱間時の組立クリアランス、端面振れおよび回転干渉の検査;
- シールハウジングと胴体の同軸度、固定方法および熱膨張方向;
- 蒸気または二酸化炭素配管の接続状態、支持および漏れ検査;
- シール部品が摩耗した場合の交換基準、保守時のアクセス性および現地再測定方法。
最終受入検査は、無負荷回転、熱間運転およびガス配管の運転条件を組み合わせて確認する必要があり、単一の静的寸法でシステム検査を代替してはなりません。図面には、クリアランス、振れ、基準面および許容される調整方法を明記する必要があります。プロセス雰囲気または温度曲線がまだ確定していない場合、シール構造と材料は候補案として扱い、熱間計算、媒体分析または試験後に最終決定する必要があります。
材料選定から製造・受入検査まで:活性炭製造設備の見積依頼書に明記すべき事項
活性炭製造設備の見積依頼には、「耐熱鋼製筒体」や「耐摩耗ライナー」とだけ記載してはなりません。調達書類では、まず原料の種類、粒度、含水率、灰分、処理量、回転速度、滞留時間を明確にし、そのうえで炭化または活性化温度曲線、雰囲気組成、蒸気または二酸化炭素の使用量、腐食媒体、保全方法を添付する必要があります。これらの境界条件がなければ、サプライヤーごとに板厚、内張り、リフター、シールに対する解釈が大きく異なる可能性があり、見積金額を直接比較することもできません。
図面および技術仕様書は、部品ごとのリスクに応じて分類する必要があります。筒体および溶接部品については、材料証明書、溶接または鋳造工程、熱処理状態、溶接部の非破壊検査、真円度、同軸度、熱間膨張隙間を重点的に確認します。リフター、ライナー、スクリューについては、摩耗代、固定方法、交換可能なモジュール、保全基準を明確にします。タイヤリング、支持ローラー、ギヤリングについては、接触幅、径方向および端面の振れ、歯面状態、芯出し要件、熱間隙間を明記する必要があります。回転部品に関しては、動バランスまたは現地での芯出し要件も明確にしなければなりません。
- 運転条件および設計入力:原料の種類、粒度、含水率、灰分、処理量、回転速度、滞留時間、各ゾーンの温度曲線、雰囲気組成、蒸気または二酸化炭素の使用量。
- 製造および品質資料:材料証明書、溶接または鋳造工程書類、熱処理記録、主要溶接部の非破壊検査報告書、ならびに筒体の真円度、同軸度、フランジ位置度、タイヤリングおよびギヤリングの振れなどの測定記録。
- 組立および運転受入れ:内張りの膨張隙間、リフターおよびライナーの取付基準、タイヤリングと支持ローラーの接触状態、歯車のかみ合い、シール隙間、回転干渉、ガス系統の漏れ、ならびに必要に応じた熱間芯出しまたは試運転の記録。
見積依頼書では、設計保証値、製造公差、現地測定値も区別する必要があります。材料の許容温度、板厚、寿命などを、運転条件から切り離した固定的な結論として記載することは避けてください。活性炭回転窯では、まず運転条件の境界を提示し、その後に材料、構造、検査計画を確認するほうが、最初に特定の材質記号を指定するよりも、通常は手戻りや受入れ時の紛争を減らすことができます。
活性炭回転窯の部品選定でよくある質問
活性炭回転窯の材料と構造は、単一の温度値だけで判断することはできません。プロセス雰囲気、粒子によるエロージョン、荷重、熱変形、溶接または鋳造工程、さらに現地での組立状態を、同じ設計・受入れ書類の中で総合的に扱う必要があります。
活性化温度だけで、活性炭回転窯の材料記号を直接決定できますか?
できません。活性化温度は出発点にすぎず、蒸気または二酸化炭素雰囲気、酸素含有量、揮発分、灰分、熱サイクル、原料による摩耗、部品の荷重支持方式も確認する必要があります。筒体、内張り、リフター、シール、駆動部品では想定される故障モードが異なるため、材質記号は熱間計算、媒体分析、溶接または鋳造工程、サプライヤーのデータを踏まえて決定する必要があります。
活性炭回転窯の耐摩耗ライナーは、硬いほどよいのでしょうか?
必ずしもそうではありません。硬度を高めるとアブレシブ摩耗の改善が期待できますが、脆性破壊、衝撃剥離、溶接の困難さ、交換コストが増加する可能性もあります。原料の粒度、硬度、灰分率、含水率、付着性、衝撃荷重を考慮し、ライナーの板厚、固定方法、隅部の曲面移行、摩耗代、交換基準を決定する必要があります。
直接加熱式と間接加熱式の活性炭回転窯で、筒体を共用できますか?
通常、直接共用できるとは考えられません。間接加熱式では、外部燃焼によって筒壁を介して熱を伝え、原料と燃焼生成物を分離します。一方、直接加熱式では、筒内で煙道ガス、酸素含有量、局部的な熱流の変化にも耐える必要があります。両方式では、加熱面、シール、ガス接続部、熱膨張、溶接部の設計条件が異なるため、具体的なプロセスに応じて再検証する必要があります。
活性炭製造設備の部品を調達する際、省略してはならない検査資料は何ですか?
少なくとも、材料証明書、溶接または鋳造工程、熱処理状態、主要溶接部の非破壊検査計画、ならびに真円度、同軸度、径方向および端面の振れなどの寸法・幾何公差の測定結果を明確にする必要があります。タイヤリング、支持ローラー、ギヤリングについては、接触状態、芯出し、取付基準も確認します。シール部品については、組立隙間、回転干渉、漏れ検査方法を確認する必要があります。具体的な項目は、部品ごとのリスクに応じて分類します。
Key takeaways
- 活性炭回転炉の材料選定では、まず温度曲線、雰囲気、原料粒度および含水率を確定し、そのうえで高温面、材料接触面、支持面を区別する必要があります。
- 筒体は伝熱、荷重支持、雰囲気境界の機能を同時に担うため、熱変形、溶接変形、真円度、同軸度および溶接部検査を総合的に考慮する必要があります。
- リフタープレート、内張り、投入・排出部品の耐摩耗対策は、材料硬度、灰分、粒子による浸食、および現場での交換方法を踏まえて決定します。
- タイヤ、支持ローラー、軸受およびギヤリングは、主に荷重、接触応力、芯出しおよび熱膨張の影響を受けるため、炉内の最高温度だけで材料を選定することはできません。
- 調達書類には、運転条件の境界、材料証明書、製造工程、寸法公差・幾何公差、非破壊検査、ならびに現場据付時の基準を明記する必要があります。