
なぜ金属3Dプリント部品は「炉から出た」後もそのままでは使用できないのか?
炉出し部品の四つの「原生問題」
- 残留応力:印刷プロセスは局所的な急速溶融凝固と冷却であり、部品内部は繰り返し引っ張られたようになり、応力が内部に閉じ込められる。
- 未溶融粉末:粉末床と貯蔵槽内の粉、内腔や流路に溜まった粉は、きれいにしなければ使用にはならない。
- 粗い表面:層と層の間に「層紋」が残り、Raは通常機械加工面より明らかに高く、嵌合面と外観の両方に影響する。
- 潜在的空隙:収縮多孔、未融合、微小亀裂が内部に隠れている可能性があり、外見では分からないが、疲労と荷重支持に直接関係する。
「印刷完了」から「使える」まで、後処理は一本のチェーン

ステップ1:粉末の清掃と回収——見過ごされがちだが影響の大きい前段工程
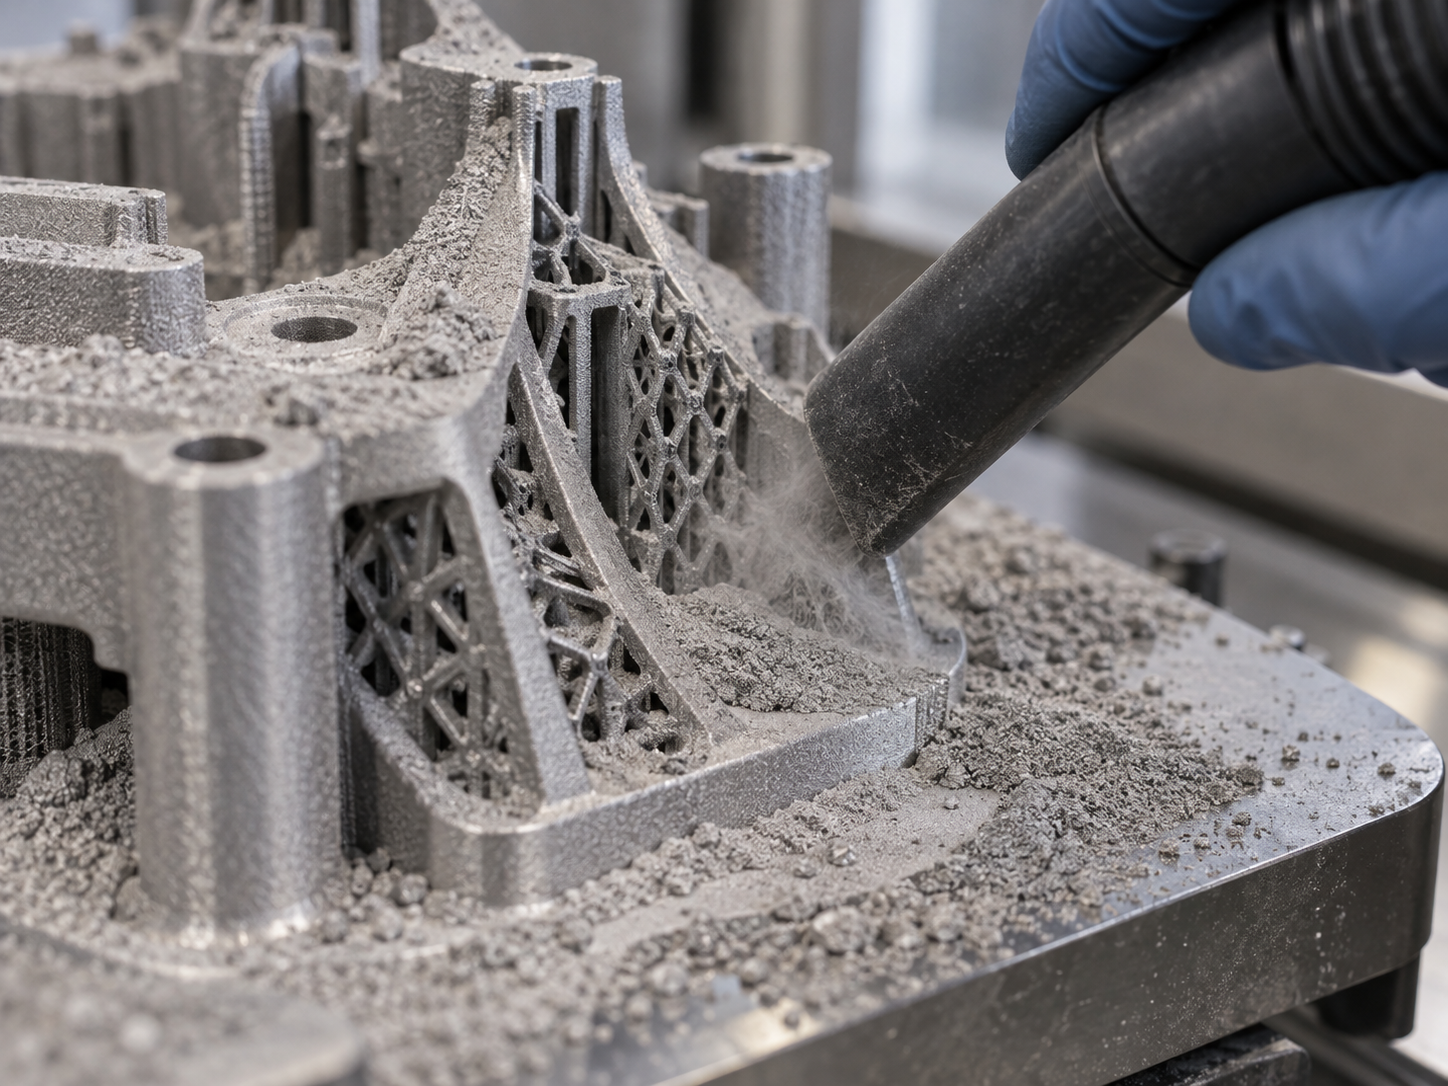
多くの人は金属3Dプリントのイメージを「機械が止まり、部品を取り出す」瞬間で止めてしまう。実際には、特に粉末床溶融系の工法では、部品は炉から出たときまだ粉末床全体の中に埋まっている。このステップでやるべきことは、部品を「掘り出す」だけではなく、粉末システム全体を扱うことである——それは同時に部品品質、作業安全、そして次バッチ印刷の一貫性に関わる。金属3Dプリント後処理のチェーン全体の中で、粉末清掃は最も前段にあり、最も過小評価されやすい環である。
清掃の対象は部品表面だけでなく、粉末床と貯蔵槽もある
印刷終了後、大部分の未溶融粉末は粉末床に残り、別の一部は供給と回収の貯蔵槽にある。これらの粉末は通常、回収して再利用できるが、その前提は回収プロセス自体がクリーンであることだ。清掃の典型的な対象には次が含まれる:
- 部品本体に付着した未溶融粉:表面、段差、オーバーハングの下に付着し、サポート根部を直接囲んでいる。
- 内腔や流路に溜まった粉:コンフォーマル冷却流路、軽量化ラティス、深穴といった構造では、粉が中に詰まりやすく、目視では分からない。
- 粉末床と貯蔵槽:空にしてふるい分けし、再利用比率を決める必要がある。
部品の清掃が不十分だと、軽ければ後続の熱処理時に残留粉末が表面に焼結し、重ければ内腔の粉詰まりで流通性能が基準を満たさなくなる。貯蔵槽の管理が不十分なら、次バッチの粉末敷きと溶融池の安定性に直接影響する。
一般的な清掃手段とそれぞれの限界
清掃手段に「万能の一手」はなく、通常は部品構造に応じて組み合わせて使う:
- 吸引と負圧清掃:最も基本的な手段で、開放表面や浅い空洞に適する。深い空洞や細い流路には効果が限られる。
- 振動/打撃補助:緩い粉末の脱落を助けるが、すでに軽く接着した粉には効果が一般的。
- 超音波洗浄:液体浸漬に耐えられる部品に適し、複雑な内腔に強みがある。ただし粉末自体にとっては「湿式処理」であり、後で乾燥が必要。
- メディアブラスト/ショットピーニング:粉を清掃しつつ表面も改善でき、外面によく使われる。内腔への到達性はノズルが差し込めるかによる。
実務的な判断はこうだ:まず部品の最も隠れた特徴まで清掃できるかを見て、それから手段を決める。内腔が全く清掃できないなら、多くの場合問題は設計段階に戻る——清粉孔を設けるか、後続の機械加工で貫通させることを想定する。
回収粉末のふるい分けと混合比率が、なぜ次バッチに影響するのか
回収粉は「そのまま戻して使い続ける」ほど単純ではない。粉末は何度も循環すると、粒径分布、酸素含有量、流動性、球形度が変化する。業界の一般的なやり方は、回収粉をふるい分けして微粉と塊を除去し、一定比率で新粉と混合する。混合比率、ふるい目、循環回数といったパラメータは、材料規格と装置メーカーの推奨によって決まることが多く、固定値ではない。
これが粉末管理がしばしば独立して語られる理由でもある:それは10個目と1個目が同じ部品かどうかを決める。小ロット試作では影響が目立たないかもしれないが、量産や性能一貫性に敏感な場面に入れば、粉末状態は記録・管理すべき変数になる。一部の自動粉末処理システムの価値もここにある——人手の介入を減らし、汚染を抑え、粉末の完全性を保つ。
この環がうまくいかないと、後続のすべての熱処理・表面処理が「入荷状態不明」の上に築かれることになり、問題の切り分けが難しくなる。清掃が完了して初めて、部品は本当に次の工程へ進む:サポート除去と応力除去である。具体的な部品について清掃と後処理ルートを相談したい場合は、見積もり入口で構造も一緒に送って評価してもらえる。
サポート除去と応力除去:熱処理の前に部品を「緩める」
前節で粉末を清掃し、部品表面はきれいになったが、内部にはまだ張り詰めた力が残っている——それは印刷プロセスが残した残留応力である。金属3Dプリントの熱源は同じ層、同じ領域を繰り返し走査し、溶融池は急速に冷却・収縮し、隣の旧パスがそれを引き止め、各層が次の層に「ぜんまいを巻いて」いる。レーザー粉末床溶融(LPBF)品では特に顕著で、厚いほど、基板に近いほど応力が集中する。この力が解放されないと、後でサポートを切る、旋盤に載せる、さらには数日置くだけでも、部品は自ら変形しうる。
したがって、しばしば混同される二つの事柄を区別すべきである:サポート除去(機械的除去、ワイヤカット切断、機械加工で接続点を切る)と応力除去焼鈍(材料の再結晶温度以下に加熱して保温し、応力をゆっくり解放する)。前者は物理的な接続の分解であり、後者は熱処理の入門課である。順序は通常、逆にできない。
なぜ先にサポートを切ると問題が起きるのか
サポート自体が拘束である。部品がサポートと一緒にある状態は、支えられ引っ張られているようなもので、応力が構造内に「閉じ込め」られている。剪断ニッパーやワイヤカットでサポートを緩めると拘束が消え、応力が再分布し、部品が片側に反る可能性がある。薄肉部品、長い片持ち、大きな平面は切断の瞬間に「跳ね」が最も起きやすく、寸法が0.数ミリずれる。肉眼では分からないかもしれないが、組付け面はすでに傾いている。
直接CNC精加工に進む場合も同様である。クランプ力に残留応力が重なり、一層切削するたびに応力平衡が崩れ、部品が動き、寸法チェーンがどんどんずれていく。剛性の高い厚実部品への影響は比較的小さいが、細長い、薄肉、中抜き構造ではほぼ必然である。
順序をどう組むか:剛性と後工程で決める
- 剛性の高い厚実部品:サポート除去→応力除去焼鈍→精加工。順序は比較的自由で、焼鈍は主に寸法安定性を保つため。
- 薄肉/細長/大平面部品:まず応力除去焼鈍(サポートまたは一部サポート付きのまま)、次にサポート切断、最後に精加工。部品がまだ支えられているうちに応力を先に解放させる。
- ワイヤカットで切断する部品:切断自体が一度の応力解放であり、切断後にもう一度応力除去を行うのが望ましい。特に後工程で精密研削する基準面に対して。
- 後工程でHIPや溶体化時効を行う部品:応力除去は熱処理フローに統合できるが、工程担当者と制度を確認し、焼鈍を重複させて結晶粒を粗大化させないこと。
ここで判断の手がかりを一つ示す。図面上の重要寸法公差が±0.05 mm以内、または部品に明確な平面度・平行度の要求があるなら、応力除去焼鈍を工程に組み込み、変形しないことに賭けてはならない。温度、保持時間、昇温速度については、材料牌号(チタン合金、ステンレス鋼、アルミニウム合金、ニッケル基合金で大きく異なる)と断面厚さに依存し、材料規格と図面に従って確認すべきパラメータであり、流用はできない。
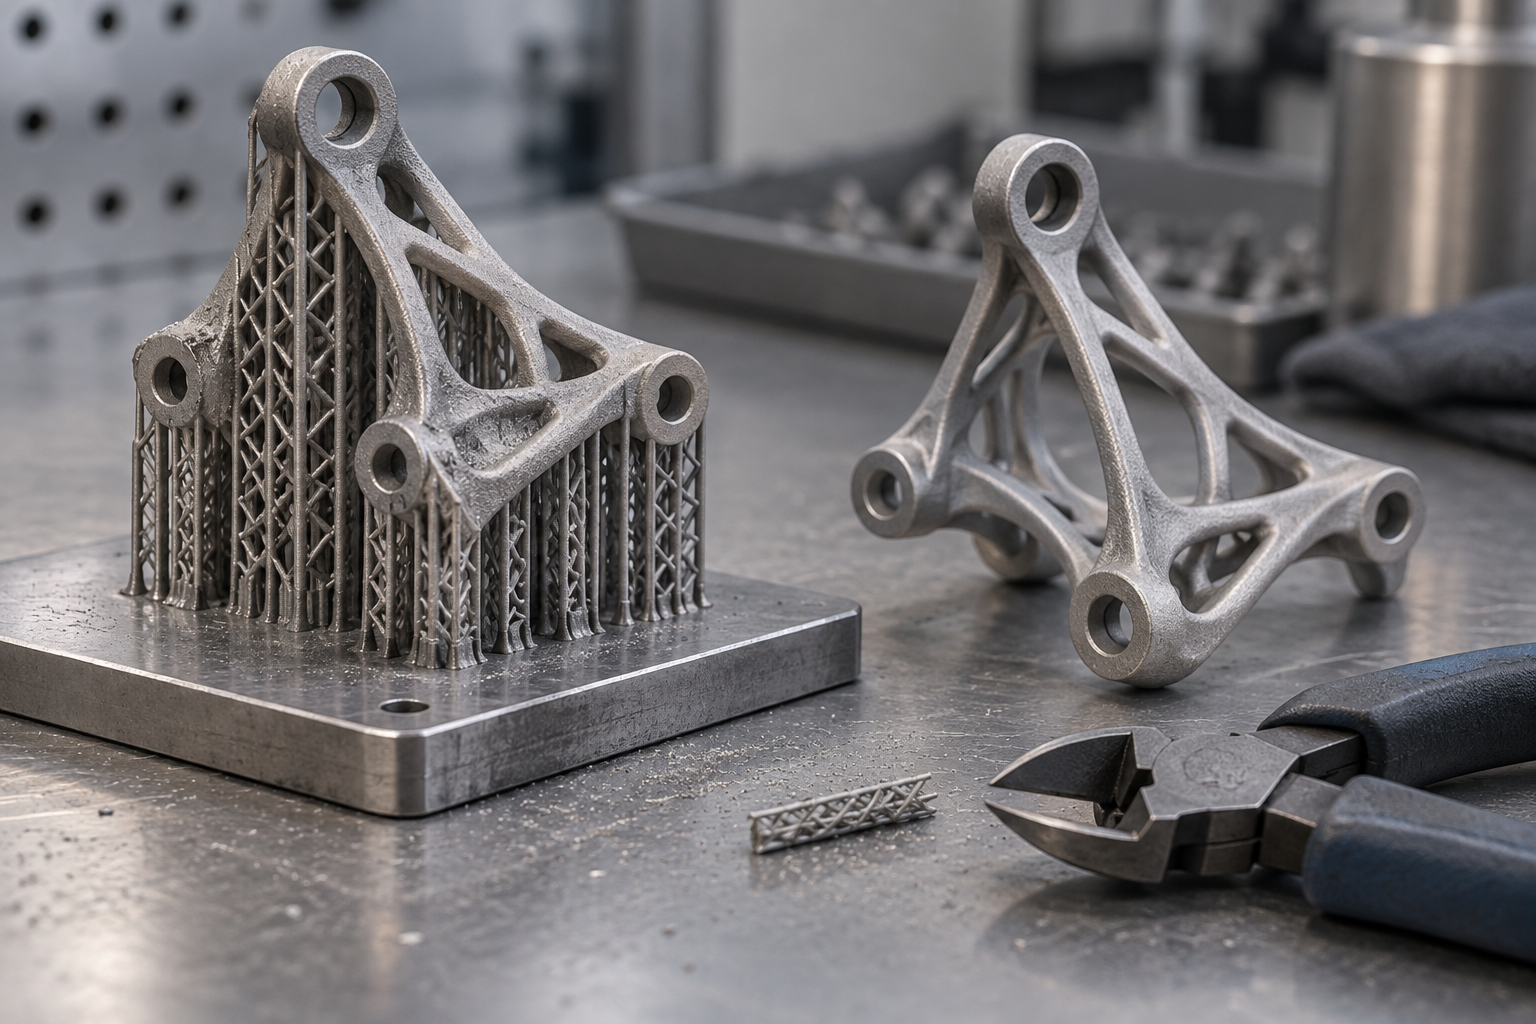
一言で締めくくると、サポート除去は「物理的拘束を緩める」ことであり、応力除去は「内部拘束を緩める」ことである。金属3Dプリント後処理において、この二つの工程のどちらを先にするかは、後でどの熱処理を選ぶかよりも最終寸法に影響することが多い。順序が正しければ、その後の熱処理と精加工に安定した基準が生まれる。
熱処理:内部応力を除去し、性能を調整する「基礎科目」
応力除去焼鈍が担うのは「部品を緩める」ことであり、本格的な熱処理が担うのは「部品を使いやすくする」ことである。金属3Dプリントの溶融—凝固過程は非常に速く、結晶粒は不均一に成長し、組織は平衡状態から外れる。同一バッチの部品を炉で一度正しく熱処理する方が、印刷パラメータを何度も微調整するよりも性能の上限を決めることが多い。したがって金属3Dプリント後処理を語る上で、熱処理の環は避けて通れない。
焼鈍、溶体化+時効、焼入れ+焼戻しはそれぞれ何をするのか
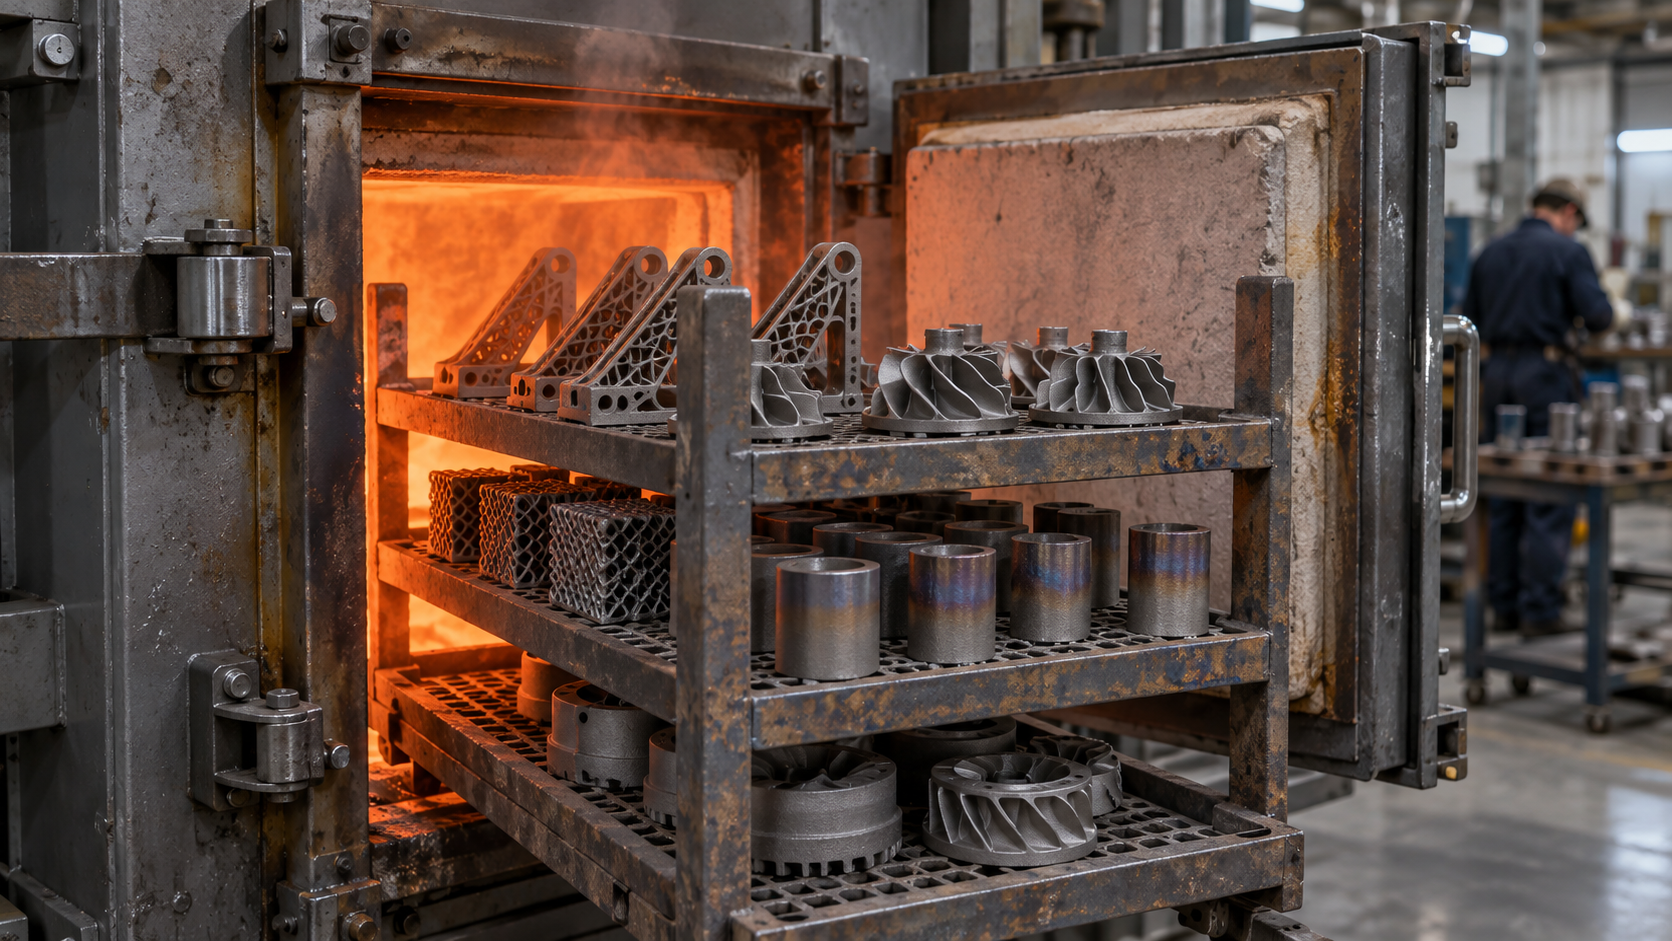
焼鈍は最も温和な段階である。一定温度まで昇温して保持した後、徐々に冷却し、主な目的は残留応力の除去、組織の軟化、寸法の安定化である。高い強度を追求するのではなく、その後の機械加工や使用中に部品が勝手に変形しないようにする。
溶体化+時効はアルミニウム合金、ニッケル基合金、一部のチタン合金の「得意技」である。まず強化相を基体に溶かし戻し(溶体化)、次により低い温度でそれらを微細な粒子として析出させる(時効)。これにより強度と硬さが上がる。金属プリント部品は凝固速度が速いため、それ自体が非平衡組織を持つことが多く、溶体化処理はついでに組織を均一な状態に戻すことができる。
焼入れ+焼戻しは主に鋼と一部のチタン合金に用いられる。焼入れは高温組織をマルテンサイトとして「凍結」させ、硬さは高いが脆い。焼戻しでそれを靭性と強度のバランス点に戻す。航空宇宙構造部品は焼入れ+焼戻しのような調質路線を伴うことが多く、金型や熱間工具は焼戻し後の硬さと赤熱硬さ——すなわち高温下でも硬さを保持できるか——をより重視する。
熱処理で変えられるもの、変えられないもの
変えられるのは内部応力、結晶粒径、相組成、そしてそれに伴う強度、硬さ、塑性、疲労性能である。結晶粒の微細化は特に価値がある。同じ材料でも結晶粒が細かい方が、強度と靭性は通常ともに優れる。寸法の安定化も確実な利益である。部品はその後の機械加工や使用中に「ずれ」にくくなる。
すでに存在する内部の気孔や引け巣は、なくすことはできません。熱処理で孔を「溶接」することはできないため、この点は熱間等静圧プレス(HIP)に任せる必要があります。また、熱処理は変形や酸化を引き起こし、炉温が高いほど、冷却速度が速いほど、部品は反りや寸法ずれを起こしやすくなります。そのため、熱処理と精密加工の順序は事前に明確にしておく必要があります。通常は先に熱処理を行い、その後で重要な面を機械加工します。せっかく熱処理で整えた寸法を、また削り取ってしまわないようにするためです。
選択の根拠:材料牌号、断面寸法、使用箇所
熱処理条件を選ぶ出発点は、部品の形状ではなく材料牌号です。同じ炉でも、チタン合金とアルミニウム合金ではプロセスウィンドウが大きく異なります。同じ牌号でも、薄肉部品と厚肉部品で同じ曲線をそのまま適用することはできません。断面寸法は保持時間と冷却速度を決めます。厚肉部品で内部まで冷え切らない場合、心部の性能は表面とは別物になります。
次に用途を見ます。外観部品や非荷重部品では、応力除去焼鈍で十分なことがよくあります。荷重部品や疲労寿命に敏感な部品にこそ、溶体化+時効や調質といった完全な熱処理が必要です。金型や熱間工具では、硬さと赤熱硬さを優先します。業界でよく行われるのは、熱処理条件を材料規格、図面要求、熱処理業者と共同で確認する方法です。具体的な温度、保持時間、冷却速度、炉冷/空冷の方式はすべて工程文書に記載すべきであり、経験で数値を一つ決めるものではありません。図面を受け取ったら、まず二つのことを確認します。材料規格で推奨される熱処理条件と、部品上のどの面が後工程で精密加工されるか——これが熱処理前にどれだけ余肉を残すかを決めます。
熱間等静圧プレス:本当に必要なのはどんなときか?
それが実際に変えるもの
万能な修復ではなく、必須項目でもない

表面処理:層の痕跡除去から耐食・耐摩耗性の向上まで
金属3Dプリント部品を装置から取り出したとき、その表面状態は「完成品」という言葉とはほど遠いことがよくあります。レーザー溶融によって残った層の痕跡、未溶融の粉末粒子、サポート除去後の破断面のバリ、そして熱応力による微細な反り——これらはすべて部品の表皮にあります。金属3Dプリント後処理における表面処理工程が解決すべきは、この粗い表面から使用可能な表面への移行です。
しかし表面処理には見落とされやすい前提があります。それが何を解決するかは、部品が何に使われるかによって決まります。同じ装置で印刷された二つの部品、一つは外観展示用、もう一つは腐食環境下の油圧バルブボディに取り付けられる場合、それらの表面処理方案はまったく異なる可能性があります。

積層痕の除去と美観:研磨、ポリッシュ、サンドブラスト、電解研磨
積層痕の除去は表面処理の中で最も直感的な部類です。金属プリント部品の積層痕の深さは積層厚さと印刷パラメータによって決まり、通常は粗いものから細かいものへと段階的に研磨する必要があります。業界でよく行われる方法は、数百番の研磨紙から始め、徐々に数千番まで進めるというものです。高番手で研磨すると表面はより光沢を帯び、鏡面効果に近づきます。ここでのキーワードは「段階的」です。中間の粒度を飛ばして直接高番手にすると、前の工程の傷がかえって表面に押し込まれ、後から除去するのが難しくなります。
研磨の後は通常、ポリッシュを組み合わせます。手作業のポリッシュは形状が単純で触れられる外表面に適しています。複雑な内部空洞や深い隙間は研磨紙を差し込むのが難しいため、その場合はメディアブラスト、砥粒流動研磨、または電解研磨の方が現実的です。メディアブラストは同時に、サポート根部の残留粉末や表面に付着した粒子も除去でき、一石二鳥です。
サンドブラスト自体にも段階があります。粗い砂は積層痕を速く除去しますが表面はやや暗くなり、細かい砂は表面がより均一になりますが効率は低くなります。選択の基準は、部品の外観要件と、後工程でコーティングが必要かどうかです。コーティング前は通常、鏡面までポリッシュする必要はなく、むしろ密着性を確保するために一定の粗さが必要です。
機能性表面処理:陽極酸化、めっき、不動態化、窒化
部品が腐食、摩耗、または繰り返しの摩擦にさらされる場合、表面処理の目標は「見た目」から「耐久性」へと変わります。アルミニウム合金部品には陽極酸化がよく行われ、表面に緻密な酸化皮膜を生成して耐食性と硬度を高めます。めっきは金属部品の表面にニッケルやクロムなどのめっき層を析出させ、耐食性と装飾性を両立できます。ステンレス部品には不動態化がよく用いられ、化学的方法で表面の遊離鉄を除去し、不動態皮膜の完全性を回復させます。
窒化は別のカテゴリに属します。それは単に表面を覆うだけでなく、窒素を表層に浸透させて硬化層を形成します。表面硬度が高く、心部が靭性を保つ必要がある場面、たとえば金型インサートや耐摩耗ガイドレールに適しています。この種のプロセスは材料に対する選択性があり、すべての金属プリント材料に適用できるわけではありません。
表面処理は独立した工程ではなく、前段のサポート除去、熱処理、熱間等方加圧(HIP)と順序関係があります。たとえばHIP後は表面が変化する可能性があり、表面処理方案を再評価する必要があります。また、陽極酸化の前に研磨が不十分だと、酸化後にかえって傷が強調されます。金属3Dプリントの後処理は各工程が次の工程の条件を整えており、表面処理は通常、チェーンの中でも後ろの方のステップの一つです。
精密加工と検査:部品を最終寸法と検収基準に到達させる
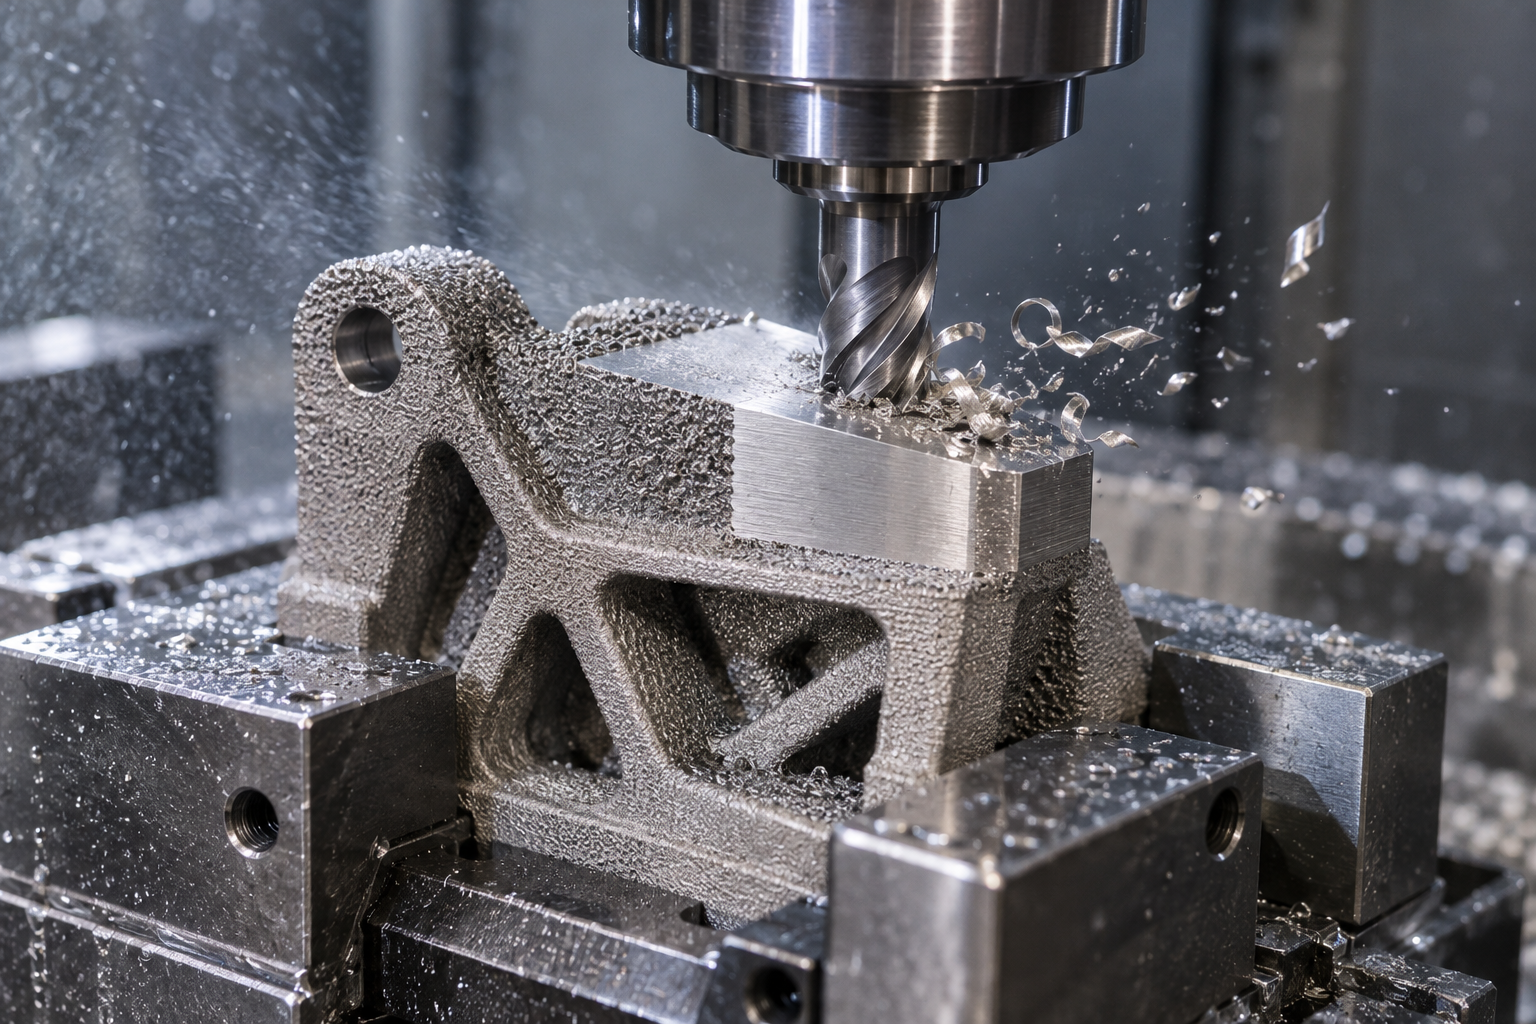
熱処理、表面処理が終わると、多くの金属3Dプリント部品はすでに「それらしく」見えますが、検収基準まではまだ最後の一区間が残っていることがよくあります。理由は簡単です。積層造形は複雑な形状を一度に積み上げるのは得意ですが、嵌合寸法を公差帯にしっかり収めるのは得意ではありません。摩擦、シール、締結、回転に依存する機能面は、基本的に後工程の機械加工で担保する必要があります。このステップは補習ではなく、部品が組み付けられるか、動くかどうかを決める重要な工程です。
後処理の後になぜさらに機械加工を行うのか
プリント状態の部品の典型的な精度は、業界では一般に±0.1mm程度またはそれより広い範囲です(具体的な値はプロセス、材料、構造によって異なり、図面とサプライヤーに確認する必要があります)。このレベルは外装を取り付けたり、ブラケットを作ったりするには十分ですが、軸受部、ねじ穴、シール溝、位置決めピン穴、歯車噛み合い面などの位置では、通常より厳しい寸法公差と幾何公差が求められます。同軸度、直角度、平面度は、印刷パラメータを調整するだけでは出せず、CNC旋削・フライス加工で保証する必要があります。そのため一般的な方法は、印刷時に重要な面にあらかじめ0.3~0.5mm程度の機械加工代を残し、その後工作機械で精密仕上げを行うというものです。残しすぎると切削できず、残しすぎると時間と材料が無駄になります。この取り代の値は図面に明記するか、加工側と一緒に決めることをお勧めします。
どの特徴に取り代を残す必要があるかを判断するには、次の3つの手がかりに沿って進められます。一つ目は嵌合関係——他の部品と密着、挿入、しまりばめするすべての面。二つ目は運動機能——軸受、ガイドレール、歯車の工作面。三つ目はシールと締結——Oリング溝、ねじ、フランジシール面。逆に、純粋な外観面、非嵌合の補強リブ、内部流路には通常、取り代を残す必要はなく、残すとかえって取り代除去の手間が増えます。金属3Dプリント後処理のこのステップは、本質的に「形状が正しい」を「寸法が正しい」に格上げすることです。
積層造形部品の検査の特殊性:外は見えるが中は見えない
検査工程では、積層造形部品は従来の鍛造品や鋳造品とは異なります。従来の素材は内部欠陥を鍛造や鋳造プロセス自体で制御しますが、金属プリントは層ごとに溶融凝固するため、内部に未溶合、気孔、引け巣などの欠陥が生じる可能性があり、その位置も部品内部に隠れていることがよくあります。そのため、通常の寸法検査——ノギス、マイクロメータ、三次元測定機(CMM)——に加えて、荷重を受ける部品や疲労寿命に敏感な部品では、しばしば非破壊検査を補う必要があります。産業用CTは内部の空隙分布を可視化でき、超音波、浸透探傷、放射線検査にはそれぞれ適した場面があります。実施するかどうか、どのレベルまで行うかは、部品の使用条件と検収基準によって決まり、すべての部品にCTが必要なわけではありません。
3Dスキャンにはここで独自の用途があります。プリント部品は薄肉部で反りやすく、長いオーバーハング部で垂れやすいですが、これらの変形はノギスでは測れません。しかし3Dスキャンは実際の点群とCADモデルを重ね合わせ、カラーマップでどこに偏差があるか、どれだけ偏っているかを直感的に示せます。初品確認、ロット抜き取り検査、リバース比較の際には、この「全体偏差の可視化」が点ごとの測定よりも効率的です。CMMの精密測定を代替するものではありませんが、部品全体が正しい方向に偏っているかどうかを素早く教えてくれます。
このステップを一言で締めくくると、金属3Dプリントの後処理は精加工と検査の段階に至って、初めて「プリントされた形状」を「検収できる部品」に変えるのです。前のいくつかのステップが管理するのは性能、外観、内部品質であり、このステップが管理するのは部品と図面の最後の1ミリの差です。この1ミリの差が、部品が取り付けてすぐ使えるか、それとも取り付けた途端に問題が起きるかをしばしば決めます。
選び方:部品の用途から逆算して後処理の組み合わせを決める
金属3Dプリントの後処理が選定の段階に来ると、最もよくある間違いは「工程の流行度で並べる」ことです。熱間等方加圧が良いと聞けば何でも一度は通したくなり、電解研磨が美しいと聞けば何でも手配したくなります。本当に使える考え方は逆です。まず部品がどこで使われるかに答え、そこから逆算して必要な工程を導き出します。4つの問いをはっきりさせれば、組み合わせはほぼ決まります:使用環境、荷重タイプ、外観と組立精度、コストと工期。
4つの次元を、1つずつはっきりさせる
- 使用環境:腐食性媒体、長期高温、往復摩耗に触れるか?腐食があれば不動態化、陽極酸化、またはコーティングを優先;高温があれば熱処理制度をまず確立させる;摩耗面があれば窒化や局部硬化を検討します。
- 荷重タイプ:静的荷重、疲労、衝撃では内部品質への要求が全く異なります。疲労寿命に敏感な荷重支持部品こそ、熱間等方加圧を日程に載せる価値があります;一般的な静的荷重構造部品では、応力除去焼鈍と寸法安定性をしっかりやる方が現実的であることが多いです。
- 外観と組立精度:露出した装飾面は研磨・鏡面仕上げまで考慮する必要があります;嵌合面、ねじ、軸受部、シール面は機械加工代を残し、後工程のCNCで保証しなければなりません。
- コストと工期:工程を1つ追加するごとに時間と費用を計算する必要があります。業界でよくあるのは、後処理が総コストのかなりの割合を占めることです——具体的にどれだけかは部品の複雑さと精度要求によります。見積もりの前に「この工程は本当の問題を解決するのか」と一度問いかけてみましょう。
3つの典型的なルート、3種類の部品に対応
上記の次元を具体的な部品に落とし込むと、おおよそ3つのルートに収束します。それらは標準的な答えではなく、判断の出発点です。
- 外観展示部品/非荷重支持部品:サポート除去 → 応力除去焼鈍(薄肉または大平面部品は実施を推奨)→ 研磨・研磨またはサンドブラスト → 任意で陽極酸化、電気めっき着色。重点は表面の均一性と層痕のなさにあり、内部品質は通常の管理で十分です。
- 荷重支持構造部品/疲労敏感部品:応力除去焼鈍 → 熱間等方加圧(内部品質要求が高い場合)→ 溶体化+時効または焼入れ+焼戻し → 重要面のCNC精密加工 → 非破壊検査。このルートは工程が多く期間も長いですが、その代わりに内部緻密性と機械的特性の信頼性が得られます。
- 流路部品/内部空洞が複雑な部品:粉末清掃と内部空洞の残留粉末処理を十分に行う必要があります → 応力除去焼鈍 → 内部空洞の表面処理(媒体サンドブラスト、電解研磨、化学研磨は材料と流路寸法に応じて選択)→ インターフェース面の精密加工と流量検査。内部空洞の研磨は手作業では難しく、代替手段の実現可能性を事前に加工業者と確認する必要があります。
これら3つのルートのうち、「1つの工程だけやって終わり」というものはほとんどありません。金属3Dプリントの後処理は本質的に組み合わせであり、熱処理は内部性能を、表面処理は外観と耐食・耐摩耗を、精密加工は最終寸法を管理し、それぞれが一部分を担い、どれか1つが欠けても検収段階で行き詰まる可能性があります。

よくある質問
以下のいくつかの質問は、読者が前述のいくつかのプロセスチェーンを読んだ後に最もよく追及するものです。回答はできるだけ判断根拠を示し、絶対的な約束はしません。
金属3Dプリント部品が出炉した後、研磨とバフ研磨だけでそのまま使えますか?
多くの場合、不十分です。研磨とバフ研磨は表面だけを変えるもので、内部応力、内部ポロシティ、重要な嵌合面の寸法問題は解決できません。部品が外観展示のみで、荷重を受けず、組み付けもない場合は、サポート除去と表面処理で足りるかもしれません。しかし、嵌合、シール、疲労、荷重が関わる場合は、通常、応力除去、熱処理、さらには熱間等方加圧(HIP)や精密加工まで工程に組み込む必要があります。判断の出発点は、部品がどこで使われるかであり、先に工法を選ぶことではありません。
サポート除去と応力除去焼鈍は、どちらを先にしますか?
通常は先に応力除去を行い、その後でサポートを切断します。特に剛性が低く、薄肉で、スパンが大きい部品ではその順序が重要です。プリント工程の熱サイクルは部品内に残留応力を残します。先にサポートを切ると部品が拘束を失い、応力解放時に反りや割れが発生しやすくなります。剛性が十分に高い厚肉部品では順序を柔軟にできますが、具体的な段取りは部品構造に応じて加工側と確認することを勧めます。一律に決め打ちしないでください。
熱間等方加圧(HIP)は、すべての金属3Dプリント部品に一度行うべきですか?
いいえ。熱間等方加圧は主に、内部品質への要求が極めて高い場面を対象とします。たとえば荷重部品、疲労寿命に敏感な部品、医療用の重要部品などです。内部ポロシティ、収縮孔、微小亀裂を閉じることができ、業界では一般的に緻密度は100%に近づき得ると表現されますが、具体的な効果は材料と工法に依存します。また寸法や表面にも影響するため、通常は余肉を残し、後続の精密加工と組み合わせる必要があります。内部品質への要求が一般的な部品では、実施するとコストの無駄になる可能性があります。
表面処理はどの程度まで行えばよく、十分かどうかをどう判断しますか?
用途によります。外観のみが要求される場合は、数百番手まで研磨し、さらにバフ研磨すれば通常は許容されます。耐食性や耐摩耗性が要求される場合は、陽極酸化、めっき、不動態化、窒化などの機能性処理を検討します。シールや嵌合の要求がある場合は、表面粗さを図面に記載して検収することがしばしば必要です。研磨では、やすりの粒度を数百番手から数千番手へ段階的に上げていきます。高番手の表面はより光沢が出ますが、複雑な内部空洞や深い隙間は手作業での研磨が困難であり、その場合はメディアブラストやバフ研磨の方が現実的です。最終的には図面指示と検査結果に基づきます。
後処理の後になぜCNC精密加工を行うのですか?
なぜなら、付加製造による寸法精度と幾何公差は、通常、嵌合面、ねじ、軸受部、シール面などの特徴の要求を満たさないからです。これらの箇所には一般に機械加工余肉を残し、後処理完了後にCNC旋削・フライス加工で公差を確保します。また、付加製造部品の内部欠陥には非破壊検査が必要で、幾何偏差は3Dスキャン照合を利用できます。どの特徴に余肉を必ず残すべきかは、図面作成段階で加工側とすり合わせておくのが最善です。後処理が終わってから切削する材料がないと気づく事態を避けられます。
Key takeaways
- 金属3Dプリント部品は炉から出た後、通常そのままでは使用できない:内部応力、空隙、粗い表面、付着粉末、寸法偏差が存在する可能性がある。
- 後処理は単一工程ではなくチェーンである:粉末除去と回収 → サポート除去/応力除去 → 熱処理または熱間等方加圧 → 表面処理 → 精密加工と検査。
- 3種類のプロセスが3種類の課題を解決する:熱処理は性能を調整し内部応力を除去し、熱間等方加圧は内部欠陥を圧縮して緻密性を高め、表面処理は外観、耐食性、耐摩耗性を改善する。
- 選定は部品の最終用途から逆算すべきである:使用環境、荷重タイプ、外観要件、組立精度、コストと工期が組み合わせ方法を共に決定する。
- 粉末処理は最も見落とされやすいが、印刷品質、操作安全、量産の安定性に同時に影響する。



