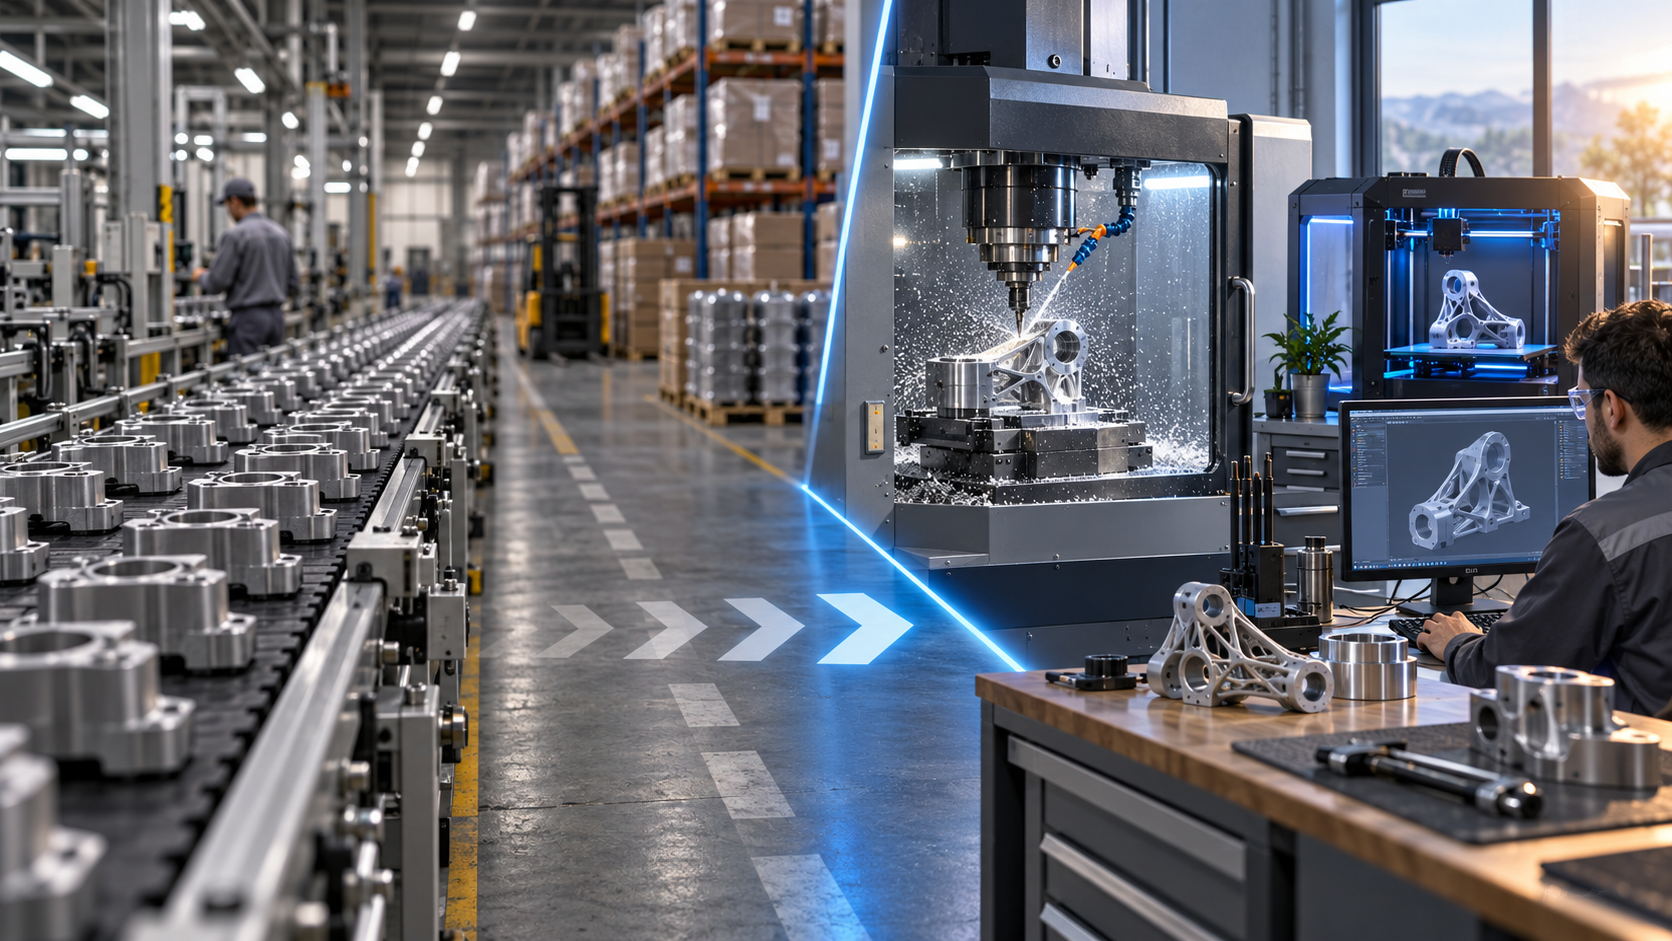
オンデマンド製造とは何か:まずプッシュ型生産とプル型生産を区別する
製造と聞いて多くの人が思い浮かべるのは、ずらりと並んだ生産ライン、山積みの部品箱、そして年間計画に沿って組まれた生産量の表でしょう。工場はまず今年どれだけ売れるかを予測し、それから何ライン稼働させ、どれだけ材料を備え、どれだけ完成品在庫を抱えるかを決めます。この論理は100年以上にわたって機能し、現代工業を確かに支えてきました。しかしそれには前提があります。需要がおおむね予測可能でなければならないのです。市場の好みが変わり、注文が急増減すると、予測が外れた代償は倉庫に売れ残る品と帳簿に圧迫される現金になります。
オンデマンド製造(on-demand manufacturing)は、まさにこの前提に挑むものです。受注生産(make-to-order)とも呼ばれ、核心はただ一言に尽きます。実際の注文を受けて初めて生産を開始する。注文がなければ、生産計画も、材料準備も、完成品在庫もありません。生産管理の用語で言えば、これは「プル型」(pull)生産に属します。需要が製品を生産ラインから「引き出す」のです。一方、従来の見込み生産(make-to-stock)は「プッシュ型」(push)に属し、予測が製品を倉庫へ「押し込み」、顧客が買いに来るのを待ちます。
この二つの言葉は抽象的で聞こえますが、その後のほぼすべての違いを決定づけます。プッシュ型生産は販売予測に基づいて生産計画を立て、工場は「私が推測した需要量」に賭けます。プル型生産は注文によってトリガーされ、工場は「すでに確定した需要量」にのみ応答します。賭けに勝てば、規模の経済が極めて低い単価をもたらします。賭けに負ければ、在庫、滞留材料、値引き処分のすべてがコストに算入されます。オンデマンド製造の価値提案全体——低在庫、低無駄、高柔軟性——は、「予測せず、応答するのみ」というこの一つの定義から生まれています。
もう一点、先に明言しておく価値があります。オンデマンド製造は特定のプロセスではなく、生産を組織する一つの方法です。CNC加工で実現することも、3Dプリンティング、板金、手板複製モールドで実現することもできます。それを真に成立させるのは、デジタル化された設計ファイル、オンラインの見積もりと製造可能性フィードバック、そして注文を素早く切り替えられる柔軟な生産能力です。これらの条件はインダストリー4.0とクラウド技術の普及後に初めて本格的に成熟したため、オンデマンド製造は古い概念でありながら、ここ十数年でようやく使いやすくなったのです。

プッシュ型とプル型というこの境界線を理解すれば、後の問いには答えやすくなります。オンデマンド製造は具体的にどう機能するのか、従来の製造よりどこが優れているのか、そしてどの場面では割に合わないのか。これらを以下の節で一つずつ解き明かしていきます。
オンデマンド製造の仕組み:CADアップロードから納品までのフロー
オンデマンド製造がどう機能するかを理解する最良の方法は、定義を見ることではなく、一つの部品を追ってみることです。手元にブラケットの設計があり、まず数個作って組み立てを検証したいとします。従来の経路はメールを送り、見積もりを待ち、何度も確認し、数日経ってもまだ工法の相談をしているかもしれません。オンデマンド製造はこの経路をセルフサービス型の一つの流れに圧縮します。核心はただ一言です。デジタルファイルで生産をトリガーし、見積もりと製造可能性の判断をまず数秒で走らせる。
ステップ1:3Dモデルまたは2D図面をアップロードする
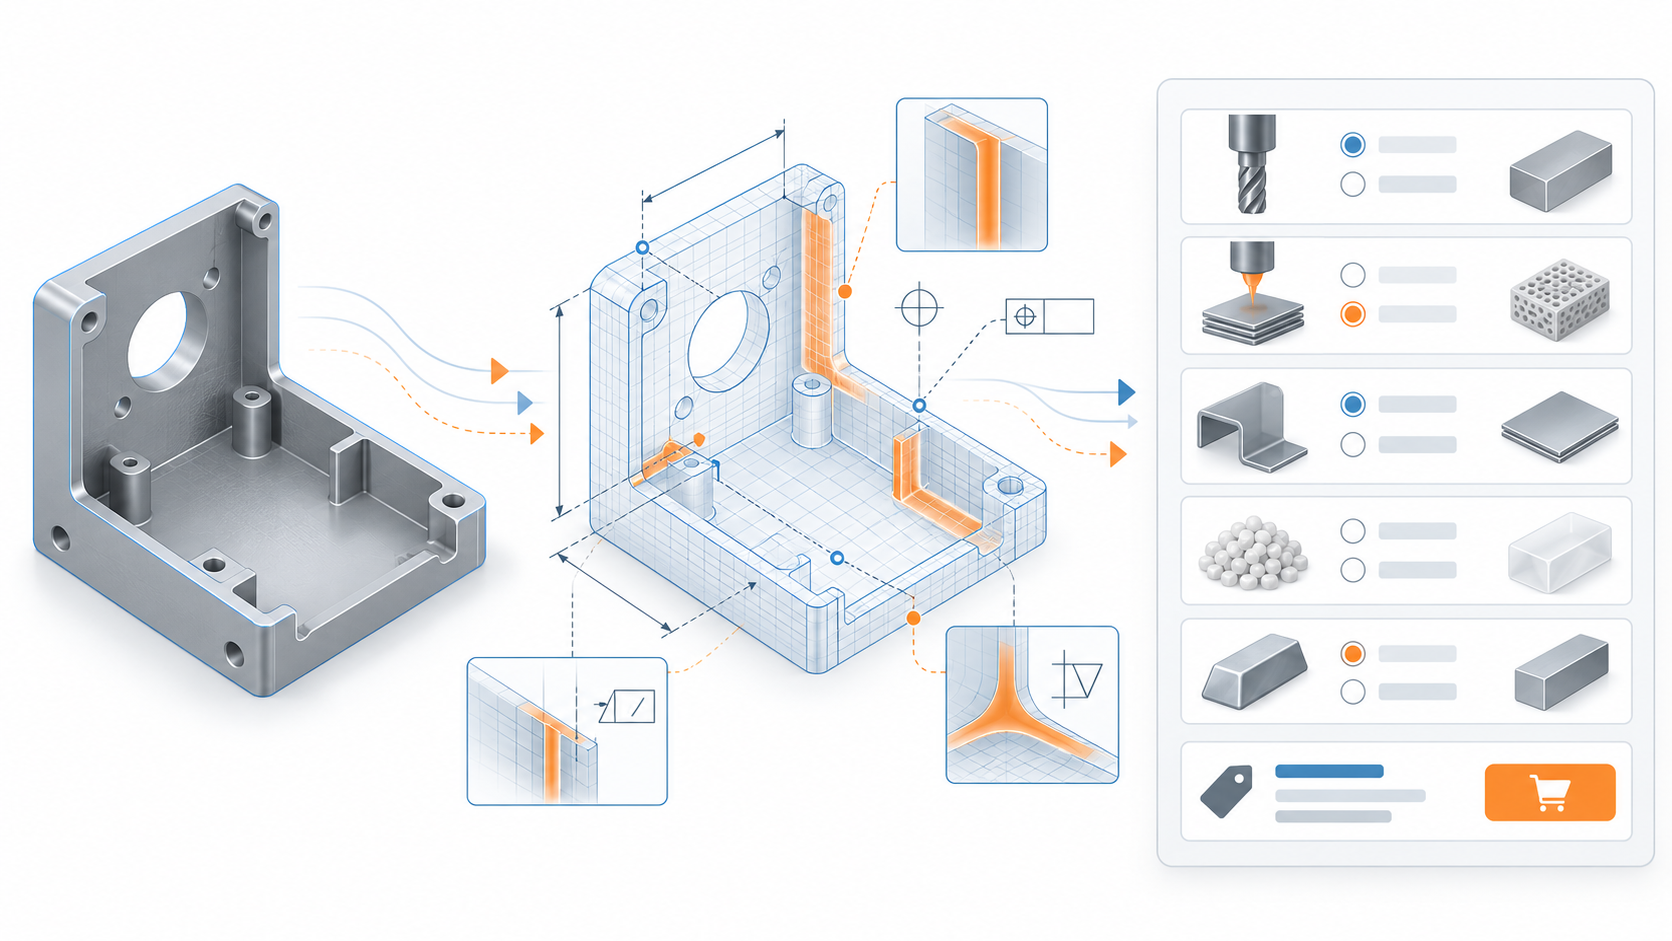
アップロードするのはSTEP、STP、IGESといった汎用3次元形式、またはDWG、DXF、PDFの2次元図面です。システムはまず形状を解析します。ソリッド、肉厚、穴位置、浮いた面、最小特徴寸法を識別します。このステップが重要なのは、かつてエンジニアが肉眼で図面を読む作業を、アルゴリズムによる事前スクリーニングに置き換えるからです。形状に明らかな問題がないか、まず第一関門を通します。
ステップ2:自動DFMフィードバックと見積もり
これがオンデマンド製造を従来の見積もり依頼と区別する鍵となる実現要素です。システムは形状、選択されたプロセス、材料に基づいて、自動的に二つのものを提示します。一つは製造可能性フィードバック(DFM)で、例えば肉厚が薄すぎる、工具が入らない内角、板金の曲げ半径が小さすぎるなどです。もう一つは価格とプロセスの選択肢です。かつてこのやり取りはメールの往復に頼り、しばしば数日を費やしました。今ではページ上でセルフサービスで完結でき、製造可能性の問題も部品を壊してから気づくのではなく、事前に露呈します。オンデマンド製造の図面アップロードから受領までの完全なワークフローでは、この連鎖をより細かく分解しています。
ステップ3:プロセスと材料を選択する
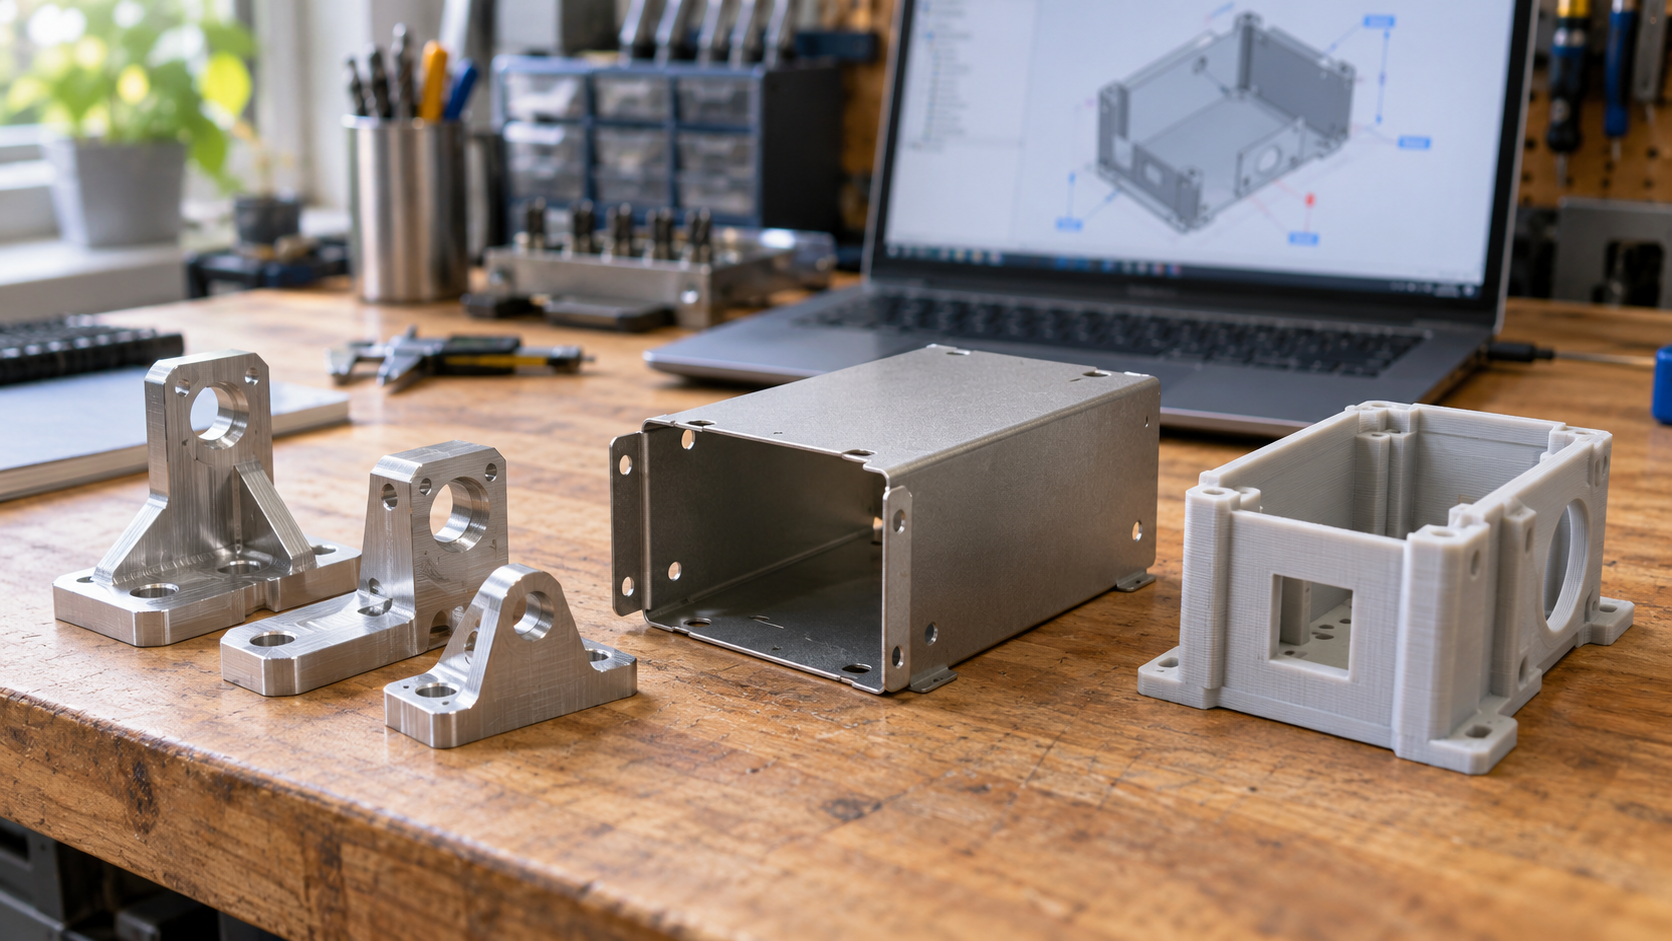
見積もりは固定された一本道ではありません。システムは通常、複数のプロセス選択肢を提示するので、用途に応じて選びます。機能部品で強度が必要ならCNC加工で、アルミ合金やエンジニアリングプラスチックを使います。概念検証や複雑な内部空洞構造なら3Dプリンティングで、FDM、SLA、SLS、MJF、DMLSにはそれぞれ適した領域があります。外装、筐体、ブラケットといった板物なら板金加工で、切断、曲げ、溶接を一通り完結できます。小ロットのプラスチック部品にはさらに二つの道があります。手板複製モールド(真空注型)は数十個のつなぎ量に適し、射出成形は金型を開く必要があり、量産段階になって初めて割に合います。材料の選択肢は材料ライブラリで項目ごとに照合できます。
ステップ4:注文確定、加工、納品
確定後、注文は生産計画に入ります。製造側は図面の公差、表面粗さの要求、検査方案に従って加工し、完了後に後処理(バリ取り、アルマイト処理、ブラスト、熱処理など)を行い、重要寸法の検査記録を出し、最後に出荷します。この連鎖全体で、図面情報が完全であるほど、前のステップの見積もりとDFM判断が正確になります。外形だけを与え、重要寸法や基準を与えなければ、システムは概算見積もりしか出せず、後でやはり人手による確認が必要になります。
このフローをつなげて見ると、オンデマンド製造が「注文してから生産する」ことができるのは、単一の技術によるものではなく、オンライン見積もり+自動DFMフィードバック+デジタル製造プロセスの三者の組み合わせによるものです。見積もりが速ければ、小ロットこそ引き受ける価値があります。DFMが前倒しされれば、手直しが減ります。プロセスがデジタル化されれば、金型を開かなくても部品を出せます。この三条件のどれか一つが欠ければ、オンデマンドモデルは機能しません。
オンデマンド製造と従来の製造の違い:在庫、MOQ、柔軟性、カスタマイズ
在庫の論理:予測のために備蓄するか、ゼロ在庫で生産するか
MOQと規模の経済:オンデマンド製造は絶対的な低価格を追求しない
柔軟性とカスタマイズ:設計変更は金型一式の廃棄を待たなくてよい
オンデマンド製造を支える主要技術:CNC、3Dプリント、板金
CNC加工:金属とプラスチックの機能部品の主力工法
3Dプリント:金型不要、プロトタイプから小ロット試作まで
板金加工:筐体、ブラケット、外装の一般的な経路

オンデマンド製造の利点:在庫削減、廃棄削減、迅速な回転、イノベーション支援
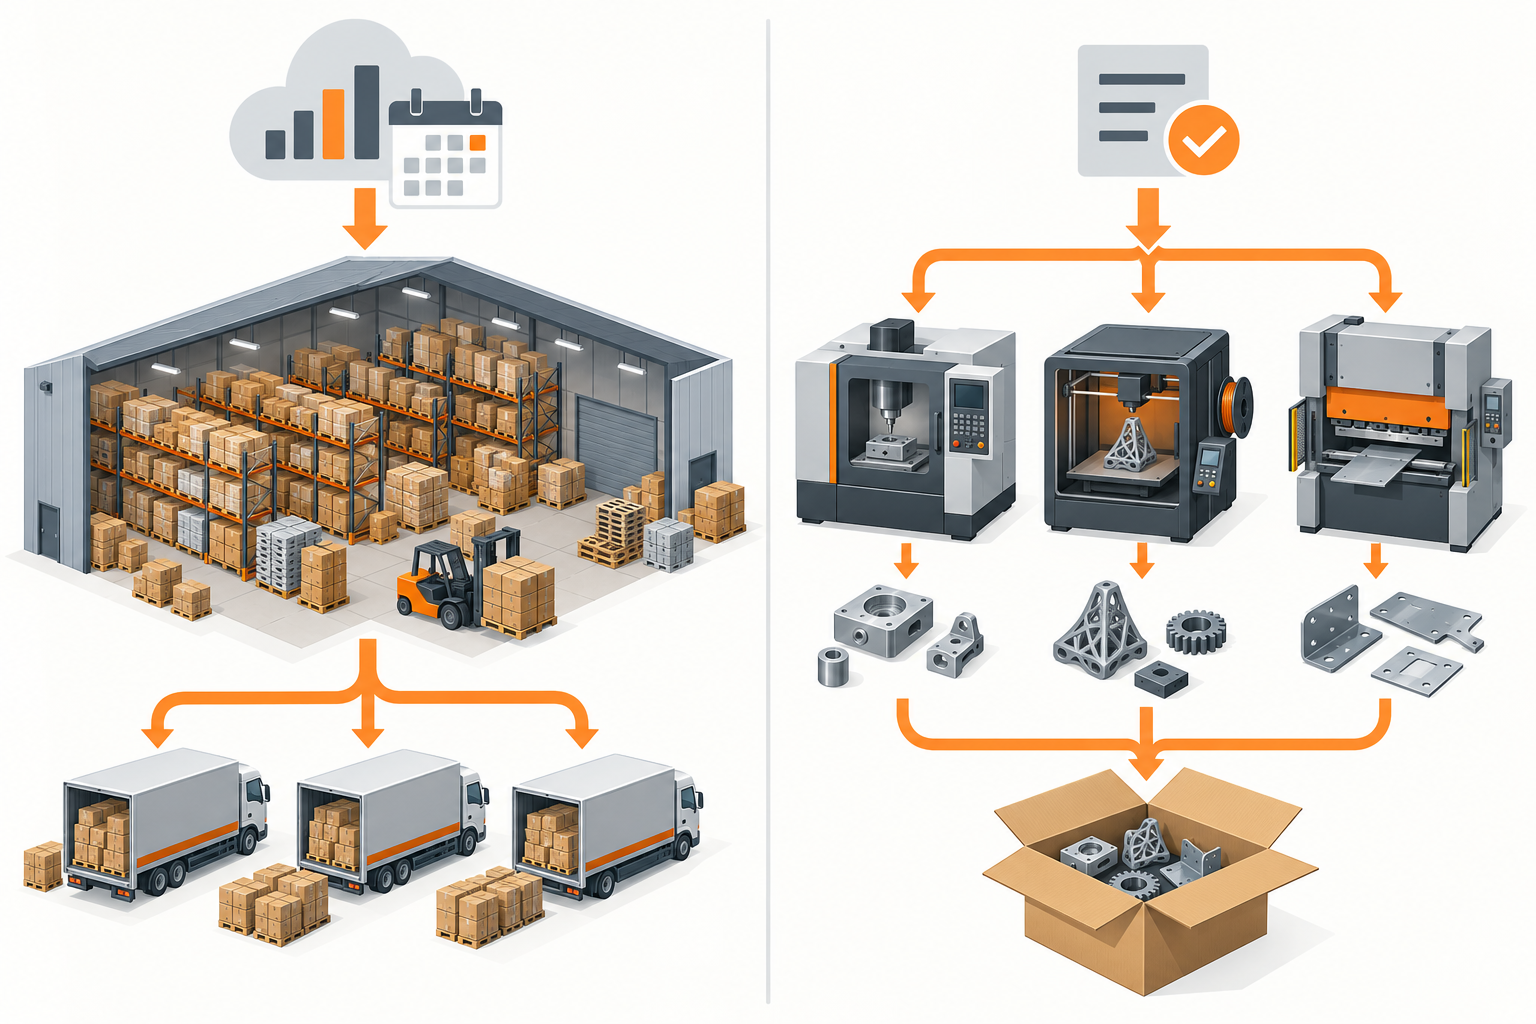
オンデマンド製造の利点を理解するのに、形容詞をたくさん覚える必要はない。ただ一つの主線に戻ればよい。生産は販売予測ではなく、実際の注文によってトリガーされる。在庫、廃棄、回転、反復といった問題は、本質的にすべて「先行生産」から生じる。この先行の一歩を取り除けば、以下の利点は論理に沿って自然に生まれるものであり、無理に貼り付けたラベルではない。
在庫削減:予測のために完成品や半製品を抱え込まない
従来のプッシュ型生産で最も重いコストの一塊は工作機械ではなく倉庫にある。予測のずれ、納期の変動、繁忙期に対応するため、企業はしばしば原材料を先行調達し、半製品を先行して作り、完成品を先行して積み上げる。各層が資金を占め、場所を占め、管理工数を占め、しかも予測が外れればこれらの在庫は滞留品になる。
オンデマンド製造はこの「先行」の層を取り除く。注文を受けてから生産計画を立て、材料はプロジェクトごとに調達でき、完成品はでき次第発送し、まず入庫してから出庫を待つ必要はない。在庫コストの削減はサプライヤーを圧迫することではなく、「不確実な需要のために在庫を備える」こと自体を減らすことによる。資金繰りが厳しい中小企業にとって、この点はしばしば単品の加工費よりも重要である。
廃棄削減は同じコインの裏側である。時代遅れの在庫、改版後に使えなくなった半製品、予測過大により倉庫に滞留した品は、最終的に廃棄または値引き処理に回る。需要トリガー型の生産になれば、こうした廃棄リスクは低下する。同時にデジタル工法自体の材料利用率も改善している。3Dプリントは層ごとに積み上げ、CNCは除去加工であり、両者の廃棄構造は異なるが、どちらも「売れるかもしれない」数量ではなく、実際の個数に応じて材料を投入できる。
迅速な回転と柔軟性:設計は変更でき、生産ラインは待たなくてよい
オンデマンド製造の柔軟性が最も直感的に現れるのはエンジニアリング変更である。従来の量産では、一つの寸法変更が金型を動かし、治具を変え、試作をやり直すことを意味する場合があり、変更コストが高いため、設計はしばしば早く「凍結」を余儀なくされる。オンデマンド方式はデジタルファイル駆動であり、CNCは工具経路の一部を、3Dプリントはスライス層の一部を、板金は展開図の一部を変えれば次の版を出せる。エンジニアリング変更は金型一式の廃棄を待たなくてよい。
回転速度もこの論理の結果である。デジタル工法は金型や専用治具の待ち時間を省き、業界では数日から数週間とされることが多いが、この範囲は工法、材料、後処理、生産計画によって変わり、固定の約束ではない。具体的には図面とサプライヤーによって確認する必要がある。速いというのは「ゼロからの金型製作」に対する相対的なものであり、すべての部品が翌日に届くわけではない。
中小企業とハードウェアスタートアップチームにとってより親しみやすい
オンデマンド製造にはもう一つ見落とされがちな利点がある。それは「賭けのハードル」を下げることだ。従来の量産方式はまず金型費と大量発注に賭けることを要求し、売れなければ埋没費用になる。オンデマンド方式はまず数十点で市場を検証し、うまくいけば増量できる。これは直接的にイノベーションを支援する。ハードウェアスタートアップチーム、研究チーム、企業内の新規プロジェクトは、いずれも小ロットでアイデアを組み立てられ、試験でき、展示できる実物に変えられる。
強調すべきは、これらの利点が無条件ではないことだ。それが成立する前提は「需要変動が大きく、ロットが大きくなく、反復が頻繁」であることだ。需要が高度に安定しロットが非常に大きければ、規模の経済の方が依然として割安である。この点は後述の限界の部分で展開する。
オンデマンド製造の限界と課題:高生産量、IP、サプライチェーン、品質
オンデマンド製造は無料のアップグレードではない。生産の開始条件を「予測在庫」から「実際の注文」に置き換えることで、代償は移転する。単品コスト曲線、知的財産の露出面、上流の材料と生産能力への依存、そして多工法が併存する際の品質一貫性が、いずれも能動的に管理すべき問題となる。これらの境界を先に明確に述べることは、利点だけを列挙するよりも有用である。
高生産量では不経済:単品コスト曲線はオンデマンド方式では優位に立たない
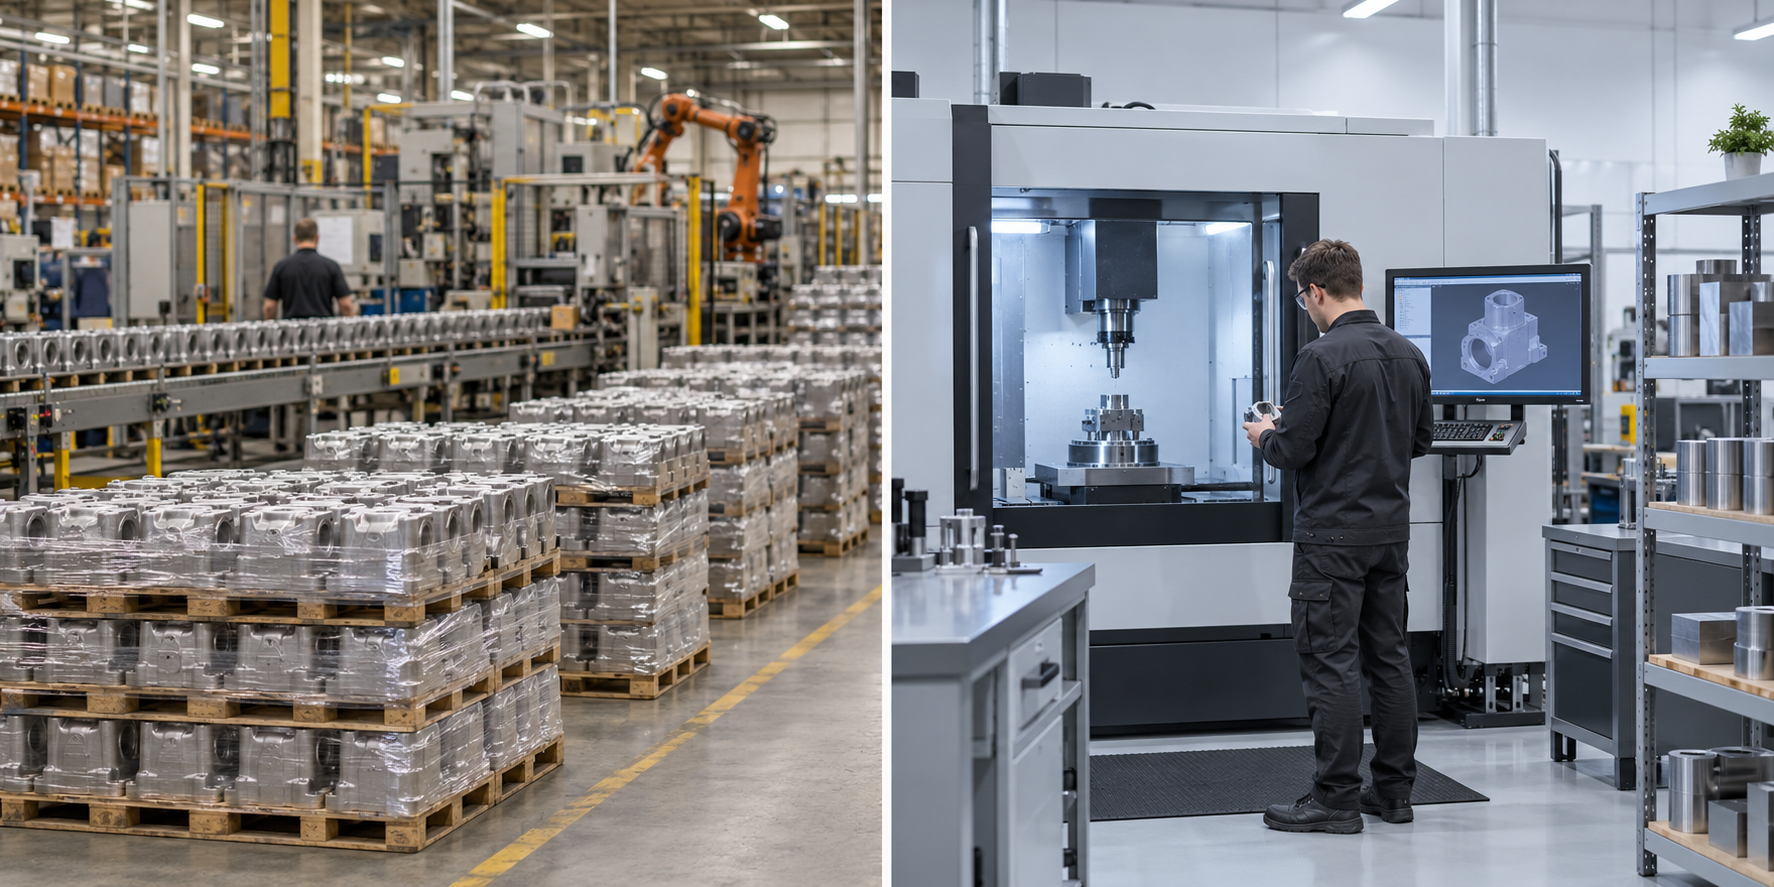
従来の量産の核心的な論理は規模の経済である。金型費、生産ラインの調整、専用治具といった一時的投入は、数千から数万点に薄く配分され、単品コストは数量とともに急速に下がる。オンデマンド製造はこの薄めを飛ばす。射出成形を例にすれば、金型一式のコストは固定であり、500点を作っても50万点を作っても金型費自体は変わらないが、一点あたりへの配分の差は桁違いである。
したがってオンデマンド方式では、単品コストが数量とともに下がる曲線は明らかにより平坦である。業界でよくあるのは、数十点から数百点ではオンデマンドのCNC加工や3Dプリントが金型を開く射出成形より割安なことが多く、数量が数千点以上に上がると射出成形や専用ラインの優位が急速に逆転する。この分岐点は固定ではなく、部品サイズ、材料、公差要件、金型構造に依存し、具体的なプロジェクトで計算する必要がある。同じ図面でオンデマンドの単品価格と金型を薄めた価格をそれぞれ見積もり、比較するのであり、感覚で判断するのではない。極端な場合、オンデマンド方式の短時間での生産能力の立ち上げにも限界がある。小ロットを素早く開始できるが、数週間で数十万点を納品できるとは限らない。
知的財産リスク:図面を製造側に外部送信するため、境界は発注前に画定する
オンデマンド製造はデジタルファイルの流通に依存し、3Dモデルと2D図面は企業内部を離れ、製造側が解析、見積もり、加工するために渡される。この一歩は当然ながら知的財産の露出面を広げる。リスクは「相手が模倣するかどうか」だけでなく、より現実的には、モデルが異なるシステム間を伝わる際に誰が見るか、どれだけ保持されるか、二次配布できるかである。
実行可能な方法はいくつかある。NDAを締結し、契約に知的財産の帰属と秘密保持期間を明記する。重要なアセンブリは完成機モデルではなく必要な部品のみを外部送信する。モデルから加工に関係ない構造情報を削除する。権限管理とアクセス監査の仕組みを持つサービス提供者を優先する。なお、本記事はいかなる特定サプライヤーの秘密保持レベルも評価しない。これらの条項は見積もり段階で逐条確認すべきであり、相手が当然備えていると決めつけてはならない。
サプライチェーン依存:オンデマンド方式も材料供給と生産能力のスケジュールに制約される
オンデマンド製造はしばしば「軽資産、在庫なし」と表現されるが、在庫は完成品側から上流へ移っただけである。特殊な番手のアルミニウム合金、超合金、医療グレード樹脂、特定厚さの板金板材が現物であるかどうかが、プロジェクトを計画通りに開始できるかを直接左右する。材料不足のとき、オンデマンド方式は従来方式より速いわけではない。同様に材料の到着を待たなければならない。
生産能力のスケジュールはもう一層の依存である。オンデマンドのプラットフォームや工場は同時に多数の小口注文を扱い、ある種の工法(例えば5軸CNCや大型SLS)が集中して埋まると、新規注文の待ち時間が長くなる。緩和策は、材料の入手可能性を事前に確認し、図面段階で同等材料への代替案を受け入れ、急ぎの品と通常品を分けてスケジュールすることである。ここでは具体的な納期を約束しない。業界では数日から数週間とされることが多く、具体的には工法、材料、後処理、その時点の生産計画次第であり、発注前に製造側に確認すべきである。

品質管理の課題:多工程が併存する場合、検査基準は事前に取り決めておく必要がある
オンデマンド製造は、しばしば1つのロットの部品が異なる工程、さらには異なる工場に振り分けられて完成することを意味する。構造部品はCNC、外装は板金、検証部品は3Dプリントといった具合だ。各工程のデフォルトの公差帯、表面粗さ、後処理能力はそれぞれ異なる。図面に呼び寸法しか記載されておらず、重要寸法の公差、データム、粗さ要求が指定されていなければ、各社がそれぞれの慣習で実行し、組立時に嵌合の問題が生じる。
制御可能な方法は、品質要求を図面と見積段階に前倒しすることだ。重要寸法の公差帯、データム体系、表面粗さRa要求、および初品検査報告書や全寸法検査報告書が必要かどうかを明記する。どの検査治具を使うか——ノギス、マイクロメータ、プラグゲージ、三次元測定機、それとも専用治具か——を明確にする。板金部品については、曲げ角度公差と溶接後の変形許容範囲を説明する。これらの取り決めが早ければ早いほど、後工程での手直しや揉め事が少なくなる。注意すべきは、サプライヤーによって検査能力や報告書の形式に差があることで、これらは注文確定前に確認しておく必要があり、すべての製造元が同等の検査データを提供できると仮定してはならない。
オンデマンド製造の典型的な用途:航空宇宙、自動車、医療、ロボティクス
これまでにオンデマンド製造がどのように機能し、強みがどこにあり、境界がどこにあるかを述べてきた。しかしこれらはまだ抽象的な概念にすぎない。「なぜオンデマンドが必要なのか」を理解する最良の方法は、それがどの業界で既に常规的な手法となっているかを見ることだ。なぜならこれらの業界には共通点が1つある——需要数量は多くないが、精度、カスタマイズ度、または反復速度への要求が非常に高い。大量生産ラインはこうした場面ではかえって割に合わず、そもそも対応できないことさえある。
航空宇宙:小ロット、高精度、しかも設計変更が頻繁
航空宇宙部品には2つの特徴がある。数量が少なく、要求が厳しい。1機の航空機の構造部品や治具は数点から数十点しか必要ないこともあるが、公差帯は非常に厳しく、材料もアルミニウム合金、チタン合金、ステンレス鋼といった難加工材であることが多い。この組み合わせは従来の大量生産の考え方では全く優位性がない——専用の金型や生産ラインを立ち上げても、数十点作っただけで終わるかもしれない。
ここでのオンデマンド製造の役割は、CNC加工で小ロットの素材から直接完成品を削り出すことであり、金型を開く必要はない。設計変更も常態だ。空力外形の調整、取付穴位置の変更、異なるロットに適合させる治具など、いずれも前版の図面を無効にする。オンデマンド方式では、図面を変更して再見積もり、再スケジューリングすればよく、金型一式が廃棄されるのを待ってやり直す必要はない。限界も明らかだ。ある部品が最終的に量産に入る場合、オンデマンド製造は試作から小ロットの段階までしかカバーできず、量産工程には依然として専用ラインが必要となる。
自動車:プロトタイプ車と改造部品、品種が多く数量が少ない
自動車業界のオンデマンド需要は両端に集中している。前端はプロトタイプ車とエンジニアリング検証車、後端は改造部品とニッチ車種のアフターマーケット部品だ。プロトタイプ車の段階では、1台分の部品を1~2セットしか作らないこともあるが、板金ブラケット、プラスチック内装部品、金属構造部品など多様な工程が関わる。この段階で最も恐れるのは待つことだ——金型を待つ、治具を待つ、生産枠を待つ、いずれも車両検証のリズムを遅らせる。
ここでのオンデマンド製造の典型的な組み合わせは、板金加工で車体ブラケットや取付板を作り、3Dプリントで外観と組立関係を迅速に検証し、CNC加工で強度が必要な機能部品を作る。改造部品はさらに典型的だ。あるモデルが数十セットしか売れなくても、顧客の材質や表面処理への要求は低くなく、オンデマンド方式で小ロットを作る方が在庫を抱えるより合理的だ。留意すべきは、自動車業界は材料認証とトレーサビリティへの要求が高く、オンデマンド製造でも材料の出所と検査基準を事前に確認する必要がある。
医療:カスタムまたは小ロットの器械・治具を迅速に入手
医療業界のオンデマンド需要にはいくつかの来源がある。カスタマイズされた手術ガイド、小ロットの検査治具、臨床試験段階の小型器械外装、そして設備修理時に必要な交換部品だ。これらの場面に共通するのは——数量は非常に少ないが、待てないことだ。1台の設備が停止する損失は、部品自体の製造コストをはるかに超えることがある。
ここでのオンデマンド製造は通常2つの道をたどる。1つは3Dプリントで、形状が複雑、数量が1桁、迅速な入手が必要な部品に適している。例えば手術計画モデルや非受力ガイドなどだ。もう1つはCNC加工で、一定の強度、消毒耐性、耐薬品性が必要な金属またはエンジニアリングプラスチック部品に適している。医療業界は材料の生体適合性と清浄度に追加要求があり、この部分はオンデマンド製造では自動的に解決できず、図面と注文に材料グレード、表面処理、検査要求を明確に記載する必要がある。言い換えれば、オンデマンド製造が解決するのは「速さ」と「小ロット」であり、「コンプライアンス」を自動的に解決するものではない。
ロボティクスと自動化:反復のテンポが速く、作りながら検証する
ロボット企業や自動化インテグレーターは、おそらくオンデマンド製造を最も自然に使う顧客層だ。理由は直接的で、製品がまだ急速に反復しており、構造部品や関節接続部品はほぼ毎版変更される。今日設計したアームセグメントも、明日にはモーター選定の変更で取付穴位置を変えなければならないかもしれない。今週検証したグリッパーも、来週には材料を変えて作り直すかもしれない。
このテンポでは、従来の金型開きや大量生産のスケジューリングは全く噛み合わない。一般的な方法は、3Dプリントで外観と組立検証部品を迅速に作り、構造に問題がないことを確認した後、CNC加工で受力部品や精密嵌合部品を作る。板金は制御盤、取付ベースプレート、ケーブルブラケットに用いる。限界も明確に述べておく。ロボット部品は多軸加工や厳しい位置公差を伴うことが多く、サプライヤーの段取り方案と検査治具が十分に取り決められていないと、小ロットの方がかえってロット間のばらつきが生じやすい。したがってオンデマンド方式では、図面上の重要寸法、データム、検査方法を、大量生産時よりもむしろ事前に明記する必要がある。
4つの業界の共通点
上記4つの場面を並べて見ると、オンデマンド製造が本当に解決するのは「安さ」ではなく、需要数量と製造方式を一致させることだ。航空宇宙が求めるのは小ロットでの精度と変更の自由、自動車が求めるのは多品種・低数量への迅速な対応、医療が求めるのは短サイクルでのカスタムと小ロット、ロボティクスが求めるのは設計のテンポに追いつく反復のテンポだ。これらの需要に大量生産の論理を無理に当てはめれば、コストが制御不能になるか、そもそも対応できない。
逆に、これらの業界はオンデマンド製造の境界も露呈させる。量産は経済的でない、材料とコンプライアンスの責任は依然として買い手が担う、多工程協業時は検査基準を事前に取り決める必要がある。オンデマンド製造はマッチングのツールであり、万能薬ではない——場面を正しく選べば、在庫、金型、待ち時間を節約できる。場面を誤れば、単品コストは節約できない。
よくある質問(FAQ)
以下のいくつかの質問は、前の各節を読んだ後で最も追问されやすいものだ。答えはできるだけ境界を示し、約束はしない。
オンデマンド製造とラピッドプロトタイピングは同じものか?
いいえ、しかし両者はしばしば重なる。ラピッドプロトタイピングとは「デジタル工程で検証可能なサンプルをできるだけ早く入手する」ことで、重点は反復速度にある。オンデマンド製造とは「需要が発生してから生産する」というスケジューリングと供給の論理で、重点は在庫、最小ロット、生産能力の組織方法にある。オンデマンド製造プラットフォームは単品の試作も数百点の小ロットも受けることができるが、試作はその入口場面の1つにすぎず、定義のすべてではない。逆に、従来の工場もラピッドプロトタイピングはできるが、その生産組織は依然として予測とロット単位のスケジューリングに従っている。
オンデマンド製造は大量射出成形を代替できるか?
通常はできないし、そう使うべきでもない。射出成形の単品コストは数量とともに明らかに低下し、金型費は十分な生産量に薄めて初めて割に合う。数量が数千、数万点のレベルになると、専用ラインと金型の効率優位がオンデマンド方式の柔軟性を上回る。オンデマンド製造がより適するのは単品から中小ロットの範囲だ。検証段階、試産段階、スペアパーツ、治具、そして需要が不確実または設計がまだ変更中の部品などだ。実際に量産になれば、一般的な方法はまずオンデマンドで小ロット検証を行い、その後射出成形や専用ラインに移行することだ。
オンライン見積もりはなぜ数秒で結果が出るのか、その精度の限界はどこにあるのか?
システムが解析するのは幾何そのものだからだ。バウンディングボックス寸法、体積、加工可能な特徴、材料使用量、工程工数の推定、そしてその工程のルールライブラリを適用する。算出するのは「モデル情報に基づく推定」であり、最終的な決済価格ではない。限界は主に3点ある。第一に、図面上の公差、粗さ、熱処理、表面処理、検査治具の要求がすべて自動認識されるとは限らない。第二に、段取りの難しさ、薄肉変形、深いキャビティ、異形データムなど、人手による判断が必要なリスク。第三に、材料グレードとロット差だ。したがって自動見積もりは迅速な価格比較とスケジューリング予測に適しているが、正式発注前にはエンジニアに重要公差と検査方案を確認してもらうことを依然として勧める。
オンデマンド製造は図面が漏洩しやすいのか?
リスクは確かに存在する。モデルと図面を製造側に外部送信しなければならず、これは方式そのものから生じるもので、特定の工場の問題ではない。制御可能な方法は、発注前にNDAを締結すること。現在の工程に必要なファイルのみを送り、一度に全套の組立図を渡す必要はないこと。重要な嵌合寸法には必要な注記を行い、残りは一般公差で進めること。ファイルの権限と保存方針を明確に説明できるサプライヤーを優先すること。説明しておくが、いずれの当事者も「絶対に漏洩しない」保証はできず、話し合えるのはプロセス、責任、トレーサビリティだ。
小ロットのオンデマンドプロジェクトでは、先に工程を決めるべきか、先に材料を決めるべきか?
一般的にはまず機能制約を決め、次に工程を決め、最後に材料グレードに落とし込む。まず明確に問う。この部品は受力構造部品か、外観部品か、それとも治具・夹具か?精度要求はどの等級か?使用温度、媒体、組立方法は何か?これらの答えがまず工程の一部をふるい落とす——例えば比較的厳しい公差と金属強度が必要なら、CNC加工が通常より直接的だ。外形と組立関係の検証だけなら、3Dプリントがより速い。筐体やブラケット類の薄板部品は板金がより合理的だ。工程が決まった後、材料は選択可能な範囲内で強度、耐温、コスト、後処理方法に応じて選ぶ。逆に先に材料グレードを固定してしまうと、不必要な工程に自分を縛り付けることが多い。
Key takeaways
- オンデマンド製造の核心は「速さ」ではなく、生産のトリガーポイントが販売予測から実際の注文に変わることであり、プル型生産の論理に属します。
- それが機能するのは、デジタル製造プロセス(CNC、3Dプリンティング、板金、複製モールド、射出成形)にオンライン見積もりと自動DFMフィードバックを組み合わせているからです。
- 利点は在庫削減、無駄の削減、小ロット・カスタム反復の支援に集中します。代償は、高生産量での単価競争力の欠如、サプライチェーンへの依存、IP管理の負荷です。
- 最も適するのは小ロット、カスタマイズ、頻繁な反復、あるいは高価値・高精度の場面であり、すべての部品をオンデマンドで作るべきではありません。
- オンデマンドプロジェクトが実行可能かどうかを判断するには、まず形状の複雑さ、材料、公差帯、ロット数を確認し、その後に納期と価格を検討します。



