金属3Dプリントとは?まず「付加」と「除去」を区別しましょう
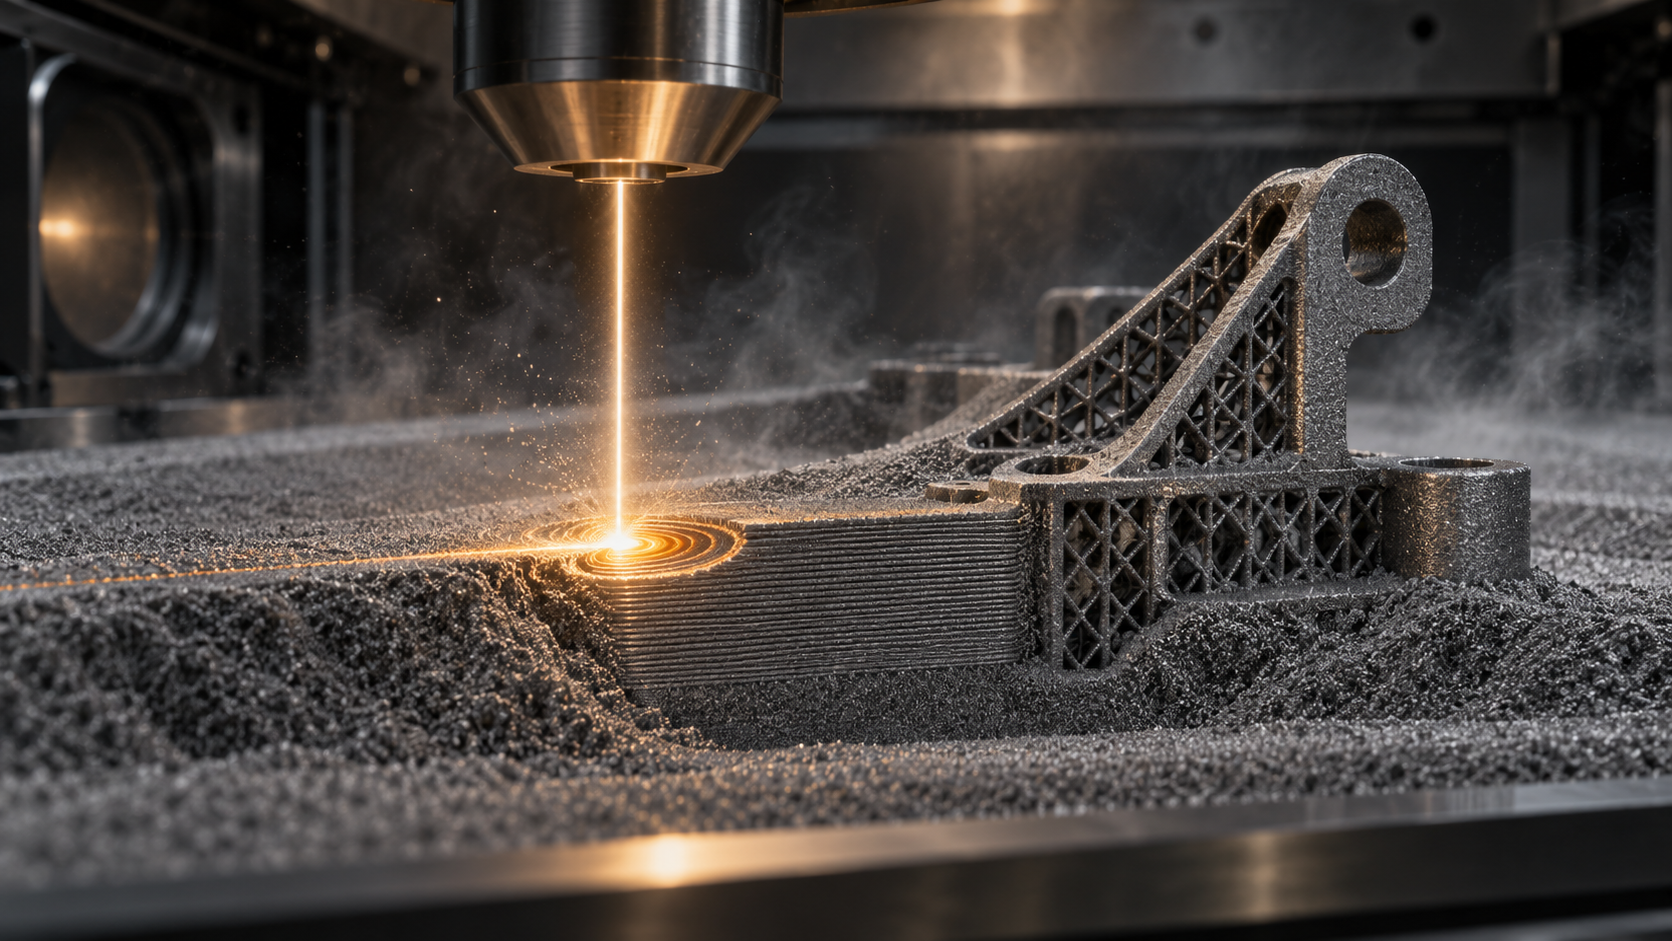
金属3Dプリントは、正式には「金属付加製造」と呼ばれます:3次元デジタルモデルを層ごとの薄片に切り、金属粉末や金属ワイヤを使って一層ずつ積み重ね、溶融、凝固させ、最終的に実体の金属部品を得ます。その物理的本質はわずか6文字——溶融、凝固、また一層敷く。金型はなく、塊から削り取られることもなく、部品は「成長」して生まれます。
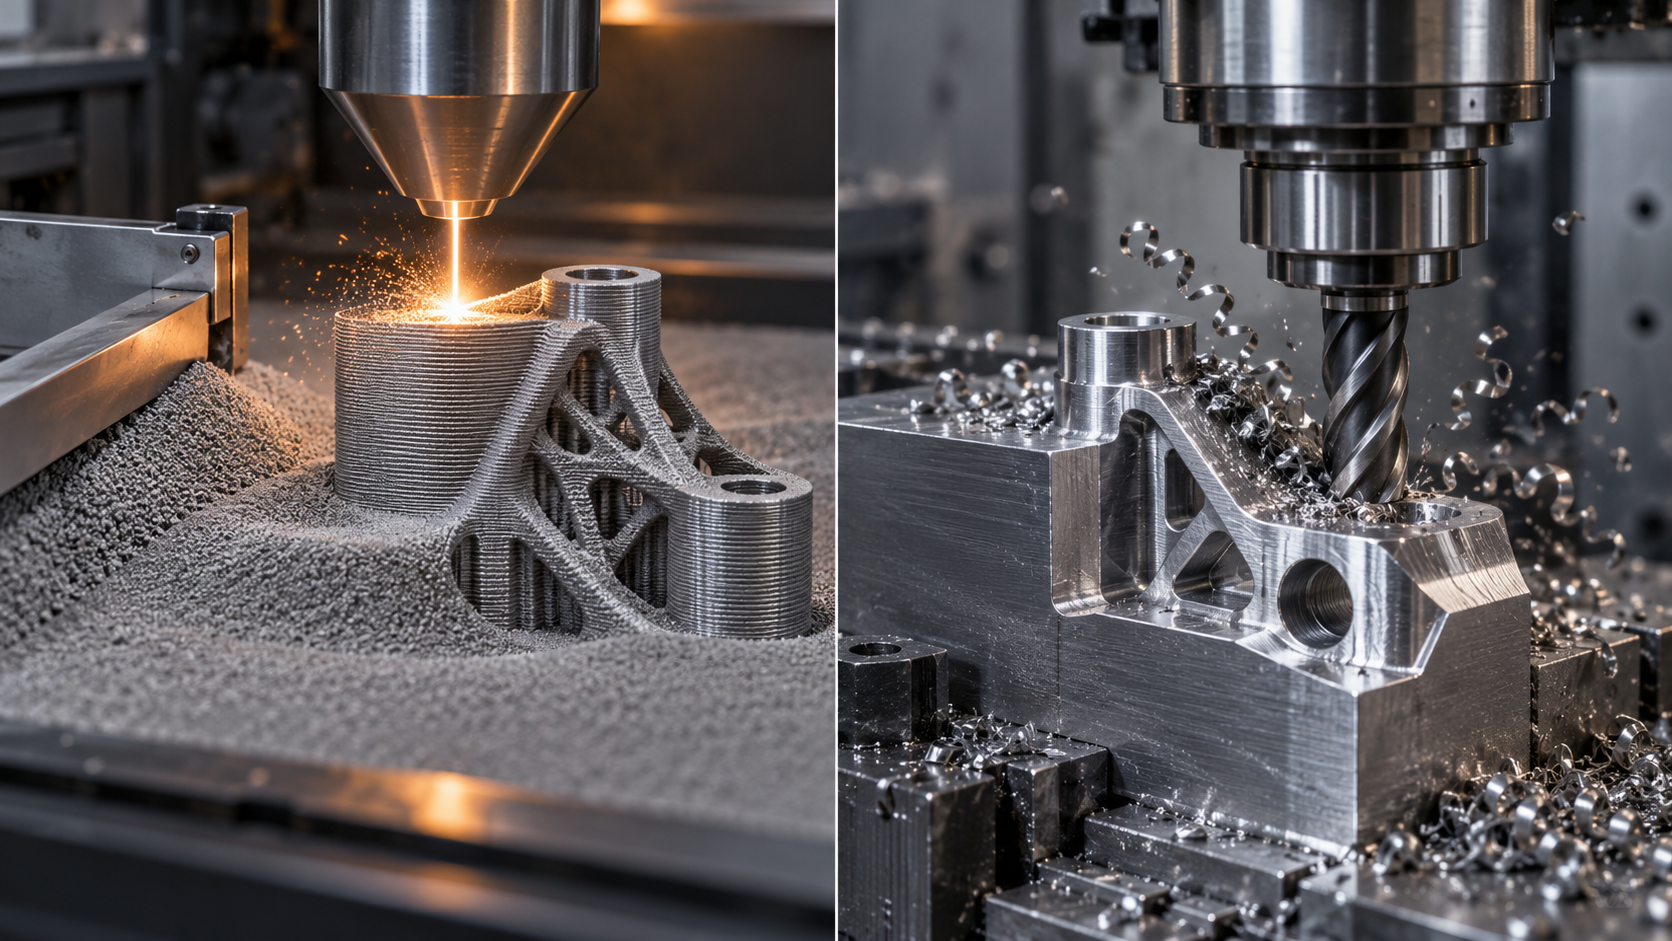
これを理解する最も簡単な方法は、CNC加工と対比して見ることです。CNCは除去加工です:部品より大きな金属材料を取り、工具で余分な部分を少しずつ削り取ります。部品は材料の中に隠れており、「除去」によって解放されます。金属3Dプリントは逆で、出発点は空であり、材料は「付加」によって積み上げられます。この違いが3つのことを決定します:どんな形状が作れるか、材料利用率、そしてコストが何によって変わるか。
付加が得意なこと:内部流路、点陣、トポロジー最適化後の異形部品
層ごとの積み重ねであるため、金属3Dプリントは「工具が入り込めない場所」にほとんど免疫があります。典型的に恩恵を受ける構造は3つあります:1つ目は内部随形冷却流路。例えば射出成形金型のキャビティに沿って走る曲がり道で、CNCでは直穴しか掘れませんが、付加製造では任意の曲線にできます。2つ目は点陣と格子構造。剛性を保ちながら重量を減らし、航空や医療インプラント部品によく見られます。3つ目はトポロジー最適化後の異形部品。形状は枝や骨のようで、除去加工では切削が困難です。これらの構造は従来工法では作れないか、複数部品に分けて溶接する必要があります。
付加が苦手なこと:大面積平板、極めて高い光沢度、大量生産の低価格部品
逆に、金属3Dプリントも万能なプロセスではありません。200×200ミリメートルの平板は、CNCフライスなら数分ですが、付加製造では何千層も敷く必要があり、時間もコストも割に合いません。Ra 0.4以下の鏡面嵌合面は、印刷ままでは通常達成できず、工作機械や研磨が必要です。大量生産で単価数円の簡単な部品なら、金型射出成形やプレスが正解です。したがって、ある部品に金属3Dプリントを使うべきか判断するには、まずこう問いましょう:その価値は形状の自由度から来るのか、それとも生産量から来るのか?前者の場合にのみ付加製造の出番です。
金属3Dプリントはどう印刷するのか?デジタルモデルから実体部品までの完全な流れ
金属を部品に変える従来の考え方は「削る」です——塊の材料を取り、旋削バイトやフライスで余分な部分を少しずつ除去します。金属3Dプリントは逆です:デジタルモデルから出発し、金属を一層ずつ積み上げます。金属3Dプリントがどう印刷するかを知る最も直感的な方法は、1つの部品とともに全工程をたどることです。おおよそ7つのステップに分かれ、各ステップで間違えると後から挽回するのは難しいです。
ステップ1:3Dモデリング、スライス可能なデータをエクスポート
すべては3次元モデルから始まります。CADソフトでソリッドを描き、STLまたはSTEPファイルとしてエクスポートします。STLは三角面で曲面を近似し、ファイルが小さく汎用性が高いですが、精度は面の数に影響されます。STEPは正確な幾何を保持し、後で嵌合面の機械加工を行う部品に適しています。このステップでよくある間違いは、モデルを薄肉にしたり、自己交差する面を作ったりすることです。スライスソフトに読み込むと壊れた面の山になり、後がすべて乱れます。
ステップ2:スライスソフトで向きを配置し、サポートを追加し、層厚を設定
モデルがスライスソフトに入ったら、最初にすることは向きの配置です。同じ部品でも、立てて置くか寝かせて置くかで、サポート量、残留応力分布、表面品質がまったく異なることがあります。オーバーハング角度は一般に約45°を超えるとサポートが必要で、そうしないと溶融金属が支えを失って崩壊します。次に層厚を設定します。金属粉末床溶融は通常20~100マイクロメートル程度——層が薄いとZ方向の細部と表面が良くなりますが、印刷時間が倍増します。層厚が大きいと効率は高いですが、段差模様がより顕著になります。走査戦略(レーザーの走査方式)もここで決まり、内部応力の大きさに直接影響します。このステップを間違えると、部品が半分印刷されたところで反り上がる可能性があります。
ステップ3:スライスで層ごとの走査経路を生成
設定を確認した後、ソフトは3次元ソリッドを層ごとの2次元輪郭に切り、各層ごとにレーザーまたは電子ビームの走査経路を計画します。これらの経路データは最終的に装置が読める指令になります。経路計画は単純な輪郭描きではなく、溶融池の重なり率、ジャンプ順序、さらには各層の回転角度まで考慮します——目的は熱分布をより均一にし、局所的な応力集中を減らすことです。
ステップ4:粉末敷き、溶融、層降下、これを繰り返す
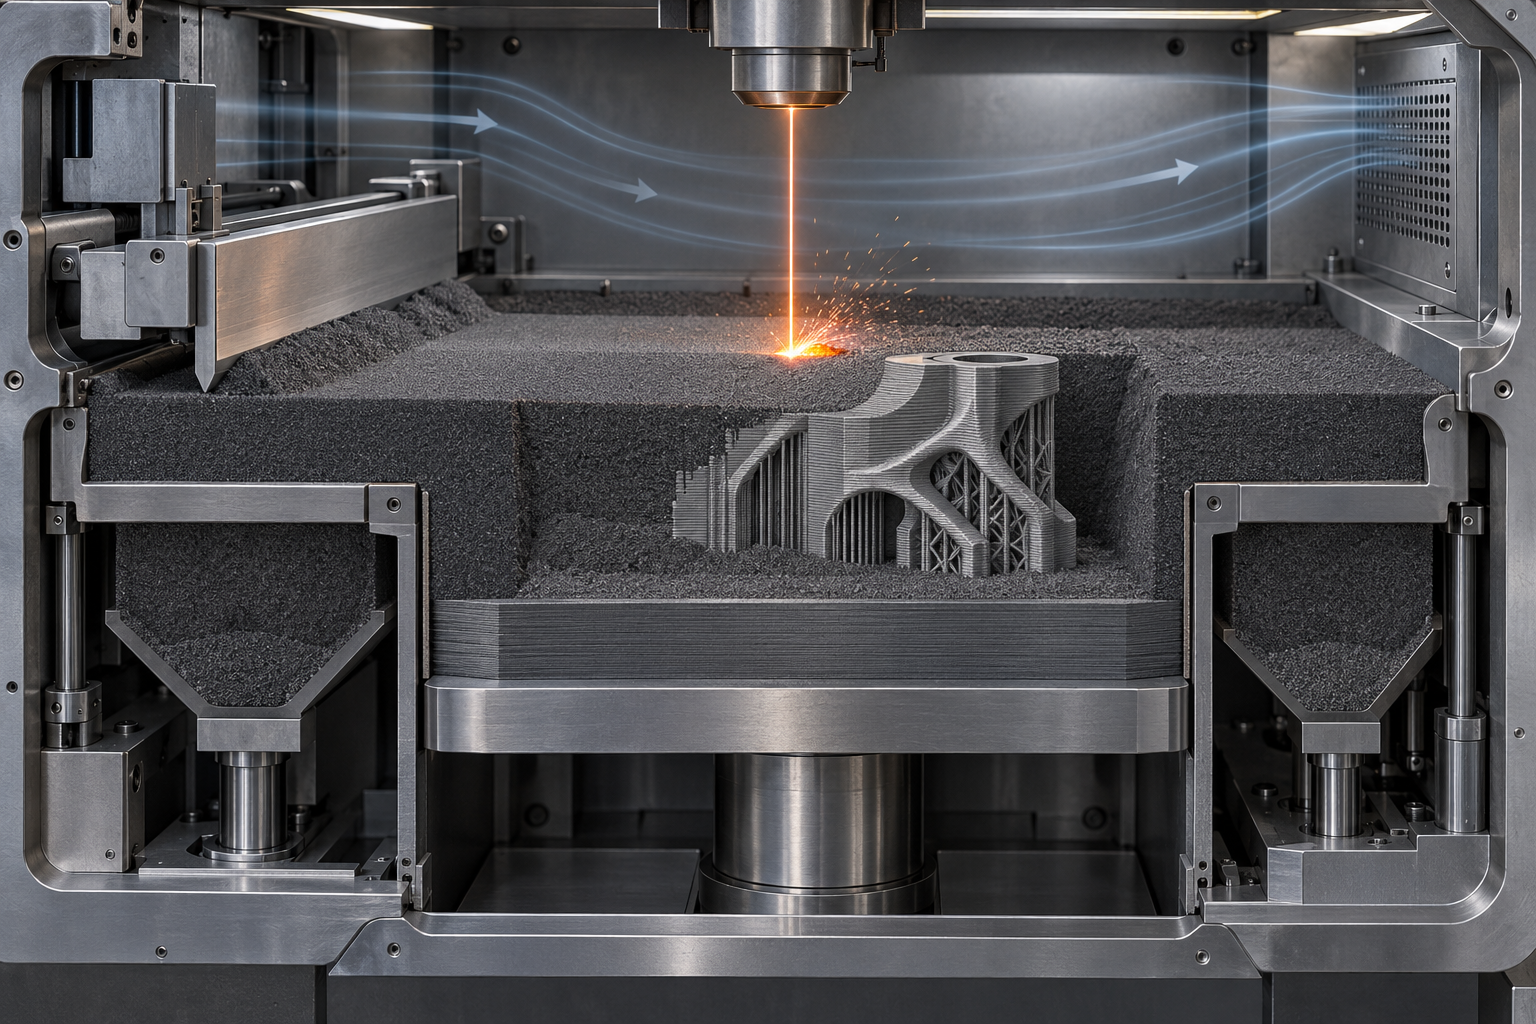
ここが「印刷」が実際に起こる場面であり、金属3Dプリントの核心的な物理過程が最も集中する部分です。装置はまず作業台上に薄い金属粉末を一層敷き、ブレードやローラーで平らにします。次にレーザー(または電子ビーム)が経路に沿って走査し、粉末粒子が急速に溶融・凝固し、前の層としっかり結合します。続いて作業台が層厚分下降し、また粉末を敷き、また溶融します。何百、何千回ものサイクルの後、部品は粉末床から「成長」します。プロセス全体は不活性雰囲気(例えばアルゴン)または真空中で行われ、高温金属の酸化を防ぎます。粉末床溶融が従来工法では困難な内部流路や点陣構造を作れる理由はここにあります——各層は独立しており、浮いている部分は未溶融の粉末が一時的に支えます。
ステップ5:冷却、取り出し、粉末清掃、サポート除去
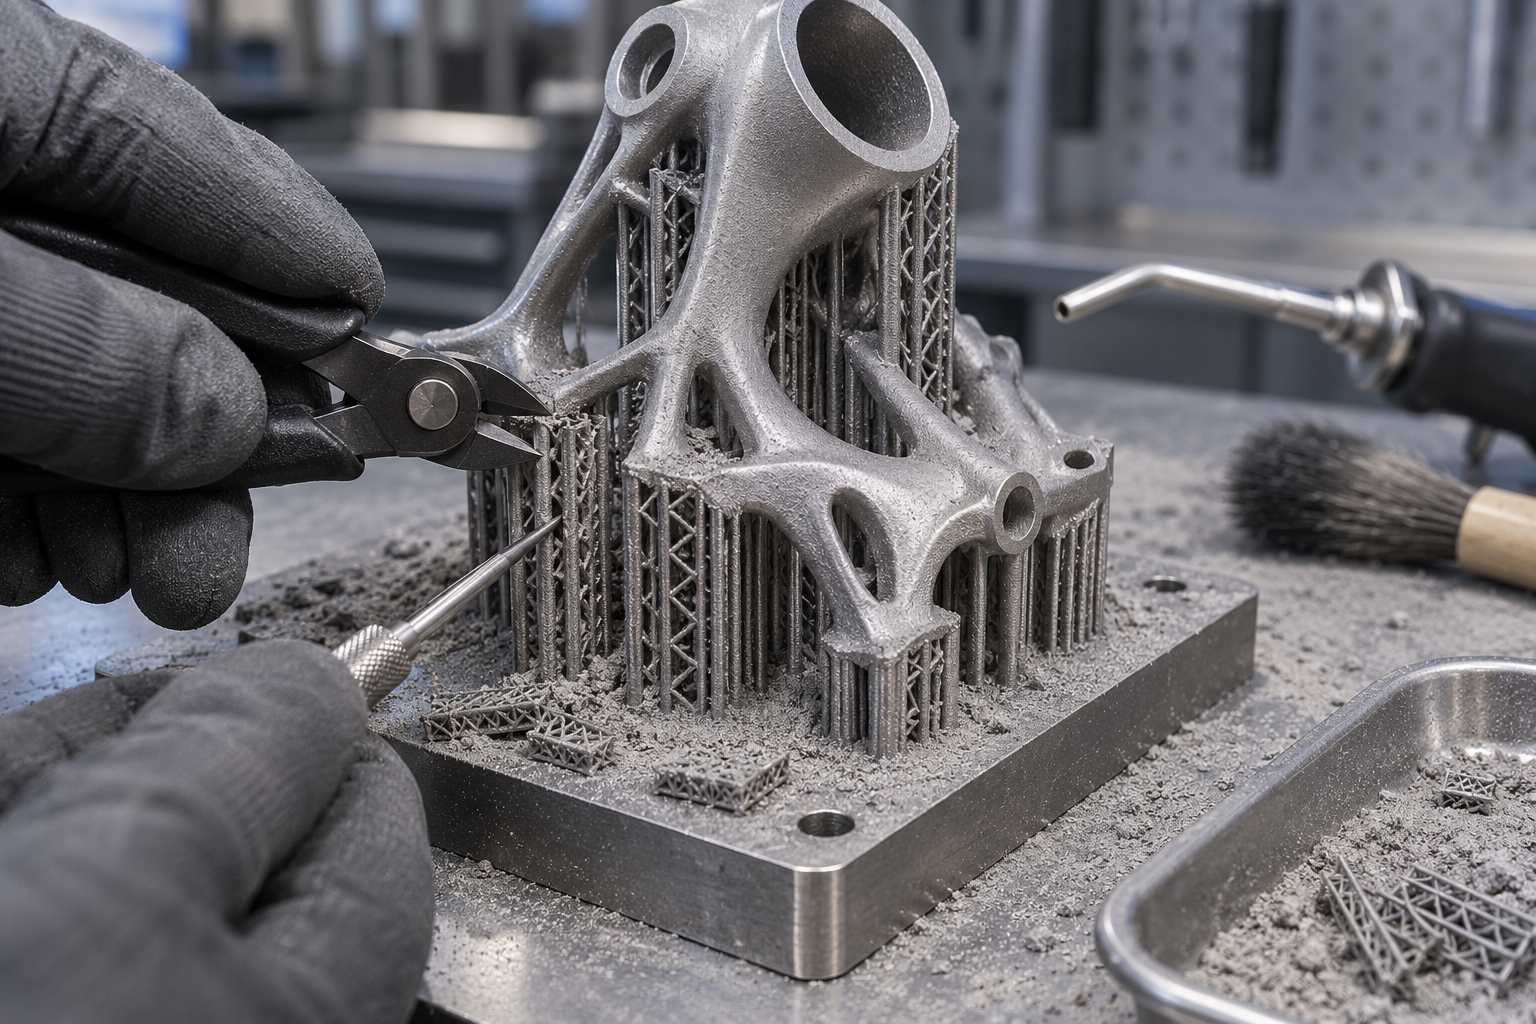
印刷が終わっても部品が使えるわけではありません。まず粉末床と部品が冷却するのを待ちます——印刷直後の部品は温度が非常に高く、直接取るとやけどし、内部応力もまだ解放されていません。冷却後に粉末床から取り出し、ブラシ、エアガン、または専用の粉末清掃ステーションで表面と内部流路の残留粉末をきれいにします。内部流路の清掃が不十分だとよくある隠れた問題で、残留粉末がその後の使用で脱落する可能性があります。次にサポート構造を除去します。このステップはしばしば手作業の治具が必要で、サポートと部品の接続部には凸点が残ります。粉末清掃が不完全だったり、サポート除去で力を入れすぎたりすると、薄肉部品が変形する可能性があります。
ステップ6:熱処理、残留応力の解放
金属を層ごとに溶融凝固させる過程では、各層が急速な加熱と冷却を経験し、内部に相当な残留応力が蓄積されます。熱処理せずに直接使用すると、部品は放置中や機械加工中に自ら割れたり反ったりする可能性があります。そのため、ほとんどの金属3Dプリント品には応力除去焼鈍を行い、要求の高いものにはさらに熱間等方加圧を行って緻密度を改善します。熱処理の温度と時間は材料によります。このステップは「見えないが重要な」工程です。
ステップ7:表面処理と検査
印刷された表面は通常、軽いざらつきと段差模様があり、そのまま組付け面として使うには不十分なことが多いです。サンドブラスト、研磨、電気化学処理が必要か、嵌合面に別途余肉を残して機械加工します。最後に検査です:寸法は三次元測定機や3Dスキャンで比較し、内部欠陥は非破壊検査手段で調べます。このステップを間違える——印刷面を精密加工面としてそのまま使う——と、組立時に嵌まらないことがわかります。このような印刷品の後工程での寸法比較について知りたい場合は、3Dスキャン能力を参照してください。
7つのステップを終えて、初めて金属部品が本当に使えるものになります。振り返ると、金属3Dプリントはどう印刷するのかという問いの答えは、実は「粉末敷き—溶融—層降下」という繰り返しの動作の中に隠れています。そしてモデリング、スライス、後処理、検査といった工程が決めるのは、この部品が使えるかどうか、使いやすいかどうかです。
主流の金属3Dプリント技術の比較:SLM、EBM、バインダージェット、金属押出
同じ金属3Dプリントでも、装置の見た目は大きく異なります。なぜでしょう?それは使用するエネルギー源が異なり、粉末を「固める」方法も異なるからです。この2つの軸を押さえれば、基本的に市販の装置を4つに分類できます。
粉末床溶融:SLM/DMLSとEBMは何で金属を溶かすのか
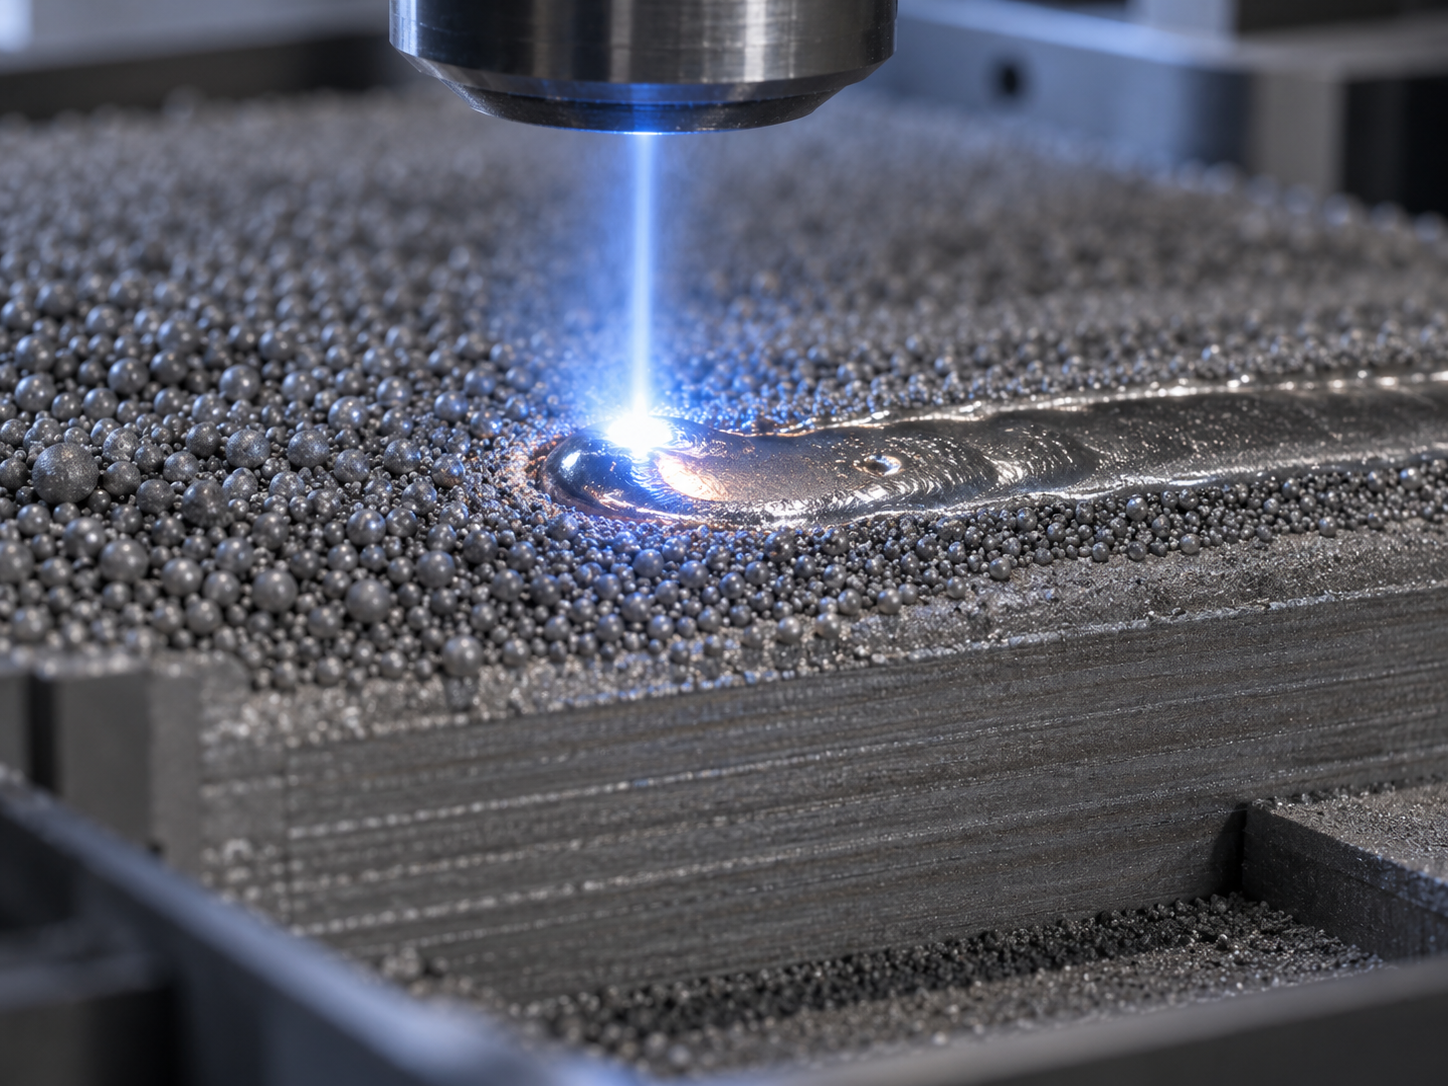
SLM(選択的レーザー溶融、DMLS 直接金属レーザー焼結ともよく呼ばれる)は現在、精密金属部品の主力です。その動作は非常に直接的で、レーザーが粉末床のある一点に正確に集光され、その点の金属粉末が急速かつ完全に溶融して微小な溶融池を形成します。溶融池が冷却・凝固すると、新しい材料が前層と強固に結合します。プロセス全体はアルゴンまたは窒素の不活性雰囲気下で行われ、接着剤や液体バインダーは一切不要です。粉末が「接着」されるのではなく完全に溶融するため、部品は高密度で表面も比較的良好であり、薄肉、内部流路、ラティス構造など従来工法では難しい形状の造形に適しています。
しかし限界もあります。走査は一点ずつ進むため、手のひらサイズのソリッドブロックを造形するのは非常に遅くなります。熱応力が溶融池付近に集中し、反りや割れは日常茶飯事です。粉末はリサイクル可能ですがふるい分けが必要で、消費管理は容易ではありません。
EBM(電子ビーム溶融)は別のエネルギー源である電子ビームに切り替え、真空中で動作しなければなりません。真空はガスによる溶融池への干渉を防ぎ、電子ビームは出力が高く走査速度も速いため、造形時に粉末床全体を高温に予熱でき、溶融池周辺の温度勾配がより緩やかになります。その結果、残留応力は通常レーザー方式より低く、変形傾向も小さくなります。代償は表面がより粗く、粉末粒子が部分的に表面に付着しやすく、後加工やサンドブラストで処理する必要がしばしば生じることです。
バインダージェット:まず「接着」してグリーン体を作り、次に炉で焼結
バインダージェットの考え方はまったく異なります。金属を溶融するのではなく、プリントヘッドで液体バインダーを断面パターンに従って粉末床に噴射し、金属粉末を接着してグリーン体を作り、層ごとに「グリーン部品」を積み上げ、その後全体を脱脂・焼結してバインダーを揮発させ、金属粒子間に冶金結合を形成します。
この方式の利点は速さです。プリントヘッドは一度に広い面積をカバーでき、レーザーの点走査の速度制約を受けないため、中小ロットで比較的規則的な構造の部品に適しています。しかし焼結プロセスに非常に敏感です。部品は焼結炉内で全体が収縮し、その収縮率は事前にCADモデルに補正しておく必要があります。炉温曲線の制御が悪いと、密度も寸法も問題が生じます。したがってバインダージェット部品の最終性能が鍛造品レベルに達するかどうかは、プリント工程だけでなく、焼結工程に大きく依存します。
金属押出:FDMのように「グリーン部品」を造形、15~20%の収縮は常態
金属押出は、金属粉末とポリマーまたはワックスのバインダーを混ぜてフィラメントに引き、FDMに似た方式で押出成形します。プリントされた部品は「グリーン部品」と呼ばれ、形状はありますが金属部品ではありません。金属粒子同士はバインダーでつながっているだけだからです。次に脱脂(大部分のバインダーを除去)と焼結(金属粒子を結合させる)を経ます。
この方式で最も直感に反する点は、焼結時に部品が三次元すべての方向で収縮し、典型的な収縮量は約15~20%であることです。つまり100 mmの部品が欲しければ、CADモデルを事前に約118~125 mmに拡大する必要があります。スケーリング係数は思いつきで決めるものではなく、材料サプライヤーの焼結曲線と試作検証に基づく必要があります。金属押出は設備のハードルが比較的低く、材料交換も柔軟ですが、密度と力学特性は通常粉末床溶融に劣り、プロトタイプ、治具、非重要構造部品に適しており、荷重を受ける鍛造品の直接代替にはあまり向きません。
四つの方式に絶対的な「最良」はなく、「合うかどうか」だけがあります。選定時にはまず三つの問いを立てます。部品に求められるのは密度と精度か、それとも速度とコストか。幾何学的複雑さはどれほどか。最終的に荷重を受けたり高温に耐えたりする必要があるか。この三つに答えれば、方式はほぼ明確になります。
金属3Dプリントにはどんな材料を使う?チタン合金、ステンレス、アルミ合金の選び方
金属3Dプリントとなると、材料の関門は避けて通れません。しかし選択の論理は「牌号を暗記する」ことではなく、逆です。まず不足している性能を述べ、そこから材料ファミリーを逆算するのです。金属3Dプリントで使える金属は実はその数ファミリー——チタン、ステンレス、アルミ、コバルトクロム、ニッケル基——に限られ、違いはそれぞれに「気性」があることです。造形しやすいもの、扱いにくいもの、造形後に熱処理しないと性能を発揮しないものがあります。
チタン合金:軽く、強く、高価で、「1グラムがものを言う」場所に使う
チタン合金の核心的な売りは比強度の高さです。同じ強度なら鋼よりはるかに軽く、さらに耐食性と生体親和性も良いため、航空構造部品、医療インプラント、高級自転車部品などでよく見られます。金属3Dプリントは従来の鍛造では作れないラティス軽量構造をちょうど作れるため、両者は自然に組み合わさります。
注意すべきは、チタン粉末は活性が高く高価で、プリントは不活性雰囲気下で行う必要があり、熱応力も大きく反りやすいことです。初心者は一般的にチタン合金から始めるのは勧められず、コストも学習曲線も急です。
ステンレス:耐食性があり工程が成熟、初心者に最も安定した出発点
金属3Dプリントを初めて試すなら、ステンレスは通常最もリスクの低い選択です。理由は実用的で、粉末体系が成熟し、プリントウィンドウが広く、後処理工程(サポート除去、熱処理、機械加工)の体制が整い、耐食性も日常用途に十分です。316Lのような牌号は強度と靭性を兼ね備え、機能プロトタイプ、治具、小ロット構造部品に適しています。
限界も明白です。密度が高く比重が大きいため軽量化場面では不利で、硬度は中程度なので重荷重耐摩耗部品には別の材料を検討する必要があります。しかし大多数の入門プロジェクトにとって、ステンレスは「プリント—後処理—検査」というチェーンをまず通し、その後アップグレードを語ることを可能にします。
アルミ合金:軽量化の魅力と、その造形難易度
アルミ合金の魅力は軽く、熱伝導が良く、コストが比較的抑えられることにあり、自動車、ドローン、放熱構造部品でよく使われます。しかし金属3Dプリントでは「扱いにくい」部類です。アルミ粉末は活性が高く酸化しやすく、レーザー反射率が高くエネルギー吸収効率が低いため、気孔率や未溶融欠陥のリスクがステンレスより大きくなります。
またアルミ粉末の粉塵爆発リスクは安全面で別途扱う必要があります(後の安全の節で詳述します)。アルミ部品を造形したいなら、経験豊富なサービス事業者の協力を得るのが最善で、最初の実験台にしないことです。
コバルトクロム合金とニッケル基超合金:硬度と高温のために生まれた
この二つは「専門的ニーズに駆動される」材料です。コバルトクロム合金は硬度が高く耐摩耗・耐食性があり、歯科(クラウン、フレーム)や耐摩耗部品でよく見られます。ニッケル基超合金は高温でも強度を維持し、熱端部品やタービン関連部品に用いられます。共通点は、高価で、プロセスウィンドウが狭く、後処理要求が高く、通常は初心者が手を出す選択肢ではないことです。

材料を選ぶとき、まず自問すべき三つの問いがあります。①この部品が最も恐れるものは何か(重さ?錆?熱?摩耗?)。②プリント面をそのまま作業面として使えるか(多くの場合使えず、機械加工代を残す必要がある)。③この材料の後処理体制を確保できるか(例えばチタン合金は真空熱処理が必要なことが多く、すべての工場にあるわけではない)。この三つに答えれば、材料の範囲は通常一、二種類に絞られます。残りの検証は、小サイズの試作と実測に委ねましょう。これはどんなパラメータ表よりも信頼できます。
金属3Dプリントはどこまで精密に造形できる?典型的な精度、最小特徴、寸法限界
「どこまで細く造形できる?」これは多くの人が金属3Dプリントに初めて触れるとき最初に尋ねる質問です。しかし精度は一つの数字で要約できるものではなく、少なくとも四つの次元に分解されます。層厚はZ方向の細部と表面粗さを決め、最小特徴寸法はどれだけ薄く小さな構造を描けるかを決め、公差は組み付けられるかどうかを決め、造形可能寸法はその装置があなたの部品を収められるかどうかを決めます。分解して見ることで、ある設計が金属3Dプリントに適しているかどうかを判断できます。
層厚:表面品質の最初の分水嶺
粉末床溶融系プロセス(SLM/DMLS)の層厚は、業界では一般に20~100マイクロメートル程度です。数字が小さいほどZ方向の段差が細かく、表面は「粒子感」よりも「紙やすり感」に近づきます。しかし層厚が半分になるとプリント時間はほぼ倍増し、コストもそれに伴います。さらに重要なのは、層厚が曲面や斜面を持つ部品に直接影響することです。同じCADモデルでも、50マイクロメートルと20マイクロメートルでは、手で触れた質感がまったく異なります。したがって層厚の選択は「薄ければ薄いほど良い」ではなく、外観要求、嵌合面の粗さ、プリント時間の三者の間でバランスを取ることです。特定の嵌合面の平滑度だけを気にするなら、全体の層厚を下げるより、その面に余裕を残してプリント後にCNC精密加工する方が良いでしょう。
最小特徴寸法と公差:設計側の見えないレッドライン
SLM/DMLS方式では、最小特徴寸法は業界で一般に1ミリメートル以上が推奨されます。これより細い柱、薄い壁、狭い溝は、まったく造形できないわけではありませんが、歩留まりと一貫性が明らかに悪化します。粉末が保持できず、溶融池が崩壊し、サポートがきれいに除去できない可能性があります。ですから「0.3ミリメートルの薄壁」を見ても、すぐに結論を出さず、問うべきです。この特徴は部品内でどんな機能を担うのか。単なる装飾的なテクスチャなら適度に緩和でき、弾性構造の重要寸法ならプロセス側とともに評価する必要があります。
公差については、金属3Dプリントはしばしばパーセント形式で表され、典型的な量は±0.1%前後ですが、個々の部品では配置向き、サポート位置、熱処理変形、材料収縮など複数の要因に影響されます。新設計の初回試作では、通常寸法公差を約束しません。これは能力の問題ではなく、モデルから実体への物理的プロセス自体に変数があるからです。堅実な方法は、まず機能面に加工代を残し、プリント後に重要な嵌合面をCNC精密加工し、公差の責任を管理可能な工程に置くことです。

寸法限界:デスクトップ級と産業級でどれだけ違うか
造形可能寸法に統一的な答えはありません。装置の幅が大きすぎるからです。デスクトップ級または中小型の金属機種の造形寸法は典型的に100~300ミリメートル程度です。産業級装置はより大きくできますが、上限がないわけではありません。部品が大きいほど熱応力の蓄積が顕著になり、反りや割れのリスクが高まり、より保守的なサポート戦略とより長いプリント時間が必要になることがよくあります。ですから大きな部品に遭遇したとき、一般的な方法は無理に一体で造形するのではなく、分割して造形し、溶接や機械加工で組み立てることです。部品寸法が装置の限界に近いなら、モデルをアップロードしてから収まらないと気づくのを待つのではなく、事前にプロセス側と配置向きや分割方案を確認することを勧めます。
設計側の制約:しばしば装置パラメータより早く成否を決める
装置の銘板のパラメータよりも、以下の設計側の制約を先に見る価値があります。
- 表面粗さ:プリントままの表面は通常、シール面や摺動嵌合面として直接使えず、余裕を残して後加工が必要です。
- オーバーハング角度:一般に約45度を超えるオーバーハングはサポートが必要で、そうでなければ崩壊やドロスが生じやすく、サポートが多いほど除去と表面処理の作業量が増えます。
- 内部流路の最小直径:流路が細いほど粉末除去が難しく、残留粉末はその後の使用における隐患となるため、設計時に粉末除去通路と出口を考慮する必要があります。
- 配置向き:同じモデルでも向きを変えると、サポート量、表面品質、変形リスクが変わります。この段階はスライス時に決める必要があります。
これらの制約を前述の層厚、最小特徴、公差と合わせて見ることで、「この部品が金属3Dプリントに適しているかどうか」に答えられます。上記の数字は判断のアンカーであり、約束値ではありません。最終的には図面要求、材料体系、実際の試作確認によります。特定の部品の実現可能性をまず検証したいなら、図面をアップロードし、重要寸法と機能面を確認することから始められます。
プリントが終わったら終わり?後処理と検査を省略できない理由
多くの人は金属3Dプリンティングに対して「レーザーが走査し終われば、部品が出来上がる」という印象を持っています。しかし実際に装置から取り出したものは、まだ半製品にすぎません。支持構造がまだ多数付いており、内部流路には清掃しきれていない金属粉が残っている可能性があり、表面は手を傷つけるほど粗く、内部の残留応力もまだ解放されていません。これを取り付け可能で使用可能な部品にするには、その後の後処理チェーンを一工程たりとも省略できません。
サポート除去と粉清掃:内部流路に残る粉はよくある潜在的リスク
サポートはプリント時にオーバーハング面を支え、熱を逃がすための構造で、取り出し後はペンチや糸鋸、場合によっては機械加工で除去する必要があり、接触面にはしばしばバリが残ります。サポート除去よりも厄介なのは粉清掃です。粉末床溶融方式のプリントでは、未溶融の粉末が部品の内腔や流路を埋め尽くします。外部はブローや振動で清掃できますが、細長く曲がった内部チャネルにはしばしば残留します。これらの残粉は後続の熱処理で焼結して硬い塊になり、装置に組み込むと研磨粒子のようになります。設計段階で「この内部流路に粉清掃ツールは入るか?」と問うべきです。
熱処理と嵌合面加工:プリント面は通常、そのまま組立基準にはできない
レーザーの層ごとの溶融は急熱急冷のプロセスであり、部品内部には残留応力が蓄積されます。処理しないと、サポートを切り離す際や後続の機械加工時に変形したり、割れたりしやすくなります。一般的な方法は応力除去焼鈍であり、より高い緻密さと疲労性能が求められる場合には熱間等方加圧(HIP)が検討されます。実施するかどうか、どのように行うかは、材料と使用条件によって決まります。
ここで初心者が最もよく陥る落とし穴があります。プリント面をそのまま精密加工面として使ってしまうことです。プリントされた表面粗さは通常、機械加工面よりはるかに粗く、寸法にも層厚の段差や熱収縮の偏差があります。嵌合面、位置決め面、シール面、ねじ穴は、一般に取り代を残してからCNC精密加工を行います。つまり、金属3DプリンティングとCNC加工はしばしば同じ工程チェーン上の前後2工程であり、どちらか一方を選ぶものではありません。
表面処理と検査:寸法は三次元測定機や3Dスキャンで比較、内部は非破壊検査
表面処理は要求に応じて選択します。ブラストでバリ除去と外観の均一化、研磨で粗さ低減、電気化学的または電解研磨で複雑な内腔を処理します。実施するかどうかは、図面上の表面粗さの指示と実際の機能で判断し、「少しでも見栄えよく」ではありません。
検査は二層に分かれます。外部寸法は三次元測定機または3Dスキャンの点群とCADを比較し、どこが公差外か視覚的に確認できます。内部の気孔や未溶融といった欠陥は肉眼では見えないため、産業用CTや超音波などの非破壊手段が必要です。注目すべきは、金属3Dプリント品の公差はしばしばパーセント形式で表され、新設計の初回試作は通常、寸法適合を保証しません。初品は検証品として扱い、測定してから量産を検討すべきです。熱間等方加圧、機械加工の取り代、検査手段といったことは、注文前に工芸側とすり合わせるのがよく、部品を受け取ってから組み付かないと気づくのでは遅いのです。
初心者向け安全ガイド:金属粉末、レーザー、不活性ガスのリスクと防護
金属3Dプリンティングは一見クリーンです。切削液もなく、切りくずも飛ばず、装置の扉を閉めれば自動で完了します。しかし装置内部には実際、いくつかの目立たない危険源が同時に存在します。燃えやすい微粉、目に見えない強力なレーザー、酸素を追い出す不活性ガス、そしてプリント直後でまだ熱い部品です。初心者は注意をすべてパラメータとモデルに向けがちで、これらを軽視します。以下では「リスク → なぜ → どうするか」に分けて説明します。
金属粉末:吸入リスクと粉塵爆発リスク
金属3Dプリンティングに使う粉末の粒径は通常、十数~数十マイクロメートル程度で、小麦粉より細かいです。微粉の問題は二つあります。一つは吸入危害です。チタン粉、アルミ粉、ニッケル基合金粉を長期間吸入すると気道や肺に悪影響を及ぼし、粉清掃、ふるい分け、粉末回収時に最も舞い上がりやすいです。もう一つは粉塵爆発です。アルミ粉やチタン粉のような活性金属は、空気中で一定濃度に達し、静電気の火花や裸火に触れると爆燃する可能性があります。粉塵爆発のエネルギーは、同質量の塊状金属よりはるかに大きいことが多いです。
対策は一式そろえる必要があり、マスクを着けるだけでは不十分です。粉清掃とふるい分けはドラフトチャンバーまたはグローブボックス内で行い、HEPAフィルターを備えます。粉末容器は接地し、作業者は帯電防止を行い、静電気の蓄積を避けます。アルミ粉、チタン粉は不活性ガス中または防爆条件下での保管を推奨します。作業区域では裸火および火花を生じる可能性のある操作を禁止します。廃粉はその辺のゴミ箱に捨てず、サプライヤーの回収プロセスに従って処理します。
レーザー:Class 4 放射は「直視しなければ大丈夫」では解決できない
SLM/DMLSに使うレーザーはClass 4に属し、直射光も散乱光も目や皮膚を傷つけ、赤外波長は目に見えません。「じっと見なければ大丈夫」というのはよくある誤解です。反射光にも同様のリスクがあります。適合する粉末床装置自体にはインターロック付き防護カバーがあり、扉を開けると光が止まります。本当に防ぐべきは、インターロックの違法な短絡、カバーを開けた状態での手動調整、そして対応波長のレーザー保護メガネの代わりに普通のサングラスを使うことです。光路を保守する際は、装置マニュアルの停止・電源遮断手順に従い、経験に頼らないことです。
不活性ガス:本当の窒息リスクは「無臭」にある
プリントチャンバーにはアルゴンまたは窒素が充填され、金属の酸化を防ぐために酸素含有量を非常に低く抑えます。問題は、ガスが漏れても人が感じ取れないことです。匂いも色もなく、少し眠くなるだけです。小さな密閉部屋では、アルゴン漏れが酸素濃度を気づかないうちに危険なレベルまで下げる可能性があります。対策は、ガスボンベを固定し配管を点検すること、部屋に酸素濃度監視と警報を設置すること、換気を確保すること、そして金属3Dプリンティング装置を換気条件のない物置に押し込まないことです。
取り出しと粉清掃:高温と残留粉末
プリント直後の基板と部品は温度が低くなく、普通の手袋で直接掴むとやけどしやすいため、冷却を待つか、規定に従って工具で取り出します。内部流路の残粉を清掃する際、未溶融粉末が依然として粉塵化する可能性があるため、顔に向けて吹き付けないでください。この工程は同時に部品品質にも関わります。流路に清掃しきれず残った粉は、装置に組み込んだ後に落ちてくる可能性があります。
もしあなたが設計側で金属3Dプリント品を発注するだけなら、これらのリスクは主に防護能力を持つ加工側が負担しますが、それらを理解しておくと相手が専門的かどうかを判断する助けになります。「アルミ粉はどう保管するか、粉清掃にHEPAはあるか」と尋ねれば、おおよそレベルが分かります。加工しやすいステンレス材料、小寸法部品から試したい場合は、3Dプリンティング能力ページで対応範囲を確認し、AI対話見積もりで要件を提出できます。
金属3Dプリンティングのよくある問題:割れ、粗さ、寸法偏差をどう解決するか
これまでにフロー、工芸、材料、精度、後処理、安全のチェーンを一通り見てきましたが、実際に手を動かすと、初心者が最初にぶつかるのは「どの装置を選ぶか」ではなく、繰り返し現れるいくつかの古い問題です。部品が割れる、表面が紙やすりのよう、組立時に穴位置が合わない。これらの問題はばらばらに見えますが、実は多くがスライス段階ですでに種を蒔かれています。以下では「現象 → 考えられる原因 → 対処の方向」に分けて、四つの頻出問題を説明します。
割れと反り:残留応力が部品内で「帳簿をつける」
金属3Dプリンティングの各層は「溶融—急速凝固」であり、熱膨張と収縮が周囲の冷えた金属に拘束され、応力が部品内に残ります。薄肉の長尺、大面積の平板、鋭角の遷移部が最も割れや反りを起こしやすいです。対処の方向は三つあります。一つは配置姿勢を調整し、長辺をできるだけ走査方向に沿わせ、大きな断面の急変を減らすこと。二つは走査戦略の最適化(分割走査、チェス盤走査、再溶融)で熱を分散させること。三つは十分なサポートを追加すること、特にオーバーハングと薄肉根部で、サポートは「支える」だけでなく部品の熱伝導も助けます。プリント完了後は速やかに応力除去熱処理を行うことが、後からの補修より効果的です。
表面粗さ:層厚、粉末粒径、オーバーハング角度の三つ
金属3Dプリンティングの表面粗さは主に「ステップ効果」に由来します。層間の段差、完全に溶融していない粉末粒子の付着です。層厚が大きいほど段差が顕著になり、粉末粒径が粗いほど付着粉が重くなり、オーバーハング角度が水平に近いほど下面が粗くなります。改善するには、スライス時に層厚を小さくする(代償は時間増加)、配置を調整して重要な面を上向きまたは垂直にする、オーバーハングにサポートを付ける、あるいは嵌合面に取り代を残してプリント後に機械加工するなどがあります。業界でよくあるのは、プリント面をそのまま外観面とするのは許容できるが、組立基準面は通常再加工が必要というやり方です。
寸法偏差と気孔:収縮補正とエネルギー密度
寸法偏差は通常三か所に由来します。材料の冷却収縮、配置姿勢の違いによる異方性、熱処理過程での変形です。スライスソフトは一般に収縮補正係数を入力できますが、材料や形状が異なれば収縮も一様ではなく、新設計の初回試作は一度で適合させるのが難しいため、機械加工の取り代を残すことを勧めます。気孔と未溶融は主にエネルギー密度不足、走査速度が速すぎる、雰囲気中の酸素含有量が高いことに関係し、内部に空洞があり緻密さが足りないという形で現れます。こうした問題は切断または非破壊検査をしないと発見できないことが多いため、重要な荷重支持部品は外観だけでは判断できません。
金属3Dプリントの部品はなぜ割れやすいのか?
主に層ごとの溶融—急速凝固で残る残留応力が、薄肉、大面積平板、鋭角部に集中して解放されるためです。よくある対策は、配置姿勢の調整、走査戦略の最適化、十分なサポートの追加、そしてプリント後の速やかな応力除去熱処理です。具体的に回避できるかは部品形状と材料によります。試作前に工芸側と確認することを勧めます。
金属3Dプリントの表面粗さはそのまま組立面として使えますか?
通常はおすすめしません。印刷面にはステップ効果や粉体の付着があり、粗さは嵌め合いの要求を満たさないことが多いです。業界で一般的な方法は、嵌め合い面に加工代を残し、印刷後にCNCで図面公差まで精密加工することです。外観面や非嵌め合い面だけであれば、印刷後のサンドブラストや研磨は通常許容されます。
金属3Dプリントの寸法がモデルと合わないのはなぜですか?
一般的な原因には、材料の冷却収縮、配置方向による異方性、熱処理による変形があります。スライスソフトウェアで収縮補正を入力できますが、材料や形状によって収縮量は一様ではありません。新設計の初回試作では通常、公差を保証できません。確実な方法は、重要寸法に加工代を残し、印刷後に測定してから機械加工の要否を判断することです。
金属3Dプリント内部に空隙がある場合はどうすればよいですか?
空隙や未溶融は、エネルギー密度の不足、走査速度が速すぎること、雰囲気中の酸素濃度が高いことと関係することが多いです。こうした欠陥は外観では分からないため、重要部品では通常、非破壊検査が必要です。改善の方向性は、レーザー出力と走査速度のマッチング調整、雰囲気制御の強化、必要に応じて熱間等方加圧による緻密化です。具体的なパラメータは材料と装置に応じて確認する必要があります。
金属3Dプリントのこれらの問題はスライス段階で回避できますか?
かなりの部分は可能です。配置方向、サポート設計、走査戦略、収縮補正はスライス段階で決まり、応力分布、表面品質、寸法精度に直接影響します。部品を「設計+プロセス」として一体で考えるほうが、印刷後に手直しするよりコストを抑えられます。複雑な部品は、まず小サイズで試作してプロセスを検証することをおすすめします。
Key takeaways
- 金属3Dプリントは付加製造に属し、核心は層ごとの積み重ね(粉末敷き—溶融—再粉末敷き)であり、金属の塊から余分な材料を削り取るものではありません。
- 主流のルートは4つあります:粉末床レーザー溶融(SLM/DMLS)、電子ビーム溶融(EBM)、バインダージェット、金属押出(印刷後の脱脂焼結)。前の2つは「溶融」、後の2つは「成形+焼結」です。
- 「どう印刷するか」は完全なチェーンです:3Dモデリング → サポート追加と配置 → スライス → 層ごとの印刷 → サポート除去と熱処理 → 表面処理 → 寸法と内部欠陥の検査。どのステップを飛ばしても完成品に現れます。
- 典型的な精度は「判断のアンカー」として扱うべきで、約束ではありません:層厚は通常20~100マイクロメートル程度、SLMの最小特徴寸法は業界では一般に1ミリメートル以上を推奨、金属押出ルートの焼結収縮は典型的に15~20%、新設計の初回試作では通常公差は保証されません。
- 安全は入門の必修科目です:金属粉末の吸入と粉塵爆発、Class 4レーザー放射、不活性ガスによる窒息、高温やけど。これら4つのリスクにはそれぞれ対応する防護措置があります。



