「削り出しで何とかしてくれ」——大型真空腔体の相談が来た日
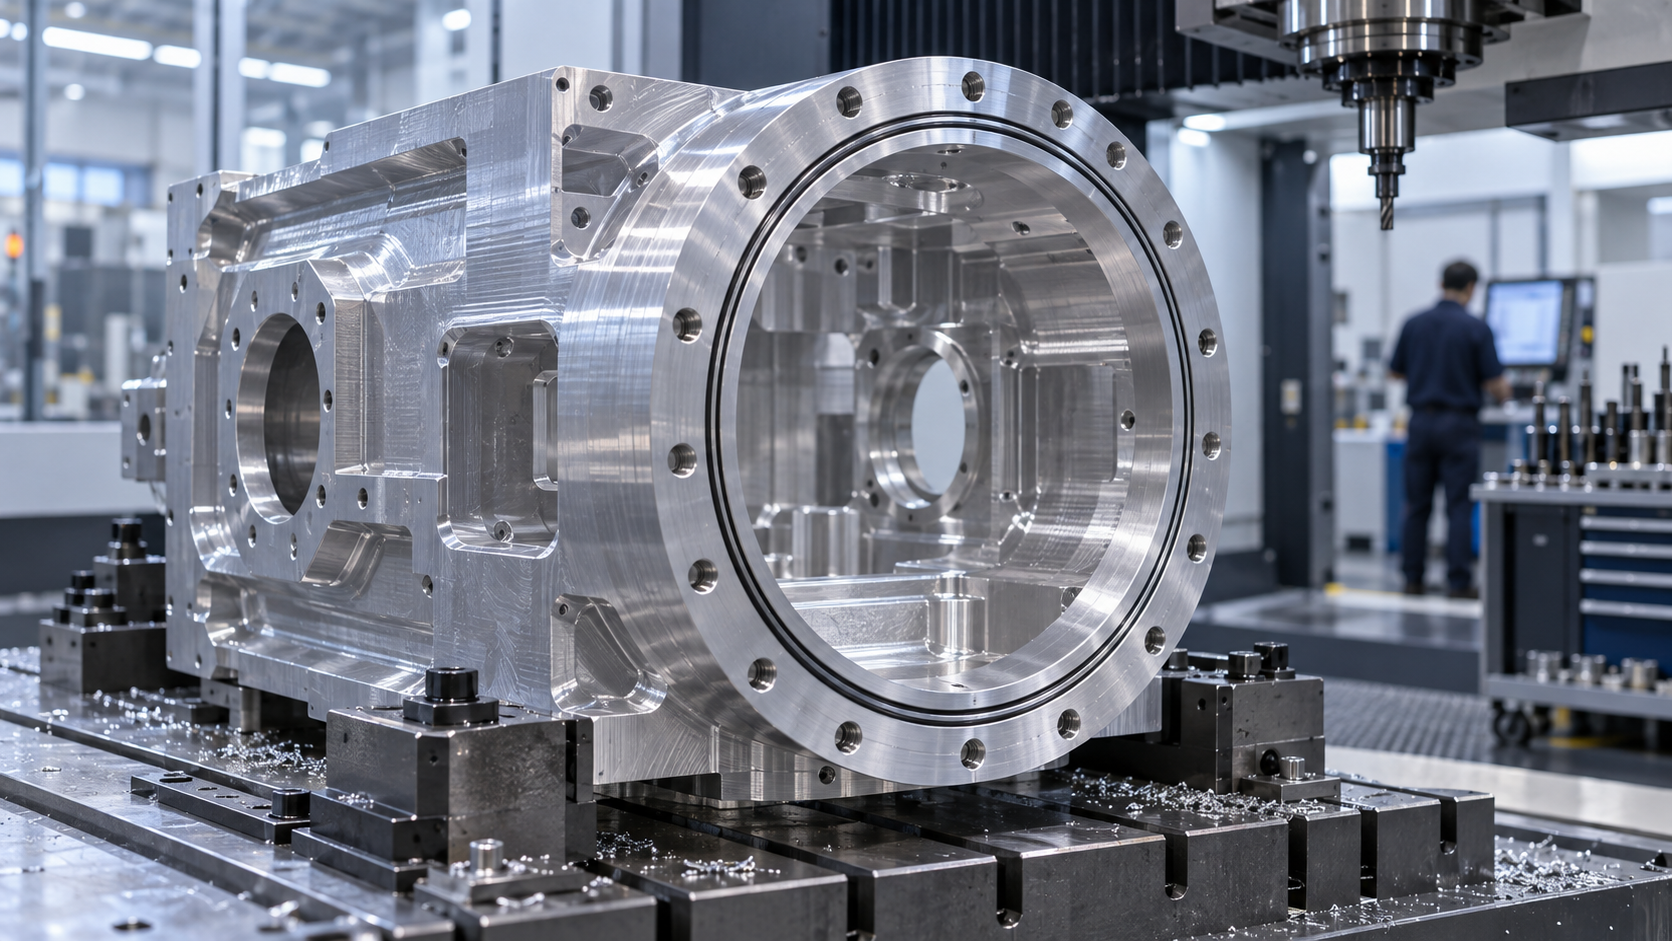
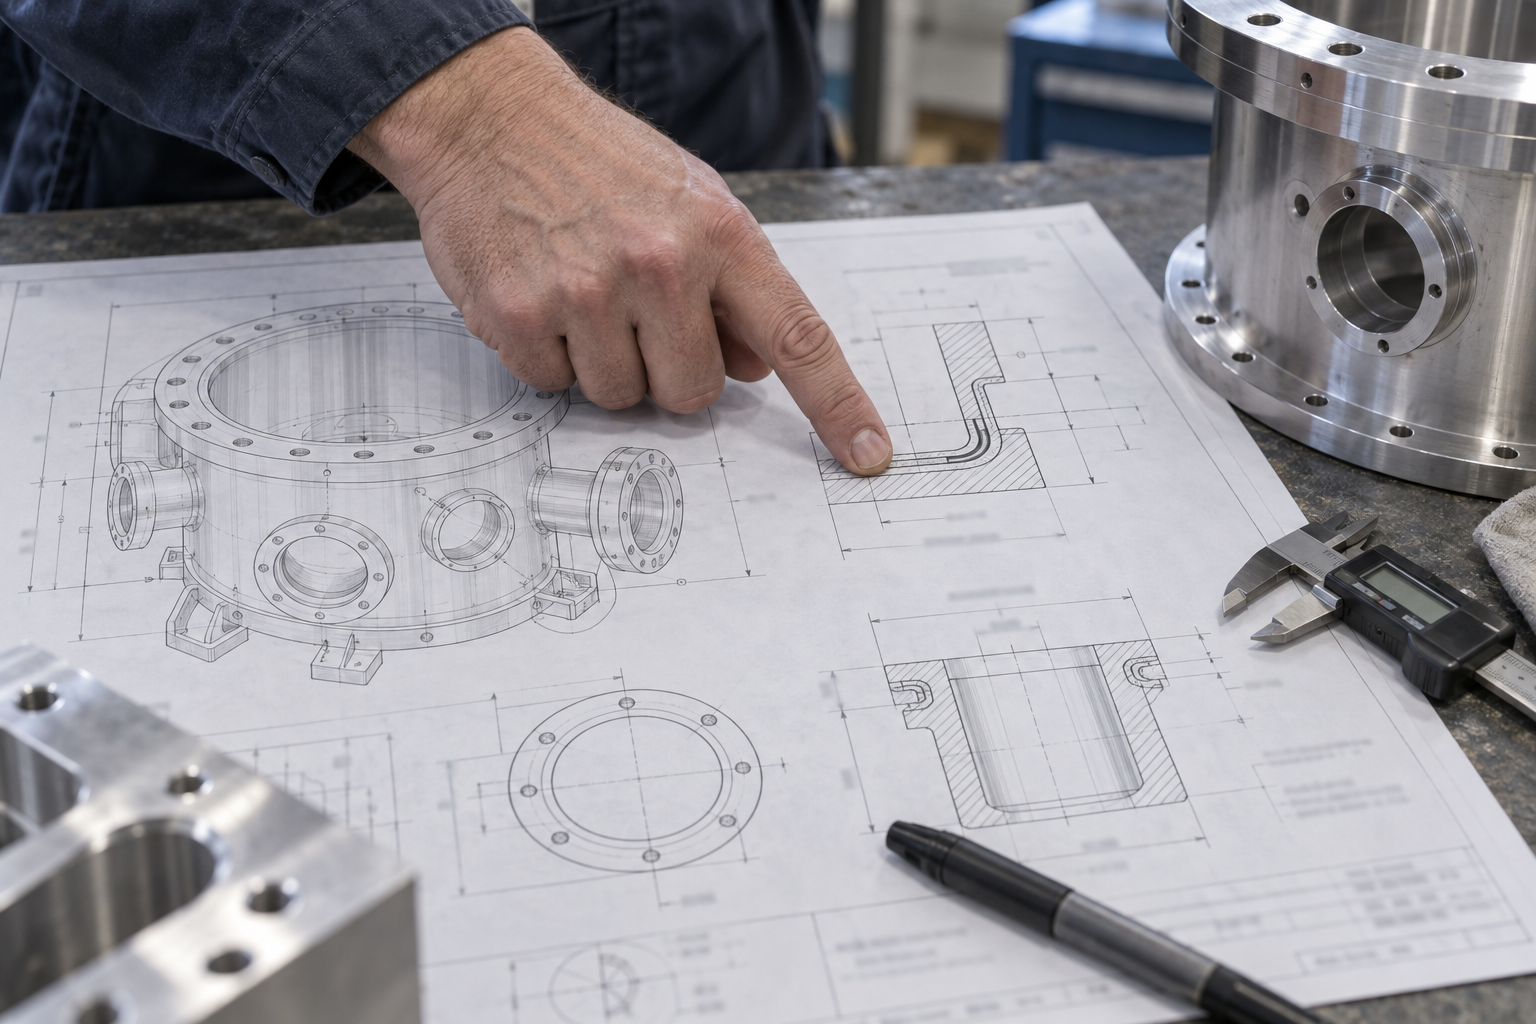
装置メーカーの購買担当から電話が来たのは、梅雨入りの頃だった。「半導体のプラズマ処理装置で使う大型真空腔体なんだけど、溶接じゃダメで、アルミの削り出しで何とかしてくれないか」。手元に届いたのは2枚の図面だった。外形は800mm級、板厚は薄いところで12mm、内側には深いポケットと多数のポート、そしてフランジ面には真空シールのためのOリング溝が回っている。
図面を広げて最初に目が止まったのは三か所だった。第一にシール面の平面度。真空引きを繰り返すと面がわずかに動くため、ここが狂うとリークに直結する。第二に内面の表面粗さ。プロセスガスに晒される面は、粗いとパーティクルや付着物の原因になりやすい。第三に基準面の取り方。大型真空腔体は段取りのたびに基準が移ると、後工程でいくら測っても数値が合わなくなる。
この3点は、そのまま工程の分岐点になる。素材をどう選び、どこで応力除去を挟み、どの機械と工具でシール面を作り込み、最後にどう検めるか。以下は、この相談から納品までの流れを追いながら、大型真空腔体の精密加工で実際に効いてくる設備と工程を整理したものだ。業界でよく使われる数値は目安として示すが、最終的な判断は必ず図面指示と発注先との確認で固めてほしい。
素材と構造を決める:アルミ削り出しか、溶接構造か
最初の分岐は、図面の前に「素材と構造」で決まる。装置メーカーから届いた大型真空腔体は、外形800mm級・アルミ削り出しの一体構造だった。真空シール面が一平面に載っており、内面には深いポケットとガスポートがある。ここでアルミ削り出しか、ステンレス溶接構造かで、後工程のすべてが変わる。
アルミ削り出しの強みと限界
アルミ削り出しは、真空シール面を一体で仕上げられる点が大きい。溶接部の気孔や熱影響部を気にせず、平面度と表面粗さを追い込める。A6061系やA5083系は、大型真空腔体の削り出し材として業界でよく選ばれる。ただし、厚肉を削ると内部応力が解放されて反りが出る。粗取り後に応力除去(歪取り)を挟むかどうかが、後のシール面精度を左右する。
ステンレス溶接構造という選択肢
ステンレス溶接構造は、材料費と加工時間を抑えやすい。一方で、溶接歪みと気密性の確保が課題になる。溶接後の歪取りや、シール面だけを後加工で仕上げる段取りが必要だ。どちらが正解かは、真空度の要求、熱の入り方、そして数量とコストのバランスで決まる。大型真空腔体の精密加工では、この時点で工程の骨格がほぼ決まると考えてよい。
判断材料として、業界ではアルミ削り出しで肉厚20〜50mm程度、ステンレス溶接で板厚10〜20mm程度が目安になることが多い。ただし、これはあくまで作業内の参考値であり、最終的な板厚や構造は図面と発注先で確認してほしい。
粗取りから応力除去、そして仕上げ——工程を分ける理由
「一発で仕上げまで行けませんか」と聞かれることがある。答えは、大型真空腔体ではまず無理だ。理由は単純で、アルミの塊から肉を落とすと、内部応力のバランスが崩れて動くからである。粗取りで外形とポケットの肉を一気に削り、いったん応力を解放し、そのあとに中仕上げ・仕上げへ進む。この順番を飛ばすと、最終検査の直前にシール面の平面度が崩れる。
粗取りでどこまで肉を落とすか
粗取りでは、仕上げ代を残して内ポケットと外周を削る。目安として片側0.5〜1.0mm程度を残すことが多いが、これは業界でよく使われる参考値であり、最終的には図面と加工先で確認したい。削り代を残しすぎると応力除去後の再削りが増え、残さなすぎると歪みを吸収できない。ここは加工時間と精度のトレードオフになる。
応力除去(歪取り)を挟むタイミング
粗取り後、熱処理で応力を抜く。アルミの場合はT6調質材を粗取り後に再時効させる、あるいは歪取り焼鈍を入れるといった選択肢がある。ここで一度、加工物を治具から外して熱をかけるため、基準がリセットされる。だからこそ、応力除去のあとに基準面を削り直し、そこから中仕上げの寸法を出し直す。この段取りを組んでおくと、後の仕上げで平面度が安定する。
中仕上げ・仕上げと段取りの付け替え
応力除去後は、中仕上げで寸法を追い込み、最後にシール面と基準面を仕上げる。大型門形機や5軸機を使う場合でも、取付(段取り)の回数が増えるほど誤差が積み上がる。基準面を1か所に決め、そこから各面を削る順番を固定するのが定石だ。段取り替えのたびに基準を測り直す手間を惜しむと、後工程で手戻りが出る。
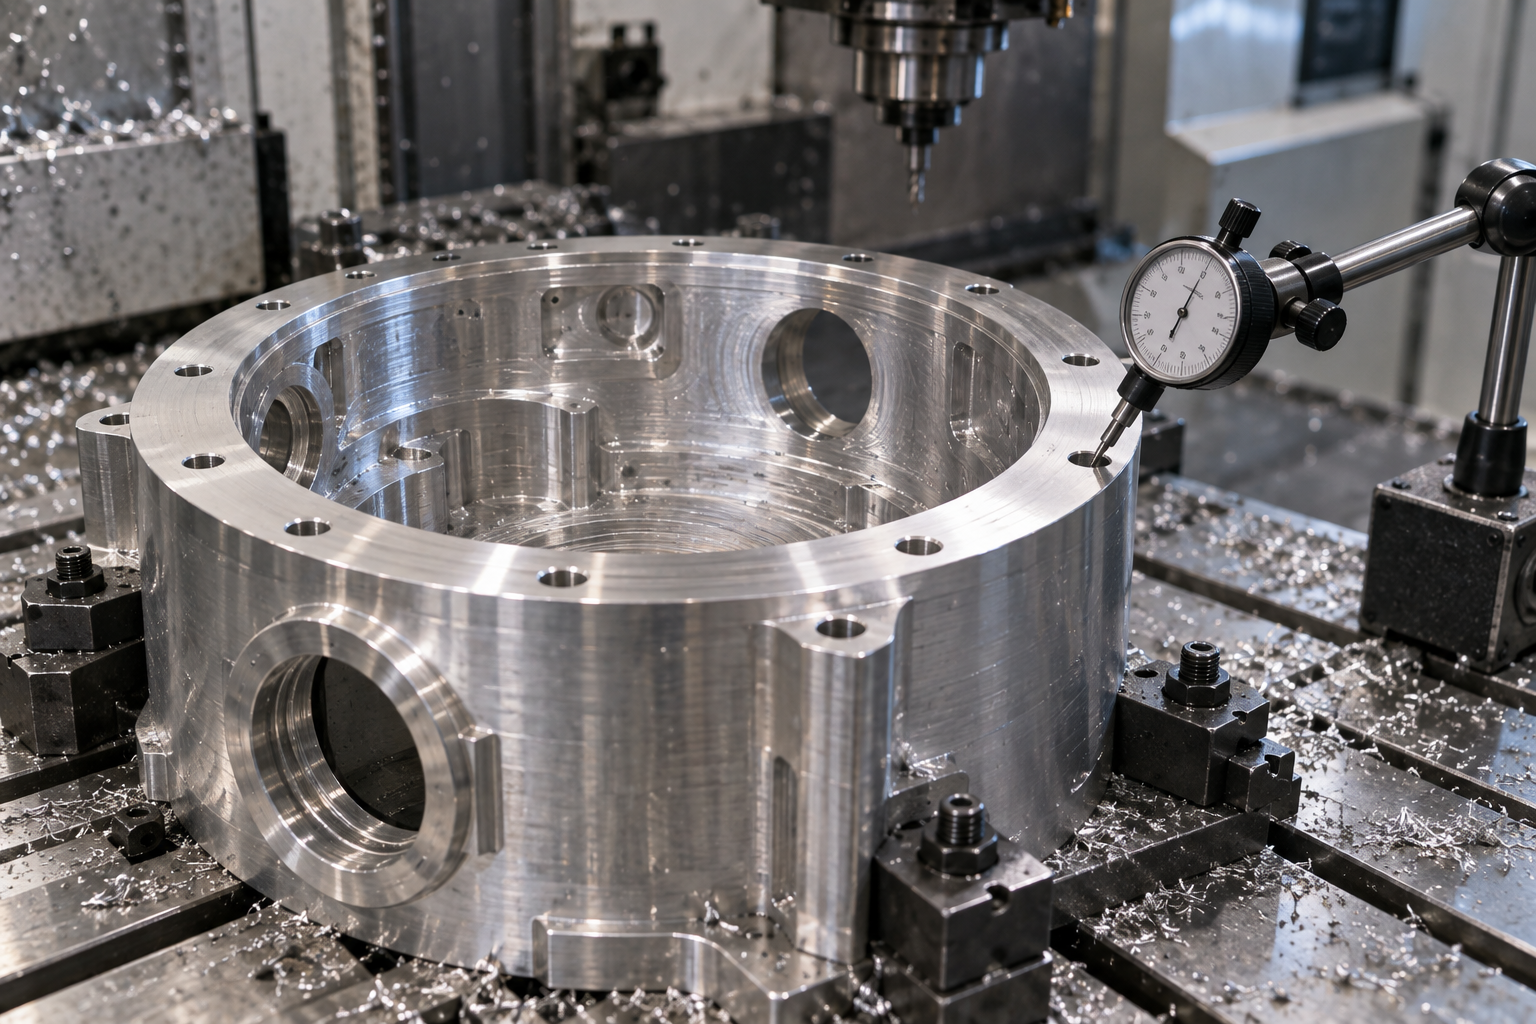
工程を分けるのは、精度のためだけではない。検査のタイミングを工程に織り込めるからでもある。粗取り後、応力除去後、仕上げ後にそれぞれ測定を挟むと、問題の原因がどこにあるかを切り分けられる。一続きで加工して最後に測ると、歪みなのか段取りなのか工具なのかが分からなくなる。
深いポケットと真空シール面:5軸加工機と工具の使いどころ
その日、金型課のホワイトボードには既に3つの書き込みがあった。「ポケット深さ180、コーナーR8」「Oリング溝φ400」「シール面 Ra0.8」。しかし、どの工程でそれを保証するかは書かれていなかった。チャンバーの相談で最も時間を食うのは、この「どこで精度を作るか」の割り振りだ。ここでは、大型真空腔体の心臓部である深いポケットと真空シール面を、5軸加工機と工具の選び方から具体的に追う。
深いポケット:突き出し量とびびりをどう抑えるか
深い内ポケットの難所は、コーナーRが小さいほど工具径を細くせざるを得ず、突き出し量が伸びてびびりが出やすい点だ。3軸機では工具を鉛直に落とすしかなく、ロング工具で剛性が落ちる。5軸機ならワークを傾け、ボールエンドミルのアプローチ角を浅くして、工具の実効的な突き出しを短く見せられる。結果として、送りを落とさずに面を出せる。
ただし、傾けすぎると工具の先端速度が落ち、面粗さが悪化する。目安として、ボールエンドミルはリード角10〜20°程度、工具突き出しは直径の4倍以内に収めるのが作業上の経験則だ。最終的な条件は、使用工具の推奨値とテストカットで確認する。
真空シール面:平面度と表面粗さをどう作り込むか
真空シール面は、Oリングが確実に潰れる平面度が命だ。仕上げは正面フライスか、大径のフェイスミルで一発仕上げに近づける。回転数を上げ、送りを一定に保ち、切り込みを浅くすることで、面のうねりを抑える。業界では、シール面の平面度は0.05mm/m程度、表面粗さはRa0.8〜1.6μm程度がひとつの目安として使われることが多い。ただし、これはあくまで一般的な参考値であり、要求値は図面指示と検査方法で確定する。
溝の底と側面は、エンドミルで仕上げると工具痕が残りやすい。ここは送りを細かく、回転を上げ、必要なら手仕上げを挟む。加工後のバリ取りと洗浄も、シール性能に直結する。
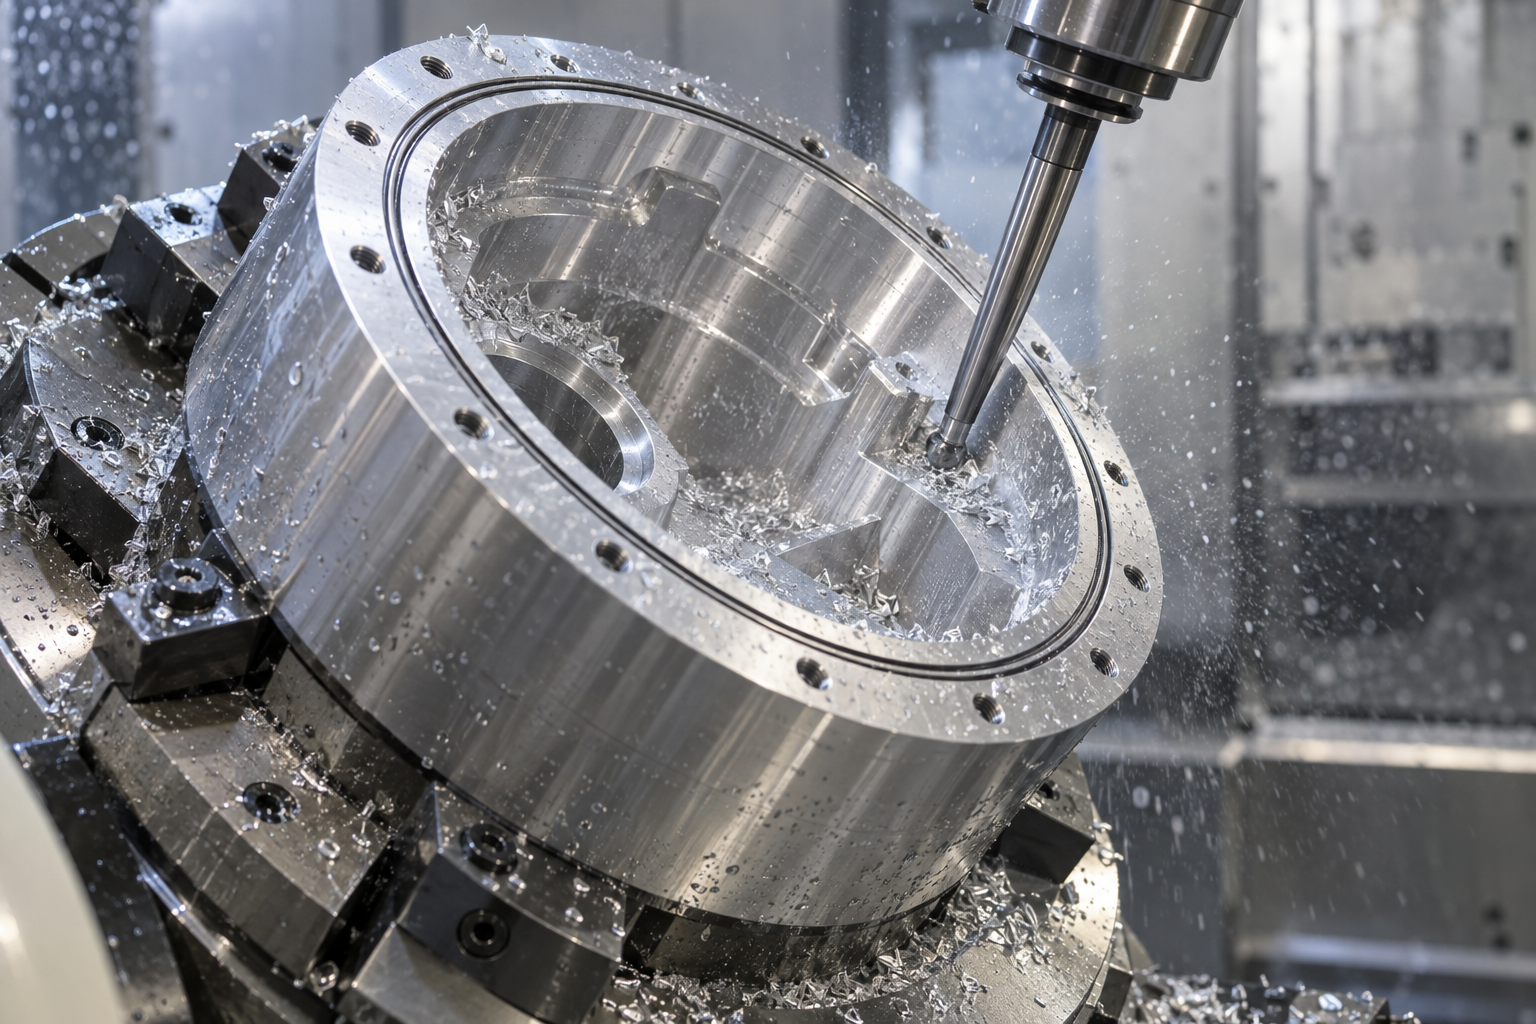
工程を分けたあとでも、このポケットとシール面の加工は一発勝負に近い。だからこそ、5軸加工機のアプローチ角、工具の突き出し量、回転数と送りのバランスを、加工前に図面と突き合わせて確認しておくことが、後の検査工程での手戻りを減らす。
気密と寸法をどう検めるか——検査で差がつく
「削り終わった。あとはよろしく」——この一言で検査を後回しにすると、たいてい数日後に電話が来る。大型真空腔体の加工で差がつくのは、実は削り方より検め方の段取りだ。半導体装置向けの精密腔体は、寸法が通っていても真空シール面が僅かに反っていればリークする。逆に、削り直さずに済むかどうかも検査の組み立て次第で決まる。
シール面の平面度と表面粗さはどこで測るか
まず測るのはOリングが当たる真空シール面だ。平面度は定盤とダイヤルゲージ、あるいは三次元測定機(CMM)で面をなぞる。表面粗さは接触式の粗さ計で、シール溝の底面と側面を刻むように測る。ここで注意したいのは測定点の選び方だ。シール面は全周で当たるので、四隅だけでなくポート周りのくぼみ、コーナーRの近くも測る。荒取り→応力除去→仕上げという工程を分けた意味は、この面の平面度が後から動かないことにある。
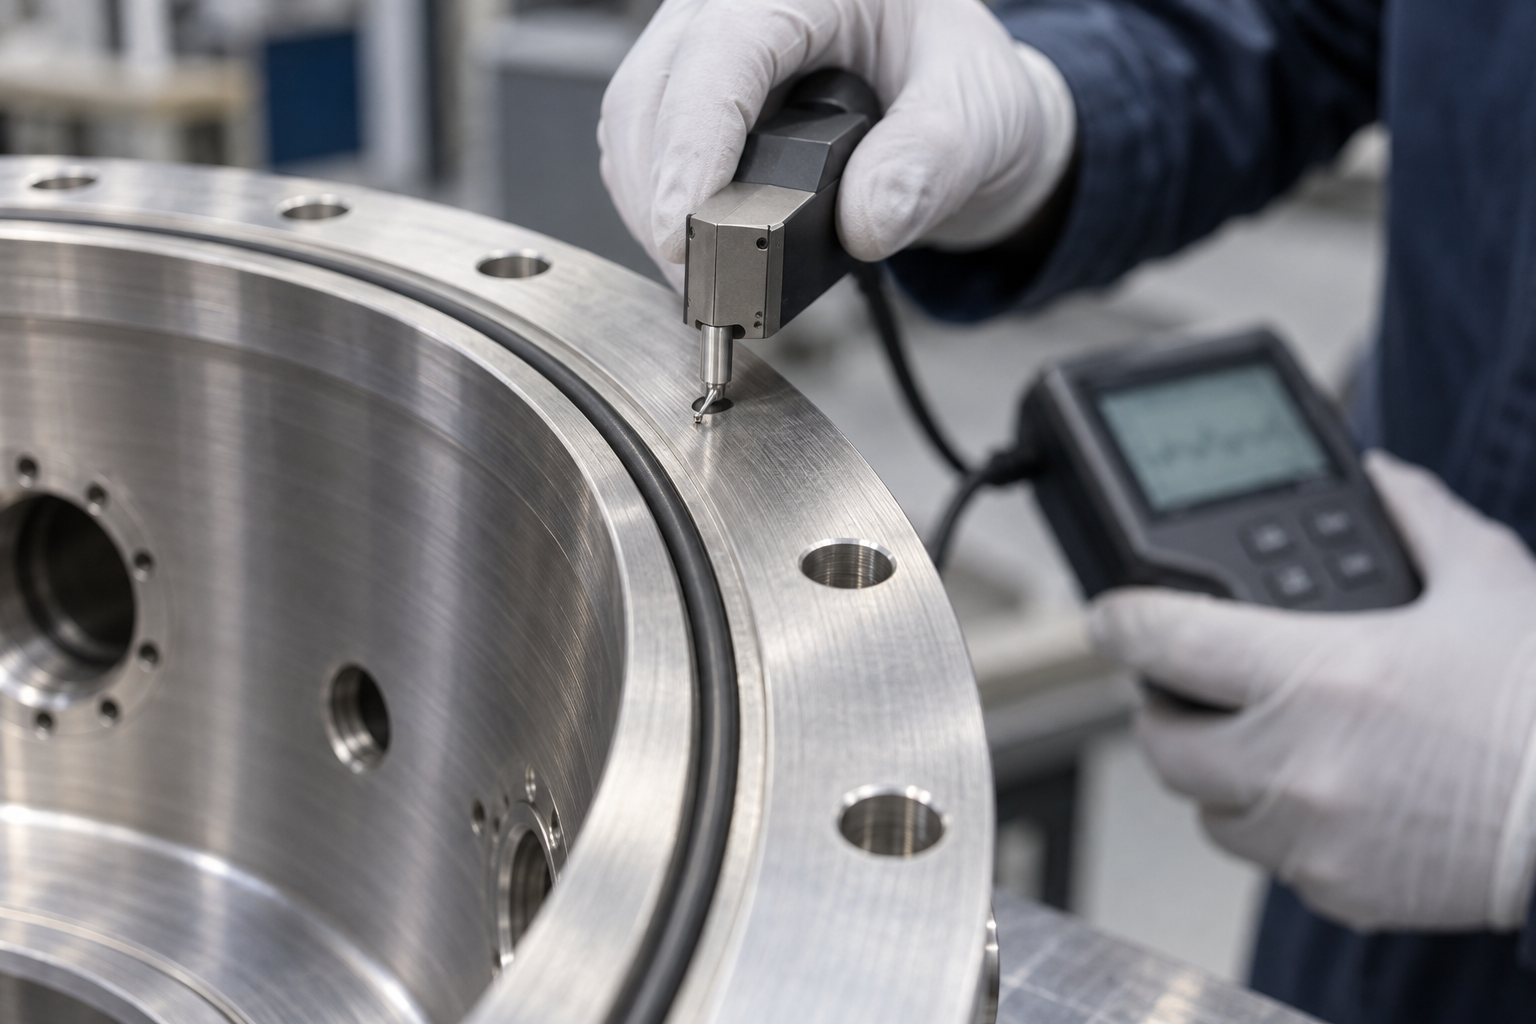
ヘリウムリーク試験と圧力保持——気密は数値で残す
気密の確認は二段構えで考える。粗い確認として圧力保持(加圧または真空引きして圧力変化を見る)、最終確認としてヘリウムリーク試験だ。ヘリウムは分子が小さく、微小な漏れを検出しやすい。業界では真空シール部に対して1×10⁻⁹ Pa·m³/s オーダーを合否の目安にすることが多いが、これは装置の要求真空度によって変わる。図面指示や仕様書で確認すべき数値であり、当社が一律に保証する値ではない。
段取りとして重要なのは、加工後すぐに検めること。深いポケットの内面や溶接構造の熱影響部は、時間が経つと応力解放で微妙に動くことがある。検査を後工程に回すほど、手戻りのコストは膨らむ。
三次元測定と3Dスキャン——寸法と形状をどう残すか
寸法検証はCMMが基本だ。基準面(データム)の取り方を図面と揃えないと、測定値そのものが意味を失う。大型の腔体では、加工時の取付基準と検査の基準を一致させることが精度維持の鍵になる。複雑な内面形状や、図面にない歪みの全体像を見たいときは、3Dスキャンによる形状確認が有効だ。スキャンは「合否判定」というより、どこがどれだけ動いたかを可視化する道具として使うと、修正の判断が早い。
図面で先に決めておきたい公差と表面粗さの線引き
この案件で最後に効いてきたのは、加工機の性能でも工具でもなく、図面の公差と表面粗さをどこで線引きするかだった。最初の図面は外形やポート位置までほぼ全周に厳しい公差が入り、真空シール面の平面度と内面の表面粗さの指示は逆に曖昧だった。そのまま見積もると、加工が難しい場所ではなく、厳しくする必要のない場所に工数が吸い込まれる。
シール面だけを厳しくし、全体公差は緩める
大型真空腔体では、真空シール面と基準面(データム)に精度を集中させ、それ以外は機能上問題のない範囲まで緩めるのが定石になる。シール面の平面度は、業界では数十µm台の指示が使われることが多いが、これは目安であって保証値ではない。Oリング径やフランジ寸法によって成立する値は変わるので、図面指示と検査方法を先に揃えてから加工条件を詰める。データムは、加工の取付基準と検査の測定基準を一致させる位置に指定しておくと、工程間の付け替えで生じる誤差の積み上がりを抑えられる。
表面粗さは「面ごと」に指示する
内面の表面粗さも、全周一律ではなく面ごとに分けたい。ガス流れや付着物の管理に関わる内面は比較的細かく、外装や非シール面は粗くてよい。業界では内面に Ra 0.8〜1.6µm 程度、シール面にはさらに細かい指示が入ることが多いが、これも図面と用途で確定するものだ。粗さを上げるほど工具送りを落とし、手仕上げや研磨が増えてコストが跳ねる。厳しくすべき面と緩めてよい面を図面上で分離しておくことが、結果として見積もりと納期の読みやすさにつながる。
よくある質問
ここまでの事例で判断に迷いやすい点を、半導体向け大型真空腔体の精密加工という文脈に沿って整理します。
大型真空腔体の精密加工では、アルミ削り出しとステンレス溶接構造のどちらを選べばよいですか?
真空度、熱、重量、コストのどれを優先するかで変わります。アルミ削り出しは気密面や基準面を一体で出しやすく、薄肉の溶接歪みを避けたい場合に向きます。一方、大型で複雑な内部流路や冷却構造が必要なら、ステンレス溶接後に応力除去と仕上げ加工を組み合わせる選択もあります。どちらも一長一短があるため、図面の要求(到達真空度、シール方式、設置スペース)を発注先と共有したうえで決めるのが現実的です。
粗取りと仕上げの間に応力除去を入れるのはなぜですか?
荒削りで材料内部の残留応力が解放され、後工程で歪みが出ると真空シール面の平面度が崩れるためです。応力除去(歪取り)を挟むことで、中仕上げ・仕上げの段階で寸法が安定しやすくなります。ただし、材料の種類や形状、熱処理の条件によって効果は異なるので、最終的な要否は材質と加工後の検査結果を見ながら判断します。
真空シール面の表面粗さや平面度は、どのくらいを目安にすればよいですか?
業界では、Oリングシール面で Ra 0.8〜1.6 µm 程度、金属シール面ではさらに平滑な指示が使われることがありますが、これはあくまで一般的な目安です。実際の要求値は、到達真空度、シール方式、ヘリウムリーク試験の合否基準によって変わります。図面の指示と検査方法を確認し、必要以上に厳しくしてコストを上げないよう、発注側と受注側ですり合わせることをおすすめします。
気密検査はどの工程で行うのがよいですか?
最終検査だけでなく、シール面の仕上げ後や溶接後など、手戻りの影響が大きくなる前に段階的に行うのが有効です。ヘリウムリーク試験や圧力保持試験は、シール面の平面度・表面粗さの測定と組み合わせることで、不具合の原因を切り分けやすくなります。検査の段取りを後回しにすると、再加工や再検査のコストが膨らむため、工程設計の初期段階で検査計画を決めておくことが重要です。
図面で公差や基準面を指定するとき、どこを厳しくすべきですか?
すべてを厳しくするとコストが跳ね上がります。真空シール面やポートの位置決め、相手部品と組み合う基準面(データム)だけを厳しくし、外観や非機能面は一般公差に委ねるのが現実的です。基準面の取り方によって加工・検査の段取りが変わるため、発注前に「どの面を基準に測定するか」を図面上で明確にしておくと、後の手戻りを減らせます。
Key takeaways
- 大型真空腔体は「削り出しの連続」ではなく、粗取り→応力除去→仕上げ→検査という段取りで公差と気密を守る。
- 設備は5軸加工機と大型門形機が軸になり、真空シール面の表面粗さと平面度は検査工程で決まる。
- 図面で先に確認すべきは、シール面の平面度・表面粗さ、内面粗さ、そして組立基準となる基準面(データム)の取り方。
- 材質と熱処理、溶接の有無が後工程の発注先を分ける。アルミ削り出しか、溶接構造かで設備も検査も変わる。



