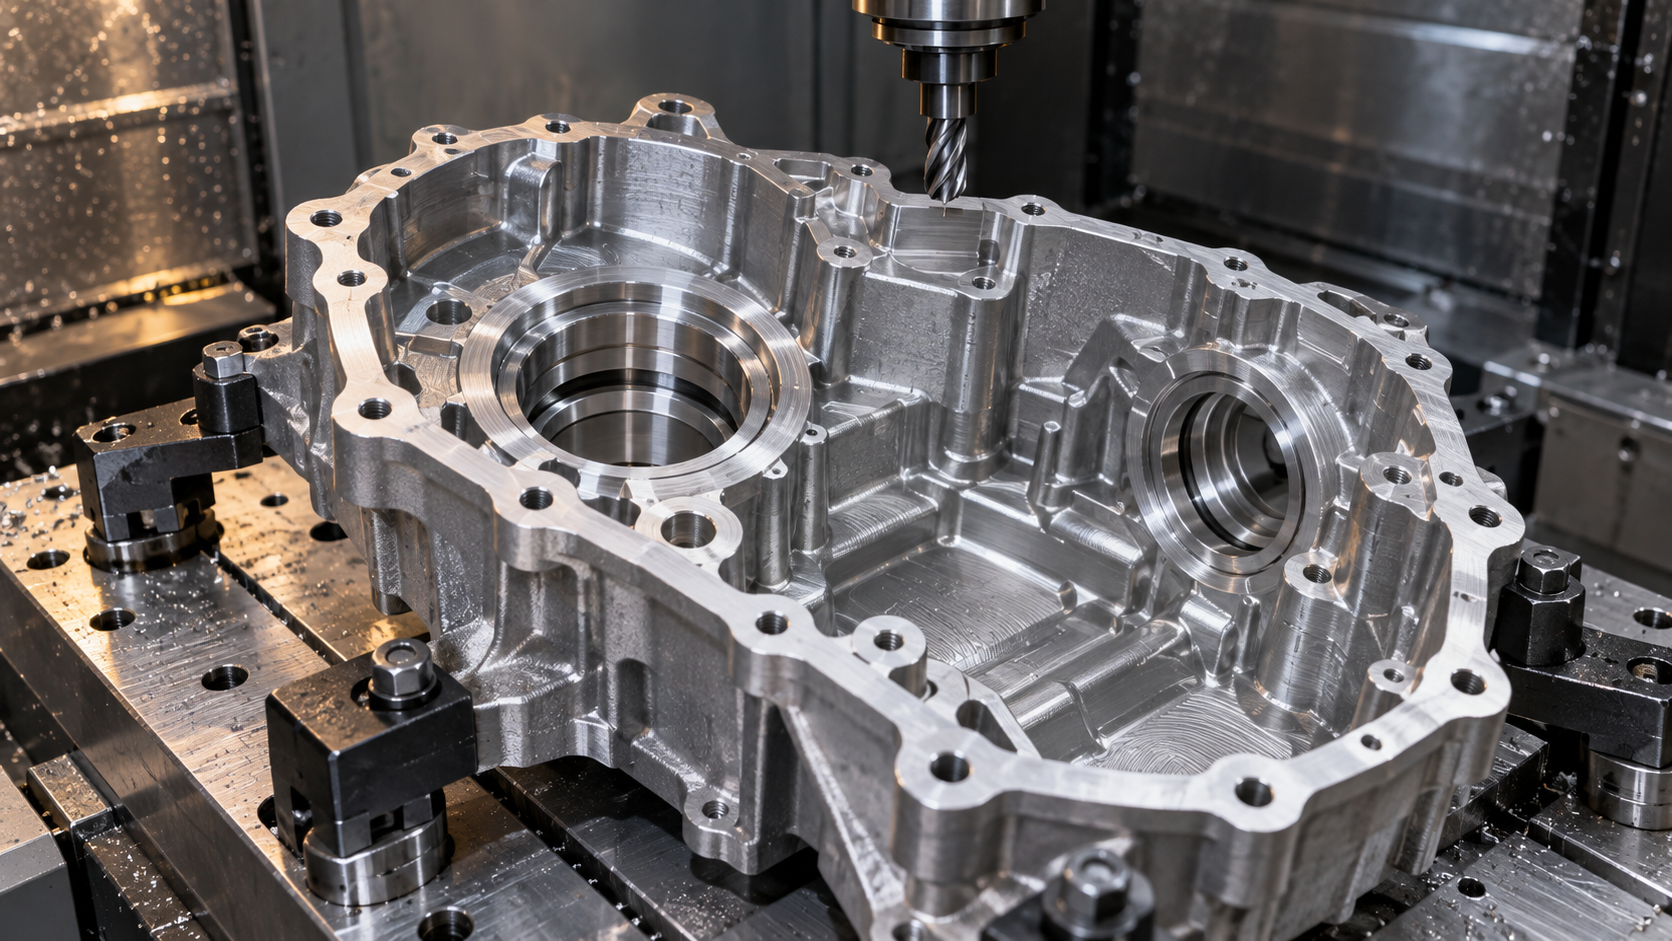
Welche Strukturmerkmale weisen Gehäuseteile auf? Warum ist ihre Bearbeitung so anspruchsvoll?
Gehäuseteile tragen Wellen, Buchsen, Zahnräder und andere Bauteile und halten nach der Montage deren relative Position zueinander ein. Zu den häufigsten Bauteilen gehören Spindelkästen, Vorschubkästen, Getriebegehäuse, Untersetzungsgetriebegehäuse, Motorblöcke und Maschinenbetten. Nach ihrer Bauweise lassen sich Gehäuse in einteilige und geteilte Gehäuse unterteilen: Einteilige Gehäuse werden in der Regel als ein Stück gegossen und anschließend bearbeitet. Sie weisen eine gute Gesamtsteifigkeit auf, bieten jedoch eine schlechtere Zugänglichkeit bei der Bearbeitung von Innenräumen und Bohrungssystemen. Geteilte Gehäuse lassen sich einfacher getrennt bearbeiten und montieren, erhöhen jedoch die Anforderungen an Fügeflächen, Positionierungsbeziehungen und Montageanpassungen.
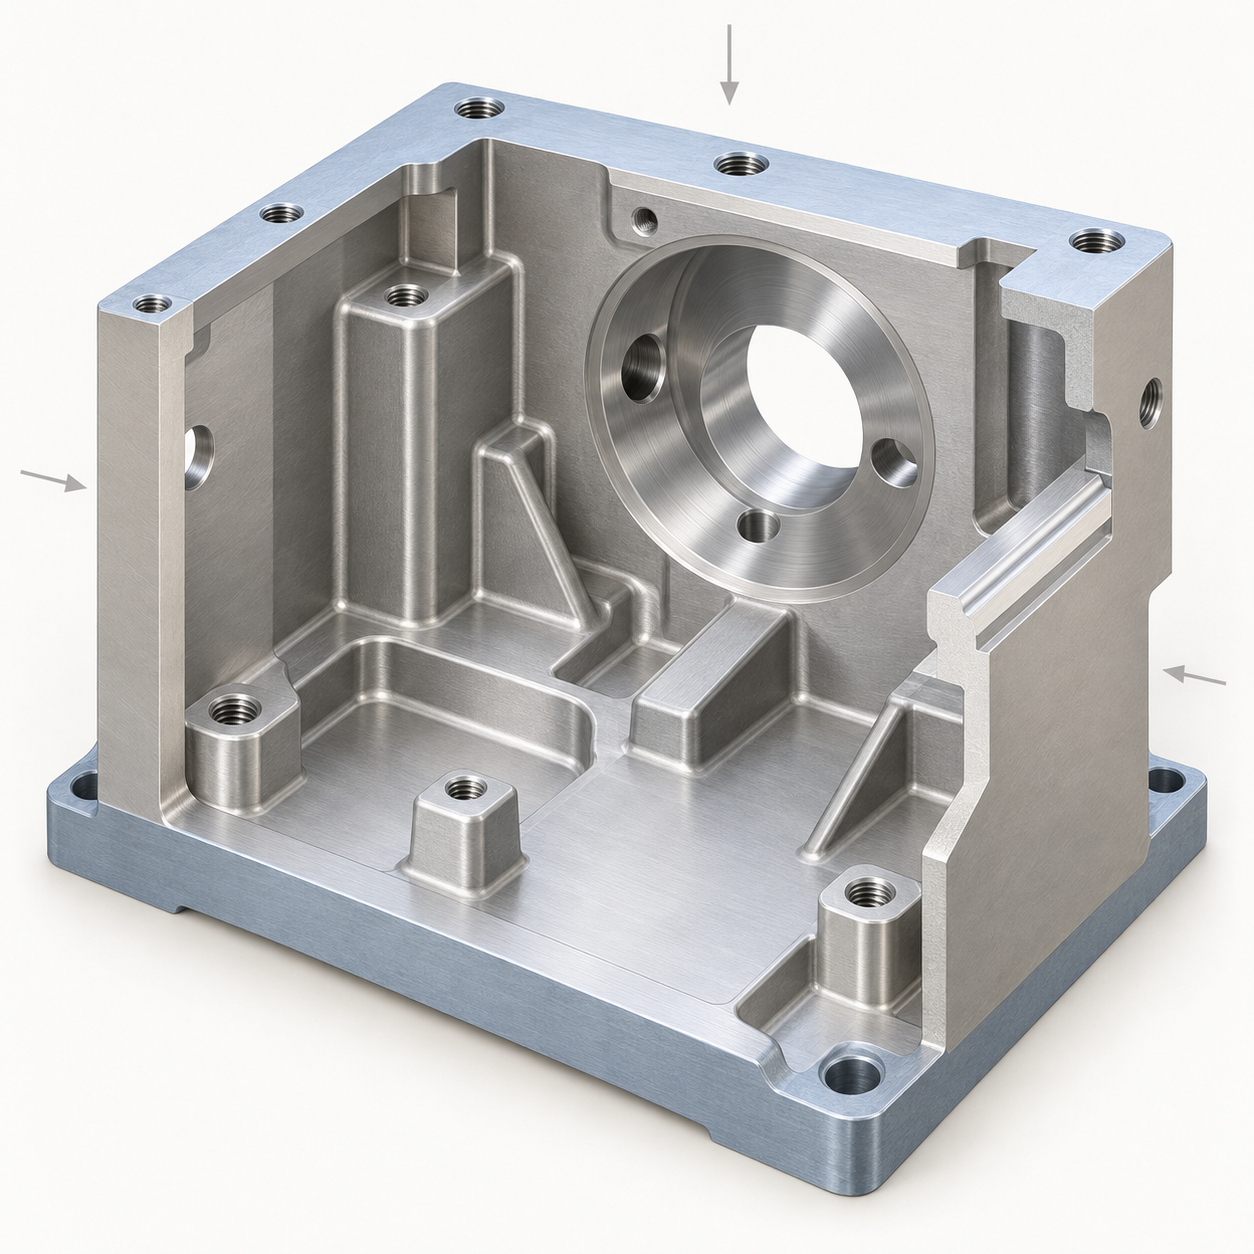
Die Bearbeitung von Gehäuseteilen ist zunächst aufgrund ihrer unregelmäßigen Form schwierig. Außen befinden sich Montageflächen, Absätze und Vorsprünge, während der Innenbereich Hohlräume, Rippen, inselartige Strukturen und in unterschiedliche Richtungen verlaufende Bohrungssysteme enthält. Außerdem kann die Gehäusewand ungleichmäßig dick sein. Nach dem Abtrag von Material bei der Grobbearbeitung können sich nach dem Gießen oder Schweißen vorhandene Eigenspannungen lösen und lokale Verformungen verursachen. In tiefen Innenräumen wird die Bearbeitung durch die Werkzeugauskragung, die Spanabfuhr und die eingeschränkte Sicht erschwert. Auch die Spannposition lässt sich nur schwer gleichzeitig hinsichtlich Steifigkeit und Zugänglichkeit optimieren.
Darüber hinaus konzentrieren sich die Qualitätsanforderungen bei Gehäusen meist auf Bezugsflächen, Führungsflächen, Lager- oder Spindelbohrungen sowie auf die Beziehungen zwischen zueinander senkrechten, parallelen oder koaxialen Bohrungssystemen. Befestigungsbohrungen müssen möglicherweise lediglich die Montage ermöglichen, während bei den wesentlichen Bohrungssystemen Maße, Bohrungsabstände, Koaxialität und Positionsbeziehungen gemäß Zeichnung einzuhalten sind. Wird das Verfahren lediglich nach dem Prinzip „Fräsmaschine, Bohrmaschine oder Drehmaschine“ ausgewählt, werden Bearbeitungsobjekte, Positionierungsbezüge, wiederholtes Spannen und Werkzeugzugänglichkeit leicht übersehen. Bei der Bearbeitung von Gehäuseteilen müssen zunächst die Funktionen der einzelnen Merkmale identifiziert werden, bevor die Kombination und Reihenfolge von Fräsen, Bohren, Ausspindeln oder anderen Arbeitsgängen festgelegt wird.
Die wichtigsten Bearbeitungsinhalte bei Gehäuseteilen: von Bezugsflächen über Bohrungssysteme bis zu Formtaschen
Bei der Bearbeitung von Gehäuseteilen wird nicht lediglich eine Außenhülle bearbeitet. Vielmehr werden Montagebeziehungen anhand von Montagebezügen, Auflageflächen, Bohrungssystemen und dem Innenraum hergestellt. Bodenflächen, Seitenflächen oder Montageflächen übernehmen meist zunächst die Positionierungsfunktion. Die nachfolgenden Bearbeitungsschritte müssen sich an den in der Zeichnung festgelegten Bezügen orientieren und insbesondere Ebenheit, Parallelität, Rechtwinkligkeit sowie die gegenseitige Lage zu anderen Montageflächen sicherstellen.
Bezugsflächen, Oberflächen und Führungsflächen
Boden- und wesentliche Seitenflächen werden häufig zur Positionierung und Spannung des Werkstücks verwendet. Üblicherweise wird durch Fräsen zunächst ein genauer Bezugsbezug geschaffen. Oberflächen, Stufenflächen und Führungsflächen bestimmen dagegen die Montagehöhe und Bewegungsrichtung von Schlitten, Abdeckungen oder anderen Bauteilen und können entsprechend dem Bearbeitungsaufmaß in Grob-, Halbfein- und Feinbearbeitung unterteilt werden. Wenn für Führungsflächen eine hohe Geradheit oder Oberflächenqualität gefordert ist, kann anschließend zusätzlich Schleifen vorgesehen werden. Ob eine Feinbearbeitung erforderlich ist, hängt von Material, Wärmebehandlungszustand und Zeichnungstoleranzen ab.
Wesentliche Bohrungssysteme, Querbohrungen und Gewindebohrungen
Spindelbohrungen, Lagerbohrungen und Buchsenbohrungen sind die zentralen Merkmale bei der Bearbeitung von Gehäuseteilen. Sie müssen nicht nur die Anforderungen an den Bohrungsdurchmesser erfüllen, sondern auch auf Rundheit, Koaxialität sowie die Parallel- oder Rechtwinkligkeit der Bohrungsachse zu den Bezugsflächen geprüft werden. Bohren wird häufig für Vorbohrungen und bestimmte Durchgangsbohrungen eingesetzt. Bei höheren Anforderungen an Maß oder Position werden anschließend meist Ausspindeln, Reiben oder ähnliche Arbeitsgänge verwendet. Querbohrungen können sich mit Hauptbohrungen kreuzen. Daher müssen Werkzeugzugänglichkeit, Grate an den Kreuzungsstellen und die gegenseitigen Lagebeziehungen der Bohrungssysteme berücksichtigt werden.
Gewindebohrungen, Positionierbohrungen und Befestigungsbohrungen gehören meist zu den Nebenbohrungen, beeinflussen jedoch weiterhin die Montage. Bei der Bearbeitung müssen die Funktionen von Gewindekernbohrungen, Senkbohrungen, Plansenkungen und Positionierbohrungen unterschieden werden. Die Genauigkeit gewöhnlicher Bohrungen darf nicht unmittelbar als endgültige Anforderung angenommen werden. Das Anfasen der Bohrungskanten, das Entfernen von Graten und das Reinigen von Spanresten sind ebenfalls unverzichtbare Arbeitsschritte vor Abschluss der Bearbeitung von Gehäuseteilen.
Innenliegende Kavitäten, Inselstrukturen und dünnwandige Bereiche
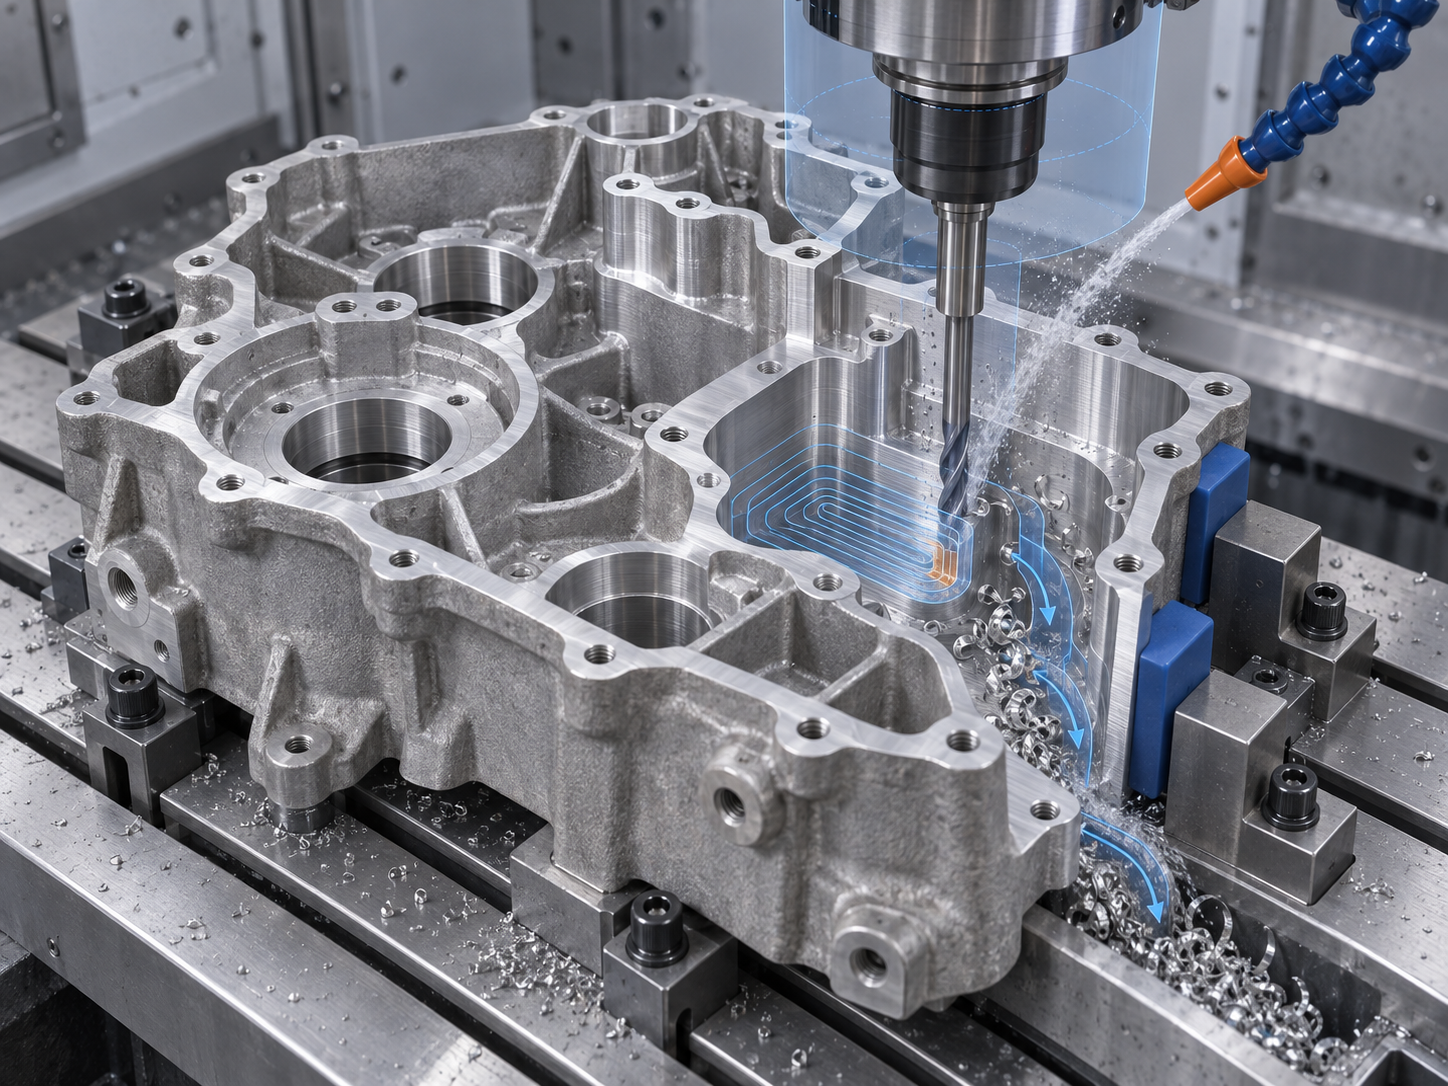
Im Inneren von Gehäusen befinden sich häufig mehrere Kavitäten, Rippen und Inselstrukturen. Beim Fräsen müssen die Werkzeugwege entsprechend der Öffnungsrichtung, der Werkzeugauskraglänge und der Bedingungen für die Spanabfuhr geplant werden; bei tiefen Kavitäten oder schmalen Nuten kann eine schichtweise Zustellung erforderlich sein. Außerdem ist das Kollisionsrisiko zwischen Werkzeug und Spannvorrichtung zu prüfen. Dünnwandige Bereiche weisen eine geringere Steifigkeit auf. Schnittkräfte, Spannkräfte und der Abbau von Bearbeitungszugaben können daher Verformungen verursachen. Deshalb sollten Bearbeitungsreihenfolge und Verfahren unter Berücksichtigung von Wanddicke, Werkstoff und Bauteilstruktur festgelegt werden, anstatt das Verfahren ausschließlich nach den Außenmaßen auszuwählen.
Übliche Bearbeitungsverfahren für die Bearbeitung von Gehäuseteilen: Fräsen, Bohren, Ausbohren und Feinbearbeitung
Das Bearbeitungsverfahren für Gehäuseteile darf nicht allein anhand der Maschinenbezeichnung ausgewählt werden; zunächst sind die zu bearbeitenden Merkmale zu betrachten. Ebenen, Absätze, Außenkonturen und innere Kavitäten von Gehäusen werden üblicherweise überwiegend durch Fräsen bearbeitet. Für gewöhnliche Durchgangsbohrungen, Vorbohrungen und einige Kernlochbohrungen für Gewinde wird meist Bohren eingesetzt. Hauptlagerbohrungen, Spindelbohrungen oder Bohrungsgruppen mit hohen Anforderungen an die Lagebeziehung erfordern dagegen häufig nachfolgende Arbeitsgänge wie Ausbohren oder Reiben. Die Verfahrensauswahl wird außerdem durch Werkstoff, Bohrungstiefe, Wanddicke, Spannkonzept und Zeichnungstoleranzen bestimmt.
Fräsen bei der Bearbeitung von Gehäuseteilen: Ebenen, Absätze und Kavitäten
Das Fräsen übernimmt vor allem die Bearbeitung von Bezugsflächen, Montageflächen, Führungsflächen, Absätzen, Außenkonturen und Innenräumen. Beim Schruppfräsen wird der größte Teil der Zugabe entfernt, wobei für die nachfolgenden Arbeitsgänge eine angemessene Zugabe stehen bleibt; beim Schlicht- und Fertigfräsen werden anschließend Ebenenmaße, Parallelität und Oberflächenqualität kontrolliert. Gehäuse mit mehreren Kavitäten erfordern außerdem die Bearbeitung von Inselstrukturen, tiefen Kavitäten und engen Bereichen. Eine zu große Werkzeugauskragung kann die Steifigkeit verringern, während zu häufiges Umspannen das Risiko von Bezugsverschiebungen erhöht. Daher müssen Werkzeugzugänglichkeit, Spanabfuhr und mögliche Kollisionen mit der Spannvorrichtung bei der Planung der Werkzeugwege berücksichtigt werden.
Bohren, Ausbohren und Reiben bei der Bearbeitung von Gehäuseteilen
Bohren eignet sich für Durchgangsbohrungen, Vorbohrungen und einige Kernlochbohrungen für Gewinde und ist üblicherweise ein vorbereitender Arbeitsgang bei der Bearbeitung von Bohrungsgruppen. Bohren darf jedoch nicht direkt mit der abschließenden Feinbearbeitung gleichgesetzt werden. Bohrer werden leicht durch Schneidenzustand, Werkstoff, Bohrungstiefe und Spanabfuhr beeinflusst. Wenn hohe Anforderungen an Bohrungsmaß, Rundheit, Koaxialität oder Oberflächenqualität bestehen, kann unter einer stabilen Bezugssituation Ausbohren oder Reiben eingesetzt werden. Durch Ausbohren lässt sich das Maß jeder einzelnen Bohrung gezielt anpassen; außerdem eignet es sich zur Kontrolle der Lagebeziehung zu Montageflächen und benachbarten Bohrungen. Reiben ist besser für die Feinbearbeitung von Bohrungen geeignet, sofern Werkzeug, Bearbeitungszugabe und Bohrungsgeometrie dies zulassen; der Zustand der Vorbohrung muss dabei stabil sein.
Abgrenzung von Drehen und Schleifen bei der Bearbeitung von Gehäuseteilen
Drehen ist nicht das allgemein bevorzugte Verfahren für den Gehäusehauptkörper und wird üblicherweise auf Lagersitze, zylindrische Absätze oder rotationssymmetrische Merkmale beschränkt, die auf einer Dreh-Fräs-Kombinationsmaschine bearbeitet werden können. Wenn eine zylindrische Bohrung in einer strengen Lagebeziehung zu den Gehäusebezügen oder anderen Bohrungsgruppen steht, sollte weiterhin vorrangig ein Gesamtkonzept mit einer einheitlichen Aufspannung und dem Ausbohren in Betracht gezogen werden. Schleifen wird eingesetzt, wenn die Zeichnung höhere Anforderungen an Ebenen, zylindrische Flächen, Maßstabilität oder Oberflächenrauheit stellt. Die endgültige Prozesskette muss sich nach den Zeichnungsbezügen, Toleranzfeldern, dem Werkstoff und den Maschinenfähigkeiten richten und darf nicht allein aufgrund der nominellen Genauigkeit eines bestimmten Verfahrens festgelegt werden.
Wie wird ein typischer Bearbeitungsablauf für Gehäuseteile geplant?
Die Bearbeitung von Gehäuseteilen wird normalerweise nicht einfach nach der Maschinenreihenfolge „zuerst fräsen, dann bohren und zuletzt prüfen“ angeordnet, sondern um die Stabilität des Rohlings, die Herstellung der Bezüge sowie die Genauigkeit der Hauptflächen und Bohrungsgruppen herum organisiert. Ein üblicher Ablauf lässt sich wie folgt zusammenfassen: Vorbereitung des Rohlings und gegebenenfalls künstliche Alterung oder Spannungsarmbehandlung → anfängliches Ausrichten oder Anreißen → Herstellung zuverlässiger Bezugsflächen → Bearbeitung der Hauptflächen und Führungsflächen → Bearbeitung der Hauptbohrungsgruppen → Bearbeitung von Querbohrungen, Gewindebohrungen und Nebenbohrungen → Anfasen, Entgraten, Reinigen und Prüfen. Der tatsächliche Ablauf muss weiterhin an Werkstoff, Struktur, Zugänglichkeit der Maschine, Losgröße und Zeichnungsanforderungen angepasst werden.
Bearbeitung von Rohling und Ausgangsbezügen bei Gehäuseteilen zuerst durchführen
Bei gegossenen Gehäusen sind zunächst die Rohgusszugaben, Lunker, Sandeinschlüsse und das Verformungsrisiko zu prüfen. Bei großen Abmessungen oder deutlich vorhandenen Eigenspannungen muss anhand des Werkstoffs und des tatsächlichen Verformungsverhaltens entschieden werden, ob eine Alterung, Spannungsarmbehandlung oder eine stabilisierende Wartezeit vorgesehen wird. Bei geschweißten Gehäusen ist die Verformung nach dem Schweißen zu berücksichtigen; gegebenenfalls muss zunächst gerichtet oder eine Stabilitätsbehandlung durchgeführt werden. Anreißen eignet sich nur für Situationen, in denen anfängliche Lagebeziehungen hergestellt werden müssen, und kann die späteren zuverlässigen Bearbeitungsbezüge nicht ersetzen. Für den ersten Bearbeitungsgang wird üblicherweise eine große Fläche mit eindeutigem Montagebezug gewählt, um den für die nachfolgenden Aufspannungen erforderlichen Bezugsrahmen zu schaffen.
Ebenen und Hauptbohrungsgruppen bei der Bearbeitung von Gehäuseteilen bezugsorientiert bearbeiten
Nach der Herstellung der Bezugsflächen werden zunächst die Hauptflächen, Unterseiten, Montageflächen oder Führungsflächen geschruppt. Dabei wird der größte Teil der Zugabe entfernt und gleichzeitig die Verformung dünnwandiger Bereiche sowie von Zonen mit ungleichmäßiger Wanddicke kontrolliert. Anschließend erfolgt die Halbfertigbearbeitung, wobei eine stabile und gleichmäßige Zugabe für die Fertigbearbeitung verbleibt. Die Hauptbohrungsgruppen werden üblicherweise zunächst geschruppt; je nach Anforderungen an Maß, Koaxialität, Rundheit und Oberflächenqualität werden danach die Halb- und Fertigbearbeitung eingeplant. Wenn zwischen der Bohrungsgruppe und den Montageflächen eine eindeutige Lagebeziehung besteht, sollten möglichst einheitliche oder rückverfolgbare Bezugsflächen für die Positionierung verwendet werden, um durch wiederholtes Umspannen verursachte Fehler bei Bohrungsabständen, Parallelität und Rechtwinkligkeit zu reduzieren.
Nebenbohrungen, Gewinde sowie Reinigung und Prüfung bei der Bearbeitung von Gehäuseteilen zuletzt durchführen
Querbohrungen, Kernlochbohrungen für Gewinde, Gewindebohrungen, Positionierbohrungen und andere Nebenbohrungen werden üblicherweise bearbeitet, nachdem die Hauptbezüge und Bohrungsgruppen stabil hergestellt wurden. Wenn bestimmte Bohrungen jedoch die nachfolgende Aufspannung oder den Zugang des Werkzeugs beeinflussen, können sie auch früher eingeplant werden. Nach Abschluss der Bearbeitung sind Fasen und Grate an den Bohrungsmündungen zu bearbeiten sowie Späne aus Kavitäten, sich kreuzenden Bohrungen und Gewinden zu entfernen; anschließend erfolgt die Reinigung. Die abschließende Prüfung muss sich an den Zeichnungsbezügen orientieren und kritische Maße, die Lage der Bohrungsgruppen, Ebenheit, Parallelität, Rechtwinkligkeit oder Koaxialität kontrollieren, anstatt nur einzelne Bohrungsdurchmesser zu messen. Bei großformatigen Gussteilen oder Schweißkonstruktionen ist anhand des Verformungstrends und der verbleibenden Fertigbearbeitungszugabe zu entscheiden, ob nach dem Schruppen eine erneute Stabilitätsbehandlung erforderlich ist.
Warum müssen bei der Bearbeitung von Gehäuseteilen zuerst die Bezugsflächen und die Hauptbohrungsgruppen bearbeitet werden?
Zwischen der Unterseite, den Montageflächen, den Führungsflächen und den Hauptbohrungsgruppen von Gehäuseteilen bestehen üblicherweise Anforderungen an Parallelität, Rechtwinkligkeit, Lochabstände oder Koaxialität. Die wichtigsten Bezugsflächen werden zuerst bearbeitet und geprüft, um für die nachfolgenden Arbeitsgänge stabile und reproduzierbare Spannbedingungen zu schaffen. Wird direkt eine Gussfläche, eine durch Schweißen verformte Fläche oder eine ungeprüfte Außenkontur als Bezug verwendet, kann sich die Lage des Werkstücks bei jedem erneuten Spannen verändern. Dadurch können sich Positionsfehler der Bohrungsgruppen beim Wechsel der Bezugssysteme schrittweise aufsummieren.
Bezugsflächen und Spanntechnik bei der Bearbeitung von Gehäuseteilen
Bei der praktischen Bearbeitung wird üblicherweise zunächst eine Fläche als Rohbezug gewählt, die in engem Zusammenhang mit der Montage steht, eine große Fläche aufweist und sich gut abstützen lässt. Anschließend werden die Unterseite oder die wichtigste Montagefläche grob und halbfein bearbeitet, bevor die bearbeitete Fläche als Fertigbezug verwendet wird. Die Auflage- und Bezugsfläche sollte möglichst mit dem Zeichnungsbezug und dem Prüfbezug übereinstimmen. Falls sich der Fertigungsbezug vom Konstruktionsbezug unterscheidet, müssen die Auswirkungen des Bezugswechsels auf die Maßkette überprüft werden. Bei Gehäusen mit tiefen Innenräumen oder ungleichmäßiger Wandstärke ist außerdem die Spannkraft zu kontrollieren, um unzureichende Abstützung, lokale Eindrückungen oder Verformungen durch das Spannen zu vermeiden.
Warum müssen die Hauptbohrungsgruppen auf einem stabilen Bezug bearbeitet werden?
Spindelbohrungen, Lagersitze und miteinander in Beziehung stehende Querbohrungen bestimmen häufig direkt die Einbaulage von Wellen, Buchsen und Zahnrädern. In der Grobbearbeitung kann zunächst der größte Teil des Aufmaßes entfernt werden, wobei ein angemessenes Aufmaß für das anschließende Ausspindeln, Reiben oder andere Feinbearbeitungen stehen bleibt. Die Feinbearbeitung sollte unter stabilen Bezugsbedingungen, mit möglichst geringem Einfluss der Zerspanungswärme und bei weitgehend kontrollierter Werkstückverformung erfolgen. Werden die Hauptbohrungsgruppen in mehreren wiederholten Spannungen bearbeitet, können selbst bei maßhaltigen Einzelbohrungen die Anforderungen an Lochabstand, Koaxialität oder das Verhältnis zwischen Bohrungsachse und Montagefläche verfehlt werden.
Die Prozessprüfung sollte nicht erst am Ende erfolgen. Nach der Bearbeitung der Bezugsflächen können Ebenheit, Parallelität und der Abstützzustand geprüft werden. Nach der Grobbearbeitung der Hauptbohrungsgruppen lässt sich mit Messmitteln, speziellen Prüfmitteln oder einer Messung in der Maschine die Tendenz der Position überprüfen, bevor über eine Anpassung des verbleibenden Aufmaßes entschieden wird. Die Endprüfung muss weiterhin auf Grundlage der Zeichnungsbezüge, Form- und Lagetoleranzen sowie der Montageanforderungen erfolgen. Ein einzelnes maßhaltiges Merkmal kann nicht die Beurteilung der gesamten Positionsbeziehung ersetzen.
Wie werden Mehrfachkavitäten, tiefe Kavitäten und dünnwandige Gehäuse für die CNC-Bearbeitung geplant?
Bearbeitung von Gehäuseteilen mit Mehrfachkavitäten: Zuerst die Merkmale erkennen, dann die Werkzeugwege planen
Gehäuse mit Mehrfachkavitäten enthalten häufig gleichzeitig Kavitäten, inselartige Strukturen, Absätze und Bodenflächen mit unterschiedlichen Tiefen. Werden die Kavitäten einzeln manuell programmiert, entstehen leicht viele Leerwege, lokal verbleibendes Restmaterial und unzureichende Freiräume beim Annähern des Werkzeugs an die Spannvorrichtung. Durch die Erkennung der Kavitäten auf Basis des 3D-Modells können zunächst die Bearbeitungsmerkmale strukturiert und anschließend die Werkzeugwege für Schruppen, Restmaterialbearbeitung und Schlichten geplant werden. Bei der Reihenfolge der Werkzeugwege müssen außerdem Spannrichtung, Werkzeugwechsel und Bedingungen für die Spanabfuhr berücksichtigt werden; die kürzeste Verfahrbewegung darf nicht das alleinige Ziel sein.
Bearbeitung tiefer Kavitäten in Gehäuseteilen: Werkzeugauskragung und Spanabfuhr kontrollieren
Die Einschränkungen bei der Bearbeitung tiefer Kavitäten liegen meist nicht darin, ob ein Programm erzeugt werden kann, sondern darin, dass die Steifigkeit bei großer Werkzeugauskragung abnimmt, die Schwingungen zunehmen und die Späne nur schwer abgeführt werden können. Technologisch kann zunächst mit einem kürzeren und steiferen Werkzeug der größte Teil des Aufmaßes entfernt werden. Anschließend wird abhängig von Kavitätentiefe und Eckmaßen ein längeres Werkzeug für die Restmaterialbearbeitung und das Schlichten gewählt. Vorschub, Zustelltiefe und Zerspanungsbelastung müssen an Material, Werkzeug und Maschinensteifigkeit angepasst werden. Vor der Bearbeitung sind Kollisionen zwischen Werkzeug, Werkzeughalter, Spannvorrichtung und Kavitätswand zu prüfen. Vor Ort müssen außerdem der tatsächliche Verfahrweg und die Spanabfuhr kontrolliert werden.
Bearbeitung dünnwandiger Gehäuseteile: Aufmaß und Spannung schrittweise abbauen
Dünnwandige Bereiche können sich durch Schnittkräfte, Spannkräfte und innere Materialspannungen leicht verformen. Bei der Bearbeitung von Gehäuseteilen sollte das Aufmaß daher in der Regel nicht in einem Schritt vollständig entfernt werden. Stattdessen sollte ein angemessenes Schlichtaufmaß verbleiben, das durch schichtweises, symmetrisches oder abwechselndes Bearbeiten schrittweise abgebaut wird. Die Spannstellen sollten nahe an den Abstützpunkten liegen, damit die Spannvorrichtung die dünne Wand nicht direkt verformt. Bei Bedarf können zusätzliche Abstützungen eingesetzt werden. Nach dem Schruppen sollte der Zustand des Werkstücks beobachtet werden, bevor über eine Stabilisierung oder eine Anpassung der Reihenfolge der Schlichtbearbeitung entschieden wird.
FAQ: Häufige Fragen zur Auswahl des Bearbeitungsverfahrens für Gehäuseteile
Für die Bearbeitung von Gehäuseteilen gibt es keine pauschale Lösung unabhängig von Zeichnung und Konstruktion. Die Auswahl von Maschinen und Spannvorrichtungen für einfache Bohrungen, Gussgehäuse, Schweißkonstruktionen und unterschiedliche Losgrößen sollte jeweils unter Berücksichtigung von Material, Abmessungen, Toleranzen, Spannbedingungen und Prüfanforderungen erfolgen.
Wann werden einfache Bohrungen bei der Bearbeitung von Gehäuseteilen nur gebohrt? Wann sind Ausspindeln oder Reiben erforderlich?
Bohren wird üblicherweise für Kernbohrungen, Durchgangsbohrungen und bestimmte Kernlöcher für Gewinde eingesetzt. Wenn höhere Anforderungen an Bohrungsmaß, Rundheit, Koaxialität, Lochabstand oder Oberflächenqualität bestehen, sind nach dem Bohren in der Regel zusätzliche Feinbearbeitungen wie Ausspindeln oder Reiben erforderlich. Der konkrete Arbeitsablauf richtet sich nach den Zeichnungstoleranzen, der Bohrungstiefe, dem Material und den Möglichkeiten der Maschine.
Muss nach dem Schruppen eines Gehäuses grundsätzlich eine Alterungs- oder Spannungsarmbehandlung vorgesehen werden?
Nicht unbedingt. Bei gegossenen oder geschweißten Gehäusen mit großen Abmessungen, ungleichmäßiger Wanddicke oder erhöhtem Risiko für Eigenspannungen und Verformungen können nach der Grobbearbeitung je nach Material, Struktur und Bearbeitungsstabilität eine Wärmebehandlung zur Alterung, ein Spannungsarmglühen oder eine Stabilisierungswartezeit vorgesehen werden. Ob eine solche Maßnahme erforderlich ist und wie sie ausgeführt wird, muss anhand des Zustands des Rohlings und der Anforderungen an die anschließende Feinbearbeitung festgelegt werden.
Worin unterscheiden sich die Bearbeitungsabläufe für gegossene und geschweißte Gehäuse?
Bei gegossenen Gehäusen beginnt die Bearbeitung in der Regel mit der Reinigung des Rohlings sowie gegebenenfalls einer Alterungs- oder Stabilisierungsbehandlung. Anschließend werden Bezugsflächen, ebene Flächen, Bohrungsgruppen und Hohlräume bearbeitet. Bei geschweißten Gehäusen müssen zunächst Blechzuschnitt, Abkanten und Schweißen abgeschlossen werden; anschließend sind gegebenenfalls Richten, Spannungsabbau oder eine spanende Bearbeitung nach dem Schweißen erforderlich. Die beiden Abläufe können nicht unmittelbar übertragen werden. Entscheidend sind insbesondere die Struktursteifigkeit, der Schweißverzug und die endgültigen Montagebezüge.
Wie lassen sich Vorrichtungen und Maschinen bei der Bearbeitung von Gehäuseteilen in der Klein- und Mittelserienfertigung sowie in der Großserienfertigung abwägen?
In der Klein- und Mittelserienfertigung stehen in der Regel flexible CNC-Bearbeitung, verstellbare Vorrichtungen und ein möglichst geringer Aufwand für Sonderlösungen im Vordergrund. In der Großserienfertigung lassen sich die Investitionen in Sondervorrichtungen, Sondermaschinen oder automatisierte Anlagen leichter auf die Stückzahl umlegen. Bei der konkreten Auswahl müssen jedoch auch die Anzahl der Aufspannungen, die Taktzeit, das Prüfverfahren, der Produktlebenszyklus sowie das Risiko von Prozessänderungen berücksichtigt werden. Die Entscheidung darf nicht allein anhand der Losgröße getroffen werden.
Key takeaways
- Bei der Bearbeitung von Gehäuseteilen müssen zunächst Bezugsflächen, Führungsflächen, wesentliche Bohrungssysteme, Formtaschen und Bereiche mit dünnen Wänden identifiziert und anschließend die entsprechenden Verfahren ausgewählt werden.
- Fräsen wird hauptsächlich für Ebenen, Absätze, Außenkonturen und Formtaschen eingesetzt; Bohren dient meist zur Herstellung von Vor- und Kernbohrungen, während Ausspindeln, Reiben oder Schleifen höhere Anforderungen an Bohrungsgenauigkeit und Oberflächenqualität erfüllen.
- Ein typischer Prozessablauf folgt in der Regel der Logik von Rohteilvorbereitung und Spannungsstabilisierung, Schaffung der Bezugssysteme, Bearbeitung der wesentlichen Ebenen und Bohrungssysteme, Bearbeitung der Nebenbohrungen sowie Entgraten, Reinigen und Prüfen.
- Bei Gehäusen mit mehreren Formtaschen und tiefen Innenräumen müssen gleichzeitig die Werkzeugzugänglichkeit, die Restmaterialbearbeitung, die Reihenfolge der Werkzeugwege, die Stabilität der Aufspannung und das Kollisionsrisiko der Vorrichtung berücksichtigt werden.
- Gussbearbeitung, Biegen und Schweißen von Blechen sowie Blechumformen sind unterschiedliche Fertigungswege. Die endgültige Auswahl hängt von Material, Struktur, Genauigkeit, Losgröße und Prüfanforderungen ab.



