
Worum es bei Hochpräzisionsbearbeitung wirklich geht: Zuerst die Präzisionsleiter aufstellen
Für dasselbe Aluminiumteil schreiben drei Lieferanten „Hochpräzisionsbearbeitung möglich“, und die Angebote können um das Dreifache abweichen. Der Unterschied liegt nicht im Alter der Maschinen, sondern darin, dass ihre jeweils standardmäßig angenommenen Präzisionsziele gar nicht auf derselben Stufe liegen. Um zu beurteilen, ob ein Angebot angemessen ist, muss man das Wort „Präzision“ zunächst in eine vergleichbare Skala zerlegen.
In der Branche wird die Bearbeitung üblicherweise nach Abtragsmenge, erreichbarer Präzision und Oberflächenqualität in drei Stufen eingeteilt: Schruppbearbeitung, Präzisionsbearbeitung und Ultrapräzisionsbearbeitung. Die Präzision der Schruppbearbeitung liegt grob bei 0,1 mm~0,01 mm, Ziel ist die schnelle Annäherung an die Form; Präzisionsbearbeitung liegt üblicherweise bei 0,01 mm~0,5 μm und berücksichtigt Maße, Geometrie und Oberfläche; Ultrapräzisionsbearbeitung stößt in den Nanometerbereich vor, in einzelnen Fällen sogar bis nahe an die atomare Skala. Der Unterschied dieser drei Stufen ist nicht „etwas besser gemacht“, sondern ein kompletter Wechsel des gesamten Systems aus Maschinen, Werkzeugen, Umgebung und Messtechnik.

Warum unterscheiden sich die Ziele so stark, obwohl alles „Bearbeitung“ heißt? Weil jede Stufe ein anderes Problem löst. Bei der Schruppbearbeitung geht es um Materialabtragsrate und Aufmaßverteilung; Oberflächenriefen und Maßschwankungen sind akzeptabel. Bei der Präzisionsbearbeitung geht es darum, ob Passung, Dichtheit und Montage auf Anhieb stimmen; bei der Ultrapräzisionsbearbeitung geht es um Funktionskenngrößen wie optische Wellenfront und Nanometer-Ebenheit – wenige zehn Nanometer Abweichung, und die Spiegeloberfläche ist unbrauchbar. Klärt man die Grenzen dieser drei Stufen zuerst, haben die späteren Themen IT-Grade, Toleranzbänder, Oberflächenrauheit und Prüfverfahren einen Ankerpunkt.
Ein weiterer leicht übersehener Punkt: Die Präzisionsleiter ist nicht in eine Richtung „je höher, desto besser“. Ein Träger, der nur ±0,1 mm verlangt, wird nicht besser, wenn man ihn zwangsweise nach Präzisionsbearbeitung fertigt – die Kosten steigen, die Lieferzeit wird länger, die Funktion wird nicht besser. Umgekehrt muss man, wenn man eine eigentlich präzisionszubearbeitende Fläche als Schruppbearbeitung freigibt, in der Montage mit Nacharbeit, Passscheiben oder sogar Rework ausgleichen. Der Ausgangspunkt der Beurteilung ist immer der Funktionsbedarf, nicht „je präziser, desto hochwertiger“.
IT-Grade und Toleranzbänder: „Hochpräzise“ in prüfbare Zahlen übersetzen
Wenn in der Zeichnung nur die vier Wörter „Präzisionsbearbeitung“ stehen, kann die Werkstatt nicht mit der Arbeit beginnen und die Prüfung nicht entscheiden. Damit Hochpräzisionsbearbeitung umsetzbar wird, muss man zuerst das Präzisionsziel in messbare, entscheidbare Zahlen übersetzen – dies geschieht üblicherweise durch Toleranzbänder oder IT-Grade.
IT (Internationale Toleranz) ist in zwanzig Grade von IT01 bis IT18 unterteilt; je kleiner der Wert, desto höher die Präzision. Es ist ein allgemeines System zur Angabe von Toleranzgraden: Derselbe IT-Grad entspricht in verschiedenen Grundmaßbereichen nicht demselben Toleranzwert; je größer das Maß, desto größer der absolute Toleranzwert desselben IT-Grades. Wer also „IT7“ sieht, muss zuerst fragen: Wie groß ist das Bezugsmaß? Über IT-Grade ohne Bezug zum Maß zu sprechen, ist wie gar nicht darüber zu sprechen.
IT-Grad, direkt angegebenes Toleranzband, nur „präzise“ geschrieben: die Unterschiede der drei Schreibweisen
IT-Grad angeben eignet sich für Serienteile und Standard-Passflächen, lässt sich leicht mit Standardtoleranztabellen abgleichen und erleichtert dem Lieferanten die Kalkulation nach derselben Basis. Direkt ein Toleranzband angeben (zum Beispiel φ20 −0,01/−0,02) ist genauer und wird häufig für Einzelteile, Sonderteile oder Passmaße verwendet, ohne auf Tabellen angewiesen zu sein. Nur „präzise“ schreiben ist dagegen nicht prüfbar – „präzise“ ist ein Adjektiv, kein Kriterium. Es vor der Zeichnungsfreigabe durch Zahlen zu ersetzen, ist der direkteste Schritt zur Senkung der Abstimmungskosten.
Eine weitere häufige Schreibweise ist ein Referenzwert plus „nach IT-Grad“. Dann sind zwei Punkte zu klären: Welches Maß ist die Basis, und nach welchem Grad. Andernfalls fertigt der Lieferant nach großzügiger Auslegung, während die Prüfung nach strenger Auslegung urteilt – genau hier entstehen Streitigkeiten.
Wie die Enge des Toleranzbandes die Kosten für Bearbeitung, Spannen und Prüfung beeinflusst
Die Verengung eines Toleranzbandes ist keine lineare Kostenänderung. Eine Stufe enger bedeutet möglicherweise nur Werkzeugwechsel und geänderte Schnittparameter; eine weitere Stufe enger erfordert oft Schleifen, zusätzliche Aufspannungen, Kontrolle der Werkstatttemperatur und genauere Prüfmittel. Toleranz, Spannen und Prüfung sind miteinander verbunden: Engere Toleranzen verlangen stabilere Bezüge, stabilere Bezüge verlangen weniger Aufspannungen, und weniger Aufspannungen beeinflussen wiederum die nutzbaren Fertigungswege.
In der Branche ist es üblich, Toleranzen nach Funktionsflächen zu staffeln: Flächen, die tatsächlich an Passung, Dichtheit, Führung oder Positionierung beteiligt sind, werden enger gesetzt; Nichtfunktionsflächen (Optik, Freistellungen, Kabelführungen, Erleichterungsbohrungen) werden lockerer gesetzt. Eine einzige Toleranz für die ganze Zeichnung bedeutet, die strengste Anforderung auf alle Flächen zu verteilen; die Kosten steigen deutlich, ohne der Funktion des Teils zu helfen.
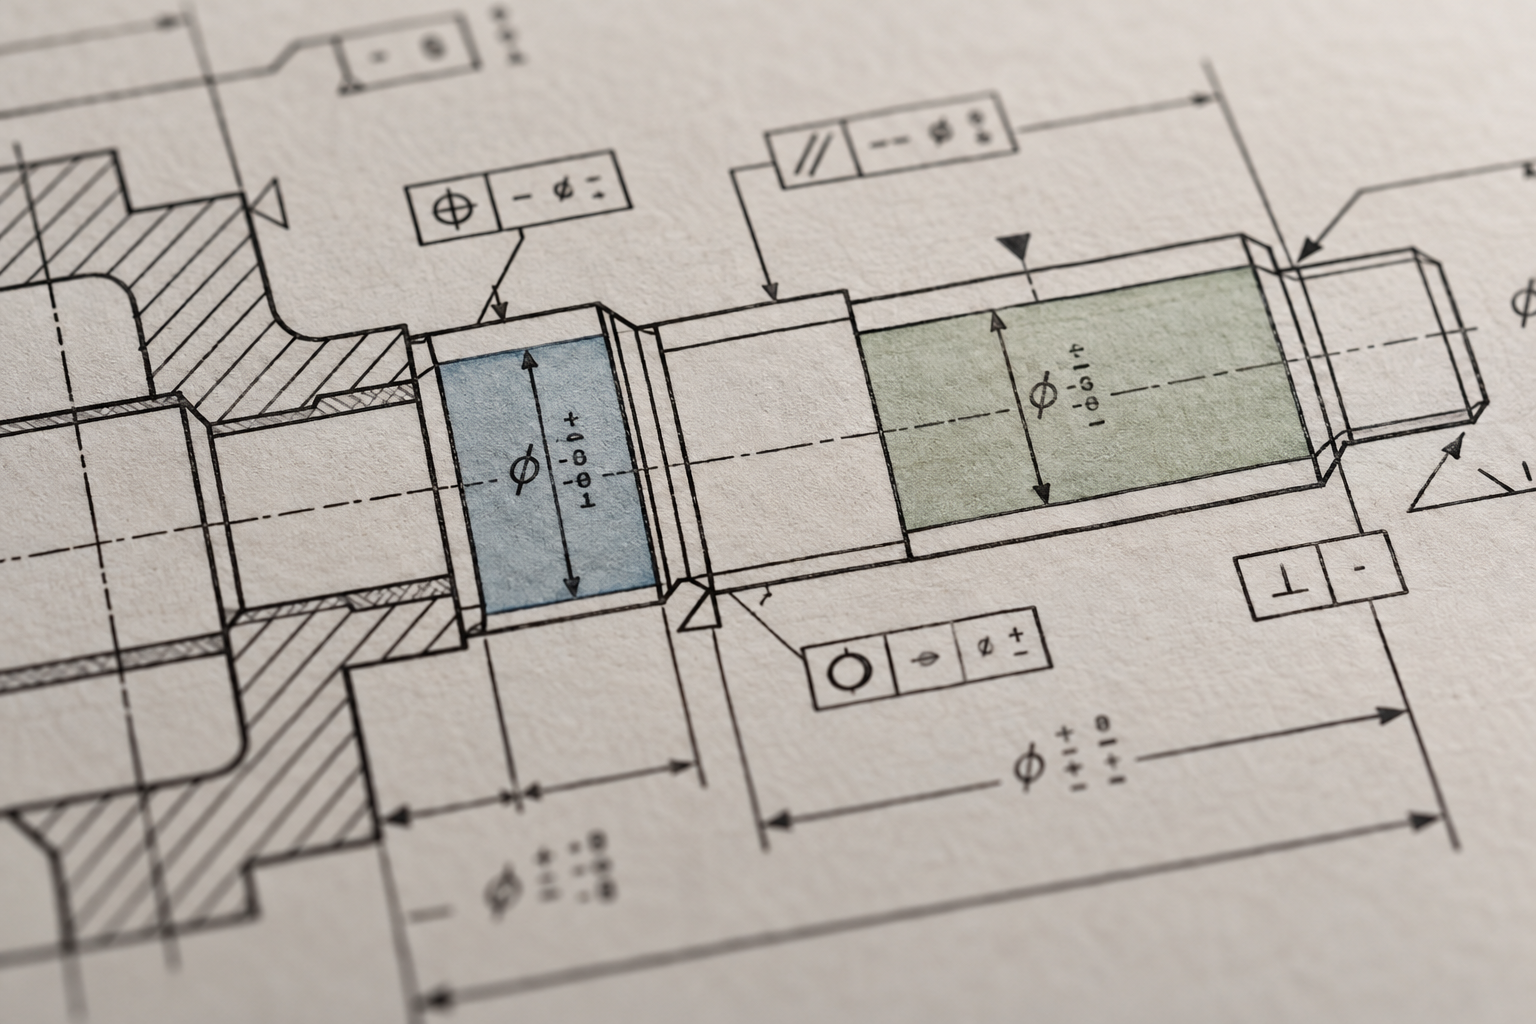
Um zu beurteilen, ob eine Toleranz enger gesetzt werden sollte, fragt man zuerst, welcher Funktion sie dient: Ist es eine Übermaß- oder Spielpassung? Ist es ein Positionierbezug oder eine Freistellung? Gibt es Reserven für Wärmeausdehnung, Montagereihenfolge oder Verschleißausgleich? Sind diese Fragen klar beantwortet, lässt sich das Toleranzband von selbst festlegen. Der Kostenschalter der Hochpräzisionsbearbeitung liegt oft nicht an der Maschine, sondern in diesen Zahlen auf der Zeichnung.
Womit Präzisionsbearbeitung den Mikrometerbereich erreicht: Maschinen, Spannen und thermische Stabilität
Wenn die Zeichnung Mikrometertoleranzen vorgibt, heißt das nicht, dass Mikrometerpräzision automatisch erreicht wird. Zwischen Präzisionsbearbeitung und Hochpräzisionsbearbeitung liegt nicht eine teurere Maschine, sondern die Frage, ob ein ganzes Bündel von Bedingungen gleichzeitig erfüllt ist: geometrische Genauigkeit der Maschine selbst, steife Kette aus Werkzeug und Werkzeughalter, einheitliche Werkstückspannung und Bezüge, kontrollierte Werkstatttemperatur, passende Schnittparameter. Fällt ein Glied aus, driftet das Endmaß.
Maschinensteifigkeit und geometrische Genauigkeit: das Fundament für den Mikrometerbereich
Die geometrische Genauigkeit der Maschine bestimmt, ob sie stabil eine Gerade oder einen Kreis fahren kann. Geradheit der Führungen, axialer und radialer Rundlauf der Spindel, Rechtwinkligkeit zwischen den Achsen – diese Fehler werden direkt auf das Werkstück übertragen. Bei üblichen hochpräzisen Bearbeitungszentren wird der radiale Spindelrundlauf oft innerhalb weniger Mikrometer gehalten; geht man höher, nähert sich die Positioniergenauigkeit des Bearbeitungszentrums selbst dem Mikrometerbereich, und der Spielraum für den Prozess ist sehr begrenzt.
Steifigkeit ist ebenso entscheidend. Schnittkräfte verursachen geringfügige Verformungen von Werkzeug und Werkstück; ist die Maschinenstruktur nicht steif genug, driften die Maße auch bei leichter Zerspanung. Deshalb sind Teile wie dünnwandige Komponenten und schlanke Wellen besonders schwierig – nicht weil die Maschine nicht gut genug ist, sondern weil das Werkstück selbst unter der Schnittkraft nachgibt.
Werkzeuge, Werkzeughalter und Spannen: die am leichtesten übersehenen Glieder der Fehlerkette
Vom Spindel bis zur Werkzeugschneide ist das Werkzeug eine in Reihe geschaltete steife Kette. Schlechter Konuskontakt des Werkzeughalters, zu große Werkzeugauskragung, zu großer Rundlauffehler des Spannfutters – all das zehrt an der Spindelgenauigkeit. In der Branche werden üblicherweise Schrumpffutter oder Hydro-Dehnspannfutter anstelle gewöhnlicher Federzangen eingesetzt, um Auskragung und Rundlauf zu reduzieren. Auch das Werkzeug selbst zählt: Die Schneide eines Schaftfräsers für die Schlichtbearbeitung muss scharf sein, die Beschichtung zum Material passen, sonst steigen die Schnittkräfte und das Nachgeben wird stärker.
Das Spannen ist eine weitere unsichtbare Fehlerquelle. Je mehr Flächen in einer Aufspannung fertig bearbeitet werden können, desto kleiner der kumulierte Fehler; bei mehreren Aufspannungen muss man über einheitliche Bezüge steuern. In der Praxis wird bei Präzisionsteilen üblicherweise verlangt, dass die Bezugsfläche zuerst bearbeitet wird und alle folgenden Arbeitsgänge sich darauf beziehen, um zu vermeiden, dass „bei jedem Spannen der Nullpunkt wechselt“. Vakuumspannplatten, spezielle weiche Backen und Präzisionsschraubstöcke dienen im Kern dazu, die durch das Spannen eingebrachten Abweichungen zu verringern.

Thermische Stabilität und Mehrachsenfähigkeit: die Umgebungsbedingungen für Mikrometerbearbeitung
Stahl dehnt sich bei einer Erwärmung um 1 °C auf 100 mm Länge um etwas mehr als 1 μm aus. Beträgt der Temperaturunterschied zwischen Sommer- und Winterwerkstatt über zehn Grad, passen die Maße nicht mehr. Deshalb werden Präzisionsbearbeitungswerkstätten üblicherweise temperiert, in der Branche häufig auf 20 °C±2 °C oder strenger; Ultrapräzisionsanwendungen verlangen noch mehr. Auch die Maschine selbst erwärmt sich; die Wärmedeformation der Spindel summiert sich nach mehreren Stunden Dauerbetrieb. Aufwärmen vor dem Start und Warten auf das thermische Gleichgewicht vor der Erstmusterprüfung sind Standardabläufe, keine überflüssigen Schritte.
Die Mehrachsenfähigkeit entscheidet wiederum, ob komplexe Geometrien in einer Aufspannung fertig bearbeitet werden können. In der Branche üblich sind 3 bis 5 Achsen, fortgeschrittene Maschinen haben mehr. 5-Achsen-Simultanbearbeitung ermöglicht es dem Werkzeug, sich der Freiformfläche in günstigerer Lage zu nähern, Oberflächenqualitätsschwankungen durch den ineffizienten Punktkontakt von Kugelfräsern zu verringern und Bezugsfehler durch mehrfaches Umspannen zu vermeiden. Ob 5 Achsen eingesetzt werden, hängt davon ab, ob das Teil durchgehende Freiformflächen, tiefe Kavitäten oder schräge Bohrungssysteme hat – nicht je mehr, desto besser.
Letztlich ist Mikrometerpräzision das Zusammenspiel von Maschinen, Werkzeugen, Spannen, Umgebung und Messtechnik. Eine einzelne Konfiguration isoliert zu betrachten, ist sinnlos; entscheidend ist, ob der Fehler jedes Glieds der gesamten Kette in einem sinnvollen Verhältnis kontrolliert wird. Um zu beurteilen, ob ein Präzisionsbearbeitungsplan umsetzbar ist, kommen die Maschinen- und Prozessbeschreibungen in den CNC-Bearbeitungsfähigkeiten der Realität näher als das bloße Betrachten von Datenblättern.
Oberflächenrauheit und geometrische Genauigkeit: Warum Ra konform ist, die Montage aber trotzdem nicht rund läuft
Maßtoleranz, geometrische Toleranz und Oberflächenrauheit sind drei unabhängige Abnahmesprachen. Wenn in der Zeichnung nur Maßtoleranzen angegeben sind und bei der Prüfung nur Maße gemessen werden, ist das die häufigste Abnahmelücke in der Hochpräzisionsfertigung – jedes Maß des Teils liegt innerhalb der Toleranz, doch bei der Montage sitzt es nicht fest, es leckt oder läuft schief. Das Problem liegt meist nicht am Maß, sondern an der geometrischen Form und der Oberflächentextur.
Was die drei Anforderungsarten jeweils regeln
Maßtoleranz regelt die Größe eines Merkmals, zum Beispiel Bohrungsdurchmesser, Wellendurchmesser, Nutbreite. Geometrische Toleranz regelt Form- und Lagebeziehungen: Geradheit, Ebenheit, Rundheit, Zylindrizität, Parallelität, Rechtwinkligkeit, Koaxialität, Position usw. Sie schränkt ein, ob „die Fläche selbst gerade, rund oder ob zwei Flächen parallel sind“, unabhängig von der Maßgröße. Oberflächenrauheit regelt die mikroskopischen Unebenheiten der Oberfläche, üblicherweise angegeben als Ra (arithmetischer Mittenrauwert) und Rz (maximale Profilhöhe). Die drei ersetzen einander nicht: Eine Ebene kann in der Dicke maßlich völlig konform sein, aber in der Mitte um 0,02 mm aufwölben – das ist eine Ebenheitsabweichung; dieselbe Ebene kann auch einen guten Ra-Wert haben, doch wenn die Drehriefen nur in eine Richtung verlaufen, kann ein Dichtring beim Anpressen trotzdem undicht werden.
Zwei typische Szenarien: geometrische Abweichung und Texturrichtung
Szenario eins, Dichtfläche. Die Dicke der Pumpengehäusestirnfläche ist maßlich konform, die Ebenheit weicht jedoch um 0,015 mm ab; nach dem Anziehen der Schrauben liegt die Dichtung stellenweise nicht satt an und unter hohem Druck entsteht Leckage. Was die Dichtheit hier tatsächlich bestimmt, sind Ebenheit und Oberflächentextur, nicht die Dicke.
Szenario zwei, Passfläche und Ermüdung. Bei der Passung von Welle und Lagergehäuse ist Ra konform, doch die Drehriefen verlaufen spiralförmig; nach der Montage ist die tatsächliche Kontaktfläche kleiner, und im Betrieb verstärkt sich der Mikrobewegungsverschleiß; bei wechselbelasteten Teilen können Riefen, die senkrecht zur Hauptspannungsrichtung verlaufen, leicht zum Ausgangspunkt von Rissen werden. Deshalb geben Zeichnungen für Hochpräzisionsfertigung bei kritischen Passflächen oft gleichzeitig eine Obergrenze für Ra und eine Texturrichtungsanforderung an.
Zuordnung von Rauheit und Bearbeitungsverfahren
Die mit verschiedenen Verfahren erreichbare Oberflächenqualität unterscheidet sich stark; die in der Branche übliche grobe Zuordnung ist: Drehen und Fräsen liegen meist bei Ra 1,6–3,2 μm, Feindrehen und Feinfräsen können etwa Ra 0,8 μm erreichen; Schleifen liegt üblicherweise bei Ra 0,4–0,8 μm, Feinschleifen kann Ra 0,1–0,2 μm erreichen; Läppen, Honen und Polieren können unter Ra 0,05 μm gelangen, und ultrapräzises Einschneiden mit Diamantwerkzeug kann bei optischen Flächen in den Nanometerbereich der Rauheit vordringen. Dies sind branchenübliche typische Bereiche, keine garantierten Werte eines bestimmten Betriebs – maßgeblich sind Werkstoff, Werkzeug, Maschinenzustand und Spannsteifigkeit; vor der Festlegung sollte dies mit dem Bearbeiter abgestimmt werden.

Bei der Bemaßung empfiehlt es sich, für Funktionsflächen getrennte Anforderungen anzugeben: Passflächen erhalten gleichzeitig Maßtoleranz, geometrische Toleranz und Ra; nicht funktionale Flächen können auf Allgemeintoleranzen gelockert werden. Eine einzige Toleranz und ein einziger Ra-Wert für die gesamte Zeichnung führen entweder dazu, dass nicht kritische Flächen unnötig teuer werden, oder dazu, dass kritische Flächen ungeprüft bleiben. Auch die Messreihenfolge ist gleich: zuerst prüfen, ob die Bezüge einheitlich sind, dann Maße messen, dann Geometrie prüfen, zuletzt Rauheit messen – bei umgekehrter Reihenfolge kann man den gemessenen Werten möglicherweise selbst nicht trauen.
Ultrapräzisionsbearbeitung: Von Mikrometern zu Nanometern – wann das Schneiden nicht mehr ausreicht
Die Präzisionsbearbeitung drückt Toleranzen auf Mikrometerebene; die Ultrapräzisionsbearbeitung geht weiter und verschiebt das Ziel auf Nanometer- oder sogar Atommaßstab. Ist dieser Schritt vollzogen, wandelt sich die Frage von „Ist die Maschine genau genug?“ zu „Will das Material überhaupt noch vom Werkzeug geschnitten werden?“
Wodurch die Ultrapräzisionsbearbeitung die Genauigkeit vorantreibt: Online-Kompensation und Einschneid-Diamant
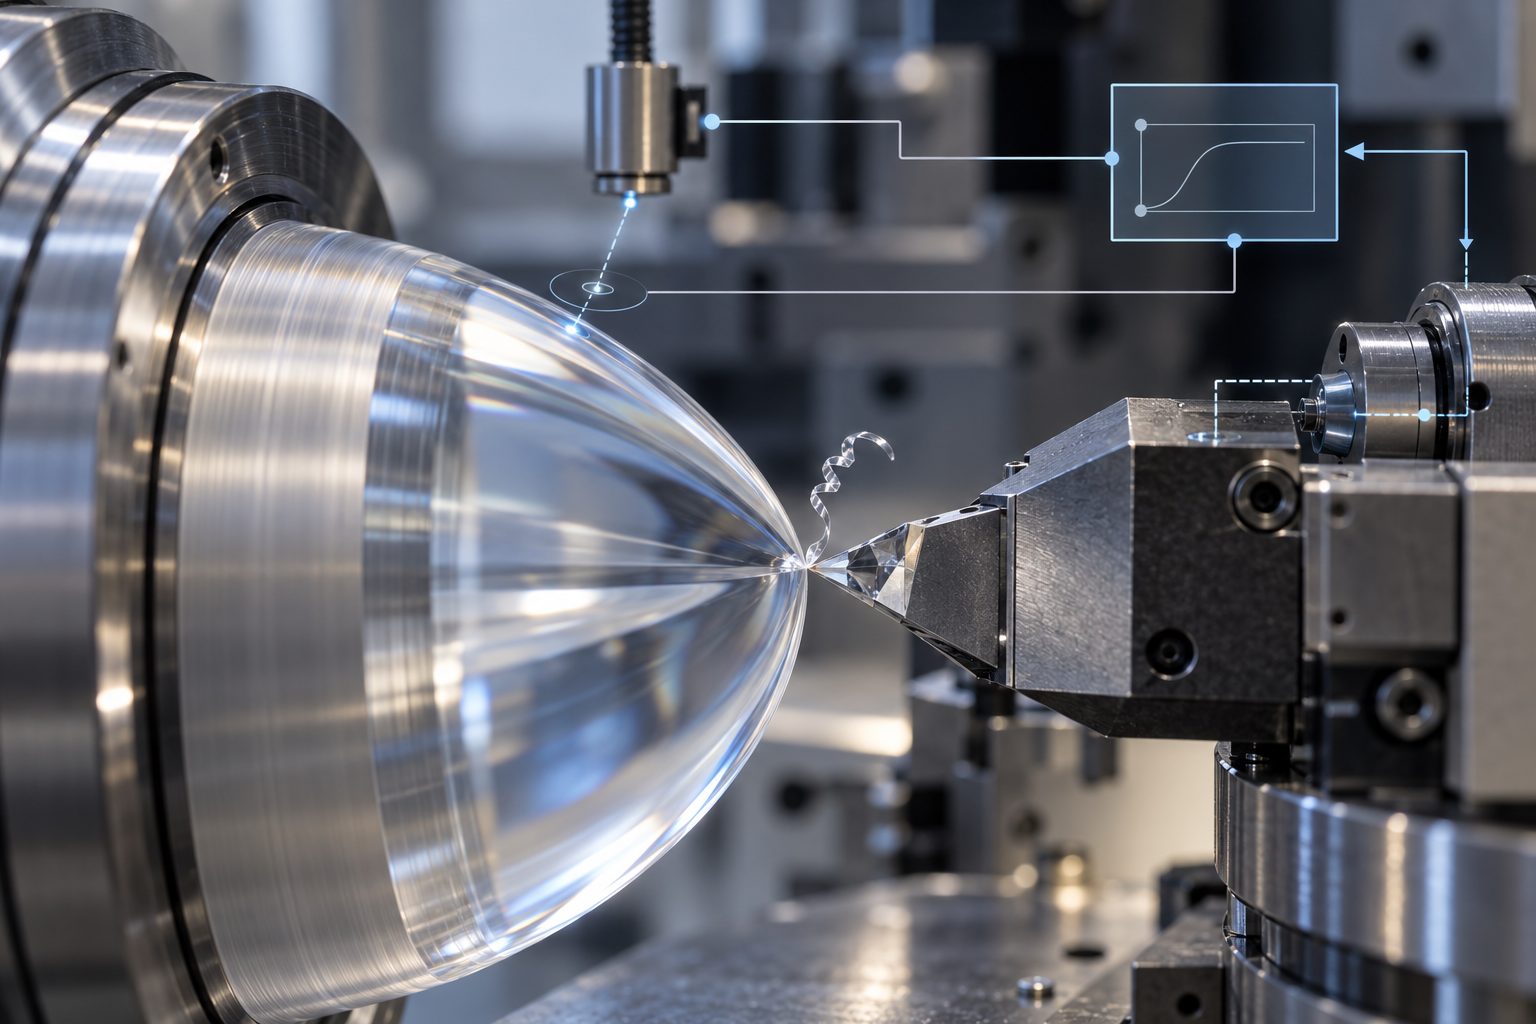
Ultrapräzises Drehen und Schleifen können in den Nanometerbereich vordringen, nicht indem man gewöhnliche Maschinen schwerer baut. Ein klassisches Beispiel ist LODTM – eine Vertikaldrehmaschine mit einem maximalen Bearbeitungsdurchmesser von etwa 1,625 m, deren Positioniergenauigkeit bis in die Größenordnung von 28 nm reicht; mit Online-Fehlerkompensation kann sie Werkstücke mit über 1 m Länge und einer Geradheitsabweichung von etwa ±25 nm bearbeiten. Das zeigt mehrere Dinge: Genauigkeit ist ein geschlossener Regelkreis aus „messen und zurückkorrigieren“, nicht eine statisch montierte Perfektion.
Zu den Enabling-Technologien gehören üblicherweise vier Kategorien. Hochpräzise Positionssensoren geben die relative Position von Schneidenecke und Werkstück in Echtzeit zurück; hochwertige CNC-Steuerungen führen das Fehlerkompensationsmodell im Echtzeit-Regelkreis aus; Einschneid-Diamantwerkzeuge ermöglichen mit extrem scharfer Schneide den minimalen Abtrag und verringern die durch Schnittkräfte verursachte Verformung; der Maschinenkörper benötigt hochsteife Konstruktionen und thermische Stabilität, sonst zehren schon Schwankungen der Raumtemperatur das Nanometer-Budget auf. Übliche ultrapräzise Bearbeitungsanlagen in der Branche sind meist auf optische Asphären, Freiformflächen und Präzisionsformen ausgerichtet; der Bearbeitungsbereich reicht von einigen zehn Millimetern bis etwa 350 mm Durchmesser; die konkreten Fähigkeiten sind je nach Anlage und Werkstück zu beurteilen. Wenn die Ultrapräzisionsbearbeitung diesen Punkt erreicht, geht es nicht mehr darum, „welches Werkzeug verwendet wird“, sondern darum, „woher die Fehler kommen und wie sie in Echtzeit beseitigt werden“.
Wenn das Genauigkeitsziel den Atommaßstab erreicht: die Grenze, an der Schneiden nicht mehr anwendbar ist
Das Wesen des spanenden Abtrags ist, dass die Werkzeugschneide lokal Scherkräfte auf das Material ausübt und es in Form von Spänen abträgt. Wenn die Zielgenauigkeit unter den Nanometerbereich und sogar in die Nähe des Atomgitterabstands (etwa 0,1–0,2 nm) rückt, beginnt dieser Mechanismus zu versagen: Der Verrundungsradius der Schneide, die Korngröße des Materials und die Atomdiffusion zwischen Werkzeug und Werkstück lassen den Vorgang des „Schneidens“ selbst unkontrollierbar werden. Dann wendet man sich der Sonderbearbeitung zu, die nicht mehr auf mechanischer Scherung beruht, sondern chemische Energie, elektrochemische Energie, Wärmeenergie oder elektrische Energie zum Materialabtrag nutzt.
- Mechanisch-chemisches Polieren: Durch das Zusammenwirken von Chemikalien und Schleifkörnern wird Material schichtweise von der Oberfläche abgetragen, häufig bei harten spröden Kristallen und optischen Oberflächen.
- Ionensputtern: Mit hochenergetischen Ionen wird die Werkstückoberfläche beschossen und Atome werden einzeln herausgeschlagen; der Abtrag kann auf atomarer Ebene kontrolliert werden.
- Ionenimplantation: Bestimmte Ionen werden in die Oberflächenschicht des Materials eingebracht, um die Oberflächenzusammensetzung und -eigenschaften zu verändern, statt Material abzutragen.
- Elektronenstrahlbelichtung: Mit einem fokussierten Elektronenstrahl werden Muster in den Fotolack geschrieben; dies ist eines der grundlegenden Verfahren der Halbleiterlithografie.
- Laserstrahlbearbeitung: Mit Laser hoher Energiedichte werden lokaler Abtrag, Schneiden oder Modifizieren erreicht; die Wärmeeinflusszone muss kontrolliert werden.
- Metallbedampfung und Molekularstrahlepitaxie: Sie gehören zum atomaren Hinzufügen statt Abtragen und schichten im Vakuum Schichten oder einkristalline Lagen ab, verwendet für optische Beschichtungen und Halbleiterepitaxiewafer.
Diesen Verfahren gemeinsam ist der extrem kleine Abtrag pro Einheit, die hohen Anforderungen an Anlage und Umgebung und das enge Prozessfenster. Sie stehen nicht in einem Ersetzungsverhältnis zur Präzisionsbearbeitung: Oft wird zuerst durch Drehen, Fräsen und Schleifen die Form erzeugt und anschließend mit Sonderbearbeitung die Oberfläche nachbearbeitet oder die endgültige Glätte erzielt. Um zu entscheiden, welchen Weg man geht, prüft man zuerst, ob das Genauigkeitsziel im Mikrometer- oder Nanometerbereich liegt, und dann, ob das Material Metall, Kristall oder Dünnschicht ist.
Prüfung und Messtechnik: Genauigkeit wird gemessen, nicht behauptet
Dass in der Zeichnung Mikrometertoleranzen angegeben sind, bedeutet nicht, dass das Teil tatsächlich auf Mikrometerebene gefertigt werden kann; und selbst wenn, heißt das nicht, dass man es nachweisen kann. Die letzte Hürde der Hochpräzisionsfertigung ist die Messtechnik – mit vertrauenswürdigen Instrumenten, vertrauenswürdigen Bezügen und vertrauenswürdiger Umgebung wird „Kann man es fertigen?“ in „Wie viel ergibt die Messung?“ übersetzt. Viele Abnahmestreitigkeiten wurzeln nicht in der Maschine, sondern darin, dass beide Seiten sich vorab nicht über das „Wie messen“ verständigt haben.
Die Messunsicherheit muss kleiner als die Toleranz sein: eine harte Schwelle
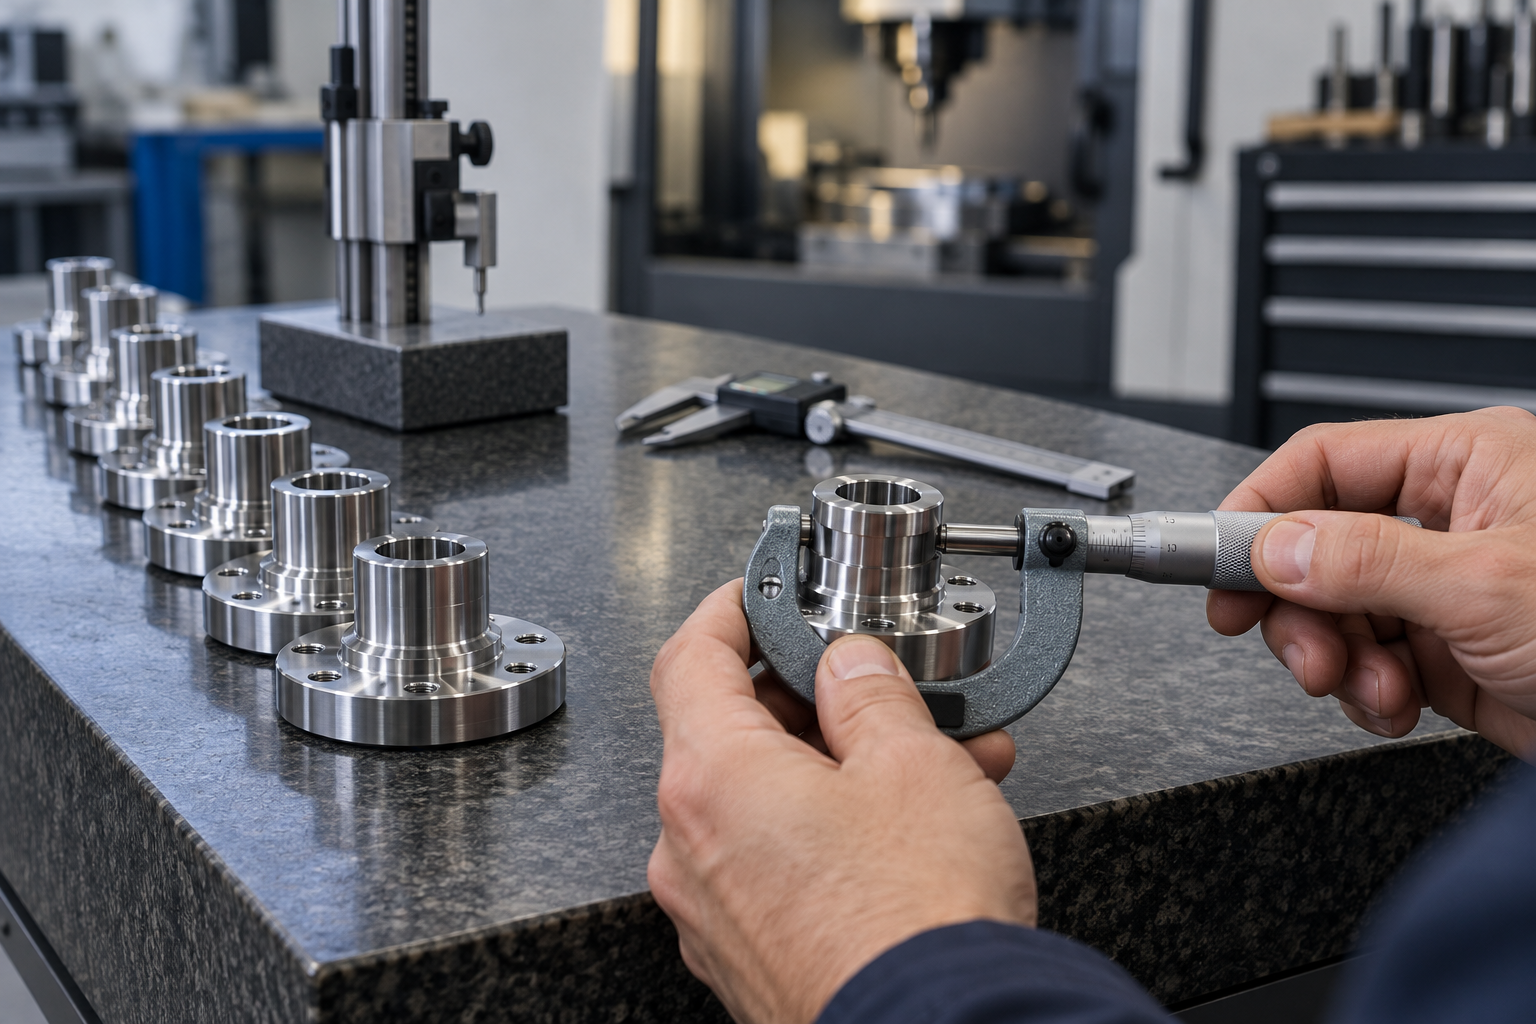
Der messtechnische Grundsatz lautet: Die Unsicherheit des Messsystems selbst muss deutlich kleiner sein als die zu messende Toleranz; das in der Branche übliche Erfahrungsverhältnis liegt bei 1/3 bis 1/5 der Toleranz. Der Grund ist unmittelbar einleuchtend – wenn das Toleranzband 10 μm beträgt und das Messgerät bereits eine Unsicherheit von 5 μm hat, dann ist es weitgehend Glückssache, ob das Messergebnis innerhalb oder außerhalb der Toleranz liegt, und nicht Ausdruck der Prozessfähigkeit. Dann ist die Diskussion über „Ausbeute“ sinnlos; zuerst muss das Messgerät oder das Messkonzept gewechselt werden.
Umgekehrt sollte die Abnahmelogik der Hochpräzisionsfertigung lauten: Zuerst definieren, wie gemessen wird, dann darüber sprechen, ob es machbar ist. Wenn der Kunde verlangt, dass ein bestimmtes Maß auf Mikrometerebene gefertigt wird, müssen beide Seiten zuerst klären, mit welcher Anlage, bei welcher Temperatur, mit welcher Fläche als Bezug und an wie vielen Punkten gemessen wird. Erst nach dieser Klärung kann der Lieferant beurteilen, ob sein Prozessfenster dies abdeckt.
Übliche Messmittel und was sie jeweils messen
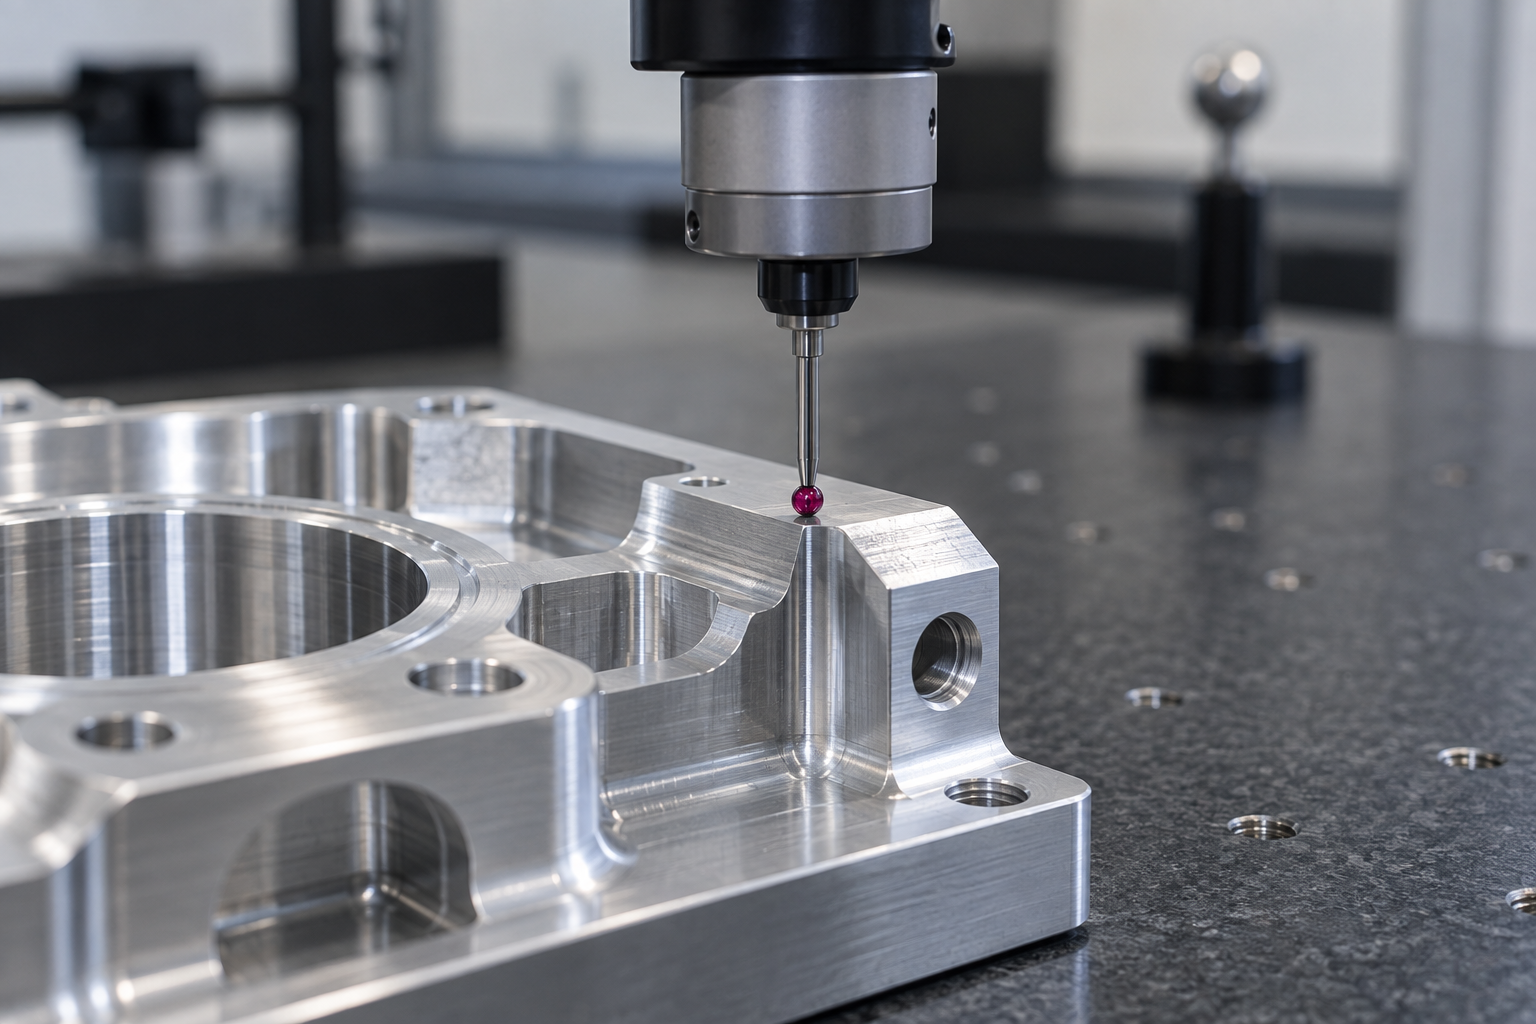
- Koordinatenmessgerät (KMM): misst Maße, Position und die meisten geometrischen Toleranzen; es ist die Hauptstütze der Endprüfung von Präzisionsteilen. Tastkugeldurchmesser, Anzahl der Messpunkte und Fit-Verfahren beeinflussen das Ergebnis und müssen im Bericht klar angegeben werden.
- Bildmessgerät: geeignet für zweidimensionale Maße an dünnen Blechen, Stanzteilen und kleinen Konturen, schnell; die Fähigkeiten in Tiefenrichtung und bei stark reflektierenden Oberflächen sind begrenzt.
- Rundheitsmessgerät / Zylindrizitätsmessgerät: spezialisiert auf Rundheit, Zylindrizität und Koaxialität rotationssymmetrischer Teile; ein zentrales Prüfmittel für Wellen, Buchsen und Lagerstellen.
- Rauheitsmessgerät: misst Oberflächenkenngrößen wie Ra und Rz; zu beachten ist, dass Grenzwellenlänge und Auswertelänge mit den Zeichnungsanforderungen übereinstimmen, sonst kann dieselbe Oberfläche unterschiedliche Werte liefern.
- Laserinterferometer: wird meist zur Kalibrierung der Maschinengenauigkeit und für Wegmessungen über große Distanzen verwendet, erscheint aber auch bei der Formprüfung optischer Elemente.
- 3D-Scan: geeignet für Reverse Engineering und den Vergleich der Gesamtabweichung; liefert schnell eine Gesamtabweichungskarte; für die endgültige Beurteilung präziser Maße ist jedoch meist eine Nachprüfung mit KMM oder speziellen Prüfmitteln erforderlich.
Bezug, Temperatur, Aufspannung: drei Variablen, die Mikrometer-Messungen verfälschen
In der Präzisionsmesstechnik liegt es, wenn das Teil selbst in Ordnung ist und das Messgerät ebenfalls, die Ergebnisse aber nicht zusammenpassen, meist an drei Stellen.
Bezug.In der Zeichnung ist Fläche A als Bezug angegeben, beim Messen wird das Teil jedoch auf Fläche B gespannt und ausgerichtet – die gemessene Positionstoleranz weicht dann naturgemäß ab. Fertigungsbezug, Montagebezug und Prüfbezug sollten möglichst vereinheitlicht werden, zumindest muss die Umrechnungsbeziehung in den Fertigungsunterlagen festgehalten werden.
Temperatur.Der Wärmeausdehnungskoeffizient von Metall liegt in der Größenordnung von etwa 10⁻⁵ /°C; bei einem 100 mm großen Stahlteil genügt eine Temperaturänderung von 5 °C, um die Maße um einige Mikrometer driften zu lassen. Deshalb wird in Präzisionsmessräumen üblicherweise auf etwa 20 °C temperiert, und die Teile müssen vor der Messung erst temperieren. Wird ein Teil in der Werkstatt direkt von der Maschine auf die KMM gebracht, können die Messwerte und die Werte nach dem Temperieren um Größenordnungen auseinanderliegen.
Aufspannung.Ist die Spannkraft beim Messen größer als bei der Bearbeitung, werden dünnwandige Teile verformt, gemessen wird dann „in Ordnung“, nach dem Lösen sind sie es wieder nicht. Die Prüfaufspannung sollte möglichst den freien Zustand oder den Montagezustand nachbilden, bei Bedarf sind spezielle Prüfvorrichtungen statt universeller Spannmittel zu verwenden.
Erstmuster, Prozessstichprobe, Endprüfung: wofür die drei Stufen jeweils zuständig sind
Erstmusterprüfungbestätigt, ob die Prozesseinstellung korrekt ist; Schwerpunkt sind Bezug, kritische Maße und geometrische Toleranzen, üblicherweise als Vollmaßprüfung oder vollständige Prüfung der kritischen Maße.Prozessstichprobeachtet auf die Stabilität – langsame Verschiebungen durch Werkzeugverschleiß, thermische Drift und Wiederholgenauigkeit der Aufspannung lassen sich durch regelmäßige Stichproben einiger kritischer Maße als Trend erkennen.Endprüfungist die letzte Stufe vor der Auslieferung, bei der jedes Merkmal gemäß Zeichnung bewertet und ein Bericht erstellt wird.
Für die Hochpräzisionsbearbeitung sind diese drei Stufen keine Option. Wird die Erstmusterprüfung übersprungen, steigt das Risiko von Serienausschuss unmittelbar; ohne Prozessstichprobe ist bereits eine ganze Charge gefertigt, wenn die Endprüfung das Problem aufdeckt; wird im Endprüfbericht die Messbedingung nicht klar angegeben, passen die Nachmessungen beim Kunden nicht zusammen, und die Kosten für Nacharbeit und Auseinandersetzungen sind höher als die Bearbeitung selbst. Messtechnik ist kein Anhängsel der Bearbeitung, sondern die Voraussetzung dafür, dass Präzision überhaupt anerkannt wird.
Prozesskonsistenz und DFM: der eigentliche Kostenschalter in der Präzisionsbearbeitung
Extrempräzision ist ein Parameter auf dem Messestand, Konsistenz ist Bargeld auf der Produktionslinie. Dieselbe Maschine, dasselbe Werkzeug – heute ±0,005 mm, morgen ±0,012 mm, und der Einkäufer muss zusätzliche Prüfungen, zusätzliche Bestände und zusätzliche Nacharbeitsbudgets einplanen. Der kommerzielle Wert der Hochpräzisionsbearbeitung liegt nicht darin, bei einem einzelnen Teil das Äußerste zu erreichen, sondern darin, ob vom 1. bis zum 1000. Teil die Maße, die Geometrie und die Oberflächenrauheit im selben Verteilungsband liegen.
Warum Konsistenz ein Kostenschalter ist und kein Qualitätsslogan
Konsistenz bringt vier Posten, die sich rechnen lassen: Erstens, bei stabiler Prozessfähigkeit genügt nach der Erstmusterfreigabe die Prozessstichprobe, es muss nicht jedes Teil voll geprüft werden; zweitens sinken Nacharbeit und Ausschuss, besonders bei aufspannempfindlichen Teilen wie dünnwandigen und tiefen Kavitäten; drittens ist der Werkzeugverschleiß vorhersagbar, der Werkzeugwechsel erfolgt nach Standzeit statt nach Gefühl, was Ausbrüche und Maßdrift reduziert; viertens ist der Prozess reproduzierbar, neue Bediener arbeiten mit festgelegten Parametern und Prüfmittelabläufen, die Einarbeitungszeit verkürzt sich. Branchenüblich ist, den Prozessfähigkeitsindex (Cpk) kritischer Maße in die Lieferantenbewertung einzubeziehen, statt nur einzelne Prüfberichte zu betrachten – die konkreten Schwellenwerte werden zwischen Einkauf und Lieferant vertraglich vereinbart.
Schlechte Konsistenz liegt oft nicht an unzureichender Maschinengenauigkeit, sondern daran, dass Aufspannkonzept, Schnittparameter, Kühlung und Umgebungstemperatur nicht festgeschrieben sind. Werden beispielsweise dieselben Teile in zwei Aufspannungen gefertigt und die Bezugsfläche hat Grate oder Spänereste, streut die Parallelität in der zweiten Aufspannung. Bezug vereinheitlichen, Entgraten, Reinigen und Ausrichten als Arbeitsplan festzuschreiben ist wirksamer, als eine teurere Maschine zu kaufen.
DFM und frühe Zusammenarbeit: die Kosten gabeln sich bereits in der Zeichnungsphase
Der Großteil der Kostenkurve der Hochpräzisionsbearbeitung steht bereits fest, wenn die Zeichnung finalisiert wird. Frühzeitige Einbindung des Lieferanten kann mehrere teure Gewohnheiten abstellen: Erstens, eine durchgängig enge Toleranz für die gesamte Zeichnung, sodass auch nichtfunktionale Flächen auf die Schleifmaschine oder Drahterodiermaschine müssen; zweitens, uneinheitliche Bezüge, die mehrere Aufspannungen erfordern, wodurch Summenfehler und Arbeitszeit gleichzeitig steigen; drittens, tiefe Kavitäten, enge Nuten und rechtwinklige Innenkanten außerhalb des Werkzeugerreichbaren, sodass nur Erodieren oder eine Konstruktionsänderung bleibt; viertens, dünnwandige Teile ohne Radien und Versteifungsrippen, was zu Rattern während der Bearbeitung und Verzug bei der späteren Wärmebehandlung führt; fünftens, Material und Reihenfolge der Wärmebehandlung sind nicht festgelegt, und erst nach der Schruppbearbeitung stellt man fest, dass Spannungen abgebaut werden müssen, und die Maße laufen erneut.
- Einheitlicher Bezug: möglichst eine Bezugsfläche über mehrere Aufspannungen durchziehen, um wiederholtes Ausrichten zu reduzieren.
- Toleranzabstufung: Funktionsflächen nach Passungsanforderung tolerieren, nichtfunktionale Flächen auf ein bearbeitbares Niveau setzen, nicht die ganze Zeichnung mit einer Toleranz belegen.
- Radien und Werkzeugzugänglichkeit: Innenradius der Ecken angeben, rechtwinklige Ecken kleiner als der Standardwerkzeugradius vermeiden.
- Dünnwandige Bereiche und tiefe Kavitäten: Wandstärke und Tiefen-Durchmesser-Verhältnis vorab angeben, bei Bedarf das Teil aufteilen oder die Struktur ändern.
- Reihenfolge von Wärmebehandlung und Oberflächenbehandlung: die Abfolge von Schruppen, Spannungsarmglühen, Schlichten und Oberflächenbehandlung eindeutig festlegen.
Das heißt nicht, dass die Konstruktion sich der Bearbeitung beugen soll, sondern dass das Präzisionsbudget dort ausgegeben wird, wo es die Funktion wirklich beeinflusst. Der Nutzen früher Zusammenarbeit ist unmittelbar: weniger spätere Formänderungen, Prozessänderungen und Eilnacharbeit, und die Lieferzeit wird besser vorhersagbar. Ob sich für ein bestimmtes Teil eine DFM-Prüfung lohnt, lässt sich zuerst mit einer Frage klären: Ist diese Toleranz eine funktionale Anforderung oder eine gewohnheitsmäßige Bemaßung? Die Antwort spart oft einen Arbeitsgang. Liegt bereits eine Zeichnung vor, kann über AI-Dialog-Angebot eine erste Fertigbarkeitsbeurteilung erfolgen, bevor über eine Anpassung der Toleranzverteilung entschieden wird.
Typische Anwendungsszenarien: Wie Optik, Halbleiter, Medizin und Luft- und Raumfahrt die Präzisionsklasse auswählen
Optikteile: Form und Rauheit bestimmen die Klasse, oft über Schleifen und Polieren statt reine Zerspanung
Halbleiter und Vakuumkammern: Nicht die Maße sind am schwierigsten, sondern Sauberkeit und Stabilität
Medizinische Implantate und chirurgische Instrumente: kleine Maße, hohe Oberflächengüte, Rückverfolgbarkeit
Luft- und Raumfahrtstrukturteile und Präzisionsformen: schwer zerspanbare Werkstoffe, komplexe Strukturen, angewiesen auf Mehrachsigkeit und Prozessroute
Unterschiedliche Werkstoffe, unterschiedliche Abtragsmechanismen: Parameter müssen vorab in CAD/CAM festgeschrieben werden
Häufige Fragen
Die folgenden Fragen sind die Entscheidungspunkte, an denen man nach der Lektüre der vorangehenden „Präzisionsstufen“ am ehesten hängen bleibt – es sind keine allgemeinen Unternehmens-FAQs, sondern sie drehen sich um die Hochpräzisionsbearbeitung selbst: wie IT-Grade auf die Zeichnung kommen, wie Mikrometertoleranzen abgenommen werden, wann auf ein anderes Verfahren für Ultrapräzision gewechselt werden sollte und an welchem Punkt DFM eingreifen sollte.
Wenn auf der Zeichnung nur „Hochpräzisionsbearbeitung“ steht, ohne IT-Grad und Toleranzband anzugeben, wie kalkuliert der Lieferant dann?
Eine genaue Angabe ist nicht möglich. IT-Grade (IT01–IT18, je kleiner der Wert, desto höher die Genauigkeit) und Toleranzfelder sind Koordinaten auf der Genauigkeitsstufe; fehlen diese Koordinaten, kann der Lieferant nur mit dem konservativsten Verfahren kalkulieren – was die Kosten in der Regel nach oben treibt oder einfach als gewöhnliche Präzisionsbearbeitung angeboten wird, sodass die Lieferung am Ende nicht übereinstimmt.
Üblich in der Branche ist: Funktionsflächen separat mit Toleranz und geometrischen Anforderungen bemaßen, Nichtfunktionsflächen lockerer halten; die Schreibweise mit einer einzigen Toleranz für die gesamte Zeichnung führt oft zu überhöhten Angeboten und lässt die Prüfung ihren Schwerpunkt verlieren. Konkret für Ihr Bauteil empfiehlt es sich, vor der Anfrage die kritischen Maße, Bezüge und Oberflächenrauheit gemeinsam anzugeben.
Präzisionsbearbeitung bis in den Mikrometerbereich – liegt das an der Maschine selbst oder an Prozess und Prüfung?
Es ist ein Zusammenspiel, nicht ein einzelnes Gerät. Steifigkeit und geometrische Genauigkeit der Maschine, Zustand von Spindel und Führungen, Werkzeug- und Werkzeughaltersystem, Spannung und einheitliche Bezüge, Werkstatttemperatur und Wärmeverformung – all das zehrt an der Genauigkeitsreserve. Der Mehrachsenbereich liegt in der Branche üblicherweise bei 3 bis 5 Achsen, fortschrittliche Maschinen können mehr, aber mehr Achsen bedeuten nicht höhere Genauigkeit.
Entscheidender ist: Erst definieren, wie gemessen wird, dann darüber sprechen, ob es machbar ist. Die Messunsicherheit muss kleiner sein als ein sinnvoller Anteil der Toleranz, sonst ist das Messergebnis selbst nicht vertrauenswürdig. Mikrometergenaue Lieferung ist daher meist das Produkt einer gemeinsamen Steuerung von Ausrüstung, Prozess, Umgebung und Prüfung.
Warum passt die Montage trotzdem nicht, obwohl die Maße innerhalb der Toleranz liegen?
Weil Maßtoleranz, geometrische Toleranz (Geradheit, Ebenheit, Rundheit, Koaxialität) und Oberflächenrauheit Ra/Rz drei unabhängige Anforderungen sind, die einander nicht ersetzen können. Maße in Ordnung, aber Ebenheit außerhalb der Toleranz – eine Dichtfläche kann undicht werden; Ra eingehalten, aber die Riefenrichtung stimmt nicht – das beeinträchtigt Passung und Ermüdungslebensdauer.
Bei der Bemaßung empfiehlt es sich, gleichzeitig die drei Anforderungen Maß, Geometrie und Oberfläche anzugeben und zu erläutern, welche Flächen Funktionsflächen sind. Eine Zeichnung, die nur Maße bemaßt, überlässt das geometrische und Oberflächenrisiko der Montagelinie.
Wann reicht gewöhnliche Präzisionsbearbeitung nicht mehr aus und es muss Ultrapräzisionsbearbeitung sein?
Das hängt davon ab, auf welcher Stufe der Genauigkeitsleiter das Ziel liegt. Präzisionsbearbeitung liegt üblicherweise im Mikrometerbereich (in der Branche üblich etwa 0,01 mm bis 0,5 μm); geht man weiter in den Nanometer- oder sogar Atombereich, ist der Mechanismus der spanenden Abtragung nicht mehr anwendbar – der Abstand der Atomgitter liegt bei etwa 0,1 bis 0,2 nm, Werkzeuge können diese Größenordnung nicht stabil „schneiden“.
Dann wechselt man zu Sonderbearbeitungsverfahren wie mechanochemischem Polieren, Ionenstrahl, Elektronenstrahlbelichtung, Laserstrahlbearbeitung und ist auf hochpräzise Positionssensoren, hochgradige CNC-Controller und Online-Fehlerkompensation angewiesen. Ob dieser Schritt zwingend nötig ist, hängt von den tatsächlichen Anforderungen von Anwendungen wie Optik und Halbleiter an Oberfläche und Form ab; es empfiehlt sich, zunächst eine Bewertung der Prozessroute vorzunehmen.
Wann sollte DFM in einem Präzisionsbearbeitungsprojekt eingreifen?
Je früher, desto besser, am besten bevor die Zeichnung eingefroren wird. Einheitliche Bezüge, weniger Aufspannungen, Vermeidung zu enger Toleranzen, Bearbeitbarkeit von tiefen Kavitäten und dünnen Wänden, Radien und Werkzeugzugänglichkeit, Reihenfolge von Material und Wärmebehandlung – all das entscheidet bereits in der Zeichnungsphase über die Kosten; spätere Änderungen erfordern oft Anpassungen am Prozess oder sogar an der Form.
Die frühe Einbindung des Lieferanten senkt die Komplexität und reduziert Nacharbeit. Vorhersehbare Lieferzeiten durch Prozesskonsistenz sowie verlängerte Standzeiten von Werkzeugen und Ausrüstung werden ebenfalls in dieser Phase angelegt. Wie weit sich das konkret optimieren lässt, muss gemeinsam mit der Bauteilgeometrie und der Stückzahl betrachtet werden.
Key takeaways
- Präzision ist gestuft: Schruppbearbeitung liegt oft im Bereich 0,1 mm~0,01 mm, Präzisionsbearbeitung kann 0,01 mm~0,5 μm erreichen, Ultrapräzisionsbearbeitung stößt in den Nanometer- und sogar Atombereich vor. Zur Beurteilung des Bedarfs muss man zuerst festlegen, auf welcher Stufe man sich befindet.
- IT-Grade (IT01–IT18) sind das Werkzeug, um „Präzision“ in prüfbare Toleranzen zu übersetzen. In der Zeichnung einen IT-Grad oder direkt ein Toleranzband anzugeben, ist weit nützlicher als „hochpräzise“ zu schreiben.
- Ultrapräzisionsbearbeitung bedeutet nicht nur, die Maschine genauer zu bauen, sondern hängt auch von hoher Steifigkeit, thermisch stabilen Strukturen, hochpräzisen Positionssensoren, Online-Fehlerkompensation und Einschneiden-Diamantwerkzeugen ab; wenn die Zerspanung kein Material mehr abtragen kann, wechselt man zu speziellen Verfahren wie mechanisch-chemischem Polieren, Ionenstrahl, Elektronenstrahl oder Laserstrahl.
- Prozesskonsistenz (reproduzierbare Maße und Oberflächen) bestimmt den kommerziellen Wert der Präzisionsbearbeitung: Sie beeinflusst Nacharbeitsquote, Planbarkeit der Lieferzeit und Prüfkosten, nicht nur die Grenzpräzision eines Einzelteils.
- Die Kosten der Präzisionsbearbeitung werden größtenteils bereits in der Zeichnungsphase festgelegt: Bezüge, Toleranzbänder, Oberflächenrauheit, Material und Prüfverfahren im DFM-Stadium klar zu besprechen, spart mehr, als später in der Fertigung hart dagegenzuhalten.



