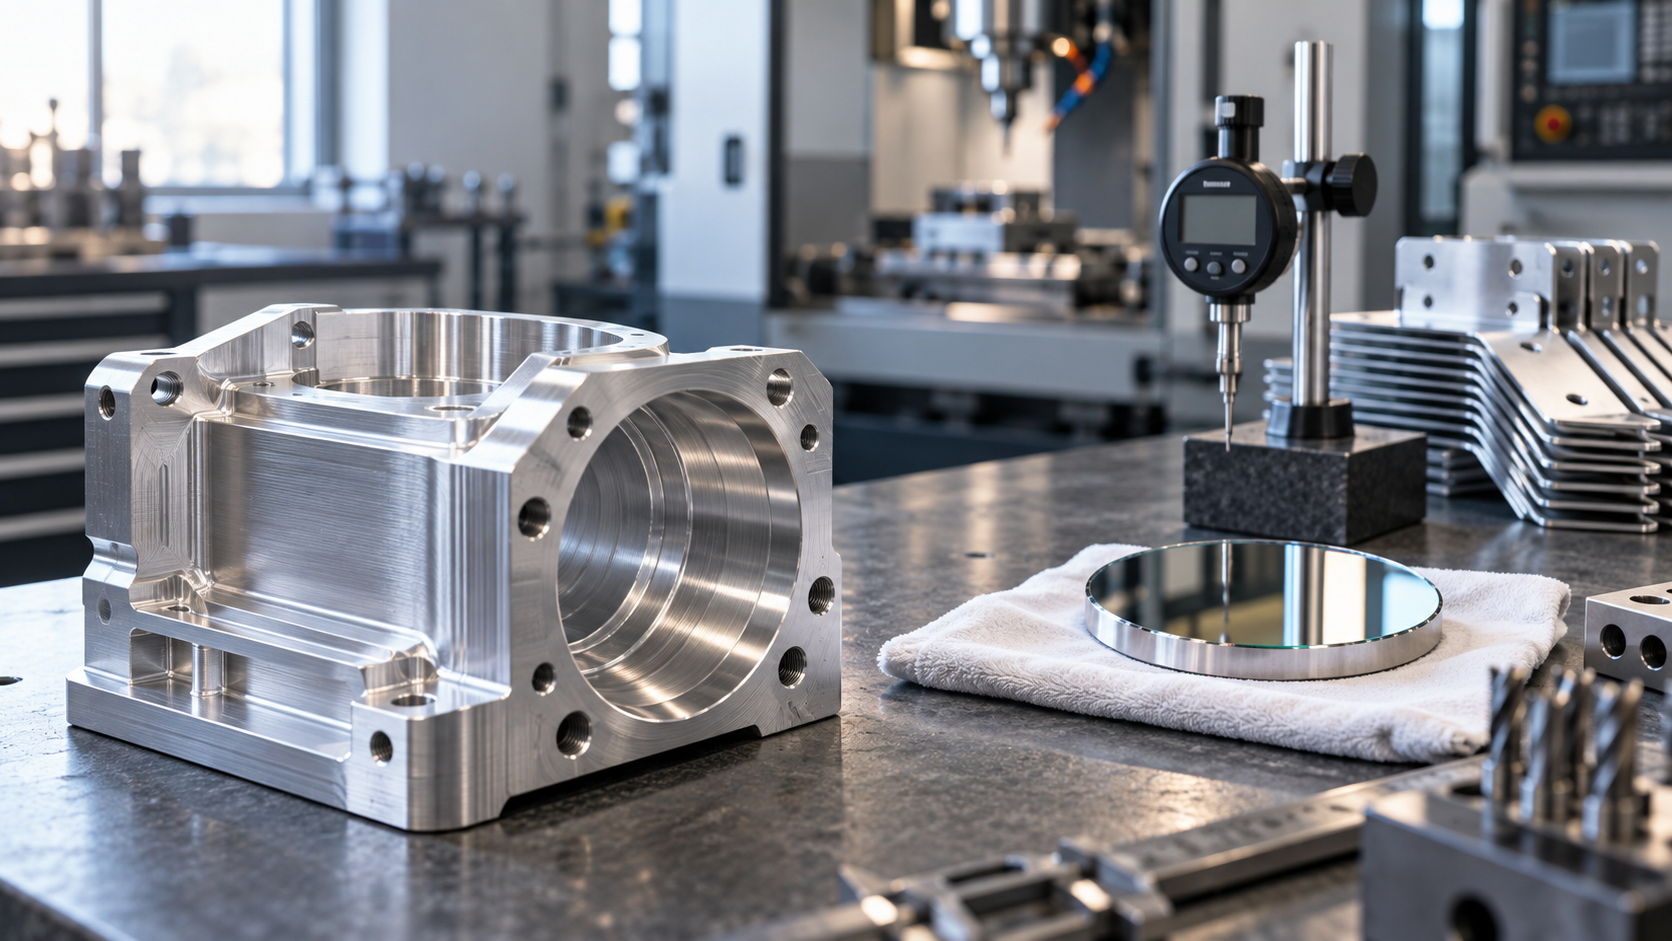
Die Trends in der Präzisionsfertigung sind eigentlich drei gleichzeitig steigende Prozessdruckfaktoren
Ultrapräzise Optikkomponenten: Der Prozess, der sich in den aktuellen Trends am schwersten mit „Toleranzzahlen“ zusammenfassen lässt
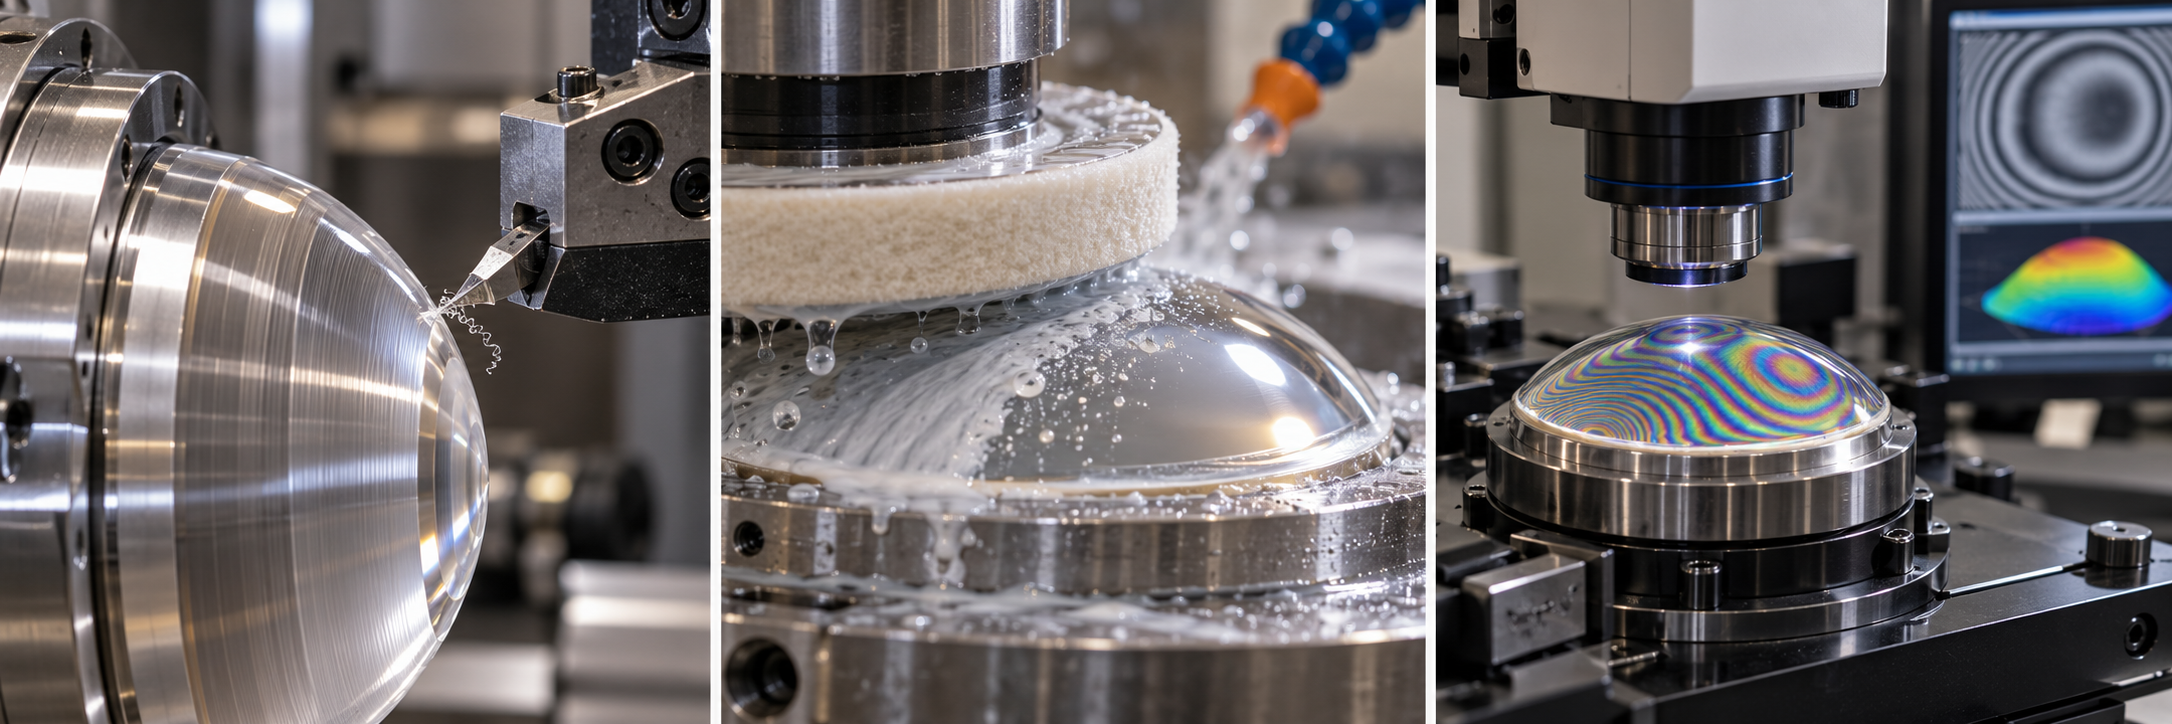
Wenn von aktuellen Trends die Rede ist, werden ultrapräzise Optikkomponenten immer als Beispiel herangezogen, aber sie sind auch der Prozess, der am leichtesten mit einem Satz verwischt wird. Einkäufer oder Konstrukteure schreiben die Anforderung oft als „Form-PV≤λ/4, Ra≤5 nm“ und glauben, eine Toleranzzahl genüge. In der Werkstatt sind diese drei Größen jedoch getrennt: Der Formfehler betrifft die Topografie der gesamten gekrümmten Fläche, die Oberflächenrauheit betrifft die lokalen mikroskopischen Unebenheiten, und der unterirdische Schaden betrifft die unsichtbaren Risse und Spannungen unter der Polierschicht. Alle drei sind unabhängig voneinander und beeinflussen sich doch gegenseitig – um die Form zu drücken, muss möglicherweise die Polierzeit verlängert werden, was wiederum die Rauheit und die unterirdische Qualität am Rand verschlechtert.
Deshalb können Optikteile nicht nach der Denkweise von Mechanikteilen mit einer Maßtoleranz angeboten werden. Die in der Branche üblichen Wege lassen sich grob in einige Kategorien einteilen: Einzelpunkt-Diamantdrehen eignet sich für schneidbare Materialien wie Infrarotkristalle, Asphären und Metallspiegel und kann direkt geformt werden, hinterlässt aber Werkzeugspuren auf der Oberfläche und erfordert meist Nachpolieren; traditionelles Läppen und Polieren eignet sich für Glas im sichtbaren Bereich und kann gute Formen erzielen, hängt aber von Vorrichtungen und manueller Erfahrung ab; deterministisches Polieren wie Magnetorheologisches Polieren oder Ionenstrahlpolieren dient der finalen Formkorrektur, hat hohe Gerätehürden und wird in der Regel für kritische Flächen eingesetzt. Dies sind gängige Verfahren in der Branche und bedeuten nicht, dass eine bestimmte Fabrik sie beherrscht – dies muss anhand der Zeichnung und eines Musterteils bestätigt werden.
Die Prüfmethoden müssen bereits in der Angebotsphase festgelegt werden, sonst gibt es später nur Streit. Die Form wird mit einem Interferometer geprüft, Rauheit und lokale Topografie mit Weißlichtinterferometrie oder Rasterkraftmikroskopie, und unterirdische Schäden werden häufig indirekt durch Ätzen oder Streuverfahren beurteilt. Viele Optikteile bleiben am Ende stecken, nicht weil die Fertigung sie nicht herstellen kann, sondern weil beide Seiten bei der Abnahme sich nicht über „welches Gerät, welche Apertur, welche Umgebung“ einig sind. Es empfiehlt sich, bei der Anfrage zuerst vier Dinge zu klären: Ist das Material optisches Glas oder Kristall, Apertur und Krümmungsradius, ist Nachpolieren erlaubt, und welche Prüfmethoden und Stichprobenanteile sind zulässig.
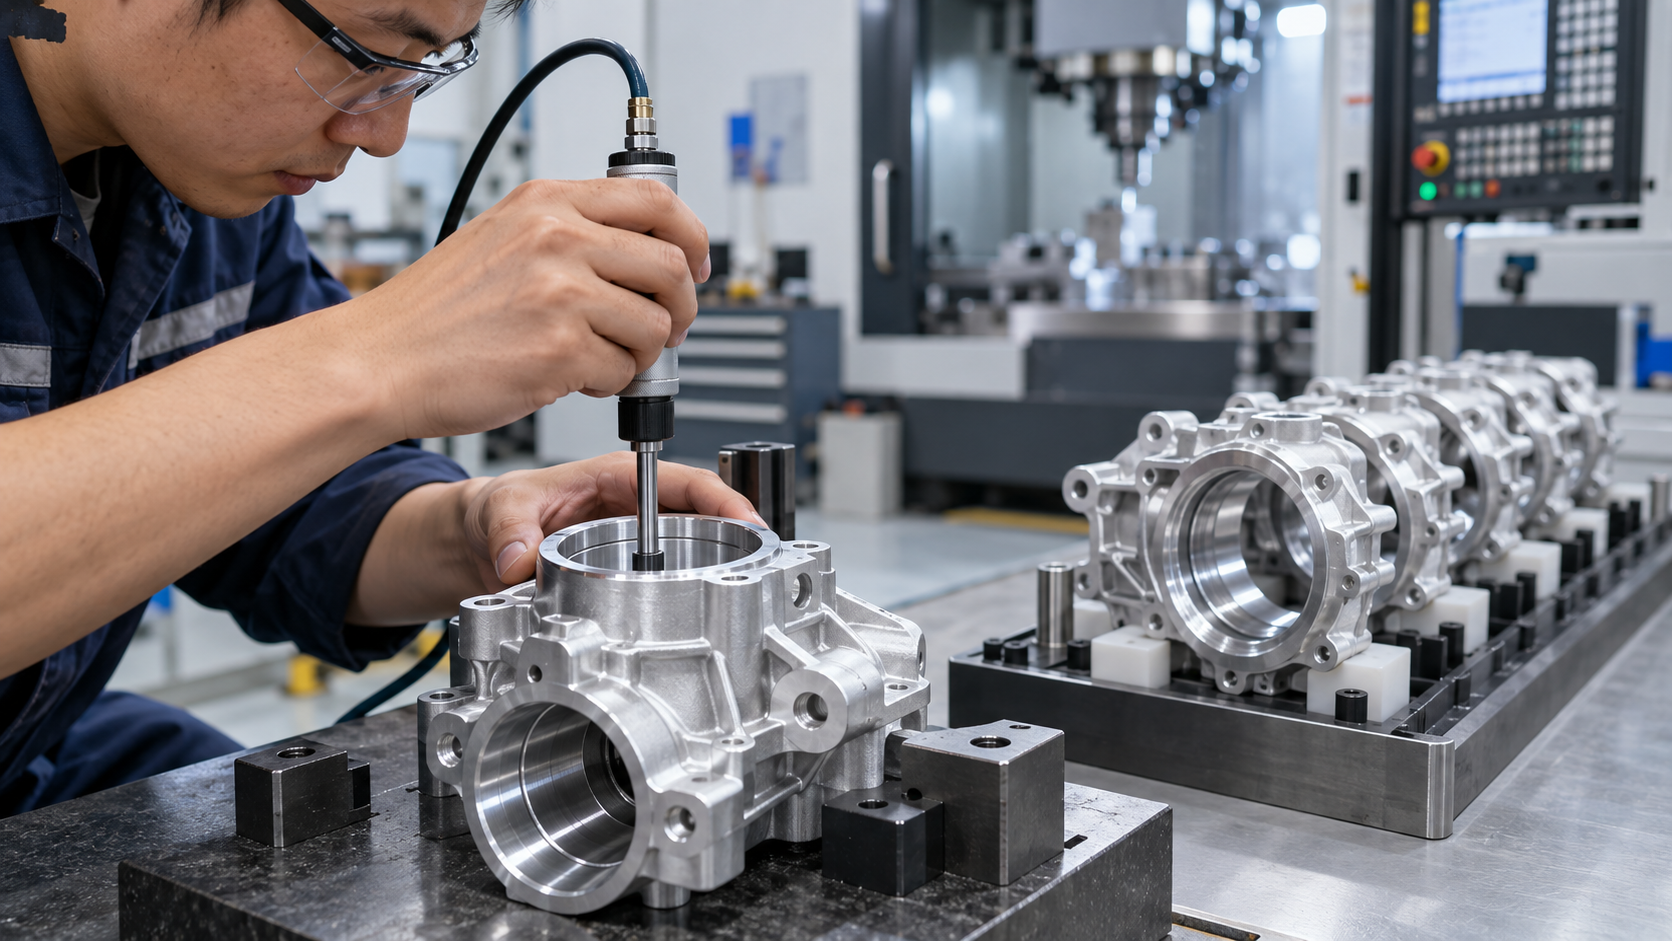
Volumenfertigung von NEV-Teilen: Konsistenz in der Präzisionsfertigung ist schwieriger als Einzelteilgenauigkeit
Erstes Teil innerhalb der Toleranz bedeutet nicht Serienstabilität: Wärmeverformung und Wiederholpositionierung beim Spannen
SPC, Prüfhäufigkeit und die Auswahllogik der Prüfmittel
Mikrobohrungen, dünne Wände und tiefe Kavitäten: Wie strukturelle Grenzen Prozess und Toleranzen umschreiben
In den aktuellen Trends der Präzisionsfertigungsbranche verändern sich die Bauteilstrukturen schneller als die Materialien. In nachgelagerten Bereichen werden Kühlkanäle, Einspritzdüsen und Sensorkavitäten immer kleiner, dünner und tiefer – dahinter steckt dasselbe: Die Konstruktionsseite drückt den Funktionsraum an die Grenze und schiebt den Erreichbarkeitsdruck an die Fertigungsseite ab. Wenn solche Teile nach der üblichen Reihenfolge „erst Toleranz festlegen, dann Prozess suchen“ behandelt werden, stimmen Angebot und tatsächliche Fertigung oft nicht überein. Sinnvoller ist es, zuerst die Erreichbarkeit des Merkmals zu beurteilen und dann das Toleranzband festzulegen.
Mikrobohrungen: Sobald das Längen-Durchmesser-Verhältnis das 5-Fache überschreitet, bestimmen Werkzeugbruch und Späneabfuhr die Toleranz
Mikrobohrungen sind in der Regel Bohrungen im Durchmesserbereich von 0,1–1 mm. Beim Bohren ist nicht die Bohrungsgenauigkeit das eigentliche Problem, sondern das Längen-Durchmesser-Verhältnis. Der in der Branche übliche Erfahrungsbereich ist: Bei einem Verhältnis bis zum 5-Fachen können gewöhnliche Hartmetall-Mikrobohrer noch stabil Späne abführen; ab dem 8- bis 10-Fachen steigen die Wahrscheinlichkeiten für schlechte Späneabfuhr, Bohrerbruch und Wandbeschädigung deutlich, und es muss auf Peck-Bohrzyklen, Hochdruck-Innenkühlung oder Erodieren/Laserbohren umgestellt werden. Die Bohrungstoleranz selbst ist in dieser Größenordnung oft nicht der Engpass – Positionstoleranz und Achsgeradheit sind es. Wenn die Zeichnung die Positionstoleranz der Mikrobohrung sehr eng vorgibt, aber Nachreiben oder Nachschleifen erlaubt, ist die Kostenstruktur völlig anders. Solche Kriterien müssen anhand der Zeichnung und eines Musterteils bestätigt werden und dürfen nicht nur anhand der Bohrungszahl beurteilt werden.
Dünne Wände: Werkzeugausweichen und Rattern lassen „Toleranz nach Zeichnung“ scheitern
Das Problem bei dünnwandigen Teilen (übliche Wandstärke 0,5–2 mm) ist, dass die Schnittkraft die Wand direkt wegdrückt. Die Zeichnung gibt das Maß im freien Zustand an, aber während der Bearbeitung wirken Spann- und Schnittkräfte, und nach dem Lösen federt das Teil zurück – der gemessene Wert weicht oft ab. In der Branche gibt es drei übliche Gegenmaßnahmen: erstens Prozessbuckel oder Hilfsstützen stehen lassen und erst am Ende wegfräsen; zweitens schichtweise leichte Schnitte mit kontrolliertem Vorschub pro Zahn, um Taktzeit gegen Stabilität zu tauschen; drittens erst Schruppen, dann Schlichten mit Spannungsarmglühen dazwischen. Zu beachten ist: Bei dünnwandigen Teilen darf die Toleranz nicht nur als Zahl betrachtet werden, sondern es muss gefragt werden, ob der Bezug im freien oder im gespannten Zustand gilt und ob bei der Prüfung gespannt wird. Dasselbe ±0,05 mm – ein im gespannten Zustand konformes Teil kann im freien Zustand um das Doppelte abweichen. Bei solchen Teilen sollte vor der Angebotserstellung angegeben werden, ob Prozessbuckel und Hilfsstützen erlaubt sind.
Tiefe Kavitäten: Jede Verdopplung des Werkzeugüberhangs senkt die Steifigkeit um mehr als das Doppelte
Bei tiefen Kavitäten (Verhältnis von Kavitätentiefe zu Werkzeugdurchmesser über 4–5) ist der zentrale Konflikt der Werkzeugüberhang. Je länger der Überhang, desto schlechter die Werkzeugsteifigkeit, desto eher kommt es beim Schneiden zu Werkzeugausweichen und Ratterschwingungen, und Oberflächenrauheit sowie Maßhaltigkeit verschlechtern sich gleichzeitig. Übliche Vorgehensweisen sind: Verlängerungshalter mit geringer Schnitttiefe und hoher Drehzahl, oder Umstellung auf Funkenerosion bzw. fünfachsiges Trochoidalfräsen zur Reduzierung des Überhangs. Wenn bei tiefen Kavitäten Boden und Seitenwand gleichzeitig eine hohe Rauheit erfordern, muss oft in zwei Arbeitsgänge und zwei Aufspannungen aufgeteilt werden, und die Wiederholgenauigkeit der Aufspannung wird zur neuen Fehlerquelle. Ein bei tiefen Kavitäten in der Präzisionsfertigung oft unterschätzter Punkt: Die in der Zeichnung angegebene Tiefentoleranz wird tatsächlich durch die erreichbare Werkzeugtiefe und die Späneabfuhr bestimmt, nicht durch die Positioniergenauigkeit der Maschine.
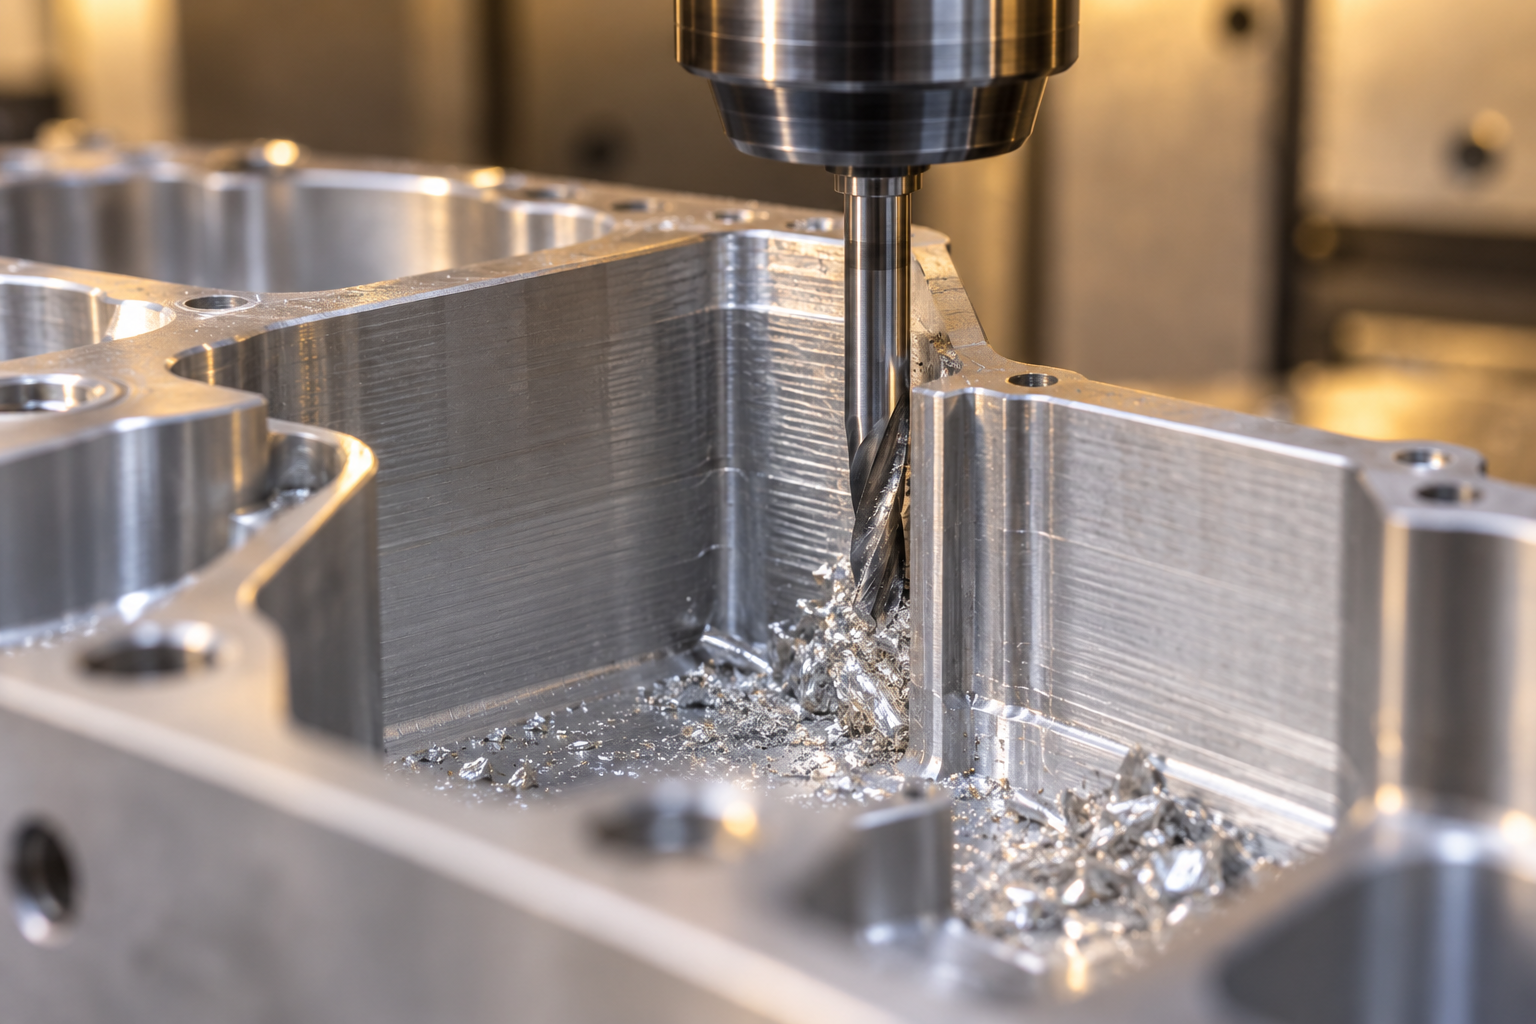
Diese drei Strukturtypen haben eines gemeinsam: Sie verwandeln die Frage „Welche Toleranz soll festgelegt werden?“ von einem Designproblem in ein Prozessproblem. Bei Mikrobohrungen zählen Längen-Durchmesser-Verhältnis und Späneabfuhr, bei dünnen Wänden Spannung und Rückfederung, bei tiefen Kavitäten Überhang und erreichbare Tiefe. Der Trend geht dahin, dass Strukturen weiter ins Extreme gehen, daher ist es vor der Angebotserstellung einfacher, die Erreichbarkeit dieser Merkmale vorab zu klären, als später über die Verantwortung für Maßabweichungen zu streiten.
Von der Zeichnung zum Angebot: Fünf Informationen, die vor der Präzisionsfertigung festgelegt werden müssen
Erstens: Toleranzband und Bezugssystem – zuerst den Bezug klären, dann über Zahlen sprechen
Zweitens: Kritische Merkmale und unkritische Flächen – die Kosten verstecken sich in dieser Unterscheidung
Drittens: Spannfläche und Fertigungsansatz – ob erlaubt oder nicht, entscheidet direkt über die Machbarkeit
Viertens: Entgraten und Fasen – klar aufschreiben ist billiger als später streiten
Fünftens: Prüfmethode und Abnahmekriterien – das Prüfkonzept muss mit dem Fertigungsbezug übereinstimmen
Wie die Prozessroute gewählt wird: CNC, Vakuumguss, Spritzguss und Blechbearbeitung unter demselben Trend
In aktuellen Trends taucht oft der Begriff „Prozessvielfalt“ auf, doch in der Werkstatt gibt es nur eine Handlung: die Route anhand von drei Dingen festlegen – Stückzahl, Struktur und Material. Dass dieselbe Zeichnung in verschiedenen Phasen unterschiedliche Verfahren durchläuft, ist normale Arbeitsteilung, kein Kompromiss.
Segmentierung nach Stückzahl: Einzelstück, Dutzende, Hunderte, Zehntausende
Für Einzelstücke und Verifikationsteile haben CNC-Bearbeitung oder 3D-Druck Priorität. Ersteres liefert Maße und Passung, Letzteres Form und Prüfung auf Montagebehinderungen; beide benötigen keine Form, und Änderungen sind kostengünstig. Für Dutzende bis Hunderte Stück, wenn es Sichtteile sind oder eine nahezu serienmäßige Haptik erforderlich ist, geht man zu Handmuster-Vakuumguss über – Silikonformen haben eine begrenzte Lebensdauer, in der Branche üblich sind einige Dutzend Abgüsse pro Form; wie viele genau möglich sind, muss anhand von Strukturtiefe und Entformungsschwierigkeit geklärt werden.
Nach der Strukturfestlegung und bei stabiler Jahresmenge wird auf Spritzguss umgestellt. Der Umschaltpunkt ist nicht „genug Stückzahl“, sondern ob die Formkosten amortisiert werden können und ob die Materialeigenschaften den Einsatz von technischem Kunststoff im Vollmaterial erfordern. Plattenartige Teile, Gehäuseteile und Halterungen haben Vorrang für Blechbearbeitung; die Kostenstruktur von Biegen und Schweißen unterscheidet sich völlig von der Zerspanung, und eine 2-mm-Blechschale mit CNC zu fräsen ist meist die falsche Route.
Die drei Rechnungen, die am Umschaltpunkt wirklich zu kalkulieren sind
Die erste ist die Amortisation der Formkosten: Vakuumguss hat hohe Stückpreise und niedrige Formkosten, Spritzguss umgekehrt; der Schnittpunkt hängt von Jahresmenge und Formlebensdauer ab, nicht von einer festen Stückzahl. Die zweite ist die Konsistenz der Oberflächenbehandlung: Haptik und Farbabweichung von Vakuumgussteilen schwanken zwischen Chargen; vor der Skalierung von Sichtteilen muss geklärt werden, ob nachgelagertes Lackieren oder Galvanisieren dies auffangen kann. Die dritte ist der Unterschied in den Materialeigenschaften: Beim Vakuumguss werden häufig Polyurethan-Werkstoffe verwendet, deren Zähigkeit und Temperaturbeständigkeit nicht mit ABS, PC oder PA aus dem Spritzguss vergleichbar sind; lasttragende Teile dürfen nicht einfach ersetzt werden.
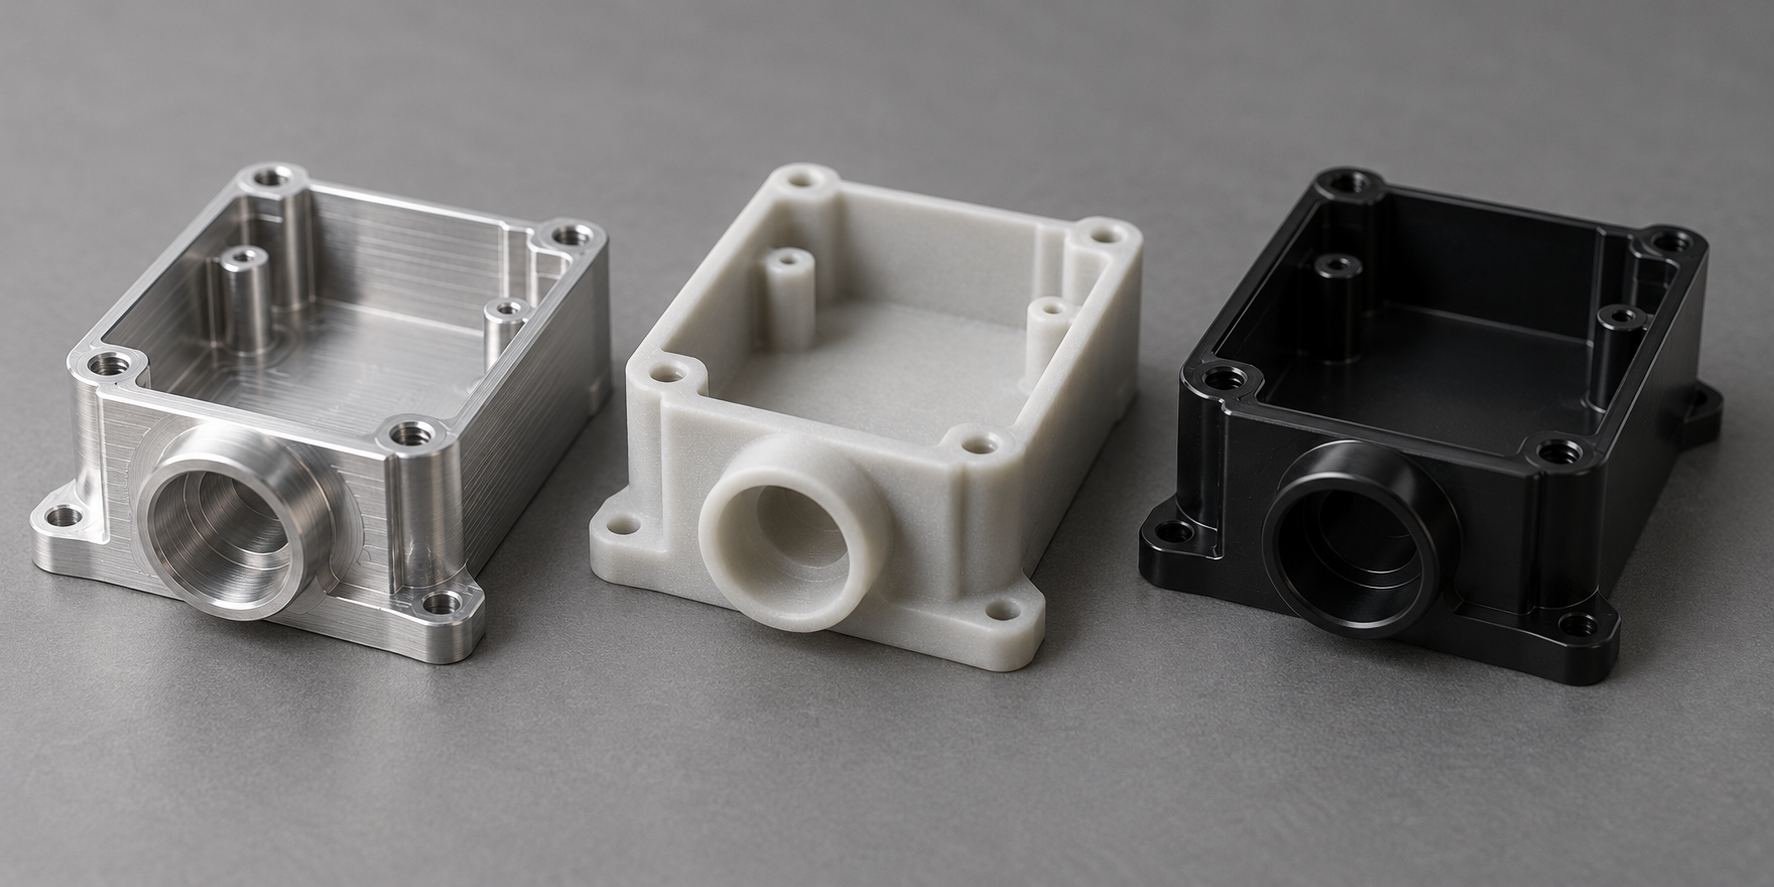
Die Entscheidungskette lässt sich in einem Satz zusammenfassen: In der Verifikationsphase zählt die Freiheit zur Zeichnungsänderung, bei kleiner Serie der Anteil der Formkosten, bei Skalierung die Konsistenzkosten. Bei der Angebotserstellung sollten Jahresmenge, Phase und Oberflächenanforderungen gemeinsam angegeben werden, damit Routenvorschläge sinnvoll sind.
Prüfung und Datenschleife: eine unterschätzte Fähigkeit der Präzisionsfertigung in aktuellen Trends
Erstmuster-, Prozess- und Endprüfung haben unterschiedliche Aufgaben und können einander nicht ersetzen
3D-Scan und Koordinatenmessung: keine Ersatzbeziehung, sondern Arbeitsteilung
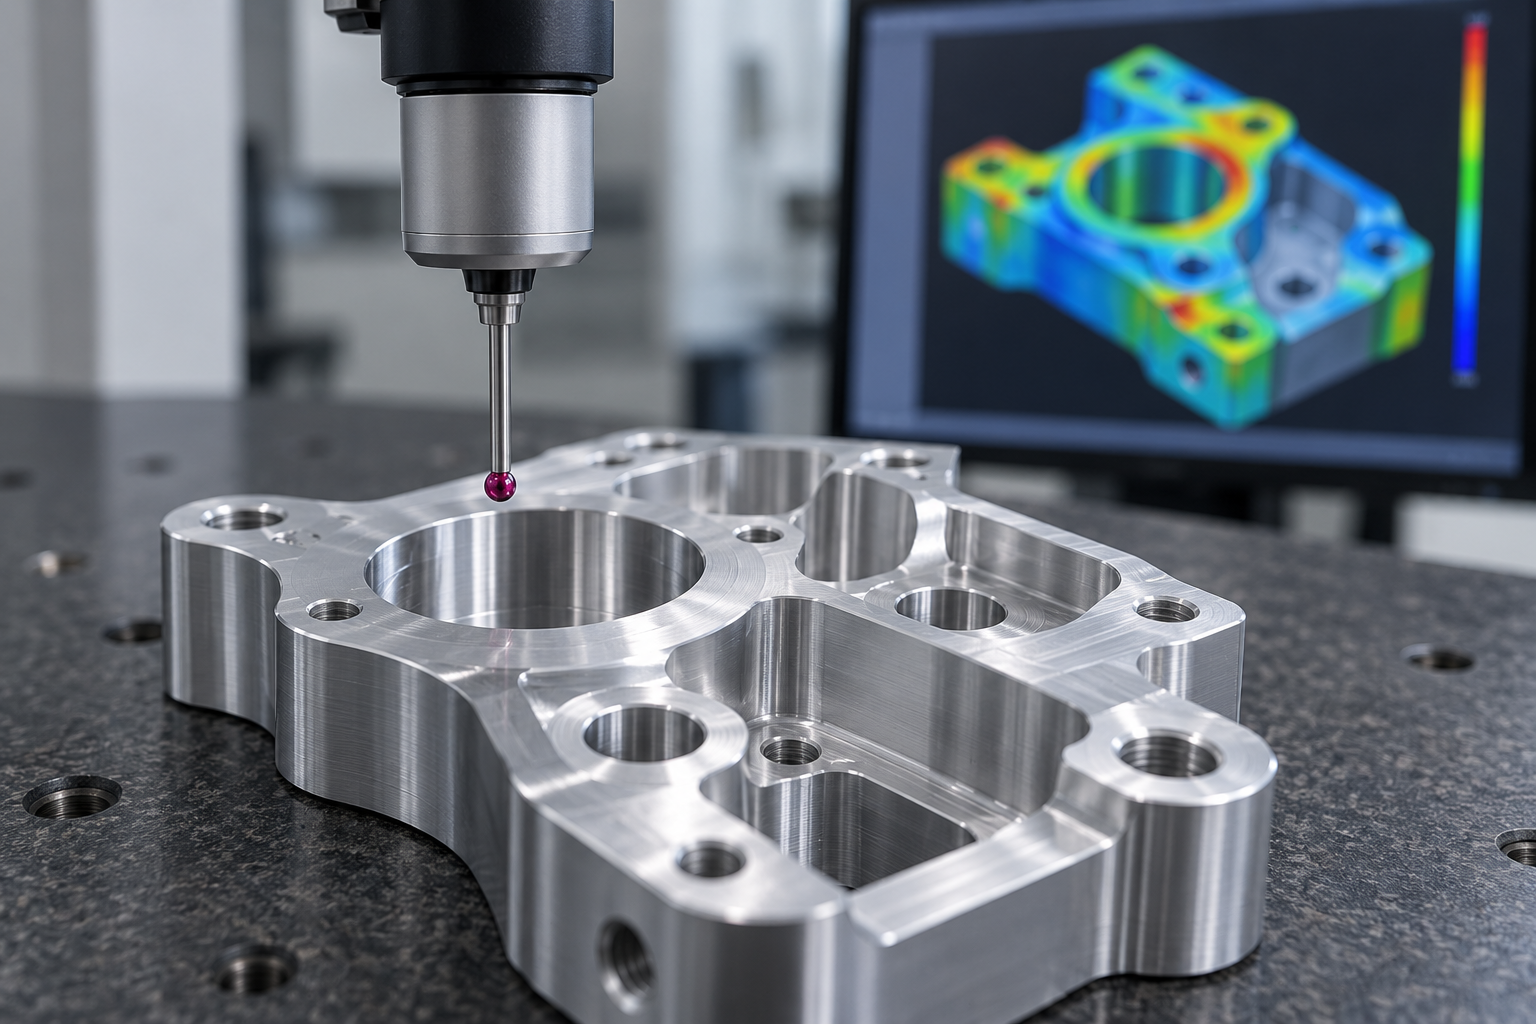
Wenn Daten nicht zurückfließen, ist die Prüfung nur ein nachträgliches Urteil
Häufige Fragen zur Präzisionsfertigung
Die folgenden Fragen sind die Stellen, an denen man nach den vorherigen Abschnitten am ehesten hängen bleibt: Wie sind Toleranzen für Optikteile anzugeben, sollte bei kleinen Stückzahlen direkt ein Formwerkzeug gebaut werden, können Toleranzen für dünnwandige Teile einfach aus der Zeichnung übernommen werden, warum werden beim Angebot immer wieder Prüfinformationen verlangt. Die Antworten folgen der Prozesslogik, ohne Zusage zu Lieferzeit und Genauigkeit; maßgeblich sind Zeichnung und Musterfreigabe.
Kann für ein ultrapräzises optisches Element nur eine Maßtoleranz angegeben werden?
Grundsätzlich nicht. Die Maßtoleranz regelt die Konturposition, nicht die drei Größen Formfehler, Oberflächenrauheit und Unteroberflächenschädigung, die jeweils unabhängig sind und sich gegenseitig beeinflussen – Drehen kann die Kontur genau machen, aber Form und Rauheit müssen oft durch nachgelagertes Schleifen oder Polieren ergänzt werden. Beim Angebot müssen mindestens gleichzeitig angegeben werden: Material (optisches Glas oder Kristall), Durchmesser und Krümmung, Formkennwert, Rauheitsanforderung, ob nachgelagertes Polieren zulässig ist und ob mit Interferometer oder Weißlichtinterferometrie abgenommen wird. Wird nur eine Maßtoleranz angegeben, kann der Lieferant nur nach der konservativsten Route kalkulieren, und die Kosten fallen zu hoch aus.
Können Kleinserienteile unter Umgehung von CNC direkt im Spritzgussverfahren mit Formwerkzeug gefertigt werden?
Das hängt vom Jahresbedarf und vom Grad der Strukturfestlegung ab. Bei einigen Dutzend bis einigen Hundert Stück, Sichtteilen oder Validierungsteilen ist es branchenüblich, zuerst CNC oder Vakuumguss einzusetzen, um Struktur- und Montageprobleme vollständig aufzudecken, bevor ein Formwerkzeug gebaut wird; die Werkzeugkosten müssen über die spätere Serienfertigung amortisiert werden, und bei zu geringer Menge geht das nicht auf. Außerdem gibt es beim Spritzguss Einschränkungen wie Entformungsschrägen, gleichmäßige Wanddicke und Einfallstellen; wird das Werkzeug gebaut, bevor die Struktur festgelegt ist, sind die Änderungskosten meist höher als beim vorherigen Vakuumguss. Es empfiehlt sich, zuerst Jahresbedarf und Taktzeit zu berechnen und dann die Route zu entscheiden.
Können Toleranzen für dünnwandige Teile direkt aus der Zeichnung übernommen werden?
Zuerst muss die Machbarkeit beurteilt werden, bevor Toleranzen festgelegt werden. Dünnwandige Teile weichen unter Schnittkräften aus und neigen zum Rattern, auch das Spannen selbst verformt sie; wenn die in der Zeichnung angegebenen Toleranzen Spannflächen und Prozessbosse nicht berücksichtigen, gibt es bei der Bearbeitung keinen Bezug. Branchenüblich ist: zuerst Wanddicke und Material bestätigen, ob zusätzliche Prozessbosse oder temporäre Stützen zulässig sind, und Toleranzen für kritische Passflächen und unkritische Flächen getrennt festlegen. Wird bei demselben Teil von allgemeiner auf Präzisionsklasse verdichtet, können sich die Kosten vervielfachen; daher müssen Toleranzen an die Funktion gekoppelt sein und nicht pauschal für die ganze Zeichnung gelten.
Warum wird beim Angebot immer nach Prüfmethode und Abnahmekriterien gefragt?
Weil das Prüfkonzept umgekehrt den Bearbeitungsbezug und das Spannkonzept bestimmt. Ob mit Koordinatenmessgerät, spezieller Prüfvorrichtung oder 3D-Scan für den Erstmustervergleich geprüft wird, die Messpunkte und Bezüge unterscheiden sich, und Werkzeugkorrektur sowie Arbeitsfolge ändern sich entsprechend. Viele Beschwerden über „instabile Genauigkeit“ haben ihre Ursache in der Inkonsistenz zwischen Prüfbezug und Bearbeitungsbezug, nicht in einer unzureichenden Maschine. Werden in der Angebotsphase Prüfmethode, Stichprobenhäufigkeit und Abnahmekriterien klar benannt, gibt es später deutlich weniger Streit.
Was bedeuten diese Trendthemen für die Beschaffungsentscheidung?
Im Wesentlichen drei Dinge: Erstens steigen die Genauigkeitsanforderungen, daher müssen vor dem Angebot kritische Merkmale und unkritische Flächen getrennt werden, statt die ganze Zeichnung mit höchster Genauigkeit anzufragen; zweitens ist nach der Skalierung der nachgelagerten Fertigung die Konsistenz schwieriger als die Einzelteilgenauigkeit, daher muss gefragt werden, wie der Lieferant Werkzeugstandzeitmanagement und Prozessstichproben handhabt; drittens werden die Strukturen immer extremer, und bei Teilen wie Mikrobohrungen, dünnen Wänden und tiefen Kavitäten muss zuerst die Machbarkeit beurteilt werden. Der Trend selbst ändert den Stückpreis nicht direkt, sondern ändert, welche Fragen man stellen und welche Informationen man in der Zeichnung ergänzen sollte.
Key takeaways
- Hinter den Trends steckt ein und dieselbe Sache: Die Anforderungen der nachgelagerten Stufen an Effizienz und Präzision steigen gleichzeitig, und dieser Druck wird an die Prozessauswahl und die Prüfschritte weitergegeben.
- Die Schwierigkeit bei ultrapräzisen Optikkomponenten liegt nicht nur in den Toleranzzahlen, sondern in der kombinierten Kontrolle von Oberflächenrauheit, Form und unterirdischen Schäden.
- Der Kernkonflikt bei der Volumenfertigung von NEV-Teilen ist die Taktzeit und die Konsistenz – Einzelteilgenauigkeit innerhalb der Toleranz bedeutet nicht automatisch Stabilität in der Serie.
- Je extremer die Struktur (Mikrobohrungen, dünne Wände, tiefe Kavitäten), desto eher muss zuerst die Erreichbarkeit beurteilt werden, bevor über Toleranzen gesprochen wird – sonst müssen sowohl Angebot als auch Prozess überarbeitet werden.
- Wenn vor der Angebotserstellung Toleranzband, Bezug, Spannfläche, Entgratung und Prüfmethode klar kommuniziert werden, senkt das die Kosten stärker als wiederholtes Herunterhandeln des Preises.



