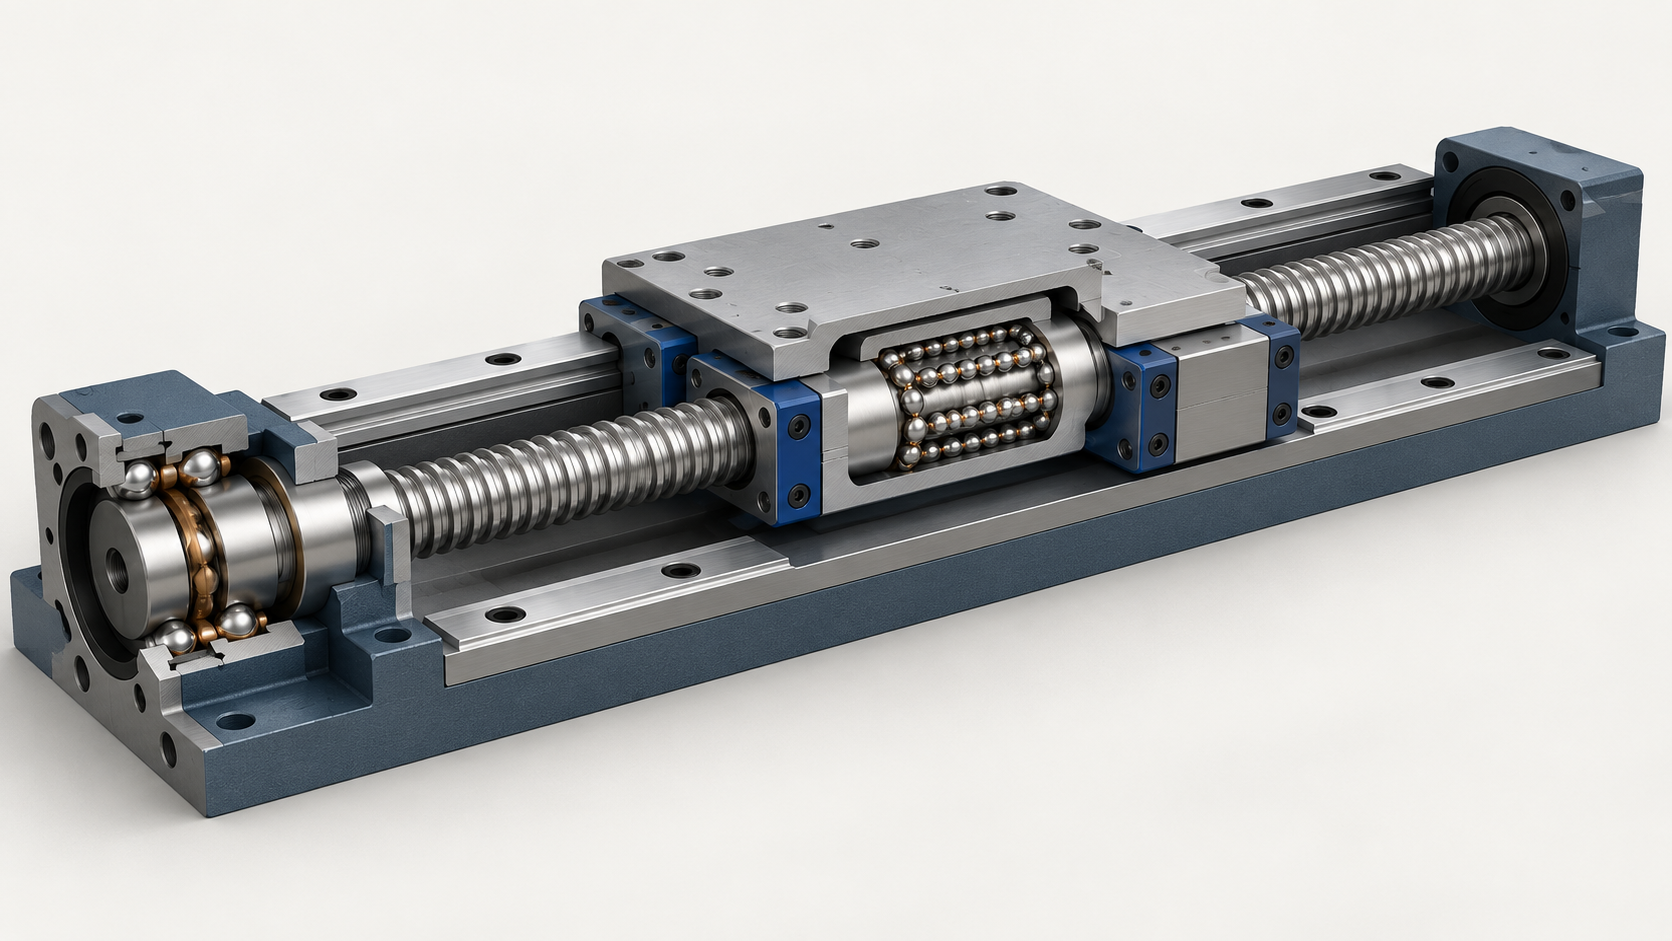
Wenn bei einer CNC-Vorschubachse ein Umkehrfehler auftritt, zunächst die Wechselwirkungen der drei Vorspannungsarten prüfen
Wenn bei einer CNC-Vorschubachse während der Kreisinterpolation ein Quadrantenbuckel oder beim Umkehren ein Umkehrfehler, Vibrationen und Schwankungen des Antriebsstroms auftreten, darf die Ursache nicht vorschnell der Genauigkeit des Kugelgewindetriebs zugeschrieben werden. Die Vorspannung der Kugelgewindemutter, der Linearführung und der Stützlager wirkt gemeinsam auf die Steifigkeits- und Reibungskette der Vorschubachse.
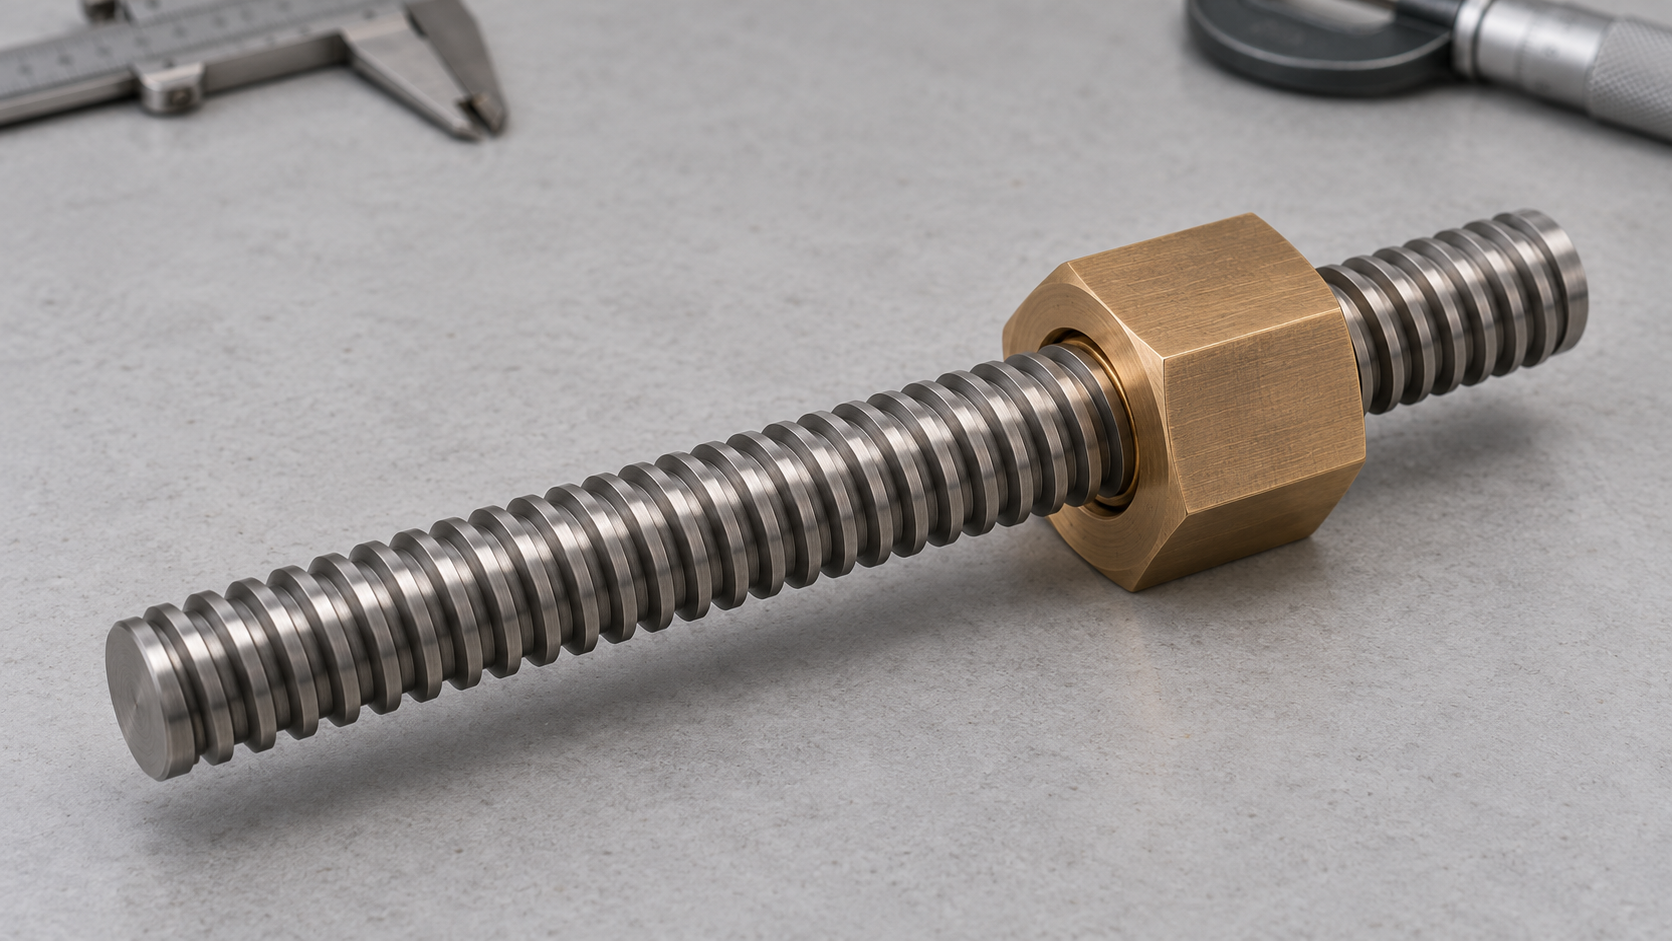
Die Vorspannung der Kugelgewindemutter beeinflusst hauptsächlich das Axialspiel, die Kontaktsteifigkeit und das Reibmoment beim Umkehren. Eine zu geringe Vorspannung kann zu größerem Umkehrspiel, verringerter Steifigkeit und Umkehrbewegungsfehlern führen. Eine zu hohe Vorspannung kann dagegen die Antriebslast, die Reibungserwärmung und die thermische Drift erhöhen. Die Vorspannung der Linearführung beeinflusst die Führungssteifigkeit, den Bewegungswiderstand und die Lage des Tisches. Bei unzureichender Parallelität können außerdem örtliches Klemmen oder eine konzentrierte Last auftreten. Die Vorspannung der Stützlager verändert den axialen und radialen Abstützzustand am Ende des Kugelgewindetriebs und beeinflusst zudem den Temperaturanstieg sowie die Laufruhe.
Ein hochgenauer Kugelgewindetrieb bedeutet daher nicht automatisch eine hochgenaue Gesamtachse. Bei einem Umkehrfehler sollte die Prüfung in der Reihenfolge „mechanischer Zustand – Reibungsschwankungen – Montagefehler – Servoparameter – thermischer Zustand“ erfolgen: Zunächst sind Axialspiel sowie der Vorspannungszustand von Mutter und Lagern zu bestätigen, anschließend die Parallelität der Führungen, die Montagebezüge und die Sauberkeit der Schmierung zu prüfen. Danach werden Antriebsstrom, Vibrationen und Geräusche beim Umkehren beobachtet. Abschließend wird das dynamische Verhalten durch Prüfungen des Umkehrfehlers oder der Rundheit validiert. Nur wenn die drei Vorspannungsarten getrennt gemessen, dokumentiert und den auffälligen Erscheinungen zugeordnet werden, lässt sich feststellen, ob das Problem durch zu geringe oder zu hohe Vorspannung oder durch das gemeinsame Zusammenwirken von Montage- und Regelungsparametern verursacht wird.
Welche Eingangsparameter werden für die Auswahl der Vorspannung von Kugelgewindetrieb, Linearführung und Lagern benötigt?
Die Vorspannung darf nicht aus den drei Worten „hohe Genauigkeit“ abgeleitet werden. Zunächst sollte eine Tabelle der Einsatzbedingungen erstellt werden, bevor die Prüfung von Lebensdauer, Steifigkeit, Drehmoment und thermischem Zustand erfolgt. Kugelgewindetrieb, Linearführung und Stützlager haben unterschiedliche Vorspannungsobjekte, nehmen jedoch gemeinsam die Lasten und Bewegungsfehler der Vorschubachse auf.
- Masse und äußere Lasten: Die durch Tisch, Spannvorrichtung, Werkstück und Schnittkraft entstehende Axiallast ist zu erfassen. Sie bestimmt die Axialkraft des Kugelgewindetriebs, die Lastverteilung auf die Führungsschlitten und die äquivalente Lagerlast.
- Einbaurichtung und Verfahrweg: Bei einer Horizontalachse wirken hauptsächlich Bewegungs- und Schnittlasten; bei einer Vertikalachse müssen zusätzlich die Schwerkraft, Bremsvorgänge und Maßnahmen gegen Absinken berücksichtigt werden. Nutzverfahrweg, Reversierfrequenz und Arbeitszyklus gehen direkt in die Lebensdauerberechnung ein.
- Geschwindigkeit, Beschleunigung und Steigung: Die maximale Drehzahl beeinflusst die kritische Drehzahl des Kugelgewindetriebs, die Reibungserwärmung und die Schmieranforderungen. Die Beschleunigung erhöht die Trägheitskraft und das Antriebsmoment; die Auswahl darf daher nicht nur anhand der Durchschnittsgeschwindigkeit erfolgen.
- Ziellebensdauer und Lastkollektiv: Eilgang, Schnittvorschub, Stillstand und Stoßbelastungen sollten unterschieden und anhand des tatsächlichen Zyklus berechnet werden, anstatt eine einzelne statische Last als Ersatz zu verwenden. Für die Führungen sind außerdem die Drehrichtung der Momente und die unterschiedlichen Belastungen der einzelnen Schlitten zu erfassen.
- Führungswiderstand, Schmierung und Staubschutz: Der Widerstand der Linearführung, der Zustand der Dichtungen, die Schmiermethode und die Verschmutzungsbedingungen beeinflussen Antriebsstrom, Temperaturanstieg und Verschleiß. Auch die Konfiguration von Fest- und Loslagerseite sowie die Abstützung müssen anhand des Lieferantenkatalogs bestätigt werden.
Die Bestätigung durch den Lieferanten sollte die Typen von Kugelgewindetrieb und Mutter, die Genauigkeitsklasse, die Art der Vorspannung, den Vorspannungsgrad der Führungsschlitten, die Vorspannstruktur der Stützlager sowie die Nennlast und die Schmierempfehlungen umfassen. Vor Ort sind die Montageparallelität, der Zustand der Bezugsflächen, das Antriebsmoment bzw. der Antriebsstrom, der Temperaturanstieg im Dauerbetrieb und der tatsächliche Umkehrfehler zu messen. Nur wenn diese Eingangs- und Ausgangsgrößen einander eindeutig zugeordnet werden, lässt sich feststellen, ob eine zu geringe Vorspannung, eine zu hohe Vorspannung oder ein Montagefehler das Positionierungsproblem verursacht.
Wie lässt sich die Vorspannung eines Kugelgewindetriebs zwischen axialem Spiel, Steifigkeit und Reibungserwärmung ausbalancieren?
Die wichtigste Aufgabe der Vorspannung eines Kugelgewindetriebs besteht darin, einen stabilen Kontakt zwischen Kugeln und Laufbahnen sicherzustellen, das axiale Spiel zu verringern und die Kontaktsteifigkeit der Mutter bei Umkehrbewegungen und wechselnden Zerspanungslasten zu erhöhen. Bei zu geringer Vorspannung können am Vorschubachs Umkehrfehler, Schwingungen oder eine verschlechterte Positionierwiederholgenauigkeit auftreten. Diese Erscheinungen können jedoch auch durch die Abstützung der Spindel, die Parallelität der Führungen oder die Servoparameter verursacht werden; allein anhand der Symptome darf daher nicht auf einen Ausfall der Mutter geschlossen werden.
Typische Folgen einer zu geringen und einer zu hohen Vorspannung
Eine höhere Vorspannung bedeutet nicht automatisch eine höhere Genauigkeit. Mit zunehmender Kontaktkraft können Reibmoment, Antriebslast und Schmieranforderungen steigen. Bei kontinuierlichen Hin- und Herbewegungen treten dadurch leichter Temperaturanstieg und thermische Drift auf; bei unzureichender Schmierung oder Sauberkeit kann sich außerdem der Verschleiß von Laufbahnen und Kugeln beschleunigen. Bei Hochgeschwindigkeitsvorschubachsen kann eine erhöhte statische Steifigkeit die durch einen verschlechterten thermischen Zustand verursachten Maßänderungen nicht ausgleichen.
Vorspannung des Kugelgewindetriebs anhand von Last, Geschwindigkeit und thermischen Bedingungen bestimmen
Eine niedrige, mittlere oder hohe Vorspannung sollte unter Berücksichtigung des axialen Lastkollektivs, der Drehzahl, der Beschleunigung, der angestrebten Steifigkeit, des Arbeitszyklus und des zulässigen Temperaturanstiegs ausgewählt werden. Die konkrete Vorspannungsart, das Reibmoment und die zulässige Drehzahl sind mit dem Lieferanten abzustimmen. Einige Herstellerunterlagen nennen für bestimmte Produkte das Verhältnis zur Nennlast oder Angaben zur Lebensdauer; solche Daten dürfen nicht unmittelbar auf alle Kugelgewindetriebe verallgemeinert werden. Bei der Abnahme sollten die Vorspannungseinstellung, der Antriebsstrom bzw. das Antriebsmoment, das axiale Spiel, der Umkehrfehler sowie der Temperaturanstieg nach dem Hin- und Herbetrieb dokumentiert werden. Erst wenn statische Steifigkeit, dynamisches Umkehrverhalten und thermische Stabilität gleichzeitig die Anforderungen erfüllen, ist die Vorspannung des Kugelgewindetriebs angemessen gewählt.
Wie beeinflussen die Vorspannung von Linearführungen und die Montageparallelität die Bewegung einer Vorschubachse?
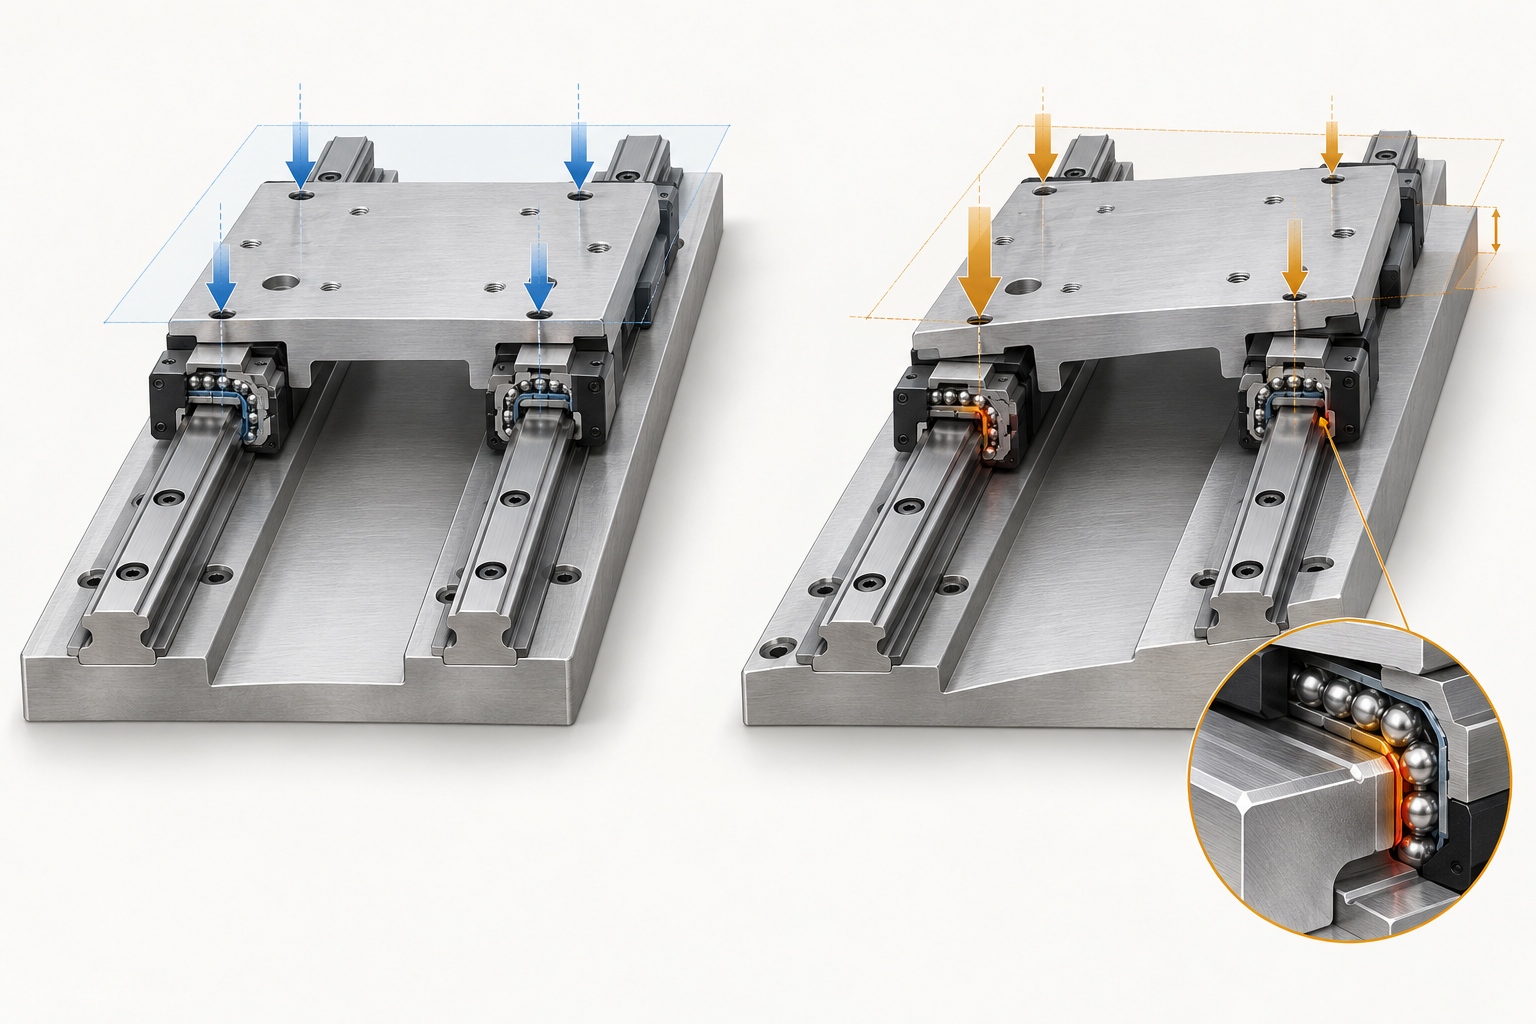
Die Vorspannung einer Linearführung verändert zunächst den Kontaktzustand zwischen Führungsschlitten und Laufbahn. Bei zu geringer Vorspannung können sich Führungsspiel und Lageänderungen vergrößern, sodass der Tisch unter Zerspanungskräften oder beim Beschleunigen und Abbremsen leichter nickt, schwenkt und lokale Verschiebungen aufweist. Eine zu hohe Vorspannung erhöht dagegen den Bewegungswiderstand, die Reibungserwärmung und die Antriebslast. Bei der Auswahl darf daher nicht nur auf „hohe Steifigkeit“ geachtet werden; vielmehr sind die tatsächliche Lastverteilung, Momente, Geschwindigkeit, Beschleunigung, der Verfahrweg und die angestrebte Lebensdauer einzubeziehen.
Die Vorspannung der Führung beeinflusst die Steifigkeit und die Lastverteilung
Bei Konstruktionen mit zwei Führungen oder mehreren Führungsschlitten können Höhendifferenzen und mangelnde Parallelität der Montageflächen dazu führen, dass einige Schlitten zuerst belastet werden und sich die Last schief verteilt. Eine Erhöhung der Vorspannung der Führung kann einen Fehler des Grundgestells nicht korrigieren, sondern möglicherweise Klemmen, Stick-Slip-Effekte, Geräusche und lokalen Verschleiß verstärken. Die Prüfung sollte die Bezugsflächen der Führungen, die Höhendifferenzen der Schlitten, die Parallelität, den Zustand der Endanschläge sowie die Veränderung von Antriebsstrom oder Reibmoment während der Hin- und Herbewegung umfassen.
Montagebezüge, Sauberkeit und Schmierung müssen separat bestätigt werden
Vor der Montage der Führung sind Grate, Späne, Rost und Ölschlamm vom Grundgestell und von den Unterseiten der Führung zu entfernen. Außerdem ist sicherzustellen, dass sich keine Fremdkörper auf den Kontaktflächen befinden. Beim Anziehen sind die Schrauben schrittweise in der vorgeschriebenen Reihenfolge festzuziehen, damit die Führung nicht durch die Schrauben aus ihrer Lage gezogen wird. Anschließend sind der Bewegungswiderstand der Führungsschlitten und die Parallelität des Tisches zu prüfen. Eine unzureichende Schmierung erhöht Reibung und Temperaturanstieg; auch eine Über Schmierung oder das Eindringen von Verunreinigungen in die Laufbahnen kann zu schwankendem Widerstand führen. Bei der Endabnahme sollten Vorspannungseinstellung, Parallelität, Sauberkeit, Schmierzustand, Temperaturanstieg und ungewöhnlicher Verschleiß in einem gemeinsamen Prüfprotokoll dokumentiert werden.
Wie beeinflusst die Vorspannung der Stützlager Steifigkeit, Gleiten, Temperaturanstieg und Lebensdauer?
Die Vorspannung der Stützlager eines Kugelgewindetriebs verändert zunächst die axiale und radiale Abstützsteifigkeit. Bei zu geringer Vorspannung kann es bei geringer Last, bei Umkehrbewegungen oder während des Beschleunigens und Abbremsens zu einer unzureichenden Mindestlast der Wälzkörper kommen, wodurch lokales Gleiten, schwankende Reibung und Verschleiß begünstigt werden. Bei angemessener Vorspannung können die Lager die axiale Kraft der Spindel stabiler übertragen, sodass sich die Verschiebung an der Lagerseite weniger stark auf den Positionierfehler der Vorschubachse auswirkt.
Die Vorspannung muss die Mindestlast sicherstellen, darf aber nicht zu hoch sein
Eine zu hohe Vorspannung der Stützlager erhöht die Wälzkontaktkraft, das Reibmoment und die Antriebslast und macht die Bedingungen für Schmierung und Wärmeabfuhr empfindlicher. Bei kontinuierlichem Hin- und Herbetrieb oder hohen Drehzahlen kann die zusätzliche Wärme zu einer thermischen Ausdehnung des Lagergehäuses, der Spindel und der Maschinenstruktur führen. Dies äußert sich in Positionierdrift, zunehmenden Geräuschen oder einem kontinuierlich ansteigenden Temperaturverlauf. Die Vorspannungseinstellung sollte daher unter Berücksichtigung der äquivalenten Belastung, der Drehzahl, des Arbeitszyklus, der Schmiermethode und der Verschmutzungsbedingungen festgelegt werden und nicht ausschließlich anhand der statischen Steifigkeit.
Kriterien zur Beurteilung, warum Spindelstützlager und Hauptspindellager nicht austauschbar sind
Bei Spindelstützlagern stehen die axiale Positionierung, die Umkehrsteifigkeit, das Antriebsmoment und die thermische Drift im Mittelpunkt. Hauptspindellager müssen zusätzlich höhere Drehzahlen, radiale Schnittkräfte, dynamische Steifigkeit und modale Reaktionen bewältigen; Vorspannungsstrategien und Validierungsmethoden unterscheiden sich daher. Die Lagerlebensdauer kann mit L10 oder L10h als grundlegender Begriff der nominellen Lebensdauer angegeben werden: Bei identischen Lagern aus derselben Charge erleiden etwa 90 % vor Erreichen dieser Lebensdauer keinen ersten Ermüdungsausfall. Dies ist jedoch kein garantierter Wert für eine einzelne Maschine. Maßgeblich sind weiterhin das tatsächliche Lastkollektiv, die Drehzahl, die Schmierung, die Sauberkeit, die Montagegenauigkeit und die Kühlbedingungen.
Wie lassen sich Steifigkeit, Antriebsmoment und Lebensdauer von Kugelgewindetrieb und Linearführung unter Vorspannung überprüfen?
Die Vorspannung von Kugelgewindetrieben, Linearführungen und Stützlagern darf nicht unabhängig vom Lastkollektiv beurteilt werden. Die Überprüfung sollte mit der bewegten Masse, der axialen äußeren Last, der Einbaurichtung, dem Verfahrweg, der Geschwindigkeit, der Beschleunigung und dem Arbeitszyklus beginnen. Bei vertikalen Achsen müssen außerdem die Schwerkraft und Bremsvorgänge berücksichtigt werden; bei horizontalen Achsen sind die Schnittkräfte, der Führungswiderstand sowie die Trägheitskräfte beim Beschleunigen und Abbremsen zu überprüfen. Zunächst sind diese Eingangsgrößen zu erfassen, anschließend ist die Lastverteilung auf Kugelgewindemutter, einzelne Führungsschlitten und die Stützstruktur zu bestimmen.
Zuerst die axiale Steifigkeit und die Verformung der Linearführung überprüfen
Bei der Steifigkeitsberechnung darf nicht nur die Spindel selbst betrachtet werden. Die axiale Dehnung und Stauchung der Spindel, die Kontaktsteifigkeit der Mutter, Lager und Lagergehäuse, das Montagefundament sowie die Laufbahnen und Führungsschlitten gehen in die Gesamtverformung ein. Bei der Führung müssen außerdem anhand der Lastverteilung auf die einzelnen Führungsschlitten und des Kippmoments die lokalen Belastungen überprüft werden, damit kein Führungsschlitten aufgrund von Parallelitäts- oder Höhenabweichungen eine ungewöhnlich hohe Last übernimmt. Eine höhere Vorspannung verbessert zwar die Kontaktsteifigkeit, kann bei einem nicht parallelen Fundament oder verschmutzten Montageflächen jedoch zunächst einen erhöhten Bewegungswiderstand statt einer tatsächlichen Verbesserung der Positioniergenauigkeit verursachen.
Anschließend Antriebsmoment, thermische Belastung und Lebensdauer überprüfen
Beim Antriebsmoment sind gleichzeitig die äußere Last, das Beschleunigungsmoment, der Übertragungswirkungsgrad und das durch die Vorspannung verursachte Reibmoment zu berücksichtigen. Eine zu hohe Vorspannung kann den Motorstrom, die Temperaturerhöhung der Mutter und die Anforderungen an die Schmierung erhöhen sowie das Beschleunigungs- und Abbremsverhalten bei schnellen Umkehrbewegungen verändern. Bei der Überprüfung der Lebensdauer sind daher die äquivalente Belastung, die Drehzahl, der Arbeitszyklus, die Schmierung, der Staubschutz und die Verschmutzungsbedingungen zugrunde zu legen. Das Verhältnis der Nennlast oder die Lebensdauer in Stunden einer bestimmten Marke darf die Berechnung nicht ersetzen. Abschließend sind die Berechnungsannahmen, die Lagerung, die Vorspannungseinstellung und die Messmethode zu dokumentieren; die Beurteilung ist anhand der gemessenen Werte für Drehmoment, Strom, Temperaturerhöhung und Schwingungen zu korrigieren.
Wie werden Positioniergenauigkeit, Umkehrfehler und thermische Stabilität einer CNC-Vorschubachse überprüft?
Nach der Einstellung der Vorspannung darf nicht nur eine einmalige Prüfung der Positioniergenauigkeit durchgeführt werden. Die Abnahme einer CNC-Vorschubachse sollte einen geschlossenen Kreislauf aus „statischer Genauigkeit + dynamischer Leistung + thermischer Stabilität + Lebensdauerprüfung“ bilden und Auffälligkeiten der Vorspannung von Kugelgewindemutter und Linearführung, der Vorspannung der Stützlager, dem Montagezustand und den Servo-Parametern zuordnen.
Zuerst die statische Positioniergenauigkeit bestätigen, anschließend den Umkehrfehler prüfen
Die statische Prüfung umfasst die Montagebezüge, die Parallelität der Führungen, das axiale Spiel der Spindel, die Positioniergenauigkeit und die Wiederholgenauigkeit. Anschließend sind Hin- und Herbewegungen in beiden Richtungen durchzuführen und der Umkehrfehler, der Antriebsstrom oder das Reibmoment, das Beschleunigungs- und Abbremsverhalten, Schwingungen, Geräusche sowie Quadrantenfehler bei der Kreisinterpolation aufzuzeichnen. Tritt im Moment der Richtungsumkehr ein Fehler auf, darf nicht unmittelbar auf eine unzureichende Spindelgenauigkeit geschlossen werden. Uneinheitliche Vorspannung, schwankender Führungswiderstand, schräg ausgerichtete Lagerungen und die Servoverstärkung können ebenfalls beteiligt sein und müssen einzeln isoliert überprüft werden.
Thermische Stabilität und Lebensdauer einer CNC-Vorschubachse überprüfen
Die Achse ist bei tatsächlicher Geschwindigkeit, tatsächlichem Verfahrweg, tatsächlicher Beschleunigung und tatsächlichem Arbeitszyklus kontinuierlich zu betreiben. Dabei sind die Temperaturerhöhungen am Spindelstützende, am Muttergehäuse, an den Führungsschlitten und in Lagernähe aufzuzeichnen; gleichzeitig sind thermische Drift, Antriebslast, Schmierzustand und ungewöhnlicher Verschleiß zu beobachten. Angaben des Lieferanten zu einer Verringerung des dynamischen Reibmoments, zum Verhältnis der Nennlast oder zur Lebensdauer in Stunden bestimmter Produkte können die Prüfung an der eigenen Maschine nicht ersetzen. Das abschließende Abnahmeprotokoll muss mindestens die Vorspannungseinstellung und die Messmethode, die Ergebnisse der Positionier- und Wiederholgenauigkeit, den Umkehrfehler, die Temperaturerhöhung, die Schwingungen, die Sauberkeit, die Schmierbedingungen und die Montageparallelität enthalten.
FAQ: Häufige Fragen zur Überprüfung der Vorspannung von Kugelgewindetrieben, Linearführungen und Lagern
Die Vorspannung darf nicht nur anhand der Parameter eines einzelnen Bauteils überprüft werden. Kugelgewindetrieb, Linearführung und Stützlager beeinflussen jeweils das axiale Spiel, die Führungssteifigkeit, den Abstützzustand, das Reibmoment und die Temperaturerhöhung. Letztlich wirken sich außerdem Montageparallelität, Schmierung, Lastkollektiv und Servo-Parameter gemeinsam auf den Positionierfehler der CNC-Vorschubachse aus. Die folgenden Fragen sollten bei der Abnahme und bei der technischen Abstimmung mit dem Lieferanten einzeln überprüft werden.
Ist eine höhere Vorspannung bei Kugelgewindetrieben, Linearführungen und Lagern immer besser?
Nein. Eine bis zu einem bestimmten Grad erhöhte Vorspannung kann die Steifigkeit verbessern, das Spiel verringern oder die erforderliche Mindestlast sicherstellen. Sie kann jedoch auch das Reibmoment, die Antriebslast, die Temperaturerhöhung und die Anforderungen an die Schmierung erhöhen. Die Auswahl sollte auf Grundlage von Last, Drehzahl, Beschleunigung, angestrebter Steifigkeit und thermischen Bedingungen innerhalb des Katalogbereichs des Lieferanten erfolgen und durch Prüfungen von Drehmoment, Strom, Temperaturerhöhung und dynamischer Genauigkeit bestätigt werden.
Kann der Genauigkeitsgrad einer Kugelgewindespindel die Positioniergenauigkeit der gesamten Vorschubachse repräsentieren?
Nein. Der Genauigkeitsgrad der Spindel ist nur ein Teil der Fehlerkette. Muttervorspannung, Stützlager, Parallelität der Führungen, Montagebezug, Struktursteifigkeit, thermische Drift, Servokompensation und Messverfahren beeinflussen die endgültige Positioniergenauigkeit und Wiederholgenauigkeit. Bei der Abnahme sollte die gesamte Achse geprüft werden, anstatt nur den Spindelgenauigkeitsgrad zu kontrollieren.
Ist ein auftretender Quadrantenbuckel zwangsläufig auf eine unzureichende Vorspannung der Kugelgewindespindel zurückzuführen?
Nicht unbedingt. Die Schwankung des Reibmoments beim Umkehrvorgang kann mit der Spindelvorspannung zusammenhängen, aber auch durch Änderungen des Widerstands der Linearführungen, die Lagervorspannung, eine nicht parallele Montage, den Schmierzustand oder die Servoparameter verursacht werden. Zur Ursachenbestimmung sollten der Umkehrfehler, dynamische Prüfungen wie Rundheits- oder Kugelstangentests, der Antriebsstrom sowie eine mechanische Prüfung herangezogen werden. Eine hochpräzise Spindel sollte nicht ohne Weiteres direkt ausgetauscht werden.
Können für die Vorspannung von Linearführungen und die Lagervorspannung dieselben Beurteilungskriterien verwendet werden?
Nein. Die Vorspannung der Führung betrifft hauptsächlich die Führungssteifigkeit, den Bewegungswiderstand des Führungswagens, die Lage- und Orientierungsstabilität sowie die Lastverteilung; die Lagervorspannung betrifft dagegen die axiale oder radiale Absteifung, die Mindestlast, das Rutschen, die Reibung und den Temperaturanstieg. Die jeweiligen Klassen, Einheiten, Montageverfahren und Prüfpunkte sollten getrennt anhand des konkreten Modells und der Herstellervorgaben bestätigt werden.
Welche Daten zur Vorspannung und Abnahme sollten beim Einkauf vom Lieferanten angefordert werden?
Mindestens sollten das konkrete Modell, die Art der Vorspannung oder Vorlast, der Genauigkeitsgrad, die Nennlast, die zulässige Drehzahl, die Schmierempfehlung, die Montagetoleranzen und die Prüfbedingungen bestätigt werden. Außerdem sollte die Messmethode für das Umkehrspiel oder den Vorspannungszustand eindeutig festgelegt werden. Für die gesamte Achse sollten zusätzlich die Positioniergenauigkeit, die Wiederholgenauigkeit, der Umkehrfehler, das Antriebsmoment oder der Antriebsstrom, der Temperaturanstieg, die Schwingungen sowie das Lastkollektiv vereinbart werden. Das Nennlastverhältnis, die Lebensdauer in Stunden oder die Abnahme des Reibmoments eines bestimmten Produkts können die Validierung an der konkreten Maschine nicht ersetzen.
Key takeaways
- Eine höhere Vorspannung ist nicht grundsätzlich besser: Eine zu geringe Vorspannung kann Spiel und unzureichende Steifigkeit verursachen, während eine zu hohe Vorspannung das Reibmoment, den Temperaturanstieg und die Antriebslast erhöhen kann.
- Die Vorspannung von Kugelgewindemutter, Linearführungsschlitten und Stützlagern bezieht sich jeweils auf unterschiedliche Komponenten. Vorspannungsklassen, Einheiten oder Werte dürfen daher nicht direkt voneinander übernommen werden.
- Die Genauigkeitsklasse des Kugelgewindetriebs entspricht nicht der Positioniergenauigkeit der gesamten Achse. Auch die Parallelität der Führungen, die Steifigkeit der Abstützung, die Sauberkeit der Montage, die thermische Drift und die Servoparameter müssen überprüft werden.
- Die Validierung sollte gleichzeitig die statische Genauigkeit, den dynamischen Umkehrfehler, das Antriebsmoment bzw. den Antriebsstrom, den Temperaturanstieg, Vibrationen, die Schmierung und die Lebensdauerberechnung abdecken.
- Bei der Lieferantenbestätigung sollten Vorspannungsart, Genauigkeitsklasse, Prüfbedingungen, Lastkollektiv, Schmierempfehlungen und Montagetoleranzen eindeutig festgelegt werden. Konkrete Werte sind anhand des Typenkatalogs und der Messergebnisse zu bestimmen.