
Eine „nicht druckbare“ Zeichnung: Welches Problem löst 3D-Druck eigentlich?
Letzte Woche wurde eine Halterungszeichnung geprüft: Wandstärke 1,2 mm, innen ein geschlossener Kanal, zwei Passbohrungen mit ±0,05 toleriert. Der Kunde schrieb in die Bemerkung: „einfach 3D-drucken“. Hinter diesem Satz steckt eigentlich eine ungeklärte Frage – nicht jede Form eignet sich für schichtweises Aufbauen, und nicht jede Genauigkeit lässt sich durch Drucken garantieren.
Das Wesen des 3D-Drucks ist das schichtweise Aufbauen: Ein 3D-Modell wird in 2D-Konturen geschnitten und Schicht für Schicht aufeinandergesetzt. Dieses Prinzip bestimmt, wofür es geeignet ist und wofür nicht. Geeignet ist es für Dinge, die subtraktiv nicht herstellbar sind – geschlossene Innenkanäle, konturnahe Kühlkanäle, topologieoptimierte Sonderstrukturen und die schnelle Iteration von der Zeichnung zum Bauteil. Nicht geeignet ist es für Massenfertigung, isotrope Festigkeit und spiegelglatte Passflächen. Die Verbindungsfestigkeit zwischen den Schichten ist meist geringer als die des Grundmaterials; die Zugfestigkeit in Z kann nur etwa 60–70 % der in XY betragen. Das genaue Verhältnis variiert je nach Verfahren und Material und ist anhand gemessener Daten zu beurteilen.
Wann ist 3D-Druck also die richtige Wahl? Drei Kriterien: Erstens, die Bauteilform ist so komplex, dass CNC-Spannen schwierig ist oder das Werkzeug nicht hineinreicht; zweitens, geringe Stückzahl und häufige Änderungen machen ein Formwerkzeug unwirtschaftlich; drittens, es werden innere Kanäle oder Gitterstrukturen benötigt, die mit konventionellen Verfahren nicht formbar sind. Umgekehrt: Wenn das Teil ein einfacher Rotationskörper ist, spiegelglatte Passungen verlangt oder die Stückzahl bereits über Hundert liegt, nicht vorschnell drucken – CNC oder Spritzguss sind möglicherweise günstiger und stabiler. Die richtige Antwort auf den Satz „einfach 3D-drucken“ in der Zeichnung lautet: erst Form und Stückzahl prüfen, dann das Verfahren festlegen.
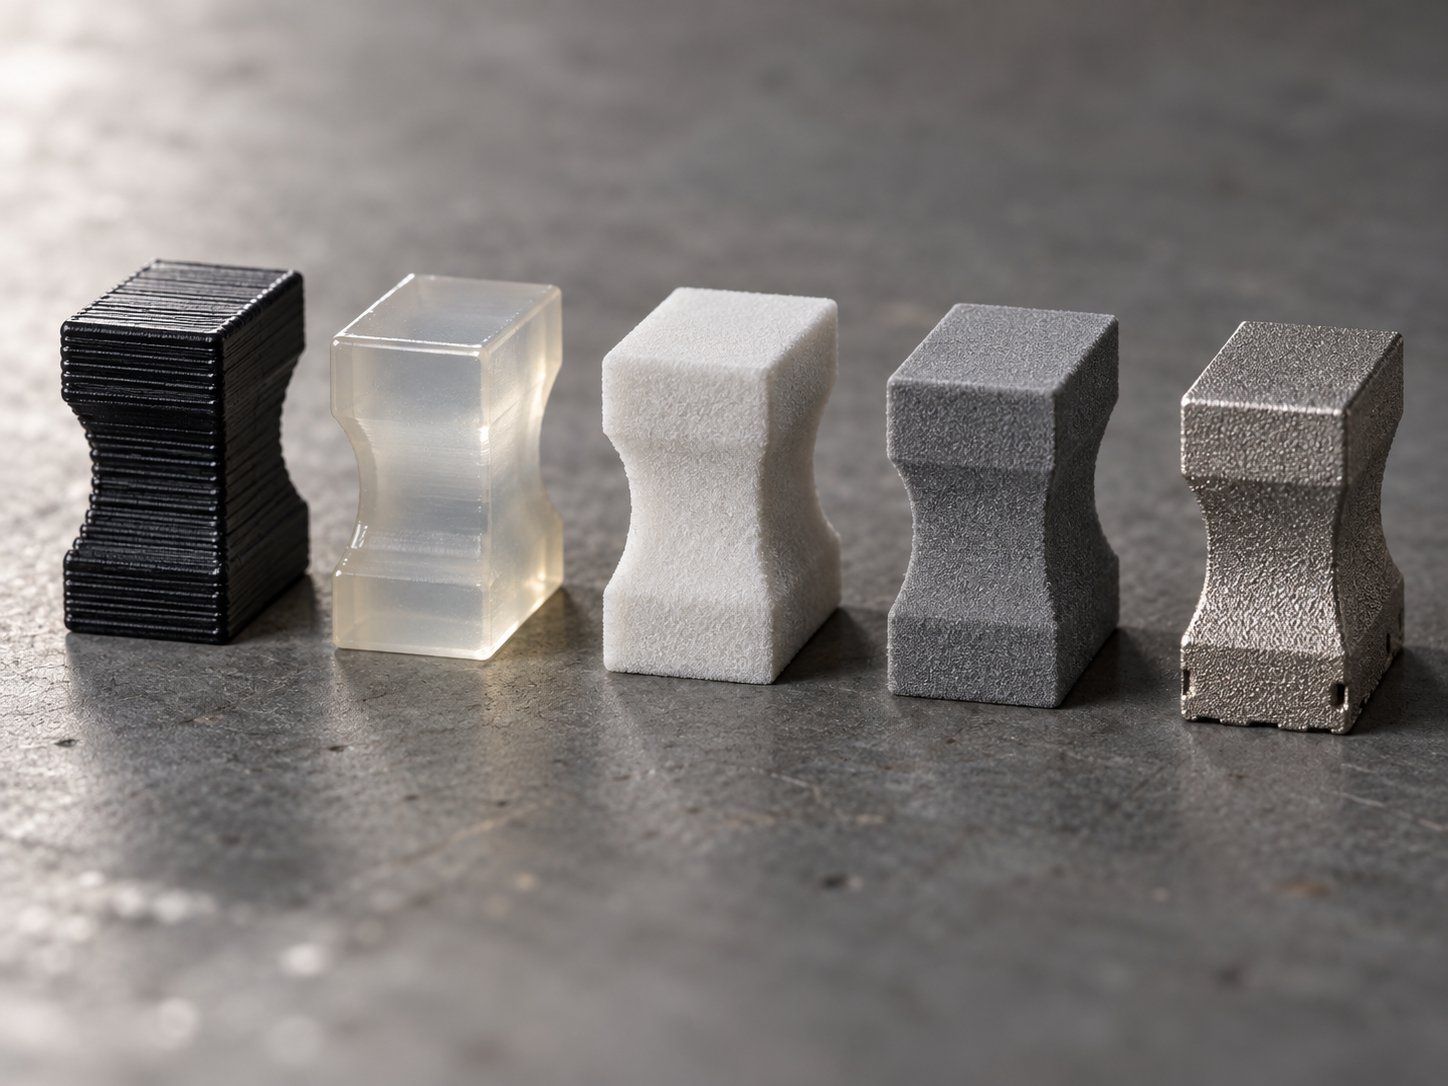
Vergleich der gängigen 3D-Druckverfahren: Wie wählt man FDM, SLA, SLS, MJF, DMLS?
Die Reihenfolge bei der Auswahl wird oft vertauscht. Richtig ist: erst das Material, dann das Verfahren, zuletzt die Genauigkeit. Wenn in der Zeichnung PA12 steht, sollte man bei FDM nicht über Schichthöhe diskutieren; steht 316L, bleibt nur DMLS. Umgekehrt, erst das Verfahren wählen und dann das Material suchen, endet oft in Nacharbeit wegen Festigkeit oder Temperaturbeständigkeit.
| FDM | PLA, ABS, PETG, PC, Nylon | Schichthöhe üblich 0,1–0,3 mm; Maßtoleranz relativ weit | Deutliche Schichtlinien; Z-Festigkeit deutlich niedriger als XY | Formvalidierung, Vorrichtungen, grobe Muster großer Teile | Volumen, Stützmenge, Druckdauer |
| SLA | Photopolymerharz (ABS-ähnlich, PP-ähnlich, temperaturbeständiges Harz) | Schichthöhe üblich 0,05–0,1 mm; gute Details | Feine Oberfläche; Harz spröde, schlechte Witterungsbeständigkeit | Sichtteile, feine Strukturen, Handmuster | Volumen, Stützen, Nachbearbeitungszeit |
| SLS | PA12, PA11, glasfaser-/kohlefaserverstärktes Nylon | Schichthöhe üblich 0,08–0,12 mm | Anisotropie geringer als bei FDM; Oberfläche eher pudrig | Kleine Serien von Funktionsteilen, Montageteile, Clips | Pulverausnutzung, Bauhöhe |
| MJF | PA12, PA12+Glasperlen, TPU | Schichthöhe üblich 0,08 mm | Gleichmäßige Oberfläche; XY/Z-Unterschied etwas geringer als bei SLS | Kleine bis mittlere Serien von Funktionsteilen, Montageteile mit mittleren Oberflächenanforderungen | Volumenfüllgrad, Stückzahl |
| DMLS | 316L, 17-4PH, AlSi10Mg, Ti64 | Schichtdicke üblicherweise 0,02–0,05 mm; Wärmebehandlung und Stützentfernung erforderlich | Hohe Dichte; Oberfläche muss gestrahlt oder spanend bearbeitet werden | Metallische lasttragende Teile, konturnahe Kühlung, Leichtbaustrukturen | Metallpulver, Stützen, Wärmebehandlung und Nachbearbeitung |
Drei schnelle Entscheidungskriterien
- Nur Form- und Montageinterferenzprüfung: FDM oder SLA. SLA hat die bessere Oberfläche, aber Harzteile nicht für Last oder langfristige Außenanwendung verwenden.
- Montagefestigkeit, Stückzahlen von einigen Dutzend bis einigen Hundert: SLS oder MJF. Beide eignen sich für funktionale Teile aus Nylon; MJF ist bei der Chargenkonsistenz meist stabiler, SLS hat das ausgereiftere Materialsystem.
- Metallische Lastaufnahme, Temperaturbeständigkeit, konturnahe Kühlung: DMLS. Aber die Nachbearbeitungskosten vorab akzeptieren: Stützenentfernung, Wärmebehandlung, spanende Bearbeitung der Passflächen machen oft mehr als die Hälfte des Angebots aus.
Ein häufiges Missverständnis: SLA-Harzteile als Strukturteile verwenden – nach zwei Montagen bricht es. Ein weiteres: FDM für Dichtflächen verwenden – die Schichtlinien lecken direkt. Es gibt nur ein Kriterium – das Material bestimmt das Verfahren, nicht das Verfahren das Material. Wenn in der Zeichnung kein Material angegeben ist, zuerst den Verwendungszweck klären: Lastaufnahme, Dichtung, Temperaturbeständigkeit oder nur Optik, dann das Verfahren ableiten.
Sechs Dinge, die in der Zeichnung klar angegeben werden müssen: Wandstärke, Toleranz, Passfläche, Gewinde, Stützen, Nachbearbeitung
3D-Druck ist günstig im Angebot und schnell in der Lieferzeit, doch viele Projekte scheitern an unvollständigen Zeichnungsangaben. Das Modell ist ein Volumenkörper, aber die Fertigungsinformationen stecken nicht im Modell. Bei den folgenden sechs Punkten kann ein fehlender Punkt zu Nacharbeit führen.
Wandstärke und Toleranz: Bereiche je nach Verfahren angeben, nicht nach Zerspanungsgewohnheit bemaßen
Die minimale Wandstärke variiert je nach Verfahren. FDM üblicherweise 0,8–1,2 mm, SLA kann dünner sein, SLS/MJF üblicherweise um 1,0 mm; dies sind branchenübliche Richtwerte, maßgeblich sind tatsächlich Anlage, Material und Zeichnung. Nur „dünnwandig“ in die Zeichnung zu schreiben, ist gleichbedeutend mit keiner Angabe. Toleranzen müssen richtungsabhängig sein: XY-Richtung ist meist besser als Z-Richtung, die Schichtdicke bestimmt die Z-Auflösung. Wenn eine Passfläche mit ±0,05 bemaßt ist und das Modell eine gekrümmte Fläche ist, zuerst fragen, ob das Verfahren dies stabil erreichen kann, dann entscheiden, ob die Bemaßung oder das Verfahren geändert wird.
Passflächen, Gewinde und Stützen: Die Montagebasis entscheidet über Erfolg oder Misserfolg
Passflächen möglichst in die XY-Ebene legen; Z-Richtungsschichtlinien machen Gleitpassungen schwergängig. Bei Gewinden nicht darauf verlassen, dass sie direkt gedruckt werden; üblich ist, ein Kernloch vorzusehen und dann zu Gewindeschneiden, oder Einpressgewinde-Bohrungen zu konstruieren; direkt gedruckte Gewinde haben geringe Festigkeit und unvollständiges Gewindeprofil. Stützenkontaktflächen hinterlassen raue Spuren; in der Zeichnung muss angegeben werden, ob diese Fläche zulässig ist; wenn nicht, Ausrichtung ändern oder Aufmaß für Nachbearbeitung vorsehen. Die Nachbearbeitung (Stützenentfernung, Schleifen, Strahlen, Färben) verändert Maße und Aussehen und beeinflusst die Lieferzeit; sie muss in der Zeichnung oder im Angebotsformular angegeben werden.
Die Ausrichtungsrichtung entscheidet über Erfolg oder Misserfolg: Zwischenschichtfestigkeit, Verzug und Versagensmodi der Stützen
Beim selben Modell kann die Zugfestigkeit je nach Ausrichtungsrichtung um mehr als dreißig Prozent abweichen, und ein Passloch kann von „Lehrdorn geht durch“ zu „nicht einführbar“ wechseln. FDM, SLA, SLS und MJF bauen alle Schicht für Schicht auf; die Verbindungsfläche zwischen den Schichten ist immer schwächer als innerhalb der Schicht. Druckteile nicht als isotropes Material konstruieren.
Lasttragende Teile: Hauptspannung in die XY-Ebene legen
Wenn ein Teil Last tragen soll – Clips, Spannpratzen, tragende Halterungen – zuerst die Hauptspannungsrichtung prüfen. Das Teil „flach hinlegen“, damit die Zugspannung entlang der XY-Ebene verläuft und die Z-Richtung nur Druckspannung aufnimmt oder unbelastet bleibt. Ein stehend gedruckter Pfosten bricht beim Biegen sofort zwischen den Schichten; derselbe liegend gedruckte Balken hält ein deutlich größeres Biegemoment aus. Dieses Kriterium ist wirksamer als das Anpassen der Füllrate.
Dichtungen und Passflächen: Schichtlinien nicht quer über die Dichtlinie verlaufen lassen
Wenn ein Teil dichten oder passen soll – O-Ring-Nut, Stirnflächendichtung, Gleitpassung – muss die Ausrichtung die Dicht- oder Passfläche zu einer Fläche innerhalb einer Schicht machen, nicht zu einer Stufe zwischen Schichten. Schichtlinien sind selbst mikroskopische Rillen; quer über die Dichtlinie sind sie Leckstellen. Passbohrungen möglichst mit horizontaler Achse ausrichten (Bohrung in XY-Richtung formen), um Ovalität und Zwischenschichtstufen zu vermeiden, wenn die Bohrungsachse in Z-Richtung liegt, was zum Klemmen von Bolzen führt.
Verzug und Stützen: Der Preis großer Flächen und Überhänge
Eine große Fläche nach unten führt durch ungleichmäßige Schwindung beim Abkühlen häufig zum Hochbiegen der Ecken; ein Brim oder eine geänderte Ausrichtung kann dies meist unterdrücken. Überhangwinkel über etwa 45° (branchenüblicher Richtwert, je nach Verfahren und Material zu bestätigen) erfordern in der Regel Stützen; Stützenkontaktflächen hinterlassen raue Spuren, Montage- und Sichtflächen nicht nach unten legen. Stützen sind nicht kostenlos: eine Stütze mehr bedeutet einen Arbeitsgang mehr zur Stützenentfernung und eine weitere Stelle mit Maßunsicherheit.
Reihenfolge der Beurteilung: zuerst Montagebasis und Kraftrichtung festlegen, dann die Ausrichtung; ist die Ausrichtung nicht festlegbar, sind Toleranz und Nachbearbeitung leere Worte. Wenn in der Zeichnung keine Ausrichtungsanforderung angegeben ist, vor dem Angebot mit der Konstruktion klären, nicht erst nach dem Druck feststellen, dass es nicht passt.
Ein realer Fall: von „gedruckt, passt nicht“ zu Zeichnung ändern und erneut drucken
Letztes Jahr eine Charge Prüfvorrichtungen, die Teile waren klein: ein Positionierblock 80×60×12 mm mit zwei φ6H7-Stiftbohrungen, deren Achsen ursprünglich senkrecht zur großen Fläche standen. Der Kunde wollte die Montage dringend verifizieren und gab das Modell direkt zum FDM-Druck. Als das Teil ankam, ließen sich die Stifte nicht eintreiben – die Bohrung war gemessen etwa 0,15 mm zu klein, nach mühsamem Einpressen nicht mehr herausnehmbar, die Z-Richtungsschichtlinien auf der Bohrungswand wie ein feines Gewinde, beim Drehen sofort festgefressen.
Bei der Analyse kamen drei Probleme zusammen: Ausrichtung legte die Bohrungsachse in die Z-Richtung, schwache Zwischenschichtbindung und Schwindung des Bohrungsdurchmessers summieren sich über die Schichthöhe; Toleranz übernahm H7 aus der Zerspanung, ohne Aufmaß für den Druck; Verfahren wählte FDM für ein Passteil. Die Korrektur war direkt: Bohrungsachse in die XY-Ebene drehen, Bohrungsdurchmesser einseitig 0,1 mm Aufmaß und dann reiben; Passfläche auf SLA umstellen für die Oberfläche; Stiftbohrungen mit Einpressbuchsen statt direkt gedruckt. Die zweite Version passte auf Anhieb.
Die Lehre aus diesem Fall ist nicht „FDM funktioniert nicht“, sondern die Reihenfolge war falsch: zuerst die Montagebasis festlegen, dann die Druckrichtung, zuletzt das Verfahren wählen. Ist die Basis festgelegt, gibt es Kriterien dafür, wie die Bohrung ausgerichtet wird, wie viel Aufmaß nötig ist und ob Nachbearbeitung erforderlich ist. Wird umgekehrt zuerst das Verfahren gewählt, ist alles Weitere reaktives Ausbessern.
Prüfung und Abnahme: Wie 3D-Druckteile gemessen werden, was gemessen wird und welche Maße nicht überbewertet werden sollten
Der streitanfälligste Punkt auf einem Abnahmeprotokoll für 3D-Druckteile ist, eine Schichtlinienfläche mit der Schieblehre zu messen und dann zu fragen: „Warum nicht Ra1,6?“ Schichtlinien, Stützenspuren und Stufenlinien sind verfahrensbedingte Merkmale des schichtweisen Aufbaus, keine Bearbeitungsfehler; sie nach der Oberflächenrauheit der Zerspanung zu beurteilen, lässt den Lieferanten nur nacharbeiten oder ablehnen. Wirklich streng zu prüfen sind Passmaße und Funktionsflächen; Sichtflächen können nach „visuell keine offensichtlichen Mängel“ abgenommen werden.
Abnahmekriterien nach Maßart festlegen, nicht pauschal
| Maßart | Messmittelwahl | Abnahmekriterien (häufige Referenzen innerhalb der Fertigung, gemäß Zeichnung zu bestätigen) |
|---|---|---|
| Passbohrung/Passwelle (H7, h6) | Grenzlehrdorn, Innenmessschraube, Koordinatenmessgerät | Muss festgelegt werden; bei FDM/SLA üblicherweise einseitig 0,1–0,2 mm Aufmaß lassen, dann reiben oder Gewinde schneiden; direkt gedruckte Bohrungen sind oft zu klein |
| Mittenabstand der Montagebohrungen | Messschieber, Koordinatenmessgerät | Gemäß Zeichnungstoleranz; Z-Richtung-Bohrungsabstand ist vom Schichtschwund betroffen, übliche Abweichung größer als in XY-Richtung |
| Sichtflächen, Nicht-Passflächen | Sichtprüfung, Lehre | Nicht nach Ra-Zahlen bewerten; Schichtlinien und Stützspuren sind fertigungstypische Merkmale, nur auf Materialfehlen, Delaminierung und Verzug prüfen |
| Dünnwandige Bereiche, Ansatzstellen von Überhängen | Sichtprüfung, Messschieber | Leichte Verformung zulässig, jedoch keine durchgehenden Risse; wenn die Montage beeinträchtigt wird, gilt es als nicht konform |
Messmittel sind nicht umso besser, je teurer sie sind. Für Passbohrungen ist der Grenzlehrdorn am schnellsten (Gut/Ausschuss), das Koordinatenmessgerät bleibt Erstmuster- und Streitfällen vorbehalten; ein Messschieber auf einer Schichtlinienfläche hat selbst schon einige Hundertstel Unsicherheit, die gemessenen Werte können nicht als Schiedsgrundlage dienen. Wenn das Teil eine Dichtfläche oder Gleitpassfläche hat, muss das Erstmuster auf das Koordinatenmessgerät, bei Serienteilen Stichprobe mit Grenzlehrdorn plus Sichtprüfung.
Der auf der Beschaffungsseite am leichtesten missverständliche Satz: „Angebot nach Modell, Abnahme nach spanender Bearbeitung“
Bei der Anfrage wird nur eine STP-Datei geschickt, der Lieferant schätzt die Arbeitszeit nach Volumen und Ausrichtung; bei Ankunft misst die Qualitätskontrolle mit der Toleranztabelle für spanende Bearbeitung Punkt für Punkt, und plötzlich sind Schichtlinienflächen und Z-Richtung-Bohrungsabstände alle „außer Toleranz“. Um Missverständnisse zu vermeiden, sollten bereits in der Anfragephase drei Dinge klar geschrieben werden: Anforderungen an die Ausrichtung (welche Flächen müssen nach unten oder nach oben zeigen), Anforderungen an die Nachbearbeitung (Stützen entfernen, Schleifen, Sandstrahlen, Färben, Gewindeschneiden), Abnahmekriterien (welche Maße festgelegt werden, welche nur funktional geprüft werden). Wenn diese drei Punkte in der Anfrage stehen, passen Angebot und Abnahme zusammen. Wenn eine schnelle Preisprüfung nach Zeichnung erforderlich ist, kann über 3D-Druck-Angebotseingang alles zusammen eingereicht werden.
Letztes Kriterium: Maße, die montierbar, drehbar und dichtend sein müssen, werden festgelegt; Maße, die nur nicht glänzend genug aussehen, werden gelockert. Prüfressourcen in Funktionsflächen zu investieren ist deutlich wirtschaftlicher als in Schichtlinien.
Wann 3D-Druck nicht eingesetzt werden sollte: Randbedingungen und Wirtschaftlichkeit bei kleinen Serien
3D-Druck ist kein Allheilmittel. Die Stückzahl ist die erste harte Grenze: Wenn der Bedarf für dasselbe Teil einige Dutzend bis einige Hundert Stück übersteigt (der konkrete Schwellenwert schwankt je nach Teilegröße, Material und Nachbearbeitungsaufwand und muss pro Teil kalkuliert werden), kehren sich die Stückkosten von Spritzguss oder Handmuster-Abformung um. Beim Spritzguss müssen die Werkzeugkosten zunächst verteilt werden, aber sobald sie verdünnt sind, kann der Stückpreis nur ein Bruchteil des Drucks betragen; die Lebensdauer von Silikonformen beim Vakuumgießen liegt üblicherweise bei einigen Dutzend Zyklen und eignet sich für mittlere bis niedrige Stückzahlen.
Die zweite Grenze sind die Leistungsanforderungen. Der schichtweise Aufbau führt dazu, dass die Z-Richtung-Bindung schwächer ist als die XY-Richtung. Wenn das Teil isotrope Festigkeit, Spiegelpassungen, langfristige Witterungsbeständigkeit oder Lebensmittelkontakt-Zertifizierung erfordert, ist 3D-Druck möglicherweise nicht geeignet – solche Anforderungen sollten zu CNC, Spritzguss oder Blechverarbeitung wechseln. Auch große massive Teile sind unwirtschaftlich: Die Druckzeit steigt mit Volumen und Höhe steil an, Material- und Maschinenstundenkosten steigen同步.
Einfache Rechnung: Gesamtkosten = Stückkosten × Menge + Einmalkosten (Werkzeug/Programmierung/Vorrichtung). Berechnen Sie die vier Wege 3D-Druck, CNC, Abformung und Spritzguss jeweils und wählen Sie den mit den niedrigsten Gesamtkosten. Wenn die Menge nahe an der Grenze liegt, zunächst eine kleine Serie drucken, um die Montage zu verifizieren, und dann entscheiden, ob ein Werkzeug gebaut wird. Bei der Anfrage Mengenstaffel, Material, Nachbearbeitung und Abnahmekriterien zusammen angeben, um die Verschiebung „Angebot nach Modell, Abnahme nach spanender Bearbeitung“ zu vermeiden. Relevante Fertigungsfähigkeiten finden Sie auf den Seiten Spritzgussfähigkeiten und Schnelles Prototyping.
Häufige Fragen FAQ
Die folgenden Fragen werden bei Anfragen und Zeichnungsprüfungen am häufigsten gestellt. Die Antworten enthalten Randbedingungen; für Ihr konkretes Teil sind weiterhin die Zeichnung und die tatsächlichen Einsatzbedingungen maßgeblich.
Kann 3D-Druck die CNC-Bearbeitung ersetzen?
Das lässt sich nicht pauschal sagen. 3D-Druck eignet sich für komplexe Innenräume, topologieoptimierte Strukturen und schnelle Iterationsvalidierung; CNC eignet sich für isotrope Festigkeit, Spiegelpassflächen und hochpräzise lasttragende Teile. Viele Projekte werden kombiniert: 3D-Druck für Handmuster zur Montagevalidierung, CNC für das endgültige Funktionsteil. Das Beurteilungskriterium ist: Wenn das Teil über die Schichtbindung Last trägt oder die Passfläche eine Spiegeloberfläche erfordert, ist CNC vorzuziehen.
Wie genau kann 3D-Druck sein?
Die Unterschiede zwischen den Verfahren sind groß. Bei FDM liegen übliche Maßabweichungen bei ±0,3 mm oder ±0,5 %, je nachdem, welcher Wert größer ist; SLA/MJF sind normalerweise enger, DMLS-Metallteile wieder anders. Die in der Branche üblichen Referenzbereiche können nur als Ausgangspunkt dienen; die tatsächliche Genauigkeit wird von Ausrichtung, Schrumpfungskompensation und Nachbearbeitung beeinflusst. In der Zeichnung müssen XY- und Z-Richtung getrennt angegeben werden, nicht nur eine Gesamttoleranz.
Bis zu wie vielen Stück ist 3D-Druck bei kleinen Serien wirtschaftlich?
Es gibt keine feste Zahl; die übliche Erfahrung ist, dass 3D-Druck bis zu einigen Dutzend Stück wirtschaftlicher ist, während bei über einigen Hundert Stück die Stückkosten von Spritzguss oder Abformung deutlich sinken. Es hängt jedoch von Teilegröße, Material und Nachbearbeitungsaufwand ab. Es wird empfohlen, die Werkzeugkosten auf die Stückzahl umzulegen und die Gesamtkosten zu berechnen, bevor das Verfahren entschieden wird – nicht nur den Stückpreis betrachten.
In welchem Format sollten Zeichnungen geliefert werden?
Bevorzugt STEP oder IGES als Volumenformat; STL ist auch möglich, verliert aber Informationen zur Oberflächengenauigkeit. Gleichzeitig eine 2D-Zeichnung oder eine Datei mit Bemaßung beifügen, in der Passmaße, Toleranzfelder, Nachbearbeitungsanforderungen und Abnahmekriterien klar angegeben sind. Nur eine STL ohne Toleranzangaben bedeutet, dass die Fabrik nur nach Standardverfahren fertigen kann; wenn es dann nicht passt, kostet die Änderung Zeit.
Beeinflusst die Nachbearbeitung die Maße?
Ja. Stützen entfernen, Schleifen, Sandstrahlen, Färben und Wärmebehandlung können Maße oder Oberflächenzustand verändern. Das Entfernen von Stützen hinterlässt Spuren auf den Kontaktflächen, Schleifen trägt Material ab, Wärmebehandlung kann Verformung verursachen. Wenn die Passfläche nahe am Stützenkontaktbereich liegt, muss in der Zeichnung das zulässige Schleifmaß und die Abnahmebasis angegeben werden, sonst kommt es bei der Prüfung leicht zu Streitigkeiten.
Key takeaways
- Erst festlegen, „was dieses Teil validieren soll“, dann das Verfahren wählen: Nur für die Montagevalidierung FDM/SLA wählen, bei Kraftaufnahme oder Temperaturbeständigkeit erst SLS/MJF/DMLS in Betracht ziehen – niemals ein Prototypenverfahren für ein Funktionsteil verwenden.
- Wichtige Punkte, die in der Zeichnung nicht vermerkt sind – Kraftrichtung, Passflächen, Gewinde, Dichtflächen – müssen bei der Anfrage angegeben werden, sonst wird standardmäßig von einem „Sichtteil“ ausgegangen, und Maße und Richtung können falsch sein.
- Toleranzen beim 3D-Druck müssen richtungsabhängig betrachtet werden: XY ist in der Regel besser als Z (zwischen den Schichten); Passflächen möglichst in die XY-Ebene legen, in Z möglichst nur Nicht-Passmaße unterbringen.
- Dünne Wände, tiefe Nuten, geschlossene Innenkanäle und Überhänge sind die vier großen Fehlerquellen: Wenn die Struktur geändert werden kann, ändern; wenn nicht, das Risiko vor dem Angebot klar benennen.
- Bei kleinen Stückzahlen (unter einigen Dutzend) ist 3D-Druck oft günstiger als ein Formwerkzeug; sobald es in die Hunderte geht und das Material feststeht, sollte man Spritzguss oder Vakuumguss neu durchrechnen.



