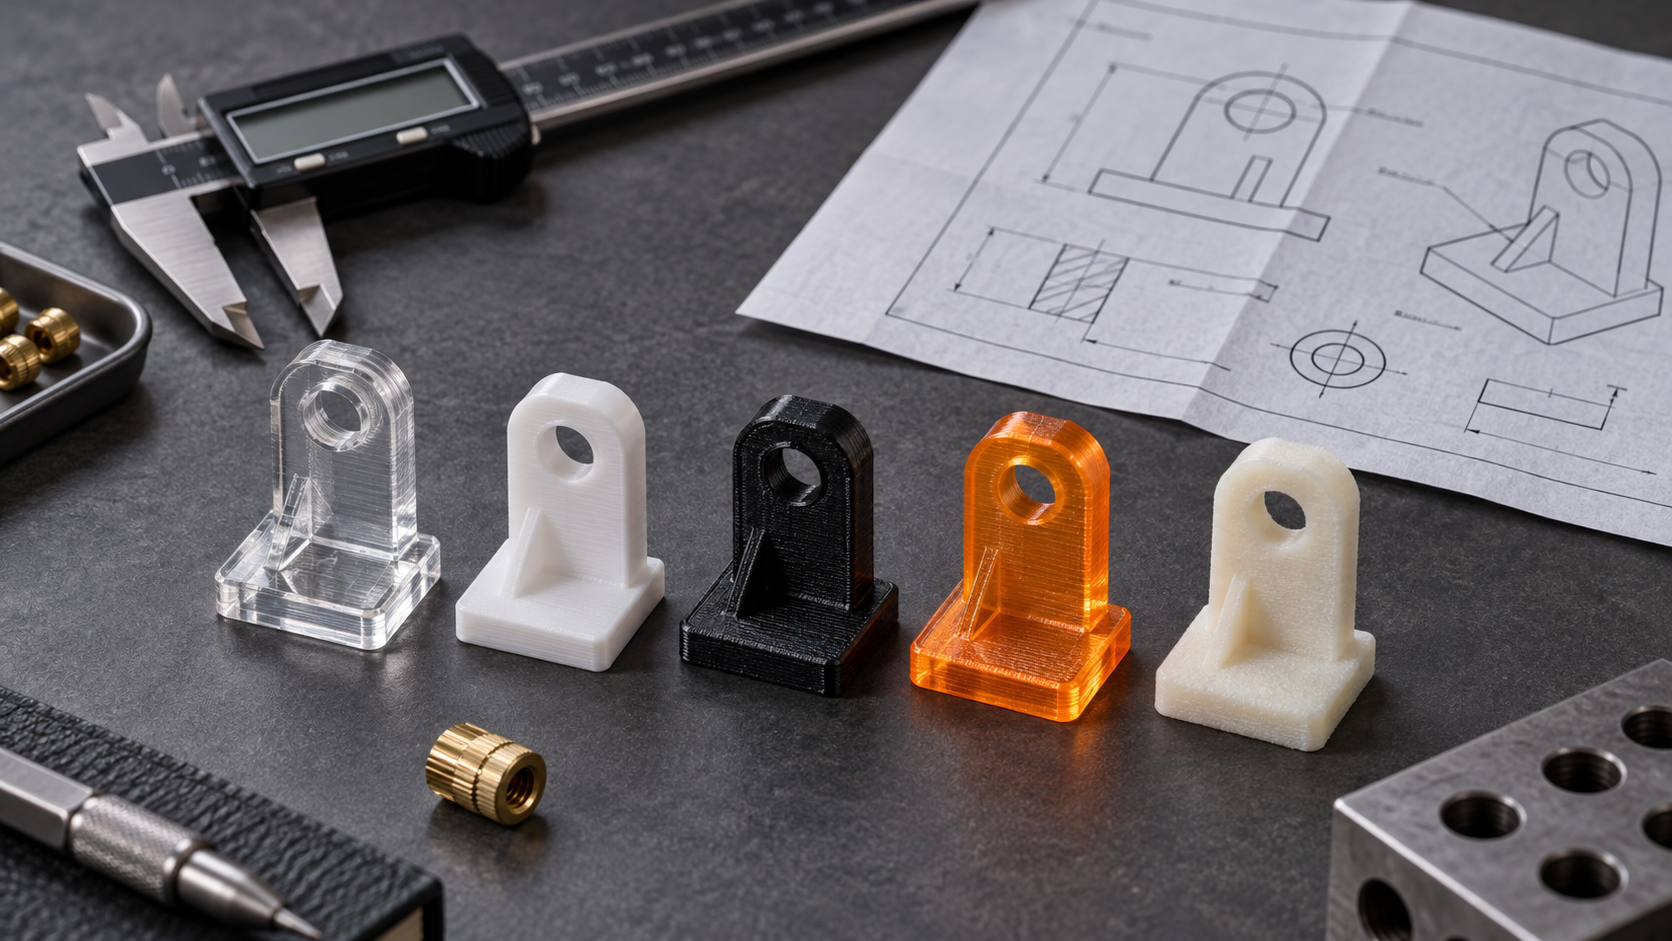
図面上の材料欄が、その後のすべての面倒を決める
先週、外観検証部品の図面をレビューしました。材料欄には「3Dプリント部品、白」と書かれていました。部品はスナップフィット付きの上下ケースで、組立時に何度も分解・組立します。試作が戻った当日に組み付け、翌日にはスナップフィットの根元が割れました——レジン系材料を使用しており、靭性が不足し、スナップフィット根元に丸み遷移もありませんでした。これは材料が悪いのではなく、材料欄に機能等級が明記されていなかったのです。
同様の場面が繰り返し発生します:レジン部品を車内で一夏日光に当てると、寸法が縮み、反りました;ナイロン部品は機械から取り出して測定した時は合格でしたが、2日置いて再測定すると、重要な嵌合寸法が公差外——吸湿膨張です;PLA部品を構造部品として使い、ねじを締めると穴壁がそのまま崩れました。これらは「材料選びを間違えた」の一言では片付けられず、機能等級、使用環境、組立方法、検査条件の4つが図面段階で整合していないのです。
材料選択は「強度ランキング」を調べることではありません。PLAの引張強度の数値はABSより高いですが、PLAで自動車内装部品を作る人はいません。本当に答えるべきは:この部品は見るためのものか、試し組みのためのものか、荷重を受けるものか、それとも最終部品として使うものか?何度で動作し、紫外線はあるか、ねじを締める必要があるか、寸法測定時はどの状態で受け入れるか?これらの答えが決まれば、材料名は自然に1つか2つの選択肢に収束します。逆に、先に材料名を決めて用途を後付けすると、十中八九、組立か検査工程で手戻りになります。
以下はこの順序で展開します:まず機能等級を分け、次に5つの材料の実際の違いを見て、次に工况別の材料選択判断基準を示し、最後に図面注記、検査、調達に落とし込みます。各節は材料百科の項目の復唱ではなく、明日すぐ使える判断を指し示します。
まず機能等級を分け、それから材料名を話す
材料選びでもめるのは、たいてい双方が違うものを話しているからです。構造エンジニアが「ナイロンかPETGか」と聞き、サプライヤーは「どちらも印刷できます」と答え、結果として初品が組み付きません。問題は材料ではなく、この部品がどの機能等級かを誰も先に明確にしていないことです。機能等級が決まれば材料名に意味が出ます;逆に先に材料を決めると、後続の組立、検査、コストの落とし穴を一度に埋めることになります。
実際の使用場面で4段階に分けます:外観/コンセプト部品は形状と比率のみを検証し、荷重も組立もしません;機能検証部品は一度組み付け、動かして、機構が干渉するかを検証します;組立/荷重部品は繰り返し分解・組立し、ねじの予締めやスナップフィットの弾性に耐えます;小ロット最終部品は直接ユーザーの手に届き、環境、寿命、受け入れを通過する必要があります。段階が1つ上がると、材料、工芸、検査方法はたいていすべて変わります。
| 機能等級 | 一般的な選択可能材料/工芸 | 典型的リスク | 図面に必ず補う注記 |
|---|---|---|---|
| 外観/コンセプト部品 | PLA(FDM)、光硬化レジン(SLA/DLP) | レジン部品は脆く、日光に弱い;PLAは積層痕が目立つ | 外観面の方向、層厚、サポート痕の許容可否 |
| 機能検証部品 | PETG、ABS、靭性レジン | ABSの反り、寸法ドリフト;レジン部品のねじは崩れやすい | 重要嵌合寸法、公差帯、組立方向 |
| 組立/荷重部品 | ナイロン(PA/PA-CF)、ABS、PETG | 吸湿後の寸法変化;層間強度不足 | 荷重方向、充填率、ねじ/インサート方式 |
| 小ロット最終部品 | ナイロン、ABS、レジン(小物)、またはCNC/射出成形へ移行 | ロット一貫性、耐熱耐候不足 | 環境温度、受け入れ条件、材料状態 |
5種類の材料の実際の違い:強度ランキングではない
材料選定で最もよくある間違いは、材料を弱いものから強いものへの一本の直線と見なすことだ。PLAは安くて印刷しやすいからといって、置物しか作れないわけではない。ナイロンは靭性が高いからといって、すべてのナイロン部品がスナップフィットに使えるわけではない。成否を本当に決めるのは耐熱性、吸湿性、異方性、後処理の許容範囲であり、これらは5種類の材料で大きく異なる。
| PLA | 約50~60℃で軟化し始める | 脆く、切欠きに敏感 | 吸湿が少なく、寸法が比較的安定 | 積層痕が細かく、研磨・塗装が可能、耐候性は悪い | 車内部品、荷重を受けるスナップフィット、長期間荷重を受ける部品に使う |
| ABS | 約80~100℃ | 中程度、靭性はPLAより優れる | 吸湿は中程度、反りの傾向が顕著 | アセトン蒸気研磨が可能、表面を細かく仕上げられる | 大きな平面部品で反りを制御しない、または密閉キャビティの揮発を無視する |
| PETG | 約65~75℃ | 靭性が良く、層間結合が強い | 吸湿は中程度、乾燥が必要 | やや透明、表面はやや光沢、タップ加工が可能 | 耐高温部品として使う、または高精度の嵌合面に使う |
| ナイロン(PA) | 約100~150℃(グレードによる) | 靭性が最も良く、疲労に強い | 吸湿が顕著、湿潤状態で寸法が膨張する | 表面はややマット、機械加工後の後処理が可能 | 測定後すぐに組み付け、調湿を無視し、組立公差外れを引き起こす |
| 光硬化性樹脂 | 約60~80℃(樹脂による) | 脆性が大きく、耐衝撃性が悪い | 吸湿は少ないが、長期的に劣化する | 表面が最も繊細、透明/ゴム様が可能 | 直接タッピングネジを締める、衝撃を受ける、長期間屋外 |
この表は調べるためではなく、除外するためのものだ。まず使用条件の中で最も厳しい制約——温度か、衝撃か、それとも寸法か——を見て、そこから逆に材料を絞り込む。例えばモーターの隣に取り付けるブラケットなら、温度でまずPLAとほとんどの樹脂が除外される。繰り返し分解組立するスナップフィットなら、脆性でまずPLAと樹脂が除外される。嵌合を測定するナイロン部品なら、吸湿があるため調湿後に測定する必要がある。
吸湿:ナイロンとPETGの最も隠れた故障源
ナイロンは吸湿すると寸法が膨張し、その膨張量はグレード、環境湿度、放置時間によって決まる。一般的な方法は、印刷後にまず乾燥させ、次に制御された湿度下で一定時間放置して状態平衡させ、それから測定と組立を行う。このステップを飛ばすと、初品は合格でも2日置くと入らなくなる。こうした揉め事は購買と組立の間でよくある。PETGの吸湿はナイロンほど顕著ではないが、湿った材料で印刷すると気泡ができ、層間強度が低下する。乾燥した材料ホッパーは基本要件だ。
異方性:Z方向の強度は常にXY方向より低い
FDM系の工芸では、層間結合強度は通常XY方向の数分の1しかなく、具体的な比率は材料とパラメータによって変わる。これは同じ材料でも、印刷方向が異なれば、受力挙動が2倍以上違う可能性があることを意味する。図面に材料だけ書いて受力方向を書かなければ、印刷工場はサポートを減らし時間を短縮する方向に配置し、部品は組立時に層間から割れる。責任の所在は曖昧だ。受力部品は図面または工程カードに主受力方向を明記し、必要に応じて樹脂やナイロンに後処理を加えて補強する必要がある。
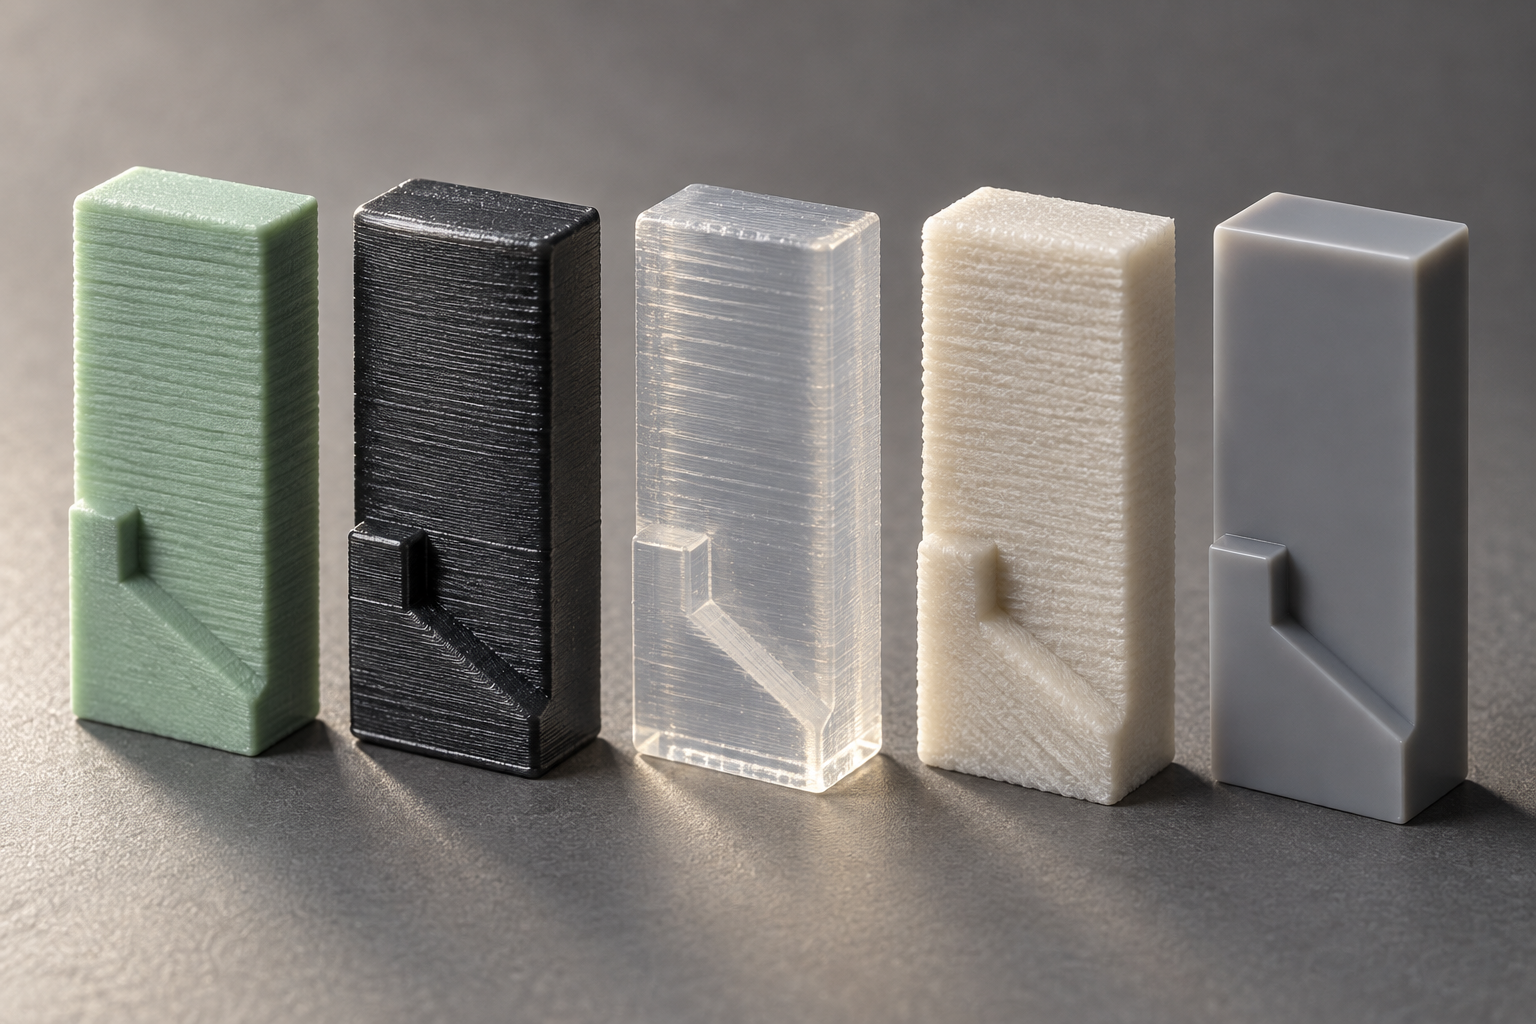
使用条件別に選ぶ:温度、荷重、組立、屋外の4つの判断基準
材料グレードは出発点にすぎず、使用条件こそが判断基準である。同じ図面でも、車載機器内部に取り付ける場合と屋外キャビネットに取り付ける場合では、材料選定の結論がまったく逆になることがある。以下の4つの判断基準は優先順位順に並んでいる:まず温度、次に荷重、そして組立方法、最後に環境劣化を見る。各判断基準にはif-thenの結論と対応する故障モードを示す。
温度:熱源の近くや車内の直射日光下では、まずPLAと一般レジンを除外する
PLAのガラス転移温度は低く、業界でよく参照される値は55~60℃付近である。夏の車内ではダッシュボード表面温度が容易に70℃を超え、PLA部品は軟化・反り、スナップフィットは締付力を失う。一般の光硬化レジンの耐熱範囲も狭く、具体的にはレジン系に依存するため、図面に明記されていない場合は60℃以上に長期耐えられる前提にしてはならない。部品がモーター、電源、または車内の直射日光エリアの近くにある場合は、ABS、PETG、またはナイロンを優先する。耐熱に明確な数値要求がある場合は、グレード名だけで判断せず、そのロット材料の実測熱変形温度をサプライヤーに提供してもらうべきである。
荷重:曲げや衝撃を受ける部品には、脆性材料で運任せにしない
PLAは剛性は良いが脆く、衝撃を受けると脆性破壊を起こし、破面は平坦で降伏段階がほとんどない。ABSとPETGの靭性は明らかに優れており、PETGの層間結合は通常ABSより優れ、スナップフィット、治具、曲げを受けるブラケットに適している。ナイロン(PA)の靭性と疲労耐久性は5材料の中で上位だが、吸湿すると寸法が変化するため、荷重部品では調湿状態を検収条件に明記しなければならない。判断ルール:部品が組立時や使用中に繰り返し曲げられ、落下衝撃を受ける場合は、PLAと一般レジンを除外する。単なる静的圧縮荷重であれば、PLAは常温乾燥環境でなお使用可能だが、脆いという事実を受け入れる必要がある。
組立:ねじを締める、ナットを圧入する、スナップフィットを作る場合は、まずクリープとねじ強度を見る
PLAとレジン部品に直接タップを立ててねじを締めると、数回の分解組立でねじ山がなめる。レジン部品はさらに脆く、タッピングねじは穴壁に亀裂を生じやすい。繰り返し分解組立する接続では、熱溶融銅ナットやインサート用の取付穴を確保するか、PETG、ABS、ナイロンに変更するのが一般的である。ナイロンはスナップフィットの弾性回復が良いが、長期荷重でクリープし、締付力は時間とともに低下する。スナップフィットが長期にわたり締付を維持する必要がある場合は、補償量を設計するか金属ばね板に変更すべきである。ABSは溶剤研磨や蒸気処理で表面を改善できるが、寸法にわずかに影響するため、嵌合面には余裕を確保する必要がある。
屋外と湿気:紫外線と吸湿は2つの独立した故障経路である
屋外部品では紫外線劣化と吸湿の両方を考慮する必要がある。ABSの耐候性は一般的で、長期の直射日光でチョーキングや変色が起こる。PETGの耐候性はやや良いが、長期屋外材料でもない。ナイロンは吸湿すると寸法が膨張し、業界でよく参照される値は0.5%~2%程度で、グレードと調湿状態に依存し、薄肉部品や長尺部品は影響がより顕著である。部品が屋外にあり、かつ寸法安定性が要求される場合は、通常は耐候グレードに変更するか、CNC加工金属部品を検討する必要がある。判断ルール:屋外長期使用+寸法敏感の場合、3Dプリント材料だけで答えを探さず、CNCや板金方案を評価すべきである。
| 使用条件の判断基準 | 優先選択 | 回避 | 典型的な故障モード |
|---|---|---|---|
| 熱源の近く/車内直射日光(>60℃) | ABS、PETG、ナイロン;耐熱レジンは実測確認が必要 | PLA、一般光硬化レジン | 軟化・反り、スナップフィットの締付力喪失 |
| 繰り返し曲げ/落下衝撃 | PETG、ABS、ナイロン | PLA、一般レジン | 脆性破壊、層間割れ |
| 繰り返し分解組立/ナット圧入/スナップフィット | PETG、ABS、ナイロン+インサート | PLAの直接タップ、レジンのタッピング | ねじ山なめ、穴壁亀裂、クリープ緩和 |
| 屋外/湿気+寸法敏感 | 耐候グレード;CNC/板金を評価 | ABSの長期直射日光、ナイロンの未調湿 | 紫外線チョーキング、吸湿膨張による公差超過 |
これら4つの判断基準は互いに代替できない。車内のスナップフィット部品が温度、荷重、組立の3つに同時に該当する場合、材料選定では折衷ではなく、最も厳しい基準を下限として採用すべきである。判断に迷う場合は、使用条件を一文にして図面とともにエンジニアに送る方が、材料表で推測するより速い。使用条件に応じて材料と工程を確認する必要がある場合は、3Dプリント見積もり入口 から図面を提出し、使用条件に基づく提案をエンジニアから受けられる。
図面に必ず補うべき注記:材料、方向、充填、後処理
最も多い手戻りはプリンターのずれではなく、図面情報が不足し、現場がデフォルトパラメータで推測することである。材料欄に「3Dプリント」や「ナイロン」と書くのは、書かないのとほぼ同じである。以下は図面や見積依頼書にそのまま転記できる注記リストである。
材料欄:大分類ではなくグレードと状態を書く
「ナイロン」と書くより「PA12」と書く方が有用で、「PA12」と書くより「PA12 調湿後」と書く方が有用である。SLSナイロン部品は出機後の含水率が低く、数日放置して吸湿すると膨張し、組立穴位置がしまりばめからすきまに変わる可能性がある。図面には少なくとも、材料グレード、工法(FDM/SLA/SLS/MJF/DMLS)、調湿の有無、焼鈍の有無を明記する。FDMのABSと射出成形ABSは同じ状態ではなく、前者の層間強度はノズル温度とチャンバー温度の影響を大きく受けるため、注記には「FDM工法で検収」と明記し、射出成形データでプリント品を判定しないようにするのが望ましい。
方向、充填、重要寸法:3つはセットで見る
FDM 造形品の Z 方向の引張強度は通常 XY 方向の半分前後で、業界でよく見られる差は 40%~60% であり、材料とパラメータによって変わります。力のかかる方向は図面に必ず記入するか、直接「層間方向を主荷重方向に対して垂直にしてはならない」と記入します。充填率と壁厚が剛性を決め、15% 充填の造形品は外観用途なら問題ありませんが、荷重を受けるスナップフィットでは層間で先に破断します。重要な嵌合寸法は個別に記載し公差帯を明記してください。全体に「±0.2 mm」とだけ指定しないでください。方向によって収縮が異なり、長辺と短辺の実際の偏差が倍ほど違うことがあります。
サポート面、ねじ、インサート:組立失敗の多発エリア
サポートを外した後の面は粗くなります。その面がシール面や摺動嵌合面である場合は、「非サポート面」と明記するか、研磨を指定する必要があります。3D プリントで直接造形したねじは強度が低く、特に M3 以下はねじ山が潰れやすいため、図面には「ねじ部にタップ下穴を確保」または「熱溶融銅ナット」と記載し、インサートの型番と圧入深さを指定してください。この記載がないと、初品は組立工程で廃却される可能性が高いです。
| 材料グレード | 最も安い材料または在庫材料で対応 | 耐熱性・靭性が基準を満たさず、機能試験で不合格 |
| プリント方向 | 配置の時間短縮を優先して配置 | 力のかかる方向が層間にかかり、衝撃で破断 |
| 充填率/壁厚 | 15% 充填、2 層壁 | 剛性不足で組立時に変形 |
| 重要寸法公差 | 全体を通常精度で対応 | 嵌合面が公差外れ、CNC による手直しが必要 |
| 後処理と調湿 | 処理せずそのまま出荷 | ナイロン部品は吸湿後に寸法がドリフト |
上記の項目を補完して初めて、見積書の「材料費」と「後処理費」に根拠が生まれ、初品にも再現可能な検収基準ができます。図面がまだ外形のみの場合は、見積依頼時に機能等級と使用環境も併せて説明し、工芸側から先に材料と方向の提案をもらい、それを図面に反映することをお勧めします。迅速な価格比較が必要な場合は、3D プリント見積入口 からモデルをアップロードし、上記の指示を添えてください。確認の往復を減らせます。
検査と調達:材料が変われば、検査具と検収方法も変える
同じ図面でも、材料欄を ABS からナイロンに変更すると、寸法は変わっていなくても検査結果はまったく異なることがあります。3D プリント品の検収は、射出成形や機械加工の論理をそのまま流用できません。材料自体が吸湿し、方向によって収縮し、後処理でさらに変形します。検査方案は材料に合わせて決める必要があり、調達の見積依頼でも「材料状態」を明確に記載しなければ、初品合格・量産でトラブルは日常茶飯事です。
重要寸法の決め方:まず「形状寸法」と「嵌合寸法」に分ける
3D プリント品で本当にノギス/三次元測定機が必要なのは、嵌合寸法と組立基準であり、外形輪郭ではありません。外形寸法はプリント方向、収縮、サポート除去の影響を大きく受け、通常は自由公差で問題ありません。嵌合穴、軸、スナップフィット間隔、取付面の平面度こそが検収の重点です。判定原則:
- 穴/軸嵌合:プラグゲージやピンゲージを優先し、ノギスで内径を測らない——FDM と SLA の内穴は実際には近似多角形や段差面であり、ノギス読みは大きめになります。
- 取付面:定盤とシックネスゲージ、または三次元測定機で平面度を測定します。ナイロンと ABS 部品は冷却後に反りがよく見られ、平面度は記載公差より 0.2~0.5 mm 悪いことが多く、業界でよくあるため図面に基づき確認が必要です。
- スナップフィット/弾性アーム:間隔と壁厚を測定し、単点寸法は測りません。弾性アームの厚さ偏差 0.1 mm で挿抜力が倍変わります。
- ねじとインサート:プリントねじは検収寸法として推奨せず、下穴+タッピングねじまたは熱溶融インサートで検収し、インサートの引抜き力は別途定めます。
どの寸法が吸湿と方向の影響を最も受けるか
ナイロン(PA)は吸湿後に寸法が膨張します。これは材料特性であり、プリント欠陥ではありません。PA12 を湿潤環境に数日置くと、線形寸法が 0.2%~0.5% 変化することがあり、大型部品では 0.数 mm になります。方向の影響も同様に顕著です。FDM 品は層間(Z 方向)の強度と寸法安定性が XY 方向より劣り、嵌合面が Z 方向にある場合、組立隙間は XY 方向より大きく取る必要があります。樹脂品は逆で、SLA は寸法安定性が良いですが、長期間の紫外線と湿気への暴露で徐々にクリープし、精密嵌合面を長期的に依存するのは適しません。
調達の見積依頼で明記すべき4項目
「同じ材料でも状態が異なる」ことは、3D プリント調達で最もよくあるトラブルの原因です。見積依頼時には少なくとも以下を明記してください:
- 材料グレードと状態:PA12 か PA12+ガラス繊維か、「乾燥状態で納入」か「調湿状態で納入」かを記載します。記載がなければ、サプライヤはプリント後の自然状態で納入するのが既定です。
- 検収寸法と検査具:どの寸法が重要寸法かを列挙し、どの検査具で測るかを記載します。「図面通り」だけでは通常不十分で、3D プリント品はどの寸法が検査免除かを明確にする必要があります。
- 後処理要求:サポート除去、研磨、ブラスト、染色、アニール、調湿——それぞれが寸法と外観に影響し、記載がなければ最も手間のかからない方法で行われます。
- 検査報告書の要求:初品報告書、重要寸法の実測値、材料ロットが必要かどうか。小ロットの最終部品では推奨し、外観検証品では省略可能です。
図面の材料欄に「ナイロン」または「樹脂」とだけ書かれていると、見積と初品は大きくずれる可能性が高いです。材料状態と検収条件を図面または見積依頼書に補完することは、後からの手直しよりはるかに安価です。迅速な価格確認が必要な場合は、3D プリント見積入口 から図面をアップロードし材料状態を明記するか、3D プリント能力 ページで選択可能な材料と後処理範囲を確認してください。
この材料選定ロジックが適用できないのはどんな時か
前のいくつかの節の判断基準は、すべて「部品は汎用エンジニアリングプラスチックを使い、使用温度は80℃を超えず、ロットは数十から数百個」という前提の上に成り立っている。以下の三つの線を越えると、PLA、ABS、PETG、ナイロン、レジンの中から選び続けても、問題を先送りにするだけだ。
長期高温、難燃、医療、食品接触
長期間100℃以上にさらされる場合、またはUL難燃グレード、生体適合性、食品接触コンプライアンスが必要な場合、汎用材料体系は基本的に適用できない。こうした要求に対応するのはPEEK、PEI、PPSなどの高温エンジニアリングプラスチック、または専用認証を持つレジン体系であり、多くの場合アニーリングや熱間等方加圧などの後処理も伴う。これらの材料は印刷ウィンドウが狭く、収縮と反りの制御が難しく、見積もりとリードタイムも明らかに一段跳ね上がる。こうした図面に遭遇したら、正しい行動はまず使用条件(温度、媒体、認証要求)を明確に書き、次に設備と材料が適合するかを確認することであり、先に「そこそこ」の汎用材料を選んで試作することではない。
高精度嵌合面:印刷後は通常CNCも必要
ベアリング、ピン、シール面と嵌合する寸法は、公差帯が±0.02mm以内であることが多く、さらに幾何公差も管理する必要がある。FDM、SLAの直接印刷ではこのレベルを安定的に達成するのは難しい。たとえ単品で測定して合格しても、ロットの一貫性は保てない。業界でよくある方法は、印刷ブランクに余肉を残し、CNCで嵌合面を精密加工することだ。判断ルールは簡単で、圧入、すべり嵌め、シールが必要な寸法は、印刷で直接仕上がることを期待せず、工程ルートに後加工工程をあらかじめ組み込むべきだ。
大量生産の最終部品:射出成形の評価に移るべき時
部品が数千個以上に量産される場合、単品の印刷コストは数量によってほとんど下がらず、射出成形の金型費は薄く配分される。この時点で3Dプリントを使い続けるのは、通常、金型製作の判断を先送りにするだけだ。合理的な道筋は、印刷品で機能検証と組立確認を完了し、構造を凍結してから射出成形に移ることだ。注意すべきは、射出成形に移す前に抜き勾配、肉厚の均一性、ゲート位置などのチェックを補う必要があり、印刷品で成立する構造が射出成形で成形できるとは限らないことだ。こうした転換は射出成形能力とラピッドプロトタイピングの連携評価を通じて進められる。
よくある質問
以下は見積もりと初品レビューで最もよく突っ込まれる項目だ。答えにはすべて条件が付く——材料が使えるかどうかは、使用条件と検収方法にかかっており、材料名が格好いいかどうかにはかかっていない。
PLA部品は機能部品として使えるか?
機能等級による。外観検証、組立干渉チェック、治具位置決めブロックのような低荷重、常温、衝撃を受けない場面では、PLAで十分であり、印刷も安定し表面も良い。しかし持続的な荷重、スナップの繰り返し着脱、熱源への接近や車内での直射日光が関わる場合、PLAの耐熱性とクリープは致命的な弱点であり、長期荷重下で徐々に変形し、衝撃時には脆い。こうした部品はPETG、ABS、ナイロンに替えることを勧め、外観部品のコスト論理で機能部品を賭けてはいけない。
レジン部品(SLA/DLP)は直接タッピングねじを締めたり、ねじを切ったりできるか?
直接タップして荷重を受けるのは勧めない。多くの光硬化レジンは靭性が限られており、タッピングねじを締めるとねじ山の根元で割れやすく、繰り返し着脱ではさらに顕著になる。よくある方法は、インサート穴を設け、熱圧入銅ナットや構造用接着剤で金属インサートを固定し、荷重を金属に負わせることだ。どうしても直接ねじを切る必要がある場合は、低トルク、着脱回数の少ない場面に限り、図面にねじ規格と許容トルクを明記し、初品で破壊検証を行う。
ナイロン部品はなぜ測定すると寸法が公差を外れるのか?
まず吸湿を除外する。ナイロン(特にPA6/PA12)は環境から吸湿してそれに伴い膨張し、加工直後に測定した結果と数日放置後に測定した結果では、かなりの量の差が出ることがあり、薄肉部品ではさらに顕著だ。次に印刷方向と異方性があり、同じ寸法でも層間方向と層内方向で挙動が異なる。判断順序:安定状態まで調湿されているかを確認し、測定方向とモデリング方向が一致しているかを確認し、重要寸法が吸湿敏感域にあるかを確認する。嵌合がきつい場合、調湿後の状態で隙間を取る方がよく、加工直後の寸法で公差を決めてはいけない。
PETGとABSはどう二択するか?
環境と後処理の要求で分ける。耐候性が必要、食品や医療シーンに接触する(対応する適合グレードを選ぶ必要がある)、低臭気が必要、印刷しやすさが必要ならPETG寄り;より高い耐熱性が必要、アセトン研磨や後続の接着が可能、射出成形品に近い靭性の手触りが必要ならABS寄り(反りと臭気に注意、密閉チャンバーが必要)。どちらも高温長期荷重材料ではなく、熱源に近い場合は別途選定が必要だ。単なる外観部品なら、PETGの方が通常は手間が少ない。
図面の材料欄はどう書けば、間違って作られないか?
「3Dプリント」や「プラスチック」とだけ書いてはいけない。少なくとも以下を明確に書く:材料体系とグレード(例:PA12、PETG)、工法(FDM/SLS/SLAなど)、重要寸法と公差帯、荷重方向と印刷方向の要求、充填率と層厚、後処理(サポート除去、調湿、研磨、塗装)、および検収方法。一つ欠けると、見積もりと初品がデフォルト値で進み、最後に揉めるのは「同じ材料でも状態が違う」ことだ。不明な項目は、見積もり時に直接エンジニアに聞き、空欄にしない。
Key takeaways
- まず機能等級を決めてから材料を選ぶ:外観検証だけならPLA/レジンを優先;スナップフィット、ねじ、曲げ部品を取り付けるなら、すぐにPETG、ABS、ナイロンに移行し、PLAで構造を何度も修正しないこと。
- 耐熱は「使用環境の最高温度+安全余裕」で選び、材料データの単一点値では選ばない;熱源や車内環境に近い場合、PLAが通常最初に破壊されます。
- レジン部品は「脆い+紫外線に弱い+吸湿に弱い」として管理する:荷重、スナップフィット、ねじ接続部には標準レジンをデフォルトで使わず、エンジニアリングレジンに替えて落下/締付検証を行う必要があります。
- ナイロン部品の図面には吸湿と方向を必ず記載する:調湿前後で寸法が変わり、Z方向強度は通常XY方向より低いため、重要な荷重方向を明記すること。
- 材料を図面に記載する際は、同時に工芸、充填/肉厚、サポート面、後処理、重要寸法の検査方法も明記すること。そうでなければ見積と初品がそれぞれの解釈で作られます。



