CNC加工で材料をどう選ぶ:まず機能を問い、次に牌号を問う
図面を広げたり、古い部品を机に置いたりすると、多くの人の第一反応はこうです。6061か304か? この問いは早すぎます。CNC加工で材料をどう選ぶか、本当の出発点は牌号ではなく、この部品がどこに取り付き、どんな役割を果たすかです。牌号は答えであり、問いではありません。
言い換えれば、材料選択は慣れた牌号に従うのではなく、機能に従うべきです。構造ブラケットは強度と疲労を気にし、流体マニホールドは耐食性とシール面の密着を気にし、コネクタは導電性とめっき適合性を気にし、治具は寸法安定性を気にします。同じ部品でも、使用位置が変われば材料はまったく異なることがあります。
ですから材料ハンドブックを開く前に、まず次のチェックリストを埋めてください。それほど精密でなくても構いませんが、各項目が後で候補を絞り込みます。
- 荷重と剛性:荷重を受ける部品か、単なる支持か? 繰り返し荷重がかかるか?
- 重量:軽量化が必須か、それとも重いほど安定か?
- 温度:長期使用温度はどれくらいか、短時間のピークはあるか?
- 腐食と媒体:どんな液体、気体、洗浄剤に接触するか?
- 摩耗:相対運動、摺動嵌合、頻繁な分解組立があるか?
- 導電と熱伝導:放熱、接地、絶縁が必要か?
- 清浄度:クリーン環境で使うのか、一般工場か?バリや油汚れは許容できるか?
- 耐薬品性:溶剤、酸・アルカリ、消毒剤に触れるか?
このチェックリストを埋め終えると、候補材料は多くの場合、数十種類ではなく三〜五種類しか残らないことに気づく。以降のすべての判断——金属かプラスチックか、ステンレスかアルミニウム合金か、PEEKを使うべきか——はこのチェックリストを軸に展開する。すべての次元で最適な材料は存在せず、あなたの条件の組み合わせにおいてより適したものが一つあるだけだ。
本記事は一つの意思決定の順序に沿って進む。まず環境で区分し、次に金属とプラスチックをそれぞれ詳しく見て、それから加工性、後処理、検査といった見落とされがちだが初期選択を覆しうる条件に戻り、最後に早見表で締めくくる。目標は、見積もりやレビューの前に「なぜこの材料なのか」を説明でき、単に牌号を一つ挙げるだけにならないようにすることだ。
部品の機能要件がすでに明確であれば、後半の環境区分と金属・プラスチックの章に直接進んでよい。加工の実現可能性をまだ確認する必要がある場合は、CNC加工能力に記載された材料と工法の範囲を照らし合わせ、どの特徴を事前にサプライヤーと確認すべきかを見てほしい。材料選びとは結局のところ、機能、環境、製造の間で実現可能なバランス点を見つけることだ。
環境で材料を絞る:腐食、温度、湿度、紫外線をどう区分するか
CNC加工で材料をどう選ぶかとなると、多くの人の第一反応は牌号表をめくることだ。6061、304、POM……しかし実際に候補の大半を一気に削れるのは環境である。同じ構造ブラケットでも、恒温乾燥のキャビネット内に設置する場合と塩素含有クーラントに浸かる場合では、答えはまったく別物だ。だからまず牌号を決め急がず、三つの問いに答えよう。この部品はどこに設置され、どんな媒体に触れ、どのくらいの頻度で保守されるのか?
この三つの問いを定量化すると、一つの環境チェックリストになる。接触する媒体は水、油、酸・アルカリ、それとも塩霧か。長期使用温度は何度で、短時間のピークはあるか。湿度は長期的に高いか、結露はあるか。屋外か、紫外線に長期直射されるか。繰り返し拭き取りや消毒が必要か。このチェックリストを埋め終えると、材料選択の範囲は通常二〜三種類に絞られる。
腐食と清浄:過酷な場面ではまず316ステンレス鋼かPEEKを検討
腐食は最も過小評価されがちな項目だ。判断する際は「時々水蒸気に触れる」と「長期的に腐食性媒体に触れる」を区別する必要があり、両者では材料への要求が一段階異なる。過酷な腐食、あるいは繰り返しの清浄、消毒、洗浄が必要な場面では、業界では一般に316ステンレス鋼、またはエンジニアリングプラスチックのPEEKを優先的に検討する。316は塩素含有環境での性能が304よりよく言及されることが多く、PEEKは耐薬品性と耐熱性に優れるが、代償として価格が高く、加工時は切りくず排出と熱に注意が必要だ。
屋内で乾燥しており、時々拭くだけの一般的な環境であれば、6061アルミニウムやABSで十分なことが多く、不要な耐食性のために加工費を払う必要はない。ここでよくある手戻り点がある。304を選んだが部品が塩素含有媒体に触れ、しばらく使ってから点食に気づく——こうした問題は見積もり段階で言っておくほうが、後から材料を替えるよりはるかに安く済む。
温度:長期使用温度と短時間ピークを区別する
温度は二段階で見る必要がある。長期使用温度は材料が軟化、クリープ、劣化加速するかどうかを決め、短時間ピークは瞬間的に変形や破損するかどうかを決める。多くのプラスチックは熱変形温度に近づくと、寸法安定性と剛性が明らかに低下し、溶けなくても嵌合に問題が出ることがある。
熱源に近い金属部品も熱膨張を考慮する必要がある。アルミニウムの熱膨張係数は鋼より大きく、部品に厳しい公差の嵌合があり温度差もある場合、材料間の膨張差が嵌合隙間を食いつぶす可能性がある。こうした場合、選材は使用温度と併せて見るべきで、常温での寸法だけを見てはならない。
湿度と紫外線:プラスチックの劣化と寸法ドリフトの二つの要因
長期的に高湿の環境では、ナイロンのような吸湿性プラスチックは吸水膨張し、寸法がそれに伴ってドリフトする。精度要求の高い嵌合部品で、吸湿後の寸法変化を計算に入れていないと、現場に組み付けたときに詰まることがある。紫外線は多くのプラスチックの表面劣化を加速し、屋外で長期直射されるプラスチック部品は通常、金属に変更するか、定期交換を受け入れるかのどちらかだ。
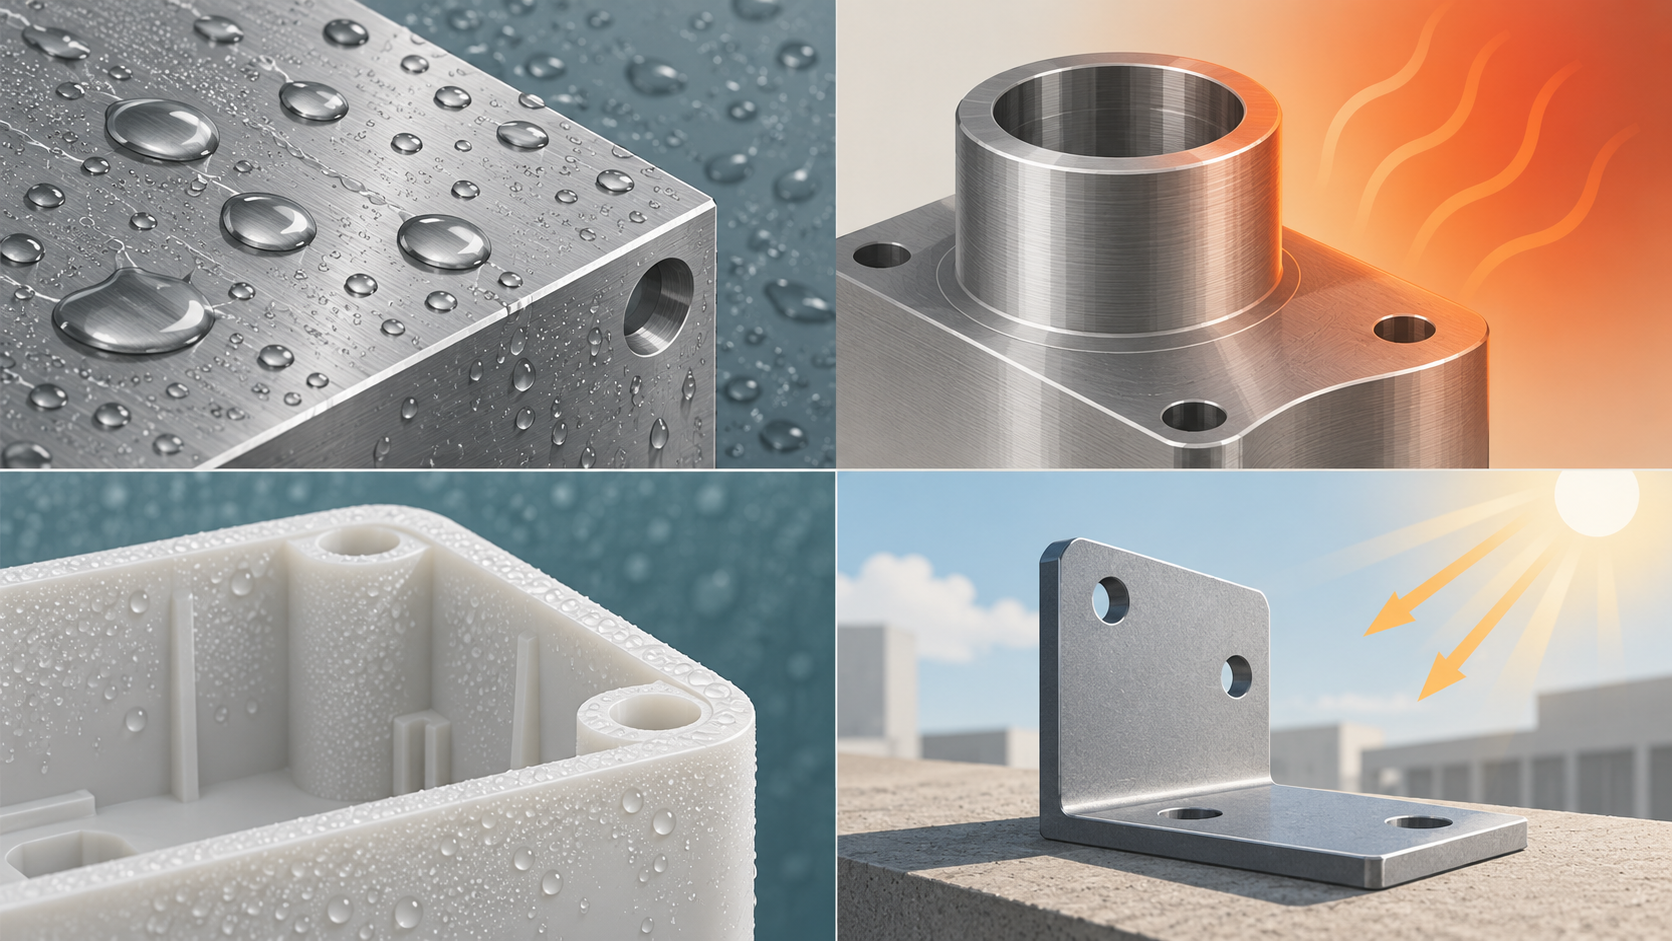
注意が必要なのは、材料の宣伝ページに載っている耐熱・耐食・耐UVのデータは、多くが特定条件下での極限値や加速試験の結果であり、実際の使用条件とはしばしば差があるという点です。判断する際には、実際の媒体、実際の温度、実際のメンテナンス周期を供应商に確認する方が安全であり、データシートの数値をそのまま当てはめるべきではありません。環境のハードルをクリアしてから、金属とプラスチックの牌号の細分化に進むと、効率がずっと良くなります。
金属の選び方:アルミ、ステンレス、チタン、銅合金、ニッケル合金の適用とリスク
金属はCNC加工の主力です。同じ図面でも、金属を変えればコスト、納期、表面品質、故障リスクが変わります。金属を選ぶときは、まず牌号を暗記するのではなく、部品が何に耐える必要があるかを見ます:荷重、剛性、重量、温度、腐食、導電・熱伝導、清浄度。以下では一般的な金属ごとに適用シーンと加工リスクを説明し、それぞれに「いつ選ぶと実用的か」の判断を一言添えます。
アルミ:6061と7075、加工性は良いが強度と耐摩耗性は限定的
6061アルミはCNCで最もよく使われる牌号の一つで、試作、筐体、治具、構造ブラケットなどに一般的です。加工性が良く、切り屑が素直で、工具摩耗が少なく、表面処理(陽極酸化など)の配套も成熟しています。代償は硬度と耐摩耗性が一般的で、長期的な荷重や高頻度の摩擦がかかる場面では慎重が必要です。7075アルミは強度が明らかに高く、高応力の構造部品に適していますが、加工後の内部応力解放により変形しやすく、薄肉部品や長い片持ち部品では特に顕著です。また耐食性は6061に劣るため、陽極酸化やコーティングで補う必要があります。設計上、大面積の薄肉や大きな平面度要求がある場合、7075を選ぶ前に応力除去工程とクランプ方法を評価してください。
アルミを選ぶと実用的なのは:部品が軽量で、放熱が必要で、陽極酸化の外観が必要で、荷重が中程度かつ強腐食環境でない場合、6061がしばしば出発点です。より高い強度が必要で重量に敏感な場合は7075を検討できますが、平面度と応力除去を図面に明記してください。
ステンレス:304と316、耐食性、清浄性、不動態化との互換性
304と316はCNCステンレスの主力です。304は一般的な耐食性や食品・医療周辺の場面に使われ、316はモリブデンを含むため、塩素環境、海洋雰囲気、繰り返しの洗浄・消毒が行われる場面でより検討されます。ステンレスの利点は耐食性、清浄性、不動態化処理との互換性で、欠点は加工硬化しやすく、切削力が大きく、工具摩耗が速いため、送りと冷却をより保守的にする必要があり、薄肉部品も切削熱とクランプ力で変形しやすいことです。深いポケット、細長い穴、細いねじはアルミよりステンレスの方が難しく、コストと廃棄リスクは通常高くなります。
ステンレスを選ぶと実用的なのは:部品が長期的に湿気、化学薬品、塩霧に接触する、または頻繁な洗浄・消毒が必要で、より高い加工コストを受け入れられる場合です。一般的な室内の乾燥環境では、アルミやプラスチックで十分なことが多く、デフォルトでステンレスにする必要はありません。
チタン、銅合金、ニッケル合金:性能は良いが、加工リスクとコストを事前に計算する必要がある
チタン(例:Grade 5 / Ti-6Al-4V)は比強度が高く耐食性も良く、航空、医療、高級構造部品によく使われます。加工の難点は切削熱に集中します:チタンは熱伝導が悪く、熱が刃先に集中し、工具摩耗が速いため、専用工具、十分な冷却、保守的なパラメータが必要で、薄肉部品はびびりやすいです。チタンを選ぶと実用的なのは:軽量化、耐食性が必要で、より高い材料費と加工費を受け入れられ、構造上極端に薄い壁や深く狭い溝を避けられる場合です。
銅合金は熱伝導・導電性が良く、電極、放熱部品、電気接続部品によく見られます。しかし材質が軟らかく延性が良いため、クランプが不適切だと傷や変形が生じやすく、穴あけやフライス加工でバリが発生しやすく、バリ取り工程を事前に計画する必要があります。銅合金を選ぶと実用的なのは:導電、熱伝導、耐摩耗(青銅、黄銅など)が中核機能で、部品形状が軟らかい材料のクランプに適している場合です。
ニッケル合金(Inconelシリーズなど)は耐高温・耐食性があり、過酷な条件に使われます。切削力が大きく、加工硬化が深刻で、工具摩耗が非常に速いため、通常は専用工具、低速・高送り、より頻繁な工具交換が必要で、コストとリードタイムは明らかに増加します。ニッケル合金を選ぶと実用的なのは:高温または強腐食環境でより安価な代替材料がなく、より高い加工コストと長い工程検証を受け入れられる場合です。

金属の選択に唯一の答えはなく、重要なのは各材料のトレードオフと部品機能を一致させることです。次の節ではエンジニアリングプラスチックを見ます:いつプラスチックが金属より適しているか、そしてABS、POM、ナイロン、PC、PEEKがそれぞれどんな場面に適しているかです。
プラスチックの選び方:ABS、POM、ナイロン、PC、PEEKの典型的な場面
金属に続き、プラスチックはCNC部品におけるもう一つの大きなカテゴリです。多くの人はプラスチックを「適当に一つ選べばいい」と思っていますが、実際にはエンジニアリングプラスチック間の差異は、いくつかのアルミ合金間の差異よりも大きいのです。あるものは金型部品のように寸法が安定し、あるものは湿気に触れると膨張し、あるものは刃を当てるとすぐに粘って糸を引きます。CNC加工における材料選定がプラスチックの段階に来ても、判断の順序は変わりません。まず部品が何をすべきかを見て、それから具体的なグレードに落とし込みます。
ABS:外観部品と一般的な構造部品の安心できる選択
ABSはしばしばプラスチックCNCの中で最も「手のかからない」素材です。切削しやすく、割れにくく、表面は研磨も塗装も可能で、コストも低いです。機器の外装、パネル、非支持ブラケット、組立治具など、強度要求が高くなく、外観もそれなりに整えたい部品には、ABSで通常十分です。
その短所は事前に知っておく必要があります。強度、剛性、耐熱性はいずれも普通で、長期間の荷重や熱源の近くではクリープします。耐候性も普通で、屋外で長期間日光にさらされると劣化しやすいです。したがってABSは室内、常温、荷重が限られた一般的な構造部品に適しています。これはまさに研究における「一般的な環境では6061アルミまたはABSで十分なことが多い」という判断のプラスチック側の対応項目です。
POM:歯車、スライダー、精密嵌合部品の常連
POM(ポリオキシメチレン、業界ではジュラコンともよく呼ばれます)は剛性が高く、摩擦係数が低く、耐摩耗性があり、吸水率はナイロンよりはるかに小さく、寸法安定性も良好です。歯車、スライダー、ブッシュ、カム、長期間繰り返し運動する嵌合部品には、通常まずこれを思い浮かべます。CNC加工のPOMは切り屑がはっきりして、表面も光沢が出やすく、加工しやすい部類です。
二点注意が必要です。一つはPOMは高温で長期間使用すると徐々に分解するため、熱源の近くでは実際の使用温度を確認すること。もう一つはその「自己潤滑」は金属に対する相対的なもので、重荷重や高速工况ではやはり摩耗量を評価する必要があります。これを「精密運動部品のプラスチック」として使う方が、「構造支持部品」として使うよりも長所に合っています。
ナイロン:靭性と耐摩耗性があるが、吸湿で寸法が変わる
ナイロン(PA)は靭性が良く、耐衝撃性、耐摩耗性があり、ある程度の自己潤滑性も持ち、スナップ、カバー、耐摩耗パッド、荷重を受けるが高精度を要求しない構造部品によく見られます。その厄介さは吸湿にあります。ナイロンは環境から水分を吸収し、吸水後は寸法が膨張し、強度と剛性もそれに伴って変化します。同じ図面でも、乾燥した季節と湿潤な地域で加工した部品は、しばらく置いた後に嵌合が変わってしまうかもしれません。
したがって判断の基準は非常に直接的です。部品に厳しい公差嵌合、精密な穴位置、または長期的な寸法安定性が要求される場合、ナイロンを使う前に湿度の影響を評価し、必要なら吸水率のより低い材料に変更するか、吸湿後の状態に合わせて寸法公差に余裕を残すべきです。単に靭性と耐摩耗性が欲しいだけなら、ナイロンは依然としてコストパフォーマンスの良い選択です。
PC:耐衝撃性と透明部品の第一選択、内部応力に注意
PC(ポリカーボネート)は耐衝撃性がエンジニアリングプラスチックの中でもトップクラスで、透明でもあり、保護カバー、窓、落下に強い筐体によく選ばれます。しかしPCは内部応力が大きく、加工後に一部の溶剤や油に触れたり、組立時に無理に締め付けられたりすると、応力割れが起こりやすいです。表面に細かい亀裂が現れ、多くの場合しばらく使用した後に初めて露見します。
対処法は「PCを使わない」ことではなく、工程と組立を管理することです。切削時に過熱や過大な切削力を避け、応力除去焼鈍を選択肢とし、組立時に締め代での無理な圧入を避け、接触面は使用するグリースや洗浄剤との相溶性を確認します。透明部品は特に事前に明示すべきです。なぜなら傷や応力線は透明な状態では拡大されて見えるからです。
PEEK:耐高温・耐薬品の過酷な工况向け材料
PEEKは高性能エンジニアリングプラスチックに属します。耐高温、多種の化学媒体への耐性、良好な機械的特性を持ち、一部の場面では金属の代わりに軽量化や絶縁部品として使えます。半導体、医療、化学、航空など温度と媒体に要求がある場面で使われ、研究における「厳しい腐食環境では316ステンレスまたはPEEKを検討できる」というプラスチック側の対応材料でもあります。
代償は高価格で、加工も楽ではありません。PEEKは熱伝導が悪く、切削熱が蓄積しやすいため、切り屑排出と冷却を適切に手配しないと、表面が焼けたり寸法がドリフトしたりしやすいです。工具摩耗もABSやPOMより速いです。したがってPEEKの採用を決める前に、まずはっきり考えることをお勧めします。耐温、耐薬品、強度を同時に満たせるのはこれだけなのか? 答えが唯一でなければ、より低コストの材料の方が多くの場合お得です。
いつプラスチックが金属より適しているか
上記のいくつかを並べてみると、プラスチックが勝つ場面には実は共通の特徴があります。軽量、絶縁、自己潤滑、耐薬品、そして荷重が大きくないことです。例えば軽量化が必要な運動部品、電気絶縁の支持部品、給油潤滑をしたくない摺動嵌合、弱酸弱アルカリに触れる容器や配管部品などです。これらの場面では金属は重すぎるか、追加の絶縁・潤滑処理が必要で、プラスチックは一発で解決します。
逆に、高荷重、高剛性、長期的な高温、または厳しい摩耗が関わると、金属が通常依然として主流です。これらの条件下ではプラスチックのクリープ、劣化、摩耗が急速に現れます。判断の落としどころはやはりあの古い言葉です。最良の材料はなく、最も適した材料だけがある。プラスチックの段階の選択も同様に、機能要求から出発すべきで、慣れ親しんだグレードから出発するのではありません。

加工性がCNCコストと表面品質にどう影響するか
材料選定で最も見落とされやすいこと:使用性能が良い材料が、必ずしも加工しやすいとは限らない。CNC加工で材料をどう選ぶかは、引張強度や耐食データだけを見るのではなく、もう一つ問う必要があります。この材料は安定して切削できるのか? 加工性は三つのものに直接影響します。工具摩耗、サイクルタイム、表面粗さ。最終的にはすべてコストと納期に現れます。
アルミ、ステンレス、チタンの三つの金属を並べて比較すると、差異が最も直感的です。6061アルミは切削が軽快で、切り屑排出も順調で、通常の工具で対応でき、表面も比較的細かい粗さにしやすいです。304ステンレスは靭性が大きく、熱伝導が悪く、切削熱が刃先付近に集中し、加工硬化しやすく、工具摩耗がより速く、送りと回転数をより保守的にする必要があります。チタン合金(例:Grade 5)は切削熱がより高く、熱伝導がより悪く、刃先温度が急速に上がり、通常はより低い切削速度と十分な冷却が必要で、工具寿命も短いです。同じ形状でも、材料を変えることは工具を変え、パラメータを変え、工数を増やすことを意味するかもしれません。
薄肉、深いポケット、厳しい公差:まず安定して加工できるかを評価する
図面に薄肉、深いポケット、精密な穴、または細かいねじが現れると、材料選択のリスクは拡大されます。薄肉部品は切削力の下でたわみやびびりが生じやすく、硬くて脆い材料は欠けが生じ、軟らかくて靭性のある材料はたわんだ後に戻り、寸法が不安定になります。深いポケットは切り屑排出が困難で、切り屑の堆積が加工済み表面を傷つけます。これらの特徴が材料の加工性に求める要求は、部品の使用要求よりも厳しいことが多いです。
実用的な判断基準:図面に薄肉、深いポケット、厳しい公差の特徴がある場合、まず材料が安定して加工できるかを評価し、その後に性能が基準を満たすかを検討する。試し削り段階で頻繁に公差を外れるなら、その後の優れた耐食性データも意味がない。
プラスチックの軟らかさ、粘り、切りくず排出の問題
プラスチックの被削性の論理は金属とは異なる。金属は硬さが問題になるが、プラスチックは軟らかさが問題になることが多い。POM、ナイロン、ABSなどの材料は切削時に連続した切りくずが発生しやすく、排出が悪いと工具に絡みついたり表面を傷つけたりする。ナイロンは吸湿すると寸法が変化するため、仕上げ加工前に乾燥処理が必要な場合がある。PCは内部応力が大きく、切削時に応力割れが起こりやすい。PEEKは性能が良いが価格が高く、熱伝導が悪いため切削熱が逃げにくく、切りくず排出と冷却にも注意が必要である。プラスチック部品の表面品質は、回転数を上げるだけではなく、工具の切れ味と切りくず排出に大きく依存する。
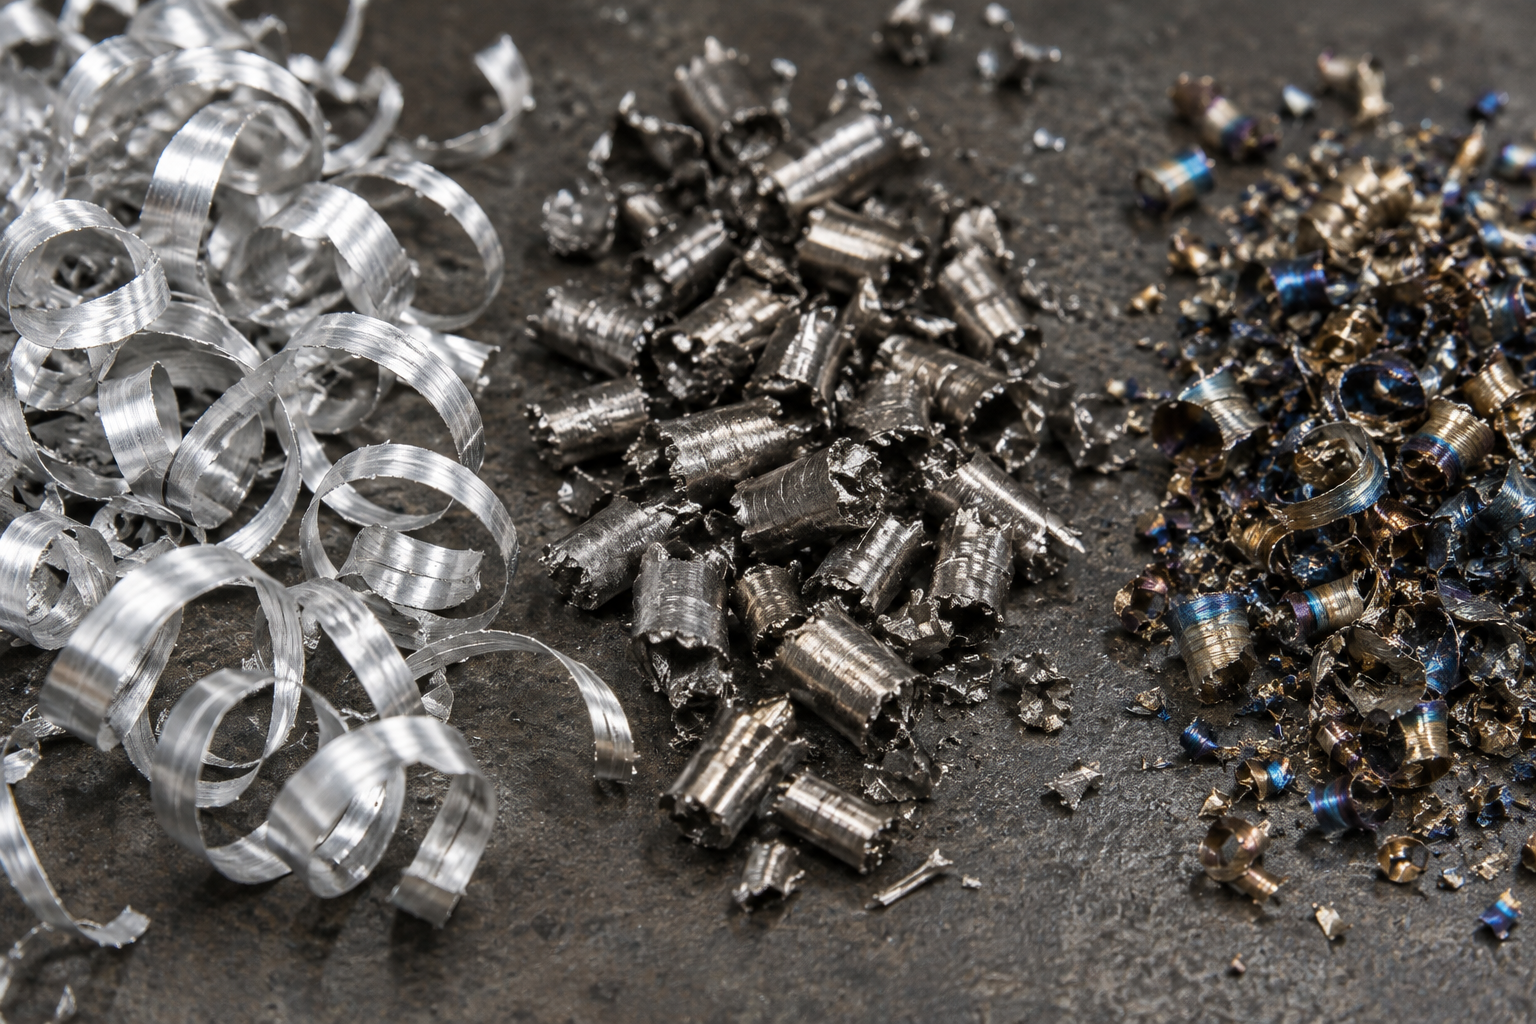
硬度が高く熱伝導が悪い材料は、工具と冷却への要求が明らかに高くなる。ニッケル合金は切削抵抗が大きく工具摩耗が速いため、通常は専用工具とより保守的なパラメータが必要である。銅合金は軟らかく、クランプ力が大きすぎると変形しやすく、バリ取りにも手間がかかる。これらの材料は加工できないわけではなく、見積もりと工程計画の段階で考慮に入れる必要がある。
材料選択と製造リスクを結びつけて見ると、一つの法則が見えてくる:被削性の悪い材料は、コスト上昇が線形にならないことが多い。工具寿命の短縮、加工時間の延長、不良率の上昇、この三つが重なる。したがって同等の機能であれば、被削性の良い材料を優先的に選ぶことが、CNCコストを抑える最も直接的な手段の一つである。具体的な牌号と加工方案は、見積もり時にサプライヤーに確認することを勧める。
早見表:一般的なCNC材料の特性と用途
これまでの節では環境、金属、プラスチック、被削性に分けて説明してきたが、実際の材料選定では一つずつ読み返したりはしない。以下では一般的な牌号を一つの表にまとめ、まず特徴と用途を見て、次に加工上の注意点を見る——最後の列こそがコストと納期を決める鍵となることが多い。
| 材料 | 一般的な牌号 | 主な特徴 | 代表的な用途 | 加工上の注意点 |
|---|---|---|---|---|
| アルミニウム合金 | 6061 | 軽量、被削性良好、低コスト、アルマイト処理可能 | 試作、筐体、治具、ブラケット | 薄肉は変形しやすく、仕上げ加工は取り代を残し、対称に材料を除去する |
| アルミニウム合金 | 7075 | 高強度、硬度は6061より高い | 高応力構造部品、受力治具 | 内部応力が大きく、薄肉と平面度は追加審査が必要、耐食性は一般的 |
| ステンレス鋼 | 304 | 耐腐食性、洗浄可能、不動態化対応 | 食品設備、一般的な耐食構造部品 | 加工硬化が顕著、工具摩耗が速い、送りは小さすぎてはいけない |
| ステンレス鋼 | 316 / 316L | モリブデン含有、塩化物イオン腐食により強い | 医療、化学、海洋環境部品 | 304より粘りがあり、切削熱が集中、冷却は十分に |
| チタン合金 | Grade 5 (TC4) | 比強度が高い、耐食性良好、耐熱性 | 航空構造、軽量高強度部品 | 熱伝導が悪く、切削熱が集中、工具摩耗が速い、保守的なパラメータが必要 |
| 銅合金 | 黄銅、ベリリウム銅など | 熱伝導・導電性が良く、切削しやすい | 電極、放熱部品、導電接点 | 材質が軟らかく、不適切なクランプで変形やバリ、エッジだれが発生しやすい |
| ニッケル合金 | Inconel系 | 耐高温性、耐食性、強度保持に優れる | 高温・強腐食環境の部品 | 切削抵抗が大きく、工具摩耗が非常に速いため、専用工具と低い切削条件が必要 |
| エンジニアリングプラスチック | ABS | 低コスト、加工しやすい、外観はまずまず | 外観部品、一般構造部品、試作品 | 軟らかく、切りくずが付着しやすいため、排屑とクランプ力を管理する必要がある |
| エンジニアリングプラスチック | POM | 剛性が高く、摩擦係数が低く、寸法安定性が良い | 歯車、スライダー、精密嵌合部品 | 切削性は良いが、熱膨張とクランプによる変形に注意が必要 |
| エンジニアリングプラスチック | ナイロン(PA) | 靭性が良く、耐摩耗性、自己潤滑性 | 耐摩耗部品、ブッシュ、軽荷重ギア | 吸湿による寸法変化があり、高精度部品では湿度の影響を評価する必要がある |
| エンジニアリングプラスチック | PC | 耐衝撃性、透明化可能 | 透明カバー、保護部品、耐衝撃部品 | 内部応力が大きく、応力割れしやすいため、焼鈍と応力除去を考慮する必要がある |
| エンジニアリングプラスチック | PEEK | 耐高温、耐薬品性、機械的特性が良好 | 過酷な工况、医療、半導体部品 | 価格が高く、切り屑排出と切削熱の管理が必要で、パラメータは保守的に設定する |
早見表の使い方:まず位置づけ、次に検証
使い方は簡単です。まず前節の環境と荷重条件に基づいて、表から2~3の候補を選び、次に加工性の列でどれがより安定して作れるかを判断します。例えば室内で使用する軽荷重ブラケットの場合、6061とABSが候補に挙がります。図面に薄肉や厳しい公差の嵌め合いがあるなら、6061の加工性の方が通常はより制御しやすく、ABSはクランプと変形を確認する必要があります。逆に、自己潤滑が必要なスライダーにはPOMやナイロンが適しており、金属に替えると逆に油路やコーティングが必要になります。
この表は出発点であり、終点ではありません。同じ牌号でも状態(例:6061-T6と焼鈍状態)、サプライヤーのロット、熱処理が異なれば、強度、硬さ、寸法安定性に差が出ます。表の「典型的な用途」は業界でよくあるシーンであり、ある部品に必ず適合することを意味しません。最終確認は図面に戻る必要があります。公差帯、表面粗さ、後処理、検査要件のいずれか一つが欠けても、本来適した牌号が不適切になる可能性があります。判断に迷う場合は、機能要件リストとこの表を加工側に一緒に渡し、材料選定と工程をまとめて評価してもらう方が、先に牌号を決め打ちしてから工程を探すより手間が省けます。

後処理と検査が材料の決定を逆にどう変えるか
アルマイト、不動態化、めっき:表面処理は寸法と性能を変える
検査方案も材料を逆算します:CMM、ねじゲージ、粗さ検査の要求
試作段階で材料をどう選ぶか:まず低コスト材料で検証し、その後最終牌号を決める
CNC工程で材料をどう選ぶかは、試作段階と量産段階では実は別の問題です。試作段階で答えるべきは「この構造は組み付けられるか、嵌め合いは合っているか」であり、量産段階で初めて「この材料は使用環境に耐えられるか」に答えます。二つを混ぜてしまうと最も起こりやすい無駄は、最終牌号で試し組み立てをして、構造を変えなければならないと分かり、お金と時間を設計ではなく材料そのものに費やしてしまうことです。
ですからより実用的な順序は——試作ではまず安価で加工しやすい材料を選び、構造と組み立てをはっきり検証する。設計が固まった後で、環境、後処理、検査要求を踏まえて最終牌号に切り替える。
試作段階:加工しやすい材料で構造をはっきり検証する
試作段階の核心的な任務は設計問題をあぶり出すことであり、材料性能を証明することではありません。6061アルミとABSは業界でよくある二つの出発点です。6061は加工性が良く、切削が安定し、試作段階で余計な面倒を生みにくく、構造部品、外装、治具類のサンプルに適しています。ABSはコストが低く加工しやすく、外観部品や一般的な構造部品の迅速な検証に適しています。この段階の重点は、嵌め合い、干渉、組み立て順序、操作スペースを見ることです——これらは図面では分からず、一度組んでみて初めて分かるものです。
低コスト材料を使うことにはもう一つ副次的な利点があります。変更するときに気が楽なのです。設計を一版変えて、一つ作り直す、その代償は制御可能で、反復のテンポも速くなります。最初からチタンやPEEKで試作すると、材料費と加工工数が毎回の変更の心理的コストを押し上げ、かえって検証を遅らせます。
最終牌号を決める:環境、後処理、検査を一緒に意思決定に入れる
構造が確認できたら、次に使用条件に沿って牌号を絞り込みます。どんな媒体に接触するか、使用温度はどれくらいか、絶縁や熱伝導が必要か、洗浄消毒の要求があるか、アルマイトや不動態化が必要か。これらの条件は試作段階では意図的に無視されがちですが、量産になれば厳しい制約になります。どの類の材料を選ぶかは、前述の環境別の分類の考え方を参考にでき、最終牌号は依然としてサプライヤーの実際の状態と合わせて確認する必要があります。
材料の切り替えは名前を変えることではない:寸法、重量、表面、段取りをすべて再評価する
6061からステンレスやチタンに変えるのは、材料名を置き換えるほど簡単ではありません。密度が変われば、重量と重心も変わります。切削性能と剛性が変われば、同じ薄肉、深いポケット、細長い突き出しでも、元の牌号では安定していても、材料を変えると段取りの変更、補助サポートの追加、切削パラメータの調整が必要になることがあります。プラスチックを金属に変えれば、表面処理方法、ねじ山の強度、嵌め合い隙間の取り得る範囲もすべて一通り見直す必要があります。
より堅実なやり方は、試作で検証した重要な寸法と嵌め合い関係をリストアップし、材料を変えた後にどれが影響を受けるかを一つずつ確認し、公差帯と段取り方案を再評価してから量産に入ることです。部品が構造と外観の両方に関わる場合、最終材料は小ロット試作段階でもう一度検証することを勧めます。いきなり量産に飛びつくのではなく。

この節を一文で締めくくると、試作段階では材料を反復速度と引き換えにし、量産段階では材料を運用信頼性と引き換えにする。ラピッドプロトタイピングとCNC 加工はどちらも同じ図面から出発できるが、材料戦略は別々に決める必要がある。切り替え後にどの特徴が影響を受けるか不明な場合は、試作品、最終材料の要件、検査方法をまとめて加工業者に評価依頼する方が、グレードのパラメータ表だけを見るより実際に近い。
よくある質問
以下のいくつかの質問は、基本的に前述の「機能要件からグレードへ」の意思決定チェーンから来ている。回答に示すグレードと条件は業界で一般的な方法であり、あなたの図面に具体的に当てはめる場合は、状態、熱処理、検査要件をサプライヤーと確認する必要がある。
CNC 加工で材料をどう選ぶか、最初の一歩は何を見るべきか?
まず部品が何をするかを見るのであり、慣れたグレードを先に見るのではない。荷重、剛性、重量、使用温度、腐食媒体、摩耗、導電・熱伝導、清浄度をリストにし、そのリストで材料を絞り込む。機能要件が明確でなければ、6061 か 304 かを選ぶのは推測にすぎない。
一般的な屋内環境と過酷な腐食環境では、材料選択はどこが違うか?
一般的な屋内、乾燥、メンテナンス周期が長い場面では、6061 アルミや ABS で十分なことが多い。長期間腐食媒体に接触し、繰り返し洗浄・消毒が必要な場面では、316 ステンレスや PEEK のようなより耐食性の高い材料を検討できる。判断根拠は、部品がどこに取り付けられ、どの媒体に接触し、どのくらいの頻度でメンテナンスされるかであり、材料の宣伝ページにある限界値ではない。
なぜ被削性が CNC コストと表面品質に影響すると言えるのか?
被削性はサイクルタイム、工具摩耗、バリ、切削熱、表面粗さを直接左右する。チタンやニッケル合金のような使用性能の高い材料は、切削熱が集中し工具摩耗が速く、薄肉、深いポケット、精密穴、細いねじ山は安定加工が難しいことが多い。図面にこれらの特徴がある場合は、まず材料を安定して加工できるかを評価し、その後でグレードを検討する。
後処理と検査要件は逆に材料選択を変えるか?
変わる。陽極酸化は寸法と表面テクスチャを変え、不動態化は主にステンレスの耐食性に影響し、めっきは導電性と嵌合に影響する可能性があり、熱処理は変形と硬度変化をもたらす。CMM、ねじゲージ、粗さ検査も材料の安定性と表面状態に要求がある。見積依頼時に後処理と検査要件を一緒に説明すれば、材料を選んだ後に工程が不適合だと気づく事態を避けられる。
試作段階で最終材料をそのまま使えるか?
必ずしも割に合うとは限らない。試作段階では 6061 アルミや ABS のような低コストで加工しやすい材料を使い、嵌合、干渉、組立順序を検証し、設計を確認した後に使用環境、後処理、検査要件を踏まえて最終グレードに変更するのが一般的である。材料切り替えは寸法、重量、表面、加工方法の変化をもたらす可能性があり、公差とクランプは再評価が必要である。
Key takeaways
- 材料選びの出発点は部品の機能要件(環境、荷重、温度、腐食、導電・熱伝導、清浄度)であり、慣れた牌号名ではありません。
- 環境の区分は最も速い一次選別です。厳しい腐食環境では316ステンレスやPEEKを検討し、一般環境なら6061アルミやABSで十分なことが多いです。
- 加工性はそのままコストと表面品質に直結します。チタンやニッケル合金などの難削材は通常、工具摩耗とサイクルタイムを増やします。
- 銅合金や薄肉プラスチック部品などの軟質材料は、クランプが不適切だと変形やバリが発生しやすいため、治具と送りを事前に計画する必要があります。
- 後処理(アルマイト、不動態化、めっき、熱処理)や検査方案は、逆に材料の決定を変えることがあるため、見積依頼時に併せて明示すべきです。



