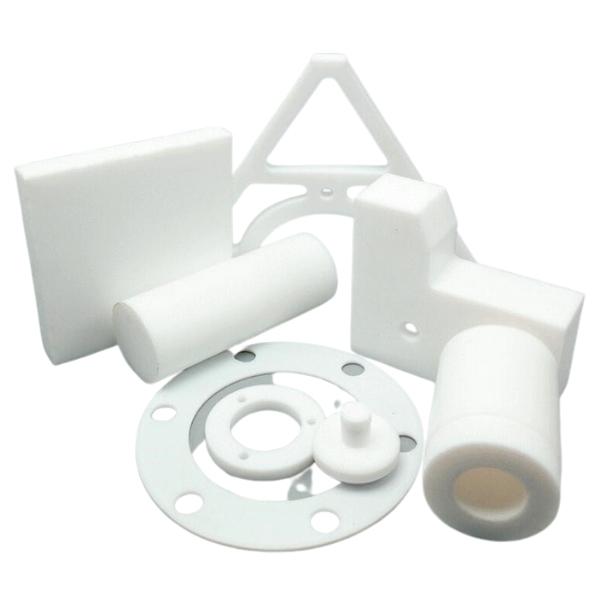
テフロン(PTFE)とはどのような材料か?
PTFEはCNC加工で広く使用される一方、扱いの難しい材料でもあります:耐食性に優れ、摩擦が小さい反面、軟らかく変形しやすい性質があります。PTFEの化学名はポリテトラフルオロエチレンで、フッ素系熱可塑性エンジニアリングプラスチックに分類されます。「テフロン」は本来商品名ですが、現在では日常的にPTFEの総称として使われることがあります。ただし、設計図面や調達文書には、材料の種類と具体的なグレードを明記する必要があります。
PTFEの炭素鎖は外側をフッ素原子で囲まれており、炭素—フッ素結合は比較的安定しています。この分子構造により、ほとんどの化学媒体と反応しにくく、表面エネルギーと摩擦係数も低くなっています。機械設計の観点から言えば、部品に媒体が付着しにくく、摺動、シール、絶縁、腐食環境での使用に適しています。その一方で接着が難しく、剛性と耐荷重性も金属材料と同じように捉えることはできません。
- バージンPTFE:耐薬品性、低摩擦性、電気絶縁性などの基本特性を優先的に維持できますが、耐クリープ性と寸法安定性には限界があります。
- 改質PTFE:材料配合によって一部の特性を調整したものです。「改質」という言葉だけで用途を判断せず、グレードのデータを確認する必要があります。
- 充填PTFE:ガラス、カーボン、PEEKなどの充填材を加えることで、耐摩耗性、耐圧性、寸法安定性を改善できますが、摩擦特性、電気特性、耐薬品性が変化する可能性があります。
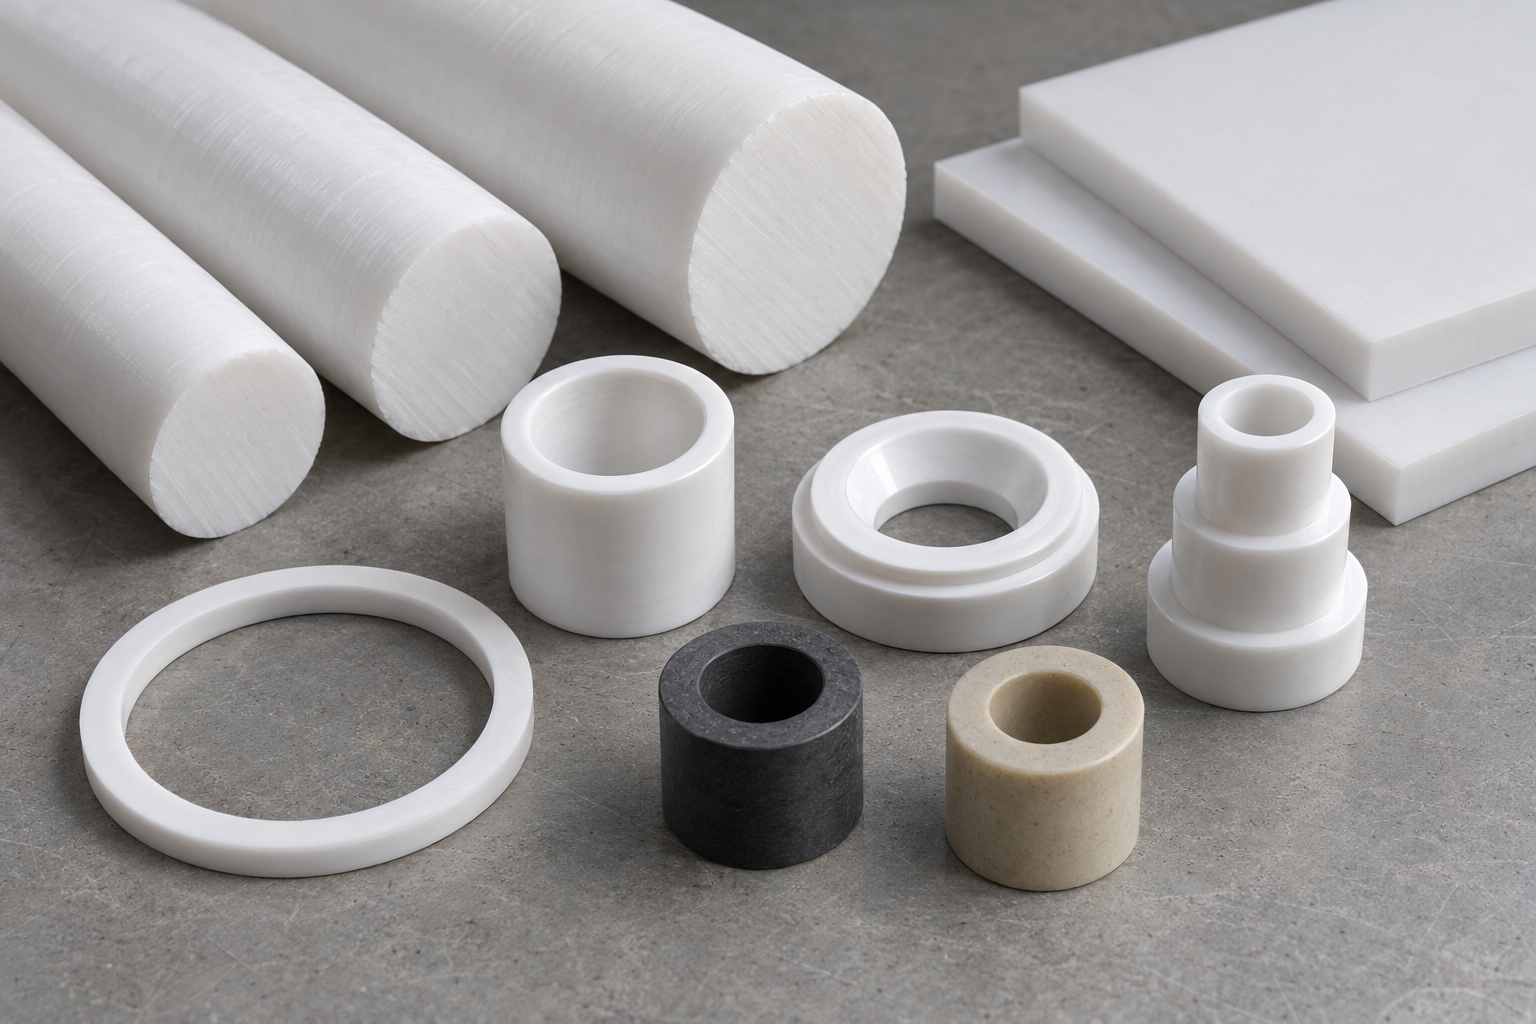
機械加工に使用されるPTFEは、通常、丸棒、パイプ、板材、または圧縮成形されたブランクとして供給されます。外観が同じ白色であっても、グレードによって密度、充填材、残留応力、寸法安定性が異なる場合があります。そのため、「テフロンで加工する」という指定だけでは、材料選定要件として不十分です。シールリング、ブッシュ、絶縁部品を設計する際は、バージン材か充填材か、使用温度、継続荷重、接触媒体、検査条件を併せて確認したうえで、ブランクとCNC加工方法を決定する必要があります。
機械加工におけるテフロンの主要特性
テフロン(PTFE)の利点は、単に「耐食性があり、非常に滑らか」というだけではありません。それぞれの特性が、部品構造、はめあい方式、使用限界に影響します。
- 耐薬品性:PTFEは強酸、強アルカリ、および各種有機溶剤に対して非常に高い安定性を備えており、化学装置のシール、ガスケット、ライニングの製作に適しています。ただし、材料選定時には、媒体の濃度、温度、フィラーの成分を確認する必要があります。
- 低摩擦係数:この材料は優れた自己潤滑性を備えており、軸受、ブッシュ、スライドガイド部品に使用して、潤滑剤への依存を低減できます。ただし、低摩擦は高耐摩耗性を意味するわけではなく、持続荷重下では摩耗とクリープも評価する必要があります。
- 幅広い使用温度範囲:一般的な資料に示されている連続使用温度は約-200℃~260℃で、低温・高温環境における絶縁部品やシール部品に適しています。実際の上限は、材料グレード、荷重、媒体、および寿命要件によって異なります。
- 良好な電気絶縁性:PTFEは、絶縁ベース、絶縁スリーブ、電子・電気部品によく使用されます。ただし、絶縁距離、肉厚、動作周波数、環境温度については、製品要件に基づいて決定する必要があります。
- 低表面エネルギー・非粘着性:この特性は、離型、防汚、媒体残留の低減に有利ですが、接着接合を困難にもします。接着が必要な場合は、通常、表面処理、プライマー、接着剤システムを検証するか、機械的な固定方式に変更する必要があります。
- 耐候性・耐老化性:PTFEは屋外や長期暴露環境でも一般に安定しており、長期間使用される絶縁部品やシール部品に適しています。ただし、放射線、機械疲労、高荷重への耐性は、「耐老化性」だけで判断することはできません。
これらの特性には代償もあります。純粋なPTFEは機械的強度と剛性が低めで、寸法が荷重、温度、測定力の影響を受けやすい材料です。テフロン機械加工部品を設計する際は、低摩擦性や耐薬品性と、クリープ、変形、接着の難しさを併せて考慮する必要があり、金属材料の単純な代替として扱うことはできません。
テフロンのCNC加工はなぜ難しいのか?
テフロンのCNC加工が難しいのは、材料が硬すぎるからではなく、柔らかすぎて圧力や温度によって形状が変化しやすいためです。さらに、クリープ、熱の蓄積、低剛性、切削時の材料の擦れ広がりが相互に影響を増幅させるため、アルミニウム合金などの金属用切削条件や検査方法をそのまま適用することはできません。
PTFEのクリープ:荷重によって寸法が徐々に変化する
問題:加工後の寸法が合格していても、継続的に圧力を受けると変形する可能性があります。原因:PTFEは、クランプ力、測定力、または使用時の荷重によってクリープが発生しやすい材料です。対策:長時間にわたる強いクランプを避け、測定器の測定力を管理し、部品の実際の温度、荷重、組立状態に基づいて寸法を評価します。
PTFEの低熱伝導性:切削熱が局部に集中する
問題:加工領域が軟化・膨張し、冷却後に寸法が再び収縮することがあります。原因:PTFEは熱伝導が遅く、工具の摩擦によって生じた熱が速やかに放散されません。対策:連続切削による入熱を抑え、適時に切りくずを排出して補助冷却を行います。仕上げ加工後は、部品の温度が安定してから検査する必要があります。
PTFEの低剛性:薄肉部は工具逃げやクランプ変形が生じやすい
問題:薄肉部、長い突出し部、微細形状では、振動、工具逃げ、真円度不良が生じやすくなります。原因:材料の剛性が低いため、切削力とクランプ力のいずれによっても、ワークが理論上の位置からずれる可能性があります。対策:ワークと工具の突出し長さを短くし、クランプ面積を広げ、薄肉部や穴・キャビティの近くに密着する支持部を追加します。
切削時に材料が擦れ広がりやすい:めくれとバリを避けにくい
問題:エッジにめくれ、糸状の切りくず、穴口のバリが発生することがあります。原因:切れ味の鈍い工具は、PTFEをきれいに切断せず、押し広げてしまいます。対策:刃先を鋭利に保ち、適切な送りを採用して、繰り返しこするような切削を避けます。また、設計時には、シールリップ、はめあい部のエッジ、深穴に対し、作業可能なバリ取りスペースを確保する必要があります。

これらの問題は通常、単独では発生しません。クランプによる変形は切削代を変化させ、蓄熱は工具の逃げや材料の擦り付きをさらに悪化させます。安定したテフロン CNC 加工を実現するには、材料の状態、クランプ、工具、熱、測定方法を一体の加工システムとして扱う必要があります。
テフロン機械加工におけるクランプ、工具、加工条件のポイント
テフロン加工用工具:硬度よりも刃先の鋭さが重要
テフロンの機械加工では通常、鋭利な超硬工具を優先して使用し、正のすくい角と十分な切りくず排出空間を確保します。鈍い刃先は材料を押しのけやすく、糸状のバリ、めくれ、擦り付けられたような表面を残します。旋削で輪郭を加工する際は、表面品質の要件に応じて大きめのノーズ半径を選択できますが、半径が大きいほど一般に半径方向の切削抵抗も高くなります。薄肉リングや細長いブッシュを加工する場合は、かえって工具の逃げや変形を悪化させる可能性があります。
テフロン CNC 加工条件:熱を抑え、有効な切削を維持
資料では、不要な摩擦熱を抑えながら、刃先を表面で繰り返し擦らせるのではなく材料に確実に食い込ませるために、比較的低速かつ積極的な送りを採用する考え方がよく見られます。ただし、これは固定された条件ではなく、回転速度と送りは、ワーク径、肉厚、工具の刃数、突出し量に応じて試し加工を行い、調整する必要があります。クーラントや圧縮空気は熱と切りくずの除去に役立ちますが、媒体が部品を汚染せず、後工程の洗浄方法や使用環境に適合することを確認する必要があります。
テフロン機械加工のクランプ:荷重を受ける面積を広げ、加工部付近を支持
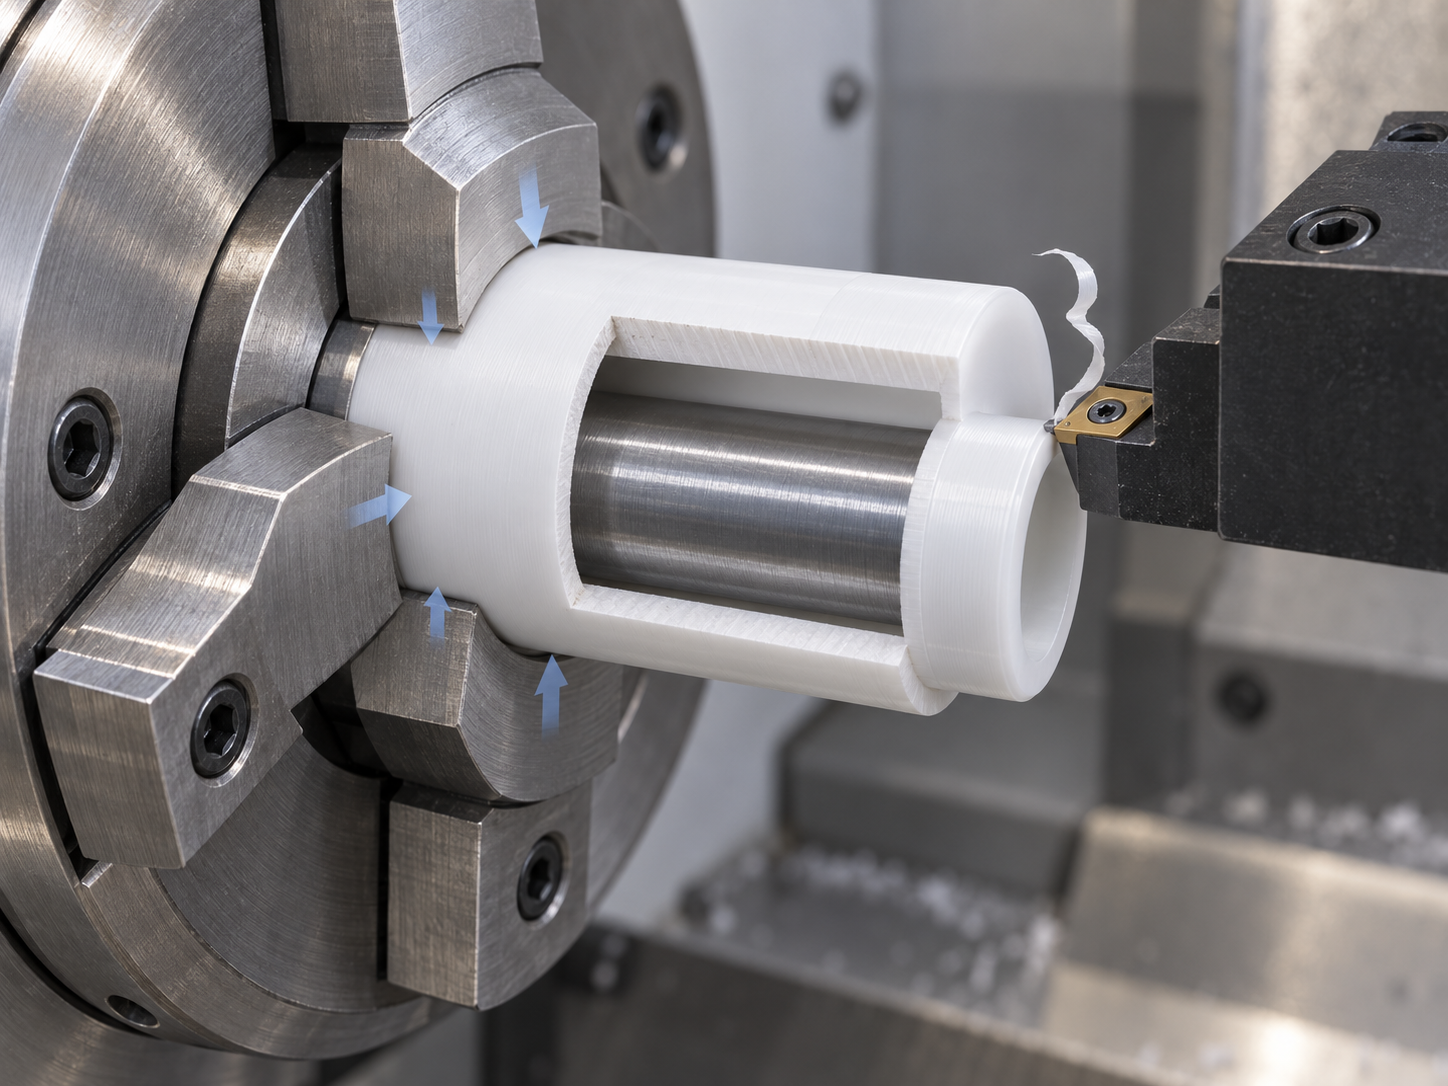
クランプ力が強すぎると、クランプ痕が残ったり、円形部品が楕円になったり、薄肉構造が一時的につぶれたりする可能性があります。ソフトジョー、包み込む形状のクランプ部、または専用治具を使用して接触面積を広げ、切削位置の近くに局所的な支持を追加できます。クランプ力は、安定して位置決めでき、滑りが生じない範囲にとどめ、金属部品の設定をそのまま流用しないことが重要です。寸法要件には、材料のスプリングバック、クリープ、温度変化も考慮して余裕を持たせる必要があります。初期検討では、業界でテフロン加工公差を約 ±0.1 mm~±0.2 mm の範囲から評価することがありますが、これは一律の加工能力値ではありません。部品構造、基準、使用温度、検査方法を踏まえて検証する必要があります。
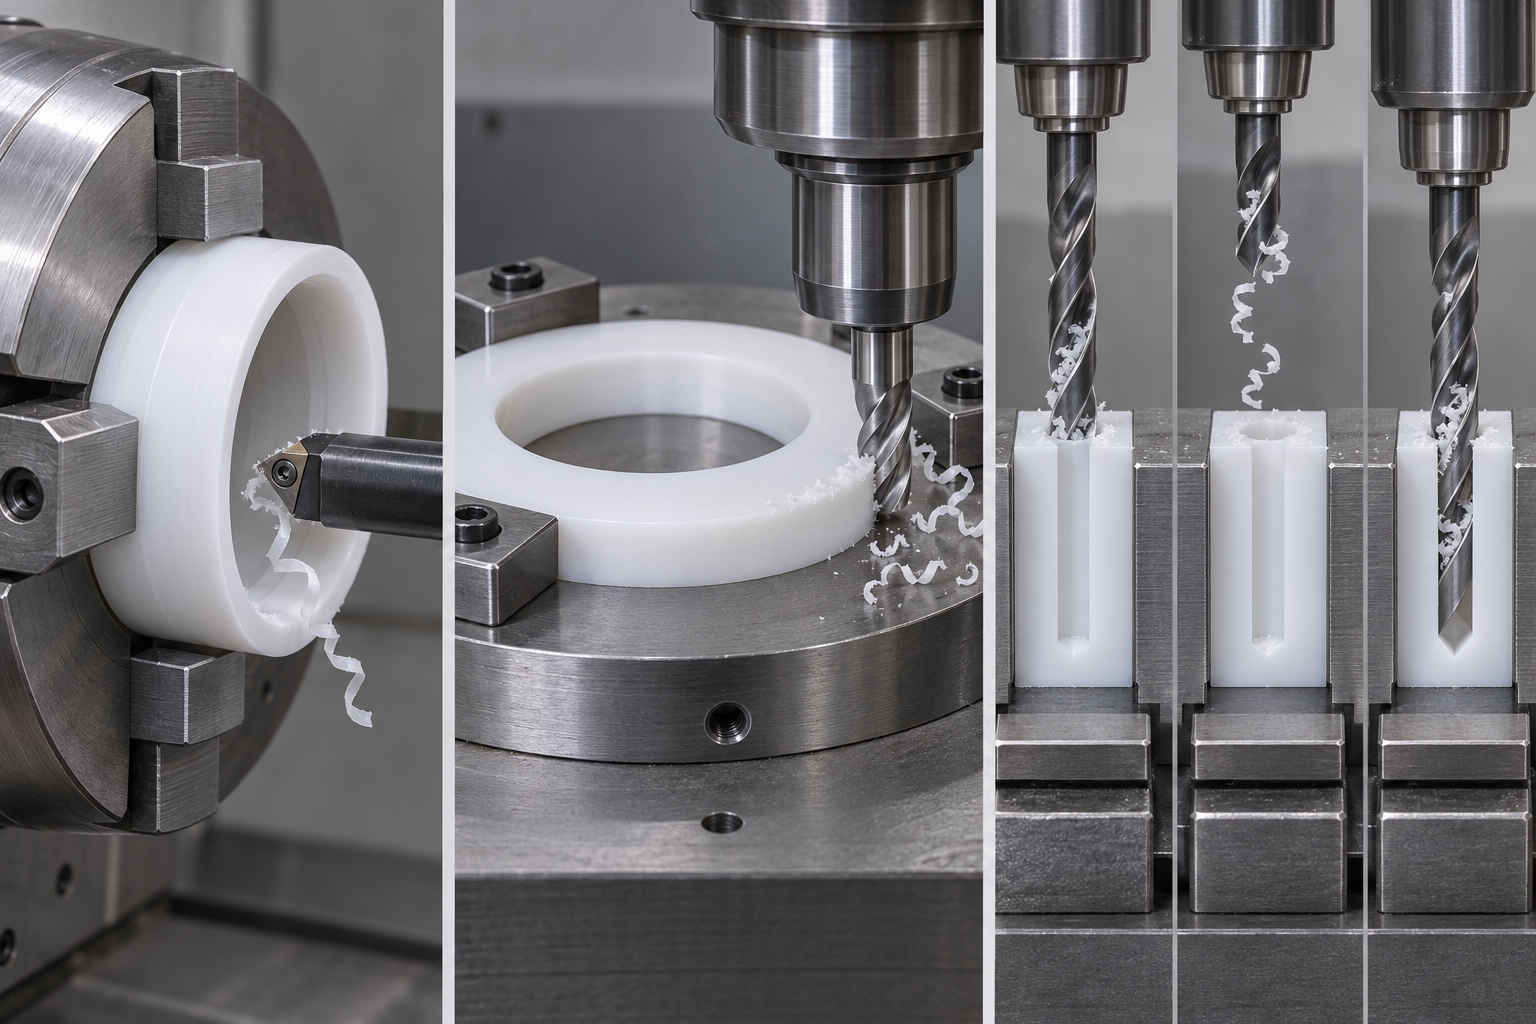
テフロンで一般的に用いられる加工法:旋削、フライス加工、穴あけ
テフロン旋削:薄肉部の変形と切りくずの絡み付きを防止
旋削は、シールリング、ガスケット、ブッシュ、回転対称形状のバルブ部品の加工に適しています。PTFE は剛性が低いため、薄肉ワークはチャックによって楕円状に変形しやすく、切削抵抗によって工具の逃げが生じることもあります。このため、把持面積を広げ、クランプ力を抑え、ワークの突出し量をできる限り短くする必要があります。鋭利な刃先は材料を確実に切断し、表面が押しつぶされたり、擦り付けられたりするのを防ぎます。連続した帯状の切りくずがワークや工具に絡み付く場合もあるため、適切な送り、切りくず分断方法、迅速な切りくず除去によって対処する必要があります。突切り工程では端面にめくれが残りやすいため、寸法検査の前に丁寧に除去する必要がありますが、シールリップを損傷してはいけません。
テフロンのフライス加工:加工条件の調整だけでなく支持が重要
フライス加工は、絶縁プレート、スライド部品、バルブシート、異形輪郭の加工によく用いられます。板材や長尺部品は、支持が不十分だと切削中に下方へたわみ、治具を緩めるとスプリングバックが生じるため、平面度や輪郭寸法が想定から外れることがあります。加工時には、平坦な当て板、ソフトジョー、または専用治具を使用して連続的に支持し、同時に工具の突出し量を短くすることが望まれます。内隅、狭い溝、薄肉部のコーナーでは特に工具の逃げが生じやすいため、切込み深さを増やすだけで能率を高めるべきではありません。段階的な切削を採用し、仕上げ加工用に均一な取り代を残すことができます。
テフロンの穴あけ:めくれ、スプリングバック、穴内部の蓄熱を抑制
穴あけにおける主な問題は、穴口のめくれ、穴径のスプリングバック、切りくず排出不良です。鈍いドリルはきれいな切り口を形成せず、材料を穴の縁へ押し出しやすくなります。深穴から切りくずを排出できない場合は、穴壁との摩擦によって熱が蓄積します。通常は鋭利なドリルを使用し、段階的に工具を引き戻して切りくずを排出します。必要に応じて、適合性のある冷却媒体や圧縮空気を併用します。貫通穴の出口側には確実な裏当てを設け、破れやバリを軽減する必要があります。ワークがまだ発熱している状態や、クランプ力の影響を受けている状態で、穴径を直ちに最終判定すべきではありません。
工程の順序も結果に影響します:まず安定した基準面と主要輪郭を加工し、次に薄肉部、狭い溝、小径穴など変形しやすい形状を加工します。最後に、手作業による仕上げと検査のためのアクセス空間を確保します。この方法なら、成形後に柔らかい部品を繰り返しクランプするよりも、累積変形を制御しやすくなります。
テフロン加工後の寸法検査とバリ取り
PTFE部品は工作機械から取り外した直後には、切削熱やクランプ応力が残っている場合があります。材料の冷却、弾性回復、応力解放に伴い、直径、平面度、穴径がわずかに変化する可能性があります。そのため、加工直後の測定値は工程監視には適していますが、そのまま最終合否判定に使用すべきではありません。
PTFEの加工寸法は安定した状態で測定する必要があります
検査前に、図面または検査規格に従って測定温度、静置時間、支持方法を定め、ワークと測定器を同程度の温度に保つ必要があります。ノギスやマイクロメータを使用する際は、測定力も管理しなければなりません。圧力が大きすぎると薄肉部、シールリップ、軟質リングが押しつぶされ、「合格」であっても実際とは異なる寸法が得られる可能性があります。薄肉リング、柔軟なガスケット、重要な輪郭には、リミットゲージ、低測定力の測定器、画像測定、その他の非接触方式を使用できます。報告書には、再確認しやすいように温度、測定点、測定方法を記録することが望まれます。
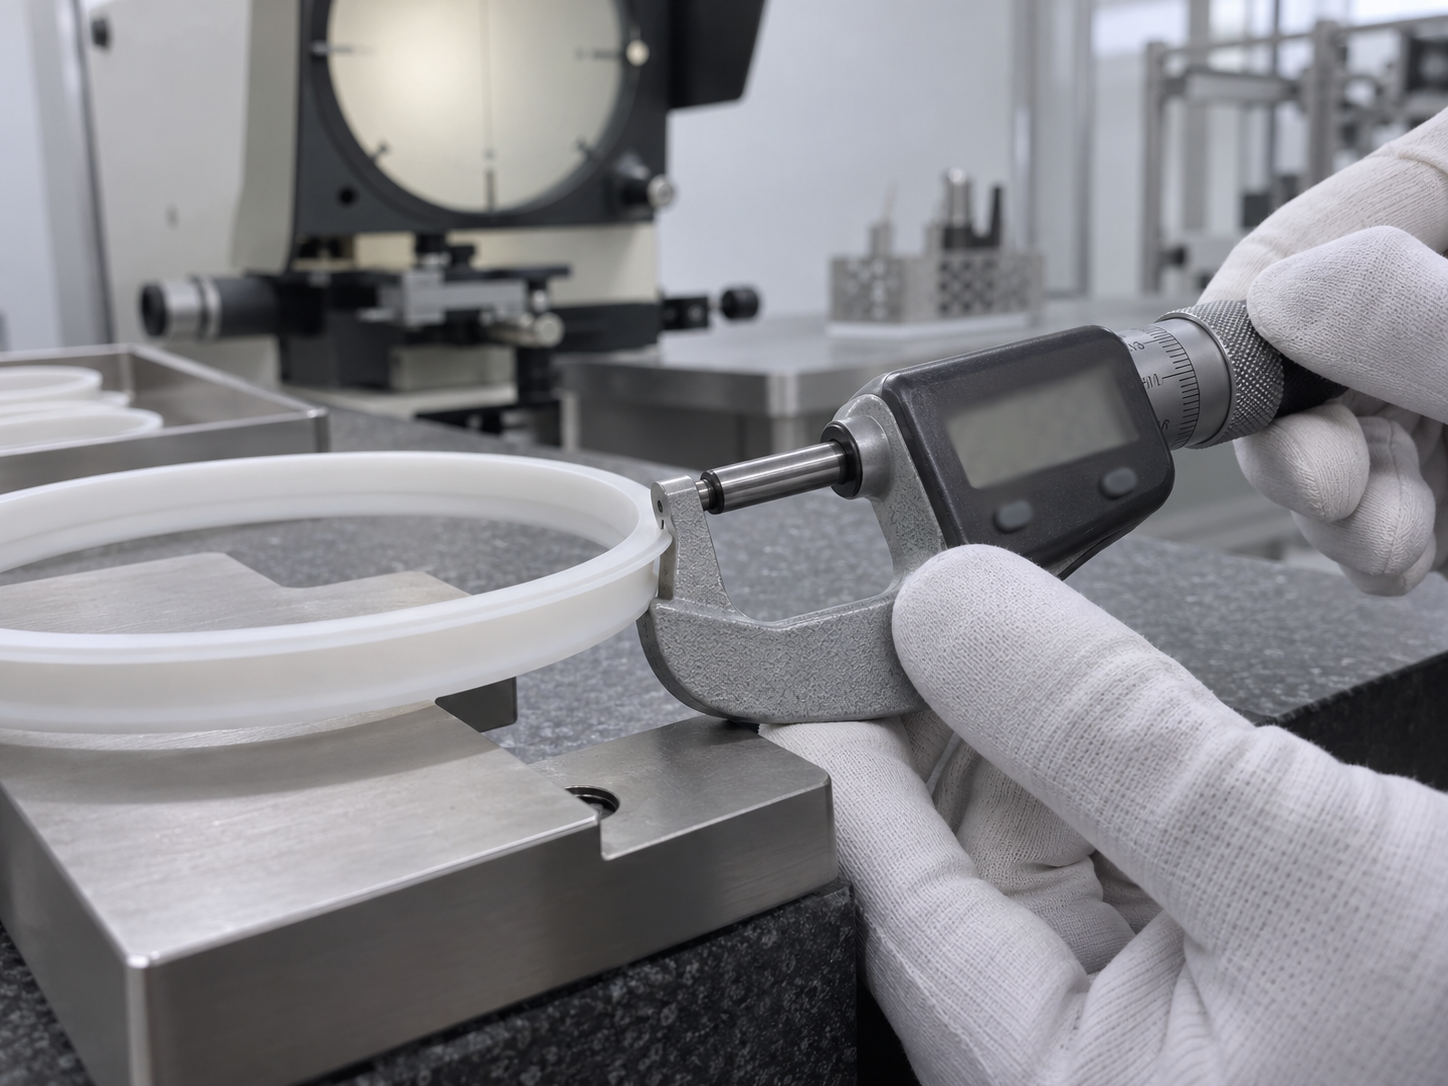
テフロン部品のバリ取りでは機能エッジを損傷してはならない
テフロン加工で生じるめくれや糸状のバリは通常柔らかく、一般には手作業での削り取り、精密な仕上げ、または拡大観察下での局所処理が行われます。工具はバリの根元に沿って軽く切り込み、材料を外側へ引き伸ばさないようにします。穴の縁は1穴ずつ確認し、過度に大きな面取りでバリを隠してはなりません。シールリップ、はめ合いエッジ、バルブシートの接触線、絶縁距離は機能形状に該当するため、バリ取り後に輪郭と寸法を再検査する必要があります。
化学的バリ取り、ビーズ仕上げ、冷凍後の精密仕上げは、すべてのPTFE部品に適用できるわけではありません。採用前に、試作品を用いて材料グレード、肉厚、清浄度、表面粗さ、残留物のリスクを検証する必要があります。医療用、食品接触用、高純度流体用の部品については、該当する使用規格も確認しなければなりません。受入基準には、単に「すべてのバリを除去する」と記載するのではなく、許容されるバリの状態、鋭利なエッジの処理方法、接触禁止区域を明確に規定することが望まれます。
テフロン加工部品の代表的な用途と代替材料
テフロン加工部品の価値は、通常、大きな構造荷重に耐えることではなく、摩擦、腐食、付着、絶縁の問題を同時に解決できる点にあります。主な用途は次のとおりです。
- 自動車および一般機械:低摩擦ブッシュ、低荷重ギア、バルブ部品に使用され、潤滑への依存を低減できますが、荷重とクリープを検証する必要があります。
- 化学装置:シール、ガスケット、耐食ライニングに使用され、さまざまな酸、アルカリ、有機溶剤に接触する環境に適しています。
- 医療機器:バルブ、ニードルハウジング、絶縁部品に使用されます。具体的な材料グレード、清浄度、生体適合性については、該当する使用規格を満たす必要があります。
- 食品加工装置:低い表面エネルギーは材料の付着低減に役立ち、摺動部品、ガイド部品、シールによく使用されますが、材料に関する食品接触要件を確認する必要があります。
- 電子・電気:絶縁台、スペーサー、一部の高周波関連部品に使用されます。設計時には、温度、誘電特性、寸法安定性も評価する必要があります。
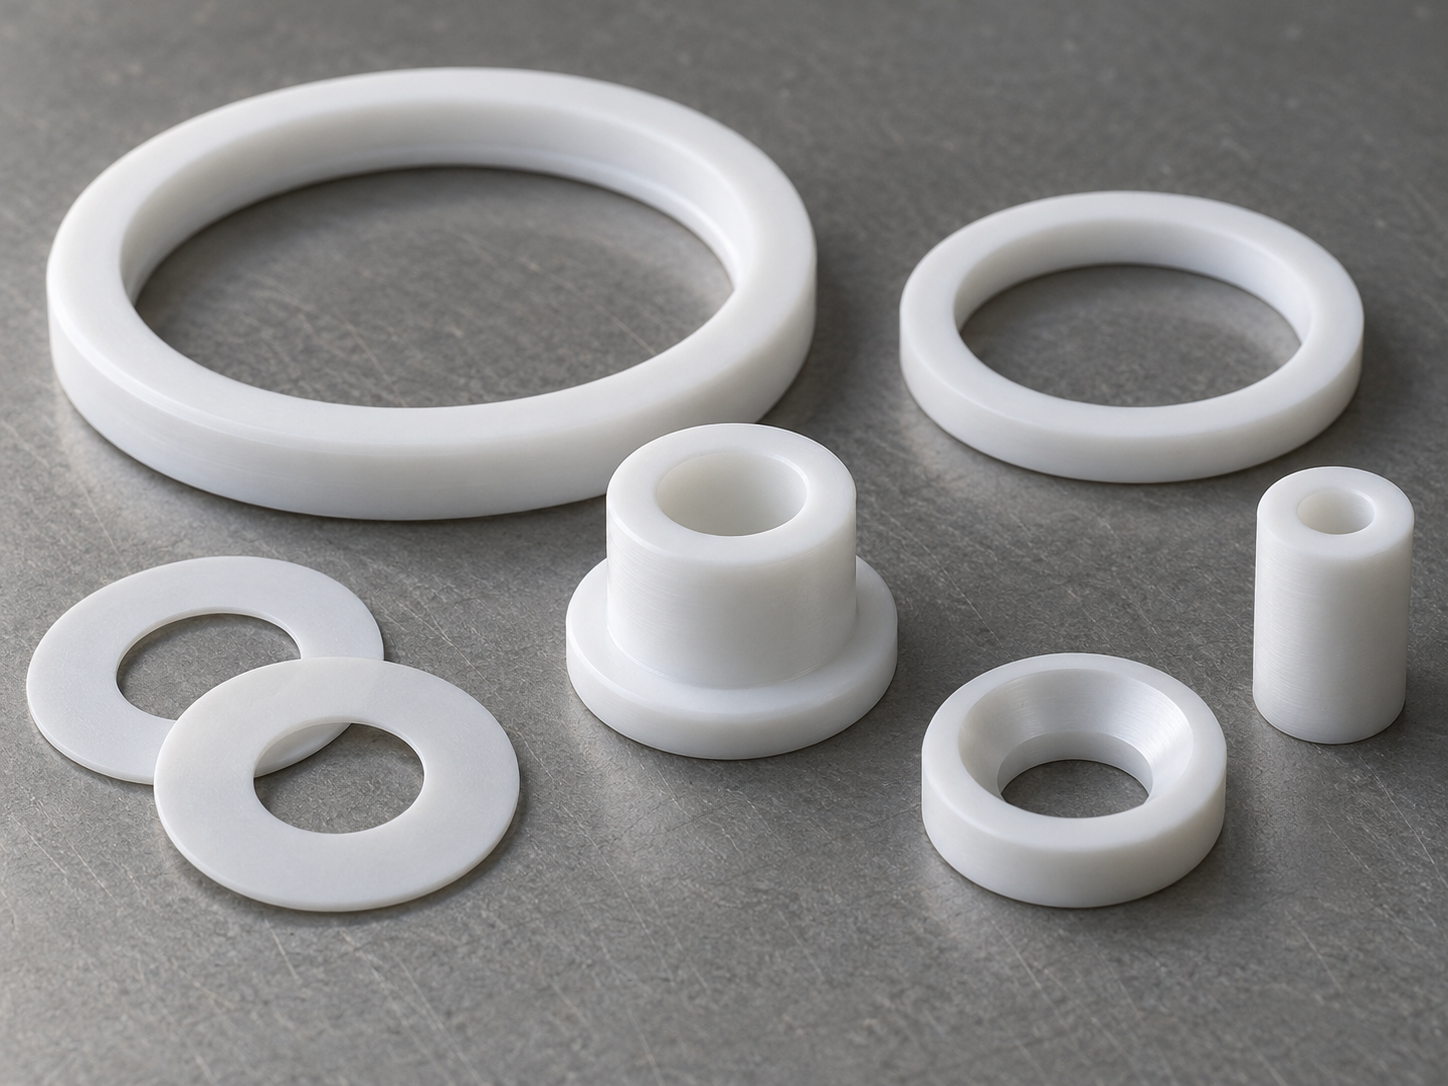
純PTFEと充填PTFEの選び方
純PTFEは、化学的不活性、低摩擦、電気絶縁性を優先する用途に適しています。ガラス、カーボン、PEEKなどの充填材を加えると、通常、耐摩耗性、耐圧性、寸法安定性が向上し、荷重を受けるブッシュや耐摩耗部品により適した材料となります。ただし、充填材によって摩擦特性、電気特性、表面状態、耐薬品性が変化する可能性もあるため、充填PTFEを単純に「全面的なアップグレード」と捉えることはできません。選定時には、充填材の種類と比率、接触する媒体、使用荷重を確認する必要があります。
テフロン代替材料の判断基準
PCTFE、ECTFE、PFAなどのフッ素系材料も候補となりますが、重視される性能はそれぞれ異なります。剛性や低透過性を重視する材料もあれば、溶融加工に適した材料もあります。比較する際は、単に「フッ素系」であるかどうかだけでなく、使用温度、媒体、透過性要件、剛性、加工方法、コストを総合的に確認する必要があります。PTFEは低摩擦性と耐薬品性に優れていますが、加工の難しさ、クリープのリスク、材料コストも高いため、設計および製造時にバランスを取る必要があります。
テフロンの機械加工でよくある問題
テフロンの機械加工における公差、寸法変化、接合状態は、工作機械の精度だけでは判断できません。材料グレード、周囲温度、クランプ方法、測定力、使用荷重はいずれも結果に影響します。以下の4つの問題は、図面レビューや加工工程に関する打ち合わせに活用できます。
テフロン部品にはアルミニウム合金部品と同様の厳しい公差を指定できますか?
通常、アルミニウム合金部品の公差をそのまま適用することは適切ではありません。PTFEは剛性が低く、クリープが生じやすいうえ、薄肉、長いオーバーハング、大型形状では、クランプ力や切削熱の影響も受けます。業界での評価では、約±0.1 mm~±0.2 mm程度を目安に検討することが多いものの、これは一律の加工能力値ではありません。重要なはめあい寸法については、部品形状、材料グレード、測定温度、クランプ方法を考慮し、試し加工によって検証する必要があります。
テフロンをCNC加工した後に、測定寸法が変化するのはなぜですか?
一般的な原因には、切削熱がまだ放散されていないこと、クランプ応力の解放、材料のクリープ、測定器の測定力による部品の局部的な圧縮などがあります。加工直後には合格していた寸法でも、冷却または一定時間静置した後に収縮することがあります。また、薄肉のリング部品は、クランプ中の円形から楕円形に戻る場合があります。検査条件は、静置時間、周囲温度、支持方法、測定力などを統一し、必要に応じて専用検具または非接触測定を使用する必要があります。
純PTFEと充填PTFEはどのように選べばよいですか?
化学的不活性、低摩擦、電気絶縁性を重視する場合は、純PTFEを優先的に評価できます。持続的な圧力、摩擦や摩耗を受ける場合、または高い寸法安定性が求められる場合は、ガラス、カーボン、PEEKを充填したPTFEを比較検討できます。充填材によって耐圧性、耐摩耗性、耐クリープ性が向上する可能性がありますが、摩擦特性、電気特性、表面状態、耐薬品性も変化します。最終的には、具体的な材料グレードのデータと、実際の媒体、温度、荷重に基づいて確認する必要があります。
テフロン加工部品は接着できますか?
接着を試すことはできますが、一般的な接着を信頼性の高い標準手段とみなすことはできません。PTFEは表面エネルギーが低く、未処理の状態では、ほとんどの接着剤が十分に濡れ広がらず、接着しにくいため、通常は専用の表面処理、プライマー、または適合する接着剤が必要です。処理効果は、材料グレード、表面の清浄度、接合部の構造、温度、媒体にも左右されます。荷重を受ける接合部やシール接合部については、試験片を製作して検証する必要があります。条件が許せば、機械的締結、圧入、構造的なかみ合わせも比較検討できます。
Key takeaways
- PTFEの低摩擦性、耐薬品性、電気絶縁性は、シール、ブッシュ、バルブ部品、絶縁部品に適しています。
- クリープ、低剛性、低熱伝導性、切削時のスミアリングの発生しやすさが、テフロンのCNC加工における主な難点です。
- 鋭利な工具、安定した支持、弱めのクランプ、十分な冷却は、単に高い切削速度を追求するよりも重要です。
- PTFEの寸法は温度、荷重、測定タイミングの影響を受けるため、公差は構造と使用状態を考慮して設定する必要があります。
- 充填PTFEは耐摩耗性、耐圧性、寸法安定性を改善できますが、摩擦特性、絶縁性、耐薬品性が変化する可能性があります。



