まず材料表を調べるのは待て:部品の材料選定で最初に答えるべき質問
多くの人は図面を手にすると、まず材料ハンドブックを開き、6061、304、POM といった牌号の中から「見た目に良さそう」なものを選ぶ。この順序は実は逆である。部品の材料選定とは、材料特性が最も見栄えする名前を選ぶことではなく、一連の制約条件に答えることである。すなわち、どのように壊れるのか、どこまで壊れてよいのか、どんな環境で壊れるのか、何個作るのか。この四つの問いを先に明確に答えれば、材料表は数百行から三、五行の候補リストに縮む。
より具体的には、第一歩は荷重を問うことである。部品が受けるのは静的引張、繰り返し曲げ、衝撃、それとも長期の摺動摩擦か。荷重の種類が異なれば、同じ材料の挙動がまったく逆になることもある。例えばあるアルミ合金は静荷重では強度が足りても、交番荷重では切欠き感受性のために早期に割れることがある。
第二歩は変形を問うことである。許容される弾性変形量、長期クリープ量、熱膨張による寸法ドリフトは、いずれも一群の材料を直接淘汰する。位置決め精度の安定を要求されるブラケットと、組み付けさえできればよい外装ケースでは、材料選定の論理はまったく異なる。
第三歩は環境を問うことである。温度範囲、湿度、媒体、紫外線、接触する異種金属は、材料破壊の見えない推進力である。現場の問題の多くは強度不足ではなく、電食、プラスチックの吸水膨張、低温脆化である。この段階を問わなければ、後でどれほど細かく計算しても無駄になりかねない。
第四歩はロットを問うことである。1個作る、50個作る、5万個作るのでは、まったく異なる材料選定の世界である。単品では性能のために高い加工コストを許容できる。大量生産では逆に工程に合わせ、材料を金型、抜き勾配、収縮に適応させなければならない。ロットは、射出成形やダイカストのような金型を必要とするルートを検討できるかどうかを決める。
この四つの問いに答えれば、本記事の選定順序も決まる。破壊モード → 性能しきい値 → 形状と公差 → 工程とロット → コストと検証である。これは漏斗であり、各段階で引き算を行う。まず部品がどう壊れるかを考え、次に材料が満たすべき指標を定める。そして構造的特徴が一部の材料を直接淘汰しないかを見る。続いてロットで工程範囲を枠取りし、逆に材料候補を狭める。最後にコストを比較し、小サンプルや初品で検証する。
わかりやすく言えば、材料選定は診察に似ている。まず症状(破壊)を見て、次に検査項目(指標)を定め、禁忌(構造と工程)を除外し、最後に処方(牌号)する。いきなり薬名を言うのは、治らないか、治しすぎであることが多い。つまり、実は構造と治具に起因する問題を、はるかに高価な材料で解決してしまうのだ。次のページでは、最も重要な「破壊モード」の層をまず分解して説明する。
不良モードから性能のしきい値を逆算する:強度、靭性、硬さ、耐食性をどう順位づけるか
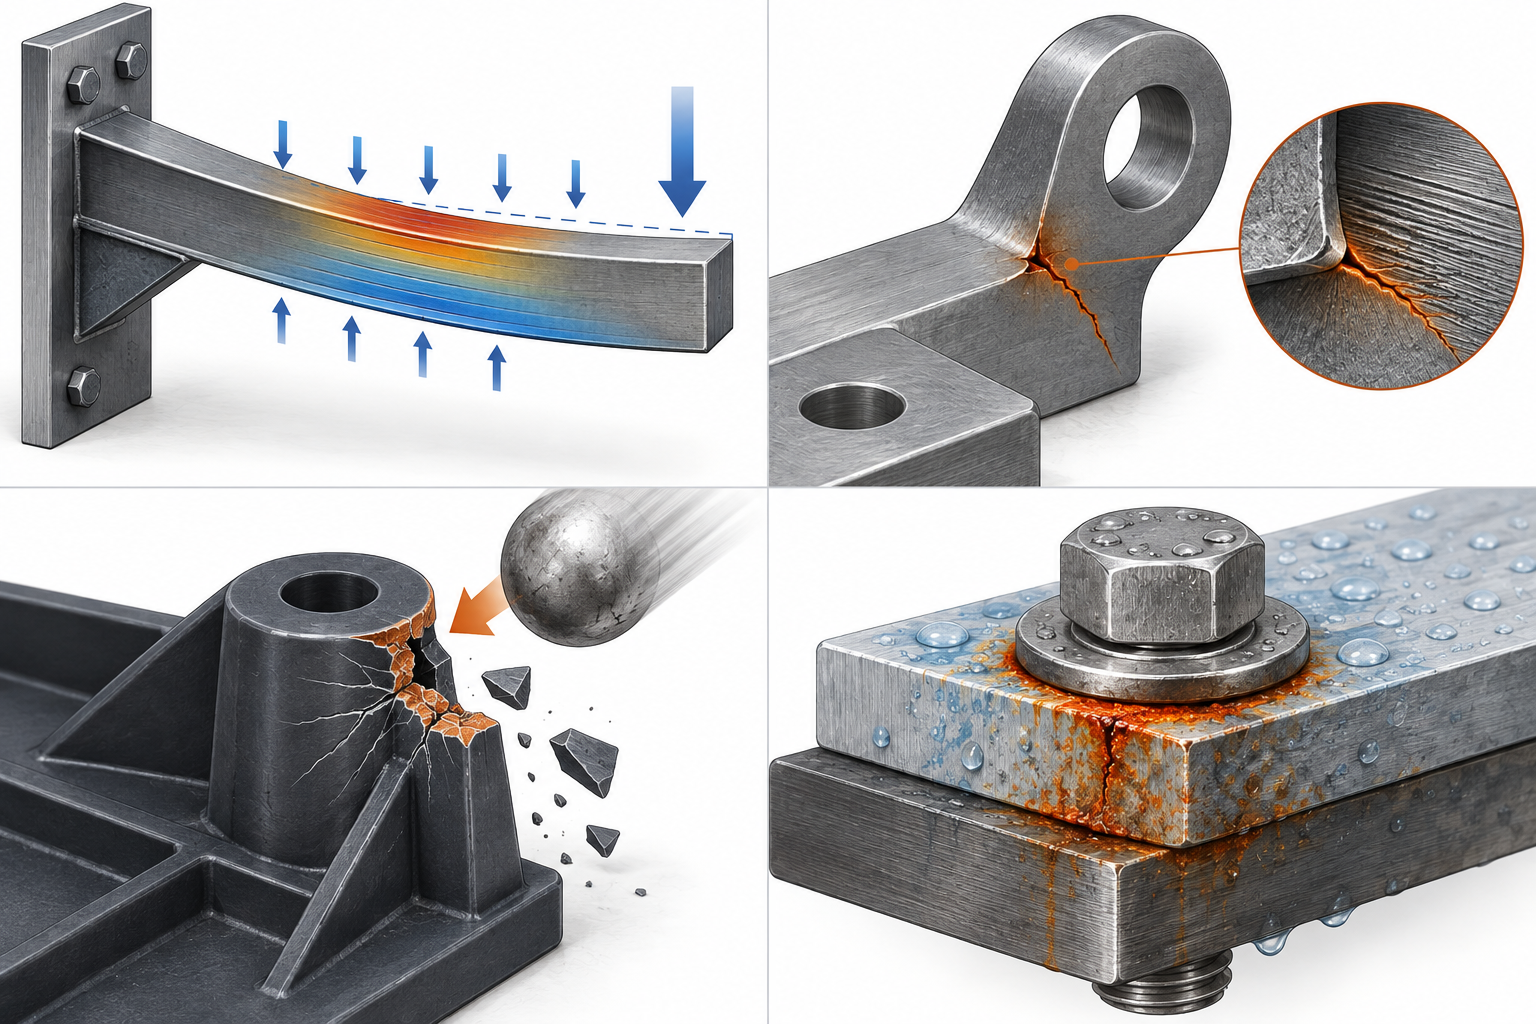
部品の材料選定で最もよくある間違いは、まず「この材料は使いやすいか」と尋ね、後から理由を探すことだ。より堅実なやり方は逆で、まずそれがどのように壊れるかを想定し、そこからどの性能を先に満たす必要があるかを逆算する。同じ材料表でも、「静的荷重破断」と「交番疲労」という二つのシナリオでは順位がまったく異なる。
まず結論から言うと、性能指標に絶対的な優先順位はなく、あるのは使用条件に紐づいた優先順位だけだ。温度、媒体、荷重の種類、寿命要求から切り離して「強度が高いかどうか」を論じるのは、論じていないのと同じである。以下では一般的な不良モードごとに分けて見ていく。
静的破断は強度と安全率、疲労は切欠きと表面を見る
一度きりの引張、圧縮、曲げでは、主に降伏強度と引張強度を見て、安全率を掛ける。業界でよくあるやり方は、使用条件に応じて1.5~3倍の安全率を取り、衝撃や不確定な荷重ではより高くする。具体的な倍数は図面と実際の使用条件に基づいて確認すべきで、そのまま流用してはならない。
しかし繰り返し荷重を受ける部品、たとえば往復運動するリンクや頻繁に起動停止するブラケットでは、破壊を支配するのは多くの場合強度ではなく、切欠き感受性と表面状態である。鋭い角、ねじの谷底、粗い切削痕はいずれも亀裂の起点になる。この場合、材料の強度を上げるとかえって靭性が低下し、割に合わないことがある。同じ6061-T6でも、表面を研磨して切削痕を除去した後は、加工痕が残る同一部品よりも疲労特性が通常は明らかに良好である。
衝撃は靭性、摩耗は硬さと嵌合面を見る
落下、衝突、突発的な過負荷を受ける部品では、硬さより靭性が優先される。硬くて脆い材料は衝撃で角が欠けやすく、脆性プラスチックや焼入れ鋼はこの類に属し、薄肉で衝撃を受けるカバーやスナップには適さない。
摺動嵌合、頻繁な抜き差し、相対運動のある接触面では、硬さと表面粗さを見る。硬さは耐摩耗粒子摩耗性と耐凝着性を決めるが、嵌合は双方のものであり、片方の部品の硬さだけを上げると、摩耗がすべて相手側に移る可能性がある。したがって摩耗のシナリオでは、二つの嵌合部品の材料と表面処理を同時に定めるべきであり、単独で「最も硬い」ものを選ぶのではない。
腐食は媒体と電位の組み合わせを見るのであり、「ステンレス」という三文字を見るのではない
「耐食性」は媒体に対して相対的に言うものである。304ステンレスは大気、淡水、多くの食品環境で良好に機能するが、塩化物イオン(沿岸大気、塩素系消毒剤、塩水)に遭遇すると孔食しやすい。316はモリブデン含有量がより高く、塩化物イオン耐性は通常より良いが、万能でもない。炭素鋼は乾燥した室内では長く置けるが、湿気に遭えば錆びる。
さらに隠れやすいのがガルバニック腐食である。電位差の大きい二つの金属が直接接触し、そこに少しの電解質(結露水、洗浄液)が加わると、電位の低い方が腐食を加速される。アルミとステンレス、炭素鋼と銅合金を直接組み付けるのは典型的な組み合わせである。対処法は絶縁であり、絶縁ワッシャを入れる、コーティングする、または電位の近い材料に替える。この項目は組立図ではしばしば見落とされるが、屋外や湿潤環境で繰り返し現れる。
これらを並べてみると、材料選定の順序は実はこうである。まず支配的な不良モードを見極め、次に対応する主制御指標を選び、残りの指標は制約条件とする。たとえば屋外ブラケットでは、支配的なのは腐食と疲労であり、強度は足りればよい。落錘衝撃を受けるカバーでは、支配的なのは靭性であり、硬さはむしろ低く抑えるべきである。
形状、公差、表面粗さ:どの構造特徴が材料を直接淘汰するか
前の二つのステップでふるいにかけたのは「耐えられるかどうか」である。次のステップはより実際的で、部品がどのような形をしているかは、どれだけの力を受けるかよりも、しばしば材料を一発で排除する。同じ6061アルミでも、2 mmの薄肉角型シェルにするのは問題ないが、0.8 mmの細長い片持ち梁にすると、たわみと変形を待つだけである。同じ7075の軸でも、中実部は容易に旋削できるが、十字に交差する深い溝があると刃先が踊る。材料を選ぶときにまず形状を見なければ、性能満点・加工零点の案を書きやすい。
薄肉、深いポケット、細長い軸:剛性が足りない材料はまず脱落する
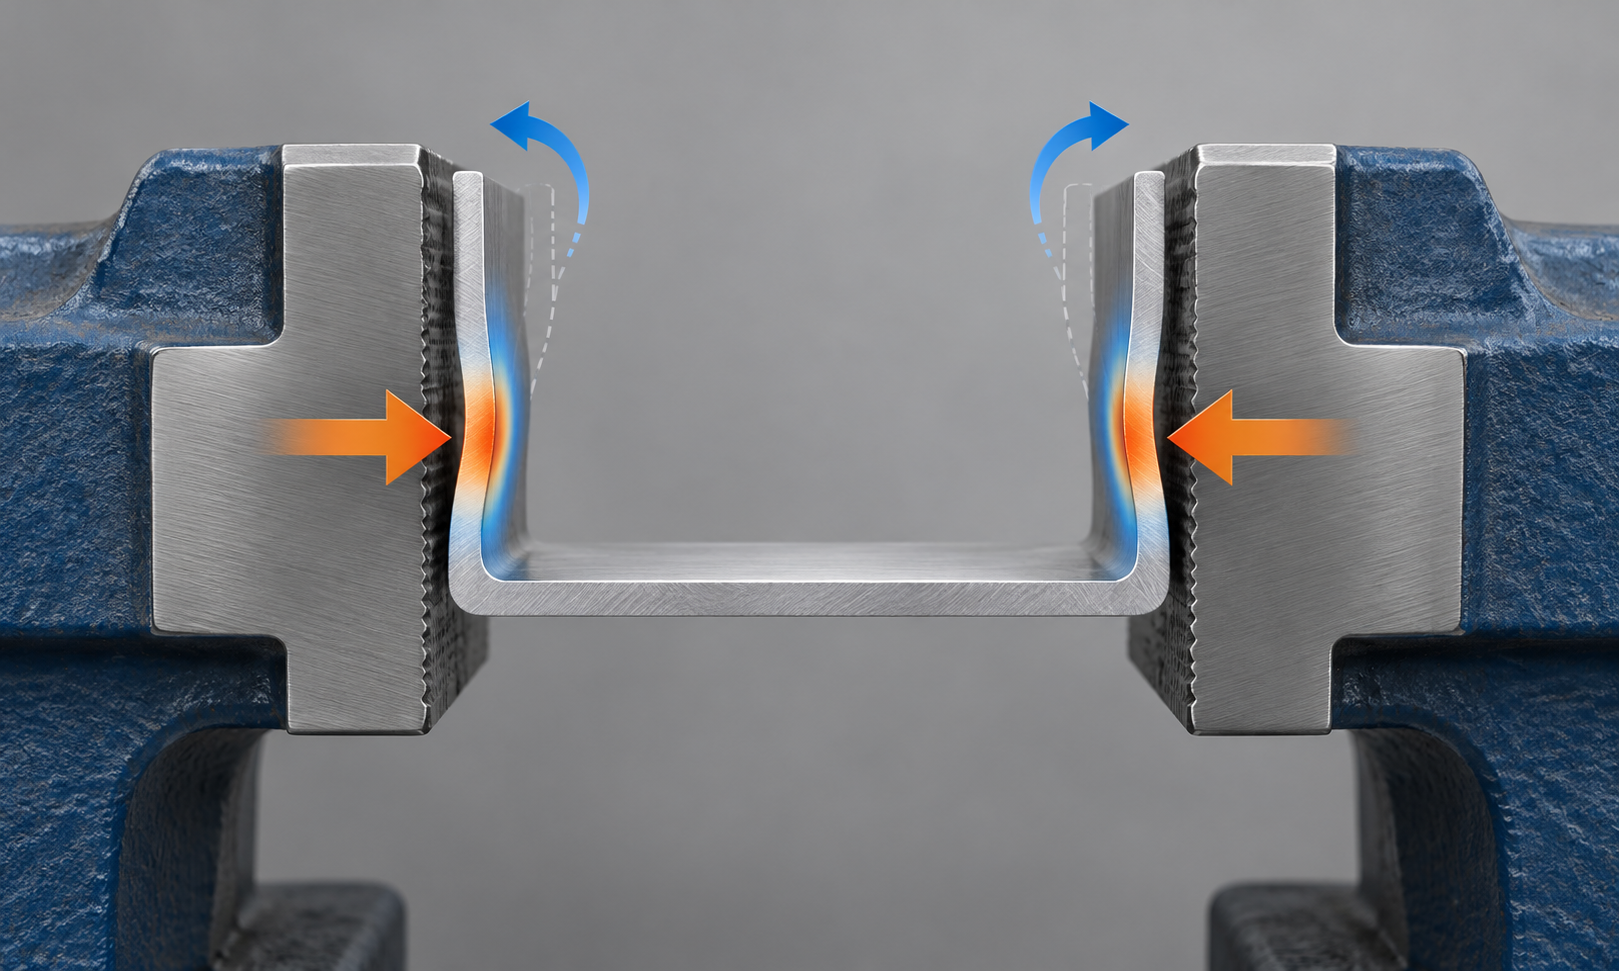
薄肉と細長い構造が最も恐れるのは二つ、クランプ力と切削力である。材料が軟らかく剛性が低いほど、クランプ時に圧痕やスプリングバックが生じやすく、解放後に寸法がまた戻ってしまう。切削時にはびびりやすく、表面に波紋が残る。業界でよくある経験則では、アルミ合金の薄肉部品は肉厚を安易に1 mm以下にせず、鋼部品はさらに薄くできるが熱処理変形を考慮し、POMやナイロンのようなプラスチック部品は肉厚が足りても、吸水や内部応力により数日で寸法が変わりやすい。深いポケット(深さが工具径の3~4倍を超える)は切りくず排出と工具の突出し量を試し、軟らかく粘い材料は切りくずが絡みやすく工具が焼けやすく、硬く脆い材料は刃こぼれしやすい。細長い軸(長径比が10を超える)はほぼ必然的に振れ止めまたは分割加工が必要となり、このとき材料の剛性が一度のクランプで完了できるかを直接決める。
公差帯と表面粗さは逆に材料を縛り付ける
多くの人は公差を加工の問題だと思っているが、実はまず材料を縛るのは公差のほうだ。IT6 級の嵌め合い穴が必要なら、材料は安定して切削でき、熱膨張係数も極端であってはならない。そうでなければ測定時は合格でも、組立時に過盈になる。シール面 Ra 0.4 が必要なら、材料は研削または精密旋削ができなければならない。鋳鉄や快削鋼が得意な仕事も、軟らかいアルミに変えれば溶着やむしれが起きやすく、チタン合金に変えれば低速化、工具交換、加工時間倍増が必要になる。逆に、図面が Ra 3.2 の普通の取付面しか指定していなければ、わずかな表面品質のために高い材料を選ぶ必要はない。だから図面を見るときはまず三つを確認する:最も厳しい公差帯、最も細かい表面粗さ、最も薄いまたは最も深い特徴——この三つが基本的に材料候補リストの上限を決める。
ここで見落とされがちな連鎖反応がある:ある表面粗さを達成するために、工程がフライス加工から研削やラップに変わる可能性があり、ラップは材料硬度に下限を要求するため、軟らかすぎる材料は研削すると「砥石が目詰まり」する。同様に、ある公差を保つために時効処理や焼鈍工程を追加する必要があり、一部のプラスチックやアルミ合金は温度に敏感で、熱処理後に寸法がむしろ大きくずれる。結論は:公差と粗さは図面に単独で書かれた数字ではなく、材料・工程と同時に決めなければならないパラメータの組である。Agile-X / AGX の CNC 加工能力では、この「幾何—材料—工程」の連動判断は通常、見積前に図面と一緒に一通り確認される。
脆性材料と衝撃、ねじと鋭角:もう一つの淘汰方式
もう一类の淘汰は剛性とは無関係で、「特徴を安全に作れるかどうか」に関係する。鋳鉄、セラミック、一部の高ケイ素アルミ合金は脆性が大きく、衝撃を受けるスナップや薄肉片持ちに適さず、穴あけ時に出口が欠けやすい。また M2 以下の小ねじを作る場合、材料が軟らかすぎるとねじ山が滑り、硬すぎるとタップが折れ、中程度の硬度で靭性の良い材料が最も安定する。鋭角の内角(R が工具半径より小さい)はフライス加工では作れず、材料が硬くて粘ると、放電加工やワイヤカットのコストがすぐに上がる。部品に鋭角、深く狭い溝、シール面が同時にあるなら、まず牌号を決めるのを急がず、「これらの特徴を変更できるか?」と先に問うべきだ。変更できなければ、材料選択の範囲は実質的にもう狭い。
批量と工程:CNC、3D プリント、板金、真空注型、射出成形それぞれで使える材料範囲
前のいくつかの層でふるいにかけたら、手元には「性能閾値リスト」があるはずだ——強度、靭性、耐食性、使用温度、避けるべき媒体。しかしリストは自動的に牌号にはならない。その間にまだ非常に硬いフィルターがある:部品を何個作るかが、使える工程を決め;工程が決まれば、材料候補も大きく絞られる。同じ図面でも、1 個作る場合と 5 万個作る場合では、使える材料ファミリーはしばしば同じではない。部品の材料選定が難しいのは、多くの場合「どの材料がより良いか」ではなく、「この批量では、どの材料がそもそも作れないか」である。
単品から数十個:CNC と 3D プリントの材料境界
単品、小ロット、試作では、主力は CNC 加工と 3D プリントで、両者の材料プールはあまり重ならず、選び方も異なる。CNC は減材で、材料は「工具で切れて、クランプできる」なら基本的に加工できる:アルミ合金(6061、7075、2024 など)、ステンレス(303、304、316、17-4PH)、黄銅、チタン合金、エンジニアリングプラスチック(POM、PEEK、PC、ナイロン、アクリル)が一般的な範囲にある。業界でよくある判断は:試作と小ロットでは快削牌号を優先する、例えば 6061-T6 や 303 ステンレスで、クランプ、変形、工具摩耗のリスクを最小化できる;本当に 7075 や 17-4PH が必要なら、まずサプライヤーに対応工具と経験があるか確認する。
3D プリントは積層で、材料範囲は装置・工程の制約をより強く受ける:FDM は PLA、PETG、ABS、ナイロン、PC が一般的;SLA は光硬化樹脂;SLS/MJF はナイロン粉末;金属系は DMLS でステンレス、アルミ合金、チタン合金、コバルトクロムなどが多い。その強みは複雑な内部空洞と軽量化構造で、弱みは異方性と表面粗さ——層間強度は通常層内より低く、シール面や精密嵌め合い面はしばしば後加工が必要になる。3D プリント部品の嵌め合い面を Ra 0.8 以下にするには、加工代を残して工作機械に載せる必要があり、結局 CNC の工程に戻る。
数十から数百個:真空注型(手板複製)の適用範囲
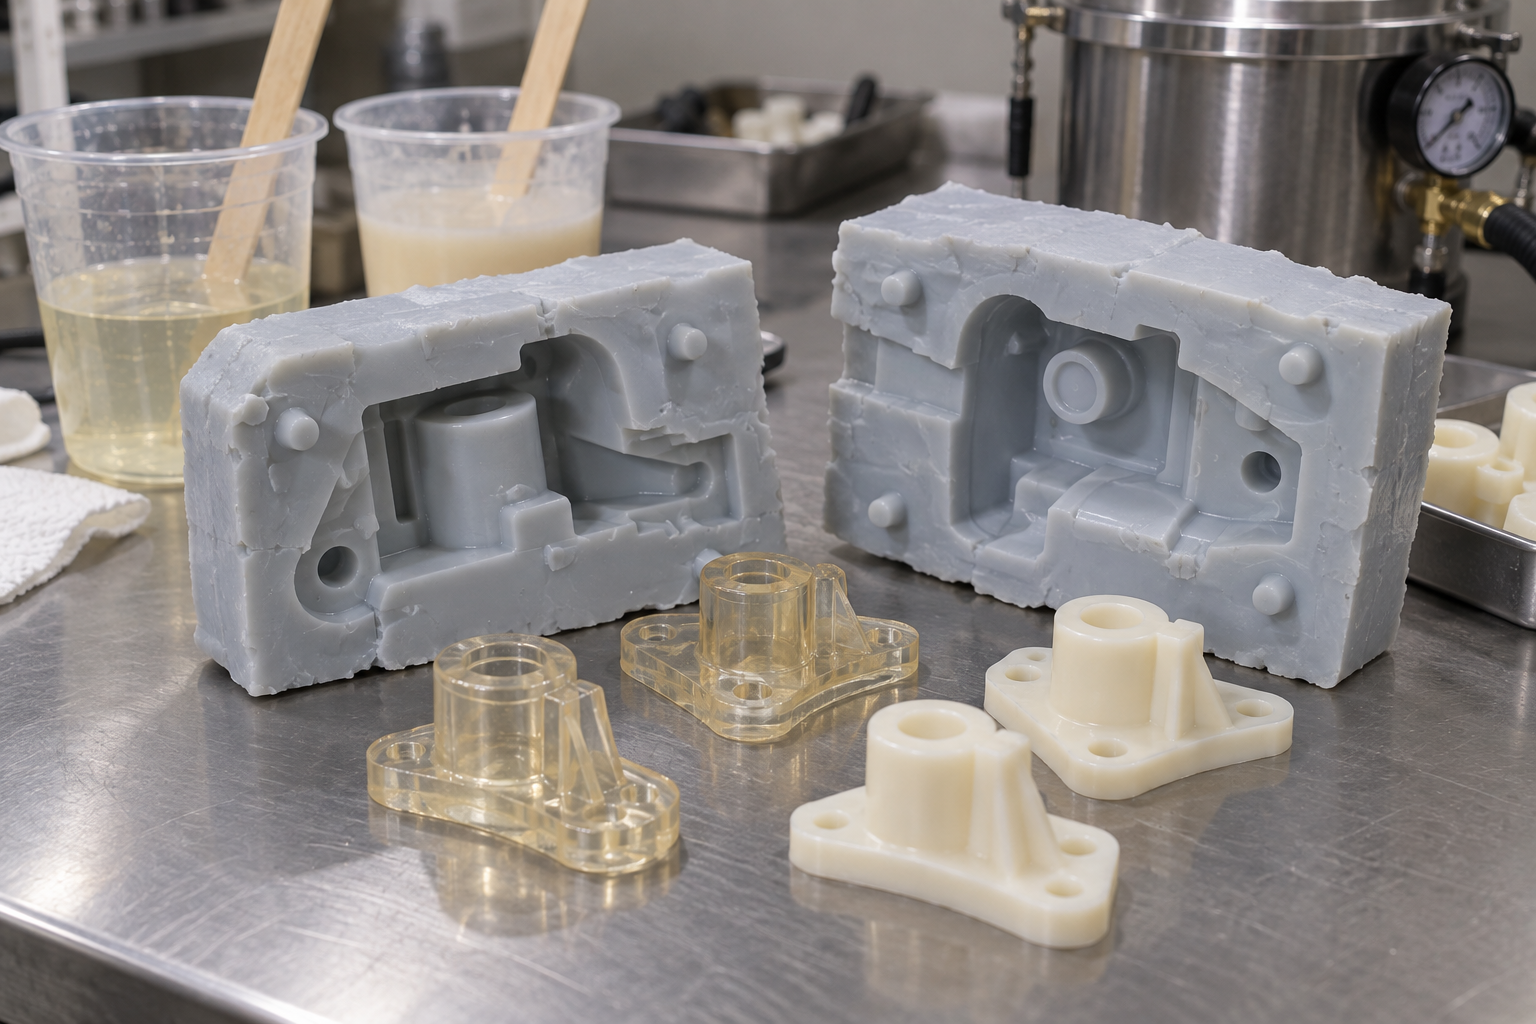
数十から数百個は、厄介な領域だ:CNC は単品コストが下がらず、射出成形は金型を開けるほどでもない。真空注型(手板複製)はここでよく使われる——まず原模からシリコーン型を複製し、次にポリウレタン系樹脂を注型し、射出成形に近い外観の小ロット品を作れる。材料は各種ポリウレタン樹脂が中心で、硬さ、色、一部の力学特性を調整でき、透明品も作れる。制限は樹脂の耐熱性と耐候性が一般にエンジニアリングプラスチックより劣ることで、長期荷重や高温工况では慎重に;金型寿命は限られ、通常数十個から百個程度で精度がずれるため、具体的にはサプライヤーの実測による。これは過渡的な方案であり、最終方案ではない。
板金と射出成形:板材制約と金型制約
板金加工は「牌号の自由」ではなく、板材規格に従う。一般的な冷延板、熱延板、亜鉛めっき板、ステンレス板、アルミ板、銅板があり、厚さは離散的だ——1.8 mm と書いても、サプライヤーには 1.5 または 2.0 mm の在庫しかないかもしれない。曲げ半径、最小穴辺距離、展開寸法も材料の延性に制約される:アルミ板は曲げで割れやすく、硬質ステンレスはスプリングバックが大きく、厚さが増すほど顕著になる。だから板金部品の材料選択は、本質的には利用可能な板厚表 + 曲げ能力の中でマッチングすることであり、適当に金属牌号を選ぶことではない。
射出成形は別の論理だ:材料はほぼ自由に選べる——ABS、PC、PC/ABS、PA、POM、PMMA、PP、TPE が使えるが、金型が材料を縛り付ける。収縮率が金型寸法を決め、ガラス繊維強化材は収縮異方性が顕著で金型をより激しく摩耗する;肉厚が薄すぎると流動が困難で、厚すぎるとひけが生じる;抜き勾配が足りないと、離型時に引っかく。一度金型を開けると、材料は基本的に変更できず、材料変更は金型変更に等しい。だから数万個レベルで射出成形を語るなら、材料決定は金型設計と同期して行う必要があり、先に材料を決めてから金型を描くのではない。工程が決まれば材料候補は大きく絞られる——この言葉は射出成形で最も徹底的に現れる。
これらの工程を並べて見ると、ある法則が見えてきます。バッチが大きいほど、材料選択は工程の制約を強く受け、バッチが小さいほど、材料選択は自由になるが単価は高くなる。部品の材料選定の実務的な順序は、通常まずバッチに応じて実行可能な工程を1〜2種類に絞り、その工程の材料リストの中から性能でふるいにかけるというものであり、材料ハンドブックを1ページ目からめくることではありません。ある工程で使える材料と実現可能な範囲を素早く比較したい場合は、対応する能力ページや材料ライブラリを先に確認し、その後図面を持って確認に臨むとよいでしょう。
コストは単価ではない:材料利用率、工具寿命、後処理と検査の影響
多くの人が材料価格を比較する方法は、サプライヤーの見積書を開いて1キロあたりいくらかを見て、安いものを選ぶというものです。このやり方は部品の材料選定においてほぼ必ず失敗します。なぜなら材料はコストの一部にすぎず、しかも多くの場合、最大の項目ではないからです。1個あたりのコストを本当に決めるのは、このバッチの部品が何工程を経るか、どれだけ材料を無駄にするか、何本の工具を交換するか、どれだけの検査治具を作るかです。
素材の規格と材料利用率:安い材料はしばしばより多く無駄になる
まず利用率を計算します。同じ部品でも、完成品に近い板材や棒材を使う場合と、一回り大きい素材を使う場合では、材料費が2倍以上違うことがあります。切り落とされる部分も同じくお金を払って買ったものだからです。設計段階で変更できるのは素材の形態です。角物を板材からの取り合わせに変えたり、回転体を標準棒径に変えたりする方が、材料グレードを変えるよりもコストを削減できることがよくあります。業界でよくあるやり方は、素材に片側2〜5 mmの取り代を残すというものですが、具体的にどれだけ残すかはクランプ方法や熱処理変形によって変わるため、図面と工程に基づいて確認すべきであり、一概には言えません。
工具寿命と加工工数:硬度が上がれば工数も上がる
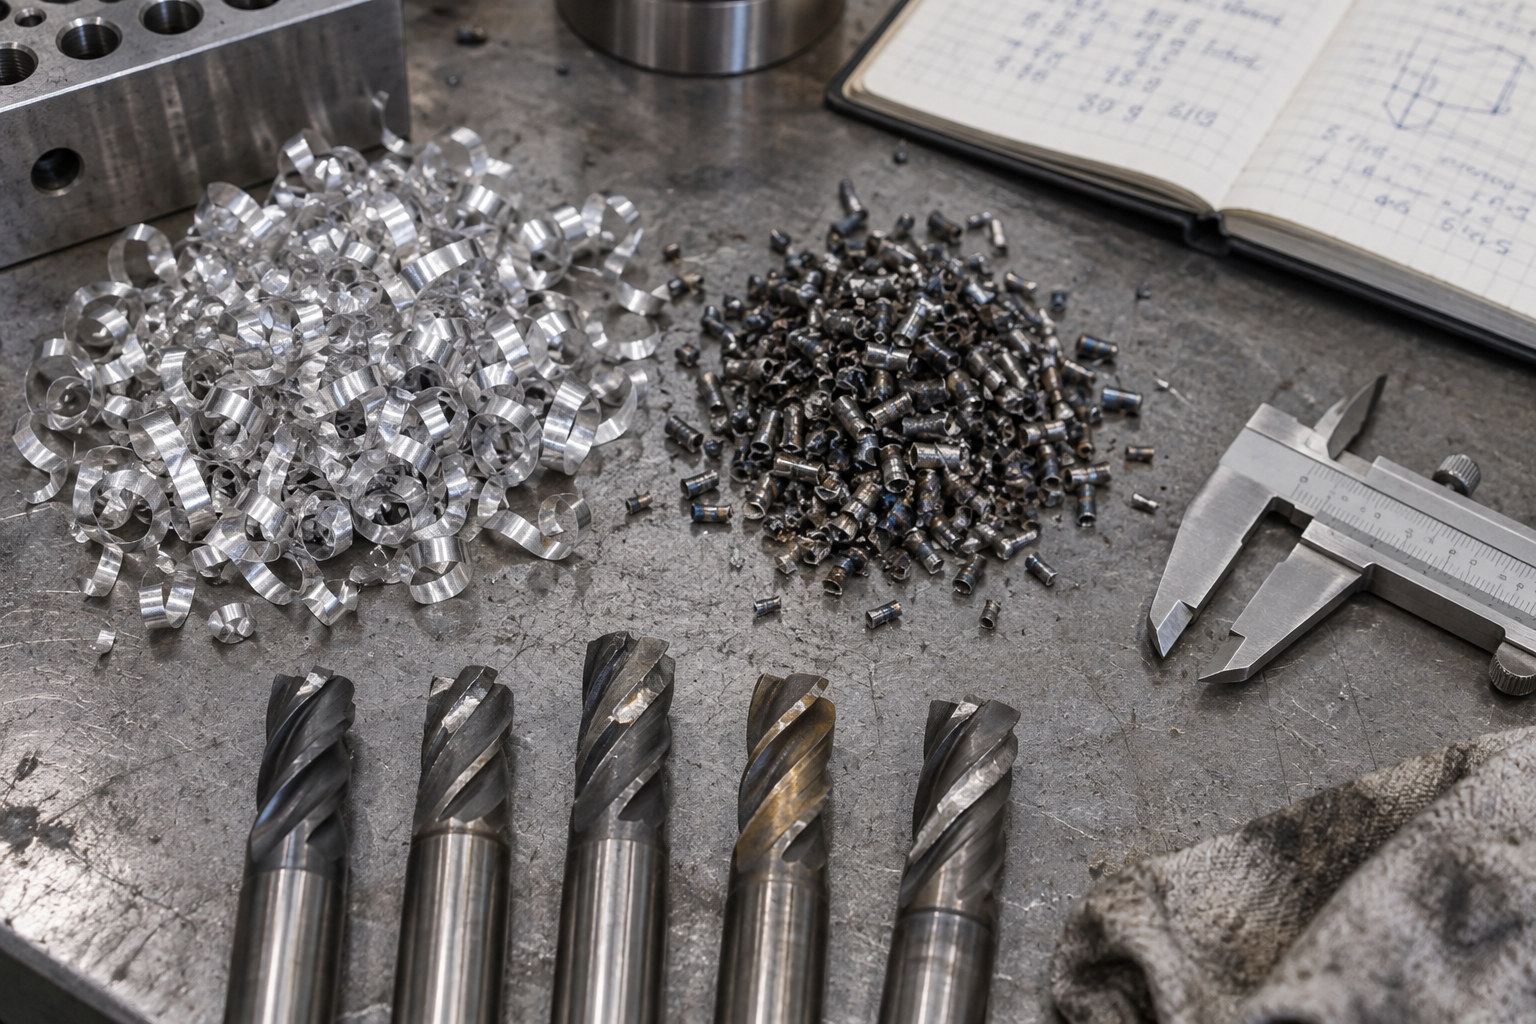
第二の項目は加工工数です。同じ工具で6061アルミと304ステンレスを切削する場合、切削パラメータはまったく異なります。ステンレスは加工硬化の傾向が顕著で、送りは遅く、切りくず排出は難しく、工具摩耗は速く、工数は2〜3倍になることもあり、チップの消耗もより多くなります。焼入れ鋼やチタン合金はさらに極端です。したがって「材料単価が安い」ことはしばしば「加工費が高い」ことに食われてしまいます。逆に、高価な材料が工程を省く場合もあります。ある種の耐食部品をステンレスから直接旋削で作れば、めっきや塗装をする必要がなくなり、省かれた工程と環境処理コストは材料の差額よりも無視できないことがあります。
熱処理、表面処理、検査治具と不良率:隠れたコストの一覧
第三のカテゴリは後処理と検証です。熱処理は変形をもたらし、変形すれば取り代を残し、二次クランプを行い、さらには矯正が必要になります。陽極酸化、めっき、ブラスト、不動態化にはそれぞれ独自の前提条件と廃棄リスクがあります。シール面や嵌合面にRa 0.4以下の要求がある場合、しばしば精密研削やラッピング工程を別途手配し、専用の検査治具も用意する必要があります。測定具自体もコストです。さらに調整段階の不良品、初品検査、バッチ抜き取り検査を加えると、これらはしばしば材料費よりも高くなります。
したがって正しいやり方は材料単価を比較することではなく、「材料 + 工数 + 工具 + 後処理 + 検査 + 不良品」をまとめて1個あたりのコストとして計算し、それをバッチに応じて配分することです。バッチが小さいほど、固定費(プログラミング、クランプ、検査治具)の比率が高くなり、材料費はむしろ重点ではなくなります。バッチが大きいほど、材料と金型が徐々に支配的な項目になります。これが、材料単価だけで勘で見積もるのが信頼できない理由であり、見積もりは図面、材料状態、公差、表面要求をまとめて評価する必要があります。このステップを具体化する必要がある場合は、図面をそのままクラシック見積もり入口に入れて、見積もりを工程パスごとに分解させ、材料価格だけを提示させないようにできます。
陥りやすい落とし穴:グレードの混同、状態の無視、テクスチャと異方性
前のいくつかの層のふるい分けを正しく行っても、細部で失敗する可能性があります。部品の材料選定の本当の厄介さは、多くの場合、大きな方向性ではなく、図面を書くときに明確に書かれておらず、材料表を見るときに当然視しているところにあります。以下のようないくつかの誤判断は、試作や小バッチで最も頻繁に現れます。
6061と7075を同じ「アルミ」と見なす
両方のグレードはアルミニウム合金と呼ばれますが、性能は大きく異なります。業界でよくある状況は次のとおりです。6061-T6の降伏強度はおおよそ240〜280 MPaの範囲で、切削性、溶接性、耐食性のバランスが良く、ブラケット、外装、治具ベースに適しています。7075-T6の降伏強度はしばしば450〜500 MPa前後で、硬さと強度は一部の鋼に近いですが、切削時に工具摩耗が速く、切欠き感受性があり、溶接はほとんど推奨されず、陽極酸化後の色調も暗く灰色がかります。
結果は直接的です。6061で高い曲げモーメントを受ける片持ち部品を作ると、剛性が不足し、繰り返し変形する可能性があります。7075で溶接が必要なフレームや安価な陽極酸化が必要なパネルを作ると、コストと工程の両方で行き詰まります。確認作業は簡単です。図面に「アルミ」と書かず、「6061-T6」または「7075-T6」と書き、代替グレードを許可するかどうかを明記します。上記の数値は判断の目安としての参考にすぎず、最終的にはサプライヤーの品質保証書と図面に基づきます。
熱処理状態を無視する:同じグレードでも、T6と焼なましは別の材料
「6061」という三文字だけでは情報量が足りません。6061-O(焼なまし)は軟らかく、曲げやすく、強度は低いです。6061-T6は硬く、強度は高いですが、曲げ半径を大きくしないと外面に割れが生じやすくなります。ステンレスも同様で、304の冷間圧延状態と焼なまし状態では、曲げのスプリングバックや加工硬化の傾向に明らかな違いがあります。チタン合金や一部の鋼種の供給状態(焼ならし、調質、溶体化)も同様に、その後の直接精密加工が可能かどうかを直接左右します。
ここで最も見落とされやすいのは後工程が状態を変えるという点です。溶接は熱影響部を軟化させ、機械加工で導入された残留応力は削り取り後に解放されて反りを引き起こします。そのため図面や工程表には、材種だけでなく、供給状態、溶接後熱処理の可否、そして仕上げ加工前の応力除去の段取りも明記する必要があります。材種だけ書いて状態を書かなければ、リスクを現場に丸投げしているのと同じです。
圧延方向と繊維方向による異方性を忘れる
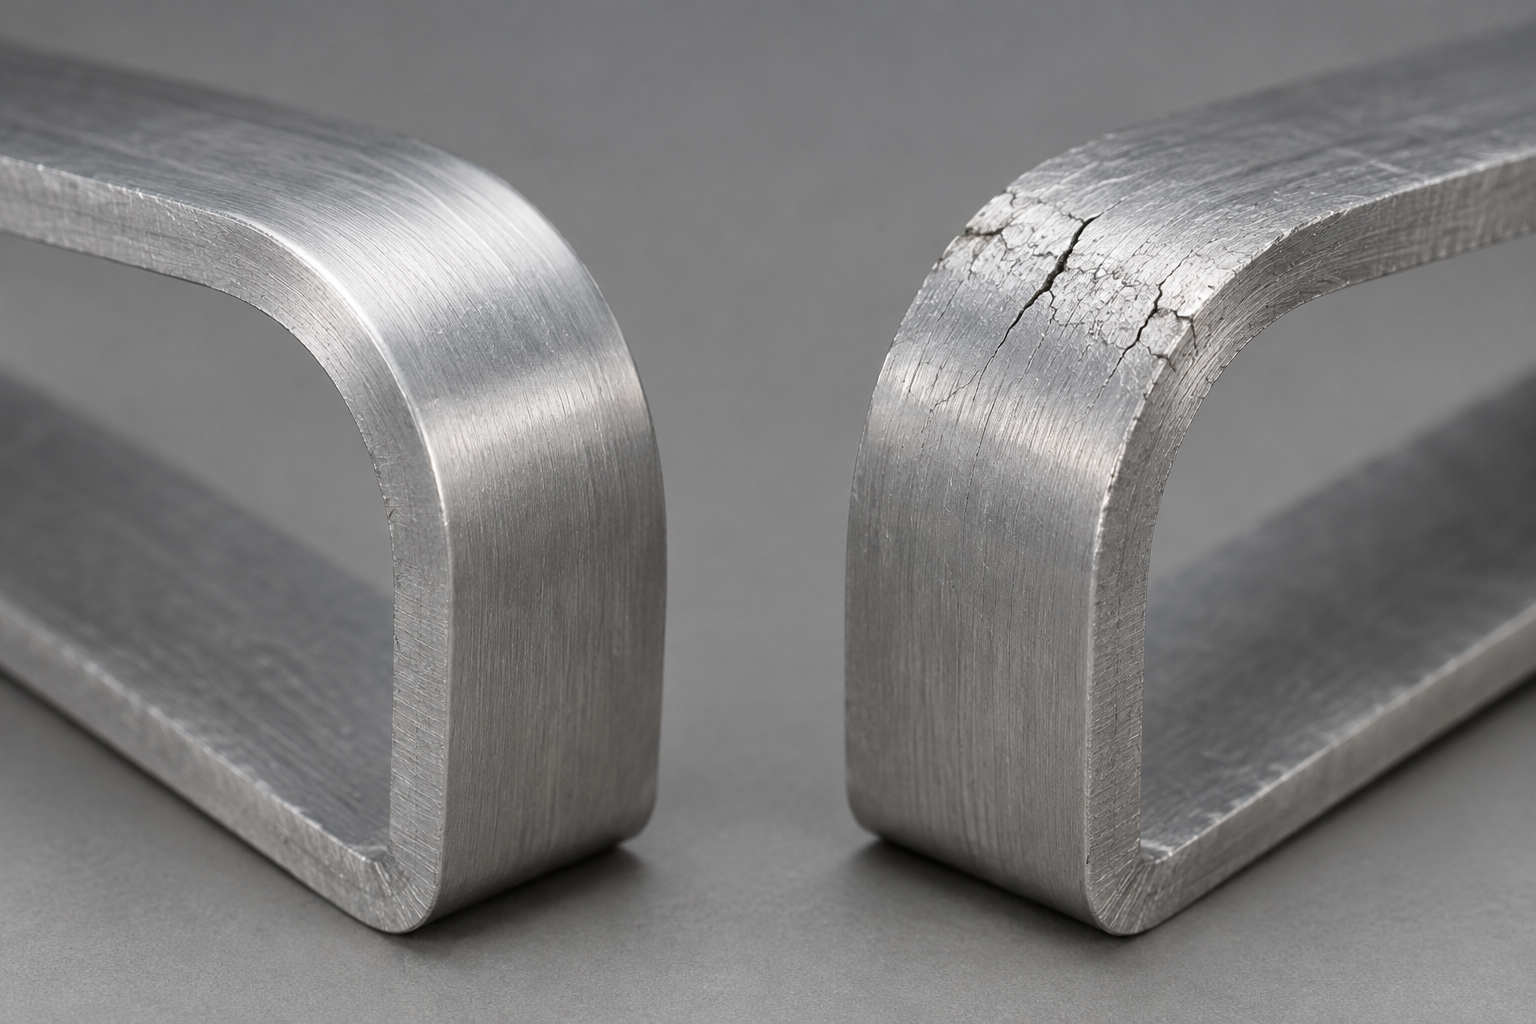
板材や棒材は圧延・押出し後に結晶粒が流動方向に沿って伸びるため、機械的性質に方向性が生じます。板金の曲げ線が圧延方向に平行だと、外面の割れ確率は圧延方向に垂直な場合より明らかに高くなります。曲げ部品を設計する際は、条件が許せば曲げ線を板材の繊維方向にできるだけ垂直にし、あるいは曲げ半径を適切に大きくします。
積層造形の異方性はさらに顕著です。FDMや一部の金属プリント品では、層間方向の強度や伸びは層内方向より通常低く、受力方向がちょうど層間に当たる場合は安全率を再計算する必要があります。プラスチックでは、ガラス繊維強化品の繊維配向はゲート位置と流動経路に従い、長繊維は流動方向に沿った強化効果が顕著である一方、垂直方向でははるかに劣ります。確認アクション:図面や工程のやり取りでテクスチャ方向、曲げ方向、主受力方向を明記し、現場に推測させないこと。
プラスチックの吸水、ガルバニック腐食、温度軟化という三つの事柄
ナイロン(PA)は吸水すると寸法が膨張し、剛性が低下します。精密嵌合部品では、吸水率の低い材料(POM、PBTなど)を選ぶか、図面に使用環境の湿度条件と許容公差帯を明記する必要があります。ガルバニック腐食は、電位差の大きい二つの金属が直接接触し、さらに電解液に触れたときに発生します。アルミと鋼、ステンレスと炭素鋼ボルトの組み合わせには注意が必要です。必要なら絶縁ワッシャー、コーティング、または電位が近い材料を選んでこの対を隔離します。
温度がプラスチックに与える影響はしばしば過小評価されます。常温では十分に剛いABSやPCも、60~80℃になると明らかに軟化し始め、クリープが加速します。プラスチック部品を選ぶ際は、最高使用温度を要求リストに書き込み、そのうえで材料の熱変形温度を確認する方が、常温データだけを見るよりはるかに信頼できます。これらの落とし穴に共通するのは「材料自体は間違っていない、組み合わせと使用条件が明確に書かれていない」という点です。
そのまま辿れる選定順序:要求から材種、そして検証まで
これまでの層をまとめると、部品の材料選定は実は決まった順序で一通り進められます。順序が正しければ、経験が不足していても項目漏れが起きにくく、順序が乱れると材料表をあてもなくめくるだけになりがちです。以下の七つのステップには、それぞれ明確な成果物があり、一つ終えてから次へ進みます。
- 使用条件を列挙——荷重の種類と大きさ、温度範囲、媒体、寿命要求、組立関係。成果物:1ページの要求リスト。
- 破壊モードを定める——最も起こりやすい壊れ方:破断、疲労、摩耗貫通、腐食、変形、クリープ。成果物:優先度順に並べた破壊リスト。
- 性能のしきい値を設定——破壊モードを照会可能な指標に翻訳する:引張強さ、疲労限、硬さ、耐食等級。成果物:数値下限付きの指標表。
- 形状と公差で絞り込む——薄肉、深いキャビティ、シール面、細目ねじといった特徴は、それだけで多くの材料を除外します。成果物:候補材料が十数種から三~五種に絞られる。
- 数量に応じて工法を選ぶ——単品はCNCか3Dプリント、数十から数百個は手板複製型を検討、一万個を超えて初めて射出成形が話題になる。成果物:工法方案と対応する材料ファミリー。
- コストを比較——素材利用率、加工工数、工具消耗、後処理と検査を計算し、材料単価を比べるのではない。成果物:実行可能な二~三方案の比較。
- 小サンプルで検証——試作品を作り、重要寸法と機能を測定し、必要なら塩水噴霧試験や疲労試験を行う。成果物:検証計画とリリース結論。
この七つのステップのうち、第四と第五が最も繰り返しやすいです。形状が厳しすぎれば工法を一段前に戻す必要があり、数量が急に倍になれば材料もアルミニウム合金から、より安価だが金型が必要なプラスチックに変わるかもしれません。後戻りは許されますが、後戻りのたびに破壊モードを再確認し、ある層がこっそり飛ばされないようにしましょう。
各ステップで残すべき検証可能な記録
選定順序の価値は、半分はプロセスそのものに、半分は残される記録にあります。要求リストは顧客や使用シーンまで遡れる必要があります。指標表には試験基準やデータソースを明記します。工芸方案には主要な制約(例えば最小肉厚、抜き勾配の要件)を記載します。検証計画には何を測定し、どの測定具を使い、判定基準は何かを明記します。これらの記録は、後の改版やサプライヤー変更の際に、口頭の経験よりはるかに信頼できます。
よくある質問:部品の材料選定に関する頻出の追问
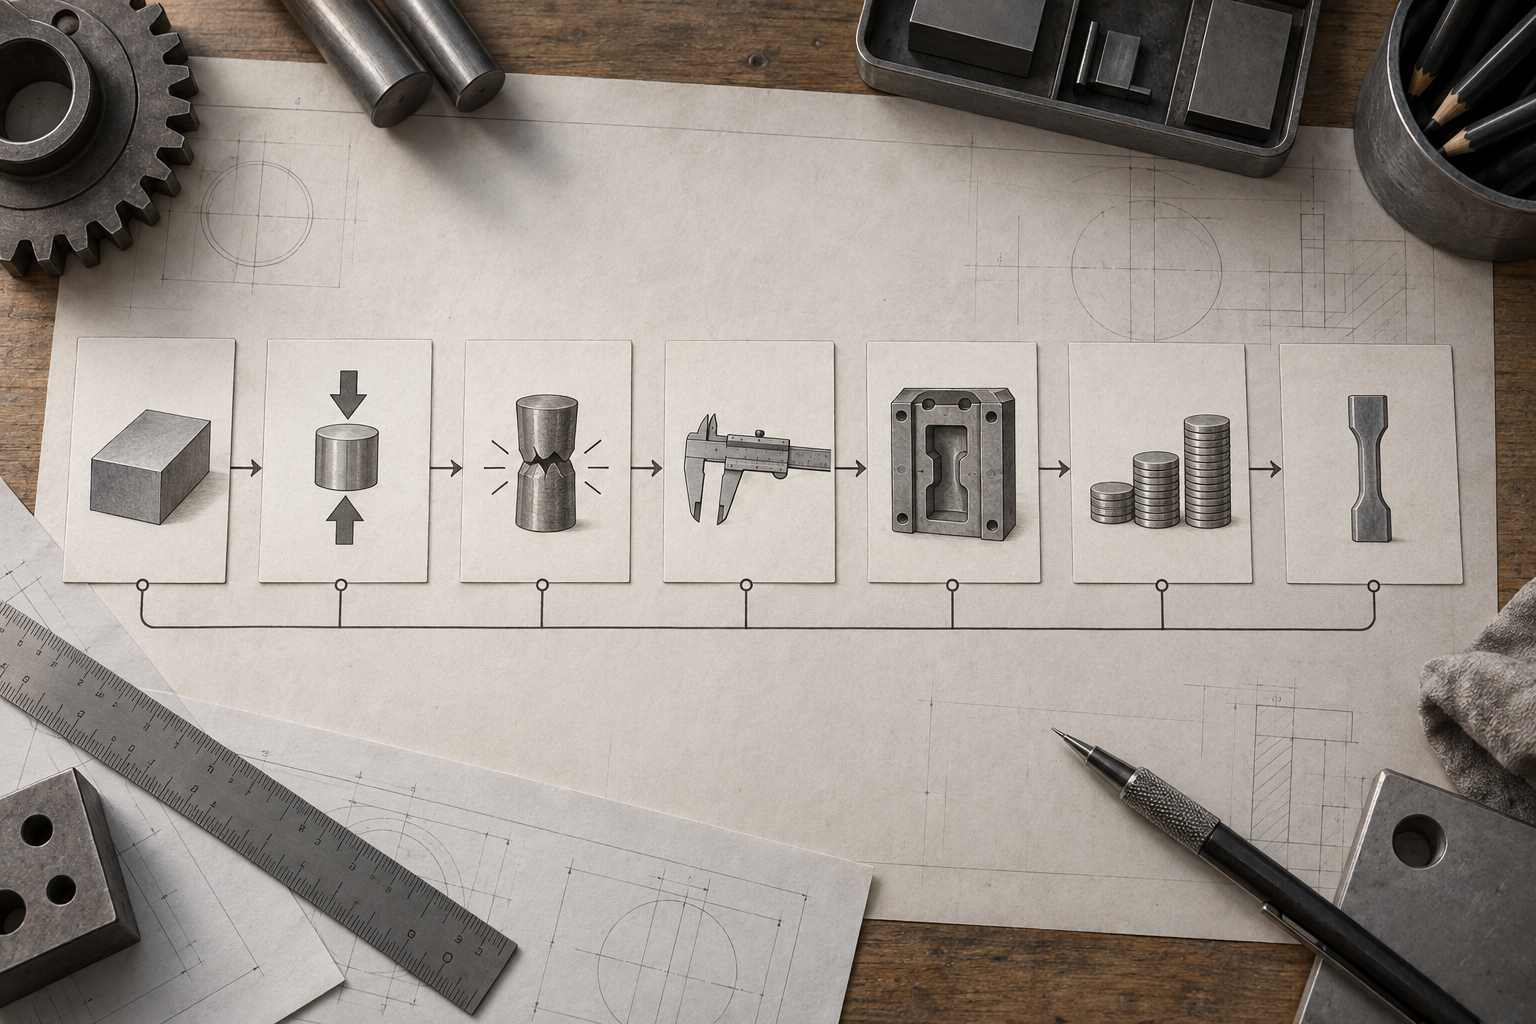
前のいくつかの節では、「部品の材料をどう選ぶか」を故障モード、幾何公差、工芸バッチ、コストと検証のいくつかの層に分解しました。ここでは、最もよく聞かれ、かつ一言で誤って答えやすい追问をいくつか選び、境界を一つずつ明確にします。
アルミニウム合金とステンレス鋼は、どう素早く二択にしますか?
まず二つの問題を見ます:重量と耐食性のどちらがより重要か。軽量化、熱伝導、陽極酸化による着色が必要ならアルミニウム合金寄り。耐食性、耐摩耗性、構造剛性が必要ならステンレス鋼寄り。アルミニウム合金の密度は鋼の約3分の1ですが、弾性率も低く、同じ断面ではより「柔らかい」ため、長い片持ちや高剛性構造では断面を厚くする必要があります。ステンレス鋼は加工硬化の傾向が顕著で、切削性は通常アルミニウム合金より劣り、工数と工具消耗が高くなります。業界でよくあるやり方は:非腐食環境で軽量化主体のブラケット類には6061系アルミニウム合金を使用し、水蒸気や薬品に触れる部品や耐摩耗の嵌合面が必要な部品には304/316系ステンレス鋼を使用する。最終的には図面の使用条件で確認します。
プラスチック部品は金属部品を代替できますか?
代替できる場面は通常:荷重が高くない、温度が高くない、導電・熱伝導が不要、寸法安定性への要求が厳しくない場合です。プラスチックの利点は自己潤滑性、耐薬品性、複雑構造の射出成形が可能、単品コストが低いことです。しかしプラスチックの弾性率は金属より1~2桁低く、クリープ、吸水、熱膨張がより顕著で、長期の荷重で徐々に変形します。ガラス繊維強化は剛性と強度を高められますが、異方性が顕著で、収縮や反りも制御しにくくなります。判断方法は非常に直接的です:金属部品の実際の荷重、使用温度、寿命要求を列挙し、その温度でのプラスチックの許容応力とクリープデータと照合します。判断に迷う場合は試作検証を行います。
荷重データがない場合、どうやって材料選定を始めますか?
データがないからといって選べないわけではありませんが、まず最小限の入力を補う必要があります:部品がどこに取り付けられるか、引張か圧縮か曲げか、衝撃があるか、相対運動による摩耗があるか、使用温度と媒体は何か。たとえ「手で締めるボルトの力」「人が乗る重量」といった程度の記述でも、完全に空白よりはましです。出発点としては「最悪ケース」で荷重を見積もり、安全係数を掛け、候補材料を選んだ後に試作品の試し付けや簡単な負荷試験を行います。注意すべきは:推定は初期スクリーニングにのみ使え、設計検証の代替にはならないことです。正式な図面には荷重条件を明記し、選材に根拠を持たせるべきです。
小ロットと大ロットで、材料選定の違いはどこにありますか?
違いは主に工芸制約とコスト構造にあります。単品から数十個では、CNCと3Dプリントはほぼ任意の牌号を使え、材料選択の自由度は高いですが、高い単品工数を受け入れる必要があります。数十から数百個では、真空注型(手板複製)でABS類似、PP類似などの樹脂を素早く複製でき、外観や組立検証に適しますが、力学性能は通常射出成形品より低くなります。数万個になって初めて射出成形やダイカストが話題になり、この時材料は金型に従わなければなりません:抜き勾配が必要、収縮を制御、過厚の肉厚を避ける必要があり、材料牌号はしばしば収縮率と流動性によって逆に選別されます。したがって同じ部品でもバッチが異なれば、最適な材料は同じとは限りません。
図面に材料を「鋼」や「アルミ」とだけ書くのは、十分ですか?
不十分であり、最もよくある手戻りの原因の一つです。少なくとも牌号と状態まで書く必要があります。例えば6061-T6、304、45鋼調質など。状態は強度、硬度、切削性に直接影響します:6061の焼なまし状態とT6状態では性能が大きく異なり、同じ牌号でも熱処理が異なれば加工の挙動も変わります。方向性の要求がある場合は、圧延方向や繊維方向も注記します。表面要求がある場合は、粗さと処理方法を明記します。材料情報が不完全な場合、加工側は通常のデフォルト値で作るしかなく、出来上がった部品は取り付いても設計意図を満たさない可能性があります。牌号、状態、熱処理、表面処理を補完することが、材料選定を図面に落とし込む最後のステップです。
Key takeaways
- 材料選定の順序は「まず破壊モードを決め、次に性能のしきい値を決め、最後に工程とコストで候補を淘汰する」である。逆にやると、試作や量産段階で手戻りが発生しやすい。
- 強度、硬さ、耐食性、耐摩耗性といった指標は、必ず具体的な使用条件(荷重の種類、温度、媒体、寿命)に結び付ける必要がある。使用条件から切り離して「材料が良いか悪いか」を語っても意味はない。
- 公差、表面粗さ、肉厚、構造的特徴は、強度よりも早く材料を決定づけることが多い。柔らかすぎて掴めない、硬すぎて工具を消耗する、脆すぎて欠けやすい、といった理由はよくある淘汰要因である。
- ロットが工程を決め、工程が逆に材料の範囲を固定する。単品ならCNC、数十個なら真空注型、数万個になって初めて射出成形やダイカストが話題になり、材料リストもそれに応じて広がったり狭まったりする。
- どの牌号でも、図面に戻って状態(焼なまし/調質/焼入れ)、繊維方向、熱処理と表面処理の要求を確認し、その後でサプライヤーに実物で検証させる必要がある。



