一枚の図面が引き起こした論争:この部品は結局5軸に載せるべきか
先週、アルミ合金ブラケットの図面をレビューした。外形180×140×90 mm、6面のうち5面を加工、正面に2つのφ8H7位置決め穴、側面に1つのφ10H7ピン穴、底面にIT7級のガイド溝が1本。図面には各穴のA/B/C基準に対する位置度φ0.05しか記載がなく、加工方案は書かれていなかった。工程会議で二派の意見が対立して止まった——
- 3軸派:4回の段取りで加工できる。反転はアングルと位置決めピンで行い、単価は安い。しかし反転のたびに基準を取り直すため、面間位置度は治具で保証するしかなく、ロットが増えると治具の摩耗でばらつく。
- 5軸派:一度の段取りで5面を仕上げ、基準チェーンが変わらず、位置度は安定する。しかし設備の時間単価が高く、単品見積もりはすぐに上がるので、営業はまず顔をしかめる。
この種の論争はほぼ毎週起きるが、実は「高いか安いかという感覚」に頼らず判定できる答えがある。判断の主線は4つだけ:段取り回数、工具のアクセス性、幾何公差の種類、ロット。4つのうち1つでも線を踏めば、5軸は「贅沢」から「必須」に変わる。4つとも踏まなければ、5軸に載せるのは顧客に余計な金を使わせるだけである。
以下、この4つを順に分解し、それぞれに判断基準と反例を示す。まず前提を一つ覚えておこう。5軸は「より正確な工作機械」ではなく、「基準を切り替える回数がより少ない工作機械」である。精度は基準が失われないことから来るのであって、軸数の多さから来るのではない——ここを間違えると、以降の各項目をすべて逆に判断してしまう。
判断基準1:段取り回数と基準チェーン、5軸の真の価値はここにある
3軸で多面体を加工する場合、面を変えるたびに再芯出しと再クランプが必要になる。段取りのたびに、新しい位置決め誤差とクランプ変形が一組入り込む。4面を加工すると、基準チェーンはA面からB面、さらにC面へと伝わり、最後にC面のA面に対する位置度を測ると誤差は累積している。現場でよくあるのは、単面の寸法はすべて合格なのに、組立時に穴位置が合わないという状況である。
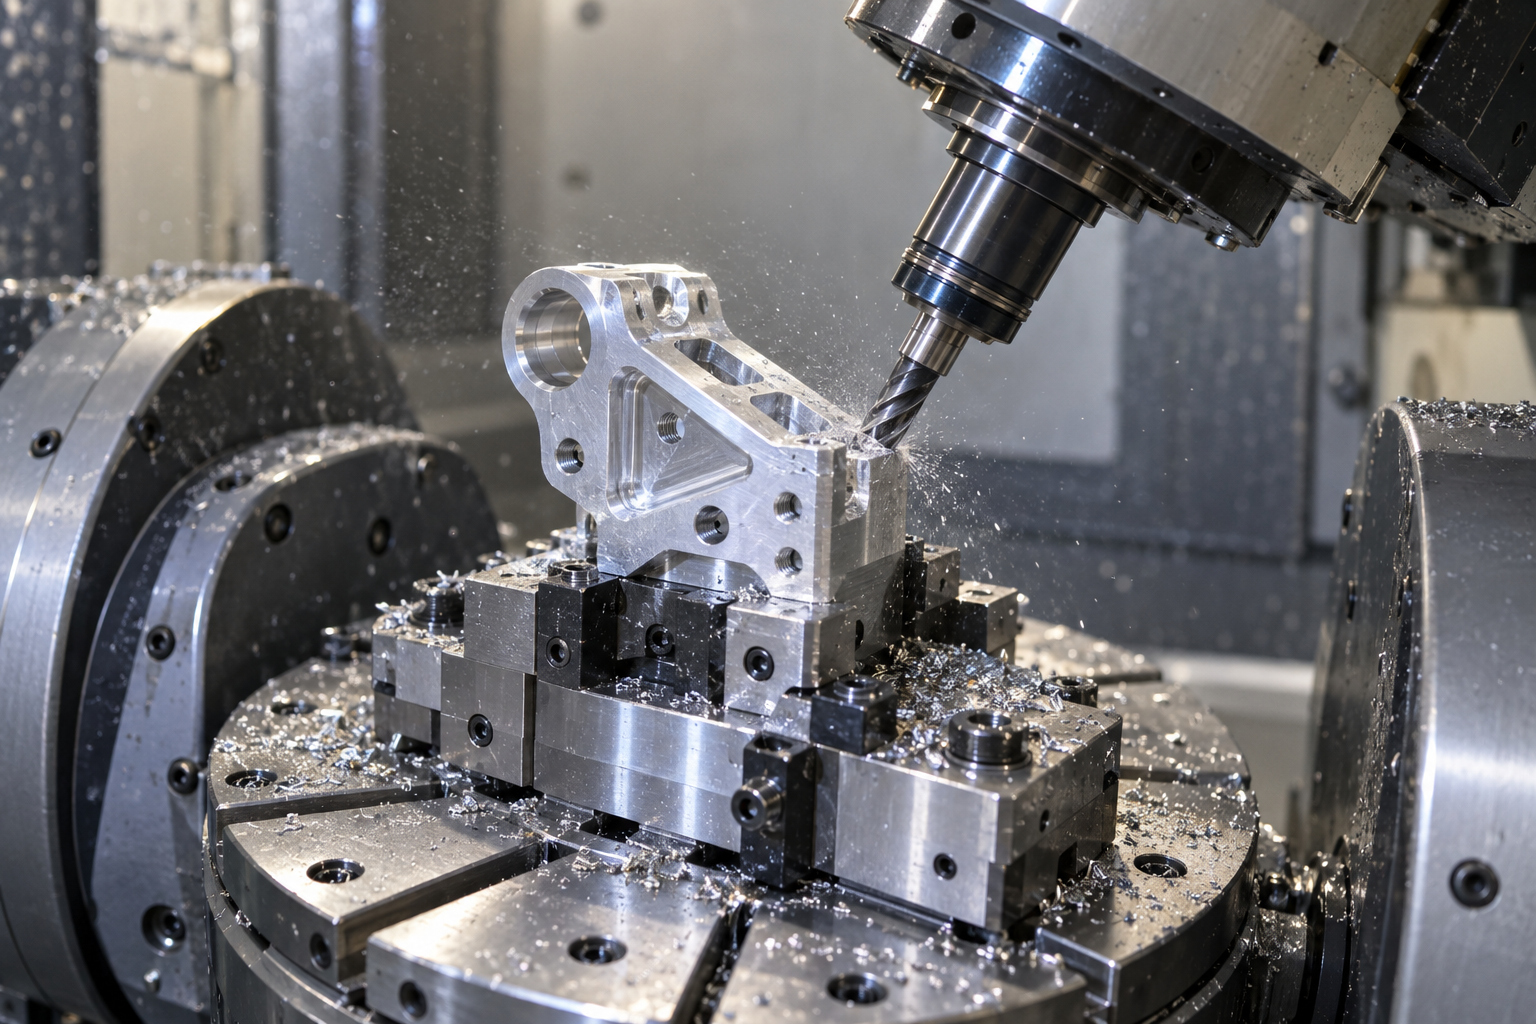
5軸の価値は「複雑な曲面を加工できる」ことではなく、一度の段取りで多面の形状を完成させることにある。ワークは動かず、主軸の首振りや回転テーブルが工具を姿勢変化させ、すべての面が同じ基準を共有する。位置度、直角度、同軸度といった面間関係は、治具の反転で保証するのではなく、工作機械の幾何精度から直接出てくる。
段取り回数を公差損失にどう換算するか
| 比較項目 | 3軸+複数段取り | 5軸一度の段取り |
|---|---|---|
| 段取り回数(4面体) | 4回、各面で芯出し | 1回、ワーク固定 |
| 基準チェーン | A→B→C→Dと逐次伝達、誤差が累積 | 単一基準、伝達なし |
| 面間位置度の典型的な挙動 | 治具の位置決めピン隙間、クランプ変形の影響を受け、ロット変動が大きい | 工作機械の回転精度に依存し、再現性がより安定 |
| 直角度/角度面 | アングルや角度治具に依存し、角度誤差の制御が難しい | 首振りで直接成形し、角度は工作機械が保証 |
| 初品の調整時間 | 各面ごとに試し削り、芯出しが必要で長時間 | 一度のツールセットで、プログラム内で姿勢を変更 |
すべての多面部品が5軸に載せる価値があるわけではない。判断基準は:面間関係が厳しく(位置度、直角度、同軸度に明確な要求がある)、かつ加工が必要な面数が3以上。2面だけなら、3軸で一度反転し、治具をしっかり作れば、多くの場合より安い。面数が多くても面間に公差要求がない場合——たとえば外形輪郭だけで、それぞれ独立している場合——3軸で別々に加工しても合格する。
もう一つ見落とされがちな点:基準面自体を加工する必要があるか。設計基準が鋳肌面なら、5軸の一度の段取りでも救えない——鋳肌の偏差がすべての面に直接持ち込まれる。この場合はまず基準面を加工し、それから一度の段取りを検討する。図面に穴位置公差しかなく、基準面の指示がなければ、見積もり前にエンジニアに確認すること。基準面は鋳造面か、それとも加工済み面か。
判断基準2:工具のアクセス性——届かない特徴は、治具では救えない
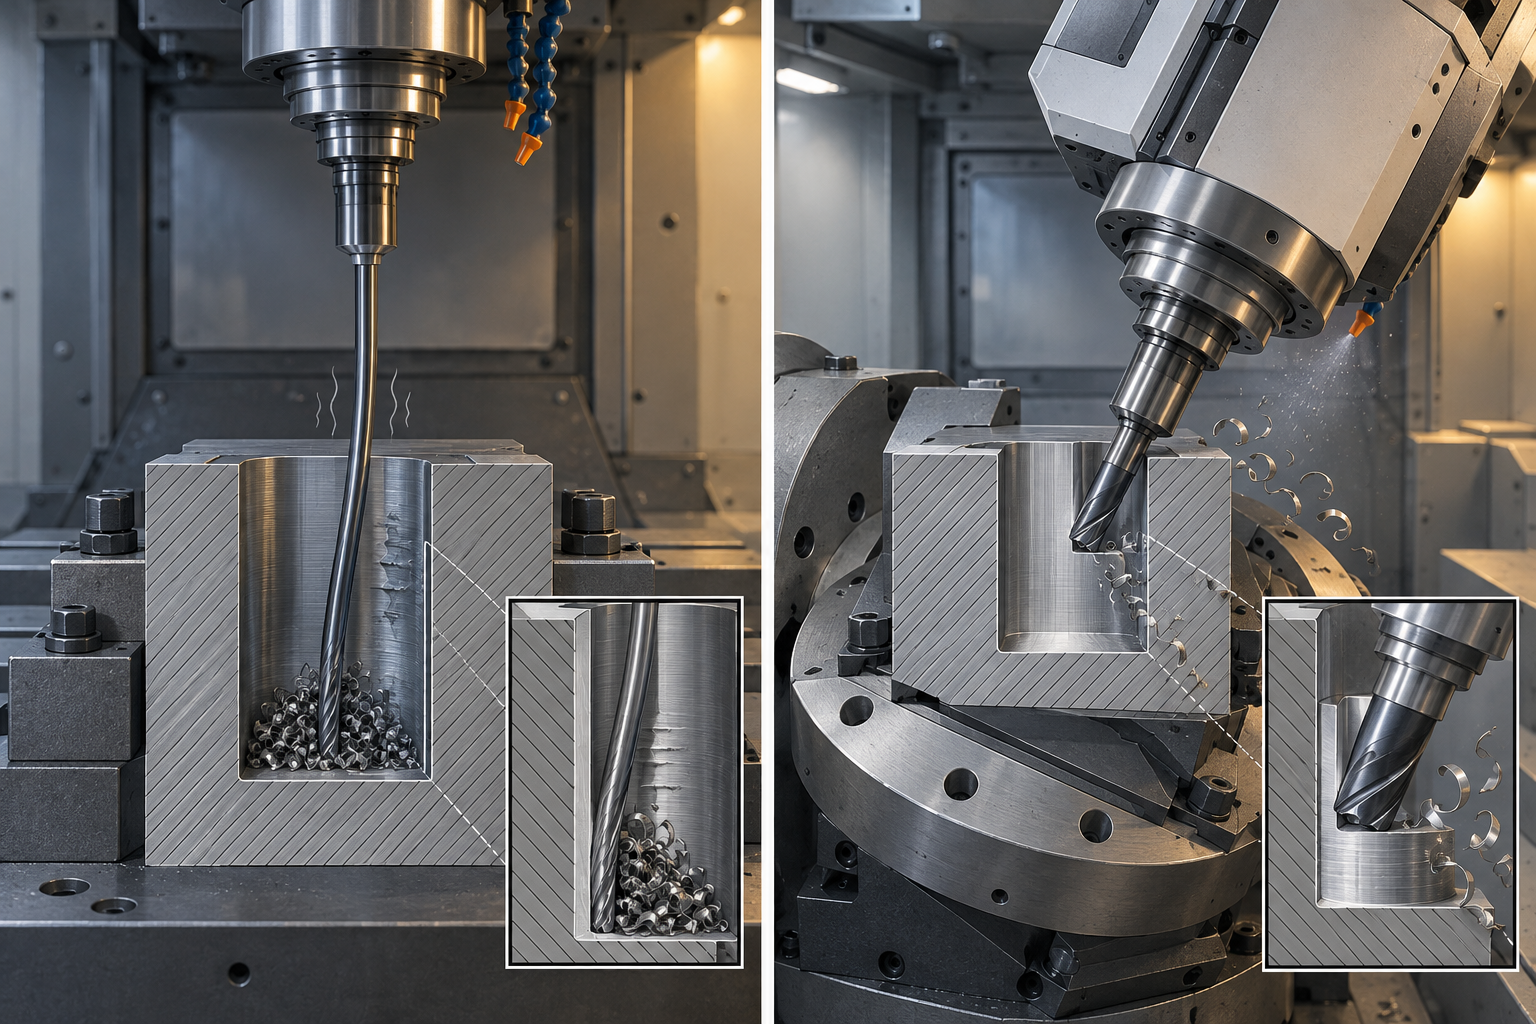
クランプ回数は基準誤差の累積量を決め、アクセス性は工具が剛性のある姿勢でその面を切削できるかどうかを決める。この二つはしばしば混同される。角度治具をもう一つ作れば深いポケットの側壁加工を解決できると考える人もいるが、結果として工具を80 mm突出させて深さ60 mmの側方溝をフライス加工し、たわみ量が公差より大きくなる。治具は部品の姿勢を変えられるが、工具自体の剛性は変えられない。
三つの典型的なアクセス性ギャップ
第一は深いポケットの側壁:ポケット深さと工具直径の比が4:1を超えると、三軸では長い工具か小径工具しか使えず、前者はたわみ、後者は折損しやすく、表面粗さはしばしばRa1.6からRa3.2以上に落ちる。第二は側方穴とアンダーカット:穴軸が主軸と90°または負の角度をなす場合、三軸ではアングルヘッド(剛性が低く回転数が制限される)を使うか、反転して二度クランプするしかない。第三は複合角度面:一つの面に同時にピッチ角とヨー角がある場合、三軸では専用の角度治具が必要で、各角度面ごとに個別に芯出ししなければならない。
五軸の価値は、揺動ヘッドまたは回転テーブルが部品を回して工具軸を常に特徴の法線に近づけられることにある。工具は短く、太くでき、切削力は軸方向に伝わり、側方に工具を曲げるのではなくなる。同じ側方溝でも、三軸はØ6の長い工具を70 mm突出させ、五軸はØ10の標準工具を30 mm突出させる。びびり傾向と表面品質は桁違いである。これは精度の約束ではなく、剛性のある姿勢がもたらす安定性の差である。
アクセス性セルフチェックリスト
- ポケット深さ/最小工具直径 > 4、かつ側壁に粗さまたは直角度の要求がある——三軸はリスクが高い。
- 主軸との角度が30°~150°の穴または面が存在し、その数が2以上——アングルヘッドの方向転換が繰り返され、効率と剛性の両方を失う。
- アンダーカット、T型溝、内球面など、三軸の軸方向では届かない特徴がある。
- 特徴がある面の法線と部品の主基準面との角度が45°を超え、かつその面に位置度要求がある。
- 単品の工具突出長がシャンク直径の5倍を超えてもなおRa1.6以内を保証する必要がある——まず三軸方案を疑う。
逆に、すべての重要特徴が一方向からアクセス可能である場合、または側方特徴が単なる通し穴で位置度や粗さの要求がない場合、三軸と簡単な治具で十分である。「複雑に見える」からといって五軸を導入しないこと——五軸の回転テーブルクランプ自体が剛性の一部を食い、薄肉部品は回転テーブル上でかえって変形しやすい。
実際の見積もりでは、「どの面が届かないか、何回クランプが必要か、側方穴に位置度があるか」を見積説明に書き込むことが、3D図を一枚だけ渡すよりはるかに役立つ。アクセス性の判断は、三軸、五軸、または旋削・フライス複合のどれを使うかを直接決め、治具コストを見積に含めるかどうかも決める。
判断基準3:幾何公差と表面要求、五軸でも無駄になる場合
図面を審査するときによく見る注記:フランジ盤、端面振れ0.02、外径φ80 h6、内穴真円度0.008、表面Ra0.8。エンジニアは「五軸で1回クランプすれば安定する」と言う——この判断は半分しか正しくない。五軸が解決するのは基準統一による面間関係であり、すべての公差ではない。
五軸が助けられるもの:位置度、輪郭度、複合角度
位置度、輪郭度、直角度、同軸度といった基準に関連する幾何公差は、本質的に「特徴同士がどう合うか」である。三軸で複数回クランプすると、毎回の再芯出しが基準変換誤差を導入し、0.03~0.05に累積することはよくある。五軸は1回クランプで基準チェーンを最短に圧縮し、この部分の誤差を大幅に狭められる。複合角度を持つ斜面や円錐面の輪郭は、三軸ではボールエンドミルによる点フライスで工具痕が残るか、アングルヘッドで分割して近似するしかなく、輪郭度を0.02以内に収めるのは難しい。
五軸が助けられないもの:寸法公差、真円度、表面粗さ
別の種類の公差に移ると、五軸の優位性はほぼ消える:
| 公差タイプ | 主な決定要因 | 五軸が直接恩恵を受けるか |
|---|---|---|
| 寸法公差(例:φ80 h6) | 工作機械の位置決め精度、工具摩耗、熱変形 | いいえ、三軸でも同様に可能 |
| 真円度/円筒度 | 主軸の半径方向振れ、工具剛性、送り安定性 | いいえ、むしろ回転テーブルの揺動の幾何誤差が入り込む可能性がある |
| 表面粗さ Ra | 工具刃先、切削パラメータ、びびり | 間接的、揺動ヘッドの姿勢が良ければたわみを減らせるが、パラメータが悪ければ同様に悪化する |
| 端面振れ/平行度 | クランプ面の密着、基準統一 | はい、1回クランプで直接恩恵を受ける |
| 位置度/輪郭度 | 基準チェーン長さ、アクセス性 | はい、中核的な受益項目です |
ですから「真円度0.008、Ra0.8」といった要求を見ても、すぐに5軸のおかげだと考えないでください。それはむしろ工作機械自体の幾何精度、主軸の状態、仕上げ加工パラメータに依存します。逆に、図面に寸法公差が並んでいるだけで、面間の幾何公差要求がなければ、5軸にしてもコストに見合う効果は得られません。
反例:5軸のほうがかえって悪くなる場合
薄肉部品で、肉厚1.5mm、両側面の平行度0.02が要求されているとします。5軸の回転テーブルでクランプする際、クランプ力の方向が薄肉に垂直であれば、テーブル回転中の遠心力とクランプ変形が重なり、3軸で平置き加工するよりも薄肉が逃げやすくなります。このような部品の正しい方法は、まずクランプとサポートを最適化することであり、5軸のほうが良いと決めつけることではありません。同様に、極めて高い真円度が必要な回転体では、旋削の対称な受力のほうが5軸フライスより安定しており、5軸で旋削を代替することはできません。
量産とコスト:5軸が割に合う生産量の範囲
5軸工作機械の時間単価は通常3軸より高く、業界でよくある判断は次のとおりです。単品または小ロットで、構造が複雑、面間関係が厳しい部品では、5軸の1回クランプで節約できる治具と手直しの時間がコスト差を吸収できます。しかし生産量が増えると、この計算は逆転します。判断の分岐点は「5軸が良いか悪いか」ではなく、1個あたりに配賦されるクランプと治具のコストにあります。次の表で生産量の範囲ごとに分解して見ます。
| 生産量範囲 | 5軸加工 | 3軸+治具 | 旋削・フライス複合 | 専用機/組合せ工作機械 |
|---|---|---|---|---|
| 単品/1~50個 | クランプ回数が少なく、治具投入も低く、単品の総合コストはしばしばより低い。面数が多くアクセス性が悪い部品に適する | 複数セットの治具または複数回のクランプが必要で、治具の償却が高く、基準チェーンの誤差が累積する | 回転体が主体で、端面にフライス特徴がある部品に適する | 適用外。専用機の立ち上げコストを償却できない |
| 中ロット/50~2000個 | 単品の工数は依然高いが、治具の保守を省ける。面間公差が厳しければ、なお割に合う可能性がある | 治具を一度投入すれば単品コストは明らかに下がる。面間関係が厳しくない部品に適する | 回転体部品で最も効率的で、クランプを減らせる | 実現可能性が出てくるが、段取り替えの柔軟性を評価する必要がある |
| 大ロット/2000個以上 | 単品の時間単価の不利が拡大し、単純な部品は5軸から離れるべき | 治具の償却が非常に低くなり、形状が規則的で面数が少ない部品に適する | 回転体の大ロットで第一選択の一つ | 専用機の効率と単品コストが最適。形状が安定し長期間変更しない部品に適する |
どのような場合に5軸が中・大ロットでも割に合うか
部品に複数の空間角度面、深いポケットの側方特徴があり、面間の位置度要求が厳しい場合、3軸で治具を作っても、基準変換と複数回のクランプにより合格率が上がらないことがあります。このような場合、中ロットで5軸を使うほうが「3軸+複雑な治具+手直し」よりかえって安く済むことがあります。逆に、部品がいくつかの平面と貫通穴だけで、面間関係が緩いなら、大ロットでは3軸に専用治具または専用機を使うべきで、無理に5軸にすると単品コストを押し上げるだけです。
もう一つの変数は段取り替え頻度です。多品種小ロットで設計がまだ反復中の段階では、5軸の柔軟性の優位は明らかです。いったん図面が凍結され生産量が立ち上がれば、専用機や3軸治具ラインへの移行を再評価すべきです。この切り替え点に固定の数字はなく、通常は治具投入、手直し率、工作機械時間単価の実際の差を見る必要があり、見積もり段階で両ルートの単品コストを並べて計算することをお勧めします。
ある実例の流れ:3軸の手直しから5軸の一発成形へ
昨年、アルミニウム合金の多面体ブラケットの一群があり、6面すべてを加工し、面と面の間に位置度0.05の要求がありました。工程担当者が最初に組んだのは3軸に2セットのアングル治具を加えた、4回クランプでした。初品を三次元測定機で測ると、基準Aから基準Bへの位置度は0.08で公差外でした。手直しの際に部品を治具から外し、再度芯出ししてフライス加工すると、直すほどずれていきました。クランプのたびに前工程の基準誤差が積み重なるからです。
その後5軸に変更し、1回のクランプですべての面を加工しました。同じ部品で、位置度は0.03以内で安定しました。しかし5軸への変更には代償がありました。部品は薄肉フレーム構造で、回転テーブルのクランプ点が少なく、粗加工時に振動が顕著で、工具の突出しが4倍径のときに表面にびびりマークが出ました。最終的には補助サポートを追加し、1歯あたりの送りを下げ、粗加工と仕上げ加工を分けることで抑え込みました。切りくず排出も変わりました。5軸で角度を振ると切りくずがポケットの隅にたまりやすく、内部冷却とプログラム内の退刀・切りくず排出動作を追加しなければ、二次切削で加工済み面に傷が付きます。
この事例の結論は「5軸が必ず良い」ではなく、面間関係が厳しく、面数が多く、3軸のクランプ回数を減らせないときに、5軸の価値が成立するということです。部品が1面だけ位置度要求なら、3軸に治具1セットで十分で、5軸にするとコストを上げるだけです。5軸に変更した後に本当に注意すべきは3点です。クランプ剛性が十分か、切りくず排出経路が通っているか、工具長補正が正確か。この3つのどれか一つでも適切に処理されなければ、5軸でも不良品が出ます。
検査・見積・図面に明記すべき事項
5軸部品で最も失敗しやすいのは加工ではなく、図面の基準と検査方案が一致しないことです。3軸部品は通常、底面を主基準とし、検査も底面で芯出しします。5軸部品は一度の段取りで複数面を加工することが多く、設計基準はある側面や軸線である場合があります。図面が依然として3軸の習慣で基準を記入していると、検査時に段取り誤差を部品誤差に算入してしまいます。一般的な方法は、図面に第一基準、第二基準、第三基準を明確に記入し、検査状態(自由状態か段取り状態か)を注記することです。注記がない場合は、必ず設計に確認してください。
検査:三次元測定、スキャン、初品確認
5軸部品の面間位置度や輪郭度は、三次元測定機(CMM)で基準体系に従って点を取るのが最も直接的です。複雑な曲面やCADモデルとの比較が必要な場合は、3Dスキャンで全域偏差カラーマップを作る方が効率的です。初品確認は少なくとも、基準面の平面度、主要面間の位置度、輪郭度、そして工具到達性が最も悪い箇所の特徴をカバーすべきです。量産品は初品+抜き取り検査を推奨し、抜き取り頻度はロット数と公差幅に応じて決めます。検査報告書には基準の模式図を添付してください。そうでなければ再測定時に芯出し方法が異なり、データを比較できません。
見積に必要な段取り・到達性情報
5軸の見積差が大きいのは、通常、情報が不完全で工程方案が異なるためです。見積前に以下を提供することを推奨します:素材形状と余肉、段取り可能面(どの面を押さえられるか、どの面を必ず加工するか)、重要公差と検査要求、ロット数と納期ペース、材料牌号と熱処理状態。これらは専用工装が必要か、ヘッド/テーブルの連動が必要か、工具方案を直接左右します。情報が欠けていると、見積側は保守的な工程で見積もるしかなく、高くなりがち、または後で変更が生じます。
| 変数 | 見積への影響 | 図面/問い合わせ時に明記すべき事項 |
|---|---|---|
| 段取り回数 | 段取りが1回増えるごとに、工装と芯出し時間が増加 | 許容される段取り面、基準面 |
| 工具到達性 | 深いポケット/側面穴は専用工具やヘッド連動が必要で、プログラミングと加工時間が増加 | 特徴の深さ、穴径、アングルヘッドの可否 |
| 公差幅 | 位置度/輪郭度を厳しくすると、より多くの検査と補正が発生 | 重要公差項目と検査方法 |
| ロット数 | 小ロットは工装コストを分摊し単価が高い。中大量ロットはタクトを最適化可能 | 年間使用量またはバッチ数量 |
| 材料 | 難削材(チタン合金、耐熱合金など)は工具摩耗と時間が増加 | 牌号、状態、熱処理の要否 |
よくある質問(FAQ)
以下の質問は、図面レビューや問い合わせで最もよく聞かれるものです。回答はすべて「まず図面、次に段取り、最後にコスト」の順で示し、保証はしません。
5軸加工の部品は必ず3軸より精度が高いですか?
必ずしもそうではありません。5軸の優位性は「一度の段取りでの面間関係」、つまり位置度、直角度、複合角度の輪郭度など、基準チェーンで伝達される公差に集中しています。単一の寸法公差、真円度、表面粗さは、より多くが工作機械の剛性、工具、切削パラメータに依存し、5軸に変えても自動的に良くなるわけではありません。図面上で一方向の寸法チェーンしかない場合、3軸に良い工装を組めば同様に達成でき、しかも安価です。
小ロット、十数個で5軸は価値がありますか?
部品次第です。面数が3以上、面間関係が厳しい、または届かない側面特徴がある場合、5軸で節約できる工装と手直しは通常、工数の差額を上回り、十数個でも価値があります。逆に、単面の簡単な部品で公差が緩い場合、5軸は単品工数を引き上げるだけで利益はありません。判断順序は、まず段取り回数を数え、次に工装コストを計算し、最後に単価を比較します。
5軸は旋削を代替できますか?
回転体が主体で同軸度要求が高い部品は、旋削(または旋削・フライス複合)が依然として最適で、5軸フライスは円筒面での効率が低く、真円度も安定しにくいです。ただし「回転体+多面側面特徴」のような複合部品だけが、旋削・フライス複合や5軸一体成形を検討する価値があります。純粋な軸類部品に5軸を使うのは、ほとんど無駄な出費です。
同じく5軸でも、なぜ数社の見積差がこんなに大きいのですか?
一般的な変数は、段取り方案(専用軟爪/工装が必要か)、素材余肉と除去量、到達性の悪さによる工具長径比と減速、オンライン測定や三次元全数検査の要否、そして切りくず排出と冷却方法です。見積差が大きいのは、多くの場合、機械の時間単価の差ではなく、工程方案が揃っていないためです。問い合わせ時に段取り面、到達性、重要公差を明確に記入すれば、見積が比較可能になります。
どのような部品は5軸にすべきでないですか?
典型的には4種類あります:単面平板類、純回転体、大量の簡単な部品(専用機や射出成形にすべき)、そして公差が元々緩く3軸の一度の段取りで済む部品です。これらに5軸を使うと、余分に払うのはヘッド/テーブルの工数で、精度や工期は得られません。図面レビュー時にまずこの4種類を除外し、それから5軸を検討してください。
Key takeaways
- 判断基準1:多面加工で面間の位置度/直角度の要求が厳しい部品では、5軸で段取り回数を減らすことが工数削減より価値を持つことが多い。片面の平板部品に5軸を使うのは基本的に無駄である。
- 判断基準2:工具が届かず、長い突出しや専用アングルヘッドが必要な深いポケット、側面孔、アンダーカット形状は、3軸の治具で無理にこじつけるより5軸を優先検討する。
- 判断基準3:単品/小ロット、形状が複雑、モデル変更が頻繁な部品では、5軸の一度の段取りの利益が最大になる。大ロットの単純な回転体は旋削や専用機に戻すべきである。
- 見積もり前に、基準、段取り面、アクセス性、検査方法を図面や仕様書に書き込むこと。そうしないと5軸の価格優位は二次段取りと手直しに食われる。
- 5軸は段取り誤差を減らせるが、適切な公差指示の代わりにはならない。非機能面の公差を緩める方が、全体を厳しくするよりコストが下がる。



