CNC旋盤加工とCNC加工部品:まず「どちらが回転するか」を明確に
同じ3Dモデルを3社のサプライヤーに送ると、見積もりが数倍異なることがあります。問題は価格そのものではなく、加工タイプが明確にされていないことにある場合が多いです。相手は旋削で見積もり、あなたはフライス加工で比較すれば、数字が合わないのは当然です。CNC旋盤とCNC加工部品を語るには、まず認識の基点——どちらが回転するか——を確立する必要があります。
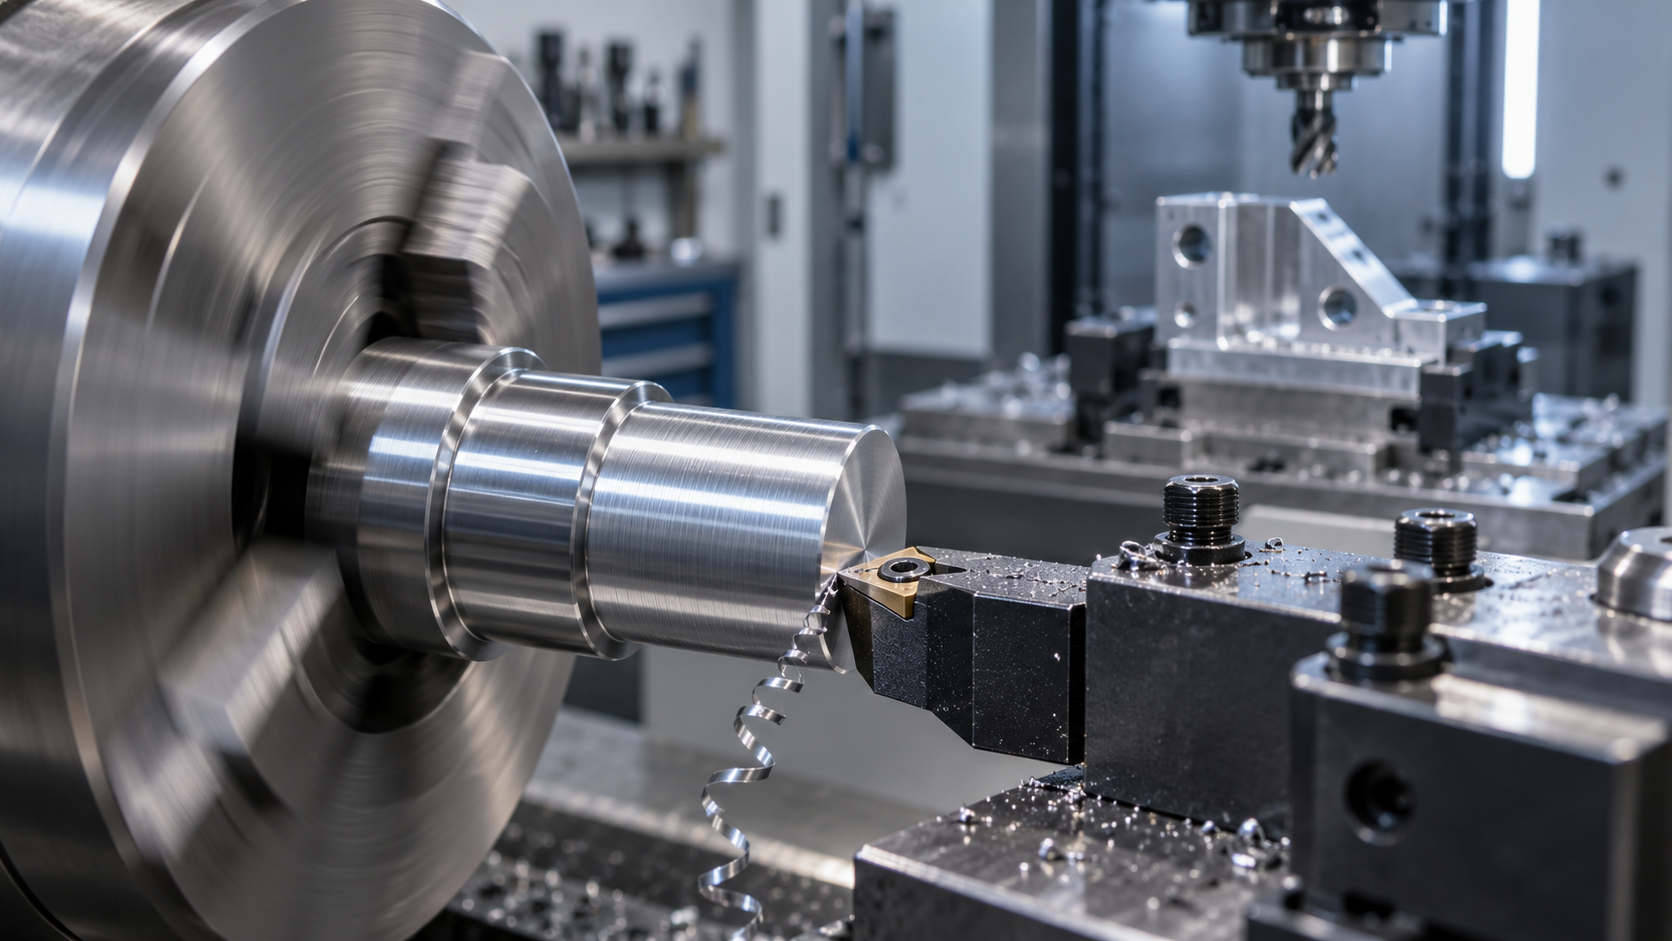
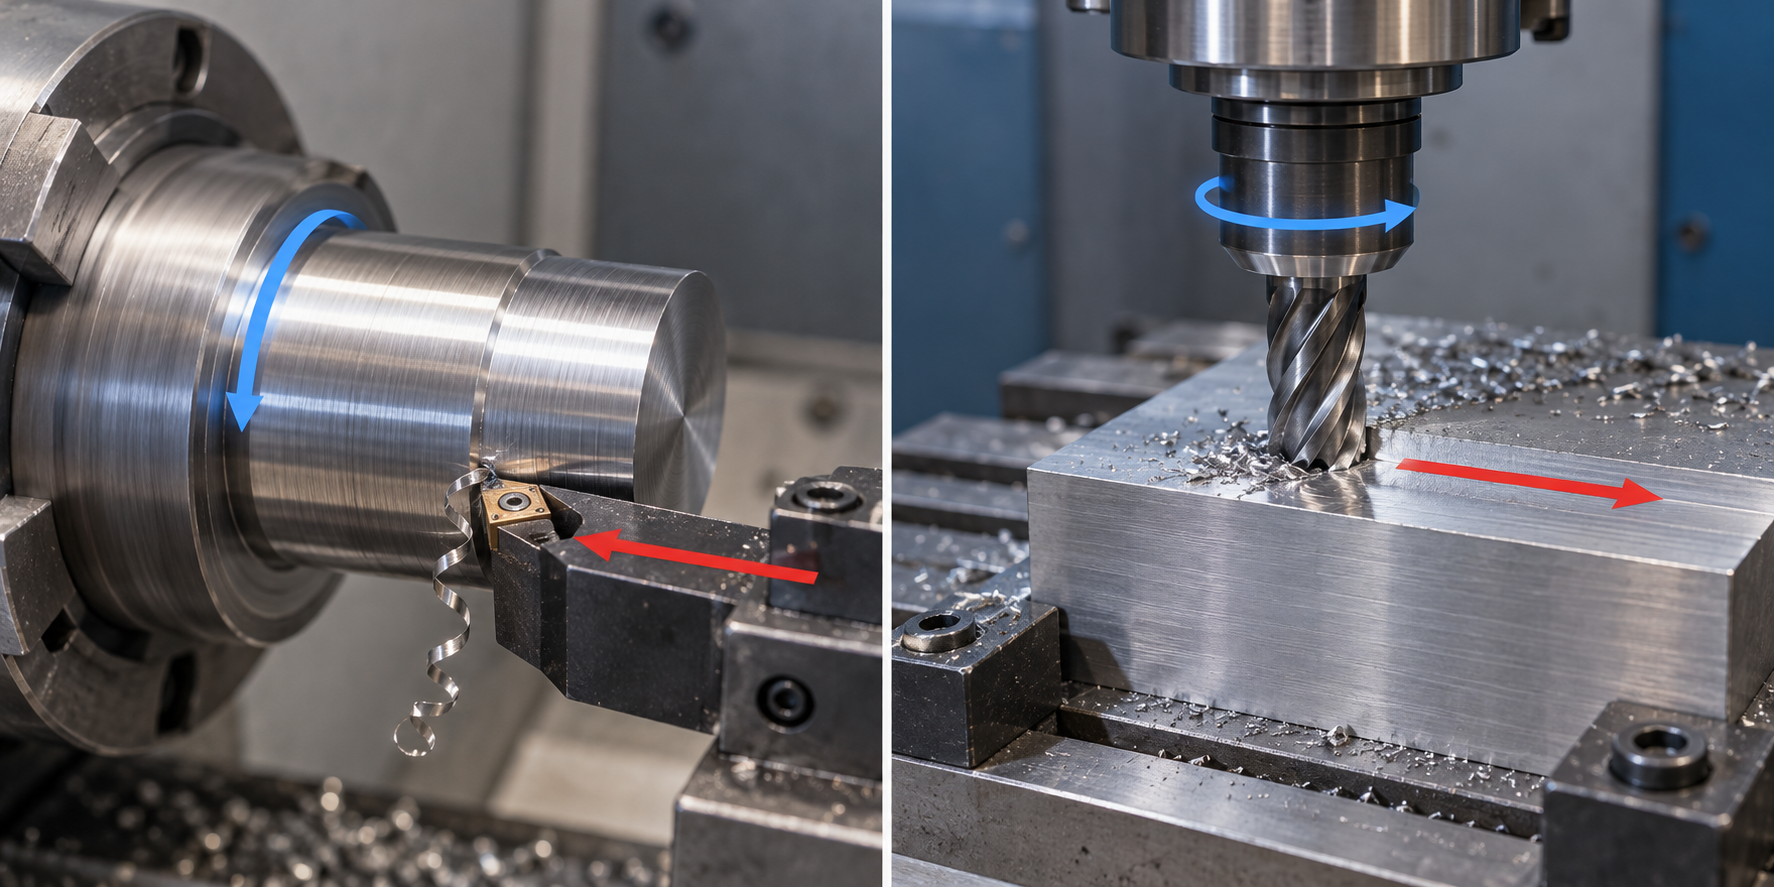
旋削:ワークが回転し、工具は相対的に静止します。フライス加工:ワークが静止し、回転するのは工具です。この一つの違いが、どのような幾何形状が作りやすく、どれが難しいかを直接決定します。CNC加工部品はより広いカテゴリーであり、CNC旋削部品はその中の具体的なタイプの一つで、主に円形・回転対称の部品を対象とします。範囲を整理してこそ、その後の選定が意味を持ちます。
加工マップ:旋削、フライス、穴あけ、中ぐり、放電、レーザーがそれぞれ何を担うか
定義を暗記する必要はなく、「どちらが回転し、どちらが送り出すか」でつなげれば十分です。旋削はワークの回転に頼り、回転体の輪郭に適しています。フライス加工は工具の回転に頼り、多軸連動で角柱面や複雑な曲面をカバーします。穴あけや中ぐりは通常、フライス加工や旋削の追加工程として孔系や内円を処理します。放電加工やレーザー切断は別の道を進み、放電や高エネルギー線で材料を除去し、従来の工具が届かない幾何形状や難削材によく使われますが、速度は通常の切削より遅いです。
このマップの使い方は、まず部品の主体が回転対称かどうかを見ることです。もしそうなら、旋削を主工程として優先します。主体が角柱、外殻、ブラケットのような非回転構造なら、フライス加工か旋削・フライス複合の判断に入ります。CNC旋盤加工がねじ部品において占める位置については、業界でよく見られるのは——中小ロットのねじ管やねじ継手では、旋削が柔軟性と精度の一貫性から、専用設備よりも調整しやすいことが多いです。この点は後の選定で繰り返し用います。
「どちらが回転するか」を第一のフィルターとすることで、誤った工程ルートを素早く排除できます。次に行うべきは、部品の幾何形状でこの初期判断を検証し、旋削とフライス加工の精度、効率、コストにおける実際の勘定を明確にすることです。
CNC旋削とCNCフライス加工:核心的な違いと適した部品形状
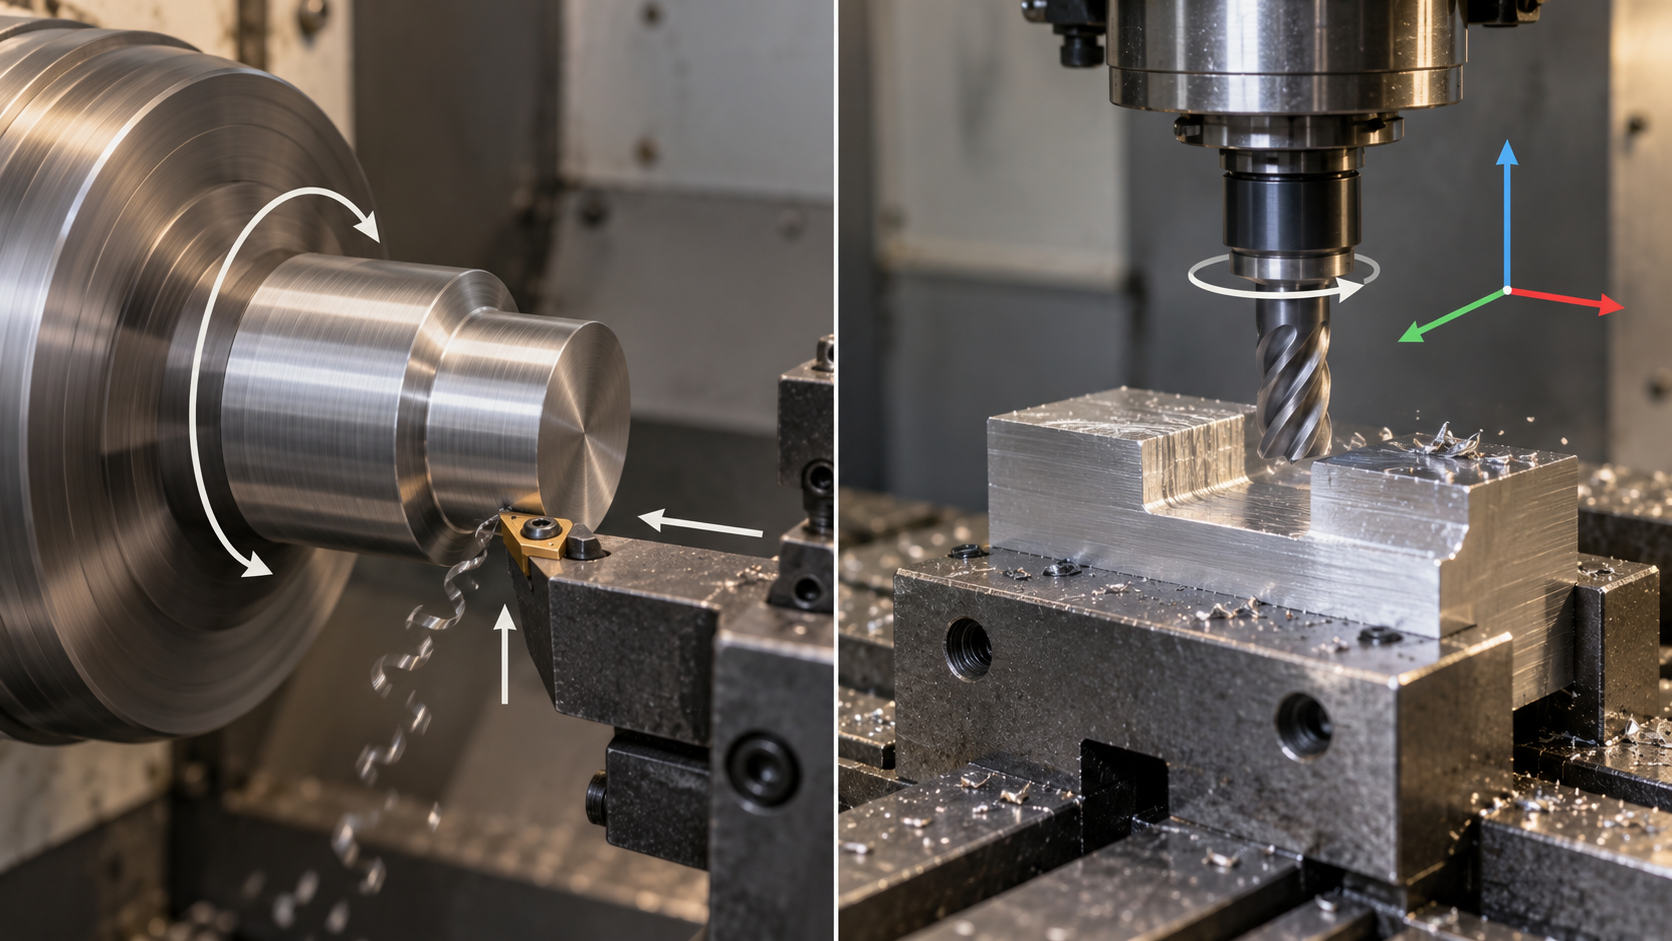
まず実行可能な判断文を一つ:部品が回転対称体である場合、旋削を優先的に検討する。部品に非回転特徴が存在する場合に、フライス加工や旋削・フライス複合に入る。この文は工程選択を「習慣」から幾何形状へと引き戻し、CNC旋盤加工とより広義のCNC加工部品の関係を理解する出発点でもあります。旋削とフライス加工の根本的な違いは運動学にあります。旋削はワークが回転し、工具は相対的に静止します。フライス加工はワークが静止し、切削工具が回転します。どちらが回転するかが、工作機械が効率的にカバーできる幾何形状のタイプを決定します。
この違いは教科書的な概念にとどまらず、部品リストに直接影響します。旋削が得意とするのは軸、ピン、ブッシュ、スペーサー、スリーブ、リング、ねじコネクタです。これらの部品に共通するのは、本体が1本の回転軸線によって定義され、工具が半径方向と軸方向に送られることで、外周、端面、内径、ねじ、溝を1回のチャッキングで加工できることです。フライス加工が得意とするのはブラケット、ハウジング、金型、ヒートシンク、取付プレートです。これらの部品は平面、キャビティ、穴系、曲面で構成され、工具が複数方向から材料を除去する必要があります。
| 比較項目 | CNC旋削 | CNCフライス加工 |
|---|---|---|
| 運動原理 | ワークが回転し、工具は固定または送りのみを行う | ワークは静止し、切削工具が回転して多軸運動を行う |
| 最も適した形状 | 回転対称体:軸、ピン、ブッシュ、スリーブ、リング、ねじ部品 | 角柱体と複雑な3次元輪郭:ブラケット、ハウジング、金型、ヒートシンク |
| 典型的な精度傾向 | 同心度、直径寸法は通常管理しやすい;量産ねじと円筒面に適する | 複雑な寸法と曲面輪郭の精度が高い;穴位置と平面度は段取りとアクセス性に依存 |
| 効率特性 | 単一の回転輪郭を連続切削し、切りくず排出が円滑;中小ロットに適する | 工具交換、輪郭走査、コーナー清掃が必要で、効率は特徴数量とともに低下 |
| コスト要因 | 長径比、細長部品のびびり、ねじと溝の複雑さ、材料の被削性 | 工具のアクセス性、内角半径、段取り回数、薄肉振動、3軸か5軸か |
ではどう選ぶのか?部品を方眼紙に描いてみよう。もしそれが一本の軸を中心に回転させても形がほぼ変わらないなら、まず旋削方案を検討する。コストは通常、棒材の直径、長径比、ねじ規格からほぼ見当がつく。もし部品に複数方向からしか到達できない穴、ポケット、平面があるなら、旋削では「旋削が届かない」領域が多く残るため、その時点でフライス加工や旋盤・フライス複合を評価する。注目すべきは、旋削が中小ロットのねじ部品(ねじ管、接続スリーブなど)の生産において、柔軟性と精度の一貫性からしばしば主要な加工手段となる点だ——ねじは旋削の得意分野であり、フライス加工でねじを作るには通常追加工程が必要になる。
なぜ「部品形状」が「材料」より先に工法を決めるのか
同じ部品でも、アルミと鋼では切削パラメータが異なるが、形状は旋盤に載せられるか、5軸が必要かを決める。材料が影響するのは工具選択、回転数と送り、熱処理の要否であり、形状が影響するのは工作機械の種類、段取り回数、エッジクリアランスのための放電加工の要否だ。見積依頼の際に形状の判断根拠を明確に伝えるほうが、「アルミ部品を加工したい」と先に言うよりも、サプライヤーが比較可能な方案を出しやすくなる。言い換えれば、CNC加工部品の見積差の第一層は、多くの場合同じ工法内での価格競争ではなく、工法タイプの違いに由来する。
この対照表を実際のコミュニケーションで使ってみよう。サプライヤーへの見積メールに「この部品の主体は回転体で、旋削を想定している。旋盤・フライス複合を推奨するか確認したい」と一文添えれば、相手は複合工法を見積もるべきかどうかを直接判断でき、デフォルトの3軸フライス加工で高めの価格を出すことはない。次回は形状の判断基準を3軸、5軸、旋盤・フライス複合の選択に展開し、各方案のコストの重心がどこにあるかを説明する。
部品形状から工法を選ぶ:回転体、角柱体、旋盤・フライス複合
判断は一言で足りる。回転対称なら旋削を優先し、非回転特徴が現れた時点でフライス加工または旋盤・フライス複合に進む。部品形状が第一の判断基準であり、材料、公差、ロット数はその後に来る。同じ図面でも、まずそれが一本の中心軸を中心に回転してできる形体かどうかを見る——そうならCNC旋盤が既定の入口であり、そうでなければ次へ進む。
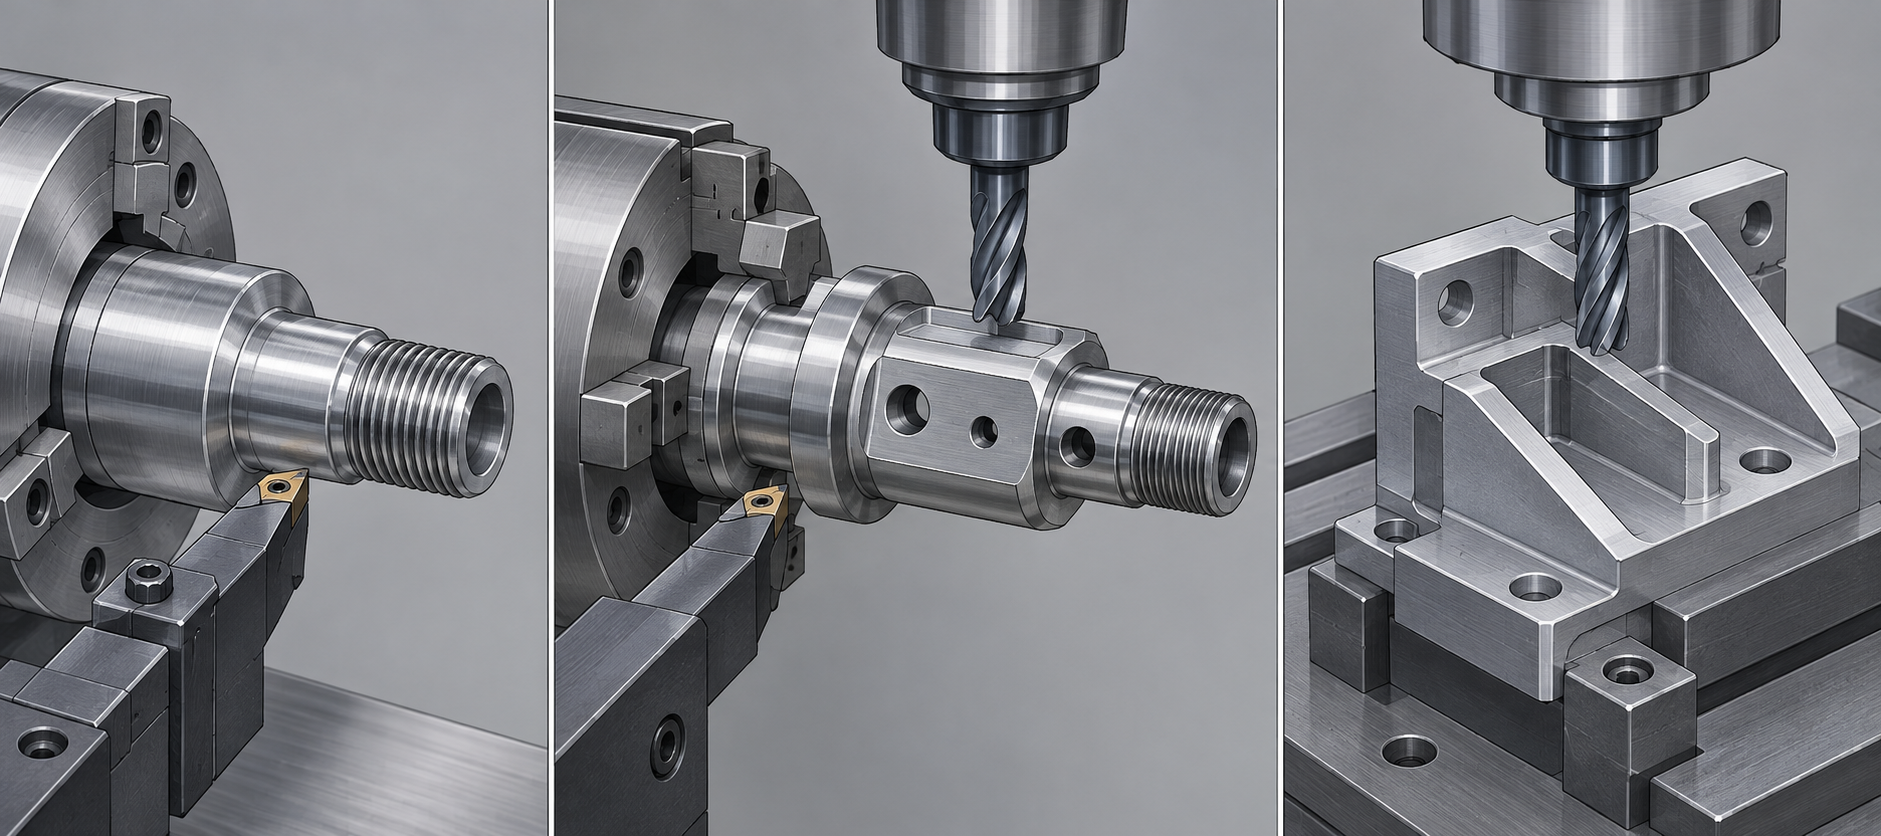
よくある部品を当てはめてみよう。軸、ピン、ブッシュ、ワッシャー、スリーブ、リング、ねじコネクタは、主体が回転体であり、レンチ用の平坦部、端面のねじ穴、横方向の油穴が加わっても、依然としてCNC旋盤から始める。少数の偏心特徴は動力刃物台や二次段取りで対応できる。ブラケット、ハウジング、金型、ヒートシンクのような角柱体は、主体が平面と斜面で囲まれており、旋削では形成できないため、直接3軸または5軸フライス加工に入る。
3軸、5軸、旋盤・フライス複合:形状の複雑さで選ぶ
角柱体部品がフライス加工に入った後、さらに一段階分ける必要がある。すべての加工面に上方から直接接触できるかどうかだ。できるなら3軸で十分であり、深いポケット、アンダーカット、斜め穴、または一度の段取りで複数面を覆う必要がある場合に初めて、5軸または旋盤・フライス複合の出番となる。
| 工法タイプ | 理想的な複雑さ | 主な利点 | 主なコスト要因 | 中核的価値 |
|---|---|---|---|---|
| 3軸フライス加工 | 各面に上方から直接接触できる角柱体 | プログラミングと段取りが簡単で、工具が汎用的 | 段取り回数、二次加工工程 | 単純な形状では単位時間あたりのコストが低い |
| 5軸フライス加工 | 深いポケット、アンダーカット、複雑な曲面、多面特徴 | 1回の段取りで多角度をカバーし、工具の到達領域を拡大 | 工作機械の時間単価、プログラミングの複雑さ | 段取りと二次加工を削減し、総コストが低くなる可能性 |
| 旋盤・フライス複合加工 | 回転体 + 角柱/偏心/横方向特徴 | 旋削とフライス加工を1台に統合し、段取り回数を削減 | 設備の時間単価、工程計画の難易度 | 回転+角柱特徴を持つ複雑な部品を1回で完成 |
表の後に一言:形状が1回の段取りで完成できるなら、2工程に分けるな。工程を分ける代償は加工時間だけでなく、二次段取りの芯出し誤差と治具コストもある。業界でよくあるのは、5軸や旋盤・フライス複合機の時間単価が3軸や純粋な旋盤より高いことだが、2~3回の段取りと1回の二次加工を削減できれば、総コストはむしろ低くなることが多い——これは具体的な部品ごとに計算すべきで、一概には言えない。
旋盤・フライス複合加工はいつ価値があるか
旋盤・フライス複合加工の価値は、「回転主体 + 非回転特徴」が同時に存在するときに現れる。典型的には、横方向のフライス平面と半径方向の穴を持つ伝動軸、端面カム付きの連結部品、複数の斜め油路を持つ油圧継手など。このような部品を旋削とフライスに分けると、2回の段取り間の同軸度は治具と芯出しで保証する必要があり、累積誤差の管理が難しい。1台に統合すれば、基準が1回の段取り内で伝達され、工具合わせと再検査の工程を省ける。
逆に、純粋な回転体部品は旋盤・フライス複合機に載せる必要はない——余分な設備時間単価に見合う利益が得られない。純粋な角柱体も同様で、5軸で十分だ。選択順序は固定できる:まず回転対称性を判断し、次に非回転特徴の有無を判断し、最後にそれらの特徴が既存の段取り方向から到達可能かを確認する。3ステップを終えれば、工程タイプはほぼ決まる。
CNC旋削部品の典型的なタイプと設計制約
前の数節では旋削かフライスかをずっと議論してきた。この節は視点を変える:工程が旋削に決まったと仮定して、図面上のどの細部が工具を動かせなくし、部品を振動させ、コストを倍にするか。核心はただ一つ——旋削の工具は固定され、ワークが回転しており、すべての形状制約はこの前提から生まれる。
内角と外角:円筒形工具では鋭い角を削り出せない
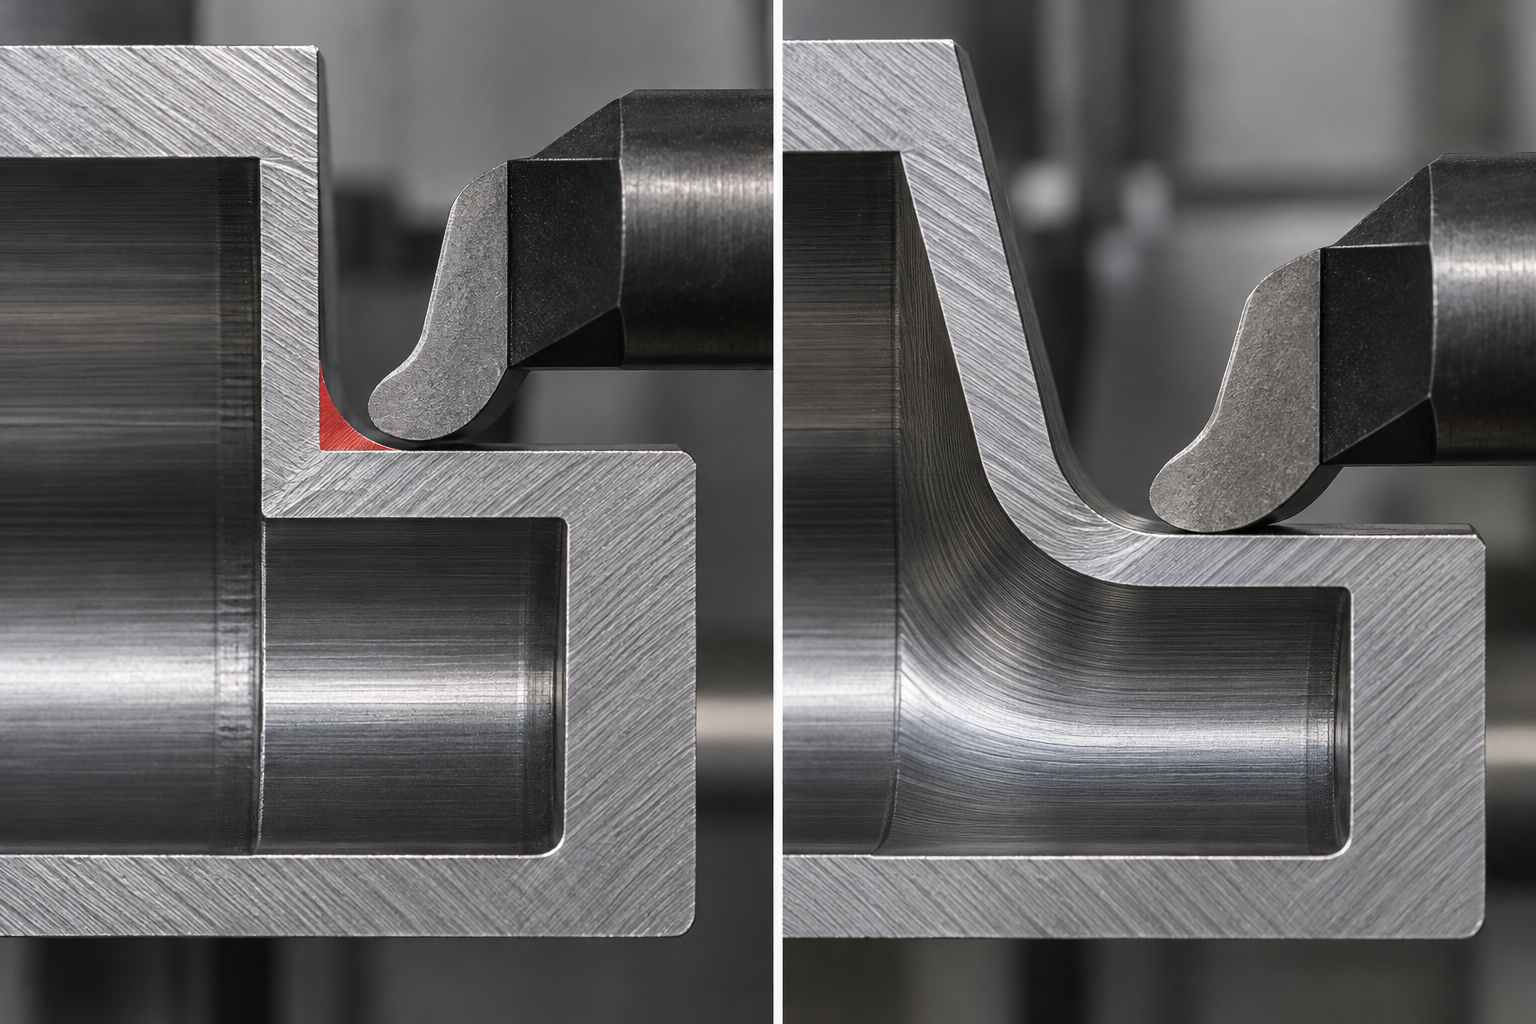
CNC旋削部品の内角を鋭い直角として図面に描くと、刃先半径がどんなに小さくてもきれいに削り切れず、サプライヤーは放電加工を追加するか小径工具に交換して角を削るしかなく、工程も見積もりも上がってしまいます。鋭い内角は避けてください。円筒形の工具では角を削り出せないからです。コーナーに半径を付ける(業界では一般的に R0.4~R1.6 mm、具体的には図面次第)か、急な側壁をわずかに傾けるだけで、多くの場合、単一の旋削工具で輪郭を一度に走査できます。
外角も同様です。多くの部品の外周には面取りが付きますが、ここに見落とされがちな細部があります。面取り寸法はエンドミルの半径より少し大きめにするのが最適です。業界でよくある考え方は、エンドミル半径が 0.125 in(3.175 mm)の場合、面取りを約 0.130 in(3.3 mm)にすると、工具が段差を残さずきれいに切り込めるというものです。確認の際は実際の工具半径を基準にし、図面に注記するかサプライヤーに直接尋ねることをお勧めします。
細長い部品:回転が不均一で、工具が当たるとびびる
細長い軸や細長いピンは、CNC旋削部品の中で最も問題が起きやすい類です。細長い旋削部品は避けてください。ワークが回転する際に剛性が不足し、回転が不均一になりやすく、工具とびびりが発生します。長径比が大きいほど、切削力がワークを押し曲げる傾向が顕著になり、その結果、テーパー、びびりマーク、寸法ドリフトが生じます。設計上は張り出しを短縮できるなら短縮し、どうしても細長くする必要がある場合は、通常、工程側でセンターレストや追い刃台を追加して中間支持を行うか、分割加工してから接合します。このような部品は見積もり前に長径比も併せて明確に伝えるのが最善です。
薄肉:切削力で振動し、最悪の場合は破断
スリーブやリングなどの薄肉回転体は、肉厚がある水準まで薄くなると、切削力によって壁面が弾性変形し、軽度なら寸法公差外れ、重度なら直接割れます。判断方法は至って単純です。肉厚が直径に対して薄すぎると、クランプ力と切削力の両方で部品が変形しやすくなります。工程用ボスを残す、一時的なサポートを追加する、または粗加工と仕上げ加工の2回に分けて応力を解放する機会を与えることを検討できます。具体的にどの肉厚から薄肉と見なすかは、材料、直径、クランプ方法によって異なります。機能面と非機能面を分けて注記すると、サプライヤーがどこを犠牲にできるか判断しやすくなります。
工具のアクセス性:3軸では上方からしか届かない
アクセス性は旋削特有の問題ではありませんが、CNC加工部品に側面穴、交差溝、非回転フィーチャーが現れるとすぐに露呈します。3軸設備では上方から直接接触できるフィーチャーしか加工できません。側面や底面の構造は、反転して二次クランプするか、5軸を使うかのどちらかです。反転すると新たな位置決め誤差が生じ、クランプ回数が増えるほど基準がずれます。そのため、図面レビューの段階で「このフィーチャーに、現在の方向から1本の工具で届くか?届かないなら、設計を変えるのか、複合加工のコストを受け入れるのか」と問いかけるべきです。
上記をまとめて見ると、CNC旋削部品の設計制約はすべて同じ言葉に行き着きます——剛性:工具剛性、ワーク剛性、クランプ剛性です。コーナーに半径を付けるのは工具の負担を軽減するためであり、張り出しを短縮しサポートを追加するのはワークの負担を軽減するためであり、反転を減らすのは基準の負担を軽減するためです。この3つを図面上で明確に考えれば、旋削部品の歩留まりと見積もりはより管理しやすくなります。
CNC加工部品の一般的な材料と簡単な比較
アルミ、ステンレス、鋼、チタン:金属材料の簡単な比較
| カテゴリ | 材料 | 主な利点 | 一般的な用途 |
|---|---|---|---|
| アルミニウム合金 | 6061、7075、2024 など | 軽量で切削加工性が良く、通常は高速加工が可能。表面処理の選択肢が多い | ブラケット、筐体、ヒートシンク、治具、ドローン構造部品 |
| ステンレス鋼 | 304、316、17-4PH など | 耐食性と強度を両立し、316 は化学・医療環境でより一般的 | シャフト、ピン、ブッシュ、ねじコネクタ、食品・医療機器部品 |
| 炭素鋼および合金鋼 | 1045、4140、42CrMo など | 高強度で耐摩耗性があり、熱処理後に機械的特性を調整可能 | 軸類、歯車素材、連結部品、高負荷構造部品 |
| チタンおよびチタン合金 | TC4(Ti-6Al-4V)など | 高比強度、耐食性、生体適合性の方向でよく使用される | 航空構造部品、医療インプラント関連の非荷重部品、高級スポーツ用品 |
| 銅合金 | 黄銅、青銅、ベリリウム銅 など | 導電・熱伝導性が良く、耐摩耗性があり、黄銅は一般に切削加工性が非常に良い | 導電接点、軸受、バルブボディ、コネクタ |
エンジニアリングプラスチック:金属が重すぎる、導電性がある、または高すぎる場合の代替選択肢
| カテゴリ | 材料 | 主な利点 | 一般的な用途 |
|---|---|---|---|
| エンジニアリングプラスチック | POM(ジュラコン) | 剛性が高く、摩擦係数が低く、寸法が安定しており、切削加工性は黄銅に近い | 歯車、ブッシュ、ガイドレール、精密スライダー |
| エンジニアリングプラスチック | ナイロン(PA6/PA66) | 靭性が高く、耐摩耗性・耐衝撃性に優れるが、吸湿により寸法が変化する | ローラー、耐摩耗パッド、スナップ、軽荷重構造部品 |
| エンジニアリングプラスチック | PTFE(テフロン) | 耐薬品性が極めて高く、摩擦係数が非常に低いが、強度と剛性はやや低い | シール部品、絶縁部品、耐腐食ライニング |
| エンジニアリングプラスチック | PEEK | 耐高温性・耐薬品性・強度はプラスチックの中でも高く、価格は通常POMより明らかに高い | 航空機内装部品、医療機器、半導体周辺部品 |
CNC加工の見積もりに影響する工法要因と入力チェックリスト
同じ3Dモデルを3社のサプライヤーに送っても、返ってくる見積もりが数倍違うことがあります。多くの購買担当者はまず「2社目はいい加減な見積もりを出しているのではないか」と考えます。しかし実際には、より一般的な根本原因は、3社がその部品を異なる工法に分類していることです——1社はCNC旋盤で旋削、1社は3軸フライス加工、もう1社は5軸または旋盤・フライス複合で見積もっています。機械の時間単価、プログラミング量、段取り回数がすべて異なるため、価格が同じ水準になるはずがありません。見積もりを比較可能にするには、まず工法の種類と入力条件を揃えてください。
旋削、3軸、5軸、旋盤・フライス複合:価格差はどこにあるのか
これら4種類の工法はコスト構造が異なります。旋削と3軸フライス加工は設備とプログラミングが比較的成熟しており、単価は通常より低くなります。5軸工作機械と旋盤・フライス複合設備は時間コストが高いことがよくありますが、段取り回数と二次加工を減らせるため、量産や複雑な部品では総額がかえって低くなる可能性があります。ですから高い価格を見てもすぐに値引き交渉をせず、まずこう尋ねてください:この部品はどの工法で加工する予定ですか?
- 旋削(CNC旋盤):ワークが回転し、回転体に適しています。プログラミングが簡単で単品効率が高いですが、円対称の特徴しか加工できません。
- 3軸フライス加工:工具が上方からX/Y/Zに沿って送られ、角柱部品や平面加工に適しています。段取り回数が主要なコスト項目になることがあります。
- 5軸フライス加工:工具が多角度から部品に接近でき、段取りを減らし複雑な曲面を加工できますが、設備とプログラミングのコストがより高くなります。
- 旋盤・フライス複合:1台の設備で旋削+フライス加工を完了でき、段取り回数が最も少なく、回転+非回転の特徴を併せ持つ複雑な部品に適しています。
CNC加工部品の見積もりを比較可能にする6つの入力項目
3Dモデルだけを渡すと、サプライヤーは公差を推測し、材料を推測し、表面要求を推測し、この部品が何に使われるかを推測するしかありません。推測された工法が異なれば、見積もりに比較可能性はありません。見積もりを横並びで比較できるようにするには、少なくともこれら6項目を一度に明確に伝えてください:
- 部品図(2D):基準、重要寸法、公差/GD&Tを指示します。基準は段取り方案を決定し、見積もりに直接影響します。
- 3Dモデル:STEPまたはIGES形式で、サプライヤーが自分でモデルを再構築するのを避けます。
- 材料仕様:グレード、状態(T6、焼鈍など)、代替材料の余地があるかどうか。
- 数量とロット:単品、小ロット、それとも量産か?数量が異なれば、工法の選択がまったく変わることがあります。
- 表面粗さと特殊処理:Ra要求、アルマイト処理、めっき、黒染め、熱処理など。
- 応用背景:部品がどこに取り付けられ、どのような荷重を受け、嵌合面があるか。これがどの公差が重要公差かを決める。
その中で最も見落とされやすいのが応用背景だ。同じ部品でも、単なる外観部品なら公差は緩められる。嵌合面であれば、より厳しい公差とより良い表面粗さが必要になる場合がある。より厳しい公差は通常、製造コストの増加につながる——より精密な工作機械、より遅い送り、より多くの検査が必要になるからだ。これが、モデルだけを渡して用途を伝えないと、見積もりが数倍違う理由でもある。
見落とされやすい二つのコスト要因
一つは放電加工だ。これは通常、従来の切削より遅いが、硬い材料や鋭角の内腔など特殊な形状に対応できる。部品設計に削り出せない内角があると、サプライヤーは放電加工の工程を追加せざるを得なくなり、見積もりが明らかに上がる。もう一つは二次加工だ。旋削品にフライス加工の特徴(側面穴、平面部など)が付く場合、旋盤・フライス複合機に切り替えるか、段取りと芯出しをもう一度追加するかのどちらかになる。後者の時間コストはしばしば過小評価される。
典型的なCNC旋盤とフライス加工の流れ:図面から検査まで
見積もりの話が終わり、工法が決まれば、部品は実際に工作機械に載ることになる。CNC旋盤加工とCNCフライス加工では、段取り、芯出し、切削パラメータの重点が異なるが、流れの骨格は似ている。以下、典型的な順序で一通りたどり、各ステップでは要点のみを挙げ、チュートリアルのようには展開しない。
旋削とフライス加工の段取りにおける根本的な違いは運動学に由来する。旋削はワークが回転するため、治具は回転精度と動バランスを保証しなければならない。フライス加工は工具が回転するため、治具はワークを固定し、位置決め基準を確実に保証すればよい。これが、段取り回数を減らすことが通常、旋盤・フライス複合の核心的価値である理由でもある——段取りが一回減るごとに、芯出し誤差と累積公差が一回減り、同心度が要求される軸類部品では特に顕著だ。
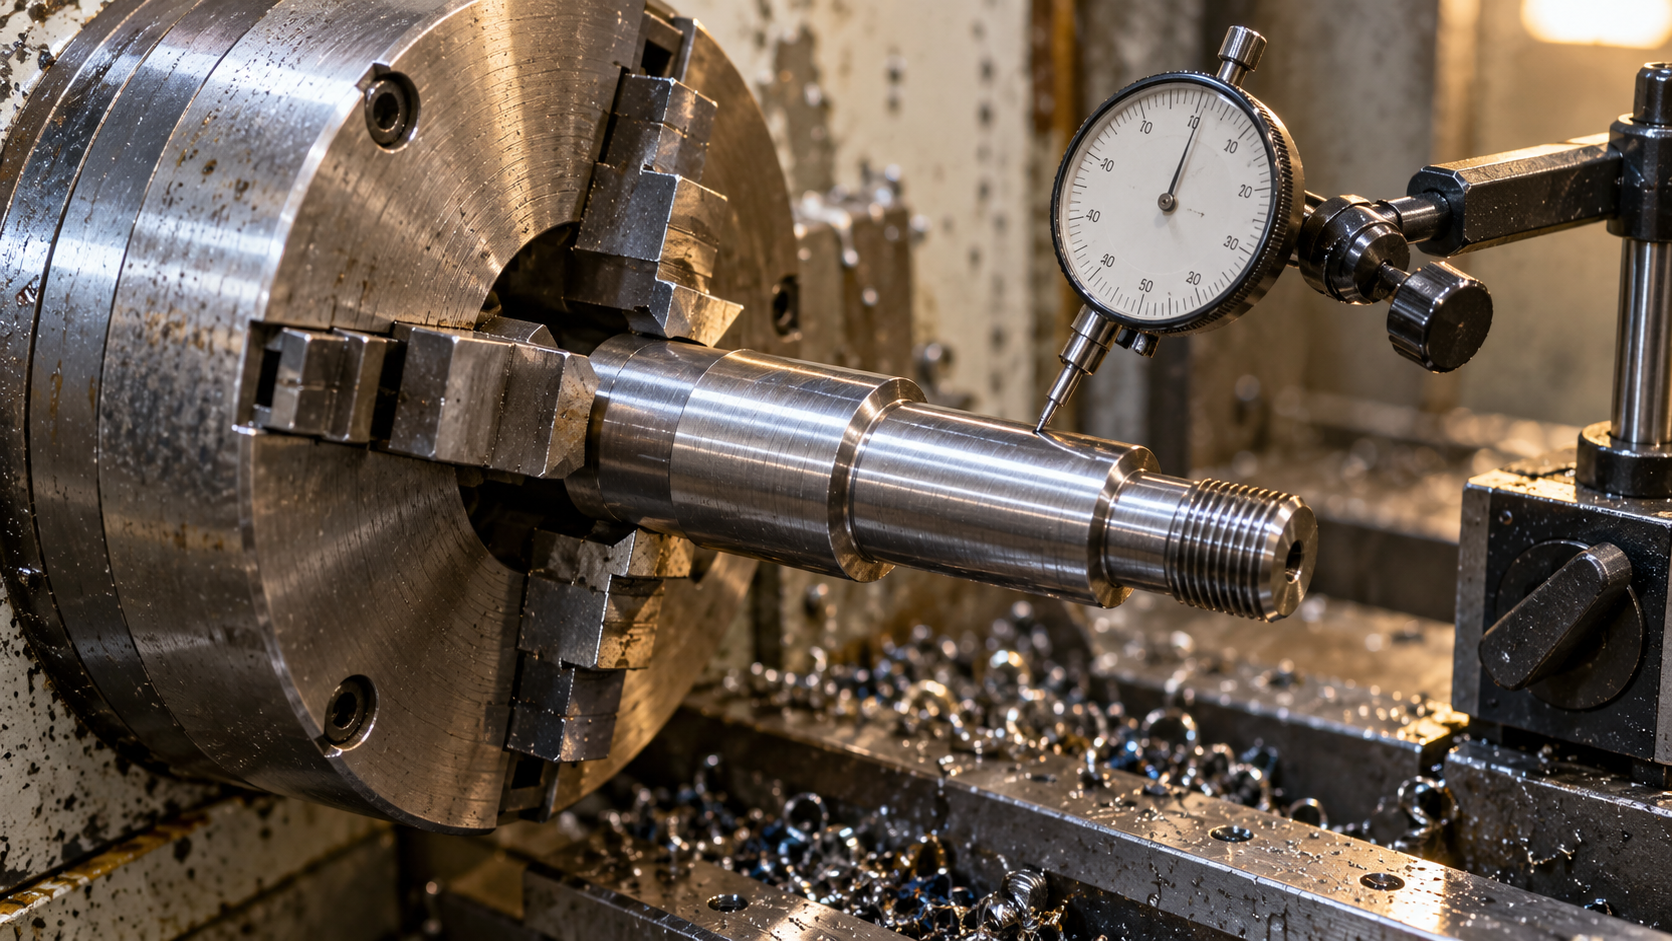
選択を図面に落とし込む:サプライヤーへの入力チェックリスト
ここまで来れば、工法を選ぶ論理は明確だ。CNC旋盤加工は回転対称部品に対応し、CNC加工部品のうち角柱体や複雑な曲面はフライス加工に任せ、回転特徴と角柱特徴が同時に現れて初めて旋盤・フライス複合の出番となる。しかし工法を正しく選んでも、見積もりが使えるとは限らない。同じ3Dモデルを三家のサプライヤーに送って見積もりが二倍違うのは、誰かがでたらめな価格を付けたからではなく、それぞれが異なる工法タイプ、異なる段取り方案、異なる公差の解釈をデフォルトにしていることが多い。比較可能な見積もりを得るには、まず入力を比較可能にしなければならない。
工法タイプを確認してから価格を比較する
見積もり依頼の際は、「この部品は旋削、3軸フライス、5軸、それとも旋盤・フライス複合のどれで加工する予定か」を書き込む。工法によって工作機械の時間単価、プログラミングの複雑さ、段取り回数は大きく異なり、旋削品と5軸フライス品を同じ比較表に並べても数字に意味はない。サプライヤーが工法タイプを回答したら、見積もりに段取りが何回含まれるか、二次加工や表面処理を含むかを明記してもらう——ここが価格差が開く実際のポイントだ。
図面とモデル:重要公差に根拠を持たせる
3Dモデル(STEPまたはIGES)は形状を定義し、図面は要求を定義する。両者は互いに代替できない。モデルだけを渡すと、サプライヤーはデフォルトの公差とデフォルトの表面粗さで見積もるしかなく、見積もりは当然ばらつく。図面には少なくとも次を明記する必要がある:基準面と基準軸、嵌合面の寸法公差と幾何公差(GD&T、例えば振れ、同軸度、位置度)、ねじ規格と精度等級、重要面の表面粗さRa値、そして保持すべき鋭角エッジや面取り。CNC旋盤加工の回転部品では、同軸度や端面振れはモデルに書くより図面に書く方が通常明確だ。
材料、数量、表面処理と応用背景
- 材料規格:グレードと状態を明記する。例えば6061-T6、304、POM-C、PEEK。同じ種類の材料でもグレードが違えば切削性能や価格がかなり異なることがあり、「アルミ」や「ステンレス」とだけ書くと見積もりが曖昧になる。
- 数量とロット:単品か、小ロットか、分割納品か。数量は段取り方案や材料の手配方法に影響し、サプライヤーが専用治具を作るかどうかにも影響する。
- 表面処理:アルマイト、黒染め、ニッケルめっき、ブラスト、不動態化——種類、膜厚や色の要求、そして組立に影響しない軽微な色差を許容するかどうかを明記する。
- アプリケーション背景:部品がどこに取り付けられ、どのような荷重を受け、運動嵌合するか。一言で機能シーンを説明すれば、サプライヤーはどの面が機能面で、どの公差が相談可能かを判断できます。
これらの入力を1ページにまとめて見積依頼書に添付すれば、何度もやり取りするより時間を節約できます。より厳しい公差は通常、より多くの工程、より遅い送り、より高い検査コストを意味するため、重要な公差は明記し、重要でない面は厳しくする必要はありません。放電加工のような補助工程は、業界では角のクリーニングや難削材によく使われますが、速度は通常従来の切削より遅いため、見積前に本当に必要かを確認してください。
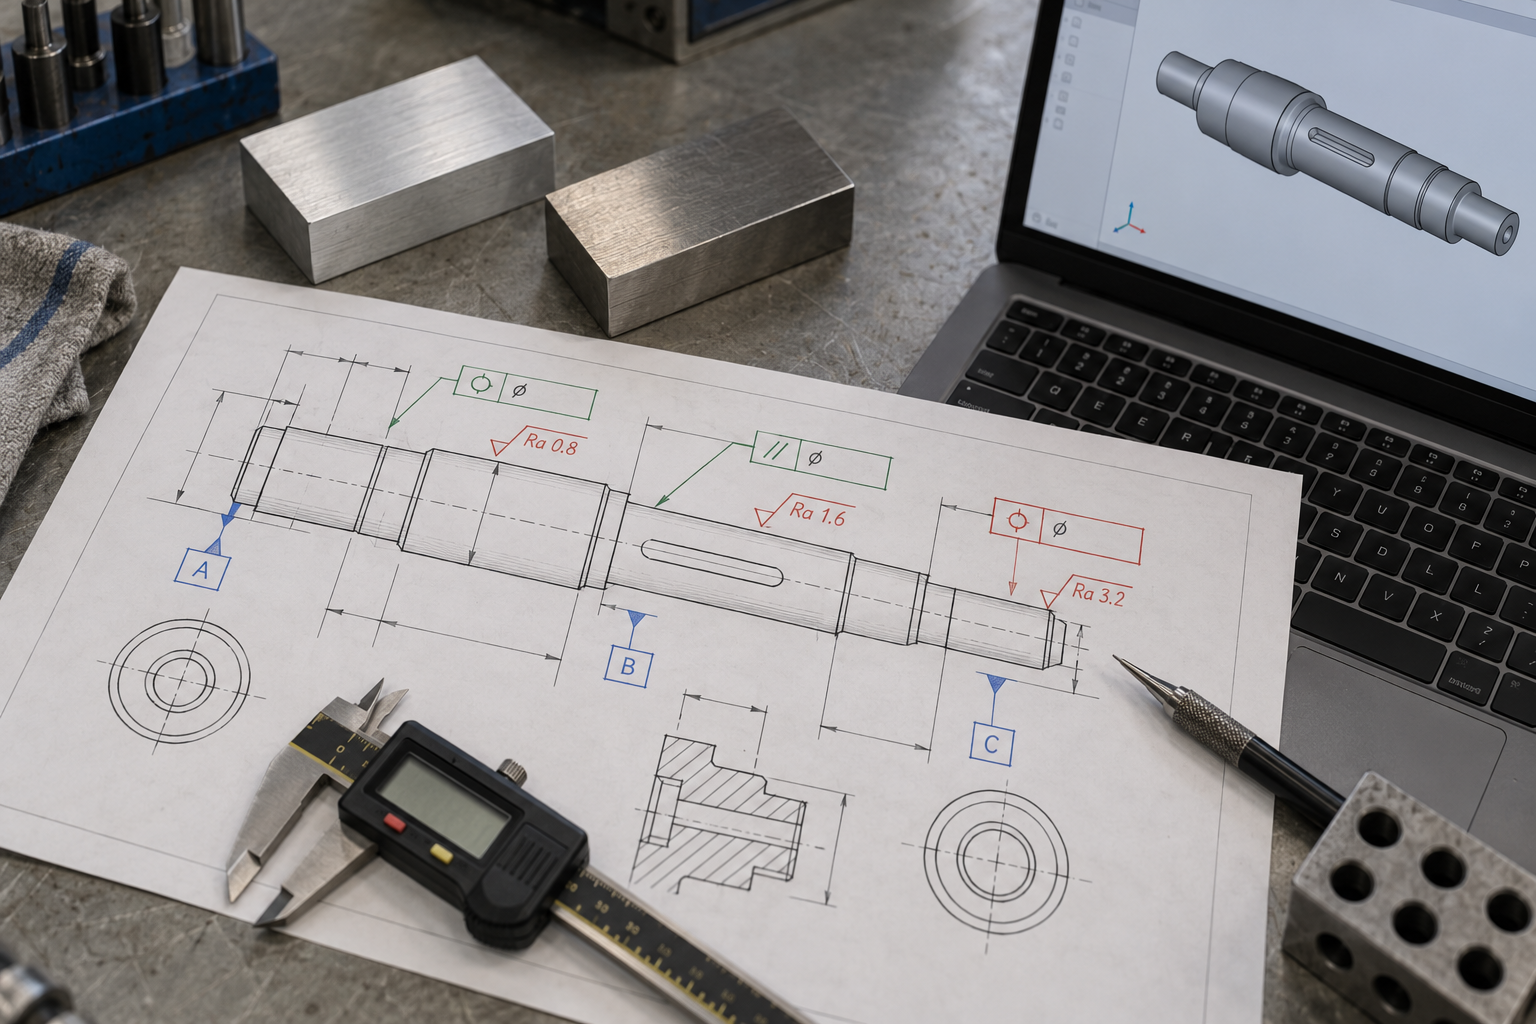
見積をより早く収束させたい場合は、見積依頼の入口で図面、モデル、材料リストを直接アップロードし、上記の項目を一度に記入できます。プラットフォームは部品の特徴と数量に基づいて概算を提示しますが、具体的な工程と公差は依然としてエンジニアの確認と図面に基づきます——これはサプライヤーの工程判断を代替するものではなく、比較可能な入力をまず揃えるだけです。
最後に一言:『サプライヤーがどの工程を使うか』を見積の固定フィールドとして扱ってください。旋削、3軸フライス加工、旋盤・フライス複合、5軸のどれかを確認した上で、価格、段取り回数、検査方案を比較すれば、見積間の差異に説明可能な根拠が生まれます。サプライヤーの工程判断があなたの設計意図と一致しない場合は、まず形状と機能面を議論し、それから価格を話してください——これは通常、直接値切るより効果的です。
よくある質問
以下の質問は、読者がCNC旋盤加工とCNC加工部品を選ぶ際に最もよくつまずくポイントです。回答はできるだけ本文の判断ロジックに戻しています。
同じ部品なのに、あるサプライヤーは旋削価格、別のサプライヤーはフライス加工価格で、数倍の差が出るのはなぜですか?
工程タイプが異なるからです。旋削はワークが回転し工具が相対的に静止しており、回転対称部品に適しています。フライス加工は工具が回転しワークが静止しており、角柱形や複雑な曲面を持つ部品に適しています。同じ3Dモデルでも、あるサプライヤーが旋削で工程を組み、別のサプライヤーが3軸または5軸フライス加工で工程を組めば、機械の時間単価、プログラミングの複雑さ、段取り回数がすべて異なり、見積が開くのは当然です。見積時に『どの工程を使うつもりか』をはっきり尋ねることは、単に総額を比較するより有意義です。
CNC加工部品が旋削かフライス加工かをどう判断しますか?
まず形状を見ます:全体が回転対称(軸、ピン、ブッシュ、スリーブ、リング、ねじコネクタ)なら旋削を優先します。非回転特徴(ブラケット、ハウジング、ヒートシンクのような角柱体や複雑な3D輪郭)が現れて初めてフライス加工に入ります。部品に回転主体と側面の穴や平面の両方がある場合は、旋盤・フライス複合を検討し、1台の設備で段取り回数を減らします。判断基準は形状であり、価格ではありません。
旋削部品の設計で、コストを押し上げやすい箇所はどこですか?
よくある3点:鋭い内角と外角、細長い部品、薄肉。円筒形の工具では鋭い内角をクリーニングできず、無理に角を取ろうとすると放電加工や追加工程が必要になることがよくあります。細長い部品は旋削中に回転が不均一になり、工具とびびりやすいです。薄肉は切削力で振動し、最悪の場合破断します。半径を追加し、急峻な側壁をわずかに傾け、長径比を制御する方が、後から工程で無理に押し切るより通常は安上がりです。
複数のサプライヤーのCNC加工見積を比較可能にするには、最低何を提供すべきですか?
6項目:部品図(公差とGD&Tを含む)、3Dモデル(STEP/IGES)、材料仕様、数量、表面粗さまたは特殊処理要件、アプリケーション背景。3Dモデルだけを渡すと、サプライヤーは公差を推測し、材料を推測し、ロットを推測するしかなく、見積が数倍違うのは普通です。基準、重要公差、機能面を明確に記せば、見積に比較の基礎が生まれます。
5軸や旋盤・フライス複合は時間単価が高いのに、総額がかえって安くなるのはなぜですか?
総コストはマシン時間費だけで計算するものではないからです。5軸や複合旋盤の設備は、3軸や純粋な旋削設備よりも1時間あたりのコストが通常高くなりますが、段取り回数を減らし、二次加工や再位置決めを減らし、複数回の段取りで蓄積される誤差も少なくできます。回転加工と角柱形状の特徴を併せ持つ複雑な部品では、段取りを減らすことで総コストを抑えられることがよくあります。割に合うかどうかは、具体的な部品の特徴の数や公差要求次第であり、一概には言えません。
Key takeaways
- 旋削とフライス加工の根本的な違いは運動学にあります。旋削ではワークが回転し、工具は相対的に静止します。フライス加工ではワークが静止し、工具が回転します。これがそれぞれに最適な幾何形状を決定します。
- 回転対称部品は旋削を優先し、角柱や複雑な曲面はフライス加工へ、回転特徴と角柱特徴の両方を持つ場合は旋削・フライス複合を検討します。
- DFMの制約は主に工具形状によって決まります。円筒工具では鋭い内角を削り出せず、細長い部品はびびりやすく、薄肉は切削力で変形します。
- 見積もりを比較可能にする前提は、入力が比較可能であることです。図面に公差/GD&T、3Dモデル、材料仕様、数量、表面処理、用途背景が含まれている必要があり、一つでも欠けると横並びの比較は困難です。



