CNC 加工とは結局何をしているのか:除去、点位置、輪郭の3種類の基本動作
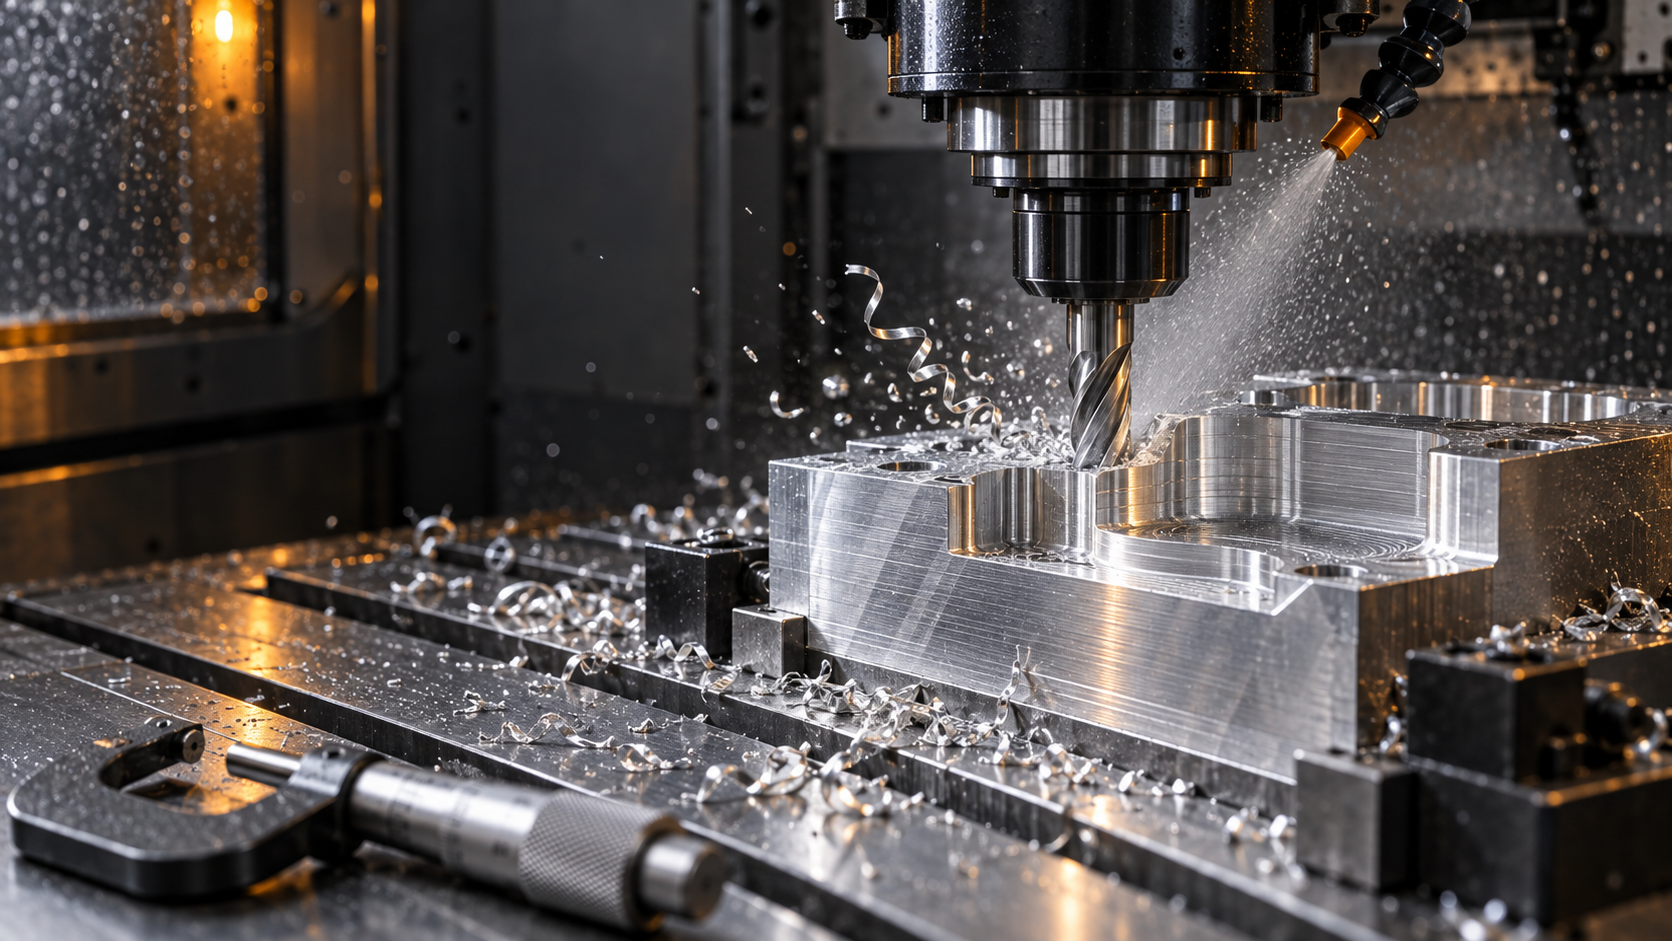
6061 アルミ板をフライス盤のテーブルに載せ、プログラムを走らせると、板には十数個の穴、2本の溝、1つの段差面が増える。これが CNC 加工 の最も素朴な姿だ。工具が回転し、ワークが相対移動し、プログラムに従って材料を少しずつ削り取る。これを理解するには、まず定義を暗記するのではなく、工具が部品に残す3種類の基本動作を見るのがよい。
点位置動作:穴あけ、タップ、リーマ加工。解決するのは穴位置と穴径
点位置動作は、工具が特定の座標に到達した後、軸方向に送るだけで、連続的な輪郭精度は要求しない。穴あけは粗穴を形成し、リーマ加工は仕上げて穴径を締め、タップは穴壁にねじを切る。こうした動作は部品上の取付穴、ねじ穴、ピン穴に対応する。注目すべきは、ドリルは逃げを生じやすく、長径比の大きい穴では特に顕著であるため、位置精度は通常、ドリル自体ではなく、治具ボーリング、センタードリル、あるいは後工程のボーリングで担保する点だ。
輪郭動作:溝加工、ポケット、側壁。工具軌跡が形状を決める
輪郭動作では、工具が XY 平面に沿って経路を描き、Z 方向に層状に切り込み、溝、ポケット、段差、外形輪郭を削り出す。この動作は工具半径、隅の丸み半径、コーナーでの逃げに敏感だ。部品の内角の最小半径は使用可能なエンドミル径に制約される——図面に R2 の内角が指示されていれば、実際には φ4 以下の工具を使うことになり、工具剛性が低下し、送りと切込み深さを抑えて進める必要がある。輪郭精度は工作機械の補間と制御分解能にも依存し、「高精度」という言葉だけで実現できるものではない。
回転動作:外周旋削、端面、溝入れ、ねじ切り。回転体部品に対応
ワークが回転し、工具が直線送りする。これが旋削だ。外周、端面、溝入れ、面取り、ねじ切りはすべて回転動作である。これは軸、スリーブ、フランジ、継手など中心軸線を持つ部品に本質的に適している。旋削の真円度と円筒度は、主運動が連続的で切削力の方向が比較的安定しているため、一般にフライス加工より安定させやすい。しかし、部品に偏心した穴系や非回転特徴があると、工程を切り替えるか、旋盤・フライス複合機に載せる必要がある。
3種類の動作を合わせると、ほとんどの金属およびプラスチック部品の成形ニーズをカバーできる。CNC 加工 を手加工と分けるのは、どの工具がより鋭いかではなく、工具軌跡がプログラムで制御され、同じ G コードを繰り返し実行できることだ。これは2つのことを意味する。第一に、量産の一致性は勘ではなくプログラムから生まれる。第二に、どこか一箇所の寸法を変更する場合は、現場でやすりを2回かけるのではなく、プログラム、工具、段取りに戻って変更する必要がある。
一般的な工作機械の種類と、それぞれが解決する幾何学的課題
幾何学的な要件に基づき、一般的な工作機械の役割分担はおおむね以下のとおりです:
- 3軸立形フライス盤:X、Y、Zの3つの直線軸。板物、箱物の単面または少数の面の加工に適しており、ほとんどのフライス加工部品の出発点となります。
- 横形フライス盤:主軸が水平で、切りくず排出がよりスムーズ。箱物の多面加工に適し、割出しテーブルを組み合わせることで段取り回数を減らせます。
- CNC旋盤:2軸が主体で、回転体の加工を専門とします。副主軸や動力刃物台を備えた機種では、1回の段取りで背面の穴あけやフライス削りを完了できます。
- 複合旋盤(ターニングセンタ):旋削とフライス削りを同一の工作機械で完了。回転輪郭と偏心穴系やフライス加工の特徴を併せ持つ部品に適し、基準変換を減らします。
- 5軸工作機械:2つの回転軸と3つの直線軸を持ち、インペラ、複雑な曲面、深いポケットの側壁、または1回の段取りで多角度の特徴を完成させる必要がある部品に使用されます。これは到達性と基準の統一を解決するものであり、すべての部品が5軸を使うべきという意味ではありません。
工作機械の選定基準は「どちらがより先進的か」ではなく、部品の面と穴がいくつの方向に分布しているか、1回の段取りで相対位置を保証する必要があるかどうかです。面が少なく穴系が単純なら3軸で十分であり、面が多く角度が多く位置度要求が高い場合に初めて5軸や複合旋盤の出番となります。
CNC加工の構造分類:回転体、箱物、板物、薄肉。まず分類してから工程を決定
工作機械を選ぶ前に、部品がどのような形状かをまず見ることが、設備リストと照らし合わせて無理に当てはめるよりもはるかに信頼できます。CNC加工の構造分類は学術的な問題ではなく、旋削、フライス削り、複合旋盤のどれを選ぶべきか、そして見積書で段取り回数がなぜ1行ではなく2行なのかを直接決定します。業界で一般的な方法は、幾何学的に部品を4つのカテゴリに分けることです:回転体、箱物/ハウジング、板物、薄肉・細長物。各カテゴリにはそれぞれの主要な課題があります——回転体は真円度と同軸度、箱物は穴系の位置と面と面の直角度、板物は平面度と反り、薄肉部品は剛性です。分類を間違えると、その後の公差、段取り、検査はすべて後手に回ります。
回転体:軸、スリーブ、フランジがなぜ優先的に旋盤に載るのか
軸、スリーブ、フランジ、継手といった部品は、主な特徴がすべて1本の中心線を中心に回転する円筒面または円錐面です。旋削では工作物が回転し、工具が直線送りするため、回転面が自然に生成され、真円度と同軸度は主軸精度と段取り方法によって決まり、フライス削りで補間によって円を近似するよりも直接的です。粗加工では通常まず外径を旋削して余肉を残し、精加工で寸法まで旋削します。内穴や端面の要求がある場合、1回の段取りで外径、端面、内穴を旋削することで基準変換を減らせます。キー溝や交差穴のある軸は、旋削後にフライス盤や複合旋盤で特徴を追加します。判断基準は簡単です:部品の主要な機能面が回転面であれば、まず旋削を検討し、いきなり3軸フライスを計画しないことです。
箱物とハウジング:多面多穴系、フライス削りまたは複合旋盤の主戦場
箱物、ハウジング、バルブボディといった部品は、しばしば複数の加工面、複数の穴系を持ち、穴と穴の間には位置度要求もあります。このような構造の核心的な課題は単面精度ではなく、面と面、穴と穴の相対関係です。3軸立形フライス盤で多面物を加工するには何度も反転が必要で、反転のたびに新たな段取り誤差が生じます。横形マシニングセンタや複合旋盤はより少ない段取り回数で多面加工を完了でき、穴系の位置度を守りやすくなります。選択時にはまず加工面の数と穴系の方向を数えます:3つ以上の方向に精度穴がある場合、複合旋盤や4軸、5軸の方が繰り返しの反転よりも安定することが多いです。業界で一般的な方法は、粗加工で一括して余肉を取り、精加工で重要な面を1~2回の段取りに集中して完了することです。
板物部品:フライス削りと板金の境界、そしてバリ取りは省略できない
パネル、ブラケット、カバープレートといった板物部品は、厚さが十分で段差、座ぐり、ポケットがある場合はCNCフライス削りの方が適しています。単に等厚の平板に曲げと打ち抜きを加えるだけなら、板金加工の方がコストと効率の面で通常有利です。境界は厚さの数値ではなく構造にあります:3次元のポケットがあり、厳密な平面度や取付面の嵌合が必要なものはフライス削りの方が制御しやすく、純粋な2次元輪郭に曲げを加えるものは板金の方が割安です。板物で見落とされがちなのはバリ取りです——フライス削り後のエッジのバリは組立や外観に影響し、その後の表面処理でも露見します。バリ取りを工程表に組み込むことは、後からの手直しよりも安価です。
薄肉・細長物:剛性が難点であるため別分類
薄肉部品と細長部品は、通常の箱物や回転体に混ぜて見積もるべきではありません。それらの幾何形状は単純かもしれませんが、切削力、クランプ力、残留応力によって加工中または加工後に工作物が変形します。薄肉ハウジングは対称的な除去、複数回に分けた軽切削、必要に応じて工程用凸台の残留が必要です。細長軸は工具の半径方向力を制御する必要があり、旋削時にセンターレストや追い刃台で補助支持することがあります。このような部品の最初の判断は工作機械の選定ではなく、剛性が十分か、構造変更や工程分割が必要かどうかです。これを別途リストアップすることで、見積時に通常部品として工数を推定することなく、納品時に初めて寸法公差外れに気づくこともなくなります。
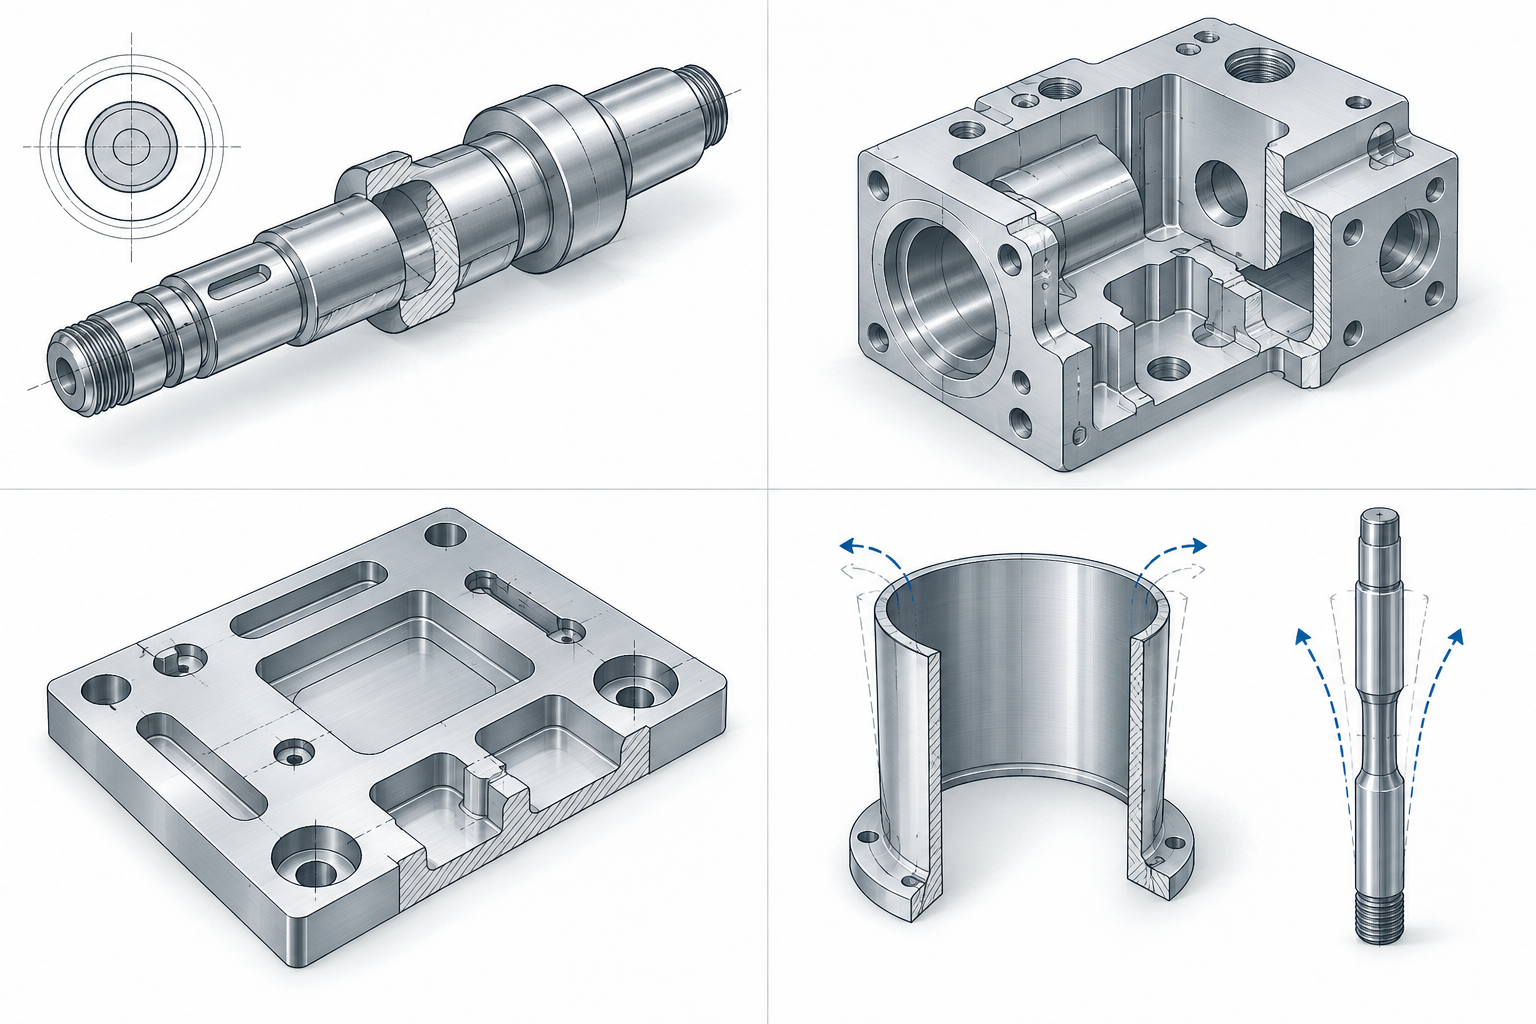
まず分類してから工程を決定する利点は、誤った工作機械の使用による隠れたコストを避けられることです。回転体をフライス盤に、箱物を3軸で繰り返し反転させて加工する場合、単品では何とか作れるかもしれませんが、段取り回数、基準変換、検査項目が増え、公差が厳しいほど顕著になります。分類した後に材料、公差、ロットを見て初めて、工程設計に議論の基礎が生まれます。
フライス加工、旋盤加工、穴あけ、研削の役割分担:CNC加工工程の取捨選択と旋盤・フライス複合機の境界
同じ図面でも、3つの工場に出すと3通りのルートが出てくることがあります。先に旋盤で削ってからフライスに回すところもあれば、旋盤・フライス複合機で一度に仕上げるところもあり、いっそ部品を2つに分割して後で組み合わせるところもあります。ルートの違いは工作機械の良し悪しから来ることはほとんどなく、多くは部品形状の判断から来ます。CNC加工の工程分担をはっきり考えておいてこそ、見積もりと納期が比較可能になります。
4種類の工程がそれぞれ受け持つ特徴
フライス加工は平面、段差、溝、ポケット、外形輪郭を担当し、工具が回転しワークが送られます。非回転の開放または半開放の特徴に適しています。旋盤加工は回転面——外周、端面、内孔、テーパ面、ねじ——を担当し、ワークが回転し工具が直線移動します。効率が高く寸法も安定します。穴あけと中ぐりは穴系を専門に担当します。穴あけは位置決め、中ぐりは寸法と同軸度の修正、リーマ加工は小径穴の精密仕上げを担います。研削は2つのことを担当します——高硬度材料(焼入れ鋼、超硬合金)と、より高い表面品質およびより厳しい寸法です。精フライスでは届かないRaや円筒度は、しばしば研削に頼ることになります。
判断基準は簡単です。回転特徴があり同軸要求が高いなら、まず旋盤加工を検討する。穴の位置度が基準面で決まるなら、まずフライス加工を検討する。穴自体の精度が高いなら、中ぐりかリーマを追加する。硬度と表面が精フライス能力を超えるなら、研削を割り当てる。
1回のクランプの価値、そしてその境界
多工程を別々の機械で行うと、クランプし直すたびに基準を再構築することになり、基準変換誤差が積み重なります。同じ部品上で、2つの面の間の直角度や、2組の穴の位置度は、まさにこの繰り返しクランプに食われてしまうことがよくあります。1回のクランプ(旋盤・フライス複合機や回転テーブル付き多軸機)で旋盤、フライス、穴あけを1回の位置決めで完了すれば、誤差は工作機械の幾何精度と工具からしか生じず、再クランプからは生じません。
ただし旋盤・フライス複合機は万能ではありません。その強みは回転体に偏心穴、側面平面、螺旋溝が付くような「旋盤の骨格+フライスの細部」の部品、たとえばラジアル穴付きフランジ軸や側面フライス口付き継手です。逆に言えば、純粋な板物、大型箱物、多面同時高精度が必要な大型部品は、旋盤・フライス複合機に入れるとかえってクランプが制約され、工具干渉が起き、コスト的に割に合いません。やはり別機台か門形フライスが適しています。業界でよくあるやり方は、外形が回転体に近く主要特徴が少数の方位に集中しているなら旋盤・フライス複合機を優先し、部品寸法が機械の回転範囲を超えるか剛性が不足するなら分割して加工する、というものです。
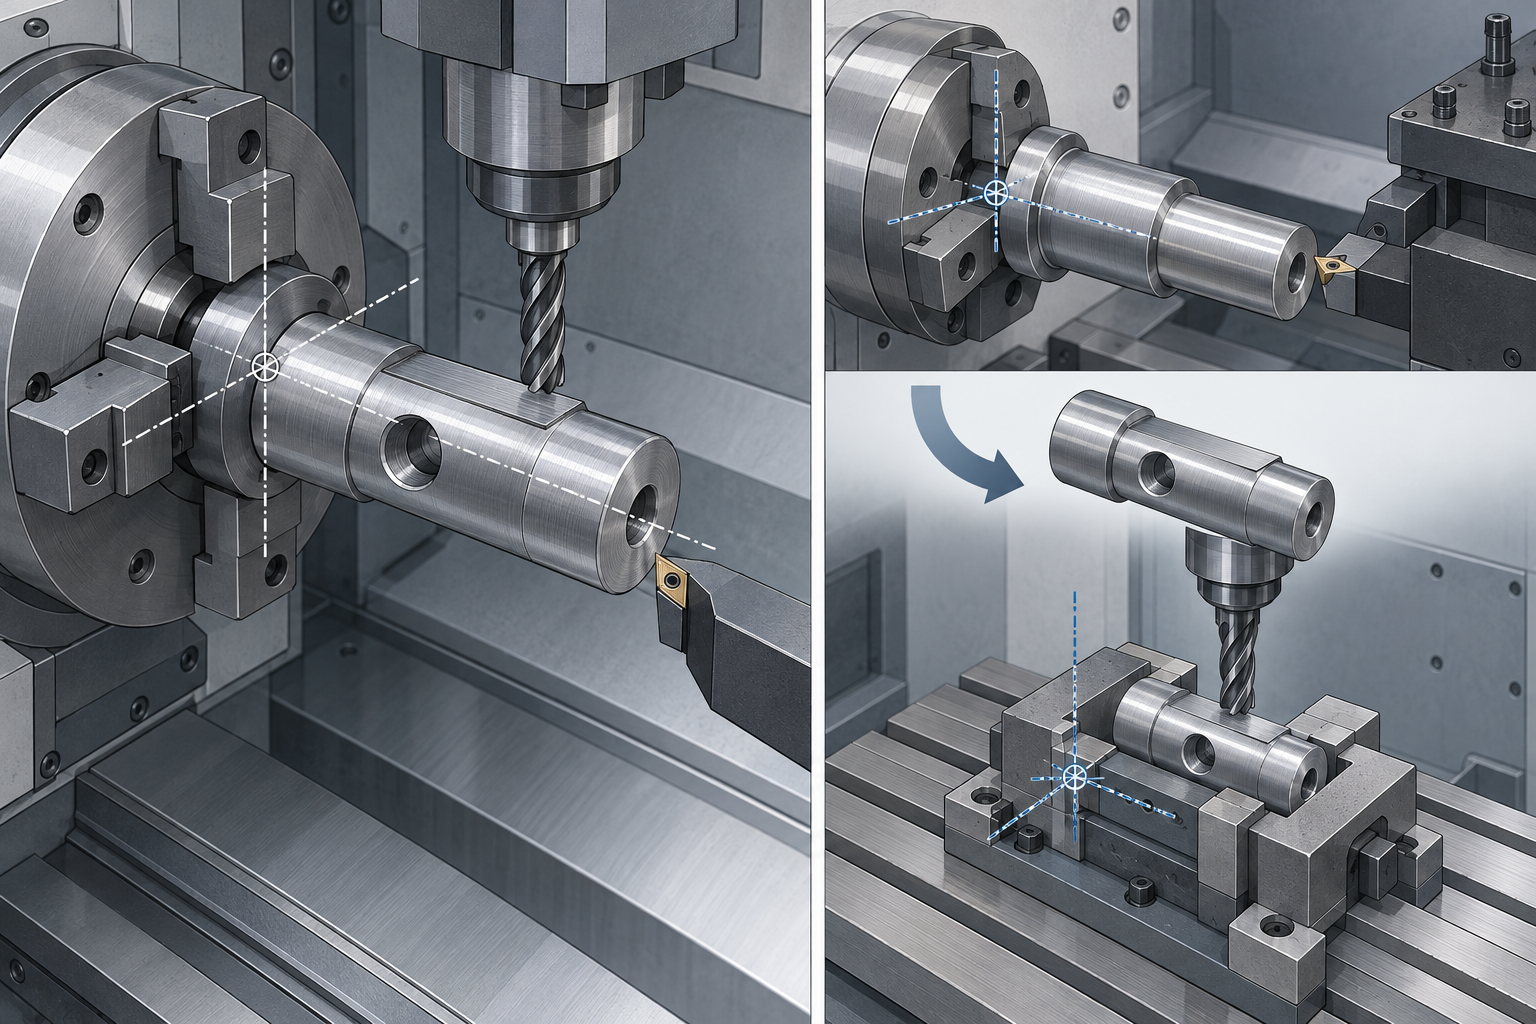
3つの判断基準でルートを素早く決定
- 穴の位置度は穴の寸法より優先:基準面に対する穴の位置公差はクランプと位置決めで決まるため、まずフライス加工で位置決めし、次に穴あけ・リーマを検討します。穴自体の寸法が厳しいなら、さらに中ぐりかリーマで修正します。
- 面と面の直角度、平行度:1回のクランプで保証するなら旋盤・フライス複合機か回転テーブル付き機種を使います。別機台+精密基準で保証するなら、精密基準面と押さえ点を確保しておく必要があります。
- 回転特徴の有無:あり、かつ同軸度要求が高いなら旋盤加工を土台にします。なければ、手間を省こうと無理に旋盤に載せないこと。回転治具はかえってアクセス性を制限します。
工程分担が決まってからこそ、材料の切削性、公差等級、クランプ方法を議論する意味が出てきます——ルートが違えば、同じ図面でも公差の達成可否や検査方法が異なるからです。次に材料と公差を話しますが、順序を逆にしないでください。
CNC加工の材料選定:アルミ、ステンレス、黄銅、エンジニアリングプラスチックの切削性の違い
材料を間違えると、CNC加工の後工程すべてが借金返済になります。同じ図面でも牌番を変えれば、工具寿命、切削パラメータ、クランプ方法、さらには応力除去が必要かどうかまで、すべてが変わります。判断の順序としては、まず機能(強度、耐食性、絶縁性、重量)を見て、次に切削性、最後に状態と後処理を見るのがおすすめです。
アルミ:6061と7075の取捨選択は、強度差だけではない
6061-T6はCNC加工で最も扱いやすいアルミです。切削抵抗が低く、切りくず排出が順調で、薄肉部品でもびびりにくく、陽極酸化後の外観も安定しています。剛性と迅速な反復の両方が必要な筐体、ブラケット、治具などに適しています。7075-T6は強度が一段高くなりますが、硬度と残留応力も高く、薄肉や広い面積の削り出しでは反りやすく、仕上げ加工の前に取り代を残して分割除去することがよくあります。業界でよくあるやり方は、受力部品には7075、一般構造部品や外観部品には6061を使うというものです。具体的な牌番と状態は図面に従って確認し、「アルミ」の一言で発注しないでください。
ステンレス:304と316の加工硬化の罠
304、316の難しさは硬度ではなく、加工硬化にある。工具が表面に留まったり繰り返し摩擦したりすると、表層は切削するほど硬くなり、次の切削はさらに難しくなり、悪循環に陥る。対策は低送り、大きな切込み深さ、鋭利な工具、十分な冷却で、「こすり切削」を避けることだ。316はモリブデンを含むため耐食性はより良いが、切削性は通常304よりさらに少し劣る。ステンレス部品で公差が厳しく、表面要求が高い場合は、パラメータ調整よりも、粗加工と精加工を分けること、工具を適時に交換することの方が効果的だ。溶体化や応力除去が必要かどうかは、図面と用途に応じて確認する。
黄銅とエンジニアリングプラスチック:切削性は良いが、それぞれに隠れた制約がある
黄銅(HPb59-1のような快削黄銅など)は切削性が極めて良く、小型部品、継手、電極に適しているが、重量と材料コストを天秤にかける必要があり、また異なる牌号の鉛含有量の違いは後工程の表面処理やコンプライアンスに影響する。プラスチック部品では、POMは寸法が安定し、切削しやすく、歯車やスライダーに適している。PEEKは耐熱・耐薬品性に優れるが価格が高く、切削時に応力が生じやすい。PA(ナイロン)は吸湿すると寸法が変化し、薄肉部品は締付力が少し大きいだけで押し変形する。プラスチック部品はCNC加工において締付力と切削熱に特に注意が必要で、粗加工後にしばらく放置してから精加工する方が、一度で成形するよりも安定することが多い。
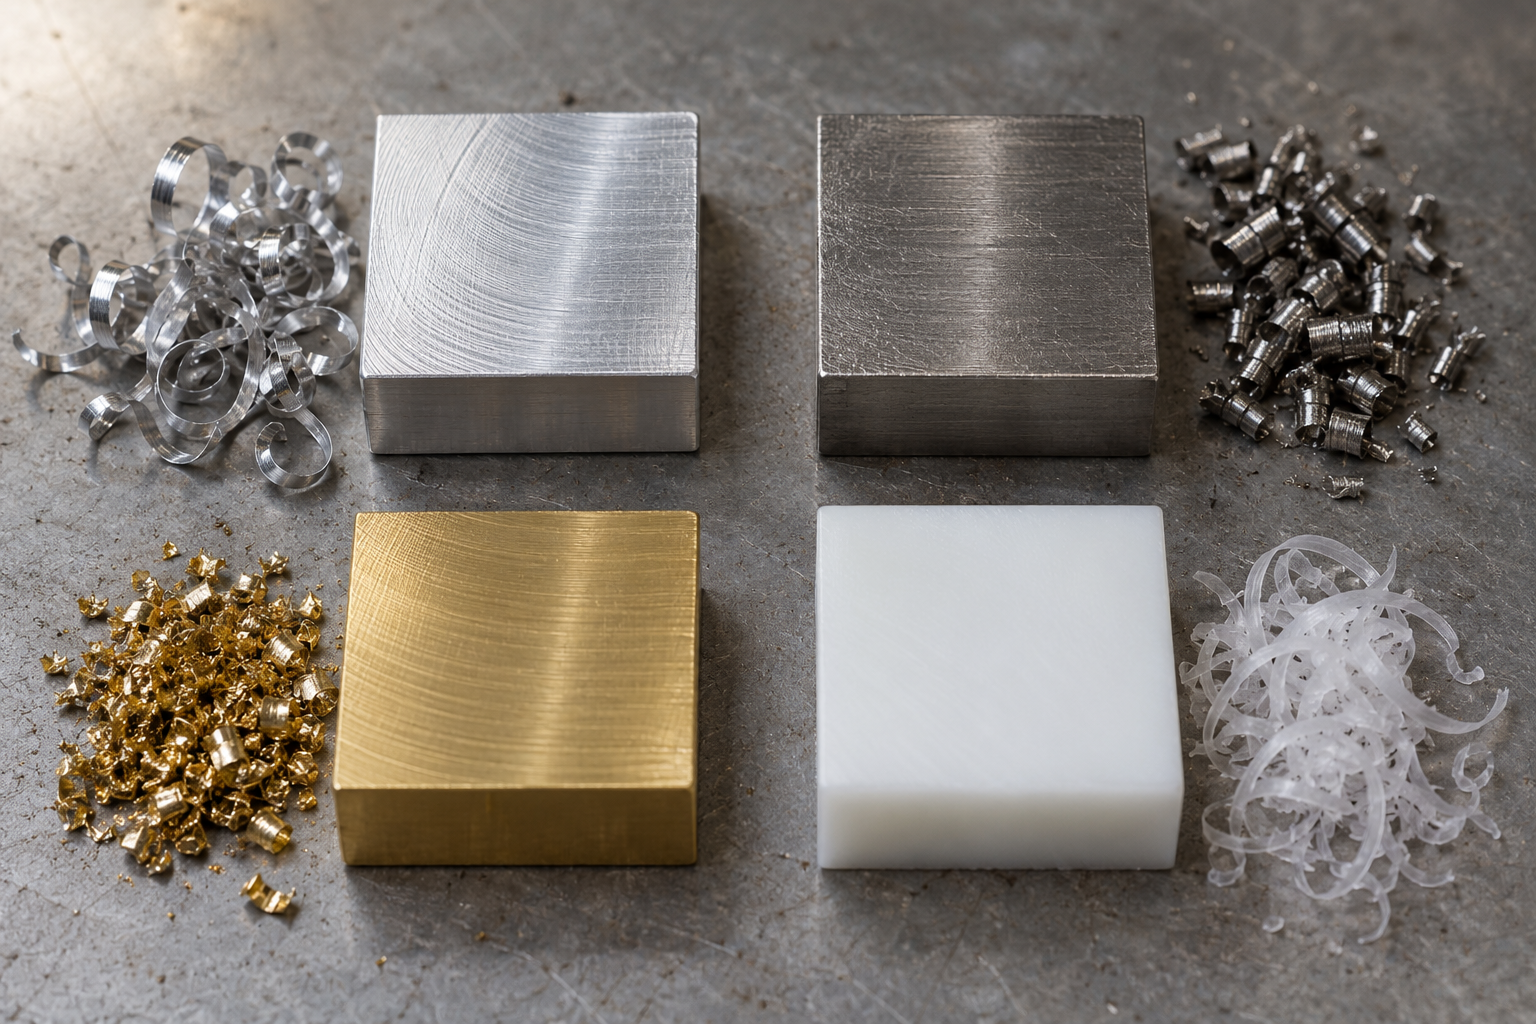
最後に一点注意:同じ牌号でも状態によって大きく異なる。6061のT6とO状態、ステンレスの溶体化と焼鈍、プラスチックの押出と圧縮成形は、いずれも切削性と変形傾向を変える。図面に牌号と状態を明記すれば、「アルミ」「ステンレス」とだけ書くよりも、手戻りを1回分省ける。材料ライブラリや材料ガイドで一般的な牌号の用途を照合できるが、最終的には図面の表記に従う。
CNC加工の公差帯はどう決めるか:機能面、嵌合面、非機能面の等級別表記
図面で最も制御しにくいのは寸法の数ではなく、公差の与え方だ。CNC加工の公差帯は本質的に「この面は何に使うのか」の翻訳である:嵌合面、案内面、シール面はそれぞれ異なる役割を担い、一律にすべて±0.01と記入したり、すべて一般公差で通したりすると、見積もりと実施の両方で問題が生じる。業界でよくあるやり方は――組立と機能に影響する寸法だけを個別に表記し、残りは図面指示なき公差表に任せる。ただし具体的な数値は依然として部品の機能、嵌合の性質、工作機械の能力を見て、図面に従って確認すべきであり、一つの数字をそのまま流用するのではない。公差も厳しければ厳しいほど良いわけではない。一段厳しくすると、多くの場合、精加工が一回増え、段取りが一回増え、あるいは研削に切り替えることになり、コスト上昇の幅は通常非線形である。
嵌合面、機能面、非機能面:CNC加工公差の三等級分け
部品の各寸法をまず三つの等級に分類すれば、公差表記に根拠が生まれる。嵌合面(軸受部、ピン穴、位置決め座ぐり、シール溝)は組立が正しく収まるかどうかを直接左右し、通常は比較的厳しい寸法公差と幾何公差を与える。機能面(ガイド面、取付基準面、荷重接触面)は使用性能に影響し、重点は平面度、平行度といった形状・方向公差にあり、個々の寸法ではない。非機能面(外輪郭、嵌合しない座ぐり、装飾面、取手)は「干渉せず、手を切らない」ことだけが求められ、一般公差でよい。等級分けの意義は、加工リソースを本当に重要な面に集中させ、残りの面は緩くすることにある。
実用的な判断基準:ある寸法が公差を外れると組立困難、機能不全、顧客クレームにつながるなら個別に表記し、「少し見た目が悪いだけ」なら図面指示なき公差に任せる。多くの図面の問題はまさに逆である――重要な穴には位置度が表記されず、取るに足らない外形には非常に厳しい線形公差が表記されている。
線形公差と幾何公差:位置度と垂直度がなぜ寸法より難しいか
線形公差(例:20±0.05)は一つの寸法の大きさを管理し、幾何公差は形状と相対関係を管理する。平行度、垂直度、同軸度、位置度といった要求は、加工時に段取り、基準変換、工具の逃げの影響をより受けやすく、検査も基準プラットフォームと三次元測定機により依存する。位置度は特に一般的である:複数の穴の相対位置を基準付きの位置度で表記する方が、穴間距離を一つずつ表記するよりも明確で、組立要求にもより即している。基準の選び方は、検査が再現できるかどうかを直接左右する――基準は組立で実際に密着する面や穴を選ぶべきであり、手軽に加工基準を一つ選ぶのではない。
表面粗さRaと加工方法:精フライスと研削はそれぞれどの範囲を担うか
Raと公差は二つの次元であり、互いに代替できない。通常のフライス面のRaは1.6~3.2 μmの範囲が一般的で、精フライスはより細かい送りとより高い回転数と組み合わせることでRa 0.8 μm程度まで可能である。研削はより低いRaとより高い硬度の材料に用いられ、業界では一般にRa 0.4 μmあるいはそれ以下まで可能で、具体的には材料と工法の組み合わせによる。Raを表記する際は自問すべきである:この面はシール面か、摺動面か、それとも単なる外観面か?シール面と摺動面は個別にRaを表記する価値がある。外観面が見た目のためだけなら、サンドブラストやアルマイト処理後に差異は覆われることが多く、そのために精加工を一道追加する必要はない。
部品が旋削の回転面とフライスの穴系の両方に関わる場合、公差の等級分けは見積もり前に整理しておくのが最善で、工程ルートはそれに直接従う。具体的な図面の公差と表面要求に関わる場合は、CNC加工能力ページで加工可能範囲を照合し、どの面を一般公差に任せ、どの面を個別に厳しくするかを決めるとよい。
CNC加工の段取りと変形制御:薄肉、細長部品、深腔の一般的な対処
治具の選び方:バイス、ソフトジョー、真空チャック、クランププレート、専用治具の適用場面
薄肉部品と細長部品:対称除去、分割軽切削、工程ボスの確保
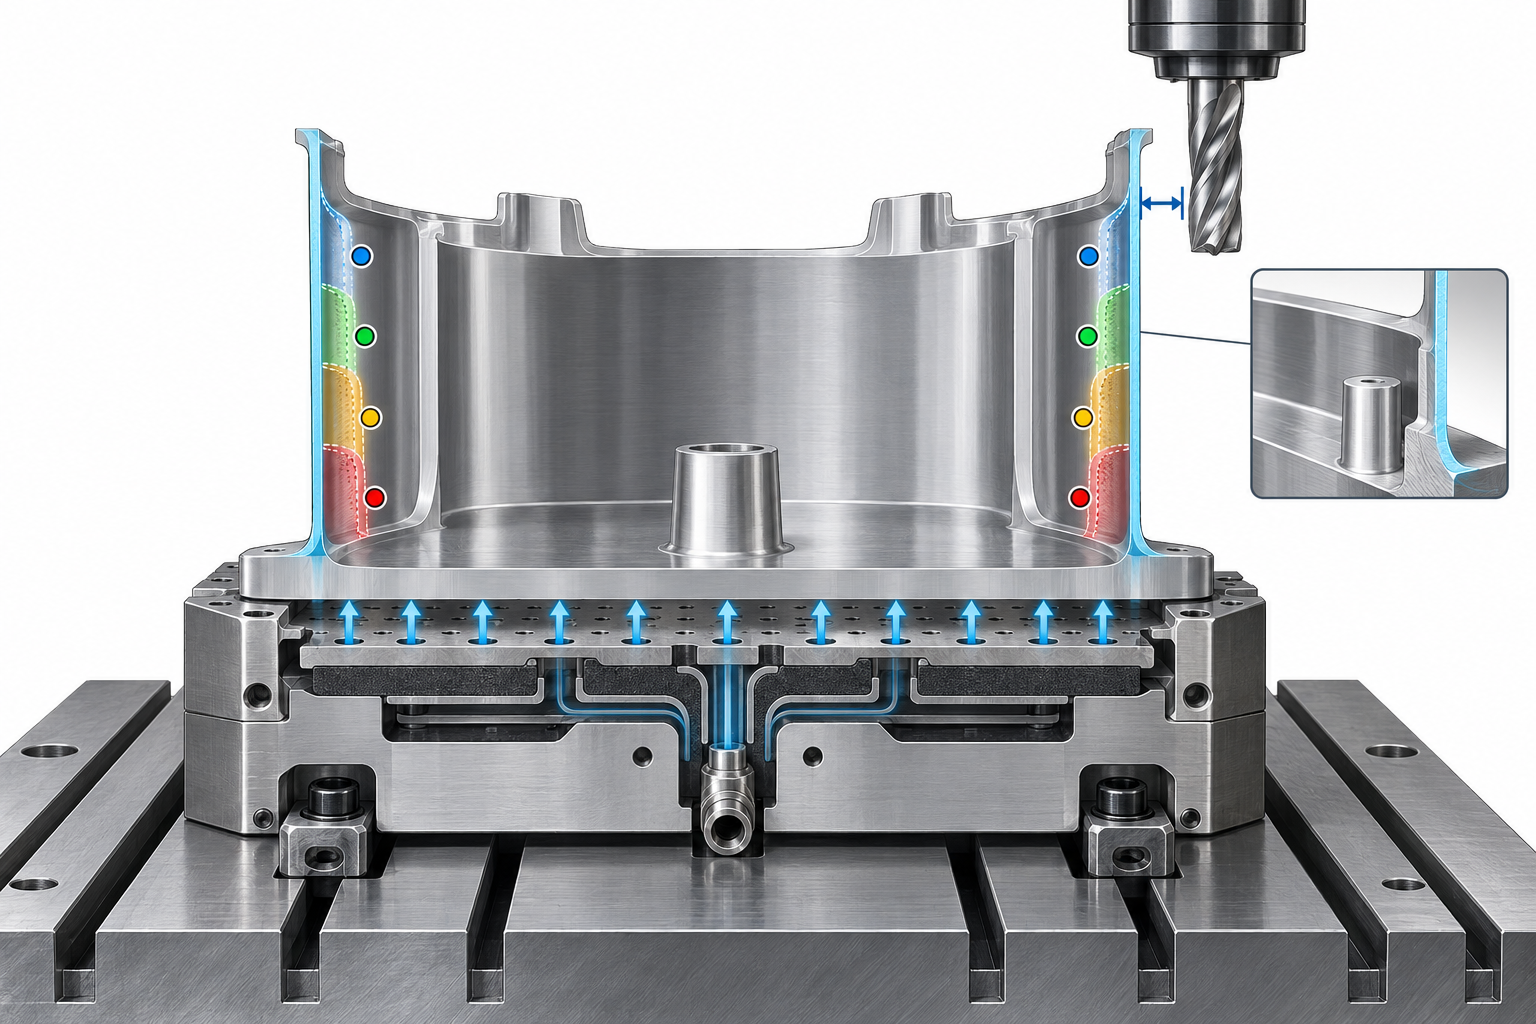
深腔加工:工具の突出し、逃げ、切りくず排出
応力除去と除去順序:粗加工後に止めるべきか
CNC加工の検査と見積り前に確認すべきチェックリスト
部品ができたからといって納品できるわけではなく、その間には検査があります。部品に見積りが出せるからといって正しく見積もれるわけではなく、その間には明確な要件があります。この2つはCNC加工ではつながっています。合格をどう定義するかが、メーカーがどの測定器を使うか、三次元測定機を使うかどうかを直接決め、測定器も時間もコストに入ります。したがって、検査方法と見積りに必要な情報を一緒に説明する方が、別々に説明するより実際の流れに近いのです。
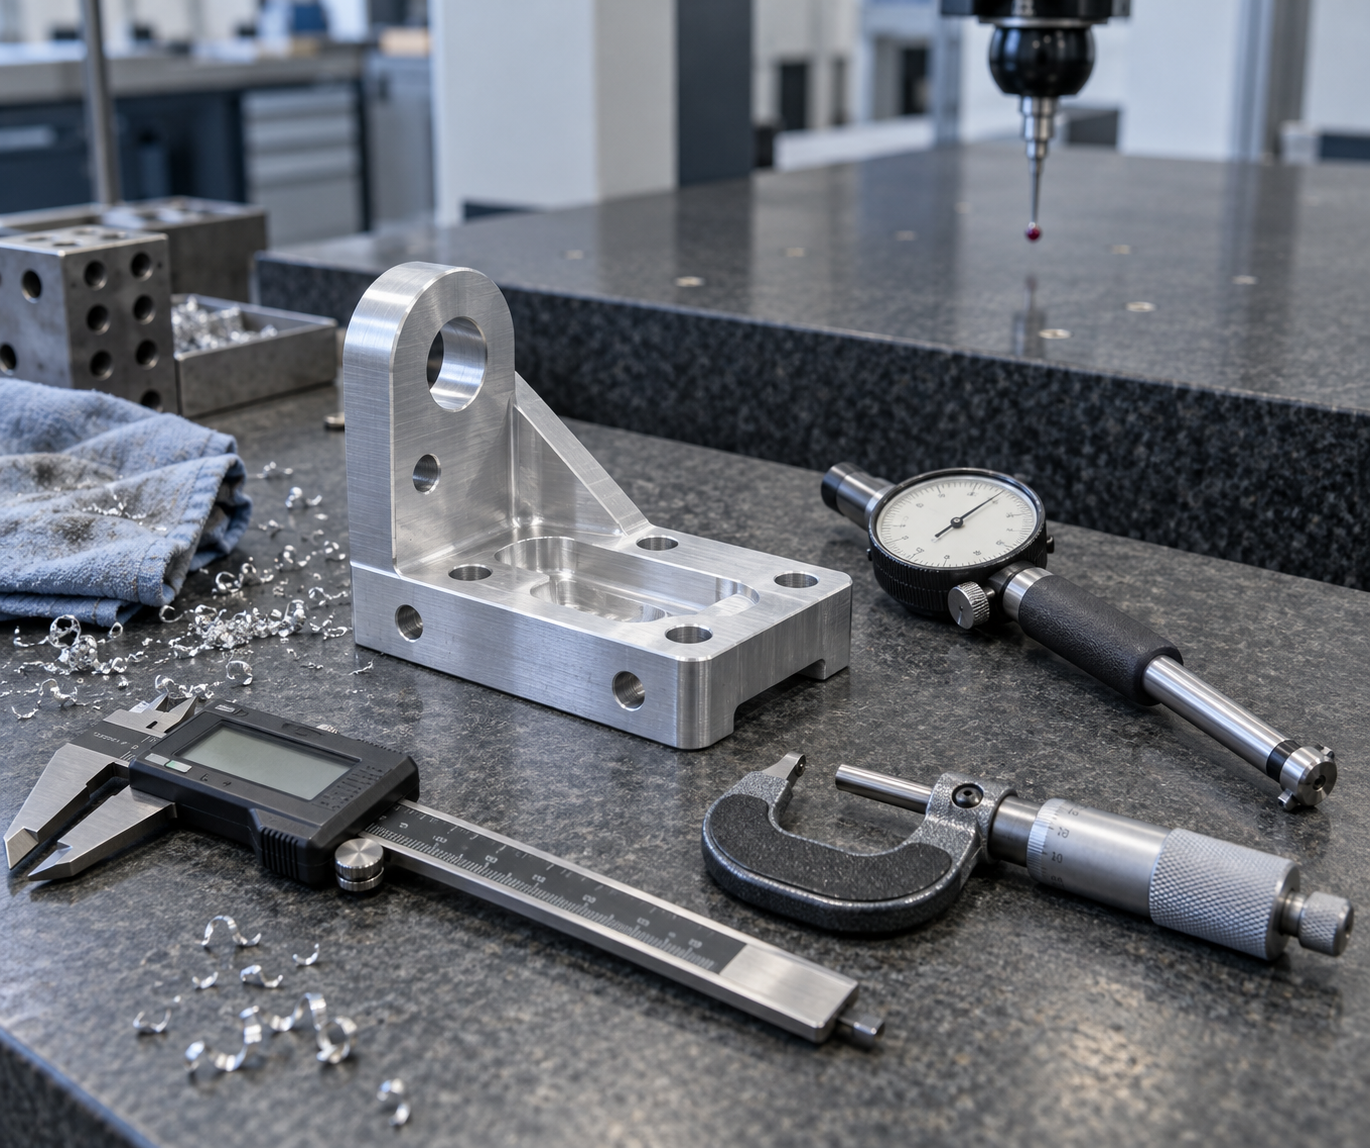
測定器はそれぞれ役割が違う:CNC加工の寸法を何で測り、どこまで測るか
測定器と測定対象の特徴は一致させる必要があり、測定器の選び間違いは精度の問題ではなく、測れないという問題です。
- ノギス:外径、内径、段差、深さ。速く、一般公差寸法の現場抜き取り検査に適します。溝の内径や狭い溝を測る場合、読み取りはジョーの影響を受け、公差外の異議はノギスだけに頼るべきではありません。
- マイクロメータ:外径、板厚、肉厚のような単点寸法。分解能は高いですが、一方向しか測れず、形状誤差は多点測定で組み立てる必要があります。
- 内径量表(シリンダーゲージ):穴の内径と円筒度、嵌合穴に適しています。使用前にリングゲージまたは標準ゲージでゼロ点を合わせる必要があります。そうしないと読み値が一貫してずれます。
- 三次元測定機(CMM):位置度、直角度、平行度、同軸度といった幾何公差、および穴系間の相対関係。CMMは座標系内の点を測定するため、基準の取り方次第で結論が決まります。
- 画像測定:小物、薄板、輪郭エッジ、打ち抜きまたはエッチング外形、非接触で、押し変形がなく、ただし深さ方向は測定できません。
- 3Dスキャン:全体輪郭の比較、初品とCADの偏差カラーマップ、リバースモデリング。傾向と全体形状を見るのに適しており、単一サイズの仲裁根拠として直接使うのには適していません。
CNC加工見積もり前に伝えるべき情報:一つ欠けるだけで、価格のずれが数倍になることも
- 材料牌号と状態:6061-T6と6061-Oでは切削感、変形傾向が異なり、価格も異なります。「アルミ」とだけ書くのは書かないのと同じです。
- 重要公差と基準:どの寸法が嵌合面で、どれが一般公差か、幾何公差がどの特徴に付くか。図面に記載のない寸法は、メーカーは通常公差で製作し、後からの争いには根拠がありません。
- 表面処理:陽極酸化、サンドブラスト、めっき、不動態化は寸法余裕と工程順に影響し、工程クランプ面を残す必要があるかにも影響します。
- 数量とロット:単品、小ロット、量産ではコスト構造が全く異なり、段取り費の薄まり方が大きく違います。
- 検査要求:初品報告書が必要か、CMM寸法報告書が必要か、材質証明が必要か、これらはすべて別途工数が計上されます。
- 納期希望:メーカーに約束させるのではなく、生産計画と工程ルートが実行可能かを判断させるためです。
CNC加工のよくある質問:選定から実施までの頻出疑問
以下の問題は、ほとんどが図面レビューと見積もりの往復の間に生じます。回答は本記事前半の判断基準に沿って示し、具体的な数値や納期に関わる箇所には余地を残しています——最終的には図面の指示と加工側の確認を優先してください。
同じ部品で、旋削すべきかフライス加工すべきかをどう判断しますか?
まず回転特徴があるかを見ます。軸、スリーブ、フランジのように外周、端面、ねじが主体の部品は、旋削で一度の段取りで大部分の面を出せ、基準の切り替えが少なくなります。箱体、ハウジング、板物のように多面・多穴系のものは、フライス加工または旋削・フライス複合の方が適しています。回転面と非回転面がどちらも相当な割合を占める場合は、旋削・フライス複合を検討しますが、穴の位置度や面と面の直角度が一度の段取りにコストを払う価値があるかを見る必要があります。判断基準は形状であり、習慣ではありません。
CNC 加工の公差は、きつく指定すればするほど良いのですか?
いいえ。公差は機能によって等級分けします。軸受部やピン穴のような嵌め合い面にはきつい公差を与え、非嵌め合い面は緩めて一般公差にします。全線で厳しくすると、段取り、工具、検査のコストを押し上げるだけでなく、繰り返しの芯出しによって新たな誤差を招く可能性もあります。また、線形公差と幾何公差を区別する必要があります——平行度、直角度、位置度は方向と位置を管理するもので、寸法公差だけでは管理しきれません。具体的な数値は図面と機能に基づいて確認し、業界でよくあるやり方は重要寸法だけを指定することです。
薄肉部品はなぜ変形しやすく、段取りではどう対処しますか?
変形は主に二つの要因から来ます。切削力とクランプ力です。壁が薄いほど剛性が低くなり、バイスで挟むだけでワークが逃げたり跳ね返ったりすることがあります。よくある方法は、対称に材料を除去すること、複数回に分けて軽く切削すること、工程用の凸台を残すこと、粗加工後に放置するか応力除去を行ってから精加工することです。クランプは軟爪、真空吸盤、専用治具に切り替え、力を剛性の高い部位に分散させます。深いポケットでは工具の突出しにも注意が必要で、突出しが長いほど逃げが生じやすくなります。
見積もりの前に最低限必要な情報は何ですか?
材料の牌号と状態、重要公差、表面処理、数量、検査要求、納期希望の六項目で、一つ欠けると見積もりが往復しやすくなります。段取り回数、工具交換、検査方法はコストに大きく影響しますが、これらは上記の情報に依存します。図面に基準と重要寸法を明確に記す方が、後から説明するより手間が省けます。情報が揃っていれば、見積もりは実際の加工経路に近づきます。
CNC 加工と 3D プリント、板金の間でどう取捨選択しますか?
形状、ロット、材料で見ます。複雑な内部空洞、軽量化構造、小ロット試作では、3D プリントの反復が速くなります。等厚の板物、曲げ成形のブラケットや筐体は、板金の方が材料を節約でき、ロットにも向いています。金属実体の嵌め合い面、ねじ、高剛性構造が必要な場合は、CNC 加工の方が安定します。三者は代替関係ではなく、多くのプロジェクトではまず 3D プリントや CNC で試作し、その後板金や射出成形に移行します。取捨選択の際は、まずこの部品が何で力を受け、何で位置決めされるかを問います。
Key takeaways
- まず構造分類(回転体/箱物/板物/薄肉)を決め、次に工作機械と工程を決める方が、先に材料を見積もるより手間が少ない。
- 公差帯は機能面ごとに項目別に指示し、非機能面を緩めることで工具と段取りに余裕を持たせられる。コストは段取り回数の差に出ることが多い。
- 薄肉や細長い部品の難しさは切削そのものではなく、びびり、段取り変形、応力除去にある。業界では複数回の軽切削と対称的な材料除去で制御するのが一般的だ。
- 見積もり前に材料の牌号と状態、重要公差、表面粗さ、数量と検査方法をまとめて提示すると、やり取りが減る。
- 精度と納期は図面、材料、数量に基づいて確認する必要がある。本文中の数値は業界でよく見られる参考値にすぎない。



