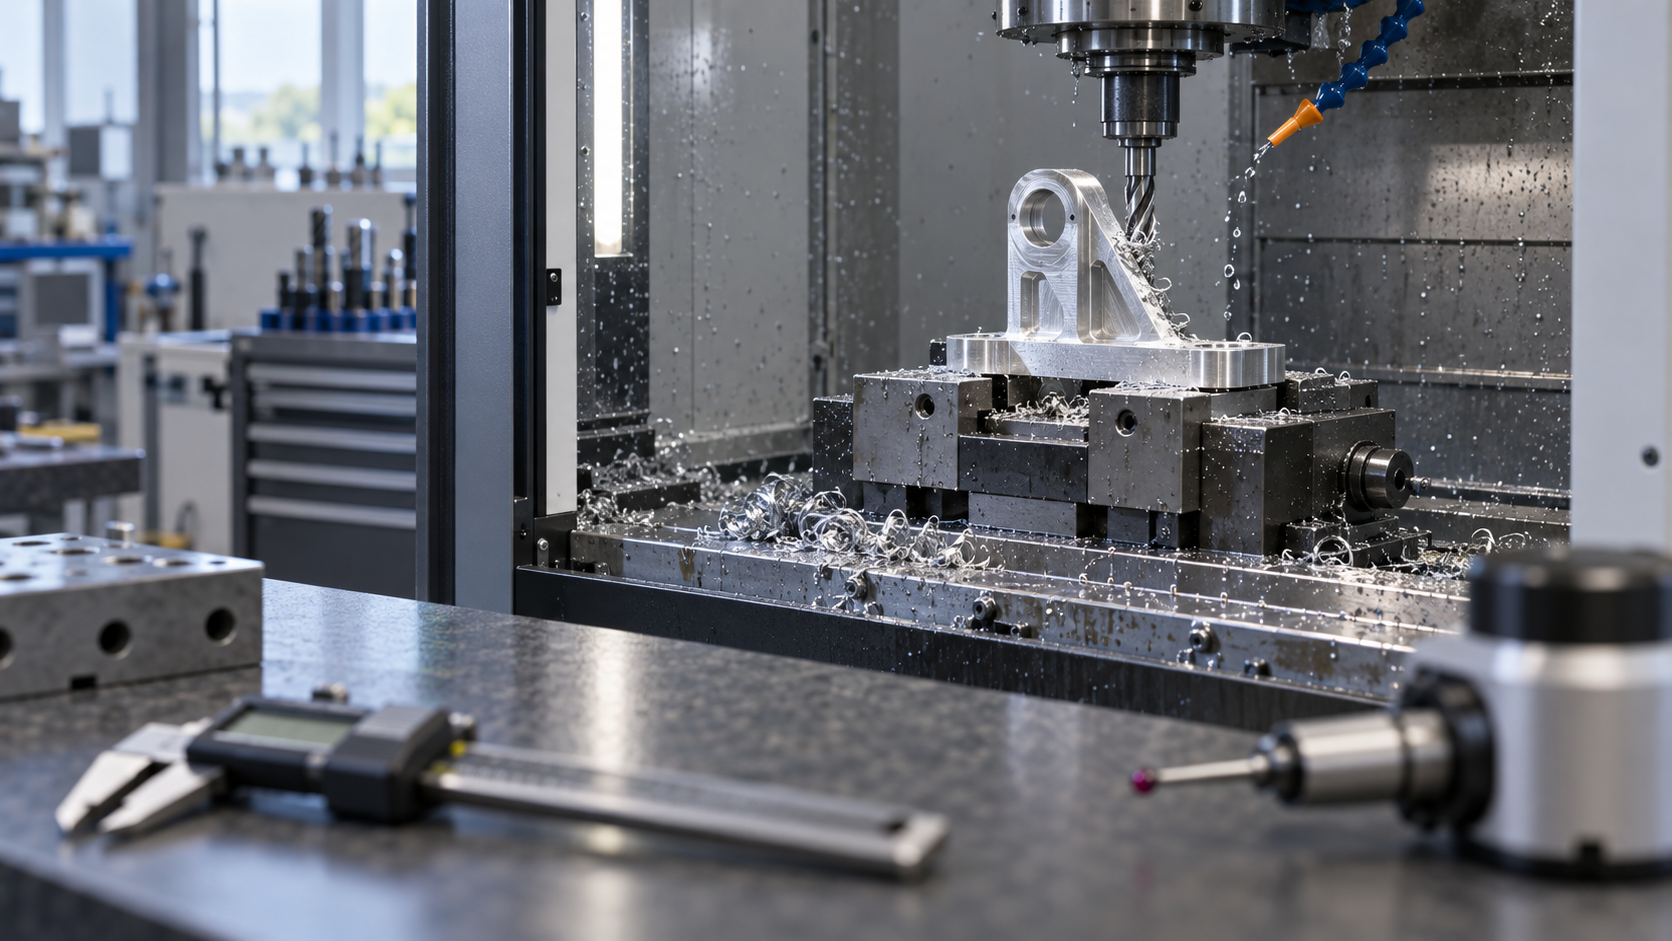
CNC 精密部品加工の「精密」とはどこにあるのか
材料と構造:CNC 精密部品加工の達成可能性を決める最初の関門
多くの図面は見積もり段階で「高い」または「作れない」と判断されますが、その理由は通常、設備精度が足りないからではなく、材料と構造そのものが CNC 精密部品加工の達成可能性を制限しているからです。同じ工作機械でも、6061 アルミをフライス加工するのと 304 ステンレスをフライス加工するのでは、安定して出せる寸法、表面、効率がまったく異なります。図面を読むときは、何軸を使うかを先に聞くよりも、まずこの2項目を見る方が現実的です。
材料の被削性:切削感覚が表面とバリを決める
業界では材料を「切削しやすい」と「切削しにくい」の2種類に分けることが多く、判断基準は切りくず形態と工具寿命です。アルミニウム合金(6061、7075)は切りくずがはっきりして排出しやすく、精フライス面は通常良好な粗さが得られます。快削鋼(例:12L14)は硫黄や鉛を添加しており、切りくず分断が良く寸法も安定しますが、溶接性と耐食性は劣るため、選定前に用途を確認する必要があります。304 ステンレスは靭性が大きく加工硬化が速く、工具摩耗が速いため、寸法はバッチ中盤以降にドリフトしやすい——1個目が合格でも50個目が合格とは限りません。銅および銅合金は熱伝導が良い一方で工具に粘着し、狭い溝や深いポケットでは切りくず排出が困難で、表面が二次的に傷つきやすいです。エンジニアリングプラスチック(POM、PEEK、ナイロン)は切削力が小さいですが、クランプ力が少し大きいだけで圧縮変形し、PEEK はさらに高価で試し削りのコストが高くなります。
これらの違いは最終的に2、3の事柄に現れます:図面の粗さを安定して達成できるか、バリ形態が制御可能か、バッチ中で工具摩耗後に寸法がどちらへ偏るか。図面に「Ra 1.6」とだけ記載されていても、材料ごとに実際の達成難度は同じではありません。
薄肉、深いポケット、細長い軸、狭い溝:難しさは構造と段取りの結合にある
これら4種類の構造が難しいのは、単に切削力が大きいからではなく、構造と段取りが互いに制約し合うからです。
- 薄肉:肉厚と高さの比が小さいほど剛性が悪くなります。業界でよくある経験則では、肉厚が 1 mm 未満、高さが肉厚の 10 倍を超えると、切削力とクランプ力の両方が逃げやびびりを引き起こしやすくなります。実際に作れるかは、材料、肉厚の均一性、支持方法によります。
- 深いポケット:深いポケットの長径比が 3~4 倍を超えると、工具ホルダの剛性が低下し切りくず排出が困難になり、長い工具や層別加工が必要で、表面品質は明らかに低下します。
- 細長い軸:旋削時に工作物が逃げ、長径比が大きいほどセンターレストや追い刃台に依存し、そうでなければ中間寸法が大きくなったりテーパが生じたりします。
- 狭い溝:溝幅が工具径を決め、工具が細いほど折れやすく、送りを遅くする必要があり、溝底の隅肉半径も工具半径に制限されます。
これらの問題は図面を読む段階で指摘する必要があります:構造を変更できるか、分割して作れるか、材料を変更できるか。段取り段階になって初めて気づくと、手戻りコストはすでに上がっています。
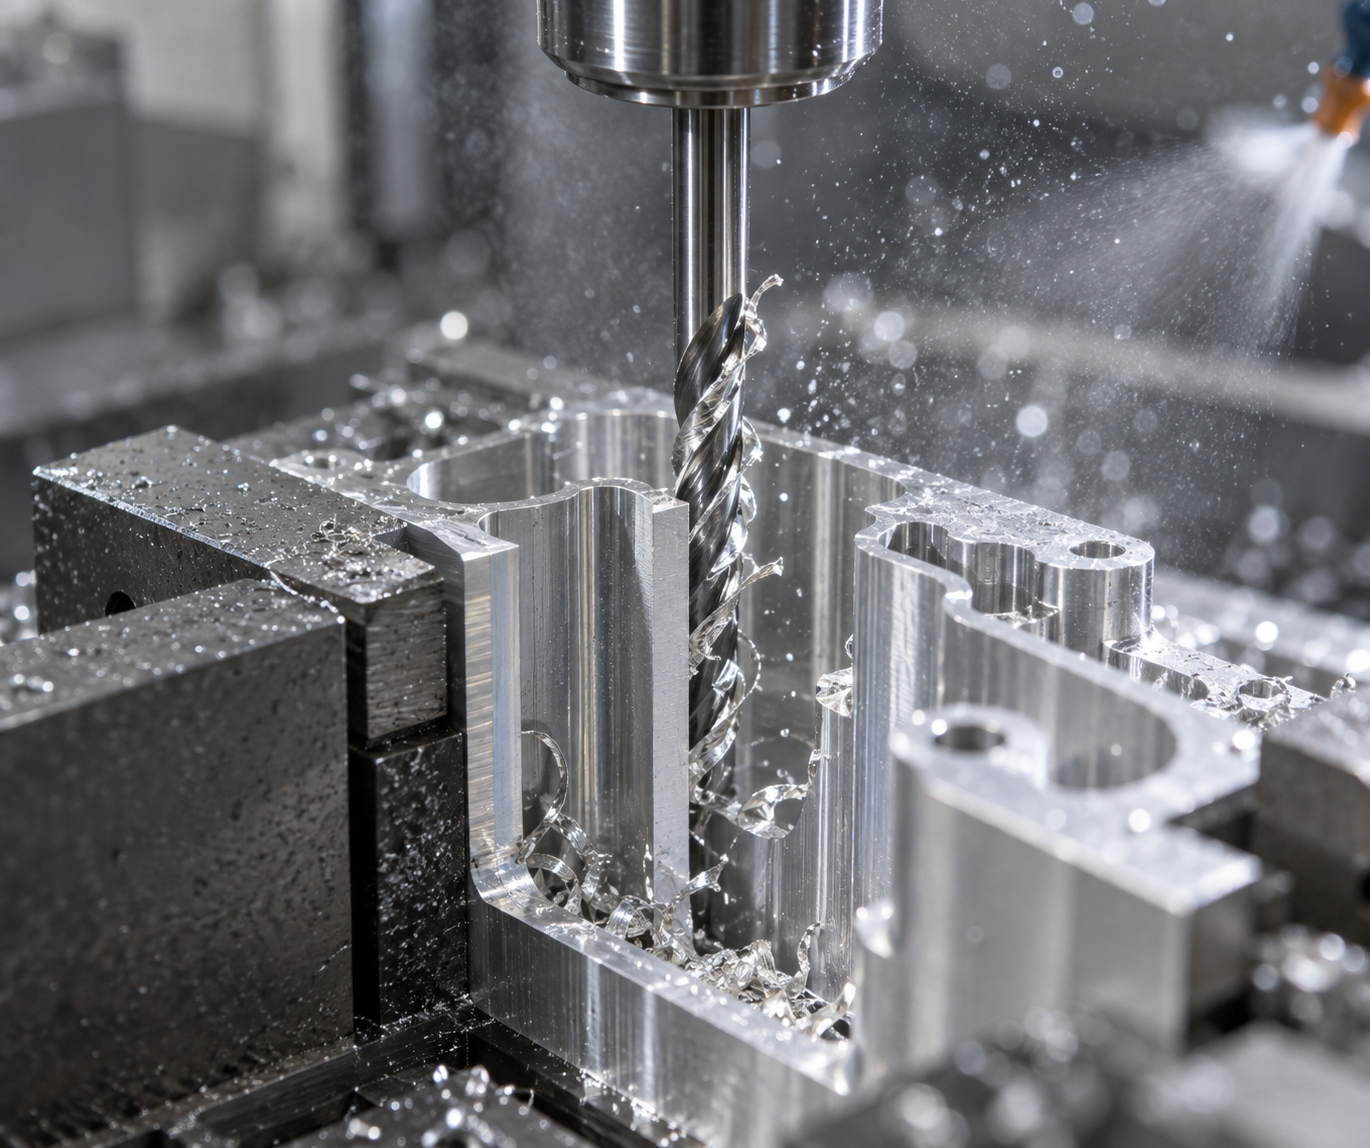
材料と構造を一緒に見るのは、それらが後続の段取り、工具、検査の難しさを共に決めるからです。2 mm 肉厚の 304 ステンレス製ポケットは、同じ構造のアルミ部品よりも、応力除去のための熱処理、対称的な材料除去、より保守的な切削パラメータを考慮する必要があります。図面を読むときにまずこのステップを行えば、その後の工程ルートが意味を持ちます。自分の部品がどの区分に属するか確信が持てない場合は、図面と重要寸法を持って CNC 加工能力 ページで工程範囲と照合し、構造や材料を調整すべきか判断してください。
段取りと基準:精密部品加工で最も過小評価されやすいコストポイント
CNC 精密部品加工の見積書では、段取りが単独で項目になることはほとんどありませんが、公差を実現するか無駄にするかの分水嶺になることがよくあります。同じ工作機械、同じ工具、同じパラメータでも、段取り方法を変えると、出てくる寸法が公差帯1つ分ずれることがあります。段取りは3つの問いに答える必要があります:1回の段取りでいくつの面を加工できるか、基準変換は何回か、クランプ力で部品が変形しないか。この3つを解決しなければ、後で工具とプログラムをどれだけ工夫しても取り戻せません。
核心原則はただ1つ:基準統一。設計基準、加工基準、検査基準をできるだけ同じ面に置きます。面をひっくり返すたびに、芯出し誤差、クランプ変形、継ぎ目跡が1回ずつ増えます。おおよそ段取り回数≈誤差の重なり回数と考えられます——線形に加算されるのではなく、段取りが1回増えるごとに寸法チェーンに累積可能な偏差が1環増えます。多工程部品では、ソフトジョーや専用治具に時間をかける方が、何度も面をひっくり返すより良いとされるのは、まさにこのためです。
1回の段取りでいくつの面を加工できるか:まず部品形状、次に機械ストローク
3軸機では1回の段取りで通常、上向きの面しか加工できず、5面には少なくとも2回の段取りが必要です。4軸に1つの回転軸を加えると、隣接する側面を1回の段取りで仕上げられます。5軸連動はさらに面返し回数を減らせますが、その代償としてプログラミングと治具が複雑になります。ここで注意すべきは:5軸は精密部品加工の必要条件ではないということです。それは「面と面の位置関係」と「段取り削減」を解決するものであり、公差そのものを小さくするものではありません。
一般的な段取り方法の適用範囲
方法ごとに明確な境界があり、混用すると問題が生じます:
- バイス+平行ブロック:規則的なブロック、中小ロットに適します。利点は速く汎用的であること、欠点はクランプ力が両側に集中し、薄肉部品は鼓状に圧縮されやすく、ブロックの高さが揃わないと側面が垂直にならないことです。
- ソフトジョー:部品外形に合わせて旋削した接触面により、クランプ力が分散し位置決め再現性が良く、回転特徴を持つ部品や二次段取りで同軸を保つ必要がある部品に適します。ソフトジョー自体は再旋削が必要で、一時的な投資に属し、ロットが大きいほど有利です。
- 真空チャック:薄板、大面積の平面部品に適し、クランプ力が均一で横方向の変形をほとんど導入しません。境界は、部品に一定の面積があり底面が平坦である必要があり、切削力の大きい粗加工では吸着できません。
- ワックス/低融点合金:薄肉、異形、適切なクランプ面がない部品に適し、底面全体で支持します。欠点は取り外しと洗浄に時間がかかり、切削熱の影響を受けるため重切削には使えません。
- 専用治具:ロット、精度、形状複雑度が一定水準に達すると、専用治具が唯一の安定解になります。位置決めとクランプを分離して設計し、通常は一面二ピンや三点位置決めを組み合わせます。
クランプ力と変形:段取り設計で最も見落とされやすい一环
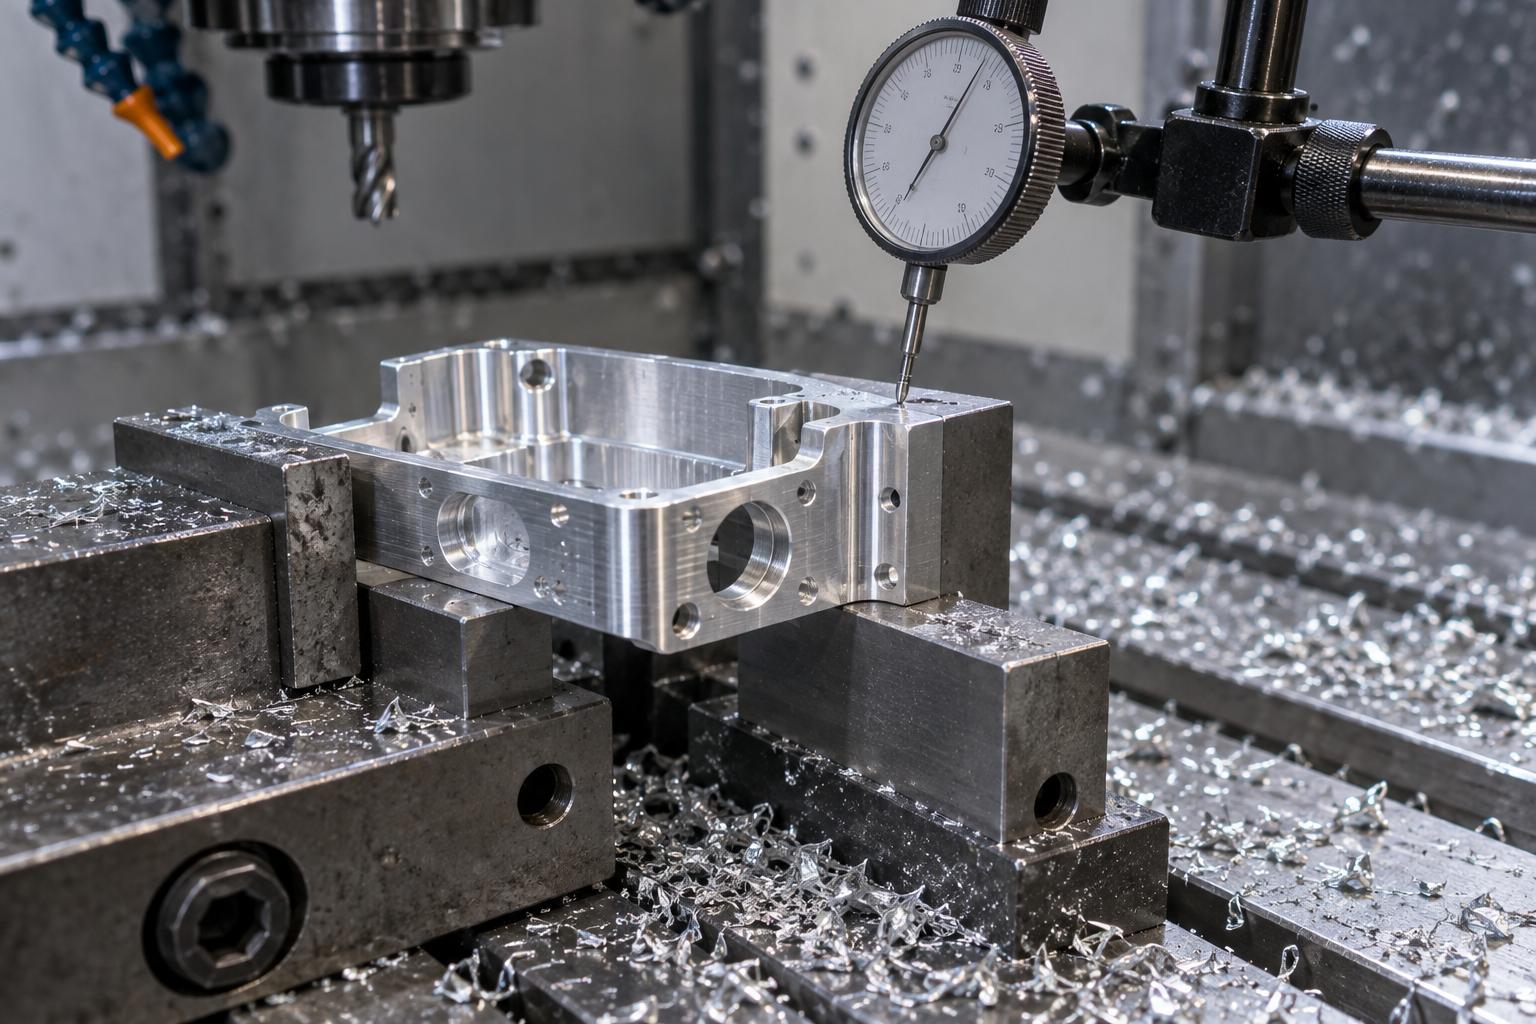
クランプ力の方向は、できるだけ主切削力の方向と一致させ、部品剛性が最も良い方向と一致させます。薄肉部品でよくある方法は「まず軽くクランプし、加工し、最後に緩めて再測定する」、または自由状態でダイヤルゲージにより変形量を確認することです。業界でよくある判断は、クランプ変形が公差帯の 1/3 に近いか超える場合、パラメータ調整で無理に押さえるのではなく、段取り方案を変えるべきというものです。この比率は経験的な参考にすぎず、具体的には材料、肉厚、図面要求によります。
工具、切削パラメータと表面粗さ:公差帯を維持するために
図面に ±0.02 と記載され、工作機械の位置決め精度も十分なのに、部品が大きくなったり小さくなったりし、表面に工具痕も残る——問題は工作機械ではなく、工具と切削パラメータにあることが多いです。CNC 精密部品加工では、公差帯を維持できるかどうかは、工具形状、1刃あたりの送り、切込み深さのこの3つをどう組み合わせるかにかかっています。パラメータを間違えると、どんなに良い工作機械でも安定して不良品を作るだけです。
仕上げ加工でなぜ小さな切込み、高回転、低送りを使うのか
粗加工の目的は材料を除去すること、仕上げ加工の目的は寸法と表面を制御することです。そのため仕上げ加工では通常、半径方向の切込みを工具径の 5%–10% まで抑え、軸方向の切込みは工具の長径比に応じて調整し、主軸回転数は工具と材料が許容する上限まで上げ、1刃あたりの送りを下げます。理由は直接的です。切込みが小さいと切削力が小さくなり、工具とワークのたわみ量も小さくなるため、寸法が公差帯の中央に収まる確率が高くなります。回転数が高く送りが低いと、1刃あたりの切削厚さが薄くなり、残留高さが小さくなるため、表面粗さも自然に良くなります。
ただしこれは絶対の法則ではありません。アルミニウム合金は切削力が小さく切りくず排出も良いため、高回転・大送りが可能です。ステンレス鋼やチタン合金は熱伝導が悪く、回転数が高すぎると工具刃先が急速に摩耗するため、むしろ回転数を下げ、冷却を強化し、1刃あたりの送りを小さくしすぎないように制御して、刃先が硬化層上で摩擦するのを避けます。パラメータは材料、工具コーティング、工作機械剛性の三者の折衷で決まるもので、他人のパラメータ表をそのまま使っても通常はうまくいきません。
ボールエンドミルとフラットエンドミルの曲面における表面品質の違い
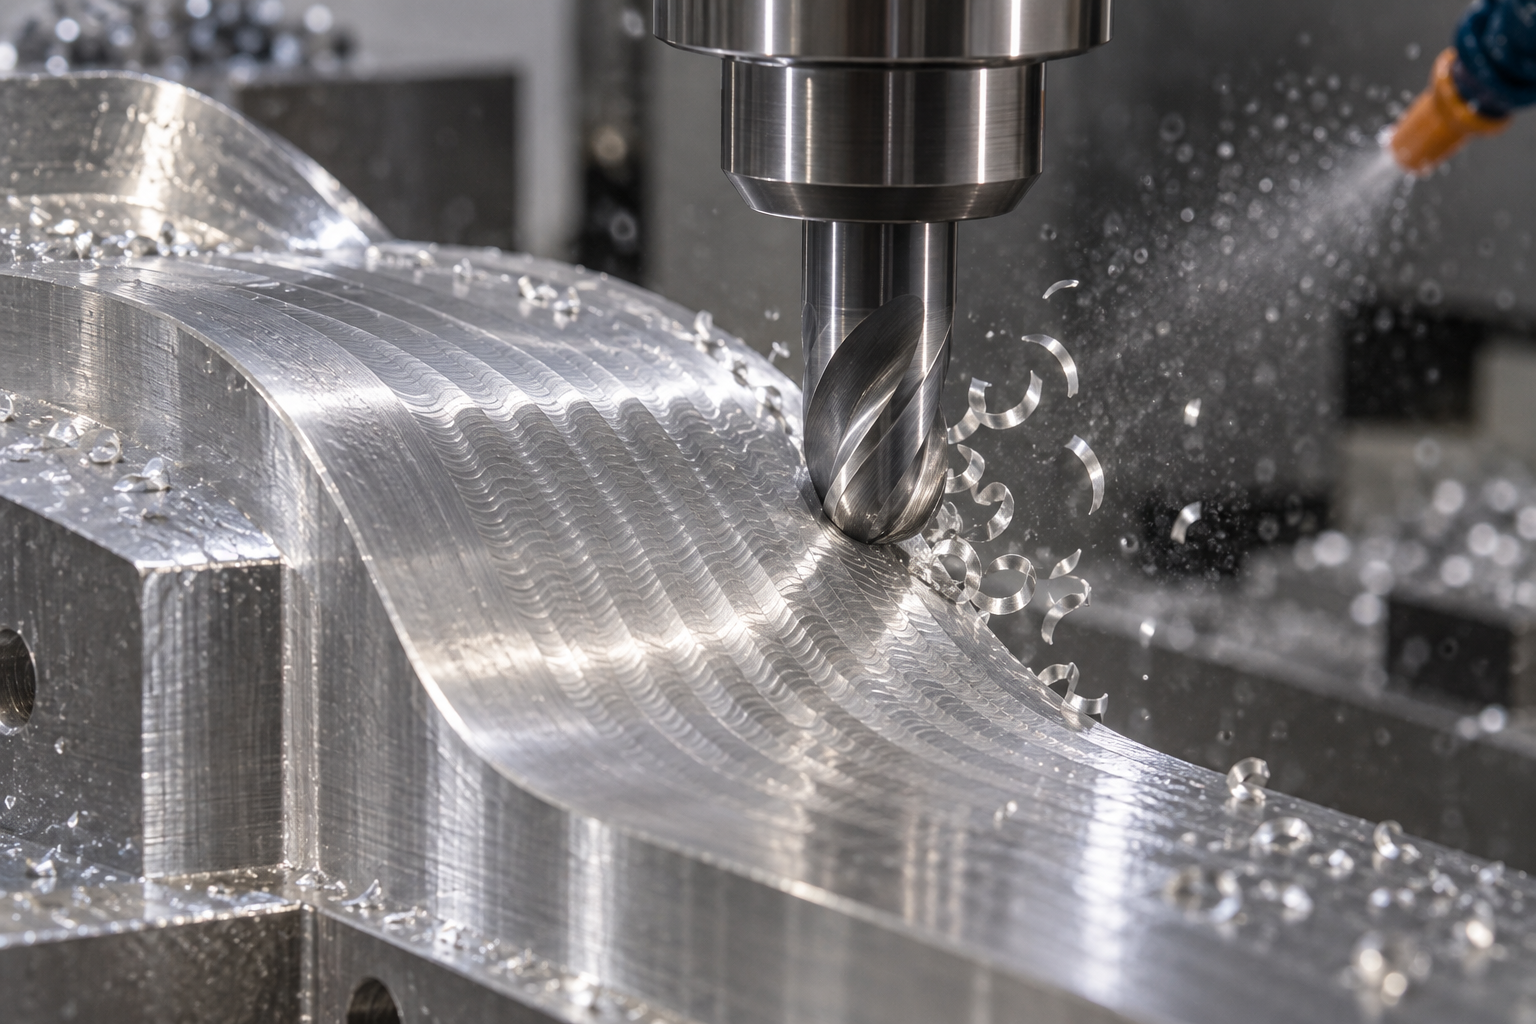
フラットエンドミルは平面を走り、工具底面とワークの接触は線になるため、残留高さが低く表面が均一です。ボールエンドミルは曲面を走り、接触点は1点になるため、隣接する工具経路の間に必然的にスカラップ状の残留高さが残ります。ピッチが密なほど残留は低くなりますが、加工時間は線形的に増加します。したがって曲面仕上げ加工の表面粗さは、大部分がピッチと工具半径で決まり、回転数で決まるわけではありません。Ra を良くしたいが研磨したくない場合は、ピッチを正確に計算するか、より大きな半径のボールエンドミルに交換します——半径が大きいほど、同じピッチでの残留高さは小さくなります。
業界でよく見られる参考値:アルミニウム合金の精密フライス加工面は Ra 0.8–1.6 μm 程度に達することができ、精密旋削の外周も同様の水準が可能です。ステンレス鋼とチタン合金は材料が粘く工具摩耗が速いため、同じパラメータでは通常1ランク劣り、Ra 1.6–3.2 μm がより現実的です。これらの数値は判断基準にすぎず、約束ではありません——実際は材料状態、工具銘柄、冷却方式、工作機械剛性を基準とし、見積もり前に図面に基づいて確認します。
たわみ、工具摩耗とロット一貫性
工具は切削力の下で曲がります。これをたわみと呼びます。たわみの方向が寸法を大きくするか小さくするかを決めます。外周旋削のたわみは直径を大きくし、内孔中ぐり加工のたわみは孔径を小さくし、フライス加工の側壁のたわみは壁厚を厚くします。細長い工具、大きな突出し、大きな切込みはすべてたわみを増幅します。対策は突出しを減らし、層ごとに軽く切削し、必要に応じて工具補正で微調整することです。
工具摩耗はロット一貫性への影響がさらに大きいです。最初の1個が合格でも100個目が合格とは限りません——逃げ面が摩耗すると切削力が上昇し、たわみ量が変化し、寸法が徐々にドリフトします。ロット品では工具交換戦略を定める必要があります:切削時間、個数、またはオンライン測定フィードバックによる工具交換です。連続加工時には最初の数個と最後の数個を抜き取り検査し、寸法が一方向にドリフトしている場合は、まず工具摩耗を疑い、次に熱変形を疑います。
熱、切りくずと残留応力:精密部品加工で見えない寸法ドリフト
CNC 精密部品加工では、最も見落とされやすい誤差源は、工作機械が十分でないことではなく、熱、切りくず、残留応力のこの3つです。これらは図面の公差帯には現れませんが、クランプを緩めた後、部品が冷却した後、あるいは一晩放置した後に、寸法を公差外に押しやることがあります。以下では「熱→切りくず→応力」の順に、各ドリフトがどのように発生し、どのように制御するかを説明します。
切削熱:なぜ加工直後に測定した寸法が「縮んで戻る」のか
切削領域の温度が上昇すると、ワークと工具の両方が膨張します。アルミニウムの熱膨張係数は約 23×10⁻⁶/°C、鋼は約 11–12×10⁻⁶/°C で、100 mm のアルミニウム部品が 10 °C 温度上昇すると、長さ方向に約 0.02 mm 増加します——これはすでに多くの精密部品の公差余裕を食いつぶします。加工直後は部品が熱く、寸法は大きめです。室温まで冷却すると収縮し、元々「ちょうど合格」だった寸法が下限に張り付いたり、公差外になることがあります。
実行可能な方法は:粗加工と仕上げ加工を分けること、仕上げ加工前に部品をほぼ室温に戻すこと、仕上げ加工時に切削液の流量と方向を制御し、局所的に急冷急熱しないようにすること、薄肉や長い突出し構造では、1回の切込みを減らして走刀回数を増やす方を選び、大きな切削力で効率を取らないことです。熱ドリフトは完全には除去できませんが、公差帯の隅に押し込むことはできます。
切りくず排出:排出不良は同時に傷とたわみをもたらす
切りくずが排出されないと、工具と加工済み面の間に詰まります。軽い場合は仕上げ面に引っかき傷を押し付け、重い場合は工具を押しのけてたわみを引き起こします——工具シャンクが力を受けて理論経路から外れ、実際に切削される寸法が設定値より大きくまたは小さくなります。深いポケット、狭い溝、止まり穴などの構造で特に発生しやすく、切りくずが入り込むと出てこられず、切削液でも流し出せません。
一般的な対策には:材料に応じて適切な溝形状とすくい角を選び、切りくずをきれいに折る;高圧内部冷却や指向性冷却で切りくずを切削領域から流し出す;深いポケット部品には層ごとの螺旋下刀を採用し、一発で底まで切らない;必要に応じて途中で停止して切りくずを吹き飛ばす、などがあります。ここに万能のパラメータはなく、材料、工具、ポケット深さを一緒に調整する必要があります。業界でよく見られる方法は、深いポケットの長径比を 3–4 倍以内に抑えると切りくず排出が安定しやすく、これを超える範囲では工程を専門に検討する必要があり、具体的には依然として図面と実際の試し削りを基準とします。

残留応力:対称除去と中間応力除去になぜ時間をかける価値があるのか
棒材や板材は圧延や押出しの時点で内部応力を帯びています。粗加工で片側の材料を大量に除去すると、応力バランスが崩れ、部品は材料を除去した側に曲がったりねじれたりします。仕上げ加工時は治具で押さえられているため、測定結果は合格です。しかしクランプを外し、放置すると、応力が再分布して寸法が変わります。これが薄肉部品の「加工直後は合格、一晩で公差外」の典型的な原因です。
実行可能な方法はいくつかあります:粗加工と仕上げ加工の間に自然時効の時間を設け、応力をまず1回解放させる;要求の高い部品には応力除去焼鈍や振動応力除去を手配する;粗加工時に対称除去を行い、両側を交互に切削し、一度に片側を空洞にしない;仕上げ加工では小さな切込みと多数の走刀を採用し、毎回導入される新しい応力を減らす。これらの方法は工数を増やすため、図面段階で判断する必要があります:この部品が本当にこれほど安定している必要があるのか、それとも厳しい公差を嵌合面に集中させ、他の面は緩められるのか。
これら3種類のドリフトをまとめて見ると、論理は一貫しています:温度、切りくず排出、応力はすべて実際の寸法をプログラミング寸法から逸脱させ、しかも測定後に初めて露呈することが多いです。それらを制御するのは単一設備の精度ではなく、工程の段取り——粗仕上げ分離、冷却安定、切りくず排出円滑、対称除去——によります。自分の部品がどのリスクに属するかを判断するには、CNC 加工能力ページでまず材料と構造範囲を照合し、その後、工程ルートを専門に検討する必要があるかどうかを決められます。
検査と初品:CNC 精密部品加工が本当に基準を満たしていることを証明する
測定器を間違えると、CNC 精密部品加工の寸法は測った意味がなくなる
初品、抜き取り検査、最終検査はそれぞれ何を担うのか
検査治具と図面要求の不一致は、よくある紛争の源
- 重要寸法リスト:どれが嵌合面で、どれが自由公差かを明記し、検査が平均的に力を入れないようにする。
- 基准确認:設計、加工、検査の3箇所の基準が統一されているか、統一されていなければまず明確化する。
- 公差と測定器のマッチング:厳しい公差にはマイクロメータ、三次元測定機を使い、ノギスで間に合わせない。
- 表面とバリ取り:粗さは図面要求に従って確認し、鋭いエッジ、バリ、かえりは別項目として列挙する。
- 材質と証明:材料銘柄、状態、ロット証明は必要に応じて求め、デフォルトであると思わない。
- 検査報告書の形式:初品報告書、全寸法報告書、三次元測定報告書のいずれが必要か、事前に取り決めておく。
コストに駆動される公差の取捨選択:CNC精密部品加工の見積もり前に話し合うべきこと
図面に公差を記入するのは設計意図の表現だが、加工側に落とし込むと、公差を一档厳しくするごとに工数、工具寿命、検査リソースを消費する。CNC精密部品加工のコストの大半は材料ではなく、「その寸法を守るために余分にかかる工程」にある。見積もり前に、図面上のどの公差が本当に必要で、どれが緩和できるかを明確に話し合うことは、サプライヤーを変えるよりもコスト削減に効くことが多い。
公差は厳しければ厳しいほど良いわけではない:まず嵌合面を選び出す
一般的なやり方は、実際に嵌合、ガイド、シールに関与する面だけに厳しい公差を残し、それ以外の非嵌合面は一般公差で通すというものだ。一つの部品のすべての寸法に±0.01 mmを記入すると、加工側は全寸法の精密フライス加工と多数回の測定を強いられ、コストは上がるのに、組立がそれで楽になるわけではない。
- 嵌合面、軸受部、シール溝:図面の厳しい公差を維持する。これが機能上の最低ライン。
- 外形輪郭、非嵌合段差、取付逃げ面:業界では±0.1 mm程度まで緩和するのが一般的で、図面と使用シーンに応じて確認が必要。
- 自由曲面や外観面:重点は表面粗さにあり、寸法公差は適度に緩和できる。
構造の細部が決める加工コスト
隅肉半径を非標準値(例えばR1.7)で書くと、加工側はそのために専用工具を用意するか、成形バイトの経路を走らせる必要があり、見積もりは自然に上がる。既存の標準工具半径(R1、R2、R3)に合わせれば、通常は機能を変えずに工具と工具交換の時間を節約できる。深いポケットと狭い溝はもう一つのコスト増幅要因だ。深いポケットは長い突出しの工具が必要で剛性が低下し、びびりを避けるために送りを下げなければならない。狭い溝は工具径を制限し、切りくず排出が困難で、二次的な傷が付きやすい。
見積もり前に以下を確認することを勧める:材料の牌号と状態、素材形態(板材/棒材/鍛造品/鋳造品)、重要公差とその基準、表面粗さの要求、ロットと納期の性質。図面情報が完全であるほど、加工側は安全余裕で穴埋めするのではなく、実際に即した価格を出せる。
ロット、納期とコストの関係
単品や小ロットではプログラミング、段取り設計、初品検査の時間を薄くできず、単価は自然に高くなる。ロットが上がれば、専用治具と最適化された工具経路が割に合う。納期も同様にコストに影響する。通常の生産計画と急ぎの割り込みではリソースの占有が異なる。ロットと納期を正直に伝えることは、後から値引きを迫るより効果的だ。公差、表面、材料、ロット、納期というこれらの変数はCNC精密部品加工の中で互いに制約し合う。見積もり前に一つずつすり合わせることは、漠然と「できるだけ良くやってほしい」と言うよりはるかに役立つ。
よくある質問:CNC精密部品加工に関するいくつかの実際的な疑問
ここまで図面の読み解き順に沿って一通り見てきた:材料、構造、段取り、工具、熱と切りくず、検査。以下のいくつかの質問は、図面審査と見積もり照会の段階で最もよく問われるもので、答えは本文で述べた判断基準に落ち着く。
同じ図面なのに、なぜ工場によって見積もり価格が2~3倍も違うのか?
多くは「ぼったくり」や「値引き」ではなく、三つの判断の違いによる。一つ目は段取り方案で、一度の段取りで三面を加工する者もいれば、四回も反転させる者もいて、工数と治具コストが大きく違う。二つ目は公差配分で、非嵌合面の厳しい公差も本気で守れば工数は倍になる。三つ目は検査の基準で、初品の三次元測定を含むか、報告書を出すかどうか。見積もり前に重要寸法、基準、バリ取り要求、検査方法を明確に伝えれば、価格差は明らかに収束する。具体的な単価は図面とロットに応じて確認が必要で、本文では価格の約束はしない。
薄肉部品はどうやって加工変形を避けるのか?
核心は三つ。粗加工と精加工を分け、粗加工で余肉を残して残留応力を解放させてから精加工する。対称に材料を除去し、片側の連続切削で部品を「押し」曲げるのを避ける。クランプ力は小さく分散させ、真空吸盤やワックスの接着が使えるなら、力の強い平口钳で無理に挟まない。業界では、薄肉の厚さと高さの比が小さい場合(例えば壁高が壁厚よりはるかに大きい)に事前に加工側と相談するのが一般的なやり方で、具体的に安定して実現できるかは材料と構造に応じて確認が必要で、一概には言えない。
三次元測定では合格なのに、組立で入らない。原因は何か?
よくある三つ。一つ目は基準の不一致で、三次元測定は図面の基準で測るが、組立は実際の当たり面に依存し、両者は同じ面ではない。二つ目は寸法だけ測って形状・位置公差を測っていない場合で、位置度や平行度が公差を超えていても単一寸法は合格している。三つ目は測定温度と組立温度が異なり、熱膨張が隙間を食ってしまう。照合時には設計基準、加工基準、検査基準の三者を揃え、形状・位置公差が検査項目に入っているかを確認する。
CNC精密部品加工は必ず5軸を使うのか?
必ずしもそうではない。5軸の価値は主に段取り回数の削減、複雑な曲面や斜め穴の加工にあり、段取り回数が減れば基準変換の誤差も減る。しかし部品構造が簡単で、公差が二、三の面に集中している場合は、3軸に合理的な治具を組み合わせた方が割に合うことが多い。判断基準は、多段取りによる誤差の累積がすでに公差帯を食っているかどうかであり、「5軸の方がより精密」ということではない。5軸を使うかどうかは、部品の幾何形状とロットに応じて評価することを勧める。
表面粗さは図面でどう要求すればよいか?
「表面を光沢に」とだけ書かず、Ra数値と適用面を記入する。精密フライス加工では業界でRa 0.8~1.6程度が一般的に可能で、精密旋削や研削はさらに低くできるが、具体的には材料、工具、研磨工程の有無に依存し、図面と工程に応じて確認が必要だ。嵌合面、シール面、外観面にそれぞれ異なる要求を記入し、非機能面は緩和すれば工数をかなり節約できる。要求を出す際には、工具の送り目方向を許容するかどうかも併せて説明し、検収時に言い分が食い違うのを避ける。
Key takeaways
- 精密部品の公差を実現できるかどうかは、段取り回数、基準の変換、検査手段の3つにかかっており、工作機械の精度だけではありません。
- 材料の被削性と薄肉、深いポケット、細長い構造は、材料の銘柄そのものよりもコストと歩留まりを左右することがよくあります。
- コスト主導の公差配分:厳しい公差は本当に嵌合する面に残し、それ以外を緩めると、総コストは通常明確に下がります。
- 見積もり前に図面、基準、重要寸法、表面、バリ取り要件をすり合わせることは、後から単価で議論するよりも手戻りを減らせます。
- 初品と工程内検査では、検査具、基準、判定方法を明記する必要があります。そうでなければ「合格」は口頭の結論にすぎません。



