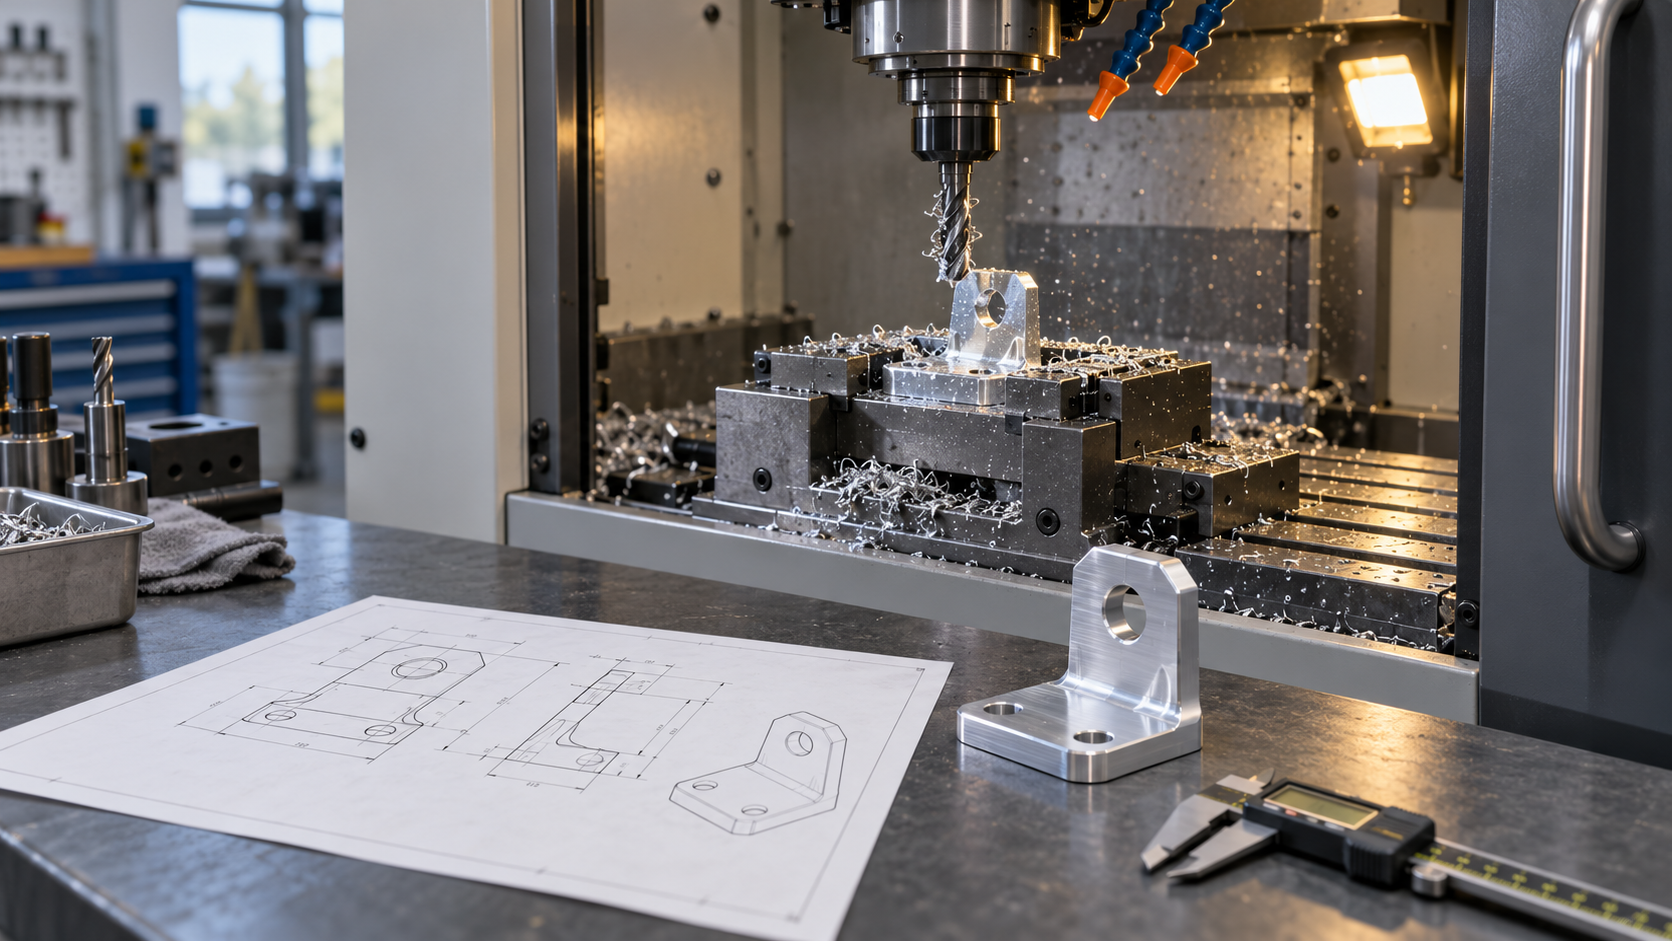
CNC試作とは何か:まず除去加工、付加加工、成形の3つの道を区別する
CNC試作とは、CNC工作機械で中実の素材から余分な材料を削り取り、設計検証、試し組み立て、または機能テスト用に少数の部品を素早く作ることである。その本質は除去加工である。素材は削るだけで増えず、最終形状は工具経路によって決まる。この点が、3Dプリンティングや射出成形という他の2つの道と用途上ほとんど互換できない理由である。
3Dプリンティングは付加加工であり、材料を層ごとに積み重ねて成形する。複雑な構造や内部に流路や中空を持つが、外観や寸法精度の要求がそれほど厳しくない初期検証品に適している。欠点は層間の異方性、表面の積層痕、大きな平面の反りやすさである。射出成形は金型成形で、プラスチックがキャビティ内に充填された後に冷却して固化する。前期に金型を開く必要があり、費用と期間は金型に按分されるため、十分なロット数がある場合にのみ経済的である。CNC試作はその中間に位置する。金型を開く必要がなく、材料は最終使用状態に近く、寸法と表面は通常プリント品より完成品に近い。
したがってどの道を選ぶかを判断するには、まず試作で何を解決するかを問う。外形の比率を見たり、組立関係を確認するだけであれば、3Dプリンティングの方が速く安いことが多い。部品を既存の機構に組み込む、トルクに耐える、密封嵌合を行う、または最終材料で疲労テストを行う場合は、CNC試作がより適している。試作の核心的価値は組立関係、公差嵌合、構造強度の検証であり、量産単価を追求することではない。これを明確に考えれば、後で工作機械、材料、公差の指定に根拠が生まれる。
| 次元 | CNC試作(除去加工) | 3Dプリンティング(付加加工) | 射出成形(成形) |
|---|---|---|---|
| 成形方式 | 工具で素材材料を削り取る | 材料を層ごとに積み重ねる | 溶融体が金型キャビティを満たす |
| 金型/治具 | 通常は治具のみ | 通常は不要 | 金型が必須で、前期投資が高い |
| 適した数量 | 単品から小ロット | 単品から小ロット | 量産でのみ経済的 |
| 寸法と表面 | 完成品に近く、精密仕上げ可能 | 積層痕が顕著で、精度は工法に制限される | 一貫性が良く、金型品質に依存 |
| 典型的なリスク | 段取り変形、工具干渉 | 反り、層間強度 | ひけ、ウェルドライン、反り |
もう一点よく見落とされるのは、CNC試作で作られた部品の寸法は「加工によって生み出された」ものであり、「金型から複製された」ものではないということである。同じ図面でも、段取り方案を変え、工具を変えれば、結果は異なりうる。これも試作段階で加工業者と工程を確認する必要がある理由であり、ファイルを送って納品を待つだけではいけない。
CNC試作の進め方:5ステップの実際の動き
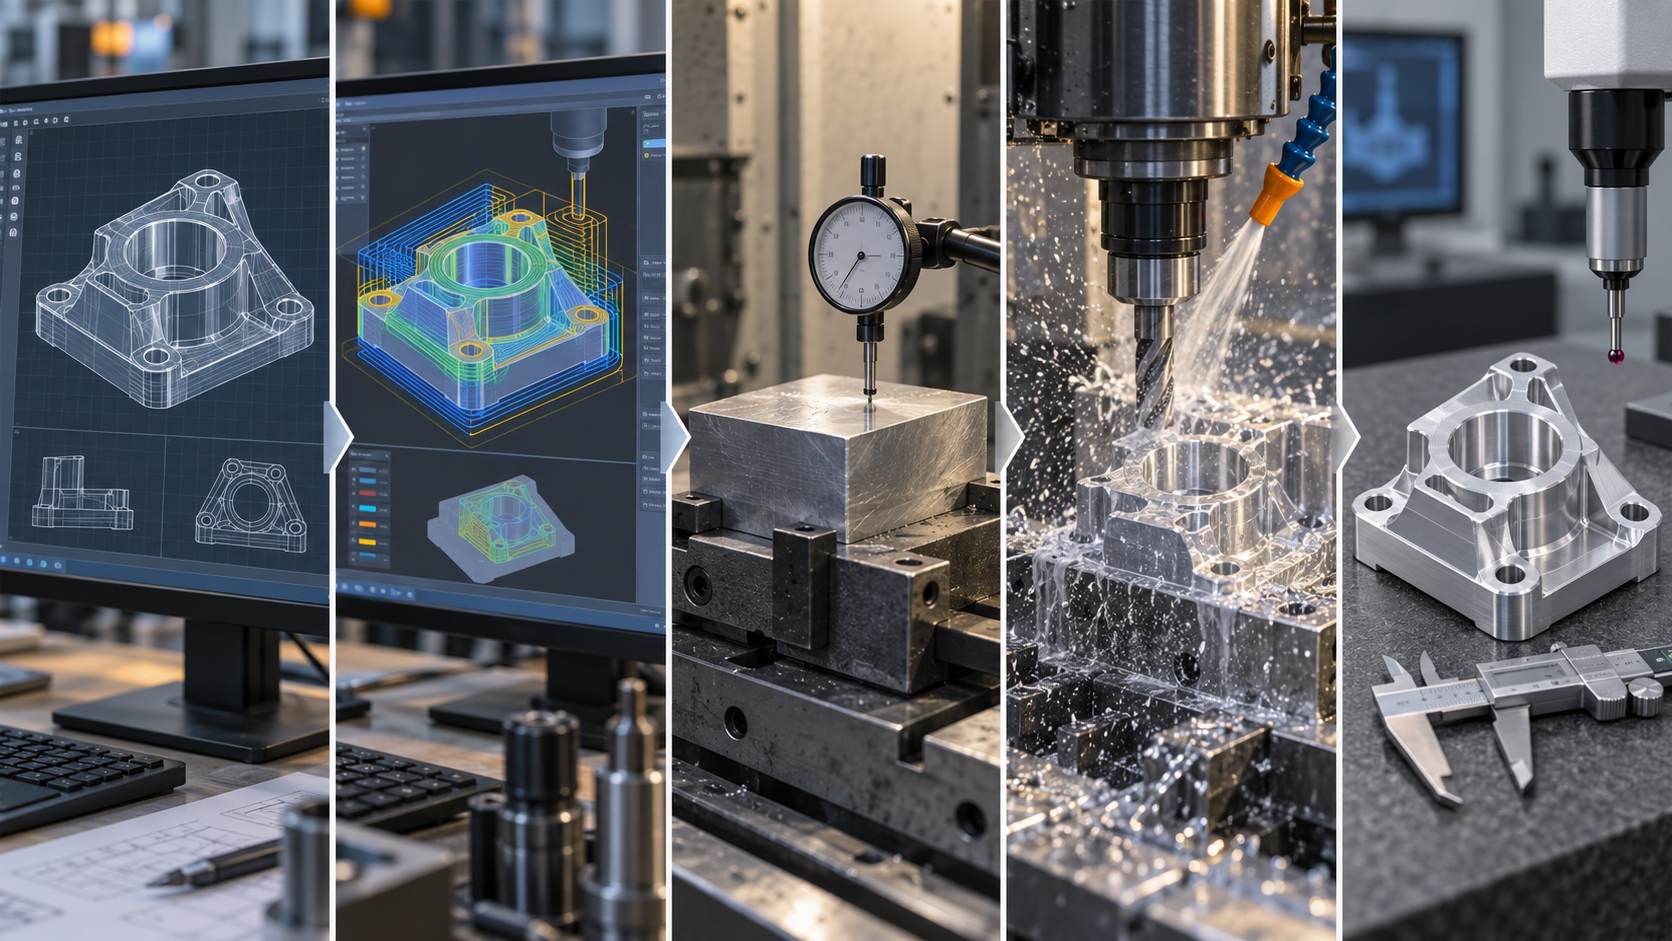
ステップ1:CADモデルを検査し、試作前にデータをきれいに整理する
ステップ2:CAMプログラミング、ツールパスからGコードへ
ステップ3:段取りとツールセット、基準が寸法の一貫性を決める
ステップ4:切削加工、切りくず排出、冷却、工具の逃げに注意する
ステップ5:後処理と検査、加工完了は終わりではない
試作に使う工作機械:フライス削り、旋削、穴あけの分担
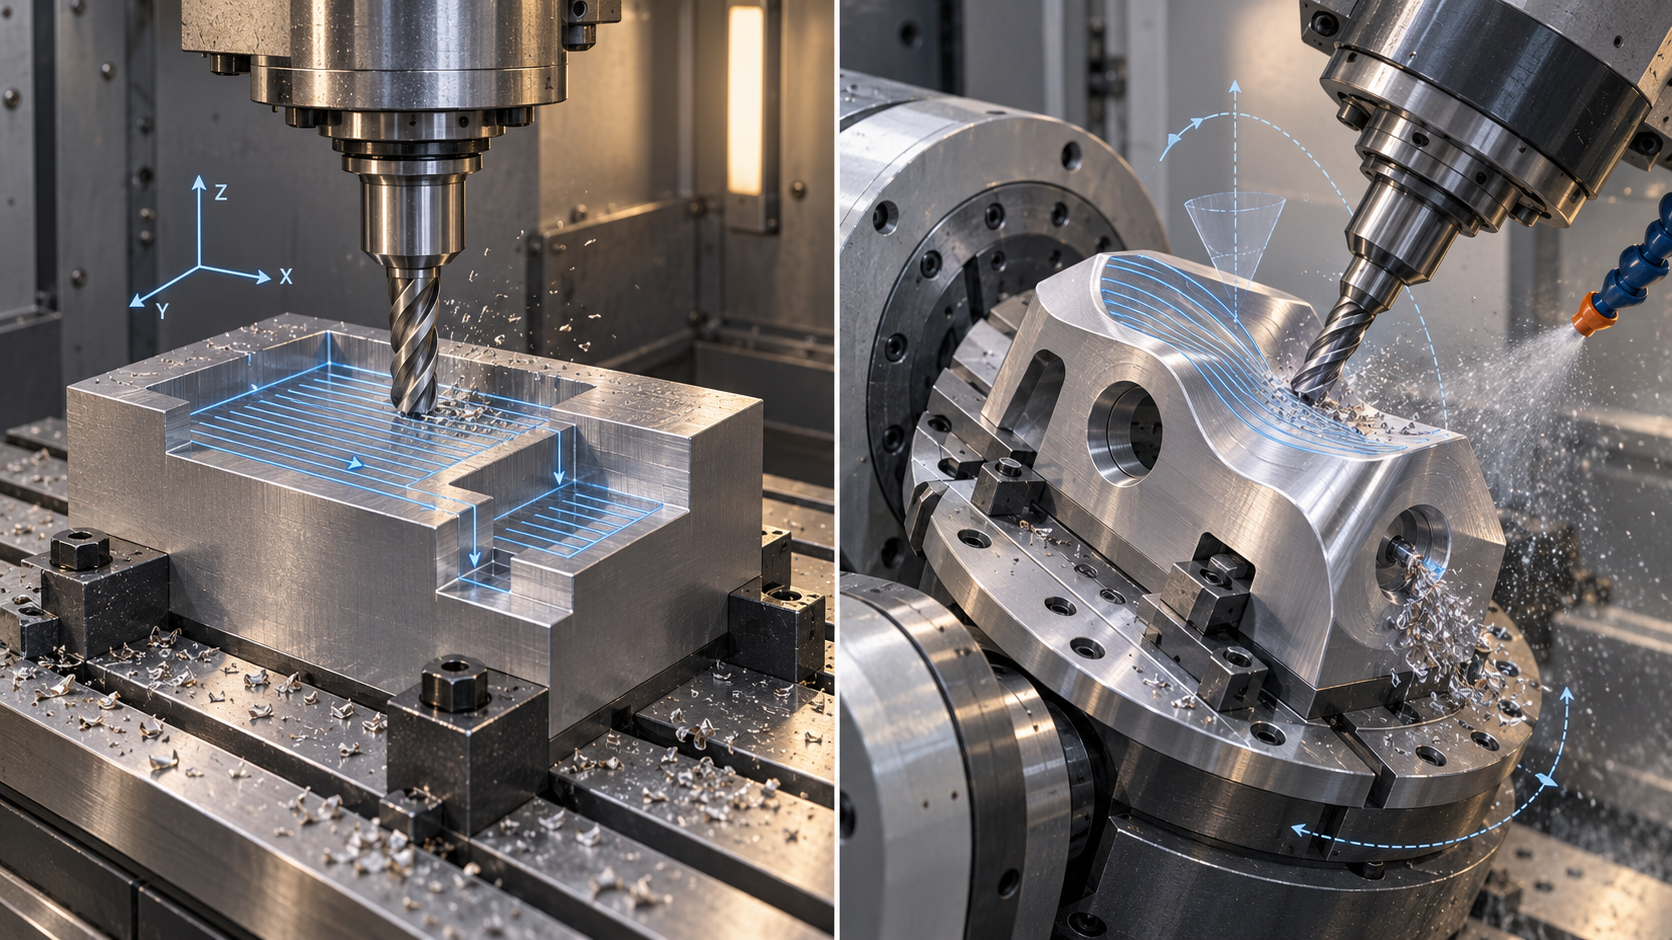
フライス削り:3軸と5軸の分け方
旋削:回転体を優先、単品コストは通常より低い
穴あけ、リーマ加工、タップ加工:穴特徴の補完工程
選定判断:特徴に工作機械を決めさせる
| 平面、段差、ポケット、輪郭 | 3軸フライス削り | 段取りが直接的で、プログラミングパスが明確 |
| 自由曲面、側面穴、多面特徴 | 5軸フライス削り | 段取り回数を削減、プログラミングと工数コストはより高い |
| 軸、スリーブ、フランジ、ねじ棒 | 旋削 | 回転体を一度の段取りで完了、単品コストは通常より低い |
| 通常の取付穴 | 穴あけ | 精度は一般的で、嵌合しない穴に適している |
| ピン穴、位置決め穴 | リーマ加工 | 穴径と穴壁を修正し、嵌合精度がより高い |
| 雌ねじ | タップ加工 | 逃げスペースを確保し、ねじ規格を明記する必要がある |
試作材料の選び方:金属とプラスチックの一般的な選択肢
CNC試作の材料選択は、本質的には「テスト目的」からの逆算である。部品が何の検証に使われるかによって、選ぶ材料が決まる。組立試着、外観手板、荷重機能テスト、導電性や耐食性の要求——それぞれが指し示す選択肢は同じではない。業界で一般的なやり方は、まずテスト目標を定め、次に材料が図面要求の重要な特徴を加工できるかを見て、最後に価格を比較する。逆に「一番高い材料はいくらか」と先に聞くと、試作段階で不必要な出費をすることが多い。
金属試作:アルミ、鋼、真鍮、チタンの取捨選択
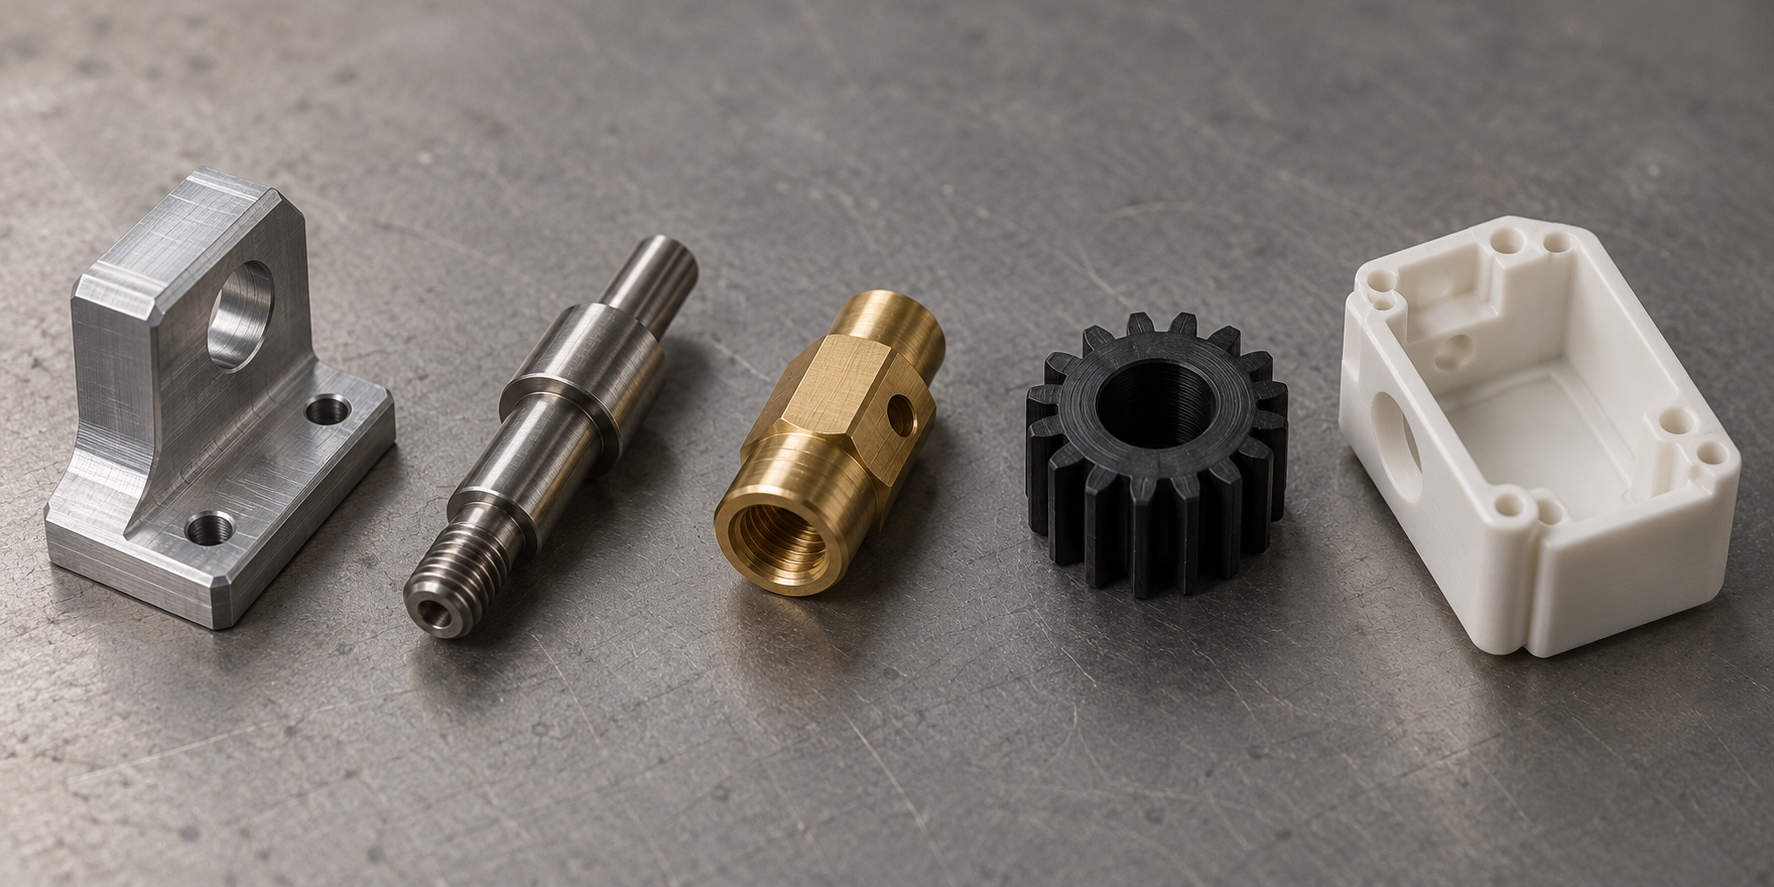
アルミニウム合金はCNC試作で最もよく使われる金属である。切削性が良く、軽量で、表面処理の選択肢も多く、構造部品、外装手板、ブラケット類の部品によく使われる。6061と7075は業界で一般的な銘柄で、前者は加工とアルマイト処理のバランスが良く、後者は強度が高いが切削時に工具とパラメータにより敏感である。試作品が最終製品の使用状態に近づく必要がある場合、アルミは比較的堅実な出発点となることが多い。
鋼とステンレスは、構造強度、耐摩耗性、耐食性の要求がより高い場面で使われる。低炭素鋼は切削しやすく、荷重検証部品に適している。ステンレス(304、316など)は耐食性が良いが、切削性が悪く、工具摩耗が早く、加工時間が通常より長くなるため、単品コストもそれに伴って上昇する。真鍮は切削性が極めて良く、導電部品、装飾部品、精密小物部品によく使われ、加工後の表面粗さも良好なことが多い。チタンはまた別のケースである。強度が高く軽量だが、熱伝導が悪く切削性も悪いため、加工時にびびりや工具焼けが起こりやすい。業界では高強度・軽量の機能検証部品に使われることが多く、コストもアルミや鋼より明らかに高い。
プラスチック試作:ABS、POM、ナイロン、PMMAの適用場面
プラスチック試作は主に外観検証と組立試着に用いられる。ABSは総合性能がバランス良く、切削後の表面は研磨や塗装がしやすいため、外観手板の一般的な選択肢である。POM(業界ではDelrinと呼ばれることが多い)は剛性が高く、寸法が安定し、摩擦係数が低いため、歯車、スライダー、嵌合部品に適している。ナイロンは靭性が高く耐摩耗性もあるが、吸湿すると寸法が変化するため、試作時に寸法に敏感な場合はこの点を考慮に入れる必要がある。PMMA(アクリル)は透明性が良く、導光部品、窓、外観透明部品に用いられるが、脆性が大きいため加工や取り扱いには注意が必要である。
プラスチック試作と金属試作は位置づけが異なる。プラスチック部品は組立関係、外観効果、初期構造の検証が中心で、金属部品は最終使用状態により近い。試作品が後に射出成形へ移行する場合、材料の収縮率と抜き勾配にも注意が必要で、これらは設計段階で加工側とすり合わせる必要がある。業界で一般的なやり方は、外観検証にはABSまたはPMMA、組立検証にはPOMまたはナイロン、機能荷重検証には金属を優先的に検討するというものである。
材料を選定した後、もう一つ見落とされやすい工程がある。同じ銘柄でも状態が異なると(例えばアルミのT6とT651、鋼の焼なましと調質)、加工特性と最終性能は同じではない。試作図面には材料銘柄と状態を明記し、必要に応じて重要な性能要求を注記して、加工側がデフォルトの在庫材料で着手するのを避けるのが望ましい。材料選びは高ければ良いというものではなく、試作結果があなたの検証したい問いに答えられるようにするものである。業界で一般的なCNC試作公差は±0.1 mm程度で、より厳しい嵌合面は個別に指示し確認する必要があり、材料選択はこの公差を安定して達成できるかに直接影響する。
試作前に必ず行うDFMチェック:設計段階でコストを抑える
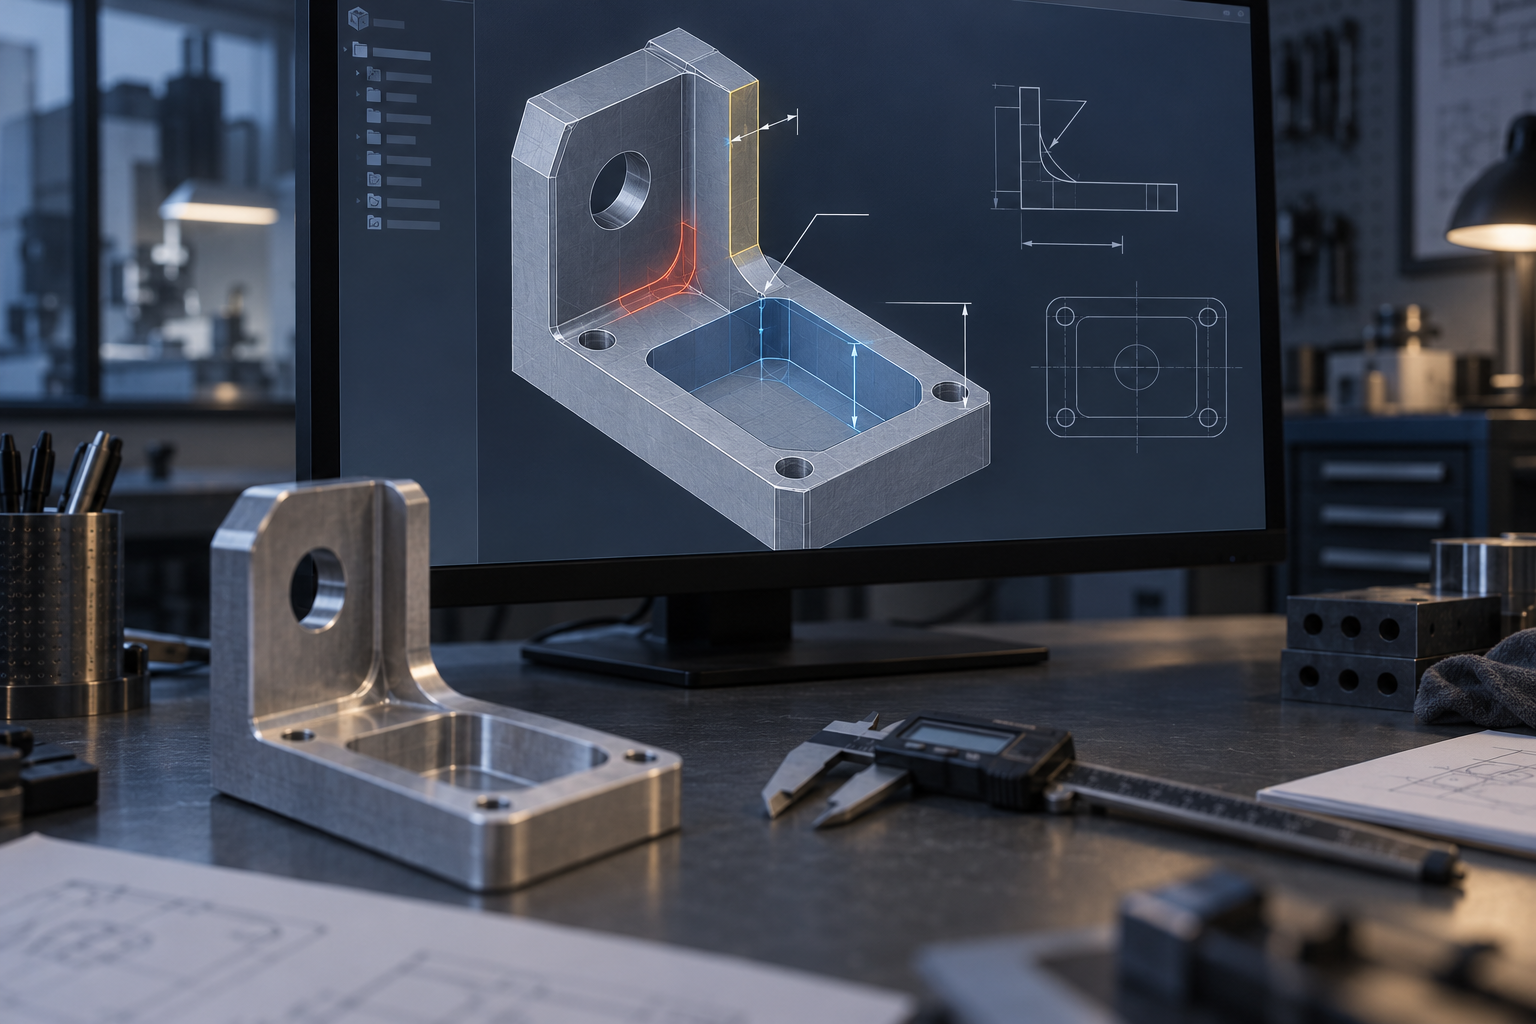
CNC試作をどう進めるかと聞かれると、多くの人の第一反応は「工作機械でモデルを削り出す」である。実際の順序はちょうど逆で、最初に着手すべきはDFMチェック、すなわち製造可能性評価である。同じ部品でも、図面上の数か所の丸み、一つの壁厚、一つの公差指示で、加工工数が大きく変わることがある。DFMが変えるのはモデルであり、工作機械ではない——画面上で一本の線をドラッグするコストは、工場で段取りをやり直し、工具を交換し、プログラムをもう一度走らせるよりもはるかに低い。
DFMチェックはCNC試作段階で具体的に何を変えるのか
CNC試作は除去加工であり、工具は丸く、切り込みと逃げのスペースも必要である。この物理的ルールと衝突する設計は、すべて時間と費用に直結する。試作前によくあるチェック項目は以下の通り:
- 内側の丸み半径:キャビティの角の丸み半径は、使用する工具半径より小さくしてはならない。直角に設計することは、工具が四角であることを要求するのに等しい——実際にはより小さい径の工具でゆっくり角を清掃するしかなく、放電加工が必要になることもある。R角を大きめに書くことは、しばしば最もコストを抑えられる変更である。
- 壁厚:薄すぎる直立壁は切削力で振動し、びびりや振紋を生じ、ひどい場合は変形して廃棄となる。業界で一般的なやり方は、最も薄い壁厚を工具直径の一定倍数以上にすることだが、具体的な数値は材料と構造剛性によって変わるため、図面上で確認する必要がある。
- キャビティ深さ:深いキャビティは工具の長径比に制限される。工具を長く伸ばすほどびびりやすく、表面品質と寸法の両方を保証しにくく、層ごとに小さな切込みでゆっくり進めるしかない。深いキャビティは浅くするか、設計段階でより長い加工時間を受け入れるかである。
- ねじ穴と逃げスペース:穴底にはタップやエンドミルのスペースを残す必要があり、止まり穴のねじは特に見落とされやすい。穴口から側壁までの距離が近すぎると、工具とホルダがワークに衝突する。
- 不要な厳しい公差と非標準特徴:嵌合面でない寸法を小数点以下2桁まで指定しても、検査工数が増えるだけで機能は向上しない。非標準ねじ、異形溝といった特徴は、しばしば専用工具や追加工程を必要とする。
公差を厳しく指定するほど、試作コストは高くなる
公差はDFMの中で最も気軽に厳しく書かれやすい項目である。図面上で公差を一档厳しくするごとに、加工側では測定が一回増え、仕上げ加工が一刃増え、初品の再確認が一巡増える。業界で一般的なCNC試作公差はおおよそ±0.1 mm程度で、多くの組立検証と機能テストを満たせる。本当により厳しい嵌合面——例えば軸受部や位置決めピン穴——は個別に指示し、事前に加工側と達成可能か確認すべきであり、図面全体を一律に厳しくするべきではない。より厳しい公差は通常、より高い設備と工数の投入を意味し、これは見積段階で反映される。
DFMチェックを試作前に置くことで、利益は積み重ねられる。段取り回数の削減、プログラミング時間の短縮、廃棄確率の低減である。部品を削り出してから干渉に気づくと、変えるのはモデルだけでは済まない。どの特徴を緩めるべきか確信が持てない場合は、図面と機能要求をまとめて加工側に渡し、製造可能性評価を一巡してもらう方が、自分で何度も推測するより速い。
DFMチェックリストは万能の公式ではない
材料、工作機械、工具が異なれば、許容できる限界も異なる。アルミ部品は切削しやすく、薄壁の許容度はステンレスより高い。5軸機は段取りを減らせるが、複雑な曲面自体のプログラミング時間は依然として存在する。したがってDFMチェックの結論は、この図面、この材料、今回の試作目的に落とし込むべきであり、汎用チェックリストをそのまま当てはめるべきではない。「この特徴がなぜこう設計されているのか」を明確に伝えてこそ、加工側は本当に使える代替案を提示できる。
段取り、基準、公差:試作品の寸法が安定するかどうかの鍵
同じモデル、同じ工作機械、同じ工具でも、段取り方案を変えると、測定される寸法が数シル(0.01mm)違うことがある。CNC試作で最も過小評価されがちなのがこの部分である。図面上の公差指示は「何が欲しいか」を記述するだけであり、基準と段取りが「安定して得られるかどうか」を決める。CNC試作品は数量が少なく、専用治具がないことが多いため、基準が統一されているか、段取りが剛性を持っているかが、初品合格率をほぼ直接左右する。
基準統一:設計基準、工程基準、検査基準をできるだけ一致させる
寸法を記入する際に選ぶ面や軸線は設計基準です。加工時に芯出しや位置決めに使う面は工程基準です。検査時にノギスや三次元測定機の起点となる面は検査基準です。この三つが一致しないと、基準変換誤差が生じます。たとえば、図面が底面を基準に穴位置を記入しているのに、加工では側面を倣いモデルで位置決めし、検査では上面をクランプする場合、基準を切り替えるたびに誤差が積み重なります。試作では、加工側が図面の基準面でクランプし、その面を初品に明確にマーキングするのが最も手間のかからない方法です。
図面自体に基準が明記されていない場合や、基準が理論中心線のような見つけにくい特徴である場合は、試作前に加工側と確認してください。クランプ可能な実体面を工程基準として代用し、重要寸法の記入も同時に調整します。この段階でのコミュニケーションコストは、完成品を廃棄して作り直すよりはるかに低く済みます。
一度のクランプでより多くの特徴を完成させる:繰り返し位置決め誤差を減らす
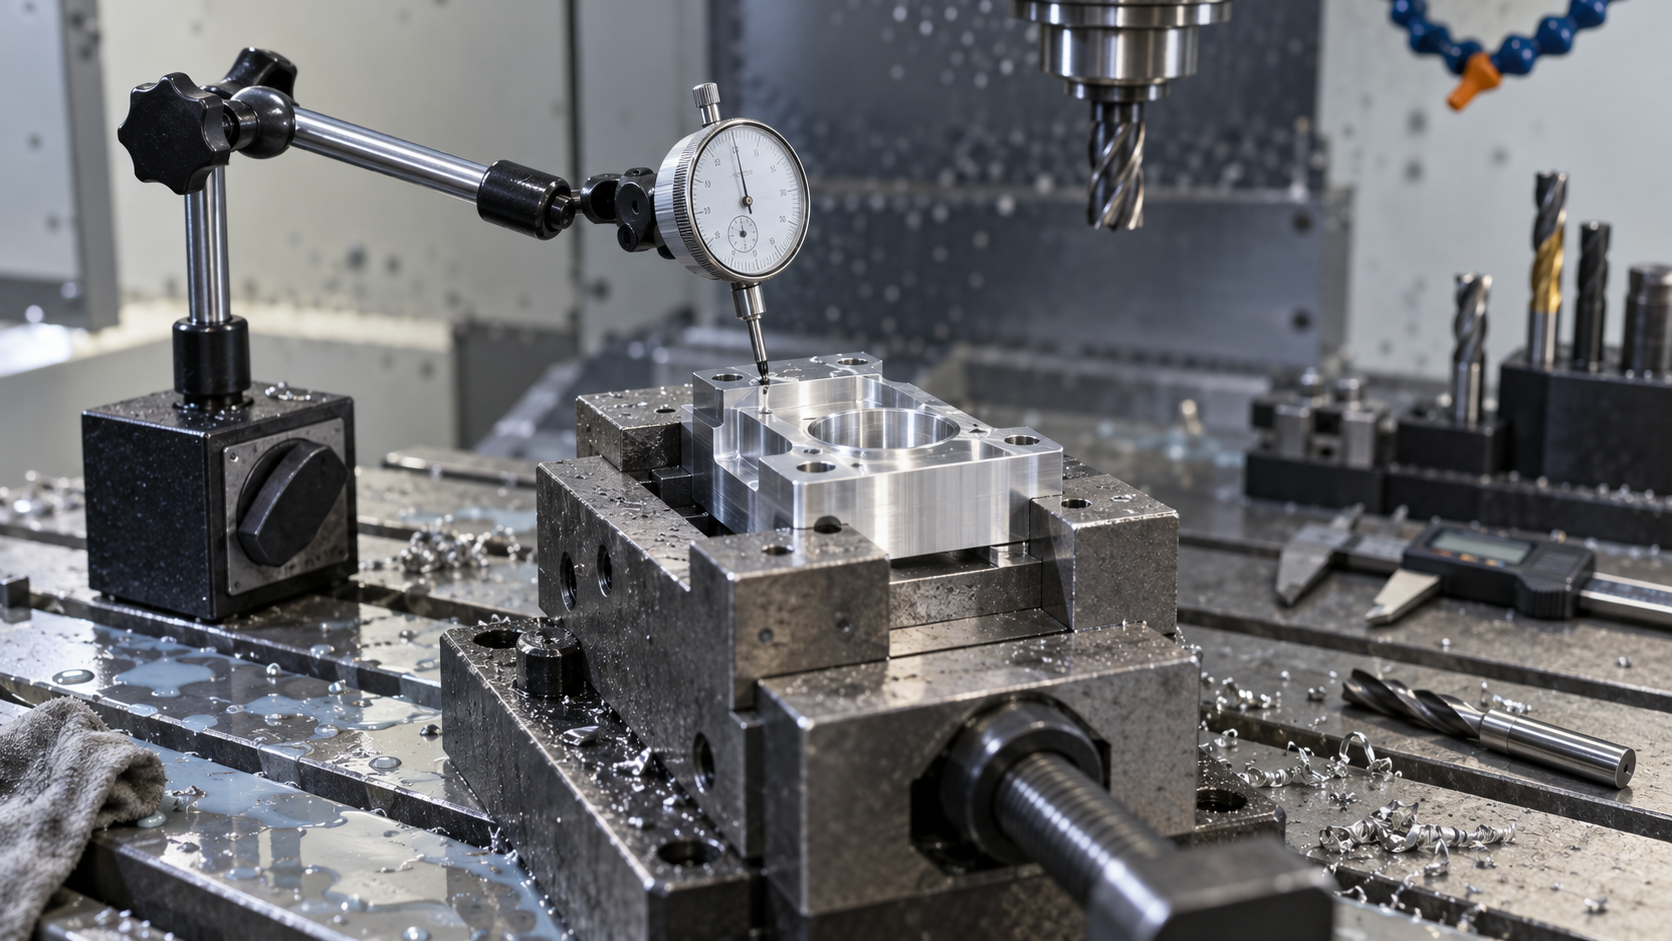
ワークを脱着するたびに、再度芯出しと再度ツールセットが必要になり、誤差が蓄積されます。同じ面にある複数のポケット、段差、穴位置を一度のクランプで全て加工できれば、位置度の一貫性は通常、複数回のクランプに分けるよりも明らかに優れています。これもCNC試作における5軸機の価値の一つです。連動回転テーブルにより、ワークを少ないクランプ回数で複数の加工面に露出させ、脱着による基準のずれを減らします。もちろん、5軸を使うかどうかは部品構造次第で、すべての試作品に価値があるわけではありません。具体的には特徴の分布と公差要求を踏まえて確認する必要があります。
薄肉部品と細長部品のクランプ力制御と逃げリスク
薄肉部品で最も避けたいのは過大なクランプ力です。クランプ時にワークが圧縮変形し、解放後に戻るため、寸法が公差外になります。一般的な対処法は、クランプ力を下げる、支持点を増やす、粗加工と仕上げ加工を分けることです。粗加工で余肉を残し、応力を解放してから仕上げ寸法まで加工します。細長部品は逃げが生じやすく、工具やワークが切削力で弾性変形し、実際に削られる輪郭がプログラム経路より少し「逃げ」、中央が大きすぎたり小さすぎたりします。工具の突出しを短くする、半径方向切込みを減らす、補助支持を増やすことで緩和できます。試作段階でこのような偏差が見つかったら、まずクランプと工具剛性を確認し、プログラムを急いで変更しないでください。
切削熱と熱変形:連続加工下での寸法ドリフト
連続切削により主軸、工具、ワークが昇温し、材料が熱膨張すると、測定した寸法が冷却後と一致しなくなります。アルミニウム合金は線膨張係数が大きく、長尺部品では数度の温度差で数百ミリの長さに目視可能な偏差が生じることがあります。試作品は数量が少なく単品時間が短いため、通常この問題は顕著ではありません。しかし長時間の連続切削や薄肉大型部品では、粗加工と仕上げの分離、適切な冷却、必要に応じてワーク冷却後の最終測定を検討してください。検査は恒温室または安定環境で測定したデータを基準とします。
これらの要因を重ねて見ると、CNC試作の寸法安定性は実際には「基準—クランプ—工具—熱」の共同作用の結果です。業界で一般的な方法は、試作品の公差を±0.1 mm程度に管理し、嵌合面や軸受部は個別に厳しくし、初品確認を要求することです(業界典型であり、約束ではなく、具体的には図面と加工側の評価によります)。寸法要求が厳しくなるほど、クランプ方案、検査手段、工数もそれに伴って変わります。そのため試作前に基準と重要寸法を明確にすることが最も割の良いステップです。図面が既に確定している場合は、まずCNC 加工能力で工程範囲を確認し、その後モデルをアップロードしてクランプと公差方案を確認してください。
試作の後処理と検査:バリ取り、表面処理、測定
CNC試作は工作機械から取り出した時点では半製品にすぎません。鋭いエッジ、バリ、工具痕、未処理の表面状態は、寸法が合格した部品でも組立や試験段階で問題を引き起こします。実際に納品される試作品は、後処理と検査という二つの仕上げ工程を経て初めて、CADから実物への閉ループが完成します。
バリ取りと面取り:まず入るように、安全に触れるように
切削は必然的に出口エッジにバリを残します。フライスの輪郭エッジ、穴あけの両端、タップ口は特に顕著です。バリは手触りの問題だけではありません。嵌合面の密着に影響し、脱落した金属屑が運動副に入り込み、他の部品を傷つける可能性があります。手作業のバリ取りにはやすり、スクレーパ、オイルストーンを使用します。ある程度の量ならバリ取りカッターや振動研磨が使えます。面取りは図面に従う必要があり、一般的な0.5×45°、1×45°は業界の慣習的な表記にすぎず、具体的な角度と辺幅は図面の指示に従います。人が触れるエッジ、シール面の外側のエッジについては、組立で詰まってから手直しするのではなく、試作段階で面取りの有無を明確にすべきです。
表面処理:外観と耐摩耗性を決める工程
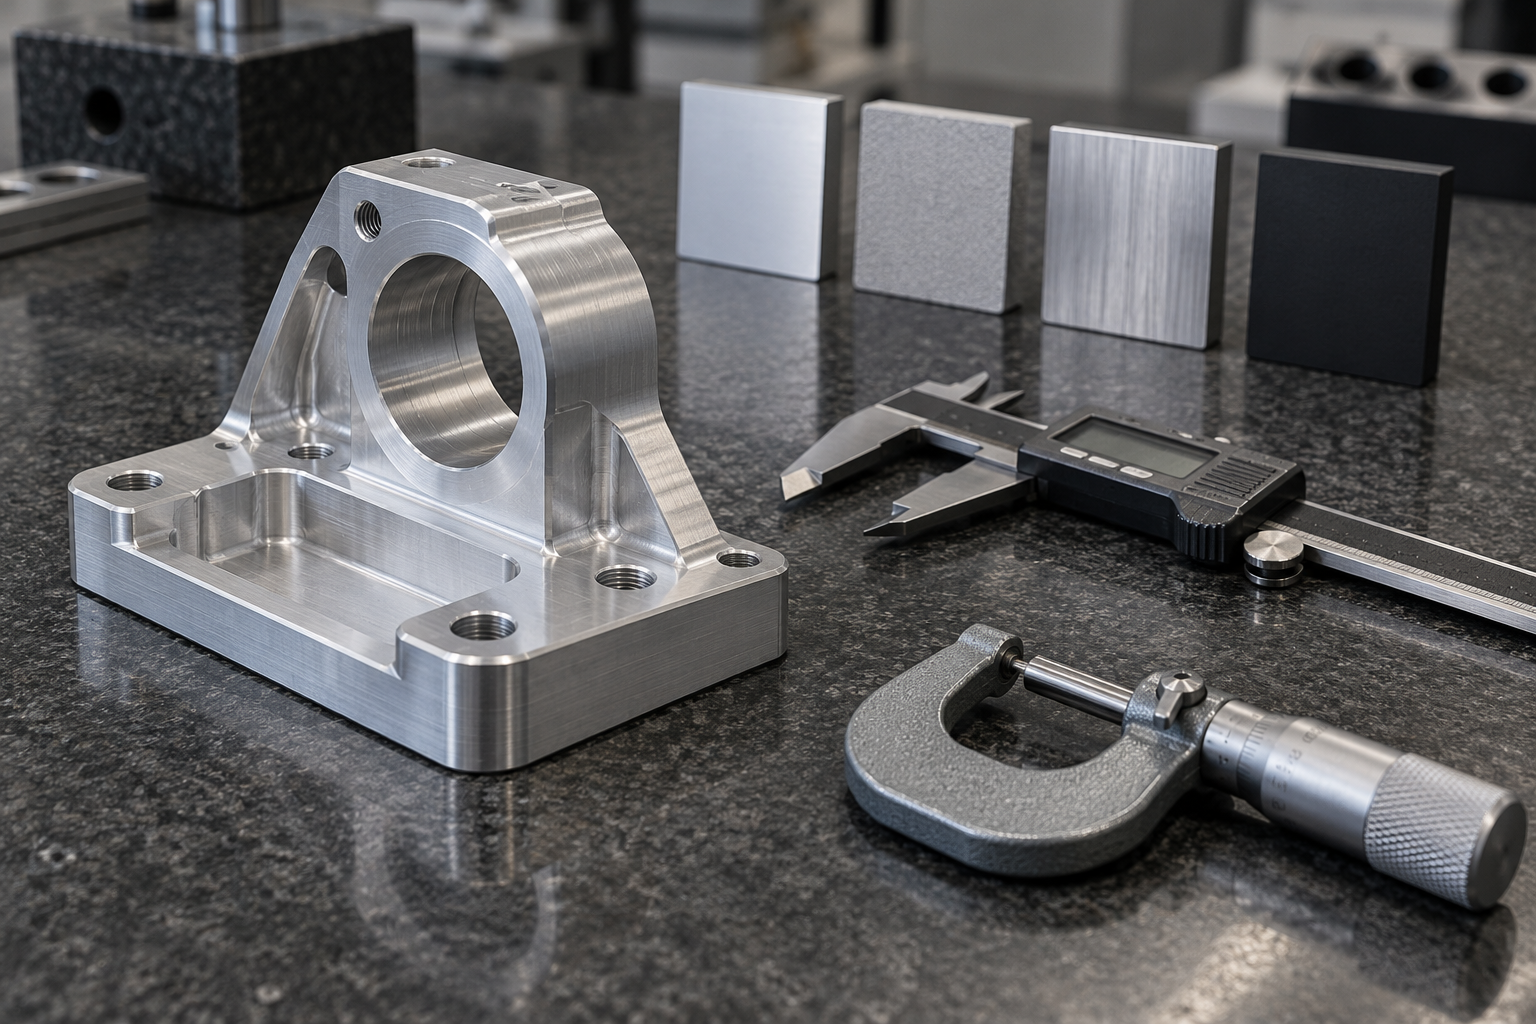
試作の表面処理は試験目的によって決まります。アルミ部品では陽極酸化(着色可能、耐食性と表面硬度を向上)、ブラスト(均一なマット質感)、ヘアライン(装飾的なテクスチャ)が一般的です。鋼部品では黒染め、亜鉛めっき、ニッケルめっきが一般的です。導電性や装飾が必要な真鍮部品ではニッケルめっきや不動態化処理を行うことがあります。注意すべきは、陽極酸化や電気めっきなどの処理が寸法を変えることです。酸化層やめっき層は壁厚のオーダーで増加するため、ねじ、嵌合穴、精密軸頸は余肉を確保するか保護する必要があります。図面に「表面処理:陽極酸化」とだけ書かれている場合、加工側はどこを保護すべきか、膜厚等級がいくつか分かりません。このような情報は試作確認段階で補足するのが最善です。
測定と初品報告:重要寸法を明確に伝える
通常寸法はノギス、マイクロメータ、ハイトゲージで確認できます。重要な嵌合寸法や幾何公差(同軸度、直角度、位置度)は三次元測定機(CMM)や画像測定機に頼ります。試作段階で最も陥りやすい落とし穴は、図面上でどの寸法が重要かが記されていないことです。加工側は通常の抜き取り検査で納品し、組立時に初めてある穴位置がずれていることに気づきます。試作注文では、嵌合寸法、基準、報告が必要な項目を直接囲むことをお勧めします。初品検査報告(FAI)の価値は形式ではなく、「この寸法をどう測ったか、基準はどこか、結果はいくつか」を記録することにあります。試作数量が少なければ、全数測定が可能なことがよくあります。小ロットになったら、抜き取り検査にするかどうかは図面の公差等級と用途に応じて別途確認する必要があります。
後処理と検査が完了して初めて、一つのCNC試作品が組立検証や機能試験に本当に使用できるようになります。言い換えれば、試作の納品基準は「削り出した」ことではなく、「寸法が追跡可能で、エッジが安全で、表面状態が使用シーンに適合している」ことです。
CNC試作のよくある質問:なぜ試作品は量産品より高いのか
試作見積書の単価は、量産品よりかなり高いことがよくあります。原因は材料ではなく工数構造にあります。CAMプログラミング、治具設計とクランプ、工具準備、初品試し削りと寸法再確認といった一回限りの作業を、数個あるいは1個に按分しなければなりません。量産になれば同じプログラムを繰り返し実行するため、単価は明らかに下がります。したがって、試作単価から量産単価を推測することは通常成立しません。
試作段階でよくある問題のいくつかは、プログラミングとクランプの段階で事前に抑えられることがほとんどです。
- 寸法公差外:まず工作機械の幾何精度と熱ドリフトを確認し、次に工具補正値と工具の実直径を再確認します。ツールセット基準と図面基準の不一致は頻度の高い原因です。
- 表面びびり:1歯あたりの送りを下げ、工具の突出しを短くし、補助支持を増やし、必要に応じて切込みを小さくして複数回走らせます。
- バリとめくれ:進入・退出経路と切削パラメータを最適化し、出口側に面取りを追加するかバリ取り余肉を確保し、手作業で寸法まで修正するのを避けます。
- 粗さが基準未達:回転数と送りのマッチングを調整し、より小さなコーナー半径のチップに交換するか、仕上げ加工の走りを1回追加します。
これらの問題に共通するのは、プログラムを変える方が部品を変えるより安いということです。初品加工後にまず重要寸法を測定し、問題ないことを確認してから続行する方が、一度に全部走らせてから手直しするよりはるかに割に合います。
CNC試作はなぜ単品価格が量産より高いのか?
プログラミング、クランプ、工具準備、初品調整は一回限りの工数であり、個数が少ないと按分できません。個数が増えればこの部分が分散され、単品価格は通常それに伴って下がります。具体的な下げ幅は部品の複雑さとロット数によります。実際の数量で見積もりを依頼する必要があります。
CNC試作は通常どのくらいかかるのか?
業界では数日から1〜2週間程度が一般的で、部品の複雑さ、数量、材料の手配、表面処理要求によります。これは業界の典型的な範囲であり、納期の約束ではありません。実際のスケジュールは加工側と確認する必要があります。
試作の公差はどの程度まで可能か?
業界で一般的な試作公差は±0.1 mm程度で、より厳しい公差は加工と検査の工数を増やし、コストもそれに応じて上がります。重要な嵌合面は個別に指示し、事前に相談することをお勧めします。図面全体を一律に厳しくしないでください。
試作品にびびりや寸法公差外が発生したらどうするか?
まず原因を特定します。びびりは工具の突出し、送り、支持剛性と関係が深いです。寸法公差外はまず工具補正、ツールセット基準、工作機械の状態を確認します。初品の測定データをプログラミング側にフィードバックする方が、直接手直しするより通常効果的です。
試作加工後に後処理は必要か?
通常は必要です。バリ取りと面取りは組立と安全性に影響し、陽極酸化、ブラスト処理、めっきなどの表面処理は外観と耐摩耗性に影響します。必要かどうか、またどの程度まで行うかは、部品の実際の使用状況によって決まります。
Key takeaways
- CNC試作は除去加工に属し、工具で素材から材料を削り出して成形する。3Dプリンティングの付加加工や射出成形の金型成形とは異なる3つの道筋である。
- プロセスの骨格はCADモデル→CAMプログラミングでGコード生成→段取りと刃合わせ→切削加工→後処理と検査であり、どれか一歩でも欠けると後工程で手戻りが発生しやすい。
- 回転体部品は旋削がより経済的で、キャビティ、段差、ねじ穴を備えた板状または殻状部品はフライスを使う。複雑な曲面は5軸で段取り回数を減らせる。
- 試作前のDFMチェック(鋭角、薄肉、深いポケット、工具の長径比)は加工後の手戻りよりはるかに安価であり、試作段階で最も飛ばされやすく、最もやる価値のあるステップである。
- 試作の単品価格は通常、量産単品より高い。プログラミングと段取りの準備工数がごく少数の個数に按分されるためであり、これは構造的なもので、見積もりの水増しではない。



