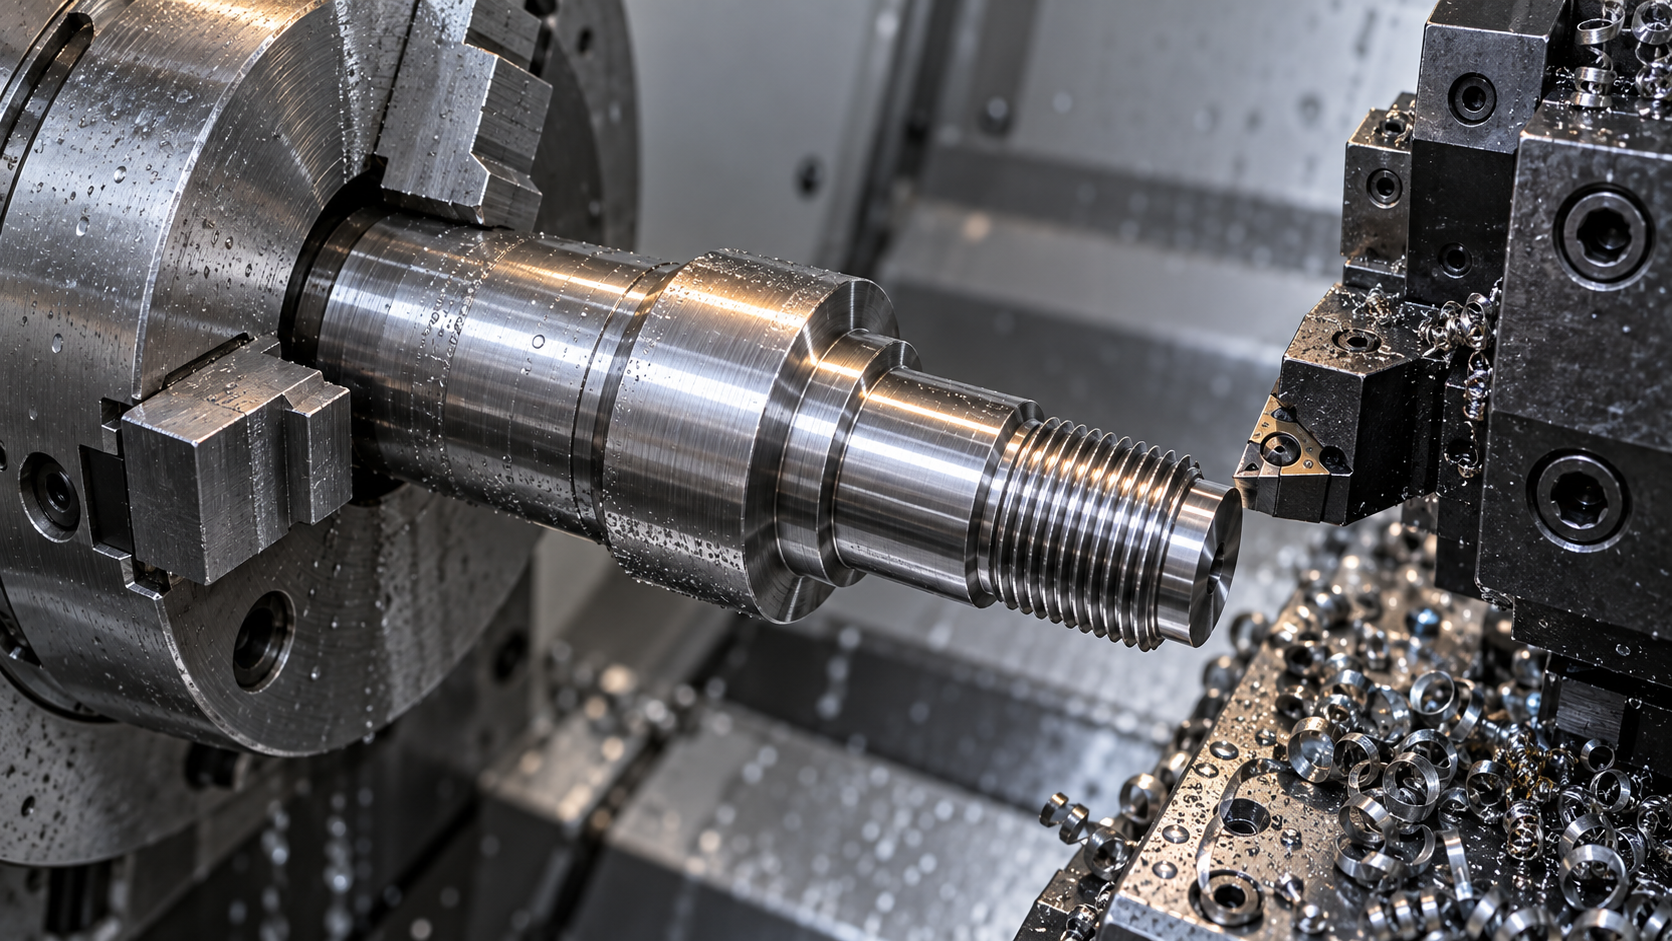
CNC旋削は結局何を解決するのか:回転体の一発成形
- 特徴面を見る:外周、端面、内穴、テーパ面、ねじ、環状溝——これらは旋削の主戦場です。平面、キー溝、側面座ぐり、異形ポケットはフライスに属します。
- 2回目のチャックが必要かを見る:部品が「軸に平面+軸端に偏心穴」であれば、旋削後にフライス盤で再度チャックすると、同軸度が0.02から0.05以上に落ちる可能性があります。ここで旋削・フライス複合のチャック回数削減の価値が出ます。
- 数量と形状を見る:単品、異形形状、内部に流路——3Dプリントや試作複模の方が速い場合があります。回転面の精度が本当に必要で、数個から数十個のときだけ、CNC旋削が成立します。
旋削と旋削・フライス複合の選び方:まず特徴がどの面にあるかを見る
同じ回転体図面でも、見積もりが倍違うことは珍しくありません。原因は材料や公差ではなく、「これらの特徴がどの面にあるか」であることがよくあります。旋削、フライス、旋削・フライス複合のどれにするかを判断するには、工作機械の型番を覚える前に、図面上の特徴を位置で分類します。
回転面、端面、雄ねじ、内穴——これら主軸軸線を中心とする特徴は、CNC旋削の本来の領域です。ワークが回転し、工具が直線送りし、1回の送りで1区間の回転面ができ、送り痕のつなぎがなく、真円度も安定しやすいです。部品本体が回転体であれば、旋削は通常最初の工程であり、最もコストの低い工程です。
厄介なのは別の種類の特徴です。側面平面、フランジ上の偏心穴、軸線に垂直な交差穴、外側のキー溝。これらは回転面になく、旋盤では単点工具で加工できません。従来の方法は、反転して2回目のチャックでフライス盤に載せるか、偏心治具を作って旋盤で「無理やり」加工するかです。2回目のチャックは再芯出しを意味し、同軸度と位置度に誤差伝達が1層増えます。業界でよくあるやり方は、側面特徴が2〜3個を超える場合、または主軸との位置度に要求がある場合は、旋盤で無理に合わせるのではなく、フライスまたは旋削・フライス複合を直接割り当てるというものです。
判断表:特徴の位置が工程の帰属を決める
特徴と工程を対応させれば、取捨選択が明確になります。
- 外周、端面、テーパ面、内穴、雄/雌ねじ——CNC旋削で1回のチャックで完了でき、追加工程は不要です。
- 側面平面、キー溝、フランジ偏心穴——フライスに割り当てるか、旋削・フライス複合のC軸/動力刃物台で1回のチャック内に完了します。
- 軸線に垂直な交差穴、半径方向の小穴——旋削・フライス複合なら2回目のチャックを省けます。数が少なく位置公差が緩い場合は、旋削後に穴あけでも可。
- 非回転輪郭(異形外形、薄板状)——フライス、3Dプリント、板金を直接使い、旋削に当てはめないでください。
旋削・フライス複合の価値は一言で言えば、本来2〜3回のチャックが必要な特徴を1回のチャックで完了させることです。チャック回数が減れば累積誤差も減り、同軸度や位置度が達成しやすくなります。軸数や回転テーブルを見せびらかすためではありません。図面上のすべての重要特徴が回転面にあるなら、5軸旋削・フライス複合を使うとかえって簡単な部品を高くしてしまいます。逆に、側面特徴が多く位置度が厳しいなら、チャックを減らして省ける芯出し時間と不良率は、機械の時間単価よりも価値があることがよくあります。
一般的なCNC旋削操作:10種類の動作が図面上のどの特徴に対応するか
- 外周旋削:最も長い外周輪郭線を、端面から段差までたどります。外周バイトを使い、半径方向切込みと送りが表面粗さを決め、長径比が大きいとびびりが最も顕著になります。
- 端面旋削:軸線に垂直な平面をたどります。端面は後続のすべての長さ寸法の基準であり、端面が平らでなければ後はすべて狂います。
- 溝入れ:図上で急に幅が狭くなる区間で、通常は逃げ溝、止め輪溝、Oリング溝です。溝入れバイトは剛性が低く、溝幅と溝深さの比が3:1を超えるとびびりやすくなります。
- 突っ切り:棒材の末端にある軸線に垂直な線で、部品を材料から分離します。突っ切りバイトは最も薄く、送りは遅くしなければなりません。
- ねじ旋削:図上にM、Tr、Gまたはねじ山角度が記された線。ねじバイトは複数回送る必要があり、ピッチとねじ深さが送り回数を決め、細目ねじは並目ねじよりねじ山が乱れやすいです。
- 中ぐり:内穴の寸法線。中ぐりバイトの突出しが長いほど剛性が低く、深径比が4:1を超えると穴口が大きく、穴底が小さくなりやすいです。
- リーマ加工:内穴にH7、H8精度が記されている場合、旋削後にリーマで仕上げることが多く、準仕上げ加工手段に属します。
- ローレット加工:図面に網目または直線の記号があり、ハンドルの滑り止めに用いる。ローレット加工後は外径が大きくなるため、余裕を確保する必要がある。
- 成形旋削:円弧、円錐面、球面の輪郭を、成形バイトまたはNC補間で一発で削り出す。ノーズRは輪郭に合わせる必要がある。
- 穴あけ:センター穴、油穴などの軸方向の穴は、旋盤で心押台または刃物台のドリルを使って加工できる。偏心穴の場合は専用治具が必要となる。
段取りと基準:CNC旋削で最も過小評価されやすい工程
図面の同軸度や端面直角度は、最終的にチャック爪と基準面によって実現される。同じCNC旋削でも、1回の段取りで仕上げる場合と、反転して2回段取りする場合では、出てくる同軸度が一桁違うことがある。旋削体の図面が作りやすいかどうかを判断するには、まず基準がどこにあり、何回段取りが必要かを問う。
一般的な段取り方法それぞれの適用範囲
三爪チャックは汎用性が高く、把持力も大きいが、繰り返し位置決め精度が悪く、振れは通常0.02~0.05 mm程度で、粗旋削や一般的な精度の外径に適している。生爪はワークに合わせて内径形状を削り出すため、位置決め精度が一段上がり、精旋削や2回目の段取りで一貫性を保つのによく使われる。コレットチャック(筒型コレット)は把持が均一で振れが小さく、細長い軸や小径品に効率的な選択だが、把持範囲が狭く、1つのコレットは1つの径セグメントに対応する。
内径基準にはマンドレル(心棒)を用いる。まず基準内径を旋削し、次にマンドレルに通して外径を旋削することで、内径基準を外径に伝達する。これは同軸度要求が高い場合の一般的な方法である。端面駆動(端面つめ)は、軸物を1回の段取りで全長旋削するのに適し、反転を省ける。長径比が大きいワークにはセンターレストまたは振れ止めが必須である。センターレストは静的区間を支え、振れ止めは工具とともに移動して切削点を支える。これがびびりとテーパを制御する鍵となる。
反転して反対端を旋削:基準伝達で誤差がどう累積するか
典型的な場面:段付き軸の一端を把持して旋削し終えたら、いったん外して反転し、反対端を把持して残りの外径を旋削する。2回の段取りでは半径方向の位置決め基準が異なり、チャックの振れ、把持変形、端面密着誤差がすべて同軸度に累積する。1回目の段取りの基準面自体が平坦でなければ、2回目の軸線は傾く。結果として、両端外径の同軸度が公差を外れたり、中間の段差部に明らかな振れが現れたりすることが多い。
対策は非常に現実的である。1回の段取りで完了できる重要な旋削面は、できるだけ一度で仕上げる。反転が避けられない場合は、1回目の段取りで再利用可能な位置決め基準(精旋削した外径や内径の一部など)も同時に旋削し、2回目はマンドレルや生爪でその基準に位置決めする。重要な嵌合面は精旋削の取り代を残し、反転後にまとめて精旋削する。「基準」を図面や工程表に書き込むことは、後から修正加工するより手間が省ける。
長径比:段取り方案の一般的な判断基準
業界でよくある経験則:突き出し長径比(突き出し長さ/直径)が3倍以内なら、通常のチャック把持で問題は少ない。4~6倍になると、びびりやテーパのリスクが明らかに上昇し、通常はセンターレストや振れ止めが必要になる。6~8倍を超えると、多くの場合、振れ止めと小切込み・低送りの併用、または別の工程ルートへの変更が必要になる。これらは判断しやすい目安の量級にすぎず、具体的には図面公差、材料剛性、工作機械と工具の実状に基づいて確認すべきであり、保証値として扱ってはならない。
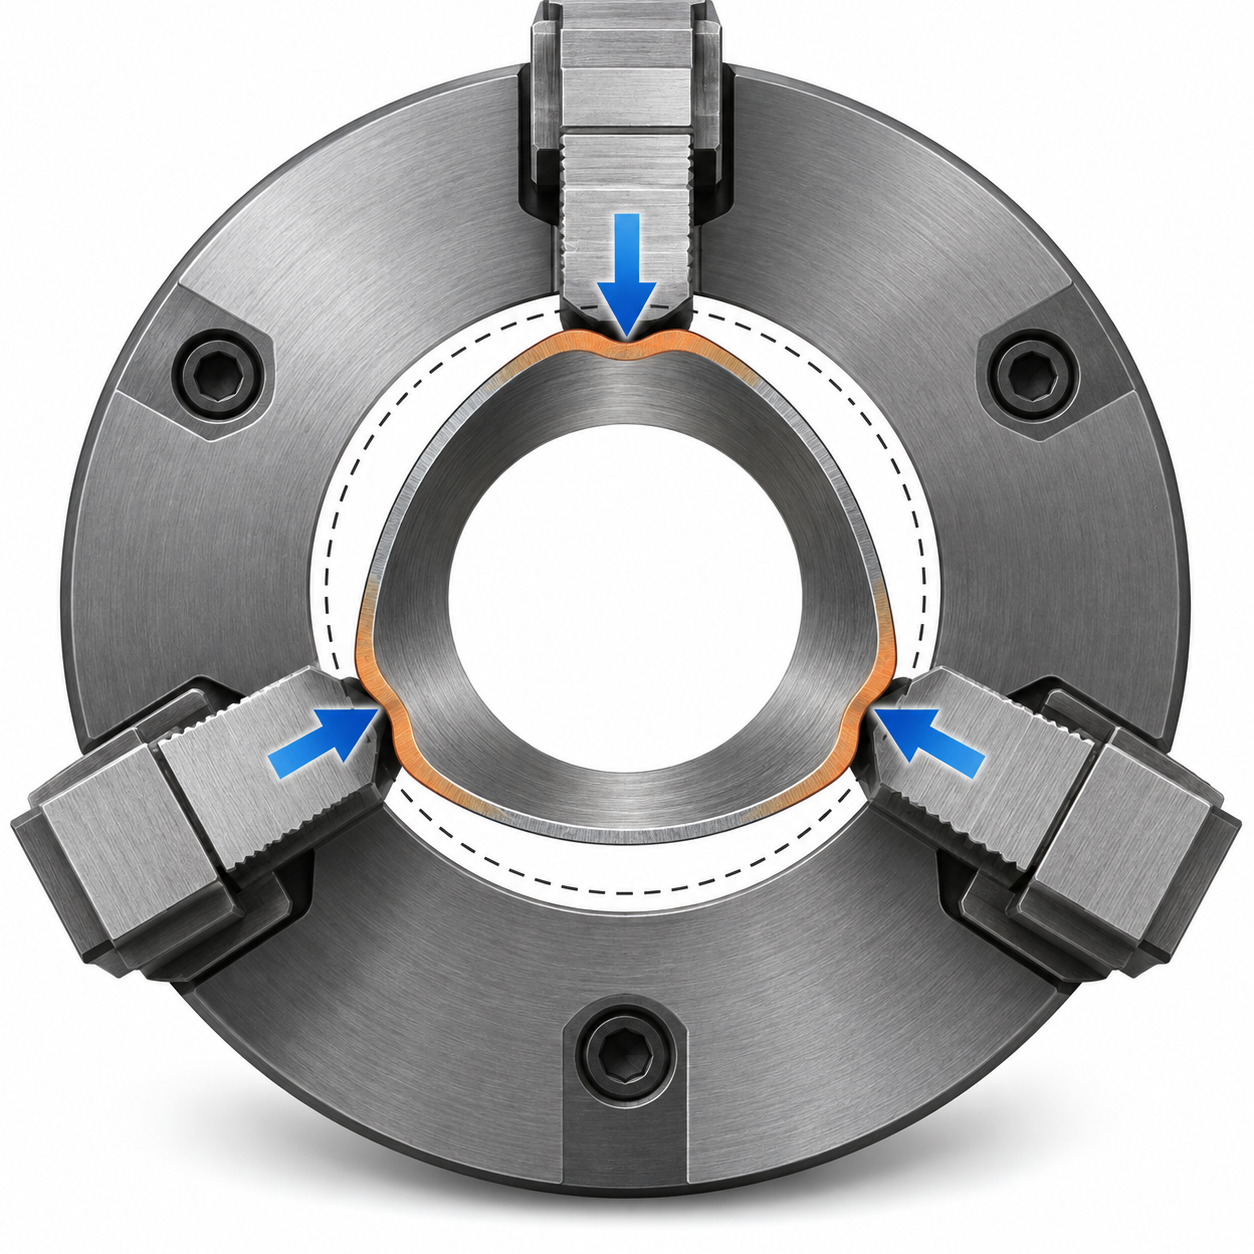
薄肉品では逆に見る必要がある。把持力そのものがワークを変形させ、解放後に戻る。この場合、軸方向把持、接触面積の拡大、分割工程での軽把持のほうが、いたずらに締付力を上げるより効果的なことが多い。段取り方案が決まれば、CNC旋削が安定して再現できるかどうかは、ほぼ大半が決まる。
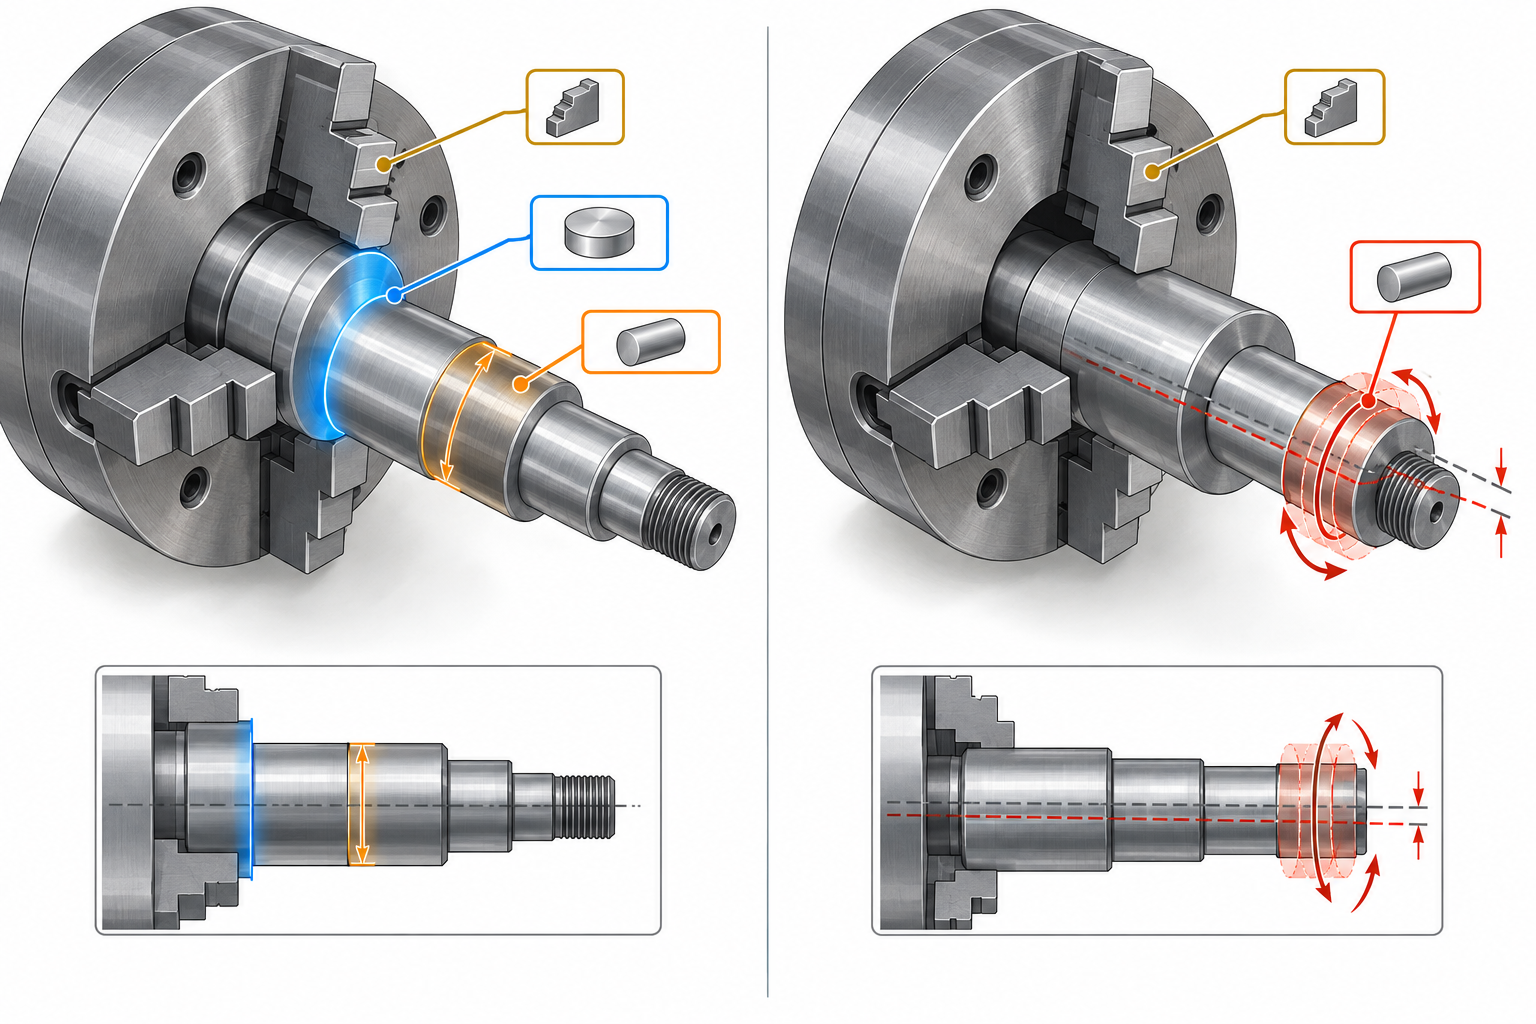
逃げ溝、ねじの切り上がり、内径底部:図面に指示がなければ再現不可
外径逃げ溝:幅と深さが工具の「通り抜け」可否を決める
ねじの切り上がり:指示しなければ最後まで締まらない
内径底部:丸み半径と逃げ空間
端面面取りと逃げ溝:組付けガイドと工具の逃げ
材料、公差、表面粗さ:CNC旋削の実現可能性を制約する3要素
同じ図面でも、材料、公差帯、粗さ要求が変われば、見積りと良品率は明らかに分岐する。この3項目は並列のパラメータではなく、互いに牽制し合う制約である。材料は切りくずの分断の仕方と工具寿命を決め、公差帯は精旋削や研削が必要かを決め、粗さはしばしばついでに厳しく書かれ、最も問い詰められやすい項目である。CNC旋削ができるか、やる価値があるかを判断するには、まず3者を分けて見る。
材料が切りくず形態と工具寿命を決める
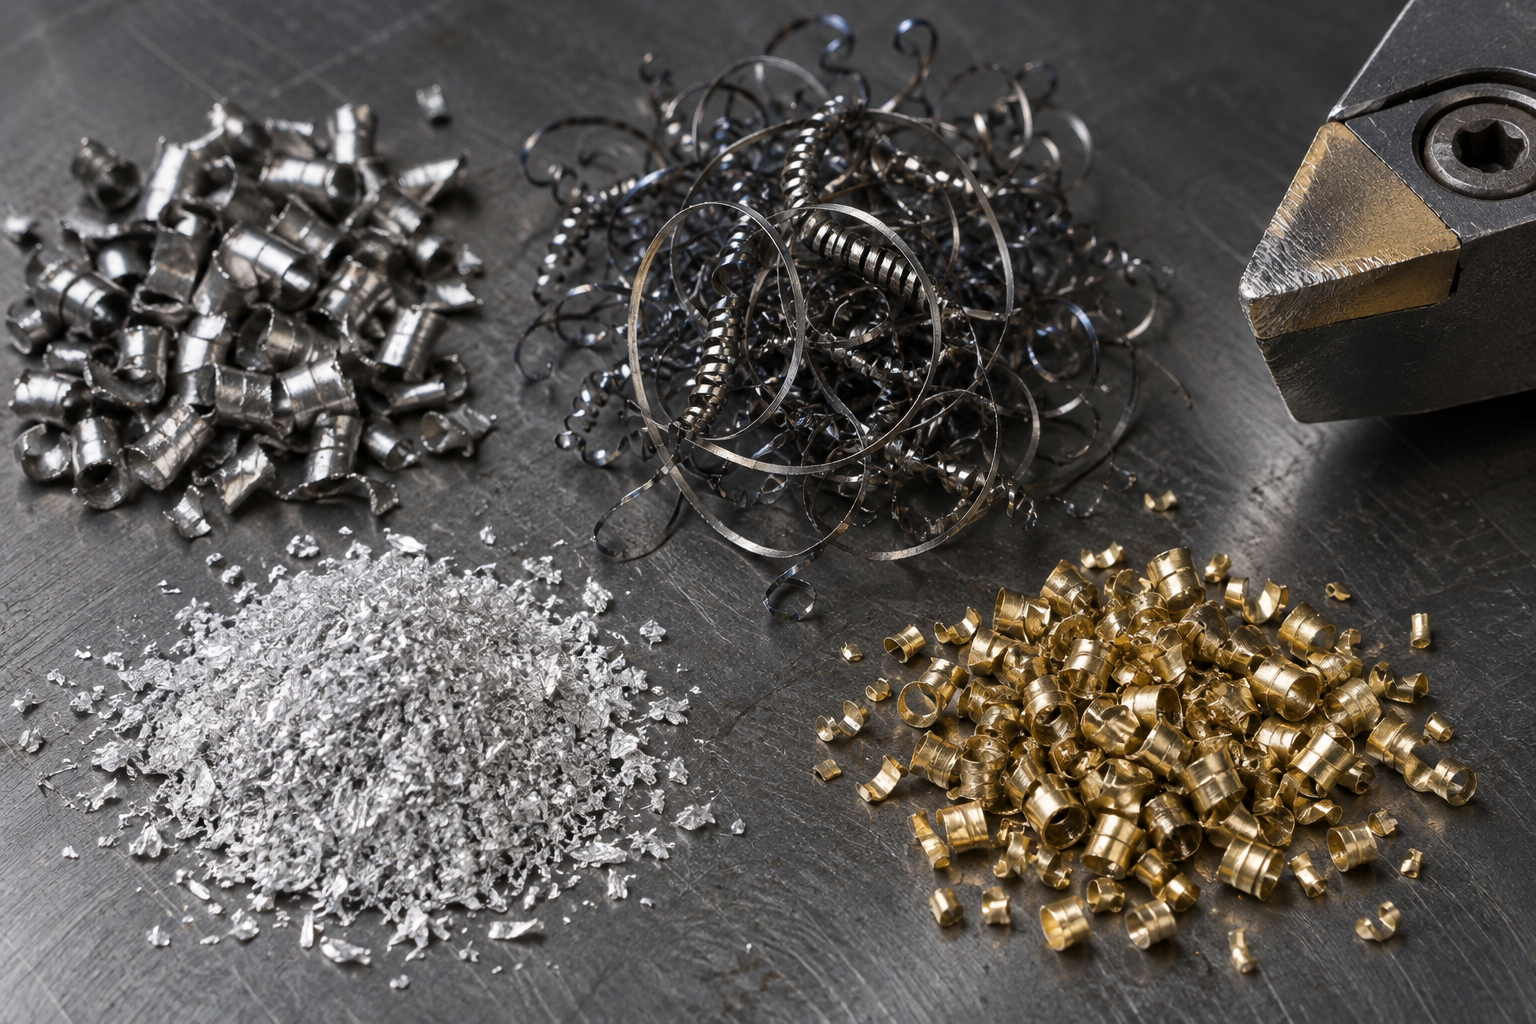
快削鋼(12L14、1215など)は旋削が最も順調で、切りくずは短く分断しやすく、排出で絡まず、表面も細かく仕上げやすい。普通炭素鋼や合金鋼はやや粘り、適切な回転数と送りで切りくずを分断する必要がある。ステンレスは別の類型である。304/316は冷間加工硬化が顕著で、切込みが小さすぎると工具が硬化層をこすり、刃先摩耗が速く、表面は光るが寸法がばらつき始める。業界の一般的な方法は、十分な1回転あたり送りを保ち、刃先を硬化層の下で切削させることであり、軽くこするのではない。
アルミニウム合金(6061、7075)は旋削が軽快だが、溶着しやすく、構成刃先が生じ、精旋削ではかえって表面が悪化するため、高回転数、大きなすくい角、切削油で抑える。黄銅は切りくずが細かく分断しやすく、比較的扱いやすい材料である。チタン合金は熱伝導が悪く、熱が刃先に集中するため、切削速度を著しく下げなければ刃先が焼ける。エンジニアリングプラスチック(POM、PEEK、ナイロン)は切削力が小さいが、把持力が少し大きいだけで変形し、ばりが出やすく、切りくずが糸状に絡む。これらの差異は見積りに直接反映される。同じ特徴でも、材料を変えるほうが工作機械を変えるより影響が大きいことが多い。
公差帯と粗さは一つの事柄の両面
寸法公差と表面粗さは旋削において高度に結合している。通常の外径旋削では、業界で一般的に達成可能なのはIT8~IT9級である。IT7あるいはさらに厳しい値を安定して得るには、通常、精旋削、切込みの低減、ノーズRの制御、あるいは研削取り代を残す必要がある。粗さも同様である。通常の旋削ではRa3.2付近が一般的で、条件が良ければRa1.6まで可能である。それ以下のRa0.8、Ra0.4は、多くの場合、精旋削、研削、または転造に頼る必要があり、コストと工程ルートが異なる。
したがって、図面で非嵌合面までRa1.6と指示するのは、多くの場合、単なる習慣であり、機能上の要求ではない。露出しているが接触しない表面をRa1.6からRa3.2に緩めれば、精旋削や研磨の工程を1つ省けることが多く、組付けには全く影響しない。本当に厳しくすべきは、嵌合面、シール面、摺動面である。判断方法は簡単である。「この面は誰と接触し、何で嵌合を保証するのか」と問い、答えられない面は、粗さを緩められることが多い。
長径比、薄肉、断続切削:CNC旋削の3つの典型的な失敗入口
長径比が大きすぎる:逃げ、テーパー、寸法ドリフト
薄肉部品:把持変形とびびりマークはどこから来るか
断続切削:衝撃荷重下での刃先寿命と寸法一致性
CNC旋削の見積もり前に、図面上でまず確認すべきこと
よくある質問
以下の質問はすべて前文の具体的な判断ポイントから来ている:取付基準、逃げ溝の指示、公差と粗さの取捨選択、長径比と薄肉の失敗入口。答えは照合できる判断基準であり、約束値ではない。
同じ回転体の図面で、取付方法を変えると見積もりがこんなに違うのはなぜか?
取付回数が工数と検査具を直接決めるからだ。一度の取付で外円、端面、内孔を同時に旋削でき、同軸度は工作機械自体で保証される;反転してもう一端を旋削すると再芯出しが必要になり、同軸度は2つの基準の重ね合わせになり、しばしばダイヤルゲージでの測定や軟爪の旋削工程が追加される。見積もりの差は主に取付回数、マンドレルやセンターレストの要否、それに伴う検査動作の増加から来ており、単純な材料費ではない。
逃げ溝とねじの切り上がりを指示しなければ、作業者が自分で決められるか?
決められるが、決まるのは彼の習慣値であり、あなたの嵌合部品と合うとは限らない。逃げ溝の幅、深さ、ねじの切り上がり長さは、ねじが最後までねじ込めるか、組立時に突き当たるかを決める。図面に溝幅、溝底の丸み、切り上がり形式(例:GB/T 3類の切り上がりによる)を指示し、嵌合部品との干渉関係と一緒に見ることを勧める。指示しなければ、再現性を運に任せることになる。
非嵌合面の表面粗さをRa1.6からRa3.2に緩めると、本当にコストを削減できるか?
通常はできる。より細かい粗さはしばしばより小さな送り、より軽い切込みを意味し、時には工具交換や仕上げ旋削、研削工程の追加が必要で、工数と工具消費が増える。前提はその面が実際に嵌合、密封、摺動に関与していないことだ。判断方法は、嵌合公差があるか、シールリングやOリングが接触するか、外観要求があるかを見ることだ。業界でよくある方法は、嵌合面Ra0.8–1.6、非嵌合面Ra3.2–6.3で、具体的には図面と実際の加工で確認する。
長径比がどのくらいになったら追い刃台やセンターレストを検討すべきか?
一律の数字はない。業界でよくある経験では、長径比が4–5倍を超えると逃げとテーパーが顕著になり始め、8–10倍を超えると通常は追い刃台、センターレスト、心押しセンターの補助が必要になる。本当の判断基準は、部品の剛性、材料の切削力、要求される公差帯を見ることだ:同じ長径比でも、アルミニウムの細長軸とステンレス鋼の細長軸では挙動が全く異なる。図面に重要区間の公差と基準を指示し、工程側に支持方案を決めさせることを勧める。
薄肉円筒形部品を旋削した後、寸法がドリフトするのは工作機械の問題か工程の問題か?
多くの場合、把持変形と切削熱の共同作用だ。三爪チャックの半径方向締め付けは、薄肉部品を把持状態で歪め、解放後に反り返る。測定タイミングが異なれば結果も異なる。よくある対策は、軟爪に変更する、接触面積を増やす、把持力を下げる、または軸方向の押し付けに変える;同時に切削熱を制御し、荒加工と仕上げ加工を分ける。図面が許せば、取り代を残し、解放後に仕上げ旋削することもできる。この種の問題は、工程側と一緒に測定状態と基準を確認する必要がある。
Key takeaways
- CNC旋削の工程上の限界は通常チャック方法で決まります。1回のチャックで加工できる面が多いほど、同軸度と端面直角度は安定し、2回目のチャックは誤差とコストの入り口になります。
- 逃げ溝、ねじの終わり、内穴底部の丸みといった「機能以外の細部」は、工具が通せるかどうかを決めます。図面に指示がなければ、作業者がその場で判断することになり、結果は再現できません。
- 長径比、薄肉、断続切削は旋削における3つの典型的な失敗の入り口です。業界でよく使われる経験値は判断基準としてのみ使え、具体的な寸法は図面と実際の工作機械に基づいて確認する必要があります。
- 表面粗さと公差は高ければ高いほど良いわけではありません。非嵌合面をRa1.6からRa3.2に緩めることは、材料を変えるよりもコストを抑えられることがよくあります。
- 見積もり前の図面確認順序:基準とチャック → 重要公差帯 → 逃げ溝とねじ → 材料と熱処理 → 表面処理と検査。



