3Dプリントとは何か:層ごとの積み重ねが変えた加工ルール
まず具体的な場面を見てみましょう。携帯機器の外殻で、内部に三箇所のスナップ、二箇所のネジボス、一つのUSB開口があり、エンジニアは金型を開く前に組立の感触を確認する必要があります。いきなり射出成形金型を開けば、金型費用と数週間のスケジュールがまだ検証されていない構造にのしかかります。CNCで一体の外殻を削り出せば、薄肉やアンダーカット部分の工具到達性が構造変更を迫ります。3Dプリントが示す第三の道は、三次元モデルを層ごとに積み上げて実体化し、スナップ、ネジボス、内部の配線溝を成形段階で一度に出し、抜き勾配の制約を受けず、工具が入らないために妥協する必要もないというものです。
したがって「3Dプリントとは何か」に答える鍵は、「形を出力できる」という百科事典的な定義ではなく、それがどの加工ルールを変えたかにあります。従来の減材加工(CNC)は素材の塊から部品を削り出し、工具半径、クランプ方向、深いポケットへの到達性が設計より先に存在します。型成形(射出成形、板金プレス)は抜き勾配、均一な肉厚、固定されたパンチ方向を要求します。3Dプリントは積層です。材料が制御された経路で層ごとに積み重なり、幾何学的複雑さがもはや直接的に加工難易度に換算されません。これが変えるのは成形自由度、量産経済性、材料選択の論理であり、精度の上限を引き上げることではありません。精度の上限は依然として具体的な工程、材料、後処理で決まり、一概に約束することはできません。
層ごとの積み重ねと減材・型成形のルールの違い
層ごとの積み重ねは三つの直接的な結果をもたらします。第一に、内部流路、点陣構造、一体ヒンジのような「中に隠れた」特徴を造形できます。工具の進入に依存しないからです。第二に、単品コストがロットに鈍感で、1個目と20個目の単位コストの差は限定的であり、試作に適しますが、ロットを拡大したときの単品コスト低下は射出成形には遠く及びません。第三に、層と層の間は結合面であり、力学特性が層方向と層に垂直な方向で異なります。これは後続のDFMで必ず扱うべき方向性の問題です。この三点を理解することは、一連の工程略語を覚えるより実用的です。

3Dモデリングから印刷可能データへ:三次元モデルが機械の読める指令になるまで
3Dモデリング段階で考慮すべき印刷可否
- 単位:CADテンプレートはミリメートルが一般的で、STL書き出し時には単位が付きません。相手がインチとして読むと、部品は1/25.4に縮みます。ファイル名や添付説明に単位を明記する方が、後から説明するより安上がりです。
- 原点:原点を部品の基準コーナーや組立基準に置けば、スライス配置時に方向を何度も推測せずに済み、複数部品のレイアウトでも互いにずれません。
- 最小特徴:ノズル径やスポット径より小さいボス、リブ、文字は、モデリングでは描けても印刷では出ません。モデリング段階で工程に応じて一度粗調整すべきです。
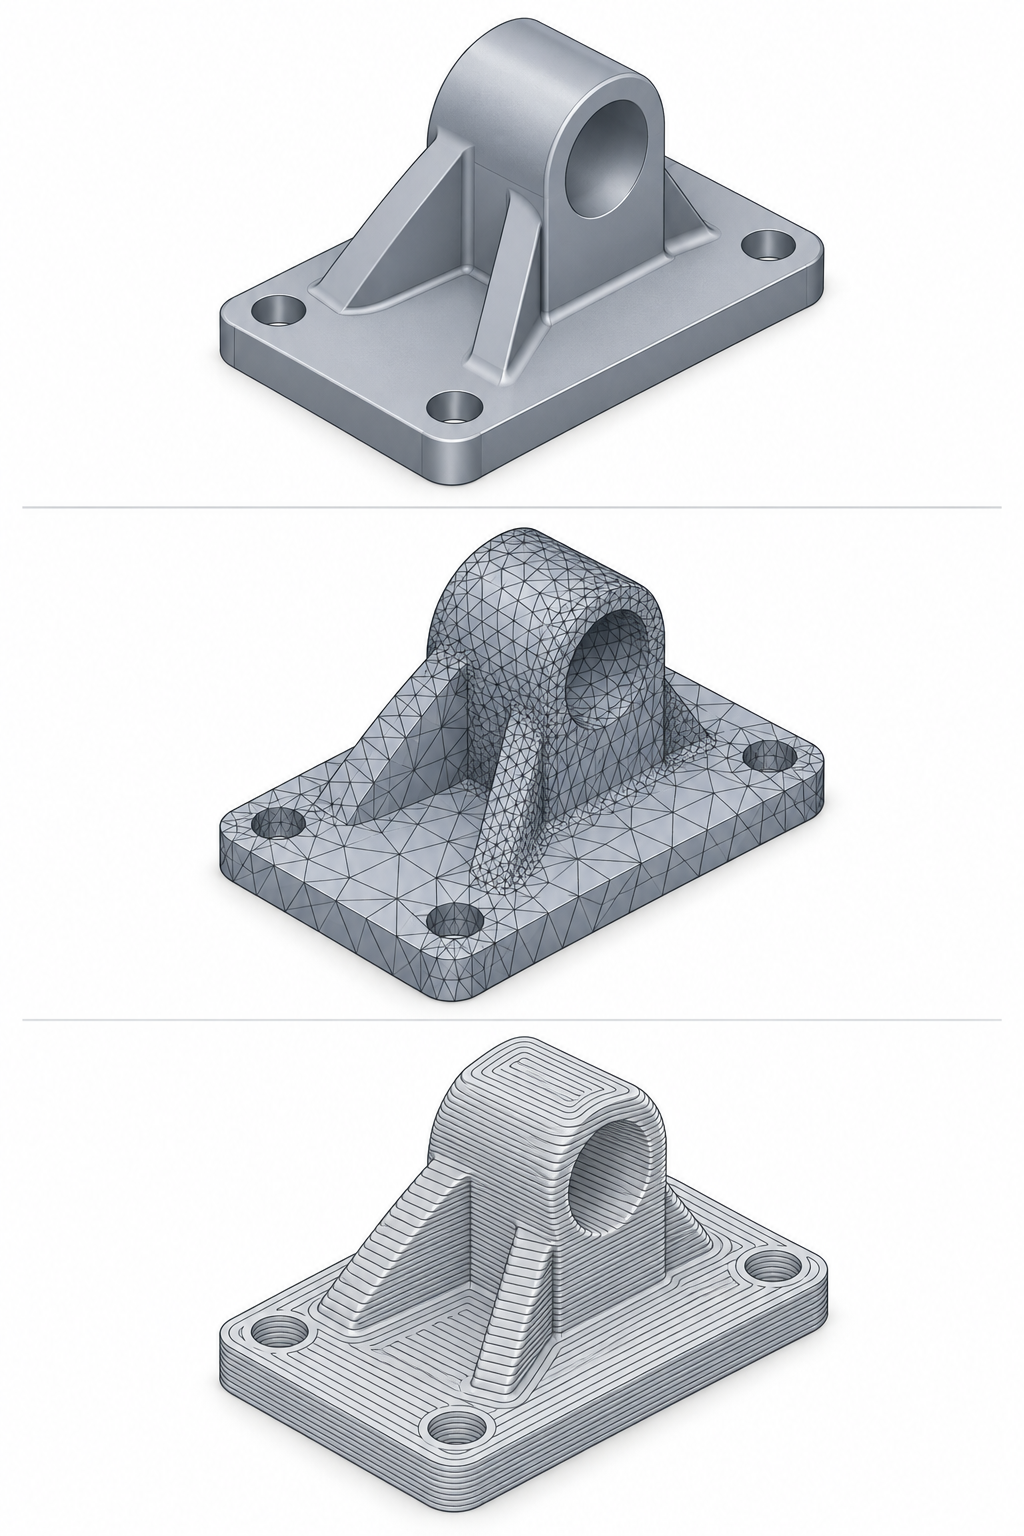
STLメッシュ精度:粗すぎれば曲面に弦誤差、細かすぎればスライスが遅延
FDM、SLA、SLSの選び方:3Dプリントの工程ルートと材料到達性
3Dプリント工程を選ぶとき、最初の一刀は「どの精度が高いか」に切るべきではなく、外観面がどこか、荷重方向がどちらか、構造にサポートを付けられるかに切るべきです。同じ図面でも、外観面を上面から側面に移せば、FDMとSLAの選択が逆転することがあります。荷重をXY面からZ方向に移せば、粉末焼結と光造形の取捨も変わります。工程ルートは価格順ではなく、制約順に並べます。
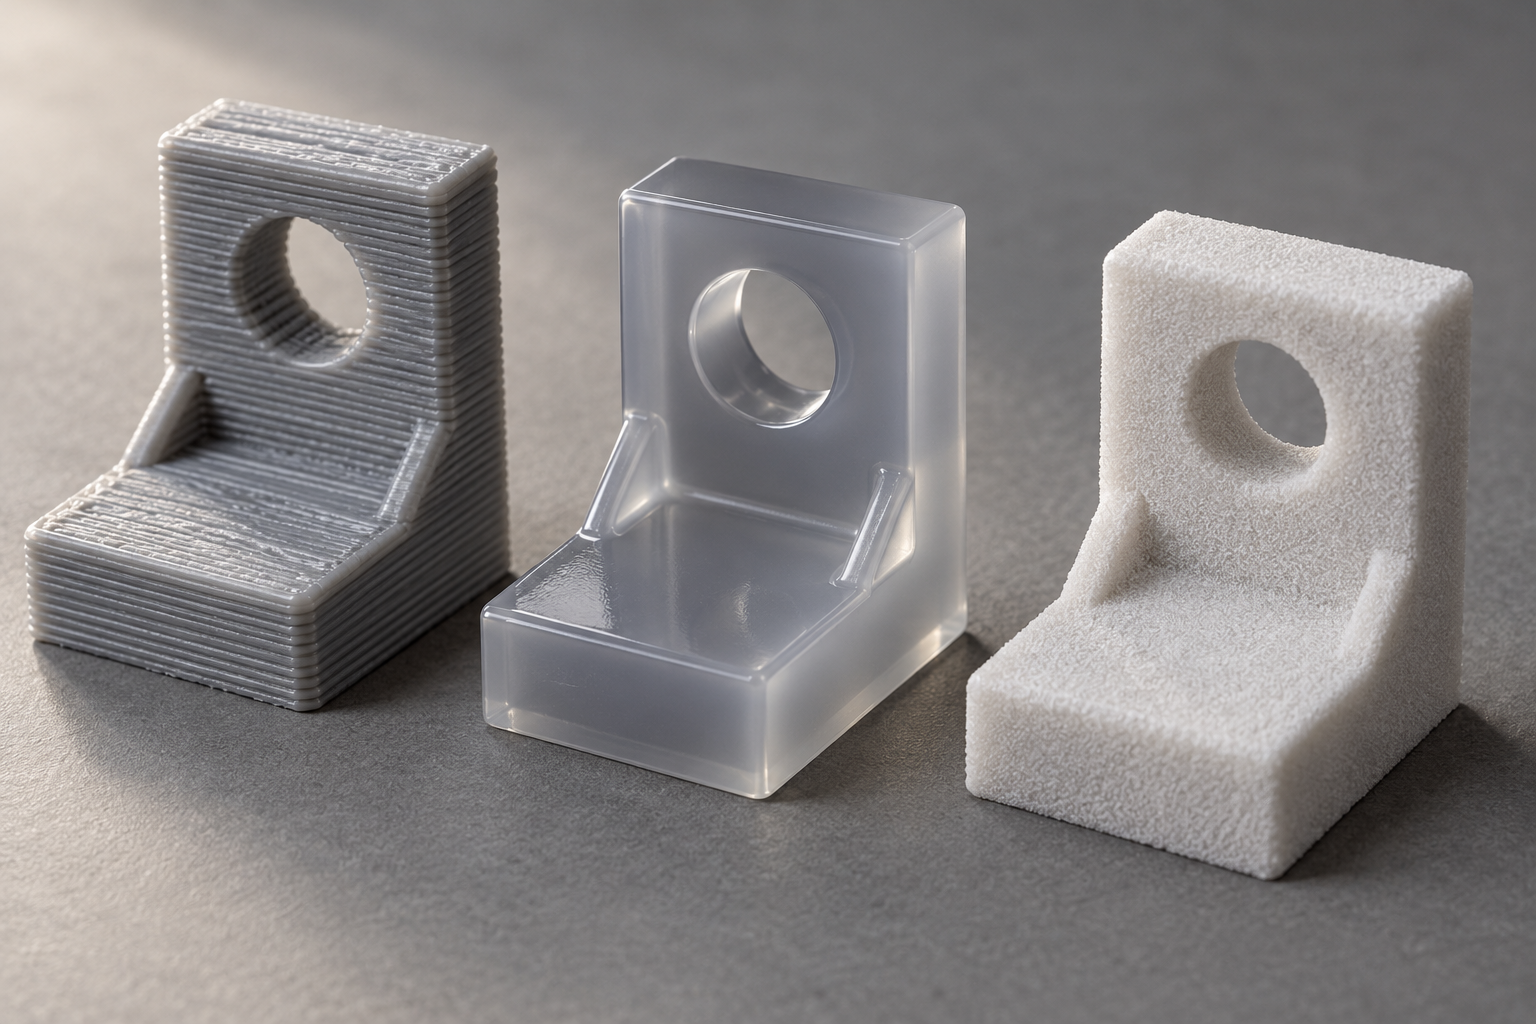
以下、三つの主流ルートで水準を分けます。熱溶解積層(FDM)、光造形(SLA/DLP)、粉末床(SLS/MJF)。範囲の数値は業界でよくある参考に過ぎず、具体的にどの水準に達するかは、図面特徴、材料、後処理に応じて供給元に確認すべきです。AGXは工業用積層造形を承り、FDM、SLA、SLS、MJF、DMLSをカバーしますが、工程到達性は依然として部品の幾何と材料に基づき、精度の約束はしません。
FDM:低コスト、層痕が明瞭、異方性をまず計算に入れる
FDMは熱可塑性フィラメントを溶融押出し、層ごとに積み重ねます。利点は装置が普及し、材料が安く、大型部品のコストに優しく、PLA、PETG、ABS、PC、ガラス繊維入りナイロンも印刷できます。代償は層痕が肉眼で見え、XY方向強度とZ方向強度が同じ桁にないことです。業界でよく言われるのは、Z方向の層間強度がXY方向の半分前後になる可能性があるというもので、材料、層高、ノズル温度に依存します。したがってFDMで荷重部品を作るなら、主荷重方向を優先的にXY面内に配置すべきです。
適した仕事:構造検証品、大型外殻の手板、治具、非外観面の機能部品。適さない:精密外観品、薄肉高精細、等方性が必要な荷重部品。オーバーハングが約45°を超えると通常サポートが必要で、サポート接触面には痕が残り、外観面はできるだけサポート位置を避けます。
SLA/DLP:光造形で精密な外観部品を作る。寸法は安定しているが長期の光照射には弱い
SLA/DLPは紫外光で樹脂を層ごとに硬化させ、層厚を非常に薄くでき、表面が滑らかで細部の再現性が良いため、外観検討用部品、微細構造、小型で高精細な部品に適しています。寸法安定性は通常FDMより優れますが、樹脂部品は長期の紫外線照射で劣化・変色し、力学特性も脆いため、スナップフィットや爪のような繰り返し荷重がかかる構造には注意が必要です。
光造形を選ぶ前に二つ確認してください。この部品は長期間、屋外や強い光にさらされますか?繰り返し荷重がかかりますか?答えが「はい」なら、エンジニアリング樹脂への変更、粉末焼結への変更、または重要構造をCNCに変更することを検討してください。後処理では、研磨やサンドブラストでサポート痕を除去でき、染色で外観を統一できますが、これらはいずれも寸法をわずかに変えるため、嵌合面には余裕を確保する必要があります。
SLS/MJF:粉末床はサポート不要。機能部品や小ロットの既定の選択肢
SLSとMJFはいずれも粉末床プロセスで、造形時に周囲の粉末が自然にサポートの役割を果たすため、オーバーハング、内部空洞、入れ子構造に専用サポートを基本的に追加する必要がなく、取り出して粉を清掃するだけです。強度の異方性はFDMより小さく、機能検証部品、小ロット生産、複雑な構造の組立部品に適しています。ナイロン(PA12、PA11)が一般的な材料で、ガラス繊維や炭素繊維を加えると剛性と耐熱性が向上します。
表面は粉末の粒子感があり、FDMより均一ですがSLAほど滑らかではありません。内部空洞や深い溝は粉の清掃が不完全になる可能性があるため、設計時は完全に密閉された内部空洞や狭すぎる隙間を避けてください。バッチの一貫性は粉末床プロセスでは比較的安定しており、これが小ロットの最終部品によく使われる理由でもあります。
選定基準チェックリスト:価格ではなく制約で並べる
- 外観面の位置:外観面が上面または側面にあり、繊細さが求められる場合はSLAを優先。外観面が積層痕や粒子感を許容できるなら、FDMとSLSのどちらも使用可能。
- 主荷重方向:荷重がXY面内にある場合はFDMが使用可能。荷重がZ方向をまたぐ場合はSLS/MJFを優先するかCNCに変更。
- サポート不要構造が必要か:内部空洞、入れ子、深いオーバーハングがある場合、粉末床(SLS/MJF)が最も手間が少ない。
- 後処理要件:研磨、サンドブラスト、染色、蒸気研磨を行う場合、まず工芸と材料が対応しているか、また後処理が寸法に与える影響を確認する。
- 材料性能:耐熱、耐薬品、靭性、難燃などの要求が通常の樹脂やナイロンを超える場合、DMLS金属プリントまたはCNCへの切り替えを評価する。
- 量産傾向:小ロット試作は積層造形が合理的だが、数量が増えたら単品コストを再計算し、射出成形や真空注型への切り替えを評価する。
3つのルートに絶対的な優劣はありません。FDMはコストと大型部品で勝り、SLAは表面と細部で勝り、SLS/MJFはサポート不要と機能強度で勝ります。外観面、荷重方向、サポート要件、後処理、ロットという5つの制約を優先順位で並べれば、工芸ルートはほぼ決まります。判断に迷ったときは、部品図と荷重・外観の説明を供給元に一緒に渡す方が、「どれくらいの精度で造形できますか」と単純に尋ねるよりはるかに役立ちます。AGXの3Dプリント能力はFDM/SLA/SLS/MJF/DMLSをカバーし、材料の入手可否と工芸のマッチングはラピッドプロトタイピング段階でまとめて確認できます。
肉厚、サポート、配置:3DプリントDFMで最も失敗しやすい3つのポイント
モデリングソフトで描けても、造形できるとは限りません。3DプリントDFMチェックで実際に部品を廃棄に追い込むのは、通常は精度不足ではなく、3つのことです:肉厚が薄すぎる、サポートを考えていない、配置方向をいい加減に決める。この3点は互いに絡み合います——肉厚を変えればサポート接触面に影響し、配置を変えれば荷重方向が変わります。以下、具体的な部品で分解して説明します。
肉厚:造形できるかどうかは、まず最も薄い箇所を見る
肉厚は3DプリントDFMの最初の関門です。ノズルやレーザービームには実際の直径があり、一層ずつ積み上げるため、薄すぎると連続した実体を積み上げられません:FDMで一般的な最小安定肉厚は0.8~1.2 mm程度、SLA/DLPはさらに薄くでき、SLS/MJFは粉末の自己支持により薄肉反而塌ちにくいです。これらは業界でよく見られる参考範囲であり、具体的には工芸、材料、ノズルやスポット径に依存し、図面の指示とプリント業者の確認を基準とします。
「造形できない」よりも見えにくい問題は反りです。薄肉は冷却が速く収縮も速く、大面積の薄板は端部で反り上がります。特にFDMのABS系材料です。設計上の対策は肉厚を誇張して厚くすることではなく、肉厚を均一にすることです:突然3 mmから0.8 mmに変わる遷移領域では応力が集中し、反りや層間剥離はそこから始まります。筐体部品では一般的に主肉厚を1.5~2.5 mmに設定し、局所的なリブで剛性を補い、全面を厚くすることはしません。
サポート:オーバーハング角、ブリッジ、接触面の痕跡
溶融堆積と光造形はいずれも宙に浮いた構造を支えるサポートが必要で、粉末焼結(SLS/MJF)は未焼結粉末の自己支持に頼りますが、大きな平面の下には依然として粗い「粉面」ができます。サポートが必要かどうかは、2つの角度で判断します:
- オーバーハング角:垂直方向に対して約45°を超えて傾斜した面は、FDMでは通常サポートが必要で、60°を超えるとほぼ必須です。これは経験値であり、材料や層厚によってこのラインは動きます。
- ブリッジ:両端にサポートがあり中央が宙に浮いたスパンは、短距離(数ミリから十数ミリ)ならFDMで直接渡せますが、長すぎると垂れます。ブリッジ能力は材料の溶融強度に関係します。
- 接触面の痕跡:サポートと部品が接触する箇所は、取り外した後に必ず痕跡が残ります。外観面や嵌合面はサポート接触を避けるか、接触面に0.2~0.3 mmの余裕を残し、後加工で削り取ります。
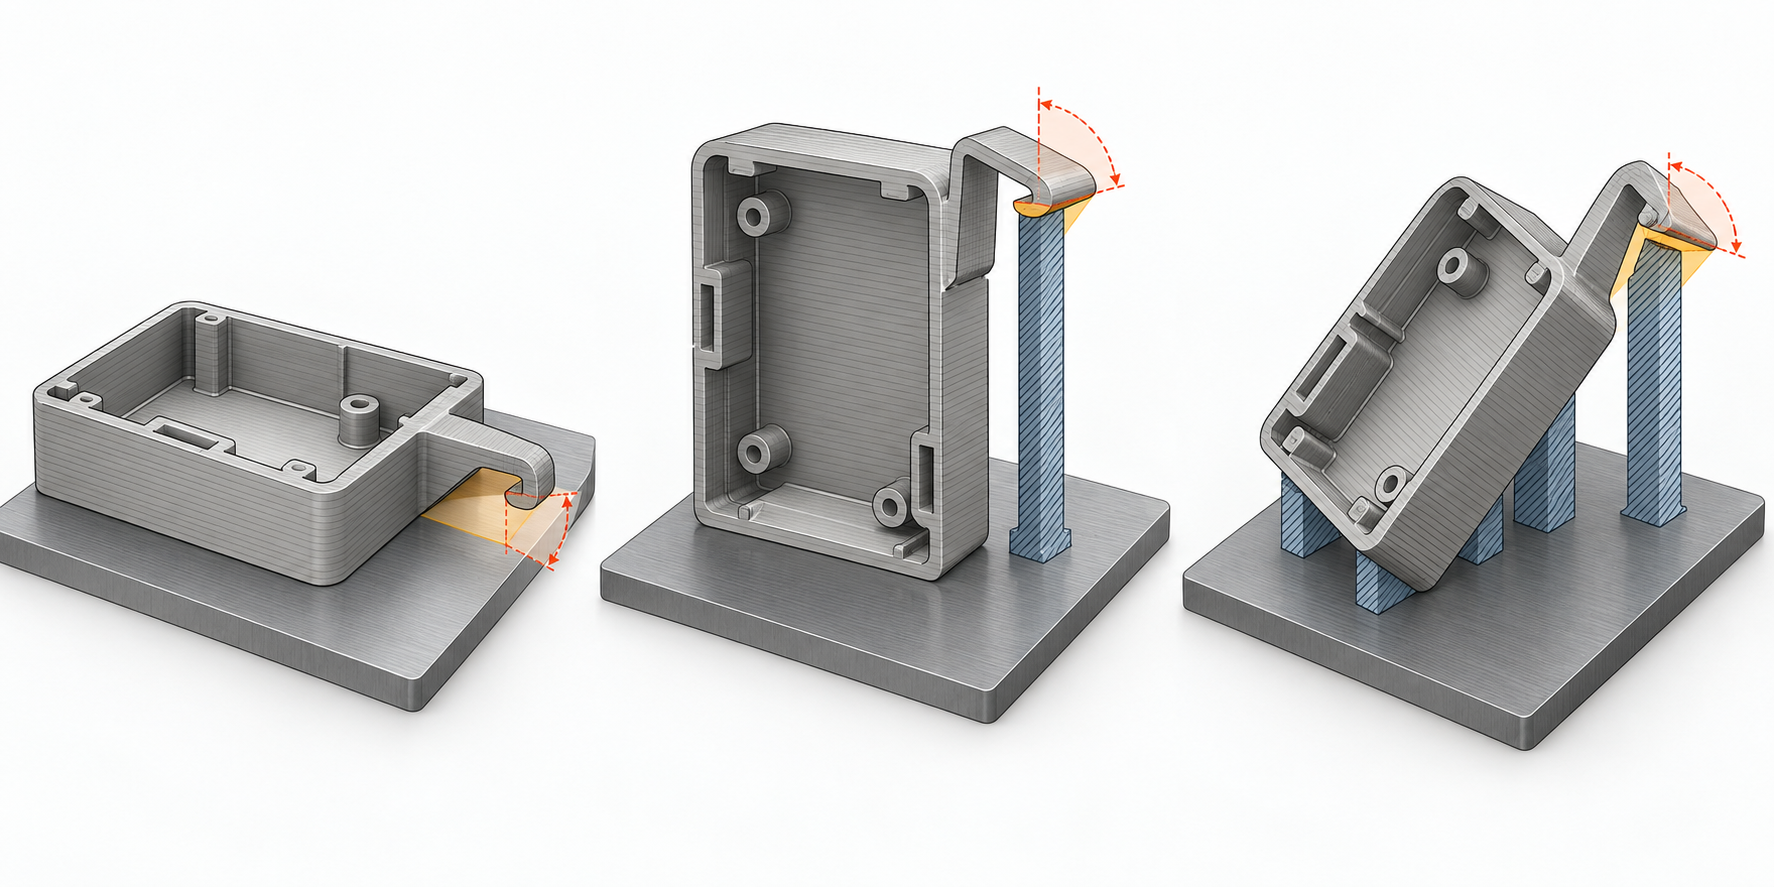
スナップフィット付きの筐体が最も問題をよく示します。スナップフィットは片持ち構造で、下向きにプリントすると、片持ち面にサポートを追加するか角度を変える必要があります。しかしスナップフィットの根元がちょうどサポート接触面上にあると、サポートを外すときにスナップフィットが折れたりバリが残ったりしやすいです。DFMの改善策は:スナップフィットを45°以内の斜面に変え、自分で自分を支えさせるか、スナップフィットがある筐体面全体の向きを変え、スナップフィットの片持ちが上向きに成長するようにします。
配置:層方向が強度を決め、Z方向が最も弱い方向
3Dプリント品は等方性ではありません。FDMは層と層の間が溶着で結合し、層間の結合強度は層内より明らかに低いです。SLAの層間差はやや小さいですが、依然として方向性があります。SLS/MJFは比較的均一ですが、鍛造品のような全方向一致ではありません。これはつまり配置方向が部品のどこが最も弱いかを直接決めるということです。
判断基準は簡単です:主荷重方向をZ方向(積層方向)に置かないこと。やはりスナップフィット付きの筐体で——スナップフィットが繰り返し抜き差しの曲げ荷重を受けるなら、スナップフィットの片持ち長軸をXY平面内に寝かせ、層線が荷重方向に垂直になるようにすると、曲げ時に層間で割れにくくなります。逆に、部品が主に圧縮を受け、荷重方向が明確なら、荷重軸を層内強度が最も高い方向に合わせます。
配置はサポート量と表面品質のトレードオフでもあります。寝かせてプリントするとサポートは少ないですが、重要な面が下向きだと粗い模様ができます。立ててプリントすると接触面は平滑ですが、サポートが多くプリント時間も長くなります。一般的な取捨は:外観面と嵌合面を上向きにするかサポートに接触させず、重要でない面を犠牲にするです。配置を変えたら、戻って肉厚とオーバーハング角をもう一度確認します。この3点は通常、何度か往復調整して収束させます。
公差と表面粗さ:3Dプリント品にはどの等級で要求を出すべきか
層別に見る:各工芸の寸法公差はおおよそどの等級に入るか
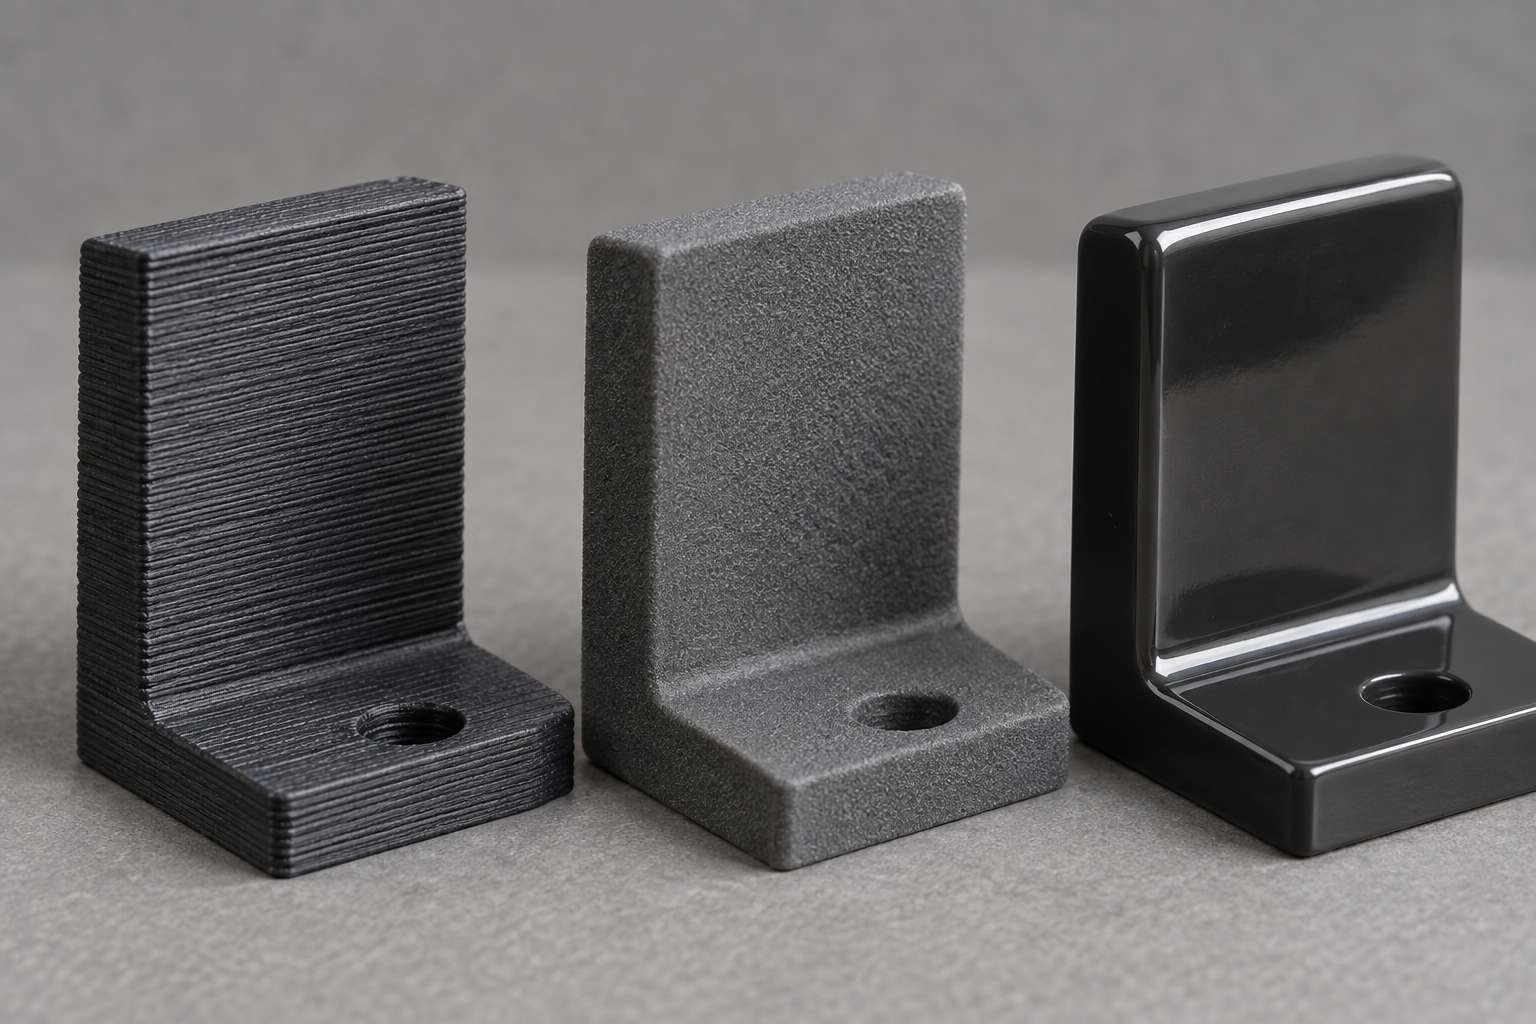
表面粗さは単一の数字ではない:積層痕、後処理、工法と結びつく
- 研磨:手作業または機械で積層痕を除去し、Raを下げるが、エッジが丸くなり局所的な寸法が変わるため、精密部品には慎重に用いる。
- ブラスト:表面の質感を均一にし、サポートの残留物を除去する。寸法への影響は小さく、外観部品によく使われる手段。
- 染色/着色:外観のみを変え、寸法は変えない。プロトタイプレビュー品に適する。
- 蒸気研磨:溶剤蒸気で表層を溶かして平らにし、Raを大幅に下げられるが、薄肉や鋭角は軟化して変形するため、まず肉厚を評価する必要がある。
- 焼鈍:層間の結合と内部応力を改善するが、全体の収縮を引き起こす可能性があり、寸法を再確認する必要がある。
組立、シール、ねじ:プリント品で個別に対応が必要な特徴
プリント後:後処理、検査、よくある故障モード
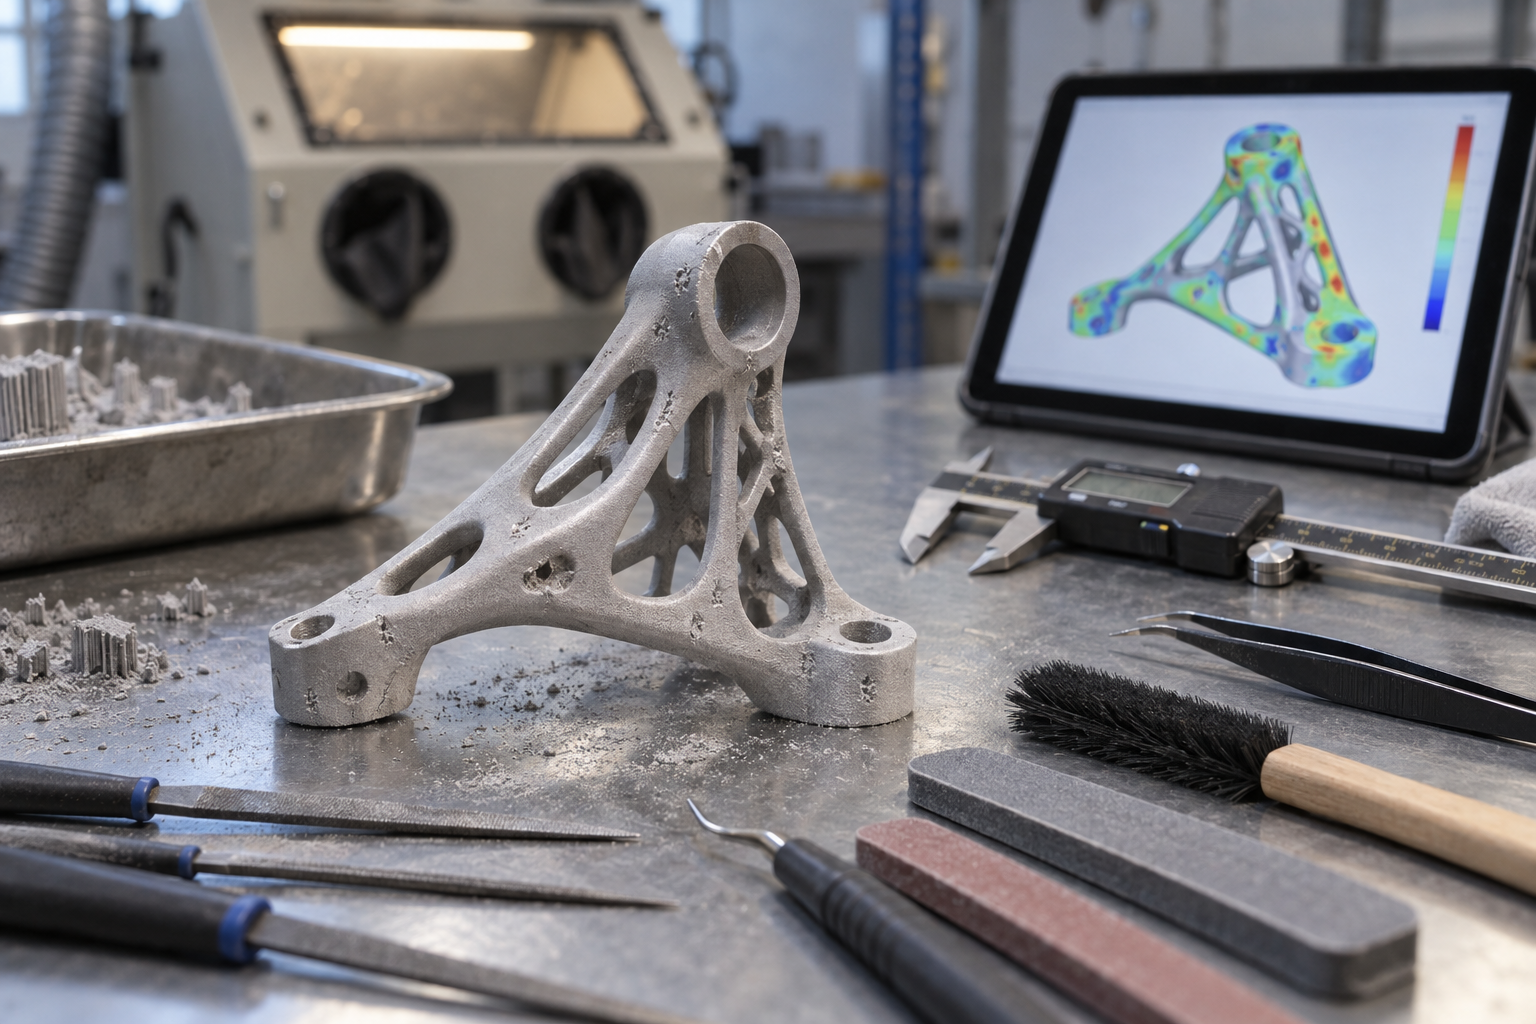
後処理が最終的な寸法と外観をどう変えるか
サポート除去が最初の工程だ。サポート接触面には痕跡が残る:FDMのサポート剥離面は造形面より明らかに粗く、SLAのサポート点は表面に小さな突起を残し、SLSは比較的きれいだがサポート接触領域には粉の付着が残る。サポート除去後は通常研磨が必要で、研磨は微量に材料を除去する——面輪郭度公差が厳しい嵌合面を研磨で取り戻せるとは期待しない方がよい。
ブラストは表面を均一にするために用いられ、外観部品では一般的な手段だが、鋭いエッジをわずかに面取りする。着色や染色は外観のみを変え、寸法は変えない。焼鈍は見落とされやすい変数だ:FDM品の焼鈍は層間結合強度を高められるが、収縮と変形をもたらす。特に薄肉や長い片持ち部で顕著だ。焼鈍するなら、プリント後に補うのではなく、図面段階で余量とサポートを併せて考慮しなければならない。
検査:ノギス、三次元測定機、3Dスキャンはそれぞれ何を担うか
プロトタイプ段階の検査は精度要求に応じて段階分けする。通常の組立検証ならノギスとピンゲージで十分で、測るのは穴間距離、外輪郭、段差高さだ。嵌合面や位置決めピン穴といった重要寸法は三次元測定機にかけ、具体的な偏差値を得る。形状が複雑な曲面や自由曲面の部品は、3Dスキャンで全寸法を比較する方が直接的だ——スキャンの点群とCADモデルを重ね合わせれば、カラーマップでどこが公差を外れているか一目で分かり、点ごとに測るよりはるかに速い。
検査のタイミングにも注意が要る。プリント品には吸湿性があり(特にナイロン系で顕著)、数日置くと寸法がわずかに変化する。重要寸法を測るなら、プリント後、後処理完了後できるだけ早く測定し、環境条件も記録するのがよい。初品報告書には測定基準、測定具、環境を併せて明記してこそ、その後の量産比較が意味を持つ。
よくある5つの故障モード:原因と対策
反りはFDMの大きな平面や長辺で多く見られ、原因は冷却収縮の不均一だ。対策:底辺やラフトを追加し、長辺が熱場に沿うように配置を調整し、必要なら材料変更やSLSへの切り替えを行う。
層間割れはZ方向の強度不足の典型的な現れで、荷重が層方向に沿う場合に特に顕著だ。対策:荷重方向が層平面に平行になるように配置を調整するか、SLS/MJFのような異方性が小さい工法に変更する。
寸法公差外れは収縮補正が正しく設定されていないか、後処理の過剰研磨に由来することが多い。対策:初品の実測から補正値を逆算し、重要寸法には後加工余量を残す。
サポート痕は外観と嵌合に影響する。対策:重要面を上向きまたは横向きにし、サポート接触を避ける。サポートを付けざるを得ない面は、後処理の研磨量をあらかじめ工程に書き込む。
穴位置のずれは配置の傾きやスライス時の穴壁補正不足によることが多い。対策:穴軸線はできるだけ配置方向に垂直か平行にし、小径穴は余量を残して後からリーマ加工やドリル加工を行う。プリント品へのタップ加工は慎重にすべきで、一般にはねじインサートを使うか、光穴を残して後加工することを勧める。
| 故障モード | よくある原因 | 改善の方向 |
|---|---|---|
| 反り | 冷却収縮の不均一、大きな平面 | 底辺/ラフト追加、配置調整、工法変更 |
| 層間割れ | Z方向の強度不足、荷重が層に沿う | 配置調整、SLS/MJFへ変更 |
| 寸法公差外れ | 収縮補正不足、過剰研磨 | 初品から補正を逆算、後加工余量を確保 |
| サポート痕 | 重要面が下向き、サポート接触 | 配置変更、後処理量の制御 |
| 穴位置のずれ | 配置の傾き、穴壁の補正不足 | 穴軸を合わせて配置、余肉を残して後加工 |
3Dプリントを使うべきでないとき:CNC、板金、射出成形へ切り替える判断ライン
3Dプリントは試作段階ではほぼ敵なしだが、同じデータをそのまま量産に持ち込むと、コスト曲線と材料特性のところで代償を払うことが多い。CNC、板金、真空注型、射出成形へ切り替えるべきかは4つの線で判断する:ロット数、数量に応じた単価の推移、荷重と材料特性の要求、外観と嵌合面の表面要求。どれか1つでも越えたら、そのまま印刷を続けるのは工程のミスマッチだ。
コスト曲線:単品では成立しても量産では成立しない
3Dプリントには金型費がなく、単価はほぼフラットだ——1個でも100個でも単価はあまり変わらない。これが試作段階で安い理由でもある。射出成形、板金プレス、真空注型は逆で、まず金型費や治具費を払い、単価は数量で薄まっていく。2つの曲線が交差する位置が、工程を切り替えるべき臨界点だ。業界でよくあるのは:数十個以内なら印刷を続けた方が得なことが多く、数百個のレベルになると射出成形や真空注型の薄まりの優位が出始める。具体的な臨界数量は部品サイズ、材料、金型の複雑さに依存し、固定の数字を当てはめることはできない。あなたの図面でサプライヤーに「印刷単価 vs 金型単価」の比較見積を一度取ってから決めるべきだ。
見落とされがちなコスト項目が後処理だ。印刷品は研磨、ブラスト、染色、焼鈍を経てようやく製品外観と寸法安定性に近づくが、この人手は1個ごとに積み上がる。射出成形品は一度で成形でき、後処理は通常ゲート除去と少しのバリ取りだけだ。数量が増えると、印刷の後処理工数は材料費よりも差を広げる。
材料と荷重:3Dプリント品が代替できない部品の種類
積層による層間結合のため、印刷品はZ方向(積層方向)の強度がXY方向より明らかに低く、異方性は構造部品にとって致命的な弱点だ。部品が長期にわたり交番荷重を受けたり、ボルトを締め付けたり、スナップフィットを繰り返し抜き差ししたりする場合、印刷品の疲労寿命とクリープ挙動は、無垢材から削り出したCNC品に及ばない。金属部品、精密嵌合のプラスチック構造部品、シール面は、CNC加工を優先すべきだ——これは中実材から材料を除去するため材料の連続性が完全で、印刷では安定して再現しにくい公差帯も達成できる。
部品が筐体、ブラケット、パネルといった薄板成形品なら、印刷を使うのはかえって遠回りだ。板材を曲げ、溶接すれば、構造強度、平面度、コストのいずれも優れる。この場合は板金加工を見るべきだ。
外観と嵌合:表面と寸法の要求が工程をどちらへ押すか
印刷品は本質的に積層痕(FDMは特に顕著)とサポート痕が付く。SLA/SLSはましだが、射出成形のような均一な金型テクスチャ、鏡面、高光沢の外観面に達するには、研磨・ポリッシュで1個ずつ追いつくのは経済的でない。製品の最終外観部品、一貫した表面処理が必要な量産品には金型射出成形がより適している。小ロットで射出成形に近い外観が欲しい場合は真空注型(手板複模)を検討できる。シリコン型で複製するため、単価は射出成形より低く、外観は印刷より良い。関連能力は射出成形とラピッドプロトタイピングを参照。
組立嵌合面、ねじ穴、シール溝といった特徴は、印刷品では個別に判断する必要がある。余肉を残して後加工できるものは余肉を残し、重要な嵌合は直接CNCまたは射出成形インサートに変更することを勧める。判断順序は——まずロット数とコスト曲線を見て、次に荷重と材料を見て、最後に外観と嵌合面を見る。3ステップすべてが印刷を指すなら印刷を続け、どれか1ステップでも線を越えたら工程を切り替える。
3Dプリントのよくある質問
以下のいくつかの質問は、モデリングデータから組立可能な部品までのこのチェーン上で最もよく問われる点をほぼカバーしている。答えは判断の境界のみを示し、約束する数字は与えない——具体的にできるかどうかは、図面、材料、工程グレード次第だ。
3Dプリントはそのまま量産品を作れるか?
できるが、ロット数、材料、一貫性の要求次第だ。SLS/MJFのような粉末床方式は、数十から数百個の小ロットで、機能部品、治具、筐体を作るのは一般的だ。千個以上になり、単価に敏感になると、射出成形の方が通常は得だ。判断線は:数量が増えても単価を抑えられるか、材料特性が足りるか、外観面の一貫性が必要か。この3つのうち2つが満たされなければ、射出成形や真空注型への切り替えを評価すべきだ。
3Dプリント品の公差は一般にどの程度まで達するか?
CNCのIT等級をそのまま持ち込んで要求することはできない。業界でよくあるやり方は:全体寸法は工程グレードに応じて緩めの公差帯を与え、重要な嵌合寸法は個別に指示するか、後加工余肉を残してCNCで精密仕上げする。FDMの寸法変動は通常SLAやSLSより大きく、Z方向はXY方向よりさらに顕著だ。したがって図面上で、どの寸法が嵌合面で、どれが外形参考にすぎないかを明記すべきだ——指示がなければ、現場はデフォルトグレードで進めるしかなく、組立時に問題が起きやすい。
STLをエクスポートする際に注意すべきことは?
3つ:単位、閉鎖性、メッシュ精度。単位を間違えると部品全体が拡大縮小する。法線方向が逆、またはメッシュに破面があると、スライスがエラーになったり空洞ができたりする。メッシュ精度はトレードオフが必要だ——粗すぎると曲面に明らかな弦誤差が残り、円弧面が多角形になる。細かすぎるとファイルが大きくなりスライスが遅くなるが、精度向上は限定的だ。曲面部品はエクスポート前に弦高設定を一度確認することを勧める。平面部品はあまり気にしなくてよい。後でCNCへ切り替えたり検査比較をしたりするなら、STEPのようなソリッド形式の方がSTLより適している。
サポートは必ず付けなければならないか?
必ずしもそうではなく、工程とオーバーハング角次第だ。FDMとSLAは通常、オーバーハングや大スパンのブリッジを支えるためにサポートが必要で、SLS/MJFは粉末自体がサポートの役割を果たすため、基本的に追加不要だ。サポートを付けると2点を考慮する必要がある:接触面に痕が残り、除去後に研磨が必要;サポートが接触するのは外観面や嵌合面であることが多いため、配置時にできるだけ非重要面にサポートを置く。オーバーハング角の業界でよくある経験的閾値は45°前後で、この角度を超えると一般にサポートを補う必要がある。具体的には工程と材料に応じて確認する。
印刷品に直接ねじを立てられるか?
小さいねじを印刷品に直接立てると、強度は通常足りず、繰り返し締めると舐めやすい。よくあるやり方は3つ:1つ目は下穴を残し、タッピングねじやねじインサートを使う;2つ目は真鍮ナットの熱溶着インサートで、複数回の分解組立が必要な接続に適する;3つ目はねじ穴を小さく残し、印刷後にCNCでタップ加工する。荷重がかかる接続は印刷ねじだけに頼るのは勧めない。特にZ方向に荷重がかかる場合は——層間結合が最も弱い方向だ。
Key takeaways
- 3Dプリントの核心は層ごとの積み重ねであり、工程選定はまず機械の型番ではなく、部品寸法、荷重方向、外観面がどこにあるかを見ます。
- モデリングデータが印刷可否を決めます。STLのメッシュ精度、最小肉厚、閉じたソリッド、単位と原点は、印刷前に必ず確認すべき点です。
- FDM、SLA、SLSは層間強度、表面粗さ、サポート方式で差が大きく、同じ図面でも工程が違えば歩留まりも変わります。
- 公差と表面粗さは工程ごとに水準を分けて要求し、CNCの公差帯で3Dプリント品を要求してはいけません。
- 試作段階では3Dプリントで組立と形態を検証し、量産前にはCNC、板金、射出成形への転換を評価し、工程のミスマッチを金型開きまで持ち越さないようにします。



