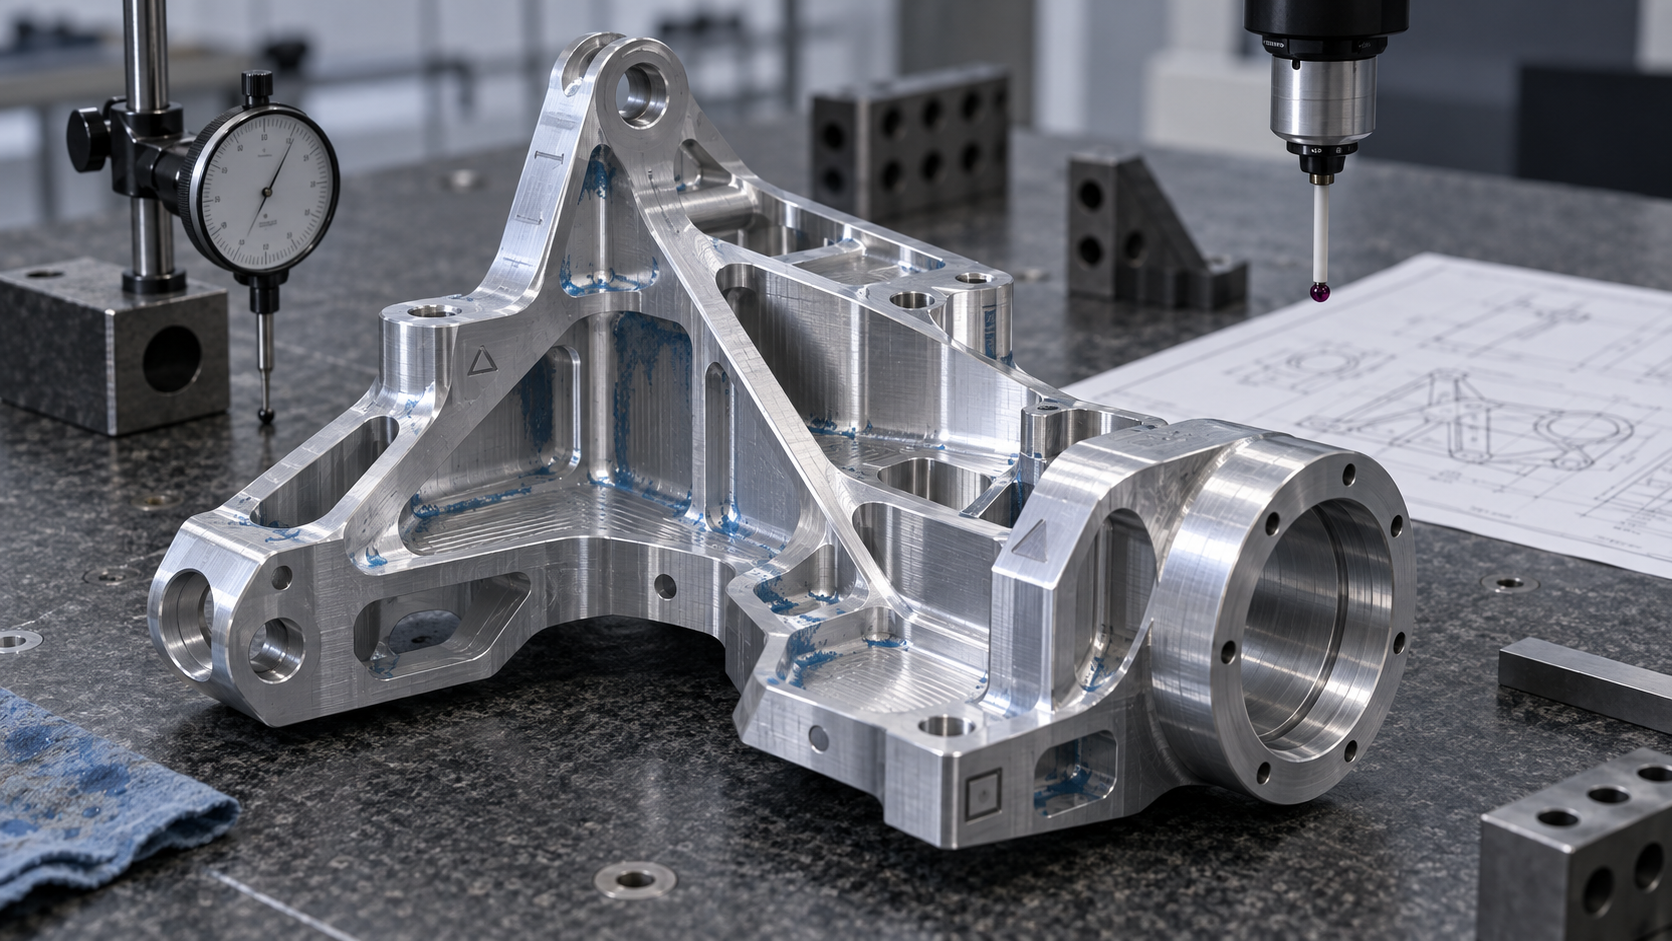
複雑部品加工はどこが難しいのか:まず段取りを数え、それから精度を語る
30°の斜面、深さ60 mmの内腔、側壁1.5 mmのアルミニウムブラケットを持ってきて「できるか」と問うと、多くの工場は「できる」と答える。本当に問うべきは何回反転し、何本の工具を替え、基準はどこにあり、最後に何で測るかである。複雑部品加工の敷居は、単一設備の繰り返し位置決め精度で引っかかることはほとんどなく、この4つが連なった後に誤差がどう累積するかで引っかかる。
複雑さの来源はおおよそ3つある。第1は幾何アクセス性:工具が入り込めるか、どの姿勢で切り込むか、干渉域はどこか。深いポケットは工具の長径比、斜面は主軸の傾斜角、内コーナは最小工具半径を見る。第2は剛性と変形:薄肉、細長い張り出し、薄い底板は切削力の下でたわみ、逃げ、変形する。第3は測定可能性:図面に位置度が記されていても、部品上にダイヤルゲージやプローブを当てられる基準面がなければ、測定結論は成立しない。
この3つを先ほどのブラケットに落とし込む。3軸機で加工するなら、正面で内腔をフライスし、反転して背面をフライスし、さらに2回反転して2つの斜面上の穴を加工する必要がある。反転のたびに再芯出しが必要で、芯出し誤差、治具の位置決め面誤差、切粉残留誤差が最終寸法に積み重なる。業界でよく言われる経験則は、段取り回数が1回増えるごとに累積位置誤差はしばしば1桁分増えるというものだ。具体的な数値は治具と芯出し方式で変わるため、図面公差帯と実際の工程で確認する必要がある。5軸なら1回の段取りでこの累積を吸収できるが、前提として工具のアクセス性と剛性がともに合格している必要がある。
したがって本記事は設備一覧を並べず、幾何特徴 → 段取り基準 → 設備選択 → 公差配分 → 検査閉ループという判断チェーンをたどる。各環には「高精度、高効率」といった形容詞ではなく、そのまま使える判断基準と境界を示す。
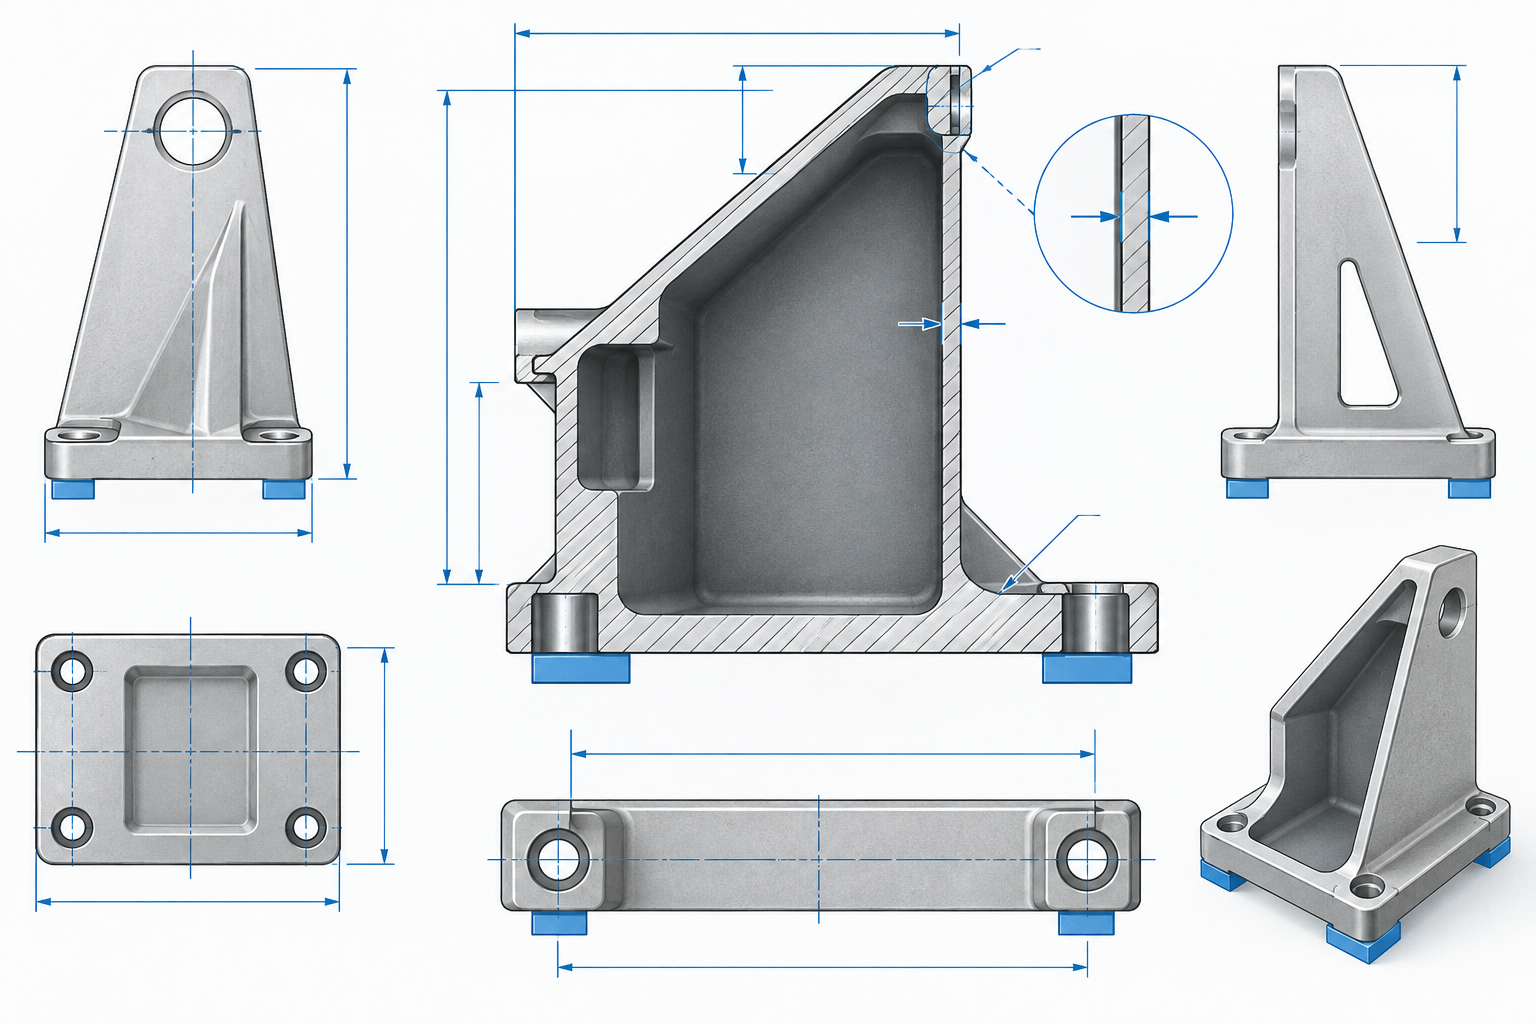
段取り、基準、工程ルート:複雑部品加工で最も過小評価されやすい部分
基準統一:設計基準、工程基準、検査基準をできるだけ一致させる
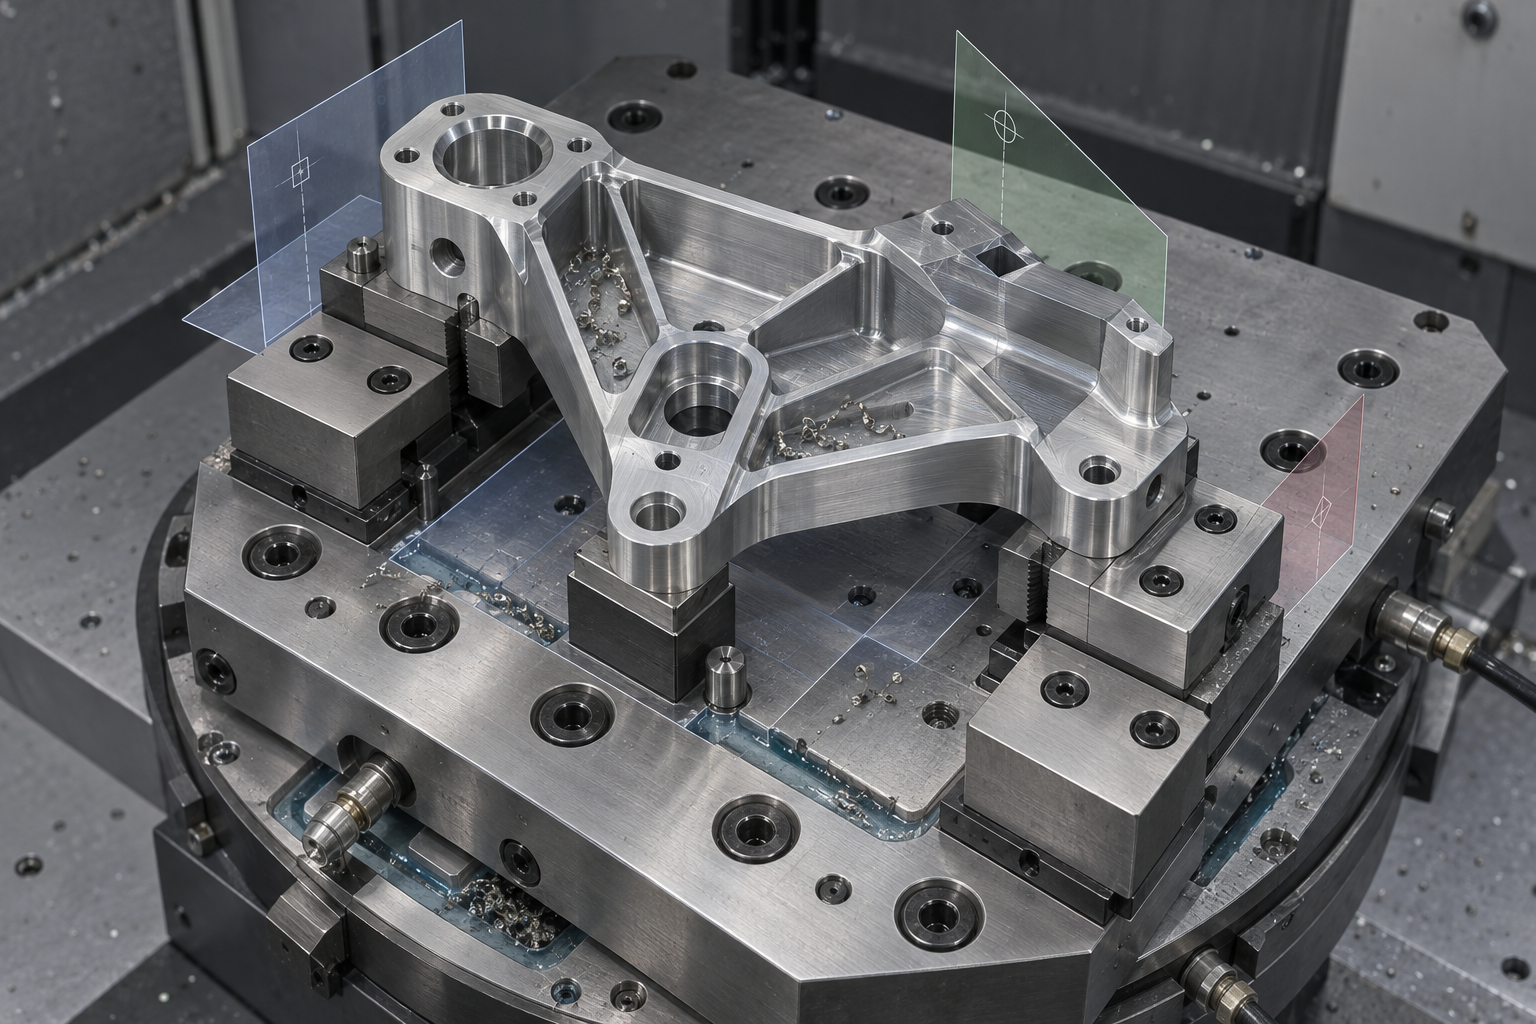
1回段取りの原則と一般的な段取り手段の境界
- ソフトジョー / 旋削チャック:回転体に適し、加工済み面に沿わせて挟み痕を減らせるが、異形部品の位置決め問題は解決しない。
- 専用治具:位置決めとクランプを部品に合わせて設計でき、ある程度の量産がある複雑部品に適する。単品小ロットでは治具コストが加工費を超えることがあり、权衡が必要。
- 真空吸盤:薄板、大面積平面部品に適し、保持力が均一で押し変形しにくいが、曲面や貫通穴のある部品ではシール性が悪い。
- ゼロ点位置決めシステム:段取り基準をパレットに固定し、多工程間で素早く切り替える。前提はパレット自体の精度が安定し、部品をパレット上に確実に固定できること。
幾何特徴から工程を選ぶ:深いポケット、薄肉、斜面、異形穴の当てはめ方
同じ複雑部品の図面でも、担当者によって報告される工程ルートは2、3回の段取り分違うことが多い。違いは通常、設備の新旧ではなく、幾何特徴と加工能力を当てはめられているかどうかにある。以下、よくある特徴をいくつか挙げて分解する。判断基準は保守寄りで、具体的な数値は図面とサプライヤの確認を基準とする。
深いポケットと狭い溝:まず工具の長径比を見て、それからフライスできるかを語る
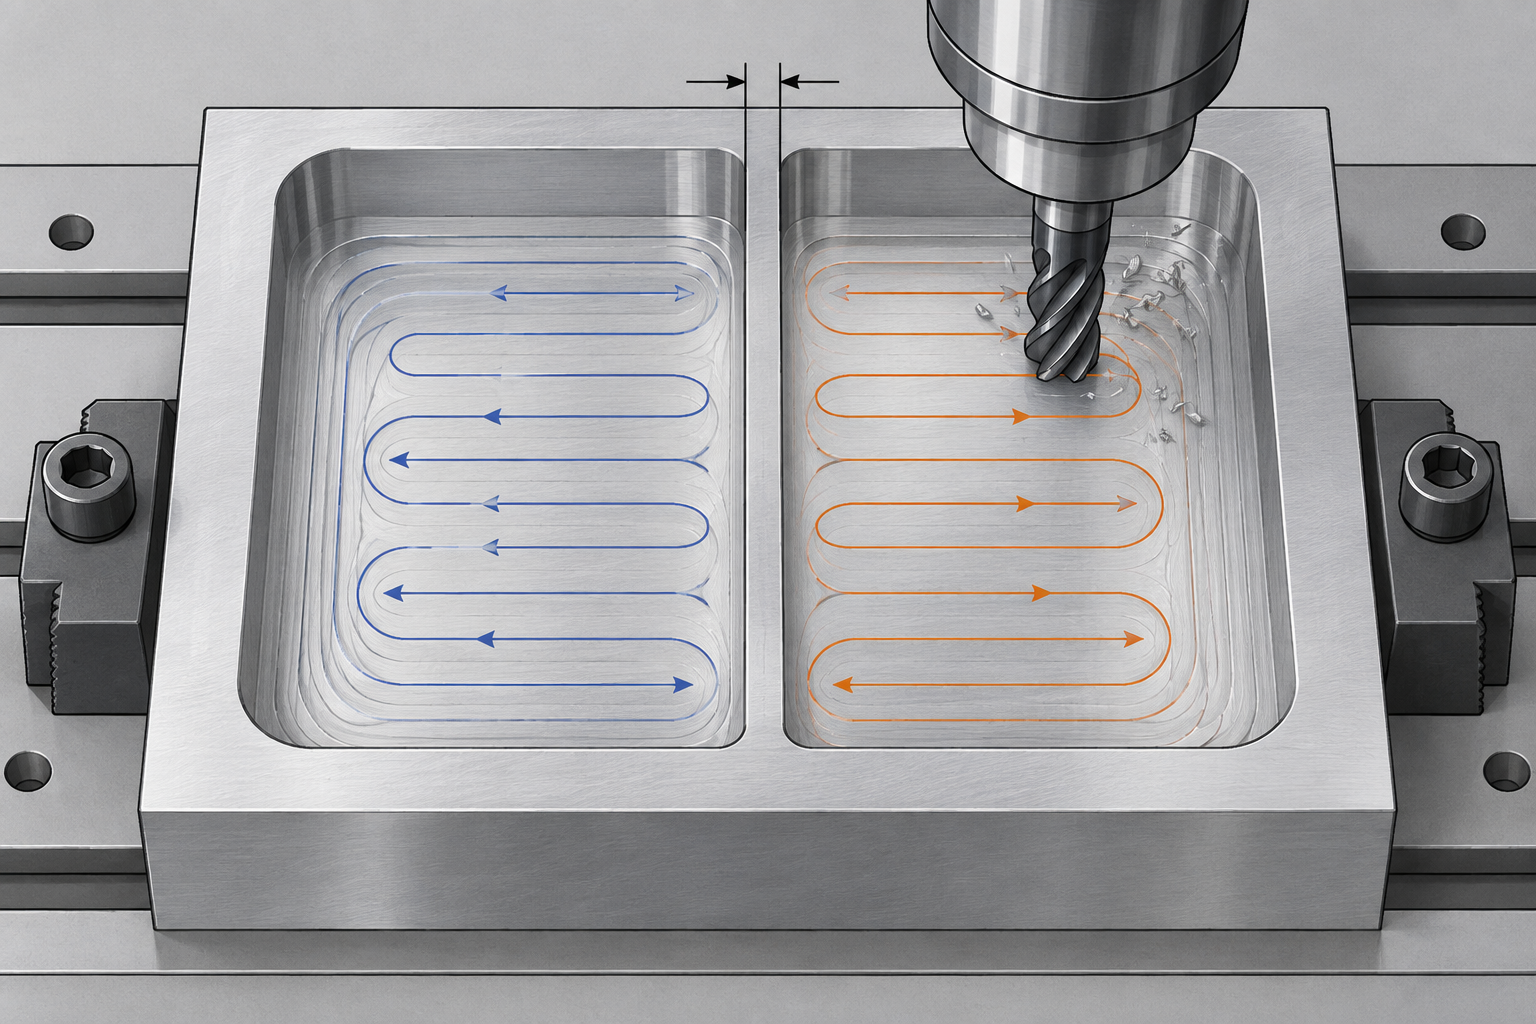
深いポケットの難点は工具の張り出しである。長径比(張り出し長さ ÷ シャンク直径)が業界でよく言われる4~5倍を超えると、たわみとびびりが主要な誤差源になり、表面に規則的な模様が出て、寸法が片側に寄る。対策は無理に耐えることではなく、層別切削、大径短工具でまず粗取り、深いポケット底部はプランジ加工や放電加工でコーナを清掃することである。ポケット深さが工具の到達深さを超える場合、一般的な方法は分割加工または放電加工への切り替えであり、1本の長い工具で最後まで行けると期待してはいけない。
薄肉と異形穴:切削力とクランプ変形こそ主因
薄肉部品(壁厚と高さの比が小さい)の誤差は、工作機械の幾何精度から来ることは少なく、切削力とクランプ力がワークを押し変形させ、解放後に戻ることに由来する。業界でよく行われる方法は、リブを残す、対称に材料を除去する、半径方向切込みを小さくする、ソフトジョーや真空吸盤でクランプを分散させることである。異形穴、斜め穴、交差穴は工具の進入退出経路が試される。1回の段取りで5軸の傾斜角を使って加工できるものは、何度も反転して再芯出しすることを避ける。ロットが小さく、外形が複雑で表面要求が高くない場合、真空注型を過渡的な方案とできるが、寸法安定性と材料性能は直接加工と異なるため、事前確認が必要である。
斜面と複合面:5軸の1回クランプで複数回の反転を置き換える
斜面、複合角度、空間曲面を持つ部品は、3軸では複数回のクランプと専用治具を組み合わせて作り出す必要があり、再クランプのたびに再芯出し誤差が生じ、累積すると公差の大半を食いつぶす可能性がある。5軸の価値はここにある。1回のクランプで多面加工を完了し、クランプ回数を3〜4回から1回に減らし、誤差源を明らかに減らす。しかし5軸は万能ではない——平面主体、浅いポケット、特徴が単純な部品に5軸を使うのはむしろ無駄で、プログラミングと工具のコストが上がるのに利益が反映されない。判断の問いは簡単だ。この部品から5軸を外したら、何回反転が必要か?反転が多いほど、5軸は検討に値する。
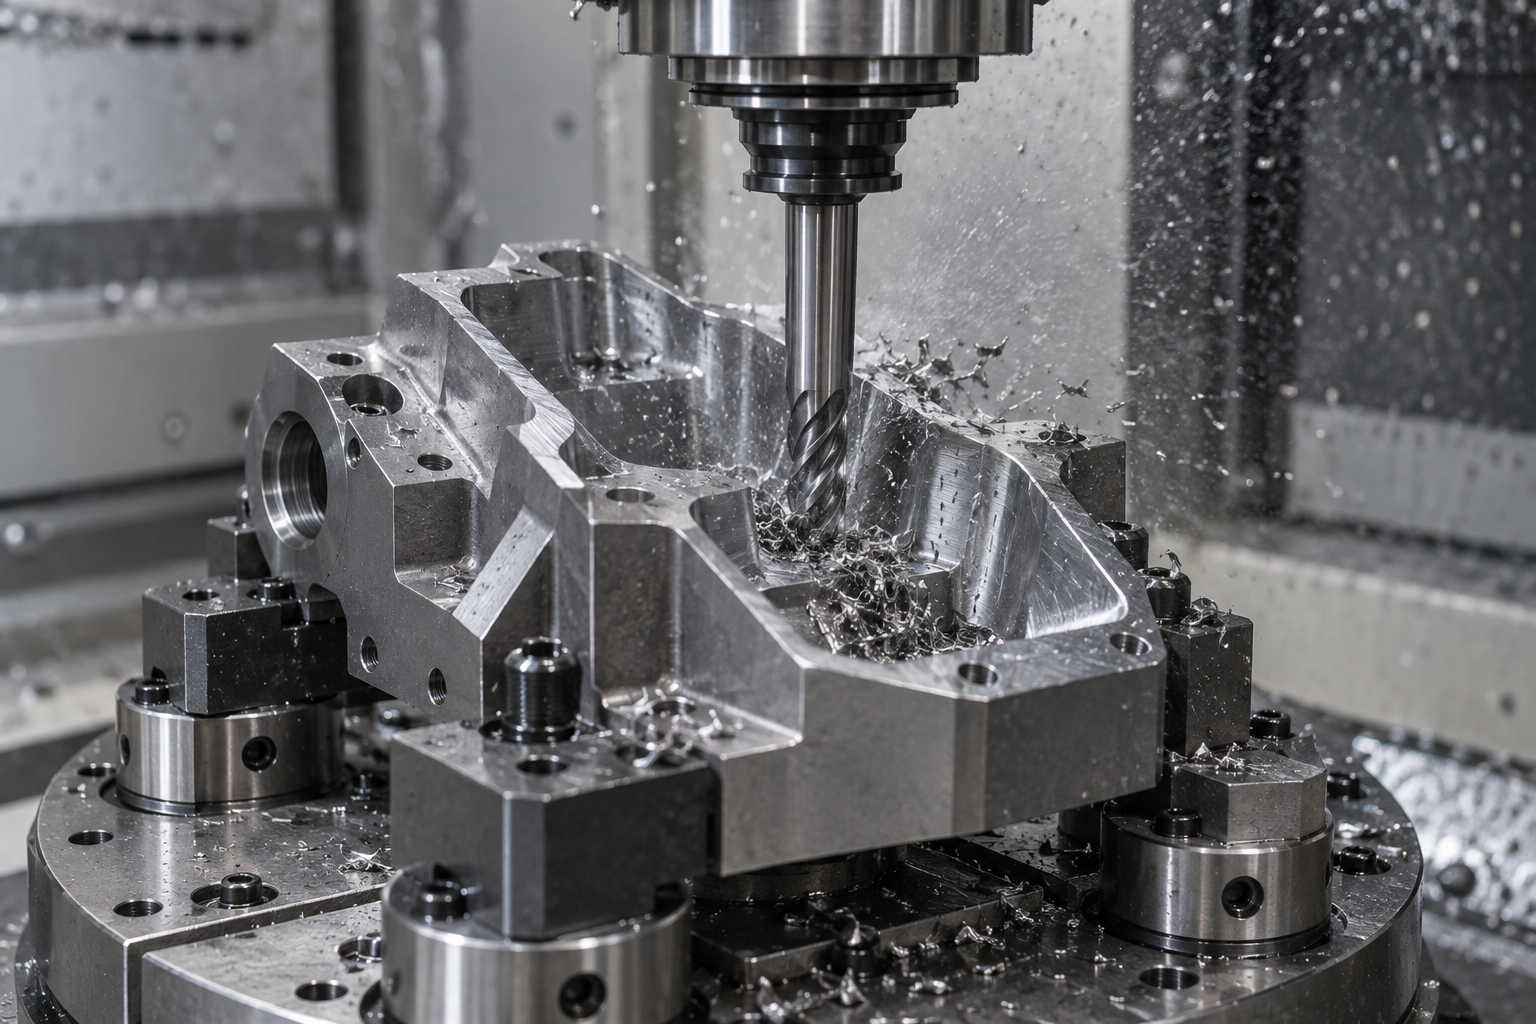
3軸から5軸、旋削・ミーリング複合と放電加工まで:複雑部品加工の設備選択の判断基準
3軸+複数回クランプ vs 5軸1回クランプ:コスト差はどこにあるか
旋削・ミーリング複合:回転非対称部品はクランプを省くが、代償はプログラミングと工具
放電加工とワイヤカット:硬い材料、隅の仕上げ、狭いスリットにおける代替不能性
いつ5軸が無駄か:浅いポケット、平面主体、小ロットかつ特徴が単純
コストを左右する公差と表面粗さ:複雑部品加工で最も高くつくいくつかの数字
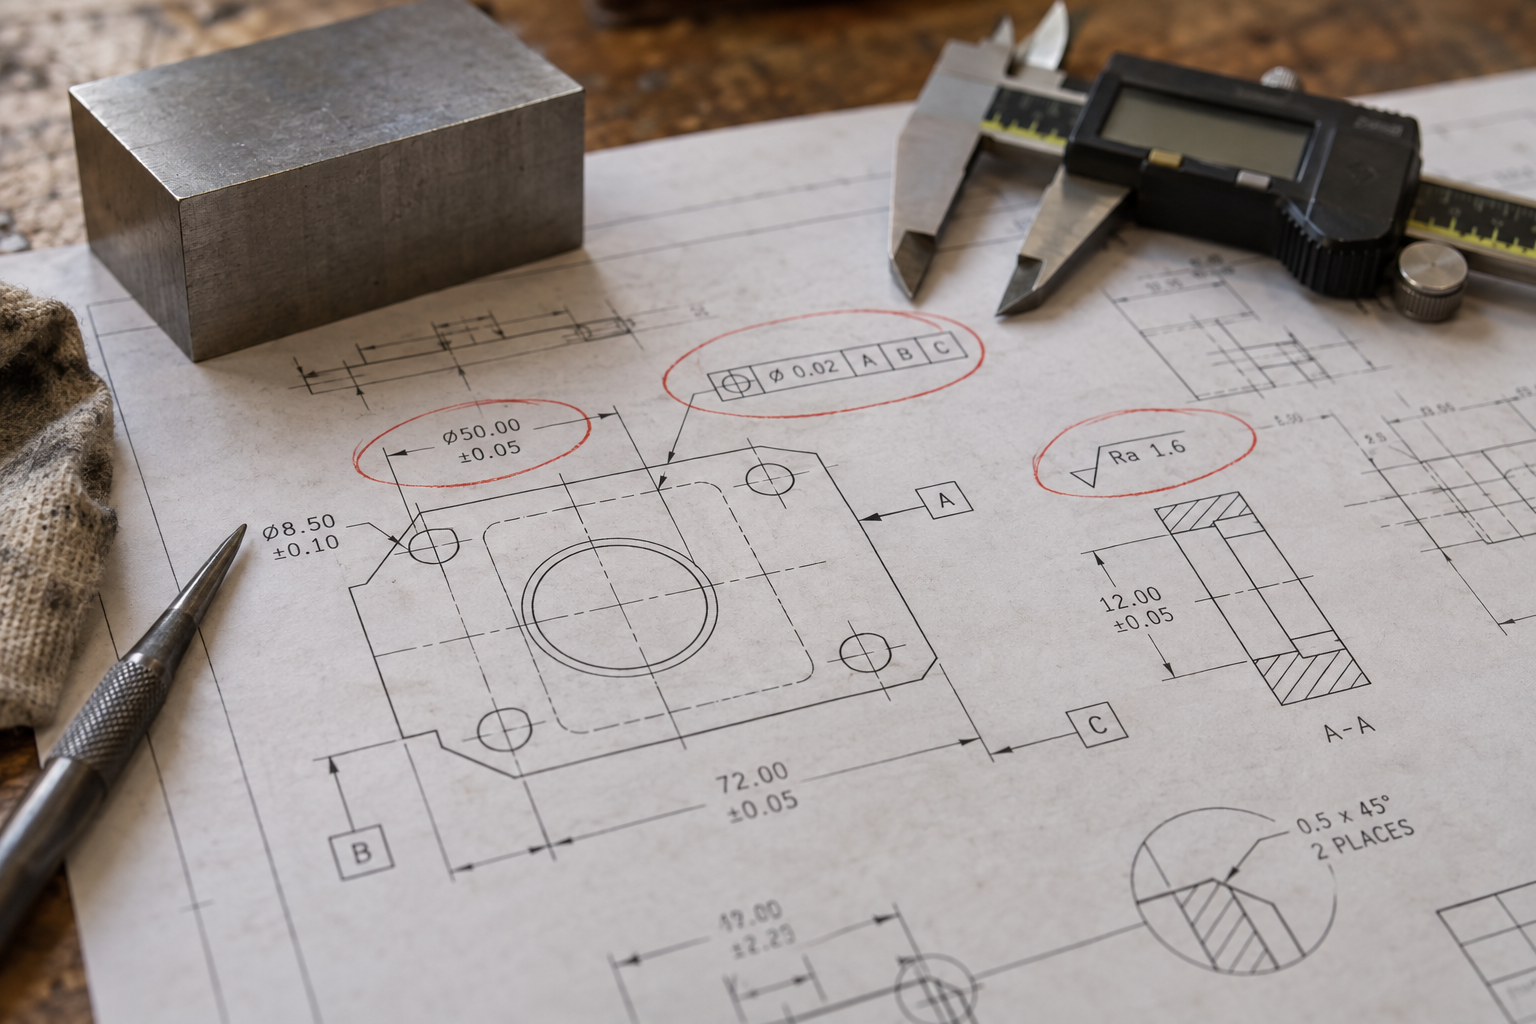
複雑部品加工のコストは、多くの場合、幾何形状で引き離されるのではなく、図面上のいくつかの公差数字で引き離される。同じアルミブラケットでも、すべての寸法を一律に±0.05 mmと表示する場合と、嵌合穴を±0.02 mmに締め、非機能外形を±0.2 mmに緩める場合では、見積もりが大きく差が出ることがある——差は加工方法、工数、不良率であり、材料ではない。図面上で本当にコストを決めるのはコストを左右する公差だ。どの面が必ず厳しく、どの面が緩くてよく、そしてそれらの数字がどの加工方法の到達可能範囲に落ちるか。
公差を1段階締めると、工数と不良率はどれだけ上がるか
寸法公差と加工コストの関係は線形ではない。業界でよくあるのは、±0.1 mmから±0.05 mmに締めると、多くのミーリング面は通常の精密ミーリングでまだカバーできる。さらに±0.02 mmあるいはそれ以上に締めると、多くの場合、低速送り、小さな切込み、複数回の精密加工、さらにはより安定したクランプ方式への変更が必要になる。工数は倍増し、公差外れの手直しや不良の確率も明らかに高まる。具体的にどの段階から「高くなり始める」かは、材料、特徴の剛性、機械の状態に関係する。具体的な工法と図面に基づいて確認する必要があり、一概には言えない。
したがって合理的なやり方は「すべてを厳しく表示して専門的に見せる」ことではなく、機能別に配分することだ。嵌合面、シール面、軸受部、ガイド面は厳しく。非機能の外形、逃げ領域、装飾面は緩く。図面レビューではまずこれらの機能面を囲み、そして問うべきだ——この段階を締めることで、組立に本当に必要か。
表面粗さは光れば光るほど良いわけではなく、後工程と結びついている
表面粗さも用途別に決める必要がある。シール面、摺動面は通常より低いRaが要求され、精密ミーリング、研削、ラッピングが必要なことがある。一方、多くの嵌合面は通常の精密加工レベルに達すればよい。より見落とされがちなのは、粗さ表示を後続の表面処理と整合させることだ。陽極酸化、塗装、めっきは表面状態を変える。処理前に最終要求に合わせて非常に光るまで研削すると、工数を浪費し、処理後に必ずしも維持されない。逆に、塗装後にある粗さを達成する要求も、塗装厚さと工法を併せて考慮する必要がある。粗さは寸法公差と同じく、機能要求であり、美的要求ではない。
幾何公差:寸法公差より見落とされやすく、組立にも影響する
複雑部品加工で、実際に組立を阻むのはしばしば寸法ではなく幾何公差だ。平行度、垂直度、位置度、振れといった表示を、デフォルトの指示なき公差として処理すると、単品の寸法はすべて合格でも、組み立てると入らない、あるいはずれてしまうことがある。原因は直接的だ。寸法公差が管理するのは個々の寸法であり、幾何公差が管理するのは面と面、穴と穴の関係であり、組立が頼るのはまさにこれらの関係だ。
図面上で基準系を明確にし、重要な位置度、振れを機能別に表示し、検査方法を明記することを勧める。幾何公差が厳しすぎるとクランプと検査コストを直接押し上げるが、厳しくすべきところを表示しなければ、代償はしばしば組立ラインや顧客現場で初めて露呈する。どちらの方向がより高くつくかは、部品の用途とロットに依存し、具体的な使用条件に基づいて判断する必要がある。
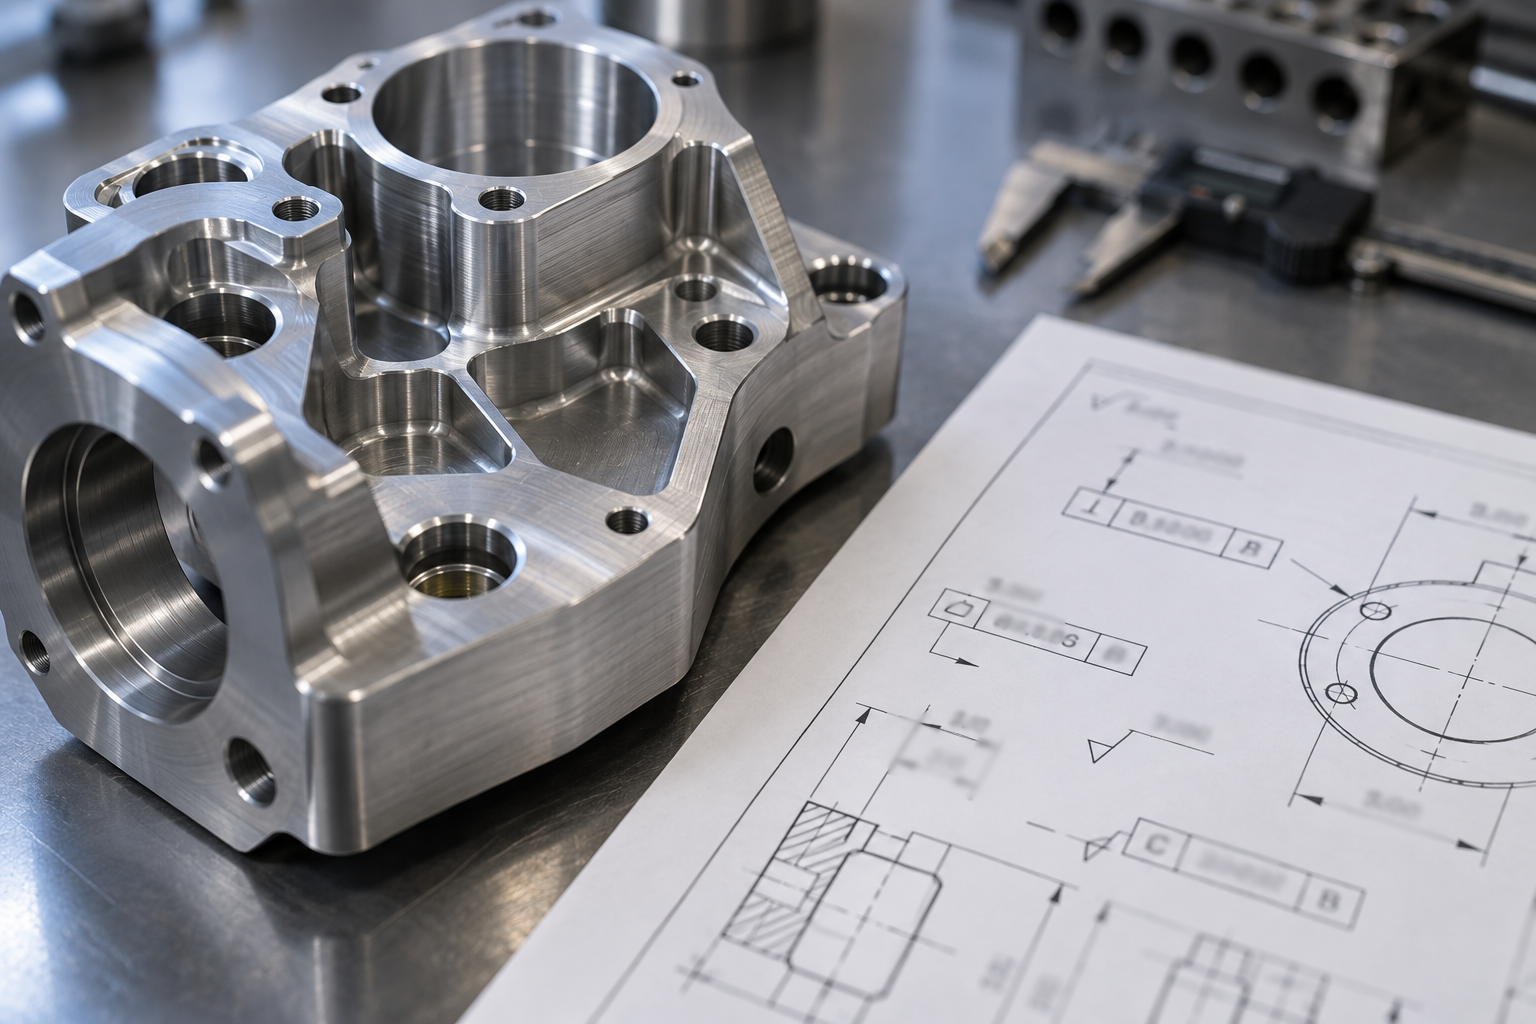
これらの数字を明確に配分することは、本質的にコストと機能のトレードオフを行っている。厳しい公差は本当に必要な場所に使い、粗さと幾何公差も機能と組立への影響に応じて決める。図面上のすべての数字は、最終的に見積書に現れる——表示する前に、それが組立のどの工程を阻むのかをはっきり考えるべきだ。
変形、びびり、工具寿命:複雑部品加工における故障モードと対策
薄肉変形:識別信号と層別除去戦略
深腔での工具逃げと細長工具のびびり:音と紋様から原因を逆算する
残留応力と熱処理ドリフト:加工後の反りの根本原因と対策
検査とクローズドループ:複雑部品加工で部品の合格をどう証明するか
複雑部品加工における合格とは、「作れた」ことではなく、「正確に測定し、適切に判定できる」ことだ。検査を工程チェーンの末端に置くのは最もコストの高いやり方であり、正しいやり方はそれをクローズドループの一環と見なすことだ。工程基準と検査基準を一致させ、測点設計が組立機能を反映し、測定結果がクランプや工具補正にフィードバックできるようにする。三次元測定機、ブルーライトスキャン、光学影像、専用検査治具にはそれぞれ適した場面があり、検査方法を誤ると結論自体がずれてしまう。
一般的な検査方法:三次元測定機、ブルーライトスキャン、光学影像、専用検査治具の適用場面
三次元測定機(CMM)は寸法や幾何公差の測定が最も安定しており、合わせ面、穴位置、基準面など判定値を与える必要のある箇所に適している。欠点は測点が限られることで、薄壁部品では接触力が測定変形を招く可能性がある。ブルーライトスキャンは自由曲面、異形部品、全寸法偏差カラーマップに適し、全体の変形傾向を素早く把握できるが、単点の絶対精度は通常CMMに劣るため、基準球による校正と組み合わせる必要がある。光学影像測定は小型、平面、エッジが明瞭な部品に効率的だが、深腔、反射、斜面では誤差が出やすい。専用検査治具(プラグゲージ、検査棒、機能ゲージ、位置決め治具)は特定の組立特徴に特化しており、最も速く、使用状態に最も近いが、万能な測定具ではない。
判断原則:組立が成立するかを決める特徴は、専用検査治具または機能検査治具で検証する。具体的な数値を与える必要のある寸法と幾何公差はCMMを使う。全面の変形と曲面偏差を見る必要がある場合は、ブルーライトスキャンで補完する。業界でよくあるやり方は、初品はCMMまたはスキャンで全面的に検証し、量産では治具で重要項目を抜き取り検査することだ。具体的な項目は図面とロット数に応じて確認する。
基準と測点設計:なぜ測定で合格なのに組み付けられないのか
「測定で合格なのに組み付けられない」は通常、加工の問題ではなく基準の不一致だ。設計基準、工程基準、検査基準の三者はできるだけ統一すべきであり、検査時に基準を変えると、測定された位置度や同軸度がまったく変わってしまう可能性がある。測点にも機能意識が必要だ。穴位置は組立ピンの実際の嵌合方向に沿って配置し、シール面は漏れ経路に沿って配置するのであって、都合のよい位置に適当に打つものではない。測点の数、位置、測定力は検査方案に書き込み、検査員によって異なる結論が出るのを避けるべきだ。
初品、抜き取り検査、オンライン測定:検査コストは工程に織り込むべき
初品は基準、重要寸法、幾何公差、機能検査治具を含めて全数測定しなければならない。初品が合格して初めて量産の話になる。抜き取り検査の頻度は工程能力に依存する。工具摩耗が速い、材料ロットのばらつきが大きい、薄壁で変形しやすい場合は、抜き取りを密にする必要がある。オンライン測定(工作機械の測頭、機上スキャン)は再クランプを減らせるが、測頭精度、プローブ長さ、切削液の残留が誤差を招くため、最終判定ではなく傾向監視に適している。検査コストは事後に追加する品質検査費ではなく、工程に織り込むべきものだ。何回クランプし、何回測定し、専用検査治具が必要かは、見積段階で明確にすべきである。
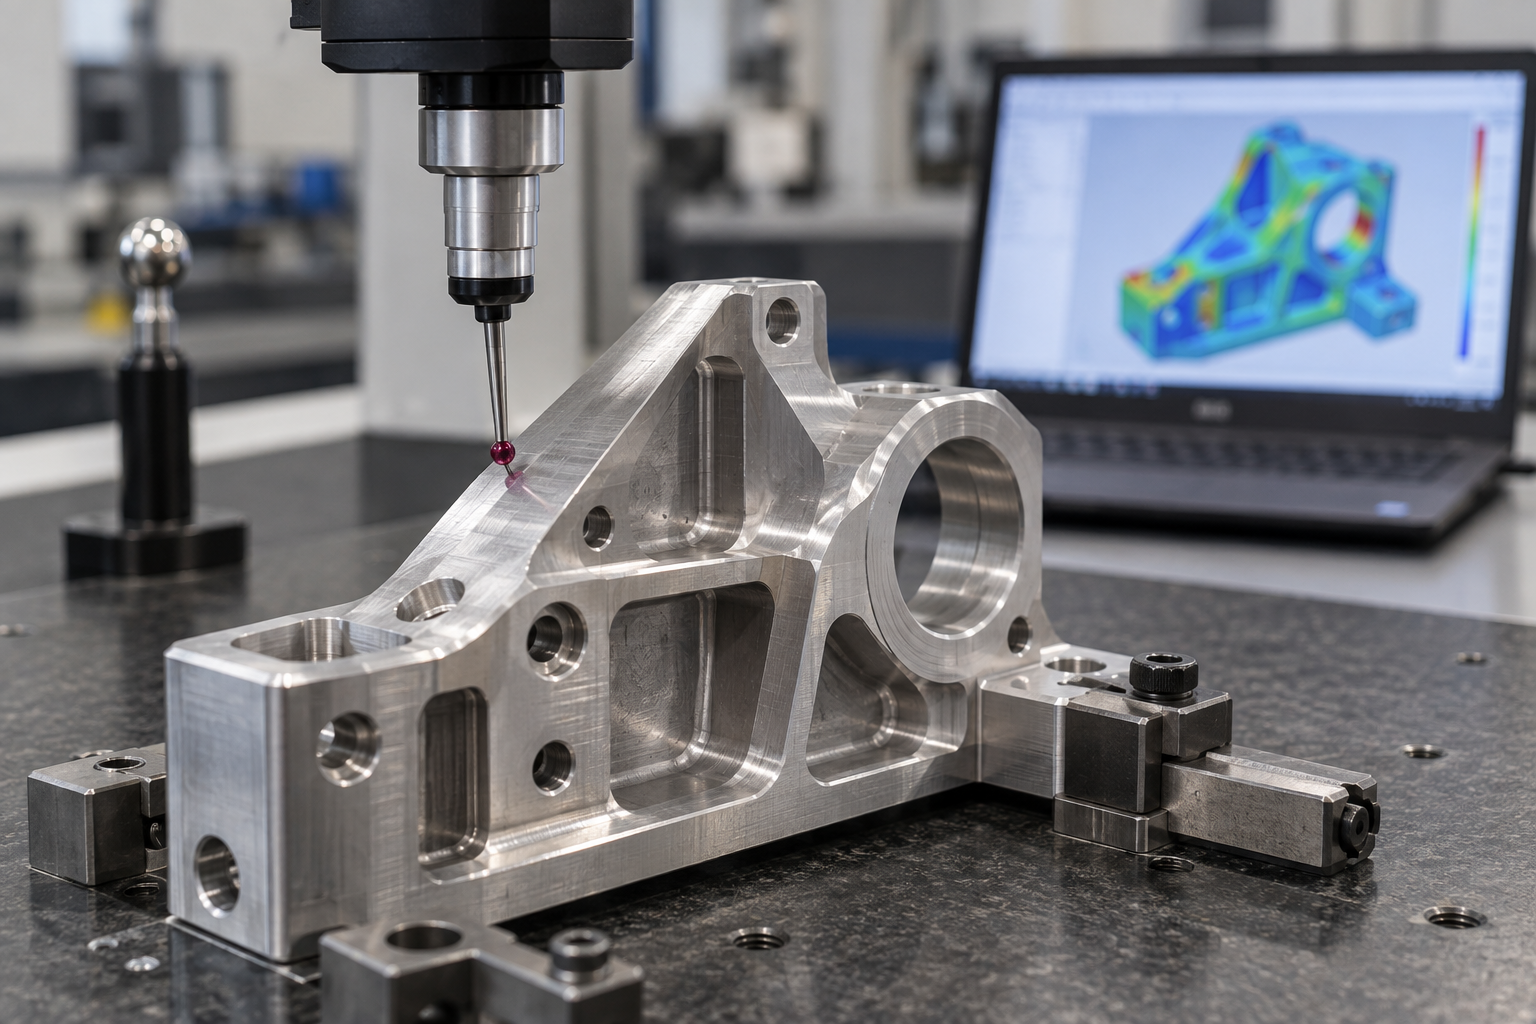
測定自体にも不確かさがある。設備精度、環境温度、クランプ方法、プローブ形状が結果に影響する。図面に記載された検査方法は実際の検査と一致させるべきだ。「位置度」と記載されているのにノギスで穴間距離を測って判定すれば、結論に比較性はない。複雑部品加工でクローズドループを形成するには、検査方案、図面記載、工程基準を同じ言語で揃える必要がある。スキャンやリバース比較を補足する必要がある場合は、3D スキャン能力を参照されたい。
図面から見積まで:複雑部品加工のコミュニケーションリストとよくある誤解
複雑部品加工が見積の段階に至ると、最も高くつくのは工作機械の工数ではなく、行き来する確認メールだ。図面が曖昧だと、サプライヤは最も保守的な工程で見積もるしかなく、価格は自然と下がらない。逆に、意思決定の根拠を一度に明確に伝えれば、相手は工程の実態に即した方案を出せる可能性がある。以下のリストは、見積前に一つずつ確認する価値のある要素だ。
見積前に明確にすべき7項目
- 材料と状態:牌号のほかに、熱処理状態(例:T6、調質、焼鈍)と素材形態(棒材、板材、鍛造品、鋳造品)も明記する。同じ牌号でも状態が異なれば、切削性と後工程の変形は大きく異なる。
- 重要公差:どの寸法が実際に機能に影響し、どれが参考のみか。重要寸法を個別に注記または列挙する方が、図面全体に公差帯をばら撒くより有用だ。
- 基準:設計基準がどこにあり、組立時にどの面で位置決めするか。基準が不明確だと、サプライヤは自分で仮定するしかなく、検査結論も揃えようがない。
- 表面処理と粗さ:陽極酸化、めっき、塗装、不動態化、および対応するRa要求。処理は寸法を変える。特にめっき厚さの嵌合への影響。
- 数量とロット:単品、小ロット、継続注文のいずれかで、工程が迅速試作の考え方か量産の考え方かが決まる。
- 検査要求:全寸法報告、初品報告、または重要寸法の抜き取り検査か。検査方法(三次元、スキャン、専用検査治具)も明記する。
- 組立関係:この部品が何と嵌合し、嵌合隙間がいくらか。一つの部品図だけでは、真の公差の出所が見えないことが多い。
繰り返し現れる4つの誤解
3Dモデルだけを渡し、2D注記を渡さない。モデルは形状を表せるが、公差、基準、表面要求は表せない。これらが欠けると、サプライヤは一般公差で見積もるしかなく、結果は通常望むものではない。
すべての公差を同じ等級に指定する。すべてを同じ等級に締め付けることは、非機能面も精密加工工程を通すことと同じだ。業界でよくあるやり方は、合わせ面、シール面を厳しくし、その他を緩くすることだ。どれだけ緩くするかは、組立要求と工程能力に応じて図面ごとに確認する必要がある。
応力除去工程を無視する。複雑部品加工では、粗加工後の残留応力を除去しないと、仕上げ加工後や使用中に反りが生じる可能性がある。図面に書かれていないからといって、工程上不要とは限らず、これは事前にサプライヤと確認すべきことが多い。
サンプル工程をそのまま量産に拡大する。サンプル段階では迅速試作や単品加工の考え方がよく使われるが、数百個以上になると、クランプ方法、工具寿命、検査リズムをすべて再計算する必要がある。サンプルの流れを踏襲すると、コストと一貫性の両方で問題が生じる。
もし手元に複雑部品の図面があるなら、まず上記の要素を1ページの説明に整理してから見積プロセスに進むとよい。AGXはAI 対話見積を提供しており、図面をアップロードすれば材料、公差、工程について項目ごとに確認でき、メールの往復より速い。
よくある質問:複雑部品加工の意思決定の問い
以下の質問は、基本的に前の各節で繰り返し現れた判断点、すなわちクランプ回数、幾何特徴と設備の対応、公差配分、変形制御と検査のクローズドループから来ている。答えは方向性と境界のみを示し、具体的な数値は依然として図面と工程に戻って確認する必要がある。
複雑な部品加工では、なぜ工作機械の精度より先に段取り回数を数えるのか?
複数回の段取りは再位置決め誤差を累積させるためであり、工作機械自体の位置決め精度は多くの場合、主要な誤差源ではないからです。部品を4回反転させると、各回の位置決めで生じる偏差は、単回加工の誤差より一桁大きくなることがあります。業界でよく行われる方法は、1回の段取りで完成できる特徴はできるだけ統合し、基準を同一の工程基準群に統一することです。具体的に何回の段取りが許容されるかは、重要な公差がどの面にあるかによって決まり、図面に基づいて確認する必要があります。
深いポケットや薄肉といった特徴は、必ず5軸を使わなければならないのか?
必ずしもそうではありません。深いポケットは主に工具の長径比を見ます。長径比が大きすぎる場合、びびりやたわみがボトルネックとなり、短い工具への交換、分割加工、または送り方法の調整の方が、設備を替えるより直接的なことが多いです。薄肉は切削力とクランプ変形を見ます。真空吸盤、軟爪、対称除去といった手段の方が重要です。5軸の価値は段取り回数を減らし、工具の到達性を改善することにあります。特徴自体が単純で段取り回数が少なければ、5軸は必ずしも得策とは限りません。判断基準は幾何学的な到達性と段取り回数であり、設備のグレードではありません。
公差は厳しく指定するほど安全なのか?
そうではありません。公差を一段厳しくすると、工数と不良率は通常明らかに上昇し、しかもその上昇は多くの場合非線形です。嵌合面、シール面、組立関係のある幾何公差は厳しくすべきところは厳しくし、非機能面や外観面は緩和できます。よりよくある問題は、すべての寸法に同じ等級を指定することで、加工側がどこを必ず守り、どこを省略できるか判断できなくなることです。幾何公差(平行度、位置度、振れ)は寸法公差より見落とされやすいですが、組立に直接影響します。個別に指定し、基準を明記することを推奨します。
加工後の部品の反りや寸法ドリフトは、検査で止められるのか?
止められません。反り、残留応力の解放、熱処理後の寸法ドリフトはすべてプロセス管理の問題であり、最終検査では発見できても修正はできません。一般的な対策には、粗加工と仕上げ加工の分離、中間での応力除去や時効処理の実施、対称除去、クランプ点と切削パラメータの調整などがあります。識別の兆候は通常、音の変化、表面模様の異常、寸法の一方向傾向です。完成品検査で初めて発見した場合、手直しコストはすでに高くなっています。
検査方案はいつ決めるべきか?
加工後にどう測定するかを考えるのではなく、工程設計の段階で決めるべきです。三次元測定機、ブルーライトスキャン、光学画像、専用検査治具にはそれぞれ適した場面があり、測点設計と基準選択が結論に直接影響します。測定自体にも不確かさがあり、図面の指定と検査方法が一致しない場合、合格かどうかが争いになることがあります。見積もり前に重要寸法の検査方法と基準を明確にし、後からの追加測定や繰り返し再検査を避けることを推奨します。
Key takeaways
- 複雑部品加工のコストの大半は、切削そのものではなく段取り回数と基準変換にある。まず段取りを数え、それから設備を語る。
- 深いポケット、薄肉、細長い特徴は、まず工具の長径比と剛性を解決する。無理に5軸に載せても、たわみとびびりは救えない。
- 公差は厳しければよいわけではない。締める価値があるのは組立、シール、嵌合面だけであり、それ以外は工程が安定してカバーできる帯までコストドリブン公差として緩める。
- 検査方案は見積段階で決める。基準、測定点、検査治具が、部品を合格と証明できるかどうかを決める。
- 5軸、旋削・ミーリング複合、放電加工、真空注型にはそれぞれ失效境界がある。単価順に並べるより、幾何特徴に照らして当てはめる方が総コストを抑えられる。



